
Сан Толич
-
Постов
550 -
Зарегистрирован
-
Посещение
-
Победитель дней
16
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Сан Толич
-
Если у сварщика тверда рука и светла голова, или он робот) С небольшим опытом в порядке вещей гуляние вылета вдоль шва. Это профи может в пределах миллиметра удержать на всем протяжении шва горелку, а кто попроще может на коротком вылете начать, да на длинном закончить. У меня такое раньше было часто, сейчас реже, потому что я знаю про вылет и понимаю, что за ним надо следить и могу себя "на лету" поправить. А пока не знал, то не понимал, почему шов в начале и конце немного разный
-
Я думаю в здравом уме никто на это не пойдет. А вот на каком-нибудь "условном общестрое" можно запросто повысить производительность, придумали и обнародовали же эти способы не спроста, значит ими допускалось пользоваться. Сегодня проще полуавтоматом скорость сварки повысить, чем этими способами, они уже от скорее безвыходности, но знать об их реализации полезно. Просто зачем-то сюда приплели ответственные сварные соединения, где без ММА часто никак, вот я и сыронизировал про обечайку ОПО.
-
Про ролик? Про сварку обечайки на ОПО у меня ролика нет, а вот про сварку лежачим и наклонным электродом MastakSvarka на своем канале показывал. Вот именно эти задачи проще сегодня решить полуавтоматом, если нет каких-то серьезных препятствий доставить его к месту выполнения работ, про что я и написал. А как этими методами можно выполнять ответственные соединения? Да еще с нужными свойствами на выходе? Я считаю - никак, т.к. сварщик не может влиять на процесс так, как если бы он это делал сам.
-
Я писал не про отказ от ММА и придание ее забвению, а про ее производительность, которую повышают указанные выше способы. Еще требования ко сварщику нужно предъявить повышенные или даже специфичные (НАКС, ПНАЭ), а не гонять его поджигать наклонные да лежачие электроды. Даже представить страшно, как аттестованный сварщик сваривает стыковой шов обечайки какого-нибудь опасного производственного объекта одновременно 4-5 лежачими да наклонными электродами
-
Сегодня такие технологии (сварка лежачим и наклонным электродами) скорее для кругозора нужны, чтобы знать об их существовании и способах реализации. Полуавтоматы стали на порядок доступнее и выжимать производительность из РДС нужно лишь там, где кроме нее нет ничего и не предвидится.
-
На все есть свои затраты
-
Может быть режим 4Т стоит? Я по первости попадался на таком)
-
Или поднять цены или поработать в выходной) На Tecmen 6-14 тыс наскрести не так сложно, правда она тяжеловата. Потом уже банку завести на 3М или Оптрель Я вот не думая купил у знакомого за трешку Фубаг Оптима 9-13 для дачи, теперь мирюсь с ее глюками (с началом сумерек после сварки не всегда осветляется и мерцает, пока на небо не посмотришь). Но для дачи сойдет, там сварки на 2 электрода в неделю или минут 10 с перекурами полуавтоматом сверкнуть. До Фубага была маска РосОМЗ Фаворит с пассивным фильтром (сейчас она просто на запасная) - вот это офигенная маска. И легкая и шлем хорошо закрывает, и при аргонодуговой сварке глаза от вспышек при розжиге так не устают. И стоит столько, что всегда купить готов. Но главный минус и так всем известен - без опыта тяжело в цель попасть.
-
Есть ли свежая информация о 500-й модели? Данную тему, конечно, начал читать с начала, но свежей информации не много.
-
Отрывать надо резко, нарабатывать навык. Над длительностью точки поработайте. И быстрее будет ток точки ставить таким, чтобы ток горячего старта и был током сварки. Правда на сплошном шве ток станет низким.
-
Почаще "сверкайте". Всякому действию нужна своя теоретическая и практическая база. Ломайте козырек обмазки пальцами перед повторным поджигом и не стесняйтесь второй рукой помогать, особенно на длинном электроде. И чиркайте, а не стучите. Станет полегче поджигать. Ну или засесть за упражнения юного сварщика и наплавлять в разных положениях, отрабатывая и поджиг и движения.
-
@vistek как по мне надо больше практики и получше подгонку. В таких делах рутиловыми электродами с отрывом все же поудобнее будет. Там как раз степень проваливания длительностью сварки "точки" регулировать получится. Хотя мне самому электроды с основным покрытием побольше нравятся. Когда аппарат тянет их на малом токе, тогда гораздо приятнее ими работать на небольших толщинах, чем рутиловыми, ибо металл там не такой жидкий (отсюда и лучший контроль при сварке). Где можно без отрыва сварить, то беру УОНИ. Но я с РДС мало работаю, так что на истину и не претендую. На каждый день для "шабаш-монтаж" работ, электроды с основным покрытие наверное использовал бы только там, где это оправданно и повышал бы навыки сварки рутиловыми с отрывом, чтобы внешний вид не так сильно зависел от расположения шва.
-
С deep seek общался на тему одной установки (со сваркой связи нет). На английском задавал вопросы и его ответы были более содержательны, чем на русском. Трудности перевода смысла вопросов есть у него видимо.
-
Зачем ему раскладывать все по полочкам? Работайте в первую очередь по своей цене. Ниже ее делать - как воровать у самого себя. Определите сами для себя желаемую сумму за час/день/заказ и т.п. А то позовут ворота на гараж перевесить, по часовой оплаты там может быть на 500 руб и расходников на 50 руб, а с учетом поездки может и пол дня уйти - тогда меньше 3000 для выездной небольшой работы вроде и смысла нет рассматривать. А может по времени настолько неудобно, что, допустим два часа с утра и два часа через продолжительный перерыв, тогда уже как за полноценный день на выезде брать оплату. Ну а транспортные затраты и расходники уже по месту сами определяйте в соседнем дворе пару электродов потратить или за 50 км пару дней мотаться и обваривать металлокаркас.
-
Это правильное подключение для порошковой проволоки. Тот хвостик, что торчит между розетками, для порошковой проволоки надо в минус включить, а краба в "+" и на деталь. Нет не в этом, там разве что с роликом напутать можно и не ту канавку выбрать. На панели управления вашего аппарате нет режима для 0,8мм порошковой проволоки, а значит зашитые в память настройки режимов для нее не будут оптимальными, т.к. они сделаны для проволоки 1,0. Аппарат порошковой проволокой 0,8мм варить будет, но настройку напряжения надо будет покрутить в плюс.
-
Если есть хоть какие-то признаки сварки, то разбирайтесь с прижимным роликом: правильная ли канавка выбрана, правильное ли усилие прижима (хотя бы на 2 прижмите). Для режимов CO2 0.8 и mix 0.8 на деталь провод "-" ставьте, проволока нужна 0,8мм омедненная, не самозащитная. Для режима flux 1.0 на деталь провод "+" ставьте, проволока нужна 1,0 самозащитная (она же - порошковая). По краске полуавтомат не варит, если что. По старой ржавчине может тоже не варить. Проверьте место установки прищепки "массы" и почистите место сварки, если детали грязные. Если все условия соблюдены, но никаких признаков сварки нет, а проволока при этом подается, то сдайте аппарат туда где купили и возьмите что другое. это нормально
-
В расчетном листке, где зарплата по статьям расписана, надо посмотреть. Если там это не выделено, значит доплаты за вредные условия нет. Тогда и разбираться почему ее нет.
-
А для чего? На более-менее приличных предприятиях своя система присвоения разрядов. И если устраиваться туда сварщиком, то вопрос о разряде возникнет сразу же при вступлении в должность. Через сварку образцов оценят профессиональные навыки и примут на соответствующий им разряд, а потом на очередной аттестации разряд или повысят или сохранят, а может и понизят. Важно самому этот вопрос сразу поднять, а то примут по 3-му, чтобы на з/п сэкономить. А в свободном плавании что даст разряд?
-
Вот и усредните по выше изложенным заключениям на отметке 130-140. Вообще все индивидуально. У кого-то в общем объеме работ сидит, т.к. сдают конструкцию, а не порезанный профиль, кто-то фиксированную стоимость множит на количество стыков, например когда хоть какая-то партия изделий есть.
-
У меня толщины 25+15 мм. Алюминиевые "шарики" в начале шва вырезать не хочется. Чем их будет меньше, тем легче. В целом после первых проб и настроек я пришел к мнению, что бояться точно не стоит, но и действовать не наобум.
-
Такое сейчас повсеместно. Если есть панель управления с выбором газа и диаметра проволоки, то там при выборе металлов буде Fe, CrNi, AlMg, AlSi, Cusi хоть за 15 тыс. источник, хоть за 315... Обычной пропановой горелкой (без применения кислорода) греть алюминий перед сваркой нормально? Тогда я отчасти решу проблему пробития оксидной пленки в начале сварки. А бОльшую мощность вытащу применением проволоки 1,2 в таком случае.
-
Явно больше, чем столько, чтобы посылать самому... Есть в этой работе много типовых операций: отрезать профиль по длине, сварить стык, снять усиление (зачистить шов). Вот за каждую операцию придумайте цену да помножьте. И сверху к этому накиньте 20-25%. А там если что, то уже поторговаться немного. А вообще среднюю по больнице у коллег можно поспрашивать, чтобы в рынке быть с ценами.
-
Не мой случай. Аппарат на три крутилки, без синергии. Нет возможности. До начала сварки подача с фиксированной скоростью плавного старта. А во время сварки делать электрические измерения я не готов. В первом приближении с подачей относительно неплохо: на всю длину деталей в 150 мм прохожу шов одним проходом без спотыканий. Будь проблемы с подачей, то я полагаю, что практически на любых настройках дуга уходила бы в наконечник. Зато меня правильно поняли) У меня в приложении WeldConnect для аппаратов фрониус можно выбрать CMT, PMT, Pulse, Standart. Вот стандарт я и выбираю.
-
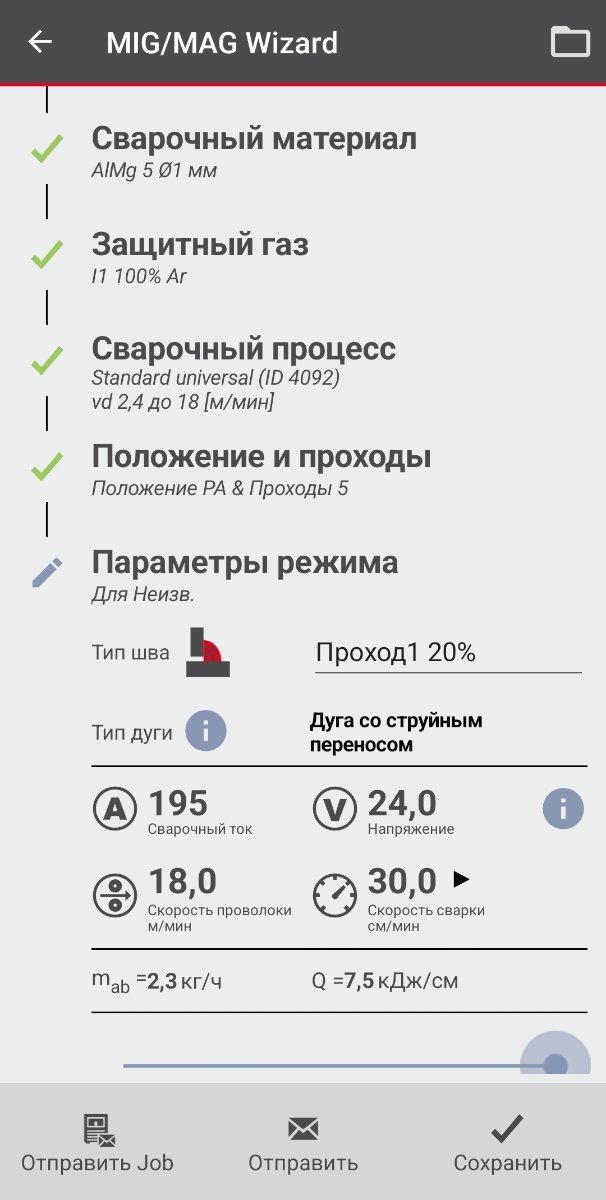
Пошагово то что вводил там: 1. неизвестный источник; 2. алюминиевые сплавы; 3. тавровое соединение (толщина 12мм, высота шва 13мм, усиление 3мм); 4. Al; 5. AlMg5; 6. 1,0; 7. 100% Ar; 8. Сварочный процесс Standart - universal ID 4092; 9. PA; 10. каждый проход по 20%. Ответ приложения на картинке ниже. Не истина для меня, но как точка отчета весьма содержательна. Напряжение без регулировки индуктивности в плюс не повысить, как оказалось. Нормальный перенос металла при 18 м/мин и 24 В при нулевом положении ручки индуктивности, а 28 В можно было поставить уже при 2/3 от максимального положения. Без ее регулировки дуга удлиняется. Пробовал максимум аппарата поставить - 31 В ну и индуктивность на максимум: дуга все равно слишком высокая и в придачу наконечник выступил в роли плавящегося электрода и укоротился на пару миллиметров К слову, наконечник обычный E-Cu для стальной проволоки 1,2.

-
Освежу немного тему вопросами новичка. Попробовал впервые сварку алюминия полуавтоматом. Марка материала тренировочных деталей мне не особо известна, но скорее всего какой-либо сплав АМг. Детали толстые: бруски примерно 35х35 и 35х18, длиной порядка 150мм. Проволока 5356, 1.0мм. Полуавтомат обычный без импульсных режимов (максимум можно поставить 31 В и 18 м/мин, ток 350). U-ролик и тефлоновый канал само собой стоят. Горелка 36я, сопло 16 мм, расход аргона 15 л/мин. Детали тщательной подготовки не проходили, просто почистил сверху лепестковым диском (диск новый брал). Столкнулся со следующими проблемами: 1. По всей видимости не пробивает оксидную пленку в начале сварки. Металл проволоки просто скатывается в шарик, который немного приплавляется к менее массивной детали. С прогревом во время сварки эта проблема в целом уходит, и на горячую сварка стартует в целом без проблем. 2. При старте проволока часто отгорает до наконечника, иногда к нему прилипает, но не приваривается. Примерно 50/50 после обгорания может от нажатия кнопки двигаться, иногда надо отрывать шарик бокорезами, Иногда внутрь наконечника отгорает, тогда его откручиваю и выпускаю немного проволоку и ставлю его обратно. Возможно дело в плавном старте, т.к. аппарат до начала сварки медленно проволоку подает. И он не регулируется никак. Со второй проблемой более менее вылетом проволоки бороться получается, и вообще сварка алюминия к вылету проволоки более требовательна мне показалась. Больше интересует как на холодную сварку начинать, может быть подогревать детали, хотя в наличии только пропановая горелка с туристическим баллончиком. И еще не очень понятно как мощность вытащить из аппарата, кроме как использованием проволоки 1,2мм. Подачу выкрутил на всю, а напряжение сильно поднять не могу - дуга уходит в наконечник. Получилось что-то типа 18 м/мин и 28 В. Аппарат своим показометром порядка 190А намерял, а хочется побольше. У меня при подборе соотношения напряжение/индуктивность при этой подаче от 24 до 28 В напряжение можно подобрать, выше уже дуга слишком длинная и в наконечник может уйти во время сварки. Ради интереса посмотрел в приложении от фрониуса: оно мне при 18 м/мин рисует 24В и 195А, что несколько походит на полученные результаты.