Лидеры
Популярный контент
Показан контент с высокой репутацией за 10.10.2026 во всех областях
-
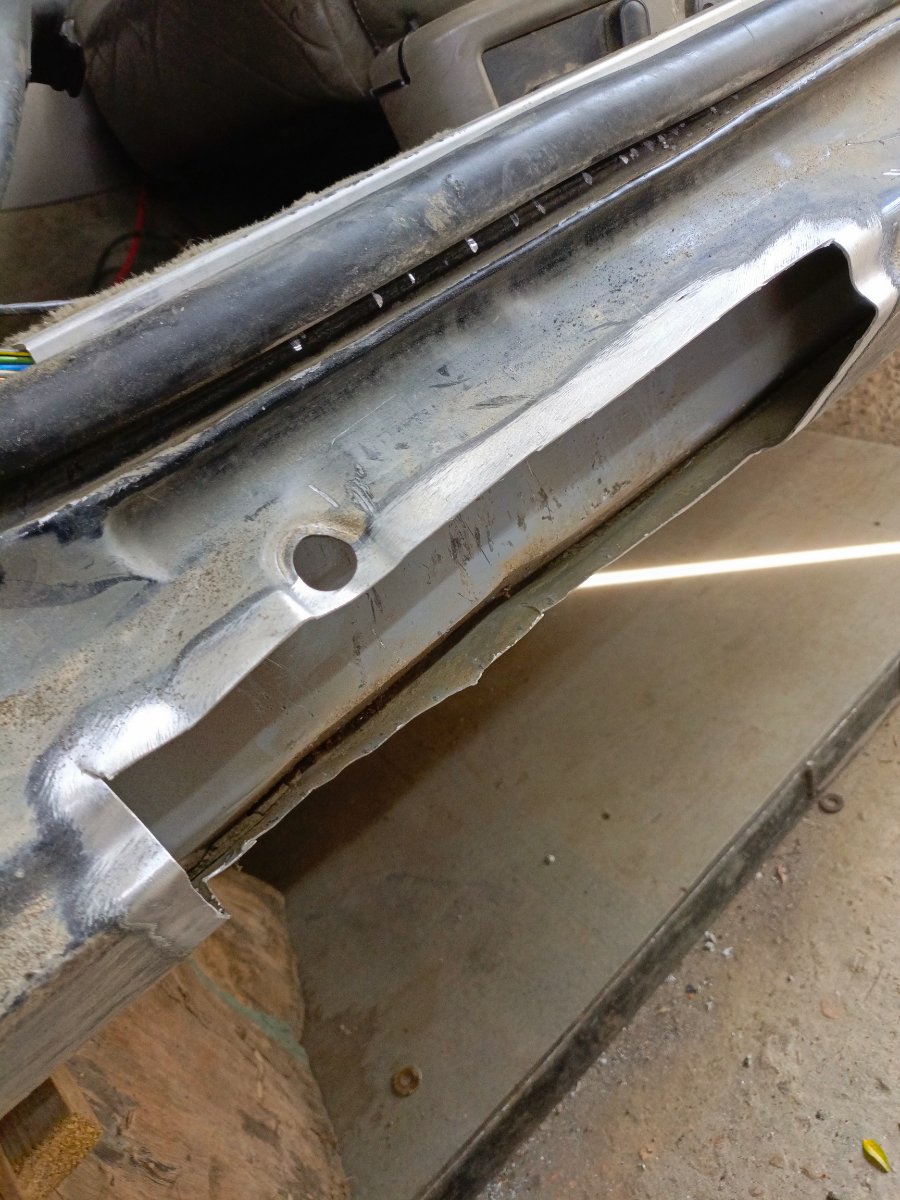
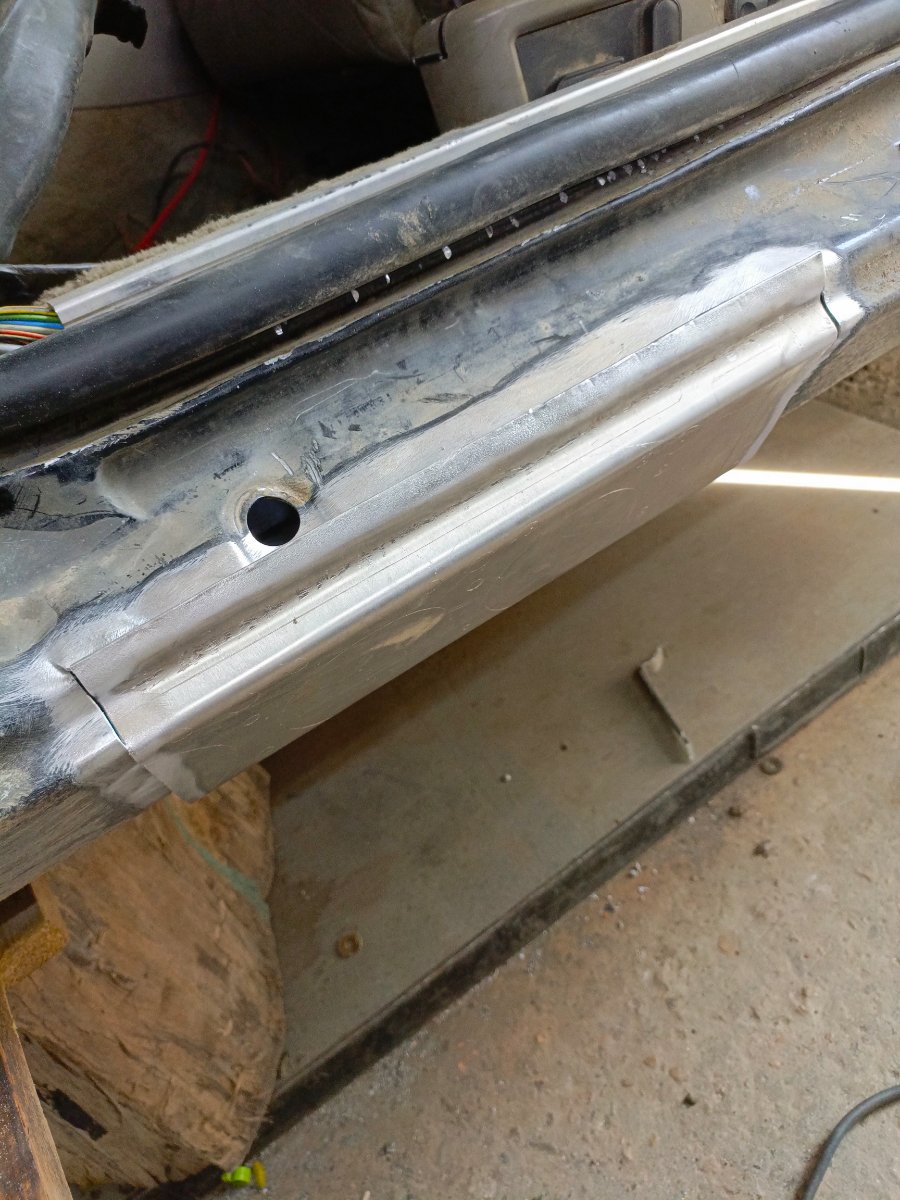
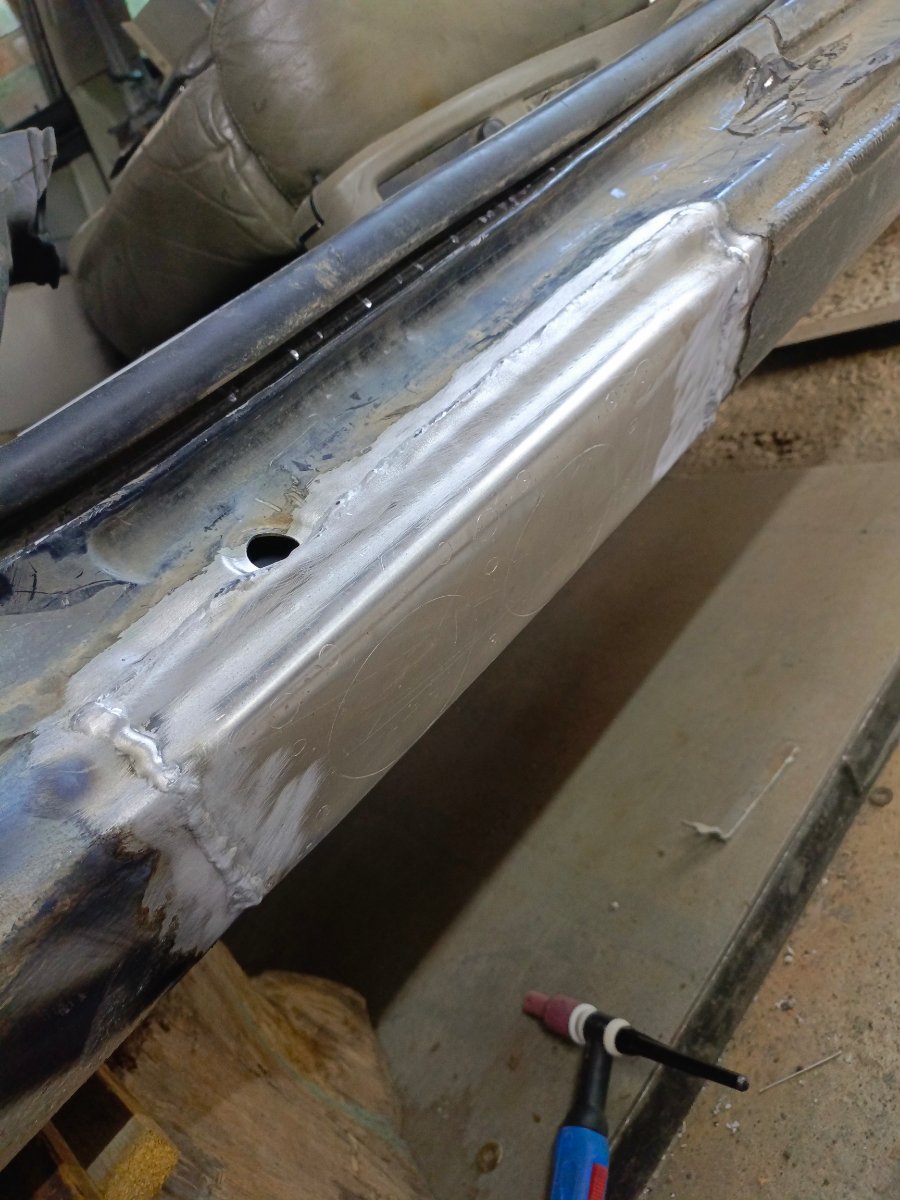
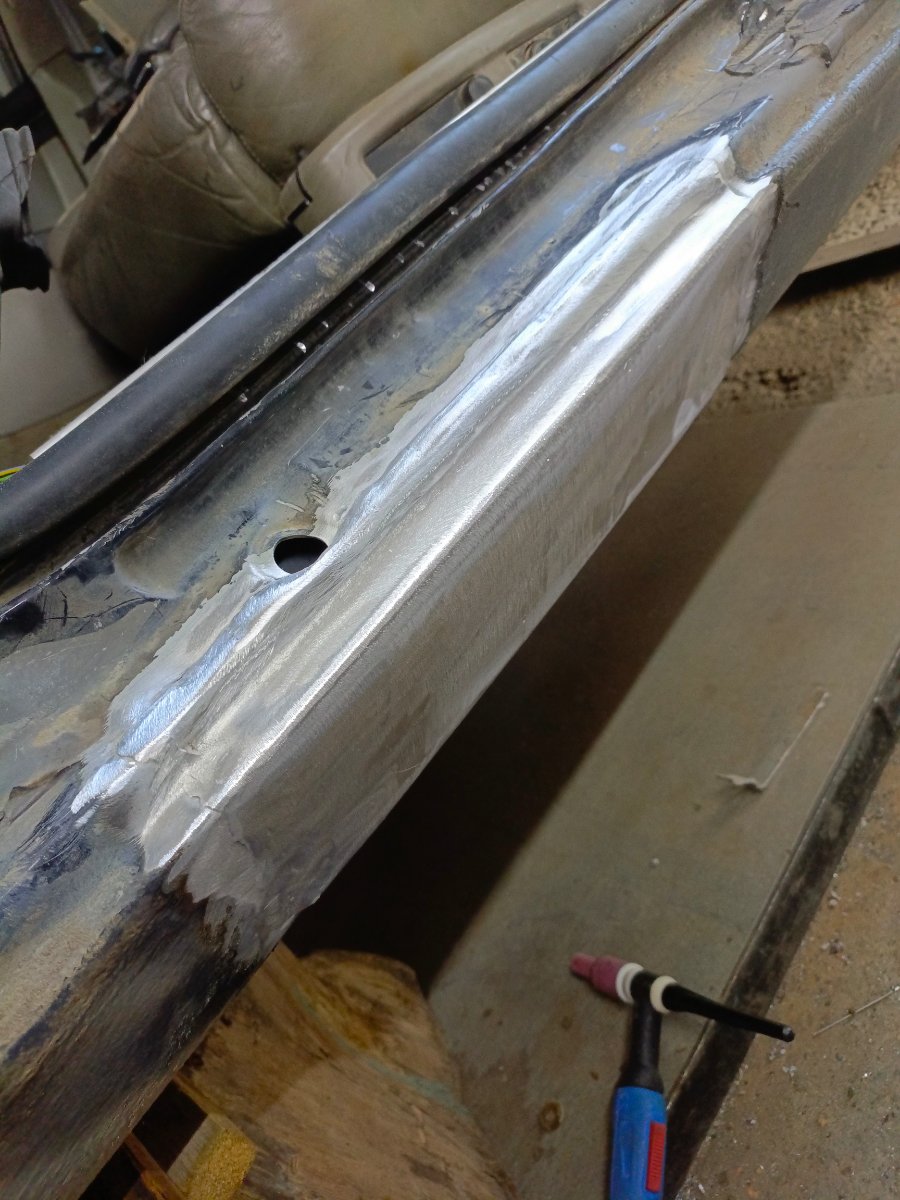
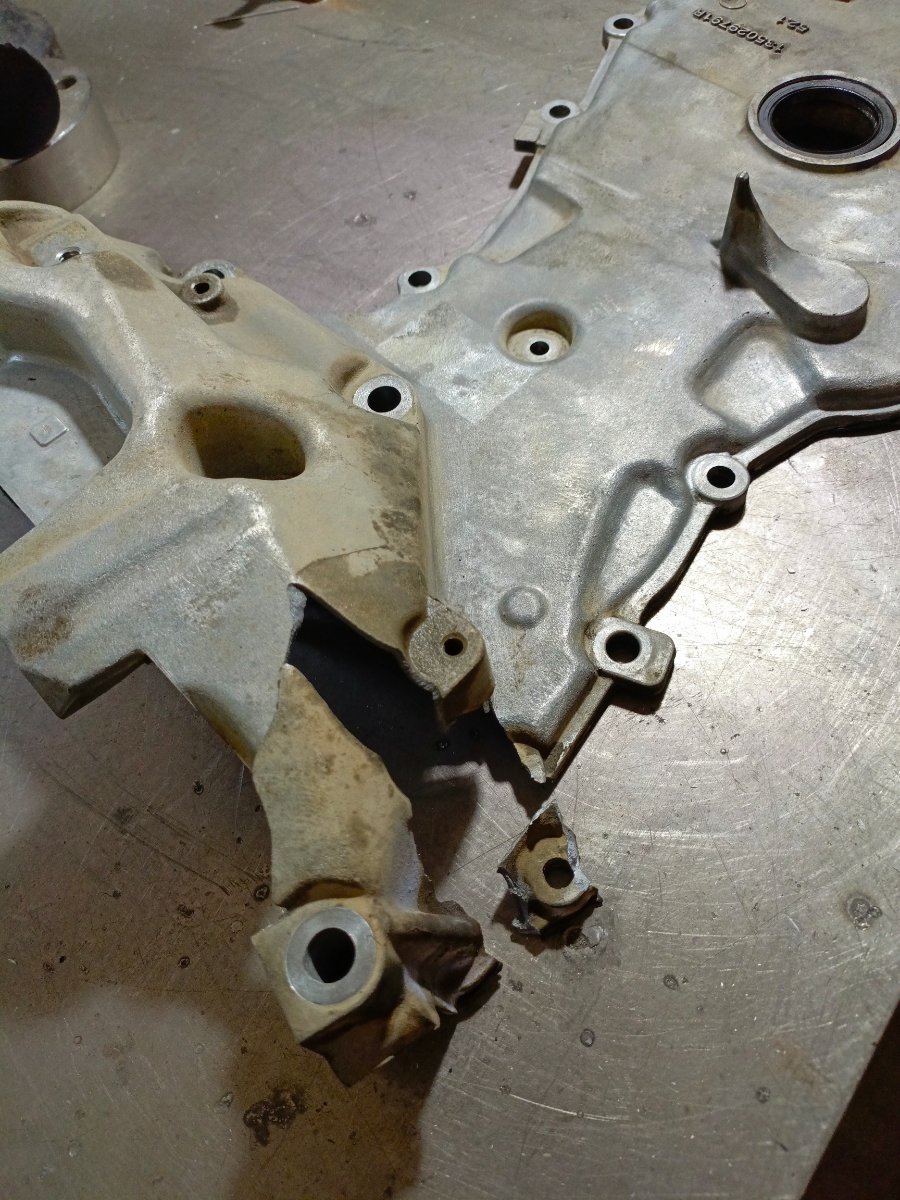
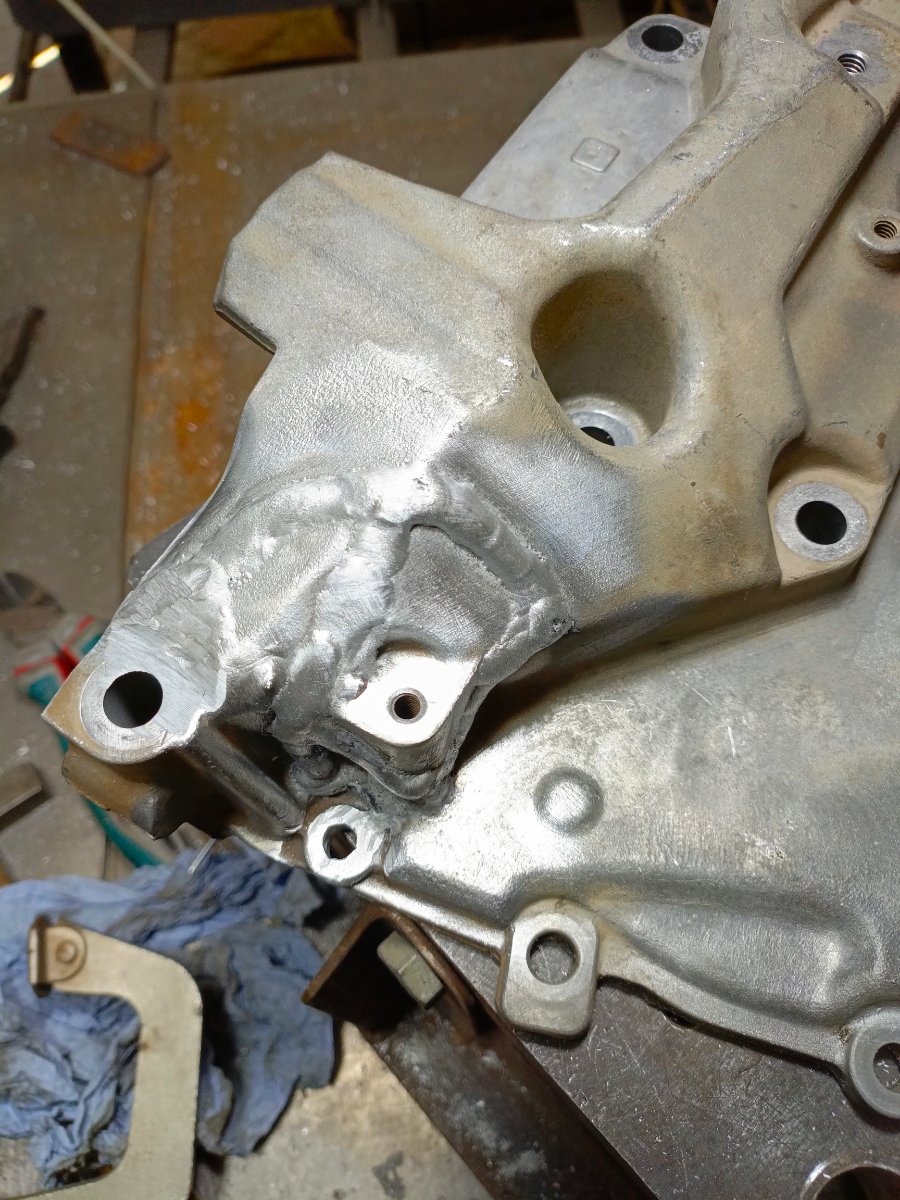
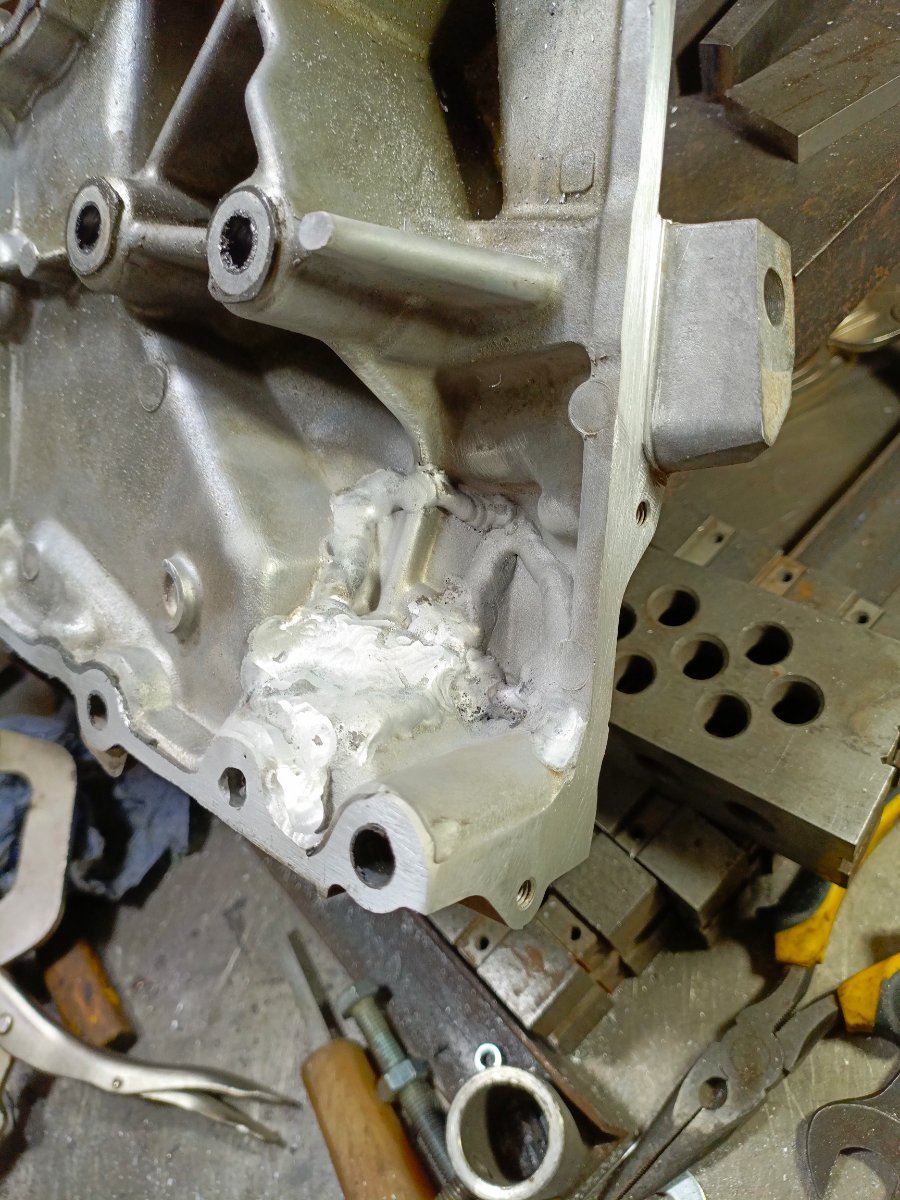
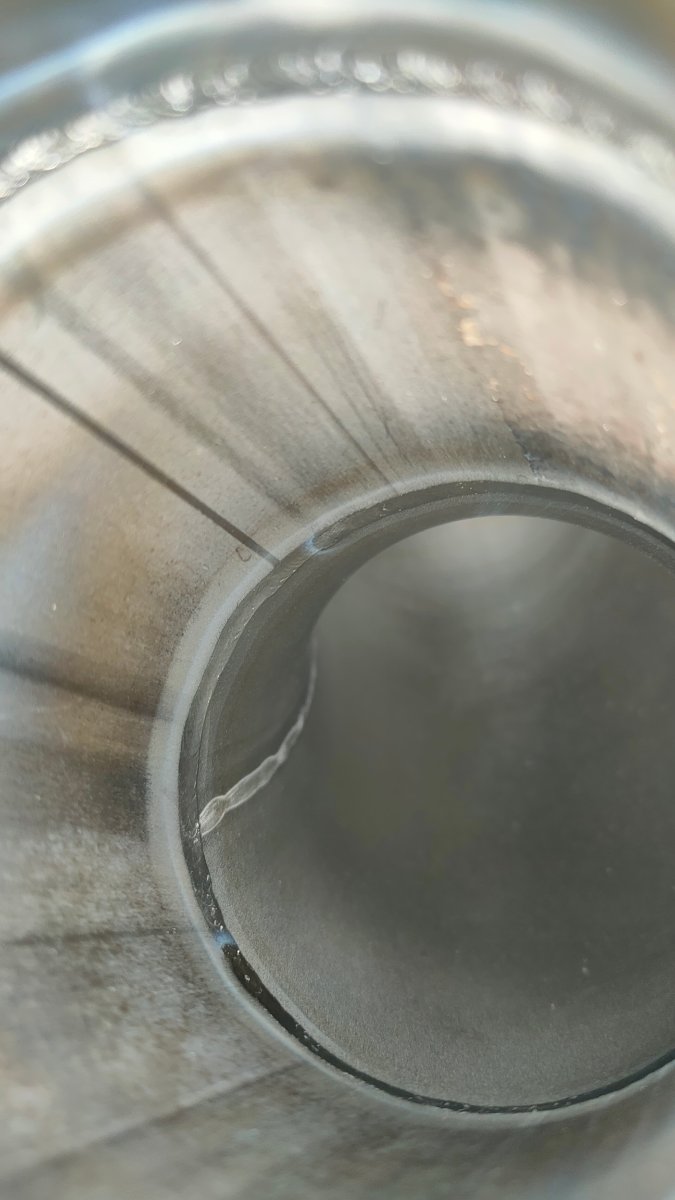
Далеко непросто сваривать миллиметровый АД лежа под машиной,Ауди s8,
 7 баллов
-
Из такого профиля. Люди мы творческие, постоянно что-то вытворяем.
6 баллов
-
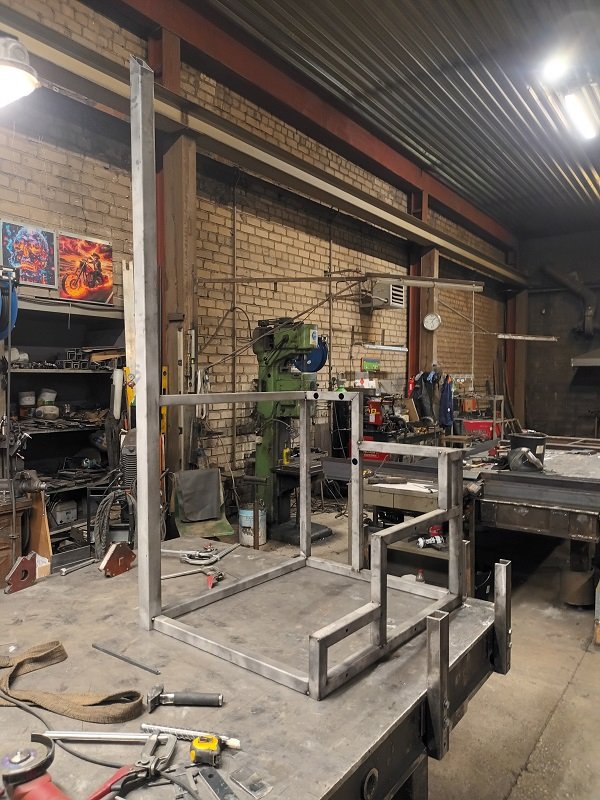
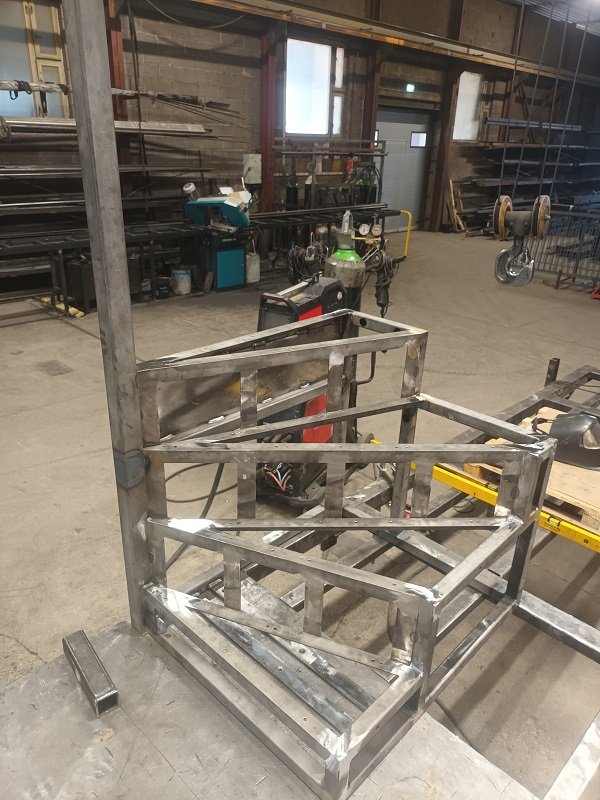
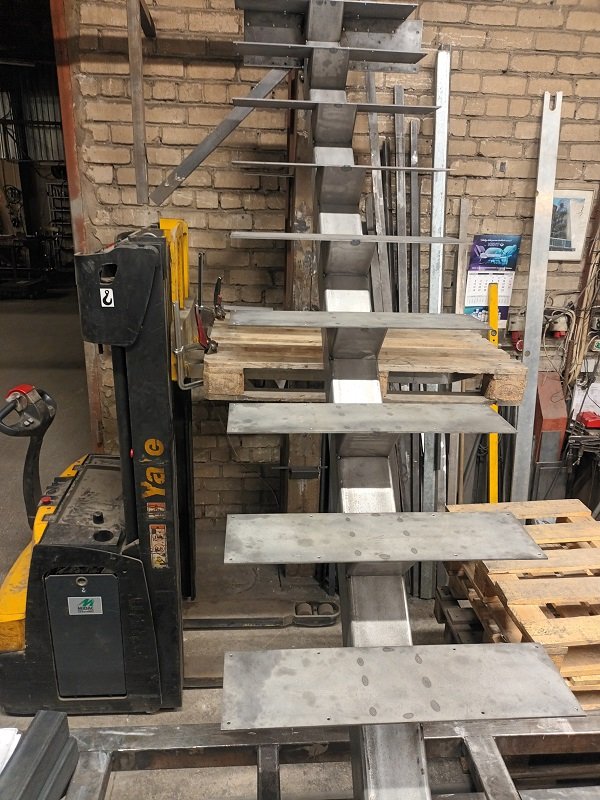
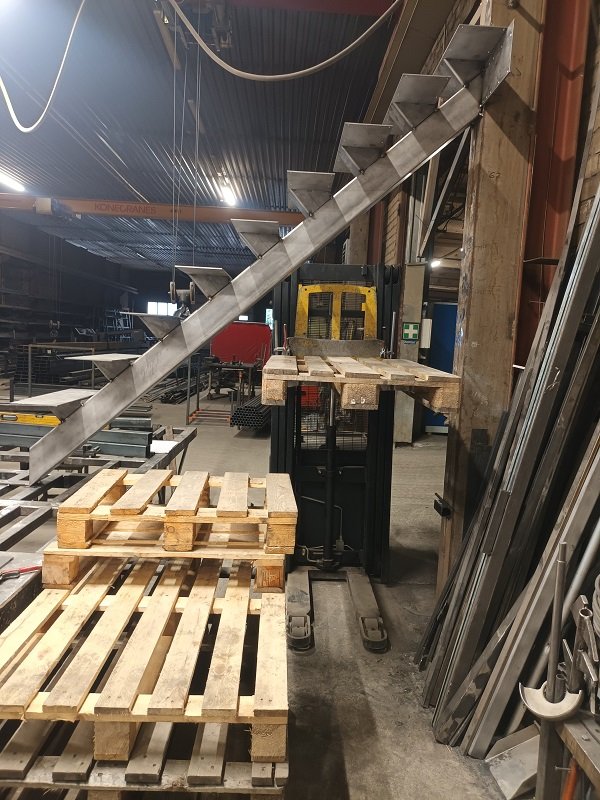
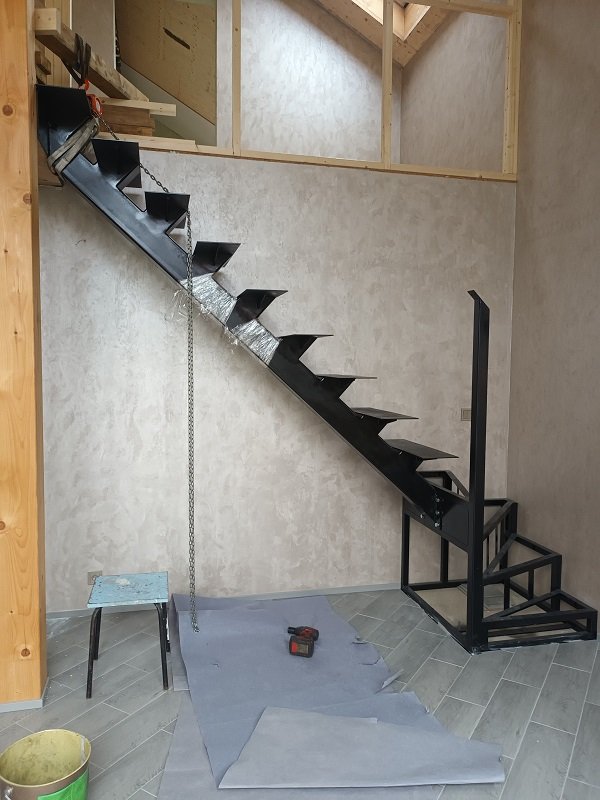
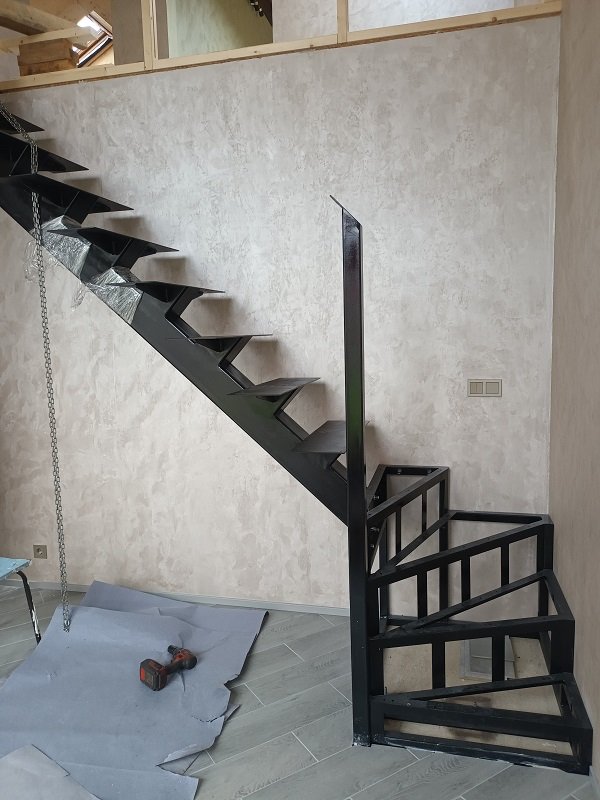
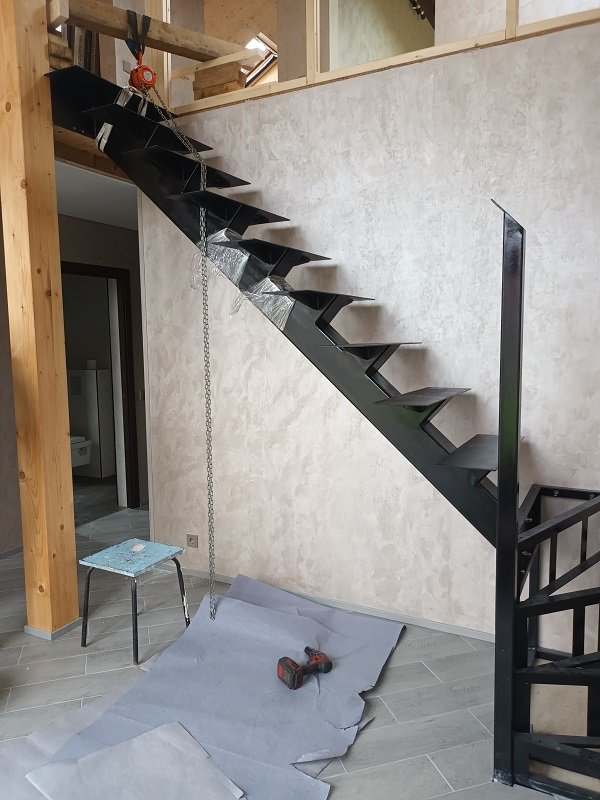
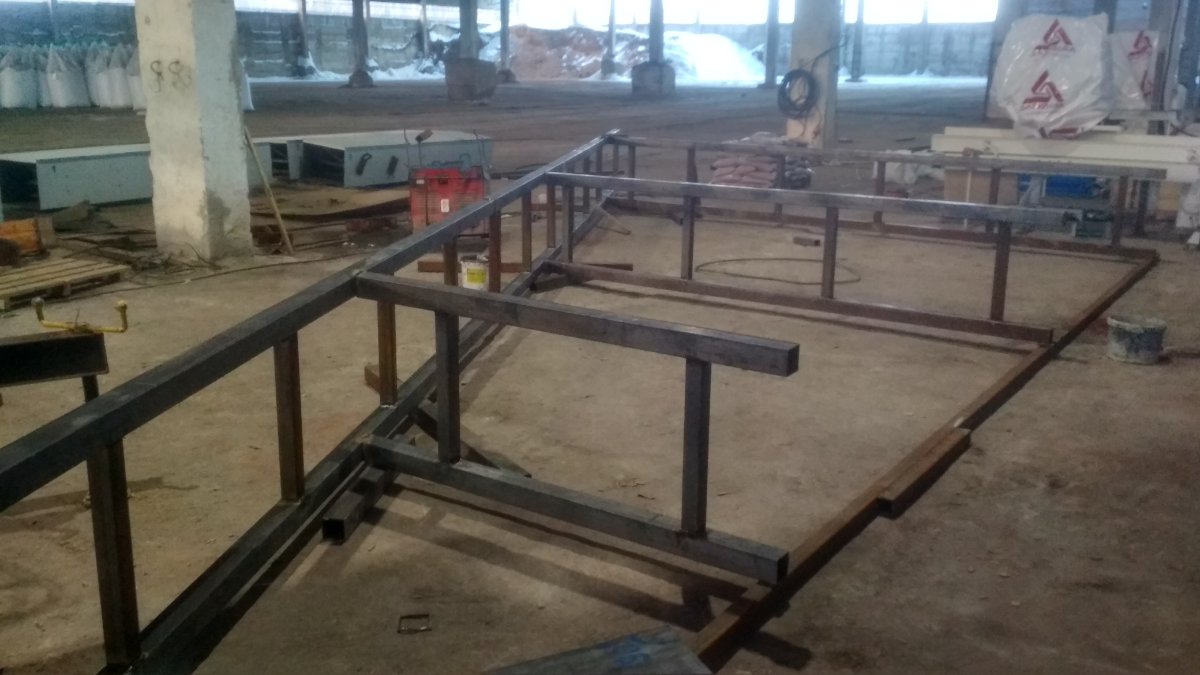
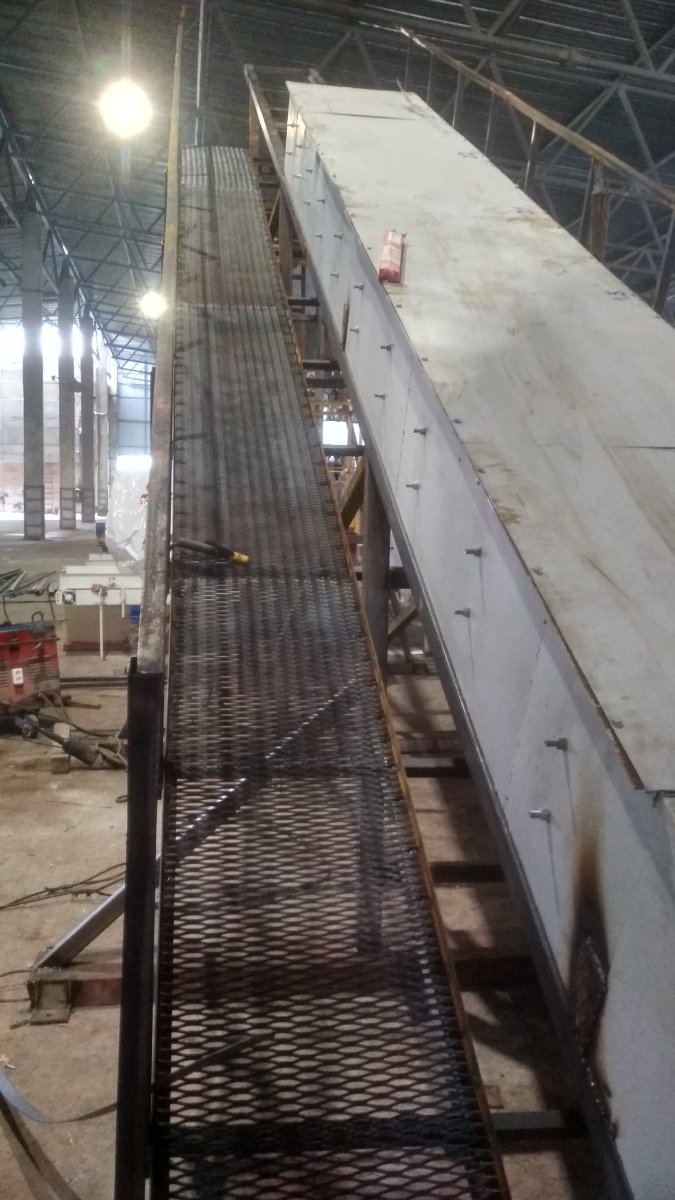
Вот. Вчера, наконец то, смонтировал это чудо-юдо. Собирал в свободное время, по вечерам и на выходных. Это мой одноклассник и приятель дом себе строит. Так как я не только исполнитель, но и организатор, пришлось знатно так попотеть с измерениями, что бы две части, заворотная и прямая точно совпали между собой, и поместились в заданное пространство. Изначально предполагалось на месте сварить одно с другим. Позже заказчик решил собрать железки между собой на болты. Результат более чем отличный. Останется ещё что-то по столбам под перила сообразить, но это уже мелочи.
5 баллов
-
4 балла
-
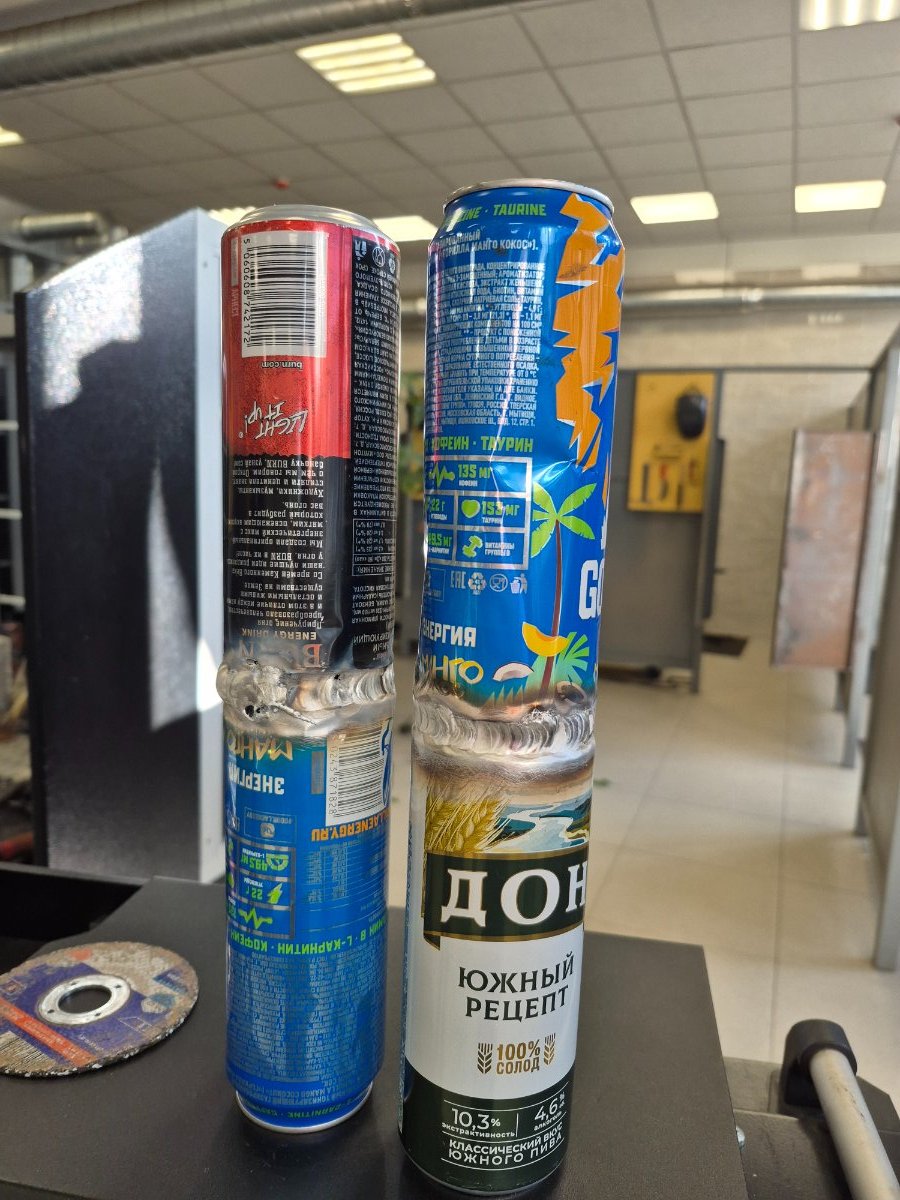
Ну и как водится в наших палестинах,под занавес курсант шлёпнул пару банок в варианте "донце+ горловина"- и победил их со второго раза...
4 балла
-
Тут, вроде, всех всколыхнул vistek, с советом покупать/не покупать начинающим китайский аппарат с Dпульсом. И если это в свете тематики (сварки алюминия), то мое мнение: у начинающих (коих будет процентов 90 от всех страждущих), качество сварки алюминия полуавтоматов будет от "присрать" до "присрать красиво", что к сварке отношение не имеет. Да даже профессионалы... Посмотришь блогерное кино с обзором такого вида сварки - сколько радости и восхищения у них, когда сварной шов начинает напоминать ТИГ. Мое мнение. Если это не производство, то такой вид сварки оправдан в очень узком круге задач. Например, сварка лодки (ремонт), когда ТИГовской горелкой (или двумя руками) не подлезть. Все остальное - только неоправданная жертва качеством (если это не производство, то куда спешить, можно ТИГом спокойно, качественно заварить).4 балла
-
от вашего ... мыслительного изложения - и то будет сложно понять, что вы хотели выделить. На мой взгляд, сообщение для "курилки" получилось. Главная проблема в китайских аппаратах, это возможная не предсказуемость или особенная логика, которая лично мне не понятна. Импульсная сварка, когда пик и пауза, сделана для более контролируемого переноса капли, т.е. так сказать, аппарат сам помогает капле с кончика проволоки отделиться и направиться в сторону шва (стряхиваем ее). И т.к. это очень быстро, то уловить глазами и руками сложно, поэтому эти настройки уже заложены производителем в аппарат без возможности глобального изменения процесса. Изменили скорость проволоки или напряжение, то аппарат сам изменяет частоту работы импульса. То как поработал производитель, зависит, на сколько качественно протекает процесс. Без пульса, есть разные моменты, которые могут приводить к некоторой не равномерности процесса. Двойной пульс, это практически точечная сварка, т.е. горит дуга - не горит - горит и т.д. т.е. аппарат сам жмакает кнопкой вместо вас. Но чтобы не было проблем которые сопровождаются со стартом и остановкой процесса, используется вспомогательное горение дуги, которое упрощает повторный старт. Итого дуга постоянно горит. И чтобы метал не перегреть или сильно не остудить, то и подбирают базовый ток из этих соображений. А пиковый - он же сварочный, подбирается из тех же соображений как и обычный сварочный ток, но т.к. если базовый ток охлаждает материал, то пиковый должен быть скорректирован на компенсацию не хватки тепла или наоборот от пикового подстраивают базовый. В некоторых аппаратах, особенно это эффективно для сварки алюминия, есть режим "HOT START", т.е. предварительно прогрев материала перед уже основным процессом. Хотя и на черной стали в ответственных изделиях это помогает. Поэтому то что вы написали, очень сложно прочитать и тем более уловить ход мыслей. Сугубо личное мнение. А вообще ... разобраться в процессе надо начинать на качественном оборудовании. Это как научиться ездить на машине у которой и мотор надо перебрать, т.к. он то чихает, то глохнет, то тормоза отваливаются и т.д. и т.п. Т.е. нужно усвоить как должно быть, что и почему и потом уже будет база на которую можно опираться. Вы пришли в обучающий центр, а вам выдали мокрых электродов... Интересно чему можно научиться? И конечно я вас не отговариваю от дальнейших движений в изучении процесса. Пробую корректировать, если конечно оно вам надо ... эта помощь.4 балла
-
Добрый день! Для закаливаемой хромованадиевой стали я бы рекомендовал подогрев до 150- 200 градусов и проволоку Св10Х16Н25АМ6 по ГОСТ 2246 или аналог. Охлаждение под слоем термоизоляции.3 балла
-
Заворотную часть пришлось греть и тянуть. Материал там относительно тонкий. Возможно не стоило всё вкруг обваривать. На прямую часть когда кобылки (опоры ступенек) приваривал, фиксировал косоур к столу. Сварку производил в разброс и в несколько проходов. А сам косоур изначально так сориентировал, что он прогибом наверх был. Впрочем там материал настолько мощный (150х150х5), что прогиб наверх так после сварки и остался. С расчётом, что он под своим весом сядет немного вниз. Но думаю что не сядет.3 балла
-
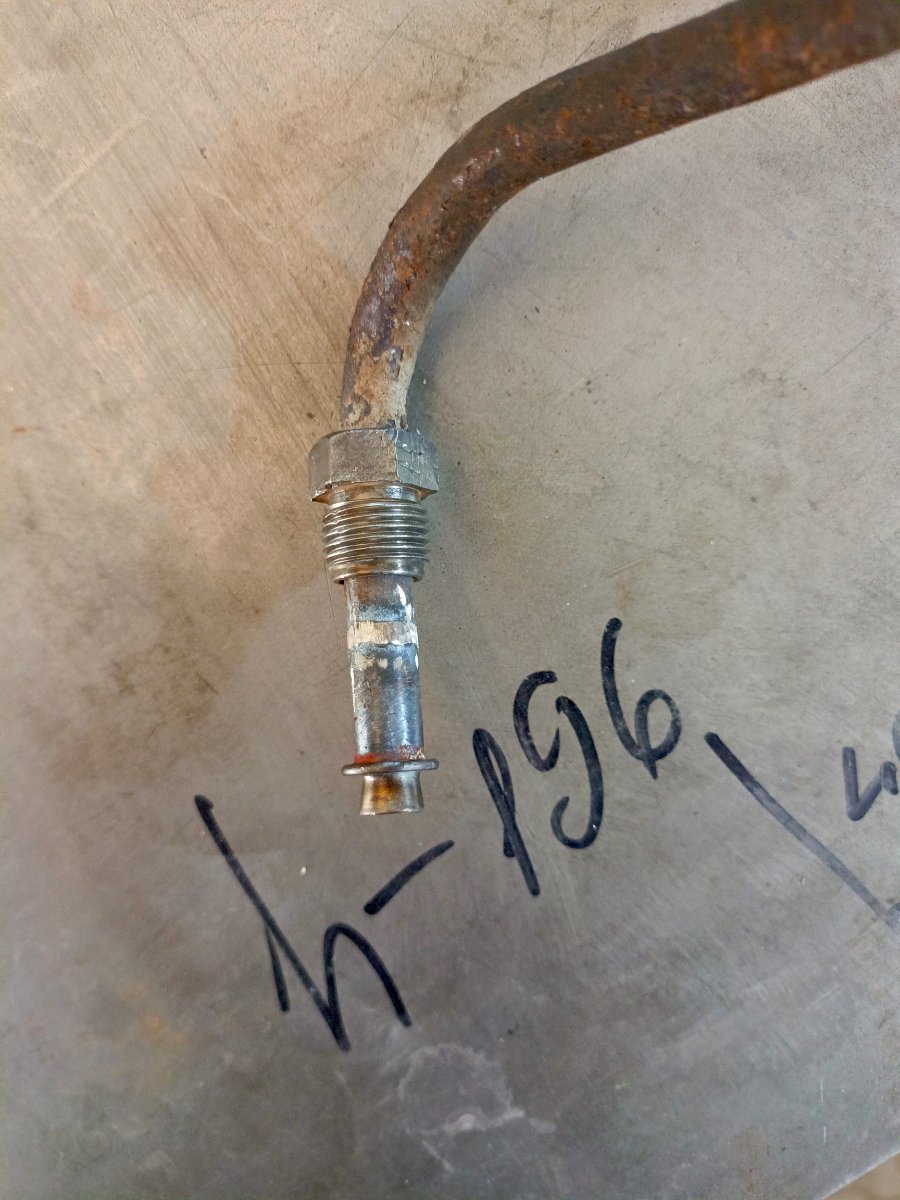
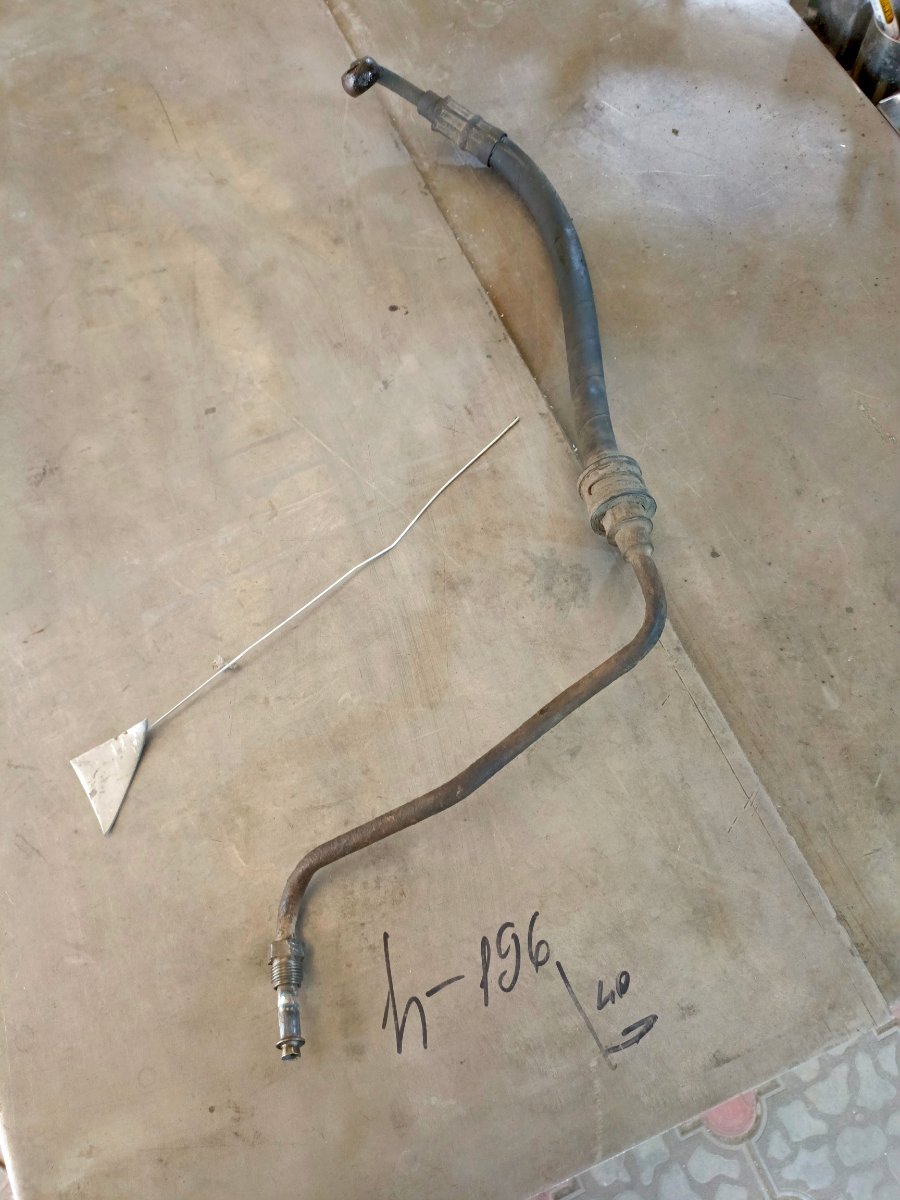
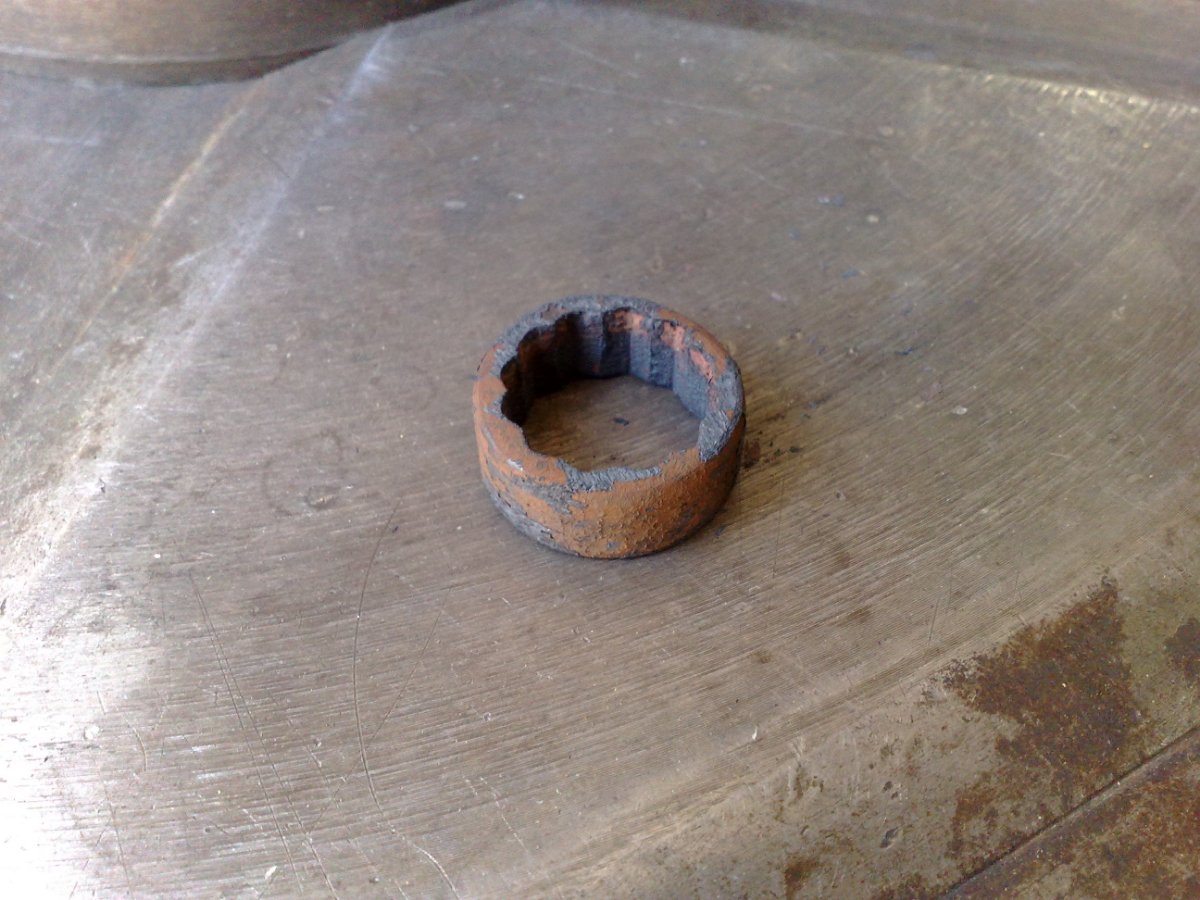
Иногда гайка фитинга гидроусилителя (или другое) намертво "прикипает" к трубке. Во время демонтажа трубка ломается. Пытаются выбить фитинг из гайки и,как правило,ударяют наставкой по одному краю трубки,расклепывая ее края и тем самым усложняя ремонт или делая его невозможным.Что надо делать? Отжечь в обязательном порядке,накалив до красна.Желательно фрезой выровнять края трубки внутри гайки и наставкой,равной диаметру трубки,выбить обломанную часть. Иначе простой ремонт превратится в проблему-будете искать новую трубку.Впрочем,на токарном станке можно выточить фитинг,но это время...лучше разумно подойти к мелкому ремонту,а не искать приключений на пустом месте.
3 балла
-
3 балла
-
3 балла
-
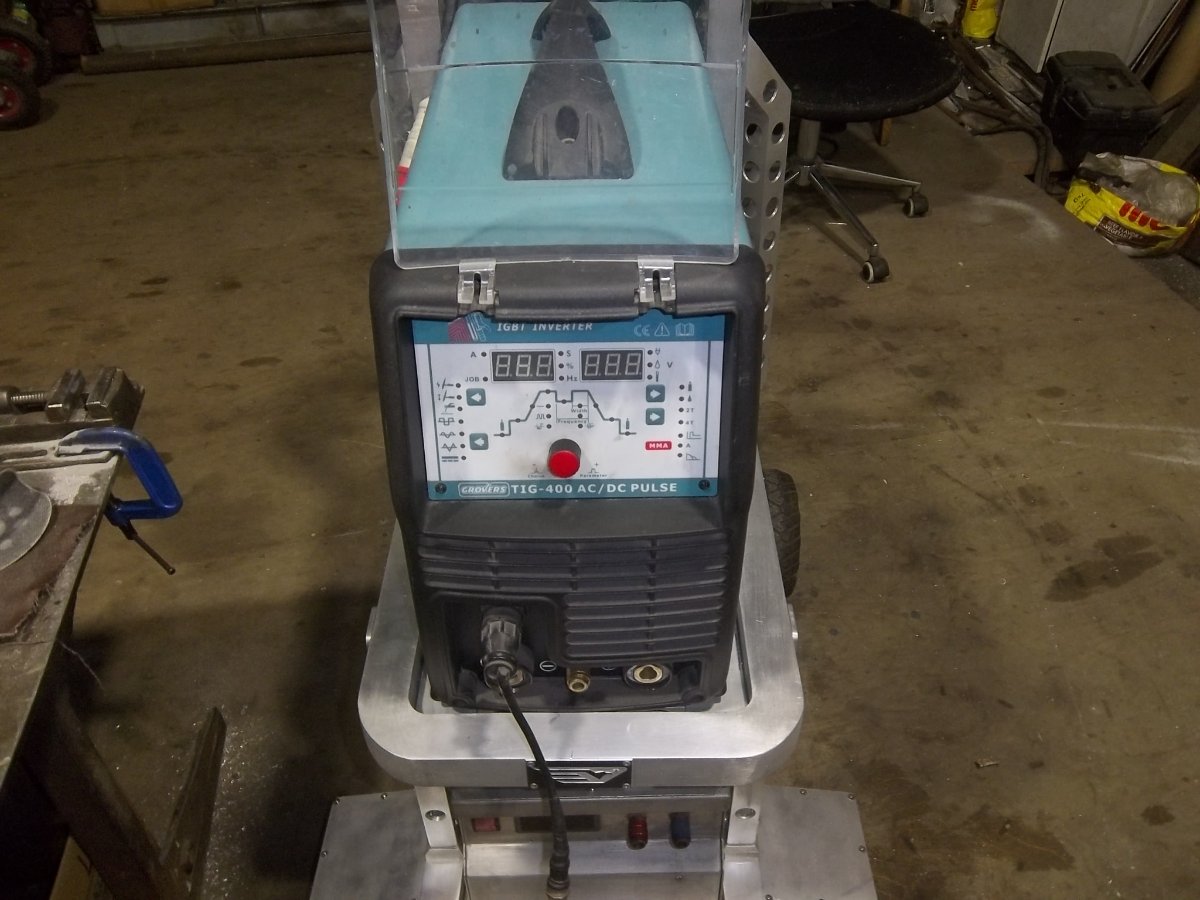
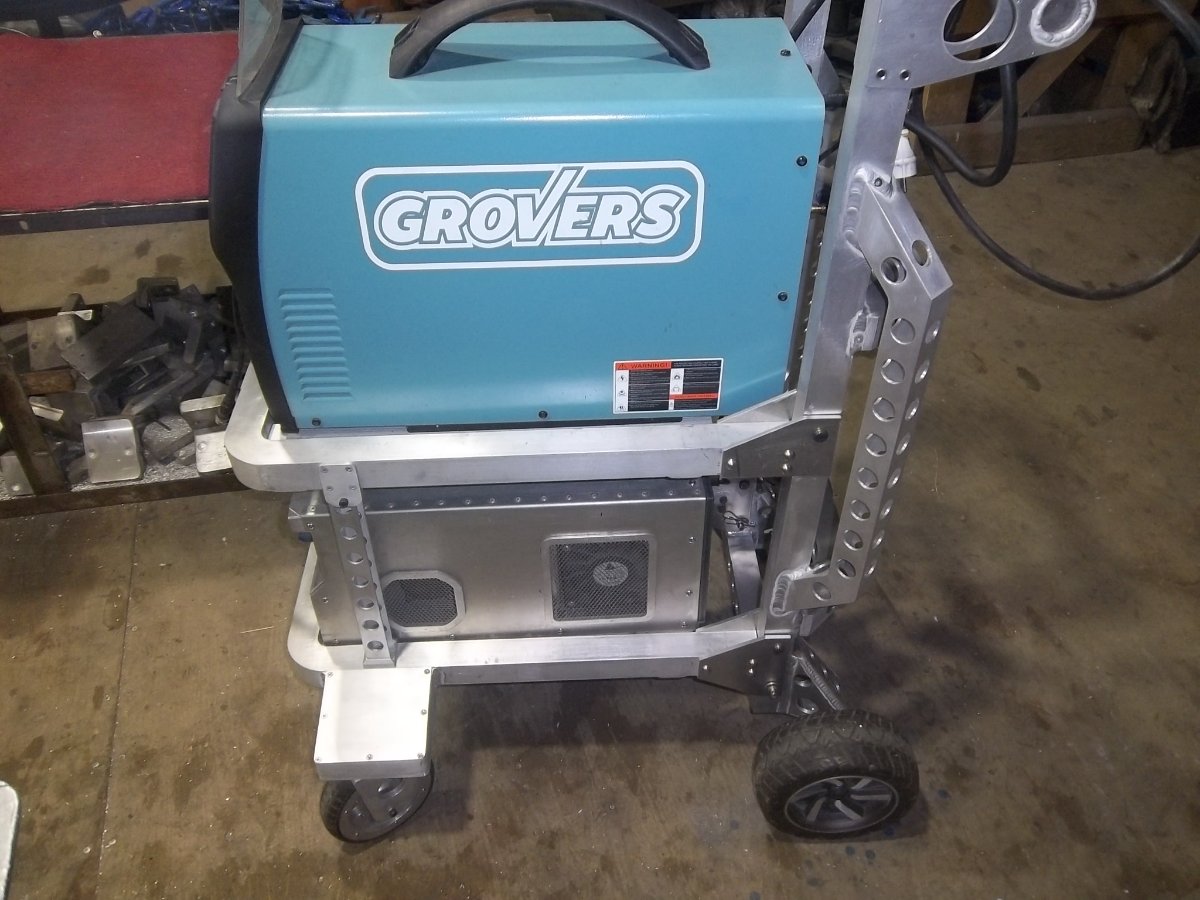
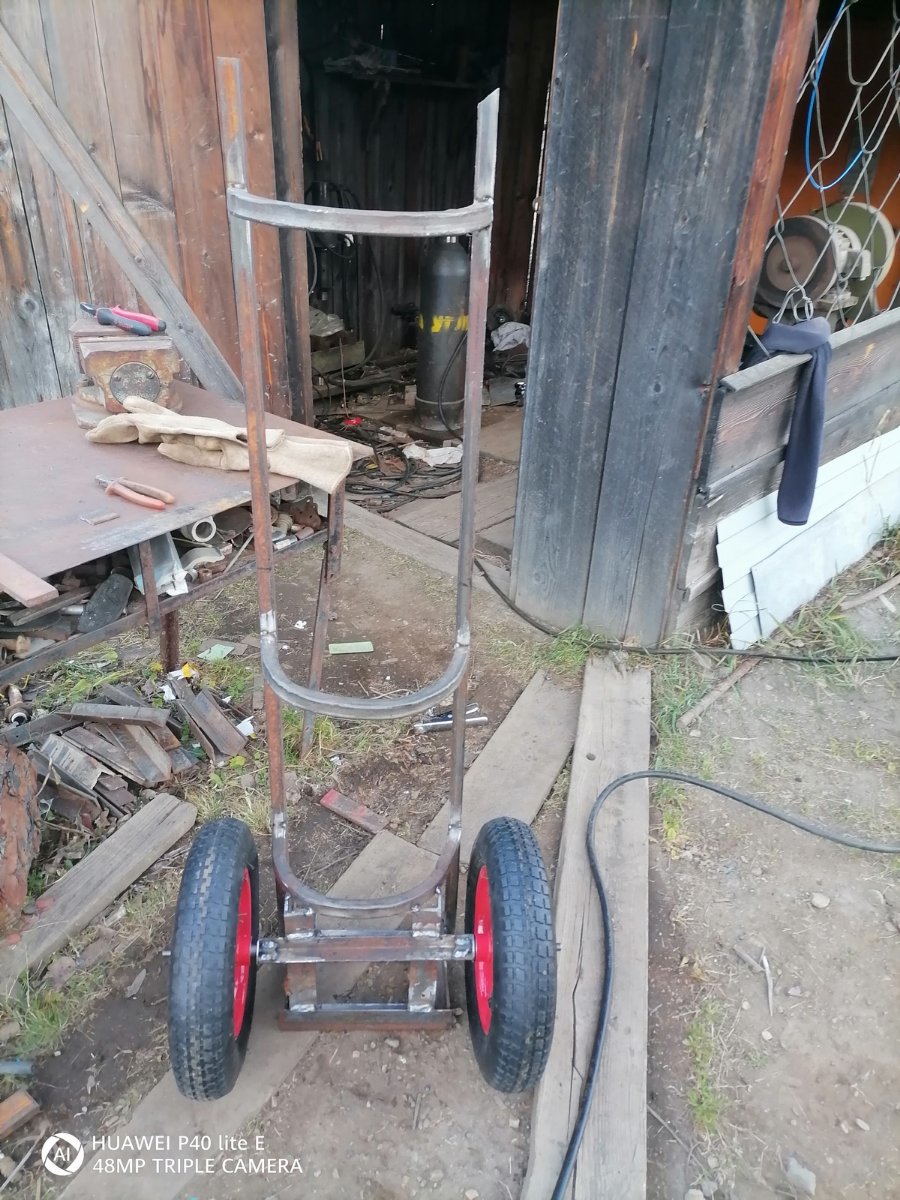
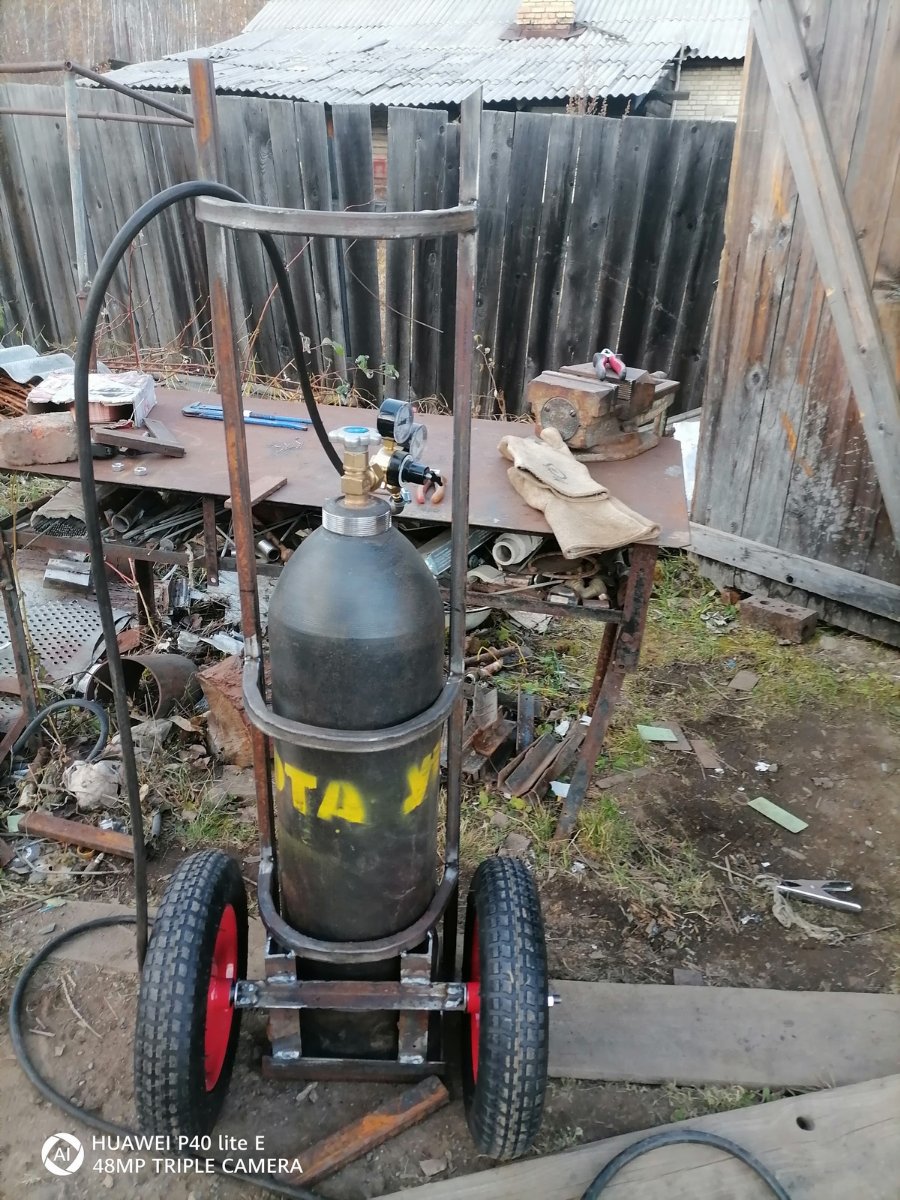
Тот-же, здесь расскажу о нём. Я ему и тележку новую сделал.
3 балла
-
Своими силами? Я когда автосервис закрыл, то вывез оборудования - два трехосных Камаза. Я могу предположить, что этот объем оборудования можно умножить на любительский коэффициент, но все равно, получается, что голым пальцем не получается. Хотя... При наличие времени и денег...2 балла
-
Быстро время летит.. Валера Селко,годовщина.2 балла
-
Скажу. А пусть вот она и будет. Но, мое мнение, бесперспективная тема. В таких темах, в основном, обсуждаются тяп-ляпские технологии, типа "у меня отгнили пороги и крыша". Серьезные технологии у инженеров участка кузовного ремонта, которые от сварки далеки. Да и сварки в кузовном ремонте с гулькин хрен. П.С. Если кто, что серьезное спросит, то я отвечу.2 балла
-
Если сразу не отвалиться по трещине, то может и будет держать, даже с трещинами. А так, схема простая. П.С. Сначала без отжига приварил - треснула.
2 балла
-
Кирпич привяжу .2 балла
-
Походу поддув все же нужен. Походу поддув все же нужен. Вот С2 своим телом 2 мм. Обратный валик выдавливает без проблем.
2 балла
-
Не потеряешь? GPS метку приделай) Я ж любя....2 балла
-
Своим телом. Горелка под спот-режим.
2 балла
-
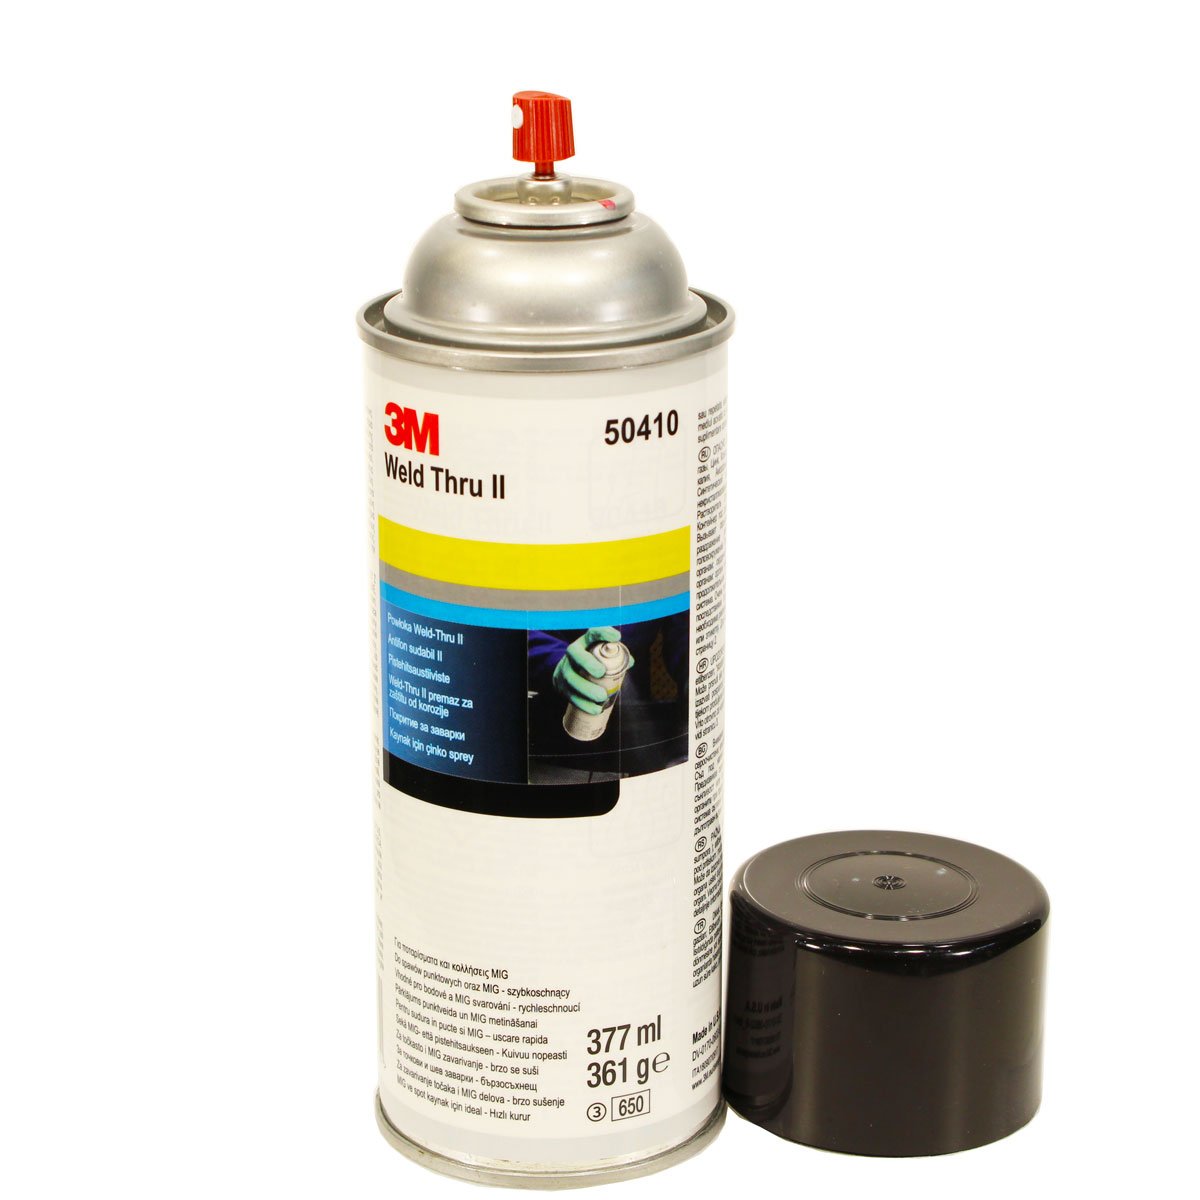
А что вас так шокировало? И совсем это не новое в технологии (только не для ММА, а для МАГ и контактной). Я лично 30 лет назад такой применял при кузовном ремонте (он как раз для кузовного ремонта), для сварки панелей внахлест. И альтернативы такой технологии нет. Если кому-то показалось это вредным для здоровья, то так оно и есть. Производители таких продуктов про это предупреждают (я бы советовал все сварочные работы производить в респираторе, сварочные дымы - это вам не это). То что на фото, может и не блещет выдающимися ТТ показателями (все зависит от положенных туда ингредиентов и их количества). Но вот как выглядит сварочный грунт от серьезного производителя (читайте состав). П.С. Я, при сварке через отверстия, этот грунт удалял перед сваркой, через эти отверстия, для улучшения условий горения дуги. Мои попытки заменить 3М чем-то другим ни к чему хорошему не привели, с другим продуктом работать было невозможно.
2 балла
-
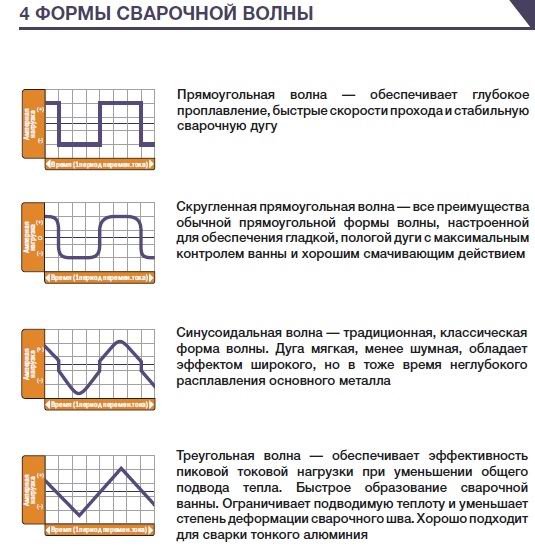
Ранее на УДГУ был только синус и ничего, в космос полетели... хотя возможность выбора форм волны и даже комбинация их даёт более широкие возможности оператору, но глобально, ничего не гарантирует.2 балла
-
Из инструкции Triton Alutig 250P AC_DC.
2 балла
-
))), а что может в нем угробится? Вы же не в швейную машинку проволоку зарядили))), а жечь проволоку аппарату безразлично какую и на какой полярности. Он для этого и сделан. Да вообще без разницы, я работал самозащитной Хэндай, корейская, настоящая, работал китайской, разницы не заметил, много дыма, много брызг, результат не впечатлил ни на корейской ни на китайской. Работал ей на предприятии, снабженцы посчитали, газа не нужно, экономия сплошная, наверное эта тонна проволоки до сих пор на складе пылится.2 балла
-
Уменьшил до такого размера.Чтоб не говорил о брутальности.
2 балла
-
Кто-то жил, живёт и будет жить, но большинство из нас в этот список не входят. Всё остальное большинство восхищается и благоденствует от: особенно от АЭС по всему миру, когда оплачивают счета.2 балла
-
Лазерная сварка, как и любая другая, не универсальное средство, где то проще РДС, где то МИГ-МАГ, где то газовая сварка оптимальнее всего. Ну и уровень мастерства и знаний сварщика. Полностью солидарен, но большинство для чего то берут аппарат с двойным пульсом, насмотревшись роликов рекламных от обзорщиков, которые умалчивают о том, с какого дубля был снят ролик, сколько возились с настройкой. В видео обзорах все хорошо, берём аппарат, заряжаем проволоку, и вуаля, качество ТИГ, красиво. Люди думают, о, зачем чему то учится, есть ~~Кремлевская таблетка~~, нужно купить, и все, бинго. А потом на всех форумах вопросы, почему то так красиво не получается, да и вообще никак не получается))).2 балла
-
ограничивают знания и умения. Ну возможно и оборудование. Задача для дома как сварка профильной трубы со стенкой начиная от 1 мм, вполне импульсный режим будет интересен. Ну а дальше ... дело каждого. А так как дома ... ну у каждого свое, лично у меня от 0.5 и до 5-6 мм, то мне надо и пульс и линейный режим. это если не знать как готовить .... Поэтому у некоторых и не вкусно А вообще ... для простоты, открутить гайку можно и ключом, и гайковертом. Последний дороже и из вашего предположения только для производства ... но так ли это?! Особенно начинаешь чувствовать когда с генератором имеешь дело и надо шкив открутить и т.п. Из другой области ... ну зачем орбитальная машинка и всякие рубанки и т.п. , взял наждачную бумагу и натирай кузов авто пока руки не отвалятся и вместо 1 часа работ, будет неделя. Вот УШМ не вызывает негатива ... ведь есть напильник а импульсная сварка это удел производства ... Сомнительно, но ... ОК-ей на да... сравниваем авто в виде грузовика и легкового. Я не по массе грузоподъемности, а, например габариты, или у одного колеса большие, у другого маленькие ... не всегда ... но в споре может родиться истина. Либо обиженные по углам разойдутся2 балла
-
Да. Ну и раз я взял слово, выскажусь по тематике, чтобы два раза не вставать. Все эти аппаратно-программные плюшки заточены исключительно под производство. Где необходимо, например, красиво конвейерно сварить алюминиевую раму мотоцикла или лодку, или часами варить изделия в самых замысловатых камасутрах. Когда есть часы (дни, недели) для отладки техпроцесса. В бытовых условиях, или процесс будет слишком скоротечен (одна деталька/шовчик), или его удастся стабилизировать только к концу гигантской партии деталей из пяти штук (при этом на первых четырех будет безобразное серево).2 балла
-
Чем мне нравятся Тритоны (у меня ихний ТИГ) - тем, что там можно все покрутить. Покрутил, убедился, что это все на хрен не нужно и успокоился.2 балла
-
Я езжу на Волге 31102, телефон у меня Нокия))).2 балла
-
Всем здравствуйте. Возможно не всё потеряно,как говорится, "дело было не в бобине.....", да ещё батарейки в маске заменил, и она оказывается ещё ничего(когда в прошлый раз трубку сваривал, она была не рабочая) Металл 4 мм, заменил направляющий канал, стоял коричнево-чёрный пластмасс, какой-то, в комплекте с аппаратом был. Поставил стальной 08,-1мм по магазинному, . Но тоньше чем стоял, в том отверстие проходное миллиметра три наверное. Проволоку сменил с Дека 1мм, на Золотой мост 0,8мм. Ток доходил до 170а с копейками, по показометру, такого отвращения как в прошлый раз нету, нормально. Что, на что повлияло, не знаю, но лучше это факт. По мне, канал новый, всё равно толстоват, написано 08,-1мм, а туда все 1,5 мм влезут, если не два, на истину не претендую, возможно так и надо, опыта, маловато, чтоб, что-то утверждать. При перестановке роликов, прижим регулировал по новой. Брызг, на порядок меньше, Увеличение 4-х без увеличения камерой брыгзг не видать почти. А тут отчётливо видны, результат кручения индукивности Бокорезы на столе лежат, теперь постоянно, кусал. Как наберу полную 2-х литровую бутылку пластиковую, так наверное стану сварщиком. Делал это, наиполезнейшая, офигительная весчь, я вам скажу, а то не в кайф таскать их в ручную, спина , ужо не та.
2 балла
-
Не очень ясен формат и размер вашей организации. При приёмке электродов нужно делать входной контроль, заваривать образцы, испытывать их. Это делают специально обученные и уполномоченные люди. Скорее всего ОТК. Если есть акт входного контроля, то всё остальное- не ваша забота. Если электроды варят плохо, шлакуют или поры дают- надо доложить непосредственному руководителю и технологу по сварке. Провести повторную заварку образцов в их присутствии. Если швы получаются- то действительно, Если не получаются- то по ситуации...2 балла
-
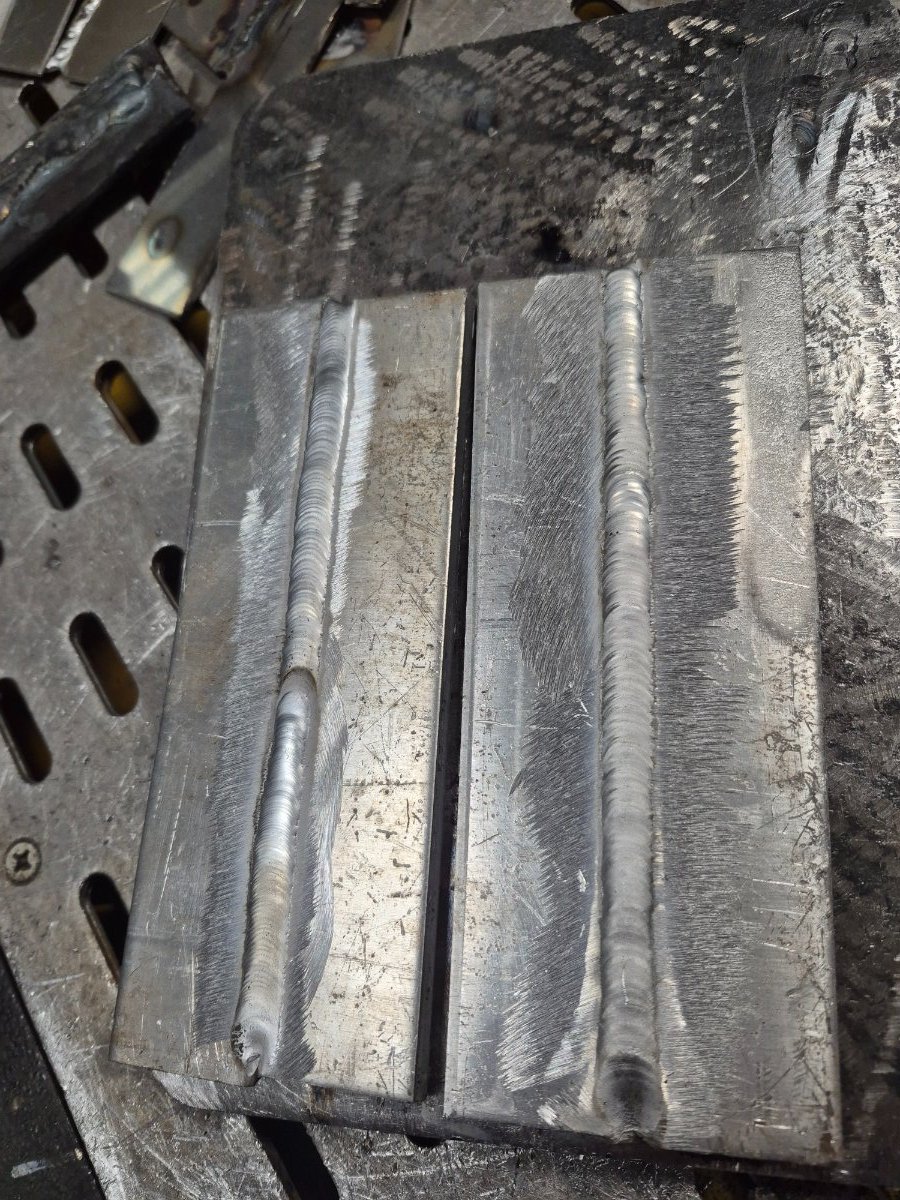
А не пора ли нам замахнуться,на Вильяма нашего,Шекспира...на алюминиевые сплавы,то бишь... Первые курсантские стыки ...
2 балла
-
Делаются образцы для мех испытаний по ГОСТ 6996-66 «Сварные соединения. Методы определения механических свойств». делаете образы на растяжение на изгиб и на ударную вязкость. Определяется хим. состав на соответствие ГОСТ 9467-75 и далее уже по итогам испытаний дается заключение.2 балла
-
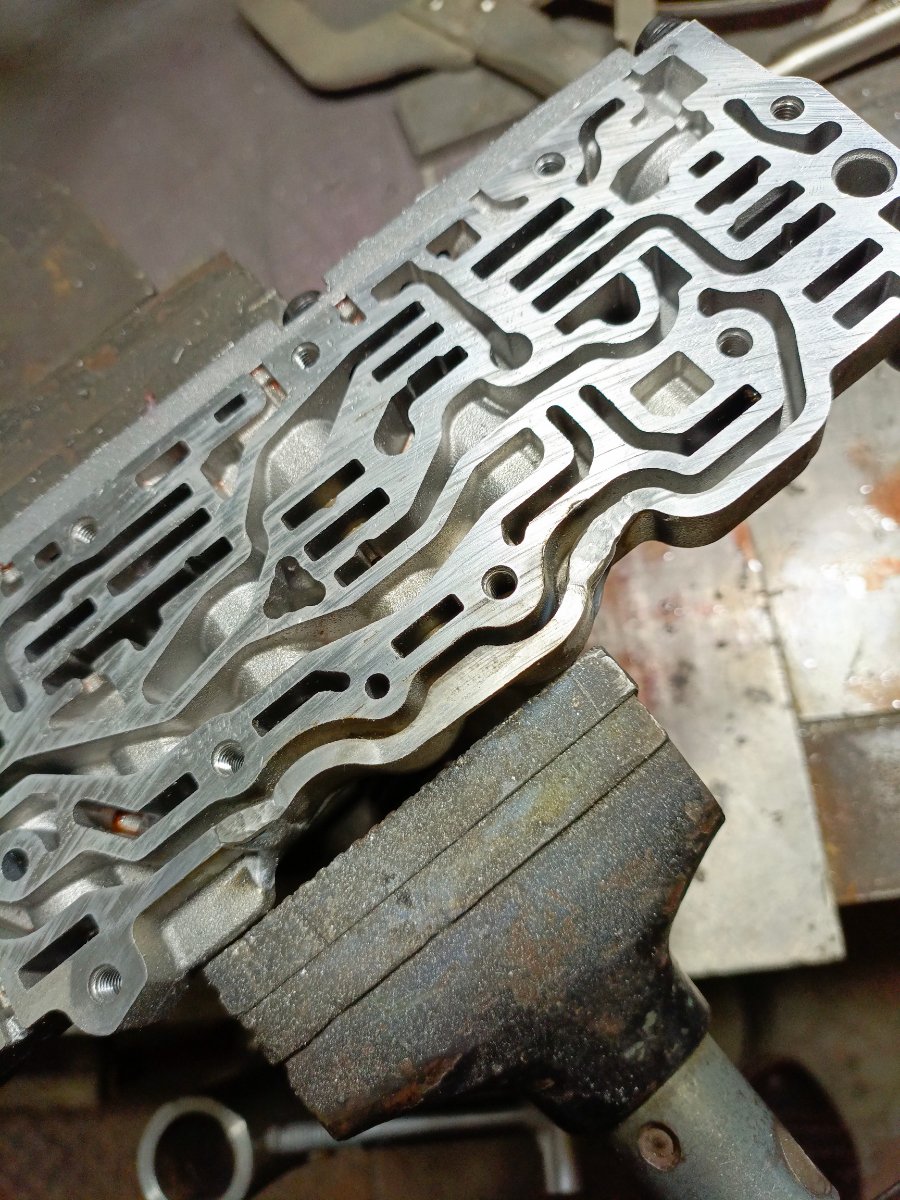
Главное,плоскость...
2 балла
-
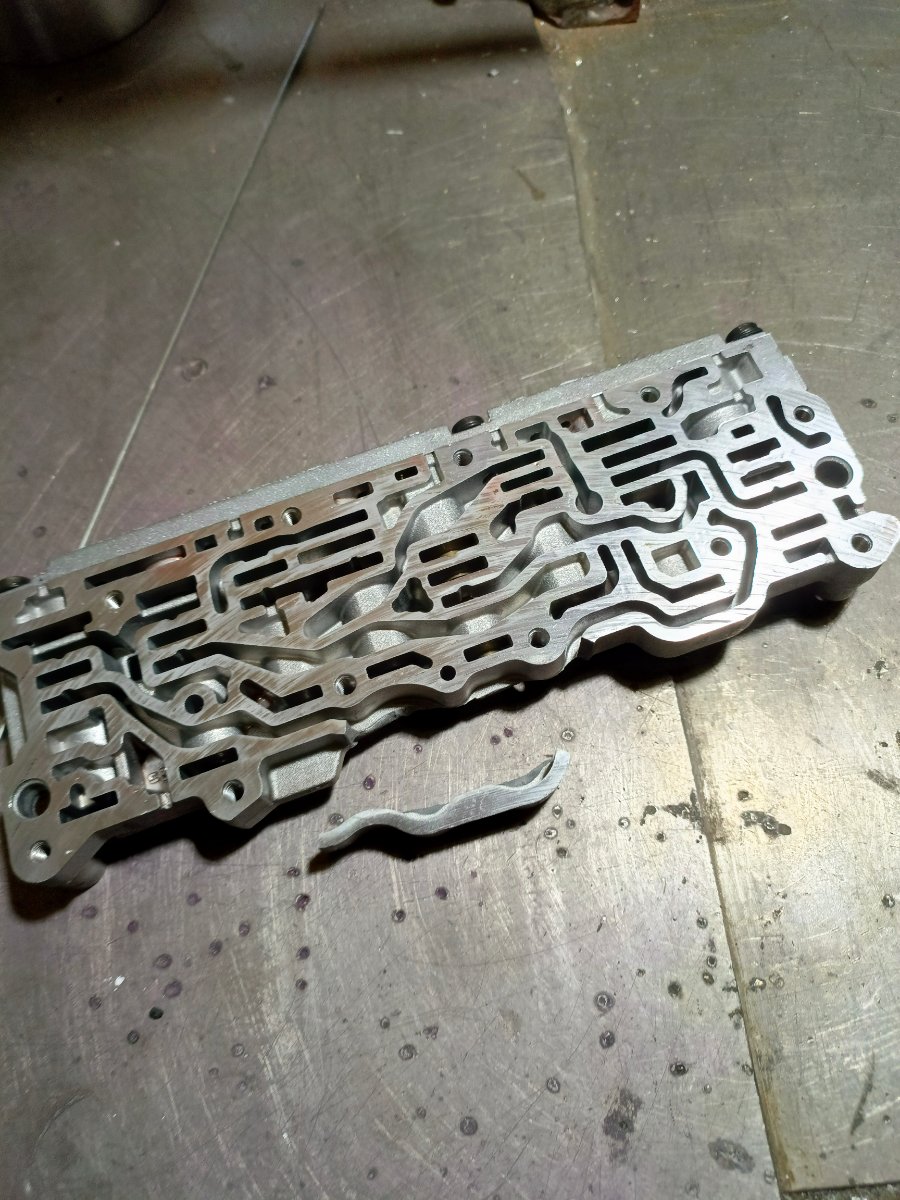
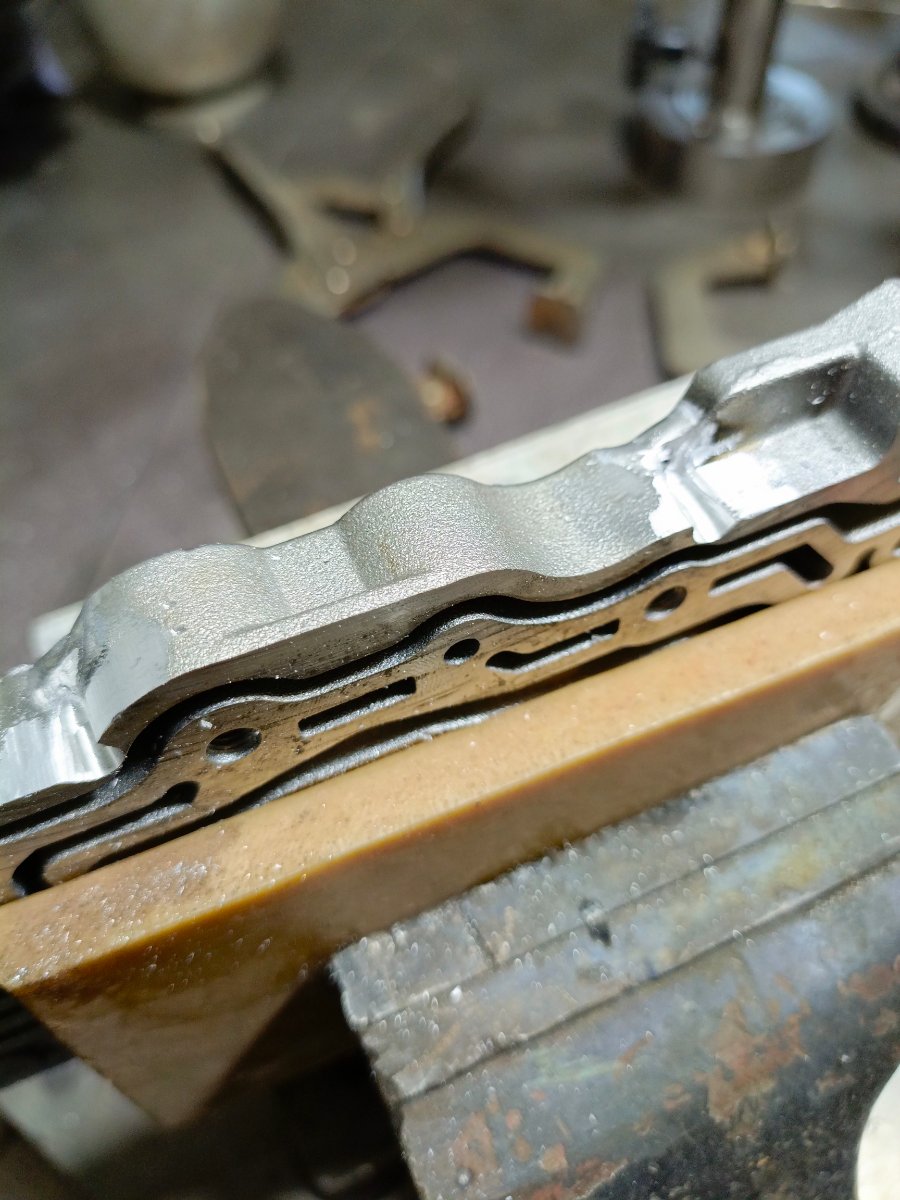
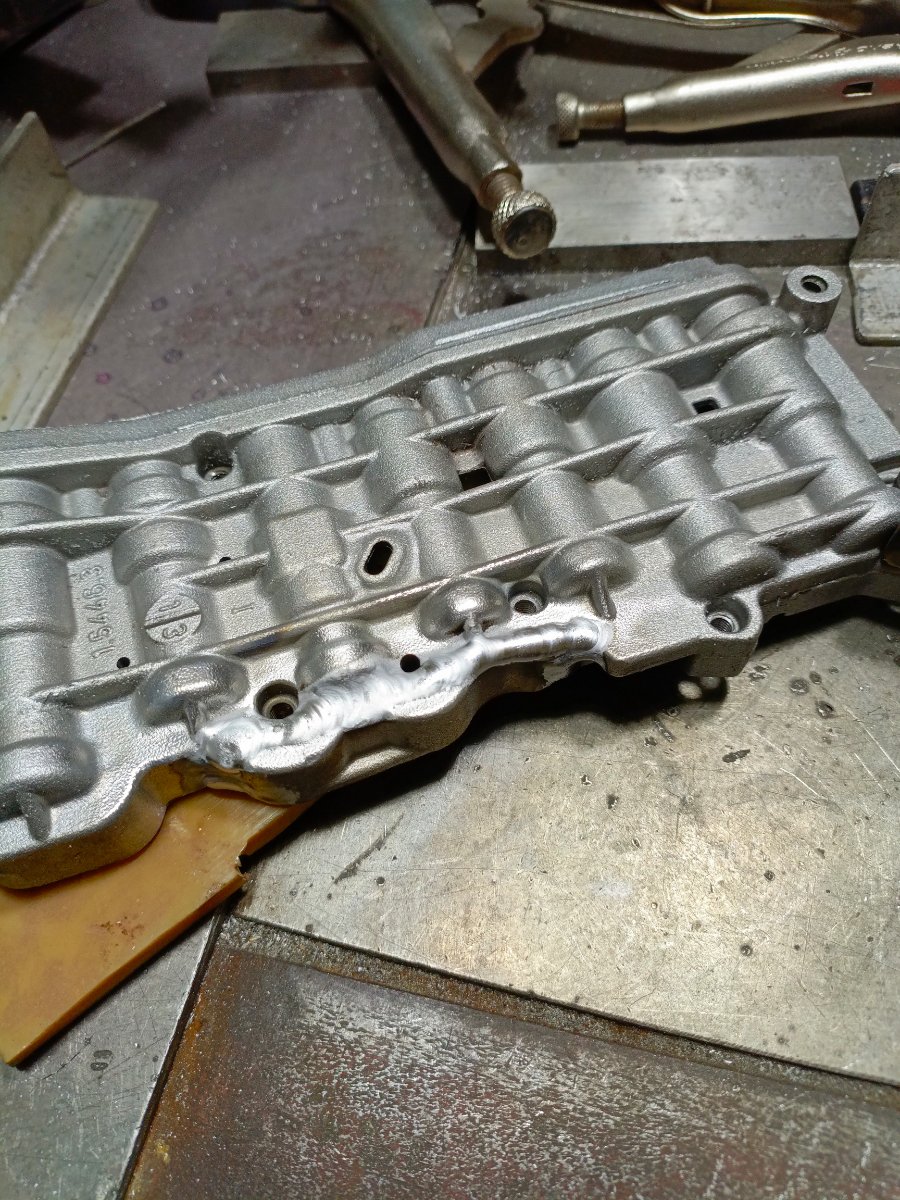
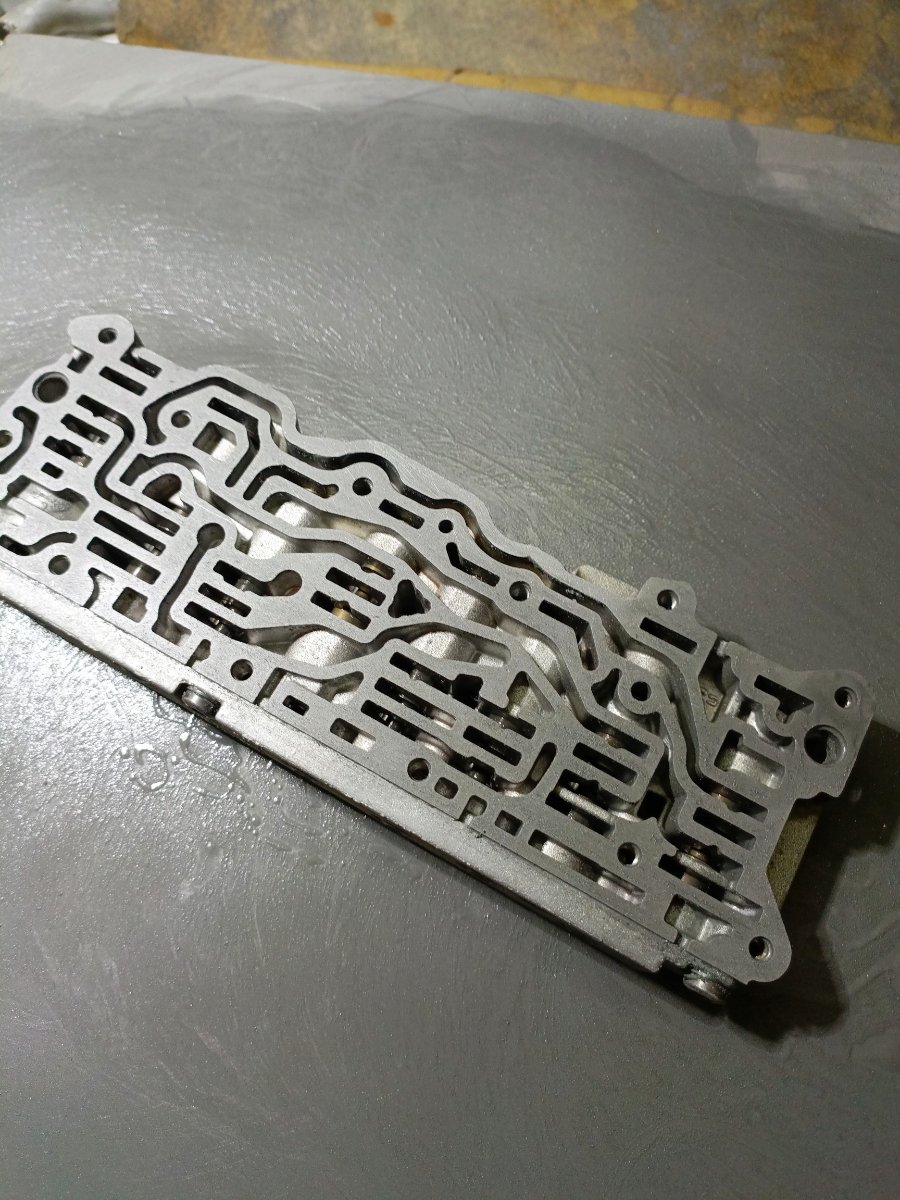
Коробка -автомат,если память не изменяет,БМВ. Главное,доводка плоскости,очень точная доводка на плитах высокого класса точности.
2 балла
-
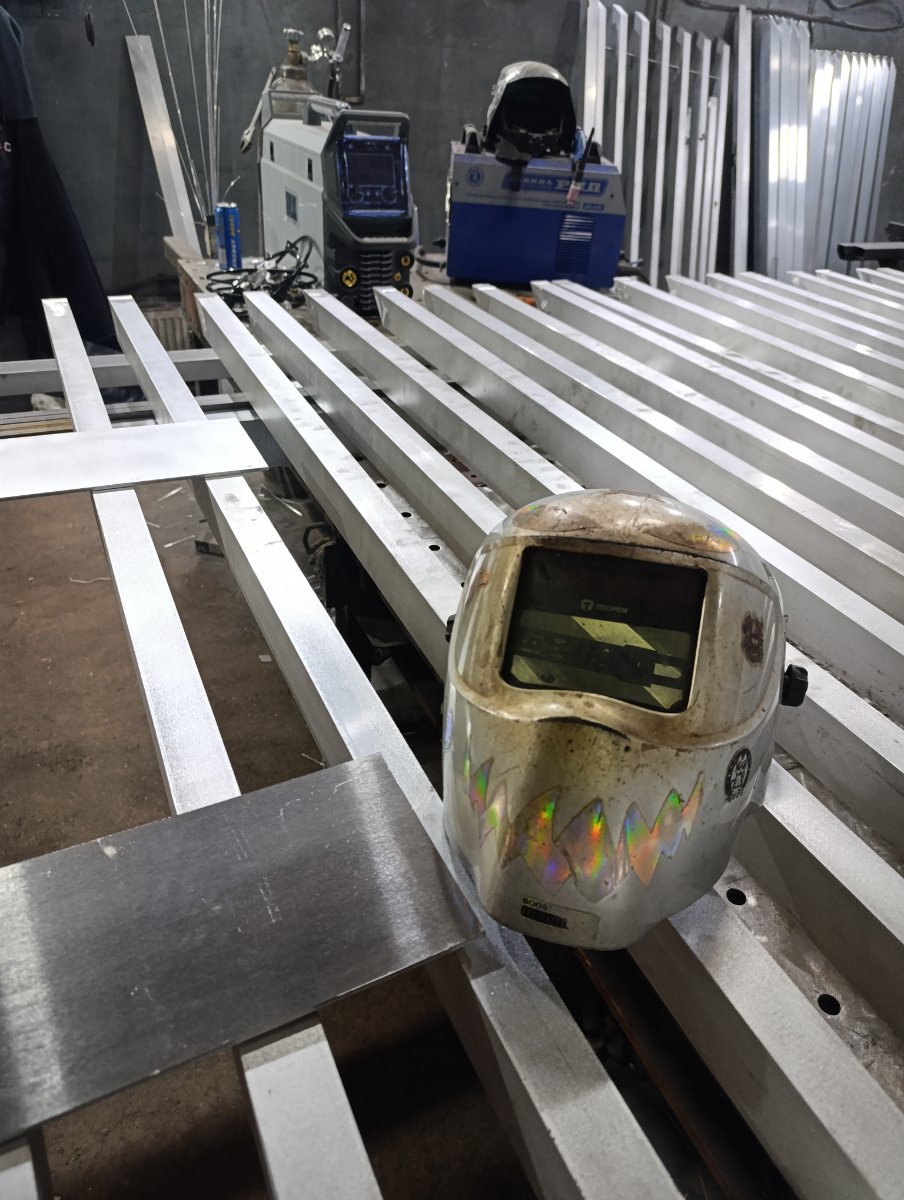
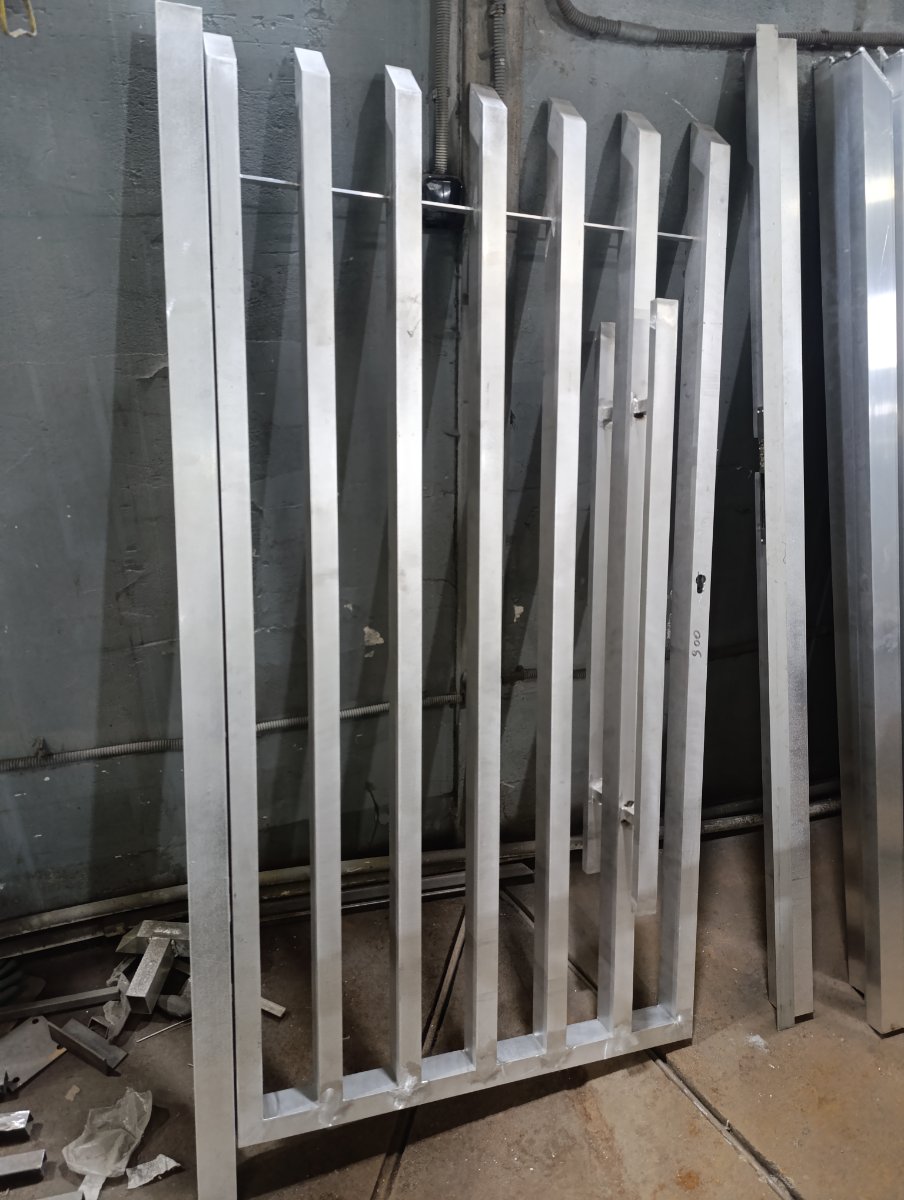
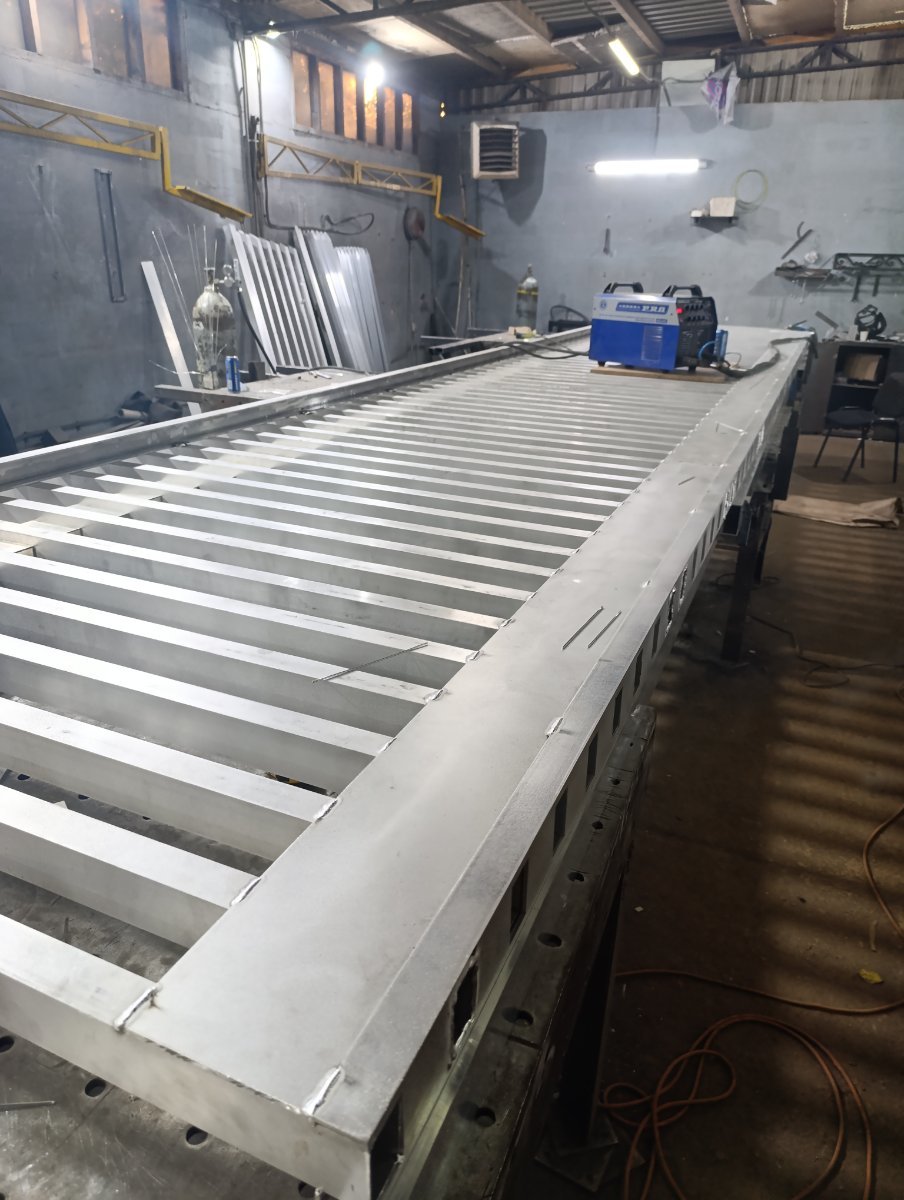
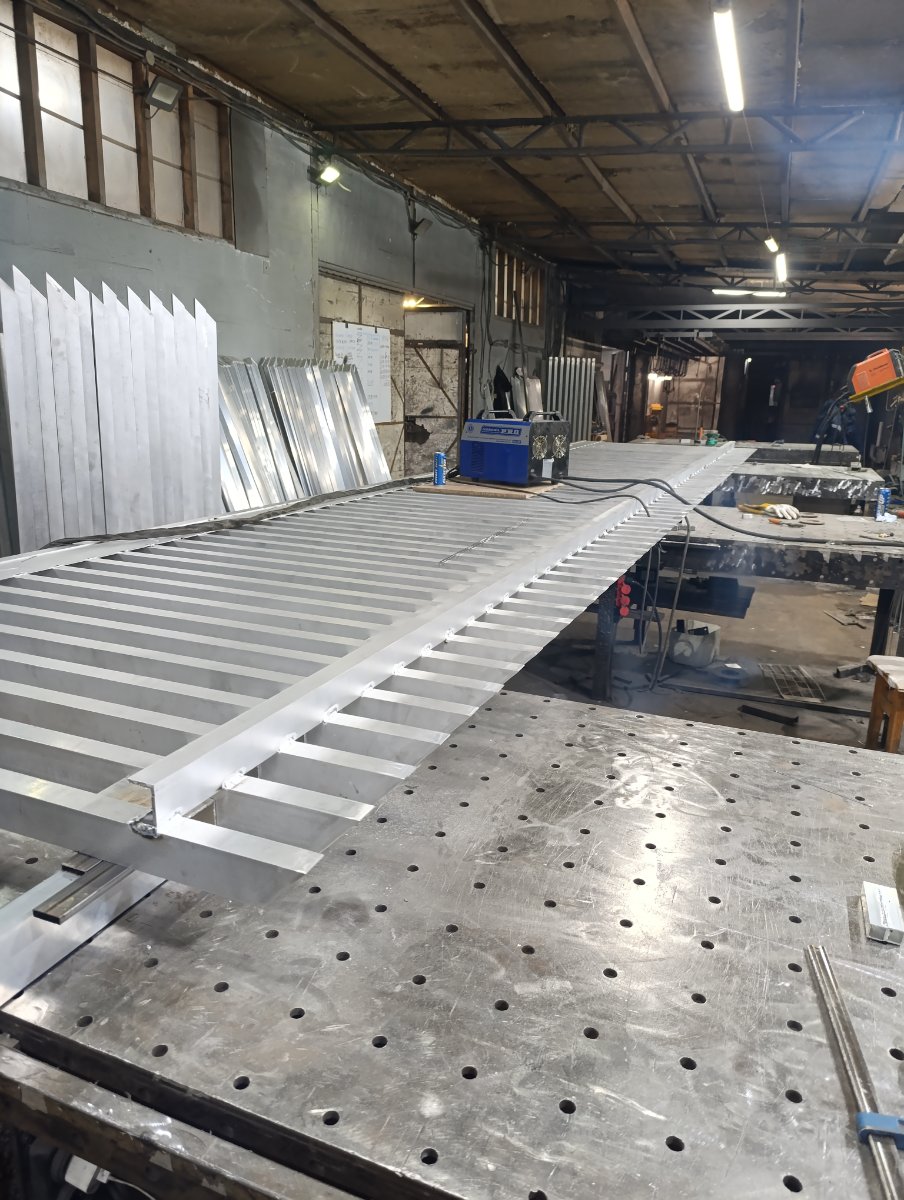
Начал ходить на работу по совместительству, что-то вроде сварщика-сборщика всяких милых заборов, ворот и ограждений из алюминия. В первый же день понял, что навыки мои по сварке алюминия очень слабы, большие трудности были с тавровым вертикалом, где толщина стенок разная. Тут в большинстве своем аппараты сундуки аврора, где частота дуги зашита и более концентрированной ее никак не сделать К сегодняшнему четвертому дню тут немного подосвоился, привык к аппарату и к тонкому алюминию, выросла скорость и точность. Сегодня собирал калитку и большие откатные ворота (9м) вся конструкция заняла аж три сварочных стола Интересно осваивать что-то новое и постигать сборку из алюминиевых конструкций. Приятно с ним работать конечно, после литья работать с такими чистыми материалами прям в удовольствие. Для этой работы взял себе сварочник комбайн от ПТК (h95), с комплектом поставки оказалась подстава полная, в комплекте кладут газовый рукав настолько тоненький, что на штуцер редуктора его не напялить. Штуцера на задней панели аппарата странного размера, типовые быстросьемы на них не защелкиваются. Быстросьемы, которые бы защелкнулись конечно отсутствуют в комплекте поставки и не продаются вообще. Т.е чтобы поработать на этом аппарате, надо иметь рукав шестерку, мелкие хомуты. Аппаратом из коробки не воспользоваться, что очень огорчило и в целом очень тупо. А я уже в своей голове представил как мне будет удобно некоторые вещи делать импульсным п/а - а вот хрен мне решил человек, который отвечал за комплектацию не самого дешёвого аппарата
2 балла
-
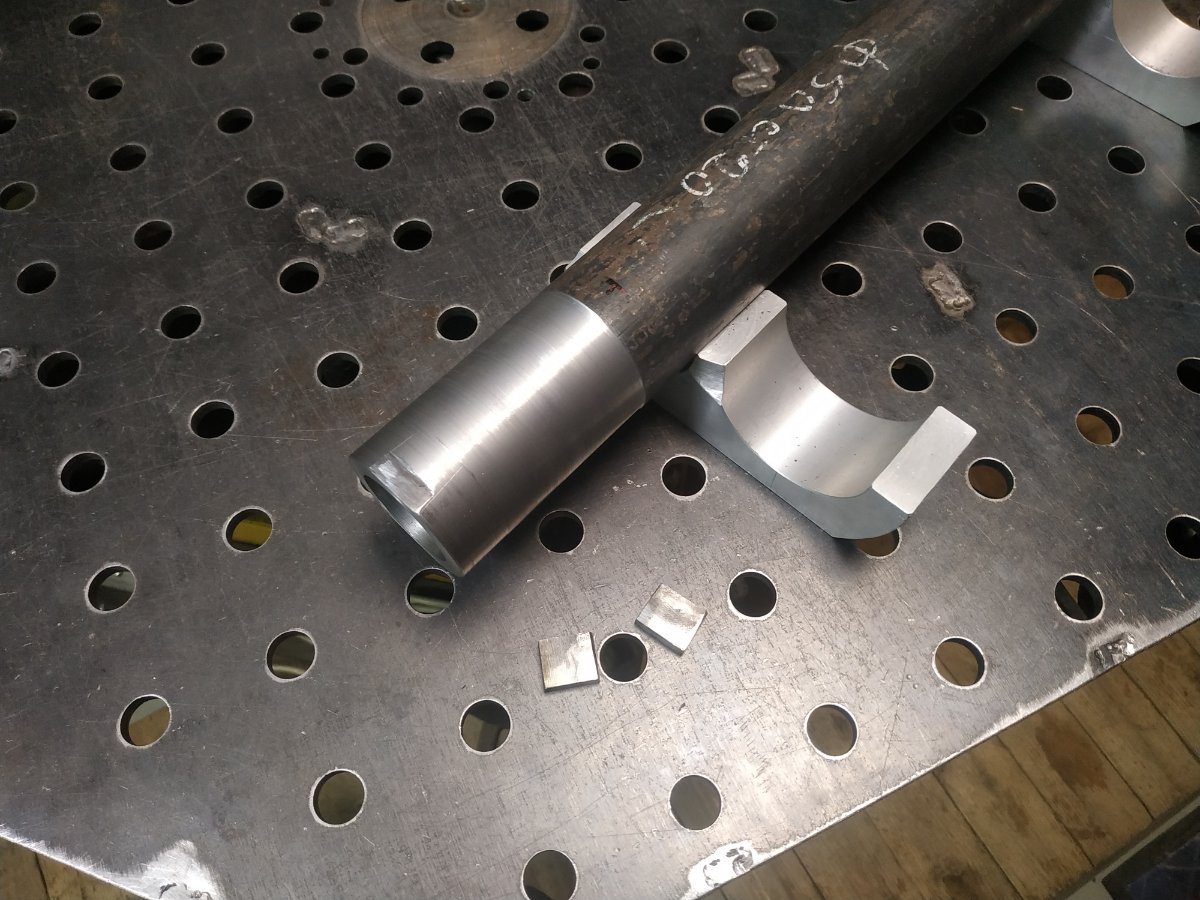
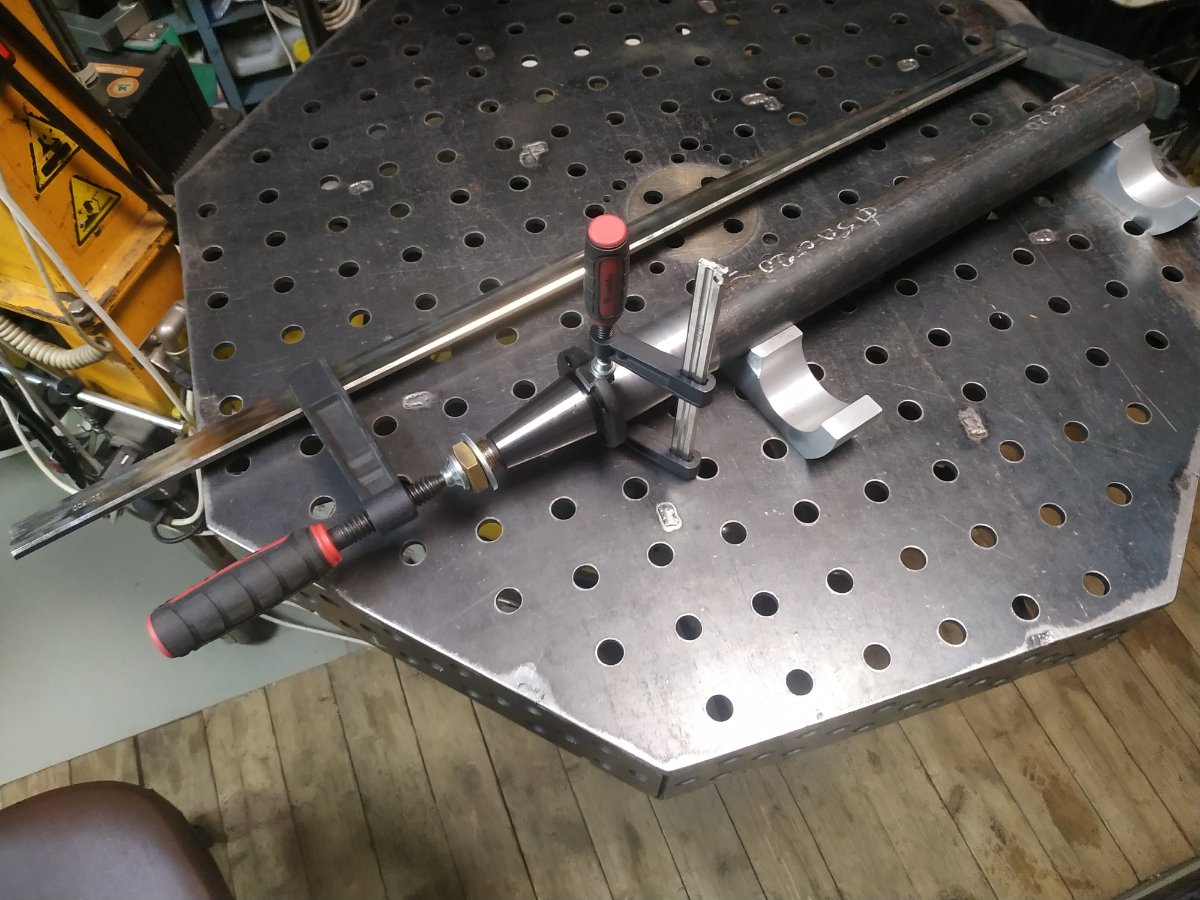
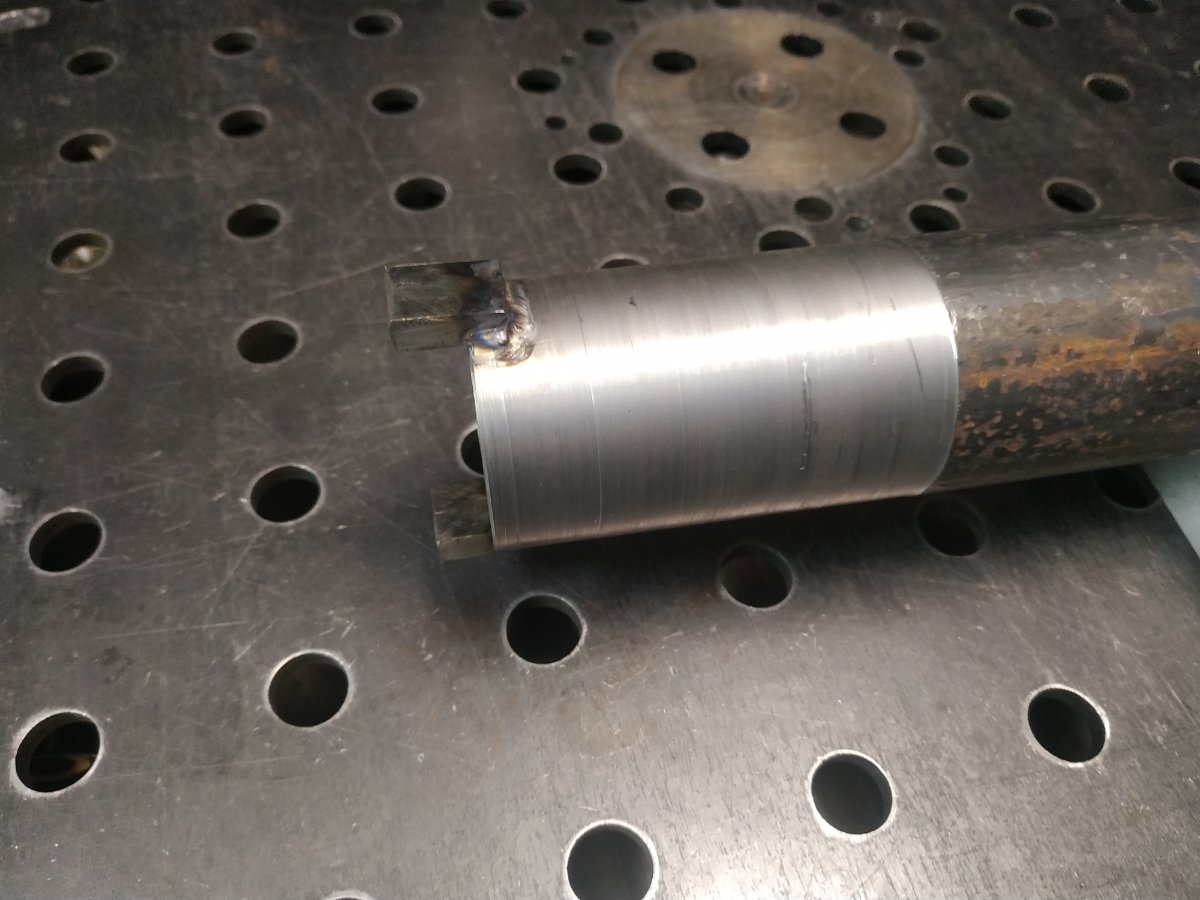
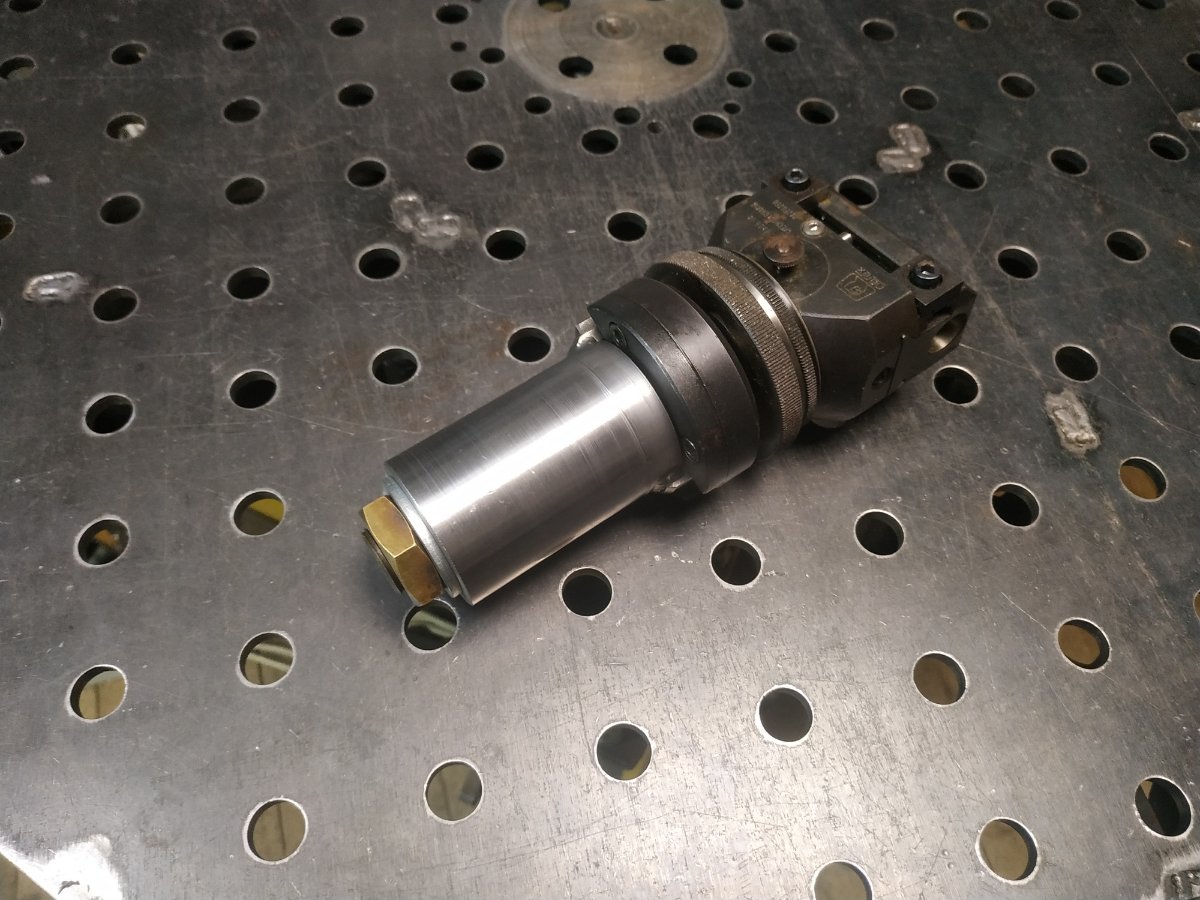
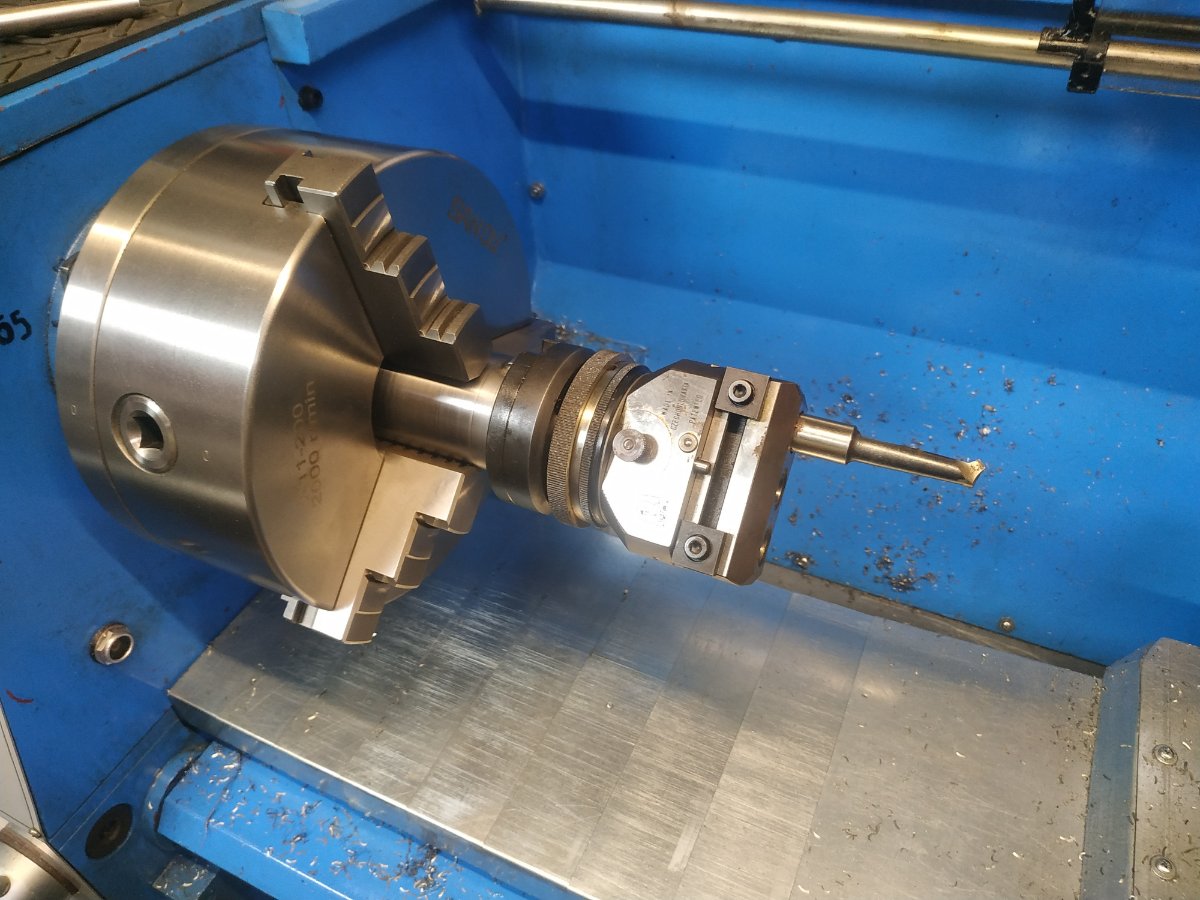
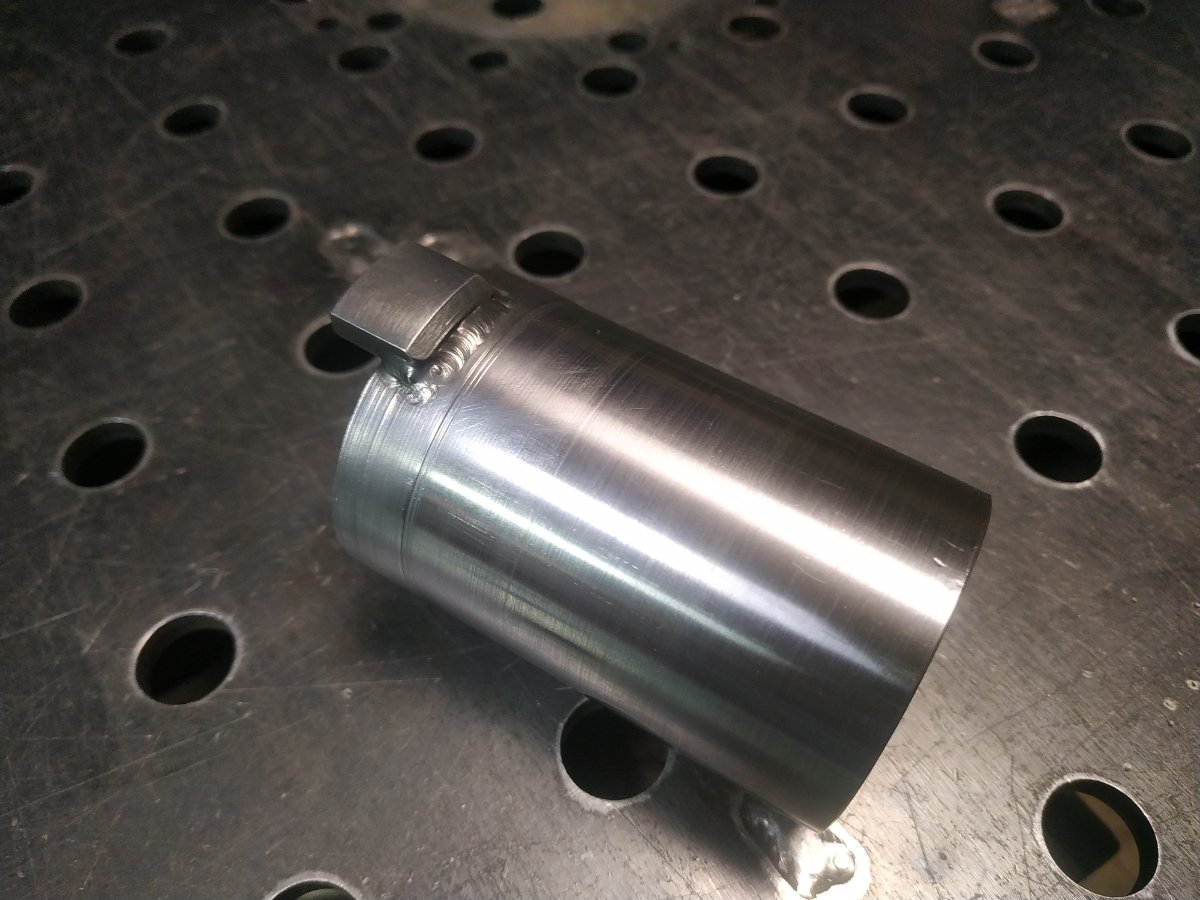
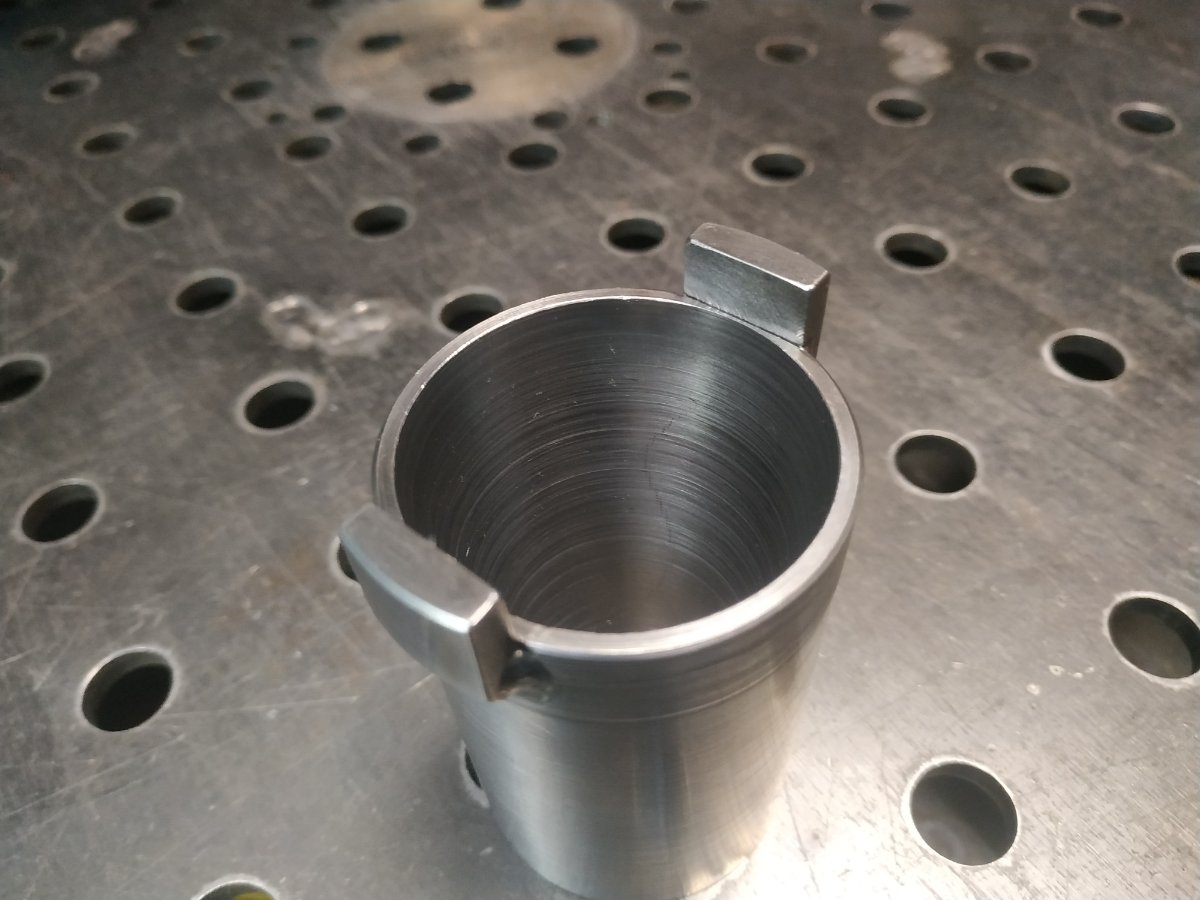
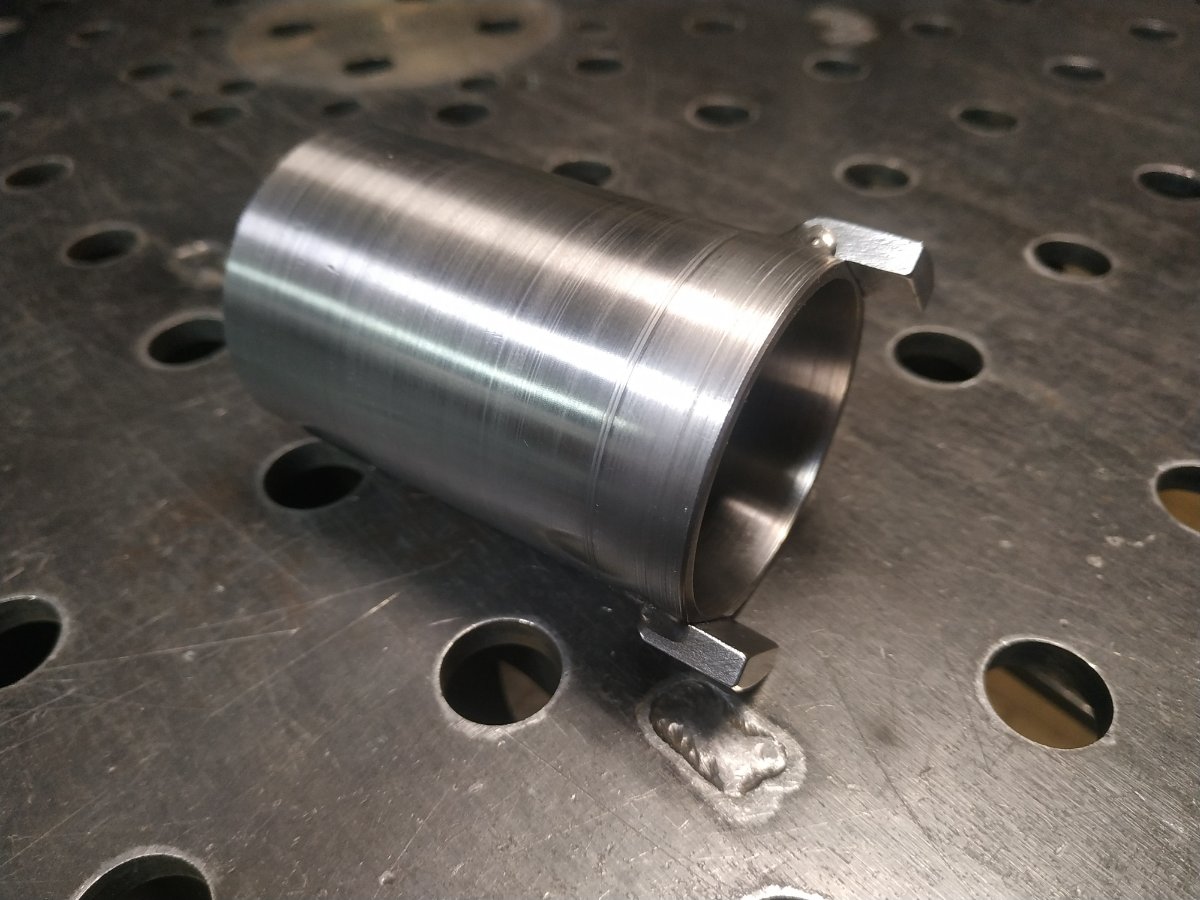
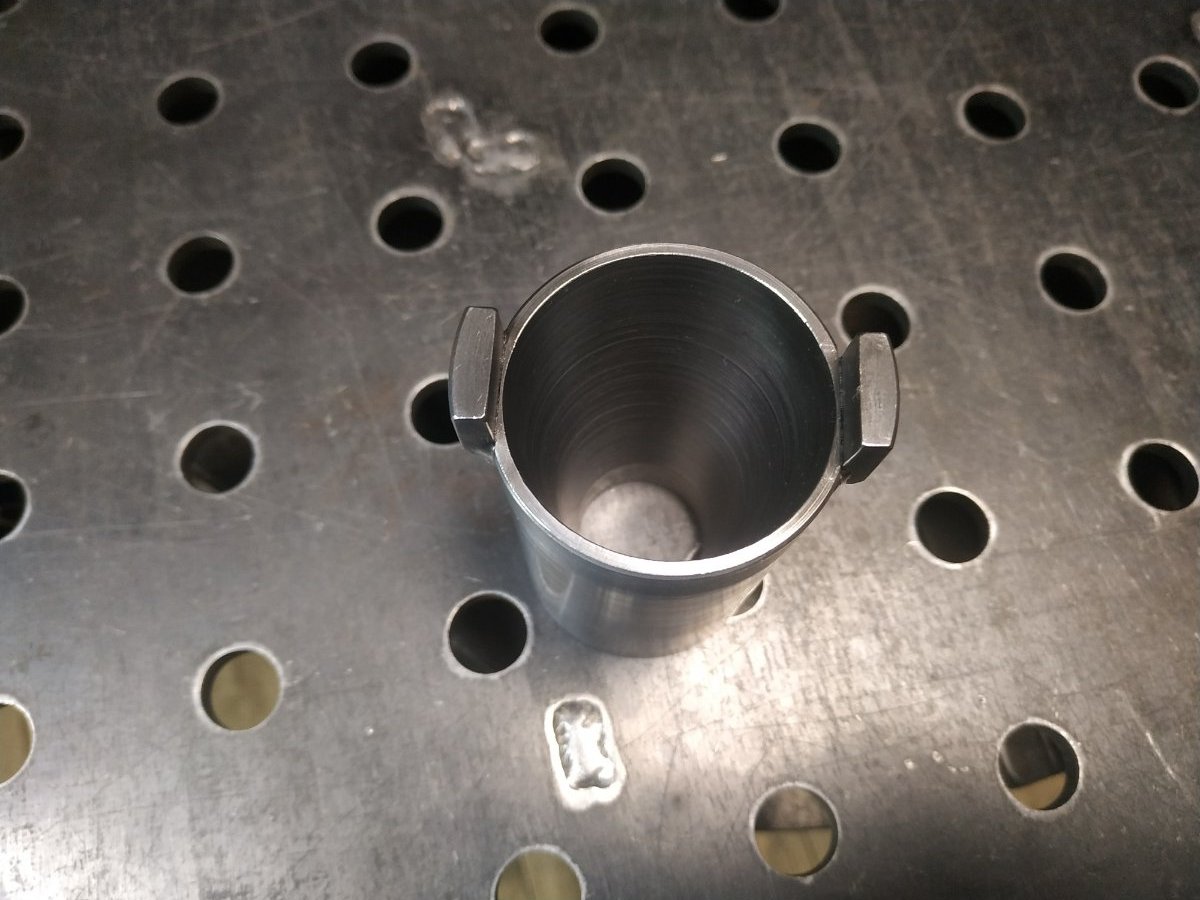
Очень не хотелось фрезеровать (хотя по правде - не из чего и нечем). Для справки: переходная втулка D50 - ISO40.
2 балла
-
2 балла
-
Чтобы не быть голословным.
2 балла
-
2 балла
-
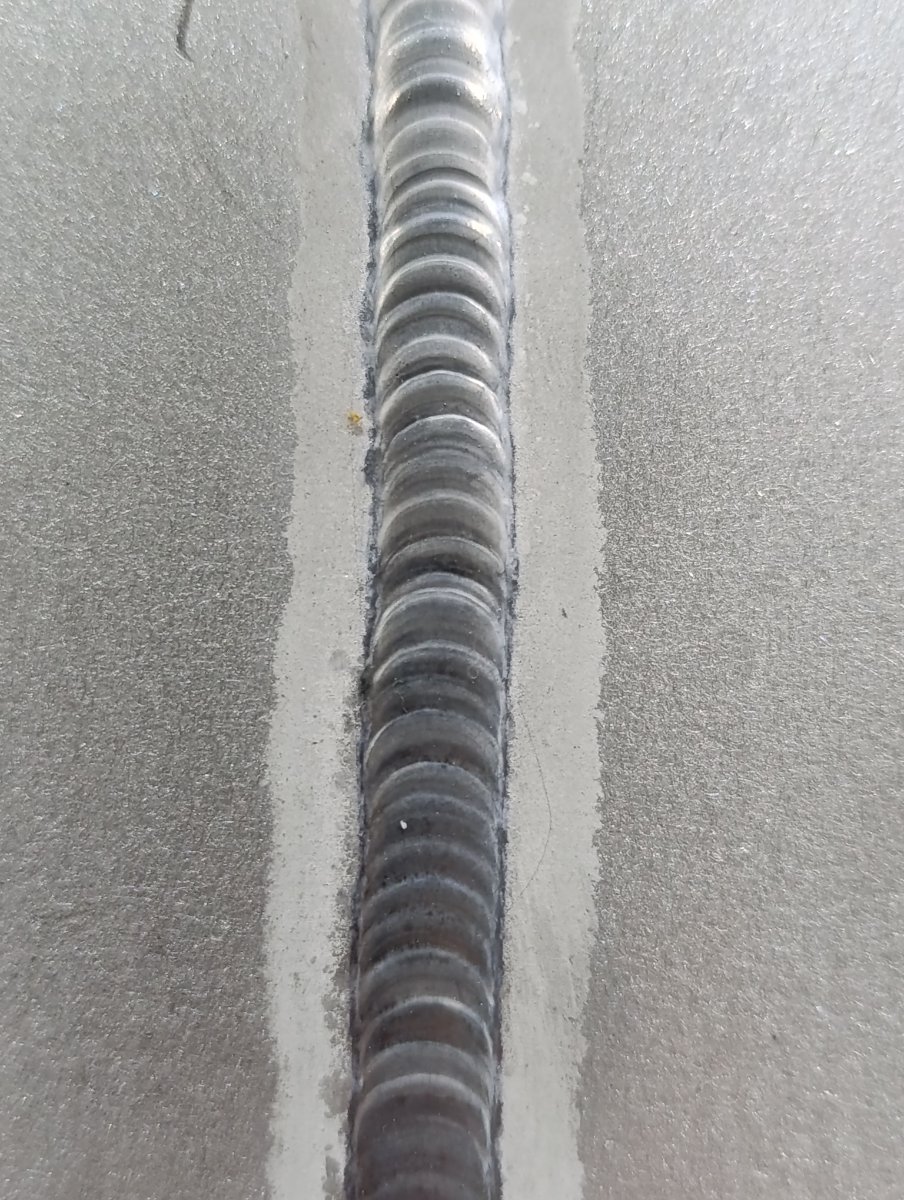
Аустенит.Алюминий плохого качества. Сперва так.Получилось в итоге , после фрезировки. Изменение формы выходного тока и частоты.
2 балла
-
Знаменитый испанский сварщик?2 балла
-
Покрашено хорошо. Пыли мало. Цвет приятный. Если бы не спешка с окраской, я бы и по грунтованию дал бы оценку.2 балла
-
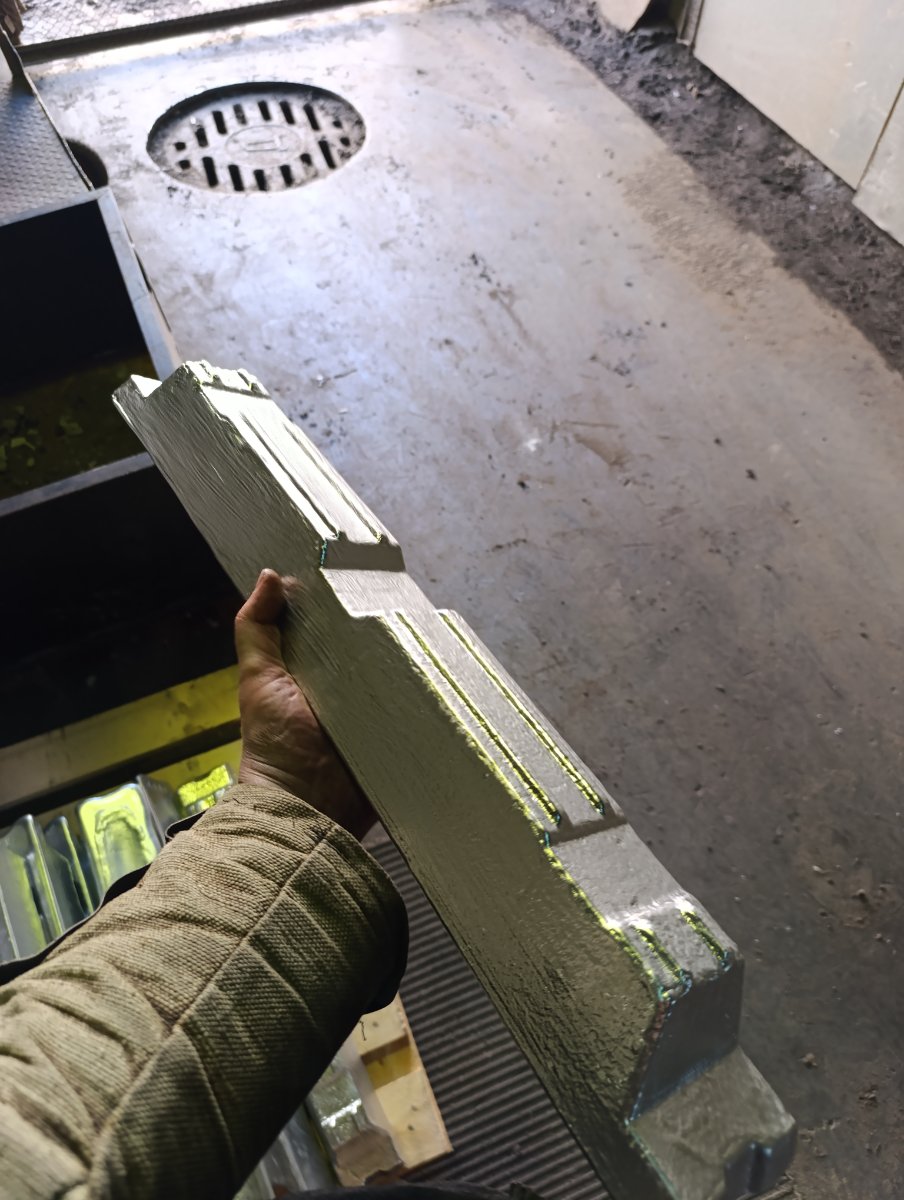
Подержал в руке алюминиевый слиток, удивительно лёгкий для своего объема, мозг даже на долю секунды ломается при поднятии, ожидая как будто бы больший вес, чем на самом деле
1 балл
-
Толщина 1.5-2мм надо постараться чтоб шов провис, если только не выдует избыточным давлением поддува. Когда работали с иностранными заказчиками, контроль осуществляется с помощью камеры, каждый шов фотографируется для их лаборатории на наличие дефектов. Наши не так щепетильны, прям жёстких супер требований нет, как правило заказчик привозит арматуру отличающуюся по диаметру в плюс или минус, но все нормально переплавляется.
1 балл
-
...потайные емкости для контробанды.1 балл
-
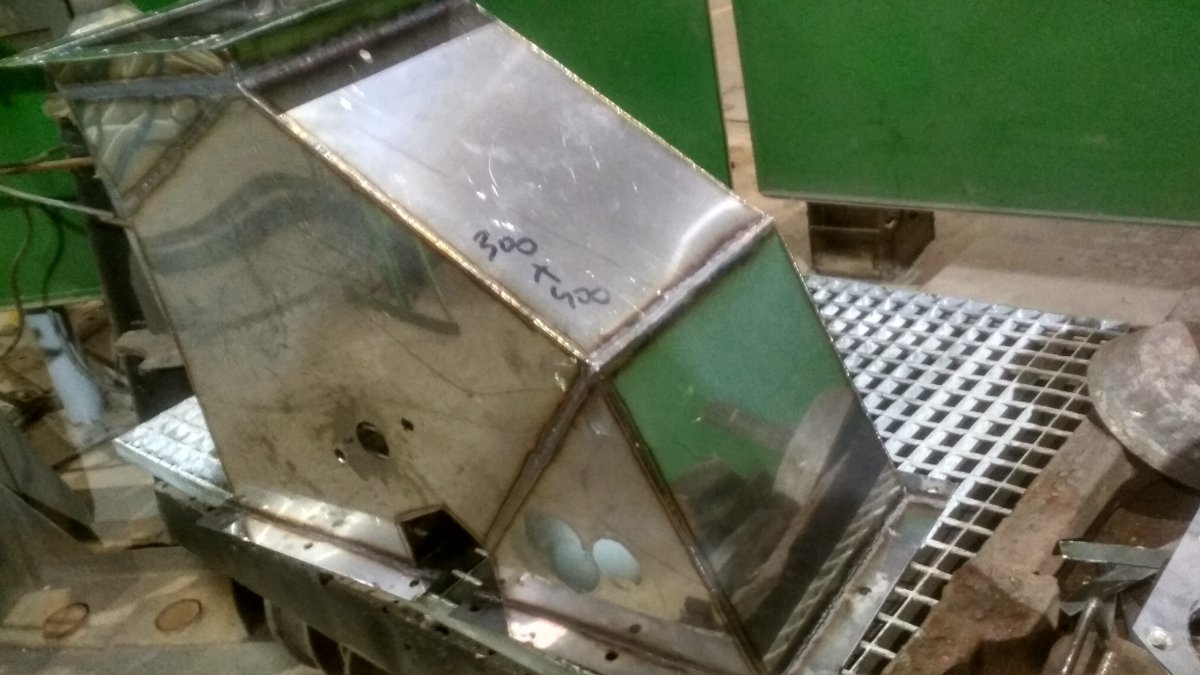
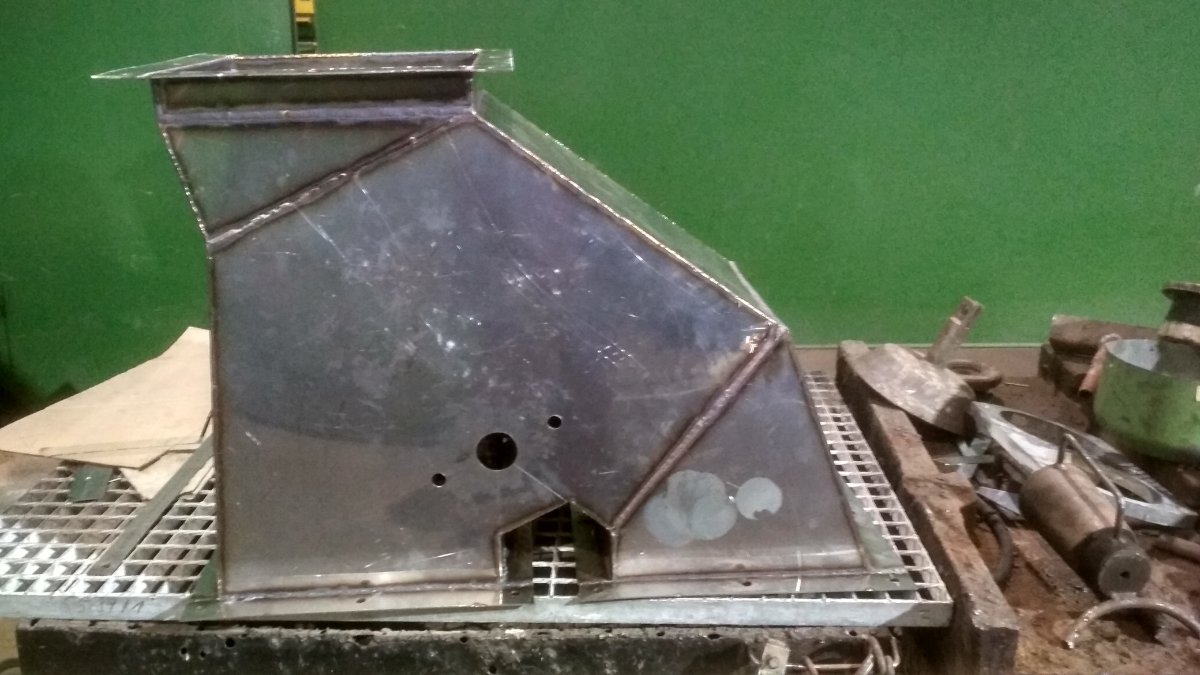
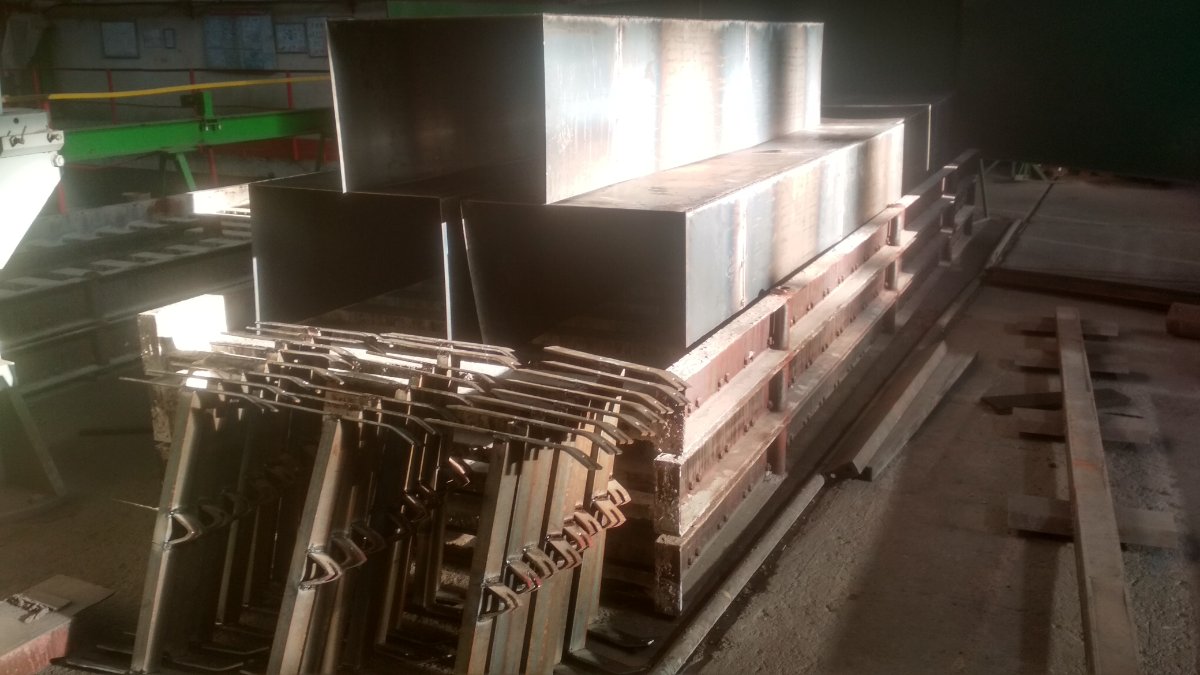
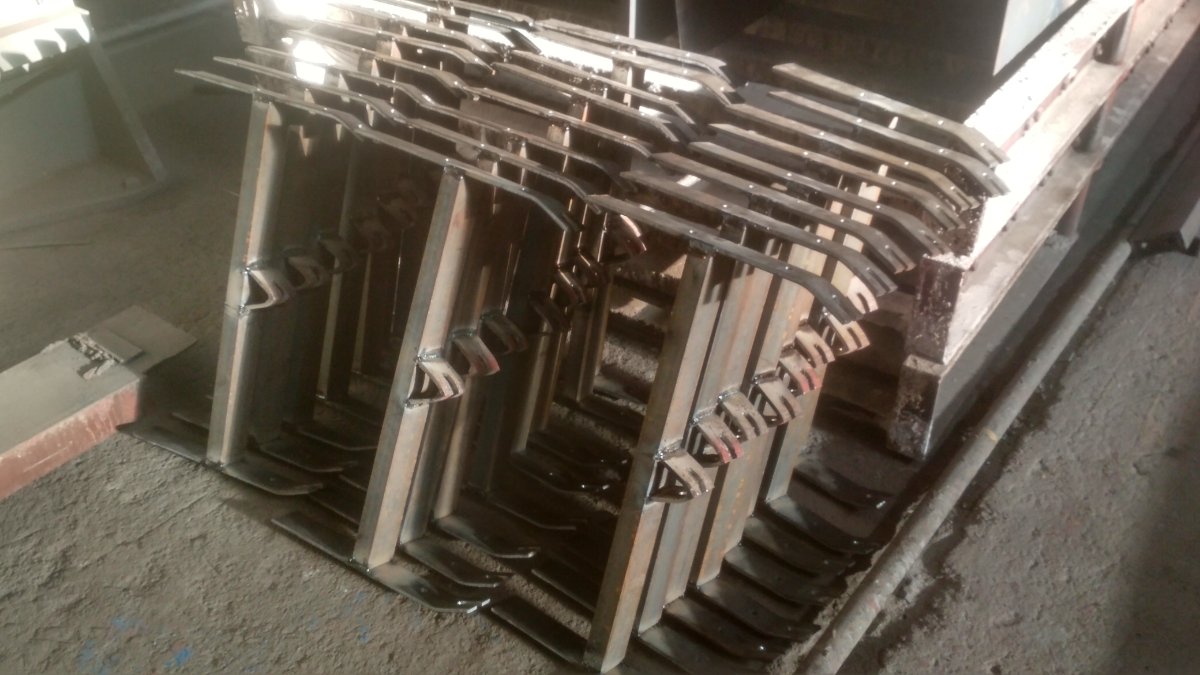
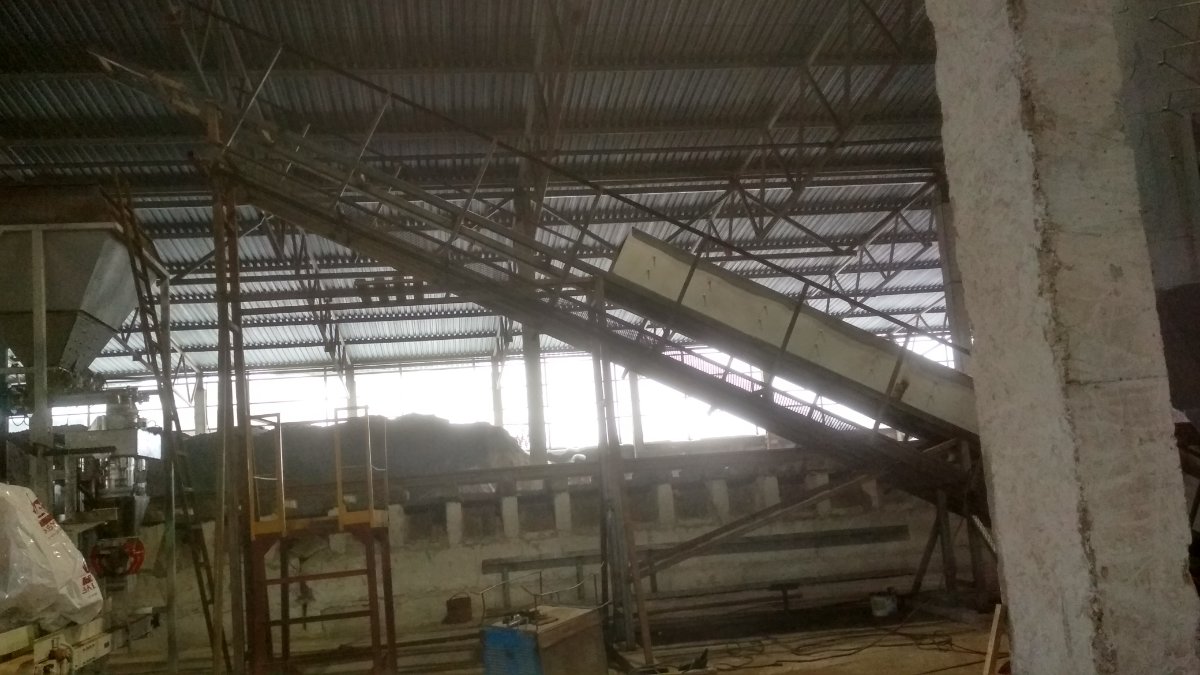
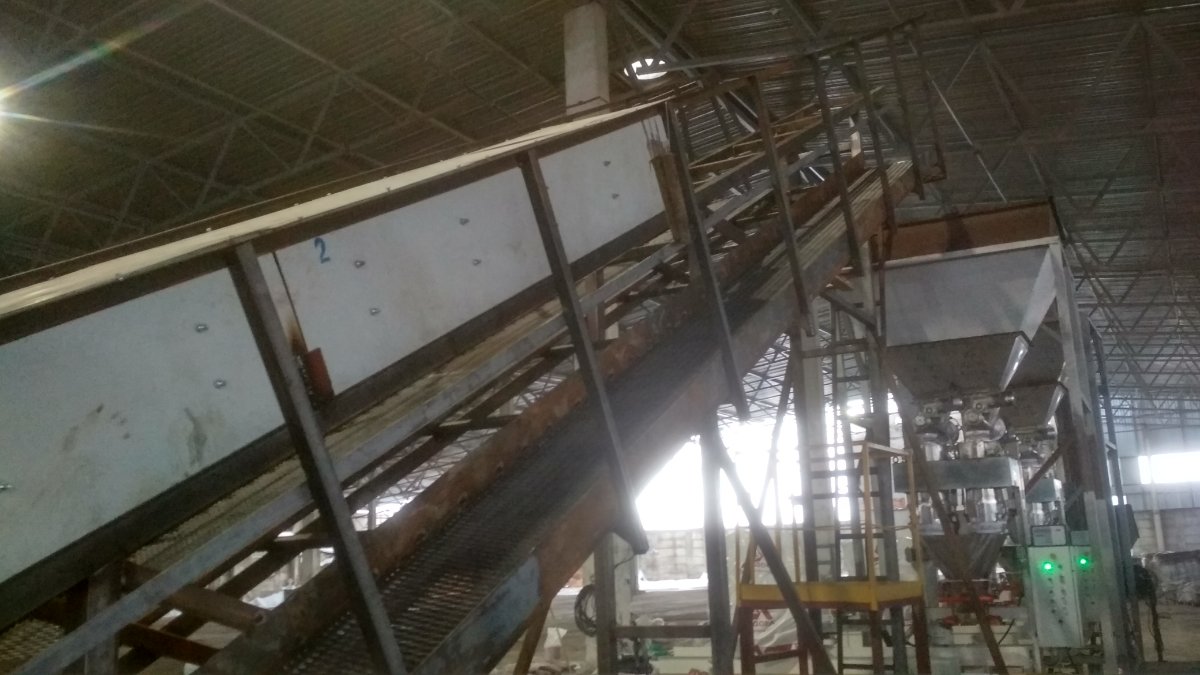
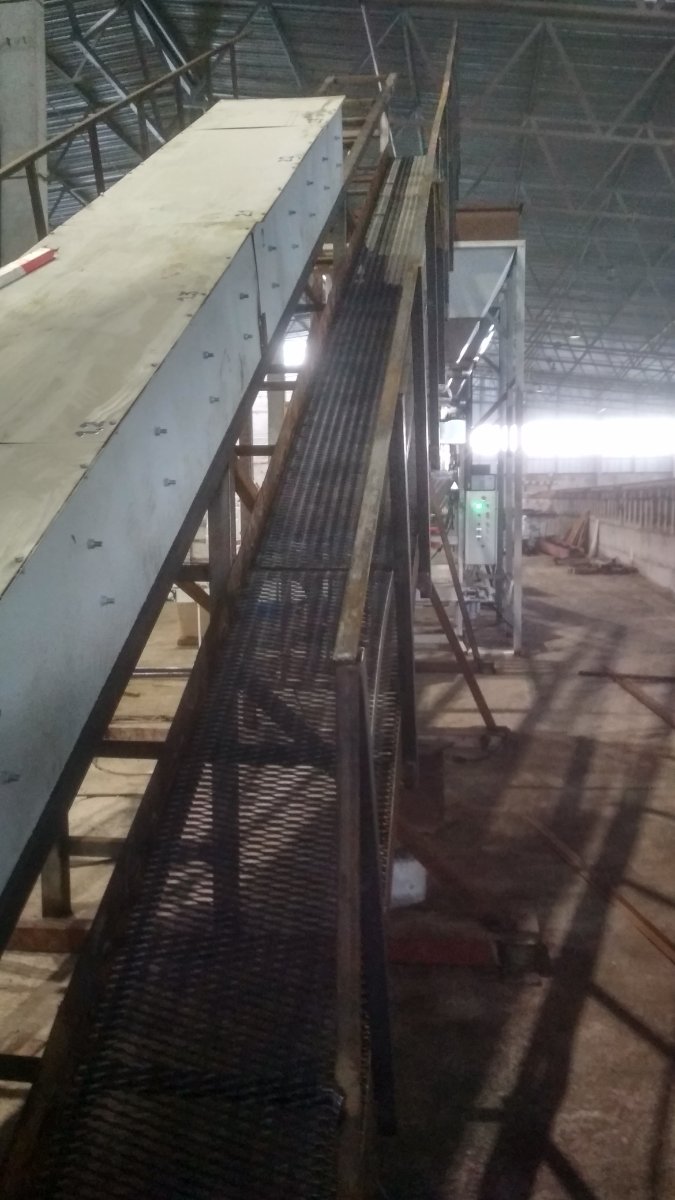
Немного сварочных и сборочных работ. Подающий конвейер и перекидной клапан.
1 балл