Лидеры


Популярный контент
Показан контент с высокой репутацией 20.12.2017 во всех областях
-
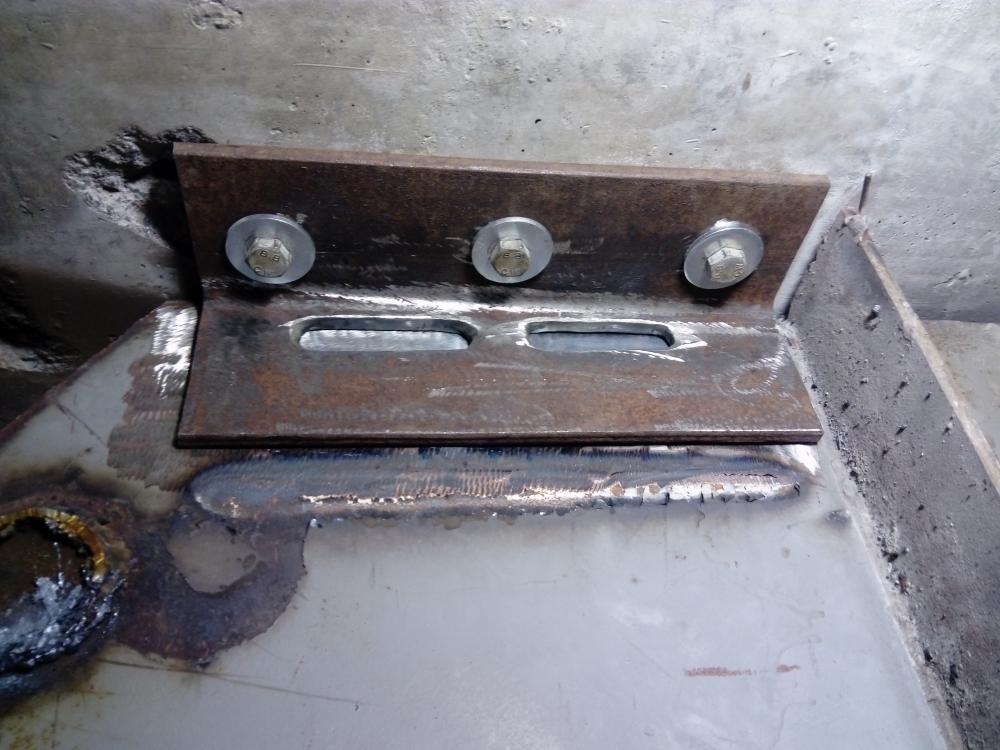
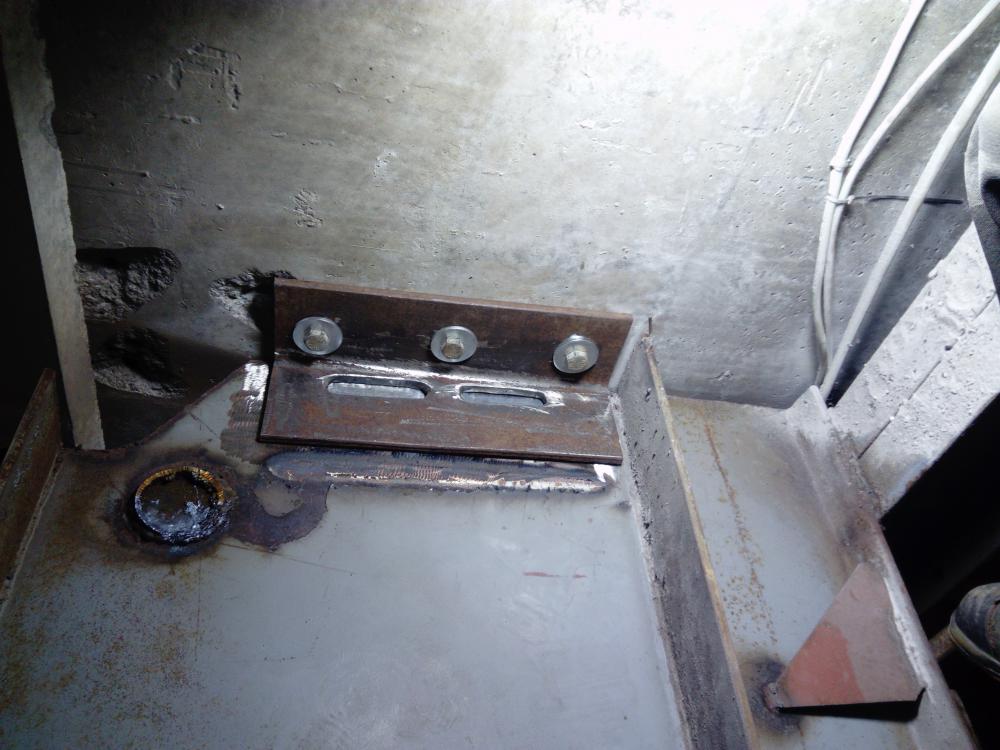
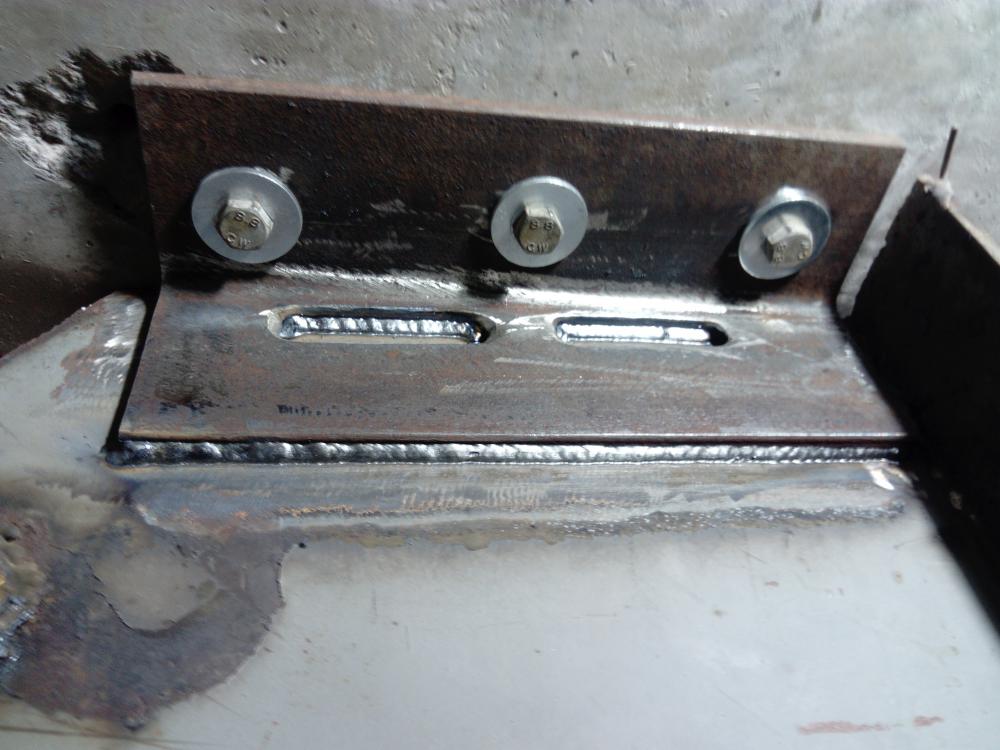
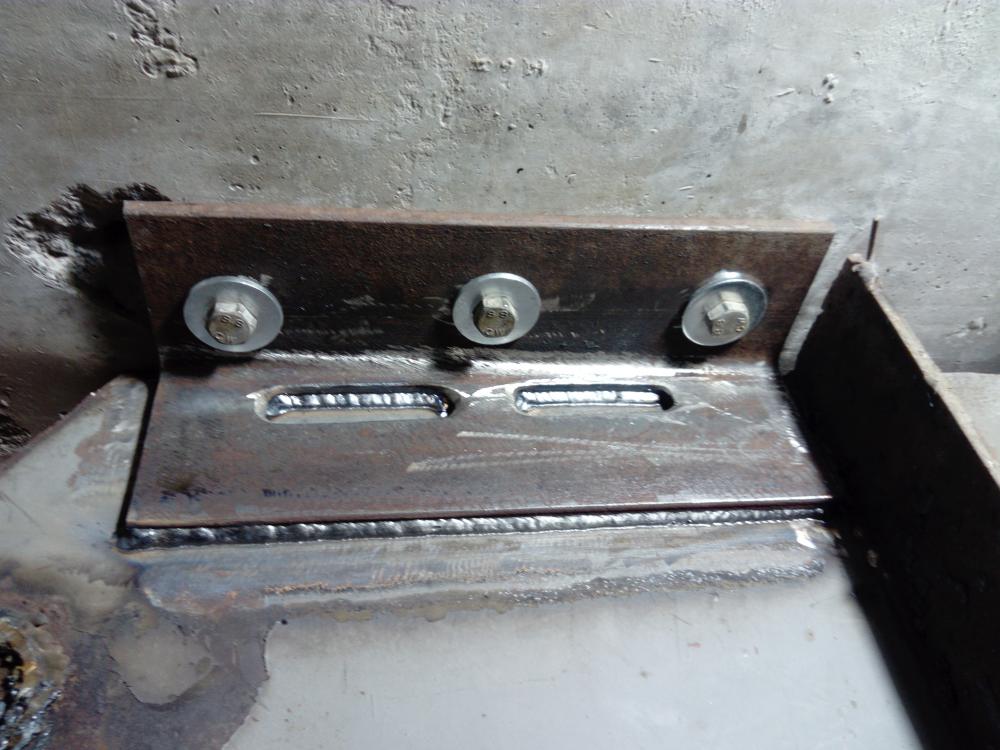
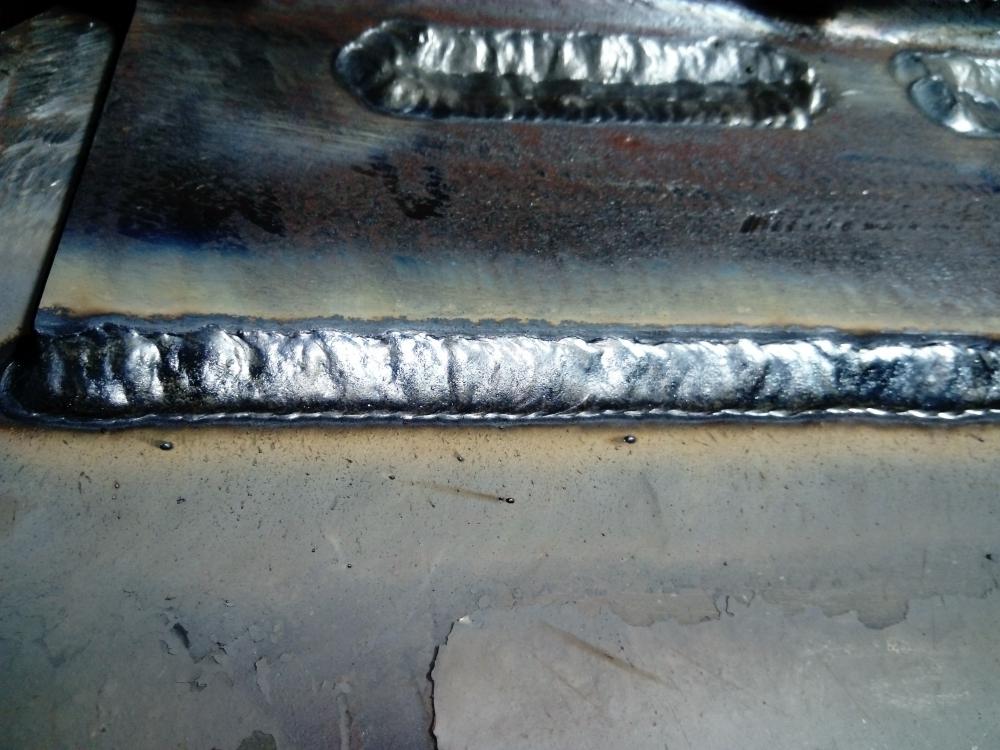
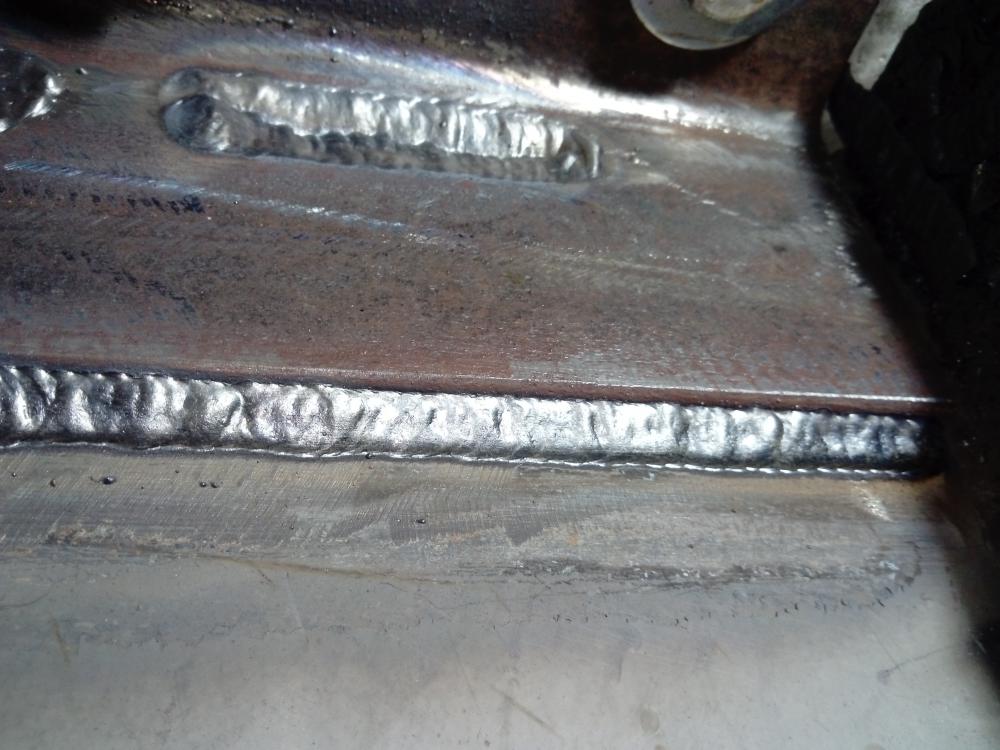
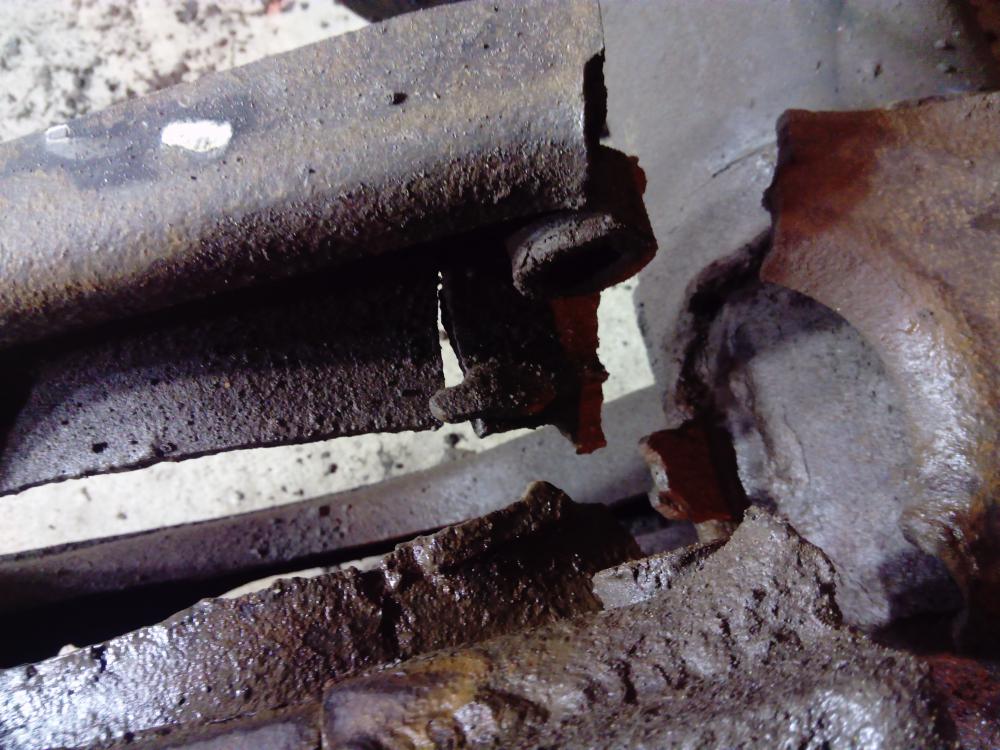
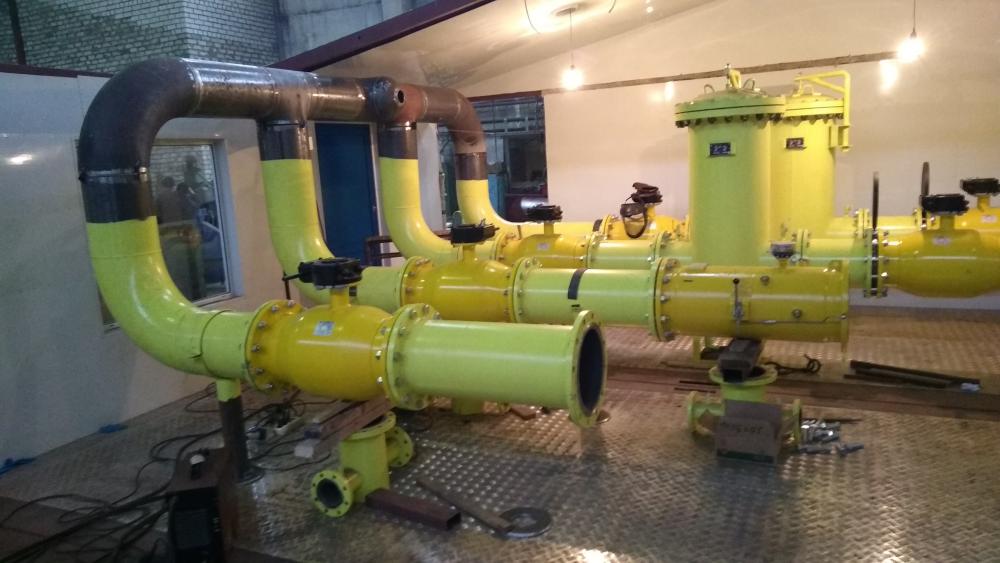
готовились к подъему балки. но тут приехало вот это. это вертикал 550 мм основа 10 мм уголок 12 мм 200-220 А.пространственное положение где то там, горелка в полный вес в руках. первый проход без колебаний Просьба к модераторам если возможно разверните фотографии(пол оборота в право).Почему форум разворачивает как хочет??
 14 баллов
-
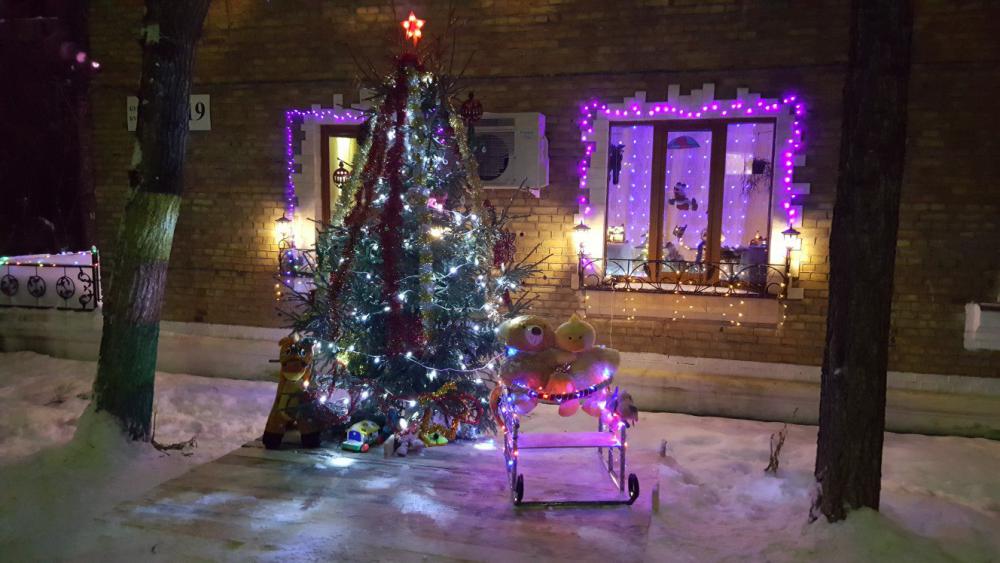
Мой сегодняшний будень, вечор точнее. Ставил ёлку, для всех, чтоб красиво. Для модеров, там сани есть, там сварка была. Все по чесноку! Это моя 2-х этажная квартирка. Стараюсь украсить и зимой и летом...
11 баллов
-
радиатор уаз подготовка пайка, кастолин 192
9 баллов
-
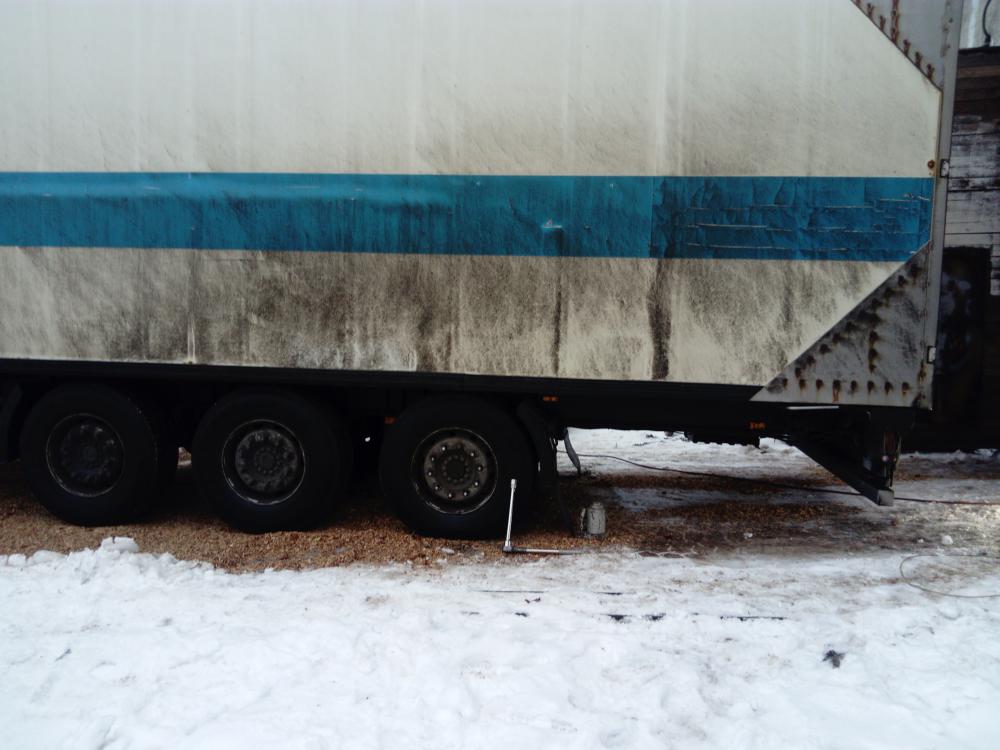
Мерседес 2005 г.в., но еще походит
7 баллов
-
"Вы можете рассказать, об этой технике?"-Да. Ненормативную лексику можно использовать?- Нет.-Тогда, рассказать не получится.6 баллов
-
@Schwert, Очень достойные результаты ! Жаль плюсовать некуда5 баллов
-
Клиентка звонила: «У вас органная сварка есть?»5 баллов
-
"и сейчас от того же сварога которым я его временно заменил у меня горит очко всеми цветами радуги" ©5 баллов
-
3М кубитрон 2 , цена 160 руб. за шт
4 балла
-
@Schwert, кстати по правилам нельзя использовать электроды по типу ниже э50 для горной технике, а вы использовали э46-ок46-aws6013. Если вам закупили снабженцы, то они идиоты перепутали, надо ок48-aws70184 балла
-
ну то, что Вы тут в теме расписываете - как раз и есть куча требований. купите тиг аппарат нормальный с HF поджигом и радуйтесь жизни. для мелочи один фиг лучше тига ничего нет.4 балла
-
@konstantinXX, Многокомпонентная бронза БрХЦрК отличается от БрХЦр значительно меньшим содержанием хрома. Небольшая добавка кальция (0,03...0,10%) вводится для раскисления расплава, улучшения усвоения циркония и повышения технологических свойств (стойкость к двойным перегибам). Из этого сплава изготавливают токопроводящие монтажные провода, предназначенные для работы при длительном воздействии повышенных температур (ок. 150°С) и кратковременно до 250°С. Бронза отличается высокой технологической пластичностью, что позволяет выпускать микропроволоку.4 балла
-
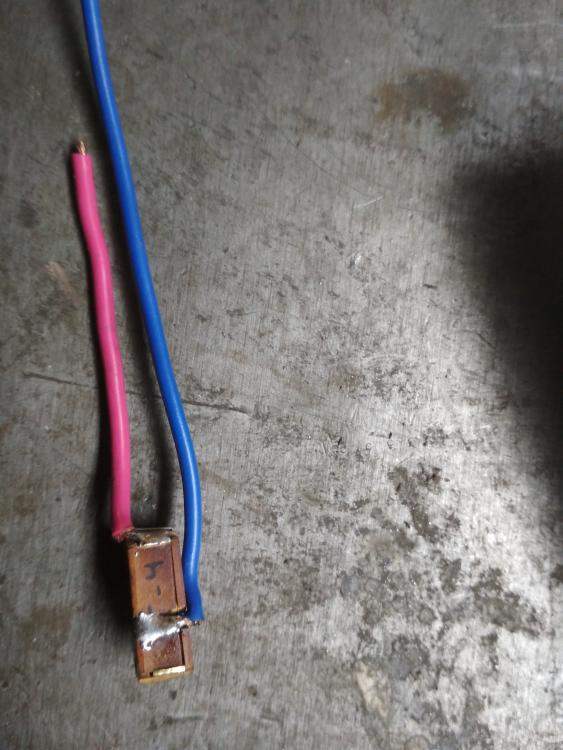
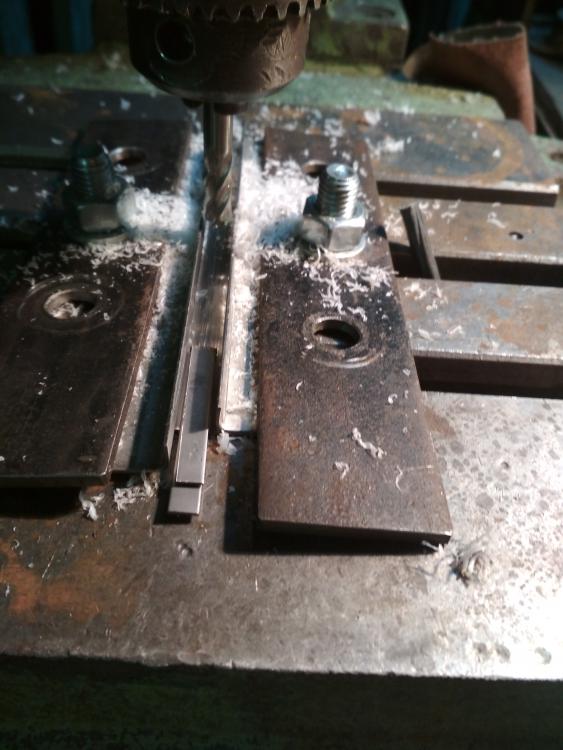
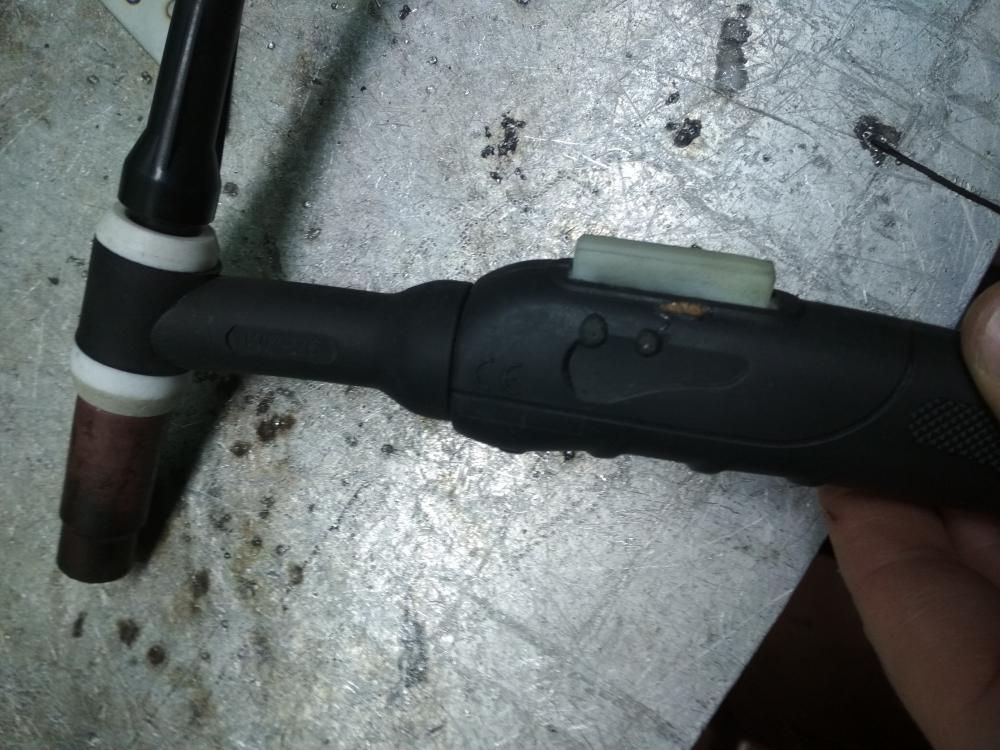
Начала пропадать дуга и плюсом-неуверенный поджиг. Посоветовавшись с Алексеем (Техсвар), взялся за горелку. При нажатии на кнопку строго сверху-контакт есть, а когда нажимаешь на край-сигнал на тестере неуверенный. Начал искать, какие концевики стоят на брендовых аппаратах-не нашел не одной. Но, вспомнил про Агни, как раз встретил знакомого. который недавно таки менял данный концевик. Новую завалявшуюся отдал мне МП -2-2 (кажется). Разобрал горелку SR-26, концевик оказался большеват, купил два МП 1-1. Обрезал ножки, сделал пропил болгаркой под потай, залудил контакты и кабеля впаял. Примерил по ручке, взял пруток ф 2.0 мм, наметил через кнопку, просверлил с обеих сторон под фиксаторы (с одной стороны один фиксатор, мешает провод), забил холодной сваркой, затем эпоксидкой. Кнопку ваял из капролона, было желание 3Д забацать (ждать лень). Настроил сверлильный (понадобятся фрезы 6 и 8 мм или переточенные сверла). Фрезеровал, выбирая по 1 мм, добавляя подкладки. Размеры, если нужны кнопки, добавлю. Примерил-цепляет, снял бандаж, склеил боковину, обточил с обоих сторон, вставил. Гуд. Спаял, собрал. Кнопка получилась с "изюмом". При нажатии в середину-работает, как обычная кнопка. При нажатии в начале-её подклинивает и дуга не прерывается, но нажав на конец отпускает ( получается как-бы режим 4Т), проверял не раз. В общем, доволен.
4 балла
-
Продам новый светофильтр Speedglas 9100XX, цена 15000 рублей. Телефон: 8950-647-12-72.
3 балла
-
@Вад11,Вадим да все просто,пескоструйчик маленький есть,песочу только место пайки.Без него не представляю зачистку сот,особенно между ними.3 балла
-
@spin,А вы что с разных балонов пробовали? Может аргон и не причём, если всё с одного балона то на 100А. Защиты не хватает, пост газ маленький, сопло?
3 балла
-
Ага, каждый день на табуретки закидывать... то ещё занятие. Если компрессор ваш будет, то лучше шаровый и шланг, и хоть каждые полчаса сливайте.
3 балла
-
@Вад11,у горелок агни есть и по просьбе трудящихся связывают с инженером.А в чем проблема?Небожители там что ли работают,выше только звезды?2 балла
-
@Вад11,да по разному,сейчас песок,раньше корунд.Корунд экономлю,песок белый кварцевый.2 балла
-
Спер на остметалл
2 балла
-
Редкое Го.... в ремонт не беру, не стоят они того.2 балла
-
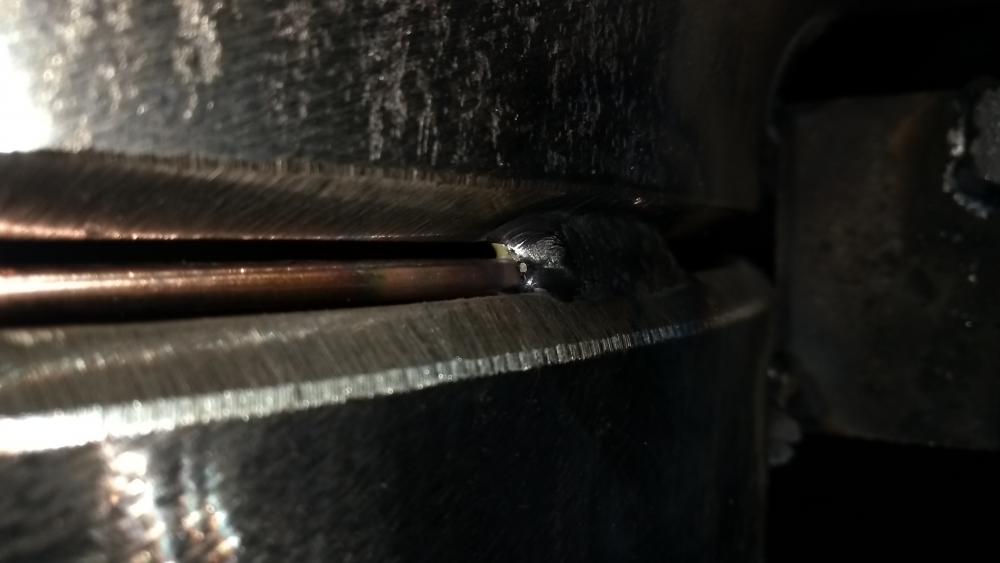
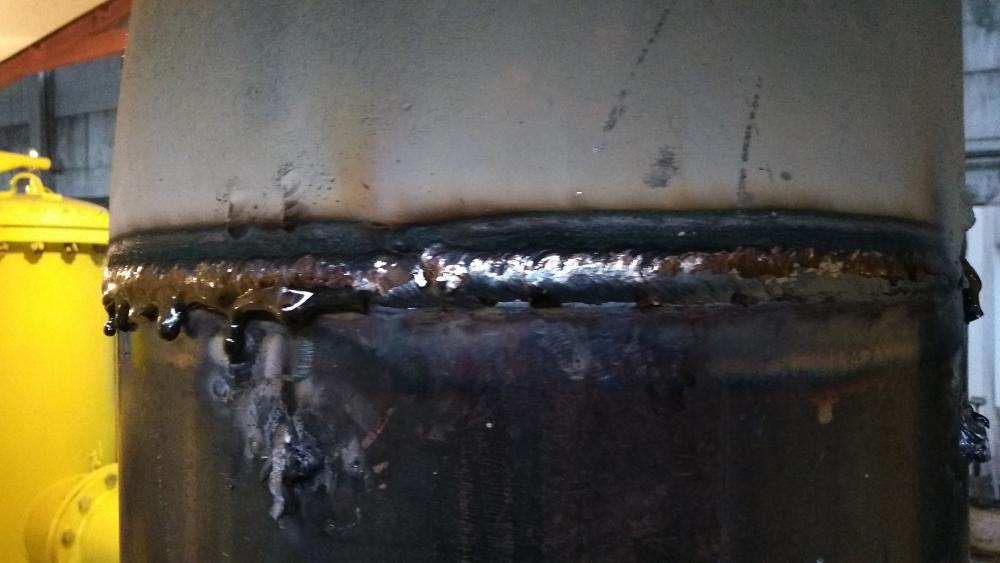
@Kondor416, Судя по фото это сварка на вертикальной стенке паралельно горизонту. Желательно нижнюю кромку не разделывать. Двигаться сначла по низу, затем совершать возвратное движение как бы накидывая на уже наплавленый металл сварку, дотягивая до верхней кромки. Такого рода петли должны формировать нормальный шовчик. Ток подбирается соответствующий, чтоб сплавляло, но не утекало.2 балла
-
Тогда ещё, как вариант, увеличить зазор до 1,5-1,6 мм (как диск отрезной), должно стать лучше. Правда скорее всего придётся уменьшить, чутка, подачу и начать совершать примерно такие манипуляции:
2 балла
-
вам нужен аппарат с регулировкой индуктивности (форсаж дуги) и проще будет-более равномерный перенос металла2 балла
-
@Kondor416, Зазорчика нет же!?, а он строго желателен. На фотке видно что лишнее мясо вниз стекать начинает, подачу уменьшить метров до 5, либо не совершать манипуляции, а просто вести прямолинейно. Смесь бы вам взять2 балла
-
@Schwert,2 балла
-
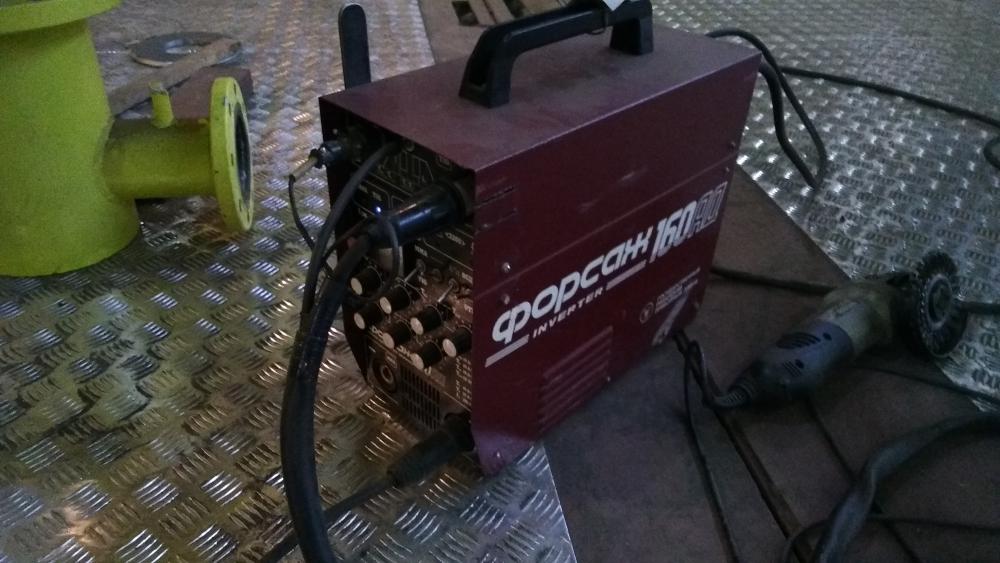
Заказчик безумно капризный, но пока мне немного выгоднее поработать немного болгаркой, чем покупать сварочник за 50 000+ для подобных работ. Хотя на самом деле, местные узбеки/турки варят аппаратами хилти или кедрами и швы более-менее, но ребята варят не торопясь и по нормативу. Там и слесаря всё подгоняют без зазорчиков и труба не маленькая и торопится не надо, а вот на маленьких трубах швы уже не такие. у нас сроки горят, да и заказы подобные редкость. Форсаж хорошо варит, приятно и сейчас от того же сварога которым я его временно заменил у меня горит очко всеми цветами радуги и завтра было принято решение закупить ок46, за место лб52. Не думаю что было бы огромное преимущество перед ним у аппаратов в 2-3 раза дороже. Но одно было бы точно - это надёжность. Может они не такие надежные как я думаю, но в форсажи в моем лице уже где то внизу.. компромисс так сказать, вроде и качественно, но расчитывать на него не стоит, видимо поэтому его и нет нигде в продаже. Не нужен он людям, тем более за такое бабло. Отдав 25к при рыночной стоимости всех остальных аналогов (кроме топовых) 16-20 хочется верить, что ты берешь калашников, надёжный аппарат которым приятно пользоваться. Но тут ты уже при покупке знаешь о недостатках, глотая обиду покупаешь и терпишь всякое говно типа блокировки хх и свиста который выносит мозг и вроде это ещё как то компенсирует качество сварки, но оно просто берет и на ровном месте умирает. Как дешевое китайское дерьмо за 500 рублей абсурд.2 балла
-
@serga01net, не забываем, что бюджет не то что ограничен, а по сути просто отсутствует учитывая запросы. А еще не хватает добавить и АС @phantom_ig, амперметр в аппарате не всегда, особенно в дешевых аппаратах - часто, является практически муляжом и показывает не замеренное а абы какое напряжение или ток. Тесты в ютубе, на что вы ссылаетесь, так же делаются безграмотными людьми. Что на цифровом, что на стрелочном амперметре я вам могу любые значения показать (какой шунт, такой и ток)2 балла
-
@Kondor416, напруги очень много, подачи мало. Я бы (на вскидку) метров 7 бы выставил, напряжение под каждый аппарат индивидуально, вольт 16-17 думаю, в этих интервалах. Металл не особо чистый, с не большим зазором, можно было бы положить красивый залитой шовчик, соединение бы использовал такое (зазор чуть меньше, в районе 1мм):
2 балла
-
Кулек от крузака 200и хундай масляный
2 балла
-
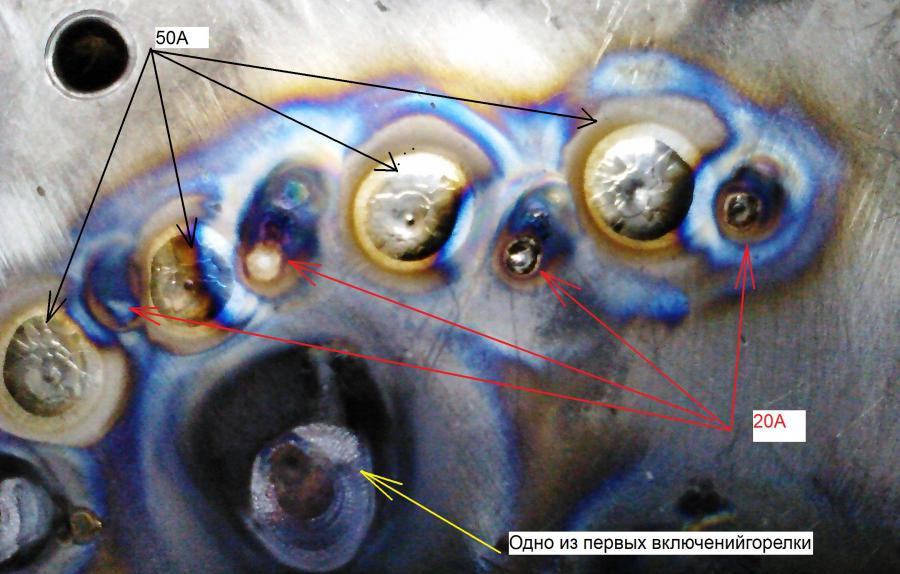
На фото ряд последовательно сделанных проб "на пятно" на титане при сварочных токах 20А и 50А. На токе 50А пятно диаметром около 5 мм выглядит (имхо) удовлетворительно. Серебристое или светло-соломенное. Настораживает, что поверхность пятна получается не зеркально ровной. На токе 20А пятно диаметром около 2 мм никуда не годится . Цвет побежалости от голубого и хуже. Материал: пластина из титана толщиной 2,5 мм. Марка сплава неизвестна. Состояние поверхности хорошее. Непосредственно перед пробой участок диаметром около 20 мм зачищался наждачной бумагой №1000 до металлического блеска, не обезжиривался (но и руками я его не лапал). Горелка: SR17, сопло №6, электрод WL15 диаметром 1,6мм. Вылет электрода 3мм. Горелка новая. При пробных продувках горелки (без тока) явно ощущается запах резины. Защитный газ: аргон, по сертификату чистота 99,999%. Но сертификат выдавался на сжиженный аргон (поставка из Липецка), который местный продавец, чтобы избежать потерь, сразу же по получении газифицирует, закачивает в баллоны и хранит в баллонах до следующей поставки. На аргон я "грешу" в последнюю очередь. Если все-таки дело в аргоне, очень печально. Расход газа: 10 л/мин. Пробовал от 7 до 20 л/мин., результат схожий. Температура в помещении около +10С. Конденсата нет. Сквозняков нет. Предгаз 7с. ВЧ-поджиг. Нарастание тока 3с. Прогревал ванну несколько секунд, держа горелку вертикально, длина дуги не более 2 мм. Спад тока 3с. Постгаз 7с, при этом темно-красное свечение ЗТВ диаметром 10-15 мм (ток 50А) угасало в течение 2-3 с. Я очень озадачен. Очевидно, что в атмосфере над сварочной ванной есть загрязнения. Полагаю, что на токе 50А объем ванны больше, и расплавленный титан в состоянии эти загрязнения растворить. На токе 20А ванна слишком мала. Что вы думаете по этому поводу? Есть ли стандартные методики для пробы на пятно? Существуют ли другие простые методы проверки чистоты аргона? Если дело в горелке, то как бороться? Попытаться ее "прокалить", поработать на максимальном токе? Промыть спиртом?
1 балл
-
Я за медь и не брался-бы , надышишься ей аж блевать тянет , примерно как цинк .1 балл
-
Напишите мне в личку свой номер телефона, я перезвоню. Продана.1 балл
-
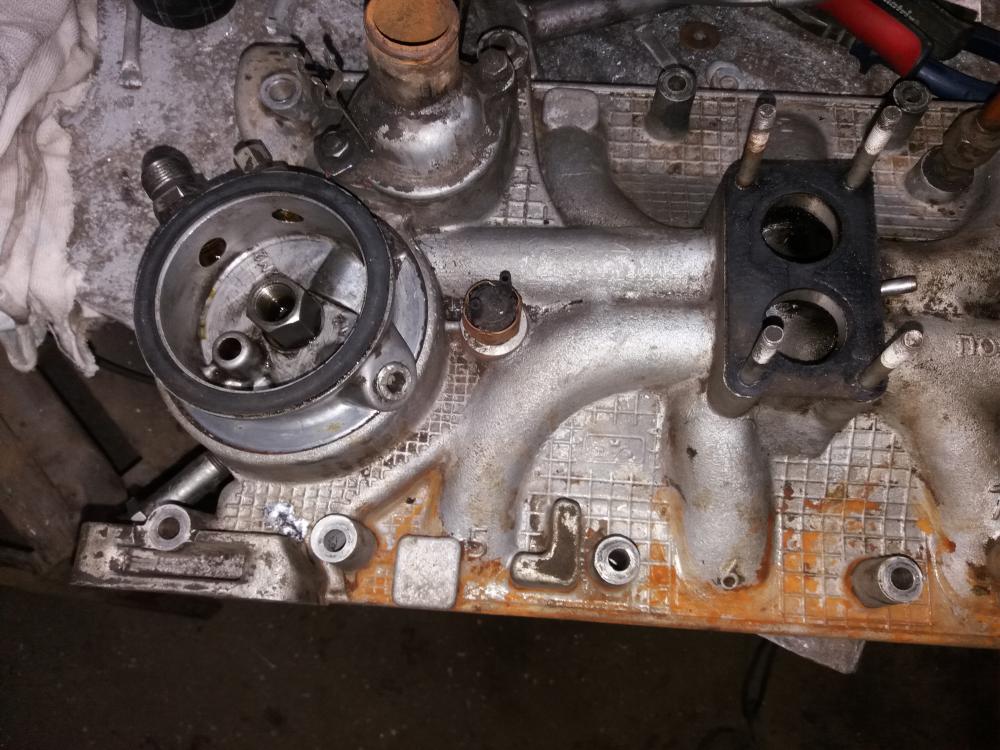
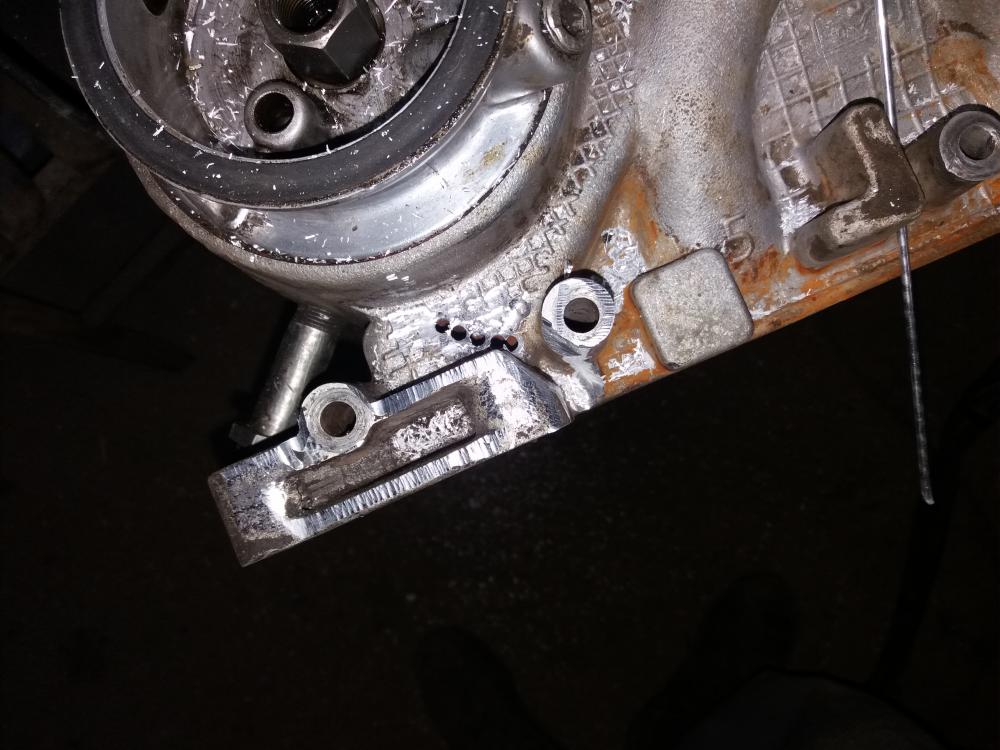
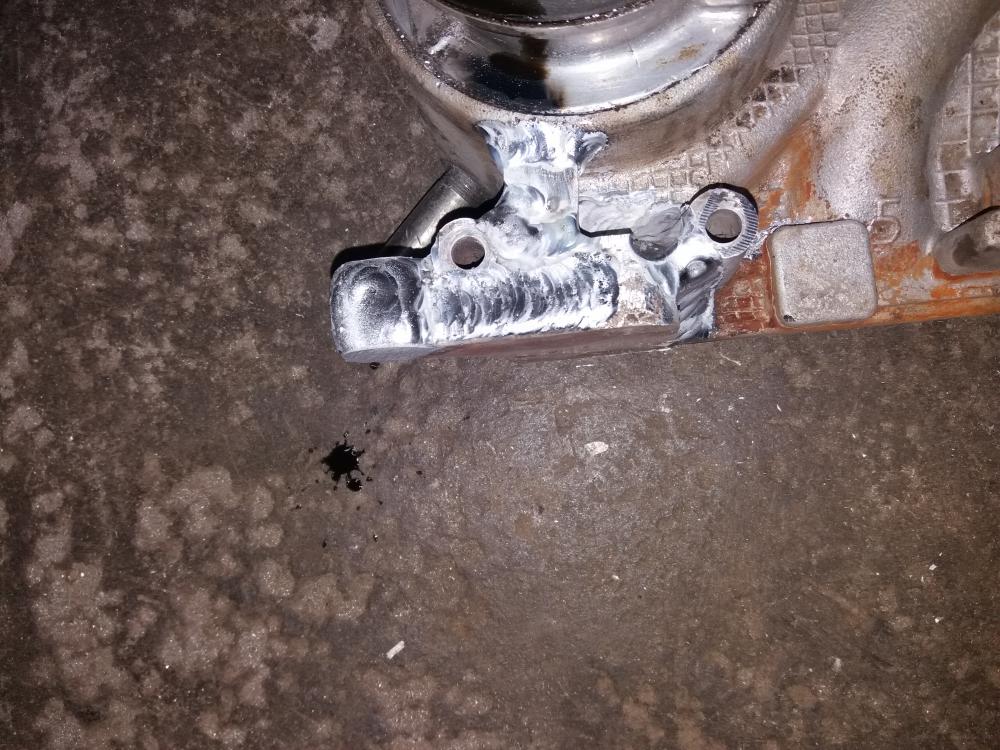
Впускной коллектор ПАЗора, давно их не было , но опять стали приносить.
1 балл
-
Взбодрю темку. Предложили немного поварить медные токопроводы. В сечении прямоугольник 100х10. С меня только сварка, два слесаря выделяются в моё распоряжение (плётку то же выдадут). Собственно вопрос: под РАДС какая присадка для этой цели подойдёт? Требование сохранения уровня электропроводности 90% от аналогичной у чистой меди. Так же замечу, что проволоку М0 или М1 мне заказать не где, да и не стану я этим заниматься, т.к. если проблемность вопроса превысит экономическую выгоду, то пусть заказчик ищет дурачка в зеркале.1 балл
-
Вообще алюминий запрещен использовать в общепите только по одной причине, что там частые циклы мойки с механической обработкой (щетки, губка, сода, моющая химия) и восстановление оксида примерно 3-4 часа. При этом использовался только Амц 1ххх серия. От алюминия отказались в пользу нержи.1 балл
-
Начинаю потихоньку осваивать аргонное яремесло дожигаю второй баллон, режим сварки 120 пик 6 миллисекунд база 6 36 миллисекунд получилось как-то вот так.
1 балл
-
Продам сменную лицевую пластину для полнолицевых масок 3M 6800, цена 700 рублей. Телефон: 8950-647-12-72
1 балл
-
Японцы сходят с ума от дизайна уазовской "буханки".. и тюнингуют свои авто в её стиле. http://amsrus.ru/wp-content/uploads/2017/12/Screenshot_2-2.jpg http://amsrus.ru/2017/12/15/v-yaponii-v-mode-zakos-pod-buhanku/1 балл
-
1 балл
-
У нас на зажиточных пилорамах стоят аппараты для ремонта лент.Аппараты заводские,порванную ленту зажимают в этот аппарат,сводят вместе,пробегает искра,лента сваривается.Потом аппарат ещё раз нагревает стык,отпускают шов и суют ленту в зачистной агрегат и всё.Я сам наблюдал этот процесс,аппарат не большой но умный цифеhttp://ufa.all-gorod.ru/image/goods/72/e8266ef09430408e7d5b2b8ba0e83f14_95163.jpgрки там разные на табло скочат,настраивается ток сварки,время,температура отжига. Примерно такой.1 балл
-
при таком напряжение высота отжига проволоки была примерно сантиметр(если расстояние поваляло) 23в это 200А. 200а для проволоки 0.8 это пережог. из-за высокого напряжения на дуге ,дуга начинает свисте (не путать с шелестом правильного режима.1 балл
-
@phantom_ig,если откажетесь от принципиальных 200А думаю не плохой вариант гроверс 160 пифиси ) зацени в бюджете ) без жести.. grovers-arc-160-pfc1 балл
-
Немного насущного . Ребята старались , выставляли , но такое не выставляется . Миримся с этим и делаем свою работу , с нецензурной бранью Трудяга ! Как бы я не относился к продукции ГРПЗ ( кстати , наша компания "Штурман и К*" взяла-таки 161-й Форсаж , но об этом в другой теме ) , но этот агрегат достоин уважения ! Забыл уже , когда варил 4-кой . Впечатление , будто шпалу в держак зарядил . Последующие облицовки проходил в 2 захода - одного маловато , широка разделка
1 балл
-
Вчера клиент уговорил выйти с утра поработать, быстренько заварить трещину на американе кулере, час назад закончил, не люблю я их, дырок вечно как в решете.
1 балл
-
1 балл
-
1 балл
-
Сдаётся мне, что проблемы Автоваза (акромя "гиблого места") в том, что кроме особой спецодежды http://st.stranamam.ru/data/cache/2015jul/22/02/16725499_55647.jpg работники с такими удостовоерениями http://cdn-nus-1.pinme.ru/tumb/600/photo/34/6827/346827c6abdeb076d562cfcc176f73b2.jpeg носят ещё и ботинки такие... http://s00.yaplakal.com/pics/pics_preview/6/1/3/9792316.jpg1 балл
-
1 балл
-
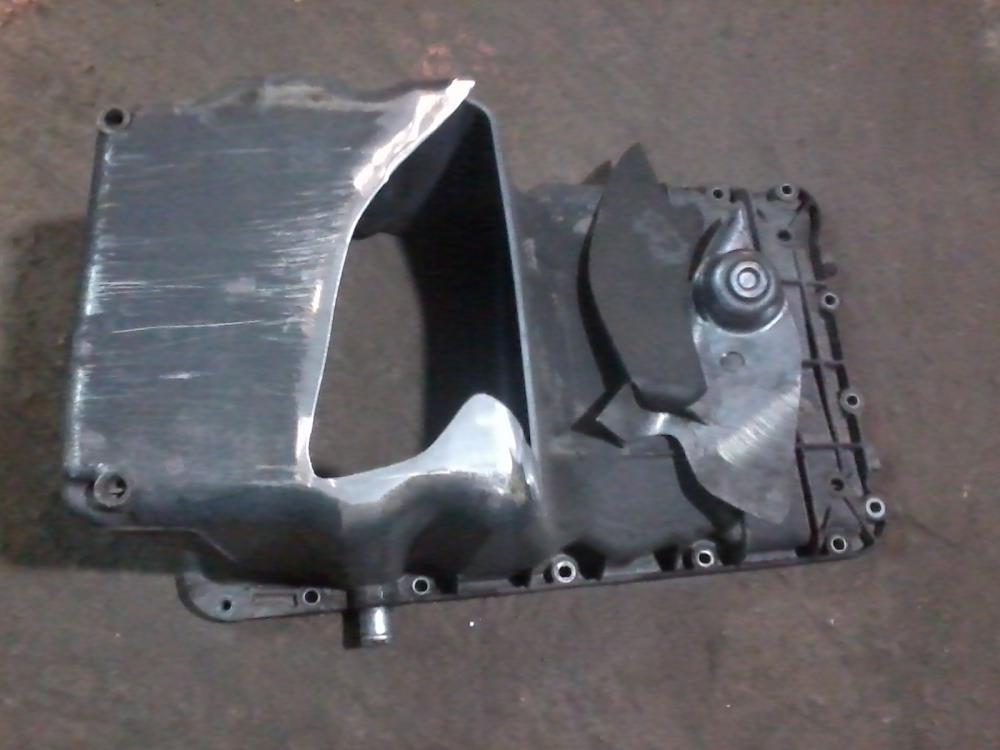
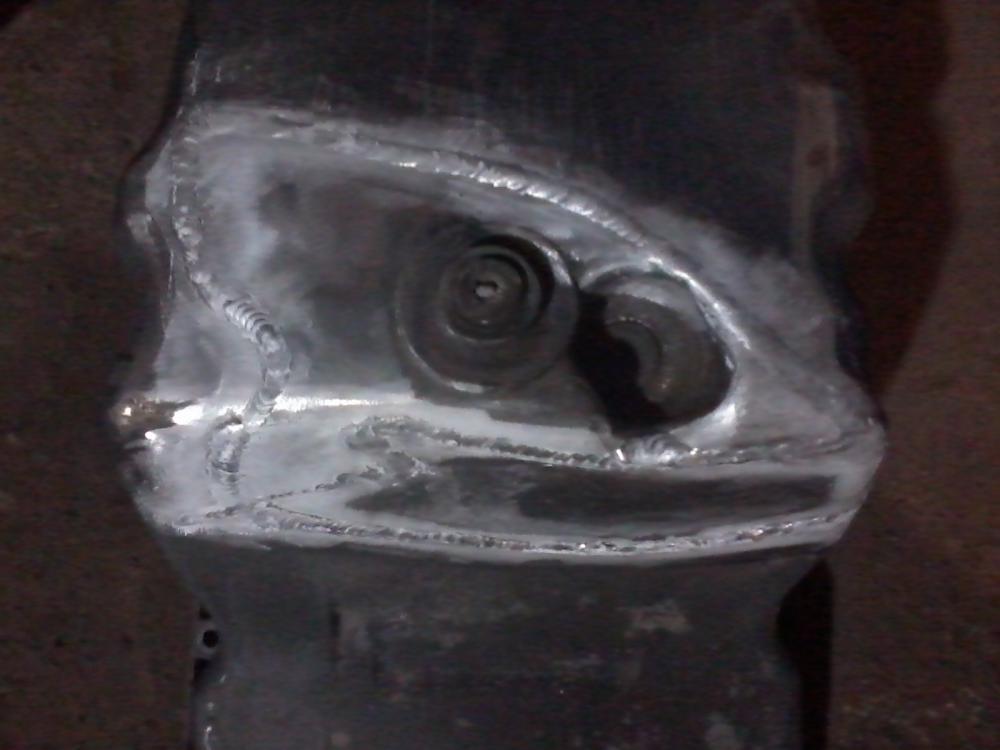
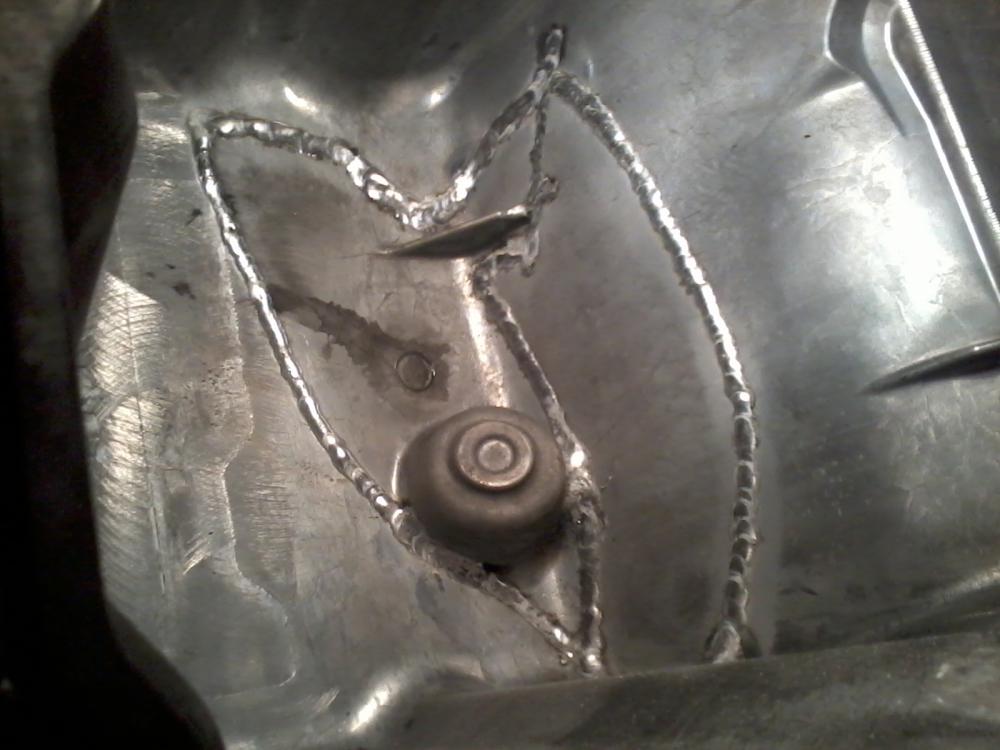
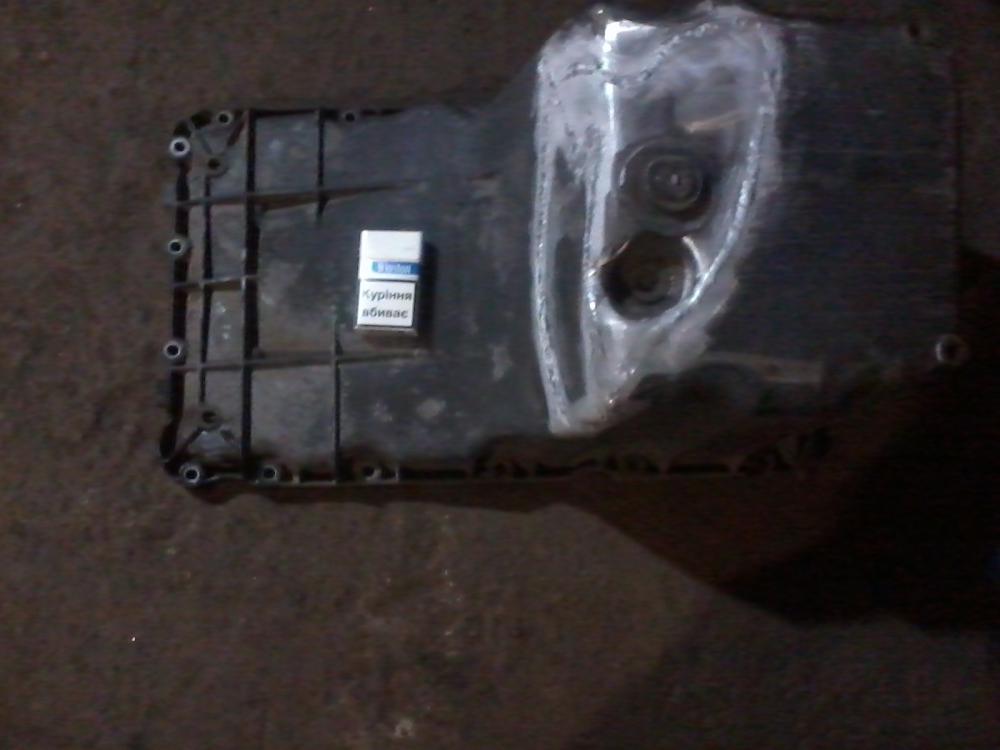
Поддон грузового мерседеса,не дороги а окопы уже после зимы.После сварки,мел-керосин.Удобно проверять сухой шпаклевкой для стен старт-финиш.
1 балл