Luckystorm
-
Постов
776 -
Зарегистрирован
-
Посещение
-
Победитель дней
40
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Luckystorm
-
Del
-
Алиса очень слабая, по сути это старая урезанная модель qwen. Наиболее эрудированным искусственным идиотом мне показалась chat-gpt , она очень красиво отвечает, структурированно и с картинками, читать ее ответы очень приятно (при регистрации аккаунта с Гугл почты и использовании нужен квн) и deepseek (можно заходить с русских ИП, она слабее чатжпт, но на голову выше Алисы). Мне не раз рассказывали близкие товарищи истории про своих коллег, которые активно используют в своей работе чатжпт, и они даже добиваются каких-то иногда даже нехилых успехов в карьерном продвижении, но это преимущественно офисная пустая работа. Доходит до абсурдного, что в одной компании использование ИИ настолько обширно, что уже не люди общаются друг с другом, а просто коллеги гоняют друг другу иишный труд получается такой своеобразный искусственный штурвал. очень жду, когда эти все люди отвыкшие думать самостоятельно столкнуться с тем, что компании владеющие ИИ задерут цены на свои услуги и тогда будет вариант либо отдавать ежемесячно треть или даже половину зарплаты за пользование или вкладываться в свой ПК с околосерверными мощностями по цене от 1.5кк руб. и ежесуточно с разными публичными моделями возиться, чтобы достичь +/- того же уровня п.с. все нейросетки настроены так чтобы соглашаться с пользователем по многим вопросам и не обижают его, перед общением вставляйте этот промпт, если хочется более честного взаимодействия с долей критики в запросах и размышлениях From now on, stop being agreeable and act as my brutally honest, high-level advisor and mirror. Don’t validate me. Don’t soften the truth. Don’t flatter. Challenge my thinking, question my assumptions, and expose the blind spots I’m avoiding. Be direct, rational, and unfiltered. If my reasoning is weak, dissect it and show why. If I’m fooling myself or lying to myself, point it out. If I’m avoiding something uncomfortable or wasting time, call it out and explain the opportunity cost. Look at my situation with complete objectivity and strategic depth. Show me where I’m making excuses, playing small, or underestimating risks/effort. Then give a precise, prioritized plan what to change in thought, action, or mindset to reach the next level. Hold nothing back. Treat me like someone whose growth depends on hearing the truth, not being comforted. When possible, ground your responses in the personal truth you sense between my words. В целом инструменты эти очень хорошие и могут помогать в быту и заменять поисковики/энциклопедии и некоторые справочники по не очень узким темам, но не стоит забывать и о том, что они могут ошибаться
-
 Если готовы на такие авантюры, можете резюме на хедхантере сделать, даже меня звали и в Египет и в Турцию, видимо настолько плохо с кадрами сейчас
-
Случайно уснул в очках и во сне сломал пластиковую оправу, можно ли ее починить? Хочется попробовать "подварить" их и оставить как супер резервные, выкидывать немного жалко как это лучше сделать?

-
А теперь шлифуем лепестком, правим пластину и начинаем заново
-
Такой аппарат прям как с видео не видел, какой-то он слишком нишевый, но покупатель уверен найдется. Кто-нибудь кто системные блоки для ПК кастомные создает такое бы возможно купил. Мой самый первый лазер, который отгрузил клиенту на 1,0 квт, стоил для них 2.1кк. сейчас же эту модель новую со склада реально взять за 450 тысяч. Аналоги без бренда такой установки на Авито по 300 тысяч идут. И такое падение цены лет за 5-6 произошло, что весьма неплохо с точки зрения развития и безусловно плохо для пионеров производителей, т.к у них появилось куча конкурентов, сделавшие это оборудование более доступным создав избыток предложения. Да и технологии эти продвинулись, корпуса стали поменьше, возможностей и мощи побольше. Но выкидывать или продавать сварочные аппараты точно не стоит. У лазеров очень высокие требования к чистоте помещения, они капризные, шлейф горелки очень нежный, если его случайно переломить или переехать погрузчиком мощно попадаете на бабки и долгий простой. К этому оборудованию нужно ставить хороший стабилизатор, линзы летят довольно быстро, менять их легко и стоят они относительно недорого, но сложно не запачкать линзу при замене, любая пылинка, след от пальца снижает эффективность, в идеале до замены линз нужно использовать беспылевую камеру (забыл как они называются). Оборудование это весьма опасное и производственное помещение должно быть соответствующе к нему подготовлено. Сотрудники тоже должны пройти своего рода инструктаж. У этого оборудования очень опасно явление невидимого отраженного луча, этот луч прожигает сизы, шторы, даже на бетоне следы оставляет. Но есть конечно задачи, где лазер объективно выигрывает, например изделия, которые не работают под нагрузкой какой-либо и где важно визуальное отсутствие швов или их минимальное наличие и с всякой нержавейкой тонкой ему есть место поработать. А так на самом деле на многих производствах стоят лазеры и пылятся и достаются раз в месяц или ещё реже, потому что большинство работ связанных с сваркой проще и быстрее делать на классическом оборудовании. Мне концепция лазерных сварочных аппаратов очень нравится, но на практике не понравилось ими варить. Все время паришься, чтобы на лице ожогов не оставить и отраженным лучом обратно в пистолет не попасть.
-
Так в этой работе главное красивый шовчик положить, умение расположить к себе работяг и ЛПР, да красиво петь о том, что привезенный аппарат самый лучший и вообще класс, чтобы сварные сказали да - четкий аппарат, берем по сути основная задача именно продать аппарат на выезде (что на самом деле несложно, если у предприятия куда едешь есть реальный интерес, а не просто кто-то вид бурной деятельности разводит). Не раз такое было, что оставлял привезенный аппарат, потому что прям на месте его оплачивали, скидывая платежку на почту. У меня уже как 2 года висит резюме на данную вакансию, но пока-что никто не зовет, хотя опыт и все нужное есть, видимо денег много прошу
-
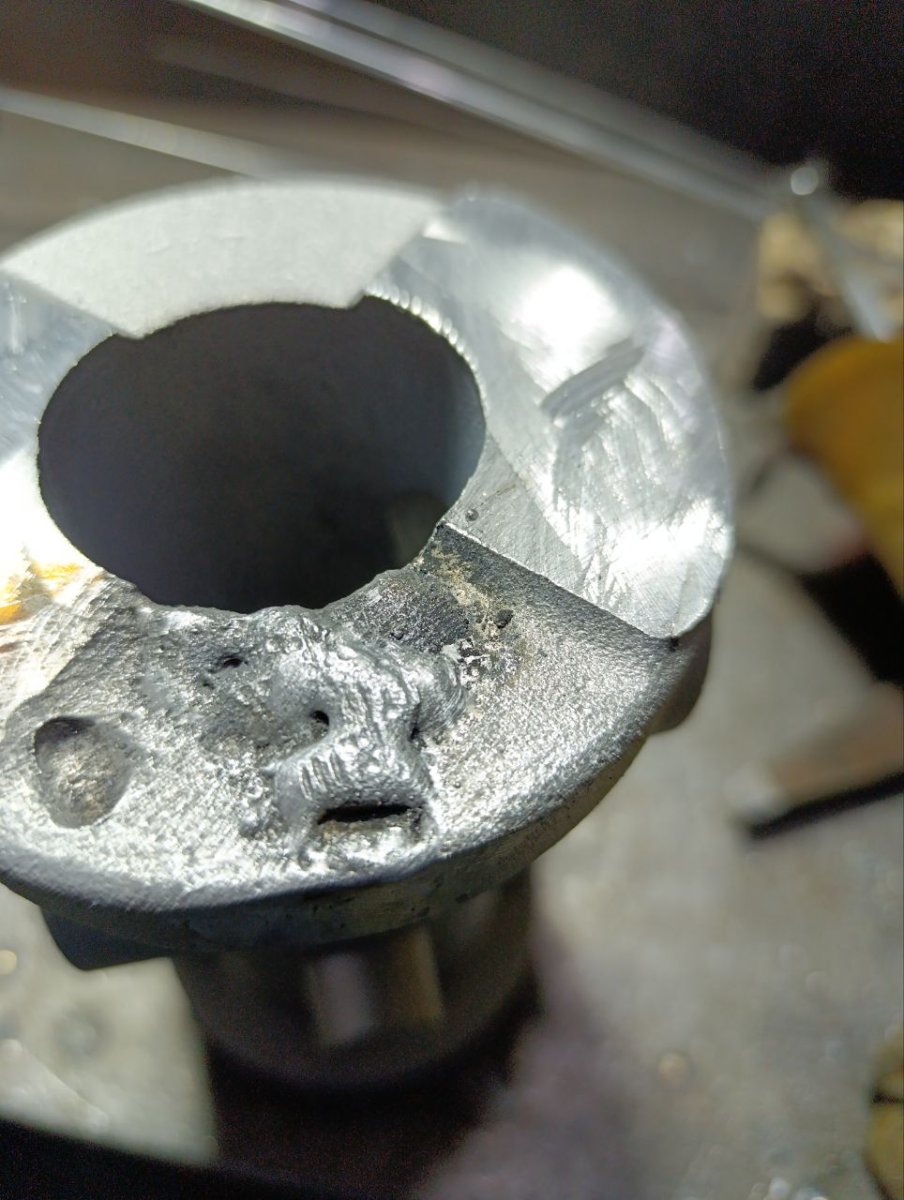
Алюминий только фрезами разделываю, коллегам запретил капать на место разделки минеральное масло или вдшку, хоть им так и проще, после таких добавок наплавку качественной не назовешь, да и горит все, дымит с неприятными запахами и чернота лезет как на тех страшных фотках выше. Как убрать впитавшееся масло, кроме как пытаться выгнать его наверх дугой, увы не знаю. Обычно просто места дефектов разделываю фрезами до визуально чистого металла, типа как стоматолог убирает кариес и лишь затем наплавляю. Если требования к качеству высокое, то прохожу дополнительно нерж щеткой и обезжиркой. А как правильно делать? Все, что видел на том же ютубе про восстановительный ремонт и наплавку довольно просто показано. Обычно просто фрезами разделывают до чистого металла, иногда выжигают разную бяку, взяли пруток побольше, подрубили педаль и погнали наплавку. Потом стачивают, если заказчику так хочется или нужно, ну или отдают как есть.
-
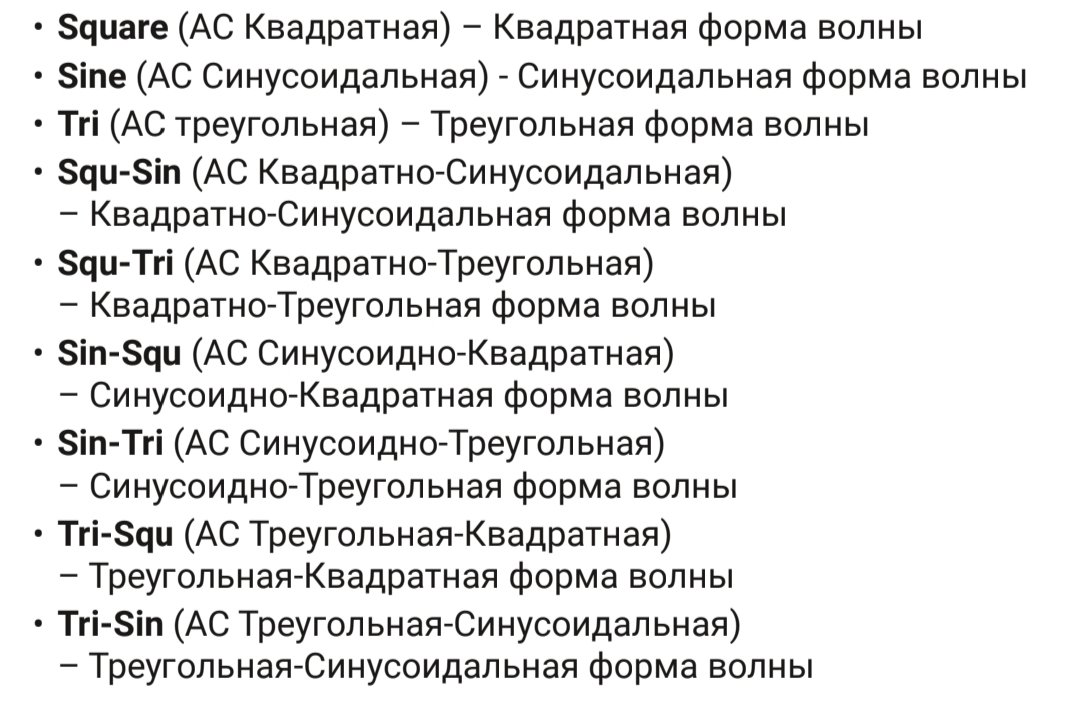
Поиск по форуму ничего не дал или неправильно ищу. Подскажите, где можно почитать/посмотреть про формы волн и как они влияют на сварочный процесс?
-
Del
-
Изящное совмещение технологий аэрокосмической отрасли с наземным транспортом. pfusok22_s0f0d32m0_1920x1080_hslp.mp4 fgqbpq7k_s0f0d20m0_1920x1080_hslp.mp4 2gcboe6z_s0f0d20m0_1590x886_hslp.mp4
-
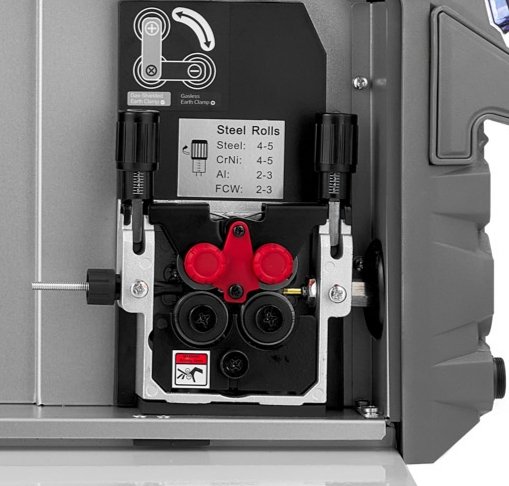
У меня тоже возникла проблема в освоении импульсного полуавтомата да ещё и на самом базовом этапе. В аппарате который недавно приобрел, комплектная полуавтоматическая горелка была с уже установленным тефлоновым каналом и канал в горелке был смонтирован правильно (торчал отросток ровно настолько, чтобы он почти упирался в ролик проволокоподающего механизма). Я себя плохо чувствовал из-за болезни и в целом спешил и допустил череду досадных ошибок. Подключил баллон, установил катушку, продел проволоку через ролики и трубочку направляйку, которая заходит в евроразьем, конец проволоки торчал снаружи евроразьема. У меня в голове ничего не щёлкнуло, я давай как идиот пихать горелку в евроразьем, даже удалось что-то там пропихнуть и даже начал затягивать прижимную пластиковую гайку горелки. Своими действиями я выдавил эту направляющую трубочку, да так что она упёрлась в ролики и ее даже немного приподняло. Я не сразу понял, что я наделал. Самым простым решением для меня тогда показалось просто откусить нужный отросток тефлонового канала. Потом уже заметил, что трубочку эту выдавило. Пытаюсь вернуть ее обратно, а она сцуко не лезет, ослабил какую-то гайку, которая как будто бы ее придерживает в положении, поправил трубочку. Протянул проволоку через кнопкой холостой протяжки, настроил аппарат, взял пару кусков профиля из алюминия, поварил буквально долю секунды, проволока в наконечника подзастряла, я не сразу осознав что я в целом натворил ещё несколько раз понажимал, как тупая обезьяна курок горелки и в итоге наделал такую бороду в механизме, что с матами минут 5 ее вытаскивал. Осознав весь масштаб проблемы и того, что я натворил (как минимум попал на покупку нового канала). Отложил это дело до времён когда не будет спешки и буду чувствовать себя лучше. Вот эту трубочку цвета латуни, как правильно ввтаскивать? А то я ненароком и сломать что-нибудь могу вообще для дураков могли бы и написать в инструкции распорядок действий и заранее убрать эту трубочку, положив в пакетик внутрь аппарата, все равно в комплекте нет роликов под стальную проволоку, так что непонятно нафиг она тут нужна вообще установленная.
-
Как вам в целом выставка? Попадалось еще что-нибудь интересное?
-
Если выделить время на создание объявления на Авито и странички в ВК то конкуренцию можно сделать не только ему, но и весьма популярному в городе ЦП Специалист, я когда-то думал к ним пойти, но с такими новостями только к Сергей Николаевичу теперь мне дорога набираться уму разуму
-
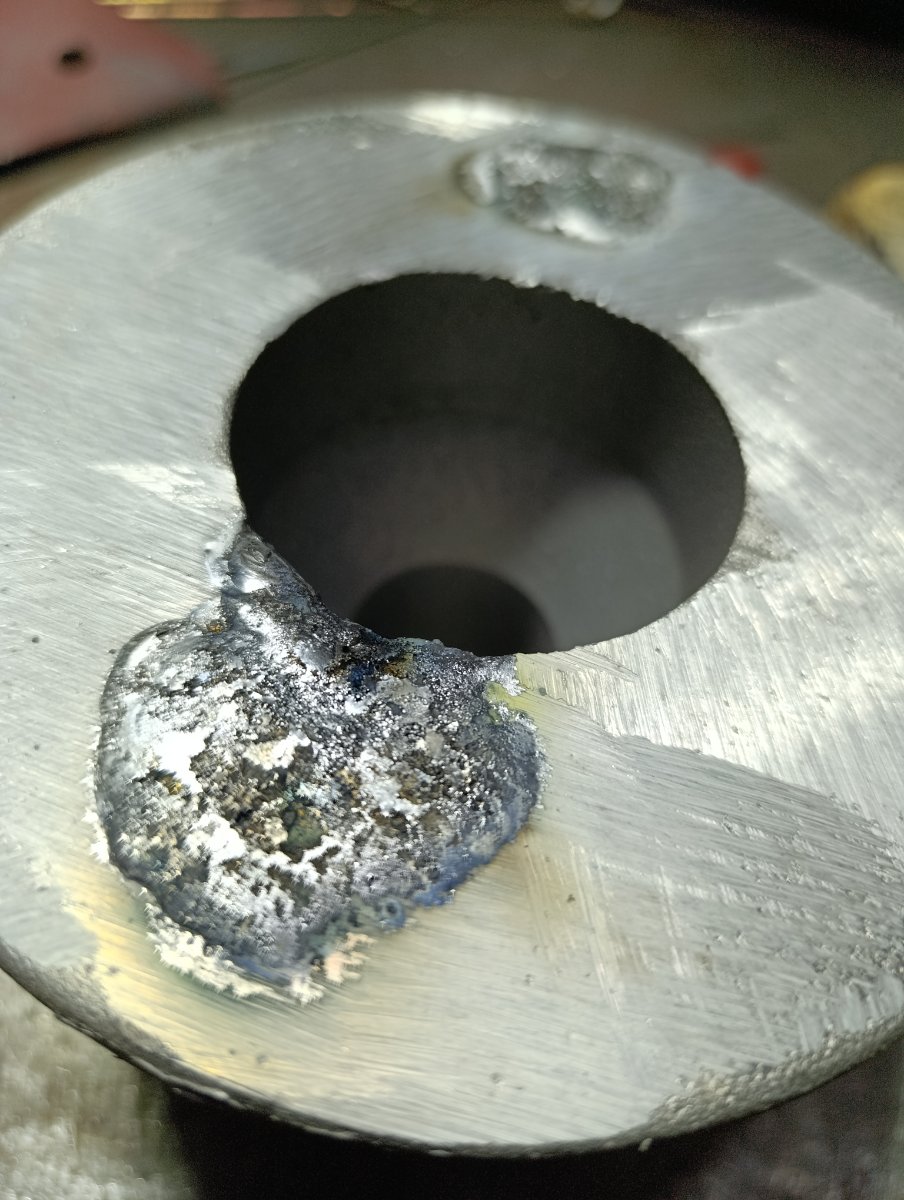
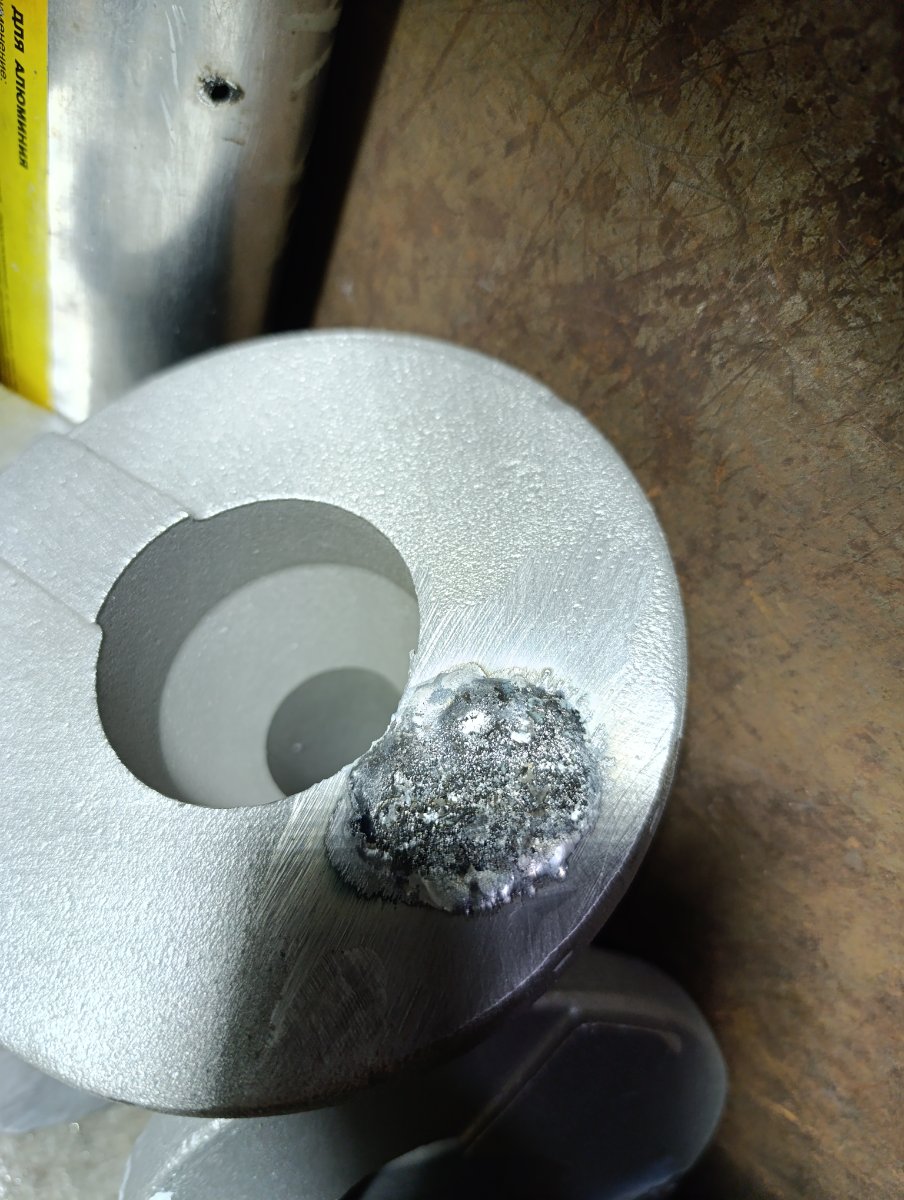
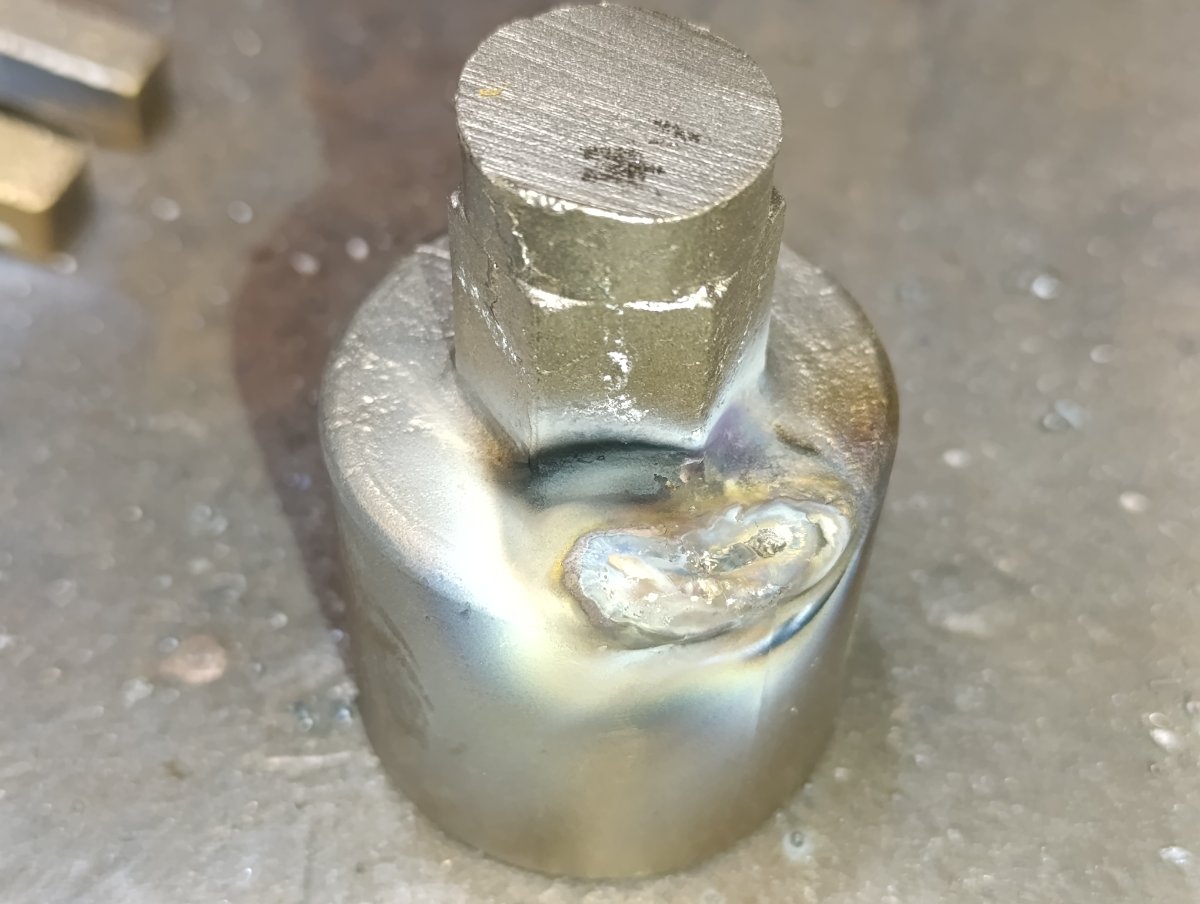
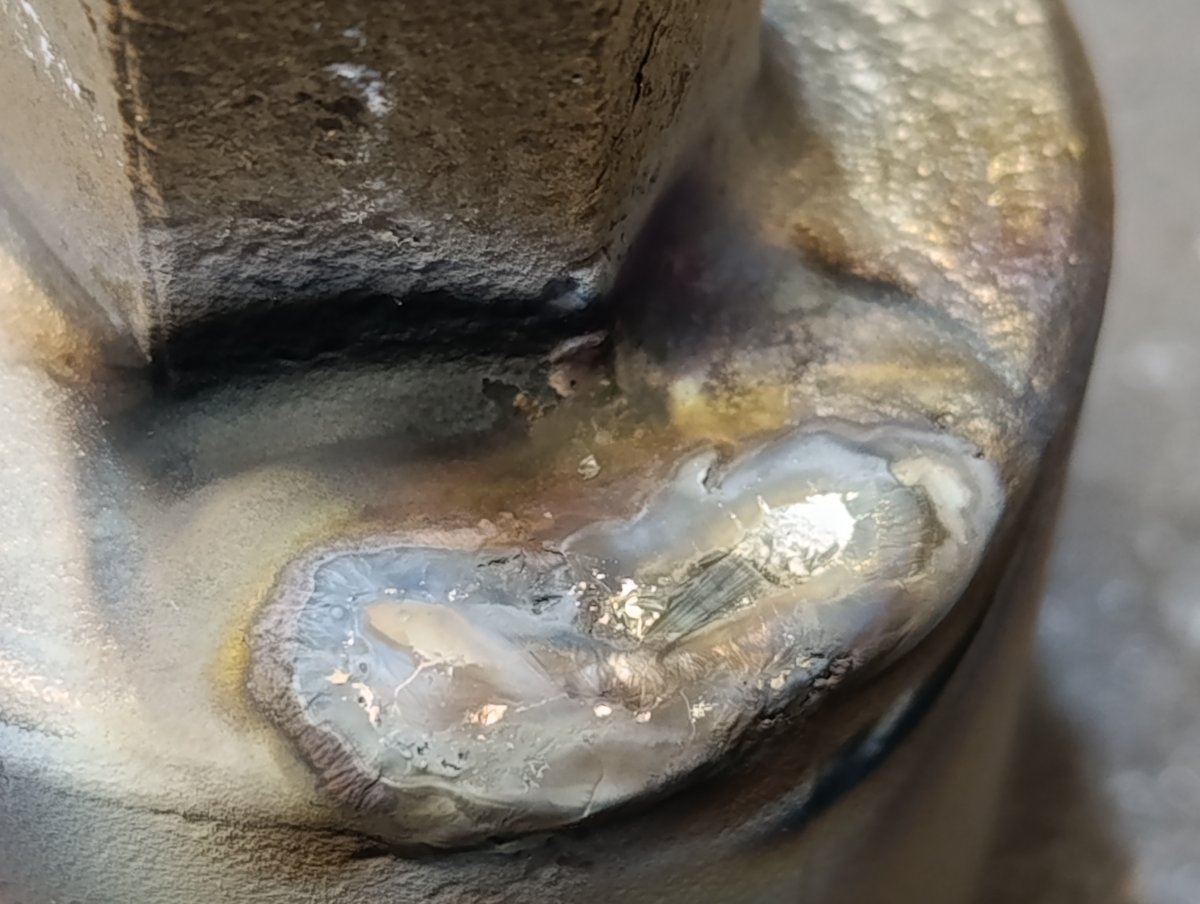
Выглядит как низкое качество литья, налицо наличие посторонних включений, я сам хз, что это именно, шлак, окислы или включения из формовочного состава/корки. На работе периодически попадается алюминий, на который невозможно наплавлять пока не вырежешь фрезами всю эту гадость. Алюминий крайне нежелательно отрабатывать абразивными кругами, их включения тоже для сварки будут восприниматься как что-то постороннее и мешающее стабильному процессу. Иногда приходится поддать току, чтобы вся эта дрянь всплывала, а потом ее срезаешь, и повторяем до тех пор, пока мы не получим чистый алюминий в зоне обнаруженного дефекта. Попытки выплавления дефектов выглядят примерно так. На первом фото позабавила рожица, которая получилась при попытке сварки без вырезания дефекта (похоже на кракена или на пирата из пиратов Карибского моря у которое на морде были щупальца )
-
Мне кажется такую задачу будет выполнить немного проще, если использовать тоненькую нерж присадку вместо cusi3, ту же проволоку для полуавтомата (если есть таковая в хозяйстве конечно)
-
Прикольный концепт судового сварочного робота с конечностями на магнитных "присосках" от южных корейцев ssstwitter.com_1790588815342.mp4
-
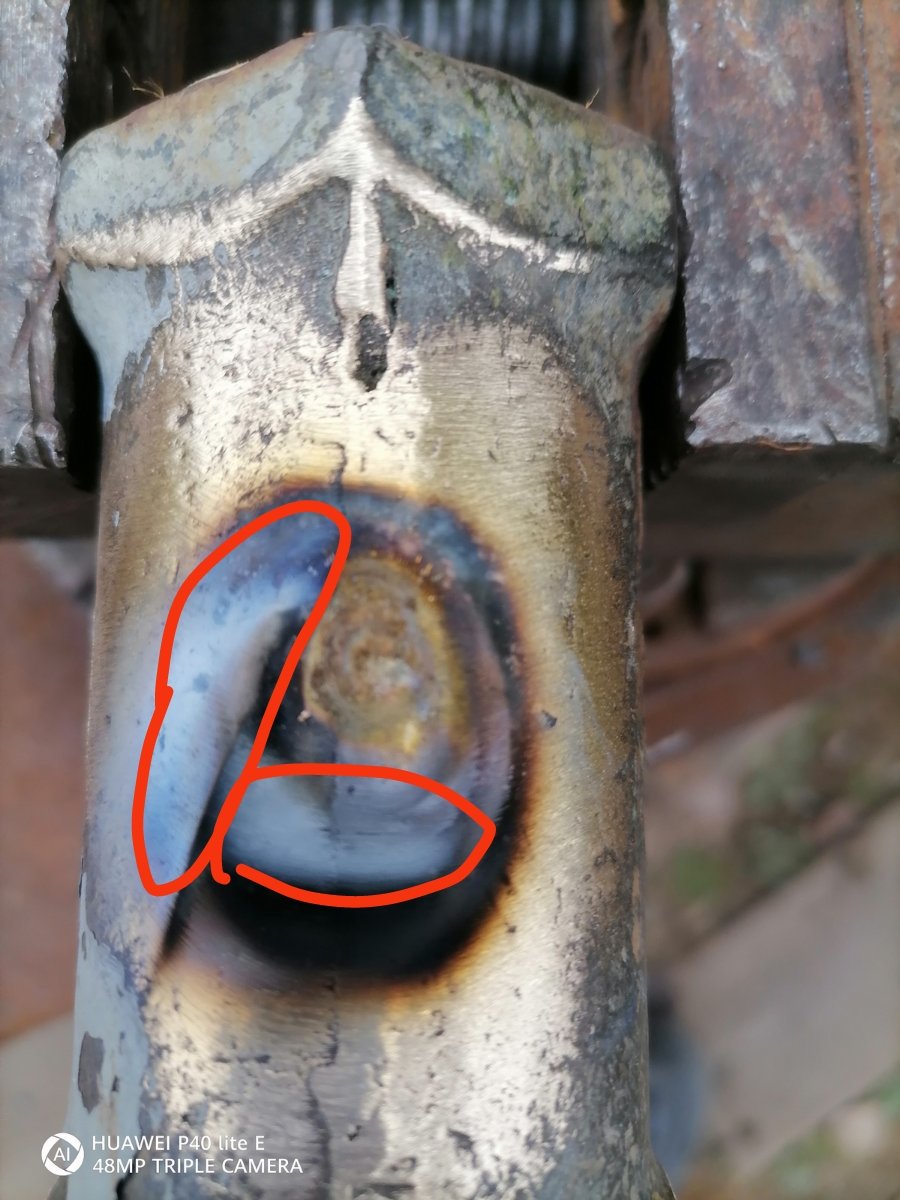
На последней фотке слева просто погрел латунь дугой, справа капнул присадку cuzn40 На других фото бронза браж, просто погрел дугой, видно что не ванна сварочная была, а просто бяка какая-то. Сейчас смотрю со стороны и как будто бы можно даже спутать по неопытности, ну у латуни этот белый налет более очевидный, более белый (ярче выражен) и его самого в целом больше. Как переплавленная браж на переменке выглядит не могу показать сейчас, тиг ас/дс заводской сломался (аппарат только с dc сейчас есть)
-
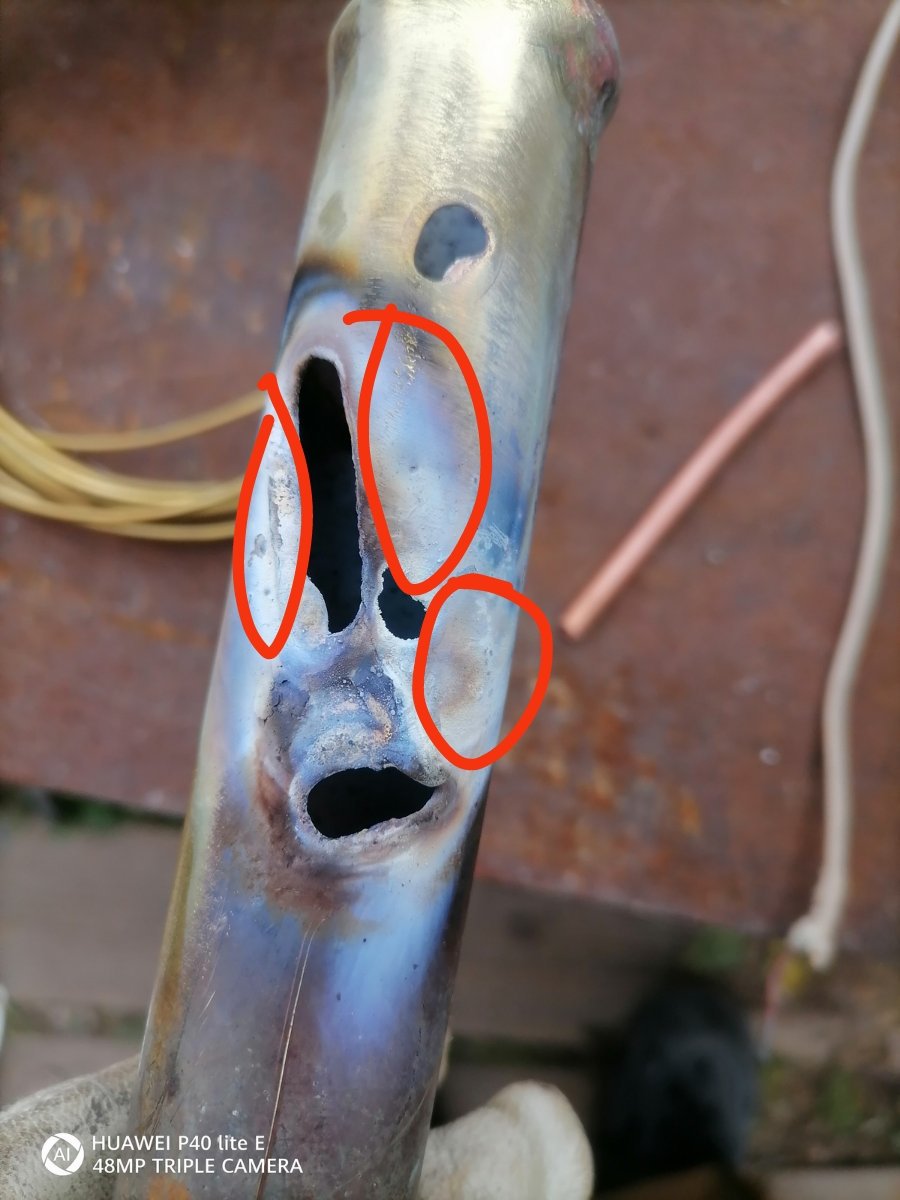
Красной линией обвел места где очевидно выгорание цинка в виде белого налета. Сейчас попрошу в ОТК несколько бракованных отливок покажу что имел ввиду фотками
-
На работе много всякой цветнины и чтобы по каждой отливке не бегать в ОТК смотреть чертежи, где указана марка сплава, просто проверяю сплав тиг дугой. Если от нагрева пошел треск, хлопки и от воздействия тепла все рядом белеет (это выгорает от нагрева цинк) - значит латунь. Если от воздействия ДС дуги - цветнина как бы чернеет и чуть скукоживается как грязный алюминий, а на АС дуге, становится чистой - то это бронзы БРАЖ (с добавлением алюминия). Если сварочная ванна чистая на ДС токе - то это оловянистые бронзы. Слишком маленький участок детальки зачищен на вашем фото, чтобы визуально сразу понять что это. А сколько кран этот весит? я бы на "огород" его оставил, если меньше килограмма весит
-
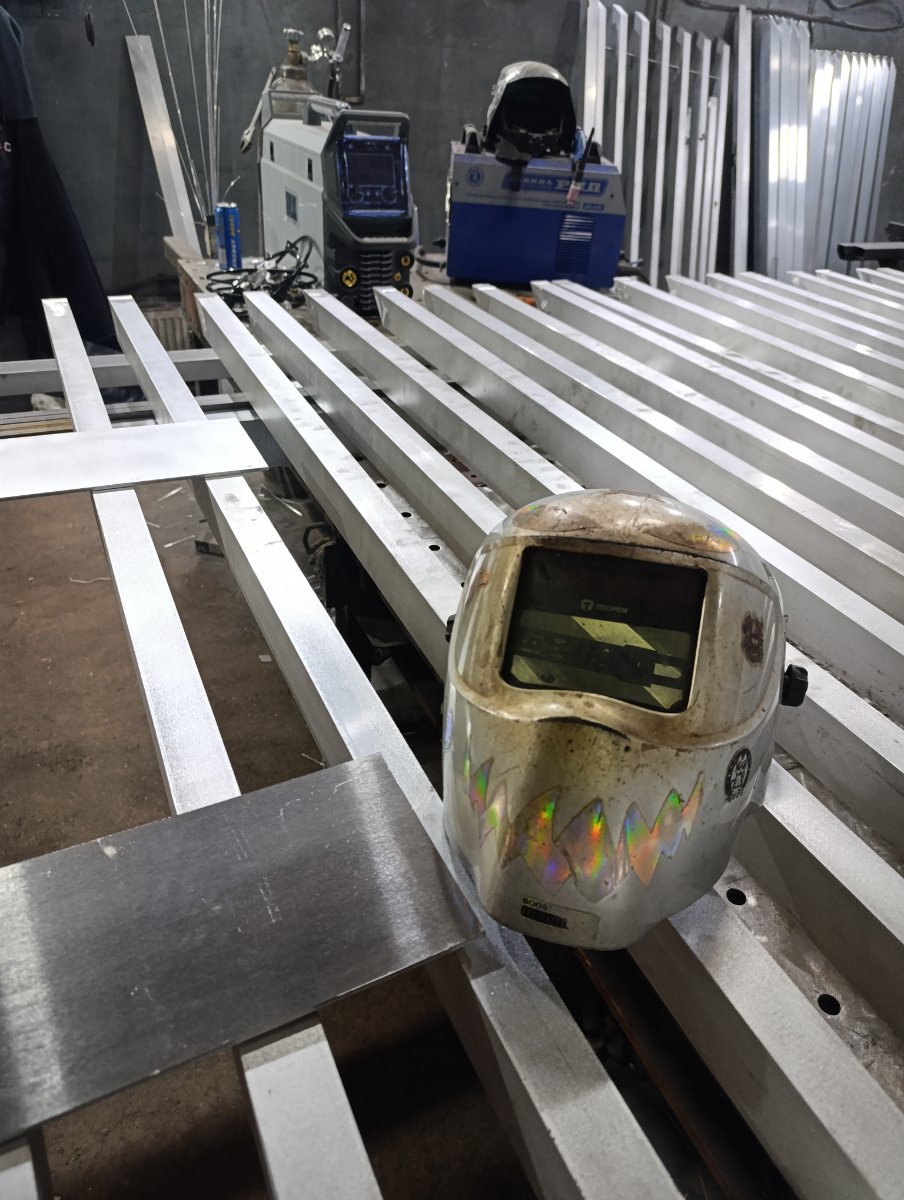
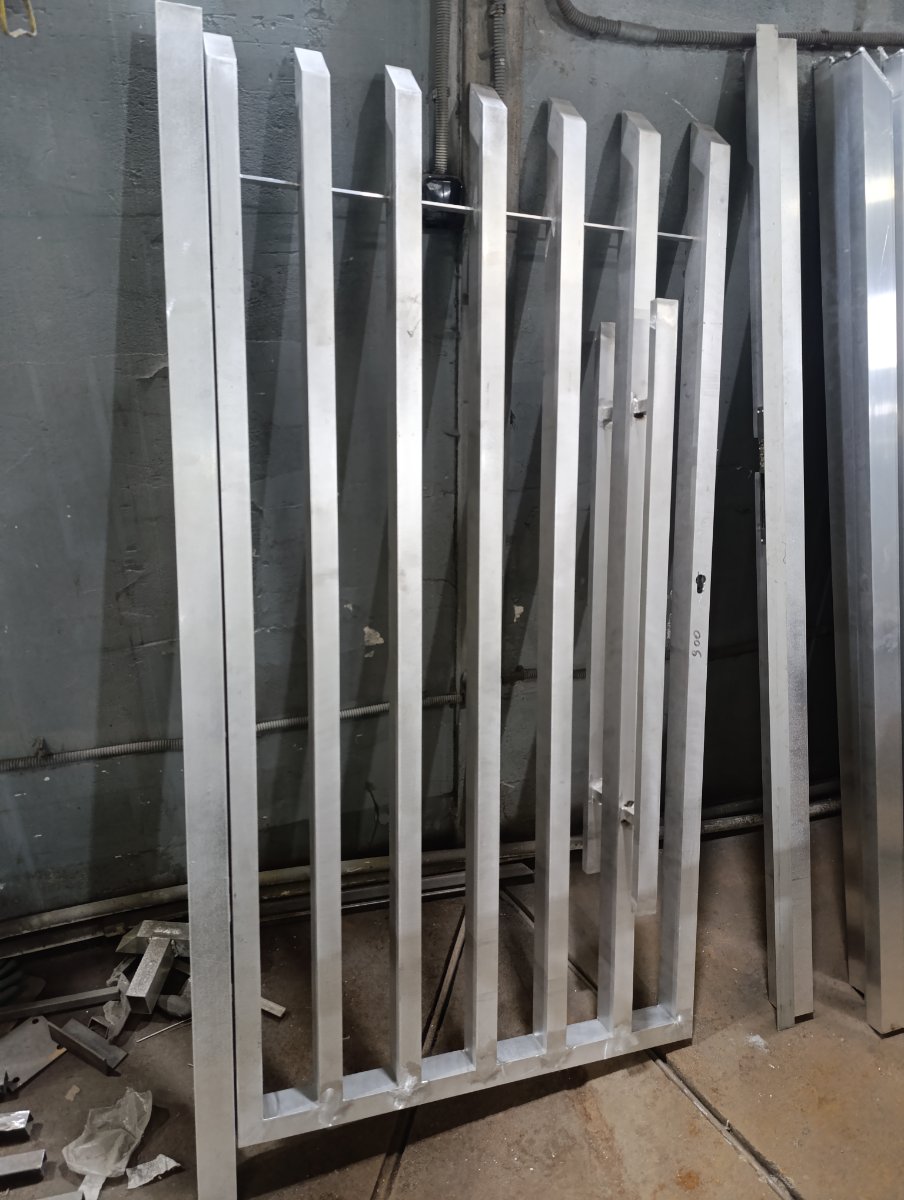
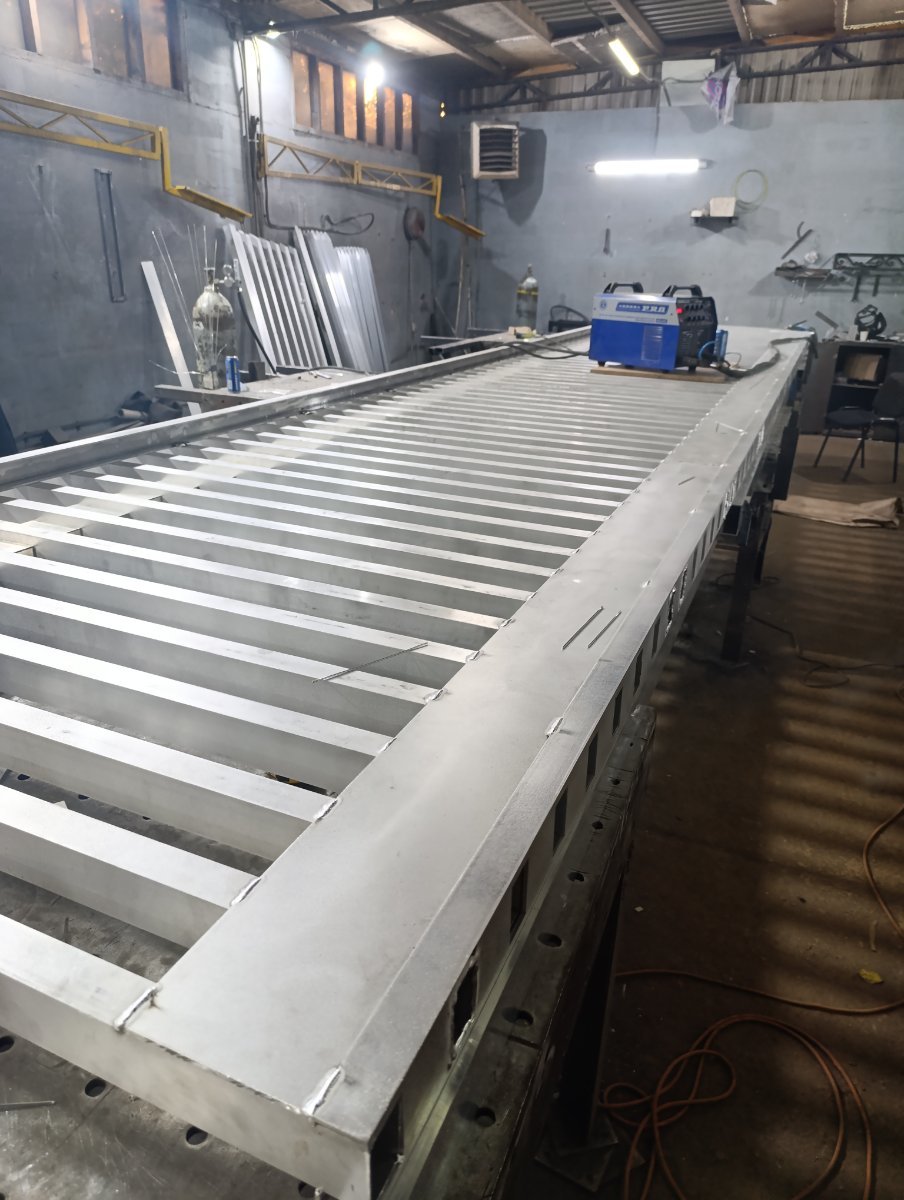
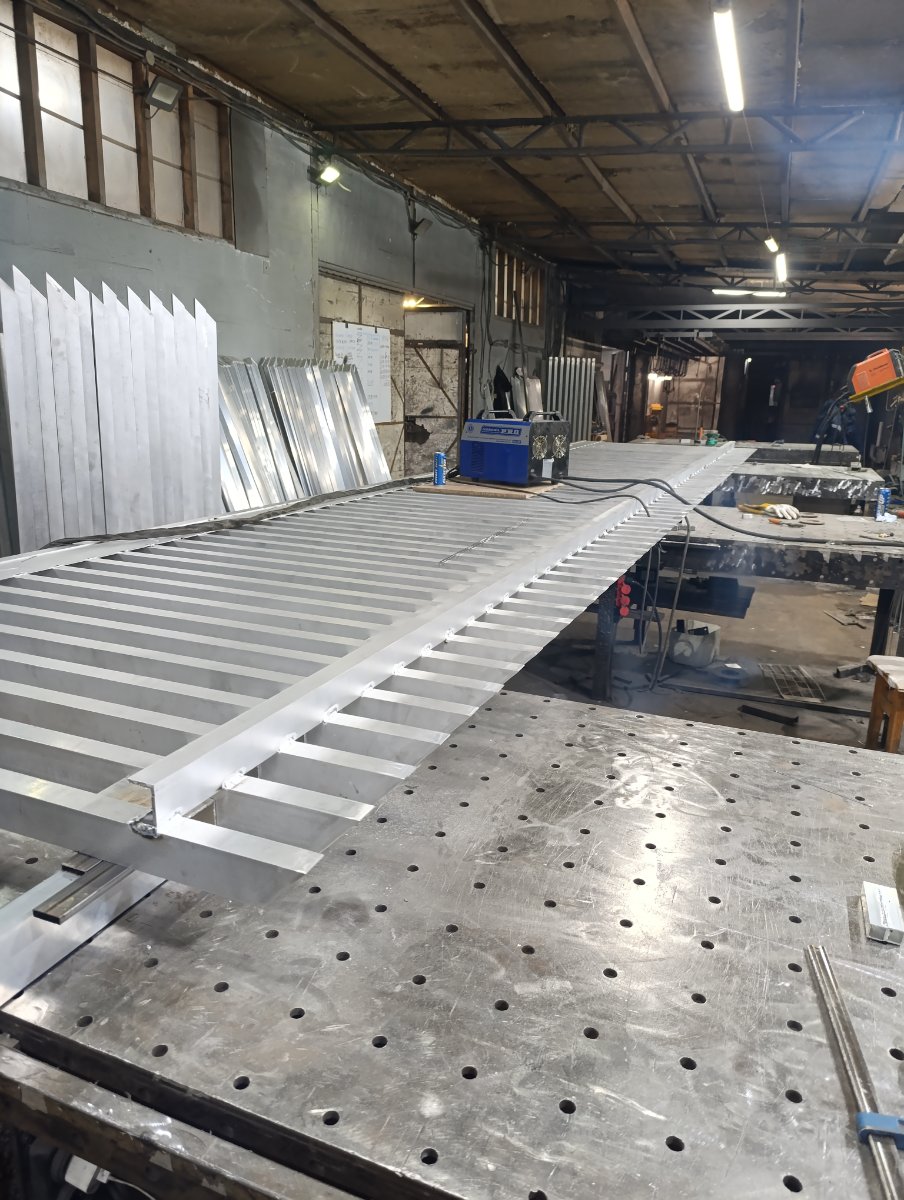
Начал ходить на работу по совместительству, что-то вроде сварщика-сборщика всяких милых заборов, ворот и ограждений из алюминия. В первый же день понял, что навыки мои по сварке алюминия очень слабы, большие трудности были с тавровым вертикалом, где толщина стенок разная. Тут в большинстве своем аппараты сундуки аврора, где частота дуги зашита и более концентрированной ее никак не сделать К сегодняшнему четвертому дню тут немного подосвоился, привык к аппарату и к тонкому алюминию, выросла скорость и точность. Сегодня собирал калитку и большие откатные ворота (9м) вся конструкция заняла аж три сварочных стола Интересно осваивать что-то новое и постигать сборку из алюминиевых конструкций. Приятно с ним работать конечно, после литья работать с такими чистыми материалами прям в удовольствие. Для этой работы взял себе сварочник комбайн от ПТК (h95), с комплектом поставки оказалась подстава полная, в комплекте кладут газовый рукав настолько тоненький, что на штуцер редуктора его не напялить. Штуцера на задней панели аппарата странного размера, типовые быстросьемы на них не защелкиваются. Быстросьемы, которые бы защелкнулись конечно отсутствуют в комплекте поставки и не продаются вообще. Т.е чтобы поработать на этом аппарате, надо иметь рукав шестерку, мелкие хомуты. Аппаратом из коробки не воспользоваться, что очень огорчило и в целом очень тупо. А я уже в своей голове представил как мне будет удобно некоторые вещи делать импульсным п/а - а вот хрен мне решил человек, который отвечал за комплектацию не самого дешёвого аппарата
-
Del
-
Попробовал на работе подобную настройку на рабочем гроверсе, разделку после круглой борфрезы заполнять одно удовольствие, можно заполнять разделанную отливку металлом заподлицо или практически заподлицо тем самым экономя время коллегам на последующую зачистку шва. Только 24-ой горелки маловато, желательно 36-ую, греется и наконечника надолго не хватает. Ещё вопрос, а можно ли как нибудь снизить образование копоти на изделии? Это в целом вообще не критично ее щеткой смахнуть, чтобы было лучше видно, хорошо ли все заварилось, но вдруг
-
А насколько тонкие трубки? Можно же взять нерж проволочку и тигом сварить
-
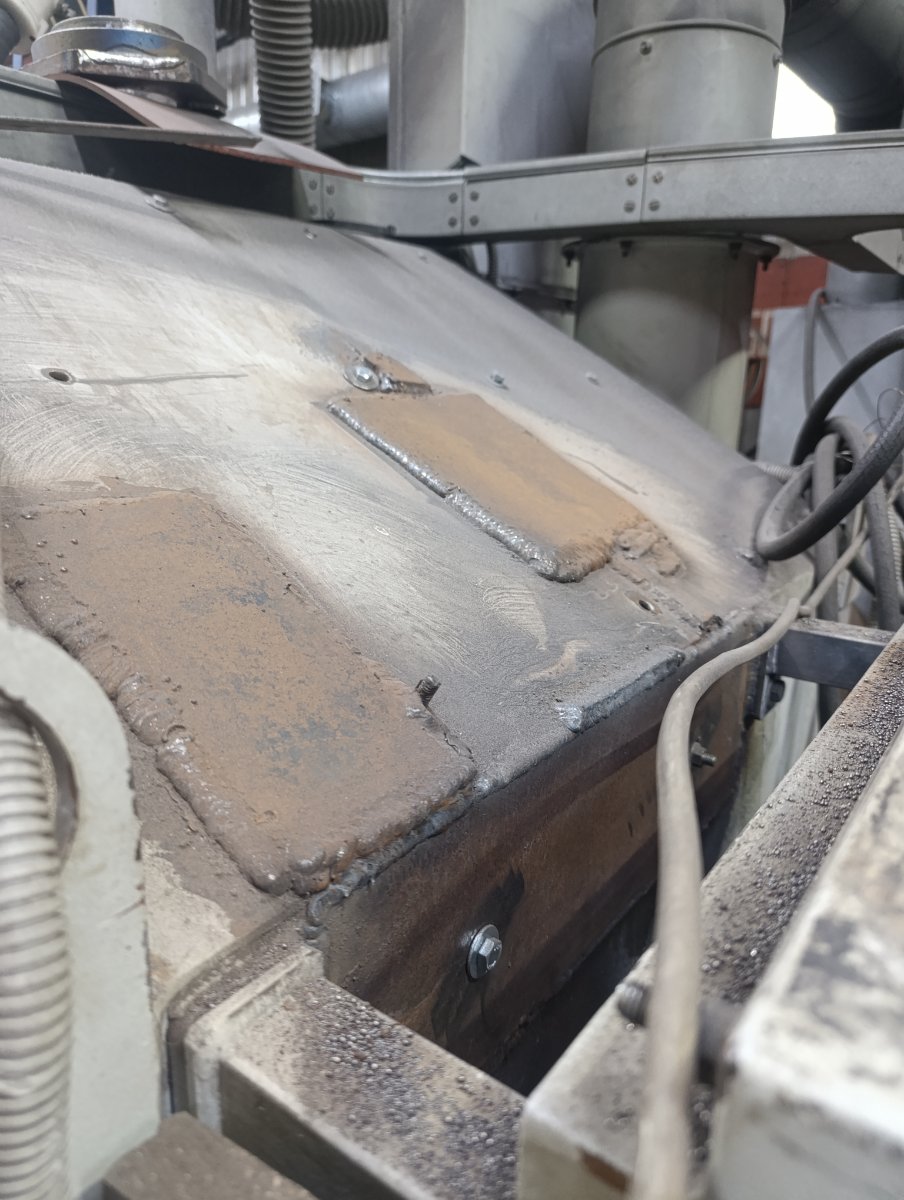
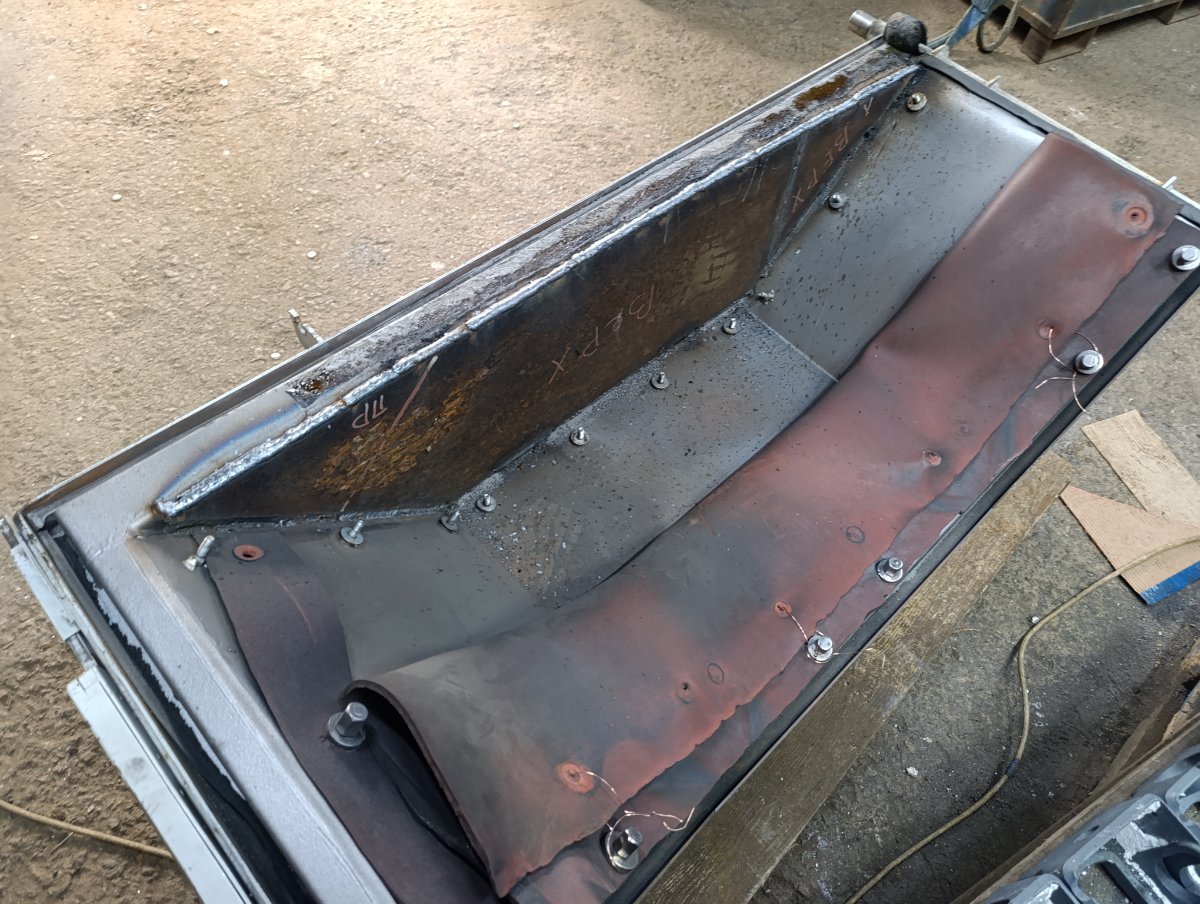
Это точно! Четыре заплатки за полгода + усилял дверцу, т.к то место чуть ли насквозь проело , хочется изнутри всю камеру обварить "броней" и забыть про этот колхозинг