hvr63
-
Постов
1 460 -
Зарегистрирован
-
Посещение
-
Победитель дней
134
Посетители профиля
8 047 просмотров профиля


Достижения hvr63


-
Походу поддув все же нужен. Походу поддув все же нужен. Вот С2 своим телом 2 мм. Обратный валик выдавливает без проблем.

-
Нет.
-
Вопросы новичка по полуавтоматической сварке
hvr63 опубликовал тема в Полуавтоматическая сварка — MIG/MAG
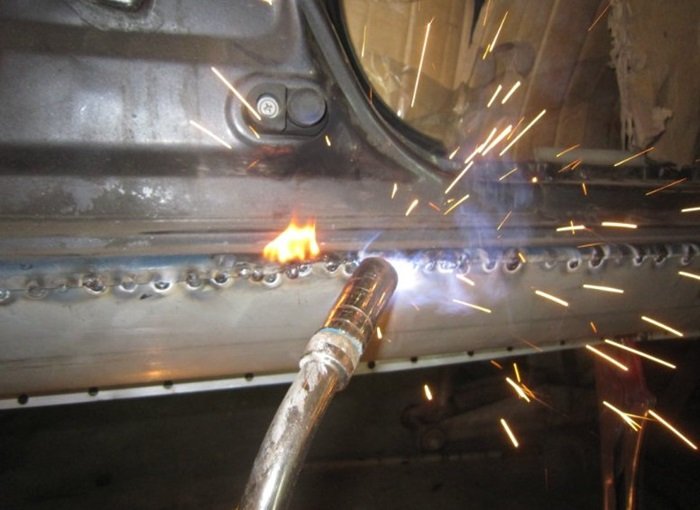
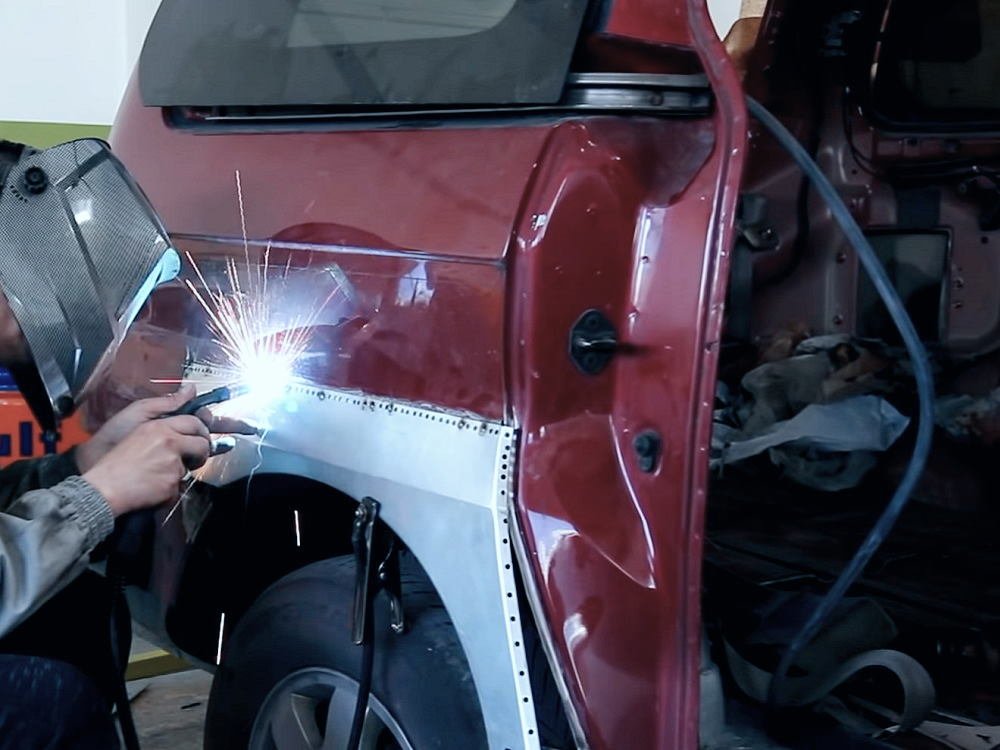
В данной ситуации применим мануал не по сварке, а по кузовному ремонту. При подобных работах, кроме обеспечения прочностных характеристик ремонтируемого узла, необходимо обеспечить антикоррозийную защиту, не хуже чем у неповрежденных деталей. Если оставить голый металл на соединяемом участке (фото 1), то коррозия начнется сразу, еще до окончания ремонта (из-за конденсата влаги). Если нанести грунт на органическом связующем, то он начнет выгорать при сварке (фото 2, так, кстати, по такой технологии сварки, данную панель не ремонтируют). Причем выгорать в прямом смысле слова, ярким пламенем. Так что, остается один выход - нанести покрытие без органического связующего и с большим содержание металлического наполнителя (в данном случае цинк, хотя я раньше писал, что это не работает, нужно преобладание алюминия). Это все про сварку МАГ. А вот если сварка точечная, то цинк будет даже очень хорош (на автомобильном конвейере оцинкованные панели варят и не парятся).
-
Дополню. По ощущениям, у 3М в грунте больше алюминия чем цинка. И сваривалось похоже со сваркой алюминизированной стали (та, что на элементах автомобильных выпускных системах применяется).
-
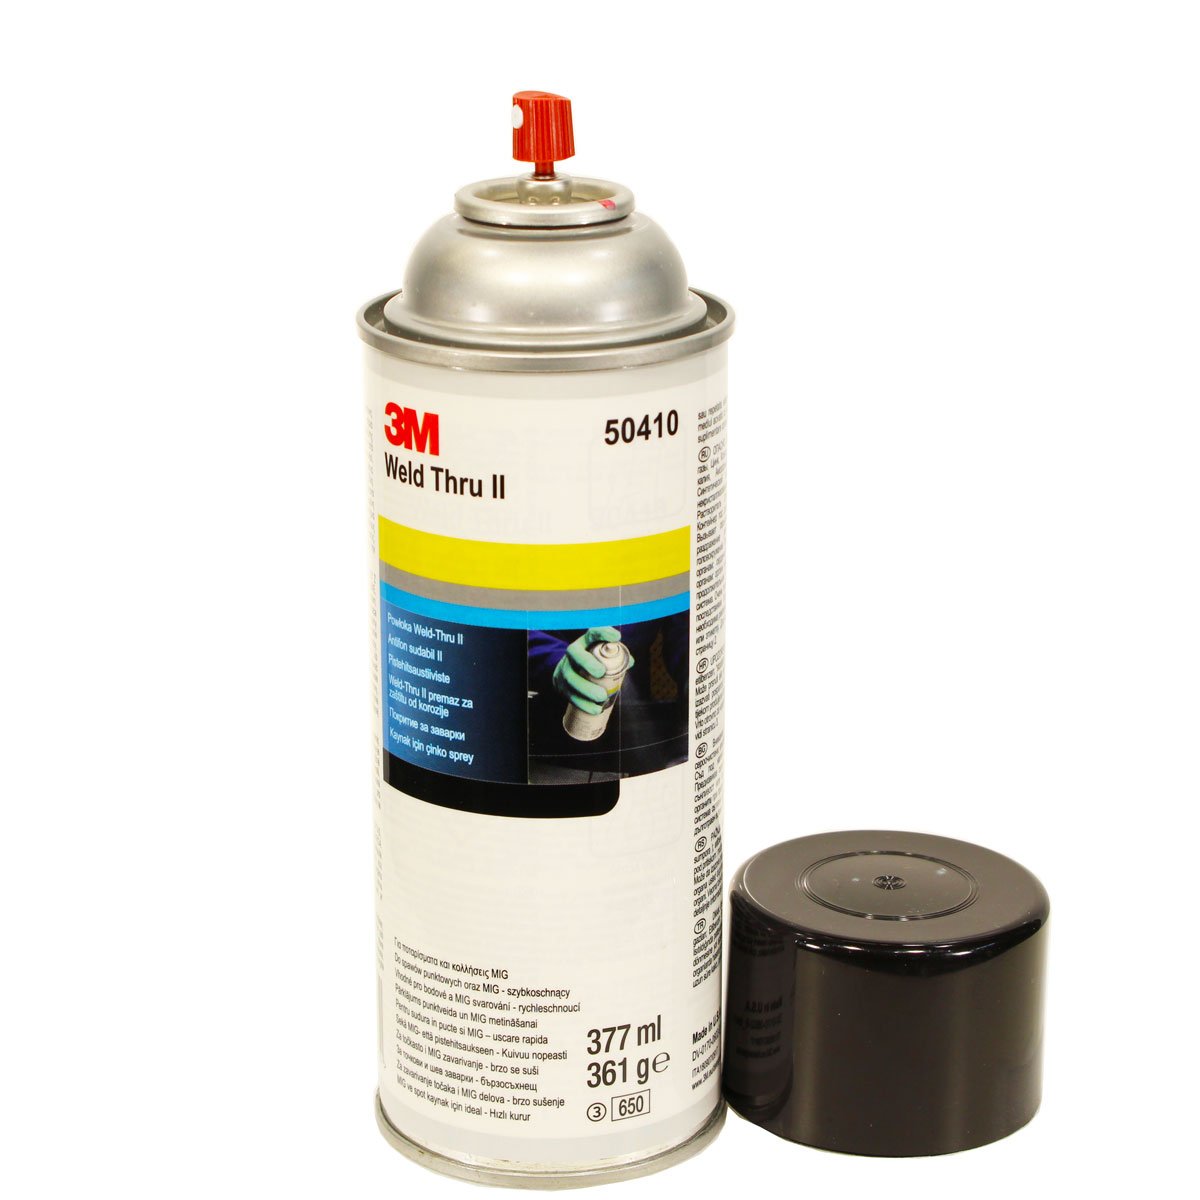
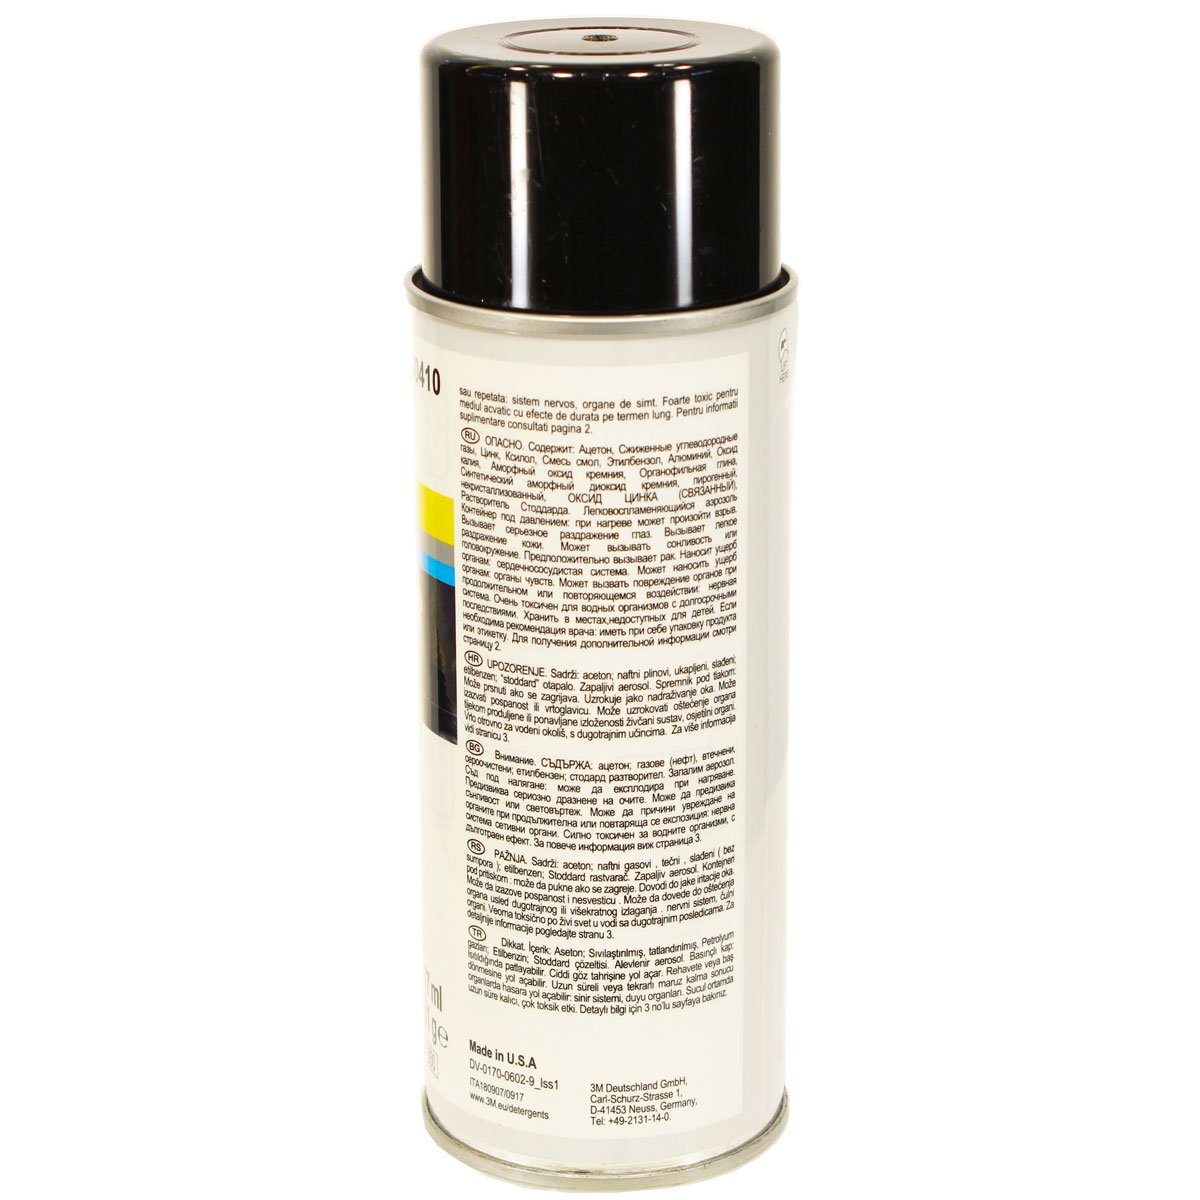
А что вас так шокировало? И совсем это не новое в технологии (только не для ММА, а для МАГ и контактной). Я лично 30 лет назад такой применял при кузовном ремонте (он как раз для кузовного ремонта), для сварки панелей внахлест. И альтернативы такой технологии нет. Если кому-то показалось это вредным для здоровья, то так оно и есть. Производители таких продуктов про это предупреждают (я бы советовал все сварочные работы производить в респираторе, сварочные дымы - это вам не это). То что на фото, может и не блещет выдающимися ТТ показателями (все зависит от положенных туда ингредиентов и их количества). Но вот как выглядит сварочный грунт от серьезного производителя (читайте состав). П.С. Я, при сварке через отверстия, этот грунт удалял перед сваркой, через эти отверстия, для улучшения условий горения дуги. Мои попытки заменить 3М чем-то другим ни к чему хорошему не привели, с другим продуктом работать было невозможно.
-
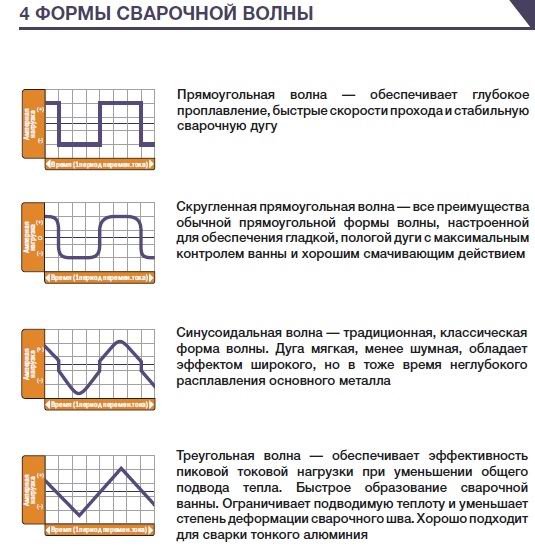
Из инструкции Triton Alutig 250P AC_DC.
-
Я не читал всего выше писанного (уже от букв в глазах рябит), но во все времена импульсная сварка представляла собой сварочный ток, который понижается, а не в виде какого-то всплеска энергии (это, наверное, про конденсаторную сварку) от базового тока.
-
А любопытно, откуда надо брать деньги на социалку, из Жигулей с приделанными соплами для циркового представления?
-
Да конечно же и пульс и даблпульс обязательно нужен. Или нееет... https://rutube.ru/video/1b59c0cc4e1e0a4991ae15705c9445cb/
-
А как же: Спутник; Луноход-1; Ту-104 (при этом с De Havilland DH.106 Comet жидко обосрались); Ту-144; Энергия-Буран; АЭС по всему миру; РИТМ-200; атомный ледокольный флот и хренова куча чего еще? Или типа "щи", "лапать"?
-
Так и я про это. Вот его ниша применение, там, где при сварке жопа выше головы, или куда голова с руками не лезет. Мне приходилось внутри задней арки колеса сваривать (сталь, ступица колеса не демонтирована), так туда одновременно руки, голова и маска не лезли, варил над плечом, смотря краем одного глаза. Около дух метров сплошного шва, какой тут ТИГ, полуавтоматом было мучение. Хорошо не алюминий.
-
Ну, жизнь удалась
-
Тут, вроде, всех всколыхнул vistek, с советом покупать/не покупать начинающим китайский аппарат с Dпульсом. И если это в свете тематики (сварки алюминия), то мое мнение: у начинающих (коих будет процентов 90 от всех страждущих), качество сварки алюминия полуавтоматов будет от "присрать" до "присрать красиво", что к сварке отношение не имеет. Да даже профессионалы... Посмотришь блогерное кино с обзором такого вида сварки - сколько радости и восхищения у них, когда сварной шов начинает напоминать ТИГ. Мое мнение. Если это не производство, то такой вид сварки оправдан в очень узком круге задач. Например, сварка лодки (ремонт), когда ТИГовской горелкой (или двумя руками) не подлезть. Все остальное - только неоправданная жертва качеством (если это не производство, то куда спешить, можно ТИГом спокойно, качественно заварить).
-
Да. Ну и раз я взял слово, выскажусь по тематике, чтобы два раза не вставать. Все эти аппаратно-программные плюшки заточены исключительно под производство. Где необходимо, например, красиво конвейерно сварить алюминиевую раму мотоцикла или лодку, или часами варить изделия в самых замысловатых камасутрах. Когда есть часы (дни, недели) для отладки техпроцесса. В бытовых условиях, или процесс будет слишком скоротечен (одна деталька/шовчик), или его удастся стабилизировать только к концу гигантской партии деталей из пяти штук (при этом на первых четырех будет безобразное серево).
-
Чем мне нравятся Тритоны (у меня ихний ТИГ) - тем, что там можно все покрутить. Покрутил, убедился, что это все на хрен не нужно и успокоился.