Лидеры

Популярный контент
Показан контент с высокой репутацией 13.04.2019 во всех областях
-
из нашей группы ВК ..Отличное описание ), или руководство пользователя, от дамы...
 8 баллов
-
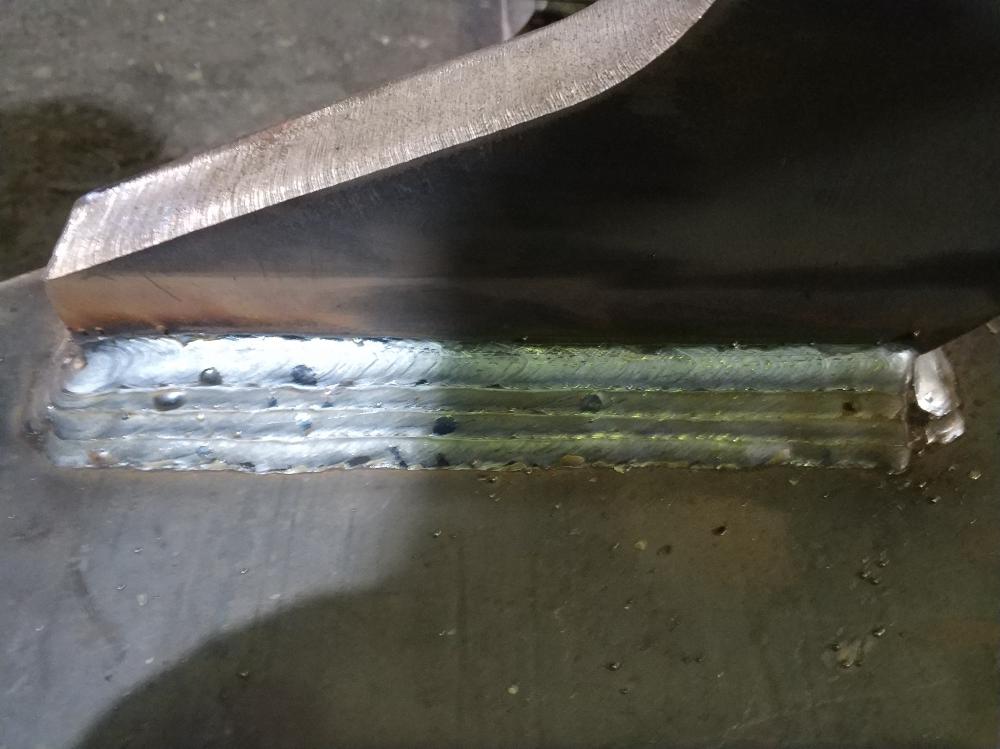
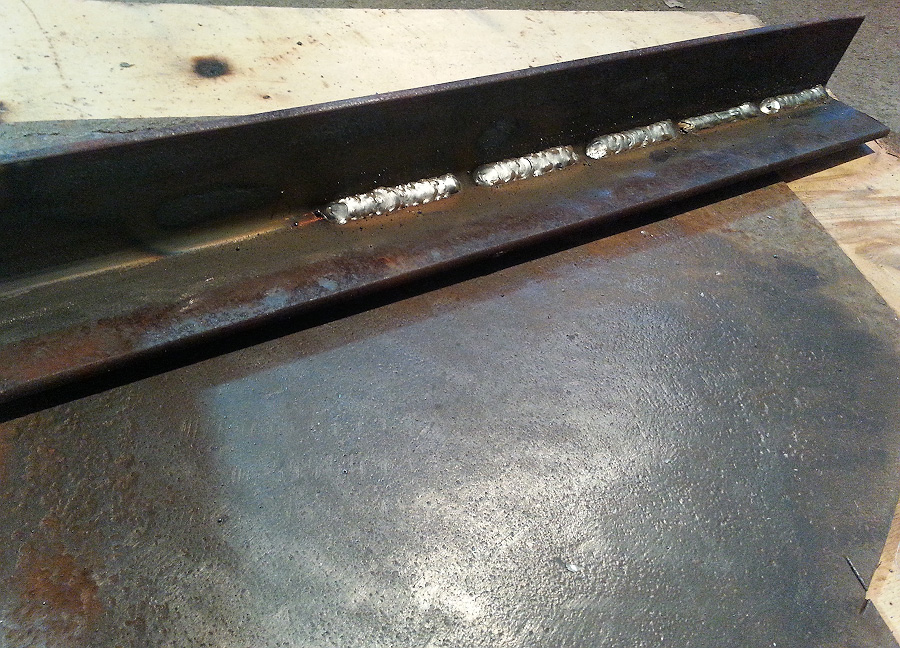
Чуть больше 2-х месяцев работы, я + помощник. Оборудование и условия уже видели. Заказчику понравилось, рекламаций серьёзных нет. Были и многопроходные швы, вроде не плохо получились. Я их потом с торцов обыграл тоже, тапки можно не кидать
7 баллов
-
сасети вешайтесь патонки
6 баллов
-
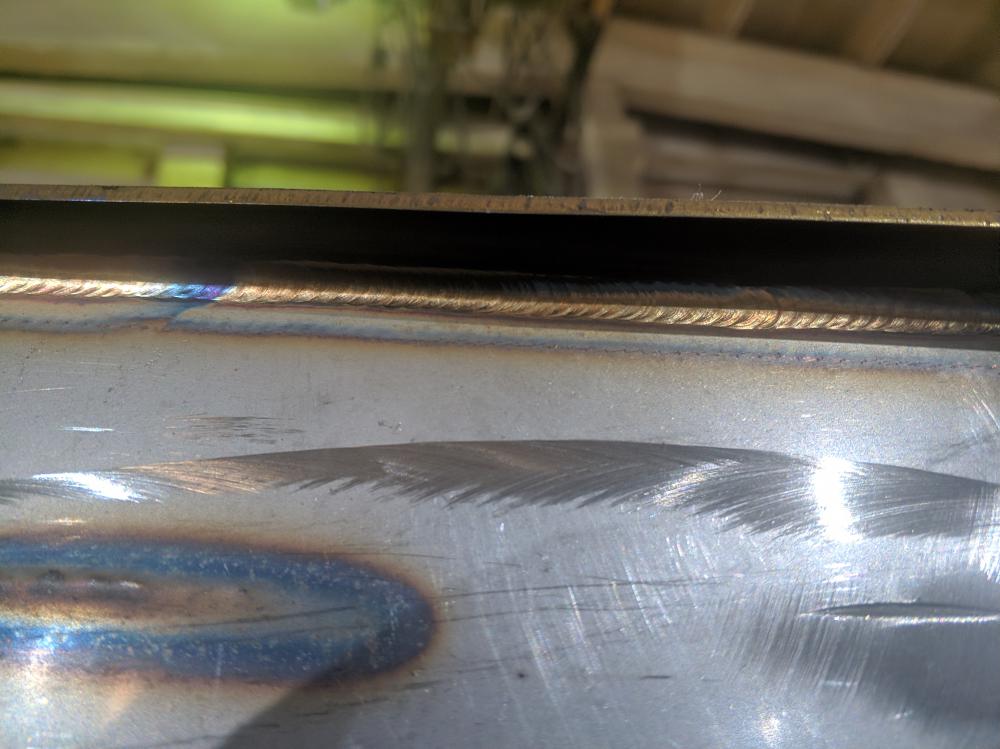
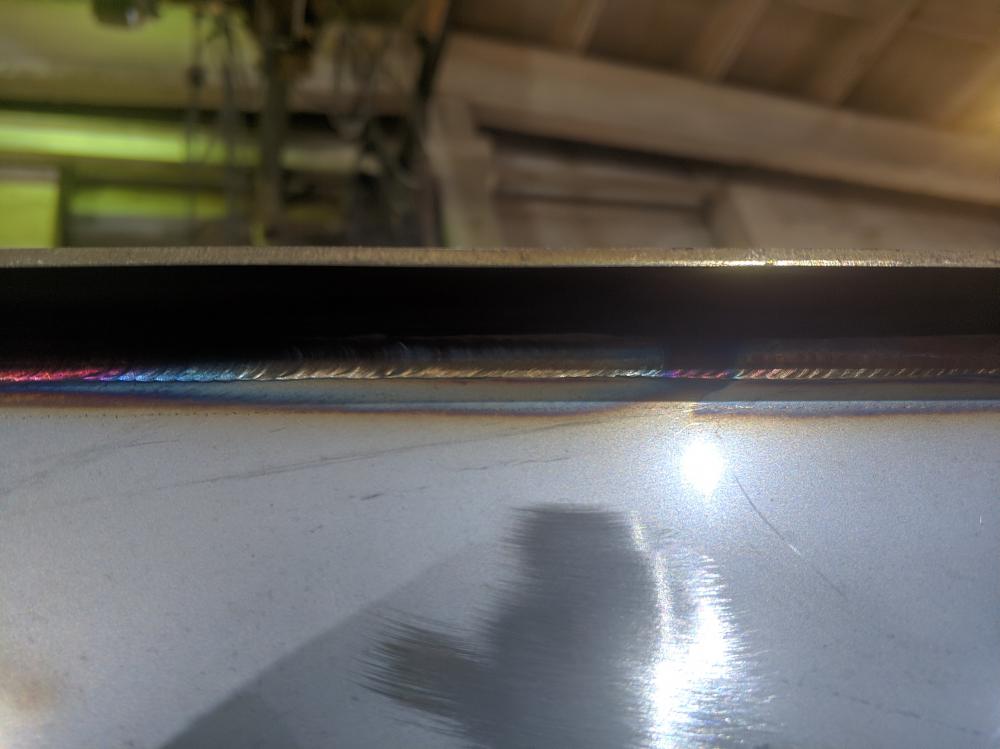
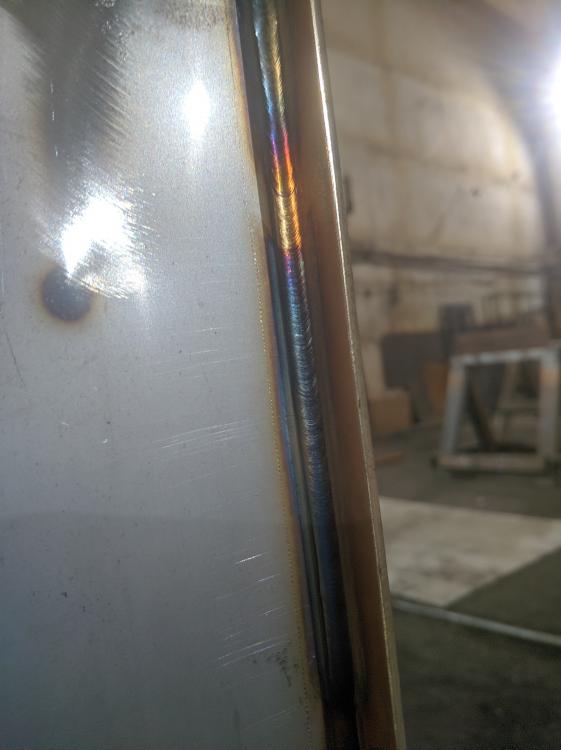
Потолок и вертикал тавровый стык, нержа, 120А, присадок 1,6. Железки 3мм.
6 баллов
-
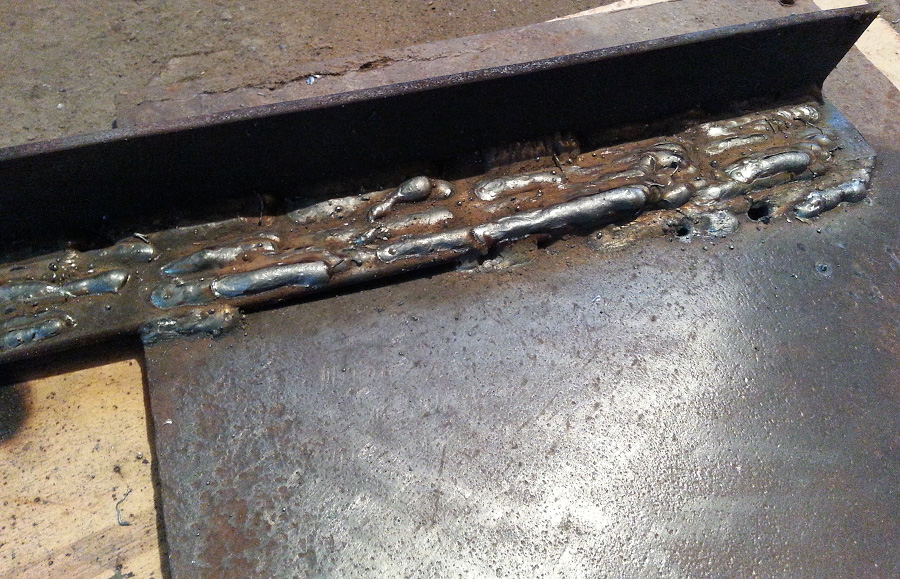
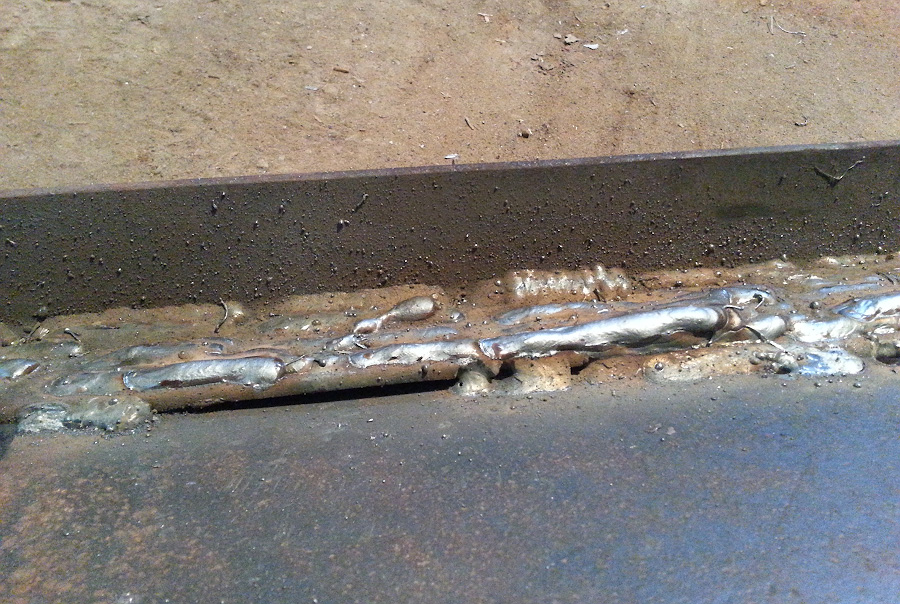
Нервоуспокоительная шабашка.Попросил мужик с другого цеха заварить.Подготовили очень хорошо- ширина швов приблизительно соответствуют щелям,в некоторых местах пролазил большой палец,ещё и фасочки посаны сняли,для провару.Но а шо нам,слесарям- проволочка 1,2 и цяп-цяп)
4 балла
-
@useruser,да я особо и не смотрю, что там за цифры. Метров 10 в минуту, а напряжение подкорректировать во время пробной сварки можно. Индуктивность, чем больше ток тем меньше индуктивность (почти все в кислоте свариваю) В смеси напряжение чуть меньше надо чем в С02, при одинаковой скорости она же сила тока.3 балла
-
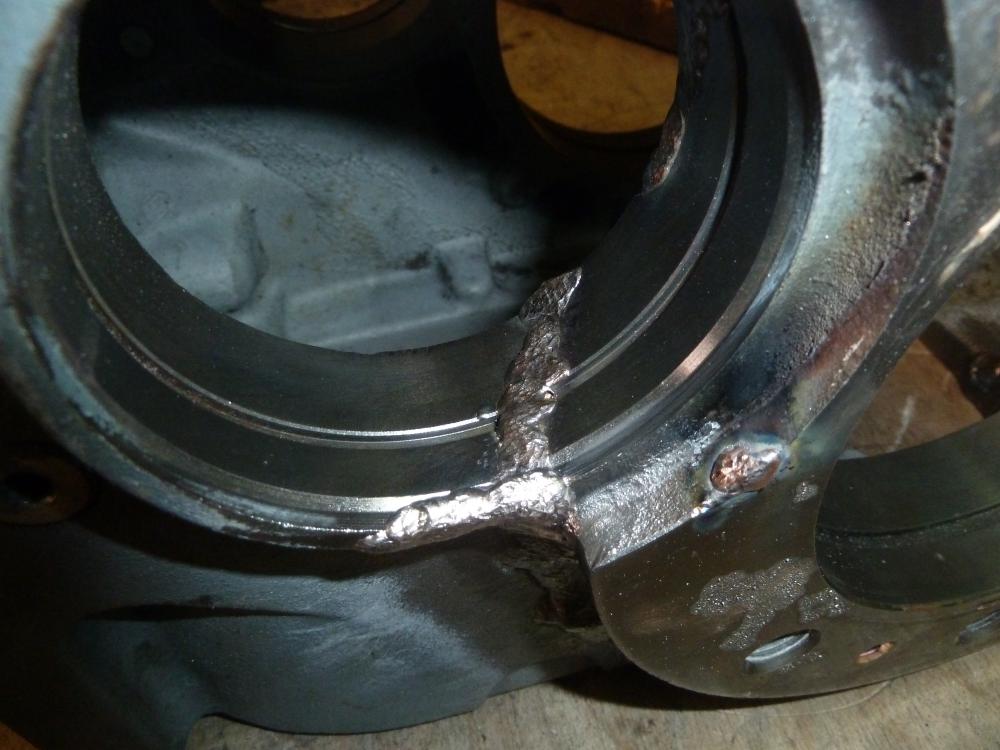
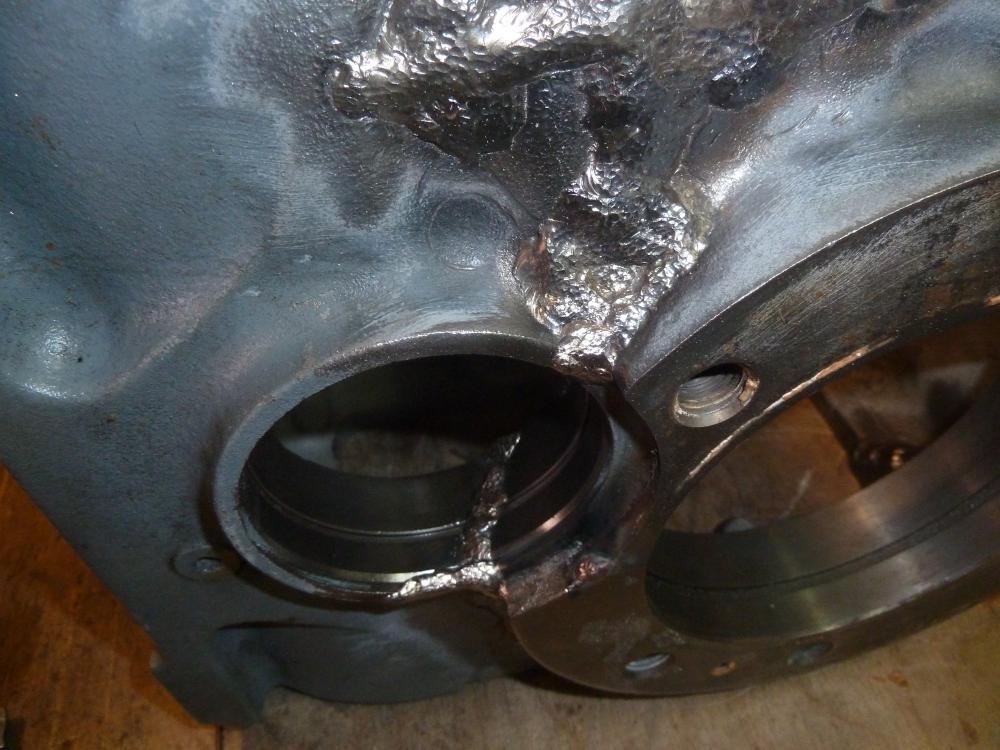
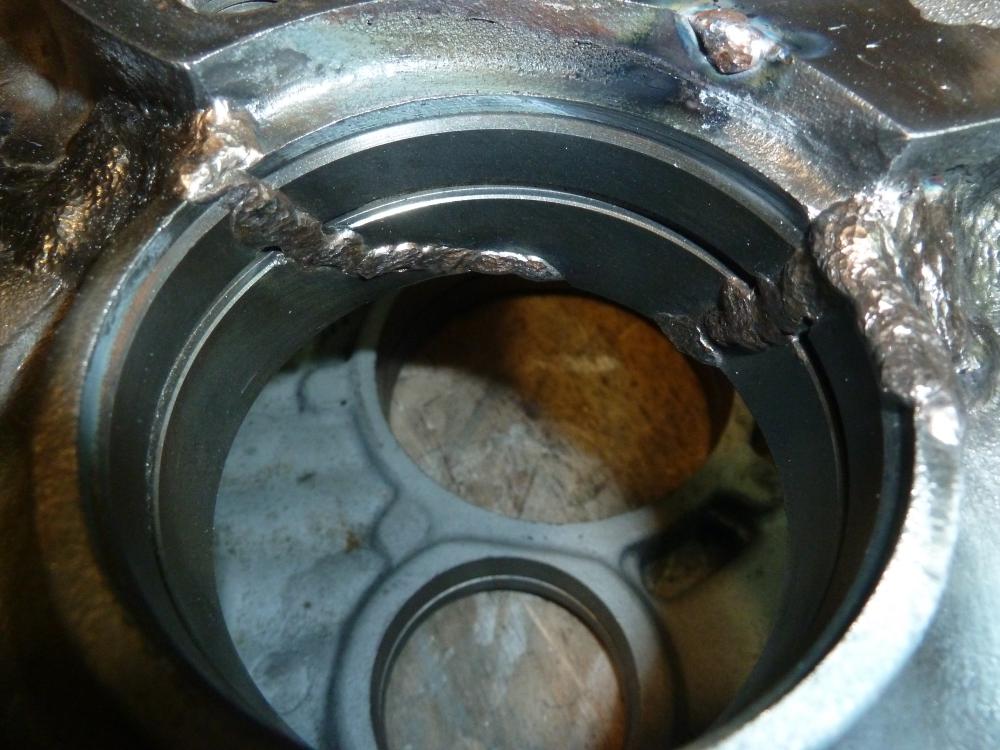
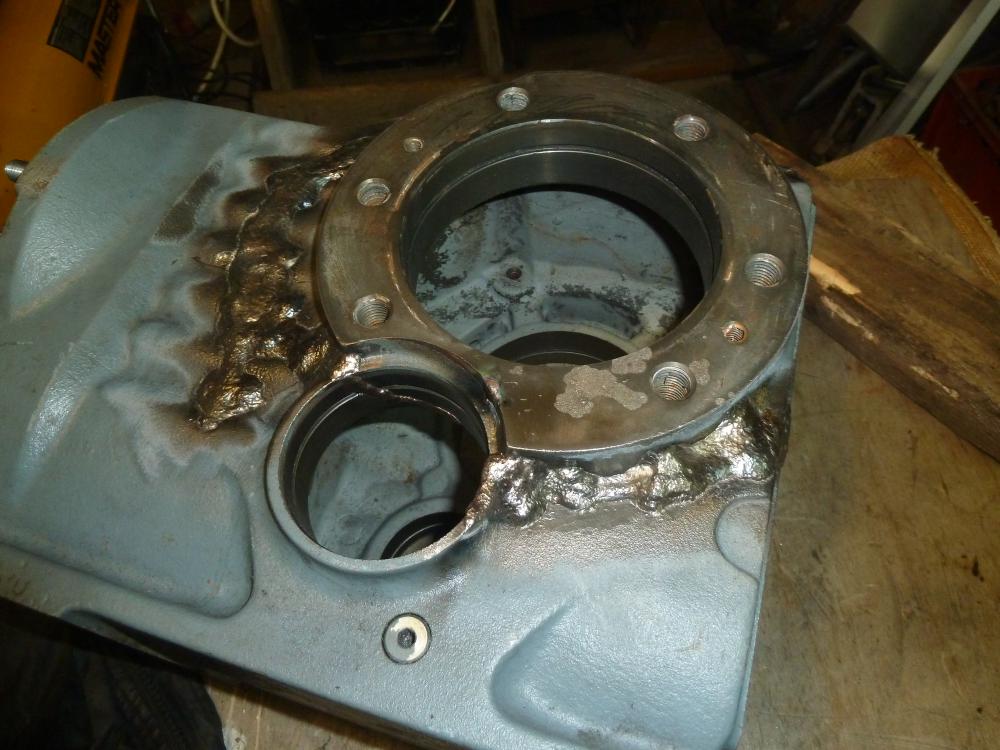
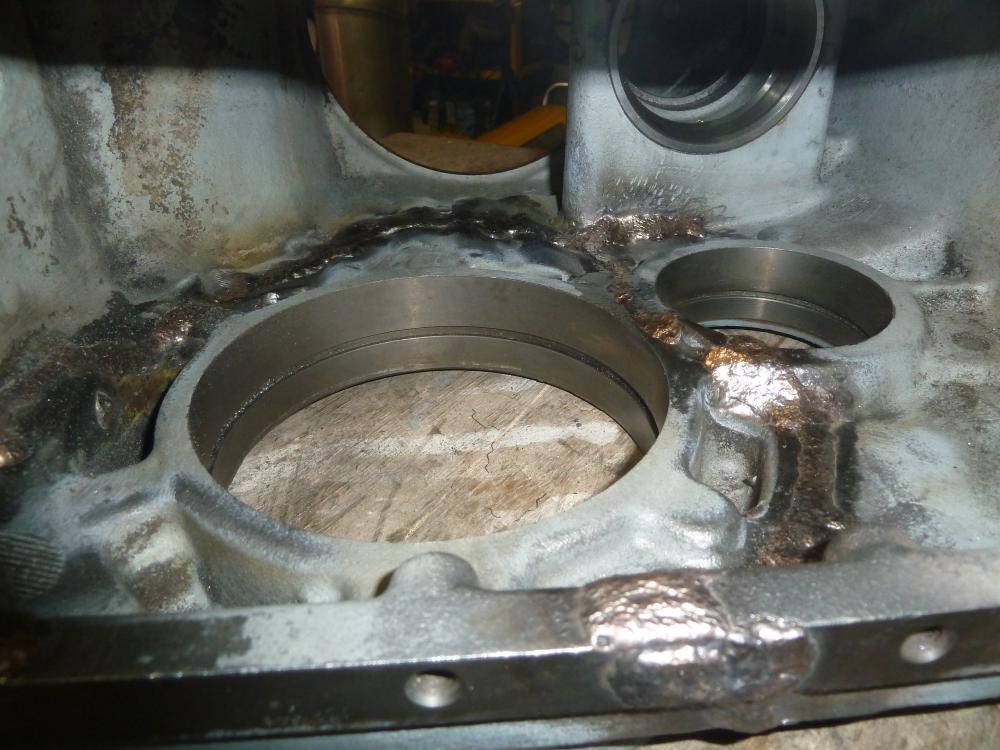
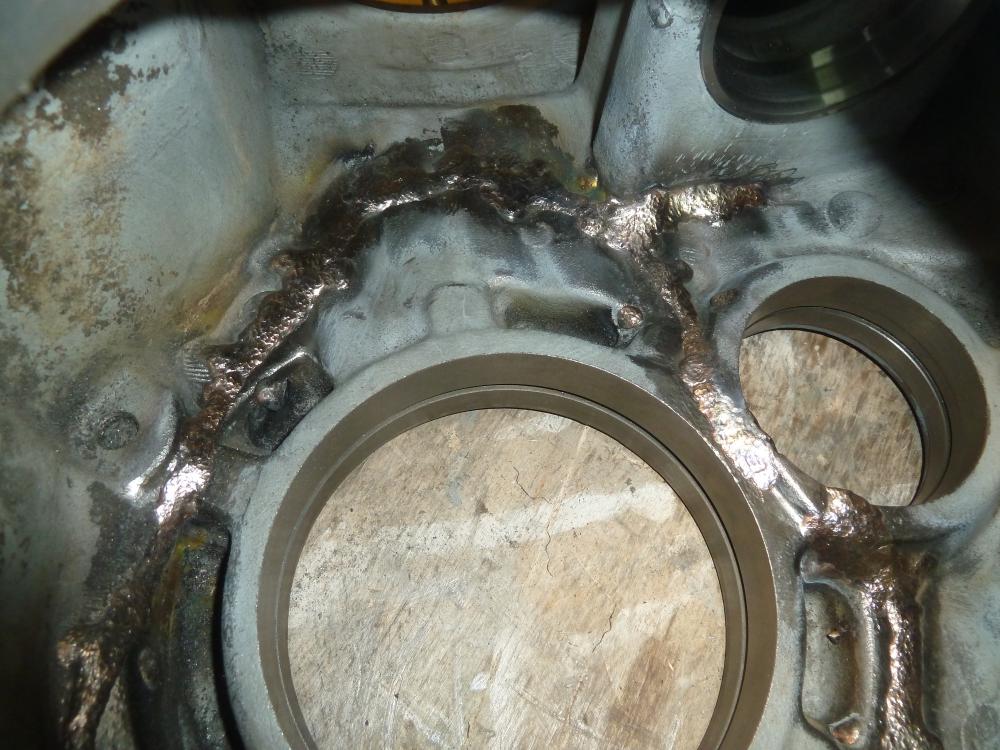
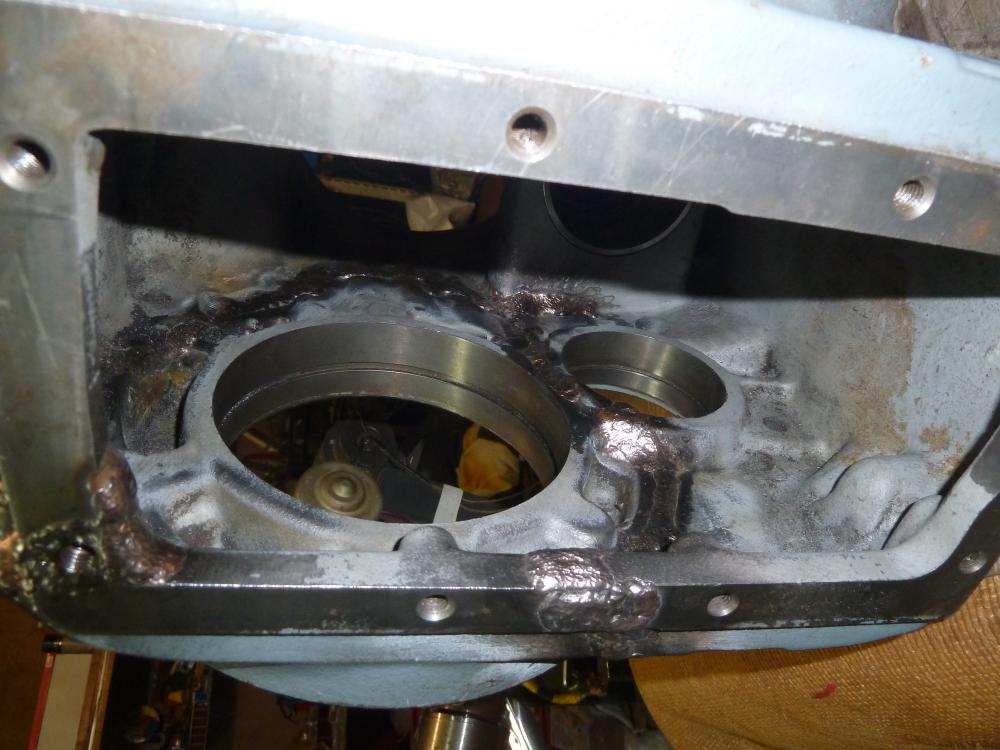
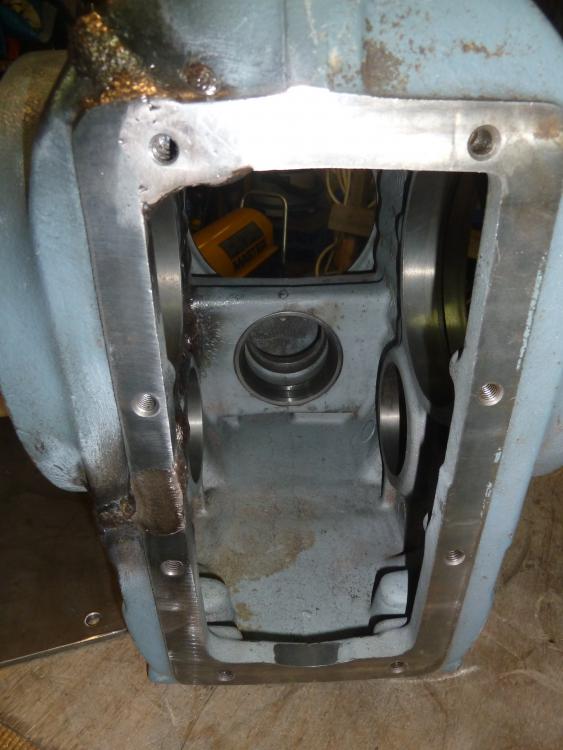
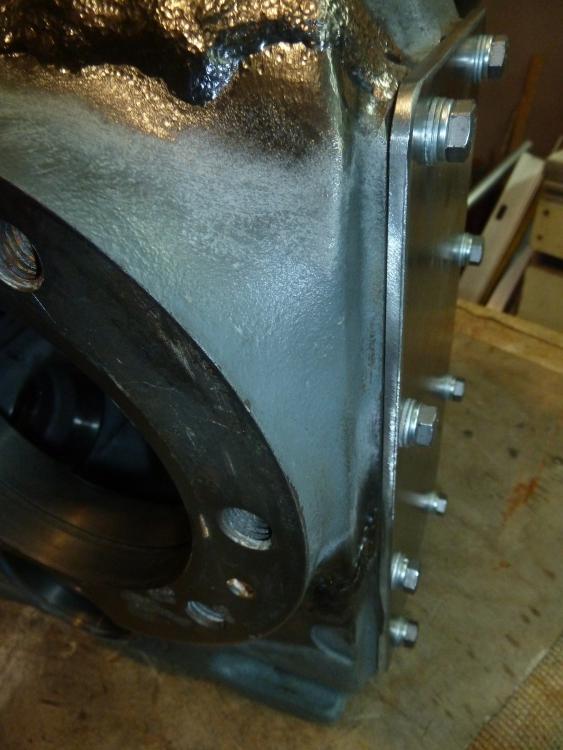
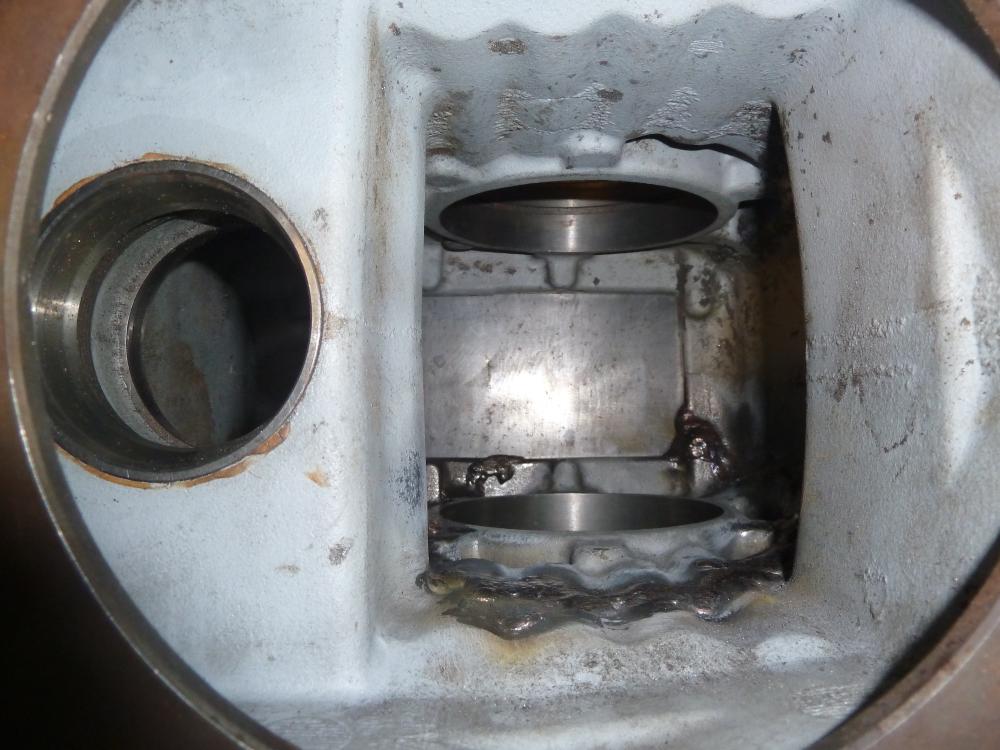
Корпус вакуумного насоса. Панч косичкой, пред. подогрев, неспешное остывание. Варилось, как по маслу, практически без пор, проверка на керосин прошла с первого раза http://i.piccy.info/i9/a8ad957a922965fa0b0ec69773cea51b/1555178355/8255/1304058/IMG_20190413_104016_240.jpghttp://i.piccy.info/a3/2019-04-13-17-59/i9-13108941/180x240-r/i.gif http://i.piccy.info/i9/d9a83139b949c0e97ac9ee6234afb8b2/1555179032/7557/1304058/IMG_20190413_104040_240.jpghttp://i.piccy.info/a3/2019-04-13-18-10/i9-13108977/180x240-r/i.gif3 балла
-
3 балла
-
@Skull,Начинать варить можно и на 300 а. А вот чтоб закончить, току надо много меньше. При умении и 200 амперного аппарата должно хватить. Это сильно желательно. Прогреть можно дугой без присадки. Ничего сверхестественного.3 балла
-
Виталий, вы какой то неугомонный... Вам же уже сто раз сказали что есть проблема которую производитель признает и пытается решить. Такое чувство что кроме вас никто в сварке вообще не разбирается.... Если вас все в аппарате устраивает, то вероятно стоит вам пригласить более опытного сварщика, который покажет вам недостатки 200р и 200с. Даже затрагивать обсуждение в 1000-й раз не хочется, да и не собираюсь. Прочитайте тему с начала... медленно...3 балла
-
А при чём здесь приглашённый сварщик? Тему уже обсудили, в принципе вопрос закрыт. Косяк в прошивке, производитель обещал вопрос решить. Осталось дождаться, пока вопрос будет решён фактически. Кода аппарат нормальный, проблем не возникает даже у новичка. Пару раз давал свой , весьма старый, Сварог хорошим знакомым. Машины варить. Пять минут инструктажа в гараже, с короткой демонстрацией, свернули, загрузили , уехали. И прекрасно справились, даже не звонили и на помощь не звали. Старый Гроверс 200 никому мозг не выносил. Включали и работали.3 балла
-
Вспомнил тут ещё про сварку у них, ну, в НаКС. Сваривал 12Х18Н10Т, трубу, диаметр примерно 50 мм, не помню точно, извиняйте, толщиной 5 мм. Ну и нужна была защита корня шва. Дали шланг диаметром 15мм, не гибкий и...скотч алюминиевый. Ну со скотчем я привыкший работать, а это было тонкое де.ьмо. Потрепал себе нервы изрядно. Подошёл к человеку, который за типа учебную часть отвечает, ну и спрашиваю: Вы такая организация серьезная, дайте нормальный комплект защиты корня шва. Хренас два, у них этого нету. Зато (много мата) НаКС! Мы хотим бабла и ничего не даём! Короче, кто в Москве работает, в ГАЦ МР НАКС не советую, ну если только со своим всем.3 балла
-
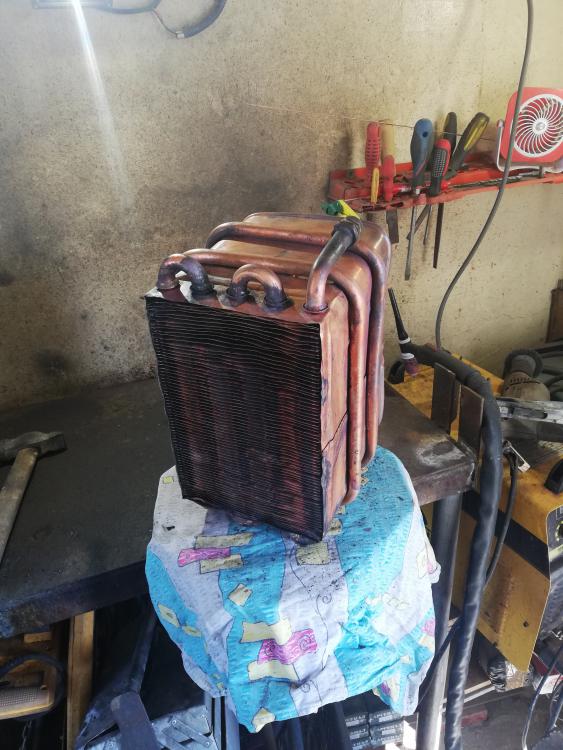
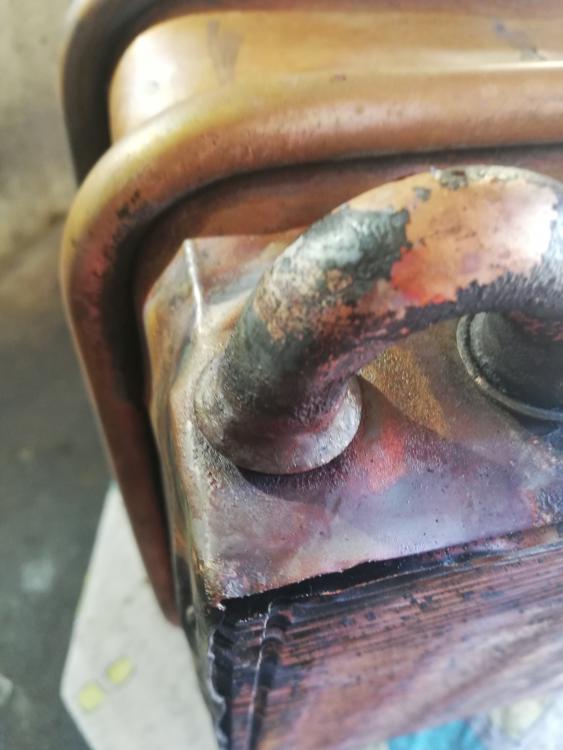
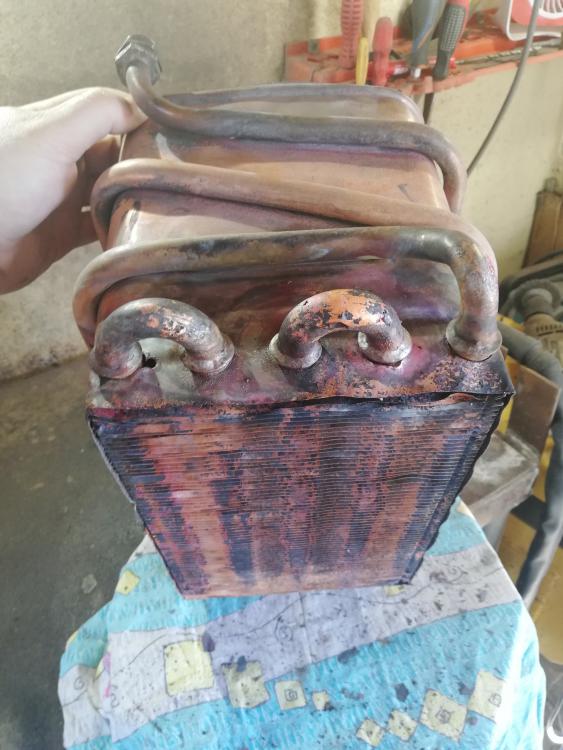
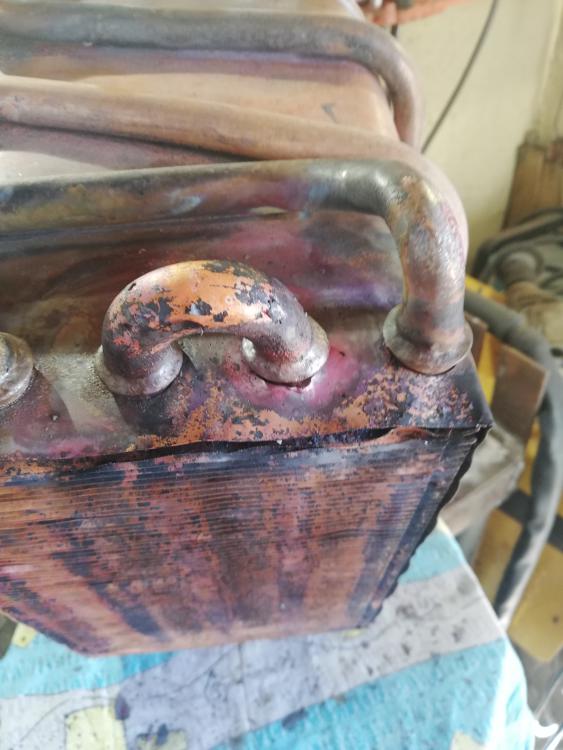
Тепло обменник газовой горелки., Harris выручил
3 балла
-
Ну уж как получилось... Ошибка моя в том, что понадеялся удержать большой объём металла на вертикальном соединении ...отвык от подобных СМ... потом припомнил, что на РКС сваривал подобные стыки только в поворотку, и внешний вид доводили до нормативки при помощи УШМ/ПШМ2 балла
-
@useruser,по моему на первом фото где уголок всего мало и тока и напряжения? А что индуктивность никто не крутит, это она от брызг избавляе. Где две пластины смесь, 0.8мм., железки 4мм. Петля от газели (толстая 8-9мм.) СО2, 1мм., 19вольт+-, 7м/мин. Правда это гроверс mig160.
2 балла
-
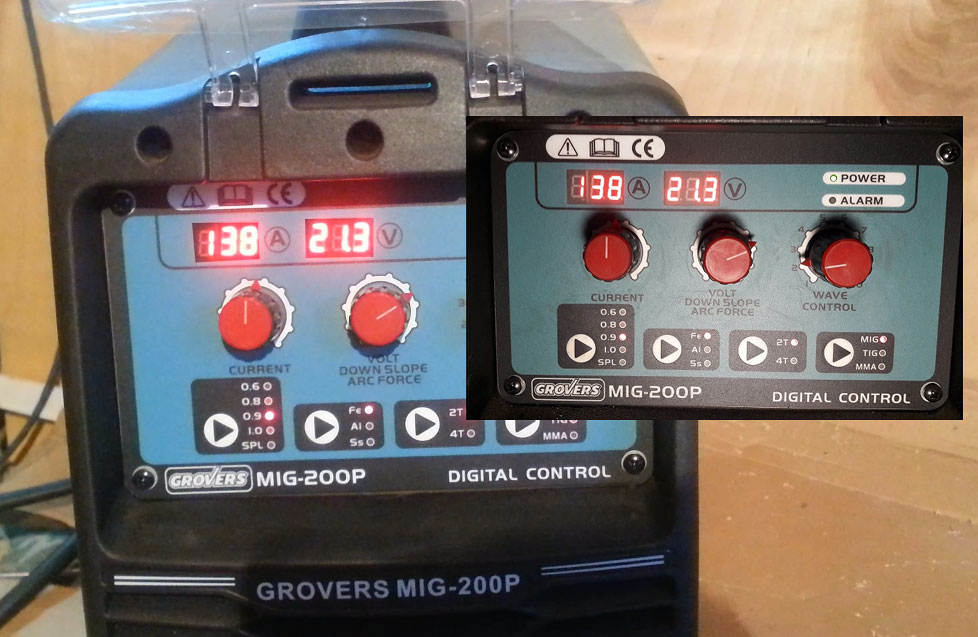
Не знаю, правильно ли я понял, но металл менее 2 (1,5мм) варится прекрасно. Волшебная формула - 0.8/8л -SPL:5/18/7,5. Прямо шепчет. Брызг считай нет. И все в кислоте. Если бы и старт нормальный был, было б вообще прекрасно. Попробовал сначала тот режим, что вы в вк давали (на швы не обращайте внимания, я на дугу и брызги смотрел): Трещит громче, жестче, брызг визуально тоже больше возле дуги, но крупных капель нет вроде. Железка без прилипших (и не прилипших) капель (варил справа налево, углом вперед): Вот поверхности в конце экспериментов (и с синергией и без), тоже ничего криминального вроде: Хз, у вас железка новая, у меня нет. Может дело в этом? Я правда ее зачистил болгарью диском-щеткой, но тем не менее. Следы копоти видны от брызг, но не так чтобы много. Спреем не брызгал. После относительно высоких напряжений (до 23-24 крутил), когда ставил свой рабочий режим ("формулу" выше писал), то прямо да, разница есть, практически не трещит, брызг минимум, звук почти шипения. Не знаю правда, как должно быть на большом токе, вроде все же тоже пожестче. Заметил еще такой момент, при выставленных 138А/21.3V в процессе сварки значения на дисплее зависят от длины вылета проволоки. На короткой "дуге", вылет 5-7мм, т.е. минимальном, показывает 120-130 (125-127 в среднем). Если вылет больше держать, 10-15 мм, то на экране 106-112 (чаще 107-110). Может это как-то тоже влияет. Правда 138 не показало ни разу. В сети было 230В. Найду железок посвежее, еще покопаюсь. Дома лишних толстых нет для тестов. И еще бы посмотреть, попробовать на аналогичных режимах (на большом токе) как оно должно быть. На таком же режиме вы не могли бы записать как варит тот аппарат, что у вашего знакомого? Хотя бы звук послушать дуги.
2 балла
-
Здесь разточитьздесь заварить предварительнос телефона не удобно фото вставлять сори http://websvarka.ru/talk/topic/1398-vosstanovlenie-aliuminievykh-detalej-tig-om-i-ka/page-48?
2 балла
-
2-х % вполне хватит , только не забывать подготовка\зачистка стыка.2 балла
-
Во-первых, я их не сравниваю, просто к слову сказал. Во-вторых, зачем я буду что-то подключать и мерить, если я и так вижу качество сварки, одним варить приятно, к другому подходить не хочется. У Гроверса хороший потенциал, но китайцы решили объять необъятное, если бы не этот чертов старт и не перемудреное управление, был бы отличный аппарат, каким он собственно и был, когда был просто МИГ200, чистый полуавтомат. Когда вчера я кое-как выставил деталь, сделал несколько прихваток, а потом все с грохотом развалилось, я со злости чуть горелку об пол не разбил. В такие моменты дико жалею, что продал свой старый дохленький транс, вот уж чего-чего, а прихватки он делал великолепно, да и редбо, кстати, приплавляет отлично. Про редбо, я упомянул по одной простой причине, очень обидно, что такой дешман, варит круче навороченного аппарата, такого раскрученного бренда.2 балла
-
вот и зима закончилась скоро совсем тепло будет, зачем нужны старые бойлера !!!
2 балла
-
@selco, сравнил с кемпарём на малых токах. если и есть расхождения на одинаковых настройках, то небольшие. но кемппи в таких условиях гораздо приятнее работает. токовый баланс не работает как нужно. поставил 10% по времени очистки и амплитуду +60 - очистки для работы недостаточно.2 балла
-
Не распития, а дегустации2 балла
-
Самый малый "штрих " отрисован и что было и что стало . Упаковка и завтра в ТК , везет чугуняке поедет в Сочи а там наверное уже совсем тепло.
2 балла
-
-в субботу провернём данный эксперимент, только на другой машине, у ЭвоМИГа функция ММА вторична, и там именно таких стартовых параметров выставить не получится.... а вот ЭвоТИГ заточен под такие задачи куда лучше....2 балла
-
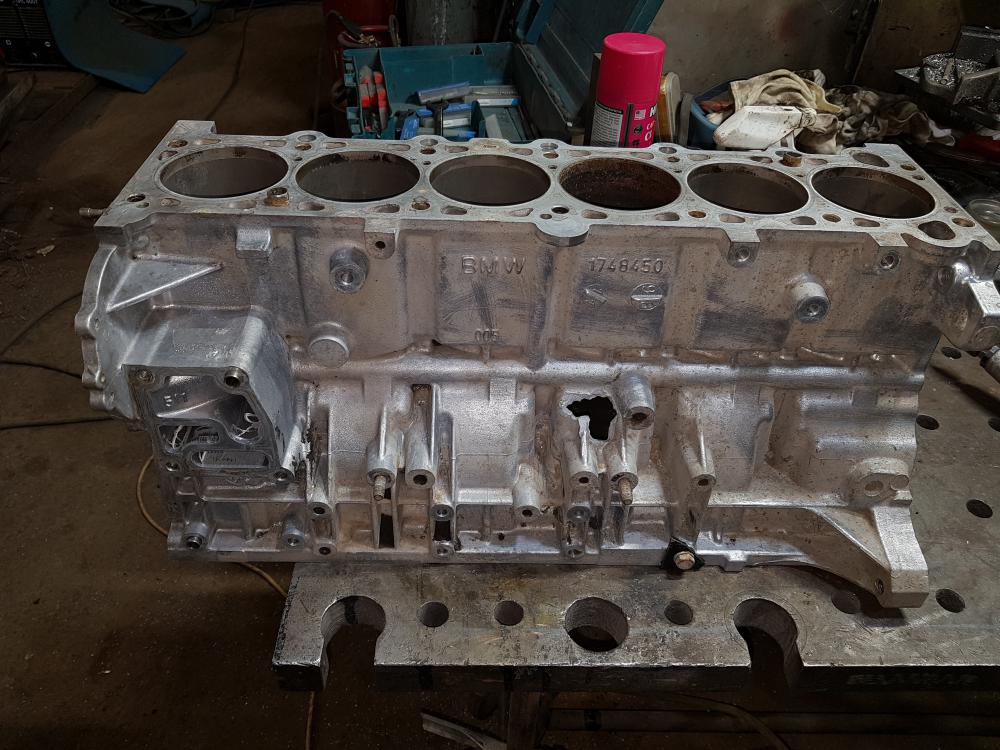
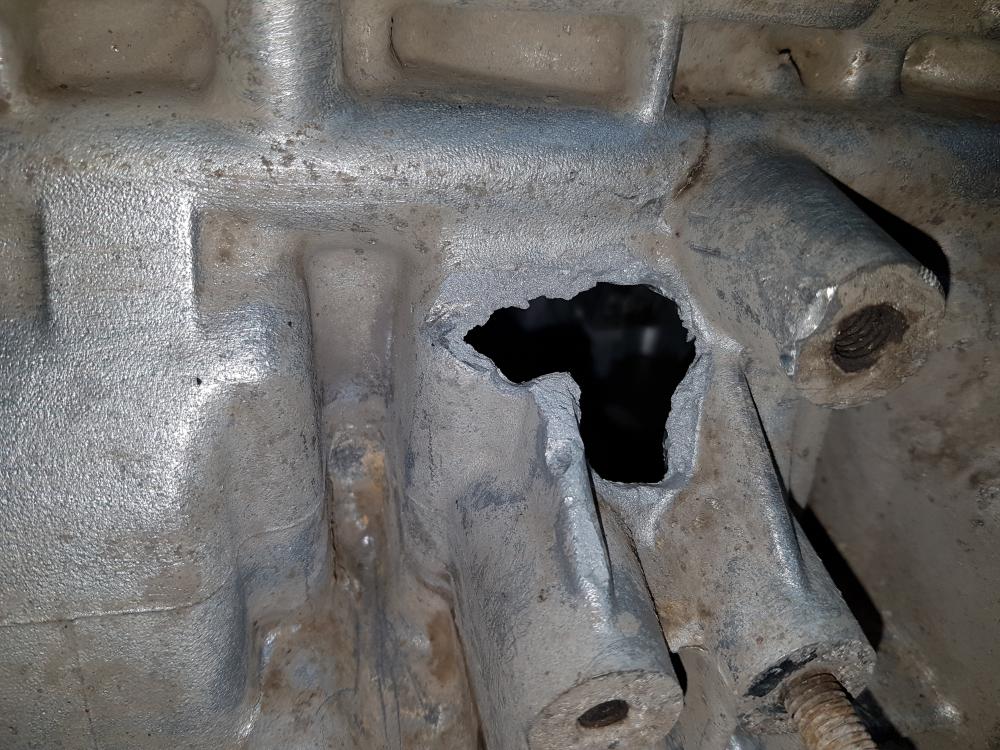
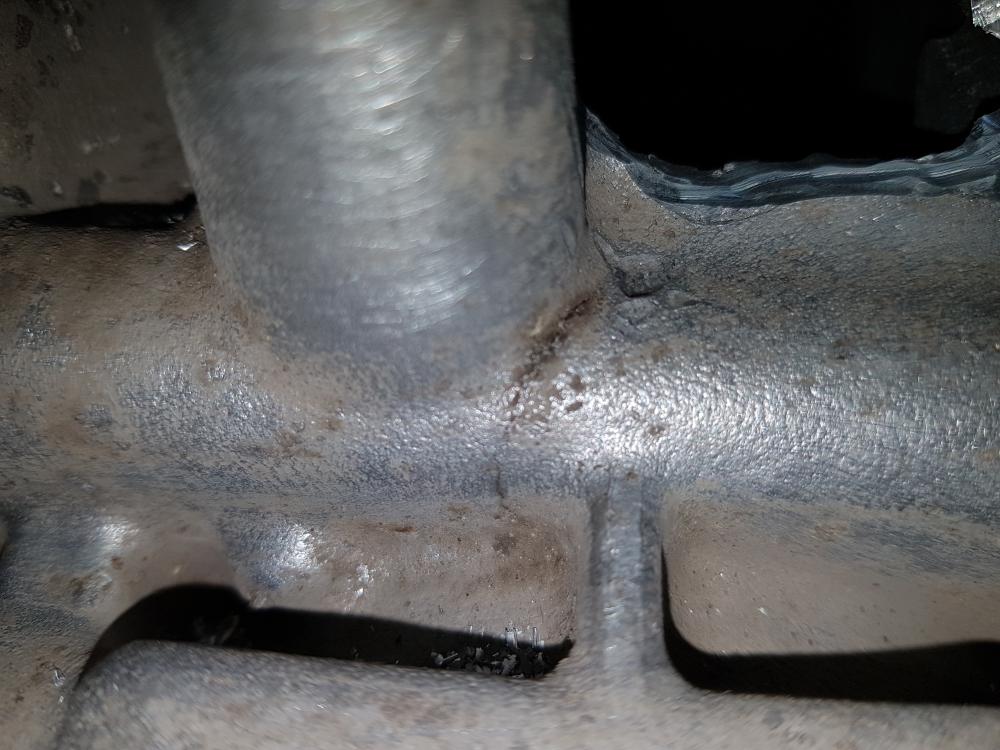
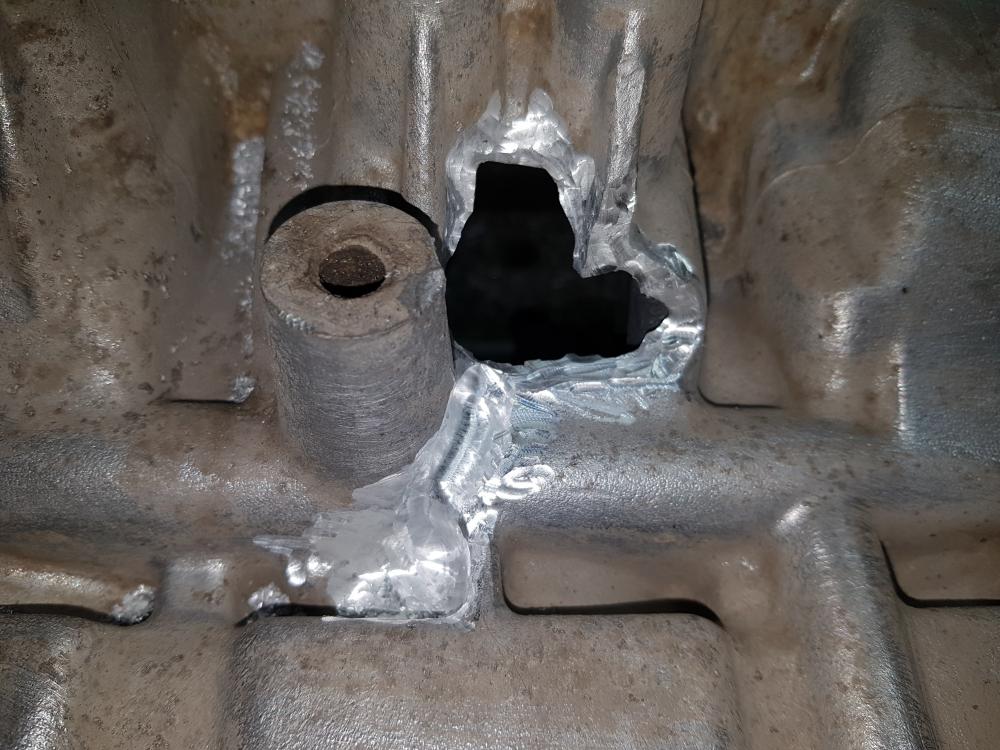
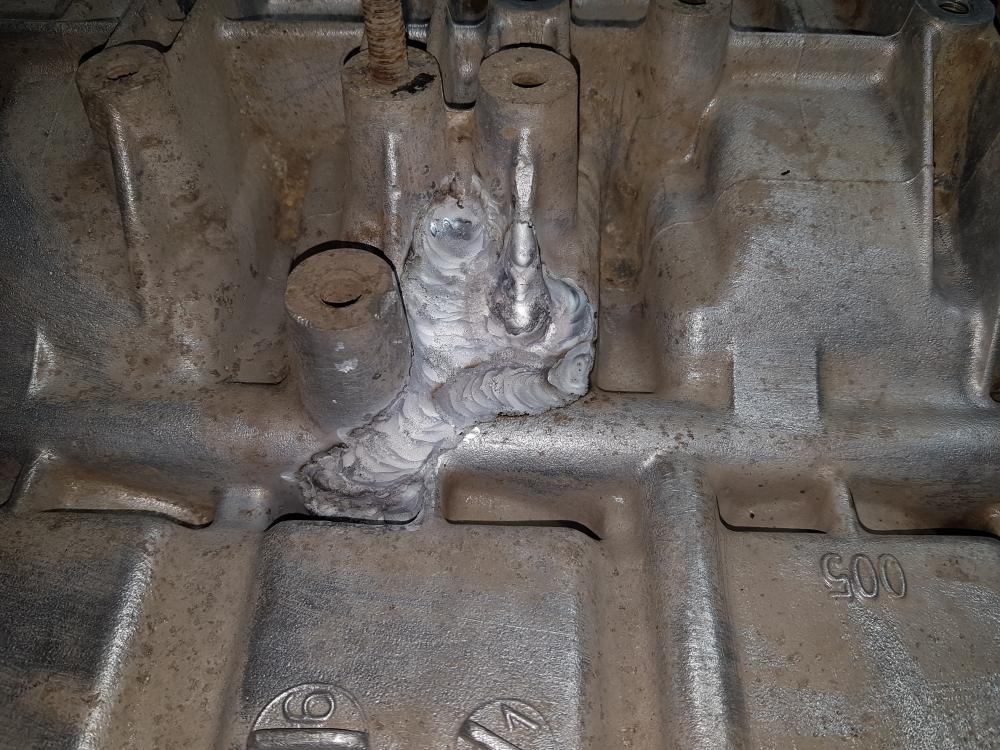
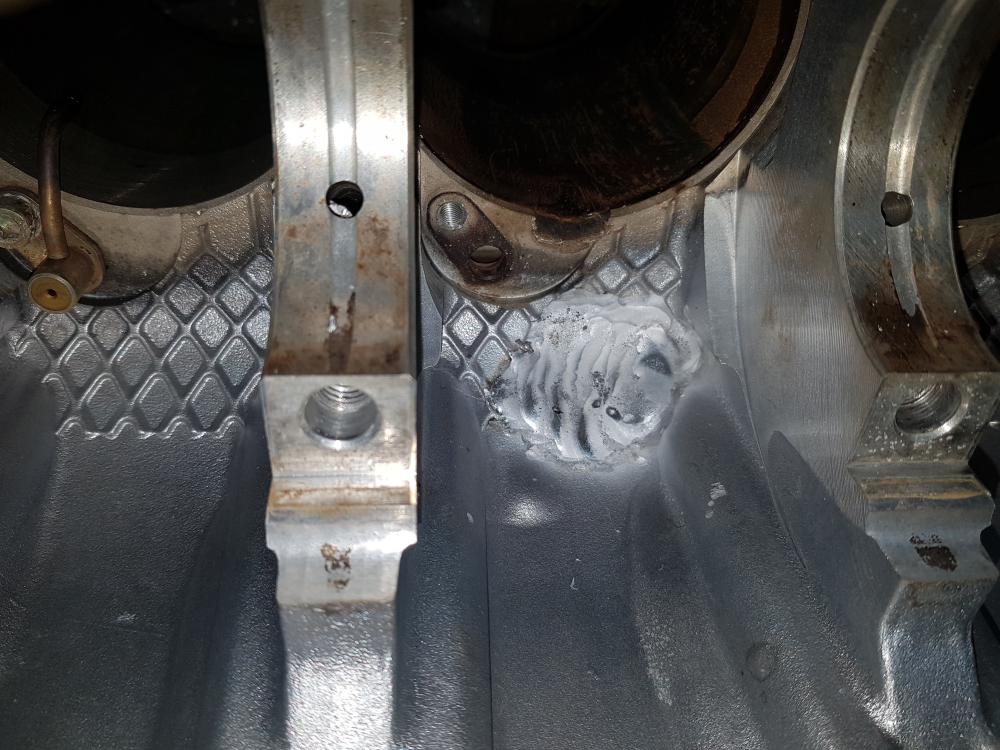
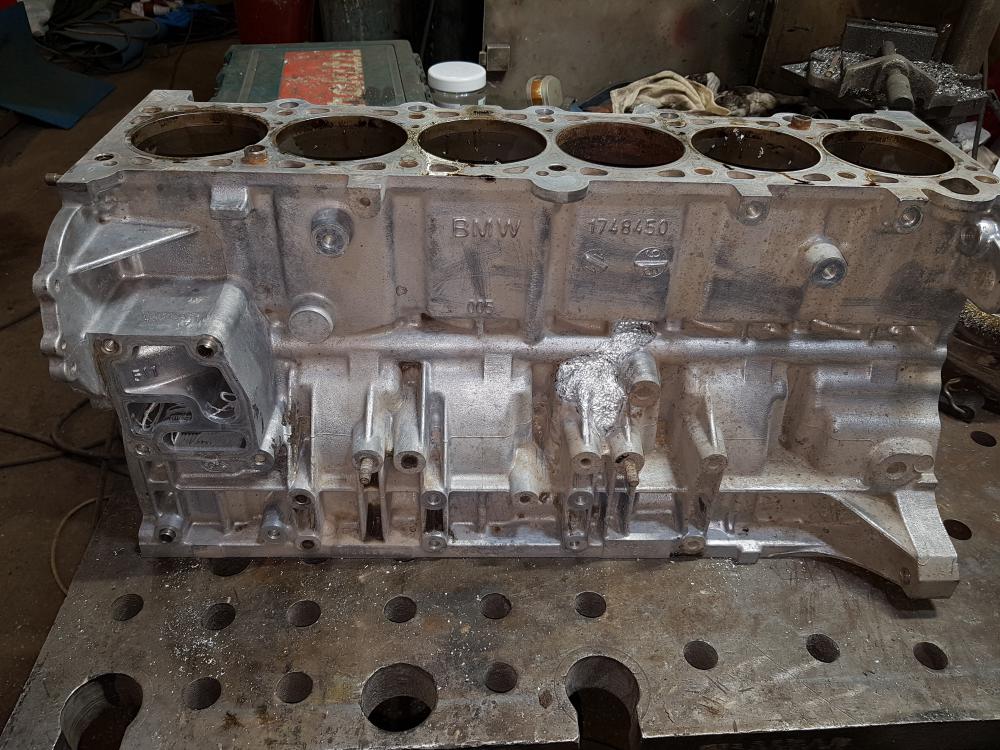
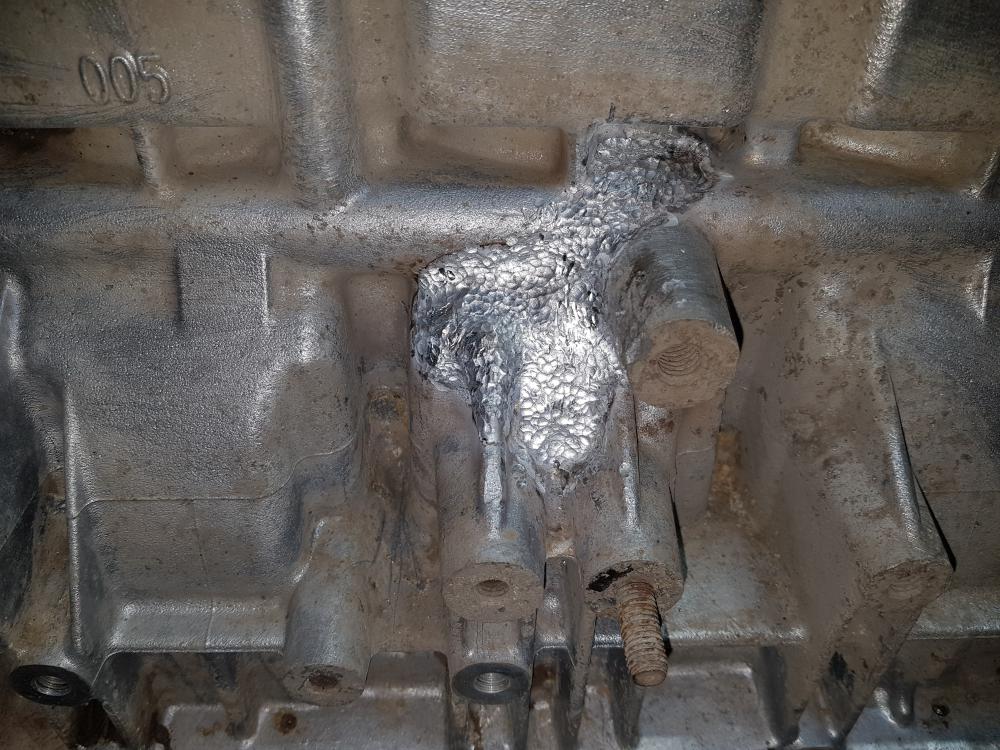
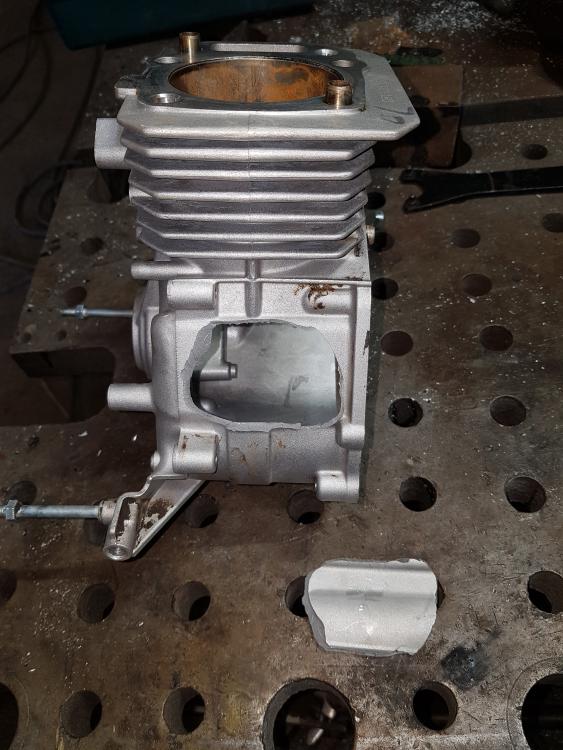
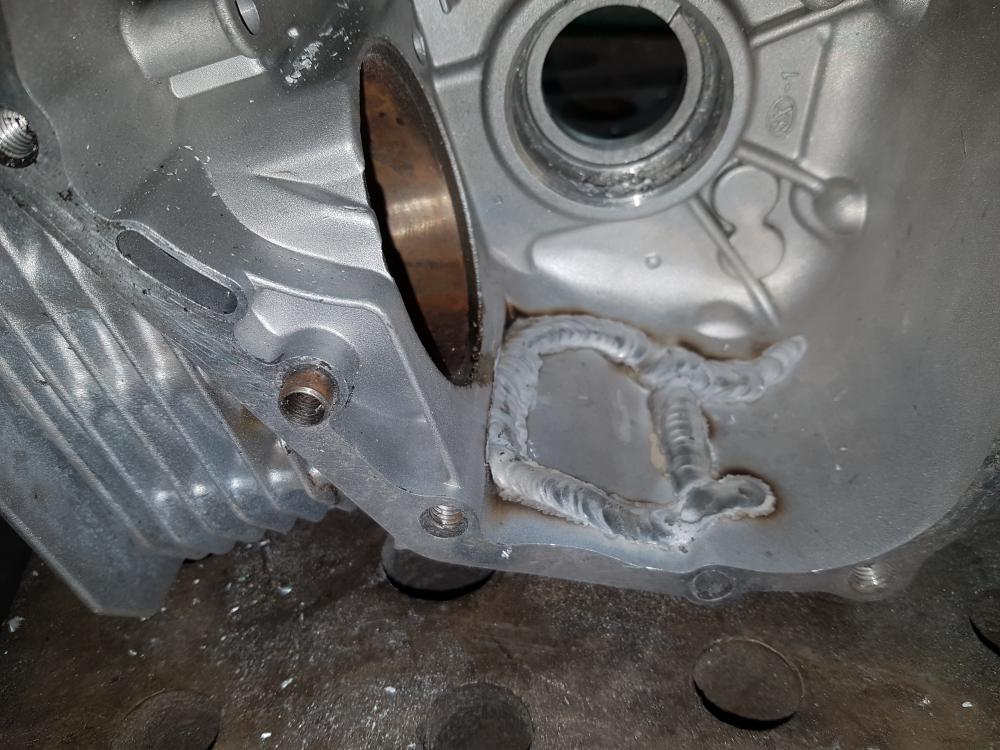
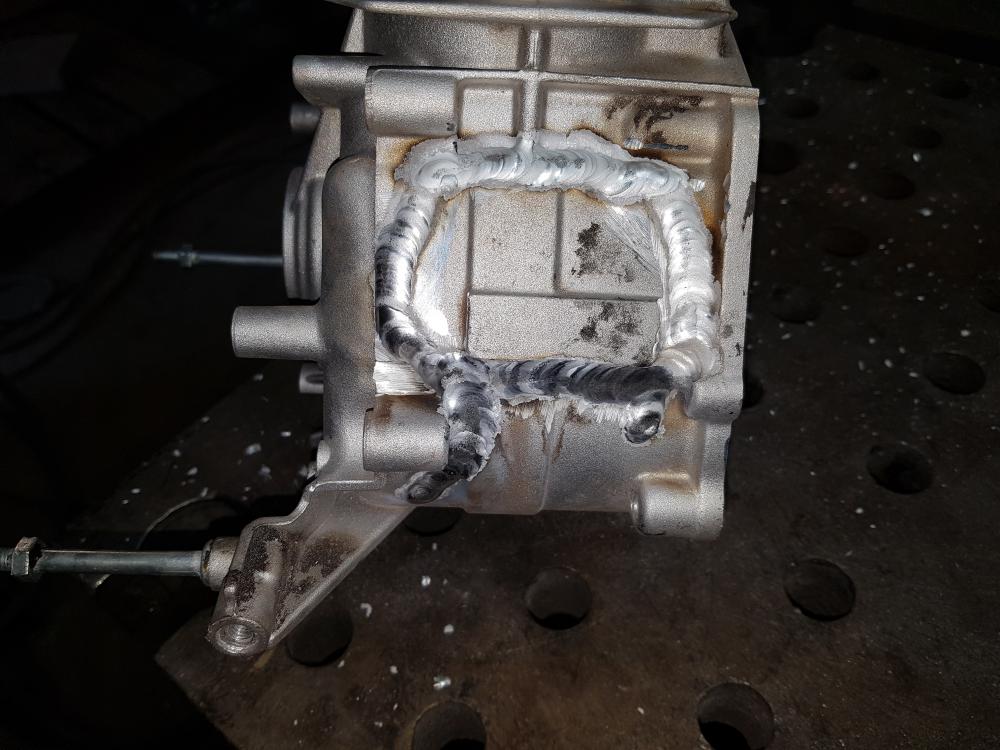
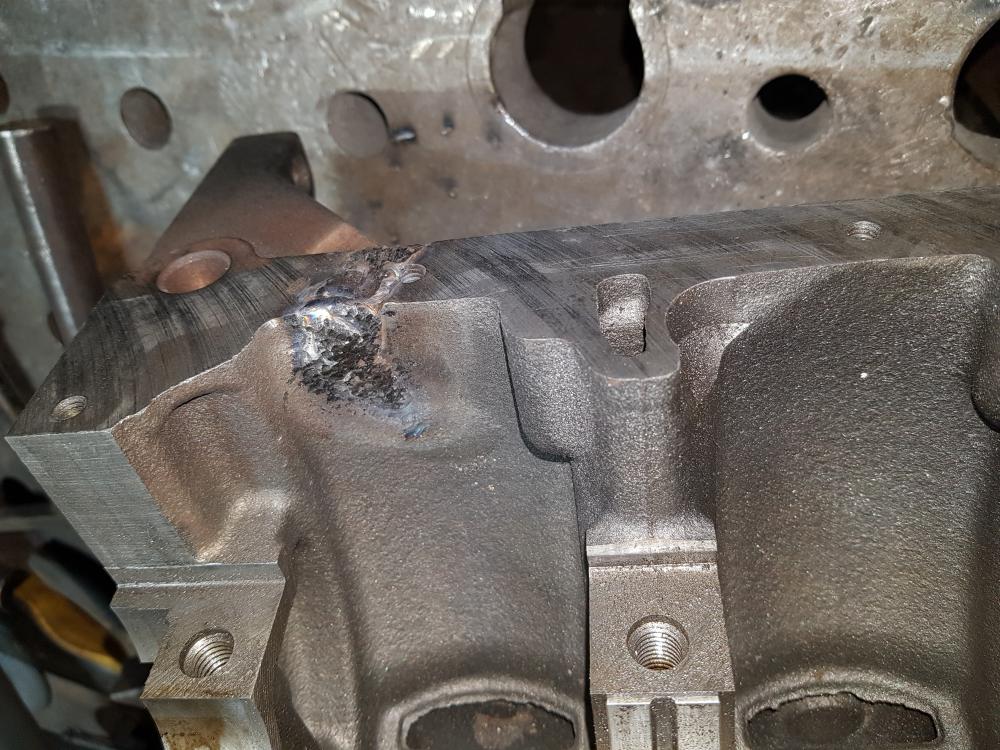
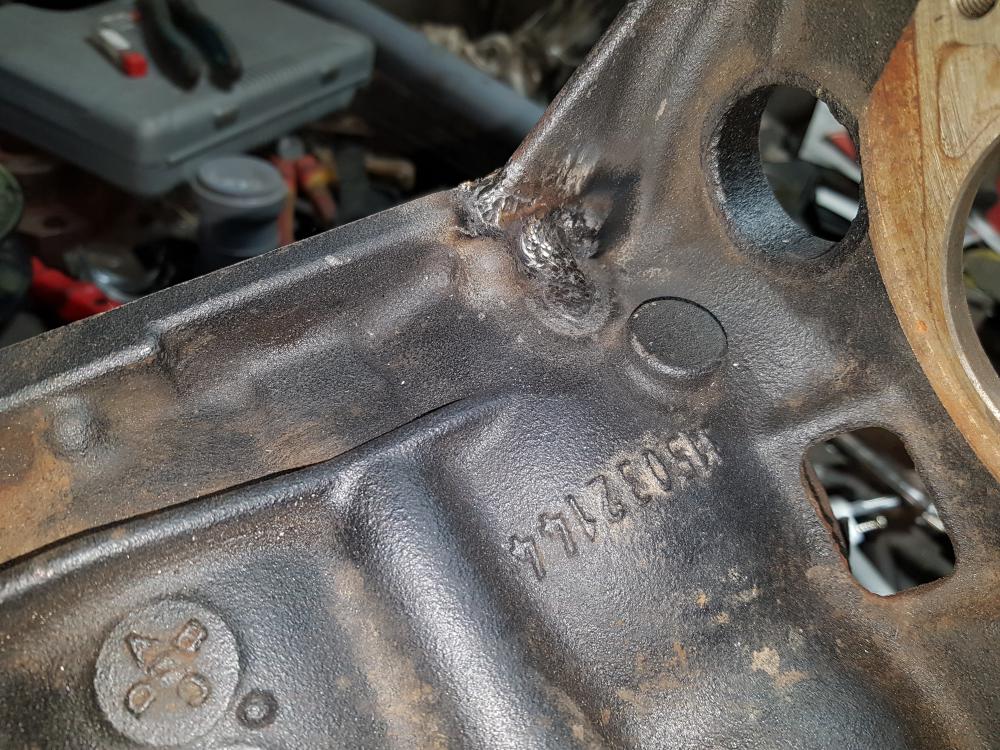
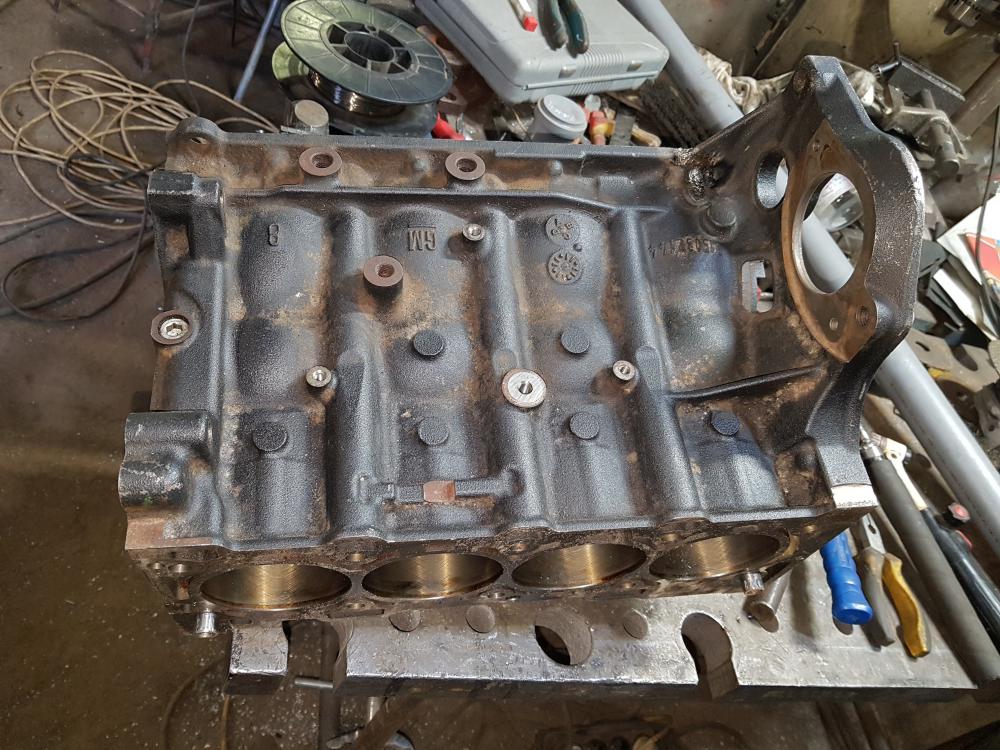
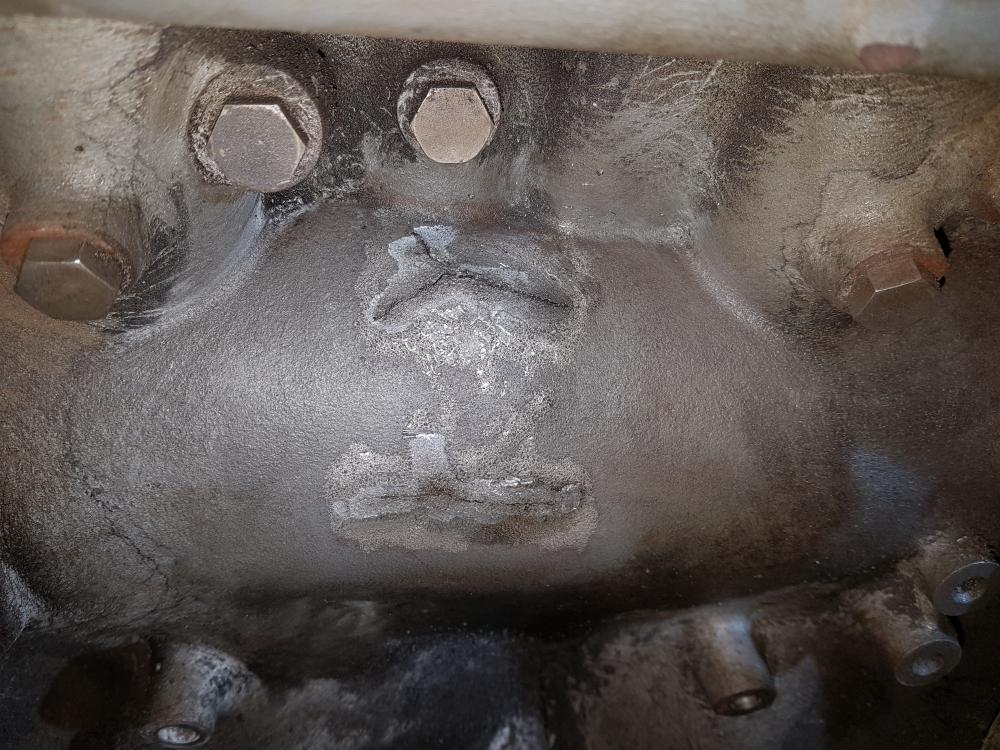
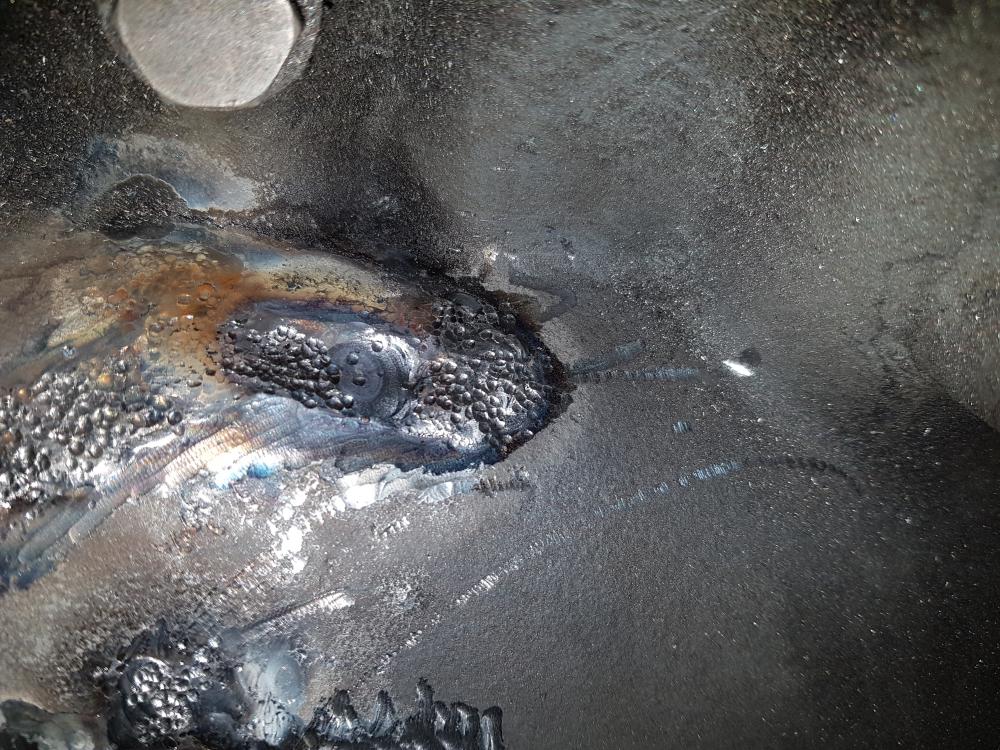
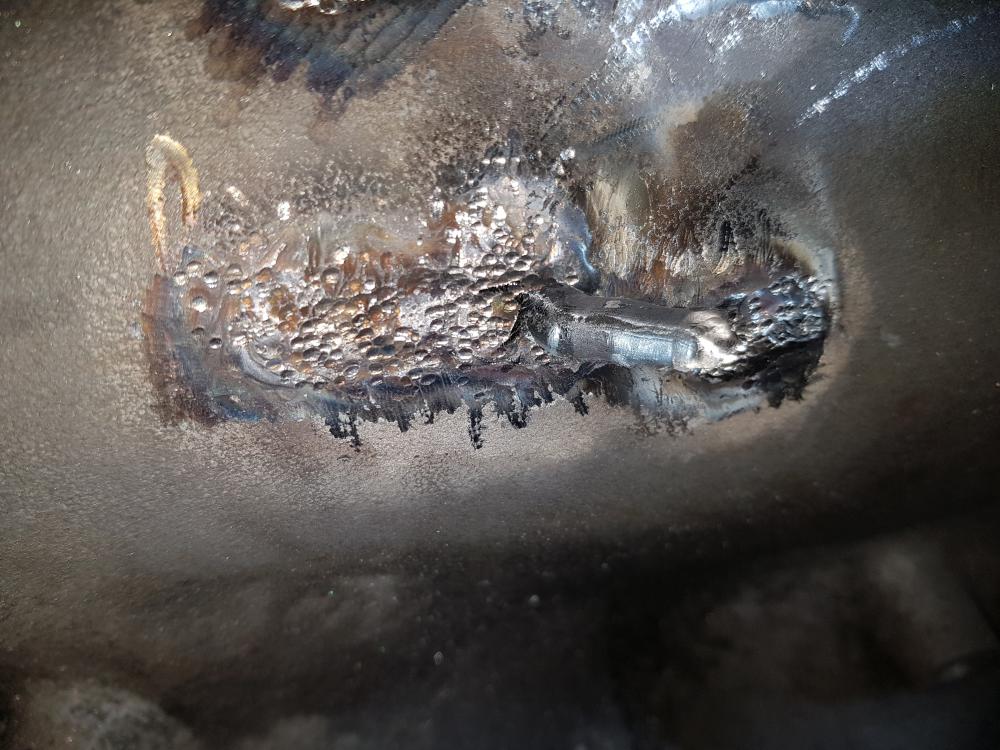
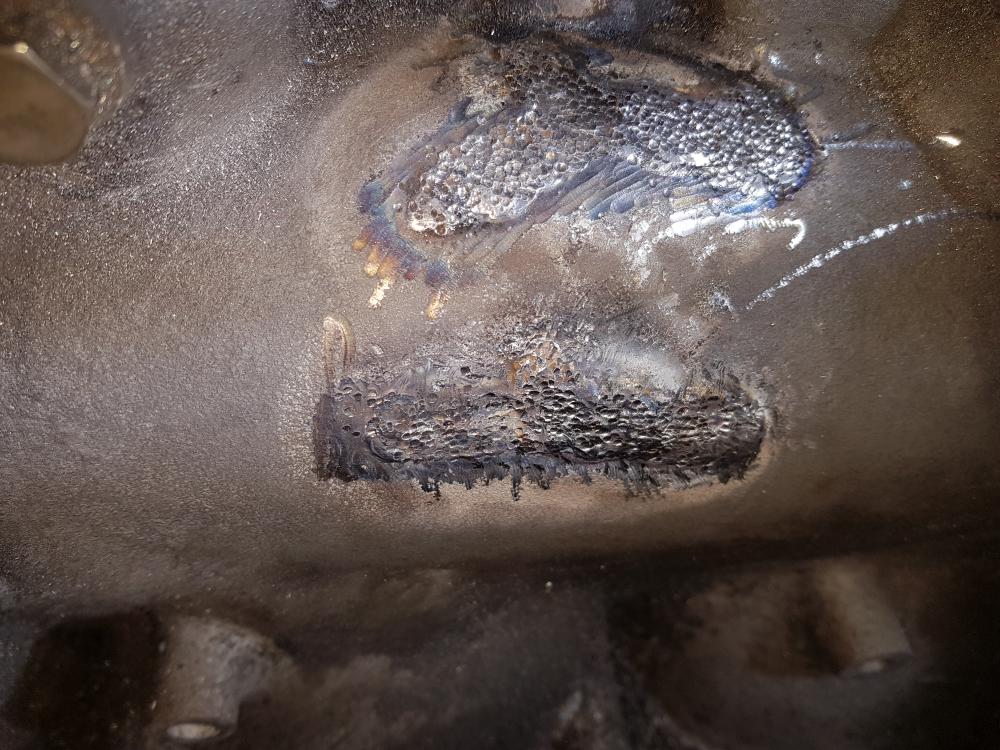
Блоки, блоки... Алюминий. От мотора БМВ М-50. Пробоина и трещина в масляном канале. Разделка, сварка с подогревом в массе. Для рядной "шестёрки" такая пробоина и выглядит не очень страшно. В случае одноцилиндрового мотора от безогенератора-куда масштабнее. Чугун. Блок от Опель-Корса. Трещина после ДТП. Блок цилиндров с магистральника Скания. Поломка рокера топливного насоса привела к продавливанию стенки блока. Поломка произошла вдали от дома. Детали заменили, а трещины в блоке-задиметили. По дороге от Челябинска диметные ляпки отпали. Отдельно отмечу, что скандинавский моторный чугун отлично варится. В массе ПАНЧа-ни единой поры, а при наложении горизонтального шва-отличная растекаемость,ни подрезов, ни несплавлений. Это-не первый блок Скании, который я делал, поэтому могу говорить о том, что это-не случайность, а закономерность. Американские и немецкие блоки, а тем более японские-обладают куда более худшей свариваемостью.
2 балла
-
Во манагерЫ дают "жару" , тут можно найти все что угодно от самого "крутого" до аппаратов кои уже не выпускают лет 50 . P.S. Но это хорошо что они вам "Вебсварку" порекомендовали , и теперь у нас есть свой Завхоз и Добро пожаловать в наш славный коллектив2 балла
-
Какая температура Вашего толстого алюминия?1 балл
-
Который меднофосфорный? Несколько лет назад тоже принесли теплообменник размороженный, с трещиной. Спросить тогда было не у кого, интуитивно- заварил меднофосфорным с 5% серебра. Да и не было другого ничего под рукой1 балл
-
@Vasilii, позаимствовал у Вас идею! "Взлом системы" Speedglas 9100! На полуавтомате чего-то большой стал расход стекол. Одно - на три дня. Решил экономить: Два б/у-шнных термостойких стекла, болгарка с напильником и дихлорэтан. Теперь размер стекла стал 110*70. На фильтр V в самый раз, на ХХ - уже внатяг. Да собственно ХХ -ом рисковать не собирался, на родных походит. Посмотрим, как будет на практике!
1 балл
-
У меня лично ко швам при сваривании металла до 4-5мм претензии не было. Толще не сваривал. Одна проблема это сваривание тонкого металла. Особенно точечная сварка и прихватки. Но терпеливо жду новую прошивку, которую теперь обещают к концу июня. @вячеслав164 так все и есть с прихватками и тонким металлом1 балл
-
варил в смеси, из плюсов есть надежда что в канале не будет шняги от омеднения, но пока точно не скажу, первая катушка.1 балл
-
Мои. Брызг много на больших токах. Чтобы не загаживать все вокруг, обрабатываю бинзелевским спреем. потягивал уже, нет изменений, подача идет равномерно, катушка не зажата. Сегодня закралось подозрение, что аппарат начинает чудить, после продолжительной работы, буду проверять сей факт. Может и правда я рукожоп, или не понимаю чего-то, буду, конечно, и дальше пытать ,и аппарат, и себя, но терпение на исходе.1 балл
-
Заметил что она не залипает в токосъёмнике, а так разницы на глаз не видно.1 балл
-
Позади перенос оборудования и кондукторов. Но вот решили сделать третий такой же кондуктор.. Прям поклонение богам - колени все грязные.. А тут переделки, ибо монтажники были чутка "уставшие")) Пришлось плазмой резать, и подгонять размеры по новой(( Чутка демонтажа. И да, я прекрасно знаю, что так нельзя работать.. Но, хоть убей, не исправимы люди((
1 балл
-
В мире животных.... http://f25.ifotki.info/org/7004fec7198a55de39751af8368f738cd94dd4337588039.jpg1 балл
-
pasha_d , с Днём Рождения !1 балл
-
Название темы прочитайте. Если так приспичило, создайте свою в Сравнениях, и там уже доказательно сравнивайте сварочники выпрямительные и инверторные. EWM и ресанта в лидерАх! Бедные авроровцы.1 балл
-
Вот ПА еще не разу чугун не пробовал , не вру и очень давно как то коллектор от Опель обычной СВ 08Г-2С , заварился но там чугуний обычно "хороший" . А полярность на моем переключается быстро в зади "хвостик" с массой местами поменять и усе.1 балл
-
@Kurt1, Нет.Характеристики знаю,но не довелось.Александр - Миротворец,думаю,уже может сказать что-то определенное об этой проволоке. @selco, Кстати,сделал сквозной прорез длинною 100мм в чугуне и александровской проволокой на прямой полярности ...проба на керосин ..без единой протечки - это о чем-то говорит.1 балл
-
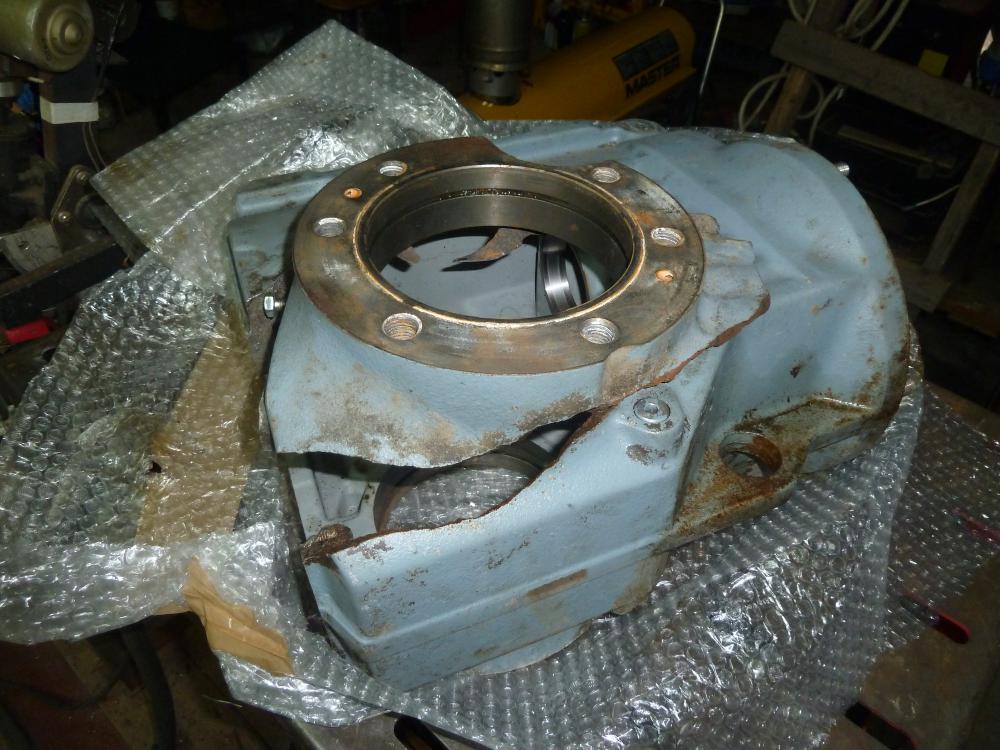
Да Виктор понимаю что это "хуже" координатно расточного , но черт его знает и может точно и такое выставляют. Ну и по большому счету я практически выполнил свою работу то есть "сшил" разбитое ну и растачивать еще мне что ли и если только бор фрезой да болгаркой . Заказчик изначально знал что поведет пусть и с центрирующими валами да хоть с чем угодно и после сварки надо это дело "обновлять" , и если корпус редуктора ехал аж из Сочи ко мне то думаю что он или дорог в цене или только в сборе полностью редуктор или вообще импорт какой и не слышишь и по сему если уж почти "сшили" все это и далее надо доделывать как положено, вот только кому или мне искать или сам заказчик сим займется .1 балл
-
не зная даже где сложнее.... на координатке растачивать проще а выставить тоже надо постараться.1 балл
-
@Kurt1, Сложно будет выставить.1 балл
-
Соосность поймать а вот на деформацию отверстий думаю они мало влияют и конечно будет деформация и по сему сегодня и говорили с заказчиком о расточном станке . Мне сейчас его не "раздобыть" и так что расточным он займется сам у себя. Ну да и это и имел в виду. Трещины понятно заваривать и газосварка есть , но я ей редко пользуюсь и так скажем "дилетант" в ней.1 балл
-
Нержу забыли. Любой инструмент нужен только для дела. Кстати говоря - смартфон тоже. Но когда нужен - надо брать. Сколько раз сам на себя злился. Куплю хороший инструмент, поработаю разок - другой, потом думаю, ну не дурак? Почему раньше не купил? Всё равно же купил, так зачем было с дерьмом мучится?1 балл
-
Было дело, под небрежно наброшенным крючком-массой дуга горела. Больше пятно контакта - меньше эффект. Т. е. чистый, ровный металл там и там.1 балл
-
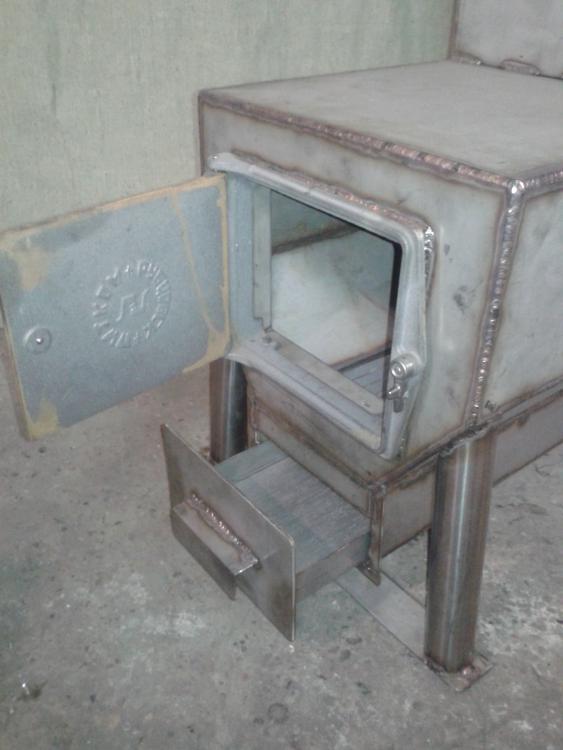
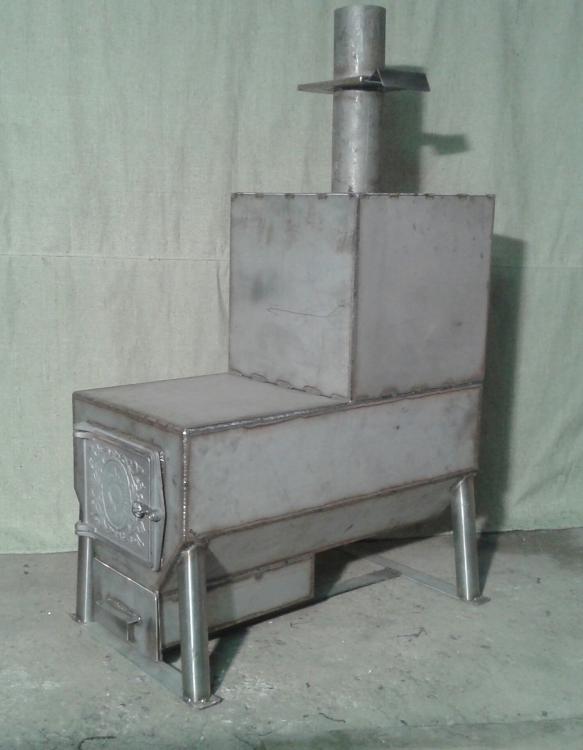
Думал с первого раза не получица, вроде ни чё так вышло..... Подумываю поменять профессию, печь все легче чем (копать)
1 балл
-
Нержа 321, 5 мм, масса 110 кг
1 балл
-
Товарищи,прошу совета!Есть желание запилить сборный пост для алюма,есть вот такой осциллятор,судя по всему ОСППЗ-2м,но точнее сказать не могу,на коробке нет маркировки.Трансов кетайских в продаже за косарь- другой валом,либо можно ТДМ даже от селмы голимой приобрести.Интересуют все тонкости и нюансы,очень буду рад помощи!.PS.Советы купить сундук,гроб либо что ещё я и сам могу дать,зарабатывать этим я не собираюсь,чисто шоб в кулацком хозяйстве было)NB.Обратите внимание на заводские швы на коробочке)
1 балл
-
У мена "Ресанта" и исполнение ПН (Пониженное Напряжение) - на древнем алюминии не испытывал, но честное заявление о работе с 170В вроде как реально. за 50 000 есть универсальник (РАДС ПА РДС) в нём есть его коронная фишка - от 120 В (по паспорту от 70В источника, естественно по вольтажу должна и мощность быть согласована). Эта ситуация мне известна по дядиному (честно унесенному со стройки) аппарату "Феникс" (древний переносной заплечевого исполнения). В деревне было где то 140 В и варить 3йкой было не айс, но айс стало когда я удлинял дугу почти до обрыва (это дядя показал) - брызги и проплав - почти что брак, но этим "Макаром" сварена лестница из швеллеров и перила (до сих пор не оторвались). Так что длинная дуга может помочь, но процесс крайне капризен и любой промах гробит весь шов (если это вообще можно назвать швом) А для Вас - арендуйте ИИПС (инвертор) с низким порогом (70-120 В) перевода энергии на низкий вольтаж, это поможет сразу, также поможет уход на низкий диаметр электрода. По таким условиям как у Вас проверяют "отсыревание" покрытия - только качественный электрод на низком напряжении сети варит сносно, остальное брызгает и гуляет дугой. "Чем дешевле аппарат и ниже вольтаж сети - тем дороже электроды и цена работ" (С) Жизнь...1 балл