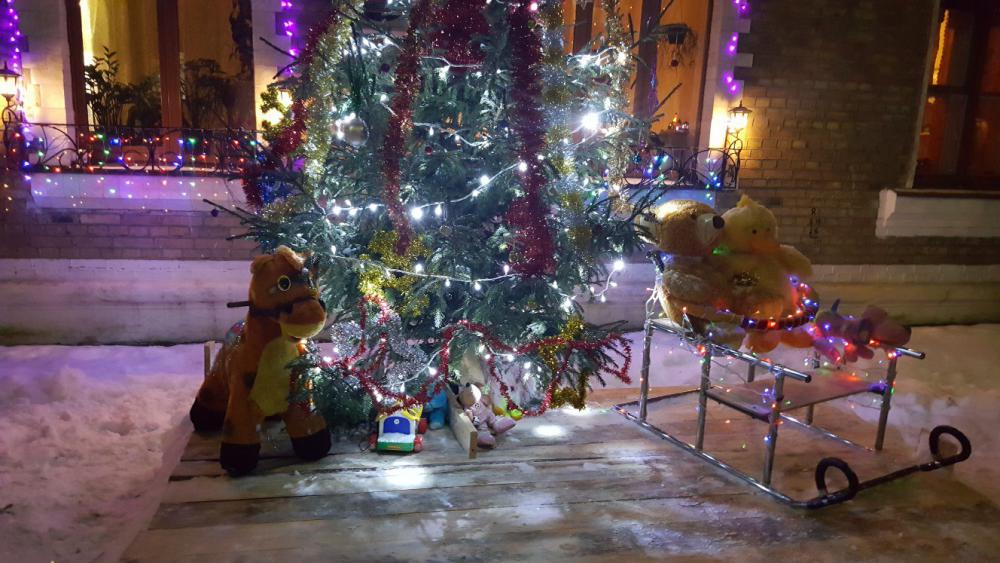
Лидеры
Популярный контент
Показан контент с высокой репутацией 21.12.2017 в Сообщения
-
Горелка Фрониус, по-моему, TTW 3000. С водяным охлаждением, многофункциональная: с двумя переключателями, маленьким дисплеем , НО в ладонь не помещается... великовата, тяжеловата, сами это признаём! Он сам иной раз говорит, что рука подустаёт... А руки у него сильные, горелку держит, как я его учил когда то: крепко, но нежно, как птичку, чтобы не улетела и что бы не задушить.9 баллов
-
Что-то всё собирались тему отдельную открыть, да так и затихло. С недавних пор пользуюсь маской Temen 815s (тестовый экземпляр). Маска да Маска, все устраивает! Цветопередача реальная, картинка очень чёткая, оттенок немного теплей и белей, чем у старшей модели 820s (Viking 3350 4c), и главное синевы нет, присущей 820-му фильтру и 3350 4с. Чередую с SG 9100XX, с удовольствием работаю в обеих. Главный на мой взгляд недостаток такого оттенка, нет фонового цвета у фильтра. И вот при сварке алюминия TIG, когда процесс близок к идеальному, ванна видится в этот фильтр как жидкое зеркало. Как объяснить ощущения не знаю, но когда смотришь на стык под неудобным углом, я краев не вижу, отражение что ли мешает. Тут же одеваю СГ и его зелень придаёт ванне оттенок и ее границы становится лучше видно. С другими материалами все ок! Так что думаю не стоит гнаться за оттенком 4с и XXi. Красиво конечно смотреть, но недостатки как видите есть. Очень часто работать приходится под рамами автоцистерн, а там очень тесно и постоянно что-нибудь мешает и перекрывает обзор, иногда СГ мне сюрпризы преподносит, не закрывается. Хотя стык я вижу нормально, а вот датчики похоже нет, перекрыты. С tecmen таких проблем нет, ни разу ещё не подвела, и уже для себя определился, там где клоака, туда только в ней. В общем, что для меня лучше Speedglas или Tecmen, даже думать не хочу. Обе нужны и важны, FX тоже выручает и без flexview с адфло уже копыта бы откинул.8 баллов
-
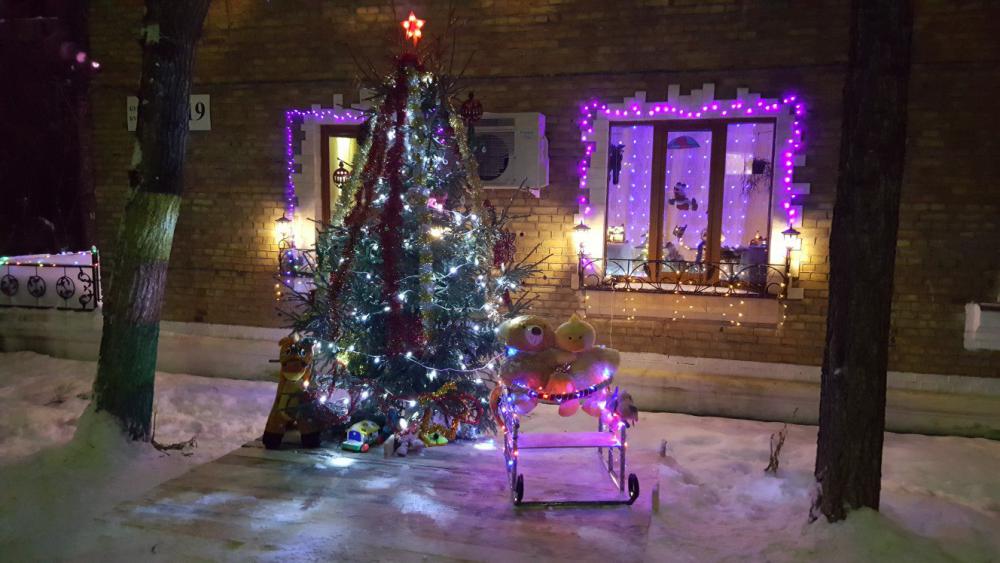
Мой сегодняшний будень, вечор точнее. Ставил ёлку, для всех, чтоб красиво. Для модеров, там сани есть, там сварка была. Все по чесноку! Это моя 2-х этажная квартирка. Стараюсь украсить и зимой и летом...
 8 баллов
-
6 баллов
-
Не плохая статейка тем, кто интересовался техникой сварки (американка или бабочка) полезно https://ngm-lab.ru/tag/tig/6 баллов
-
Вадим, после Мазовских, эти делать одно удовольствие. Вот она редкостная дрянь:
6 баллов
-
http://s19.rimg.info/6d18de007ff7f837e97c4d67ed5544bd.gif
4 балла
-
На фото прихватки не имеют никакого значения. Что надо сделать с нержей что бы края завернулись как у алюма? Вот мой шов на точно такой же детали. Фото внутри нет. Тест на соль прошел. Клиент въедливый попался, в соляном тумане проверял. Прихватки
4 балла
-
Согласен: я не любитель этого способа, хотя иногда практикую. За то сын (а он сейчас варит больше меня, разгрузил по проектам) "руку поставил" и у него получается довольно быстро. При чём швы визуально плотные, а не декоративные. Проходили и через Рентген, и тесты давлением (трубы).4 балла
-
@Учусь,Так никто не утверждает , что способ перекатыванием универсальный и под каждую операцию сварщик сам выбирает оптимальный способ сварки . Дело в том , что есть такие места , где бабочка не оставляет шансов иным способам , а где то проигрывает . Плюсов у всех способов , как и минусов , достаточно , но реально оценить достоинство каждого можно лишь овладев каждым из них в достаточной мере .4 балла
-
@Steelcar, а трубу шпарят стык в стык! Если технику освоить, можно применять повсеместно. Горелка играет главную роль, должна быть легкой, с очень мягкими шлангами (шлейфом), удобной. И лучше без кнопки, что бы неудобств не создавать.4 балла
-
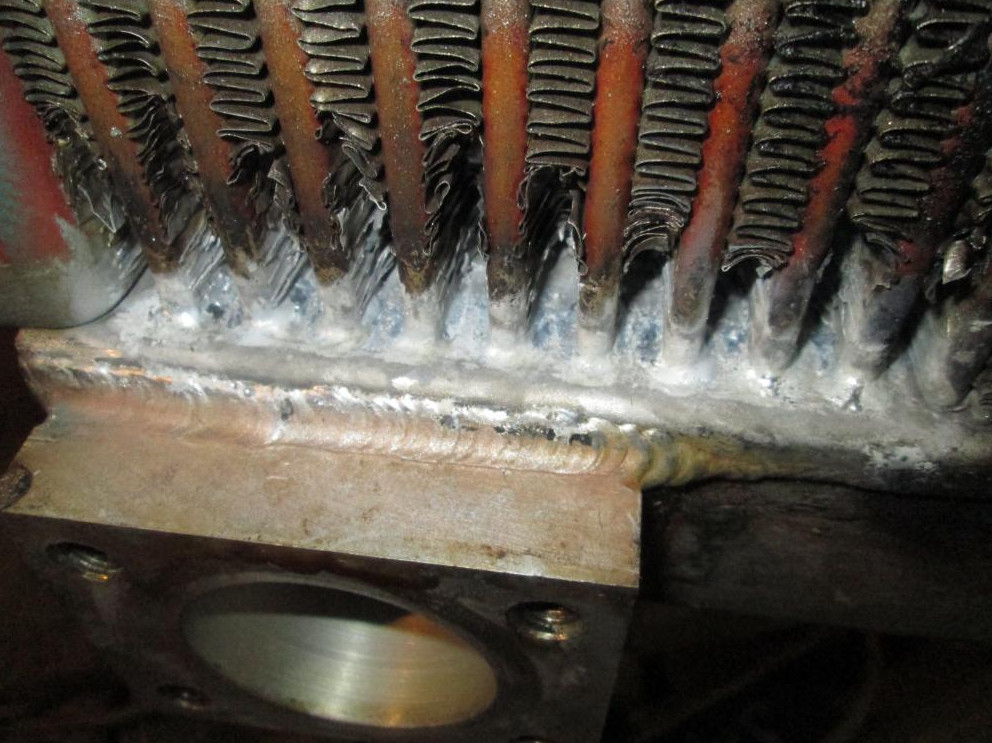
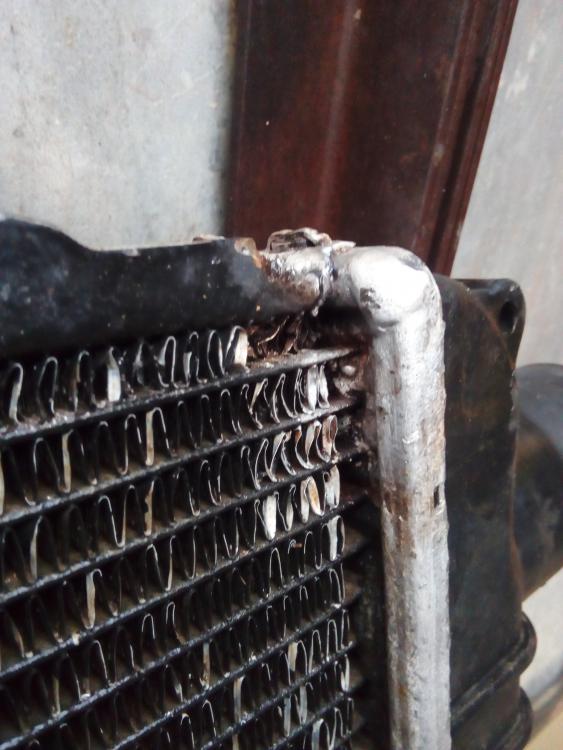
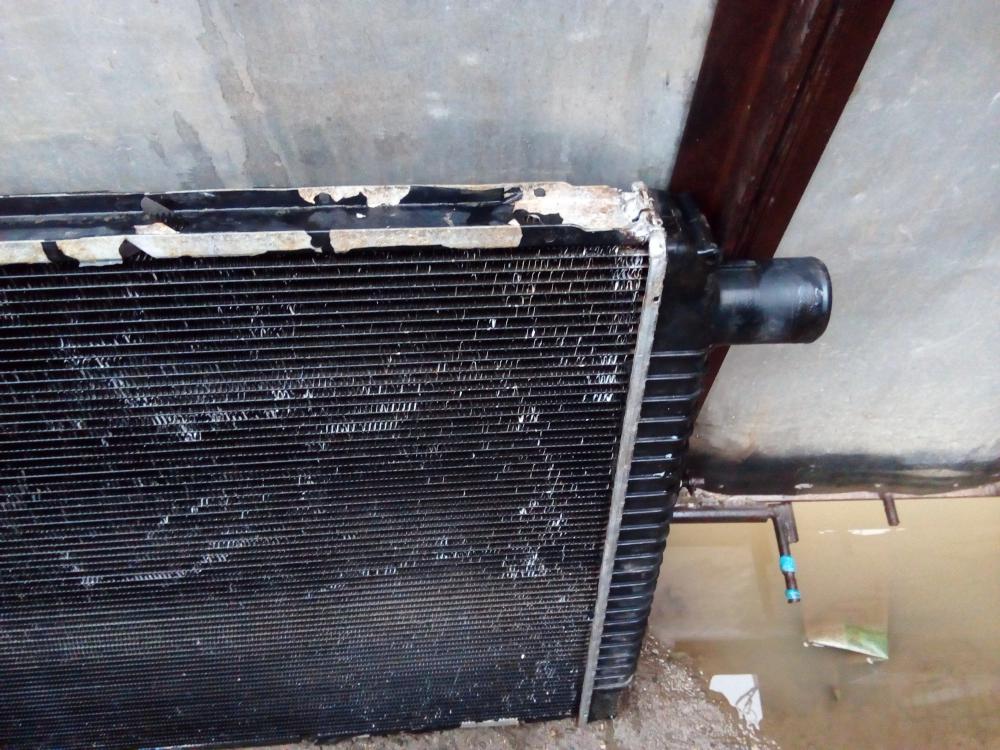
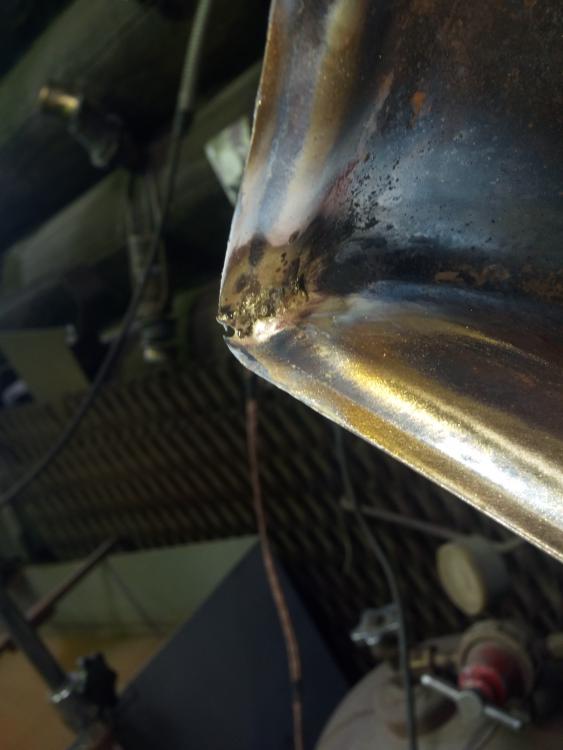
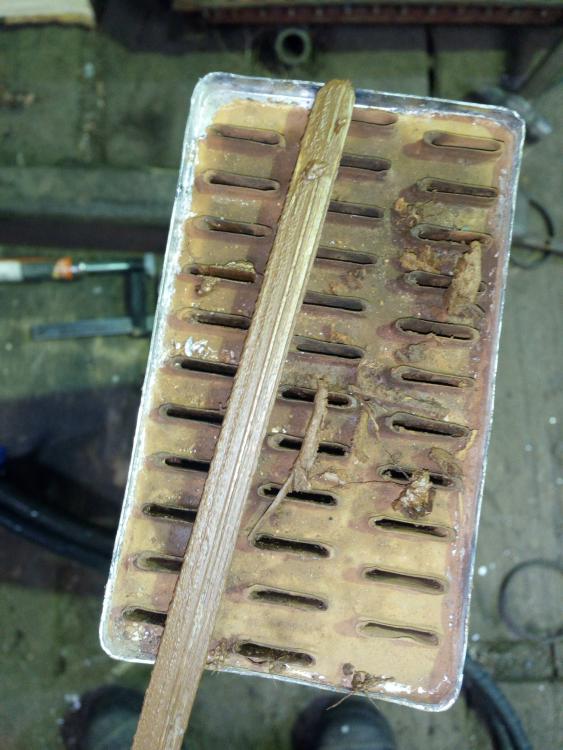
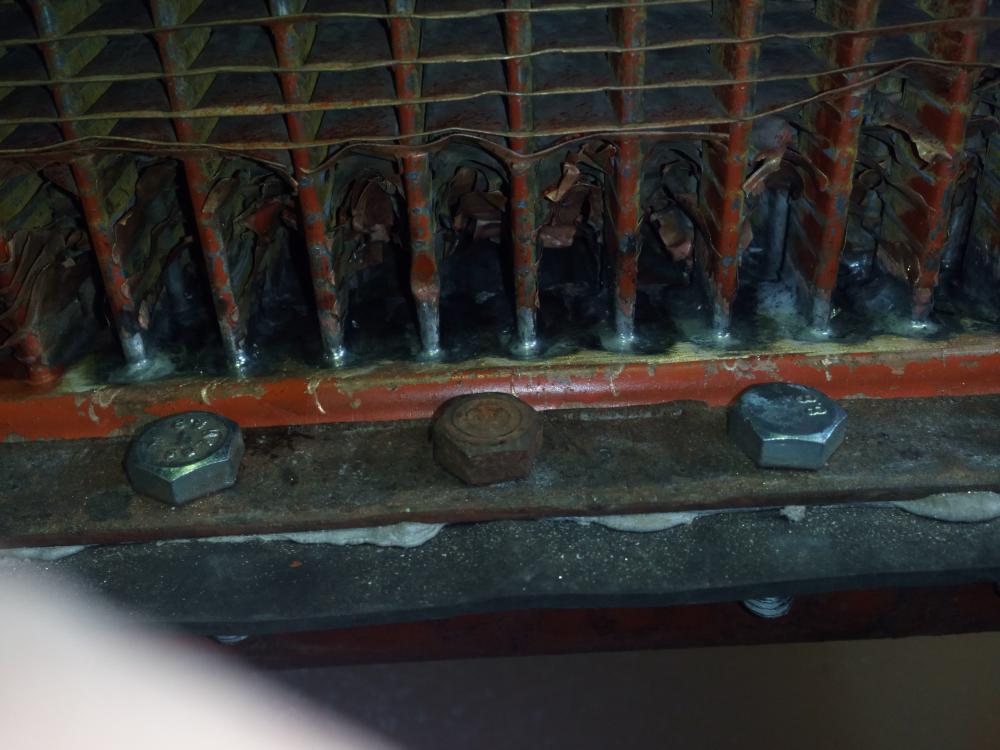
Вот такие не крашеные как на фото вполне ремонтопригодны и ходибельны, не помню чьего они завода но сплав у них хорош и не сравнить с крашеными. Вчера попался вот такой Интер, опресовал, смотрю угловая сота бежит, как обычно открываю глушу на всякий случай по две соты с каждой стороны, собираю проверяю, шипит из того же угла, внимательно присмотрелись трещина по опорной пластине под резинкой и уходит вовнутрь, первый раз такое вижу, пришлось опять открыть, проварить, сошлифовать наплывы, вот к чему приводит невнимательность, сам себе работы наделал.
4 балла
-
4 балла
-
Фиг его знает, работает в какой-то лаборатории видимо. В соляном тумане (т.е. высокое содержание в воздухе солей) , камера такая есть, ржа сразу за часы проявляется. Проверка сварных у него была. Я со второго раза прошел, не думал, что так проверять будет. Во второй раз на поддув аргона не пожалел, как в первый...... .3 балла
-
Горелка WP-12, водянка,500 ампер https://www.ebay.com/itm/WP-12-TIG-welding-machine-torch-Head-body-500Amp-water-Cooled/161661558675?epid=1656548040&hash=item25a3c79f93:g:koMAAOSwrklVHq36 https://www.ebay.com/itm/WP-12-TIG-weld-Torch-14N59-6-Alumina-Nozzle-Cup-1-1-4-Pkg10/322717590032?hash=item4b2377a210:g:06wAAOSwN8FZr2xo https://www.ebay.com/sch/i.html?_from=R40&_trksid=p2050601.m570.l1313.TR0.TRC0.H0.Xtig+wp-12.TRS0&_nkw=tig+wp-12&_sacat=03 балла
-
Для начала,в принципе, не плохо. Внешний шов симпатичный . Даже с этой силой тока Вы могли бы внутренний шов (провар) улучшить! Поясню: у Вас очень короткие швы, по фото видно. Это и отражается на внутреннем проваре, в данном случае непроваре, к сожалению. Делайте сварной шов длиннее и вы увидите разницу! Ну и перекрывайте началом каждого нового шва 10-15мм от предыдущего шва (это, думаю Вам знакомо). Это что? И как?3 балла
-
Спорный вопрос . При достаточном умении - легче и быстрее .3 балла
-
Красиво но медленно, руки устают быстро (лично у меня,когда я иногда пытаюсь это воспроизвести, хотя скорее всего просто излишне напряжён, нет автоматизма), да и оценил бы кто ещё. 90% швов, сваренных тигом, нормальных, где чешуйка к чешуйке, на рядового обывателя, коих опять же процентов 90 и привыкших видеть везде кучу сварочных соплей и так производят чуть ли не "вау-эффект".3 балла
-
@Mikhailsvarka,Чтож так боишься?Если закраины целые,а разбита середина,то это самый изумительный диск для сварки.Всё ломанное вырезаешь,измеряешь,вырезаешь с другово диска и всталяешь.Если закраина разбита,то вырезаешь вместе с закраиной.3 балла
-
зазор добавить , проплавление метала 1 мм на 101 А ,смесь вам не нужна она требовательна к подготовке метала.индуктивность в минус. горелку углом в перед и немного в верх.попробуйте добавьте напряжение.3 балла
-
Слабал на досуге. 12Х18Н10Т, советиш запасэн. Сосед по гаражам попросил. Варил в угол, герцовый пульс, присадку 0,8мм иногда добавлял, но чаще телом. 321-я как всегда на высоте. Поддув делал ставшими уже привычными поддувами из алюминиевой профильной трубы с множеством отверстий. Дно варилось просто в пульсе, ежей удалось избежать.
3 балла
-
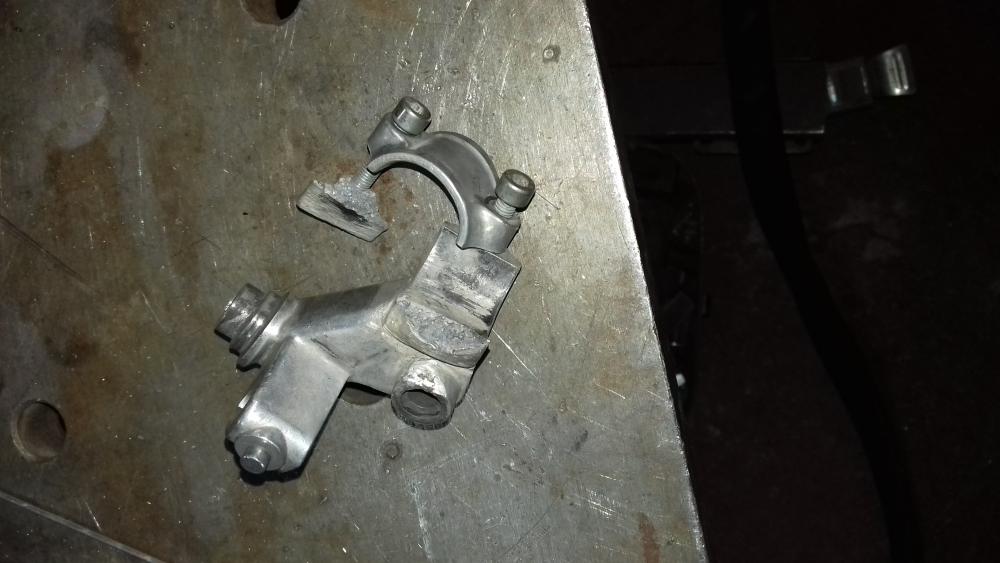
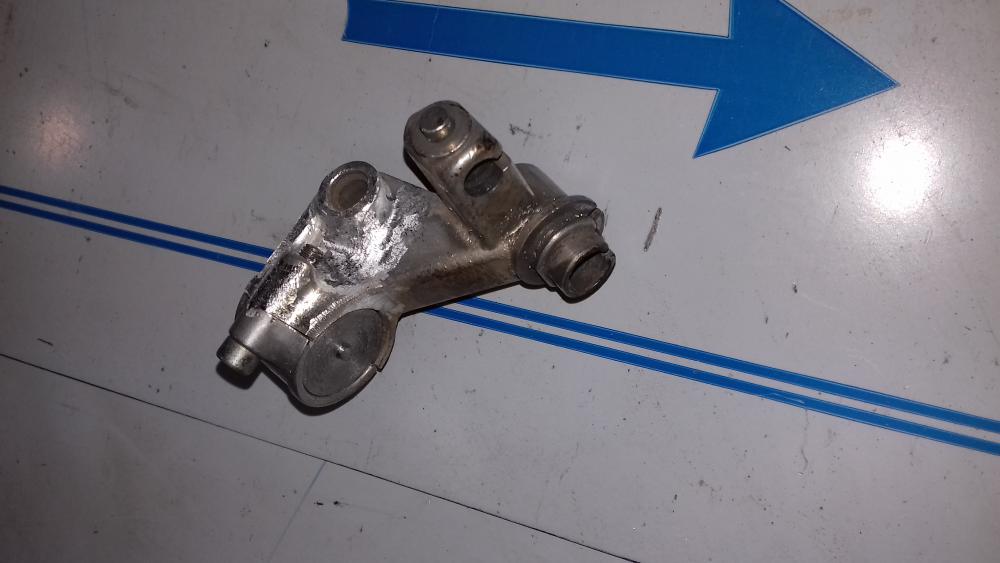
крепление рычага выжима сцепления,уже вареное,пришлось срезать и заново наплавлять.Выточил втулку по диаметру руля и по ней подгонял посадочное место.
2 балла
-
@PecToPaH, облегает в 4 точках, но непривычно после СГ. Лоб и височная часть мягкая.
2 балла
-
думаю это еще не все. при опресовке появятся еще. старость однако.2 балла
-
читайте сто 00220368-011-2007 http://files.stroyinf.ru/Data1/59/59752/2 балла
-
Старость с ними приключилась, просто сами по себе лопаются в местах изгибов, частое явление с тракторными бачками2 балла
-
Ну дак я читать умею; Пико - длинная дуга, и маленький ПН. Форсаж - маленький ПН, и бооольшая ветка за ремонт. Мне этого достаточно, чтоб с экономить деньги, и не покупать данные экземпляры сваркостроения.2 балла
-
Сиреневым электрокорундом работаю уже 2 года, проблем вообще нет. После обычного песка паять действительно сложно, особенно оловом.2 балла
-
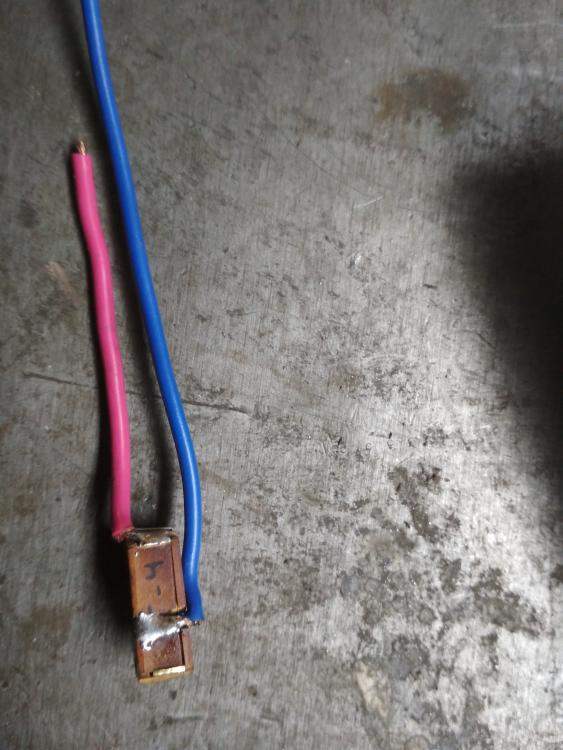
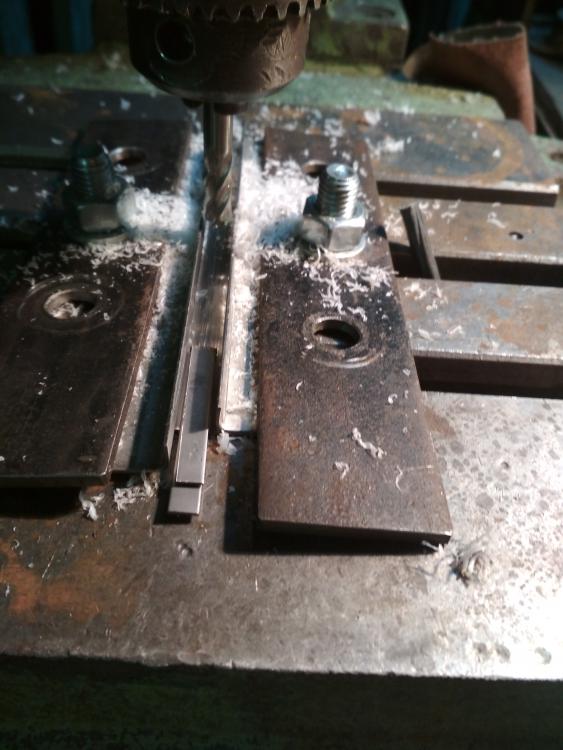
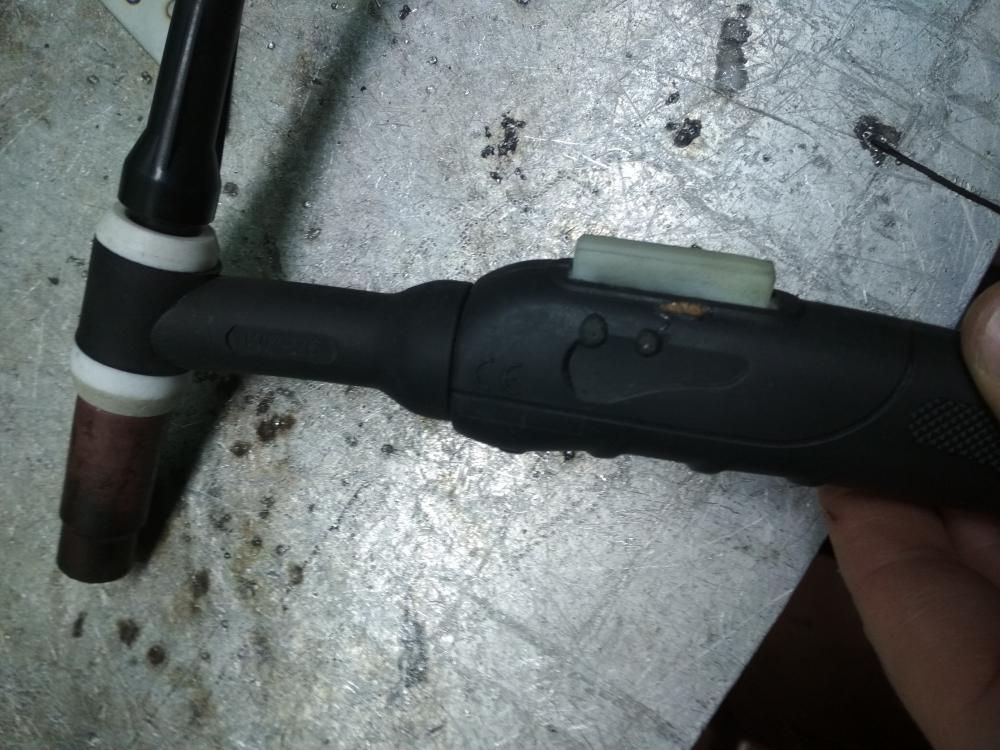
Начала пропадать дуга и плюсом-неуверенный поджиг. Посоветовавшись с Алексеем (Техсвар), взялся за горелку. При нажатии на кнопку строго сверху-контакт есть, а когда нажимаешь на край-сигнал на тестере неуверенный. Начал искать, какие концевики стоят на брендовых аппаратах-не нашел не одной. Но, вспомнил про Агни, как раз встретил знакомого. который недавно таки менял данный концевик. Новую завалявшуюся отдал мне МП -2-2 (кажется). Разобрал горелку SR-26, концевик оказался большеват, купил два МП 1-1. Обрезал ножки, сделал пропил болгаркой под потай, залудил контакты и кабеля впаял. Примерил по ручке, взял пруток ф 2.0 мм, наметил через кнопку, просверлил с обеих сторон под фиксаторы (с одной стороны один фиксатор, мешает провод), забил холодной сваркой, затем эпоксидкой. Кнопку ваял из капролона, было желание 3Д забацать (ждать лень). Настроил сверлильный (понадобятся фрезы 6 и 8 мм или переточенные сверла). Фрезеровал, выбирая по 1 мм, добавляя подкладки. Размеры, если нужны кнопки, добавлю. Примерил-цепляет, снял бандаж, склеил боковину, обточил с обоих сторон, вставил. Гуд. Спаял, собрал. Кнопка получилась с "изюмом". При нажатии в середину-работает, как обычная кнопка. При нажатии в начале-её подклинивает и дуга не прерывается, но нажав на конец отпускает ( получается как-бы режим 4Т), проверял не раз. В общем, доволен.
2 балла
-
Алексей , уважаю твое мнение , но здесь не соглашусь . Тут где то тема и знаменитый EWM пачками выдает "блох" в виде ошибок и самое печальное то что не кто даже производитель пока не определил что это за "блоха" да и ловить ее они ух как не хотят по настоящему и одни отговорки. EWM и на чистом не зажигает. http://websvarka.ru/talk/topic/4130-otkliuchenie-vrd-na-ewm-pico-300-cel/?do=findComment&comment=308564 Вот на EWM вряд ли получилось отключить так просто не Форсаж . Впрочем и Форсаж я так понял требует определенного навыка и понимания стоит отключать или нет и чем это обернется , впрочем мы уже знаем чем. Ну а здесь если такой капризный заказчик, я вам могу только посоветовать для таких целей покупать обдумано технику и думаю Форсаж 200 не дорос пока к сожалению до таких работ и по сему надо смотреть в сторону тех фирм которые десятилетиями делают аппараты под ММА ну например Миллер или Ленкольн . Можно и Selco , у него нет "страшного" VRD, да и настроить можно все вплоть до ХХ .
2 балла
-
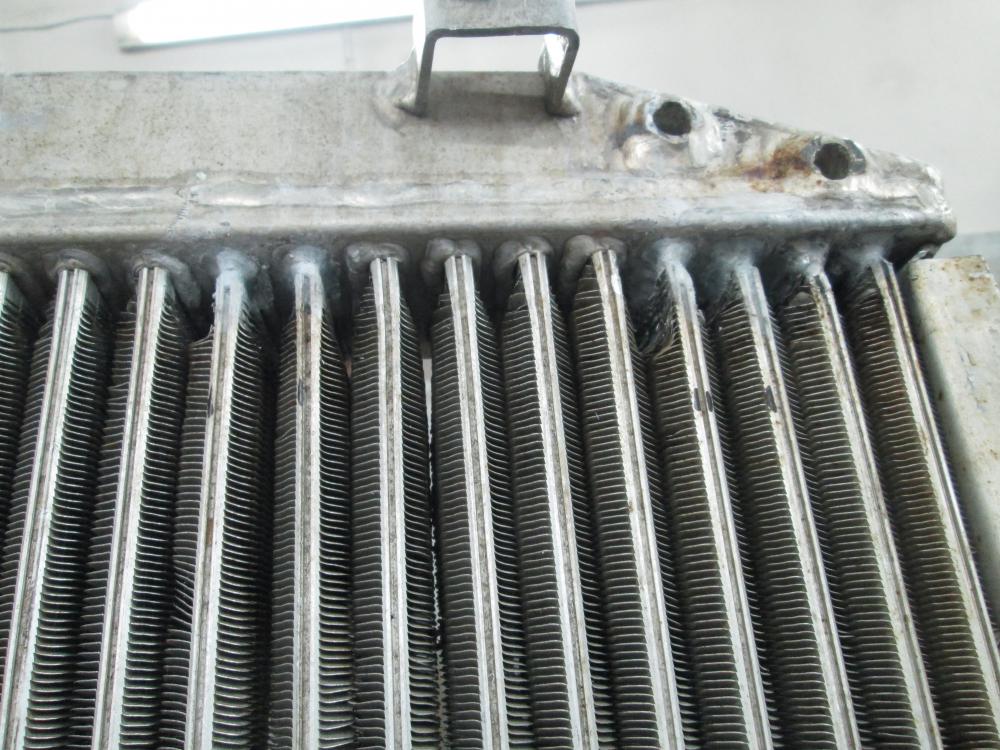
Уазовский бачок порвало по углам паял латунью Уазовская печка чистил С комбайна пропаял 41 соту
2 балла
-
@Hlorofos, спасибо! но я, кажется, решил свою проблему Вот такие вот нехитрые импровизированные демпферы, вырезанные из кусочков самоклеящейся вспененной резины, снимают давление с чувствительных височных областей. Более комфортным оголовье не стало, но болезненных ощущений больше нет! Суммарная толщина демпферов получилась 3 и 5-6 мм. Осталось подобрать что-нибудь подходящее и приклеить в указанные места. Гран мерси за фото! а то так бы и проклинал линкольн/текмен-овское оголовье. @Hlorofos, абсолютна та же фигня Чтобы не оттирать потом стекло от жира, перед натягиванием уплотнителя я не снимаю с него защитные пленки, а так, лишь уголки задираю, чтобы было за что подцепить потом. Сдираю пленки в самом конце - после установки стекла в маску.
1 балл
-
Это мой первый в жизни шов с поддувом, длинный шов пока не получается, проплавление разное потому что каждый участок делал на разном токе, эксперименты однако. Аргон для меня хобби, за последние время это лучший релакс после "выноса мозга на работе". За указанные ошибки огромное спасибо, буду править. Ваш шовчик исполнен в импульсе и ли нет, телом или с присадкой?1 балл
-
Из за окислов на месте прихваток же, их греть сильно надо чтоб переплавить и смысл поддува, в данном конкретном случае, получился скорее научно-познавательный. Возможно стоит попробовать, прихватки делать с меньшим проплавлением. Ну это, нам со стороны легше же рассуждать1 балл
-
@Mikhailsvarka, А это всё зависит от самих вас,цена заключается не длины шва (как в большинстве принято считать стоимость см.),а от сделанной работы и сложности её,предварительно оценив. А потом напрямую разговаривать с владельцем этого диска,устроит ли его это. Если диск не фирмач, и легко доступный на том же АВИТО,то зачем ему переплачивать. Думаю понятно расписал,о палке и двух концах.1 балл
-
не фантазируй. Ну тогда почитай про проблемы с Пико - http://websvarka.ru/talk/topic/4130-otkliuchenie-vrd-na-ewm-pico-300-cel/?hl=%2Bewm+%2Bpico+%2B180 http://websvarka.ru/talk/topic/4947-polzovateli-ewm-pico-180/?hl=%D0%BF%D0%B8%D0%BA%D0%BE&do=findComment&comment=1199141 балл
-
@supoplex,. может,тупо большой расход газа для него.. вот и квакает однозначно ремонт или замена1 балл
-
Спасибо!!!1 балл
-
Спер на остметалл
1 балл
-
Так он так и делал. @spin, У тебя у шва цвет есть, это самое главное. Самогонщикам пофигу какой цвет шва, главное что б не ржавело. Вижу с поддувом варил, покажи что внутри.1 балл
-
Кратер не заварен, поиграйтесь со временем спада тока, скажем в районе 2,5-3 секунд. Цветное пятно - побежалость же. Для этого соединения вылет поменьше, мм до 5, даже с линзой. Ещё лучше конечно вращать трубку, красивше будет (взять 25 уголок, трубу сверху, второй рукой вращать трубу, и считайте сварка в один проход, тем более вы в импульсном режиме работаете и сварку своим телом производите). Можно ещё поиграться с высокочастотным импульсом, от 100гц, дежурная дуга 5-10А, ток импульса от толщины, скважность 15%, шовчик будет поуже.1 балл
-
@morgmail, мои наблюдения за судьбой аппаратов, проданных через местный магазин-трудно назвать статистикой, но, как говорится, тем не менее... Один Форсаж-200 П/А, один Форсаж-200М и ездили в Рязань и ремонтировались после гарантийного ремонта в ГРПЗ уже в местной мастерской, толком не поработав после покупки. После "выведения блох"-пашут нормально. Однако же "осадочек остался". Всего Форсажей тут продали от силы штук пять. Многовато ремонта, однако...1 балл
-
@El_Coyote,качество газа под вопросом, и если макнули электрод - перезаточка (не должно быть на нем лишнего и за границей заточки) опишите режимы сварки на постоянке и переменке.1 балл
-
Довольно распространённая человеческая черта - учиться на своих ошибках, а не на чужих. Зайдёт ко мне в мастерскую какой нибудь механик, поводит носом, назадаёт глупых вопросов, пока что нибудь ремонтирую, а потом -"Сколько за работу?", "Тыщу за пятнадцать минут?","Ух ты!!!", ""Сколько сварочник стоит?", "Нихрена себе!", "А китайский?". А потом мне привозят на переделку детали "заваренные" без малейшего намёка на подготовку, загаженные сверху. "Сварщик не хочет учиться, не получается, не можем настроить" - и так далее. А есть и такие, у кого что-то получается, по их мнению, и сразу начинают "бизнес". И многих клиентов устраивает такая работа, так как они не знают, как должно быть.1 балл
-
Влияет. Потому как электролиз. Именно по причине недопущения электрохимической коррозии в нержавеющие баки бытовых электронагревателей ставят магниевые аноды.1 балл
-
Вы там решайте , а я каждый день там буду от начала и до конца + монтаж и демонтаж Так что ... в любое время. Из личных пожеланий: желательно не в разгаре дня. Обычно в это время народа очень много и на всех не хватает. Даже пары слов не бросить. Получается, только за руку подержаться. Выставка это не бюджетное создание... т.е. фирма отвалила денег и конечно не верно если не будет отбиваться. Следовательно просто потрещать я всегда за но не во время основной работы. Прошу отнестись с пониманием! Ближе к вечеру или начало выставки самые плавные по народу. Середина выставки и водички не глотнуть. А тем более если будет сбор! Кстати, кто имеет вопросы по оборудованию Helvi, я не в плане покупки, хотя и такие то же приветствуются, а в плане, кто УЖЕ КУПИЛ, прошу все же заглянуть к нам на стенд и все ваши замечания, предложения, вопросы и просто хвалебные слова будут с радостью выслушены и записаны. Если есть недочеты или вопросы по настройке, по месту будем крутить и разбираться! Любая критика принимается! Прошу только не бить, а вначале рассказать С уважением, Игорь.1 балл
-
Если форумчане не возражают, то я могу в этой же теме выложить фотоматериалы со сварочной выставки в Дюссельдорфе. Интересно будет сравнить с экспонатами там с тем, что будет представлено в Москве.1 балл