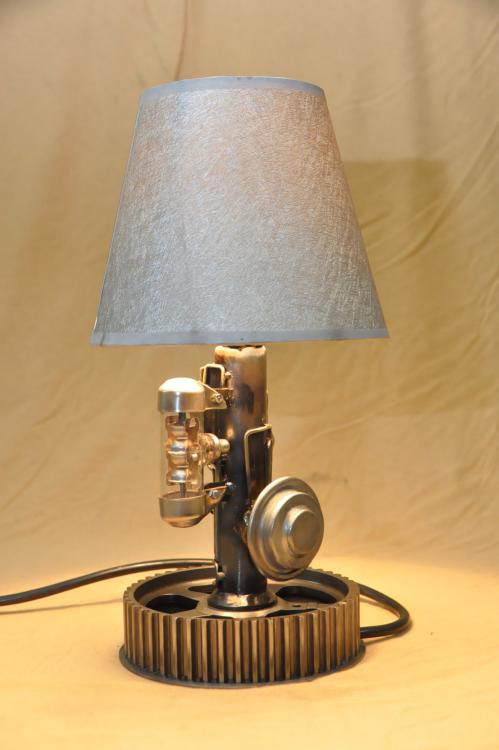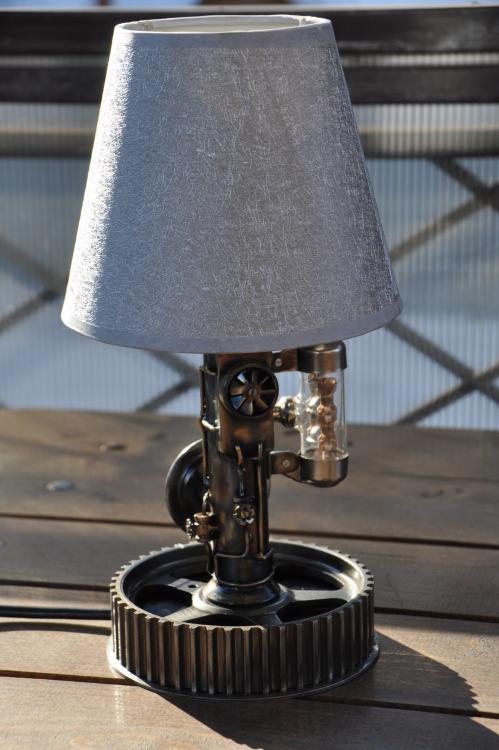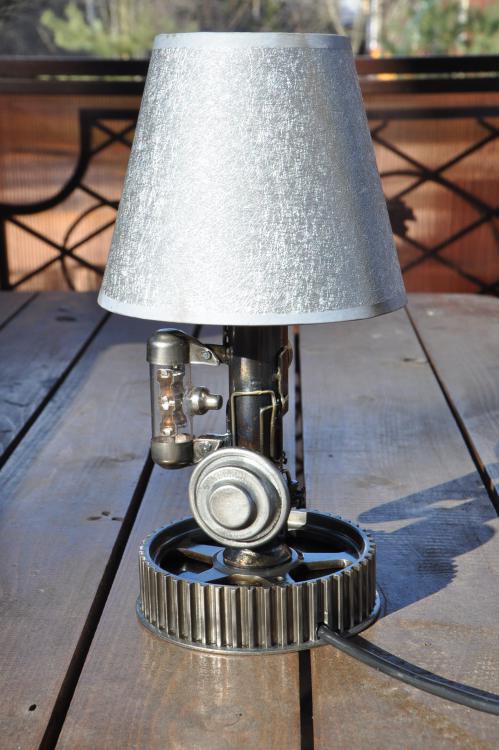
Лидеры
Популярный контент
Показан контент с высокой репутацией 30.03.2017 в Сообщения
-
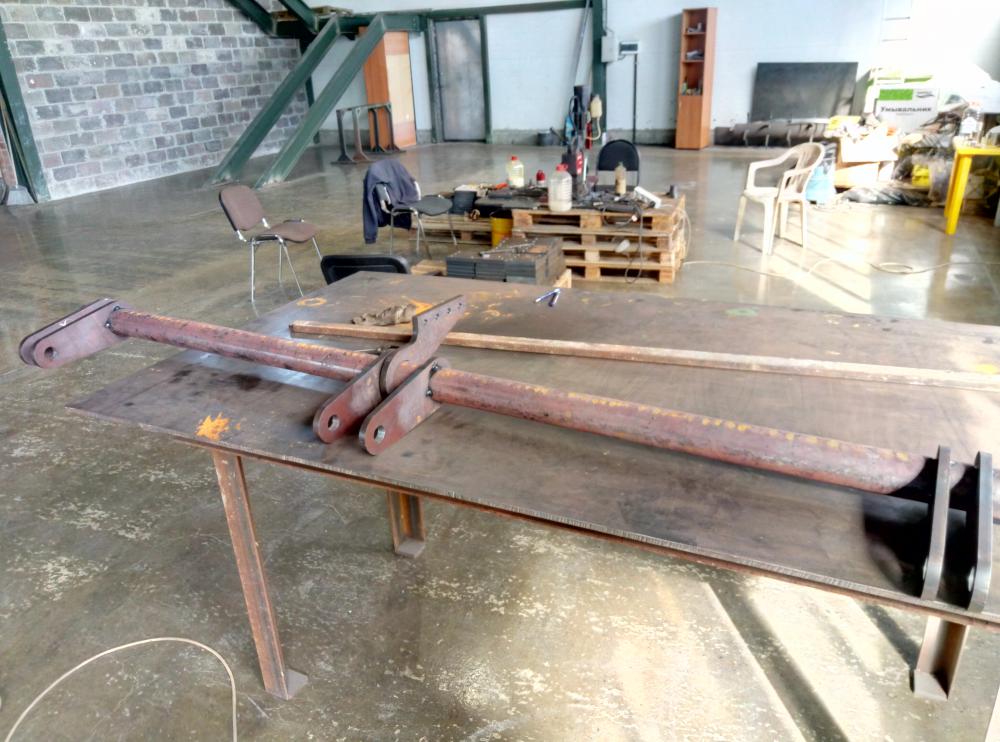
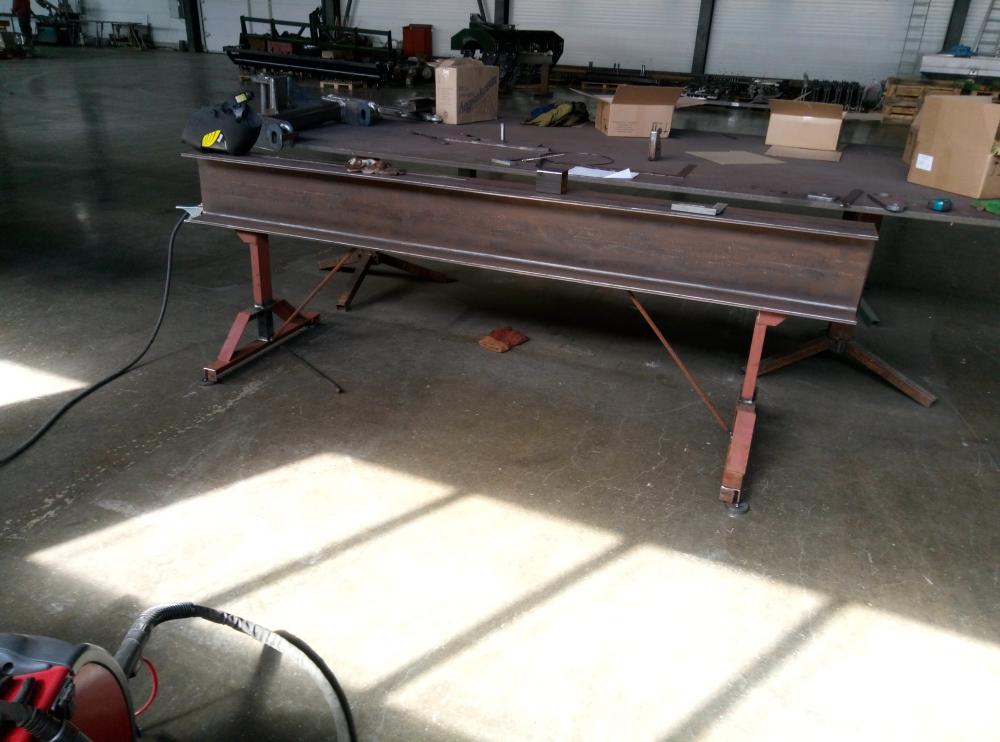
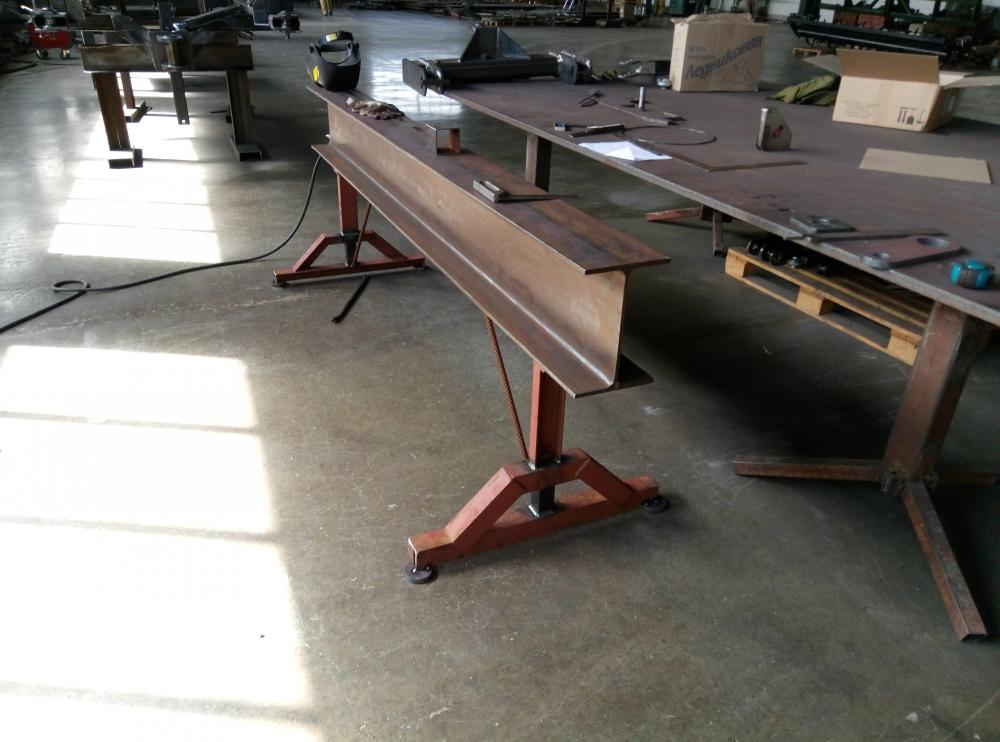
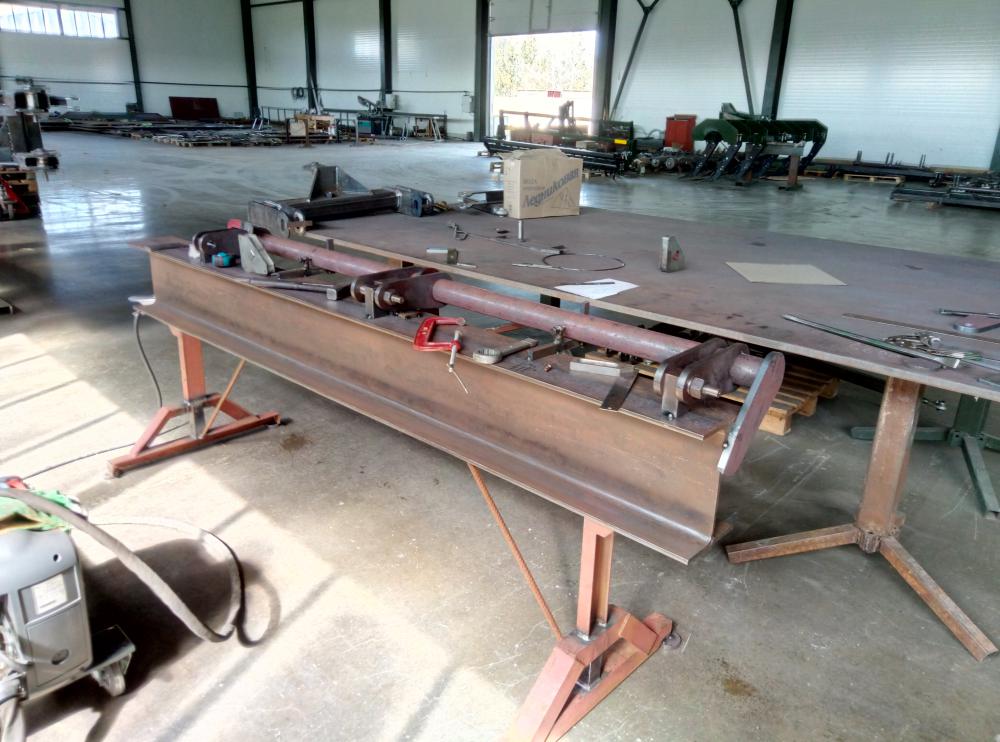
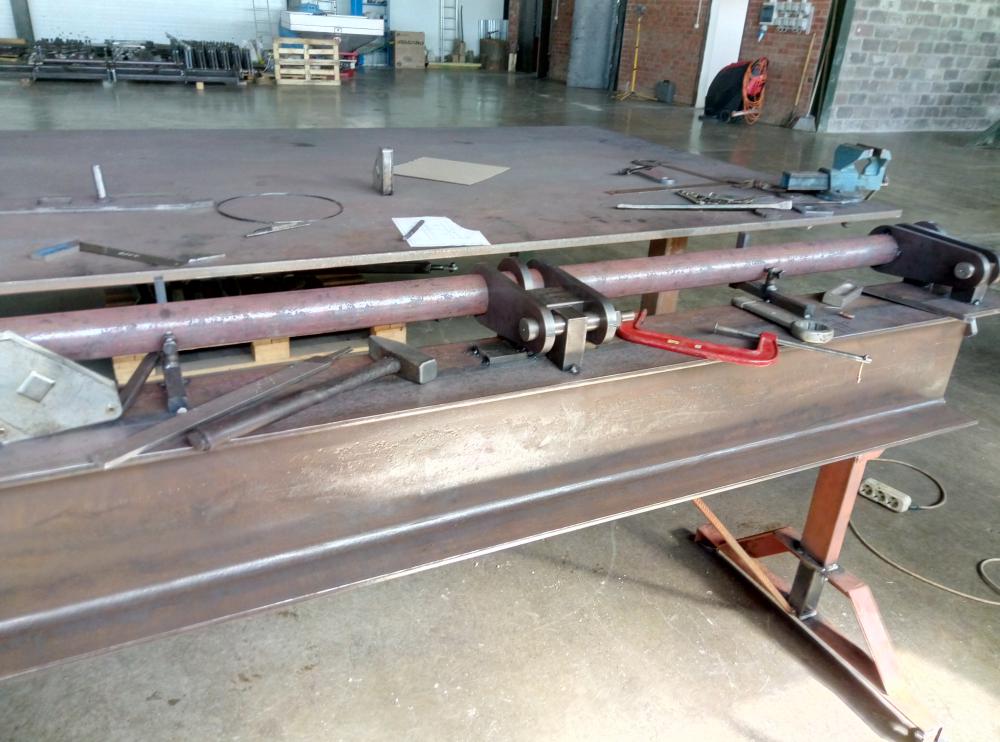
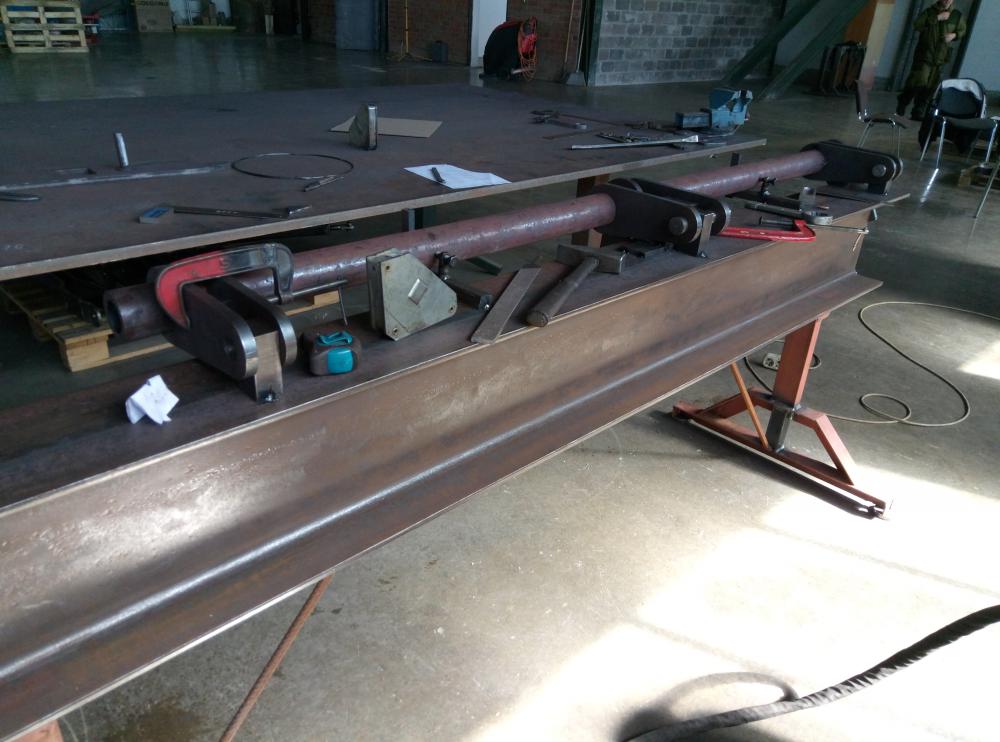
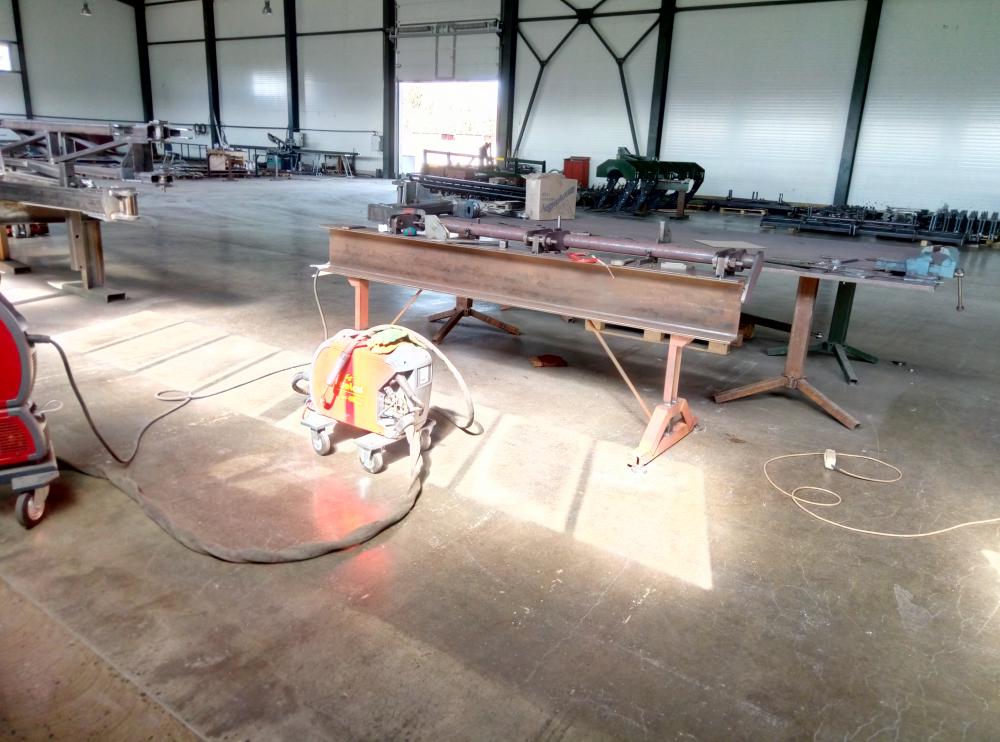
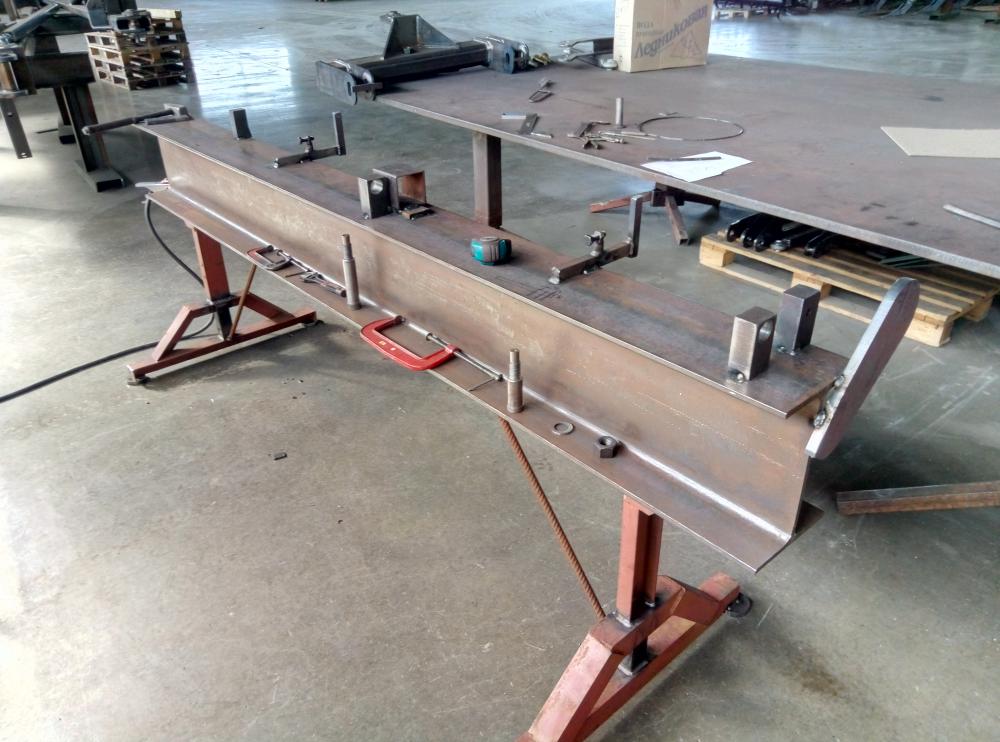
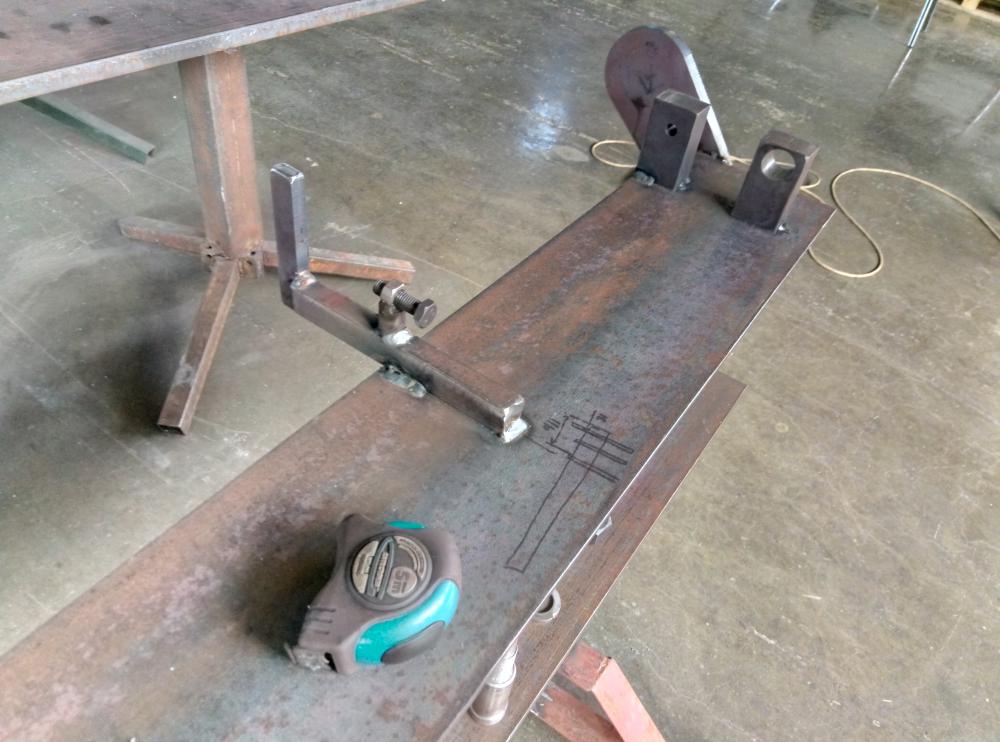
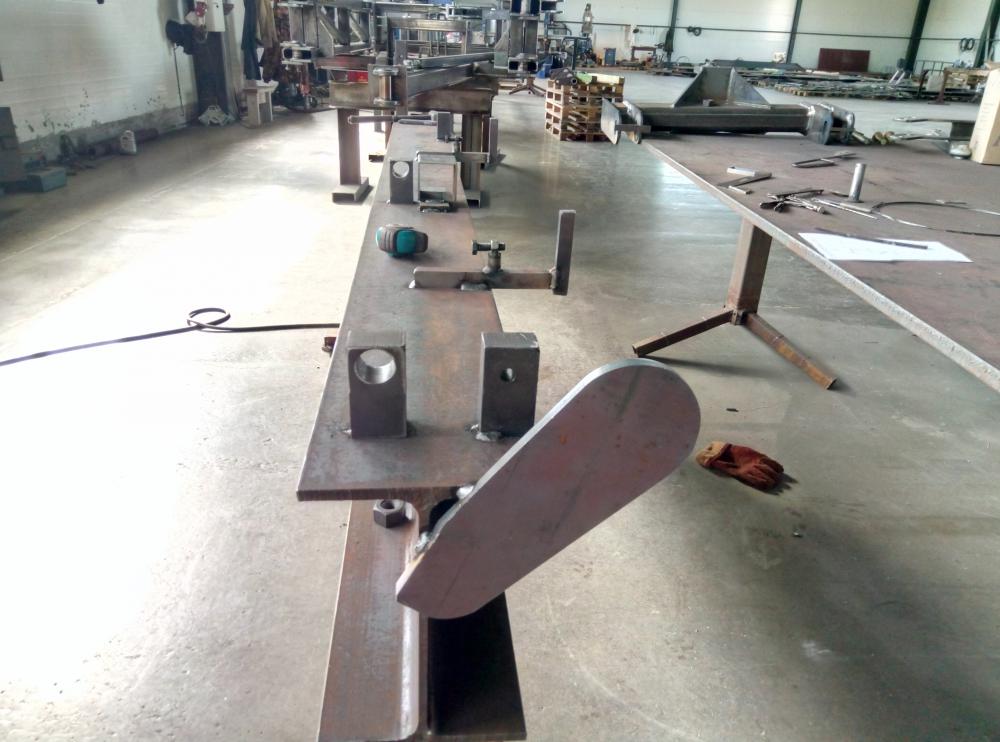
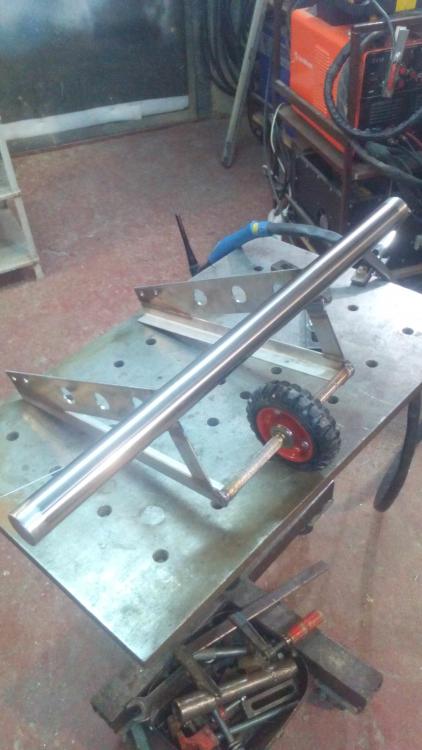
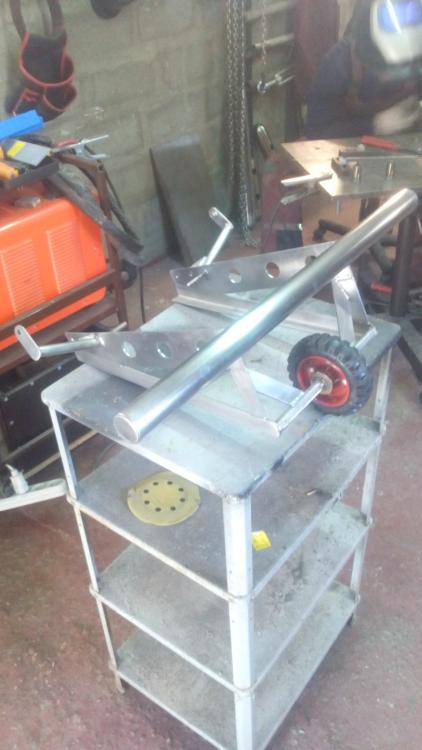
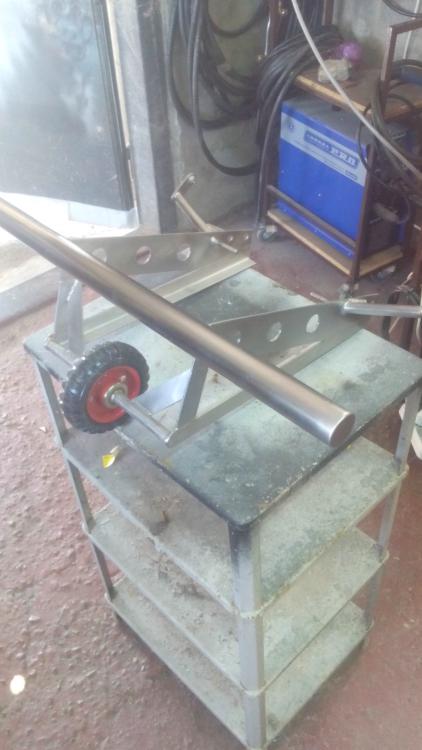
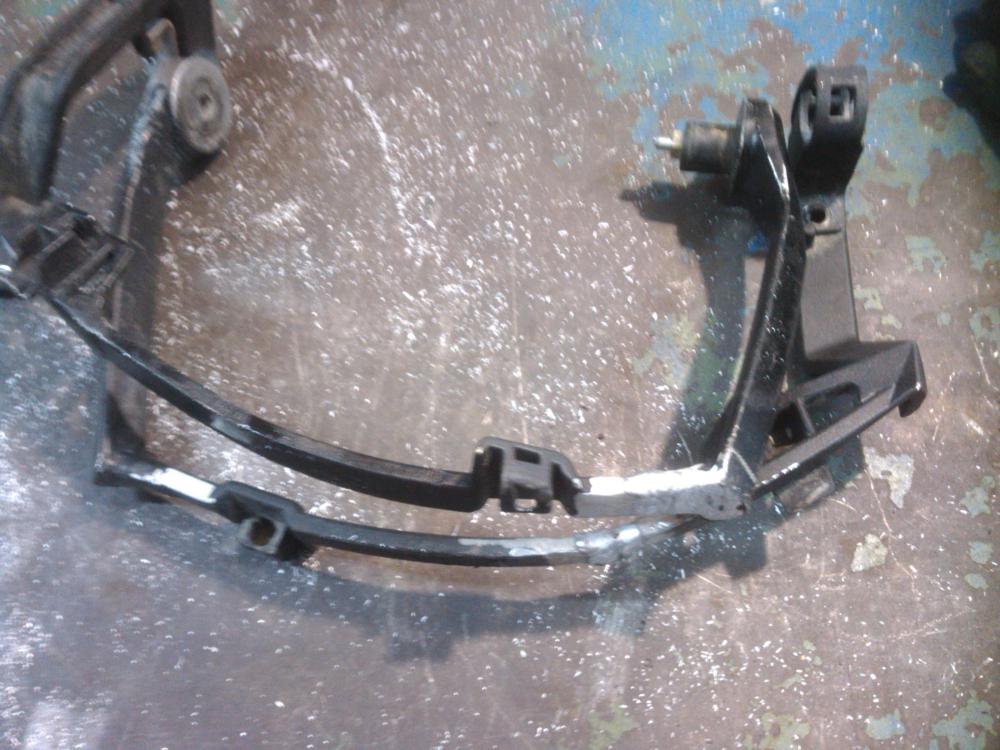
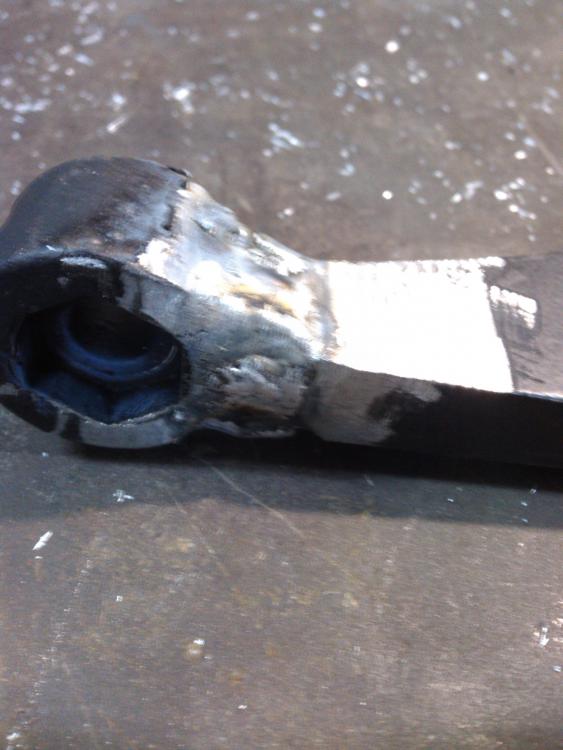
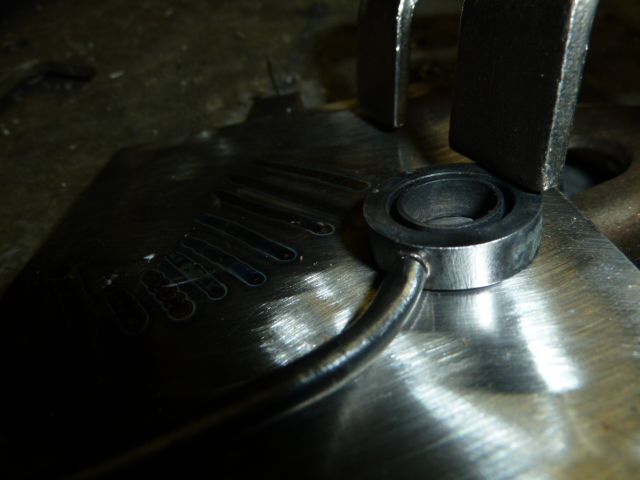
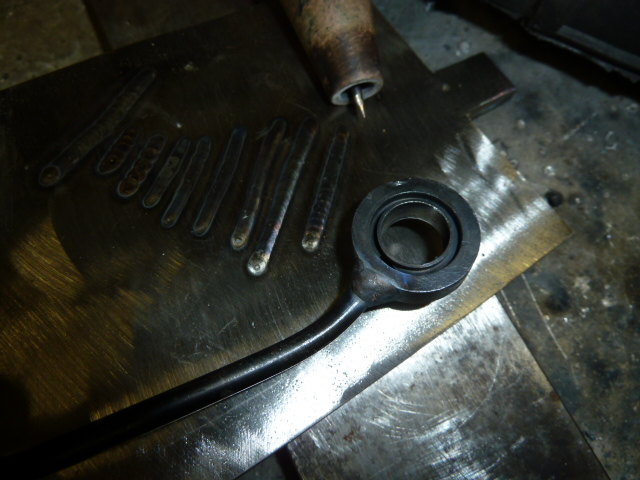
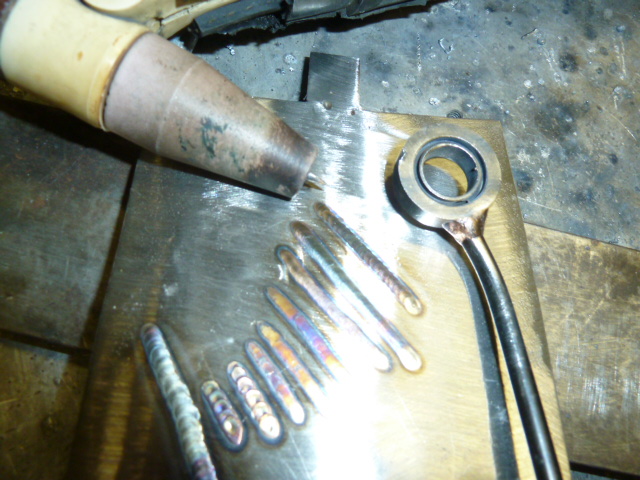
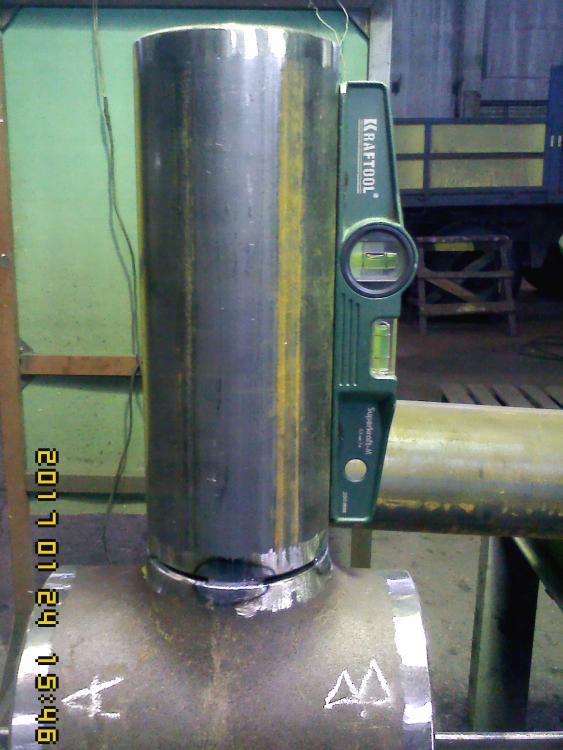
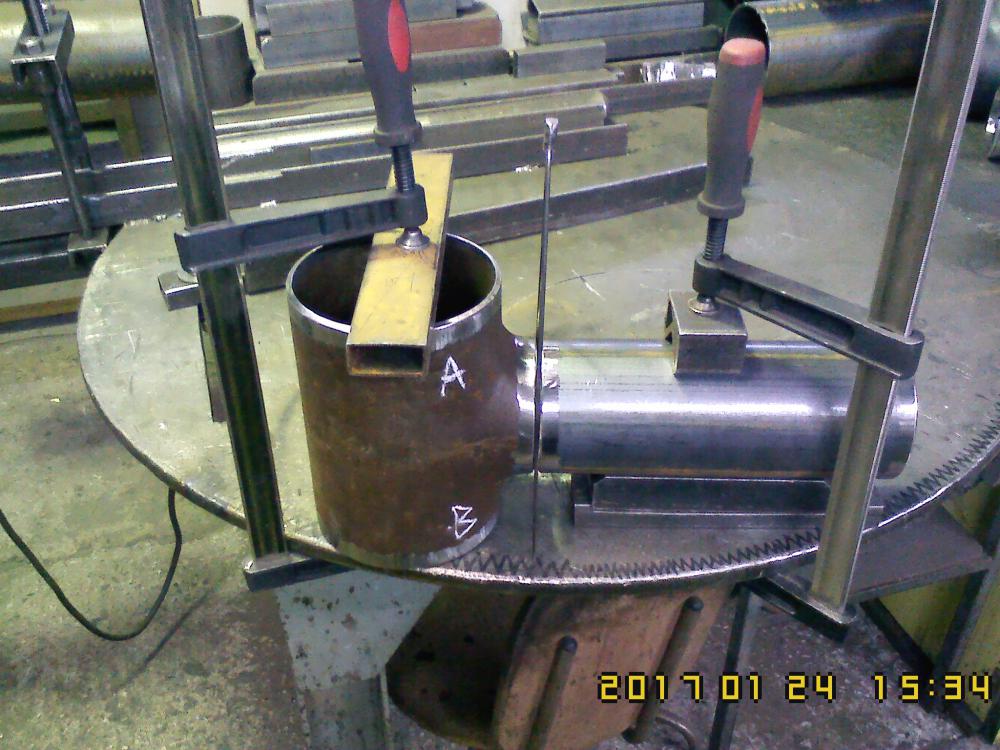
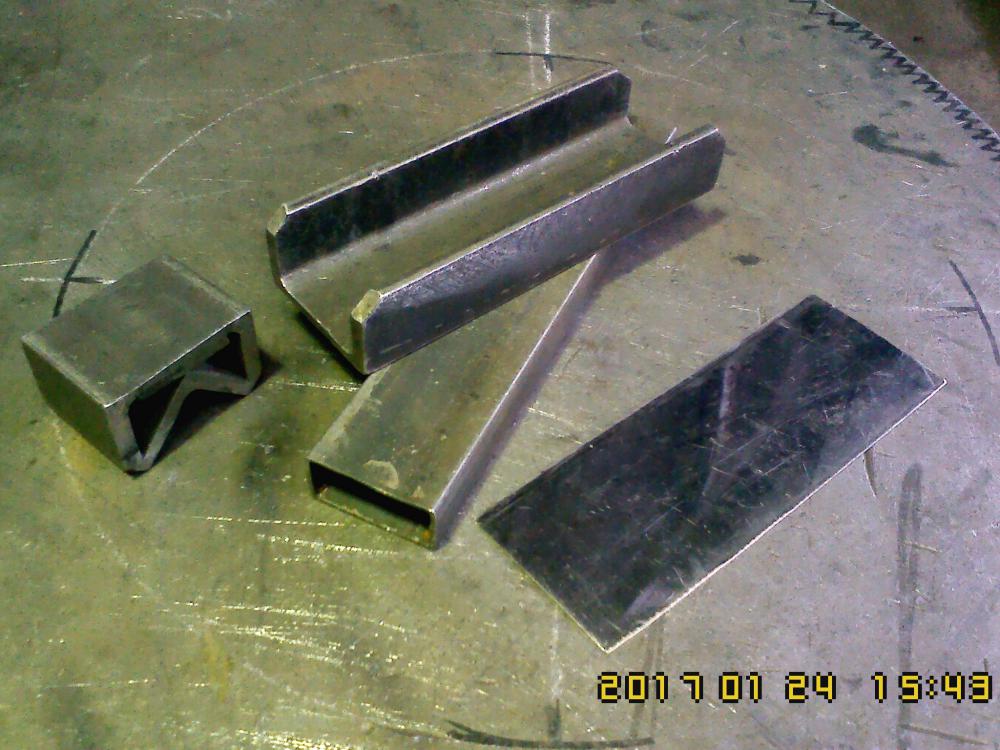
Немного о моей направленности на работе. Вот надо изготавливать вот такой вот узел. Эдакая труба с ушами. Она в работе своей проворачивается градусов на сто, значит уши должны быть строго в размерах, под прямыми углами ко всем секущим плоскостям. Плюс к тому же отверстия на одной оси должны быть. Плюс ещё и положение ушей на трубе не должно быть привязано к длине трубы, а то мало ли -- немного ошибутся при резке и поплывёт всё. Нашёл кусочек двутавра оставшегося от стройки, почистил, поставил на ноги. Всё что красненькое, это тоже нашёл в готовом виде. Дизайнерские такие ножки получились: Ну а дальше беспорядочный набор кадров изготовления кондуктора. Два дня провозился, в итоге имеем сборку этого узла за 10 минут вместо двух часов, отличную повторяемость и гарантированное исключение ошибок типа отметил 106 мм вместо 116, или ещё чонить перепутал, а при изготовлении двадцати подобных изделий фатальный косяк может случиться запросто.
 15 баллов
-
Челябинский хотдог http://svalko.org/data/2017_03_29_10_58img_pr0gramm_com_2017_03_27_27587fed546859b8.jpg11 баллов
-
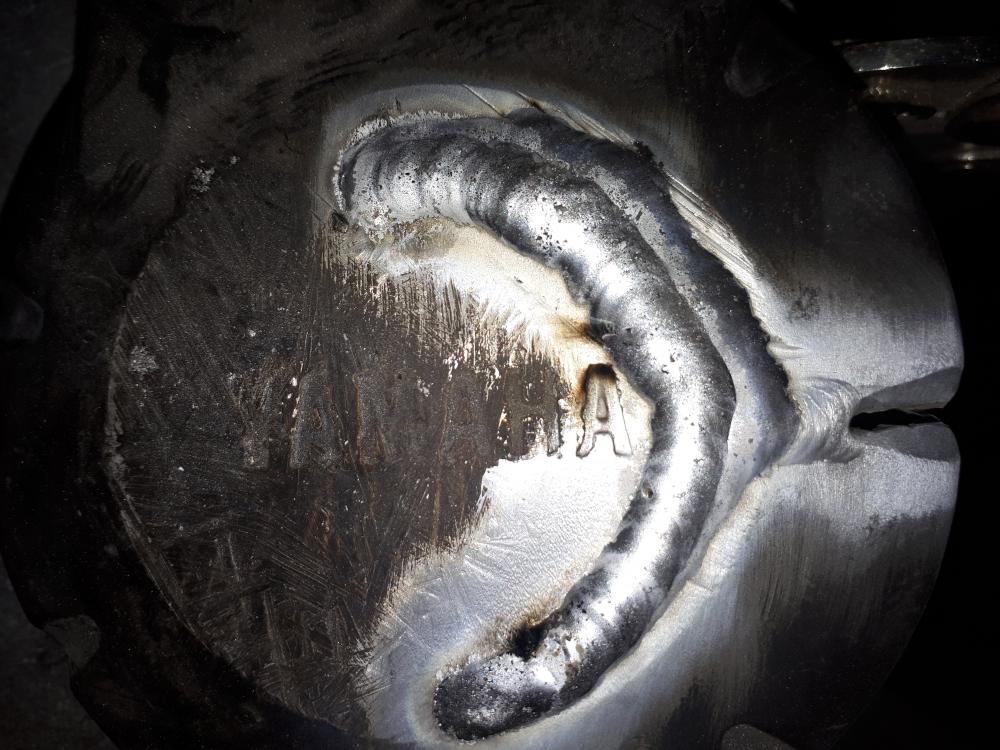
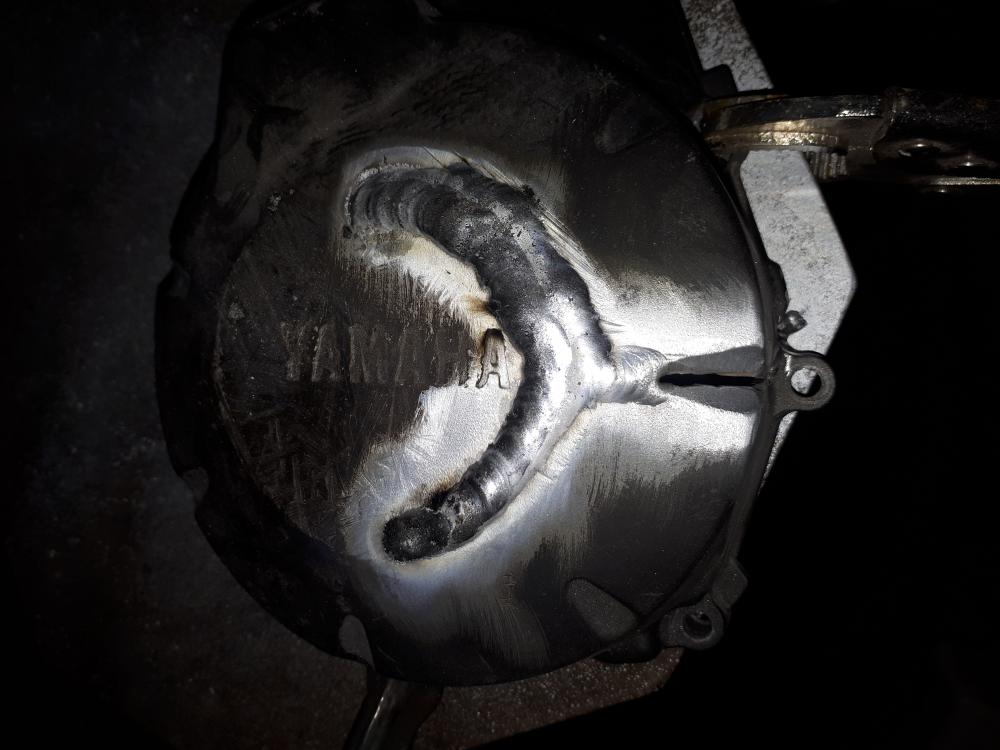
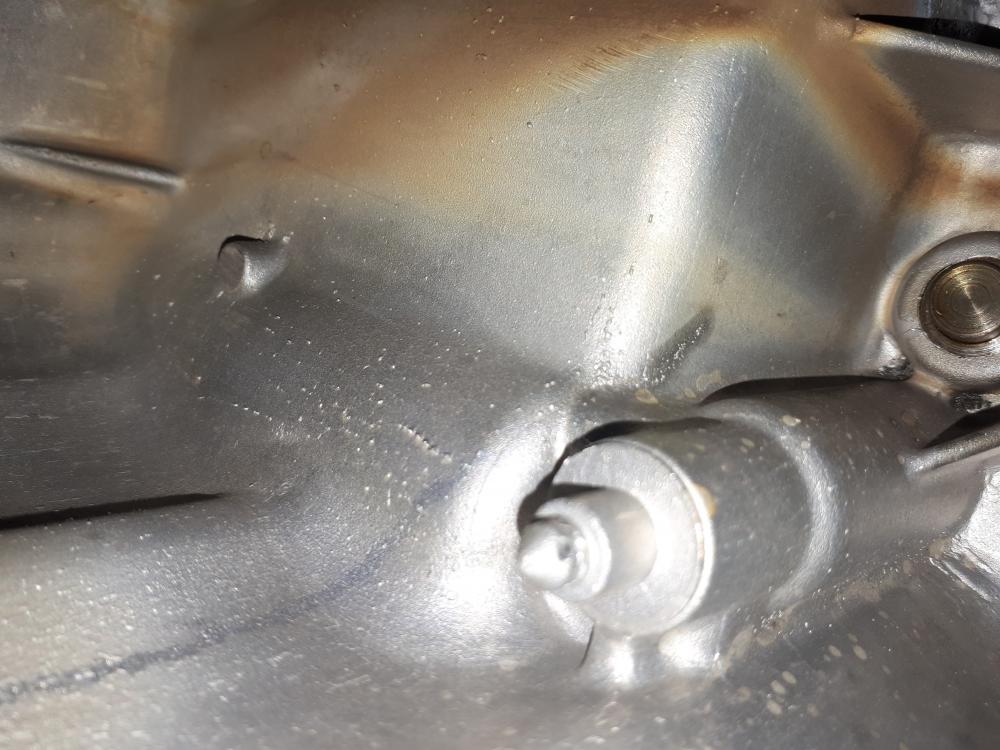
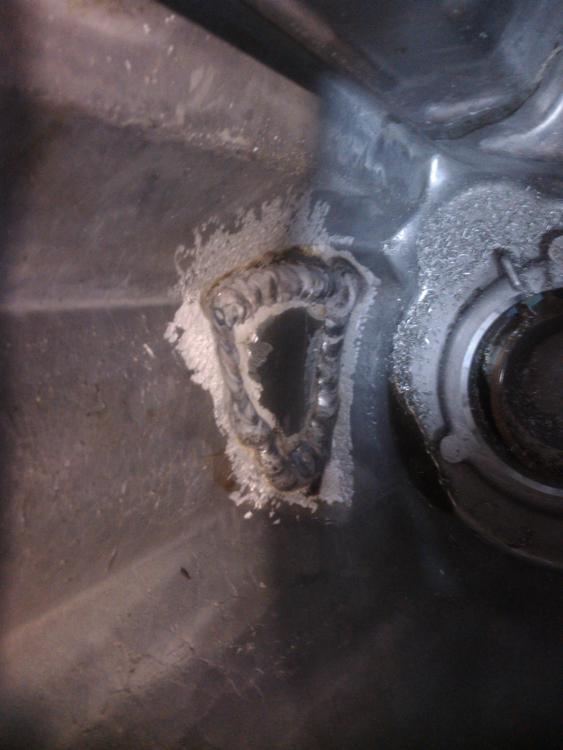
Крышка от байка Yamaha.
11 баллов
-
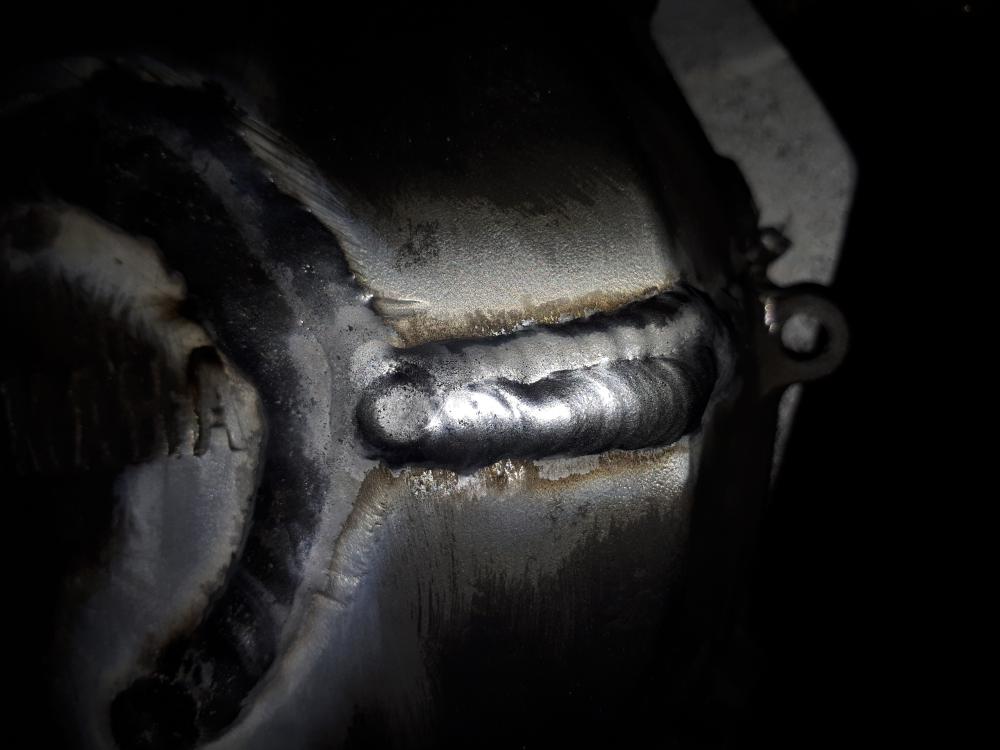
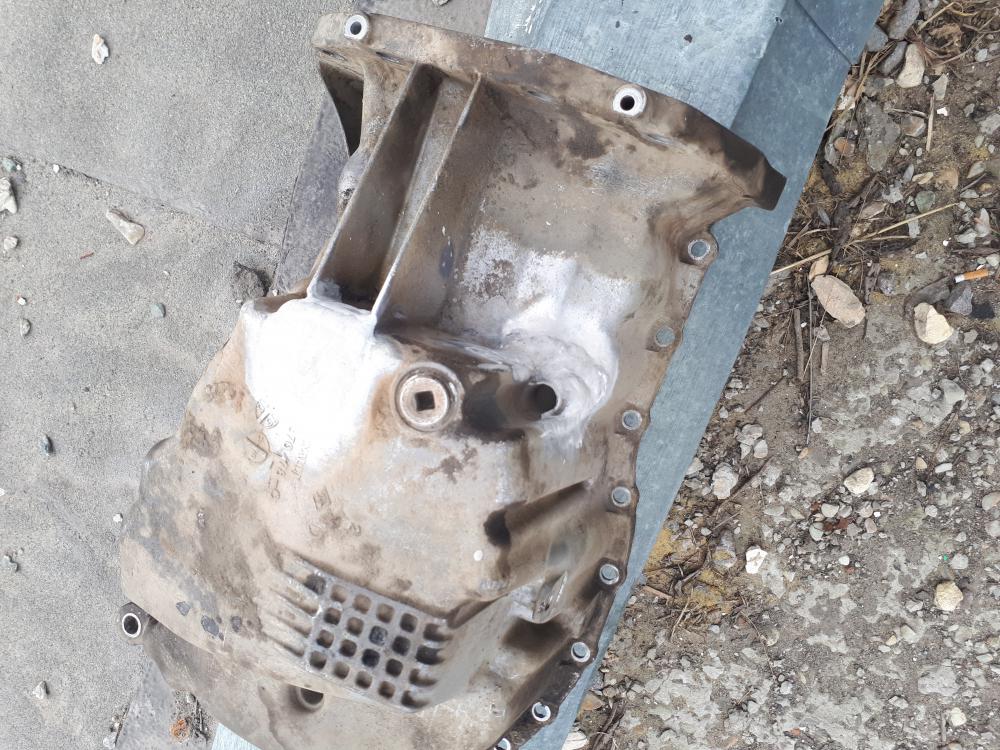
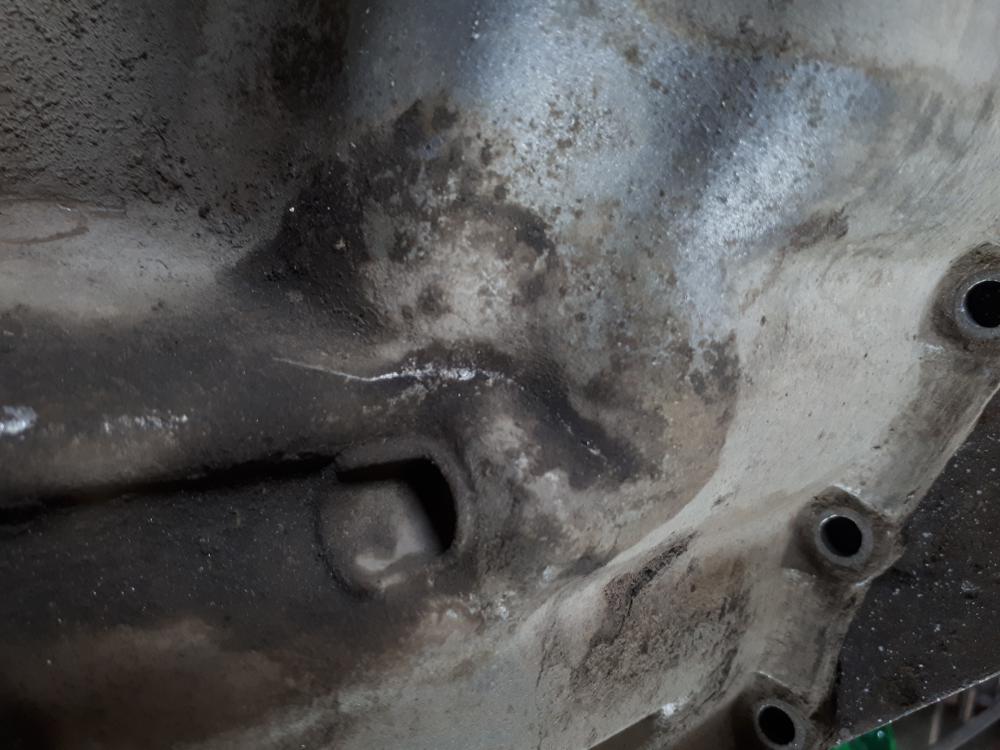
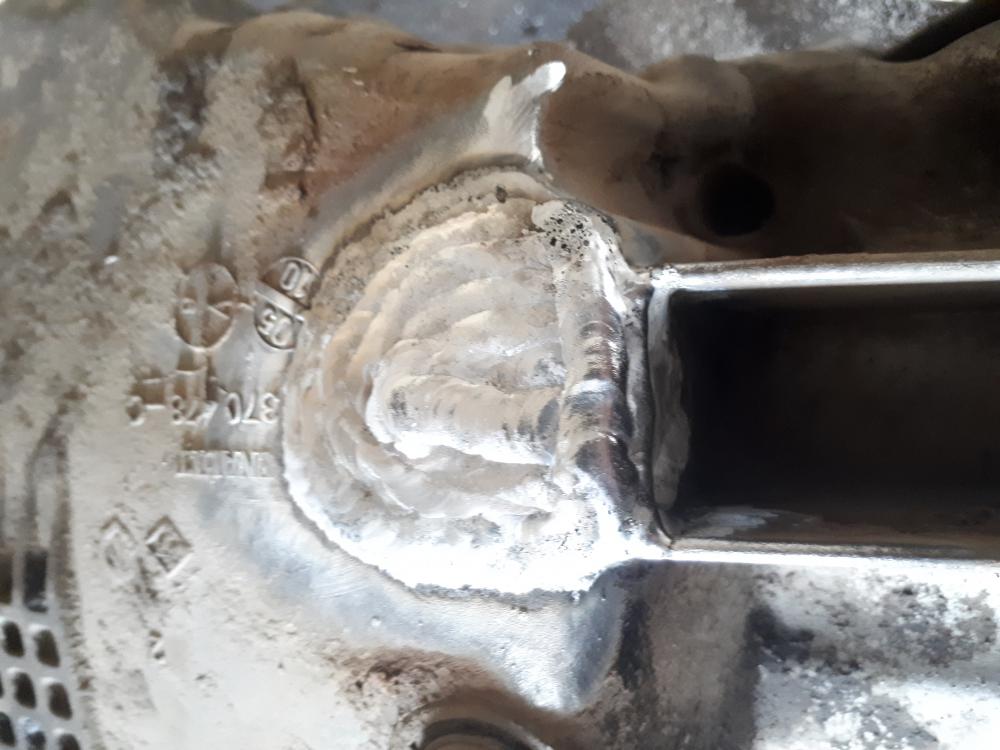
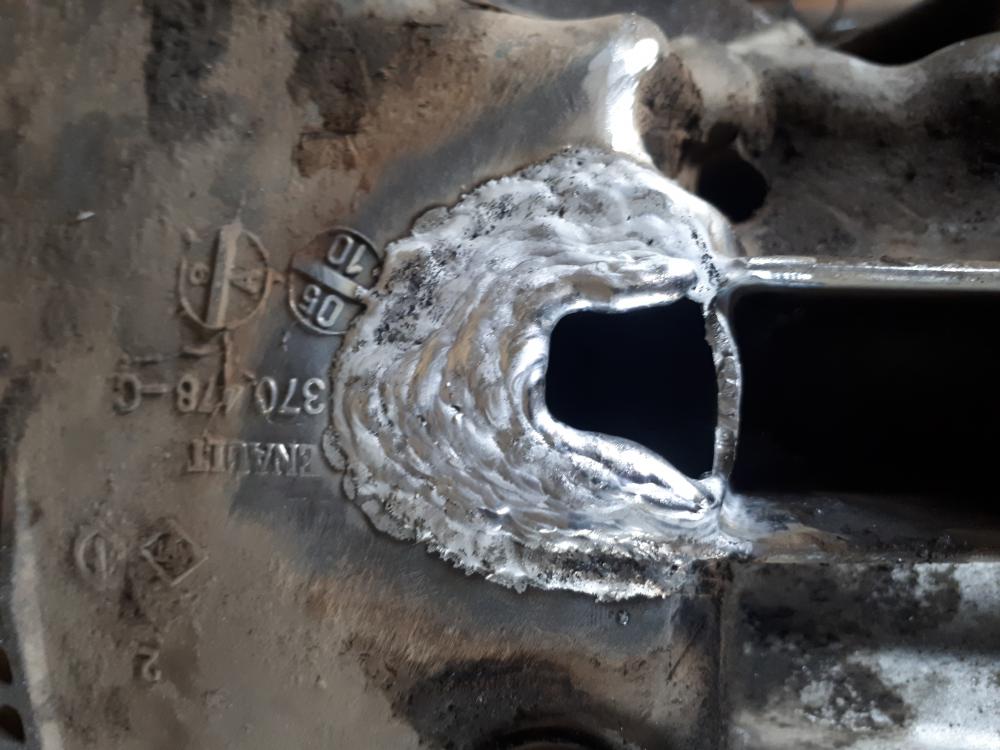
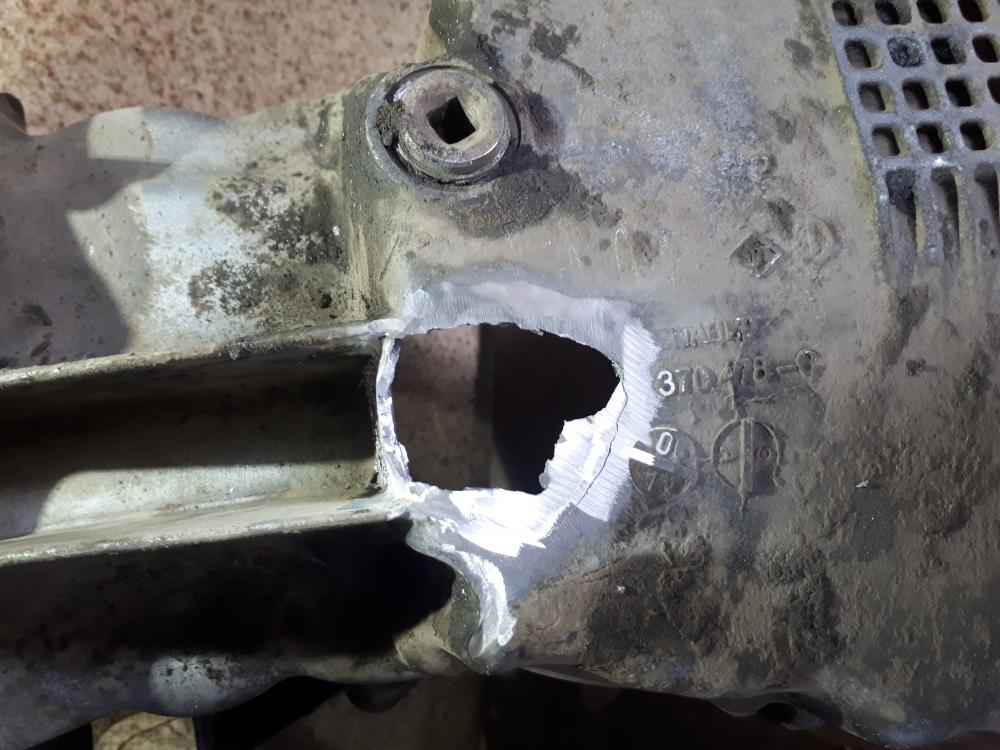
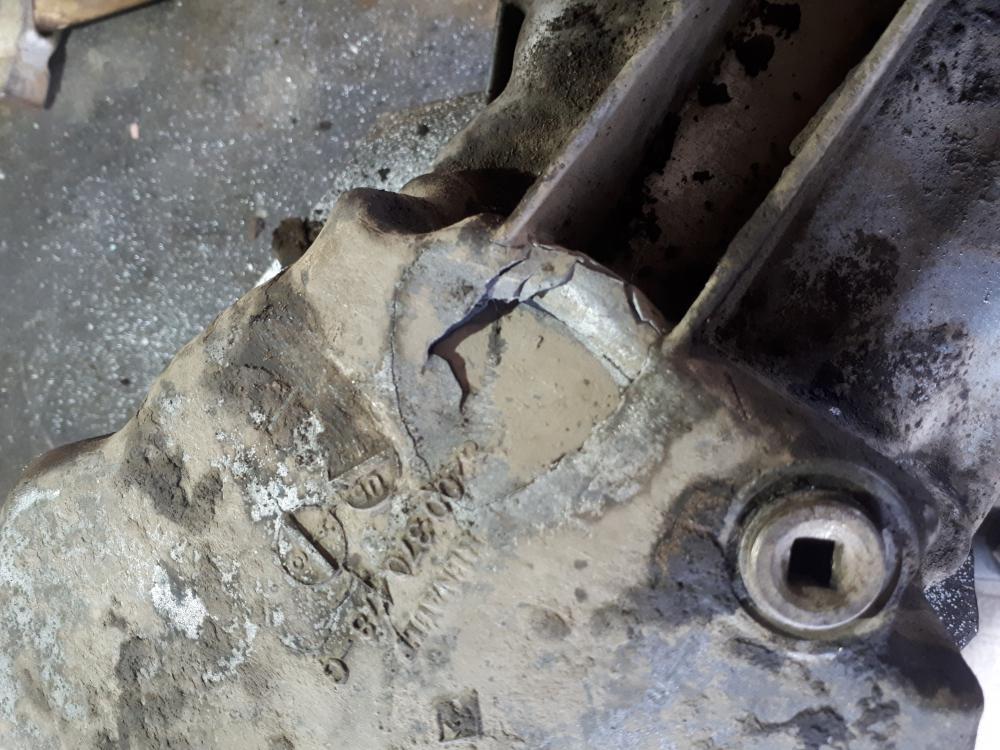
Поддон от Рено.
8 баллов
-
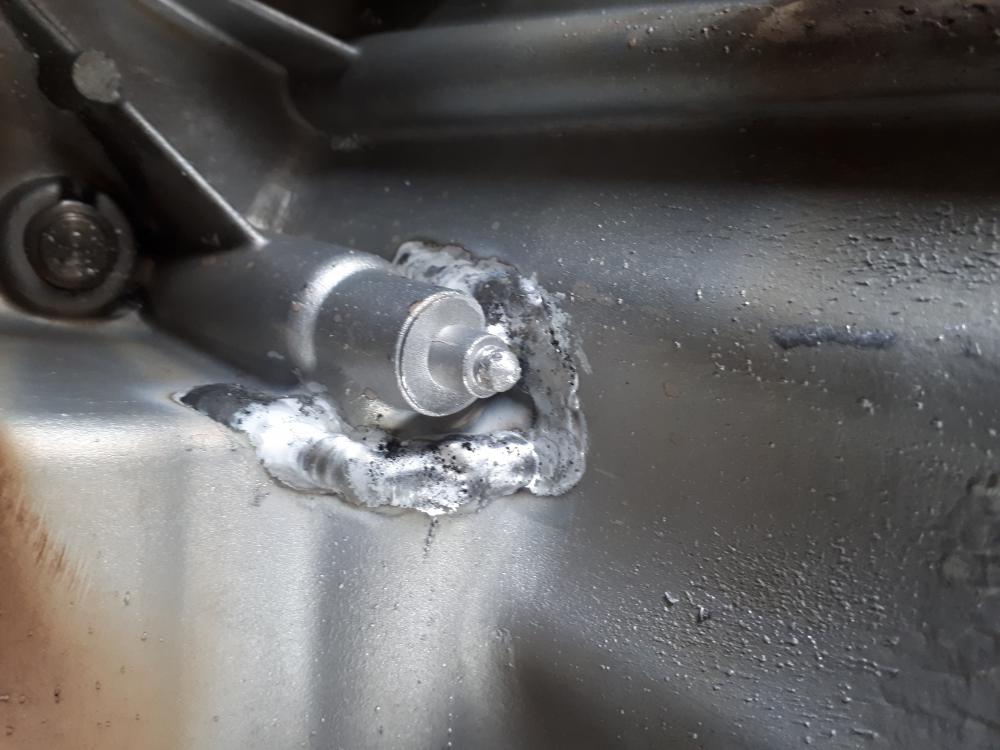
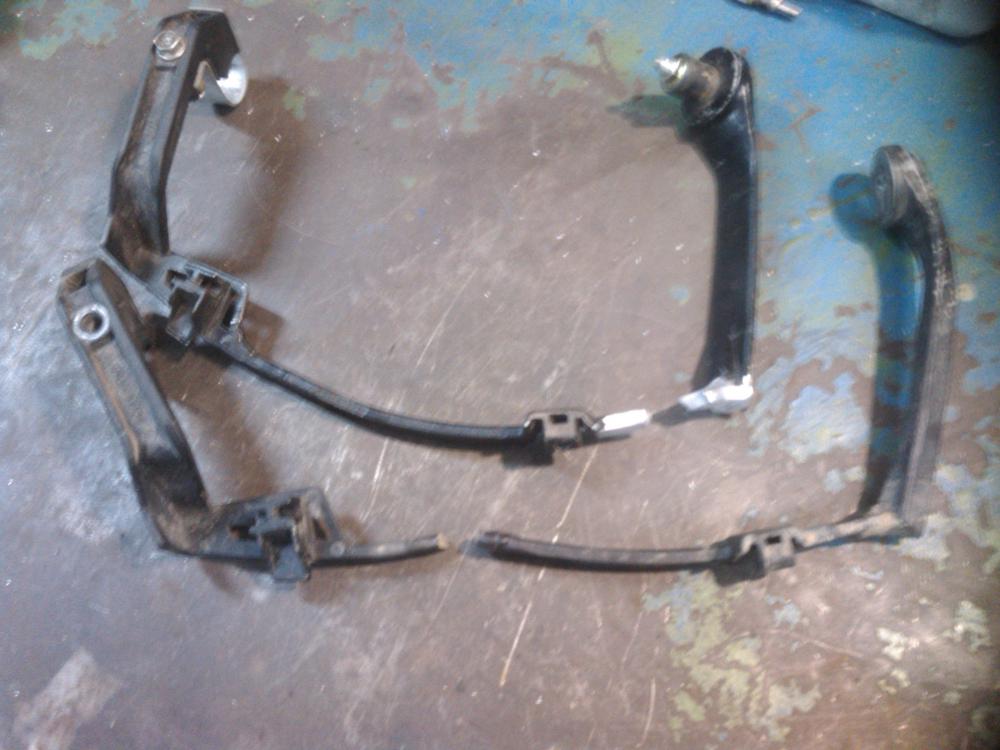
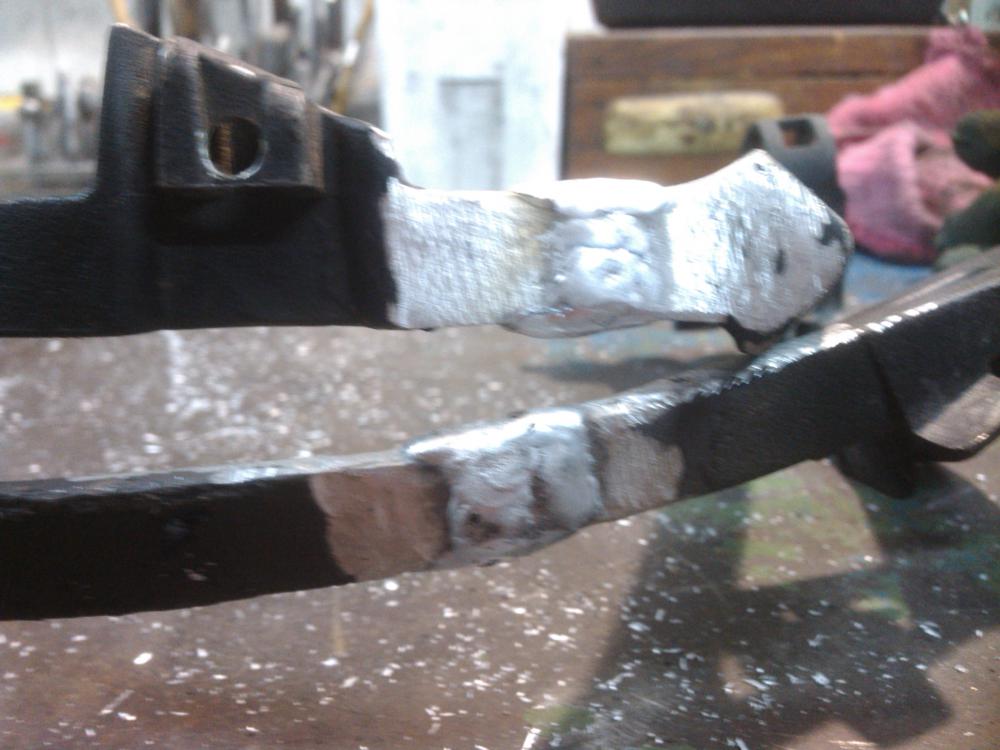
Crab Bar на Yamaha Raptor 700.Чтоб козлить и не переворачиваться.
7 баллов
-
Докладываю: дожал-таки я агнюков и те разобрались. На заводе анатомировали 29-ю голову и где-то внутри нашли проблему. В общем, не раскрывая подробностей, сообщили о том, что в ближайшее время вышлют новую голову. Бесплатно, по гарантии. Извинения-в устной форме по телефону.7 баллов
-
Станок для печатания денег, вот аппарат мечты...5 баллов
-
Мюллеру Либерману было скучно, он жарил плюшки и вспоминал, что где-то в застенках гестапо пытали пастора, от этого становилось совсем тоскливо, и плюшки исчезали на глазах.. На фотокарточке начало новой мойки.4 балла
-
еще нашел пару фоток)) прошлогодние конечно)))
4 балла
-
Да Вадим вполне доволен. Настройки интуитивно понятны на дисплее. Навигация вполне себе неплохая, привык сразу, еще бы пару крутилок добавить, которые можно было программировать на определенные параметры и будет огонь!3 балла
-
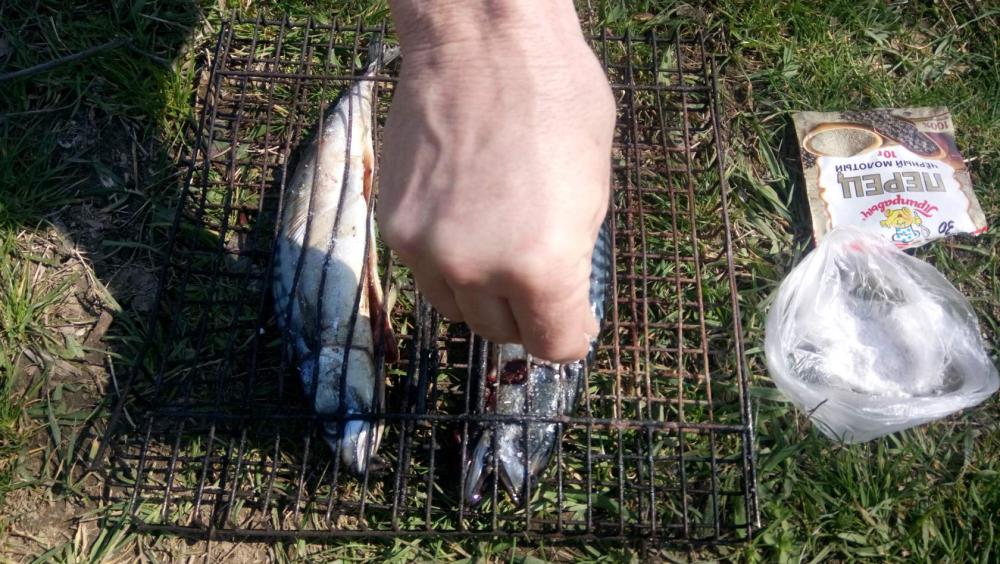
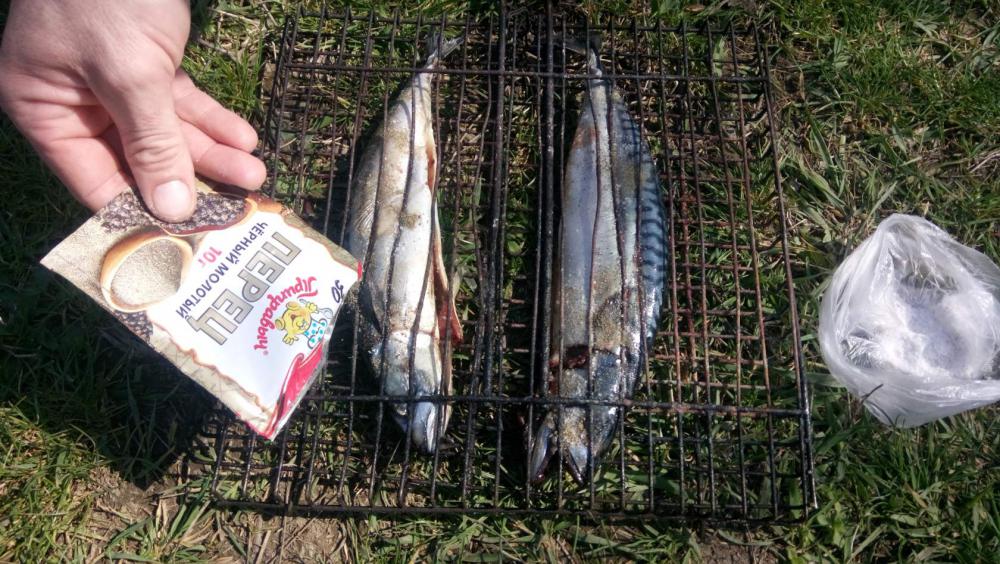
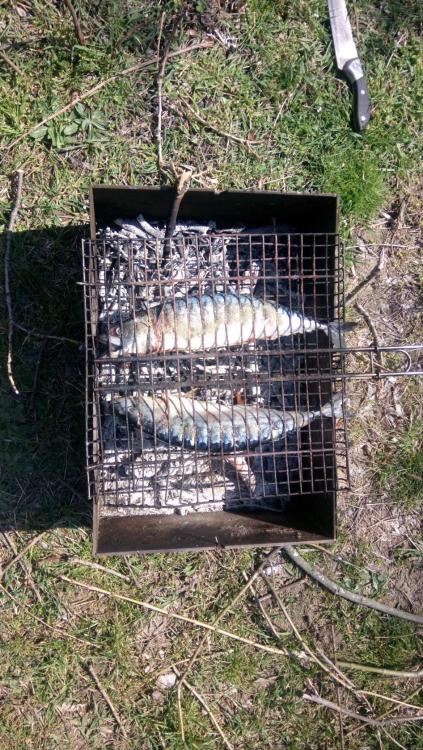
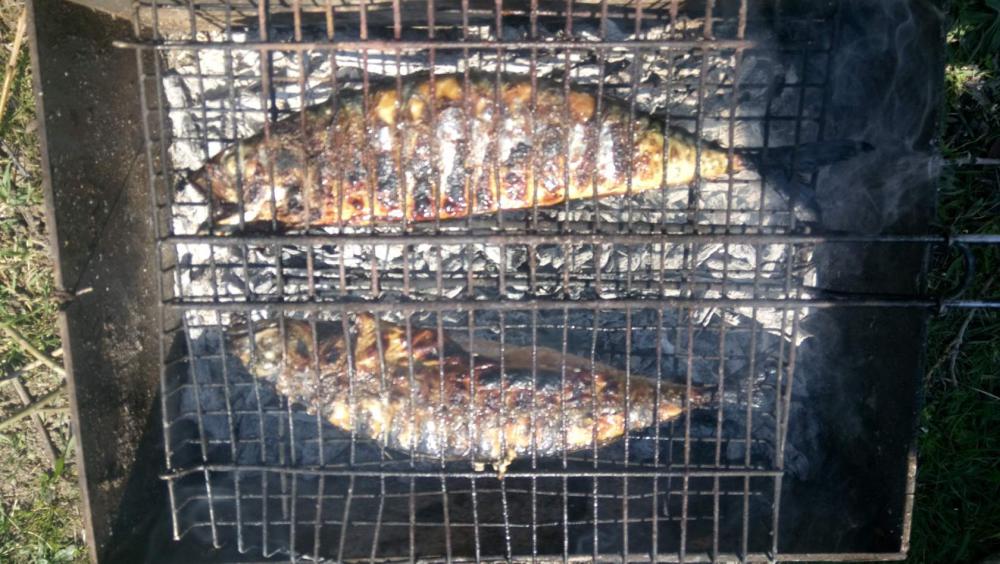
Скумбрия на мангале просто и очень вкусно.
3 балла
-
Михаил, смотря какой чугун . С Рязани в пятницу вернусь наверное уставший. Если хочешь в субботу приезжай я тебе Панч дам или привози свою чугуняку , варить будешь сам , а я подсматривать и думаю вдвоем мы ее ........3 балла
-
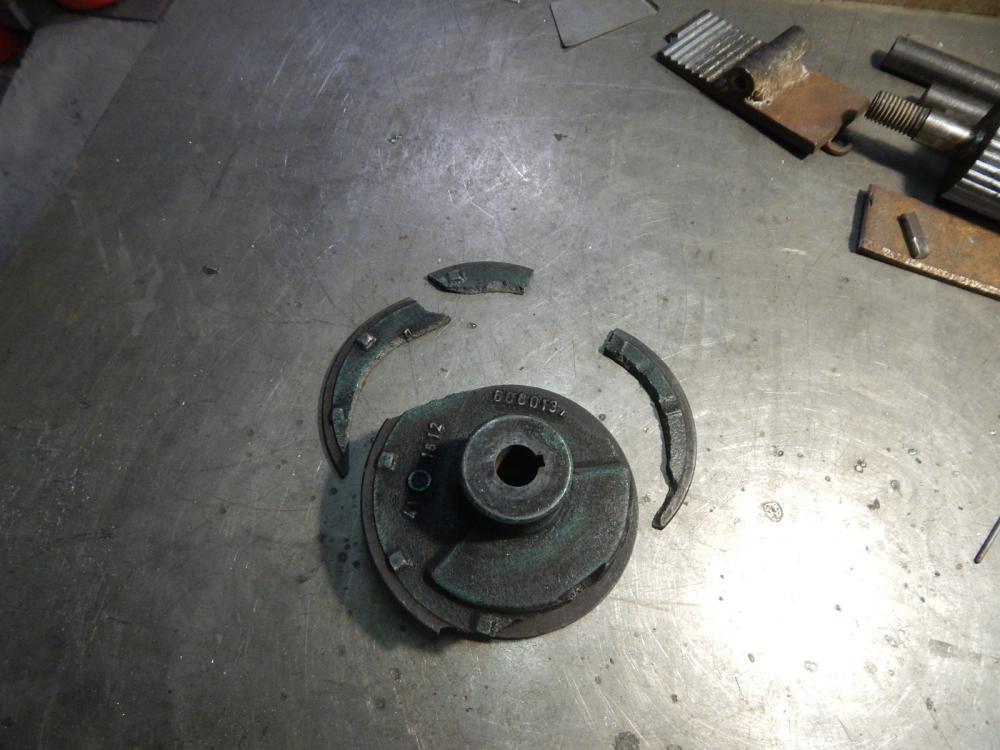
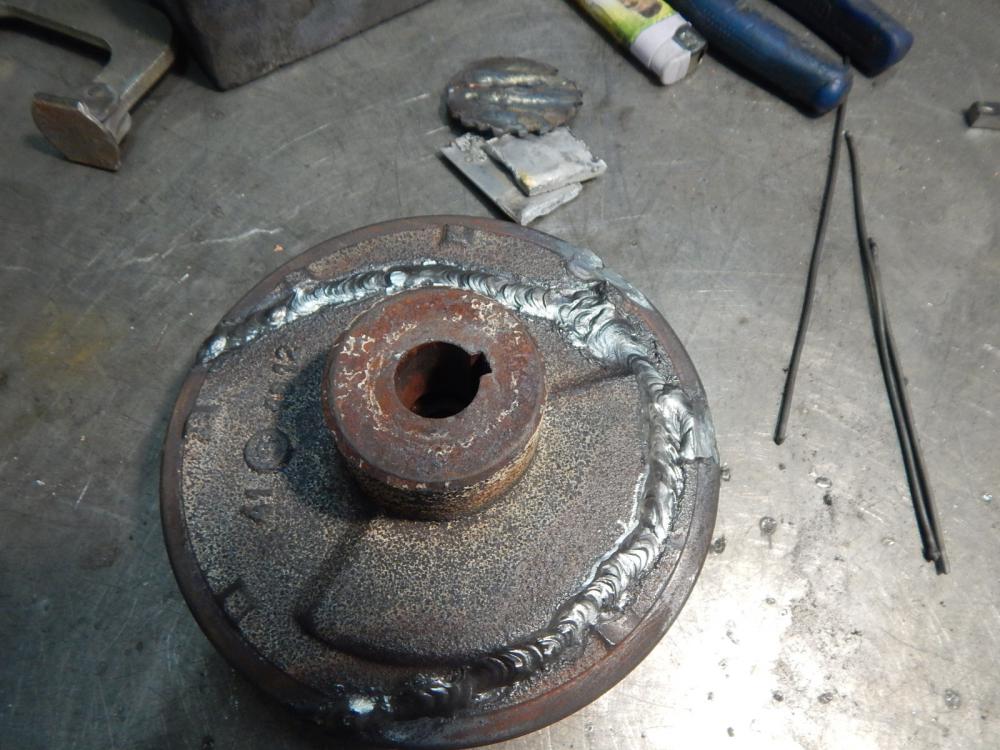
Рабочее колесо насоса. 25 см шва. Думаю,стоит ли такие детали вообще варить:разногласий с ремонтной конторой по цене...вплоть до разрыва - классический случай,когда цена ремонта превышает цену новой детали )
3 балла
-
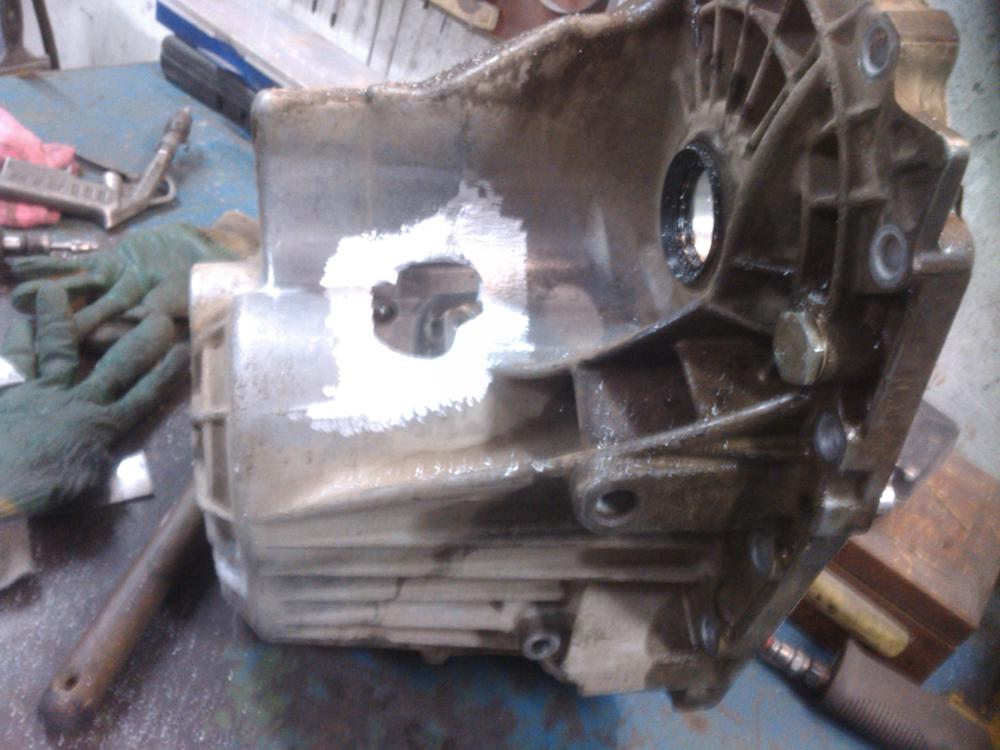
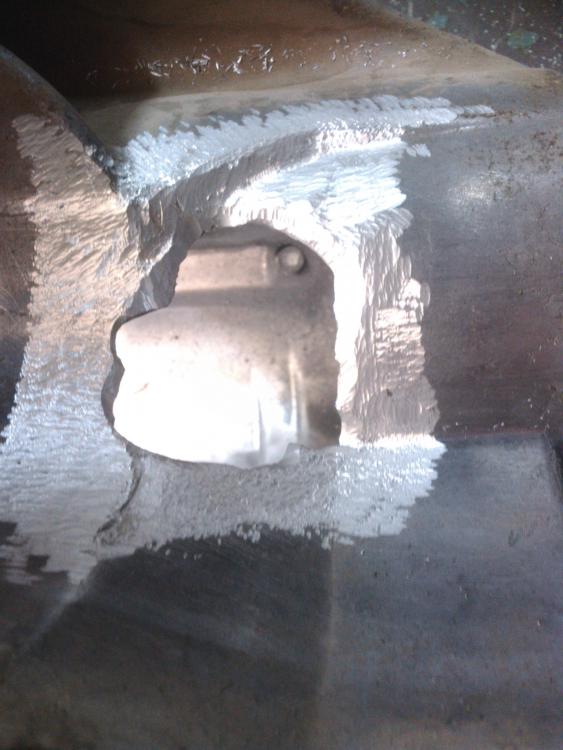
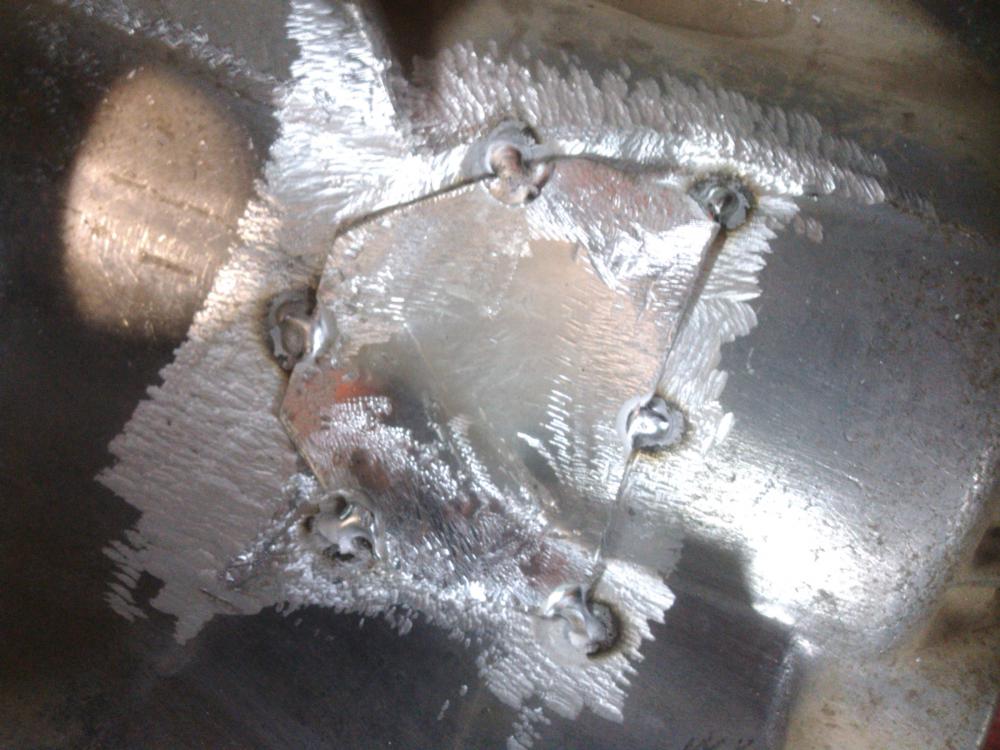
Немного сварки сегодня. КПП, последовательность работ по фото: Кронштейны под брызговики на ручки мото: Крепление зеркала, кто-то тыкнулся и отказался варить. За качество фото извиняюсь.
3 балла
-
https://www.youtube.com/watch?v=x_U2OB_xHes https://www.youtube.com/watch?v=_bWTg96UMgw3 балла
-
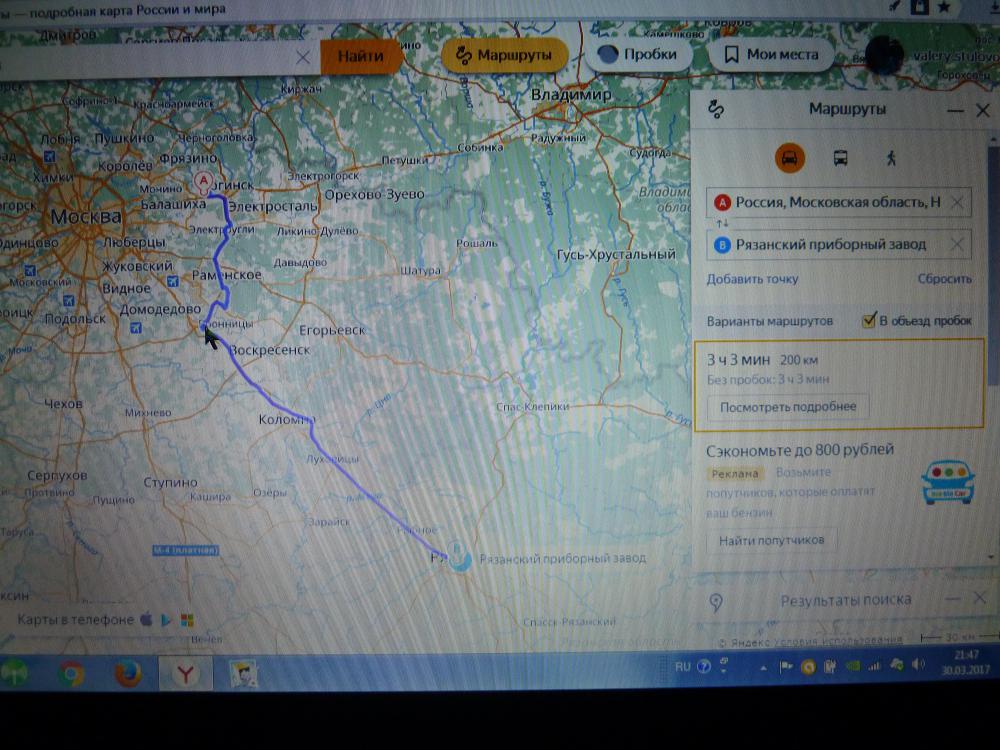
Не судьба!!!, знал бы отправился на перекладных электричках через Москву. Мужики, сегодня в 5.00 утра поехал на конференцию ГРПЗ и проехав 80км , мой авто первый раз в жизни не довез меня и в г. Бронницы накрылся подшипник помпы(про крутился 270тыс. км.) и естественно ремень улетел и потекла. В общем вернулся назад на эвакуаторе . Но не все потеряно, у нас там Виктор ( Hlorofos), звонил конференция прошла и ходили по цехам. Вернется и думаю ответит на вопросы что и как.
2 балла
-
@Дед мазай, а танкистский можно? Удобно, тут тебе сразу и гарнитура2 балла
-
Тынц по картинке)
2 балла
-
Цирконий -измельчение зерна, коррозионая стойкость под напряжением и в агрессивных средах. Марганец- повышает прочность.2 балла
-
@Шурпет, сварочный аппарат, руки, шлиф машинка и т.д. + голова - это официальный станок для печатания денег. И за это ни чего не будет. Остальное как оружие, наркотики и т.п. мы не поддерживаем. Поэтому качественный сварочный аппарат это одна из шестеренок большого механизма для заработка.2 балла
-
мною было чуть выше написано, что хром это легирующий элемент защищающий поверхность стали от окисления. Как таковой он жаростойкости не даёт, т.к. при повышенной температуре он просто напросто уйдёт в карбиды и алес. Титан не позволяет хрому прореагировать с углеродом при высокой температуре, это и есть повышение жаростойкости. В 430-й титана нет (либо брать о8х17Т, отечественная), но там низкое содержание углерода, т.е. хром уйти в карбиды не сможет. Таким образом, можно повысить жаростойкость не только добавлением легирования, но и снижением содержания углерода в жаростойких сталях. пульс сей час, наверное, только на вду отсутствует. Да и без него можно. конечно не отрихтуете, он и на листогибе гнётся не всегда хорошо, а вы по ней молотком/монтажкой, но варится нормально. дык я и не советовал ферритную (цитирую "...Возможно, что 430 была бы предпочтительна по всем статьям..."), я предложил её как один из вариантов, кстати, намного более предпочтительный, чем 304-я. Но лучше 321-я. Только дорого. Масса Том, дык я ж не профессионал, какие могут быть расчёты, только эмпирически. Но раз буст отсутствует как класс, то как не профессионалу, мне кажется, что у цилиндров работающих в максимально разных тактах надо сделать парные раннеры подлиньше и свести их в пайпе ближе к середине машины. В этом случае цилиндрам будет легче "выдыхать". Но, это я чисто как не профессионал говорю. Мой узам-3320 пока ещё в работу не запущен, не преодолел стадию скучных кузовных работ. Как разберусь с кузовом своей Бешеной селёдки, так займусь двиглом и выпуском.2 балла
-
зачем повторять всегда одну и ту же ошибку? Имеет склонность к охрупчиванию и охрупчивается это разные вещи. Я, наверное, совсем с ума сошёл, что абсолютно спокойно варю ферритку. Конструктора так вообще бабахают коллектора на современные авто ради удешевления из неё, и ни чего - ходят как родные. Ещё и подлечиваются периодически при помощи живительной дуги. Может быть всё таки уже придём к выводу, что ЗТВ имеет склонность к охрупчиванию для ферритных нержавеек лишь в одном случае - повышенное тепловложение. Маленькое отступление. Как раз вчера настраивал аппарат под миллиметровую alsi 430. Необходимы были настройки в режиме прихваток (аналог кемпи микротак), в режиме пульса (для крышки бака) и в режиме высокочастоной модуляции (для стенок). Собрал на прихватках в точечном режиме две тестовые пластинки, пару участков обварил в пульсе, частично с присадкой, частично своим телом. Начал ломать, т.к. было необходимо ещё отстроить модуляцию, а лишних кусков не было. И не сломал. Прихватки лопнули посредине, а там, где в пульсе варил держит. Пришлось пилить. Вот вам и 430-я Кстати, по поводкам при сварке, ферритные стали гораздо к ним менее склонны. МКК им вообще неведома. сказки. У каждой из групп коррозионно-стойких сталей есть свои преимущества и недостатки, и цена далеко не на первом месте. дорожная соль - хлорид калия. В водном растворе даст как раз ионы хлора. Они и будут на коллекторе разогретом до красна. 430-я не является жаропрочной, она жаростойкая, механизм я описал выше. Хром и никель на жаропрочность навряд ли влияют.2 балла
-
@saper24, @МассаТом, аналогична. https://www.youtube.com/watch?v=t2wq1cO2suk2 балла
-
@Rashid, Рассуждать о спросе, что воду переливать. Сделайте один, так чтобы именно вам понравилось и попытайтесь продать. Тут и опыт появится, в изготовлении и спрос оценить можно. Главное показывать свою работу, а не говорить, что могу, когда показывать нечего. P.S. Учиться макетировать лучше на черняге.2 балла
-
Начал делать очередной танк. Но что то вообще не идёт. Решил немного отвлечься.
2 балла
-
2 балла
-
Что то из этого уже вроде выкладывал. Не могу вспомнить. Так что повторение мать учения. Может кто и не видал. https://youtu.be/Rpa9wlDZ1S4https://youtu.be/W1NE3ykhot4https://youtu.be/hwoJA-qGfWYhttps://youtu.be/ruRgrHZfHFEhttps://youtu.be/BpdGKcxa4Nkhttps://youtu.be/NpVUChsQMEY2 балла
-
1 балл
-
как в том анекдоте: -винни, какой то странный у тебя мед. -конечно я его не первый раз ем1 балл
-
@AMBIVERT42, Ай молодца, нельзя их расслаблять1 балл
-
Нет это не аналог,а отдельная присадка,в ней больше магния.При сварке амг-5 могут быть трешины по шву.А баки вообще амг-3.тоесть 55541 балл
-
Дальнейшее обсуждение переехало в тему Заправка 10 литрового баллона со сварочной смесью от 40 литрового1 балл
-
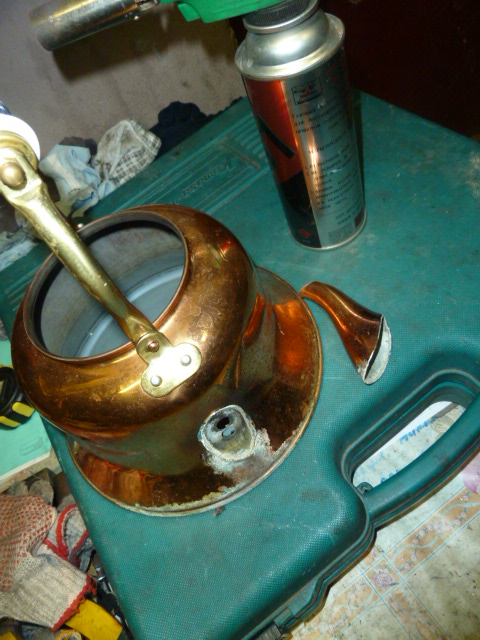
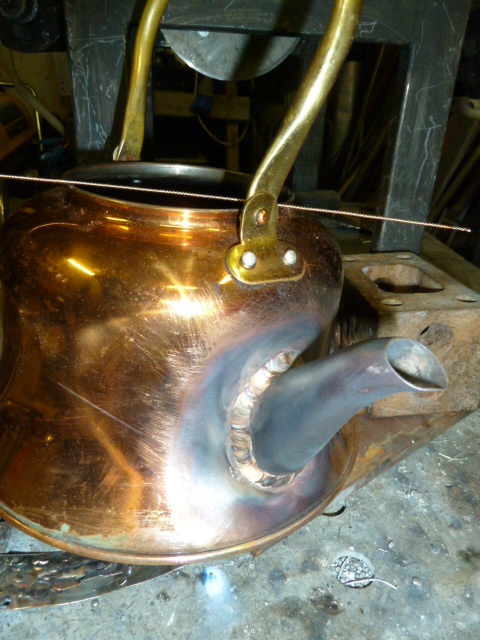
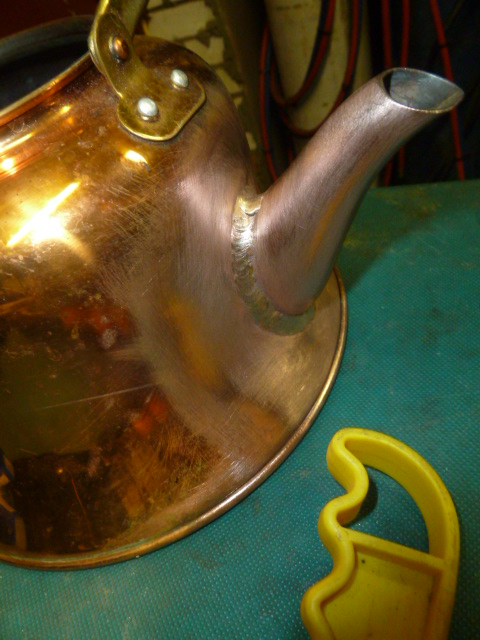
Да не цинк не летел ему просто не откуда взяться на чайнике , это просто медь потемнела от нагрева там меньше 1мм толщина носика, кстати был припаян мягким припоем типа олово или что то схожее и потом гальван покрытие под золото. С припоем ТИГ в некоторых случаях попроще , у него текучесть все таки выше даже без флюса то есть деталь поменьше можно прогреть и он растечется и зазоры заполнит. С CuSi3 тоже самое но погреть- температуру придется побольше и так же растечется и заполнит зазоры, да в некоторых случаях применяю АС ток и бывает результат лучше чем на DC , так как очистка поверхности идет как на АЛ сплавах но это даже не главное а главное дуга АС не такая сфокусированная и греет большую площадь и саму CuSi3 не доводит до кипения, и конечно навороты аппарата спад-подъем и импульсы CuSi3 тоже уважает. У меня немецкая и уже кончается , Китай покупать не буду и опять таковую куплю http://rs-nt.ru/products/327/2317/1 балл
-
В течении недели аж 2 раза приносили на ремонт детали "не знаю что за метал, наверное алюминий" Первым был вал-вилка из кпп какой то легковушки Смеялся долго. Оказался оцинкованный вал. Далее принесли вот такую трубку Отпескоструил, обнаружил второе "технологическое отверстие". Решил один раз заварить радс, чем после п\а проверять воздухом. Как раз нашел применение, купленной не глядя, проволоки для п\а ф1.2 Мой сундук такую проволоку не потянет, да и роликов под такой диаметр для пробы нету. Ток на ощупь, сопло 5, расход 5л.мин, электрод ф1,61 балл
-
Игорь , медную проволочку очищаешь от окиси шабером или металлической мочалкой для мытья посуды, место сварки-пайки аналогично , включаешь ТИГ и вперед . Можно CuSi3 и результат не хуже "серебра" . Прежде чем начинать ремонтить, попытай на "кошках" для понимания сколь току и т.п. ТИГ и не какого флюса. медь CuSi3
1 балл
-
На колеса и возможности возрастут. https://www.youtube.com/watch?v=w3KwrYmPCY81 балл
-
Хотел в выходные все в кучу собрать, но подкосила какая то инфекция. Еле шкандыбаю. Потому пока на спичках собрал для оценки масштаба ) Это вот набор деталей которые забрал из резки. Разложил по узлам. Такое вот качество реза, от самого лучшего к самому неважному на паре деталей для сравнения. С чем связаны такие перемены не знаю. Сперва собрал прижим. Поворот упорной планки реализован на шайбах, как в целом и везде. Все из расчета на то что бы не сверлить и не точить ничего. Дальше собрал съемный узел прижима ветикальной трубы. Вот тут я накосячил с отверстиями под шайбы. Шайбы 30мм , а отверстия 26мм. Пришлось подтачивать. Отверстия в упорной планке под гайку на 19мм, резьба М12. Но можно и больше , если приварить большую гайку в накладку. Это меня на резке попросили уменьшить. Изначально была гайка на 24мм. Это прижим вертикальной трубы, что надо крепить на конец шпильки.Отверстие 8мм, под болтик который надо приварить к шпильке. Теперь сам корпус с упорным узлом. Все по тому же принципу что и выше. Только добавил шайбу на 40мм диаметром и 6мм толщиной для одинаковой высоты шпильки на прижиме у поре. Ну а вот как это смотрится в куче. без узла вертикального крепления и с ним. Сразу скажу за конструкцию. Я не претендую на иженерный гений, это моя первая попытка что то начертить на компе и заказать в резке. Первое что бросается в глаза это низкое окно для доступа к стыку профилей. Когда сварю будет видно. Ежли что обболгарю лишнее. Максимальное сечение зажимаемой трубы 60мм во всех плоскостях. Как то так.
1 балл
-
Сергей , да не кто и не обижается . Но вот смотри Хелви это круто, Форсажу свою нишу , и вот мне очень интересно что же ты для себя оставил или хоть глаз на кой аппаратик положил. Ты что то долго уже выбираешь и должен уже давно форум своими швами завалить , и вот смотри для тебя старался видео соорудил. Делай выводы , вот смотри Селко крутизна да и ЕВМ и Кемппи выше показали и на определенных настройках в основном частота действует на них не выдают максимальный ток . И смотри наш Ево просто красавец выдает все что требуют и обратите внимание на поджиг с 4ММ электродом и даже с половинной мощью осциллятора (можно набросить еще пять единиц) щелк и все горит и ляктрод целый . Селко пару раз сбой давал но он поджигал 4ММ а на дисплее 1мм стоял и то есть мощь осциллятора не вся использована. Форсаж , строго за поджиг не судите это пока болезнь и если переведут на минус поджиг и чуток под шаманят то все будет хорошо , а в остальном он полностью здоров. https://www.youtube.com/watch?v=t5geAEX_srA1 балл
-
Вот фотки охлаждайки.Размеры:ширина 230мм,длинна 490мм,высота 260мм,пластина под движок 2мм толшина и110ммширина,пластина под расширитель 1мм толшина 35мм ширина.Насос китайский повысительный,радиатор от газовой колонки АСТРА,бачок расширительный УАЗ новый выпуск,внизу на нём отлит пластиковая резьба крепления,гайка подходит с камаза с колеса которые с клинами,но точно не помню.Шланги водопроводные под давление,подходят по резьбе и к радиатору и к помпе.Шланг на обратку с радиатора в бачок,один конец,просто отрезаете гайку и шланг натягивается на верхний сосок бачка расширителя.На выходе у меня точёные штуцера,потому что на горелке,на шлангах гайки,вы можете поставить быстросъёмы в переднюю стенку.Вентилятор на 220в прикреплен проволочками через радиатор.Подключение,выведена фишка с автомата аппарата,фишки простые автомобильные с фонаря.Включается всё вместе с аппаратом.Залит антифриз разбавленный дистилированной водой.Антифриз люксойл зелёный.Профиль 15х15.Насос марки TAIFU помоему китай.
1 балл
-
@Сергейб3,да при чем тут технологии на производстве?Чего хоть там переплачивать,крохи,за комфорт я готов заплатить.Чего там сложного,не просят же галографическое изображение выводить,просят элементарную вещь поставить.Эти аппараты берут в основном люди с опытом в сварке,дачники все равно китай будут брать.Мне понравился как рилон мма варит,правда он не бытовой,но если бытовой так же варит,то мне форсаж и не нужен и не уговаривайте,потому как танцы с бубном по бсн или самовольной установке дисплея мне не нужны и уговаривать я не собираюсь,пускай они меня уговорят на покупку аппарата,пускай расскажут мне достоинства перед другими брендами.А в рилоне даже бсн отключаемый и гор.старт с форсажем регулируются и варит шикарно,почему я должен выбрать форсаж?Растолкуйте кто понимает.1 балл
-
Нашел технологию создания покрытия зеркального шара. Респект автору https://www.youtube.com/watch?v=_9PpgzpsFgk1 балл
-
По горячим следам сделал ещё один чайник заварочный.
1 балл
-
Всех приветствую. Долго мучался варя на коленке....в принципе варю не на поток, а для себя поэтому как то обходился подручными средствами. Но в один прекрасный момент, заехав в очередной раз на чермет увидел притирочную плиту 600*450....Так у меня появился мини сварочный стол. Со временем нарезал в нем резьбу М10.....правда шаг сетки ща уже не вспомню....Но наверное сантиметров 10.....через полгодика на другом чермете нашел аналогичную плиту.....правда отжимать ее пришлось уже всеми руками и ногами....В итоге на прошлой неделе начал варить свой первый сварочный стол.....вот мои промежуточные итоги.... http://s019.radikal.ru/i633/1703/7a/109811267b61.jpg http://s020.radikal.ru/i700/1703/2a/0538457b4900.jpg http://s019.radikal.ru/i633/1703/34/6af55c4b484c.jpg http://s020.radikal.ru/i715/1703/f5/a6dac96dd4fe.jpg http://s014.radikal.ru/i326/1703/12/e3f684c13b7b.jpg Для выравнивания плит по плоскости нарезал резьбу снизу, для болтов М8. Теперь вот только никак не могу придумать как закрепить эти плиты чтобы они не гуляли. Сначала думал что в торцах сделать отверстия, в плитах уже по этим отверстиям просверлиться и нарезать резьбу.....но в закромах нашел уголок только 110*70....так что аленький цветочек не получился.....щас сижу чешу репу...... Может у кого-нить какие то идеи появятся...с удовольствием их реализую....)))1 балл
-
https://youtu.be/Dmj42zD8yEs1 балл
-
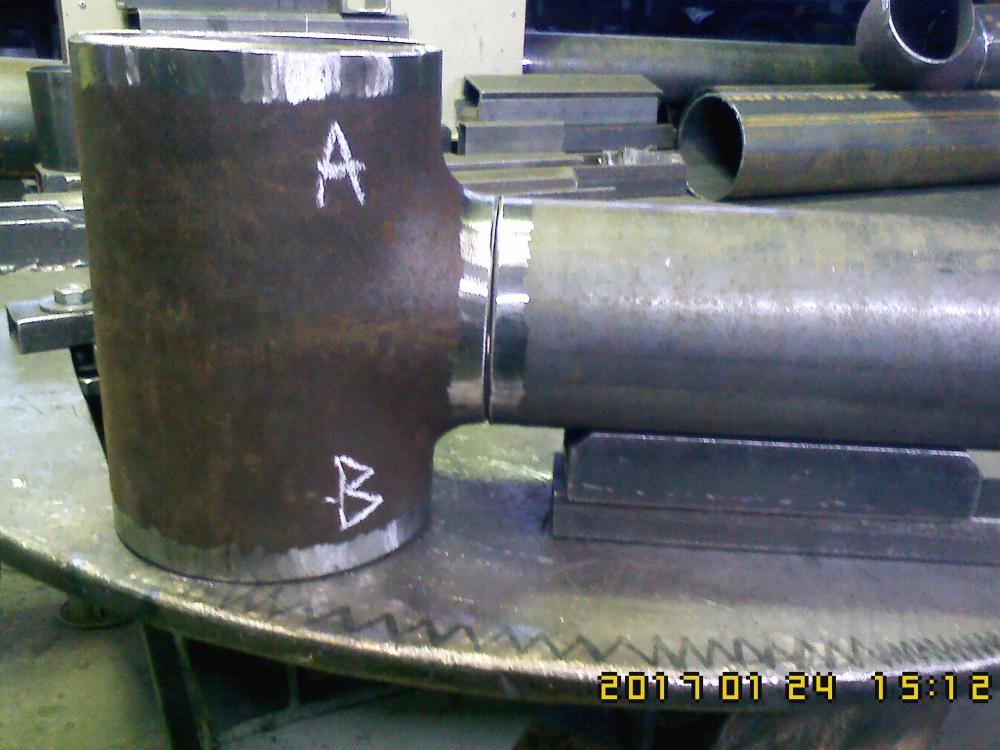
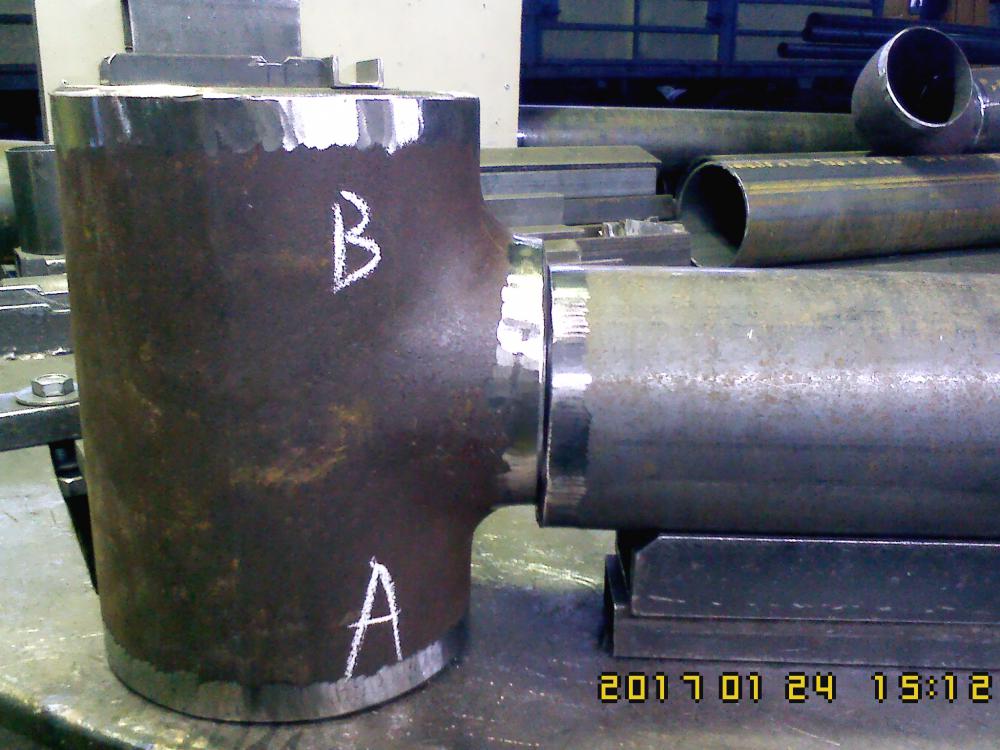
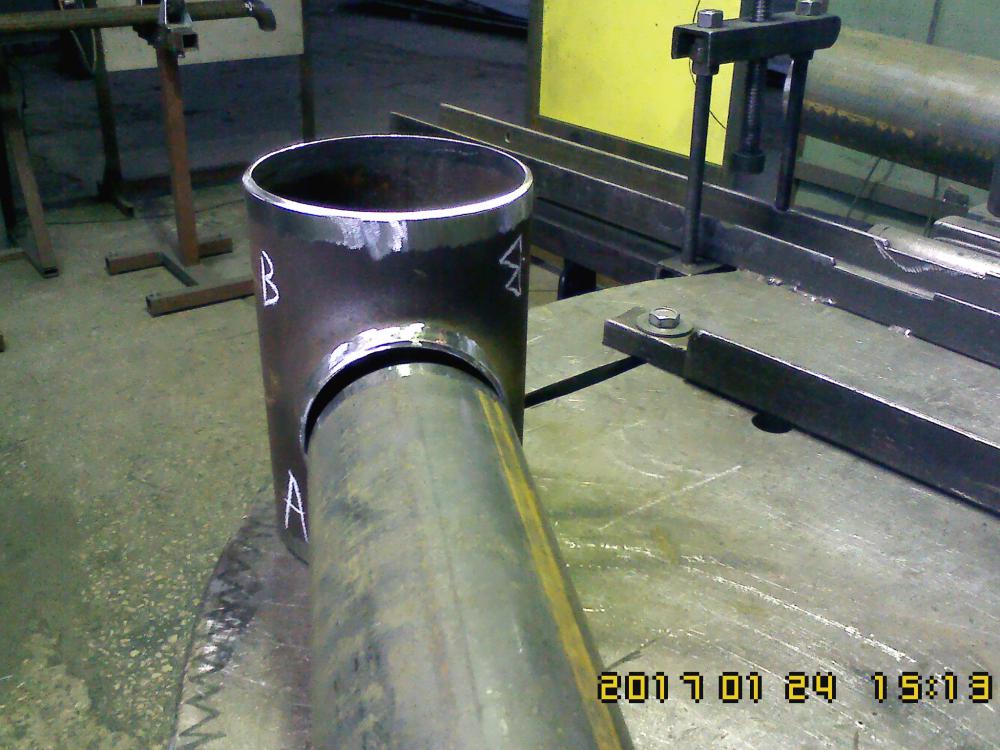
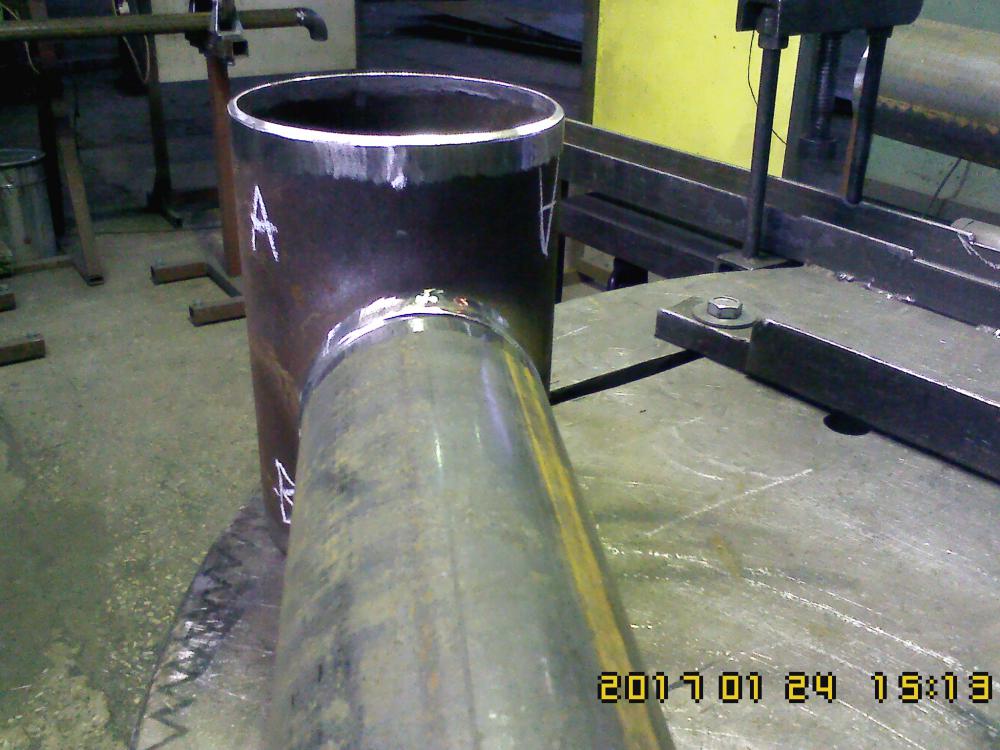
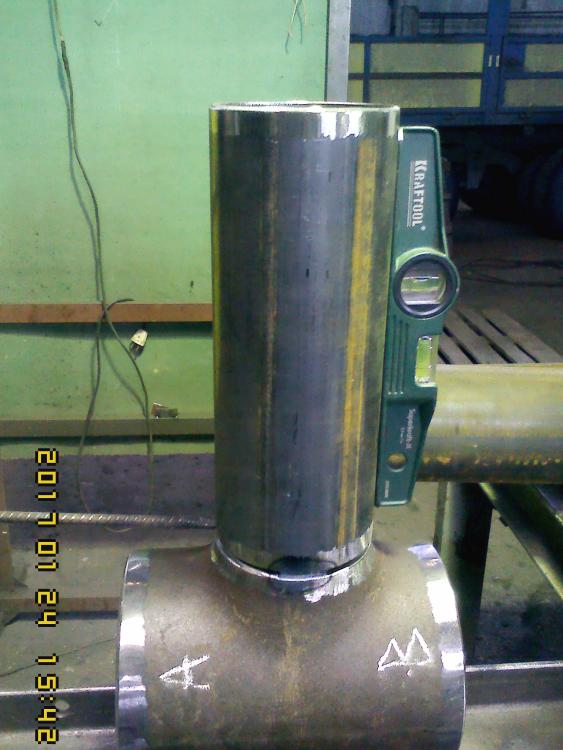
Как раз , ситуация на злобу дня ( раньше выложить времени не было ) . Тройник 159х108 . Думаю , не стоит комментировать . Пару прихваток , коррекция и финишные прихватки Весь набор многофункционального инструмента
1 балл
-
@pavel83, Интересные приблуды, но... В наших условиях это будет сопряжено с рядом трудностей. Покупать такое, да под каждый размер, никто не будет. Делать самому - надо иметь возможность. Отдельное пространство для сборочной линии, место для хранения всего этого бутора. Весь фасон, что имеем никогда не отличался стабильностью - размеры и геометрия гуляет в широком диапазоне. Если для забугорного товарища такие идеальные условия - это норма, то для нас - редкость. Если нас поменять местами, то я то справлюсь с его материалом, а вот он с нашим, думаю вряд ли. И это при условии, что я буду делать монтаж со своими повседневными "кондукторами" (обрезки швеллеров , уголки и т.п.), а он - со своим навороченным оборудованием. При всём при этом, это не сарказм, констатация действительности, и мне приятно наблюдать, что хоть кто-то работает в нормальных условиях. Задумка, реализация и процесс вполне достойны похвалы1 балл
-
А тут что я подумал. Вот фибровые диски при зачистке литых автомобильных дисков изнашиваются по краю. А они значит идут на 125мм. Вот здесь я его обрезал и хочу, в целях экономии, приспособить на 115мм оснастку. Жалко выкидывать блин. Поеду искать 115 резину на болгарочку.
1 балл
-
Вот еще вдогонку. Привезли металл с базы, там его напилили косо-криво, пришлось торцы на ленточке ровнять. Заготовки по 2,5 метра, пришлось выкатить стол, установить подставку и ровнять:
1 балл
-
Рашид, я понимаю все и варите на здоровье на машине , но качества не будет это точно и можно попасть в такую ситуацию что клиент говорил вари на машине и как можно быстрее но через месяц потечет у него и он будет "гнуть пальцы" и доказывать что работа выполнена не качественно, так что лучше сделать как положено и клиенту объяснить что если он не аккуратно ездит и пробивает дыры в поддоне то это его вина и придется ему потратить энное количество времени на сварщика которому надо сделать все качественно и с гарантией. Да вы уже и сами все умеете, а высший пилотаж заключается в качестве работы и уважении к своему делу , а вот поддон с масленой пленкой внутри это не высший пилотаж . Я вот сам их даже не снимаю с машины и предложений тоже много заварить прямо на машине, но отсылаю на снятие поддона и потом ко мне на сварку , уезжают и обычно привозят поддон отдельно но и есть такие которые не приезжают или приезжают через месяц два с уже варенным поддоном который снова дал течь и все таки им пришлось его снять с машины и приехать за "качеством" с гарантией.1 балл