Лидеры
Популярный контент
Показан контент с высокой репутацией 01.03.2017 во всех областях
-
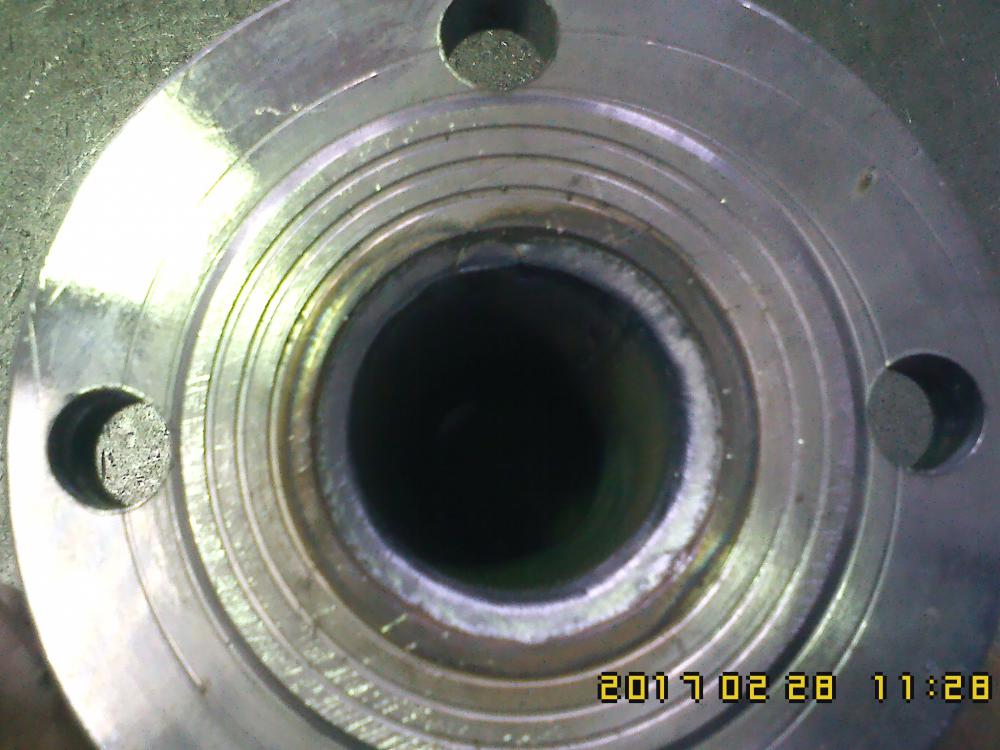
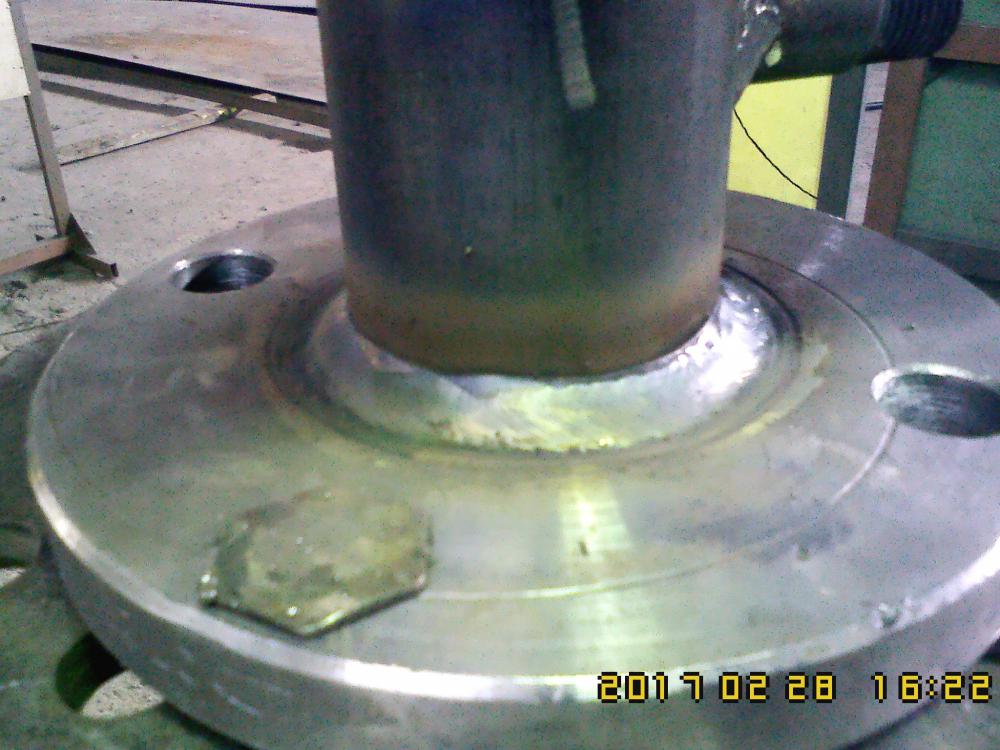
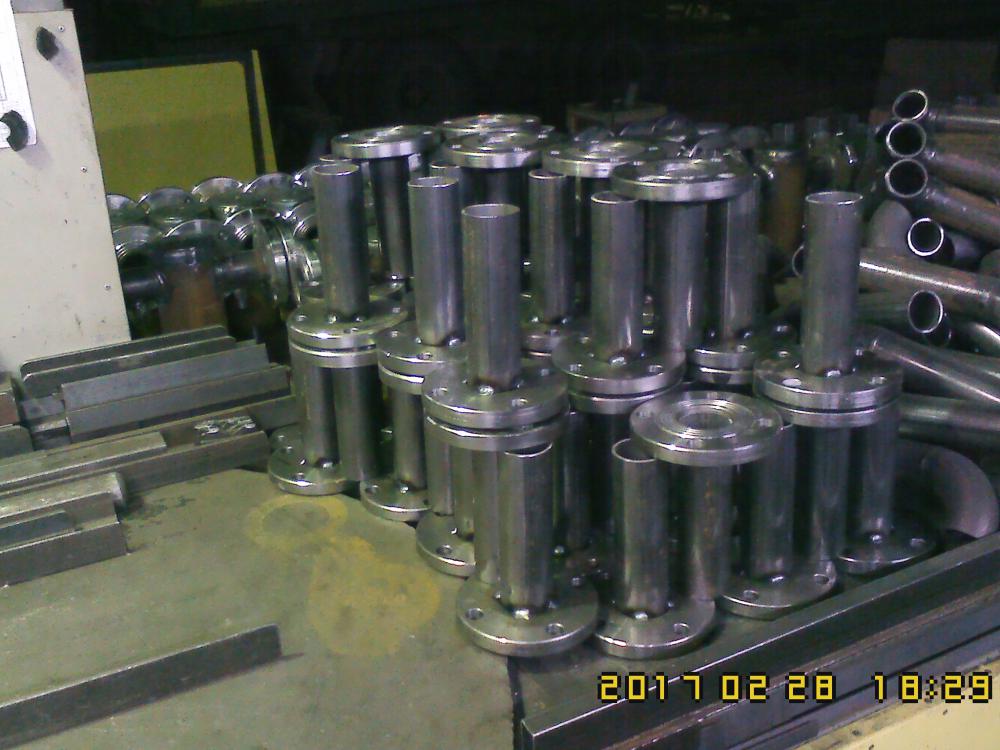
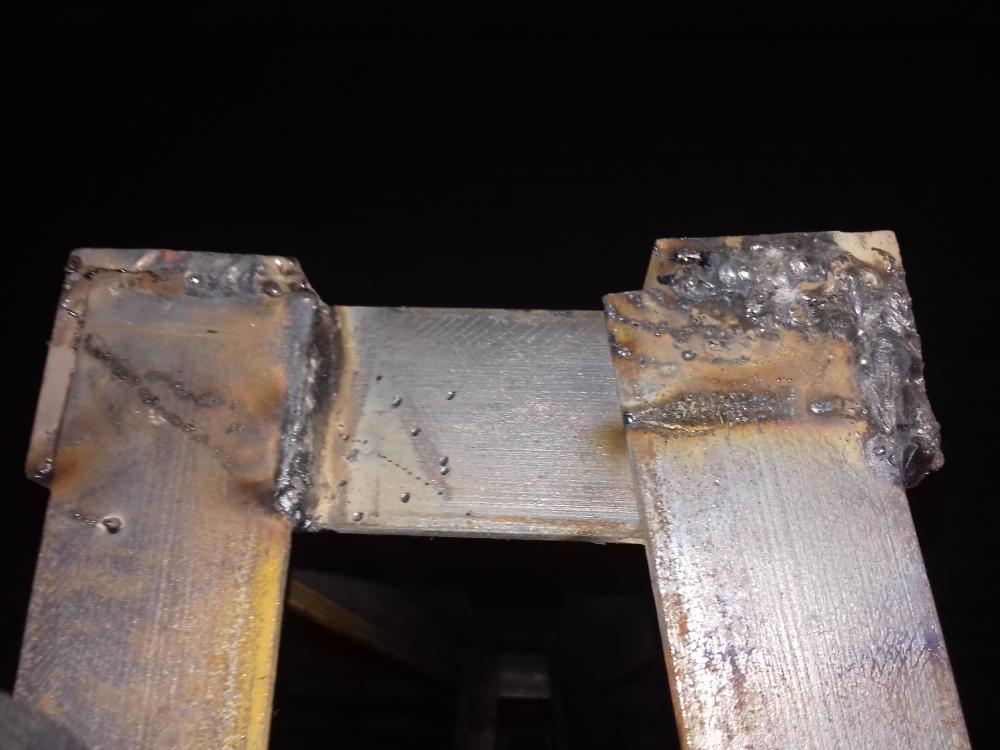
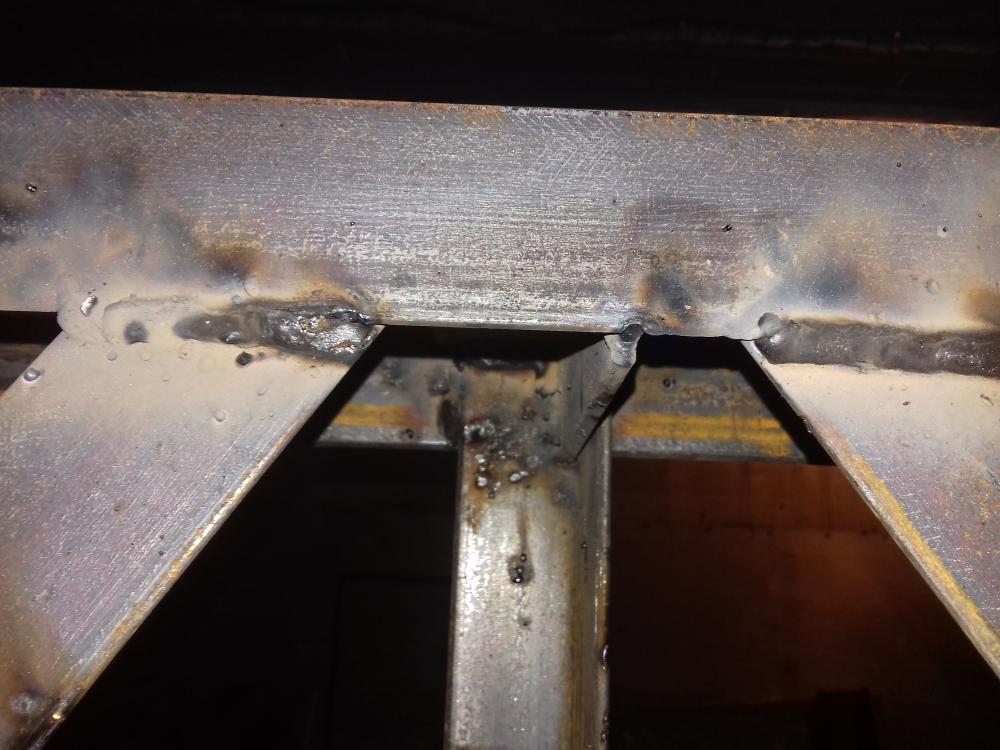
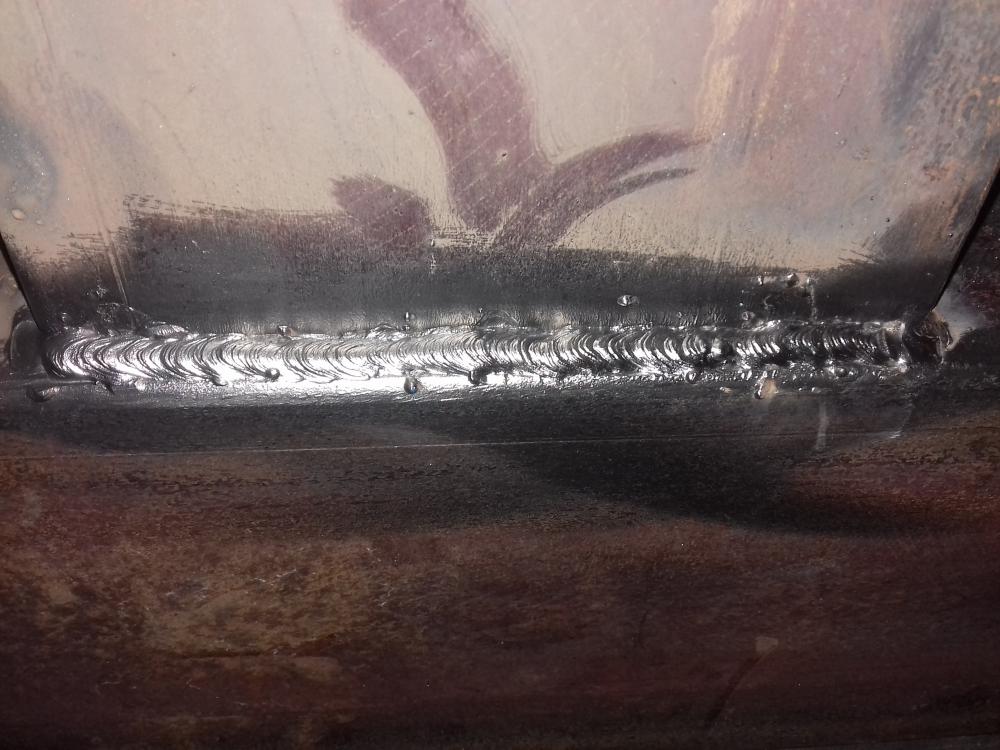
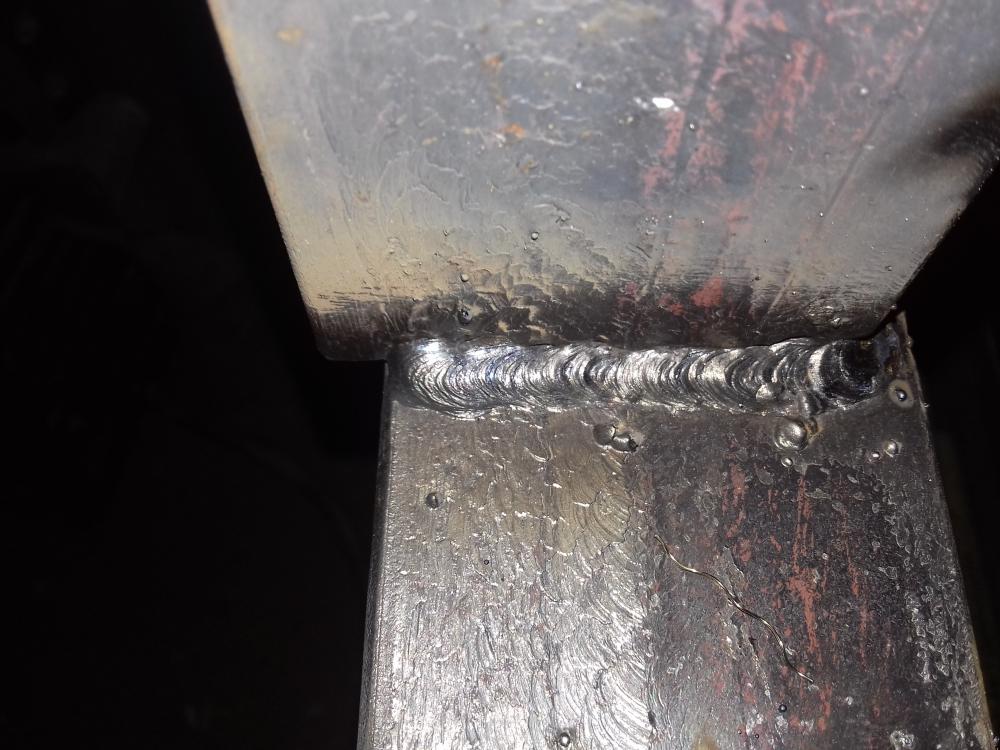
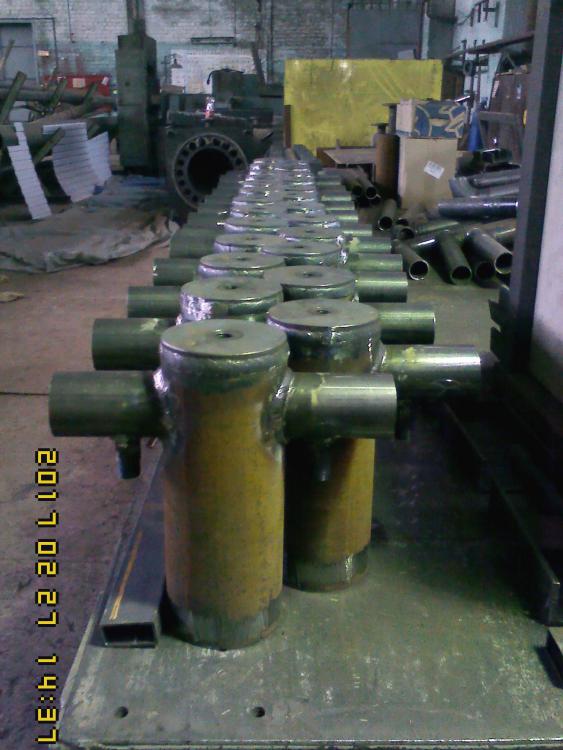
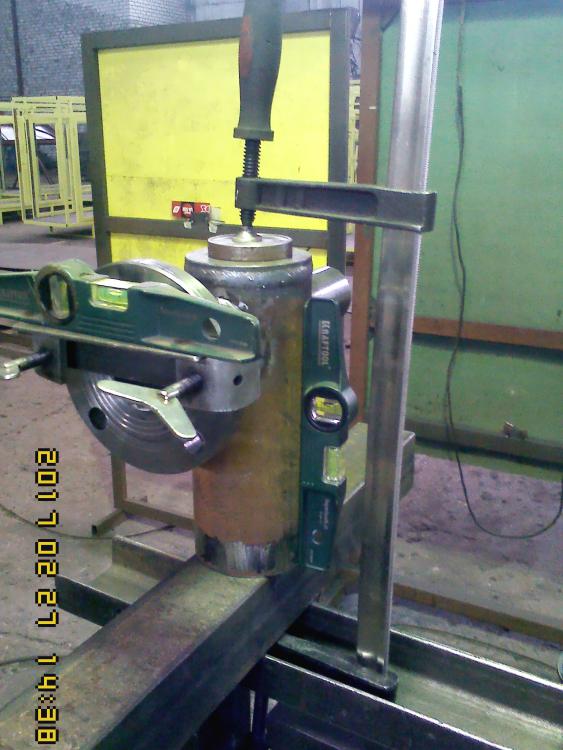
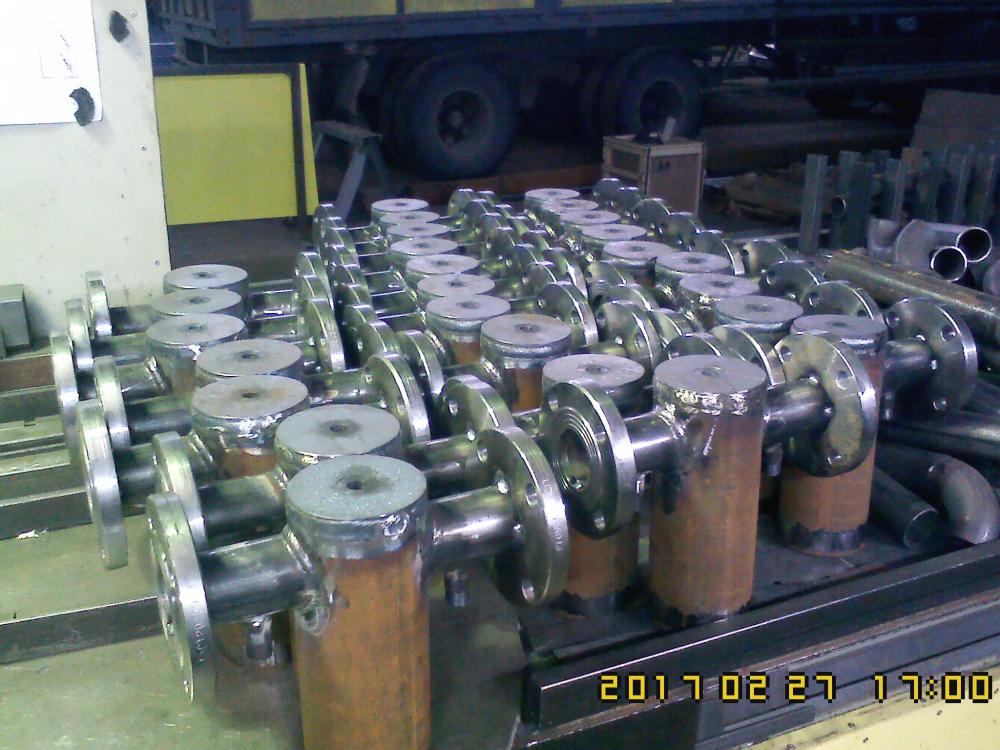
@Вад11,@AKeeper, @Vovka123, Не ценю , парни , не устраивает , но деваться не куда - се ля ви , тем паче , для Рязани . Я уже пытался деньгу зарабатывать калымами ( на своё дело у меня мозгов - кот наплакал , только руки ) . После работы , через пробки , загрузив сварной скарб , мчишься на другой конец города . Пока доберёшься , растележишься ... Хрень . Собранное вчера окультуриваем сегодня . "Внутрянка" своим ПА, а лицо - уже другая песня и аппарат ( спасибо Дружище ! ) . Пока суть да дело , очередной подгон фланцев ( мать их ) . Добрался и до них Сегодня у меня сны про фланцы Небольшое попурри моих будней по представленным позициям (можно на перемотке ) Спасибо за внимание
 20 баллов
-
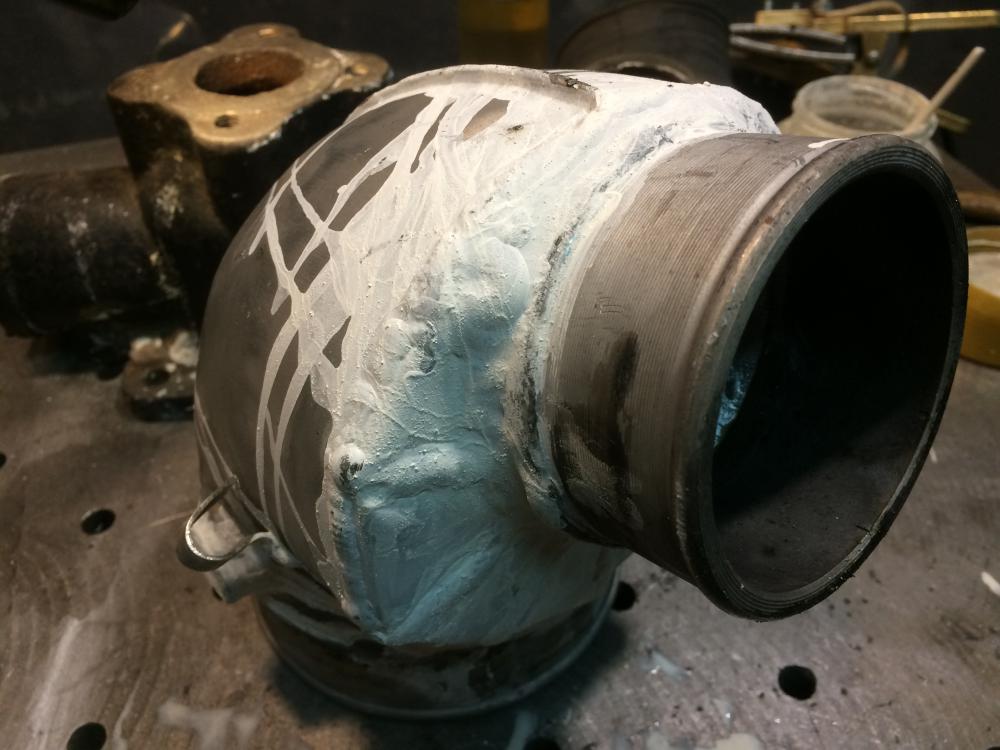
Принесли воздушный коллектор,попросили "убрать" 230 мм.,стало интересно,в общем взялся.Сначала думал поставить заглушку и к ней вварить патрубок,но клиент попросил сделать переход,что бы не было завихрений,особо не разгуляться,получился не большой,чуть получше,чем прямой,но что мог сделал.Может и не правильно,не сталкивался с подобным.Проверка на керосин утечек не выявила.
15 баллов
-
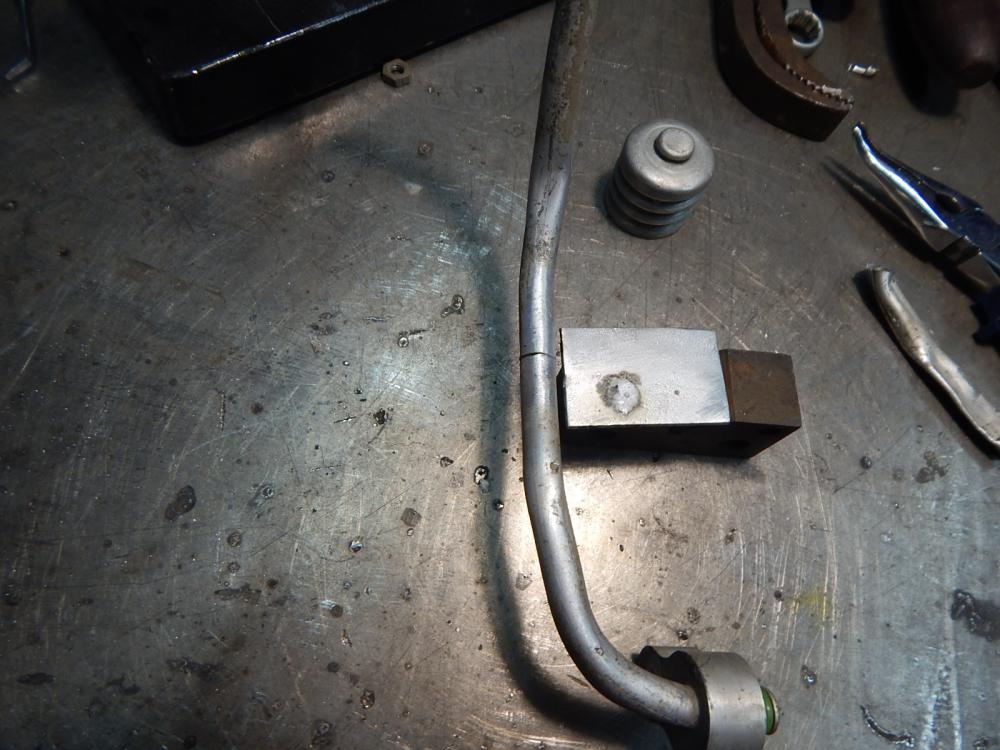
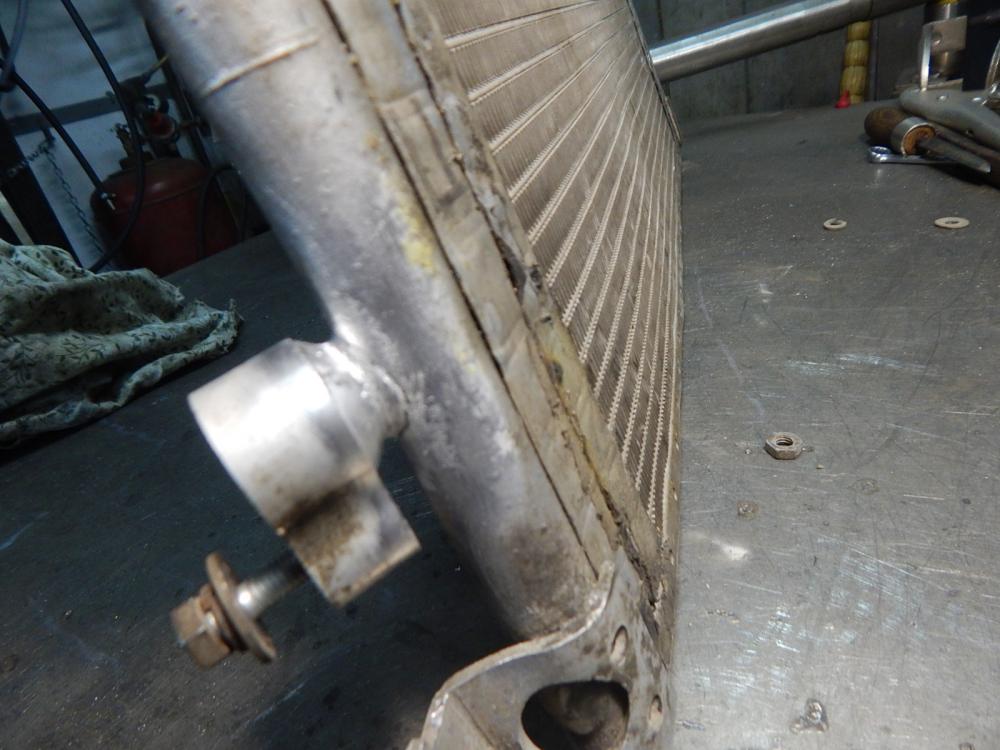
Разная радиаторная мелочь,отнимающая довольно много времени
12 баллов
-
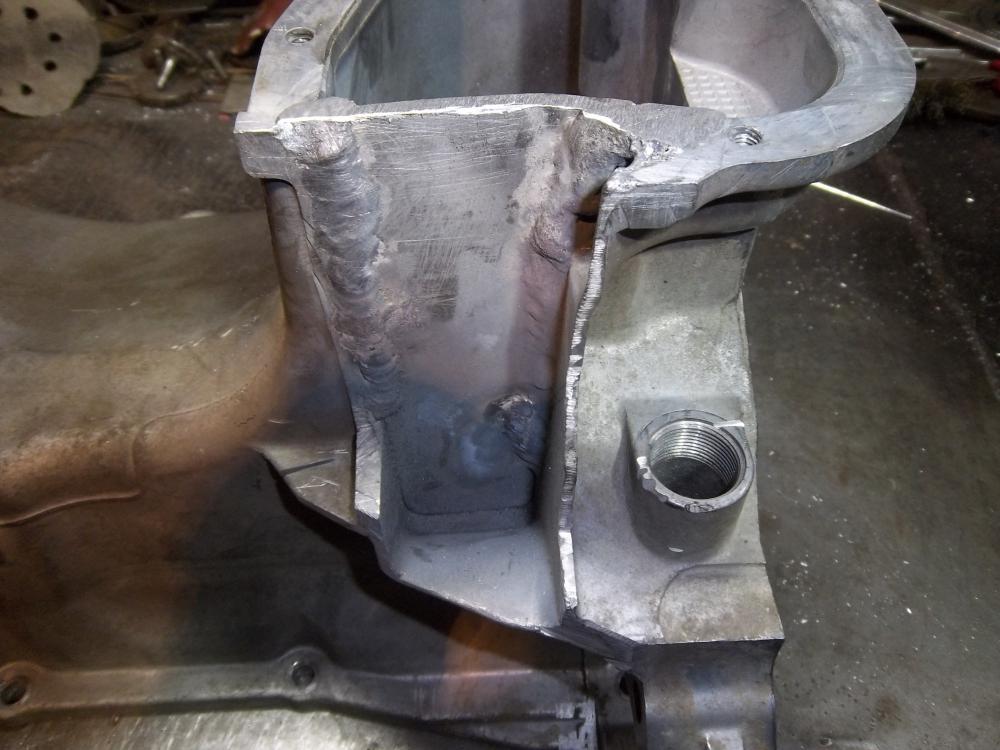
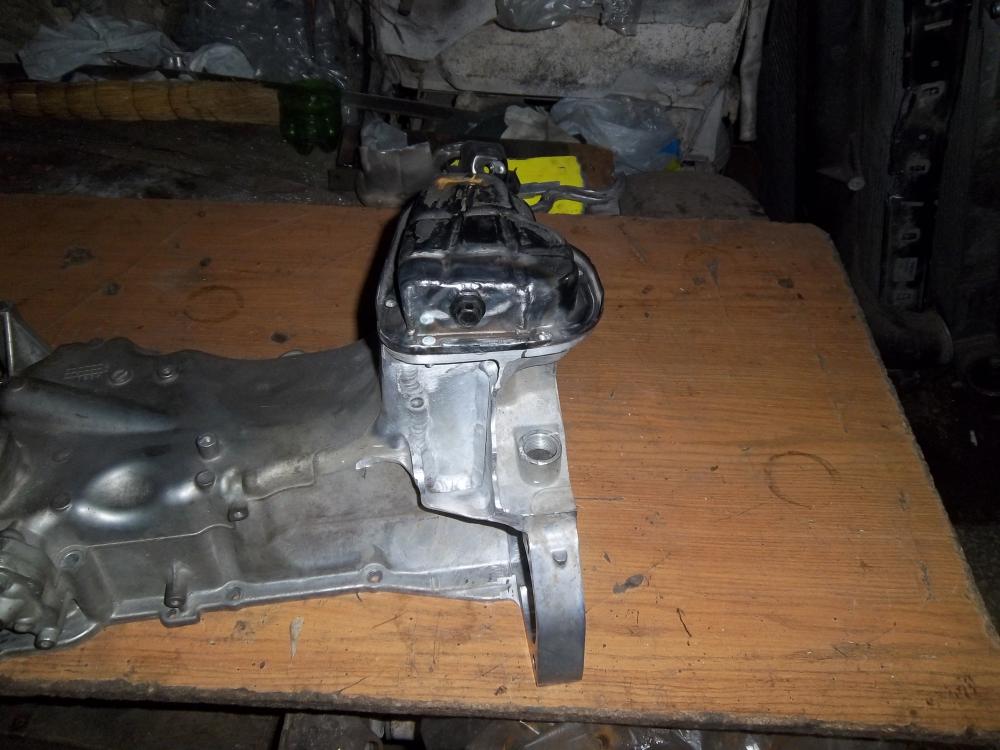
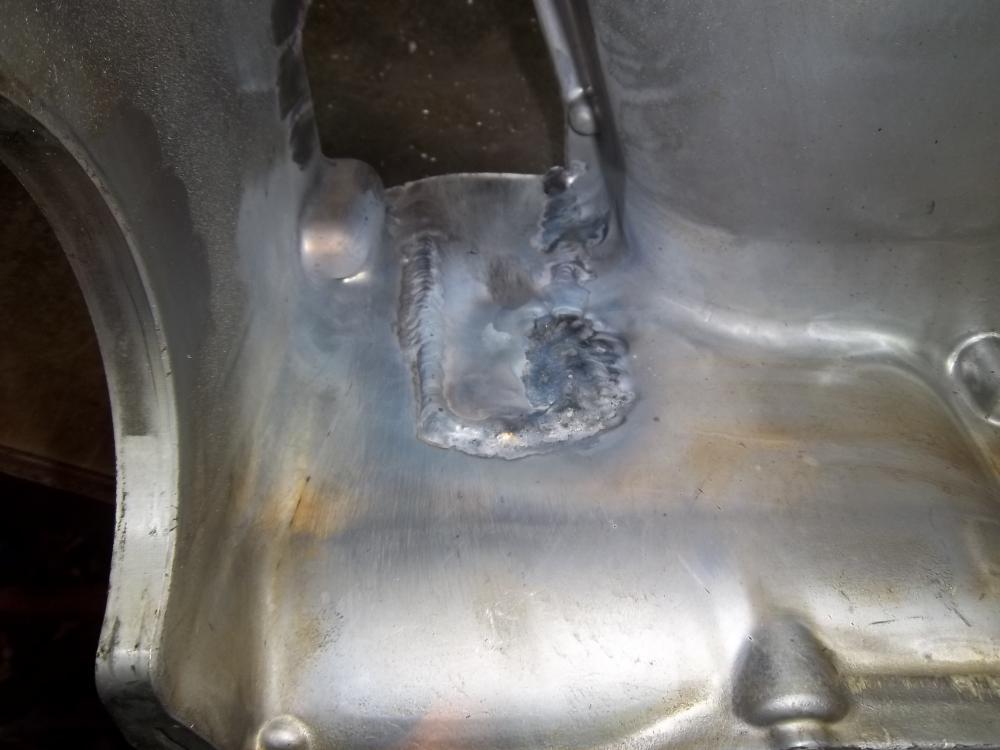
Очередной "франкенштейн"Взялись, не доделали.Сперва убрал наваленное, проварил по новой.Собрал "пазл", вывел плоскость. Собрал стальную крышку.
11 баллов
-
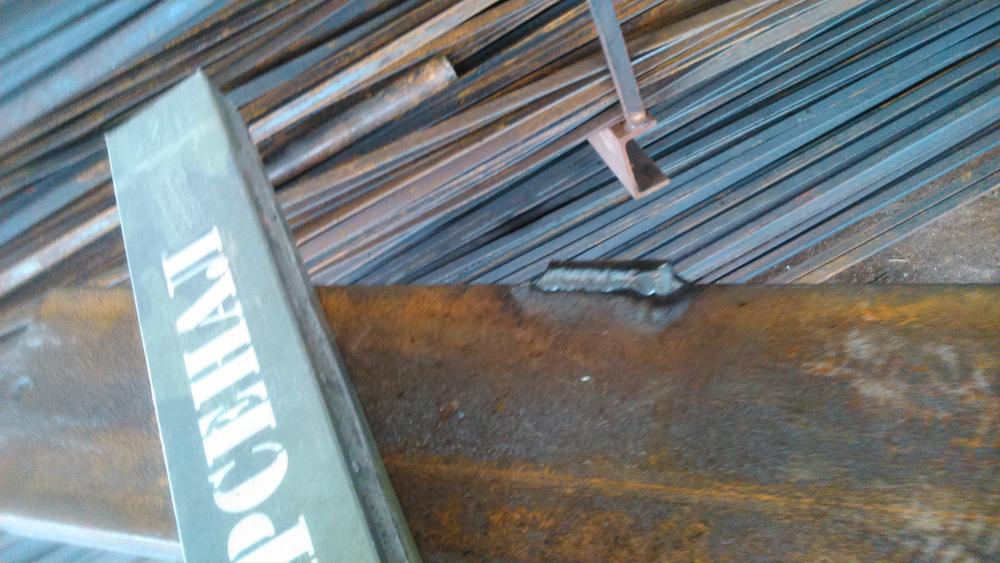
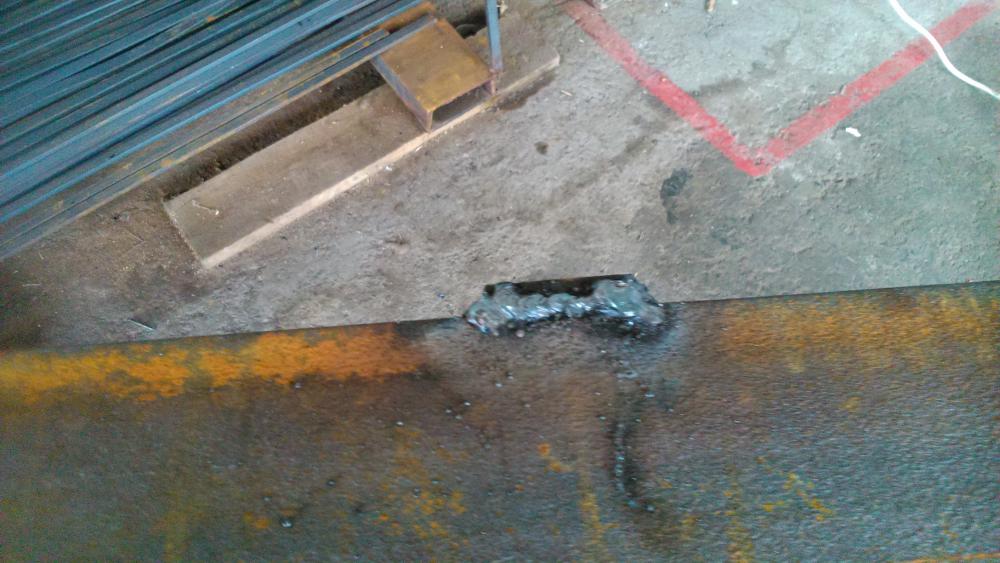
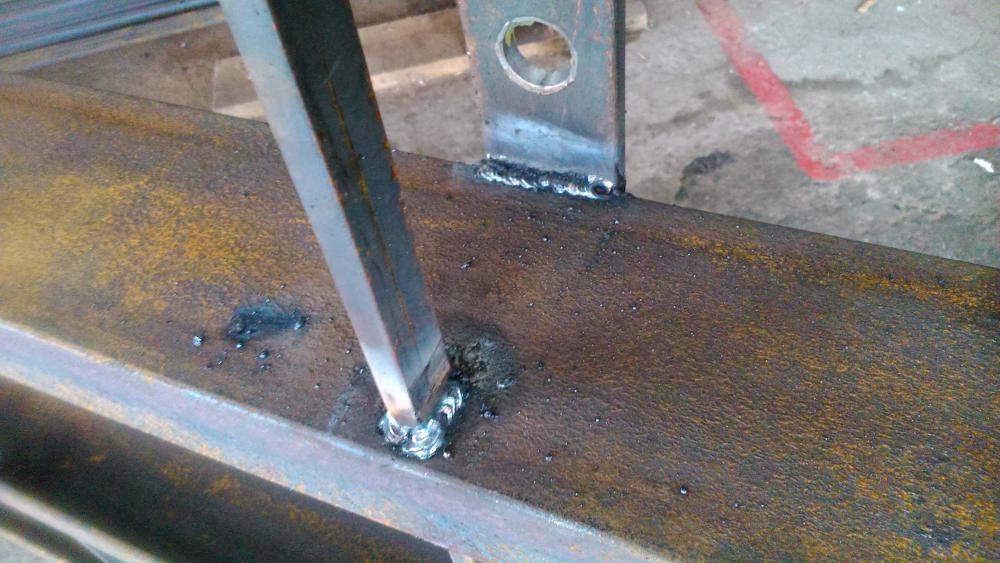
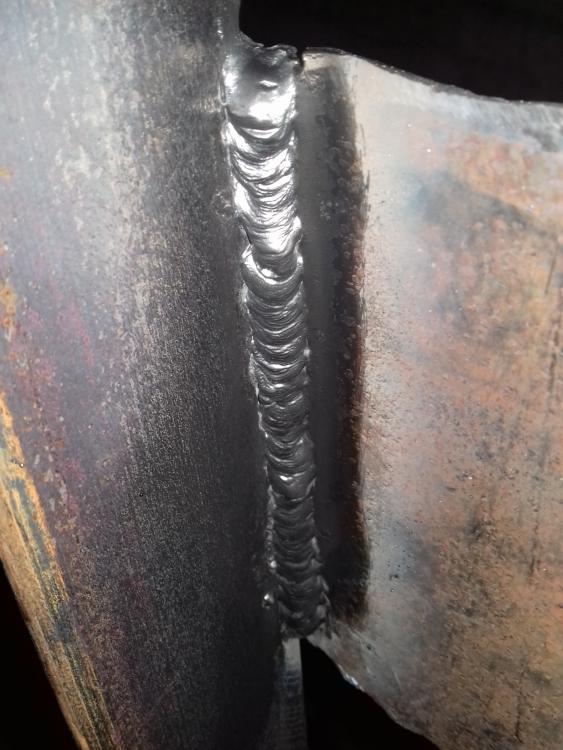
хе-хе...иногда нужно вовремя остановиться ,ну не плохо.Хотя такие швы обычно зачистным зачищают,а не щеткой Я иногда "тренируюсь" Трубные пары на водоохлаждаемые панели .
10 баллов
-
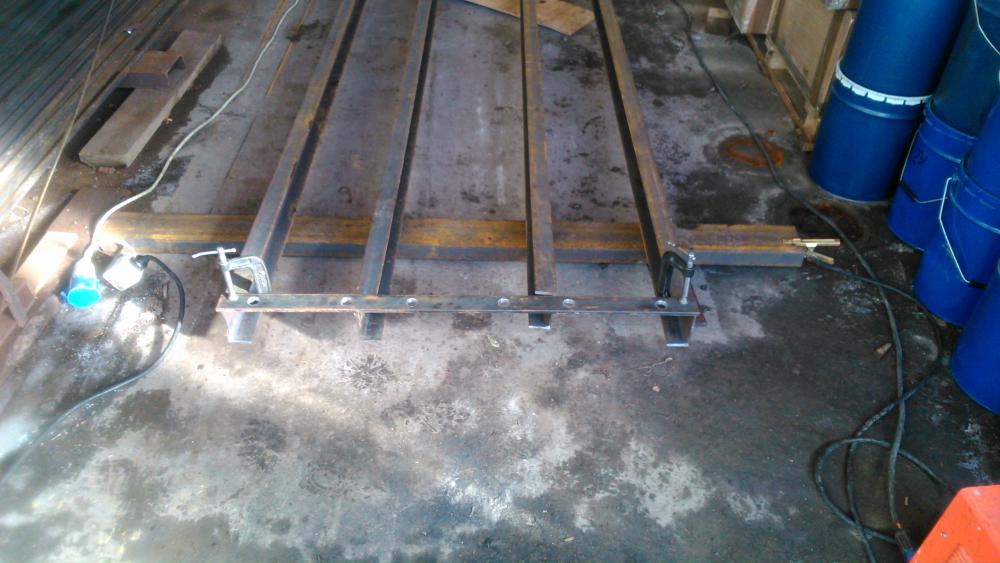
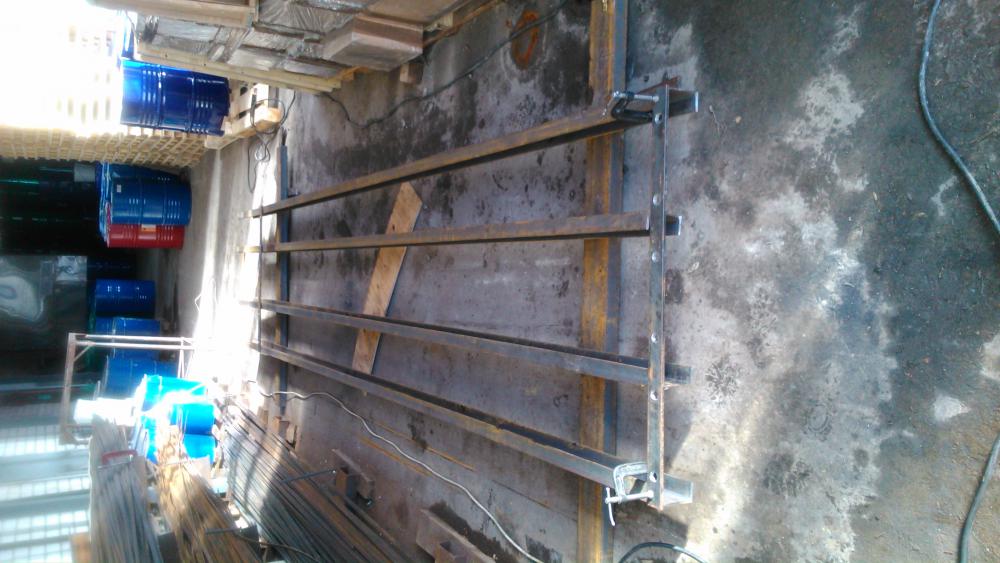
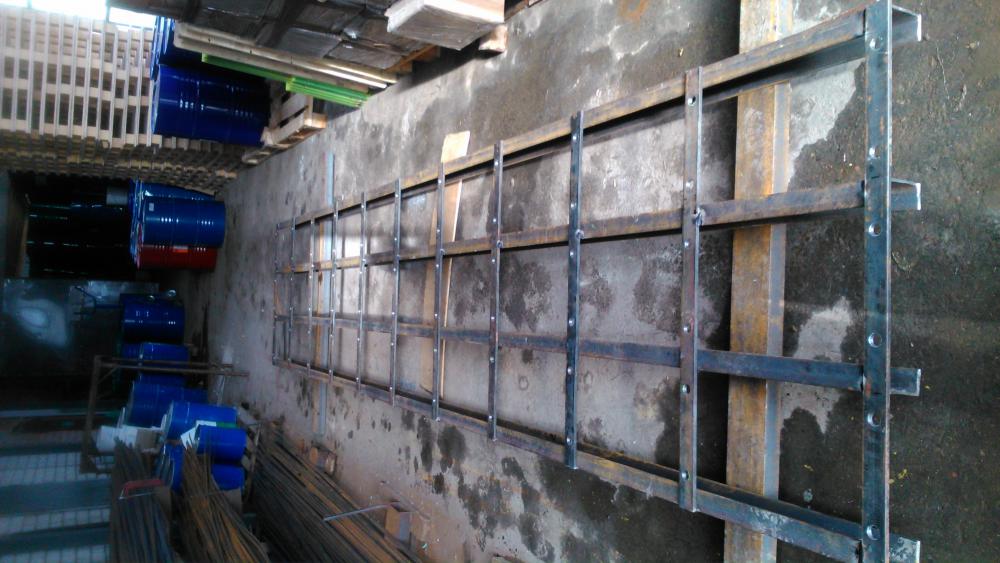
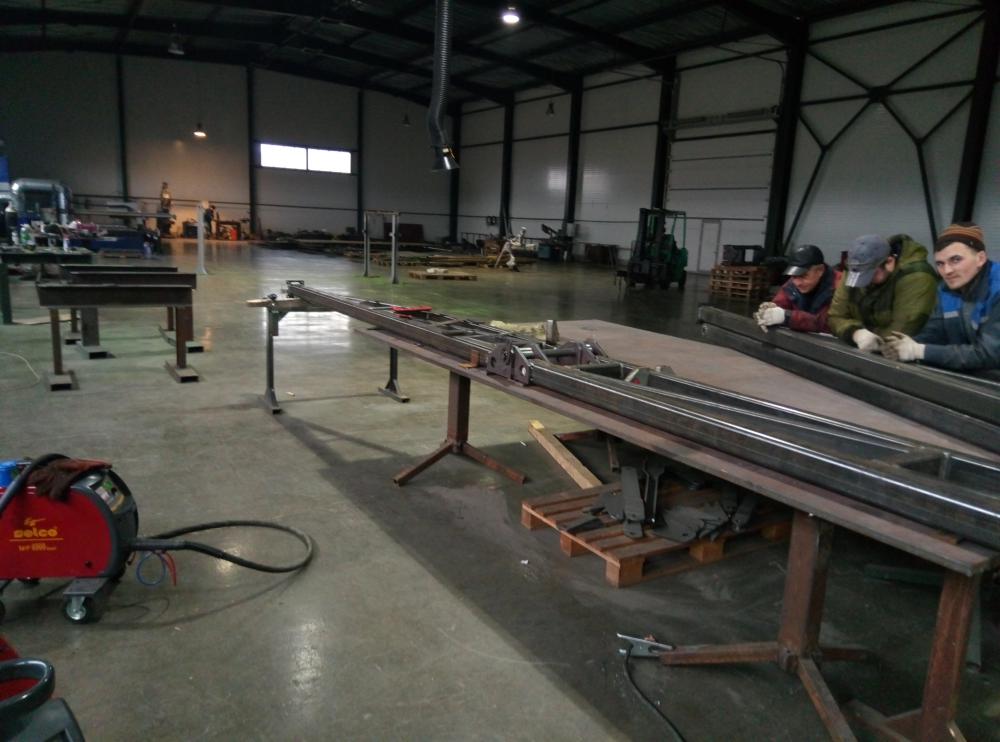
Тоже оставлю дела своих двух трудодней. Фоток слесарных работ нет, никому уже не интересно смотреть на болгарки, разметку, сверление. Как обычно дотянули до последнего, и как обычно сварщики болеют и заняты, варить некому. Случился форс моржовый, и меня попросили поварить... То что сборка в одно лицо - уже норма. Действительно, два хвоста швеллера 12, 5.5м и два по 7м, одному покрутить раскроить разложить, и выставить диагональ в "О" - ерунда. полоса 10х50, отверстия 23мм диаметром. Электроды арсенал 3мм, ток 120-130 А, всегда нижнее угловое положение. в конце убавил ток до 90А и пошло красивее.
9 баллов
-
Сегодня я осознал, что от заборостроительства и полуавтомата люди деградируют, собственно вся суть ниже. Ребята взялись за работу и походу не осилили, слились. Благо хоть с геометрией все в порядке, чего не скажешь о сварке, шлак кое где отбивать побоялся, да и не отходит он=) Скорей всего начальнике скажет переваривать, но не исключенна обыденная история, - "Замажите грунтовкой, и так сойдет" Благо УОНИИ даже если насрано не отваливаются. Ну и собственно суть первого моего предложения, ручкой не варил пол года. Занимался в основном ограждениями, заборами, дверями итд. Варил естественно ПА. Ну собственно и результат моих корявых рук, хотя студенту помощнику швы понравились. Вертикал вообще ущербный=\ Возможно всему виной аппарат который после ремонта плохо себя ведет, возможно выпитая вчера водка или держак трезубец. Завтра возьму ресанту и попытаюсь исправить положение.
8 баллов
-
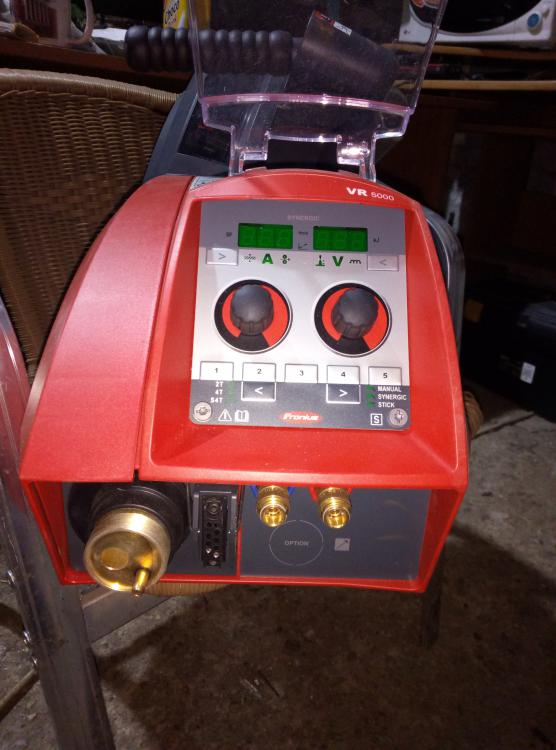
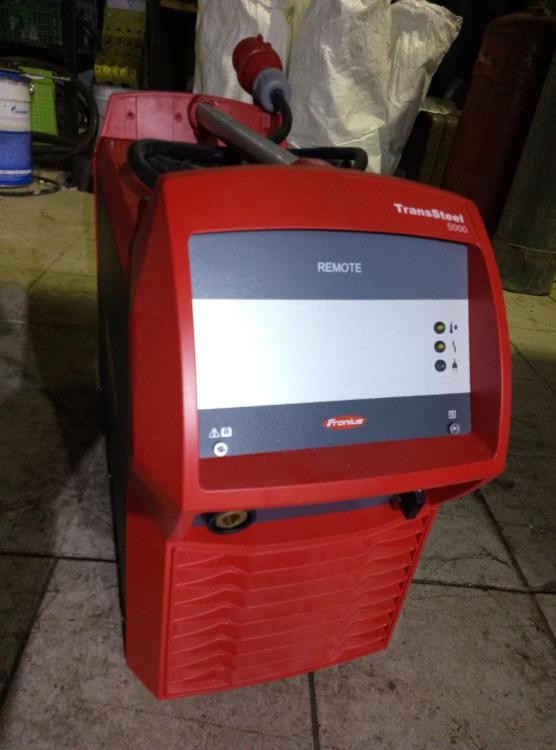
Приходиться писать в эту тему. Благодаря Роману из Екатеринбурга я приобрел вот такой аппаратик. Пока не подключал, только забрал с ТК. Еще один в заначке есть по смешной цене. Кому интересно - пишите в личку.
7 баллов
-
Совершенно верно. Технологии друг от друга далеко не ушли. И принцип работы инвертора один и тот же практически. С разными вариациями. Потому большого отличия в реальных потреблениях быть не может. Так что прислушайтесь к совету ув. Валерия. Если честно, то я уже давно на это забил. Так как одни считают максимальное потребление, другие потребление эффективное и т.д и т.п. У каждого свой стандарт. Мне это уже по горло надоело, вот это реально.7 баллов
-
@Вад11, с приобретением полгода проработал таким-это не *рабочая лошадка*, а рабочая Лошадь. угловое(10мм) умудрялся прожигать поначалу)))6 баллов
-
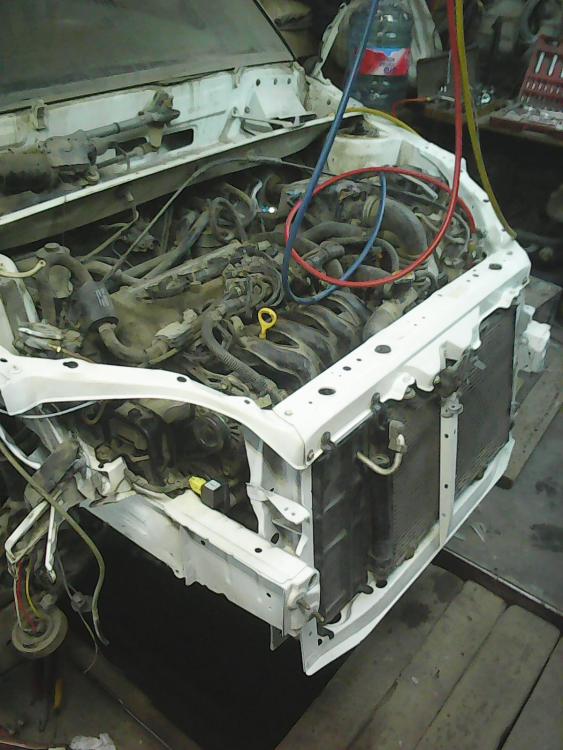
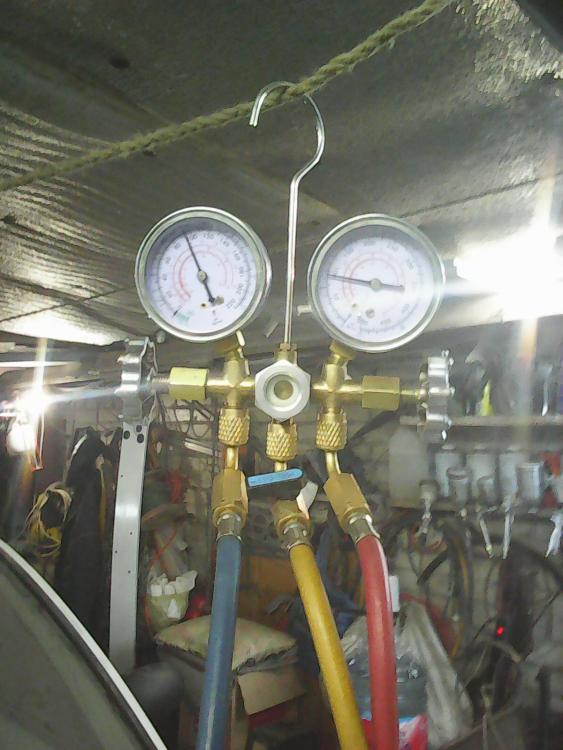
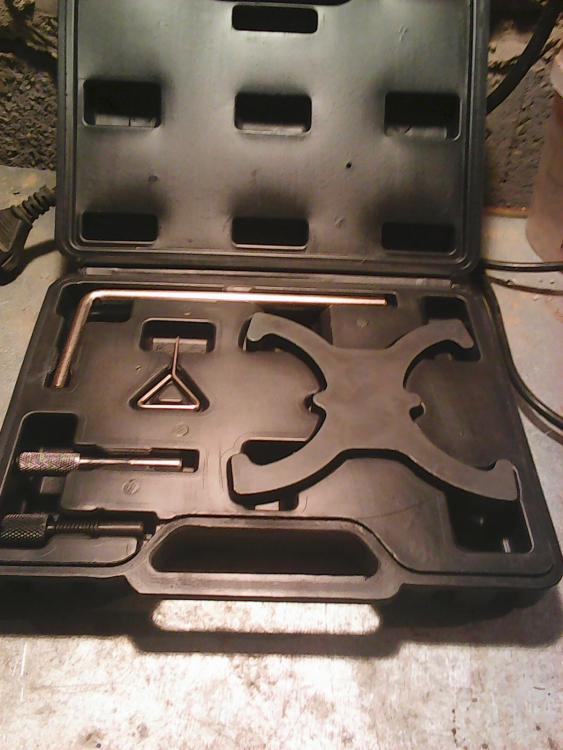
ну вот еще не машина но уже все в размерах .Осталось навесить все навесное (все покрашено висит в малярке сохнет). Вот собственно морда собрана... Заодно и опрессовал кондиционер (радиатор в двух местах паялся) И вот еще обзавелся набором специнструмента для замены ремня ГРМ на автомашинах GM,Ford, и прочее) Без этого набора поменять ремень ГРМ на Форде невозможно(в силу того что распредвалы подпружинины) А на шкиве коленвала отсутствует шпонка шкив крепиться одноразовым болтом на фиксаторе резьбы.
6 баллов
-
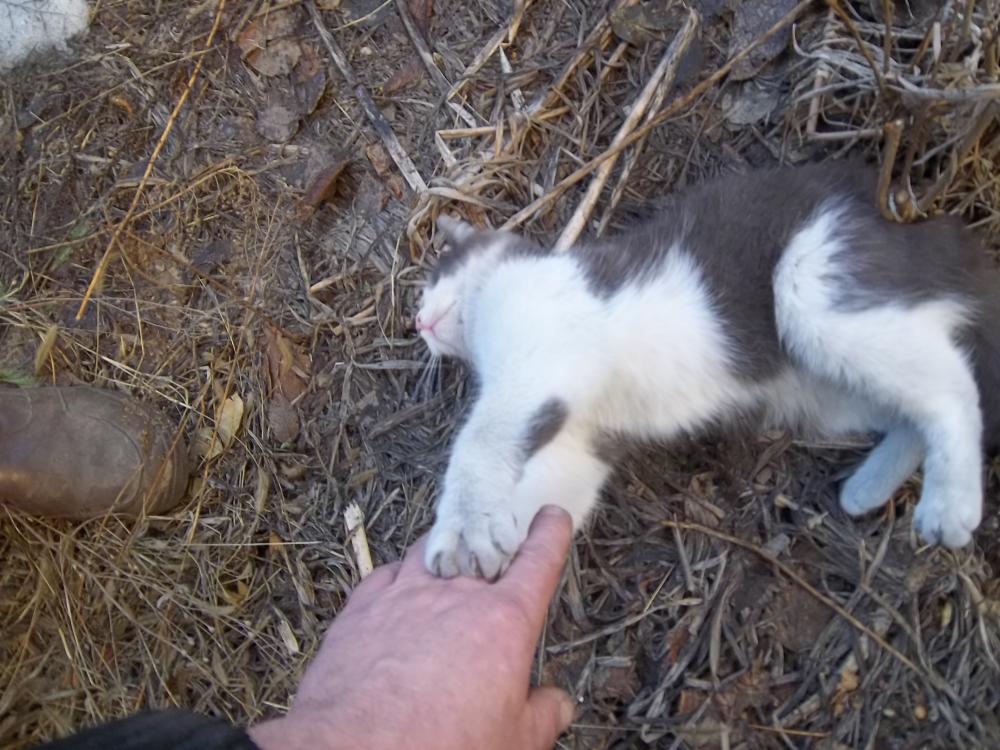
Утро начинается с драки.Выходишь в гараж, происходит нападение, из-за угла.Покормил,поласкал,можно спокойно работать.
6 баллов
-
День Девятый: Сегодня: каналы, сети, латры, чудеса...
6 баллов
-
Игорь, это только ты можешь. Яж привёл пример как снимал себя на телефон, тогда ещё N70. А дома в видеоредакторе просматривал и в ускоренном виде, и назад и вперёд, просто потому, что не знал что с ним, с этим видео, делать. Игрался с видеоредактором просто. И вот тут начал замечать, что можно вот это положить сюда, и начать делать с этого, тогда на один раз меньше деталь переворачивать. Вот как-то как.5 баллов
-
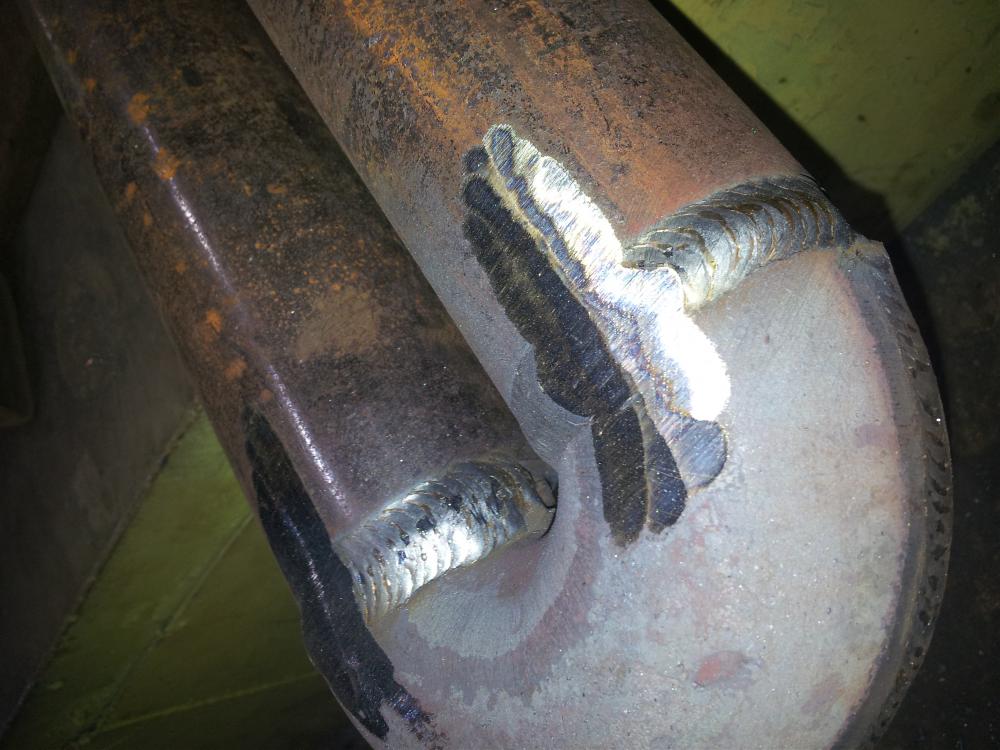
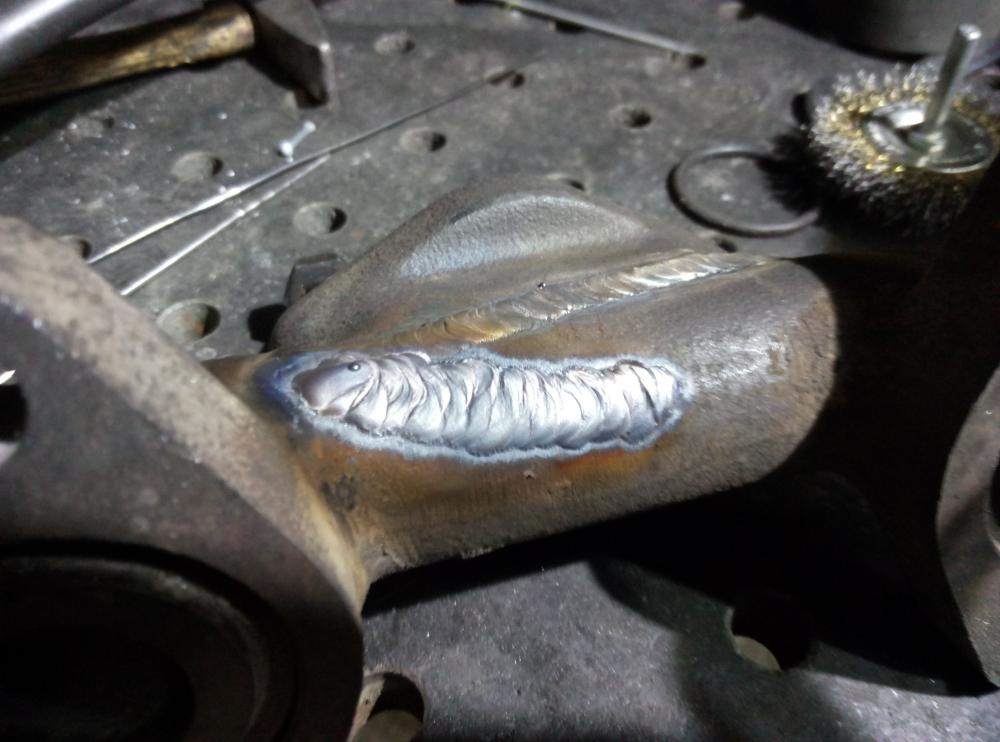
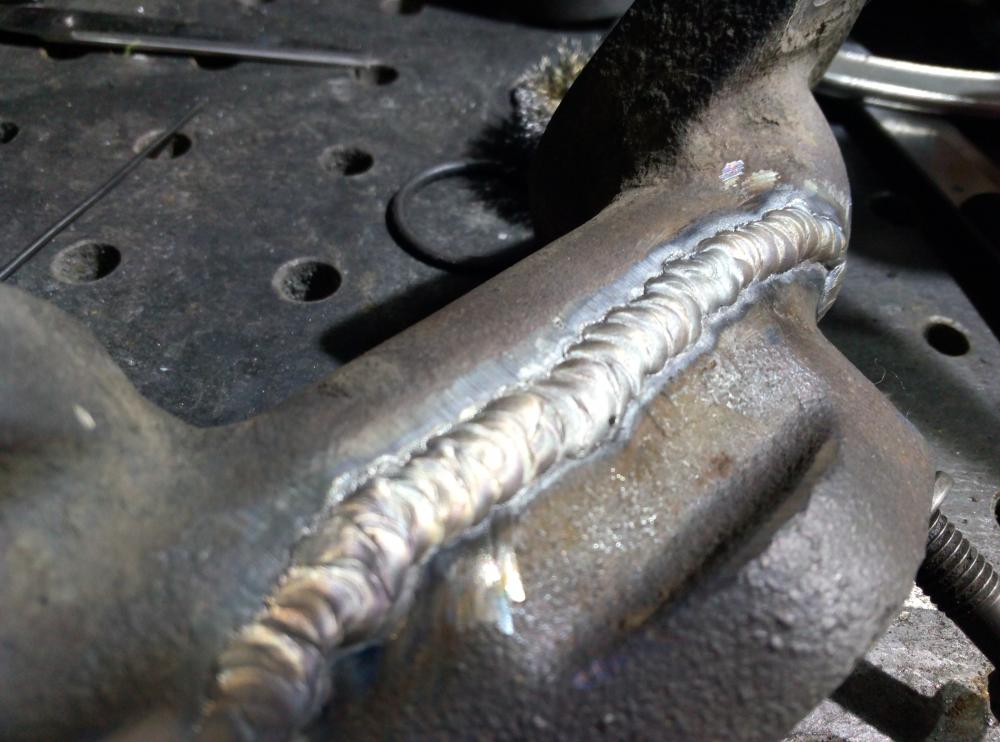
Чугуний. Деталюха с трубоукладчика Камацу. Принесли, сказали - теплообменник. Забирали, говорят - гидравлика 150 очков!!! Что за народ? Править ничего не стал, объяснил что они "не правы". Скорее бы не взялся за деталь, так слом полный, т.е. 2 железки (изначально одно целое) были отдельно. На фото уже стянутые и подготовленные под прихват. Далее трещину разделал и проварил в 2 прохода.
5 баллов
-
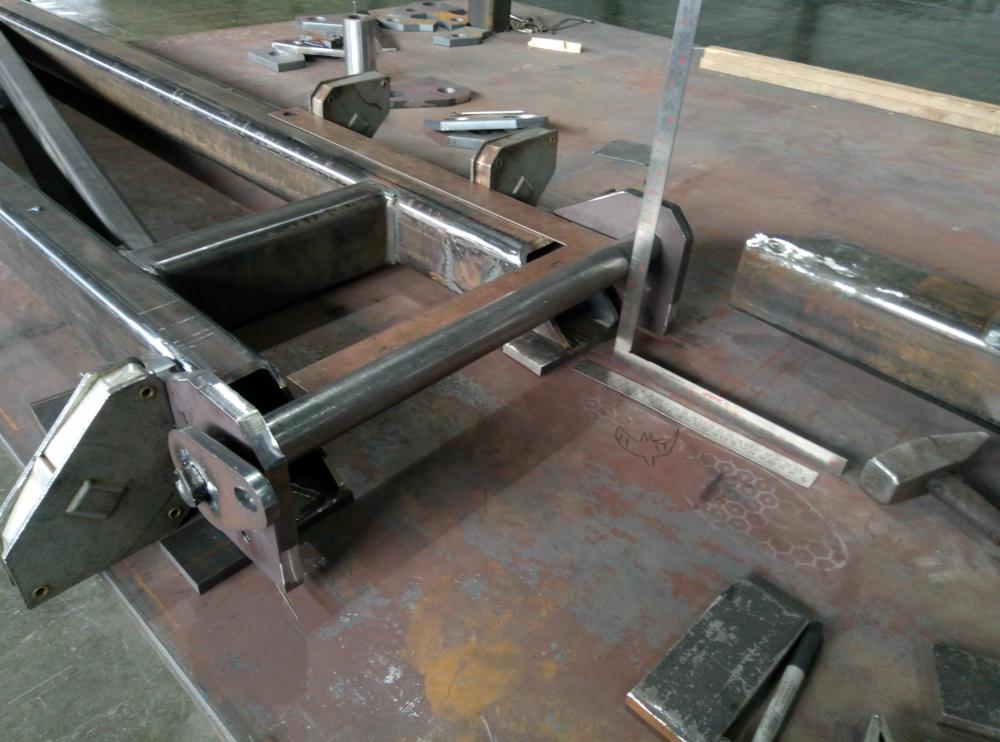
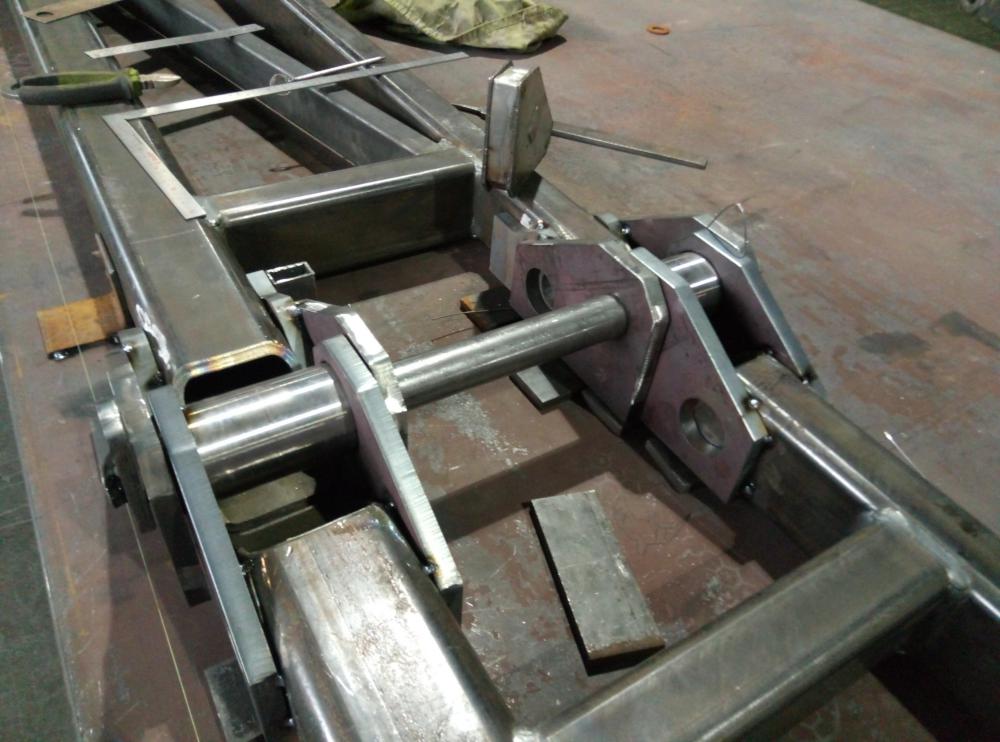
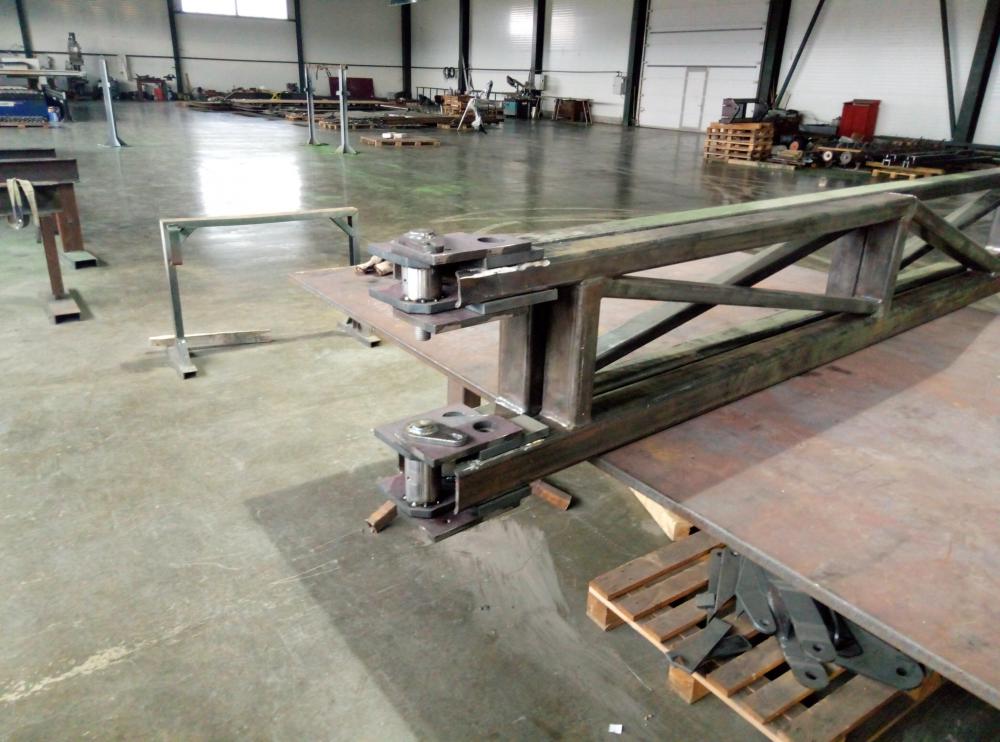
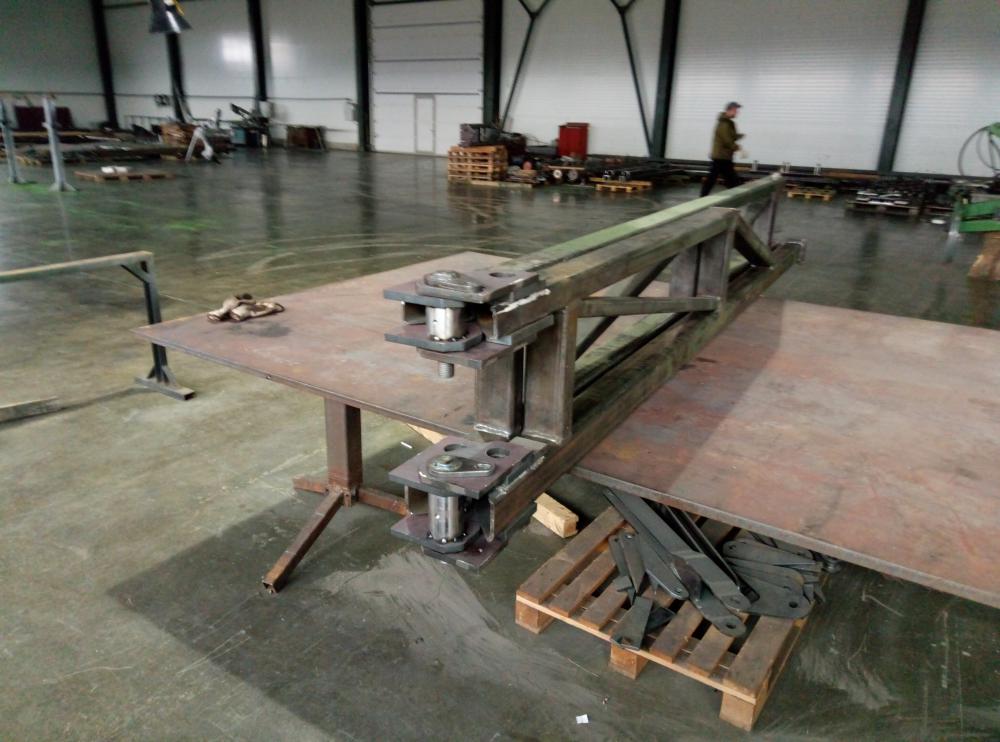
Может они просто пытаются тебя как-то, ну хоть морально поддержать? Понимаю, что получается у них это коряво, ну как могут, в меру своего скудоумия. Стараются. Вот мне всегда их жалко было. Мордочка кисленькая, ручки кривенькие... из жопки торчат. Я так счастлив что сейчас нет рядом со мной такого несчастья. А вот моё счастье -- складная рама штригельной бороны. Раскладывается в ниточку и складывается ровненько. У нас получилось это со второго раза. Именно правильно собрать узел на котором она складывается. То есть что и от чего отмерять:
5 баллов
-
@Вад11, Вадим, я так понимаю импульс режима на нем нет? . Вот видео нашел https://www.youtube.com/watch?v=Sutf4_Ebdzk4 балла
-
Поделюсь опытом рыбалки в Чёрном море. Луфарь Камбала калкан,
4 балла
-
Обычная песня сильно бухавших и кодированных . Выпивку пагубной привычкой не считаю.Если по делу, в норму, под хорошую закуску и с друзьями. Очень сильно уважаю своих дедов старой закалки, принявших в обед стаканчик, и шедших после этого работать (имею в виду обычные домашние дела), а не болтать, продолжать опрокидывать стаканы или спать...4 балла
-
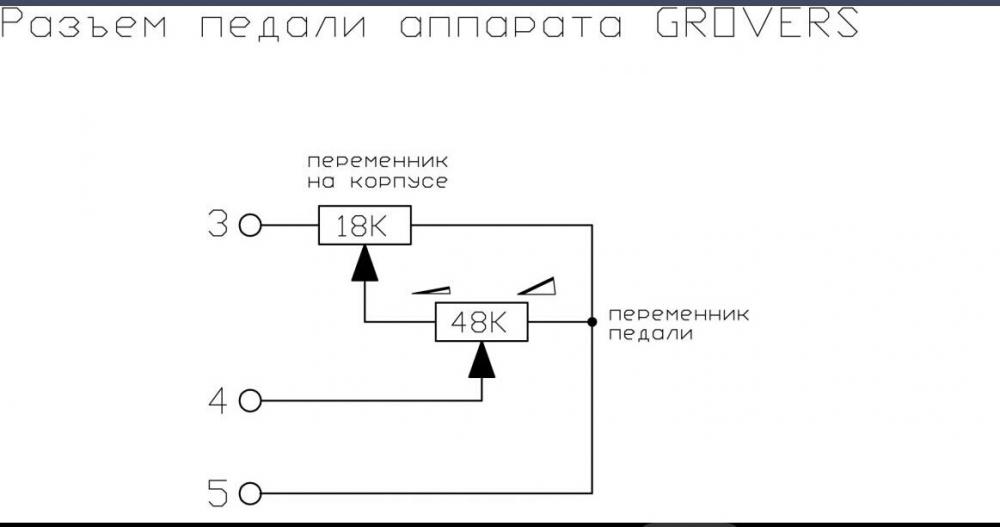
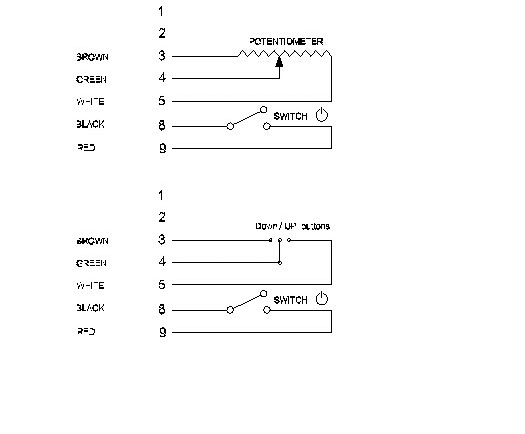
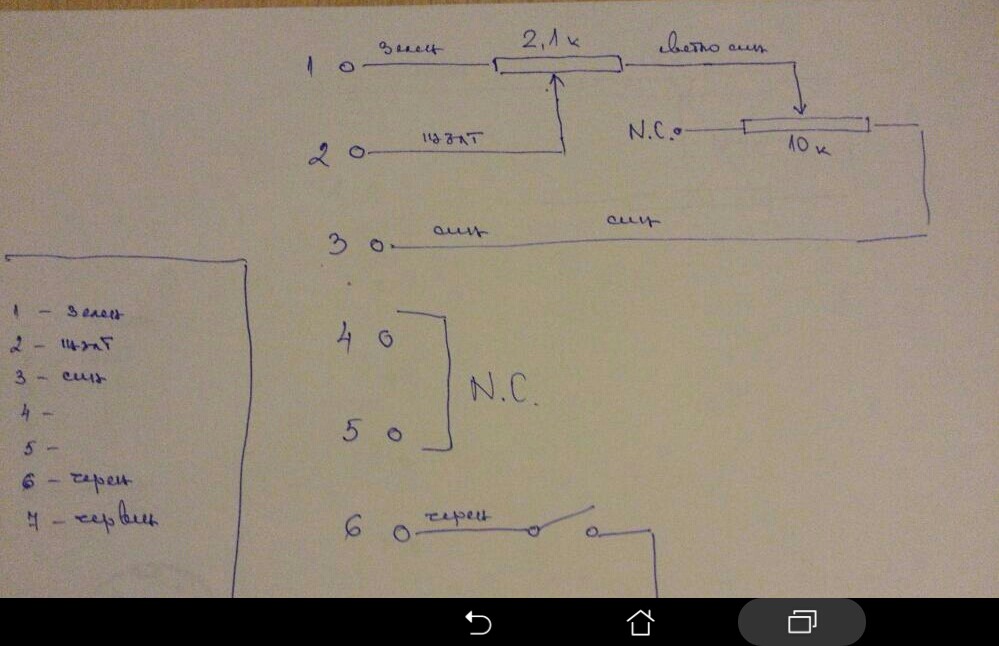
@kuznezs,Варианты педали. Номинал резисторов может отличаться.
4 балла
-
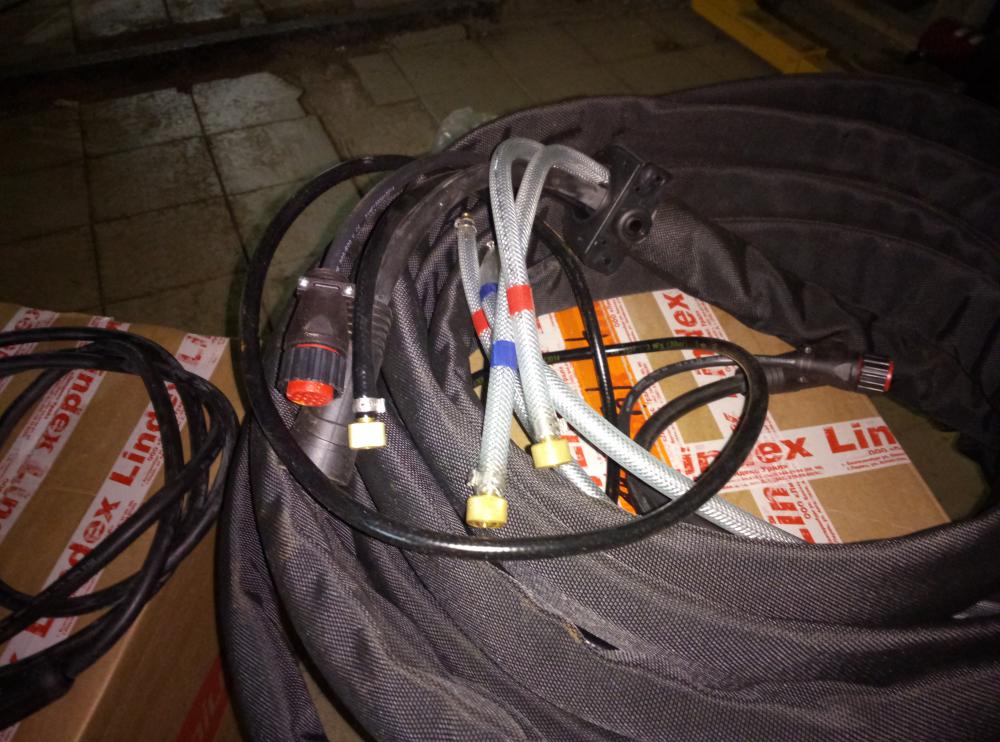
Ребята, спасибо!!!! С горелкой вопрос решить и в бой! В комплекте для робота.3 балла
-
@Вад11, Вадим прими поздравления .3 балла
-
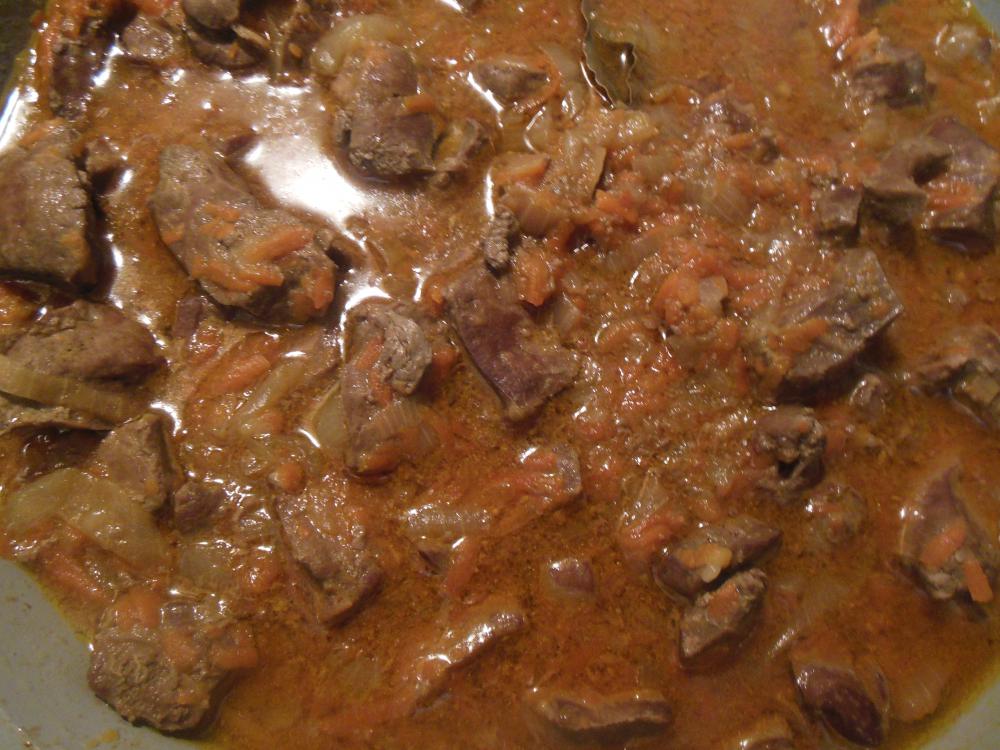
По-моему, имеет древнегреческое происхождение. Сегодня готовил шеф-повар Печёнка с подливкой
3 балла
-
https://youtu.be/bUVzMF275Fs?t=4m12s3 балла
-
Рыбачкú или рыбáчки?3 балла
-
https://www.youtube.com/watch?v=-7xvqQeoA8c3 балла
-
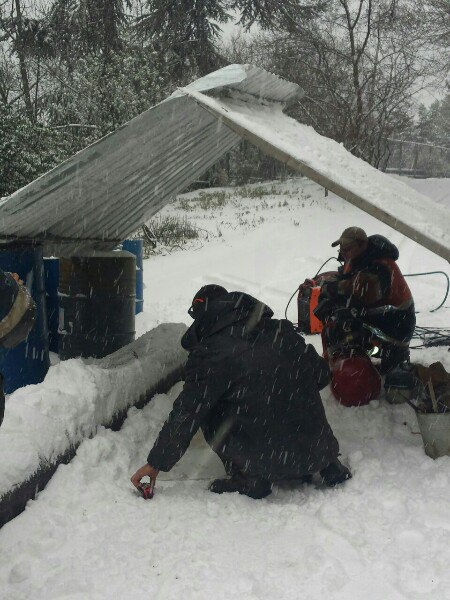
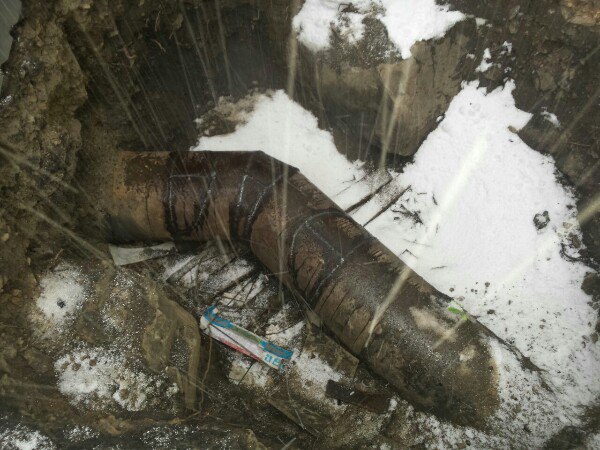
.Алупка,парк Воронцова. Санация напорного коллектора. Снег а работать надо.
3 балла
-
@Марьян, нам с переводчиком читать?2 балла
-
Есть вещи которые нельзя сварить,для всего остального есть Fronius . Поздравляю.2 балла
-
на 99% читатель, и, скорее всего им и останусь, так как не профессионал в сварке Представлюсь: Священник РПЦ Родился и вырос в г. Жуковский МО. Учился, женился. Пел на клиросе, работал в газете верстальщиком. в 2012 году был рукоположен и с тех пор служу в Пушкинской районе МО. Со сваркой познакомился в 2015 году (май, начало работ на участке, надо соорудить подставку под бочку для полива) и буквально после первых "швов" понял, что этот процесс мне нравится!2 балла
-
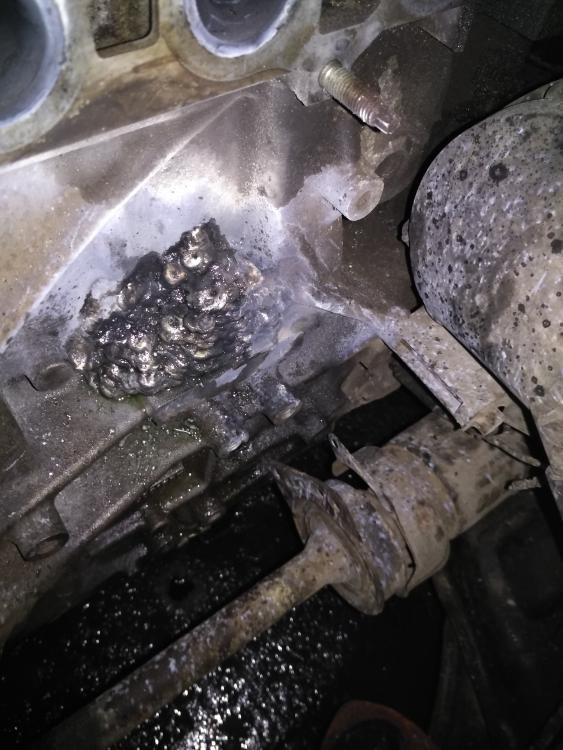
Смотрел ездил сегодня...была у человека микротрещина..за день вытекал литр антифриза...добрый "аргонщик - спец по дискам" сказал 2000 рублей сделаю....Результат на фото...Переделывать я отказался..клиент жаден...жадный платит дважды, трижды, четырежды и так далее...Полуавтомат....я худею...они и диски так походу варят...
2 балла
-
Мои поздравления!2 балла
-
Однако мы тока облизывемсяи поздравляем!2 балла
-
Посмотрите книгу Николаев Г.А. Сварные конструкции.расчет и проектирование.Параграф 4.3 Распределение напряжений в стыковых швах стр 1092 балла
-
@Universal welder,вашего снабженца накол посадить,ищите хотя бы наши озл-19.Просто при сварке марганцевистой стали и конструкционной , шов должен иметь аустенитную структуру.Ппри сварке "рутилом" получаем прослойку в виде структуры аустенит+мартенсит или просто мартенсит с низкой пластичность, что спровоцирует появления трещин, @Vovka123,очень похоже на нестабильный сварочный ток.2 балла
-
@saper24,да похоже образец не прошел испытаний,а человек же старался,кувалдой хреначил и не смог разорвать,а там смогли,начал выяснять,а там усиление сняли,обидно).2 балла
-
@ЛехаКолыма,Привет, боковая броня состоит из траков от бульдозера т330, а средняя из траков от японского экскаватора.. Из траков делаю ножи на тяжёлые грейдера, а остатки от стёртых ножей идут на защиту ковшей и отвалов тяжёлой техники. Электроды используются J422 и МР32 балла
-
@Oldsvarman, Вот такая: Лучше бы аппарат отдать в ремонт тому кто разбирается.Обвязку микрухи проверить надо-м\с так просто не сгорают.
2 балла
-
Еслиб я в таком темпе работал на себя, а не на дядю, был бы я мильонером2 балла
-
Дело не в системе ценностей, а в здоровье глаз, что напрямую влияет на качество существования человека как такового, поскольку львиную долю информации из окружающего мира он получает посредством зрения. Хорошую, качественную маску за 5-6 тыр. не купить. Если бы это было так, то не было бы объявлений о продаже масок за 30 тыр. и больше. Действительно, зачем покупать хорошую маску за 30 тыр., когда можно купить за 5 тыр.? Но такие объявления есть, их много, и, что самое удивительное,такие маски вовсю покупают! Не от того ведь, что деньги девать некуда, как Вы думаете? Дыма же без огня не бывает? Если человек собрался брать маску за 5-6 тыр., это может означать только одно - ему надоели его глаза и он собрался сыграть с ними в жестокую рулетку с большой долей вероятности неблагоприятного исхода. Хороший хамелеон - это не носки, которые меняют чуть ли не каждую неделю. Такая маска берётся на длительный срок, попытка сэкономить и взять маску похуже не что иное, как экономия на здоровье своих глаз. А на здоровье экономить чревато, особенно это глаза. Поэтому с бюджетом в 5-6 тыр. либо отказываться от покупки хамелеона и продолжать варить в картонке, либо увеличивать бюджет как минимум вдвое. Иначе рулетка гарантирована. Я не претендую на истину в последней инстанции, это сугубо моё мнение. А почему я выбрал 9100ХХ - в первую очередь, из-за размера фильтра, - он больше, чем в Текмене 815S. Пробовал 9100V - натуральная амбразура!Всё равно, что в замочную скважину подглядывать. Сама маска 9100ХХ лёгкая, я варю уже несколько дней подряд с утра до вечера - ничего нигде не устаёт, просто шикарно. И ещё - на этой серии масок (а также на предыдущих, V и Х) стоит надпись "made in Sweden" и "made in Sweden by 3M". На новой серии 9100XXi стоит просто надпись "made by 3M", т.е. производитель не указан + я нашёл несколько отрицательных отзывов в интернете об этих масках (я об этом уже подробно отписывался ранее). Поэтому для меня в настоящий момент - только Speedglas 9100ХХ. Опять же, все люди разные, и кому-то очень комфортно в простой картонке, и он такие шедевры в ней вытворяет, что мне с моим Speedglas 9100ХХ и не снилось!2 балла
-
Воот. Вот с такого видео можно осмыслить где совершаются лишние движения. Я когда работал на серийном производстве, то чем только со скуки не занимался. То есть когда приходишь ты в ночную, спрашиваешь чо делать надо, а тебе третью неделю один и тот же ответ: "эл-два-двести". Это такая небольшая деталь, варится быстро, за смену надо 43 штуки сделать. На вторую неделю руки это изделие начинают делать сами. А голове скучно. Я сначала музыку слушал. Потом подпевать начал. Потом сам запел то, чего в плеере не было. Оказалось что у меня в голове гигабайты музыки. Потом начал снимать на телефон как я работаю. Это удобно -- всю смену на одном месте. А дома на компе издевался над записью, и вычислил некоторые лишние движения. Вот я обрадовался, думал что оптимизирую процесс, но фиг там -- руки если к чему привыкли -- переучить очень тяжело.2 балла
-
@svarnoi69, пытаемся освоить производство сельхоз машин. Ковыряемся потихоньку. Летом будет год как приступили к освоению. Рассчитываем что ещё два года будем выходить на какое-то ритмичное производство. А пока руку набиваем. Все причём. Видимо есть задача не только произвести, но ещё и продать. Но ещё и научиться вести планирование и учёт. Ещё надо научиться работе с проектной документацией. Её надо вырабатывать правильную, вплоть до нумерации версий всё приходится осваивать почти с нуля. Я пока занимаю нишу сборки. Одного из нас четверых сварных сепарировало на сверление. Это тоже хозяйство с выдумыванием оснастки, и я уже не знаю чо там и зачем там, но у меня хоть за это голова не болит. Кстати он там довольно часто сверкает сваркой, и те кондукторы которые он делает всё таки требуют опыт сварщика. Так что профессия наша не просто так. Мы то сверлить всегда научимся, а они варить вряд ли.2 балла
-
Миниканикулы расслабили и в процесс втягиваешься со скрипом , но скрипеть не дают - надо , надо , давай , давай . Горка фланцев , которую надо скрестить со строем заготовок . Тю-ю-ю , делов то , начать да закончить - это их точка зрения
2 балла
-
У всех будни. А у меня выходные сварщика. Холодно однако. Но на следующей неделе плюс 12 обещают. И я по иронии судьбы закончил перебирать, ремонтировать и модернизировать автономный отопитель ОВ-65. Без тига никак . Там пару деталюшек заварить. Там ржавые горбыли вытащить. Ну и немного фоток. http://s013.radikal.ru/i322/1702/08/7e6bcaa085b6.jpg C махонькой гаечкой пришлось немного повозиться. Надо было приварить к толстому пре-толстому шестиграннику. Две штуки испортил. Резьба аж сплавлялась. Наварил бобышки по краям и потом аккуратно гнал их дугой на гаечку . Испытал новый для себя метод включения кнопки горелки ногой на педальке. Когда её купил сразу концевик отключил. Сейчас снова включил. Теперь горелку можно хватать как угодно. http://i075.radikal.ru/1702/ab/25938dae6eec.jpg Ну а тут больше любование макросьёмкой. http://s011.radikal.ru/i317/1702/5f/6bac7998e5f8.jpg http://s018.radikal.ru/i507/1702/05/7826c22be72b.jpg http://s010.radikal.ru/i312/1702/e7/d8bf77d5c8c3.jpg Ну и мебель все двигаем. Очередная переделка рояльного винтового стульчика . Срезал старую четырёхлучевую крестовину, сделали проставки под новую пятилучевую, поставил на колёса, сделал повыше. Почти линкольн в мире сварочных табуреток . Осталось покрасить. http://s008.radikal.ru/i306/1702/26/fe1b1734652a.jpg2 балла
-
Какое бурное обсуждение и я как всегда поздно. Со всеми согласен , да и привычка к "своему" аппарату играет важнейшую роль. Теперь про разницу в дуге от разных аппаратов и полностью соглашусь с Антоном что она есть и не малая . Вот вам пример был итальянский "серый кардинал" сейчас на заводе ГРПЗ так скажем в ремонте. Так вот он с 90 годов и даже фирму коя его сваляла не нашел . Он только DC но суть не меняется , дуга у него до того концентрирована и прямо с кончика без всяких "колоколов" что лезвие им сварить нет вообще проблем, 500гц импульс это самое высокое на нем значение импульса . На Ево варил и тоже хорошо но для этого пришлось включить ВЧ импульс. На АС токе тоже самое и дуга от разных аппаратов отличается, где то больше концентрирована где то более пушиста. Кстати на Форсаж и Селко примерно одинакова дуга по концентрации , на Ево там просто супер но там и настроек поболе и в помощь ВЧ импульс. Очень понравилась АС дуга от Кемппи MLS3000, и как вчера в ЛС Виктор Hlorofos писал но не про Кемппи , дуга прямо с кончика электрода. Серый и лезвие от него Ево и лезвие Ну и по видео что выложил , конечно можно так варить практически любым аппаратом главное руки , что касается частоты тока и думаю на 200гц варил у него Миллер и позволяет до 400гц . Костя на таких коробченках это нормально, даже более скажу он сделал все правильно и из нутри по краям и в серидине несколько шовчиков от разрыва и так стоять будет намного прочнее чем с обратным валиком, да и провар у него на грани то есть почти полный . Представим что он добился бы чтобы обратный валик , шов шире да и снаружи был бы провален и выгорание и кипение сделали бы свое нехорошее дело . Не верите , попытайте сварить два образца наружный угол с обратным валиком и примерно так как на видео и в тиски ломайте и считайте сколь загибов-разгибов выдержит тот и другой и в каком месте начнет ломаться.
2 балла
-
еще нашел пару фоток)) прошлогодние конечно)))
2 балла
-
Да, танцев там хватает. Один только ремень генератора чего стоит. Трудно было натяжной ролик сделать...... Во сколько обошелся набор? Хотя нам навряд ли купят.1 балл
-
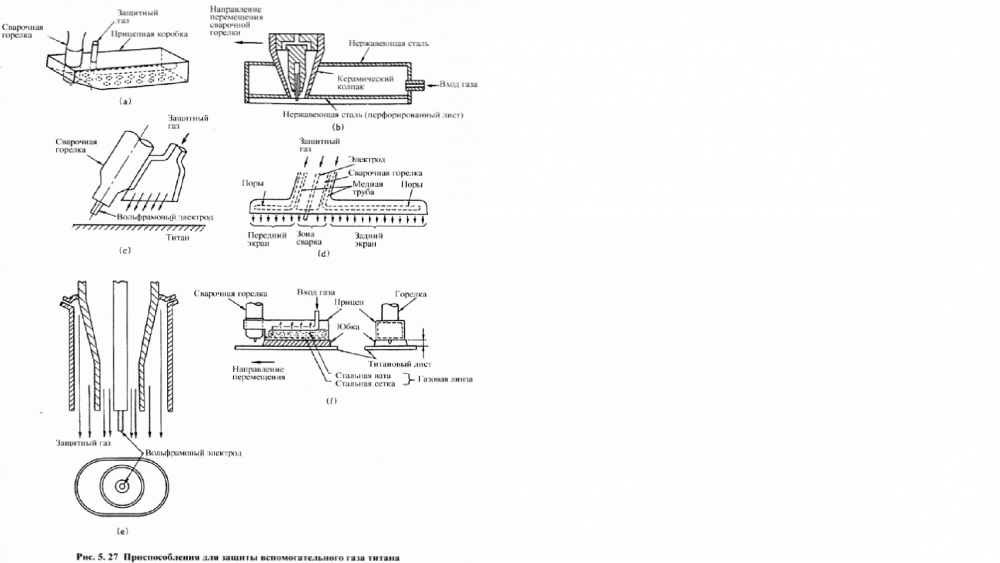
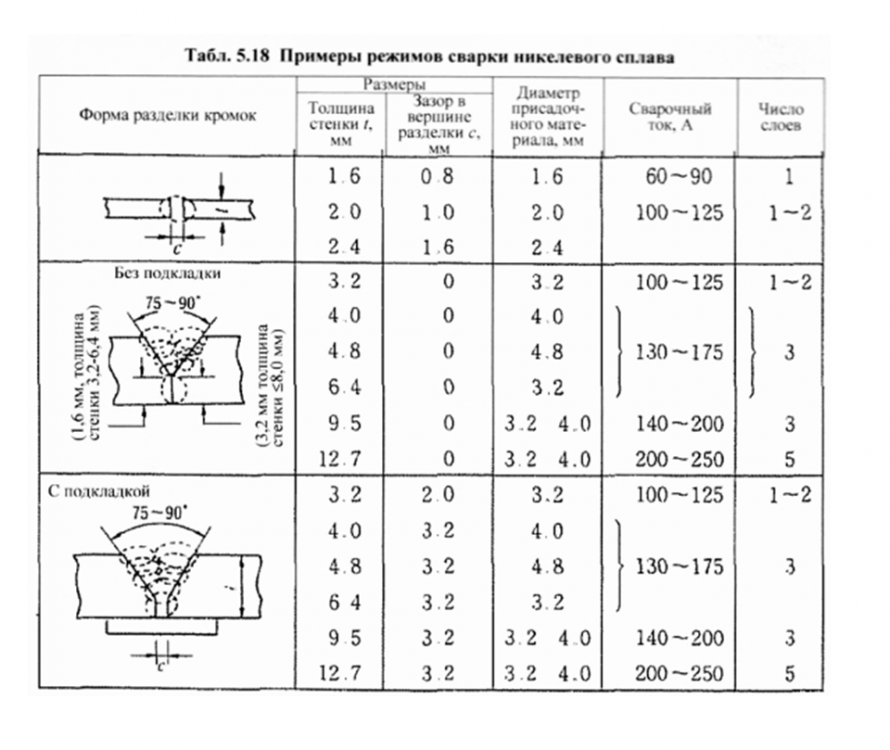
5-7 СВАРКА ПРОЧИХ СПЛАВОВ 5-7-1 Титан Благодаря превосходству по коррозийной стойкости титан применяется к коррозийно-стойким деталям в химической промышленности, деталям летательного аппарата, материалам, устойчивым против коррозии от морской воды, и пр. Титан при высокой температуре, реагируя на кислород или азот, склонен к повышению свой хрупкости, так что при сварке нельзя выставлять зону сварки и зону, нагретой до высокой температуры, на воздух. Следовательно, необходимо принять меры по предотвращению окисления и азотирование зоны сварки не только в процессе сварки, но и в процессе охлаждения, установив на горелку для Аргонодуговой сварки приспособление для защиты вспомогательного газа и подавая аргон в большом количестве. На рис. 5.27 представлены примеры этих меры. Перед началом сварки тщательно протирают поверхность разделки кромок, прилегающую к ней зону и присадочный металл ацетоном, спиртом или т.п. Чтобы удалить оксидную пленку, выполняют химическую переработку жидкой смесью из 2 - 4% фтористоводородной кислоты и 30 -40% азотной кислоты при температуре не больше 60°С в течение порядка 30 сек, потом незамедлительно промывают в проточной воде в течение порядка 1 часа, протирают ацетоном и просушивают. Также для предотвращения возникновения раковин полезна полировка стальной щеткой, наждачной бумагой или т.п. Титановые присадочные материалы для сварки классифицируются стандартом на них, приведенном в табл. 5.15. не только по палладию, алюминию, ванадию и прочему составу сплава, но и по содержанию кислорода. Присадочные материалы оказываются самым склонными к загрязнению, когда подаются в дугу высокого температуры, так что следует обращать тщательное внимание, чтобы в процессе сварки присадочные материалы не выходили за пределы защитного газа и не соприкасались с атмосферным воздухом. Аргонодуговую сварку титана целесообразно вести на постоянном токе с положительной полярностью (DCEN), дугу зажигают, совместно применяя высокую частоту. Как электрод предпочитают применять вольфрамовый электрод. В табл. 5.16 приведены режимы Аргонодуговой сварки титана. Когда сварные швы загрязнены кислородом или азотом, степень окисления или азотирования можно определить по состоянию окрашивания. Если участки приобрели темно-синий цвет, то их нужно удалить и повторно сварить. В специальных случаях используют сварочную камеру и в пей производят сварку, вытянув из нее воздух полностью и заполнив ее инертным газом. Если форма и размеры свариваемых объектов ограничиваются размерами сварочной камеры, можно исключить воздействие воздуха полностью, что способствует идеальной сварке. 5-7-2 Никель и его сплавы Благодаря превосходной теплостойкости и коррозийной стойкости, никель и его сплав широко применяются при едкой окружающей среде. В частности, никель выдерживает каустик и прочие щелочные растворы и применяется как щелочеетойкие материалы. Затруднение при сварке заключается в образовании раковин и горячих трещин. Сварку TIG ведут на постоянном токе с положительной полярностью (DCЕN). Чтобы предотвратить раковины целесообразно применять присадочные материалы с пониженным содержанием кислорода и азота, с целью раскисления и денитрификации к присадочным материалам добавлять алюминий, титан и пр. Для предотвращения горячих трещин, понизив содержание серы, углерода, кислорода, фосфора, кремния, предотвращают образование эвтектической смеси с низкой точкой плавления. Монель, содержащий в себе никель в доле 63 - 70%. медь 26 - 34%, железо, марганец и кремний в незначительной доле, хорошо выдерживает воздействия воздуха и морской воды, и превосходит по кислотостойкости. так что находит широкое применение в судостроении, пищевой, бумажной, фармацевтической, нефтеперерабатывающей и прочих химических промышленностях. При сварке монеля затруднение заключается в раковинах и микротрещинах. Для предотвращения их образования целесообразно уменьшать содержание примесей и добавлять алюминий и титан в подходящем количестве так же. как в случае никеля. Инконель, содержащий в себе никель в доле 76%, хром 16%. железо 8%. превосходит по перерабатываем ости, поддастся горячей и холодной обработке, превосходит по коррозийной стойкости, выдерживает окисление при высокой температуре не менее 900°С и считается превосходящим материалом. Он находит широкое применение в летательных аппаратах, ядерных реакторах, молочном хозяйстве и различных химических промышленностях. Затруднение при сварке заключается в горячих трещинах. Добавлением магния, кальция и пр. понижают чувствительность к горячей трещине. Марка и состав присадочных материалов из никеля и его сплава и режимы сварки с их применением приведены в табл. 5.17 и 5.18. Эти сплавы, в общем, обладают широкой зоной температуры затвердевания и склонны к трещине вследствие того, что на границах зерна разделяются примеси с низкой точкой плавления. В связи с этим имеет немаловажное значение не только выбор свариваемого материала, но и понижать при сварке температуру перед наложением последующего слоя, избегать колебательного движения и вести сварку по возможности на слабом токе и узким валиком. Кроме того, при сварке стыковых соединений обратная сторона склонна к загрязнению атмосферным воздухом с последующим образованием раковин, так что немаловажное значение имеет использовать подкладку или вести сварку, подавая защитный газ с обратной стороны.
1 балл
-
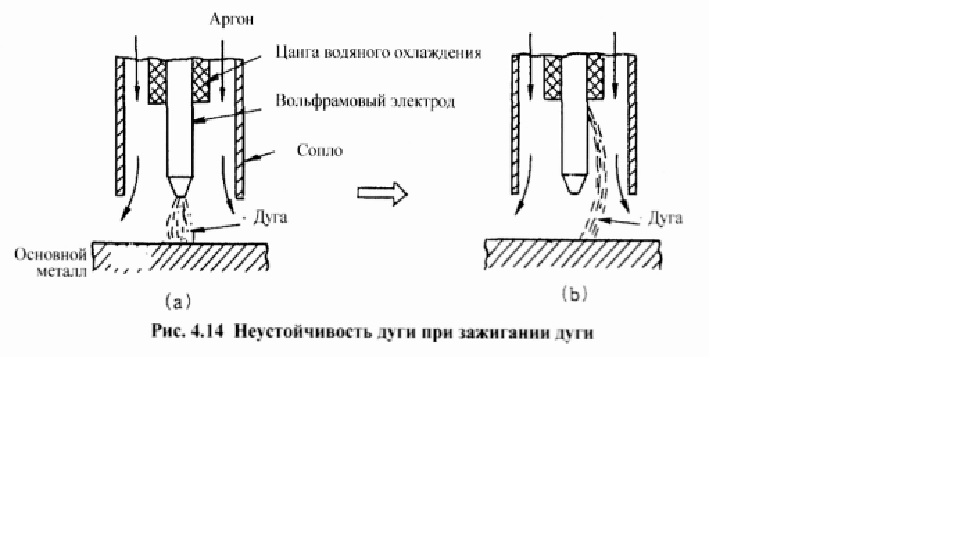
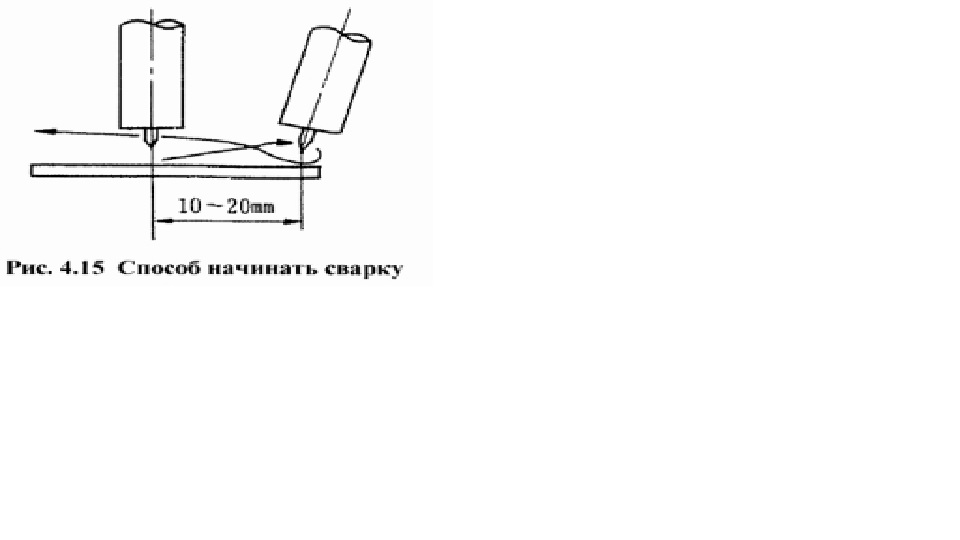
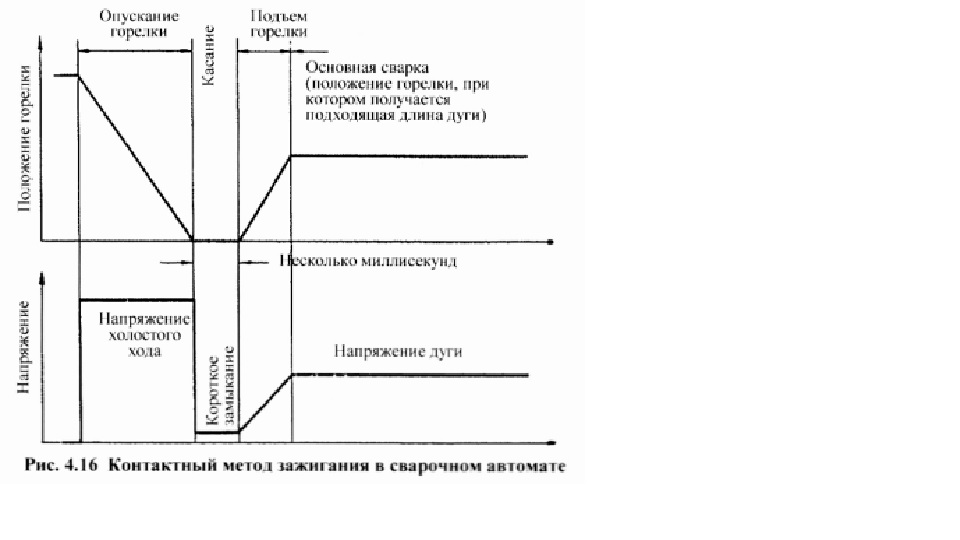
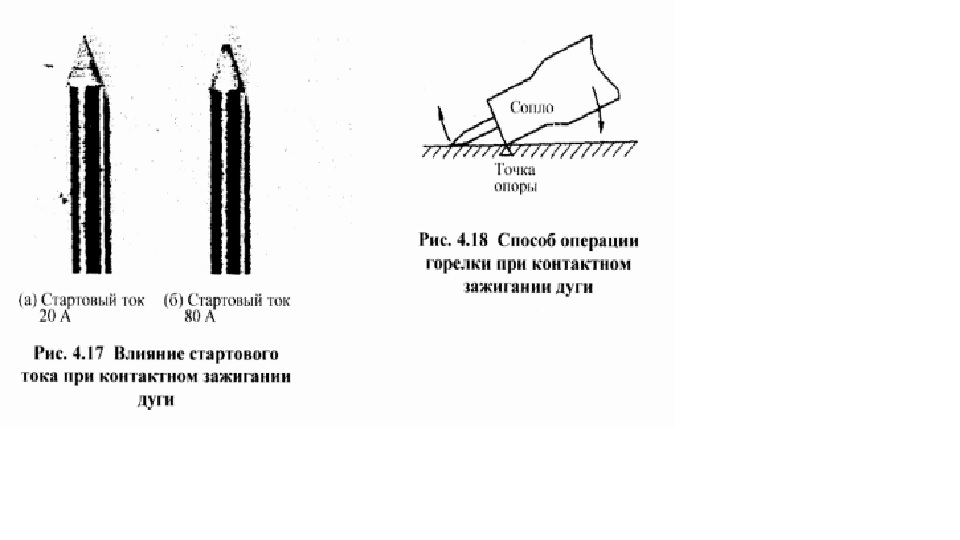
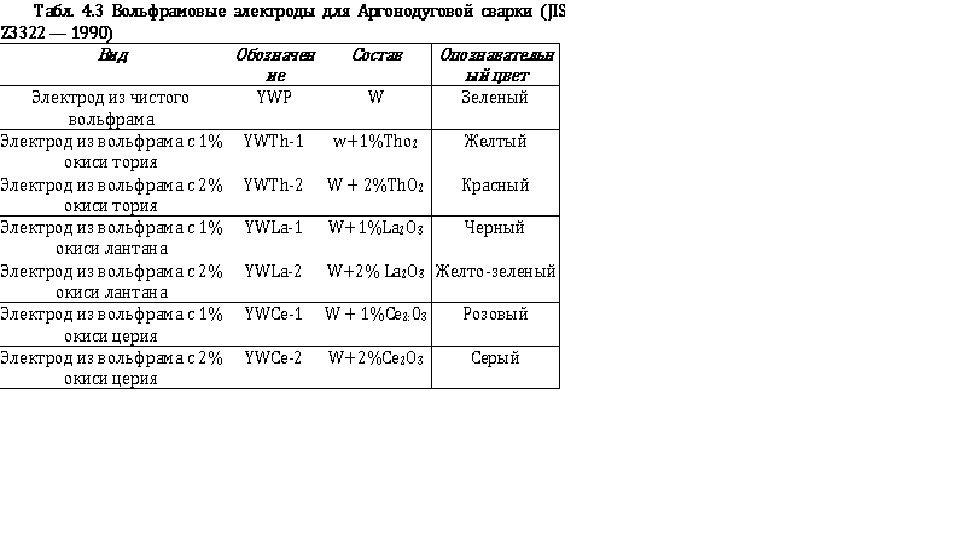
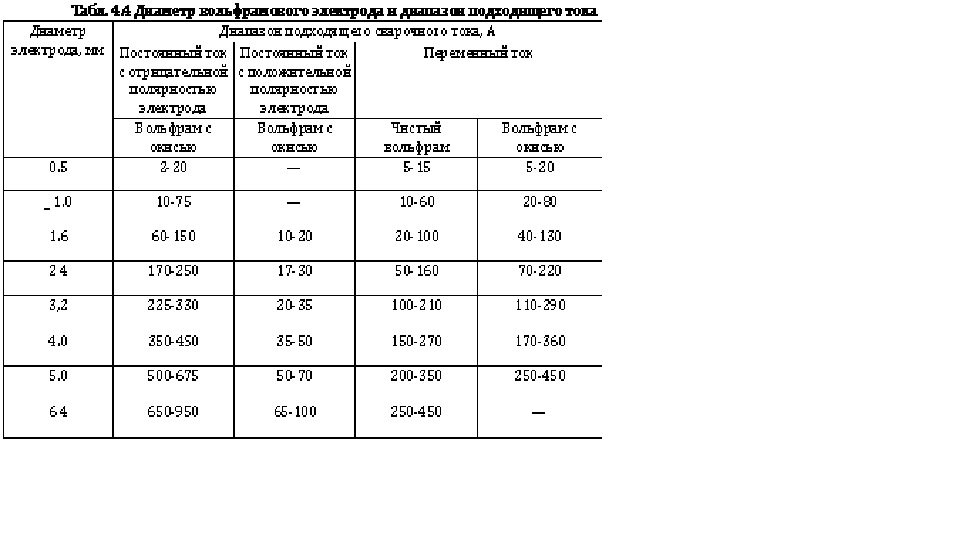
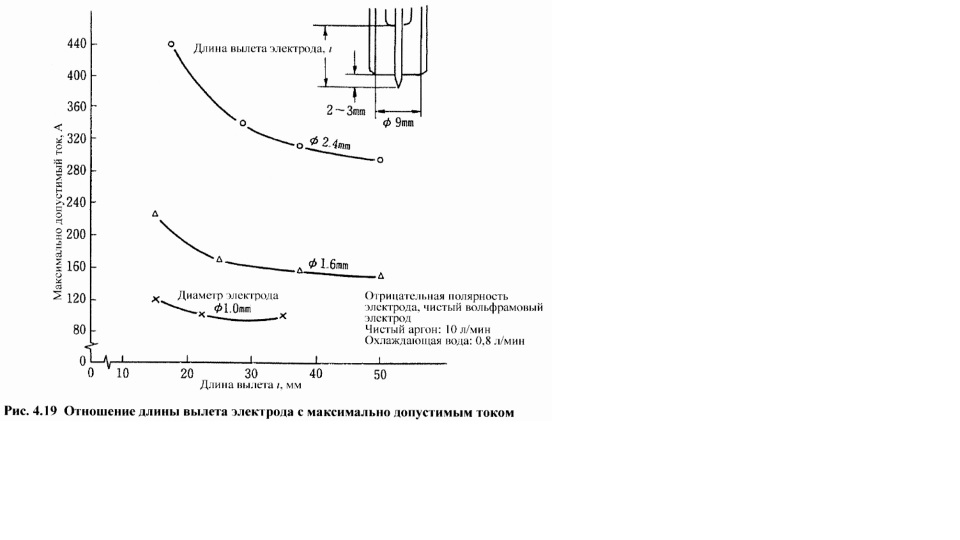
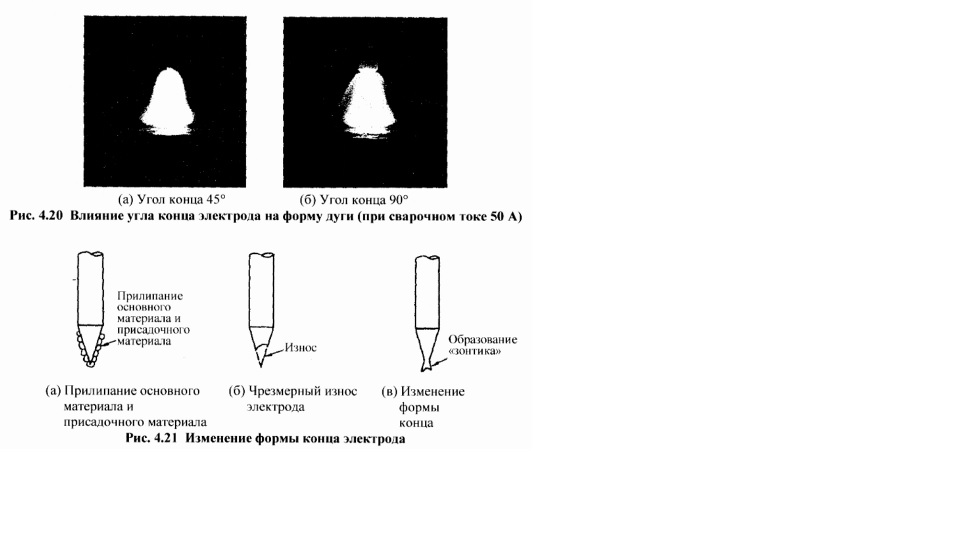
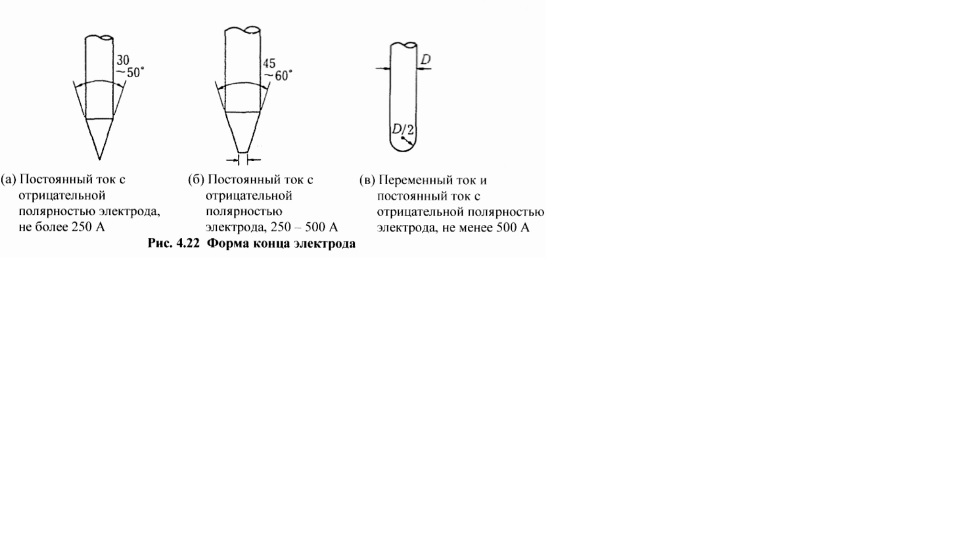
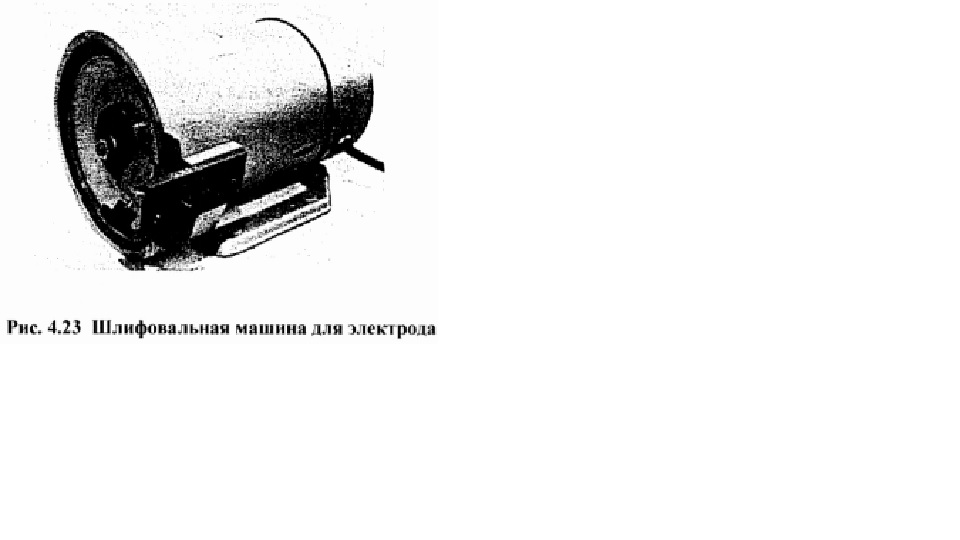
4-2 ЗАЖИГАНИЕ ДУГИ 4-2-1 Метод высокой частоты - HF поджиг Как правило, в случае Аргонодуговой сварки при зажигании дуги применяют метод совместного употребления высокой частоты. Когда приближают электрод к основному металлу и нажимают выключатель горелки, прилагается напряжение высокой частоты, под наведением которого подается ток между электродом и основным металлом, и зажигается дуга. В случае сварки на постоянном токе после зажигания дуги напряжение высокой частоты прекращается, но в случае сварки на переменном токе приложение напряжения высокой частоты продолжается и в процессе горения дуги, чтобы предотвратить обрыв полуволны дуги. В случае постоянного тока с отрицательной полярностью электрода, в процессе сварки электрод держится в накаленном состоянии, так что термоэлектронная эмиссия осуществляется легко и дуга поддерживается устойчиво. Однако в момент зажигания дуги электрод еще не накалился, так что термоэлектроны не вылетают. Однако даже при низкой температуре окиси испускают термоэлектроны легко, так что при зажигании дуги на конце электрода в местах, имеющих окиси, формируются катодные пятна и горит дуга. При этом, поскольку электрод относится к отрицательной полярности, подвергается столкновению катионов, и окиси разрушаются. По мере исчезновения окисей катодные пятна, находящие новые окиси, перемещаются по поверхности электрода. Поскольку окиси разрушаются один за другим, в конечном итоге дуга перемещается вверх по поверхности электрода. Если это состояние продолжится долго, как показано на рис. 4.14. дуга будет сильно удлинена и будет подниматься напряжение дуги выше предела, в котором сварочный источник может поддерживать дугу, и в конечном итоге дуга прекратится. Если на ходу температура электрода поднимется и электрод будет в накаленном состоянии, дуга будет возращена на конец электрода и горение дуги будет стабилизировано. Чем ниже сварочный ток и чем чаще повторяется зажигание дуги, тем чаще появляется явление неустойчивости дуги при ее зажигании. Кроме того, эта тенденция особенно сильна, когда электроды сделаны из чистого вольфрама, так что желательно использовать вольфрамовые электроды, включающие в себя окись тория (ThO2). окись церия (Се2О3). окись лантана (Lа2О3). окись иттрия (Y2O3) или прочие окиси. В случае сварки на переменном токе, поскольку полярность меняется по каждому полупериоду, влезание катодных пятен будет сдержано и, в общем, ситуация по зажиганию дуги лучше, чем в случае постоянного тока с отрицательной полярностью электрода. Однако даже в случае сварки на переменном токе, если электрод остывает, не исключена ситуация тою. что, на полуволне положительной полярности электрода горит дуга, на полуволне отрицательной полярности электрода не горит дуга. Когда конец электрода держится в накаленном состоянии, дуга горит устойчиво. Поэтому желательно заранее зажечь дугу на другом листс.накалить электрод, прекратить горение дуги немедленно переместить электрод в начальную точку сварки и зажечь дугу., Дуга зажигается стабильно и можно предотвратить прожог, несплавление и т.п. на начальной точке сварки. Кроме того, на рис. 4.15 представлен другой вариант для разрешения проблемы; на основном металле на расстоянии 10 - 20 мм от края зажигают дугу, после начала горения дуги немедленно возвращают горелку в начальную точку сварки и начинают основную сварку. 4-2-2 Контактный метод зажигания дуги Когда сила высокой частоты уменьшается по ходу длинного кабеля горелки и высокочастотный разряд, необходимый для зажигания дуги, не происходит, или высокая частота создает радиопомехи находящемуся вблизи роботу, сварочному автомату или прочим аппаратам с электронным управлением, не допускается зажигание дуги методом совместного употребления высокой частоты. В таком случае применяется контактный метод зажигания дуги (или царапающий метод зажигания дуги), в котором зажигают дугу за счет легкого прикосновения электрода к основному металлу. В связи с тем. что электрод и основной металл касаются друг друга, существует возможность приплавления основного металла к электроду, интенсивного износа электрода, который происходит при зажигании дуги, и прочие недостатки. Однако некоторые последние источники питания с тиристорным управлением и пр. могут замедлять износ электрода, происходящий при зажигании дуги, в значительной степени за счет установки тока, отличающегося от сварочного (дежурного) тока и протекающего при зажигании дуги. Следовательно, этот метод зажигания дуги применяется к последним сварочным автоматам, производящим работы на постоянном токе с отрицательной полярностью электрода, пользуясь следующими достоинствами; ü Можно предотвратить явление неустойчивости, которое склонно происходить в методе совместного употребления высокой частоты при зажигании дуги. ü Поскольку не генерируется высокая частота, можно исключить возможность возникновения радиопомех. На рис. 4.16 представлен пример касательного метода зажигания дуги, который применяется в сварочных автоматах. После включения выключателя горелки до зажигания дуги к промежутку между электродом и основным металлом прилагается напряжение холостого тока порядка 80 - 90 В. Сварочный автомат, обнаружив это напряжение, опускает горелку. При касании электродом основного металла это напряжение понижается резко к уровню порядка несколько вольт. После обнаружения понижения напряжения в течение несколько миллисекунд (несколько тысячных секунд) начнется отвод горелки вверх, при достижении напряжения дуги, соответствующего заданной длине дуги, остановится подъем горелки и начнется сварка. В случае автоматической сварки механизм вертикального перемещения горелки управляется электрическим приводом, так что получается устойчивое зажигание дуги. Однако в случае ручной сварки при применении контактного метода зажигании, чтобы замедлить износ электрода при зажигании дуги, следует обращать внимание на следующие пункты; Прежде всего, если устанавливают стартовый ток на слишком большое значение, при горении дуги происходит расплавление, износ и пр. конца электрода, как показано на рис. 4.17. Желательно устанавливать стартовый ток как можно меньше, однако, если ток слишком мал. то получается неустойчивая дуга, так что обычно употребляет значение тока порядка 20 -30 А. Кроме того, если приводить электрод в прикосновение к основному металлу после включения выключателя горелки. отвод горелки осуществляется с опозданием, что будет ускорять износ электрода. Так что следует сначала привести электрод в прикосновение к основному металлу, а затем включать выключатель горелки. Едва конец электрода приобрел накаленное состояние, как нужно отвести горелку. Если отводить горелку после завершения накала, будет ускорен износ электрода. Если перед контактом электрода и основного металла, сопло горелки приводят в соприкосновение с основным металлом, как показано на рис. 4.18, и пользуясь полученной точкой прикосновения в качестве опоры, осуществляют контакт электрода и основного металла и потом отводят электрод от металла, то в этом случае операция зажигания дуги будет облегчаться. 4-3 МАТЕРИАЛ И ФОРМА ЭЛЕКТРОДОВ 4-3-1 Виды электродов Вольфрамовые электроды для Аргонодуговой сварки подразделяются на вольфрамовые электроды и вольфрамовые электроды с окисью. Их вид, химический состав, размеры и допуски, качество и т.д. регламентирует стандарт JIS Z3233 (вольфрамовые электроды для Аргонодуговой сварки). Кроме того, как приведено в табл. 4.3. установлены опознавательные цвета, так что можно различать вид электрода по цвету его конца. Чистые вольфрамовые электроды в основном используются для сварки на переменном токе, а вольфрамовые электроды с окисью - и для сварки на постоянном токе и для сварки на переменном токе. Если не включается окись, зажигание дуги на постоянном токе с отрицательной полярностью электрода осуществляется с трудом, так что в случае сварки на постоянном токе почти не используются чистые вольфрамовые электроды. В случае сварки на переменном токе в полуволне положительной полярности электрода конец электрода подвергается разогреву, и поэтому в полуволне отрицательной полярности электрода дуга горит стабильно. Кроме того, чистые вольфрамовые электроды, которые справляются с меньшей генерацией постоянной составляющей, чем вольфрамовые электроды с окисью, чаще применяются для сварки переменного тока. В случае постоянного тока с отрицательной полярностью немаловажное значение имеет способность к зажиганию дуги, так что, в общем, используют вольфрамовые электроды с окисью. Как приведено в табл. 4.3. в настоящее время стандарт JIS регламентирует 7 видов электродов, среди которых последние 4 вида добавлены в последние годы. Кроме этого, также продаются и вольфрамовые электроды с окисью иттрия (W+1 - 2% Y2O3), которые еще не регламентированы. 4-3-2 Сварочный ток и диаметр -электрода Когда сварочный ток слаб, использование электрода с большим диаметром приведет к блужданию и неустойчивости дуги, а использование электрода с слишком малым диаметром приведет к интенсивному износу электрода, так что следует выбрать диаметр электрода применительно к сварочному току. Кроме того, при одинаковом сварочном токе, если полярность отличается друг от друга, подходящий диаметр электрода также отличается. В табл. 4.4 приведен диапазон подходящего тока по диаметрам электрода и по полярностям, соответственно. Верхний предел подходящего тока уменьшается в последовательности постоянного тока с отрицательной полярностью электрода, переменного тока и постоянного тока с положительной полярностью электрода. Если примем постоянный ток с отрицательной полярностью электрода за критерий,; в случае переменного тока верхний предел падает порядка до 70 - 80%, в случае постоянного тока с положительной полярностью электрода падает резко порядка до 10%. В случае чистых вольфрамовых электродов по сравнению с вольфрамовыми электродами с окисью тория подходящий диапазон переходит па 30% вниз. Кроме того, допустимый ток вольфрамовых электродов варьируется не только по диаметру и полярности, но и по длине вылета электрода из цанги. Если примем ток. на котором электрод поддается расплавлению, за максимально допустимый ток. то получается отношение длины вылета электрода с максимально допустимым током, как представлено на рис. 4.19. По мере увеличения длины вылета электрода надает максимально допустимый ток. Это объясняется тем. что выделение резистивного тепла электрода увеличивается, сопровождая подъем температуры. Следовательно, если с точки зрения технологичности неизбежно удлинение вылета электрода, желательно выбрать электрод с немного большим диаметром. 4-3-3 Форма конца электродов Концентрированность дуги, проплавление, внешний вид сварного шва и т.д. в значительной степени зависят от формы конца вольфрамового электрода. На рис. 4.20 представлена разница формы дуги по углам конца электрода при сварочном токе 50 А. В случае угла конца электрода 45° дуга сосредоточена и получается хорошая форма дуги, а в случае угла конца 90° по наружной окружности дуги появляется другая слабая дуга и тем самым сосредоточенность дуги ухудшается. Чем слабее сварочный ток. тем значительнее эта тенденция. Кроме того, как показано на рис. 4.21. если к концу электрода приплавился основной металл или присадочный металл, конец электрода изменил форму или износ электрода резко ускорен, также ухудшится сосредоточенность дуги, произойдет уменьшение глубины проплавления или ухудшение внешнего вида сварного шва. Подходящая форма конца электрода зависит от применяемого сварочного тока, полярности и т.д., но, в общем, принимается форма, как показано на рис. 4.22. В случае постоянного тока с отрицательной полярностью электрода, при слабом сварочном токе заостряется конец электрода, как показана в п. (а), и увеличивается угол конца электрода по мере возрастания сварочного тока. При силе тока 250 А и более заострение конца вызовут расплавление конца электрода, так что следует с самого начала слегка притупить конец, как показано в п. (б). По мере возрастания тока блуждание дуги уменьшается и износ ускоряется, так что при большом токе 500 Л и более желательно придать концу сферическую форму, как показано в п. (в). В случае переменного тока или постоянного тока с положительной полярностью электрода, в связи с большим износом электрода применяют форму (в). Примснять форму (а) или (б) можно, однако конец электрода быстро округляется, так что эффективно с самого начала придать концу форму, покачанную (в). В случае сварки на переменном токе сосредоточенность дуги не так хороша и к тому же износ электрода большой, так что не нужно обращать внимание на форму конца так, как в случае постоянного тока с отрицательной полярностью электрода. Форму конца электрода можно обрабатывать на обычной настольной шлифовальной машине, но желательно использовать специализированную шлифовальную машину для электрода, как представлено на рис. 4.23.
1 балл
-
Влияние полярности тока на процесс сварки тиг Полярность тока сварки существенным образом сказывается на характере протекания процесса дуговой сварки в инертном газе вольфрамовым электродом. В отличии от сварки плавящимся электродом (к которой относится сварка ММА и МИГ/МАГ) при сварке неплавящимся электродом в защитной среде инертного газа различия в характере процесса сварки на обратной и прямой полярности носят противоположный характер. Так при использовании обратной полярности процесс сварки ТИГ характеризуется следующими особенностями: - сниженный ввод тепла в изделие и повышенный в электрод (поэтому при сварке на обратной полярности неплавящийся электрод должен быть большего диаметра при одном и том же токе; в противном случае он будет перегреваться и быстро разрушится); - зона расплавления основного металла широкая, но неглубокая; - наблюдается эффект катодной чистки поверхности основного металла, когда под действием потока положительных ионов происходит разрушение окисной и нитридной пленок (так называемое катодное распыление), что улучшает сплавление кромок и формирование шва. В то время как при сварке на прямой полярности наблюдается: - повышенный ввод тепла в изделие и сниженный в электрод; - зона расплавления основного металла узкая, но глубокая. http://weldering.com/sites/default/files/styles/medium/public/tig_pryampol.jpg?itok=iWg728Yyhttp://weldering.com/sites/default/files/styles/medium/public/tig_obrpol.jpg?itok=_khl4avW Как и в случае сварки ММА и МИГ/МАГ, различия свойств дуги при прямой и обратной полярности при сварке ТИГ связаны с несимметричностью выделения энергии на катоде и аноде. Эта несимметричность, в свою очередь, определяется разностью в значениях падения напряжения в анодной и катодной областях дуги. В условиях сварки неплавящимся электродом катодное падение напряжения значительно ниже анодного падения напряжения, поэтому тепла на катоде выделяется меньше, чем на аноде. Ниже приведен примерный объем выделения тепла на различных участках дуги применительно к сварке ТИГ при токе сварки 100 А и при использовании прямой полярности (как произведение падения напряжения в соответствующей области дуги на ток сварки): - в катодной области: 4 В х 100 А = 0,4 кВт на длине ≈ 0,0001 мм - в столбе дуги: 5 В х 100 А = 0,5 кВт на длине ≈ 5 мм - в анодной области: 10 В х 100 А = 1,0 кВт на длине ≈ 0,001 мм. В связи с тем, что при сварке на прямой полярности наблюдается повышенный ввод тепла в изделие и сниженный в электрод, при сварке на постоянном токе используют прямую полярность. При этом, благодаря тому, что тепло выделяется, в основном, в анодной области, плавятся только те участки основного металла, на которые направляется дуга, т.е. где оказывается размещенным анод. Основные международные обозначения, относящиеся к сварке ТИГ TIG - Такое сокращение названия этого процесса принято в Европе. TIG - Tungsten Inert Gas (tungsten – вольфрам на английском языке). WIG - Так принято для краткости называть этот процесс в Германии. WIG – Wolfram-Inertgasschweiβen (wolfram – вольфрам на немецком языке). TIG-DC - способ ТИГ на постоянном токе (DC - direct current - постоянный ток на английском языке). TIG-AC - способ ТИГ на переменном токе (AC – alternating current – переменный ток на английском языке). TIG-HF - способ ТИГ с системой бесконтактного возбуждения дуги высоковольтным и высокочастотным разрядом; HF - high frequency – высокая частота на английском языке. http://weldering.com/sites/default/files/styles/thumbnail/public/image66.jpg?itok=GpmPsloT Установка длины дугового промежутка http://weldering.com/sites/default/files/styles/thumbnail/public/image67.jpg?itok=4Vvy7nQA Высокочастотный разряд http://weldering.com/sites/default/files/styles/thumbnail/public/image68.jpg?itok=rTTRtgCF Зарождение и развитие дуги http://weldering.com/sites/default/files/styles/thumbnail/public/image69.jpg?itok=k5xHvU9m Формирование рабочей дуги При этом используется осциллятор, который вырабатывает кратковременный импульс напряжения, обеспечивающий пробой и последовательное развитие искрового разряда вплоть до дугового. Благодаря высокой частоте и малой мощности осциллятора высокое напряжение неопасно для человека. Высокочастотный поджиг обеспечивает самое высокое качество сварного шва, так как при нем не происходит контакта вольфрамового электрода с изделием, и, поэтому, исключается попадание частичек вольфрама в сварочную ванну. При таком поджиге также не происходит разрушения торца вольфрамового электрода. Однако, применение осцилляторов может приводить к выходу из строя устройств чувствительных к электромагнитному воздействию. TIG-Contact или SCRATCH START - способ ТИГ с контактным возбуждением дуги касанием вольфрамового электрода изделия ("чирканьем" торца вольфрамового электрода по поверхности изделия, наподобие того, как это делается при сварке покрытыми электродами). При этом способе зажигания дуги возможно попадание частичек вольфрама в сварочную ванну, а также имеет место разрушение торца вольфрамового электрода, так как в момент контакта электрода с изделием протекает ток короткого замыкания. TIG-LIFT ARC (TIG-LIFT IGNITION, LIFTIG) - способ ТИГ с контактным возбуждением дуги когда в момент короткого замыкания протекает заблаговременно сниженный ток. http://weldering.com/sites/default/files/styles/thumbnail/public/image71.jpg?itok=or1bG7Ie Касание электрода http://weldering.com/sites/default/files/styles/thumbnail/public/image70.jpg?itok=3aMQpReX Зарождение малоамперной дуги http://weldering.com/sites/default/files/styles/thumbnail/public/image72.jpg?itok=lzgkc20F Формирование рабочей дуги Этот способ зажигания дуги, хотя и не исключает контакта электрода с изделием, не имеет недостатков предыдущего способа, так как в момент КЗ протекает заблаговременно сниженный ток. Настройка параметров сварки ТИГ На рисунке ниже показана последовательность определения и регулировки параметров сварки ТИГ. http://weldering.com/sites/default/files/styles/large/public/tig_nastr.jpg?itok=OT542Tz4 Техника сварки ТИГ При сварке ТИГ боковой угол горелки должен всегда поддерживаться равным 90 градусам. Горелку следует держать под углом В то время как угол наклона горелки к поверхности изделия в направлении обратном сварке должен составлять 70 … 80 градусов. Присадка подается по мере перемещения горелки под углом от 15 до 30° к основному металлу. http://weldering.com/sites/default/files/styles/large/public/tig_direction.jpg?itok=kHRGq7Wjhttp://weldering.com/sites/default/files/styles/large/public/tig_angle.jpg?itok=XytjlaEW Сварка ТИГ выполняется "углом вперед" (т.е. горелка наклонена в сторону формирующегося сварного шва) с регулярной подачей присадки мелкими шагами. При сварке очень важно, чтобы конец присадочной проволоки не выводился из зоны газовой защиты; в противном случае, будучи расплавленным или нагретым, он окислится от контакта с окружающим воздухом. Любая степень окисления или загрязнения присадочной проволоки неизбежно вызовет загрязнение сварочной ванны. Поэтому очень важно, чтобы сварщик использовал присадочные прудки чистые грязи, смазки или влаги. Обычно грязь и смазка попадает на присадочный металл с грязных рукавиц. Поэтому, непосредственно перед сваркой, очень желательно обрабатывать прутки, например, ацетоном. Смазка и влага, как на присадочном прутке, так и на основном металле могут вызвать серьезные дефекты сварного шва, такие как пористость, водородное растрескивание и др. Особенности сварки алюминия и алюминиевых сплавов При сварке ТИГ большинства металлов используется постоянный ток прямой полярности. Однако эти условия сварки неприемлемы, когда речь идет об алюминии и магнии. Обусловлено это наличием на поверхности этих металлов прочной и тугоплавкой окисной пленки. Алюминий характеризуется высокой химической активностью. Он легко вступает во взаимодействие с кислородом воздуха, т.е. окисляется. При этом образуется тонкая плотная пленка из оксида алюминия (Al2O3). Своей высокой коррозионной стойкостью алюминий обязан именно этой пленке. Температура плавления чистого алюминия – 660 ºС, а температура плавления окиси алюминия более чем в три раза выше – 2030 ºС. Окись алюминия – это керамический материал, твердый и не электропроводный. При расплавлении алюминия он растекается крупными каплями удерживаемыми от слияния окисной пленкой. В случае если фрагменты пленки окажутся в закристаллизовавшемся металле шва, то его механические свойства ухудшаться. Таким образом, для того чтобы сварить вместе две алюминиевые детали, прежде всего, необходимо эту окисную пленку разрушить. Это можно выполнить: - механически (однако, это практически невозможно, так как из-за высокой химической активности алюминия он тут же вступает в связь с кислородом, и новый слой окиси алюминия начинает образовываться. Причем, в условиях дуговой сварки при высокой температуре окисление алюминия и образование окисной пленки происходит еще более интенсивно); - химической обработкой (довольно сложно и трудоемко); - сваркой на обратной полярности; - сваркой на переменном токе. http://weldering.com/sites/default/files/styles/large/public/tig_al.jpg?itok=V67Xxp5r При подключении электрода к отрицательному полюсу (сварка на прямой полярности) изделию будет передаваться значительное количество тепла, однако пленка разрушаться не будет. Если полярность изменить и подключить электрод к положительному полюсу (сварка на обратной полярности), то тепла изделию будет передаваться меньше, однако, как только будет возбуждена дуга, окисная пленка начнет разрушаться (происходит, так называемая катодная очистка). http://weldering.com/sites/default/files/styles/medium/public/tig_al1.jpg?itok=DYu4EjHwhttp://weldering.com/sites/default/files/styles/medium/public/tig_al2.jpg?itok=fKbNomNr Существует две теории, объясняющие механизм разрушения окисной пленки на обратной полярности. Катодное пятно, перемещаясь по поверхности сварочной ванны, приводит к испарению окислов алюминия, при этом эмиссия электронов с активных катодных пятен отталкивает фрагменты окисной пленки к краям сварочной ванны, где они формируют тонкие полоски. Поток ионов обладает достаточной кинетической энергией, чтобы при столкновении с поверхностью катода разрушать окисную пленку (аналогичный эффект имеет место при пескоструйной обработке). В пользу этой теории говорит тот факт, что чистящий эффект выше при использовании инертных газов с более высоким атомарным весом (аргон) Однако наряду с этим положительным явлением будут наблюдаться такие отрицательные последствия сварки на обратной полярности как перегрев электрода, на котором будет выделяться слишком много тепла (вызывая его перегрев), и низкое проплавление основного металла. Решением этих проблем является сварка на переменном токе. Комбинация прямой и обратной полярности позволяет использовать преимущества обоих полярностей; мы получаем и необходимое тепловложение (т.е. проплавление основного металла) в полупериоды прямой полярности и очистку поверхности от окиси алюминия (в полупериоды обратной полярности). Сварка на переменном токе этой частотой является идеальным процессом соединения всех типов алюминиевых и магниевых сплавов. http://weldering.com/sites/default/files/styles/large/public/tig_pol.jpg?itok=7GmxPOj9 Достоинства и недостатки процесса ручной сварки ТИГ По сравнению с другими способами сварки (ММА, МИГ/МАГ, сварка под флюсом) сварка ТИГ характеризуется следующими преимуществами: - позволяет получить сварные швы высокого качества применительно к практически всем металлам и сплавам (включая трудносвариваемые и разнородные, например алюминий со сталью); - обеспечивается хороший визуальный контроль сварочной ванны и дуги; - благодаря отсутствию переноса металла через дугу не имеет места разбрызгивание металла; - практически не требуется обработка поверхности шва после сварки; - как и в случае сварочных процессов МИГ/МАГ и ММА сварку ТИГ можно выполнять во всех пространственных положениях; - также как и в случае сварки МИГ/МАГ при сварке ТИГ нет шлака, а это означает, что не бывает шлаковых включений в металл шва. К недостаткам этого способа сварки можно отнести низкую производительность, сложность и высокую стоимость источника питания (по сравнению со сваркой плавящимся электродом). Охрана здоровья и охрана труда применительно к процессу сварки TIG Ниже изложены некоторые дополнительные меры предосторожности относительно сварки ТИГ. На первый взгляд этот способ сварки представляется наименее опасным, так как, либо дымов вообще не видно, либо они выделяются в очень небольшом объеме. Но нельзя обманываться, считая, что при этом способе сварки вообще не выделяются опасные вещества. Они выделяются и могут попадать во вдыхаемый воздух. Концентрация опасных веществ зависит от силы тока сварки, от типа стали (нелегированная, низколегированная или высоколегированная) и от степени очистки поверхности основного металла от, например, масла, используемого при резке металла или от антикоррозионных покрытий.1 балл