Лидеры
Популярный контент
Показан контент с высокой репутацией за 25.10.2025 в Сообщения
-
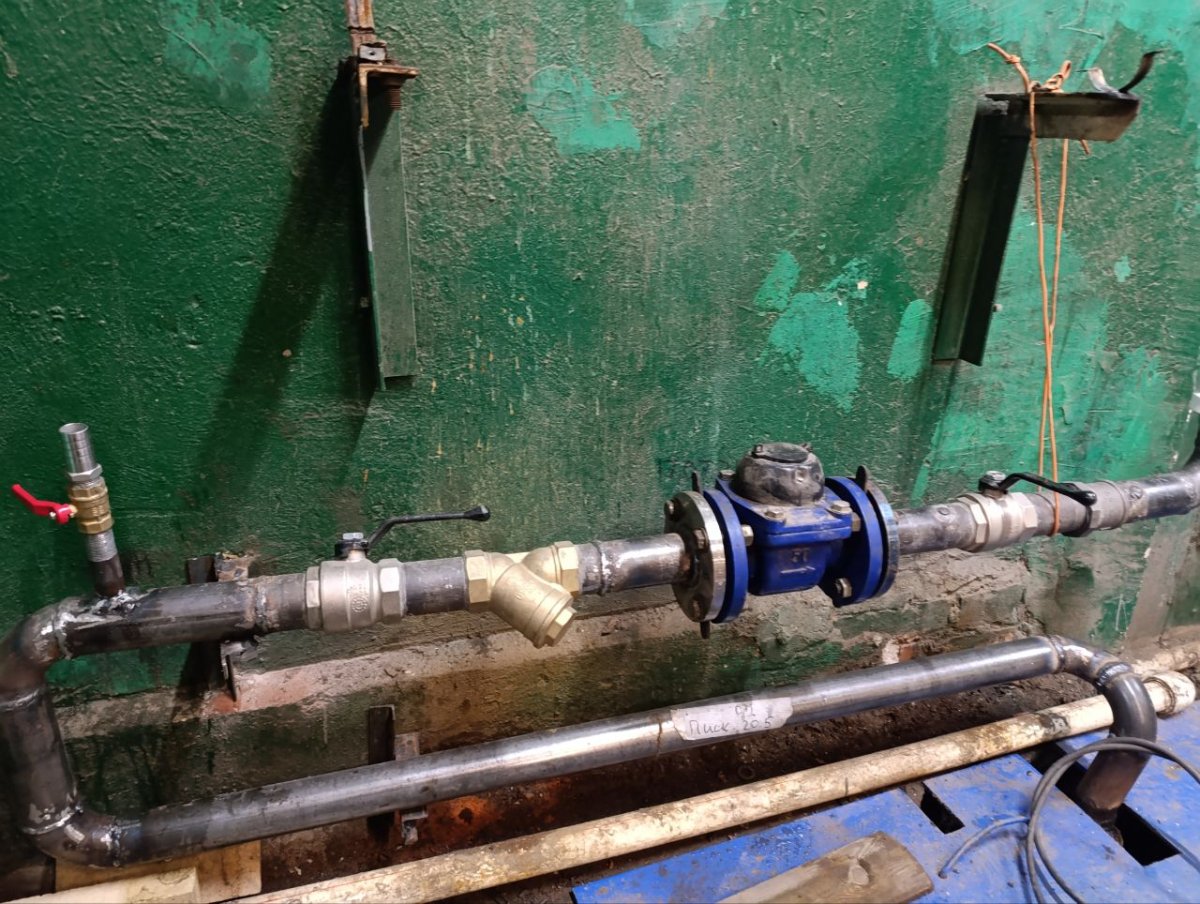
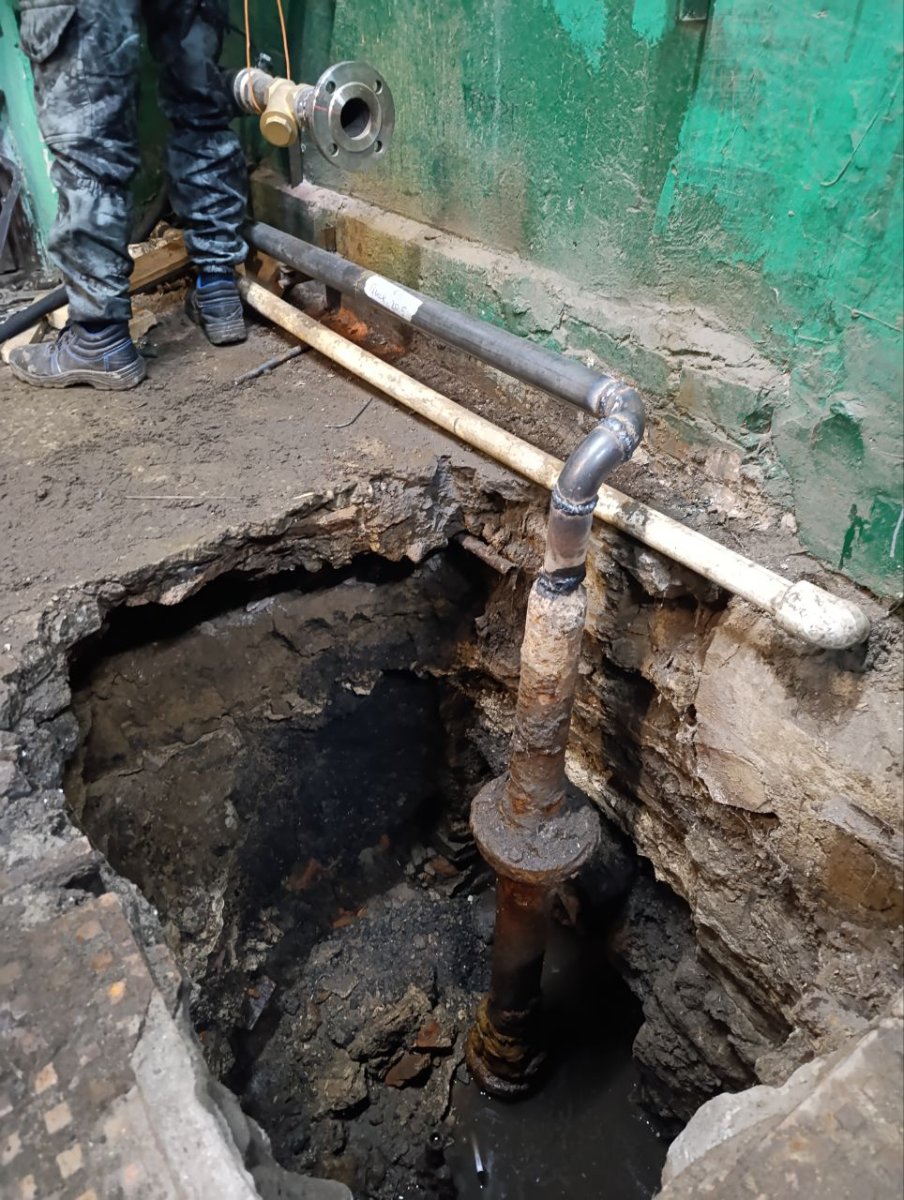
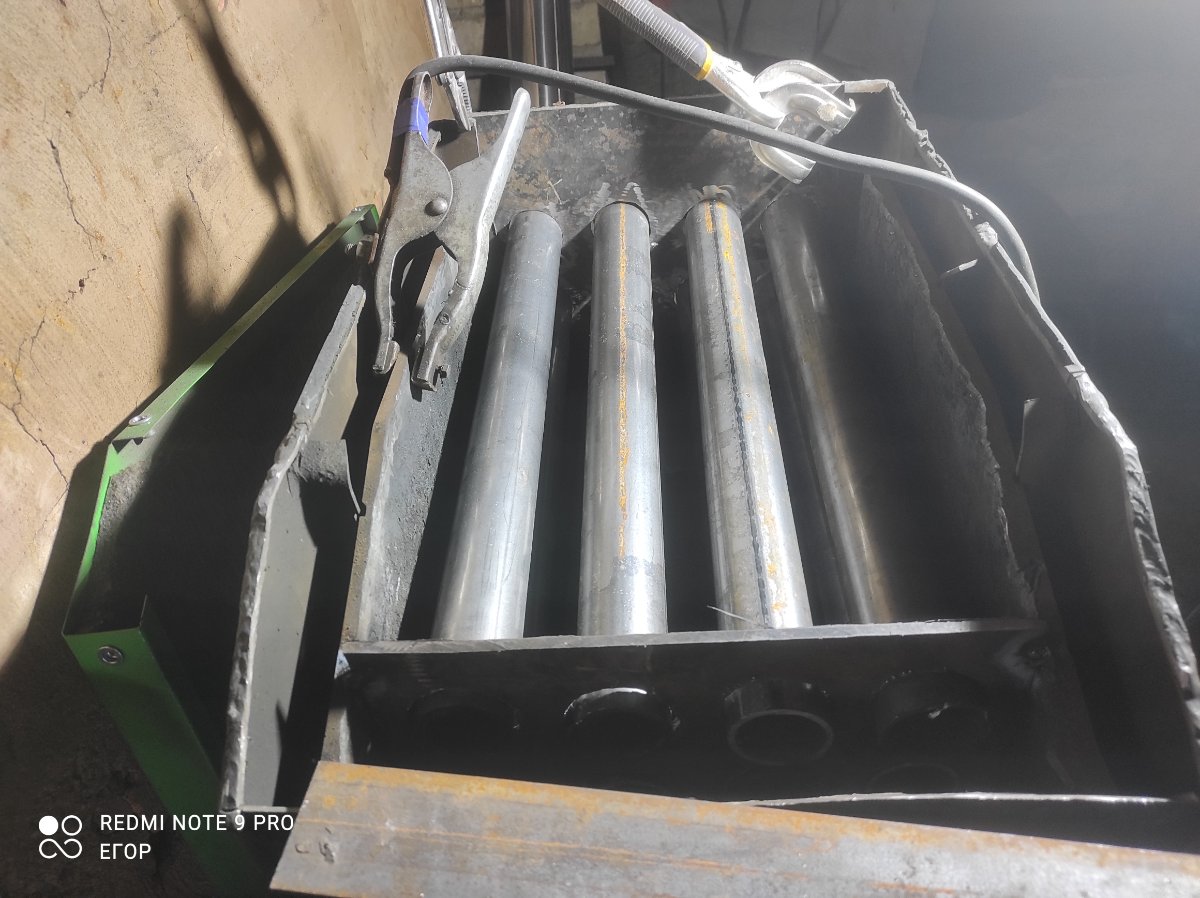
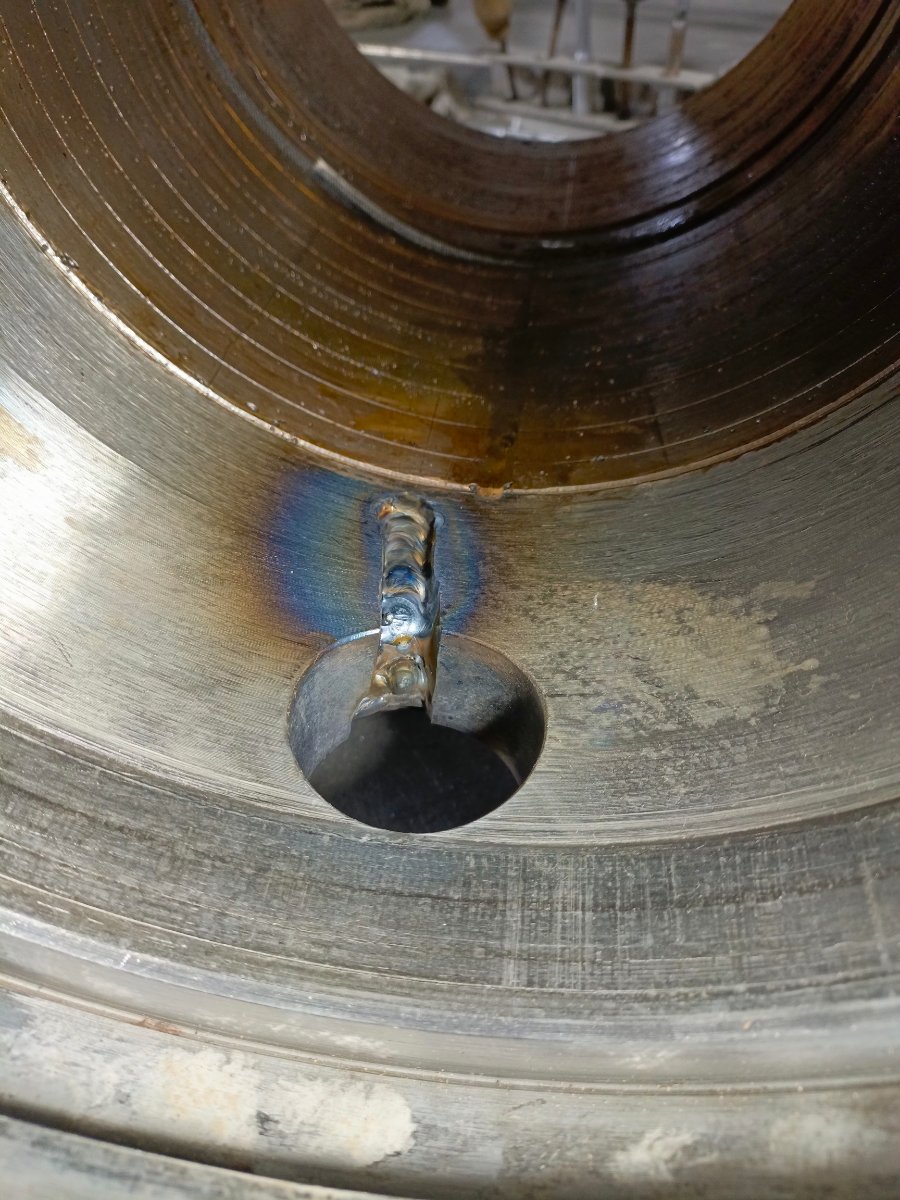
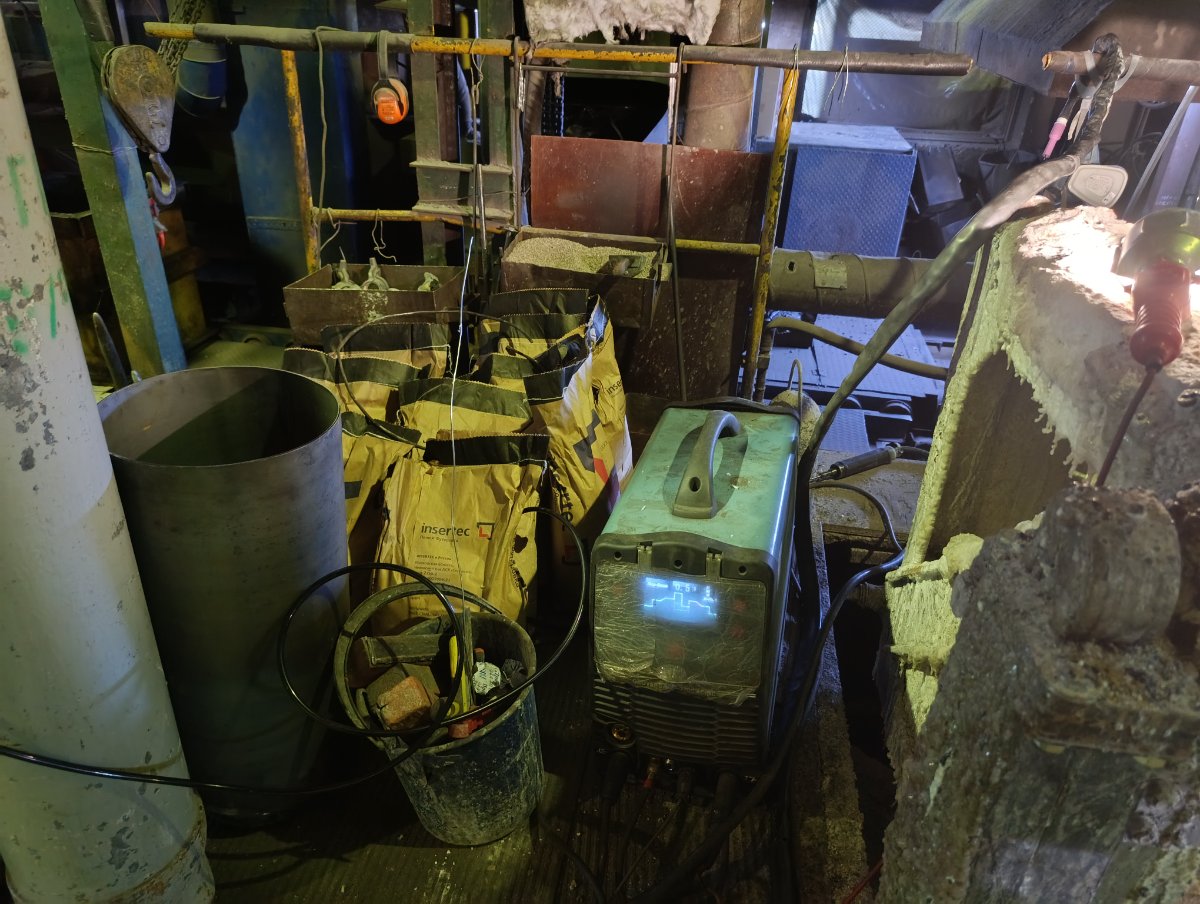
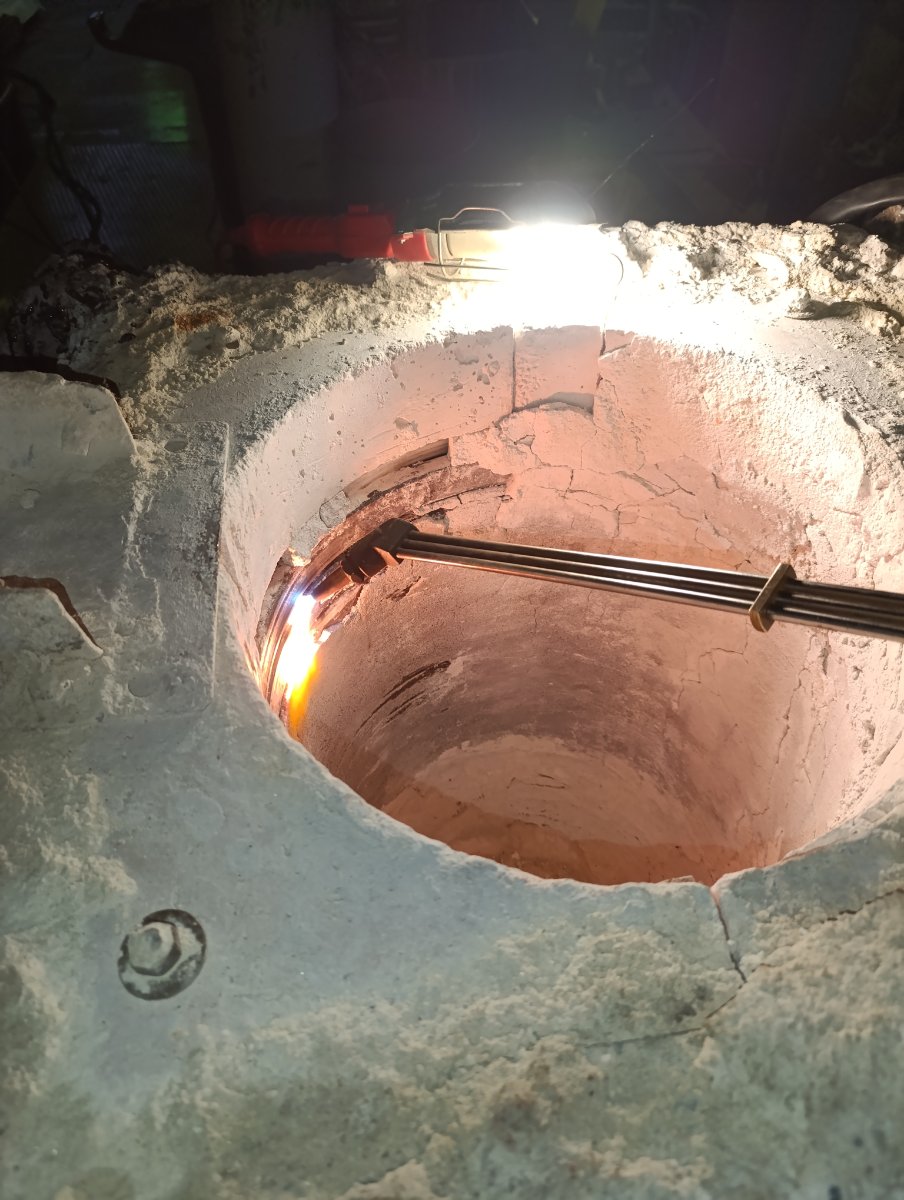
Вызвали в воскресенье на работу, типа надо срочно менять трубы гидроузла на новые, суммарно получилось 14 стыков, сильно переживал, что вдруг где-то будет течь, по сути ради этой работы отключили воду на всем производстве и надо было справиться с первой попытки, т.к производство и люди без воды никак не могут) но все ок, нигде не подтекает. Самый неудобный стык пришлось сваривать в затопленной яме глубиной 2,5 метра стоя на стремянке часть этого стыка пришлось заваривать в слепую из-за близости стены, даже зеркала не нашлось для меня, и жаль, что не нашлось основных электродов 3,0 или 2,6, пришлось рутиловыми все делать, основными все же было бы красивее. Результат был бы сильно лучше, если бы я сам себе подготавливал трубы к сварке. Получил полезный опыт, в следующий раз с такой работой справлюсь лучше На фото может показаться, что тот неудобный стык мокрый, к сожалению воду подали сразу не дождавшись остывания шва и выпала "роса". Сегодня проверил, все сухо.
 16 баллов
-
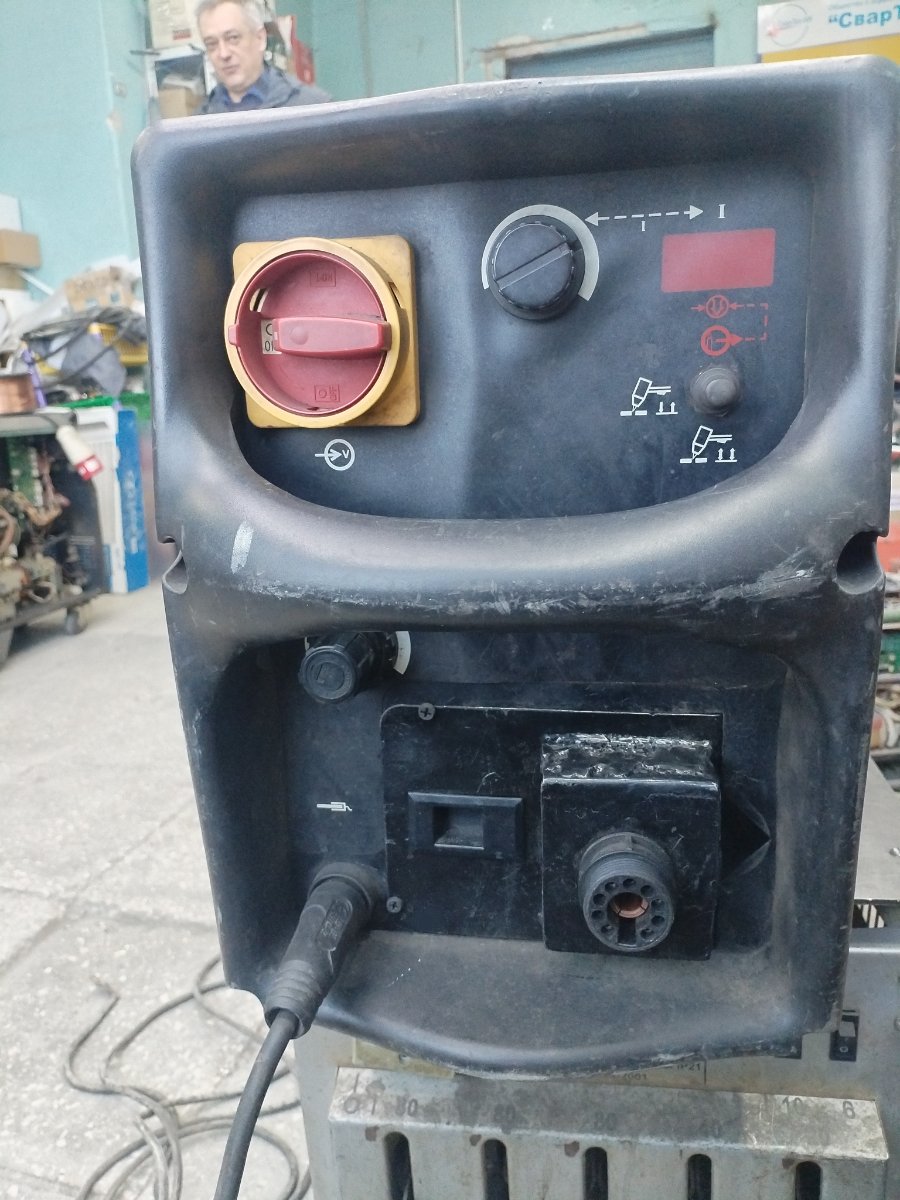
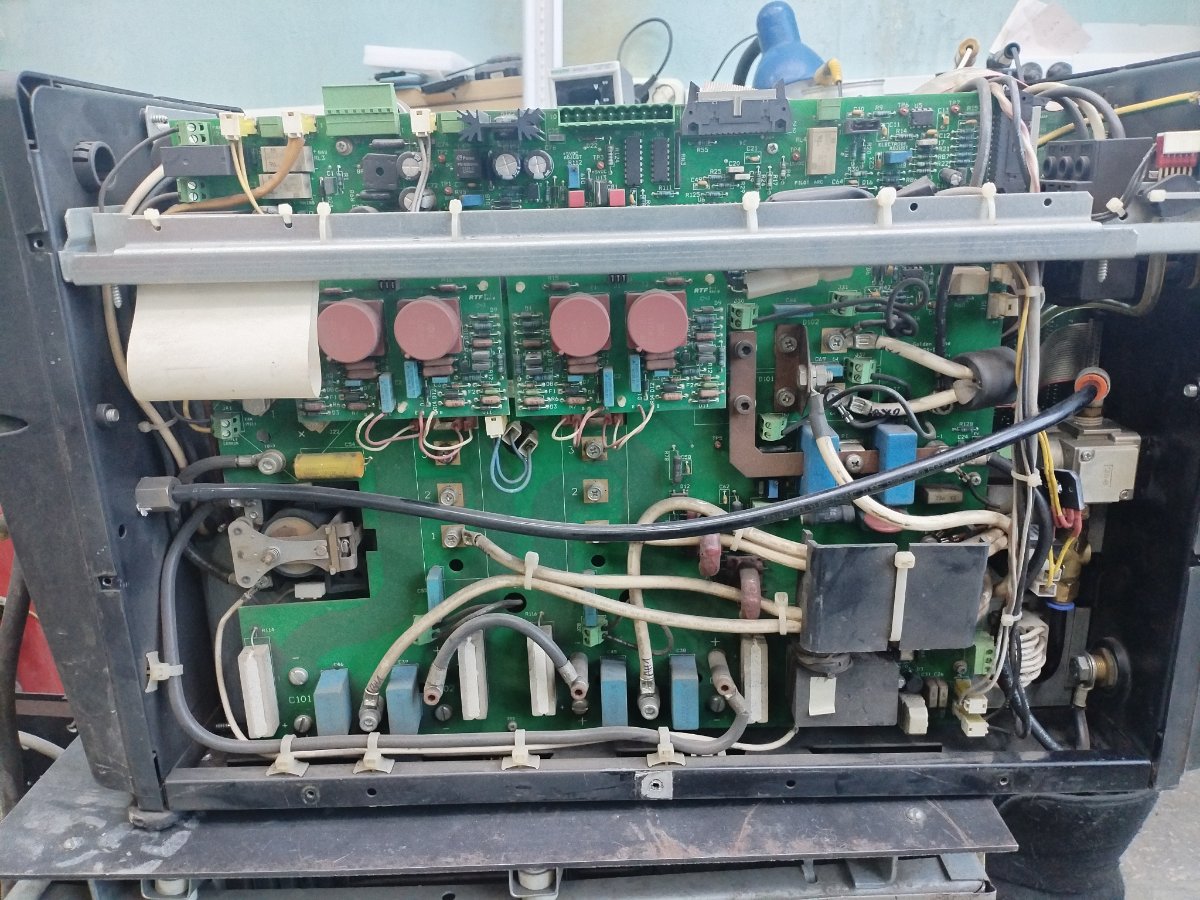
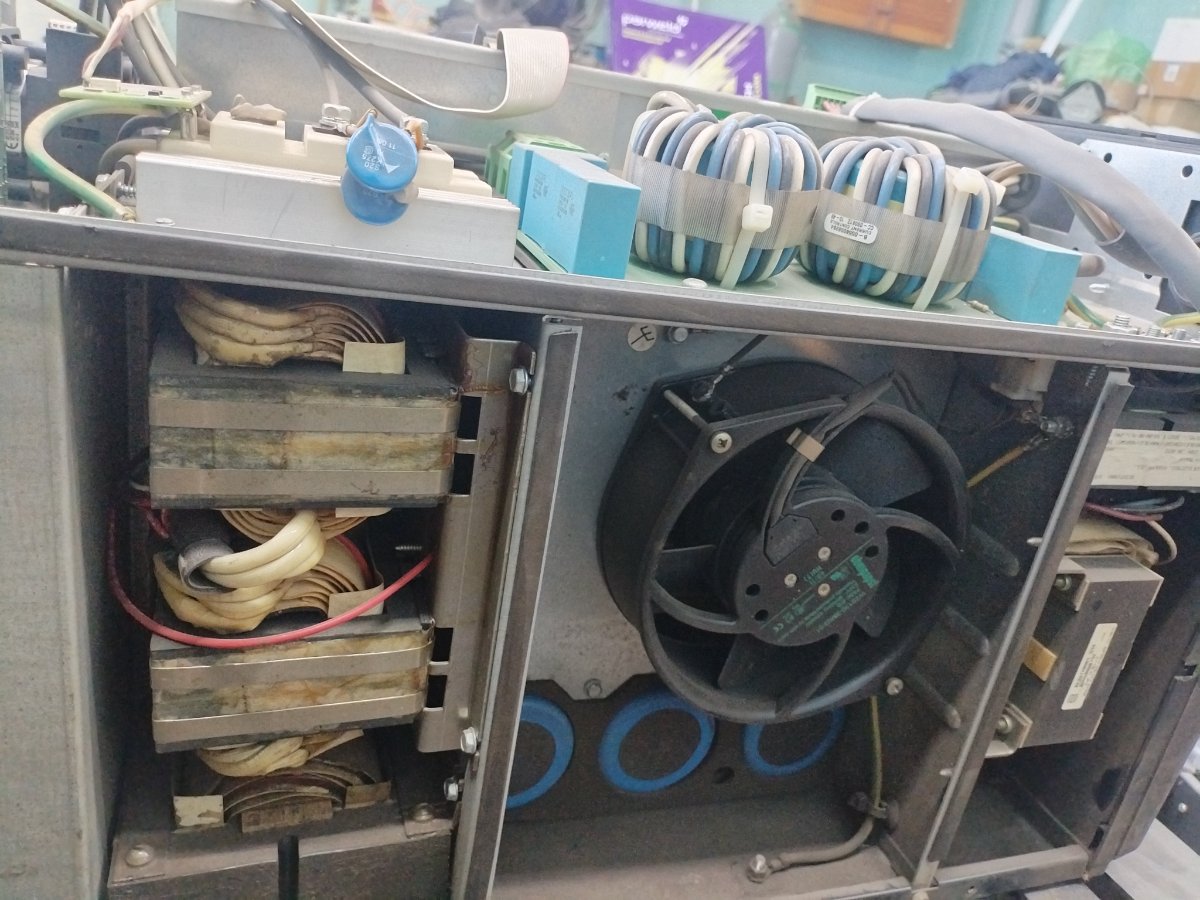
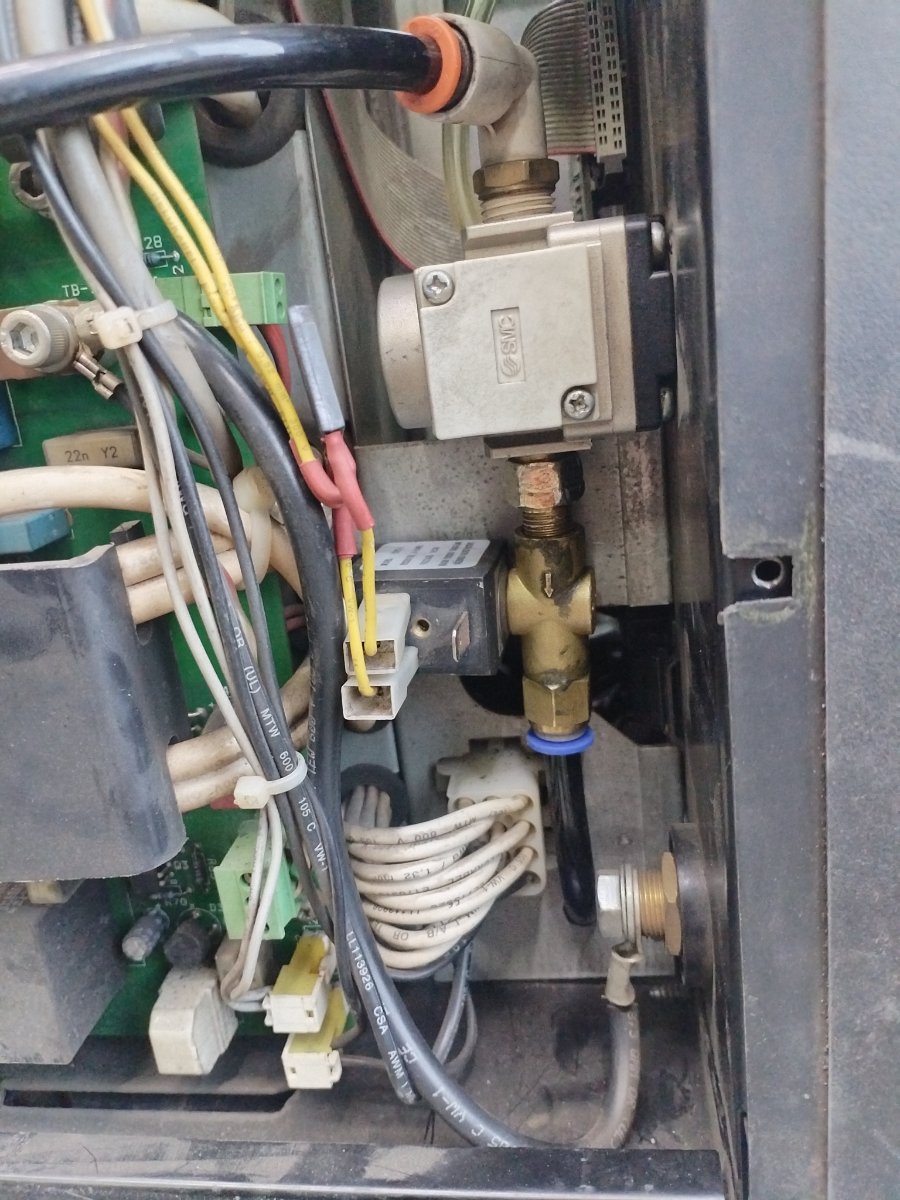
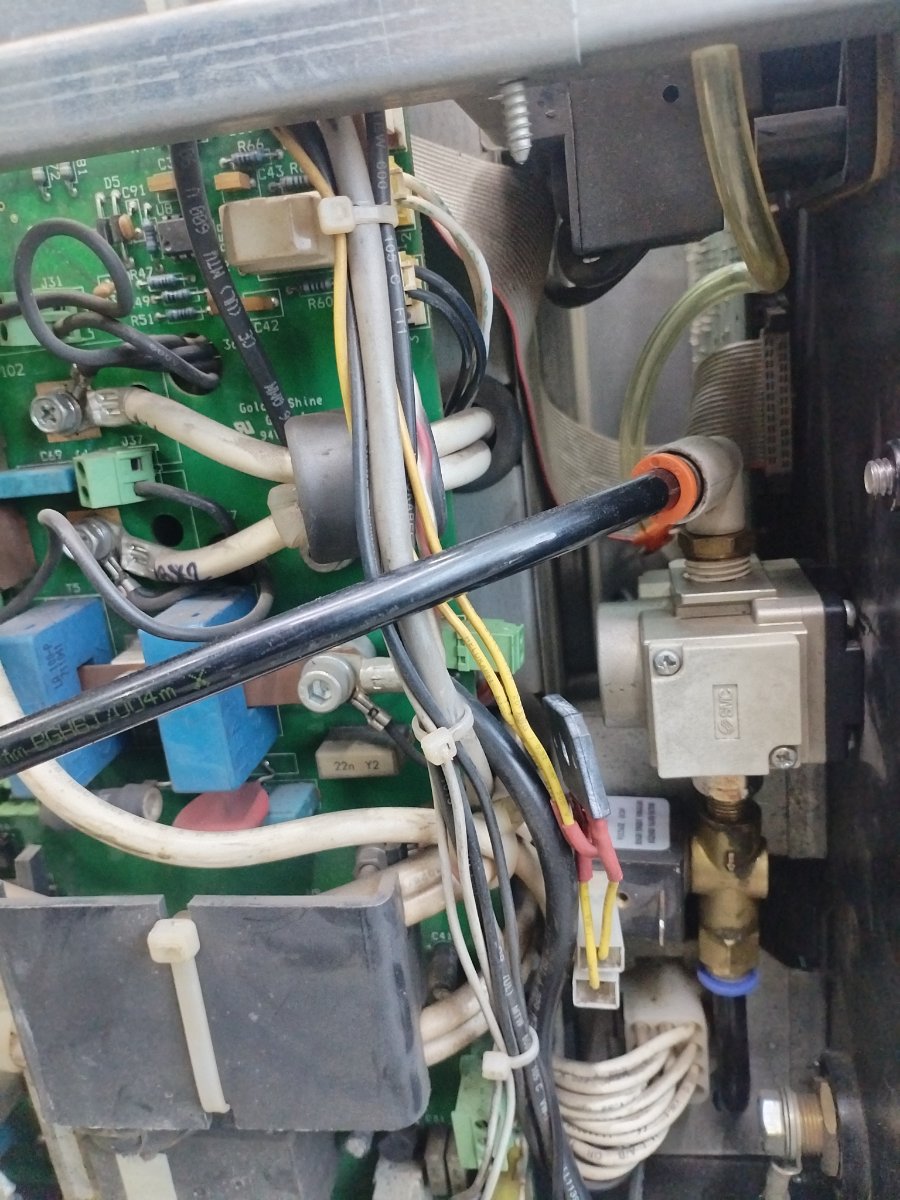
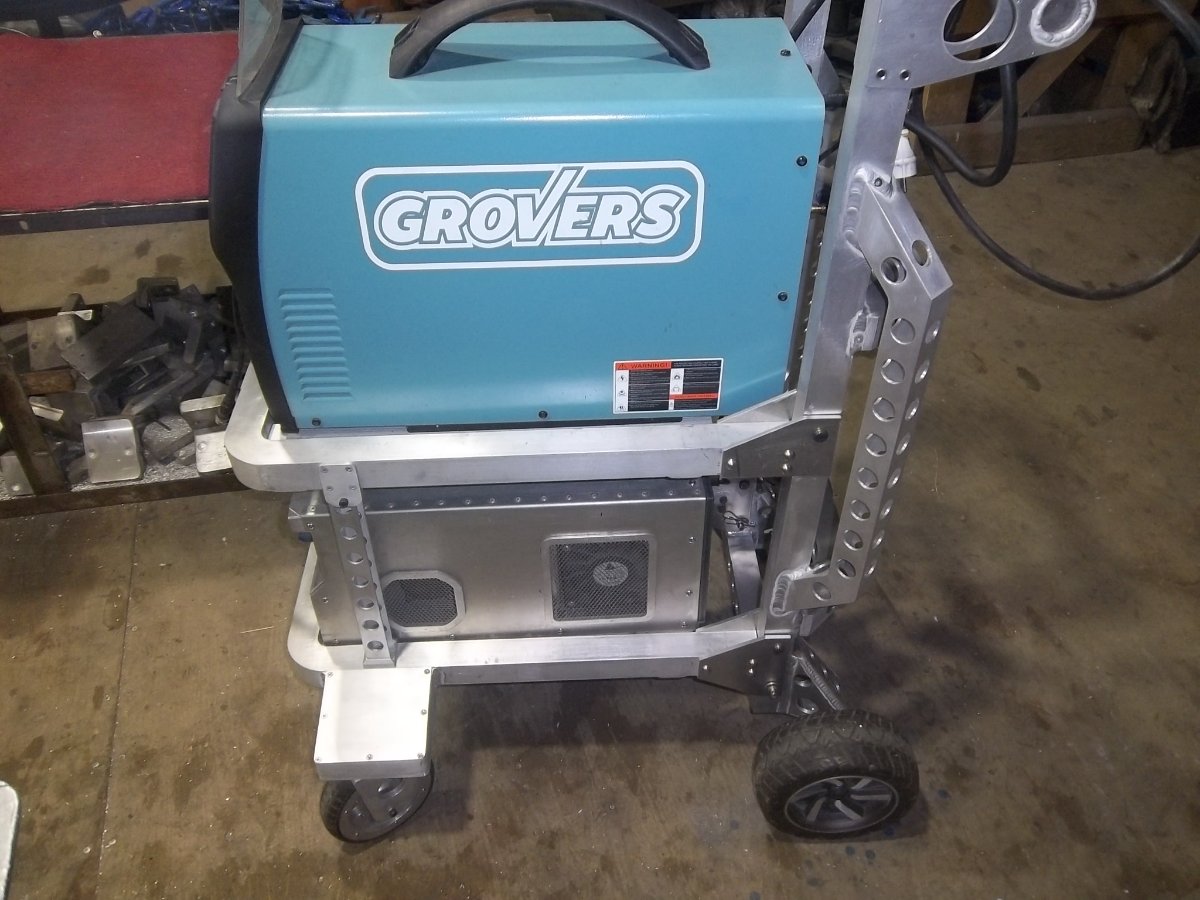
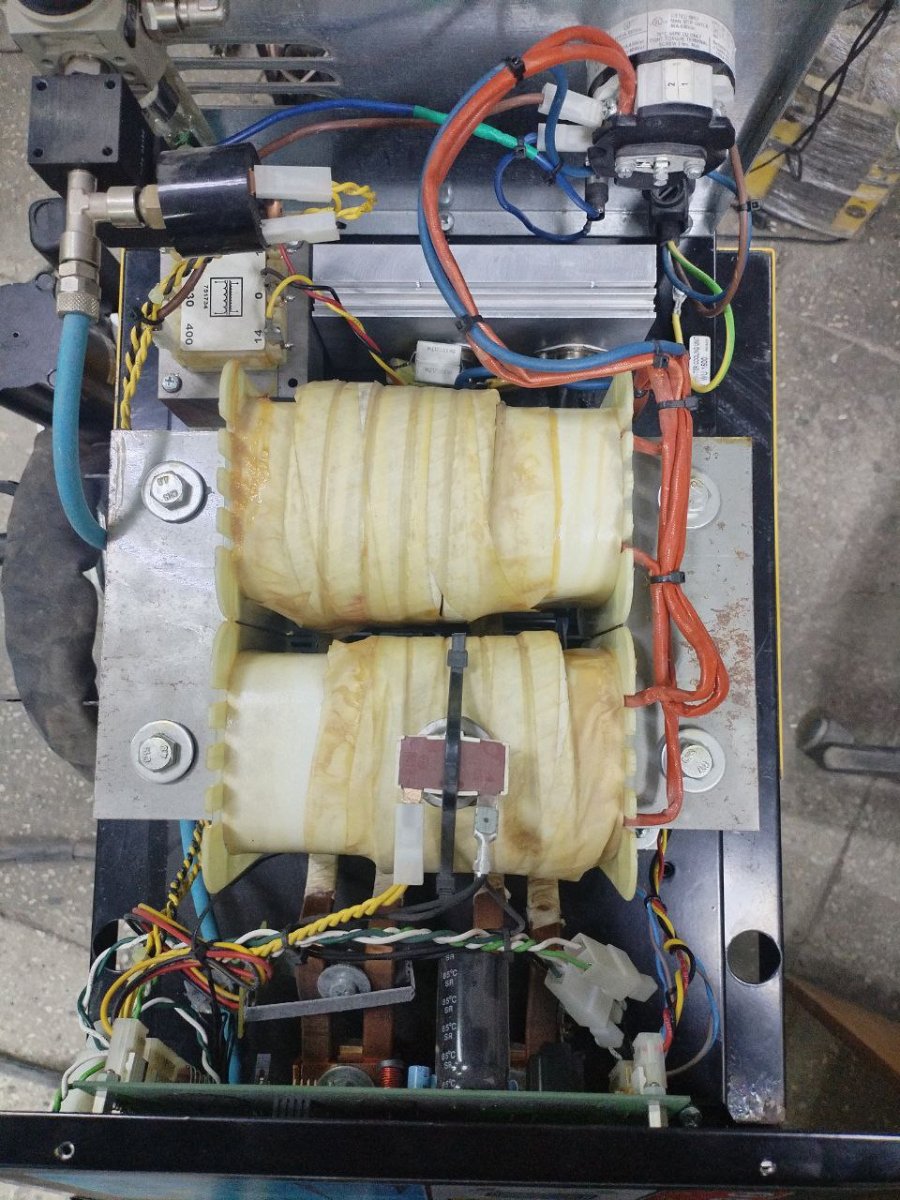
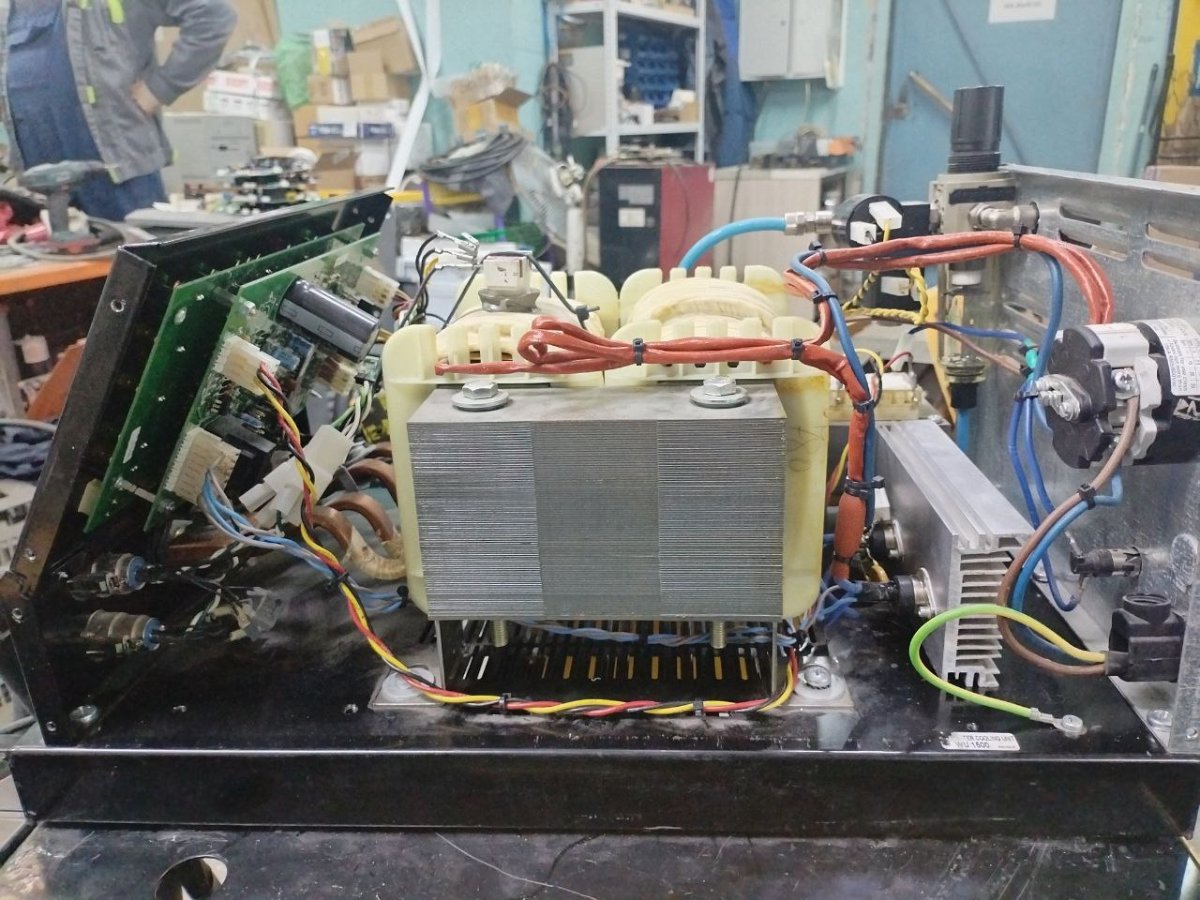
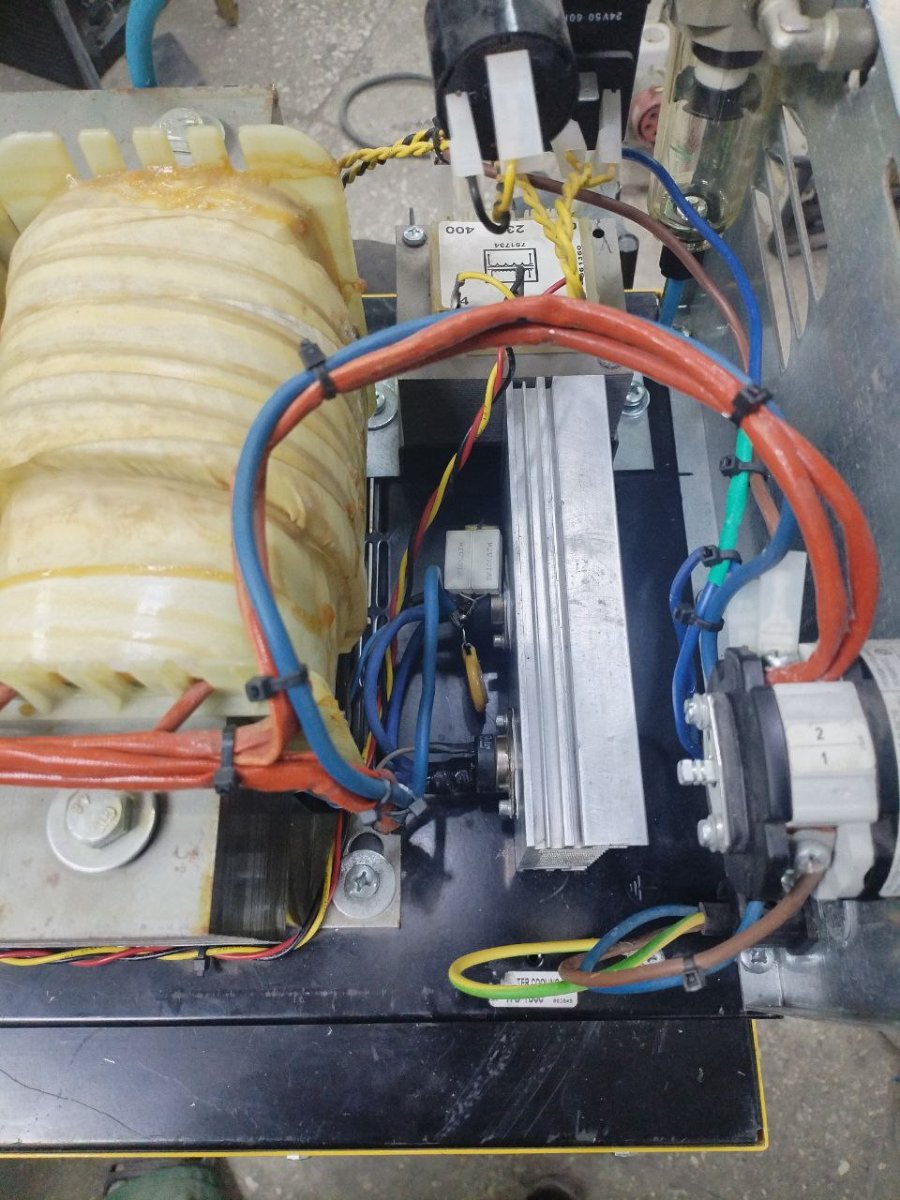
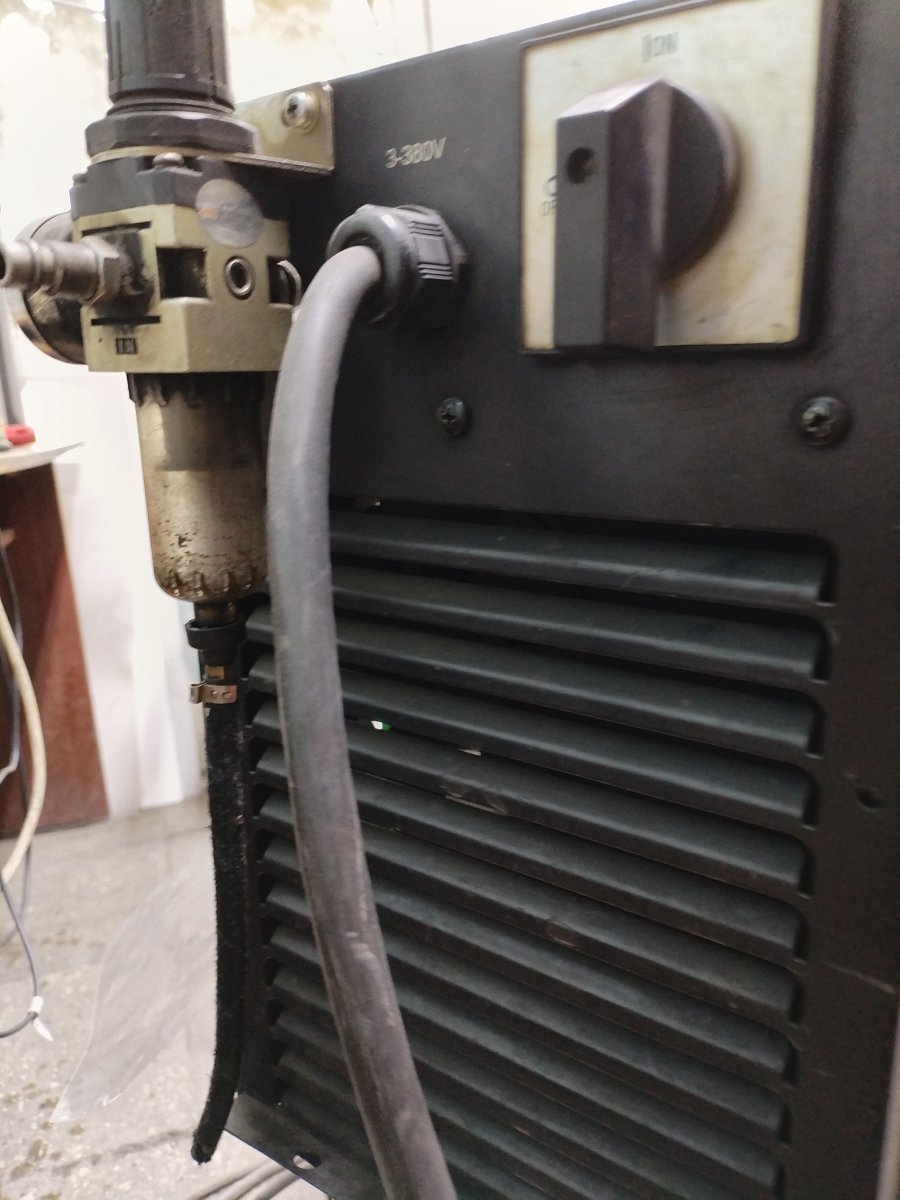
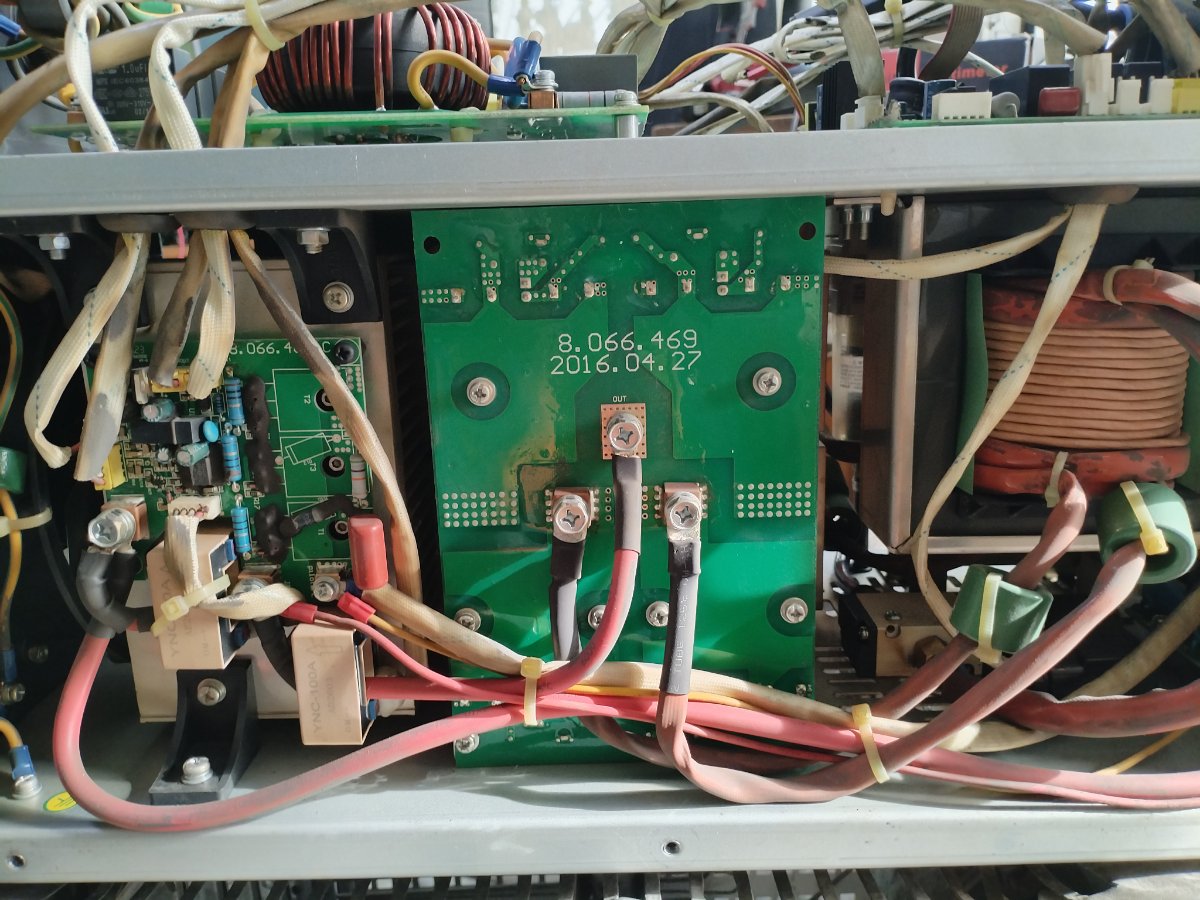
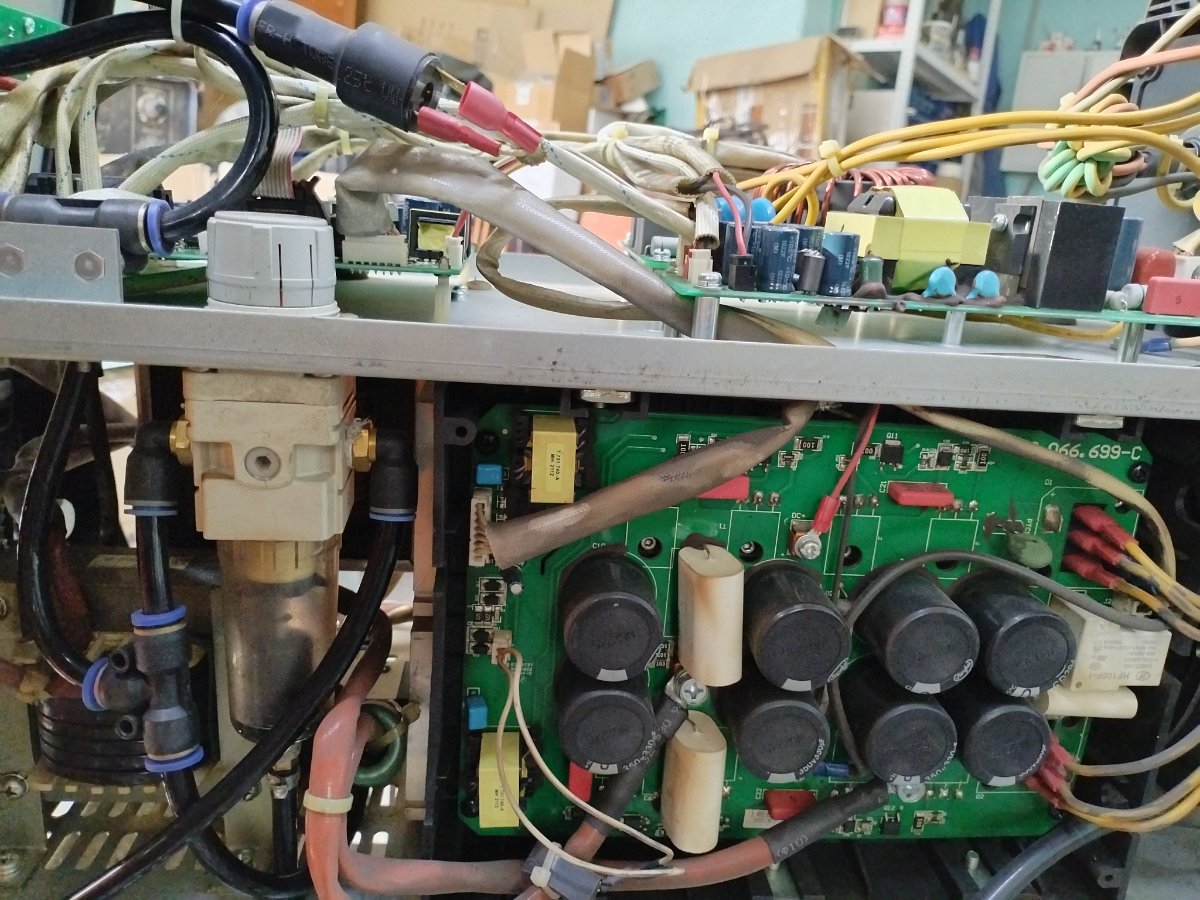
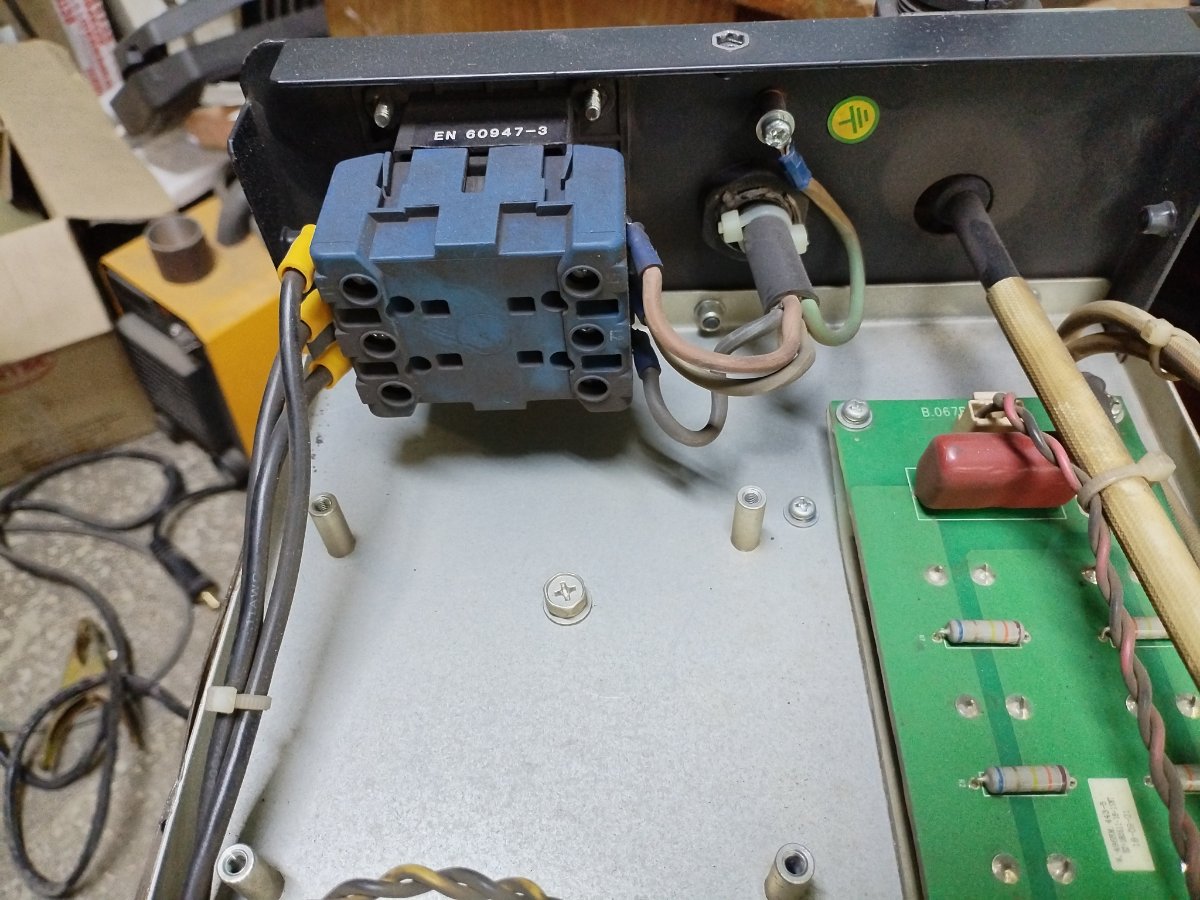
ESAB Powercut 1600. Сам аппарат работает. Но вот плазмотрон уже износился, а новые дорого, долго и расходка редкая. Попросили переделать на более распространённый плазмотрон, но обязательно сделать съёмным. Сначала переделал выход и врезал адаптор, подключил его к силе и воздуху, проверил. Вроде работает, но давление хоть и выкручено в максимум, а на выходе резака получается поток воздуха на пределе срыва и ухода в ошибку. Давление большое, а потока воздуха нет. Пришлось полностью переделывать воздушный тракт и подбирать его к плазмотрону. Использовать решили Parweld XTY 125 Plasms Torch. https://parweld.com/product/xtp-105/ Эта же плазма и под маркой Гроверс идёт с таким резаком. Пару дней ушло на тест пропускной способности различных клапанов, сравнивали поток воздуха и давление. После подбирали разные переходники, быстросъёмы, трубки. Рассверливал латунные переходники для увеличения пропускной способности. Всё подобрали, собрали в целое, малость помудрили с установкой в аппарате, просверлив дополнительные отверстия. Адаптор тоже изменил, плюс пришлось увеличить для него выступ. Проход воздуха сквозь адаптор увеличил за счёт нарезки резьбы и установки быстросъёма пластикового. Ушло входное заужение канала. В итоге за неделю неспешной, но иной раз муторной, работы сделал хороший плазморез. Проверил в работе, отличный рез и охлаждение самого резака.
10 баллов
-
Знаете, гражданин, вы сейчас ведёте себя, как запойный сварной из подрядчиков, которых нанимали в бытность мою главным сварщиком на предприятии, выпускавшем удобрения, для ремонтов (чтобы пдешевле). Приезжали такие- на шлифовальном круге болгарки вольфрам точили- потом куски в шве при просвечивании находили. Работали так долго- пинать устанешь. Расход сварочных материалов просто гигантский! Вольфрам килограммами уходил. Газы- десятками баллонов. На обед уходят- не закрывают- мол, никогда так не делалаи, не душни. Газовый клапан из аппаратов выдирали- мол в совке не было, так и нам не надо. А как стыки просветим- так хай на весь свет- переделывать надо. Вы лично пробовали сравнить, чем варить лучше? Дрючком ободранным, с дугой, которая бьёт во все стороны и куски отваливаются или правильно заточенным электродом с полированным конусом? А мне про это в 2000 году профессов рассказывал, который в СССР исследования проводил. Тогда ещё можно было беспристрастно без грантов всяких... И называл зернистость наждачного круга, которым нужно затачивать электрод. Не помню, кстати, за давностью лет. Но он пояснял, видео демонстрировал. Поэтому прошу эту дремучесть мне не толкать. Просто сегодня есть компактный инструмент, а тогда три наждака надо было. И поверьте, когда я добился, чтобы мне в ремонтный цех купили такую машинку- то сварщики говорили точно также. А потом я у них взял по одному электроду и заточил. Остальные на шлифмашинке ободранные были. Конус длиной 30- 40 мм, поверхность заточенная была вся в ямах и рытвинах, притупление- как преступление... И поверьте, на следующийй день подошли и попросили показать и объяснить. И потом не в домино рубились, а в очередь запасные электроды точили. Потому, что правильно заточенный электрод работает дольше и варить легче- не надо изворачиваться, чтобы пятно эмиссии в разделку направить. А инструмент пришлось привязать- во избежание... Возьмите книгу про источники питания сварочные и прочтите про саморегулирование процесса. Вас ждут удивительные открытия и не менее удивительные разочарования. Знаете, на производствах повидал всякого и вывел одну истину- всякий инстумент идеален, если им умеешь пользоваться и настраивать. А ещё- всякое оборудование надо обслуживать. Аппараты продувать, за соединениями следить. В ремонт отвозить... Когда добился, чтобы каждому сварщику по кемпику выдали, в карточку записали- тогда и дрюкнул каждого, кто за аппаратом не следил. Сломался аппарат- сиди в цеху. Все на ремонтах, деньги зарабатывают, премии и сверурочные- а этот с КТУ 0 ждет, пока электрик починит, клемму новую поставит. Как бабка отшептала- перед ремонтом все проверяли аппараты, чистили, блистили, подкручивали... И сопла керамические берегли и горелки на плече носили, а не в прицепе отправляли. А давайте вспомним, как на химических заводах резали газом нержавейку? Кто знает как это? А элементарно- берётся железная проволока- Св08А и подаётся в струю кислорода резака. Железо горит, плавит нержавейку, расплав выдувается из зоны реза. Виртуозы- слесалюги резаком так кромки готовили- криворуким с болгаркой на зависть! Но потом что будет со стыком? Когда кислота по трубе пойдёт? Там "Жырных полярных белых лисов"- на каждосм стыке... Или азото- водородная смесь- 400 градусов, 400 кГ. Просто если не говроить про это- то как бы и нет. А что же делать? Элементарно! Нормальные бригады устраивали себе кунг, который подключался к сети и в нём был токарный станок, на котором можно было обточить маленькую катушку, или отвезти в цех, на большой станок- кромки готовить... Но зачем, если и так сойдёт? Теперь же можно взять набор инструментов, который влазит в средних размеров чемодан. Да, стоит дорого. Но оно того стоит- просто работа ускоряется в десятки раз. И подготовка и сварка. И переделывать потом не надо! А как боролся, чтобы щётками зачищали прикромочную зону, а не дрочили болгаркой? Это песня была! Поспорил с самым упрямым слесарем на пачку сигарет, что быстрее его 325 стык зачищу. Он зачистным кругом, я- стальной щёткой. В общем, после того, как я полчаса курил, а он только половину зачистил, он подошёл и попросил показать и рассказать, как и что. После этого перестали использовать зачистные круги практически совсем. Только когда щётка не брала. Поэтому убедительно вас прошу не смотреть видео с тытупа, больше читать литературу и советоваться с профессионалами. И инструкции, кстати, тоже читать. Перестаньте держаться за прошлое- там это всё работало потому, что другого просто не было. Физически.10 баллов
-
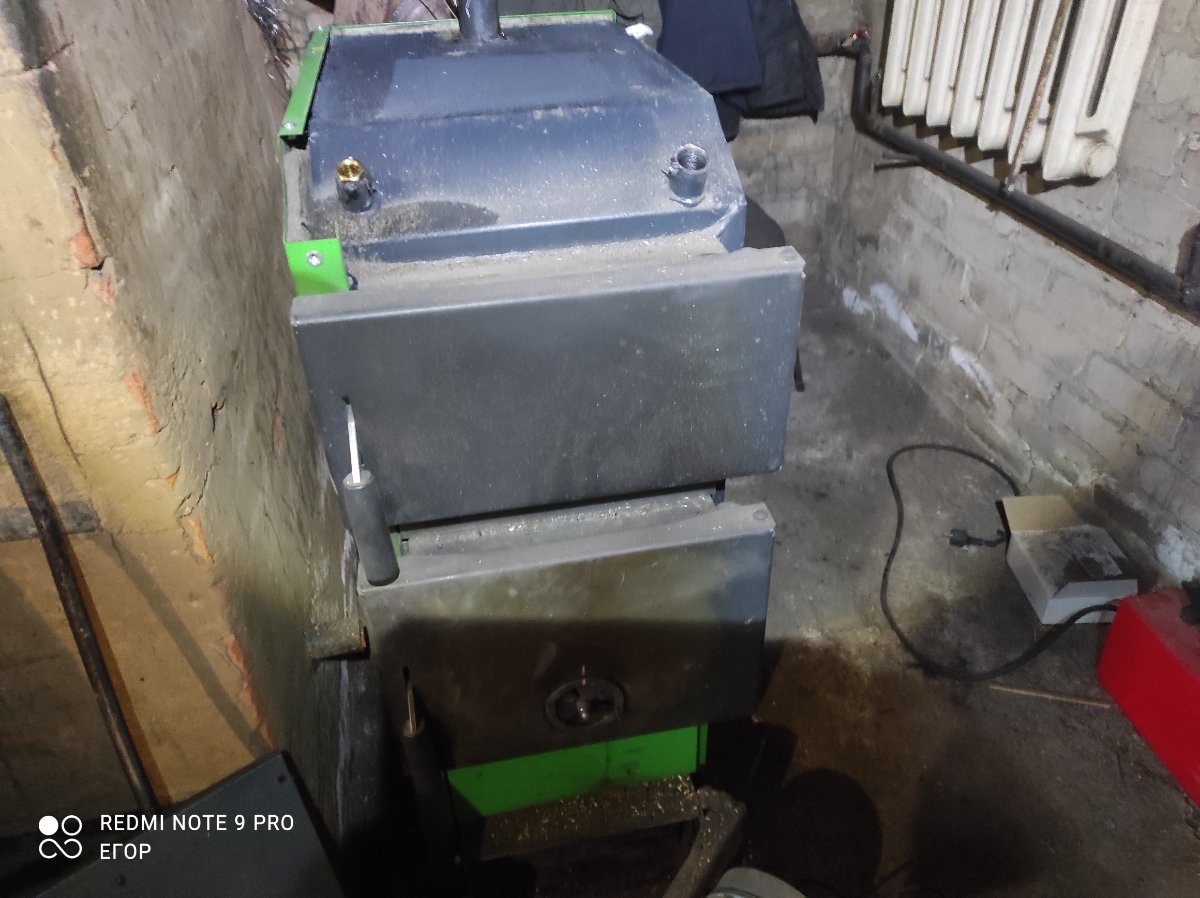
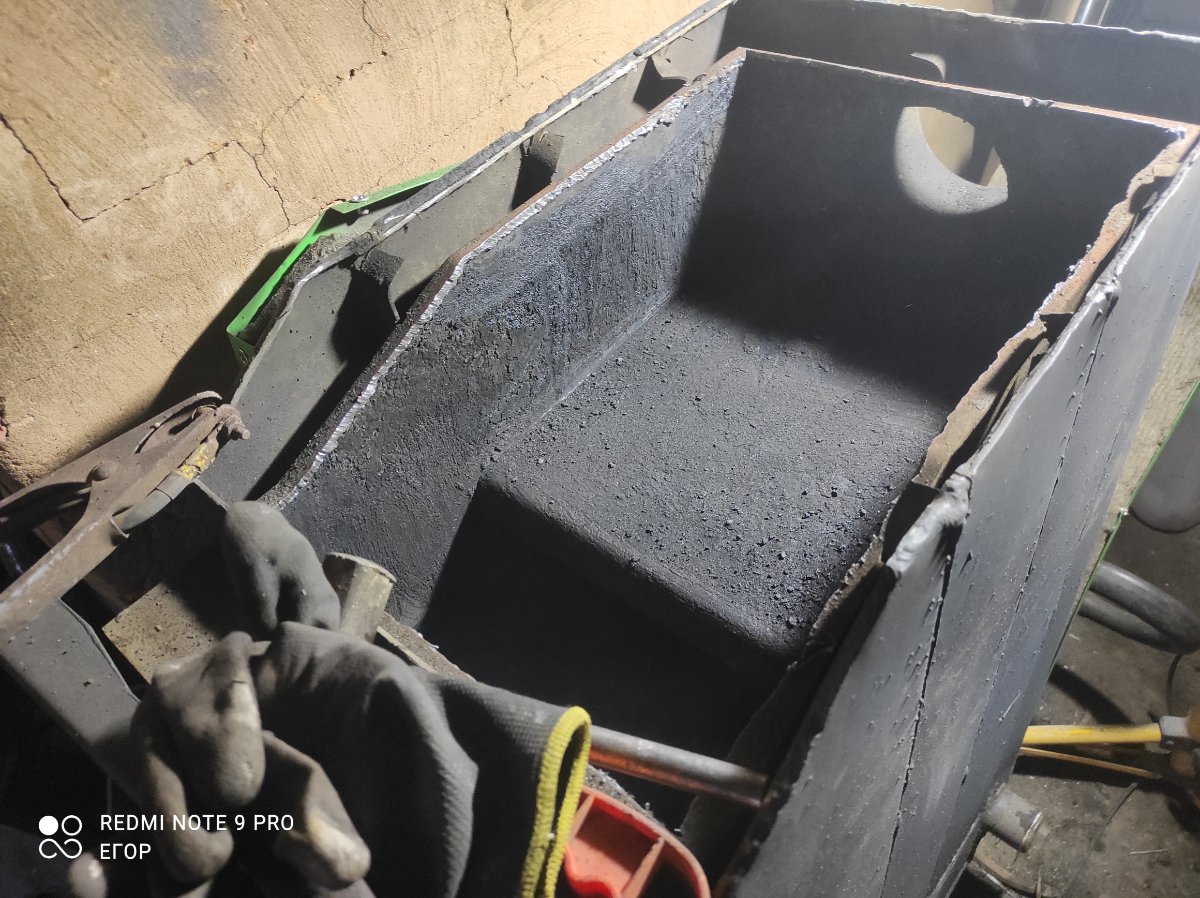
Решил повысить КПД котла отопления, осенью купил, но он что то греет плохо, решил я сделать маленькую модернизацию. Маленький плазморез, аппарат РДС, и начал кромсать. Там были 2 полочных теплообменника, что на мой взгляд для мощности котла 25 кВт как то маловато, может в лабораторных условиях, на угле он и способен столько выдать, но на дровах, даже с автоматикой ( наддув и включении насоса циркуляционного) 14 батарей выше 60 градусов он не мог нагреть. Посидел я в Компасе часок, нарисовал модель котла, потом нарисовал то что хочу с ним сотворить, ( получив сразу ещё и все размеры), ну и с утра субботы приступил.получился у меня жаротрубный теплообменник, вчера вечером пустил дым. Получился очень впечатляющий результат, мощь и сила ЭТОГО Франкенштейна превзошли мои ожидания, он сейчас легко нагревает до 85 градусов, в цехе стало тепло, сегодня работал первый раз в одной ХБ спецовке.
10 баллов
-
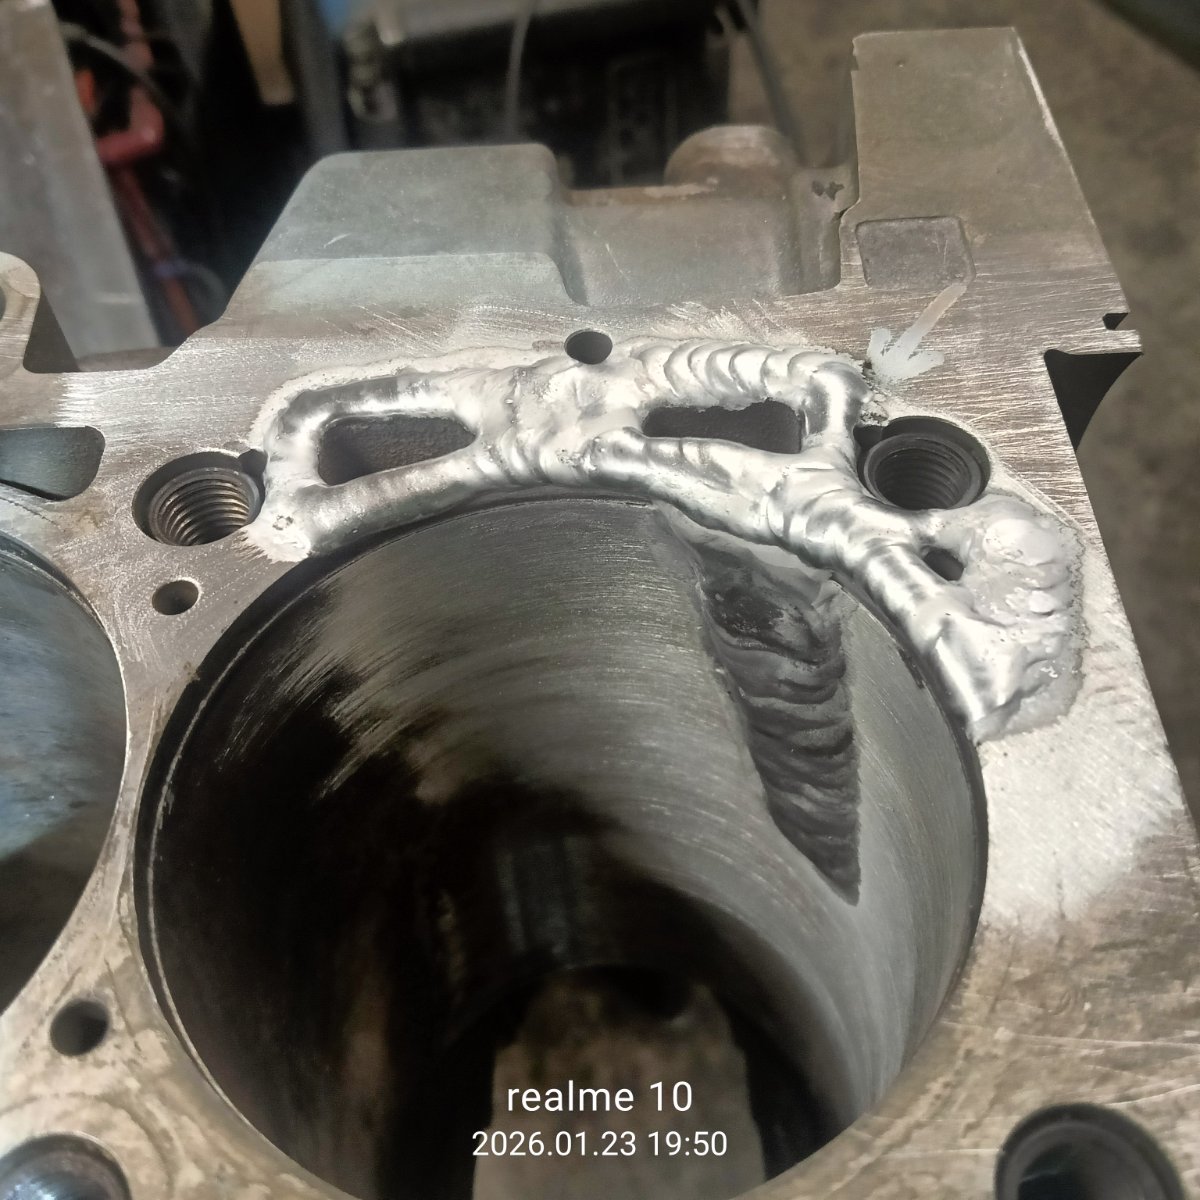
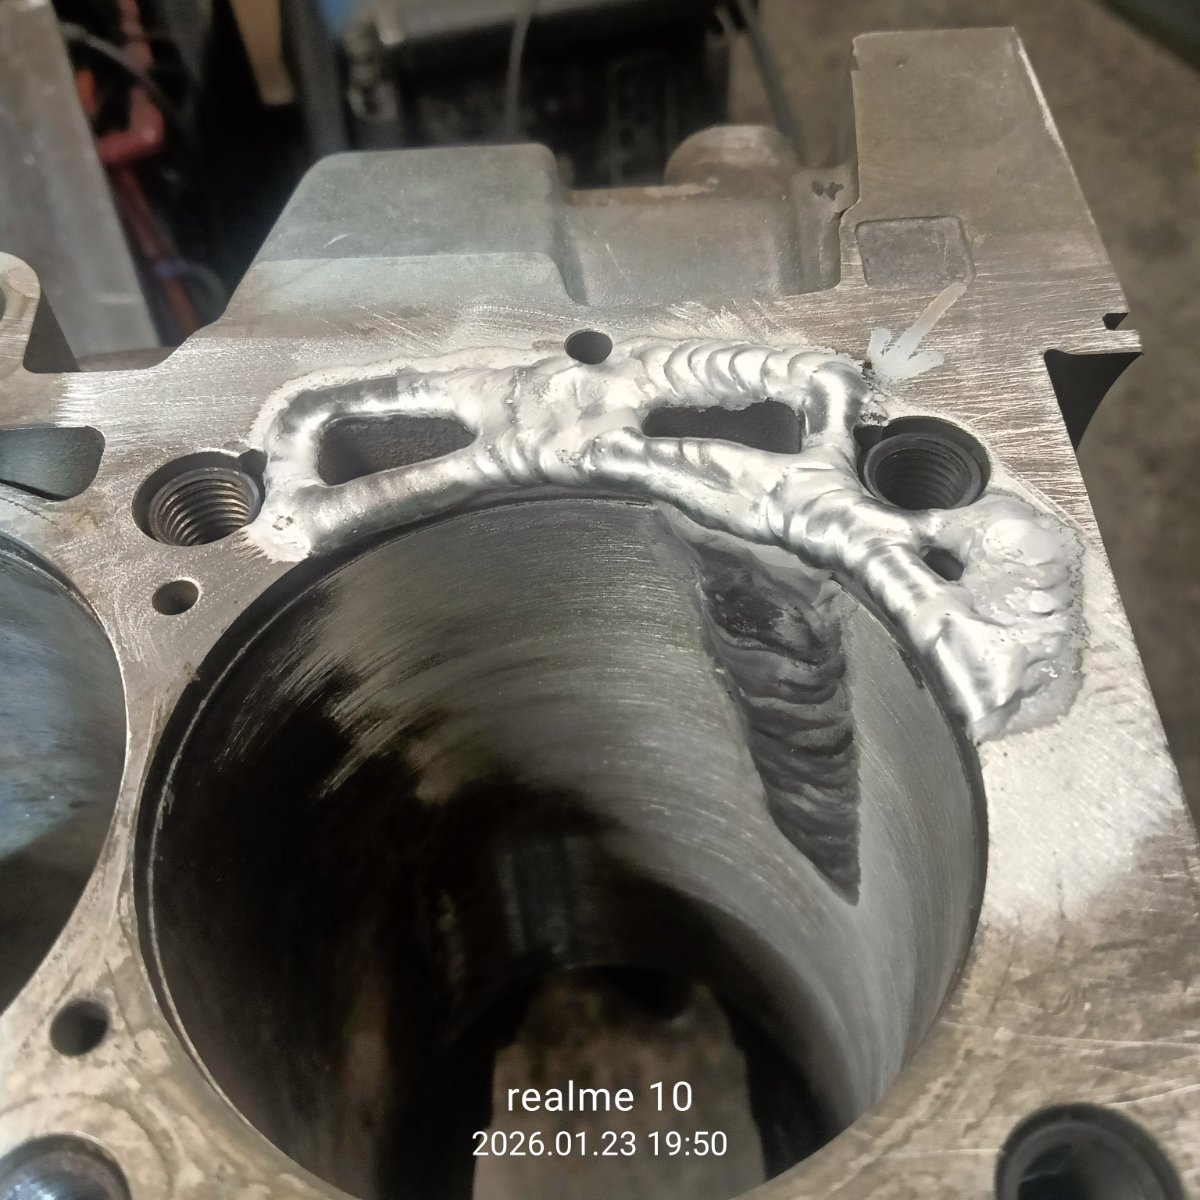
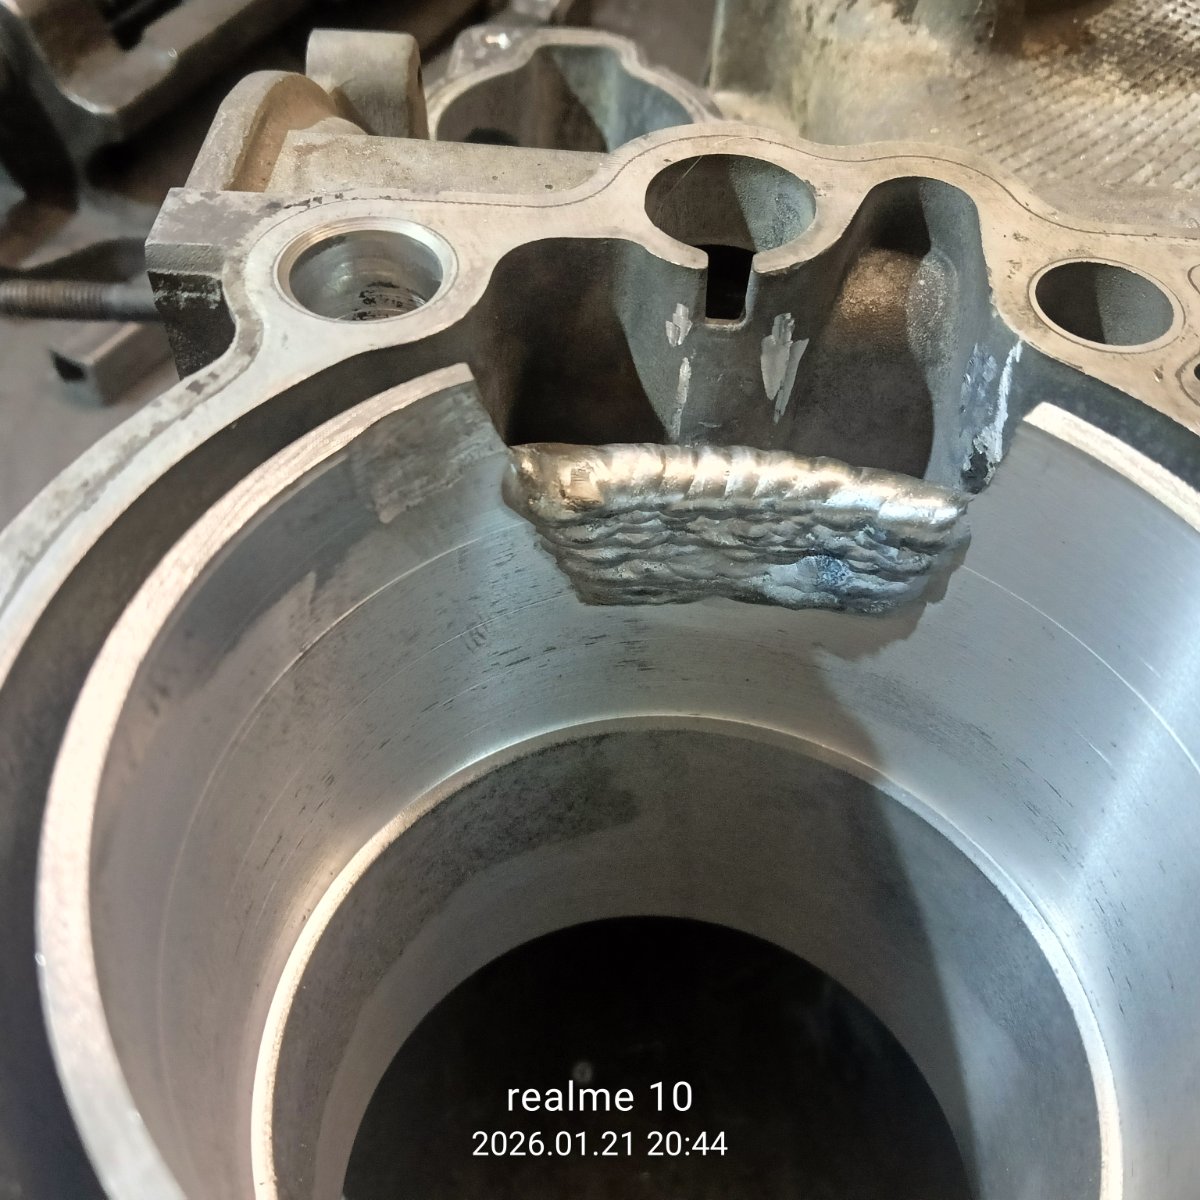
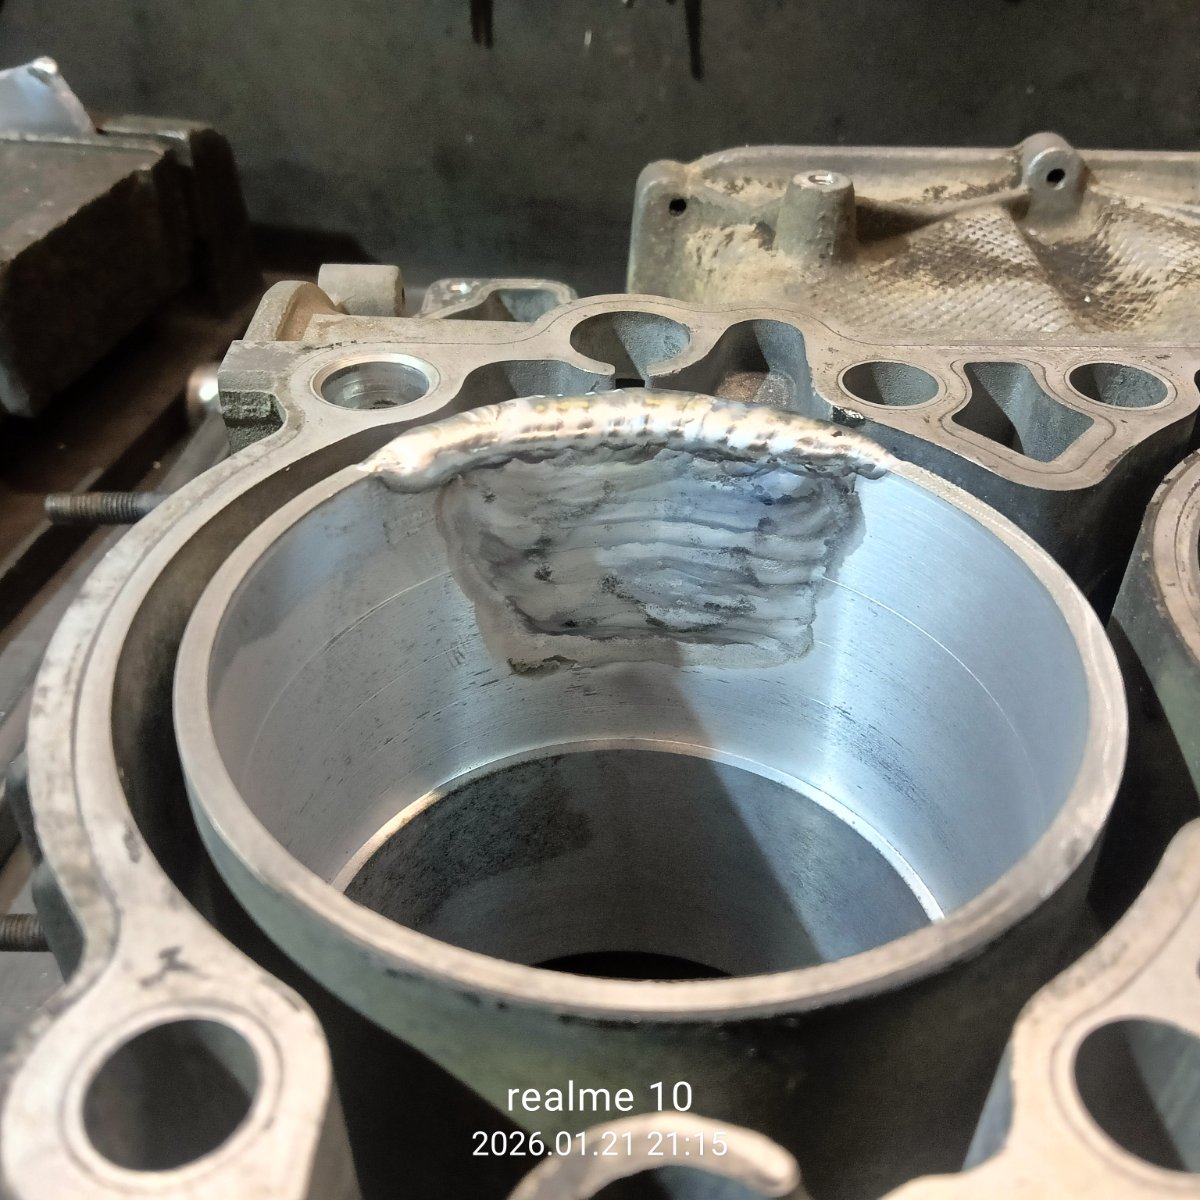
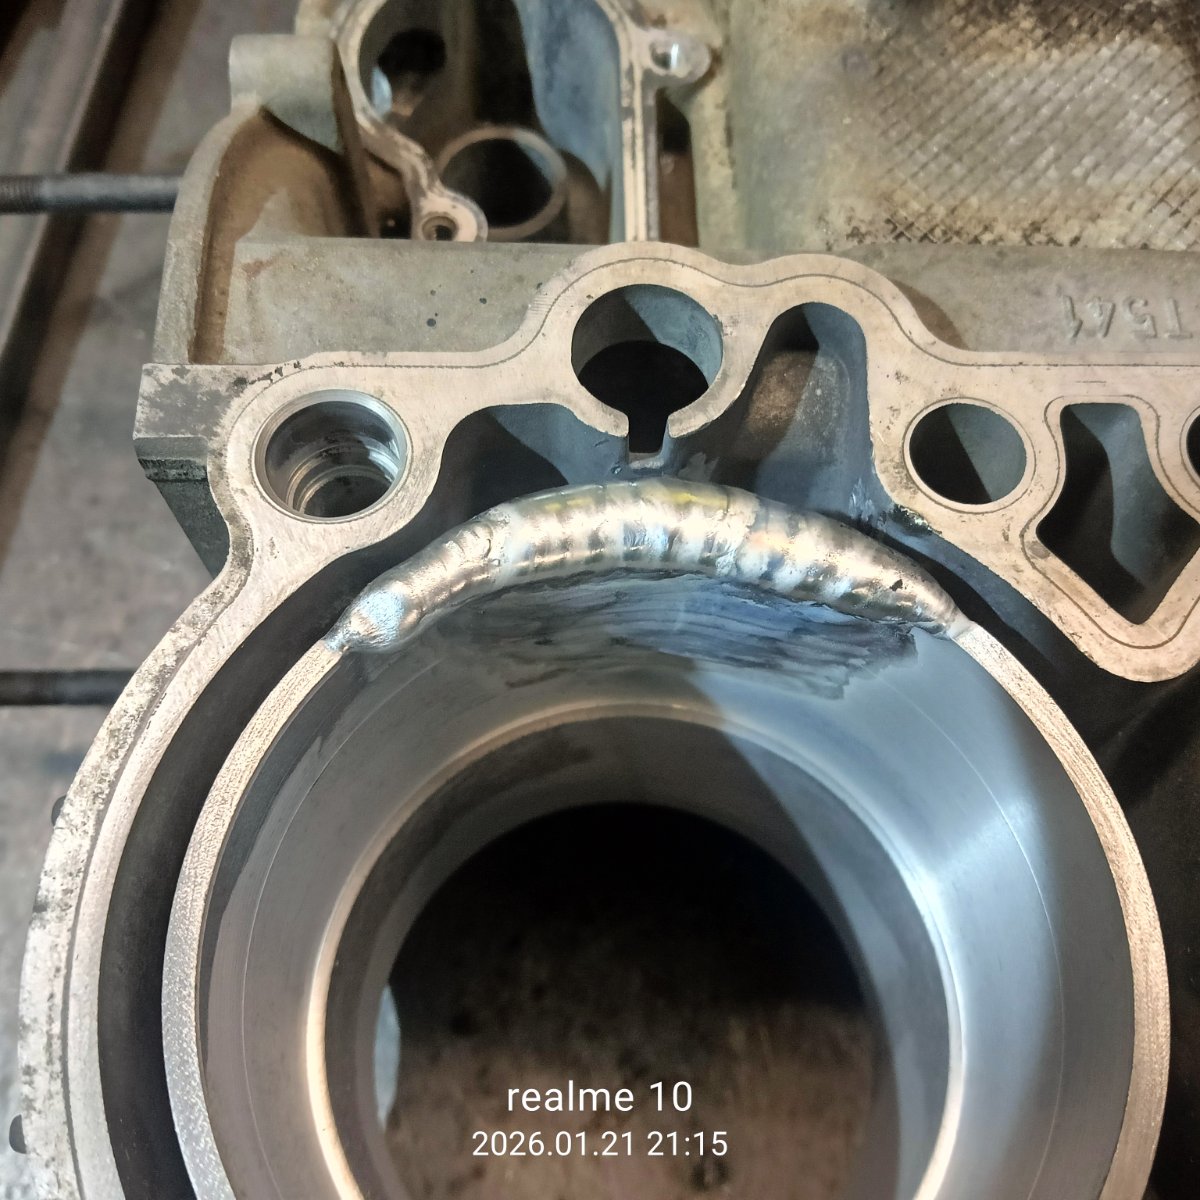
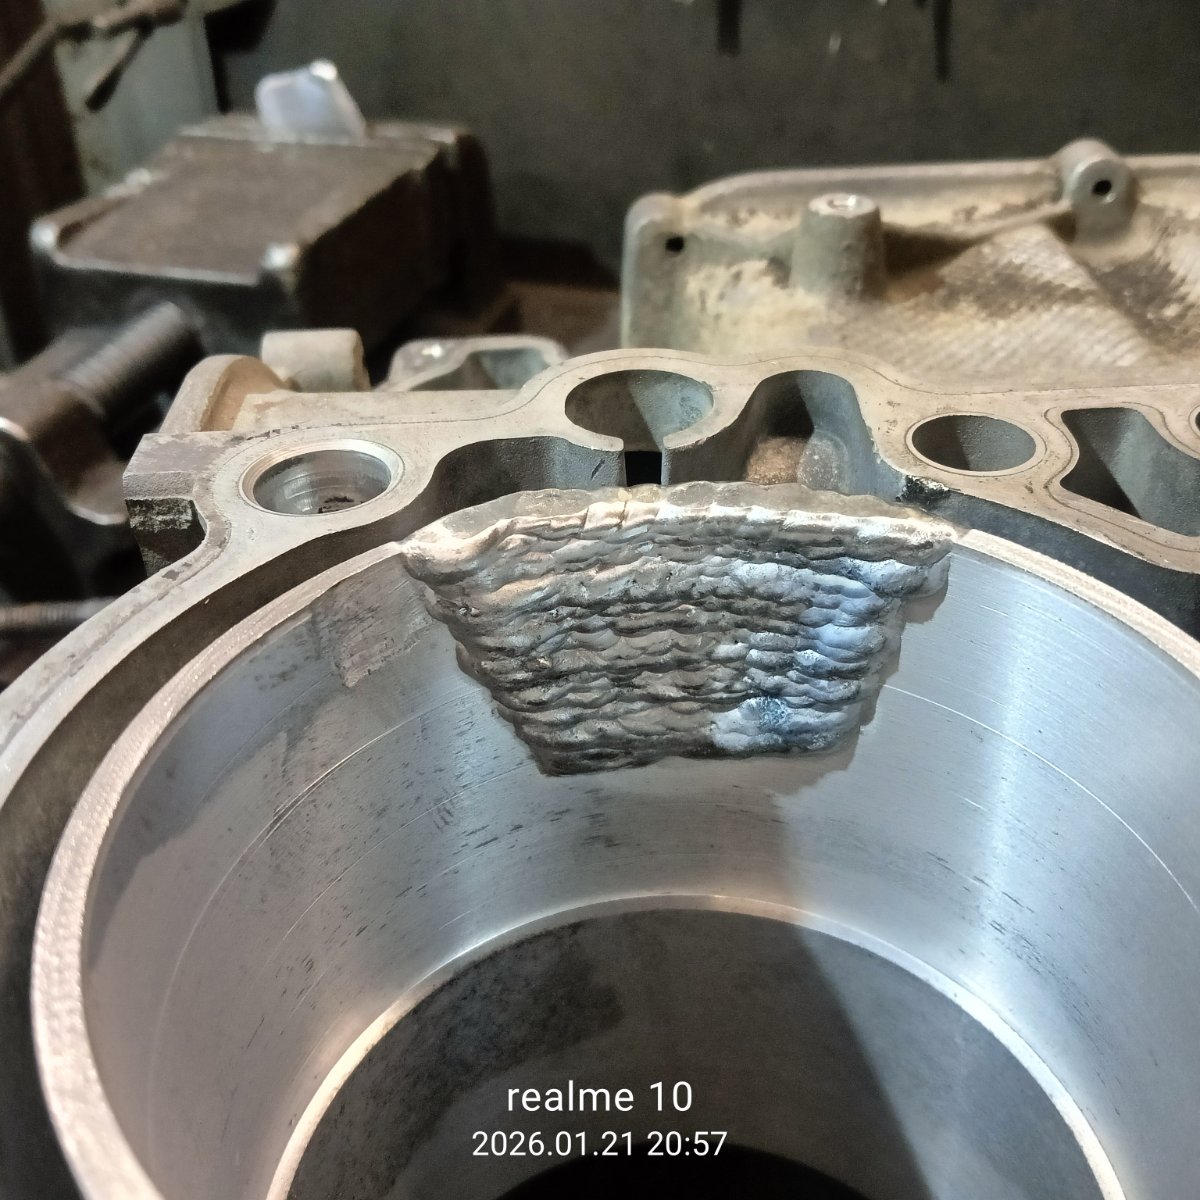
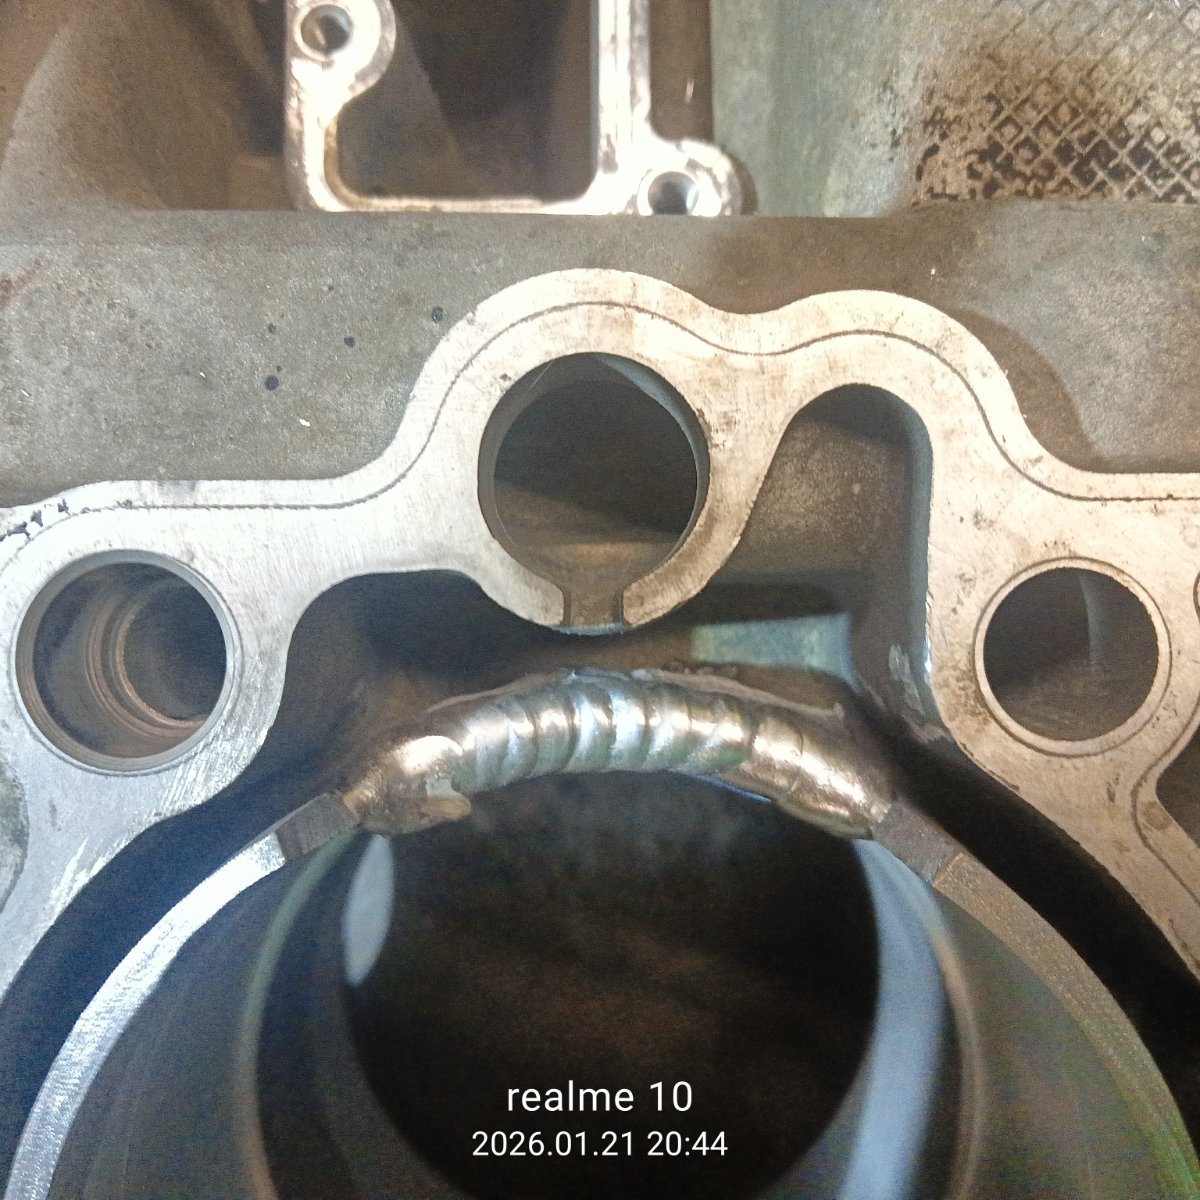
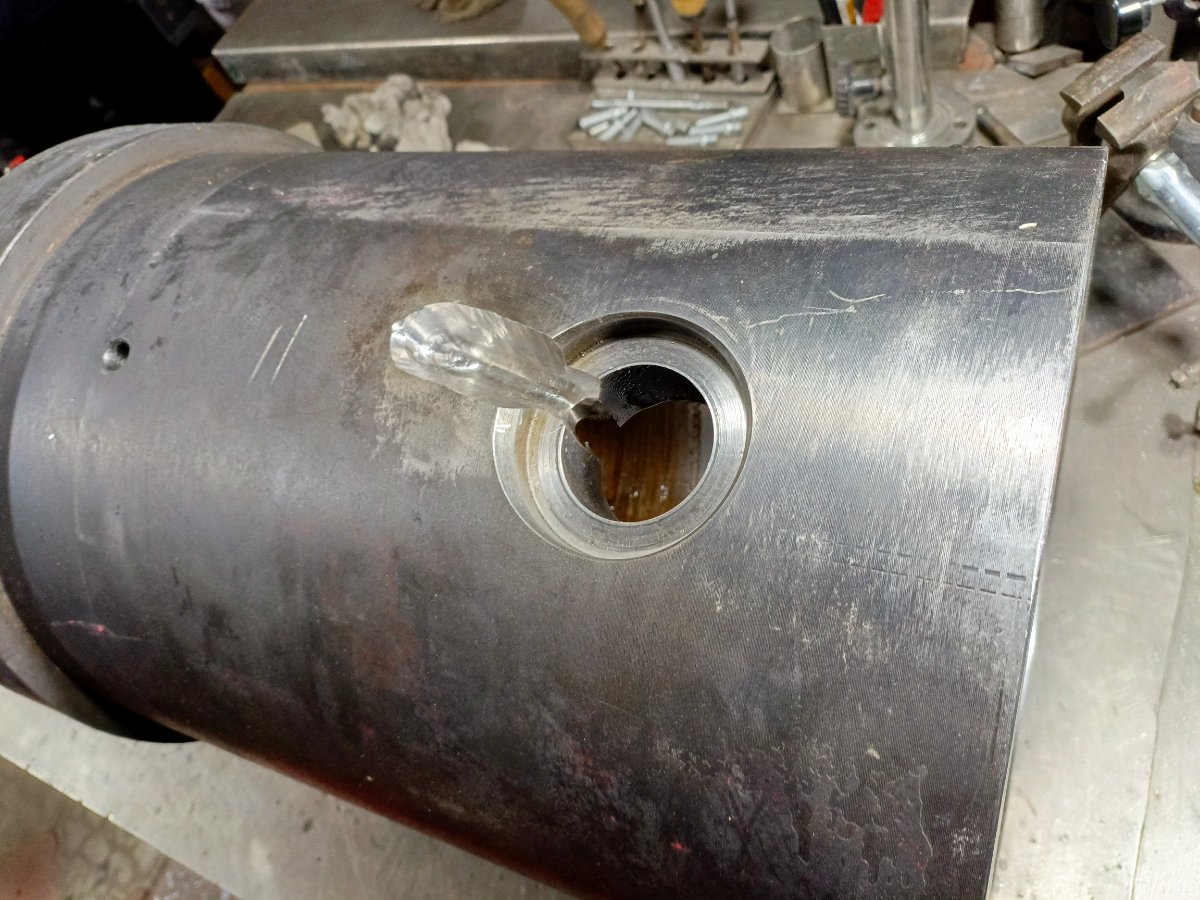
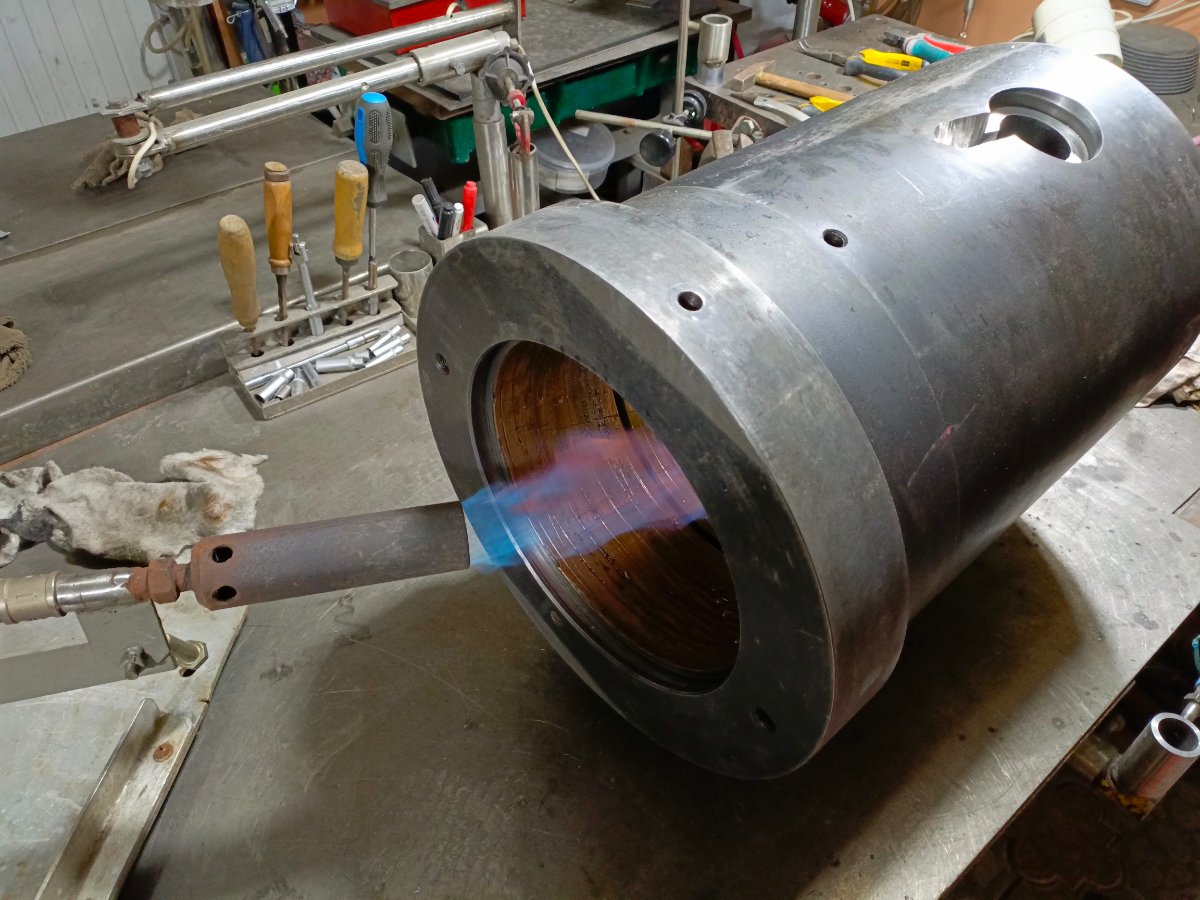
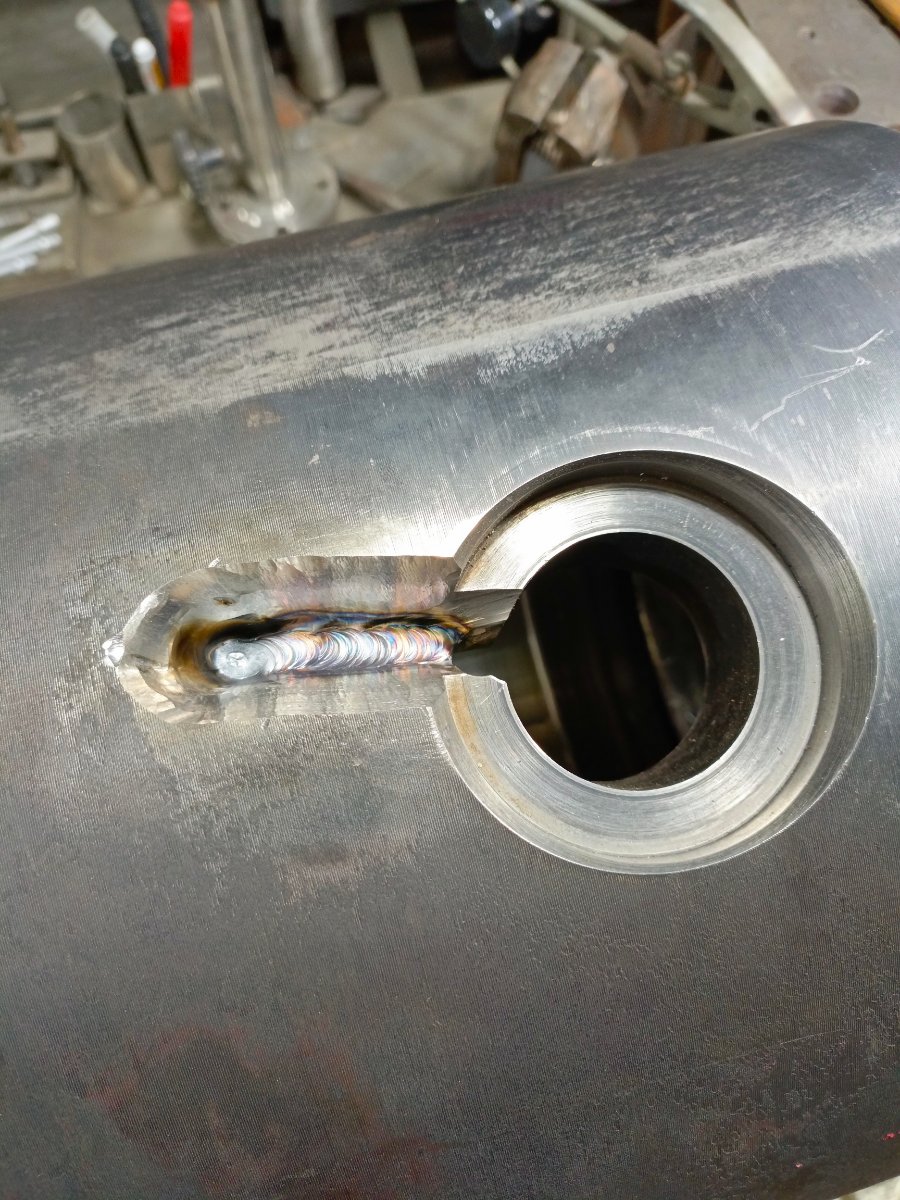
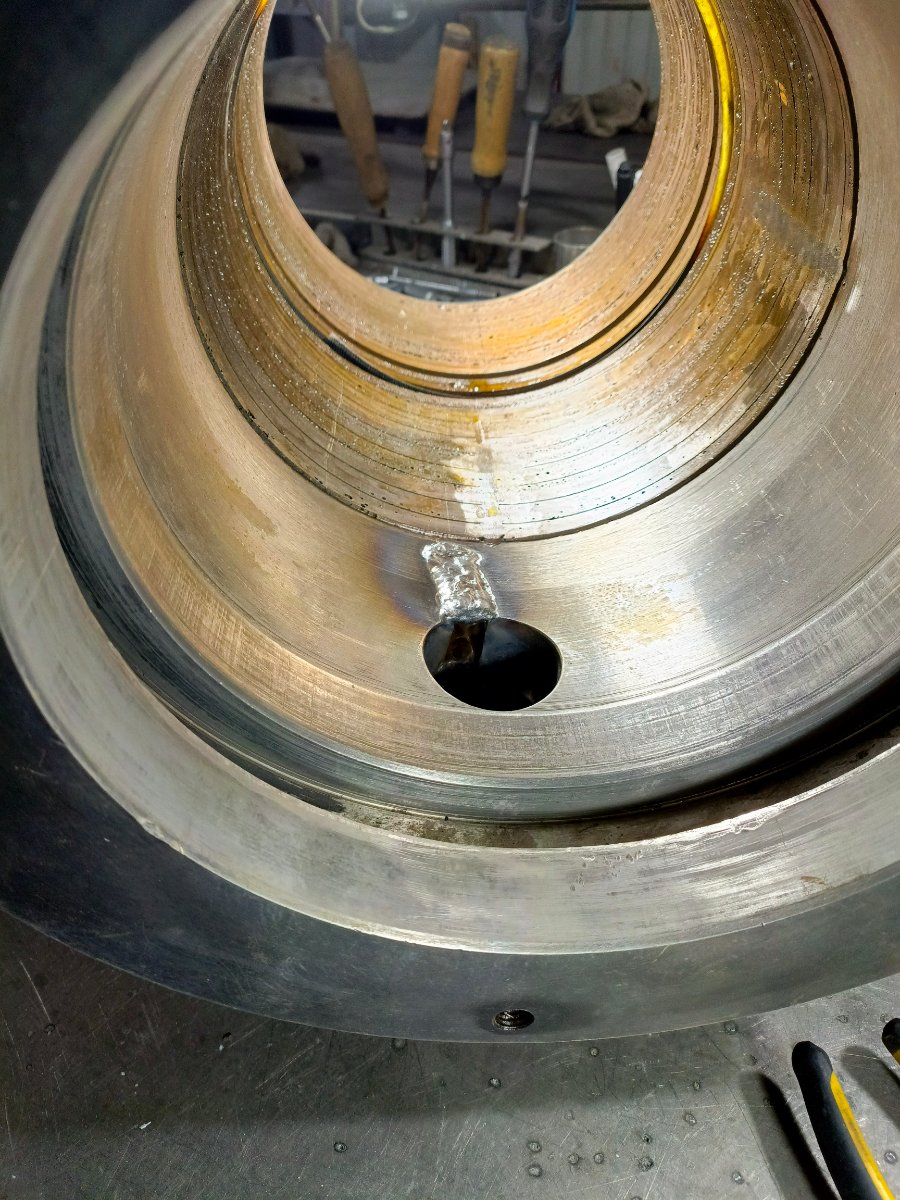
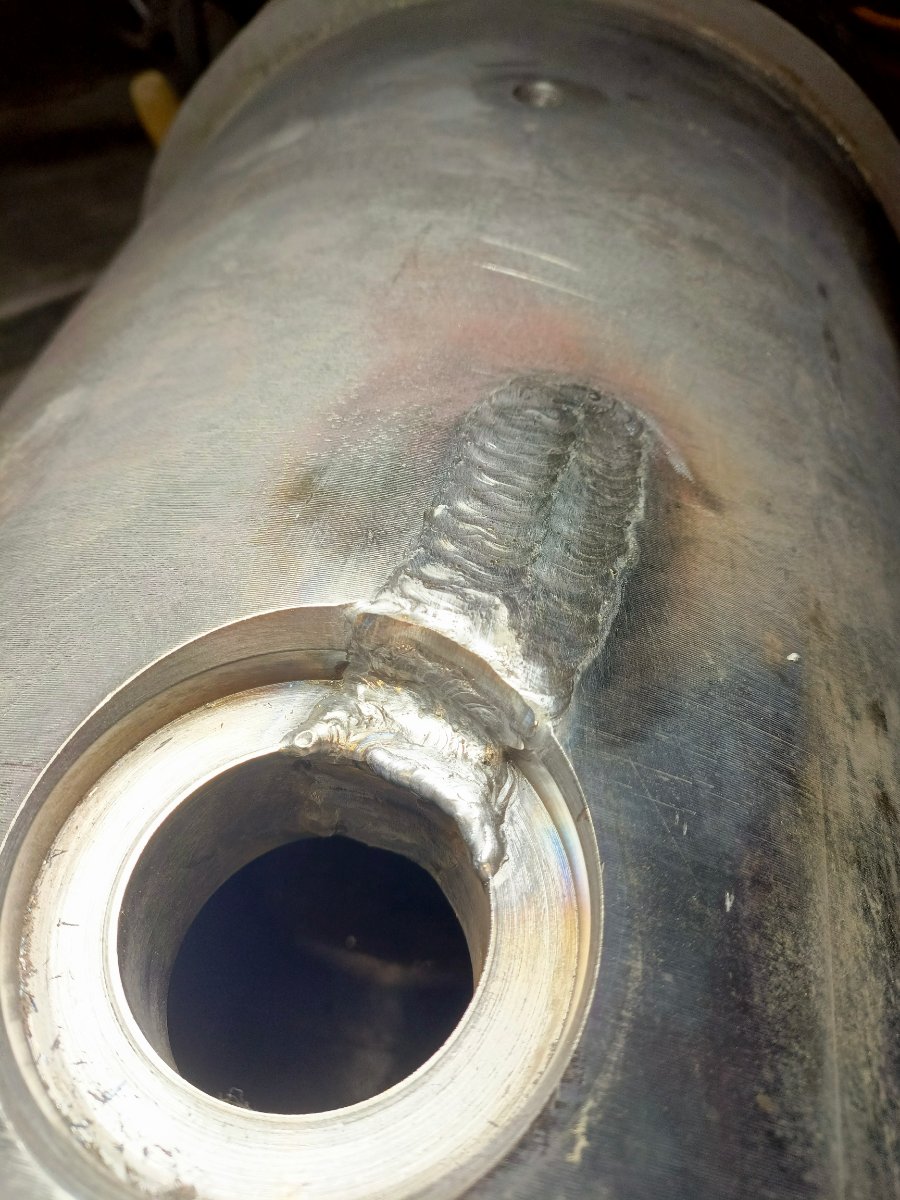
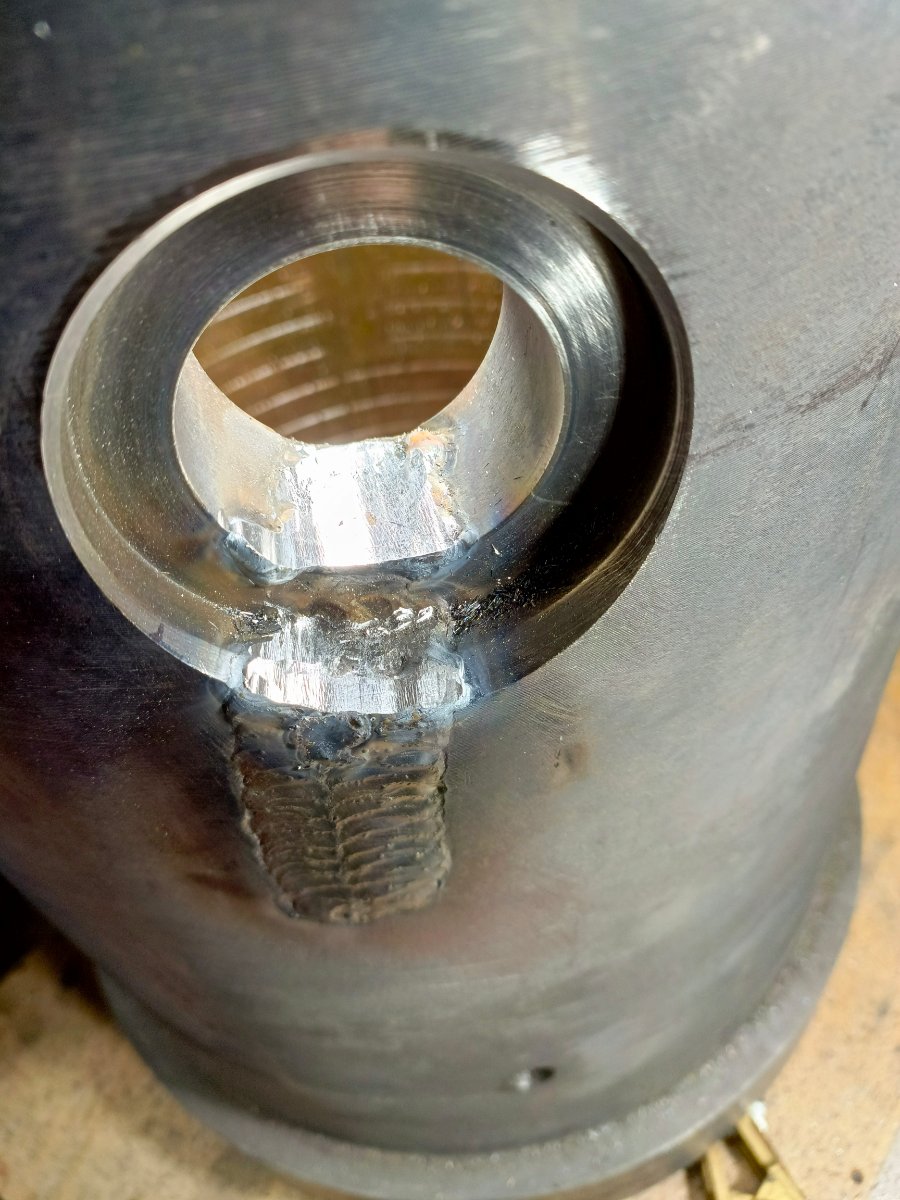
Ладно,будни,так будни. Цилиндр кирпичного пресса -трещина. Железяка весом килограммов 250. Один человек сначала взялся за эту работу,сделал разделку,а потом отказался,так как предполагалось выполнить сварку эл. УОНИ и,очевидно,понял,что не стоит этого делать.Молодец. Толщина стенки 60мм. ЭСАБ 12.64 Подогрев 90-100С ст20-20Г
10 баллов
-
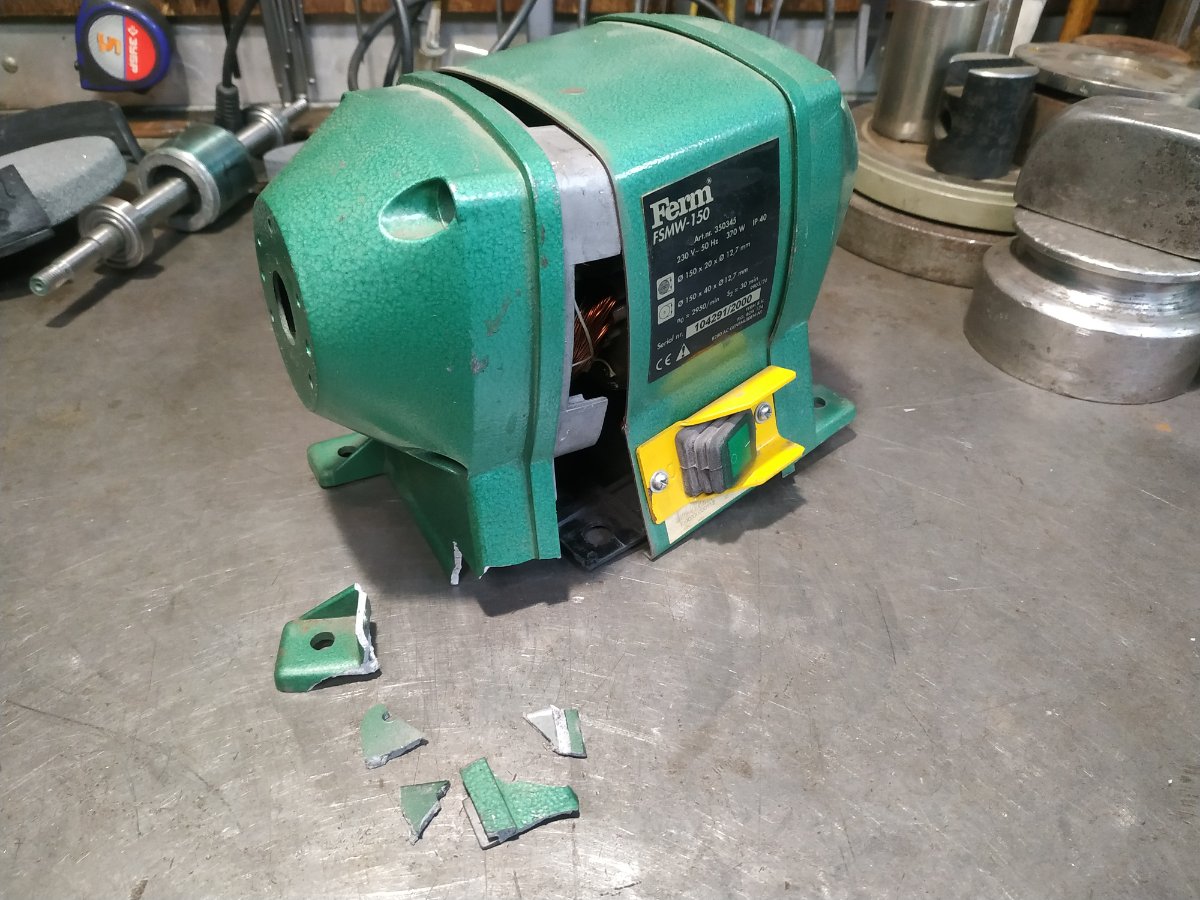
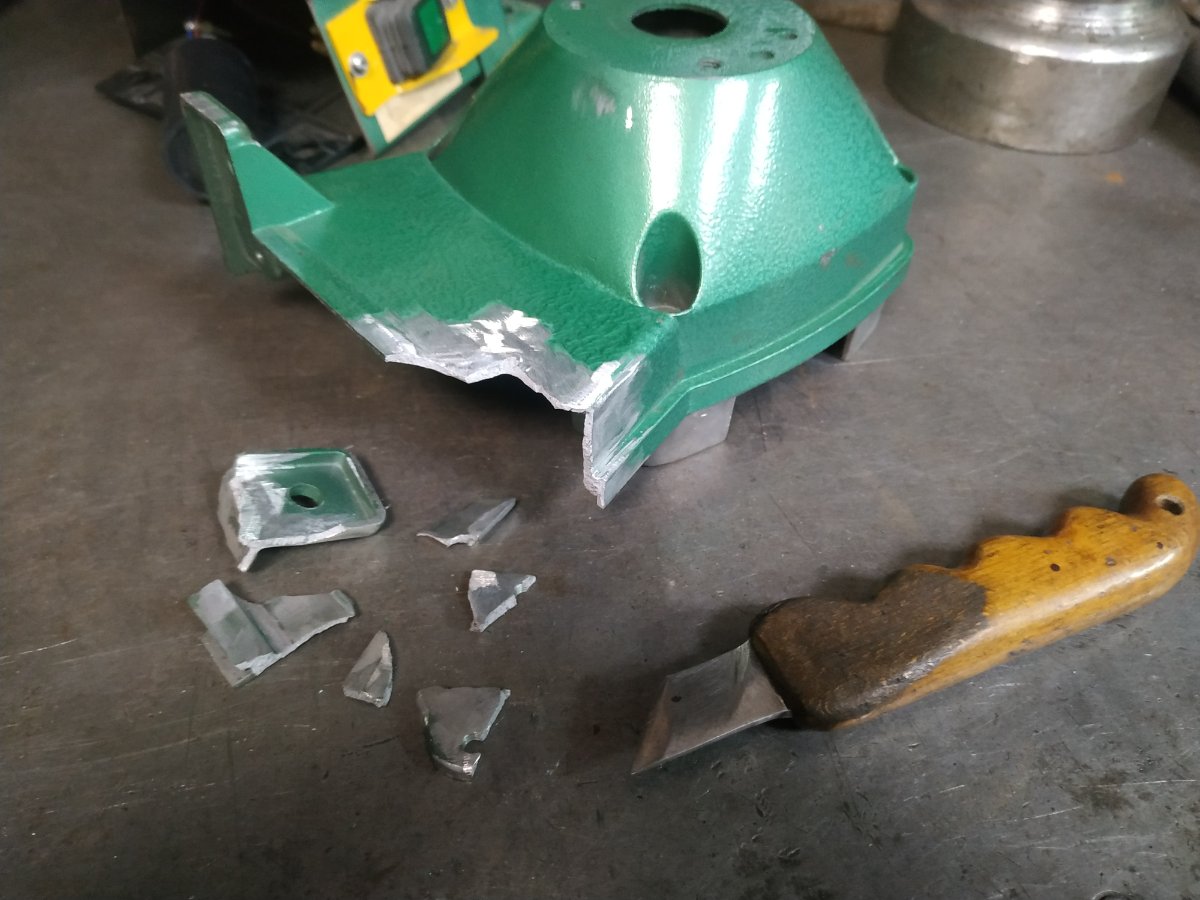
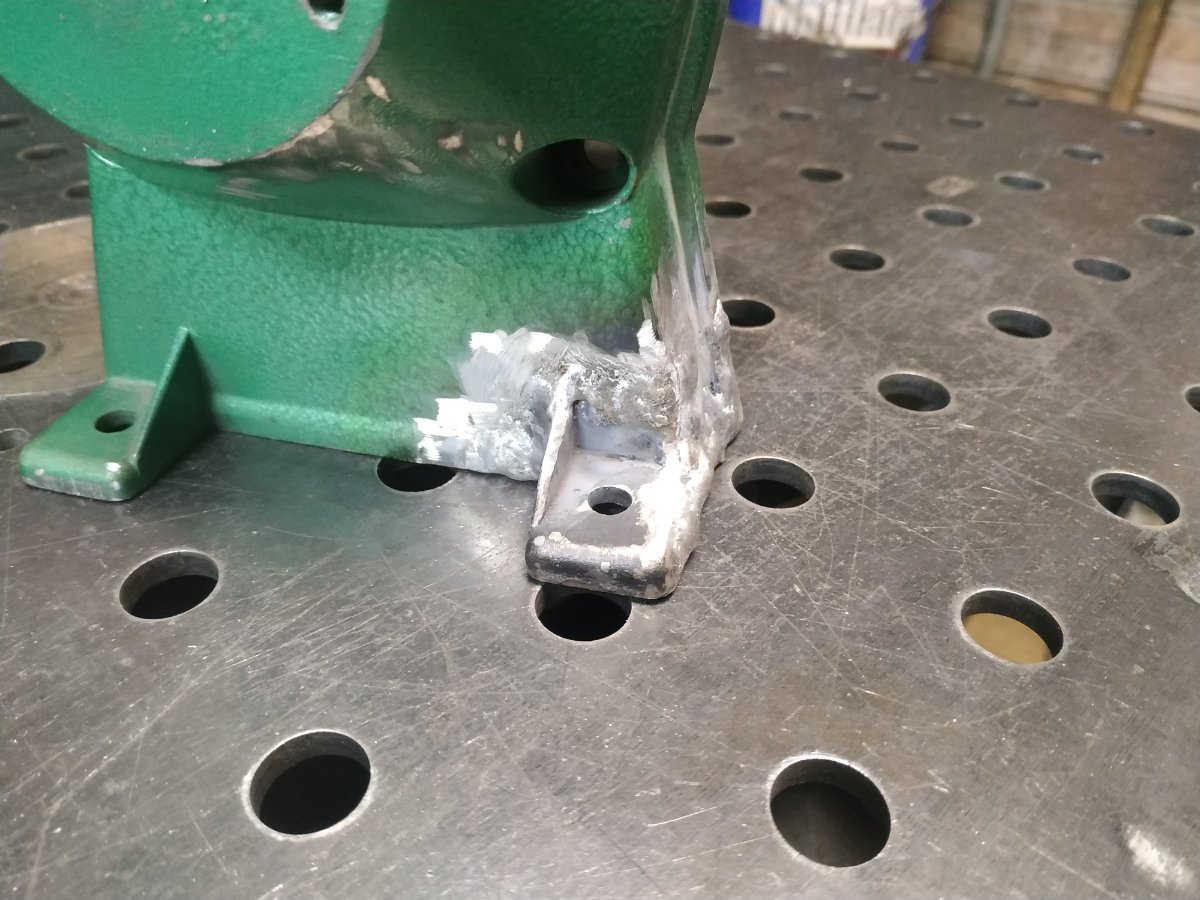
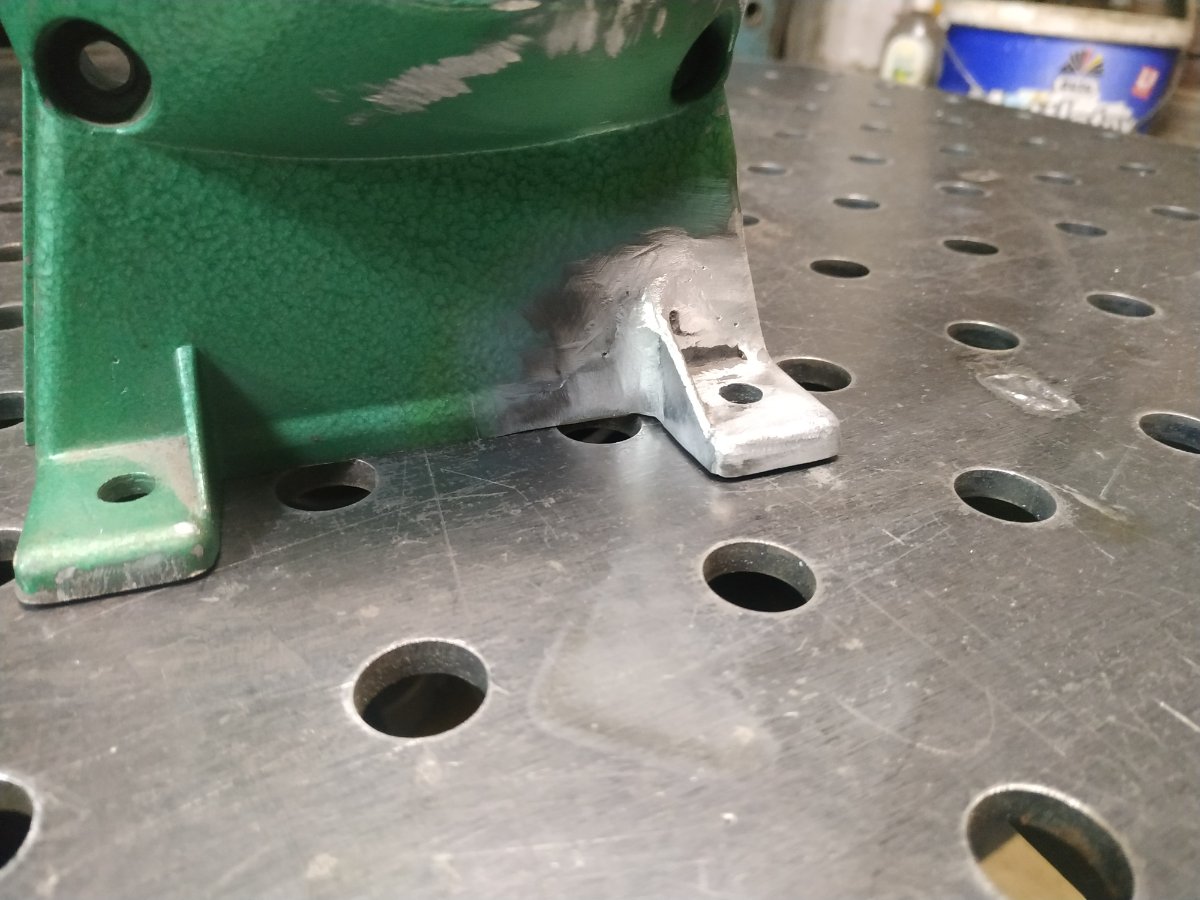
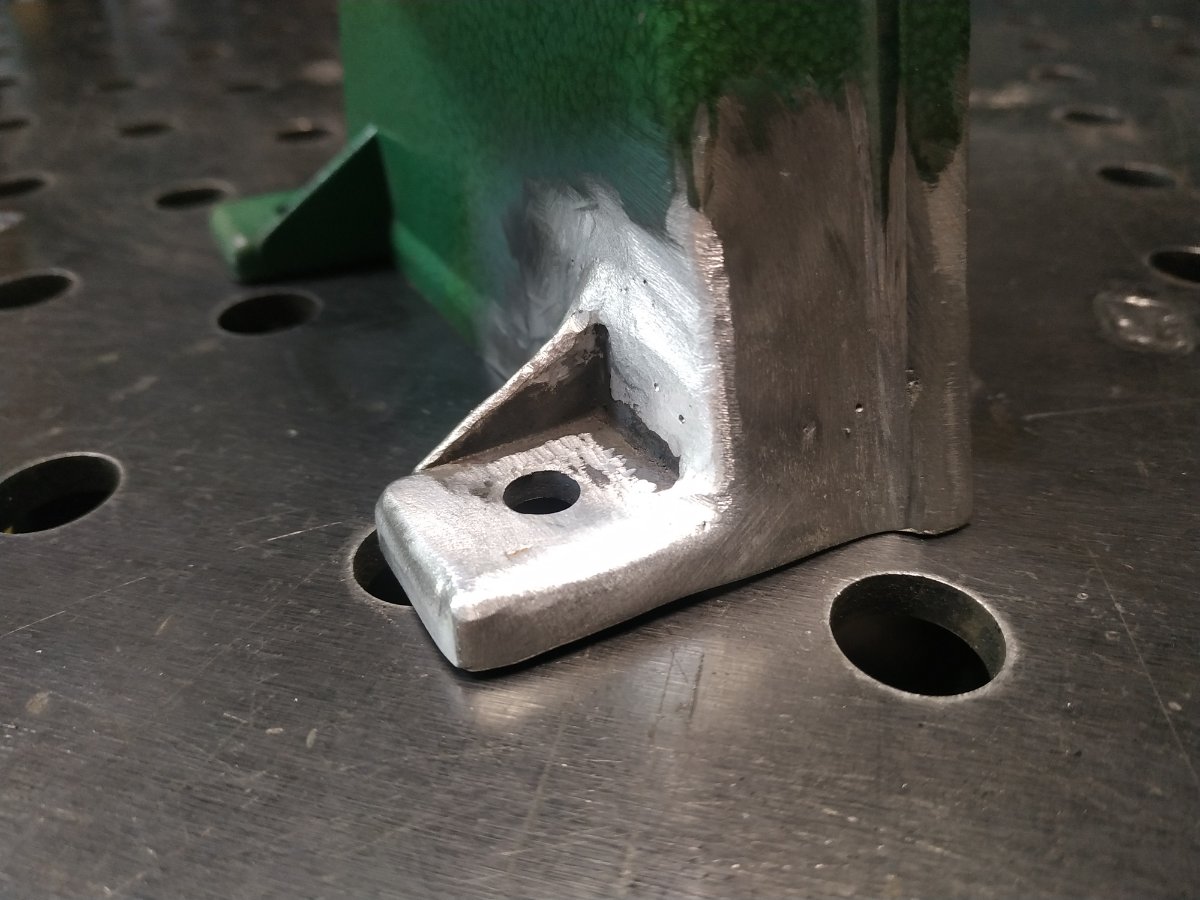
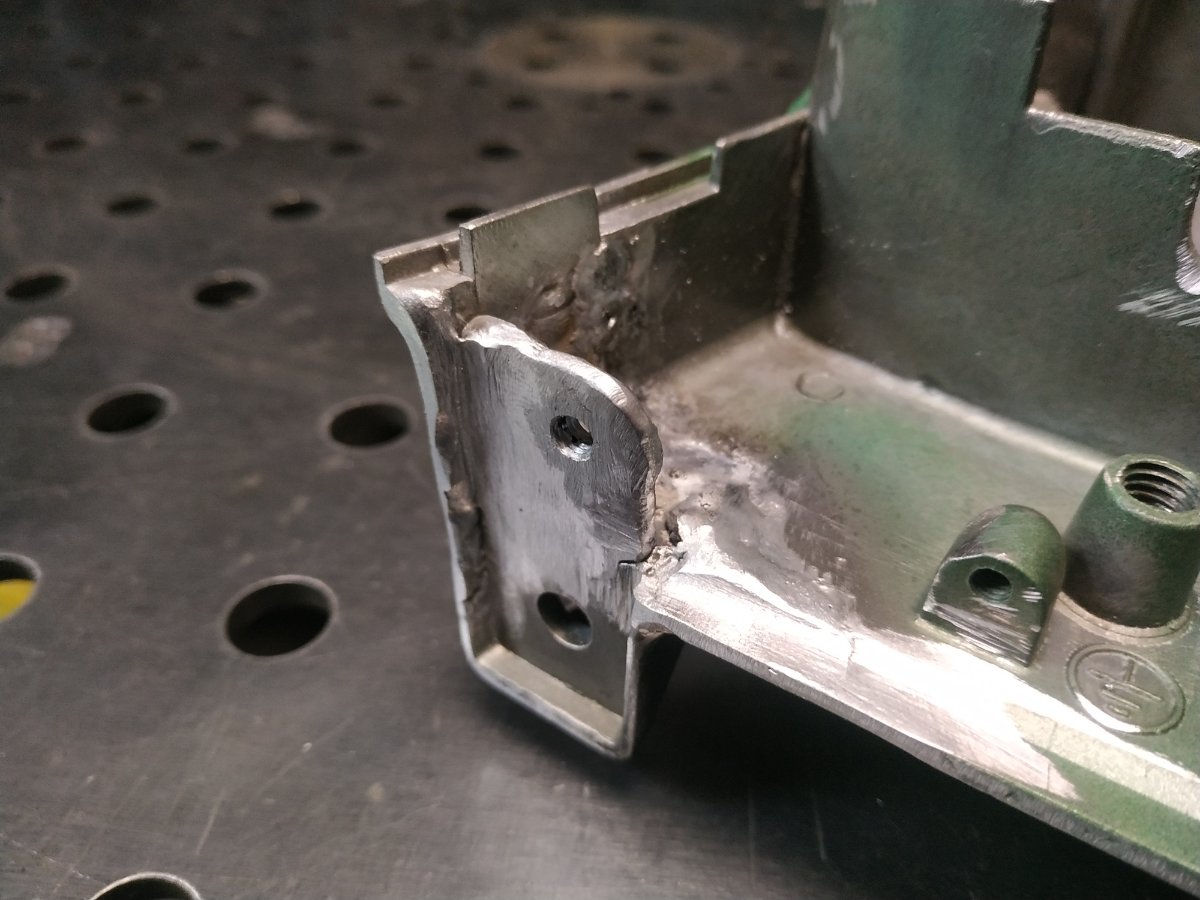
Наша Таня горько плачет... Эко я право неловкий, б-ять... Наждак. Было, право, непросто. Китайское литье понимаешь (в смысле наплавил - сточил, наплавил - сточил).
10 баллов
-
Санкт-Петербург, проспект Народного ополчения,155,5-я площадка Морской технической академии имени адмирала Д.Н Сенявина-учебный центр по сварке–вот так бывает... когда переехал на Вятку–первый курсант был из Питера.Теперь–из Москвы. Обучение по сварке: РДС, в том числе труб под контроль, РАДС,МИГ/МАГ;сталь, нержавеющая сталь, сплавы на основе алюминия и меди.Наличный, безналичный расчёт.Удостоверение государственного образовательного учреждения.Спецкурсы и тренинги для частных лиц и организаций по технологиям дуговой сварки.Гибкие цены.
9 баллов
-
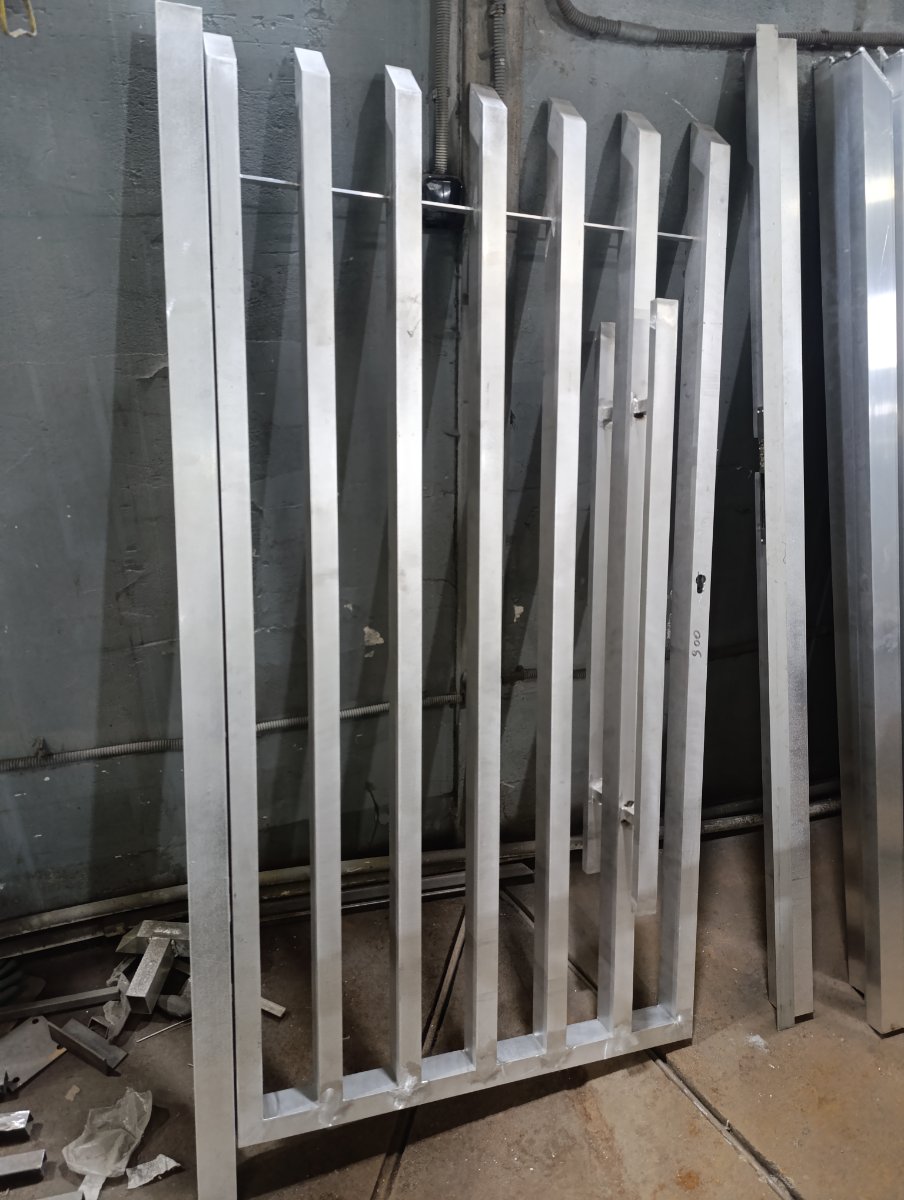
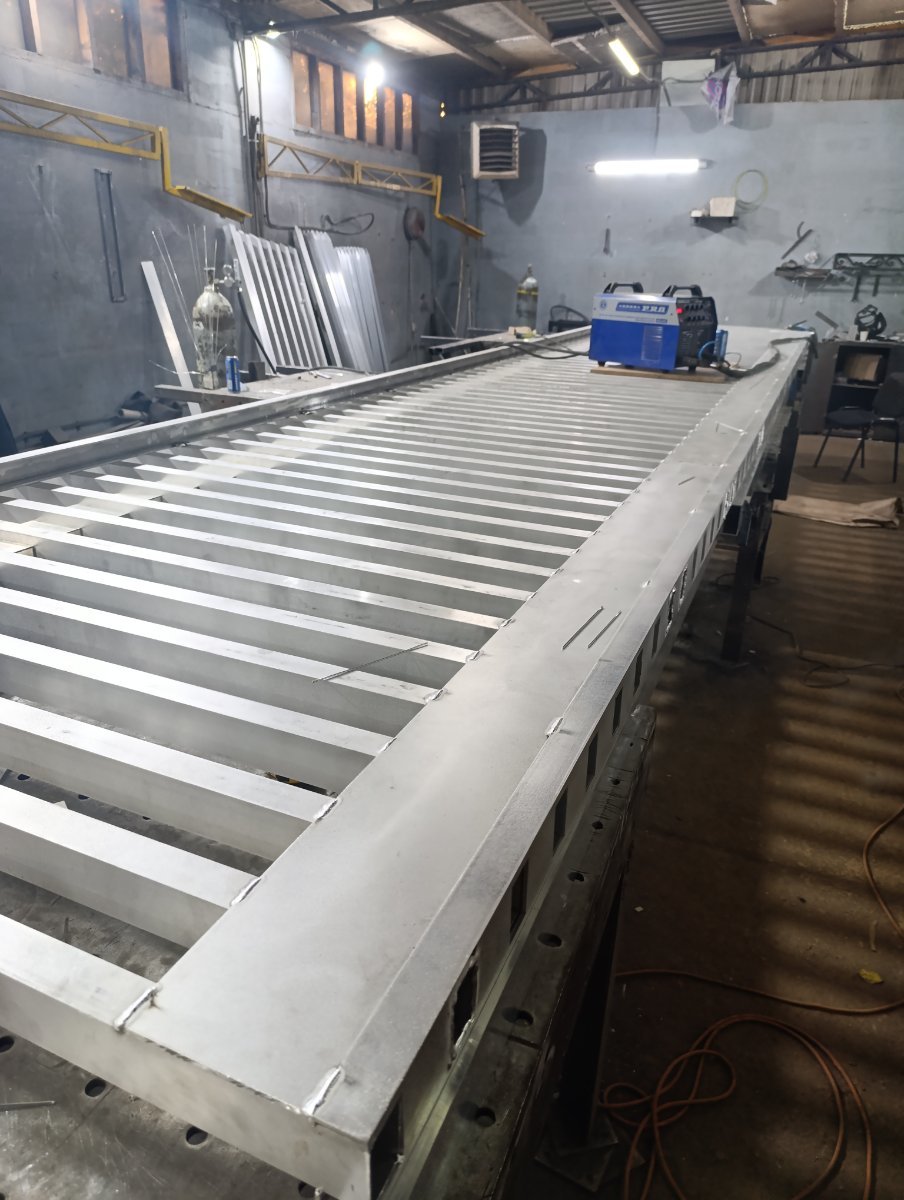
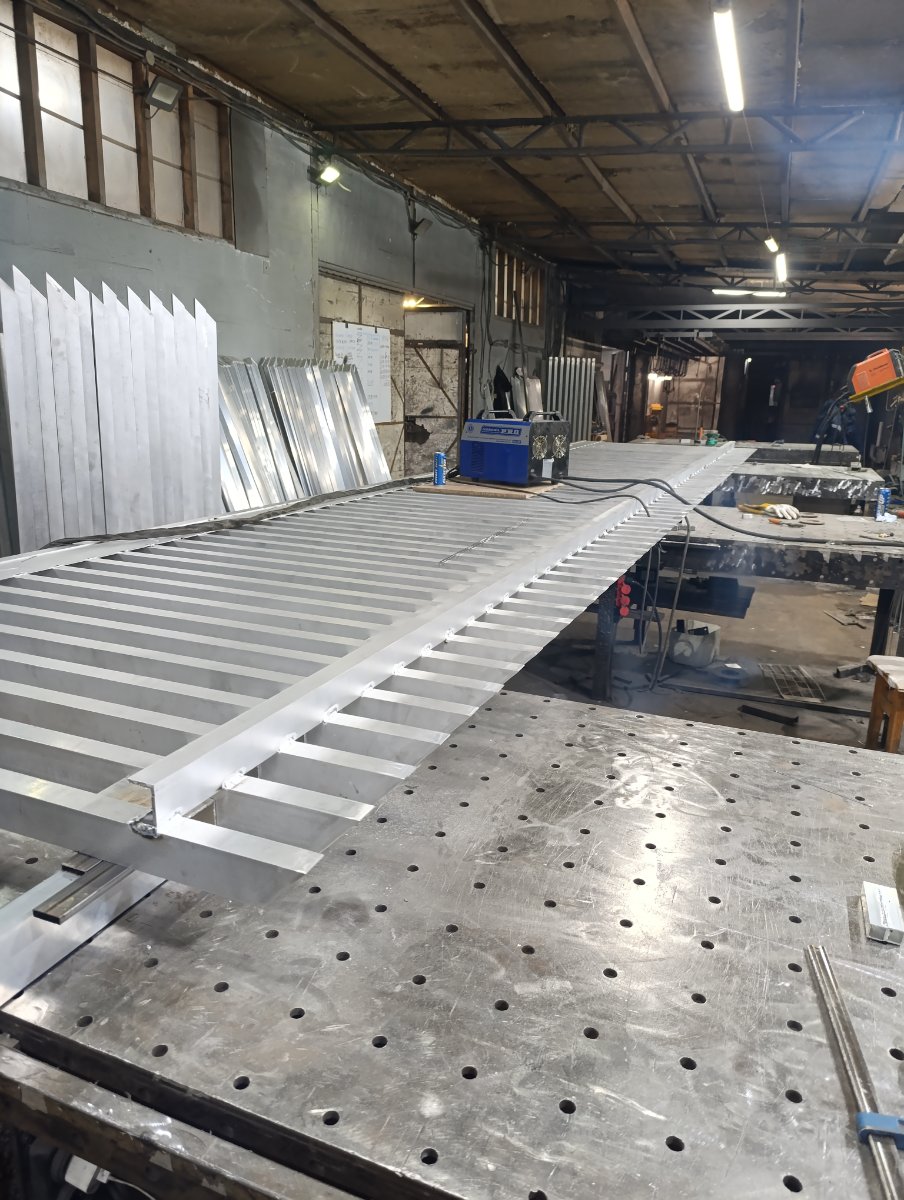
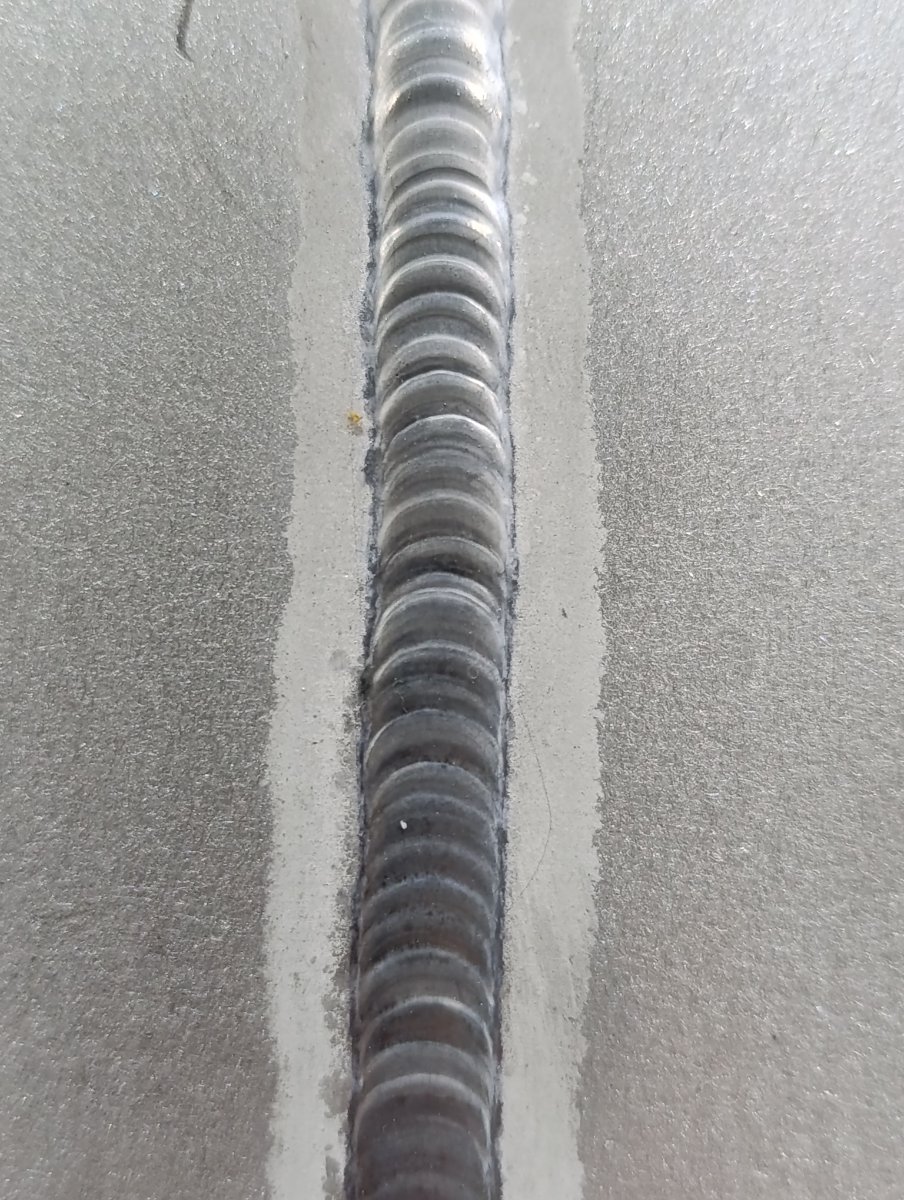
Начал ходить на работу по совместительству, что-то вроде сварщика-сборщика всяких милых заборов, ворот и ограждений из алюминия. В первый же день понял, что навыки мои по сварке алюминия очень слабы, большие трудности были с тавровым вертикалом, где толщина стенок разная. Тут в большинстве своем аппараты сундуки аврора, где частота дуги зашита и более концентрированной ее никак не сделать К сегодняшнему четвертому дню тут немного подосвоился, привык к аппарату и к тонкому алюминию, выросла скорость и точность. Сегодня собирал калитку и большие откатные ворота (9м) вся конструкция заняла аж три сварочных стола Интересно осваивать что-то новое и постигать сборку из алюминиевых конструкций. Приятно с ним работать конечно, после литья работать с такими чистыми материалами прям в удовольствие. Для этой работы взял себе сварочник комбайн от ПТК (h95), с комплектом поставки оказалась подстава полная, в комплекте кладут газовый рукав настолько тоненький, что на штуцер редуктора его не напялить. Штуцера на задней панели аппарата странного размера, типовые быстросьемы на них не защелкиваются. Быстросьемы, которые бы защелкнулись конечно отсутствуют в комплекте поставки и не продаются вообще. Т.е чтобы поработать на этом аппарате, надо иметь рукав шестерку, мелкие хомуты. Аппаратом из коробки не воспользоваться, что очень огорчило и в целом очень тупо. А я уже в своей голове представил как мне будет удобно некоторые вещи делать импульсным п/а - а вот хрен мне решил человек, который отвечал за комплектацию не самого дешёвого аппарата
9 баллов
-
Что самое главное в сварке? Совершенно верно - токарный станок.
9 баллов
-
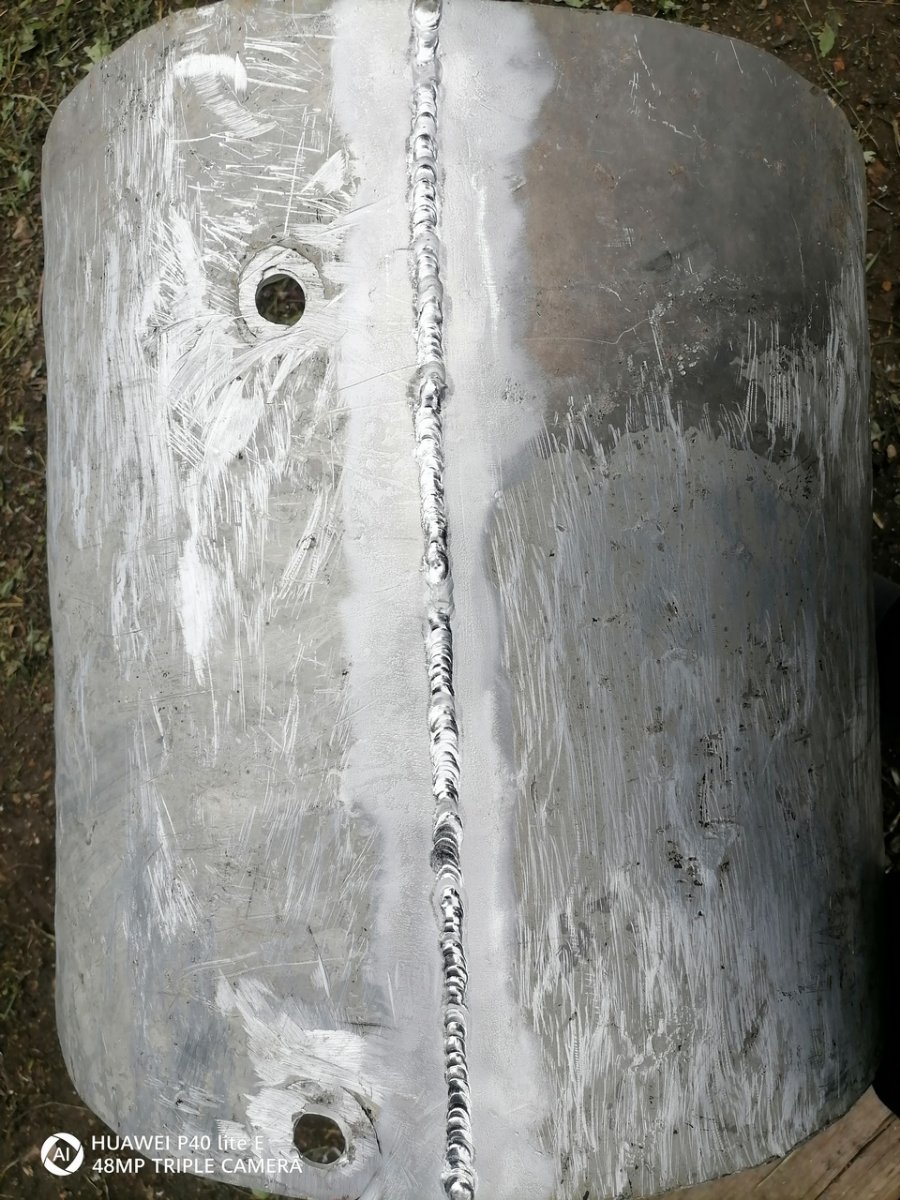
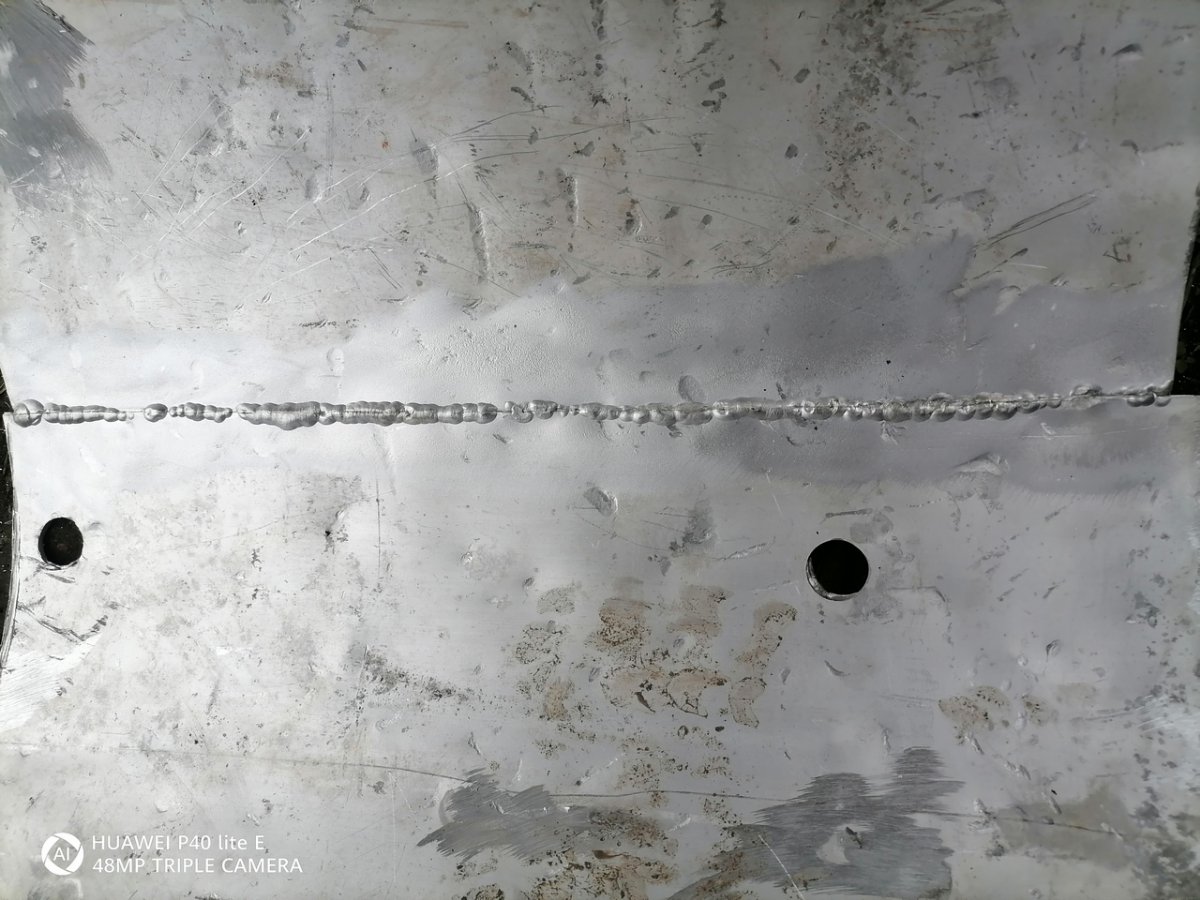
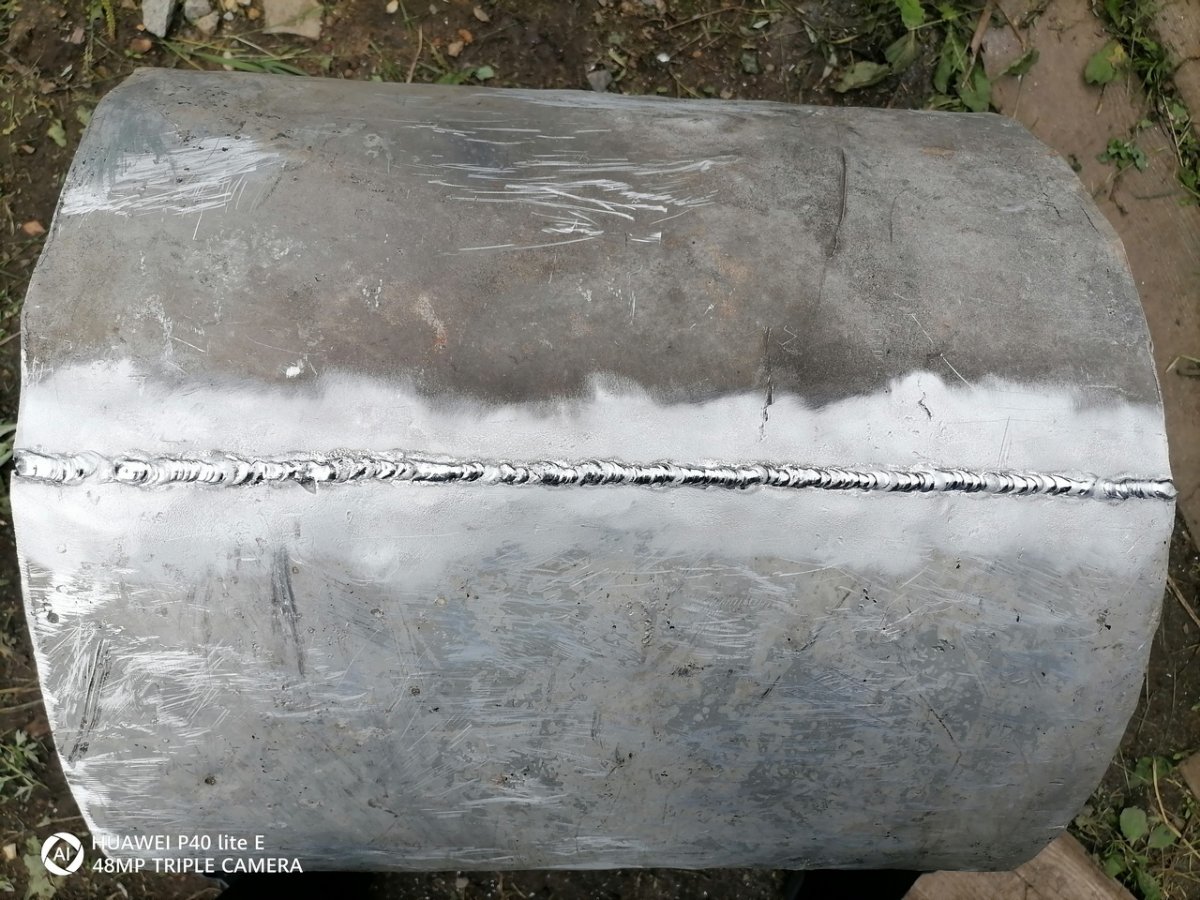
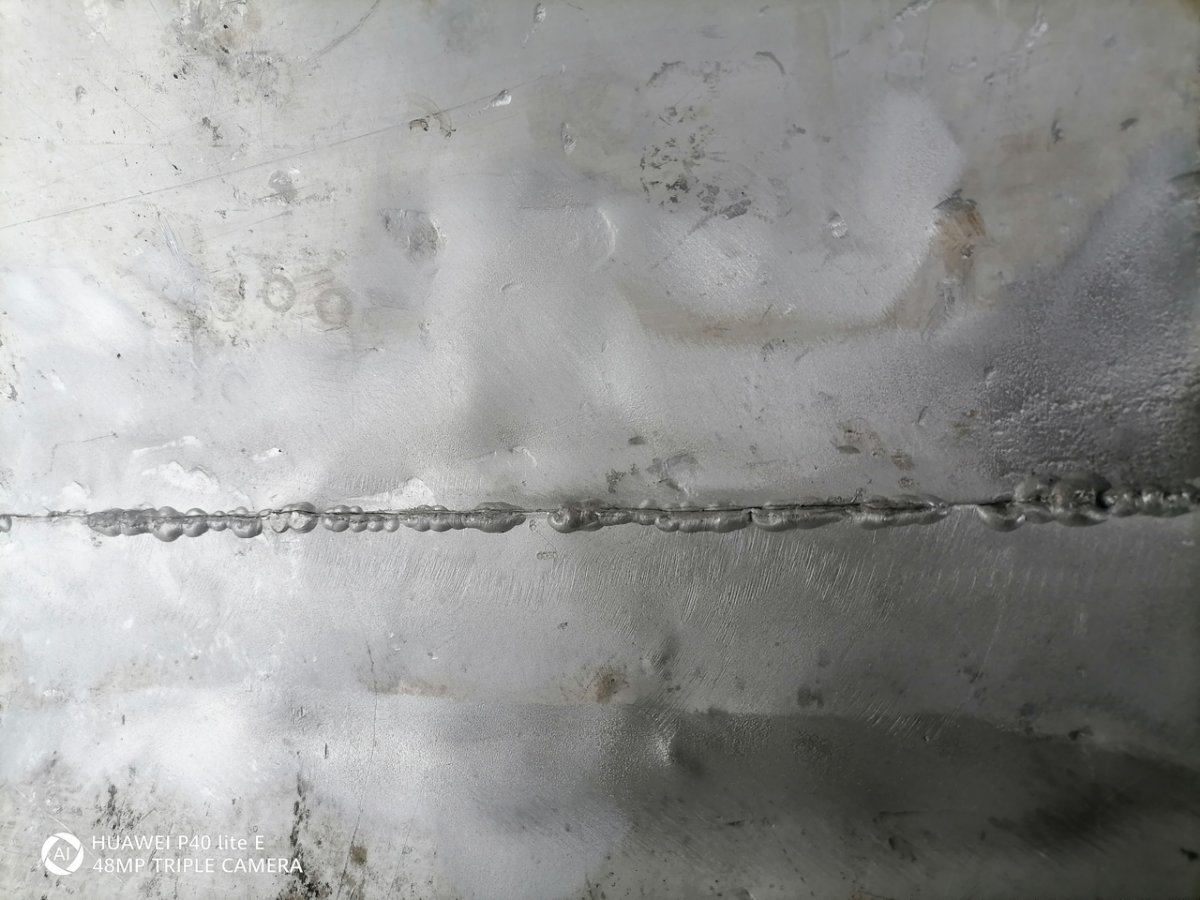
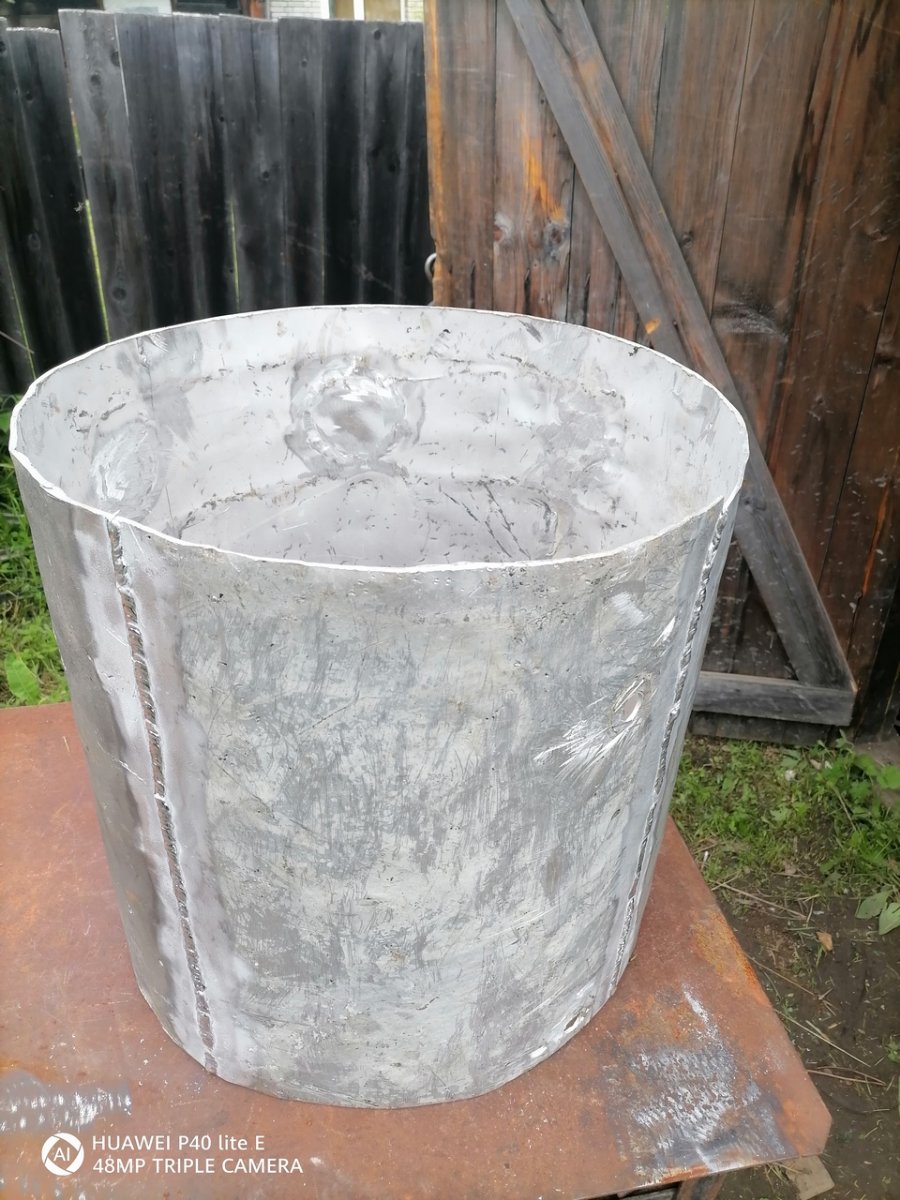
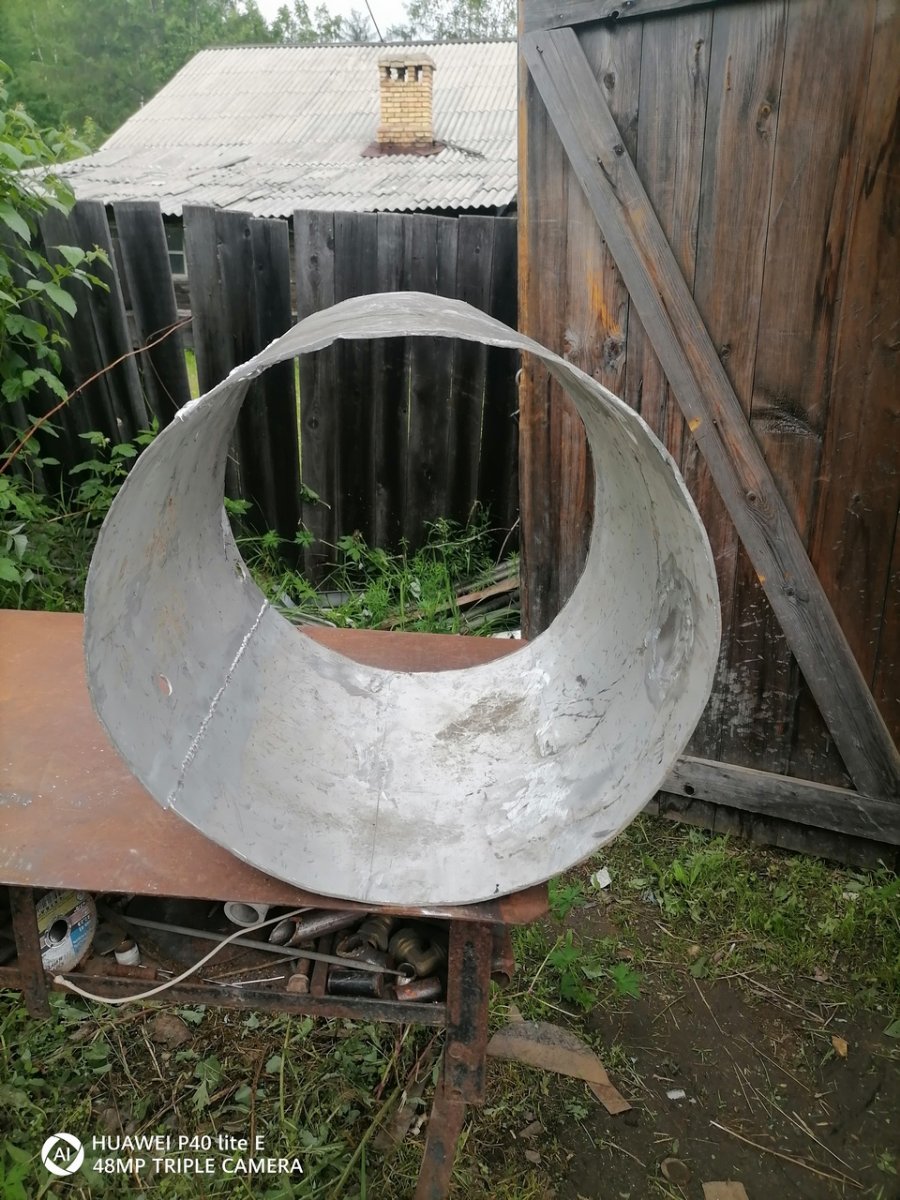
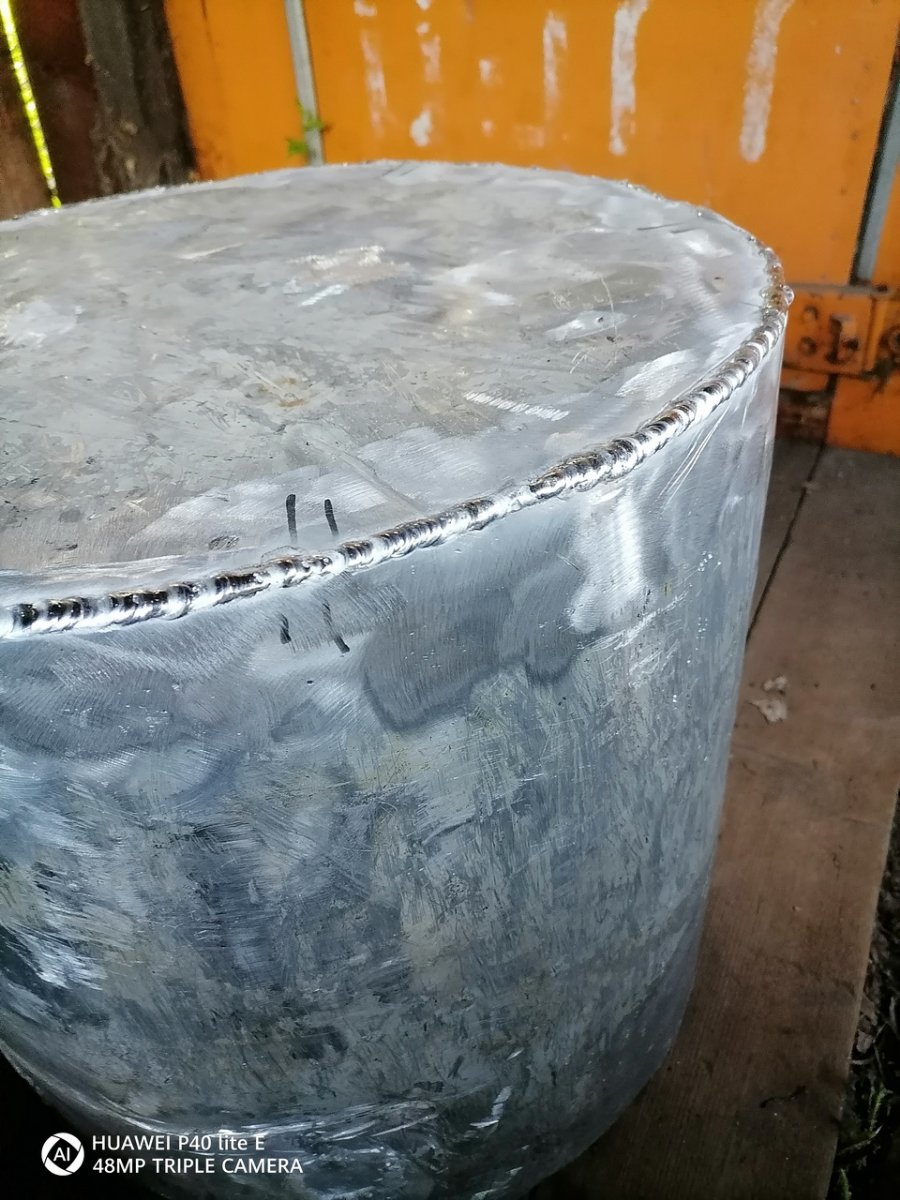
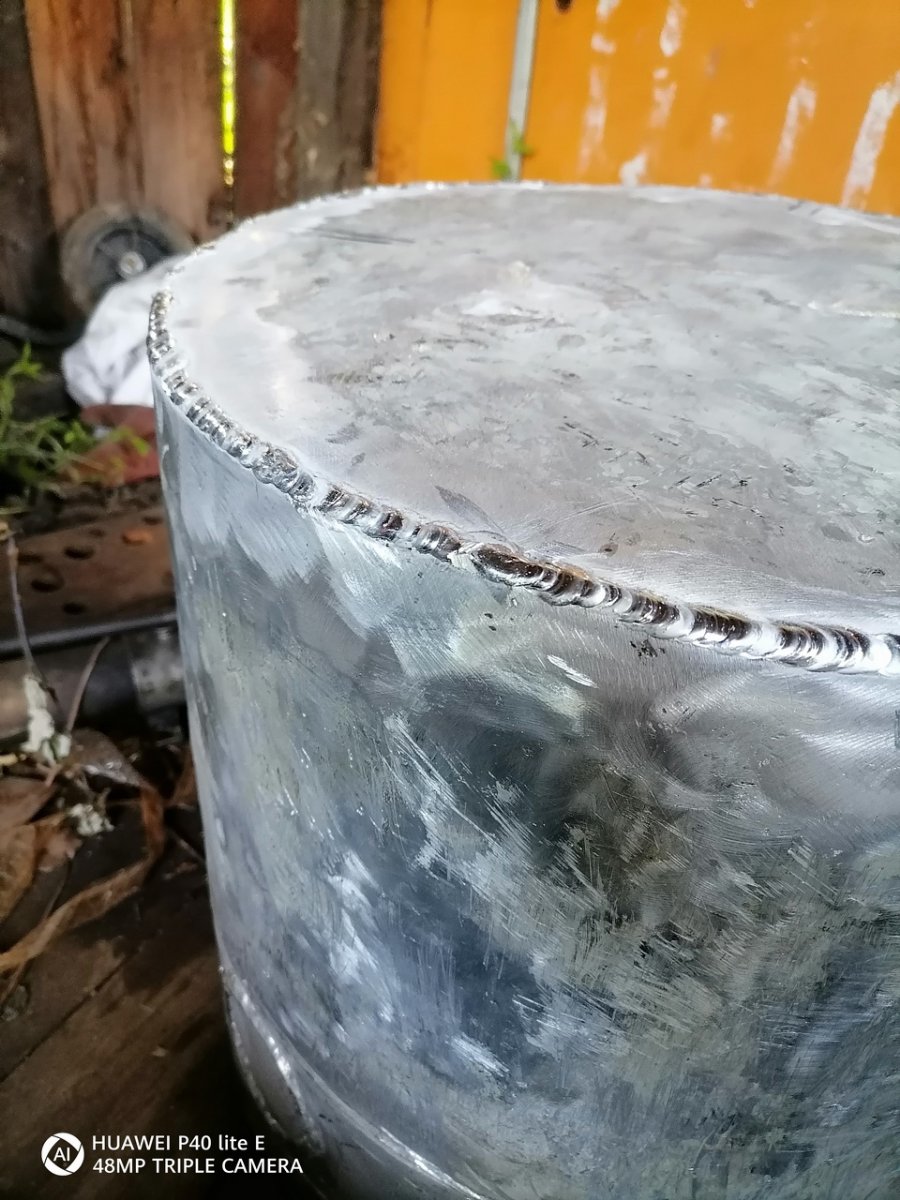
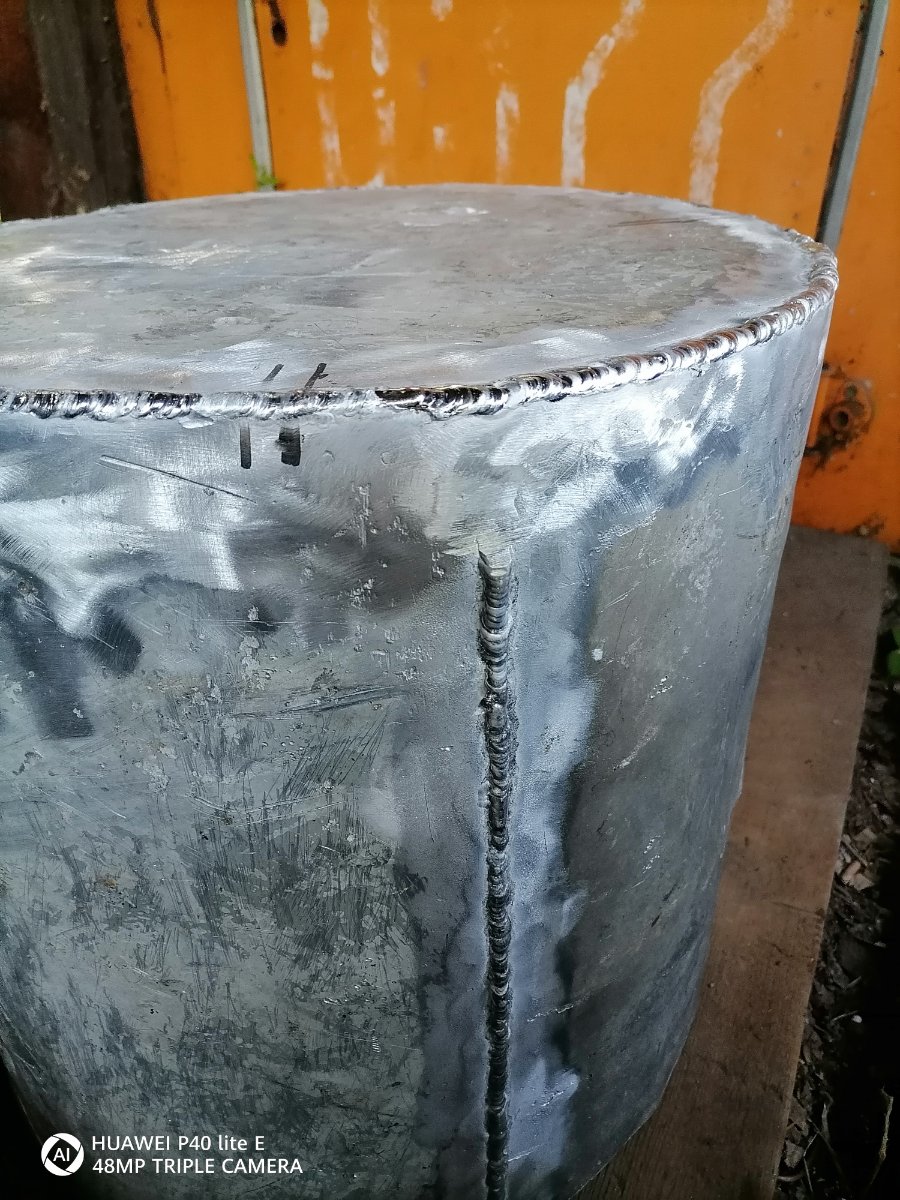
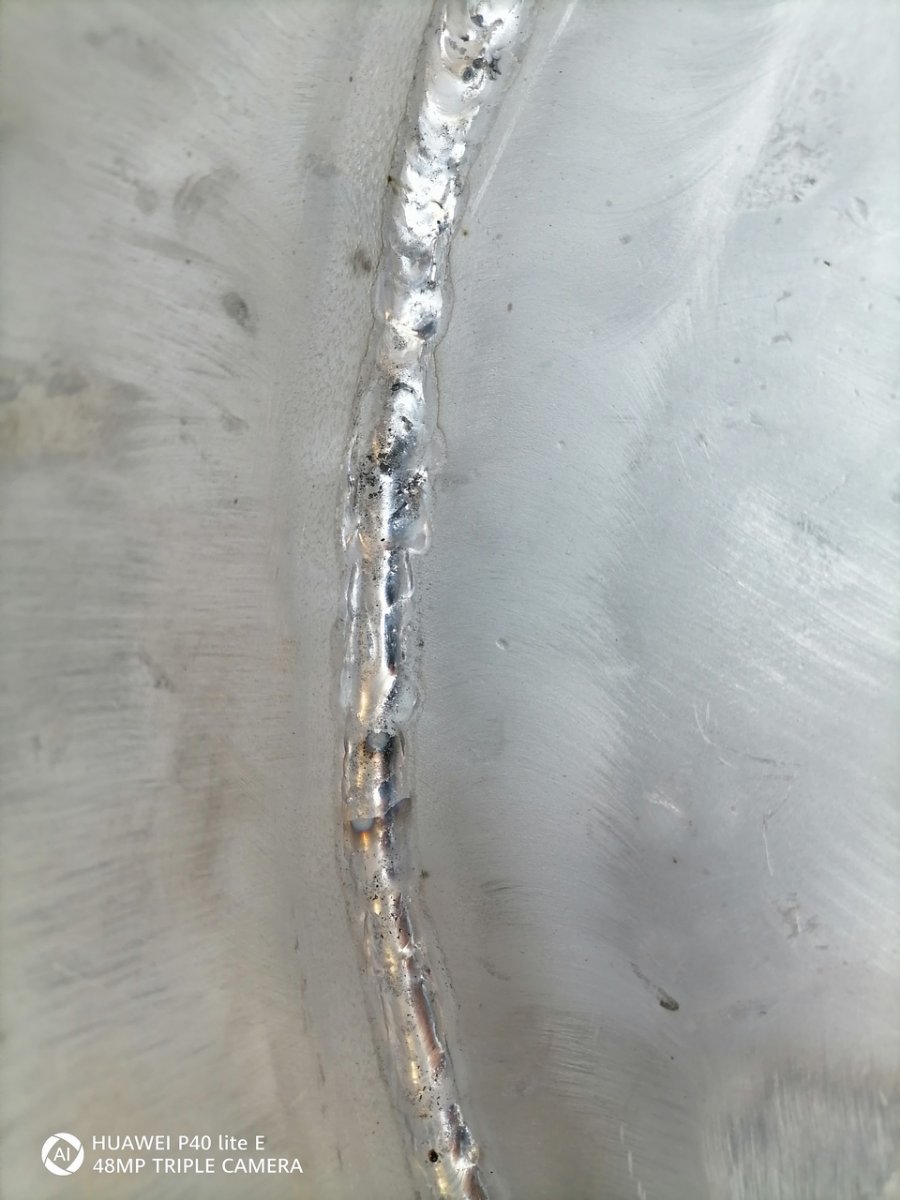
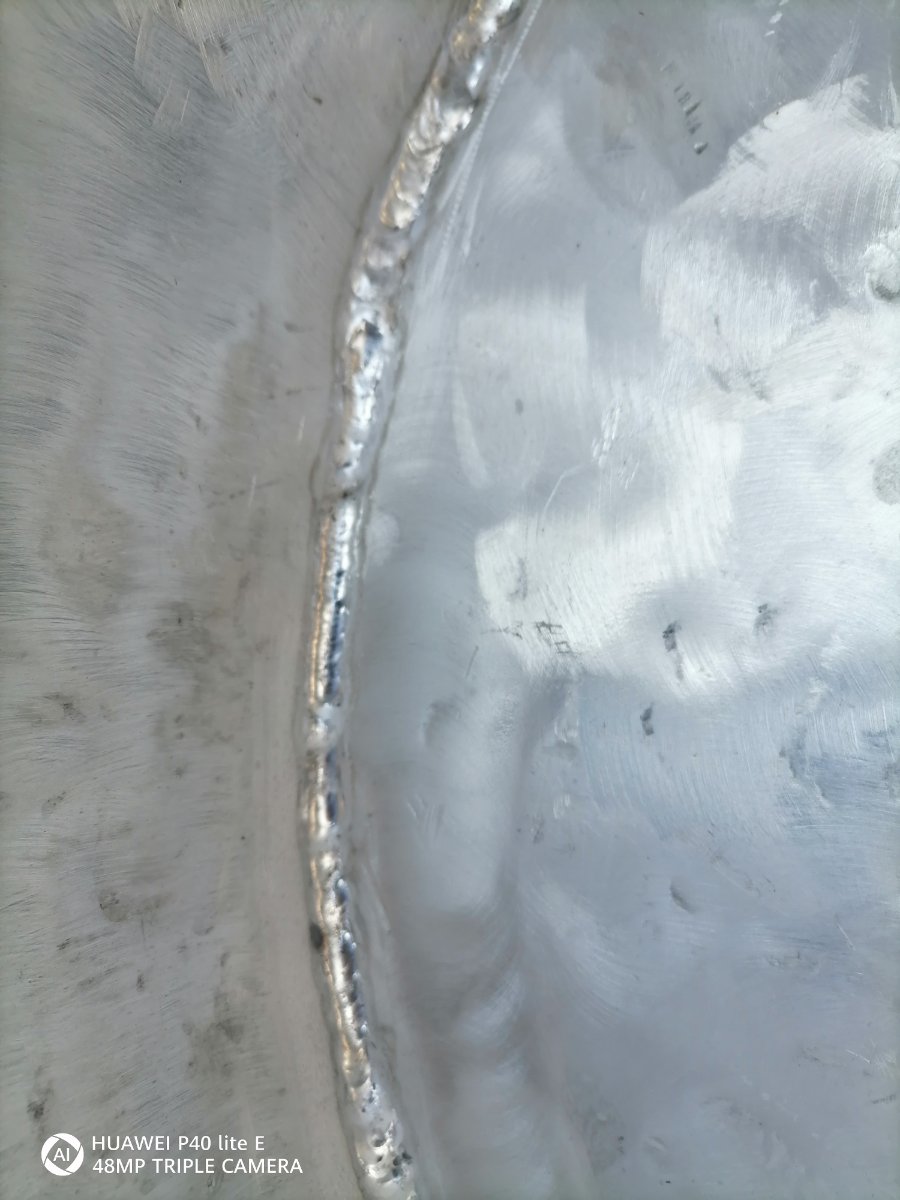
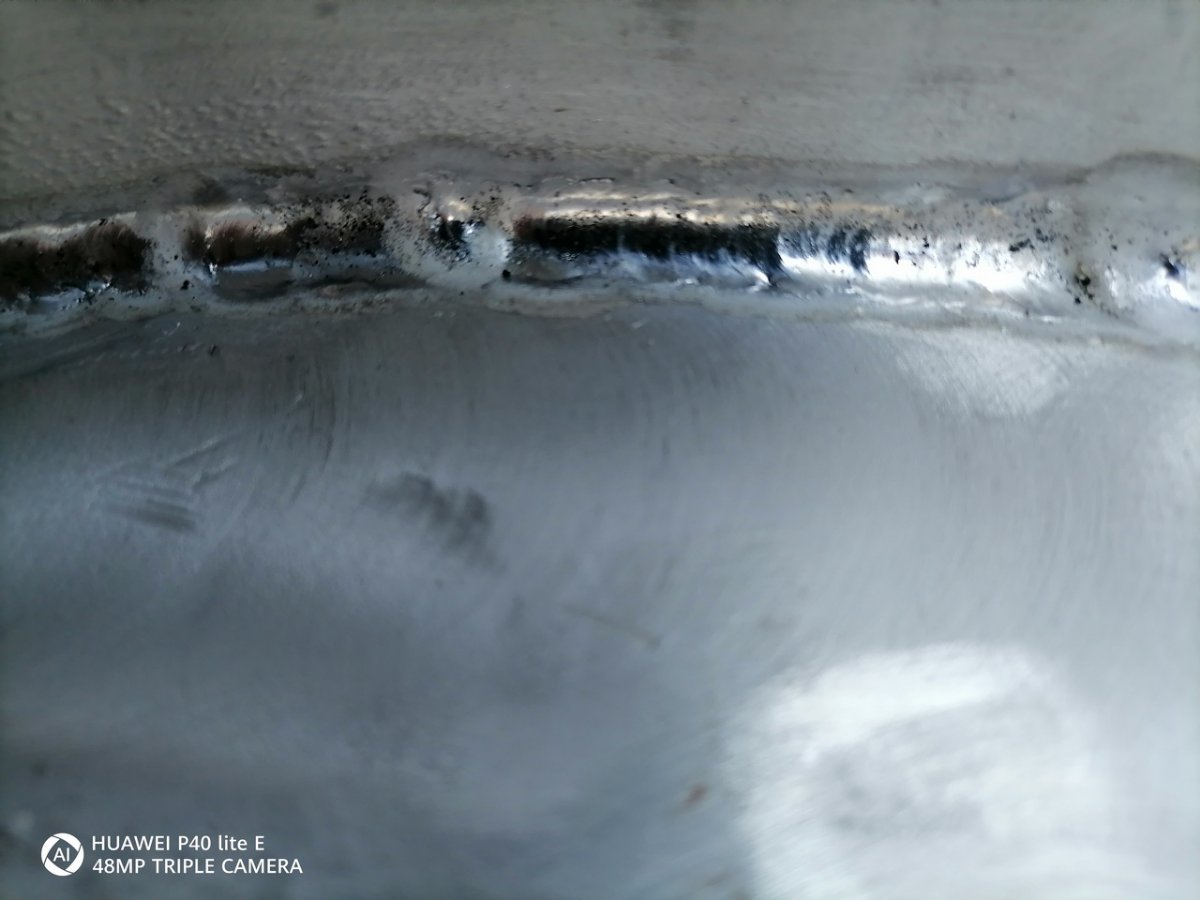
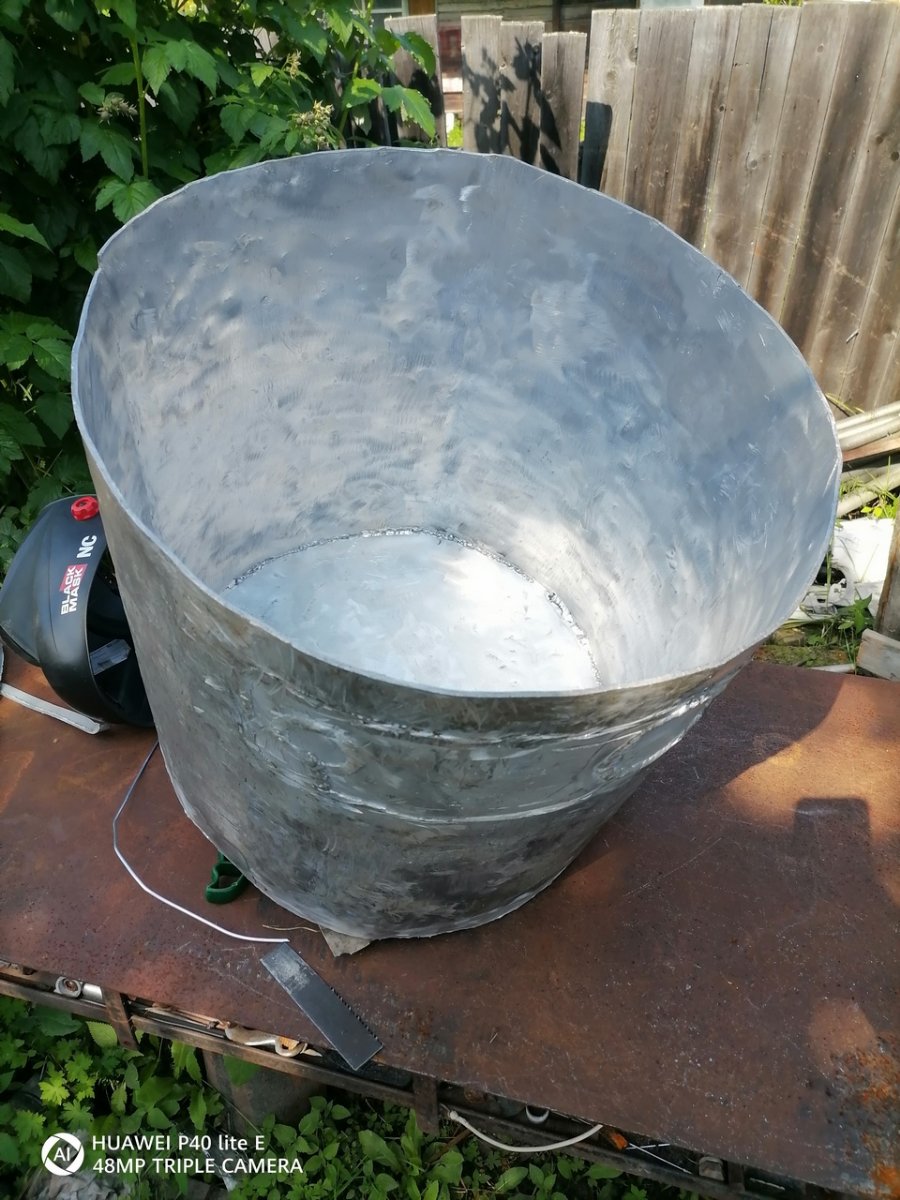
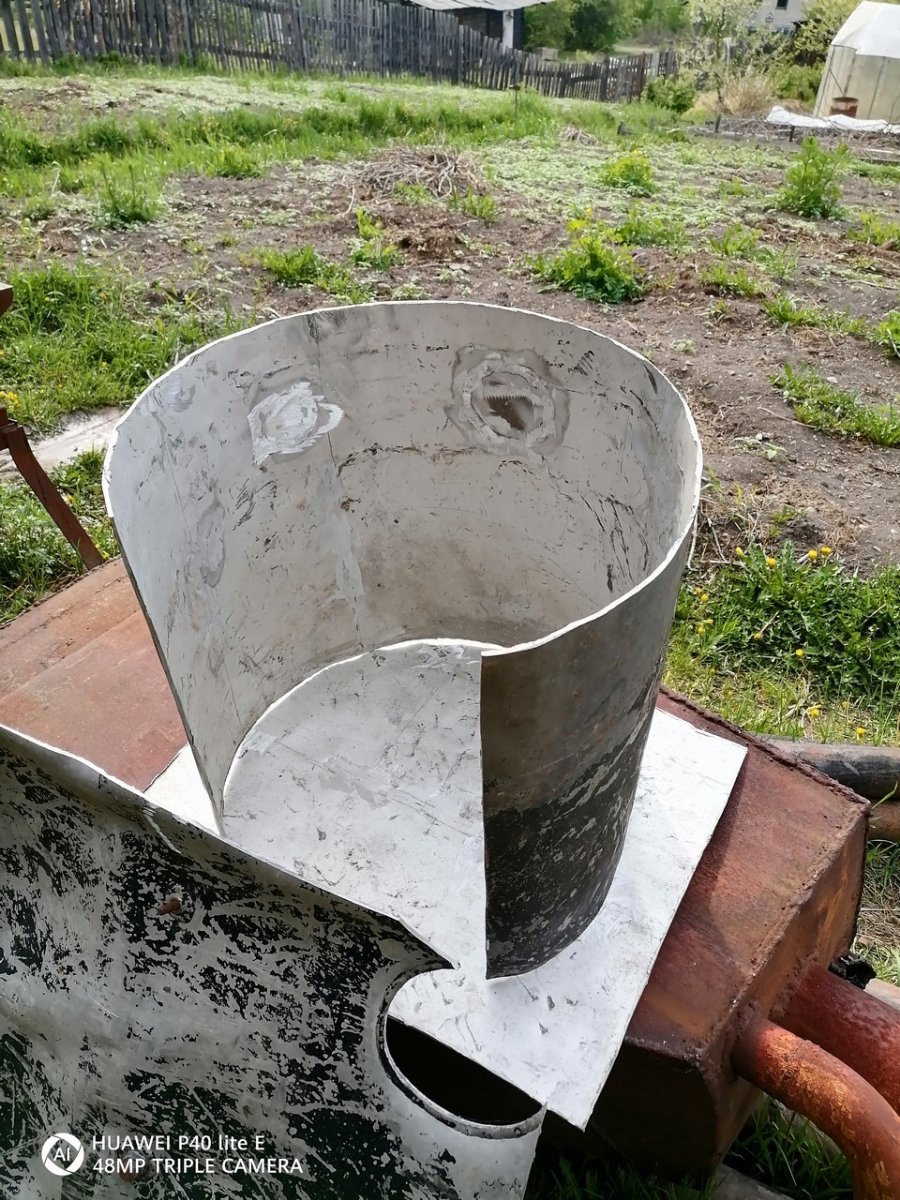
Понадобился бак с алюминия, покупать не интересно, да и стоят они, они этих денег не стоят. Да интереснее самому. Бак на 70л. металл 3мм. Начало Старался чтобы с обратной жопы не было на соединении С2, местами даже получалось. Дно соединение У4 n=0 b=0-1 правильно не получилось, а потому с внутренней стороны и дно и стенки после прошёл горелкой без присадки, чернота лезла, но не сильно. Больше за лето ничего из алюминия не делал, а желание имеется . Этот не доделан, планируется швы счистить в ноль, сделать ручки и крышку. Газ кончился, лето тоже кончается
8 баллов
-
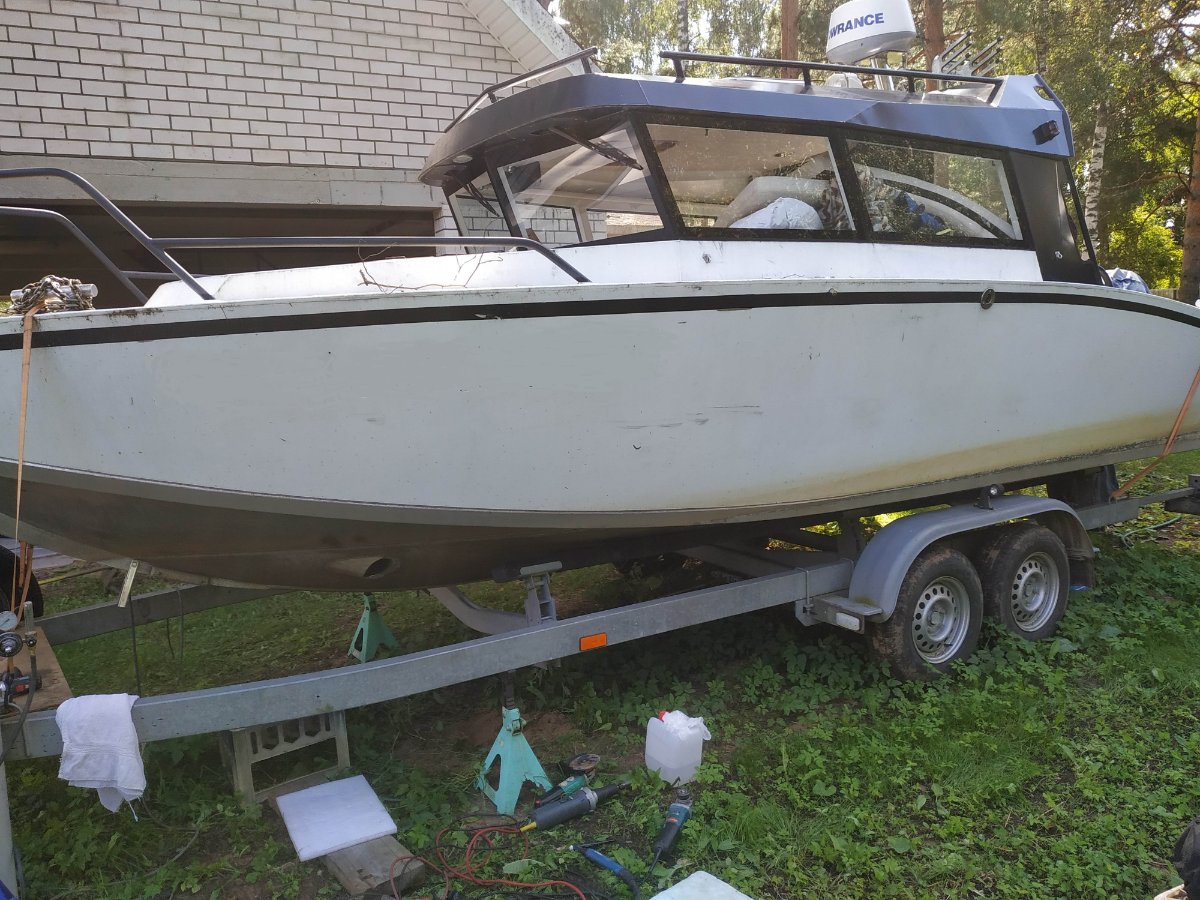
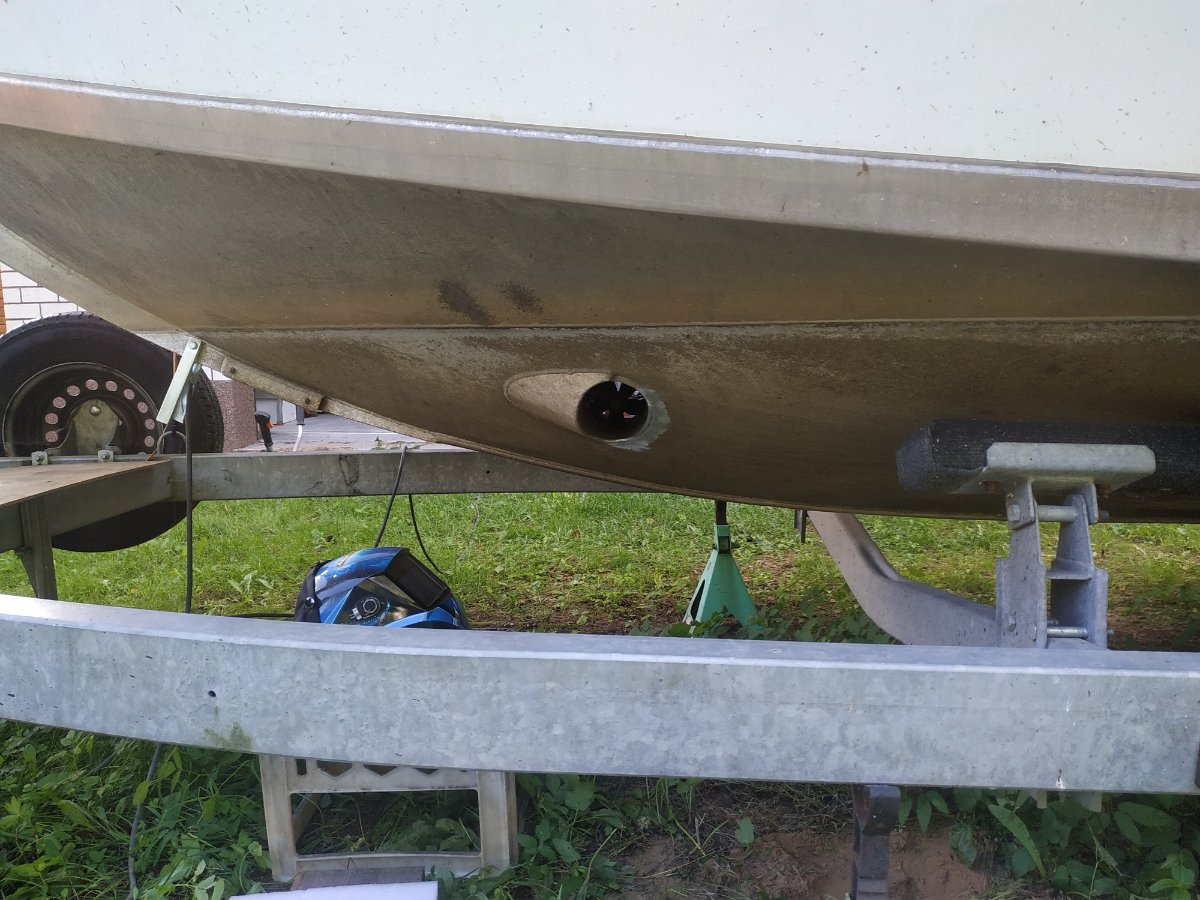
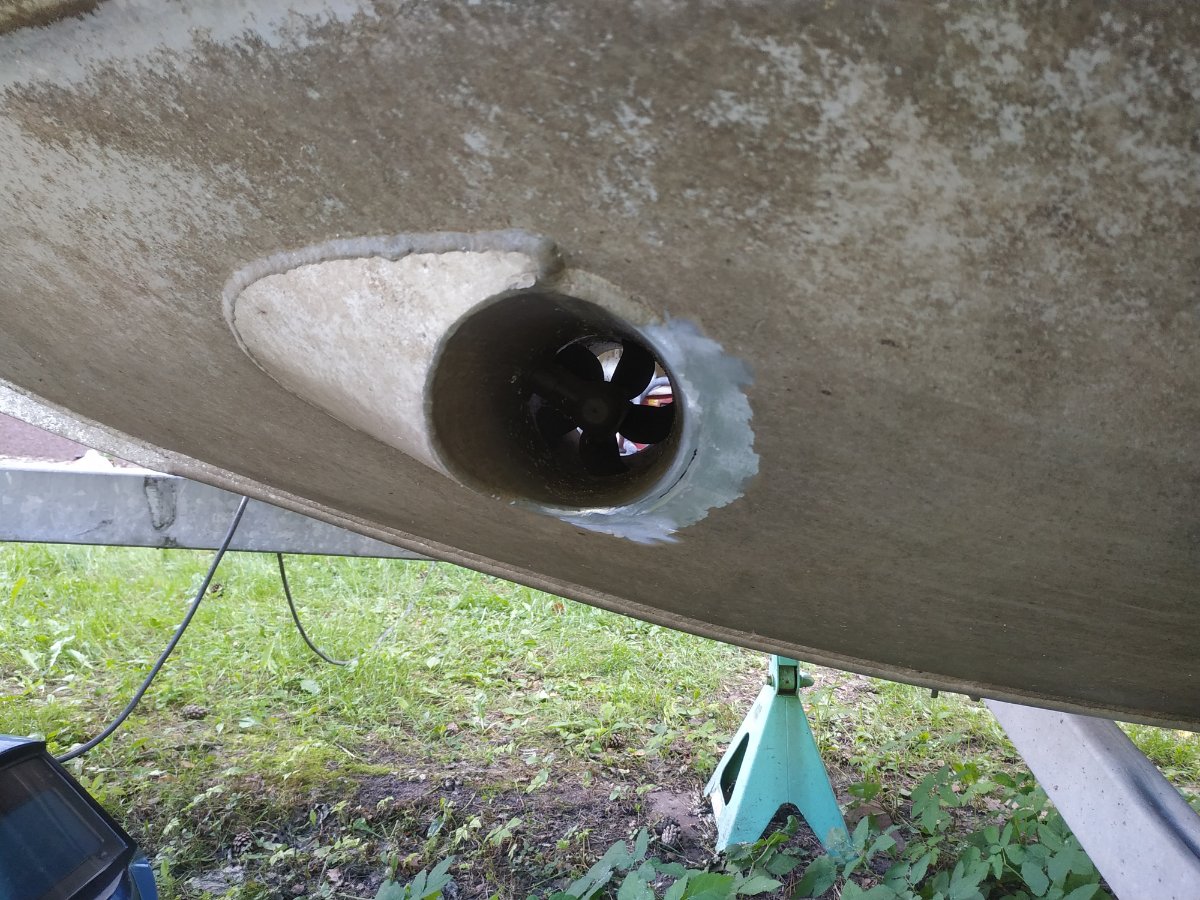
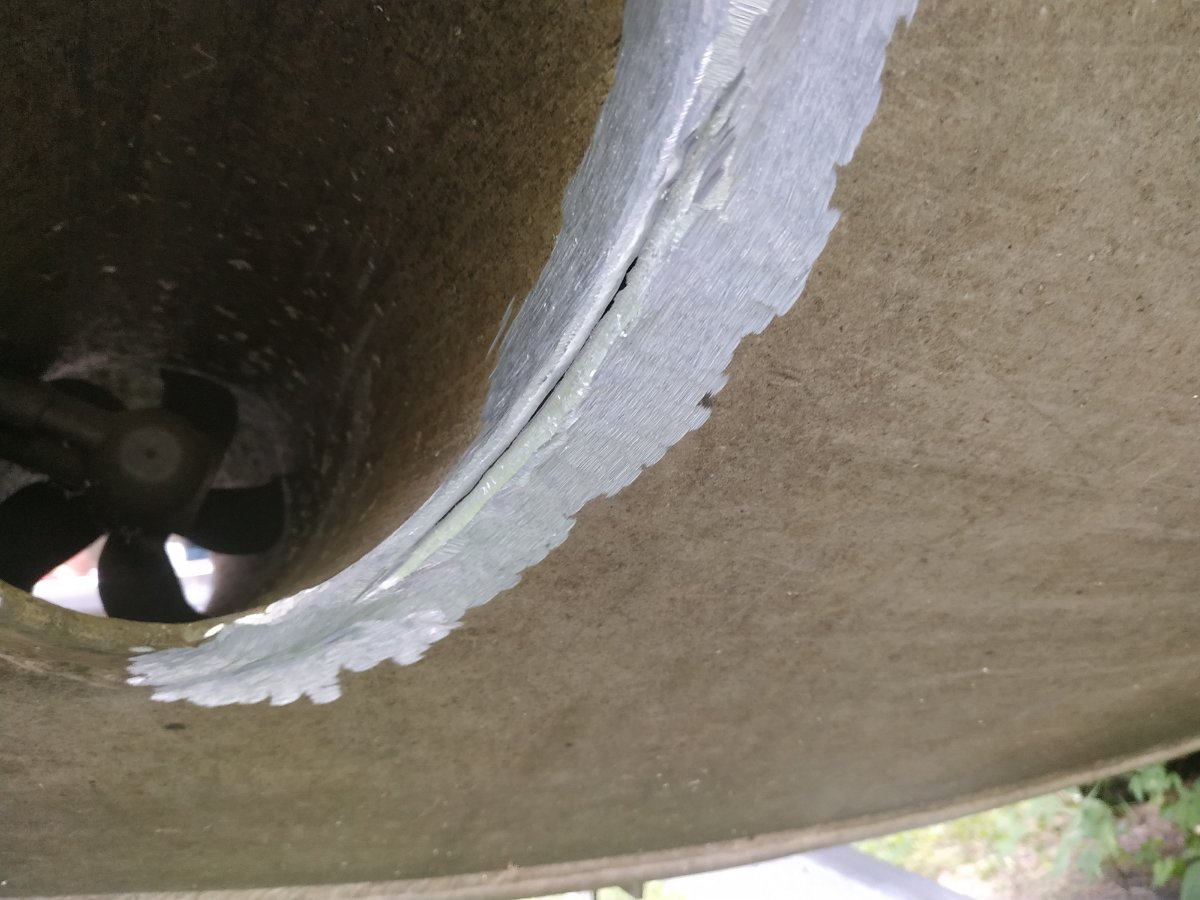
Подруливающее устройство. Корпус - АМг5, 5мм. Со слов владельца было заварено 4043 (хотя что-то мне сомнительно, что сварщик так лоханулся). Все усложнялось полупотолочным расположением сварного шва и грязью, которая лезла из стыка и с обратной стороны листа (даже что-то коричневатое вытекало). При разделке, трещина продолжила расти с громким хлопком, видно остаточное напряжение было серьезное. Во время сварки тоже пару раз хлопала. В результате затратил 6 часов (подготовительно-заключительные работы; непосредственно работа). Четыре года назад я уже ремонтировал такую же трещину с противоположной стороны - все прошло без особых трудностей. Видать корпус был поновее и напряжений накопилось поменьше (эта трещина появилась после зимней стоянки).
8 баллов
-
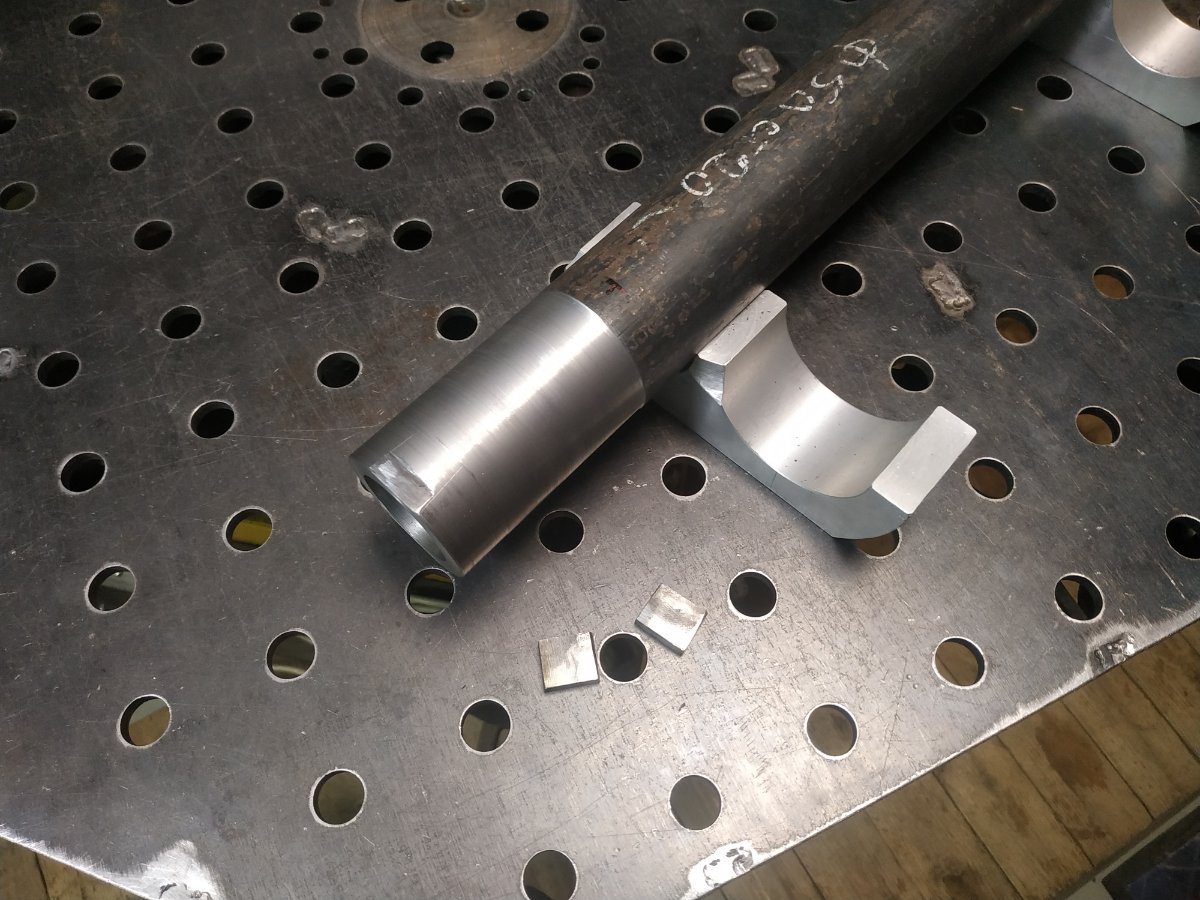
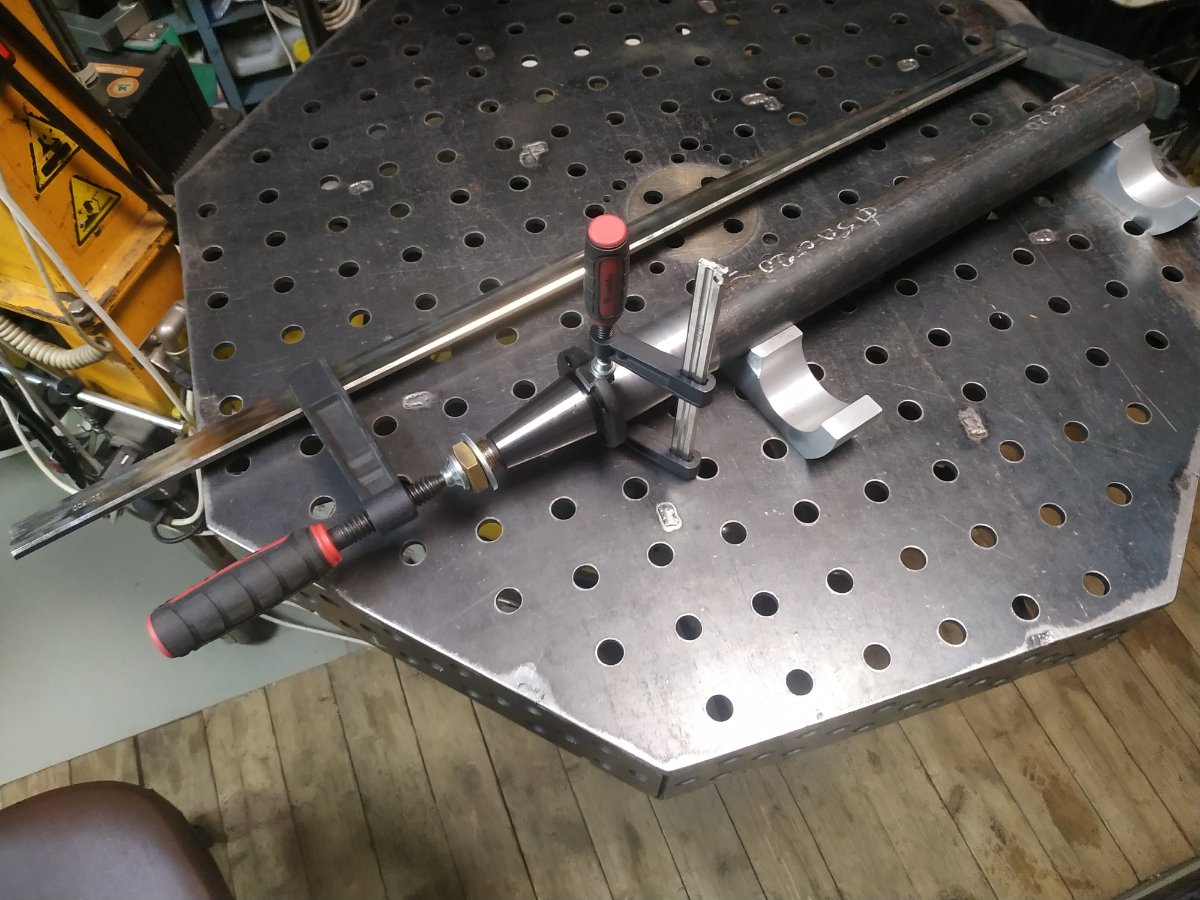
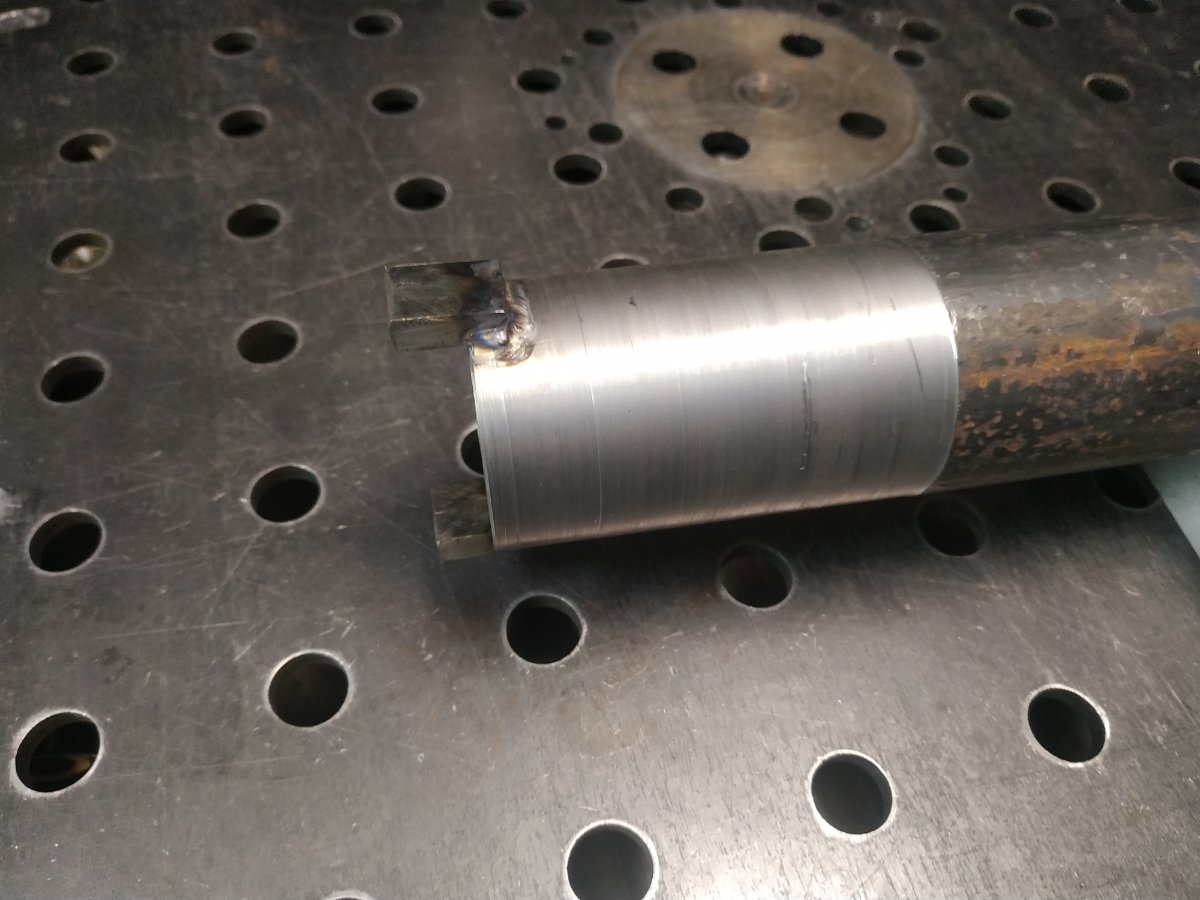
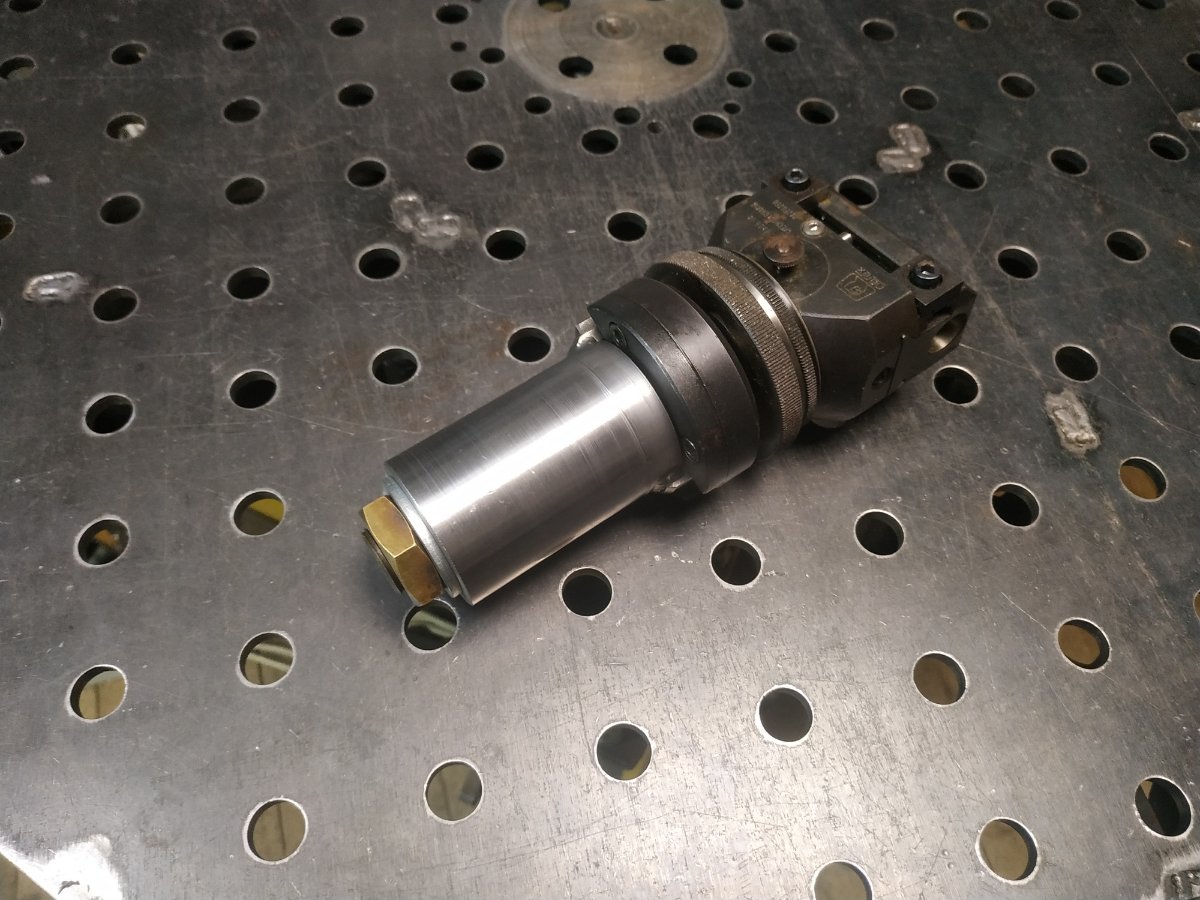
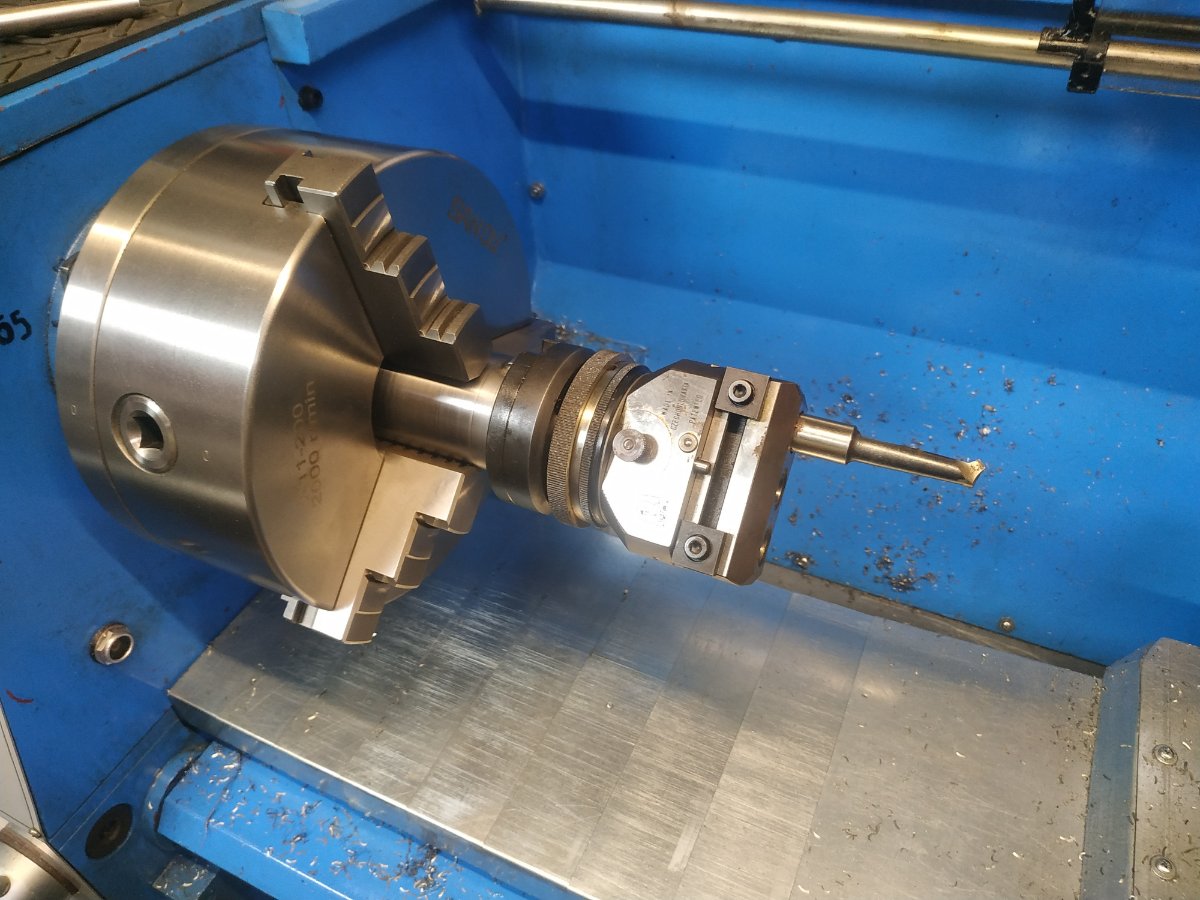
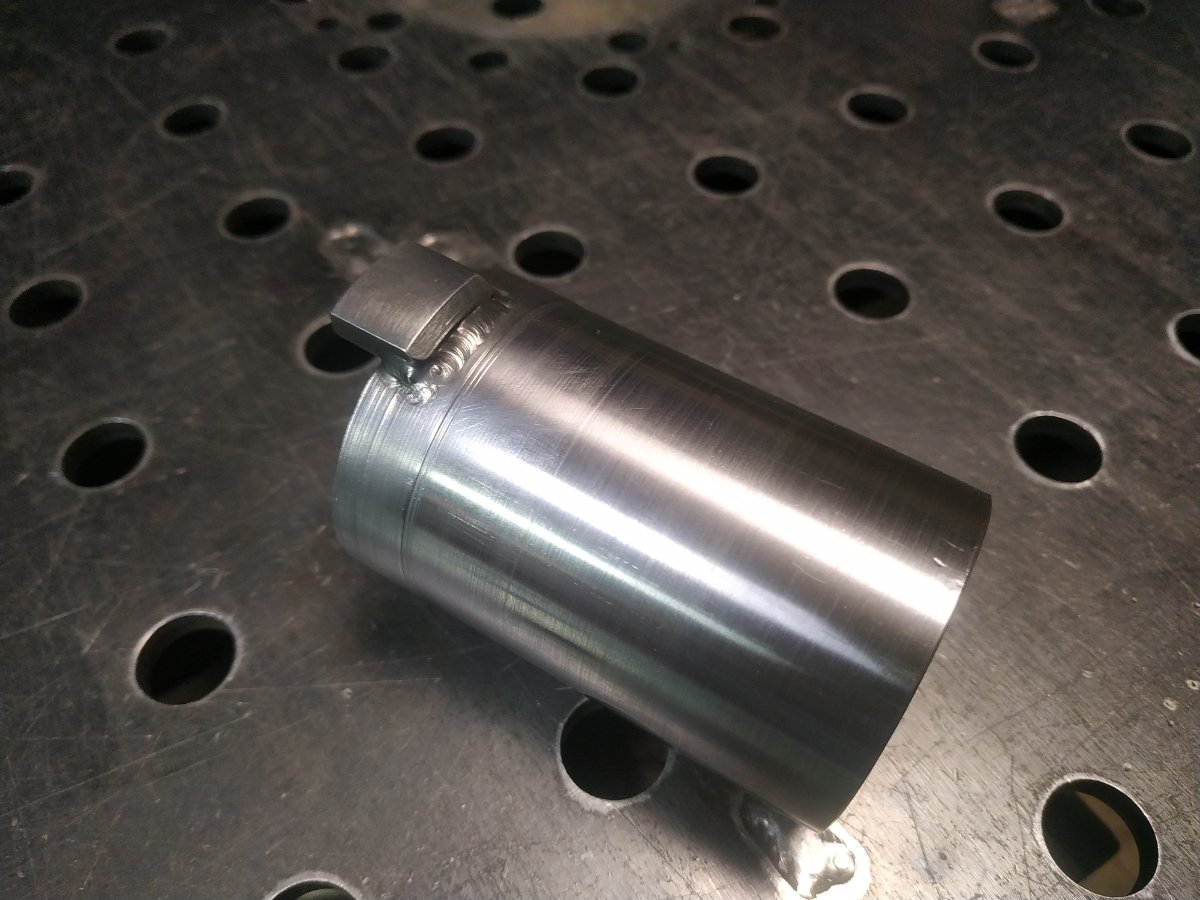
Очень не хотелось фрезеровать (хотя по правде - не из чего и нечем). Для справки: переходная втулка D50 - ISO40.
8 баллов
-
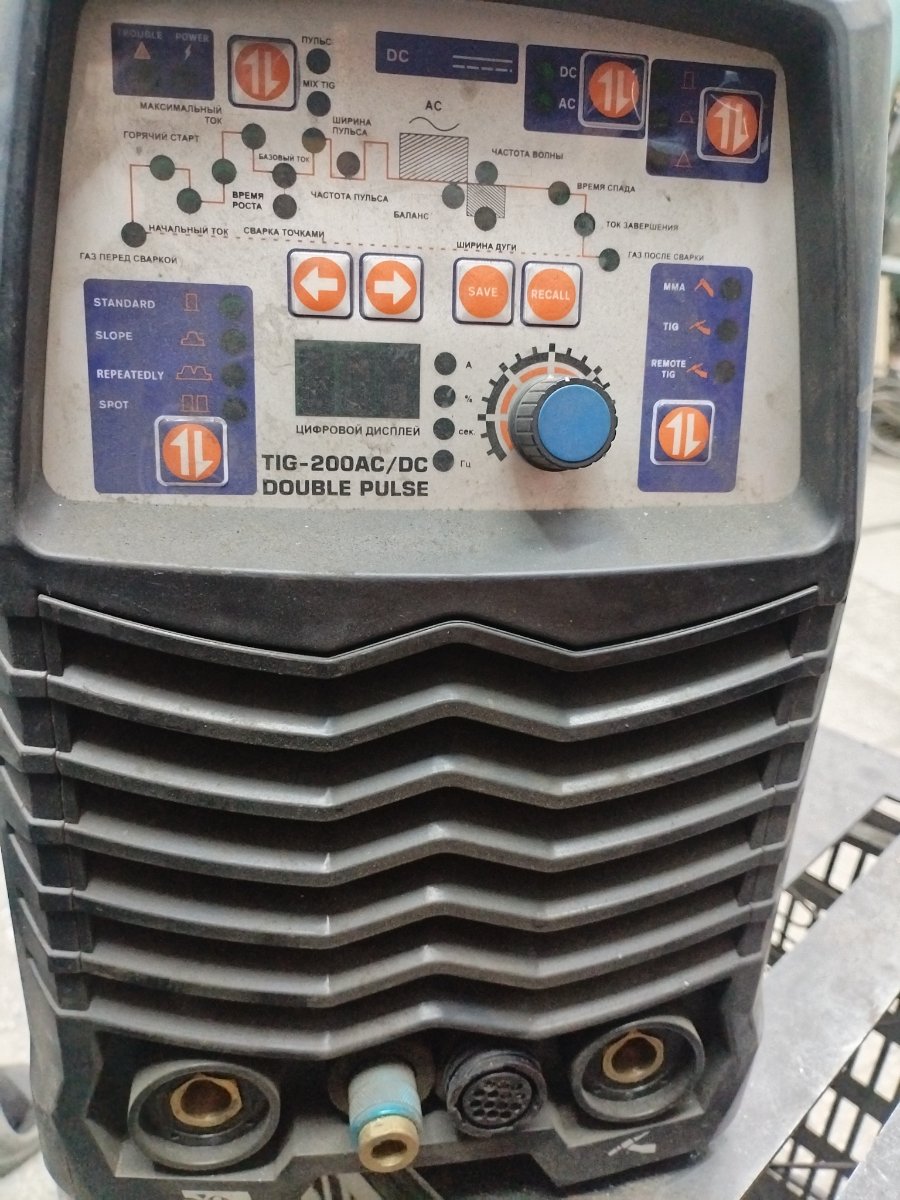
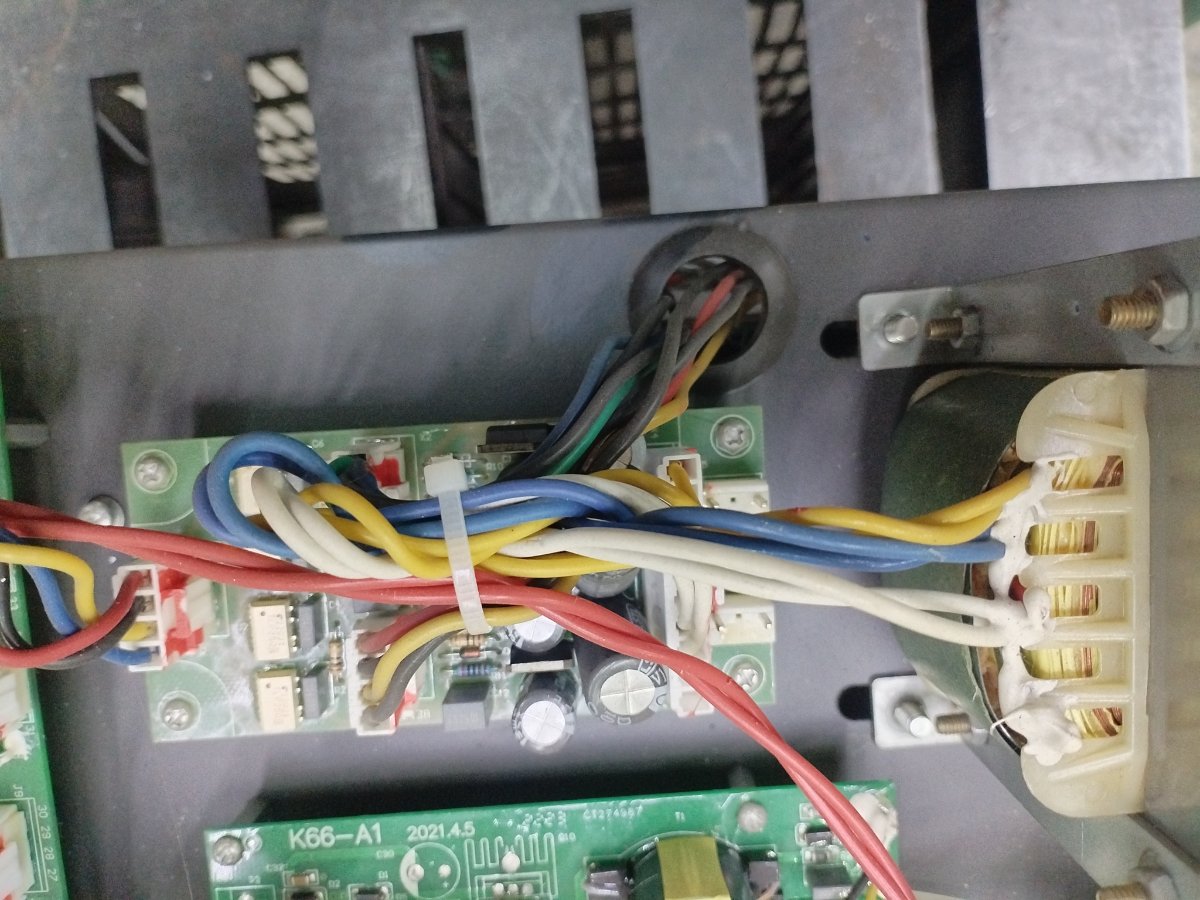
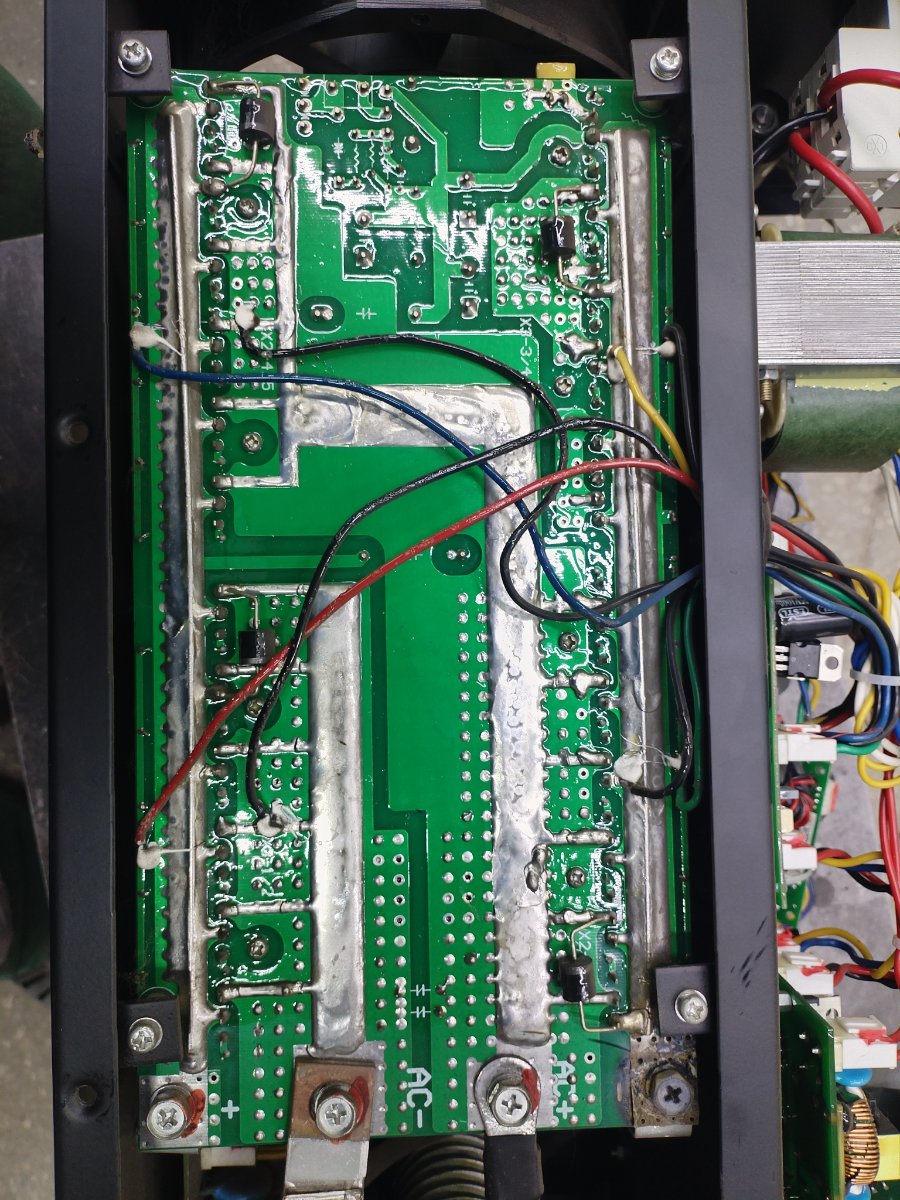
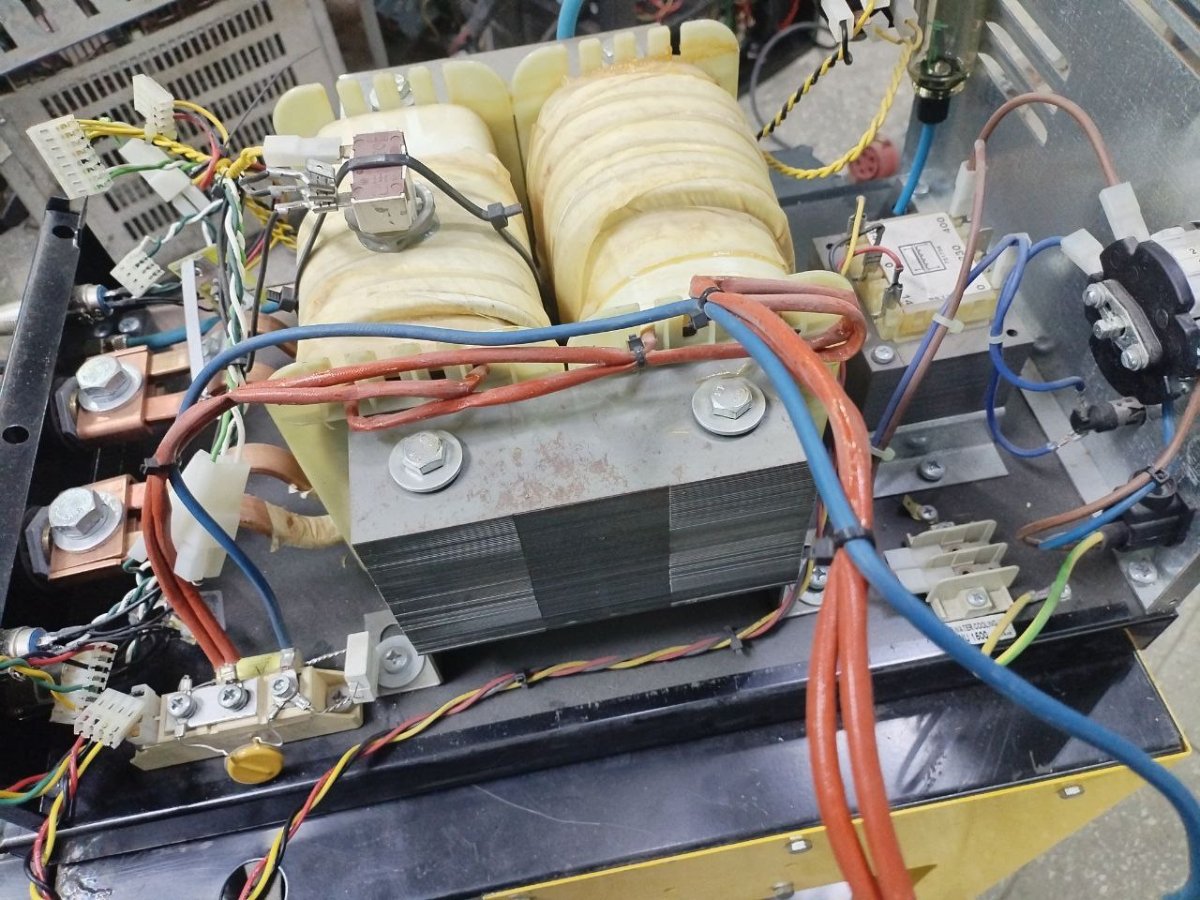
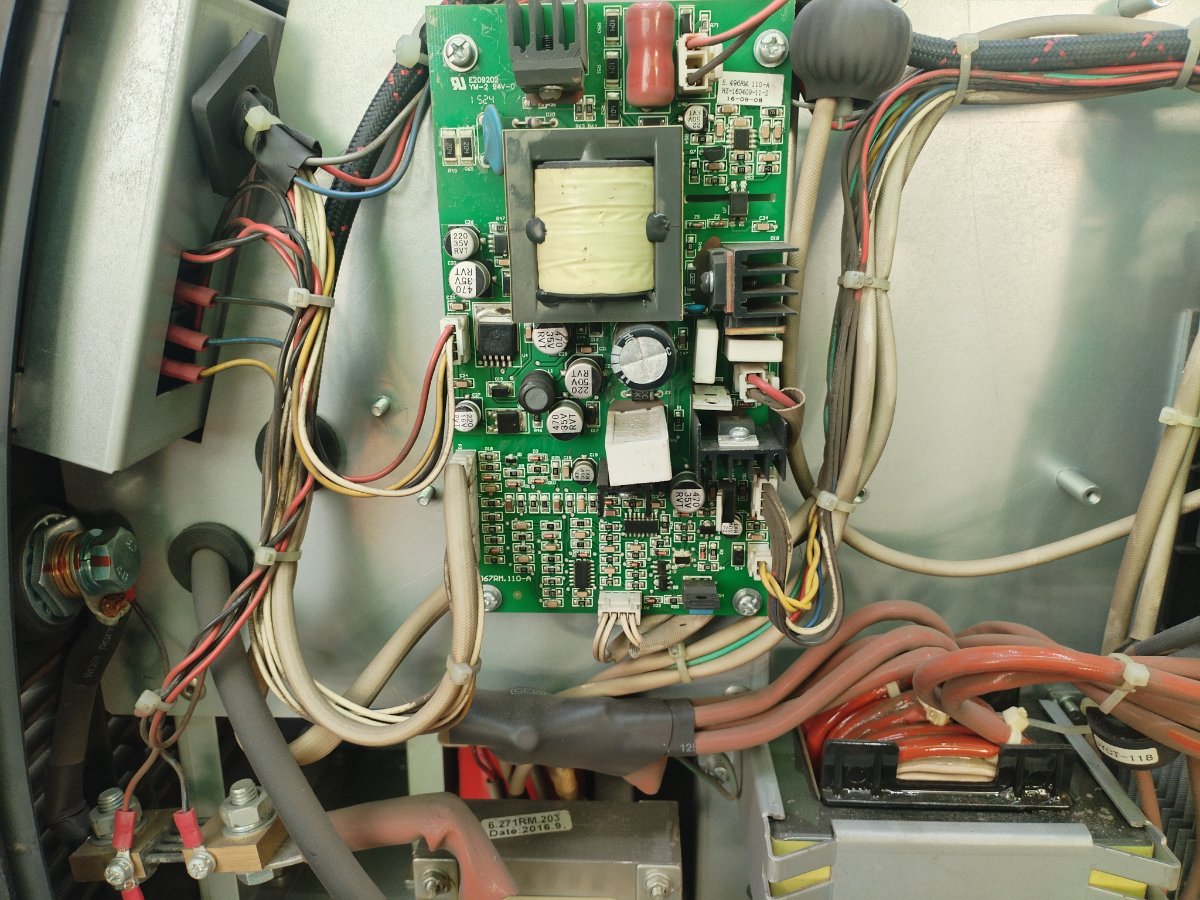
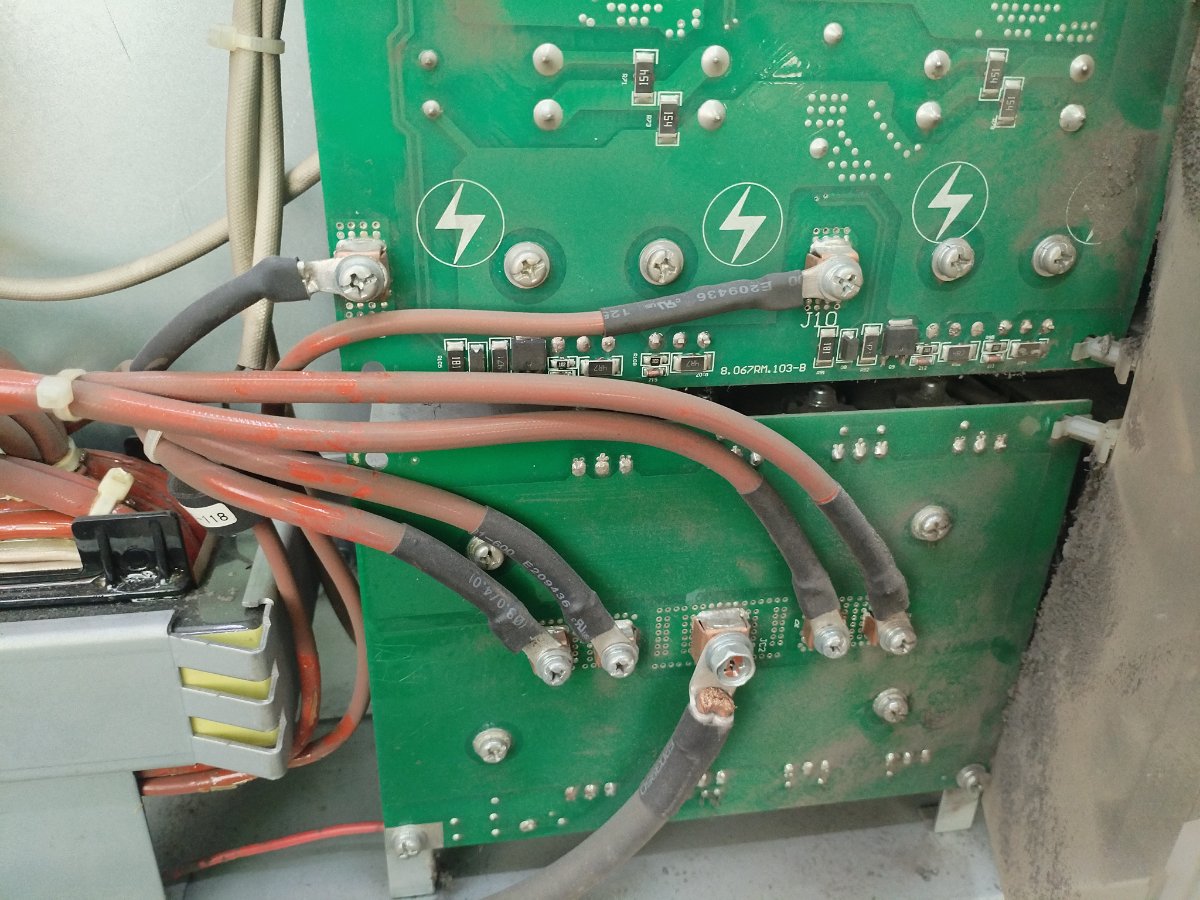
Энерджи ТИГ 200 АС/ДС. Нет выходного напряжения. Неисправность силового вторичного инвертора. Ну и так, по мелочи. Пропаять, заменить шину алюминиевую на медную, что участвует в передаче силовухи с первичного инвертора на вторичный.
8 баллов
-
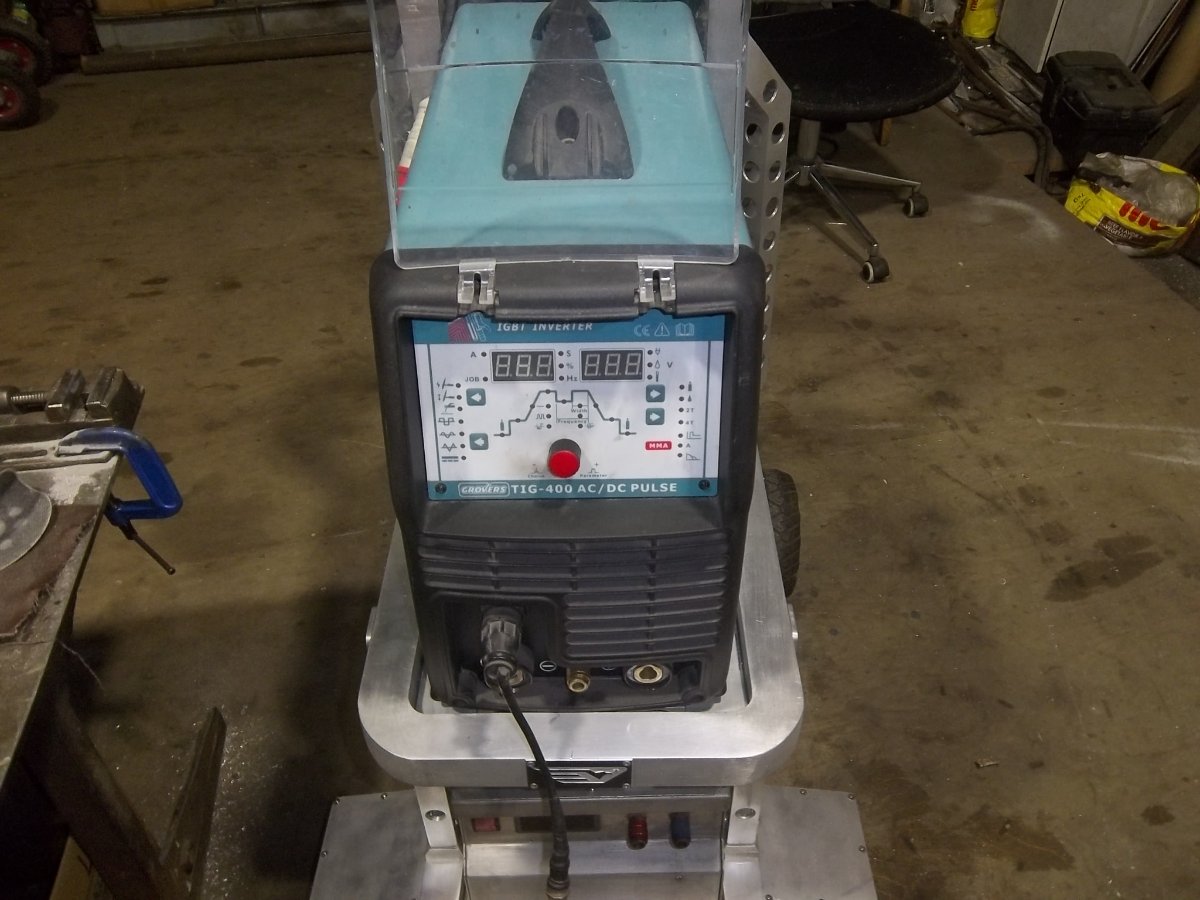
Тот-же, здесь расскажу о нём. Я ему и тележку новую сделал.
8 баллов
-
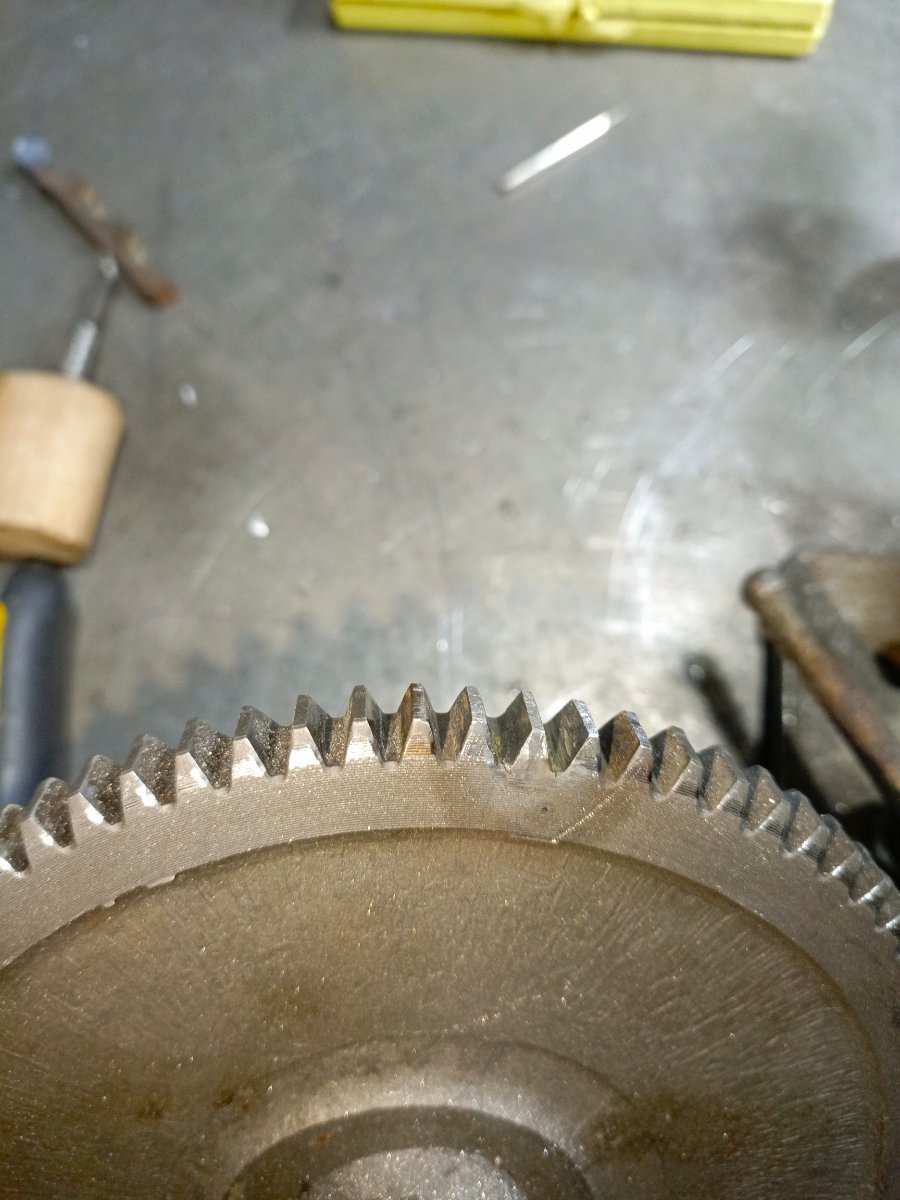
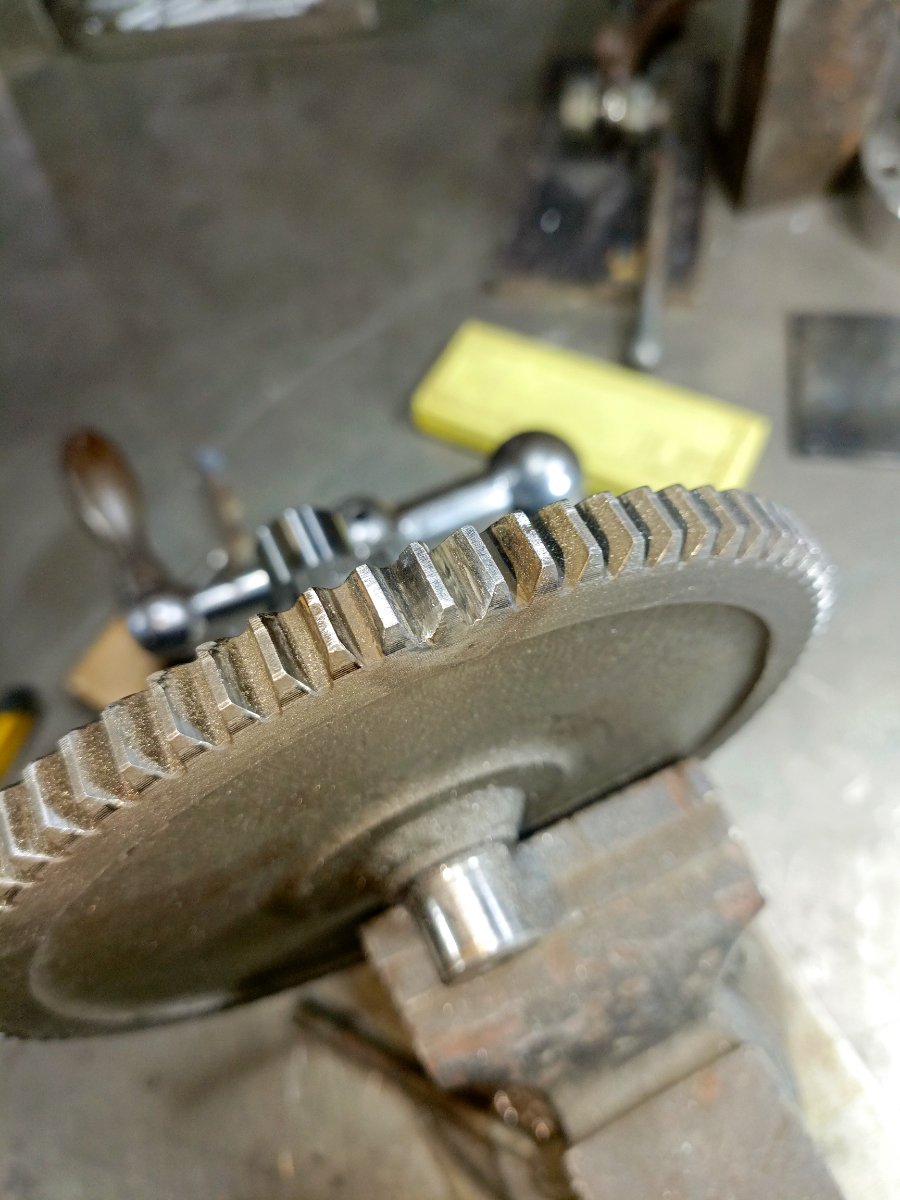
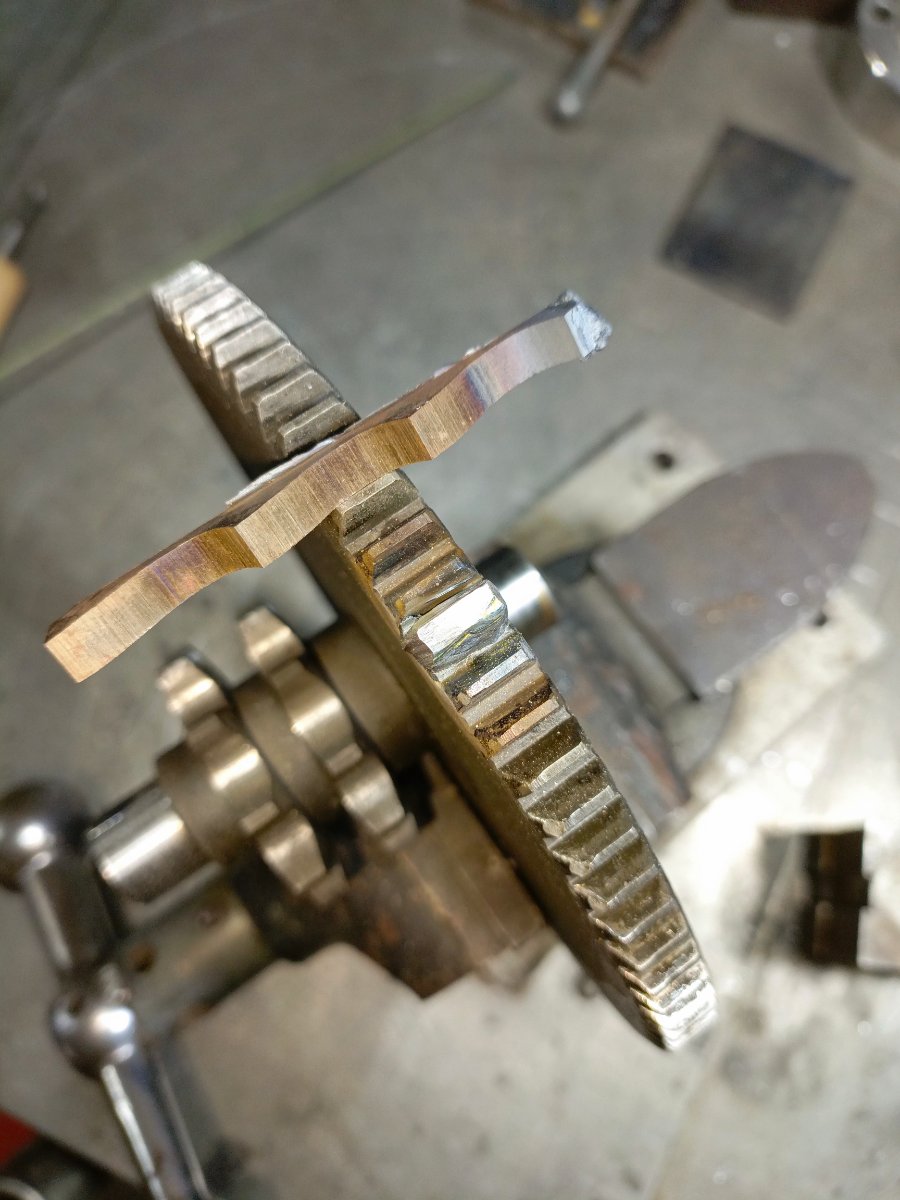
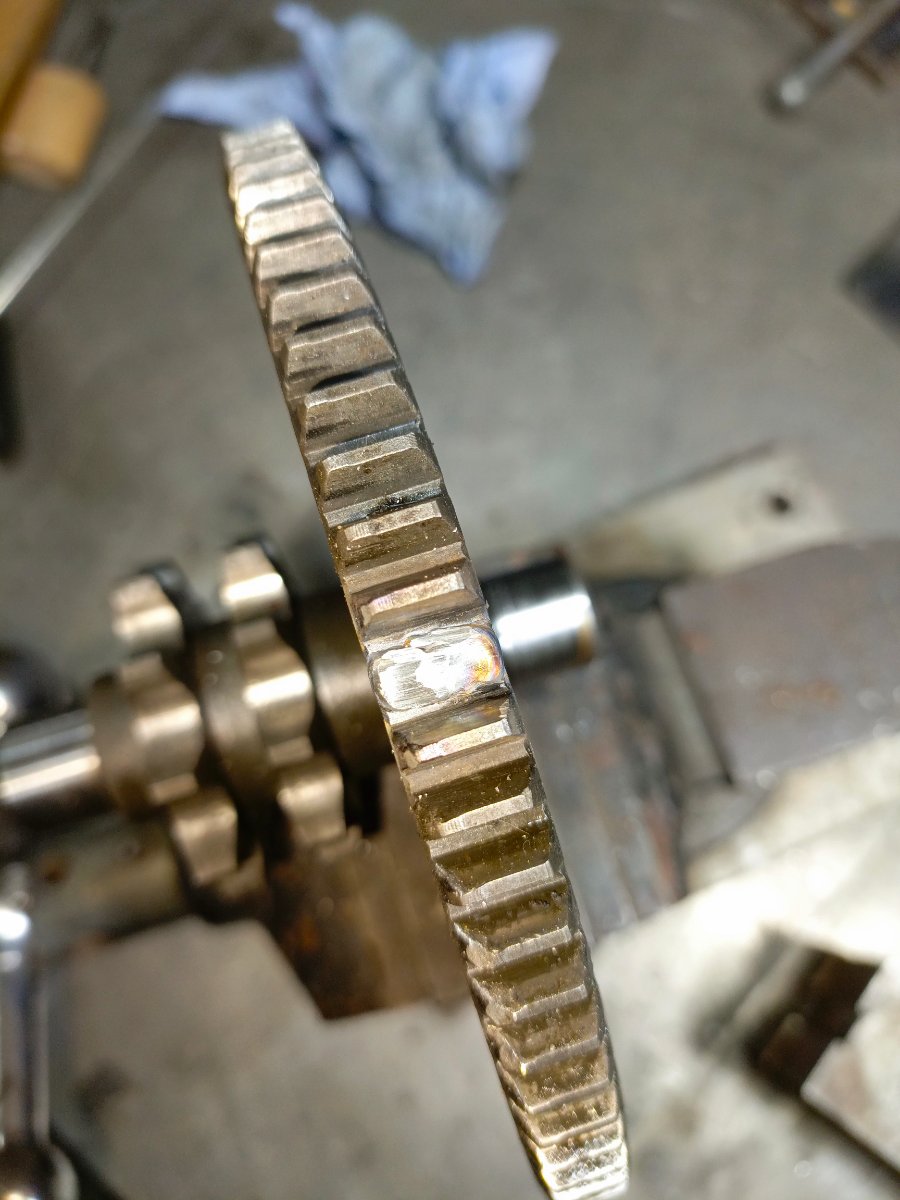
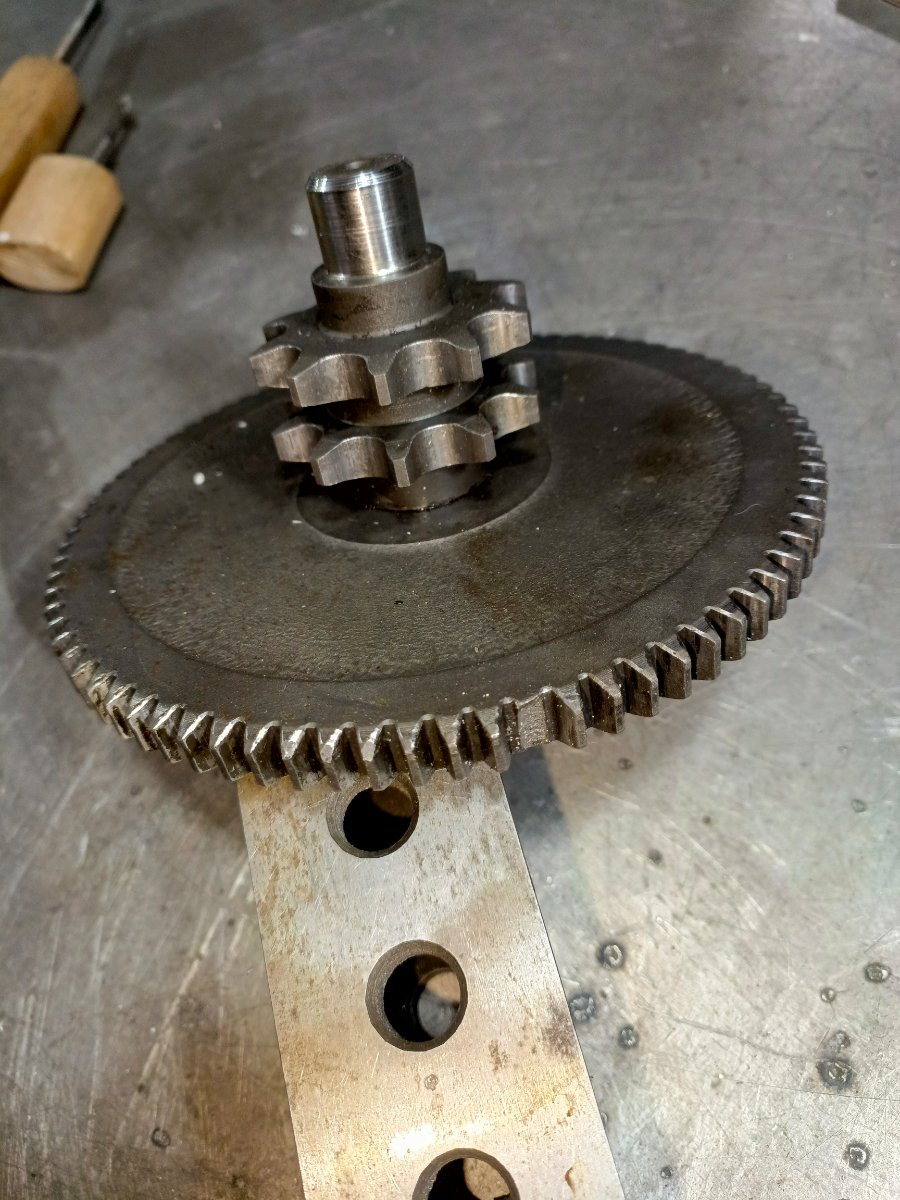
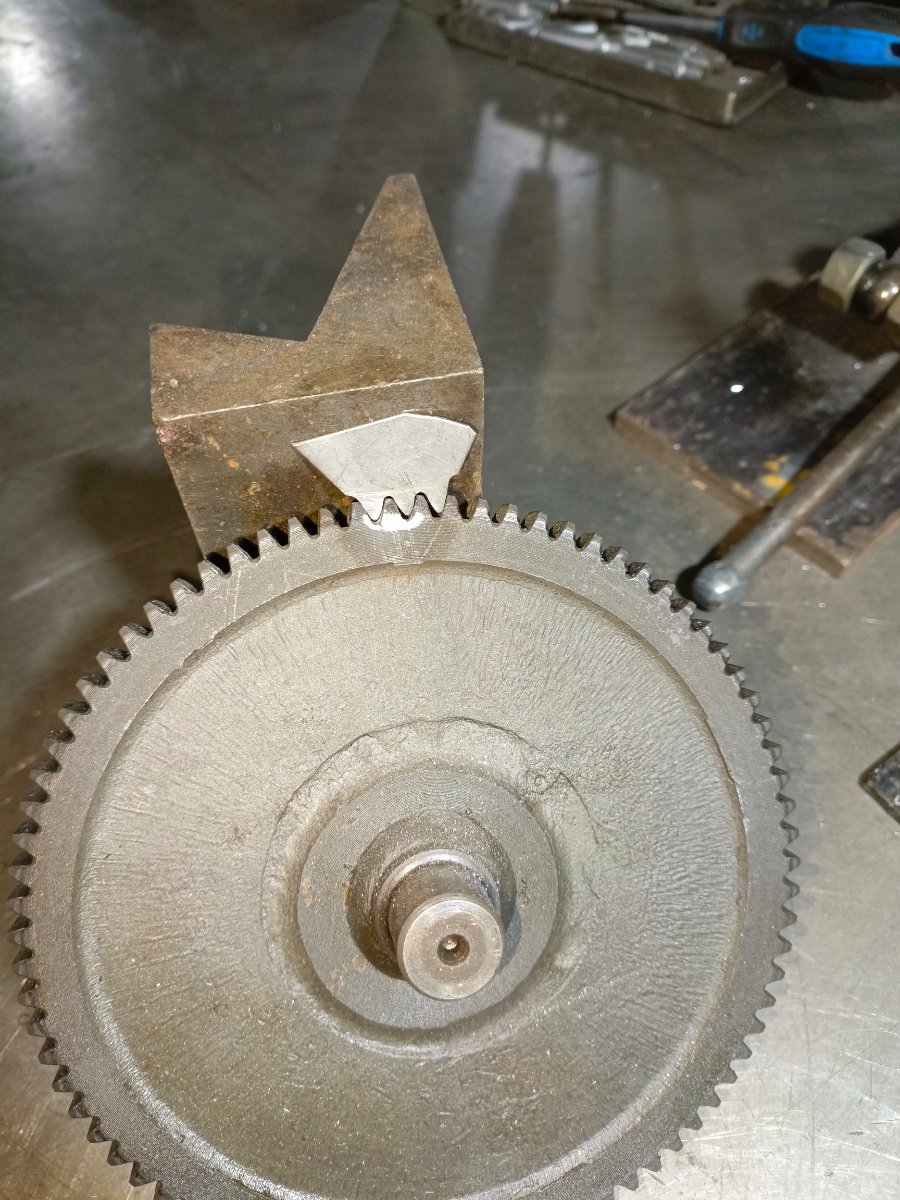
Хотя это и мотоблок советских времен,но близко к теме. Шестерня. Подслой 316,наплавка Р6М5 и слой В3К. В3К несколько мягче основного металла для приработки поверхности зуба шестерни..,может быть,поживет какое-то время. Припиливаем по шаблону.
8 баллов
-
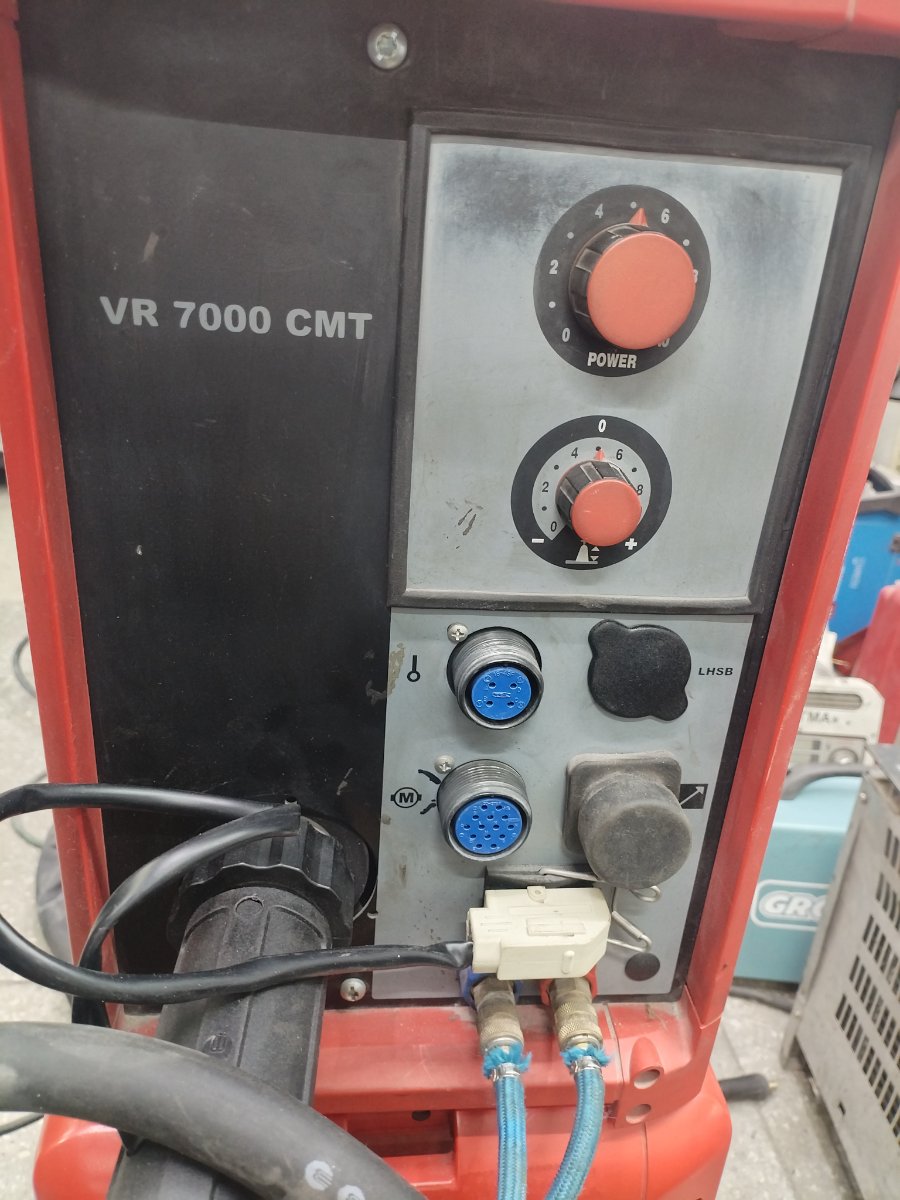
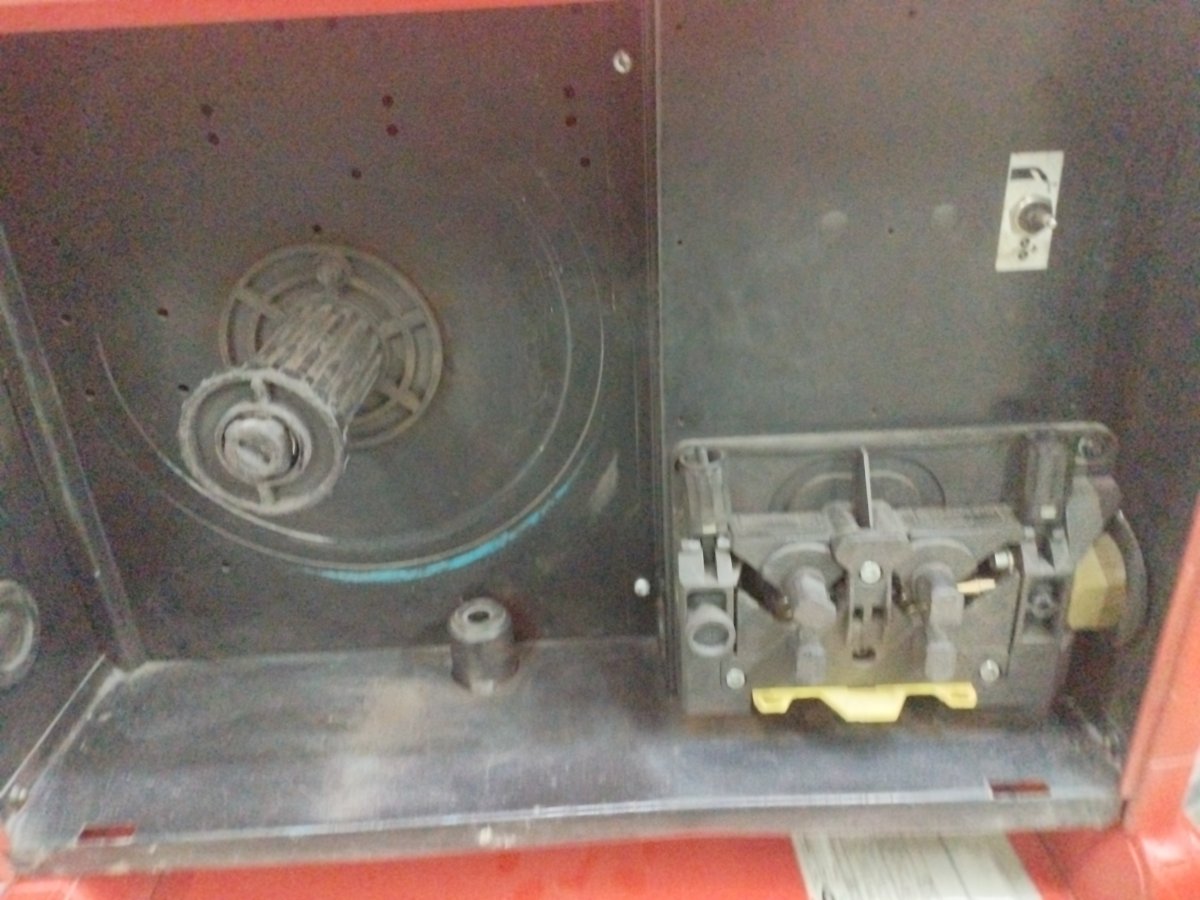
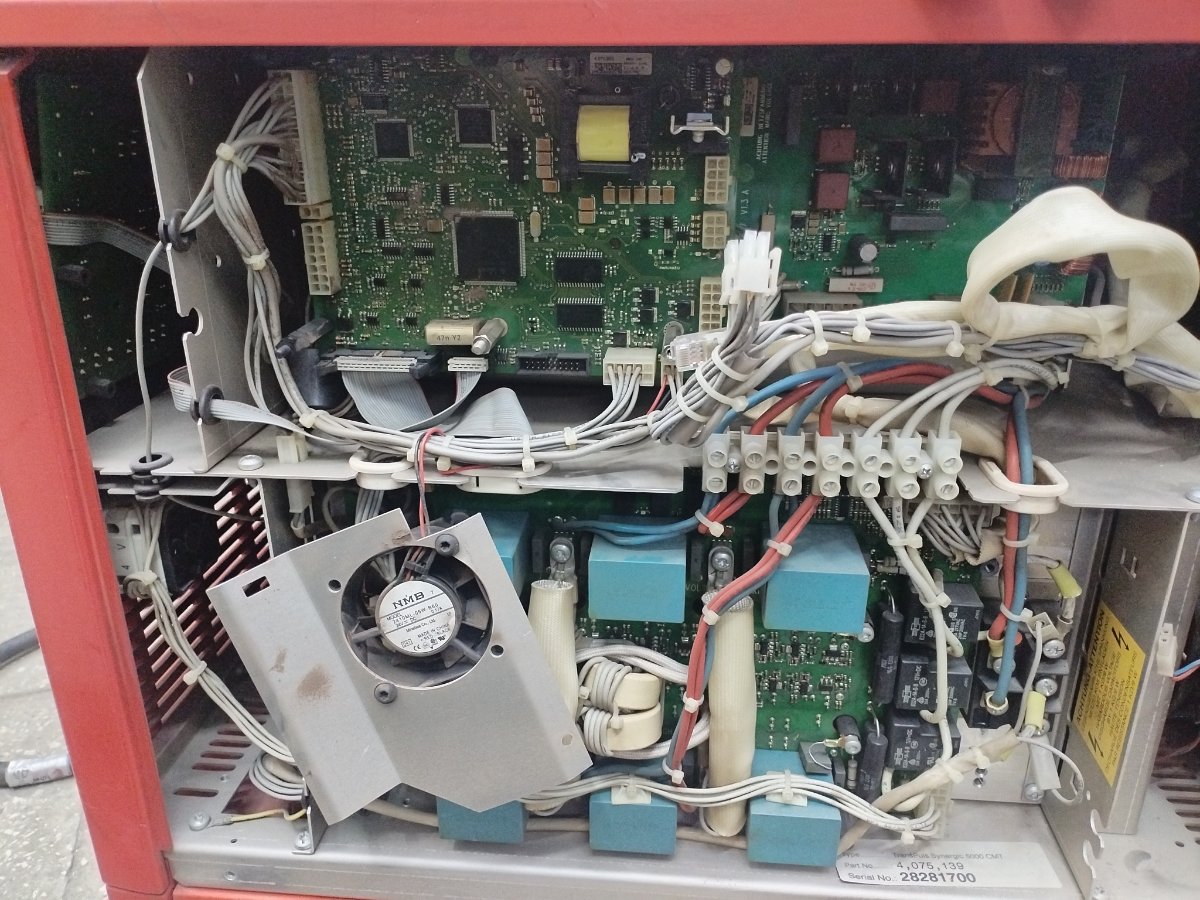
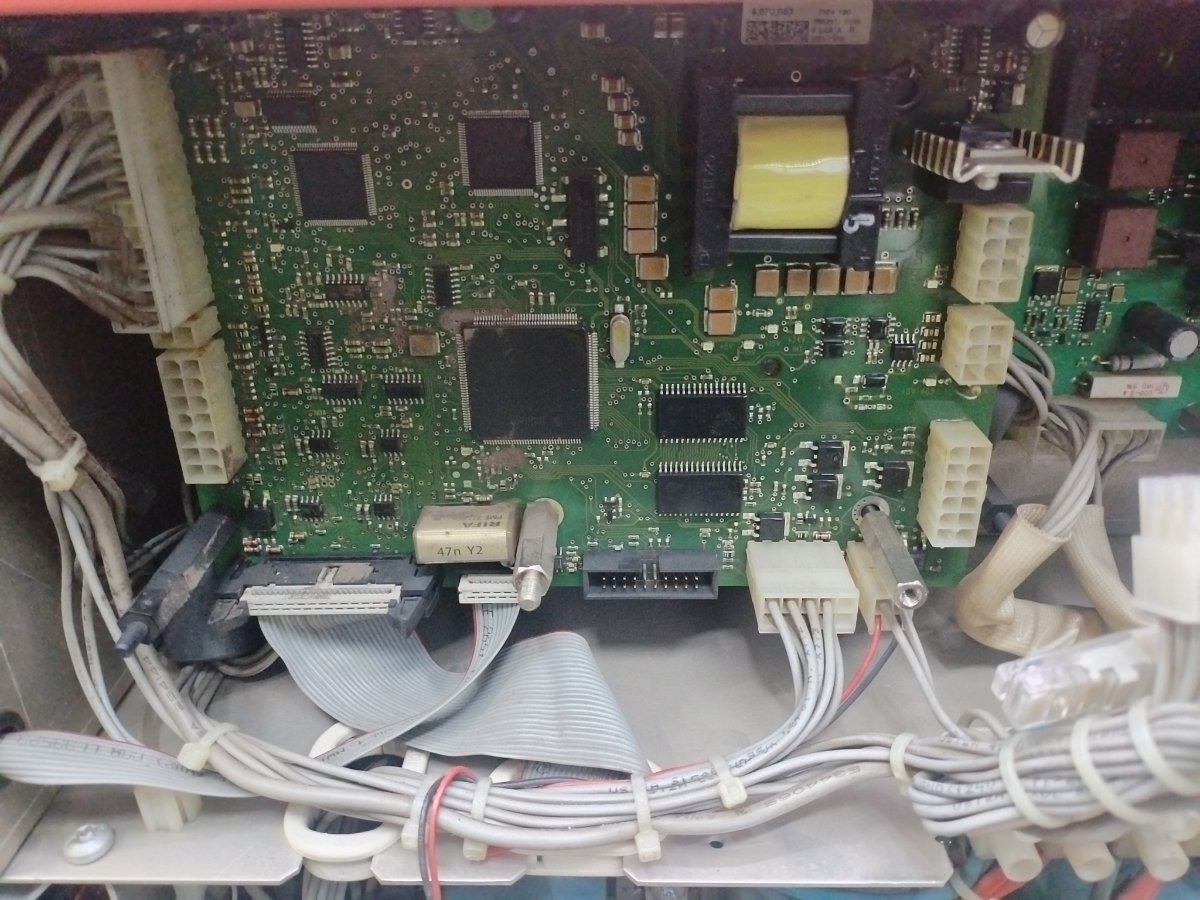
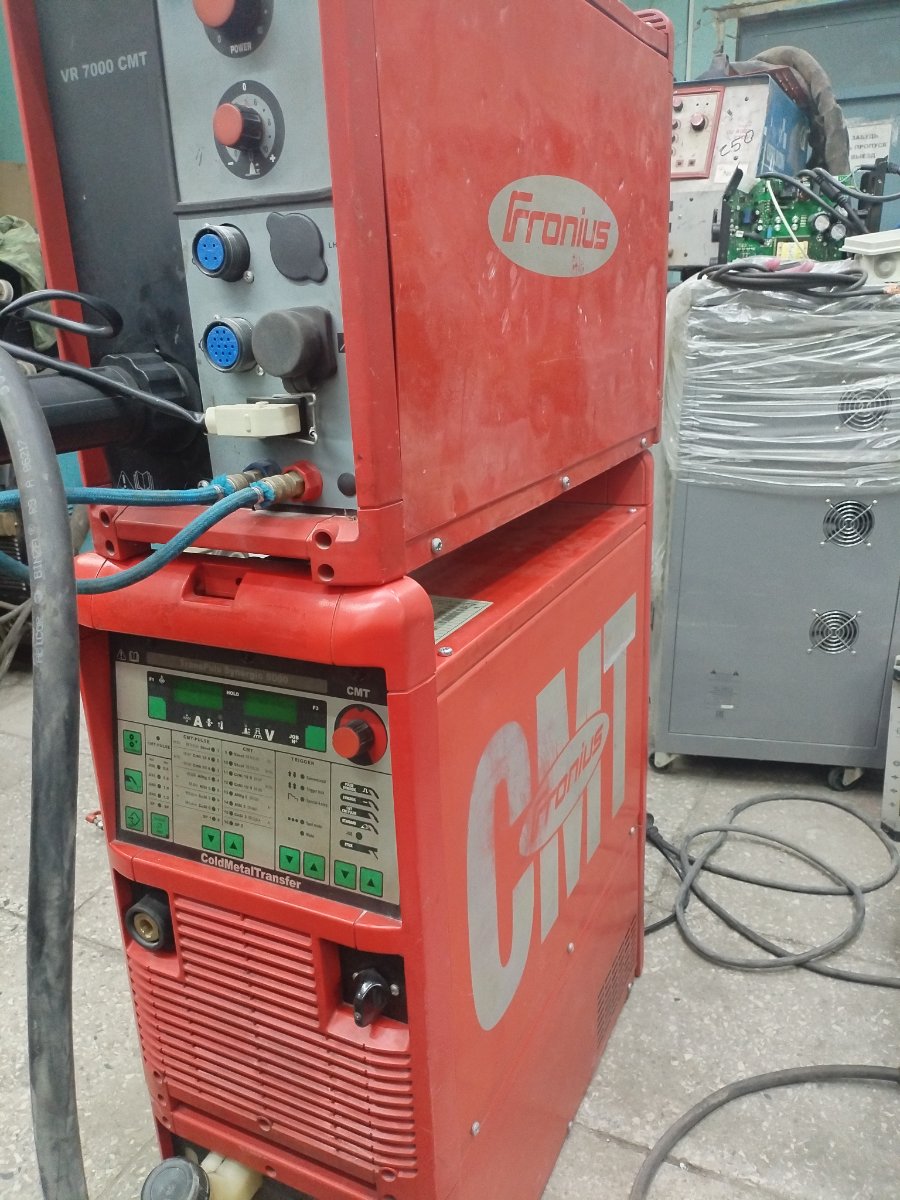
Интересную задачу поставили. Запустить Фрониус СМТ, из комплекта с роботом, для работы простой горелкой. Причем заковырка в том, что c ней вылезала ошибка по LHSB. Инфы перелопатил кучу, полезного ноль. Пришлось решать самому. Получилось, правда головёнку поломать пришлось.
8 баллов
-
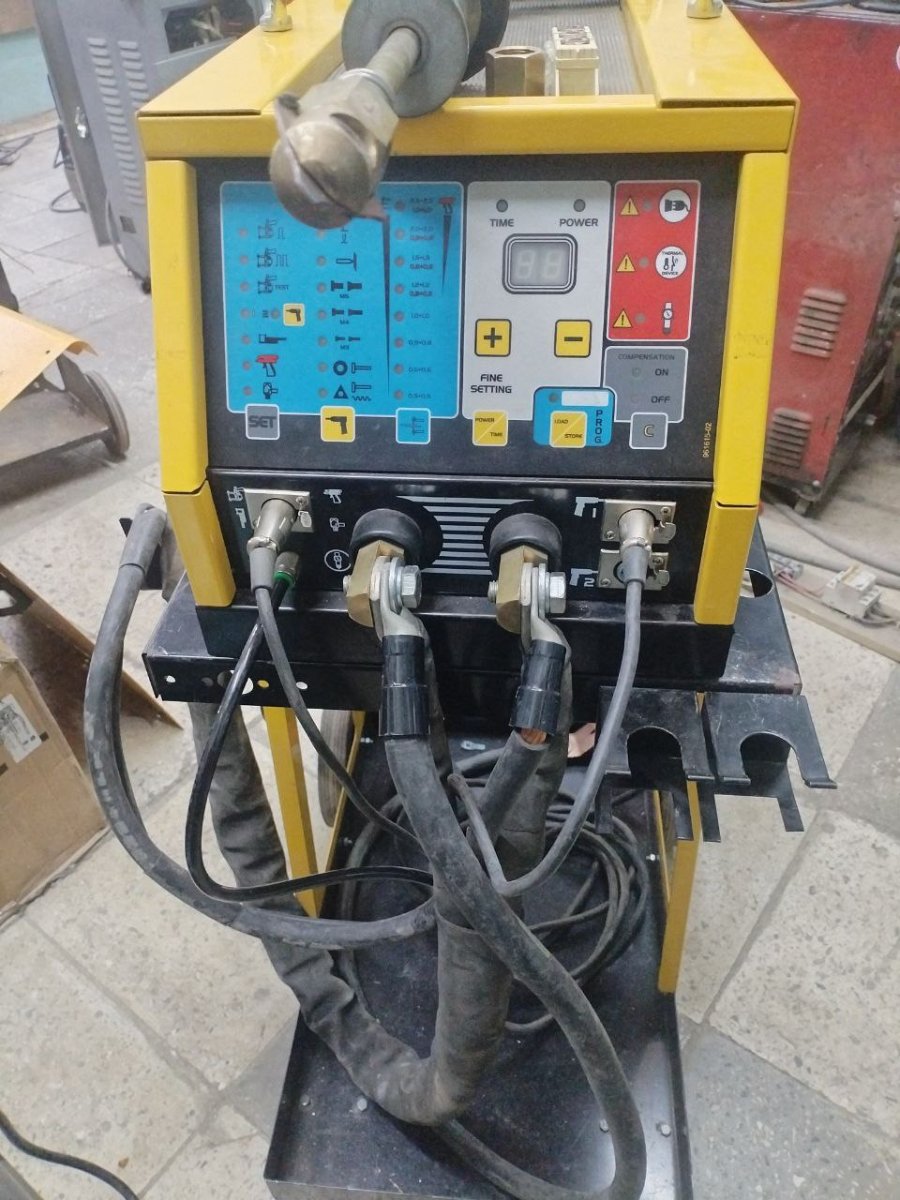
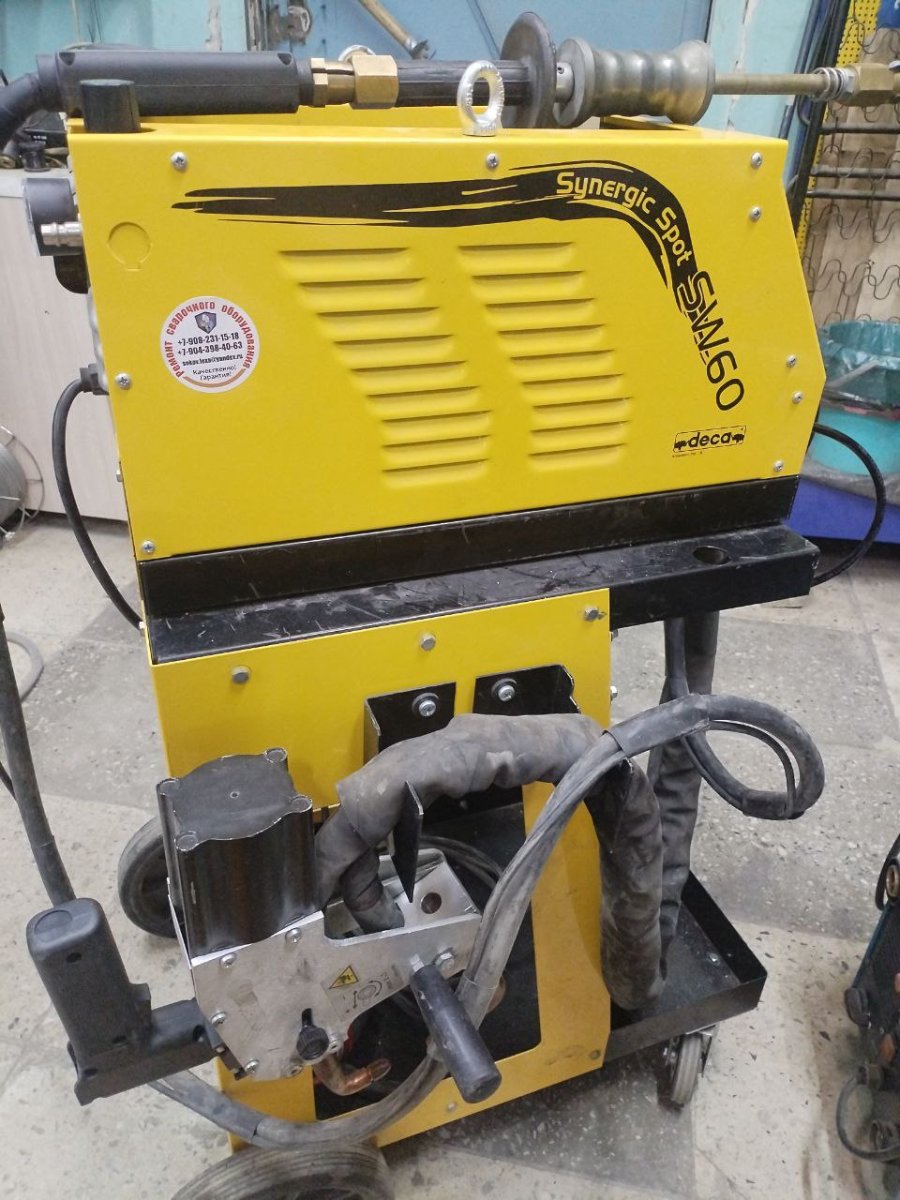
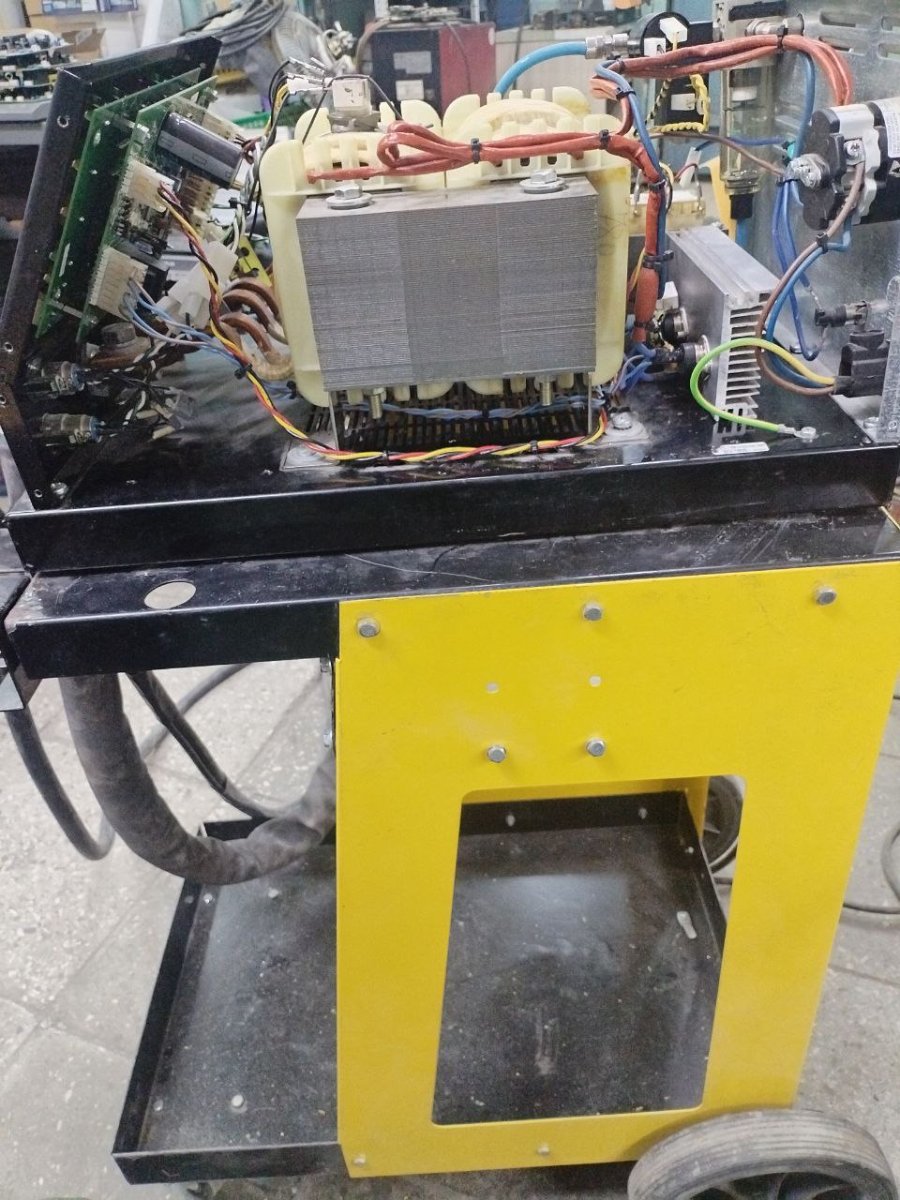
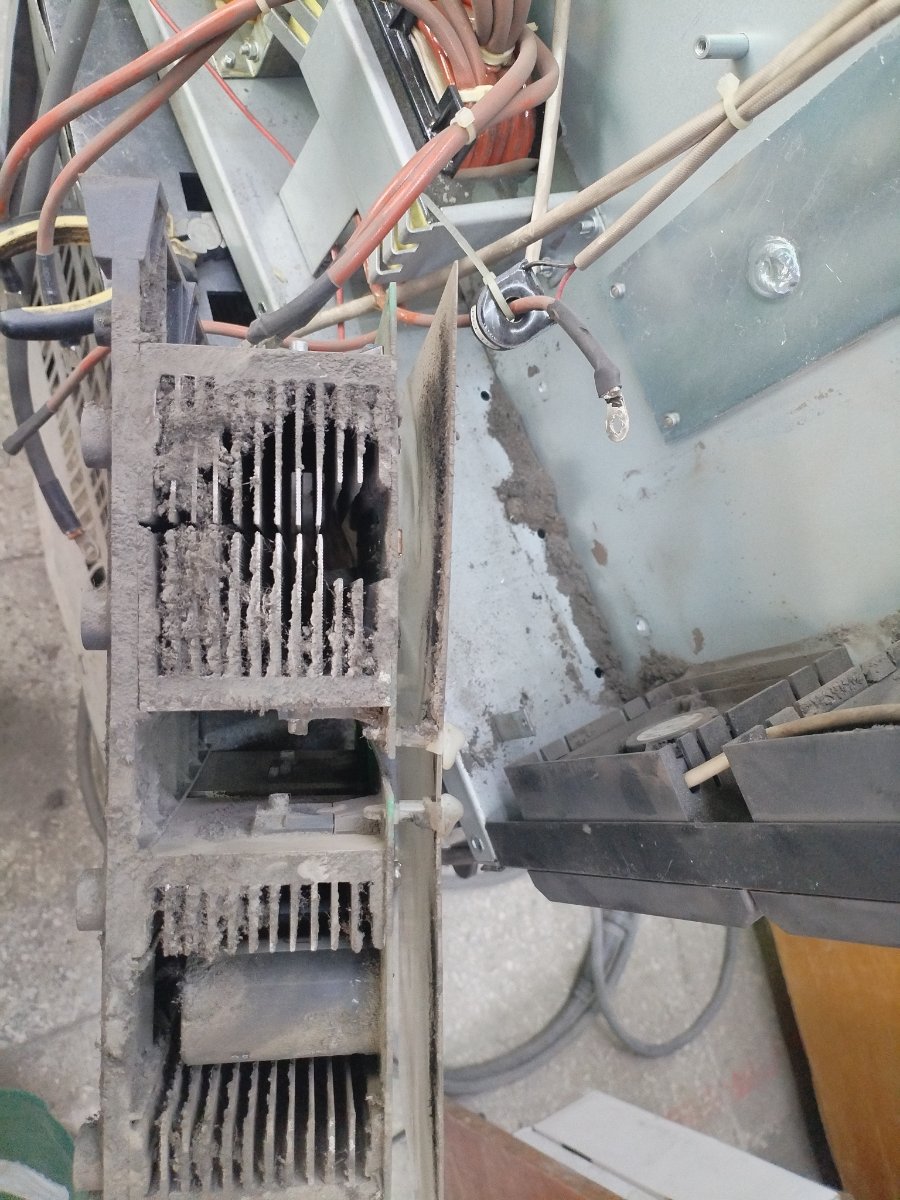
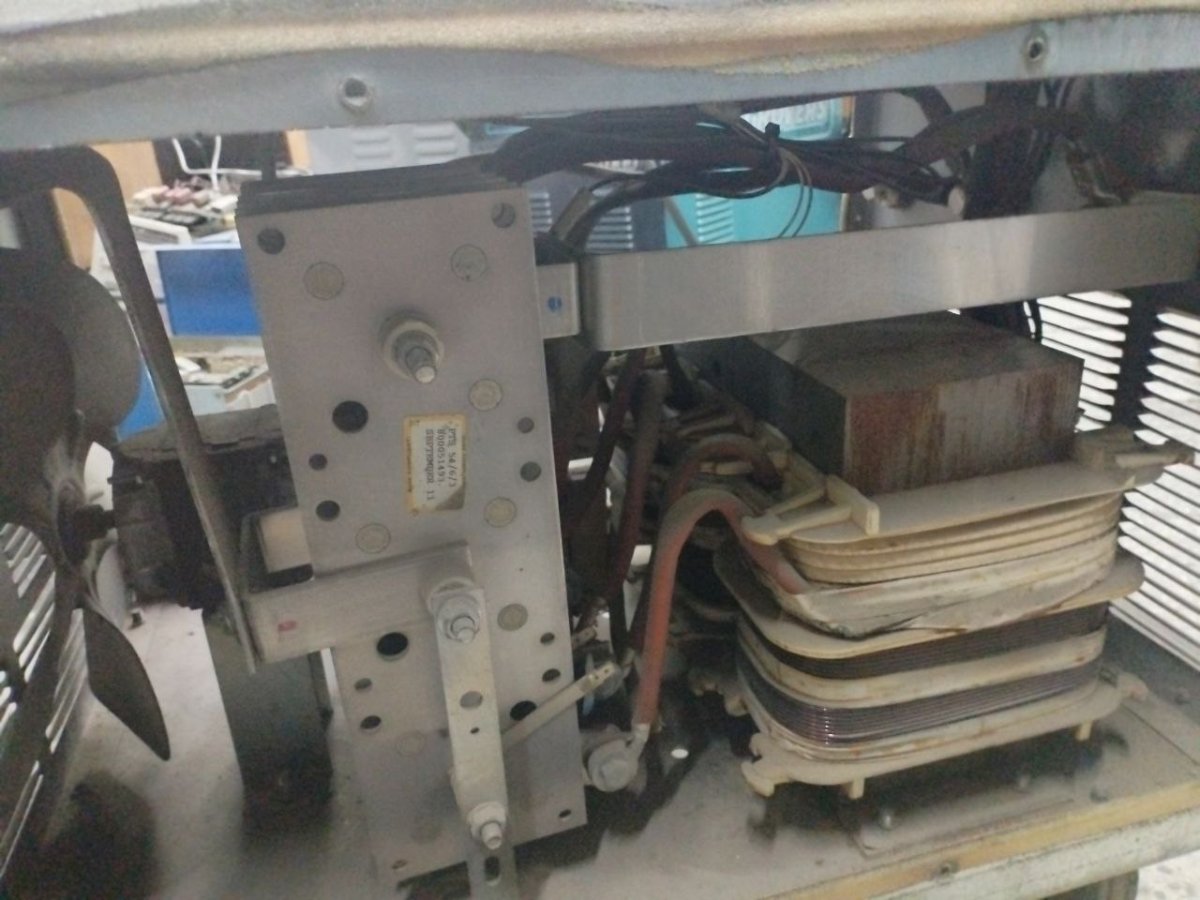
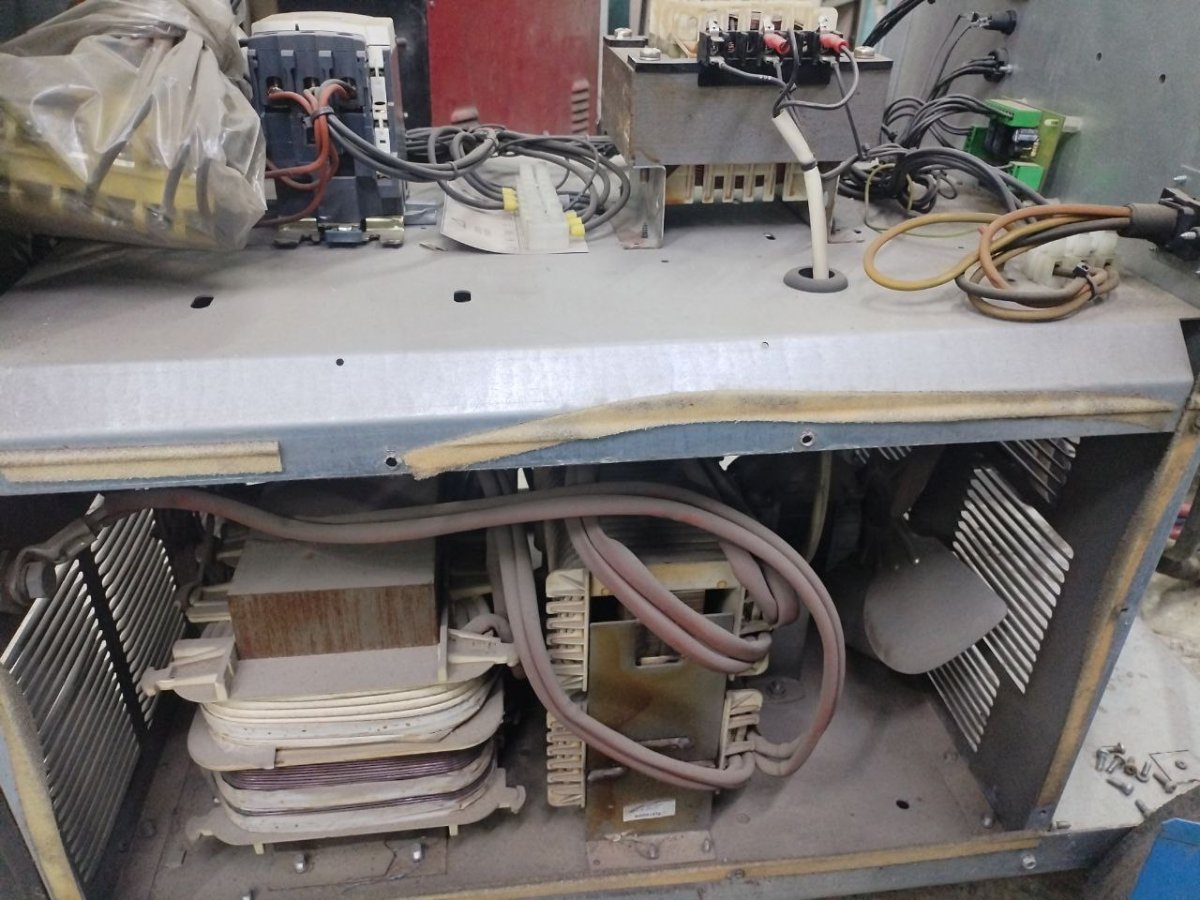
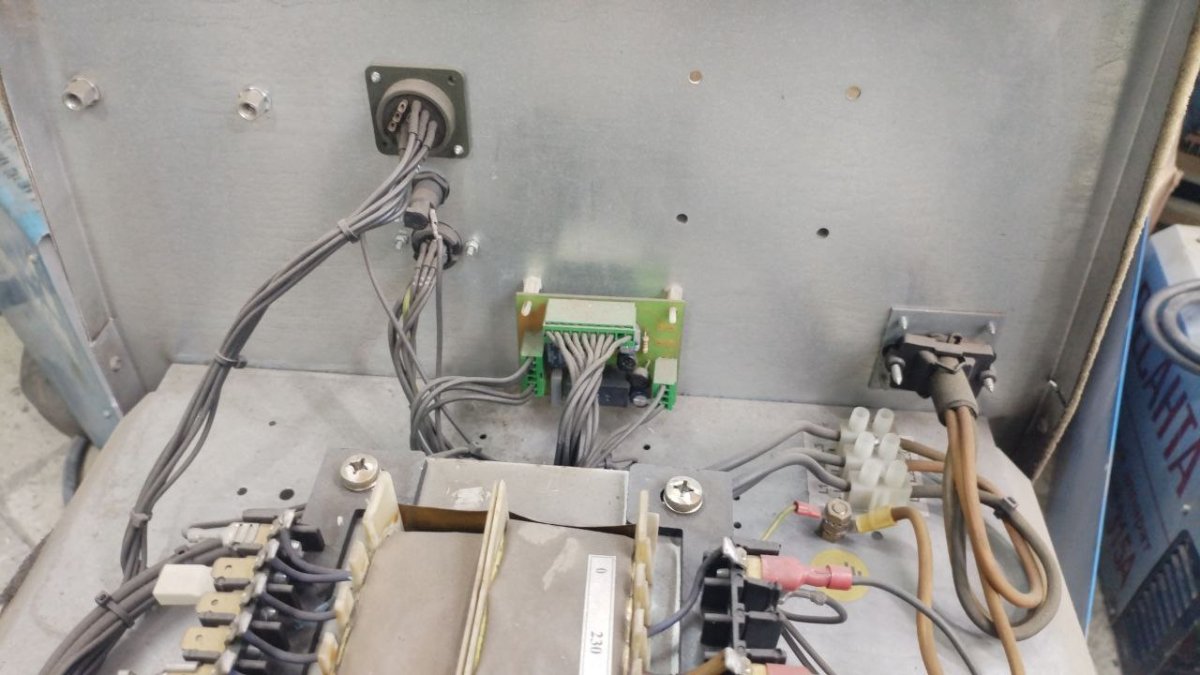
Привезли споттер и КМ в одном корпусе. Жалоба на непровар и выбивание автоматов. Проверили тестером, всё ОК. Модуль целый. Но более ничего не показывало, потому решил на соплях сделать аналог модуля на дискретных компонентах от больших контактных машин. Сделал, проверил, работает отлично. Родной модуль мал по теплоотдаче. Подгорел видимо один тиристор и происходило замагничивание силового транса, вот и выбивало автомат. Перекомпоновал немного детали, нашёл хороший радиатор, тиристоры давно готовы были под него. Совпало всё просто отлично. Собрали, работает как часы. Мощно, ровно и правильно. На последних двух фото видно, как и какие компоненты были ранее установлены.
8 баллов
-
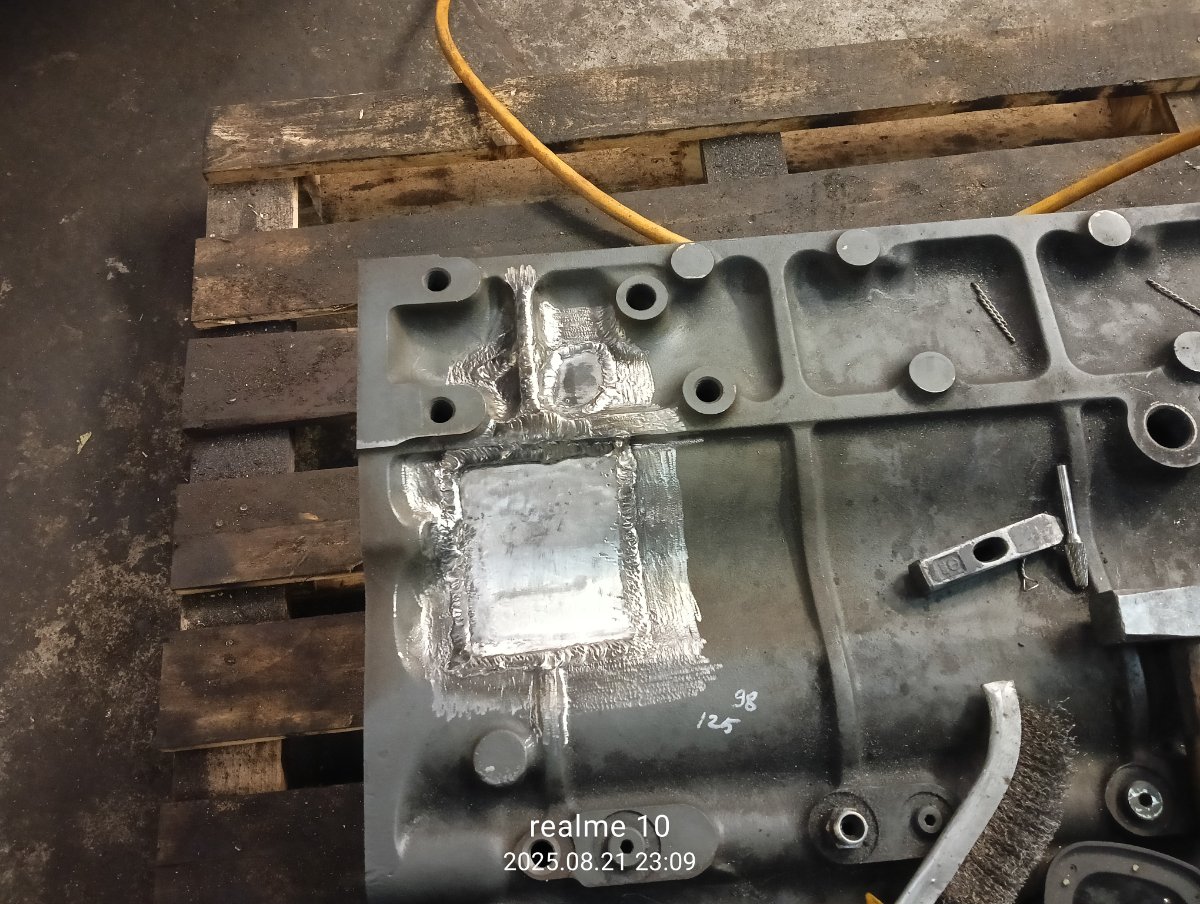
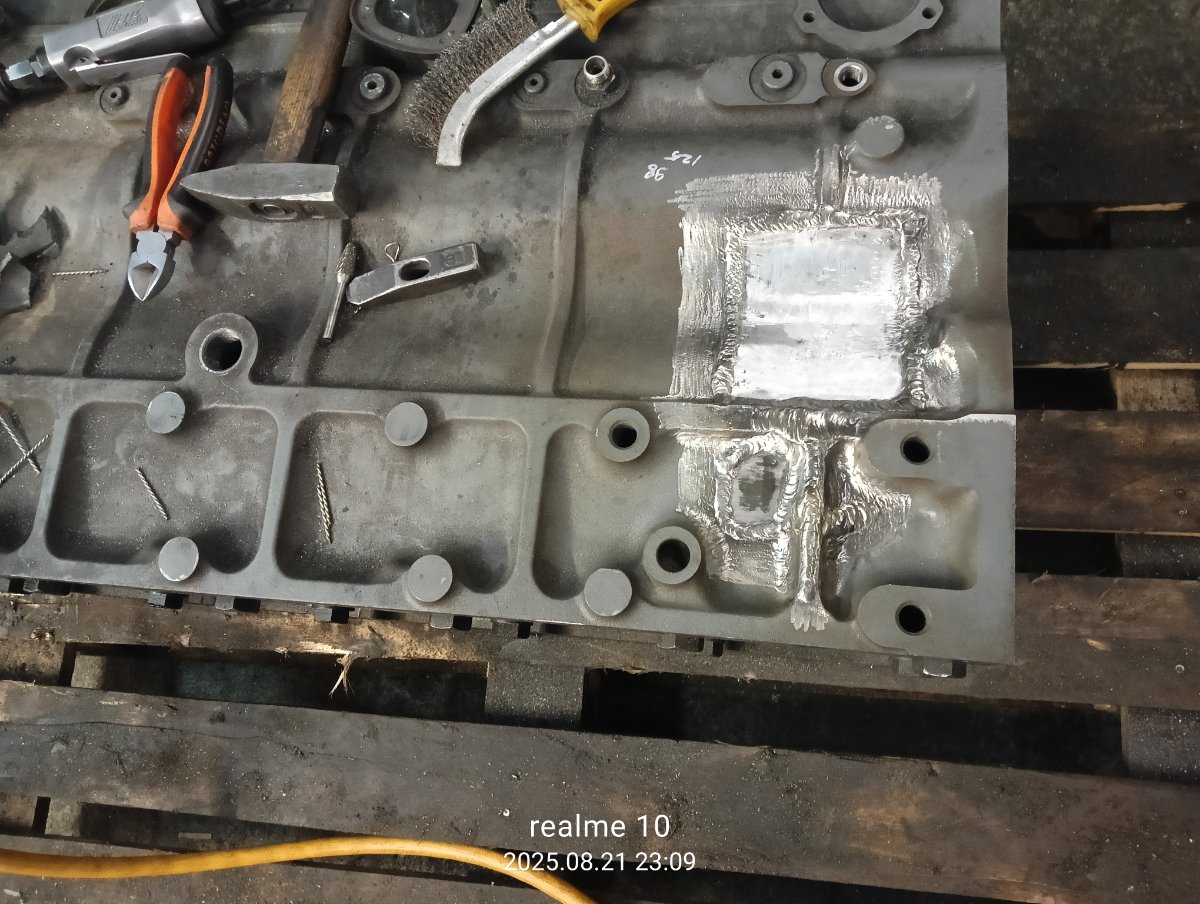
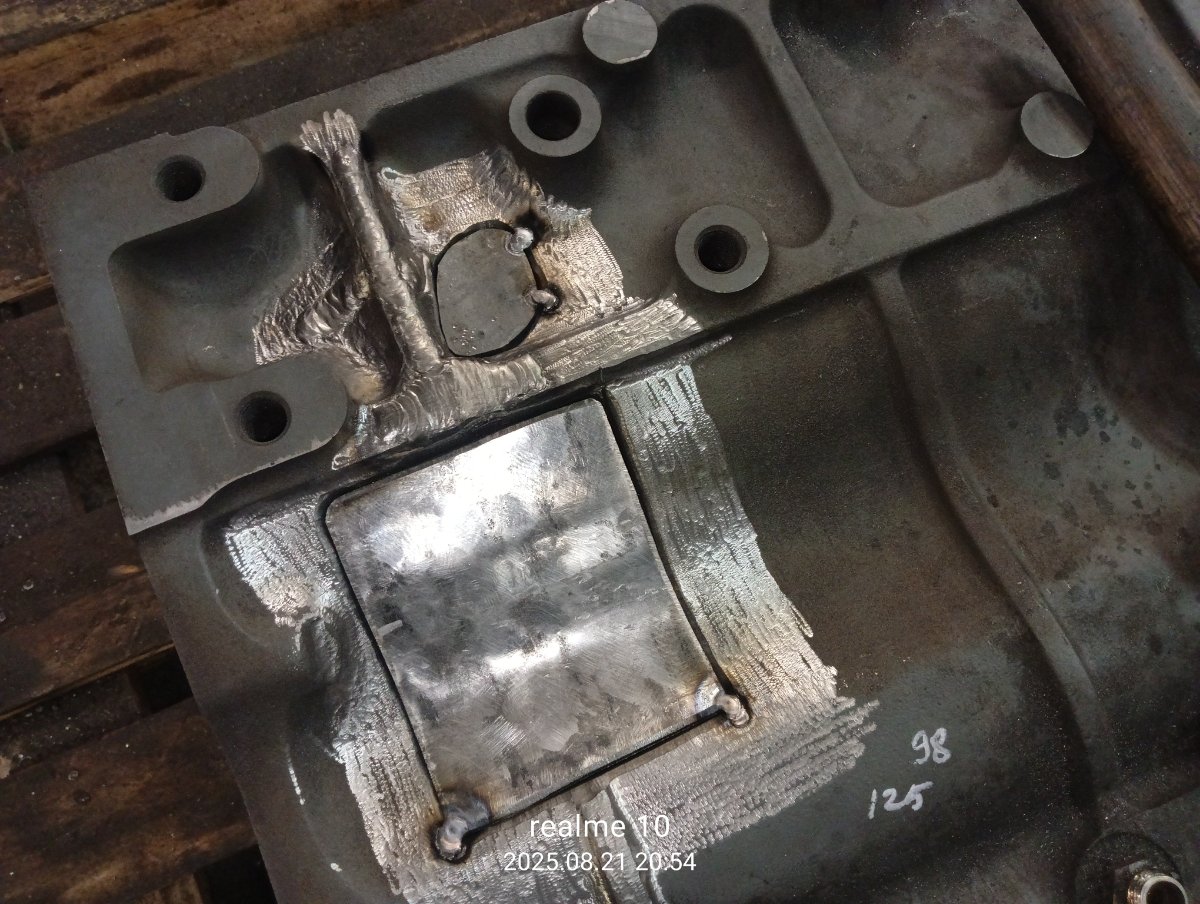
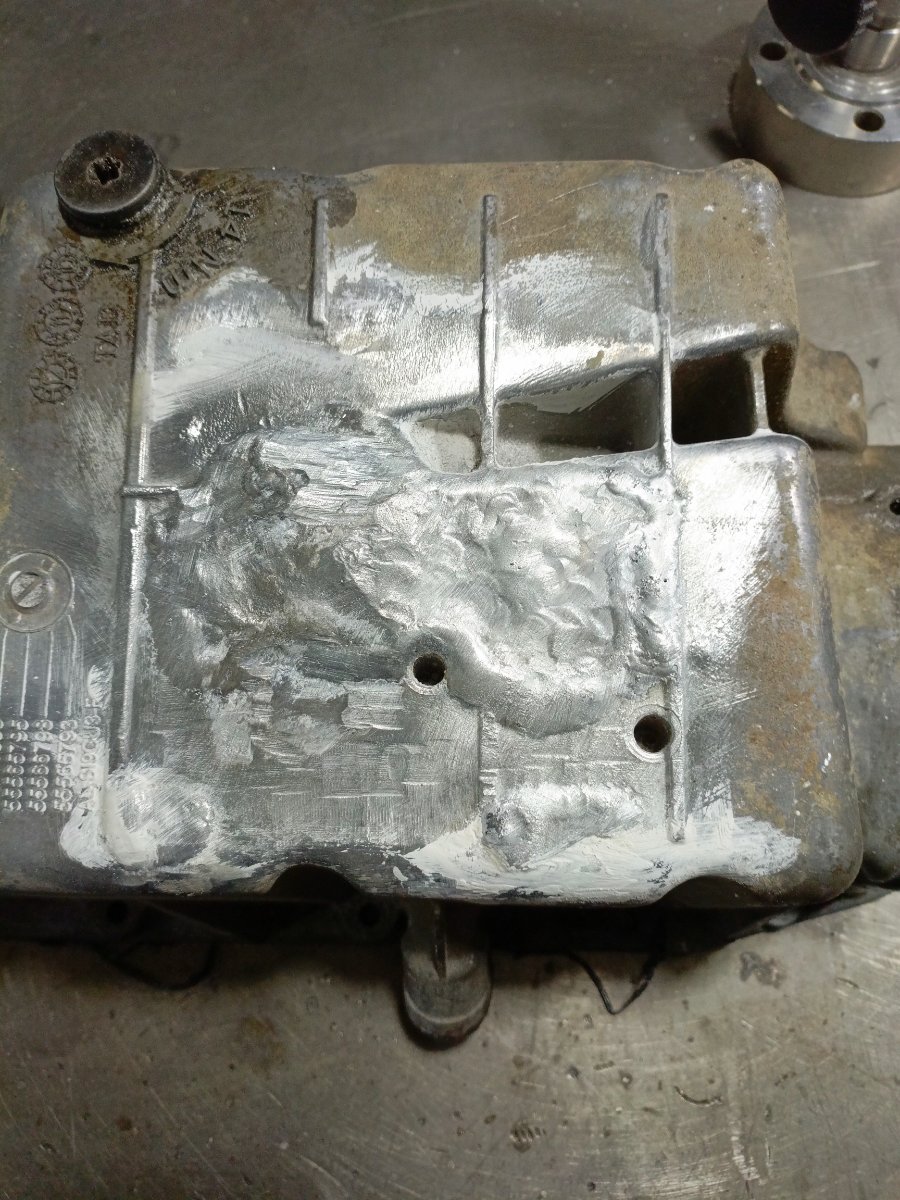
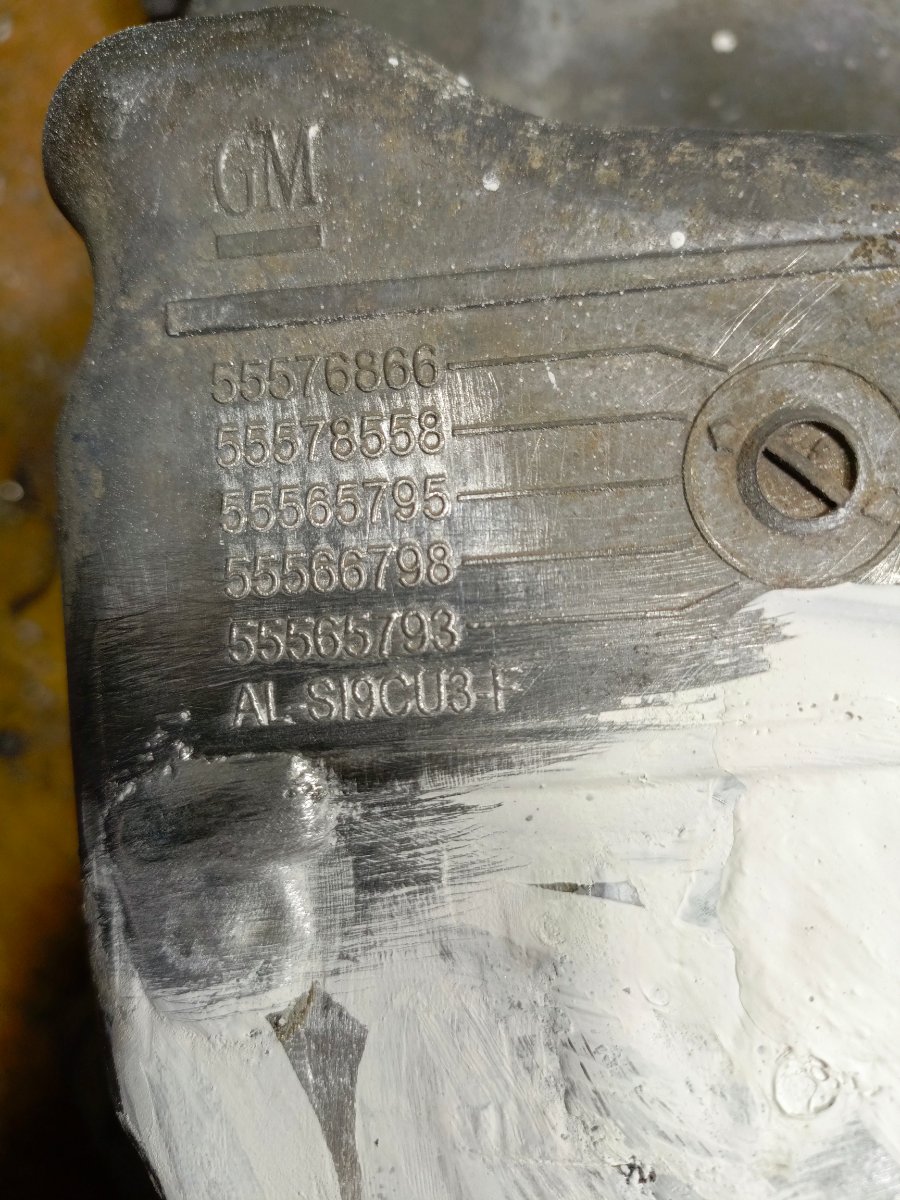
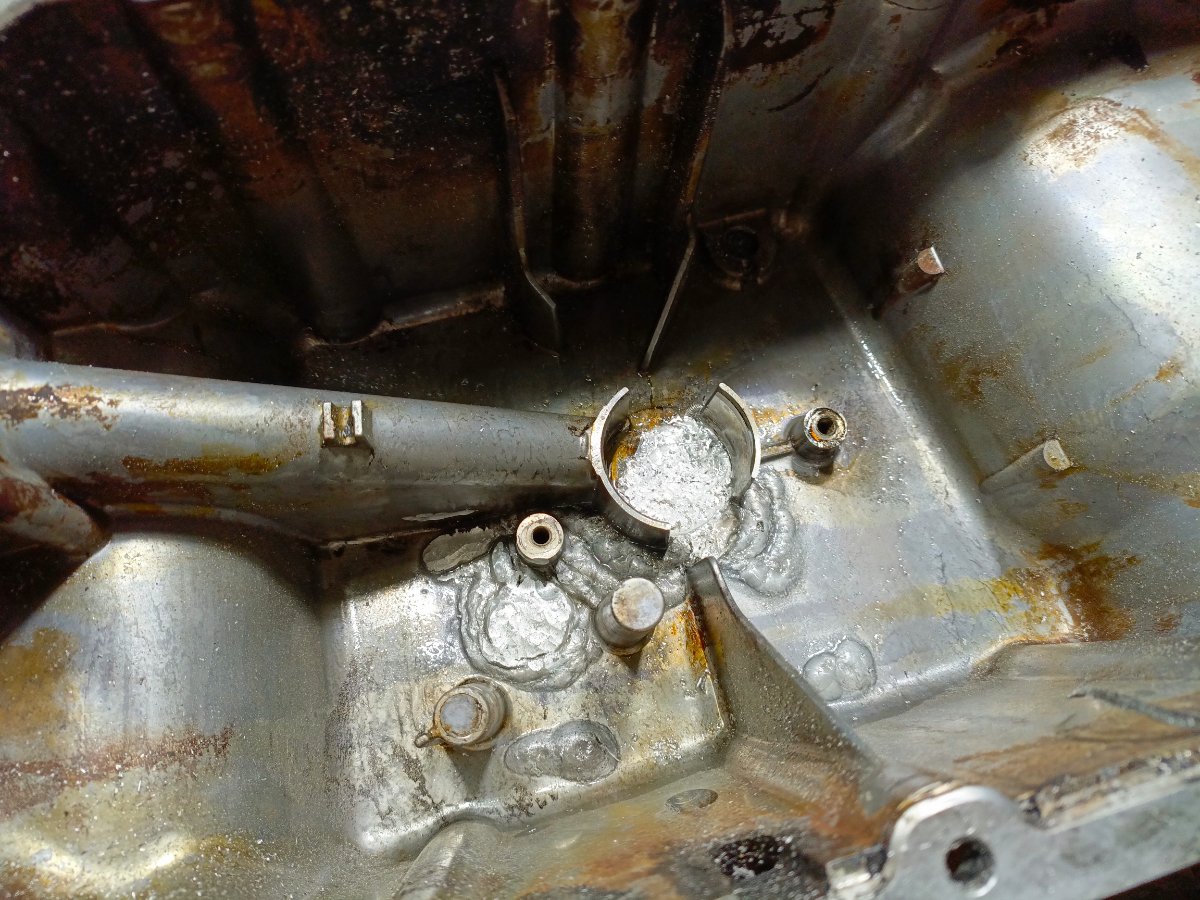
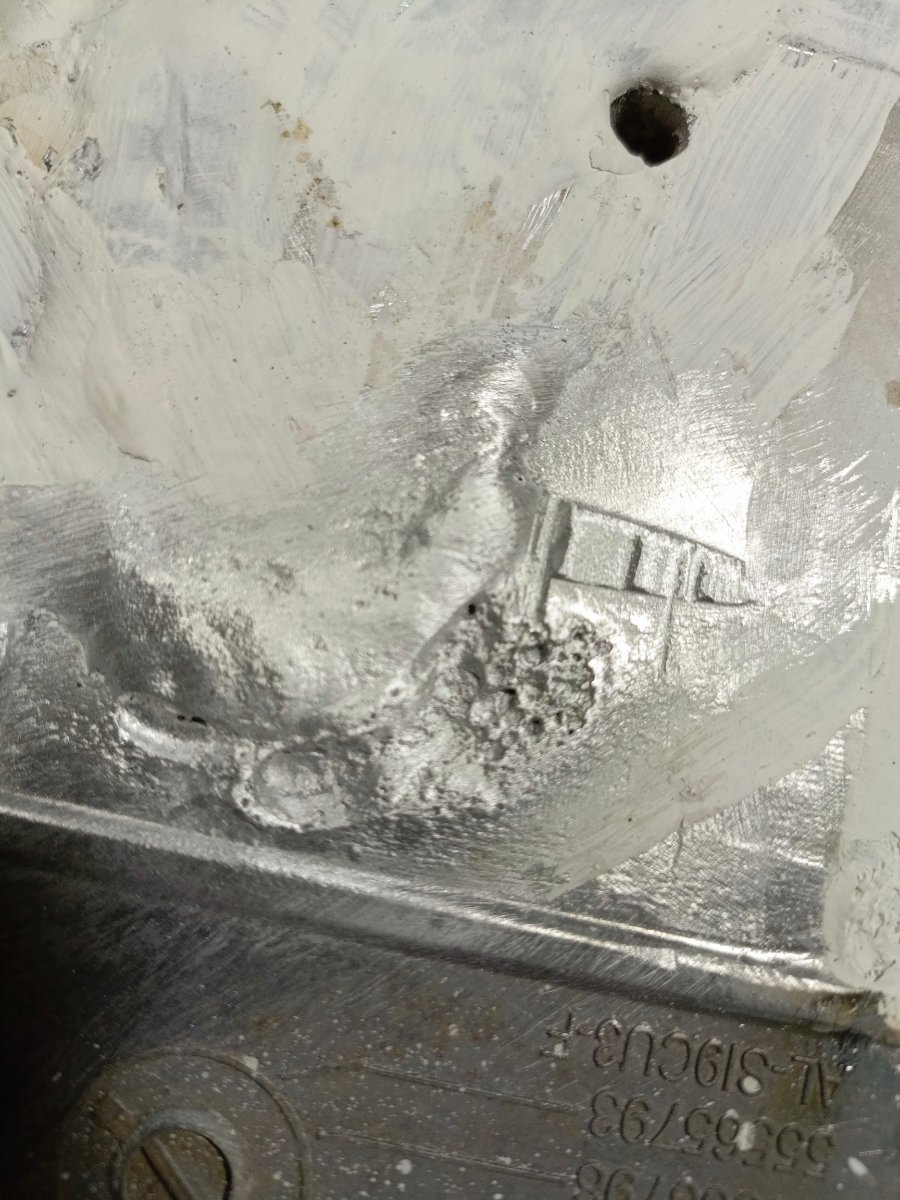
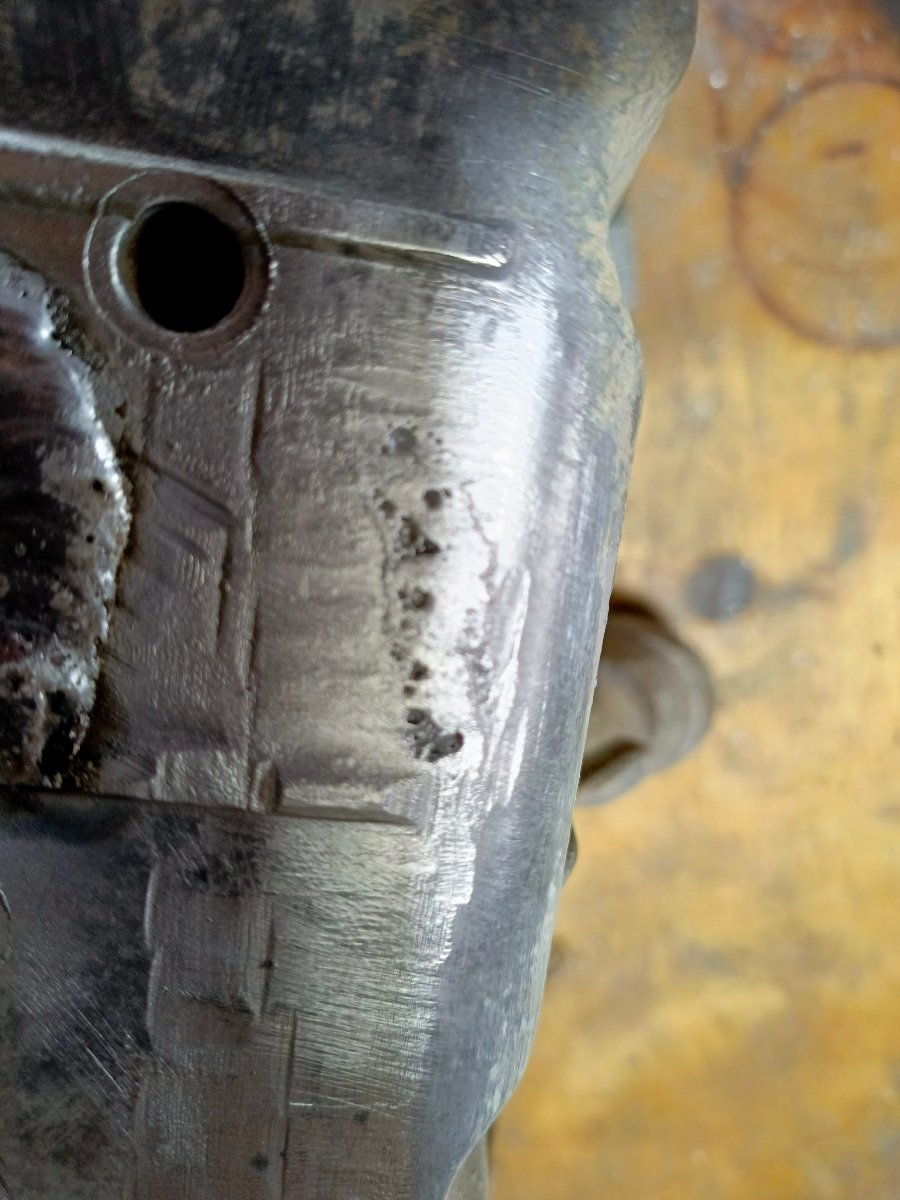
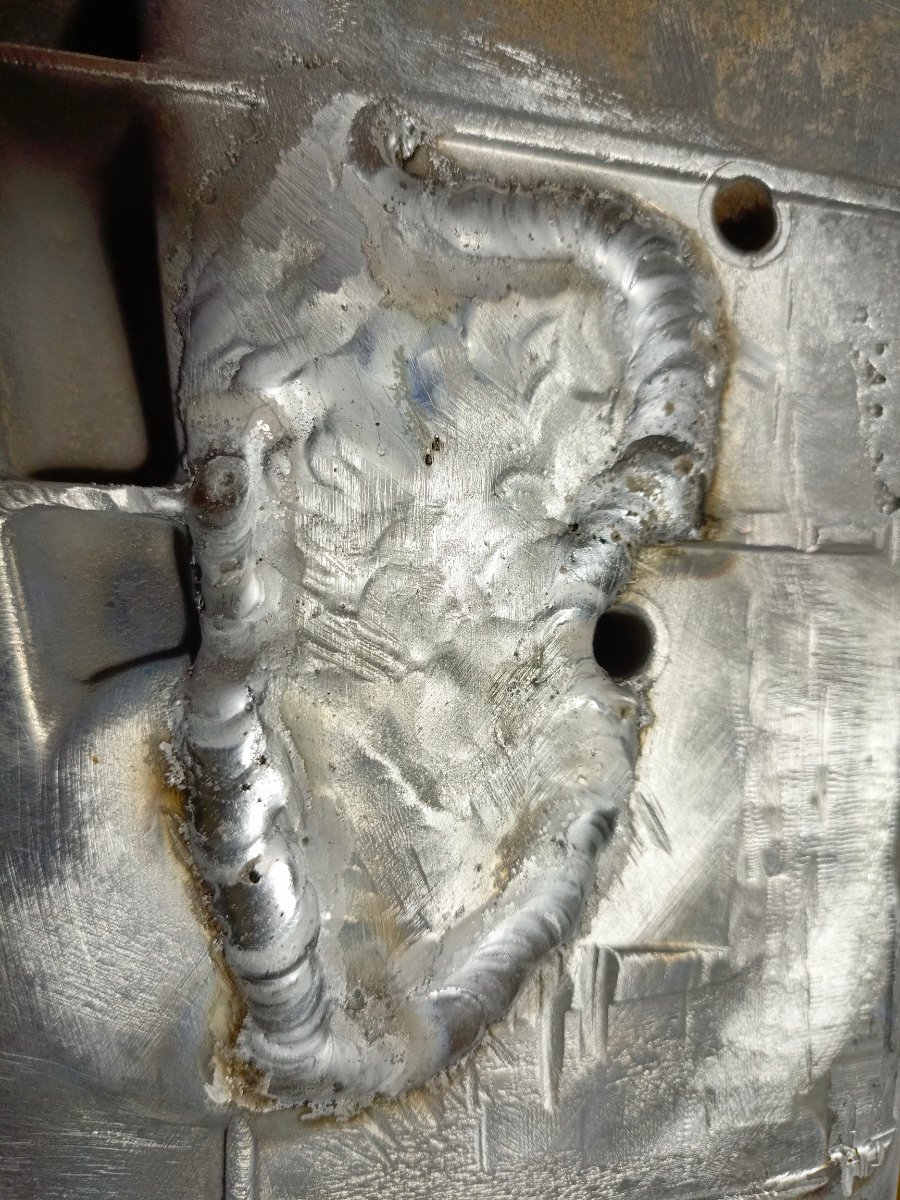
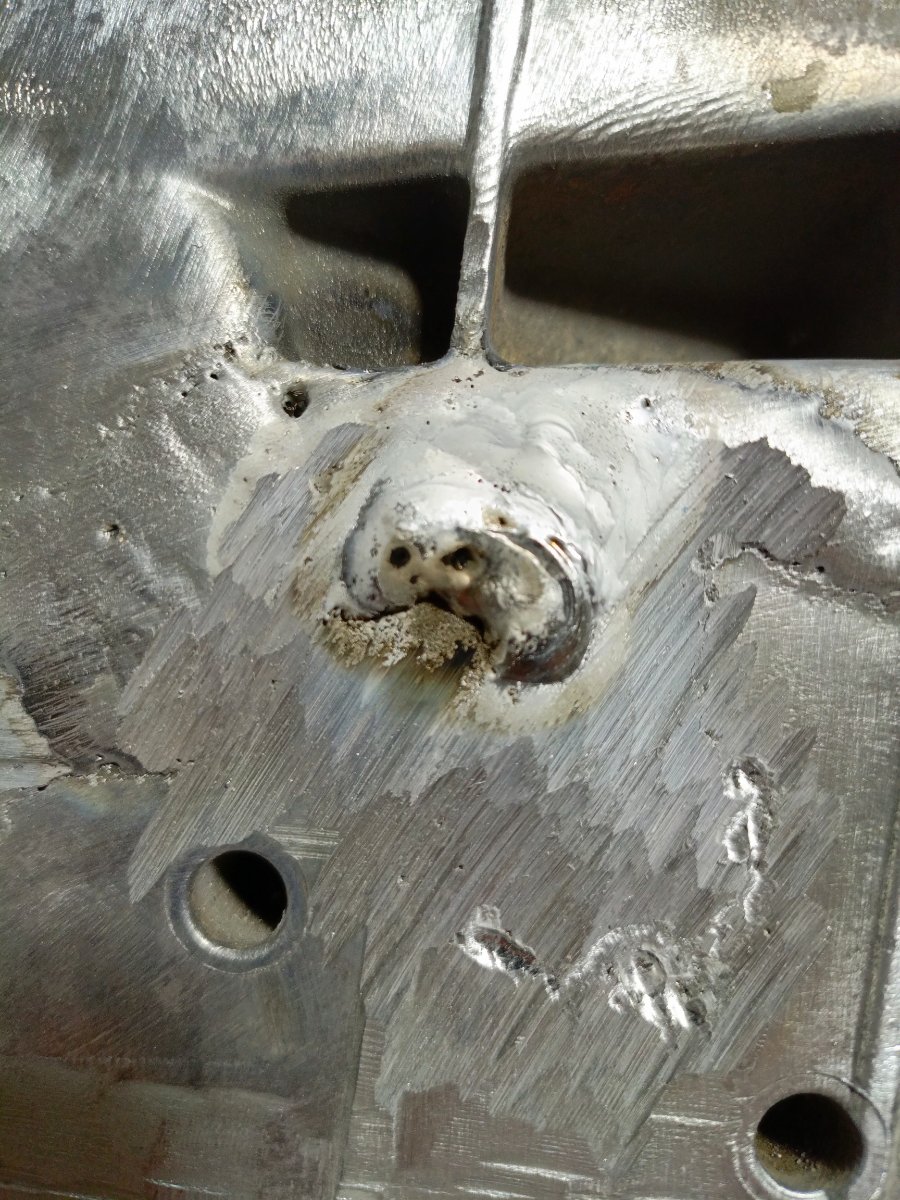
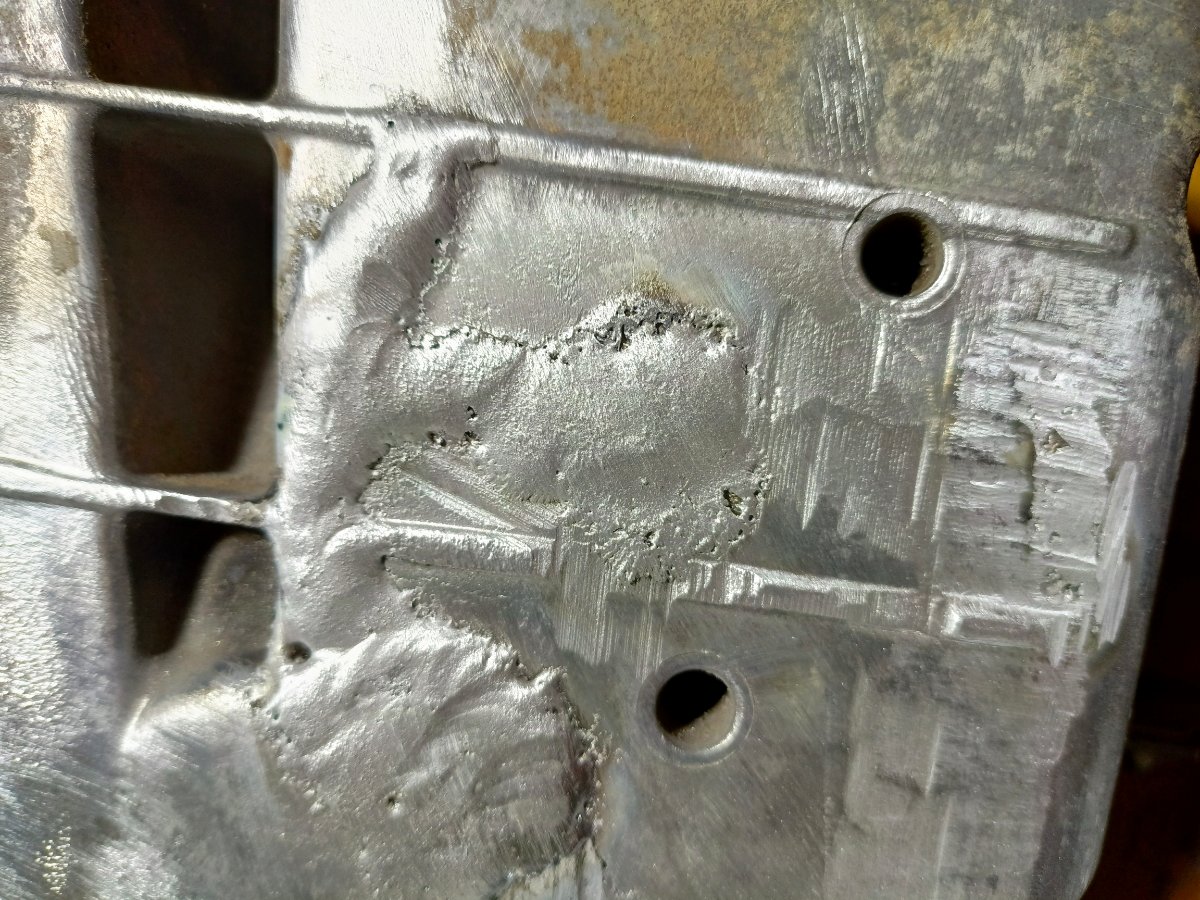
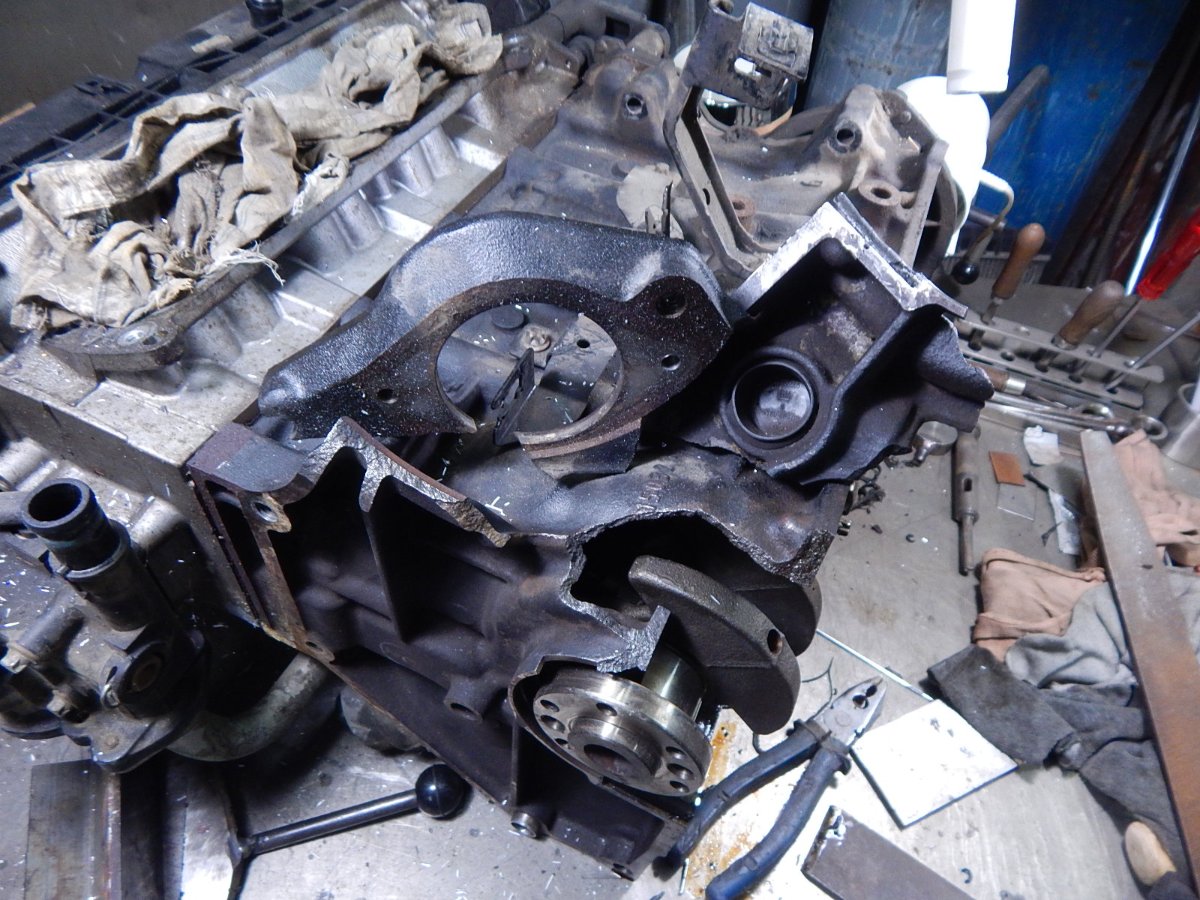
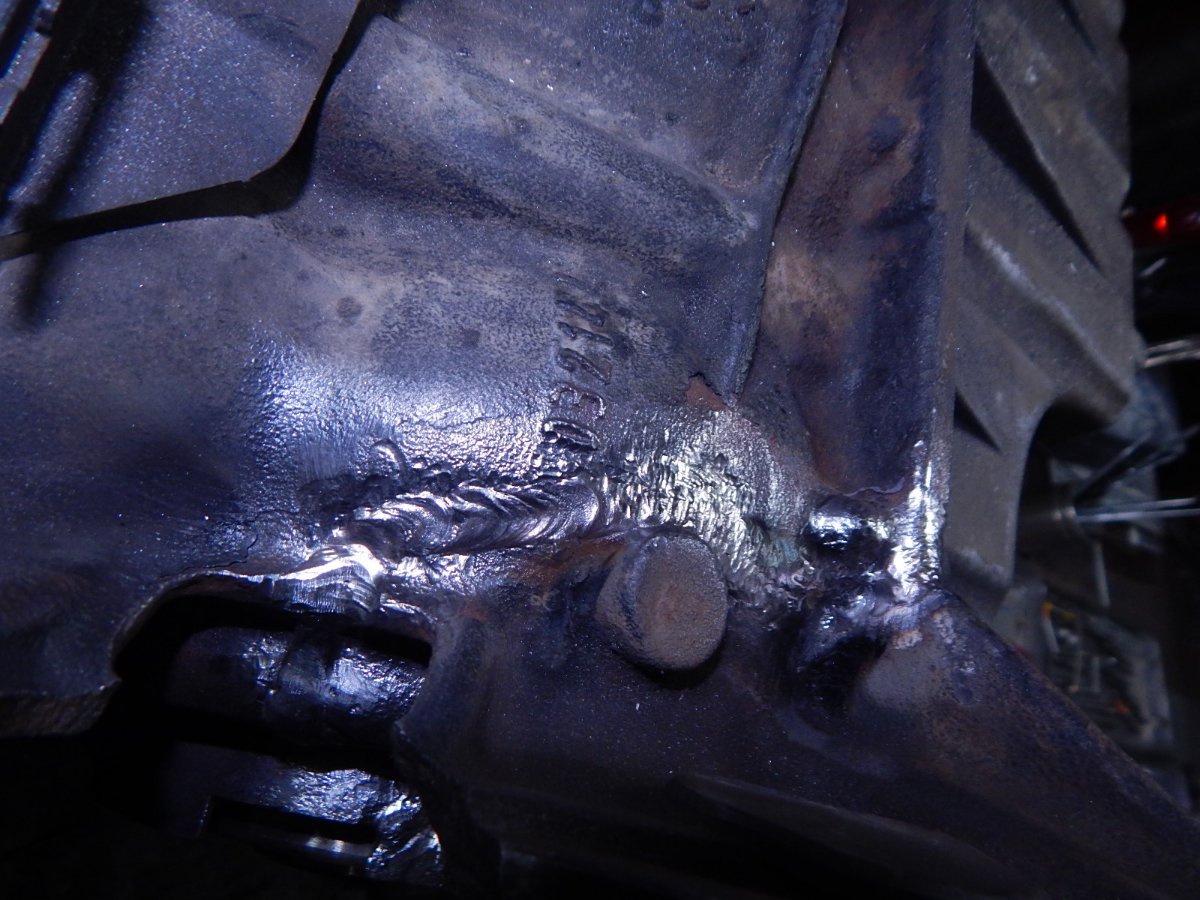
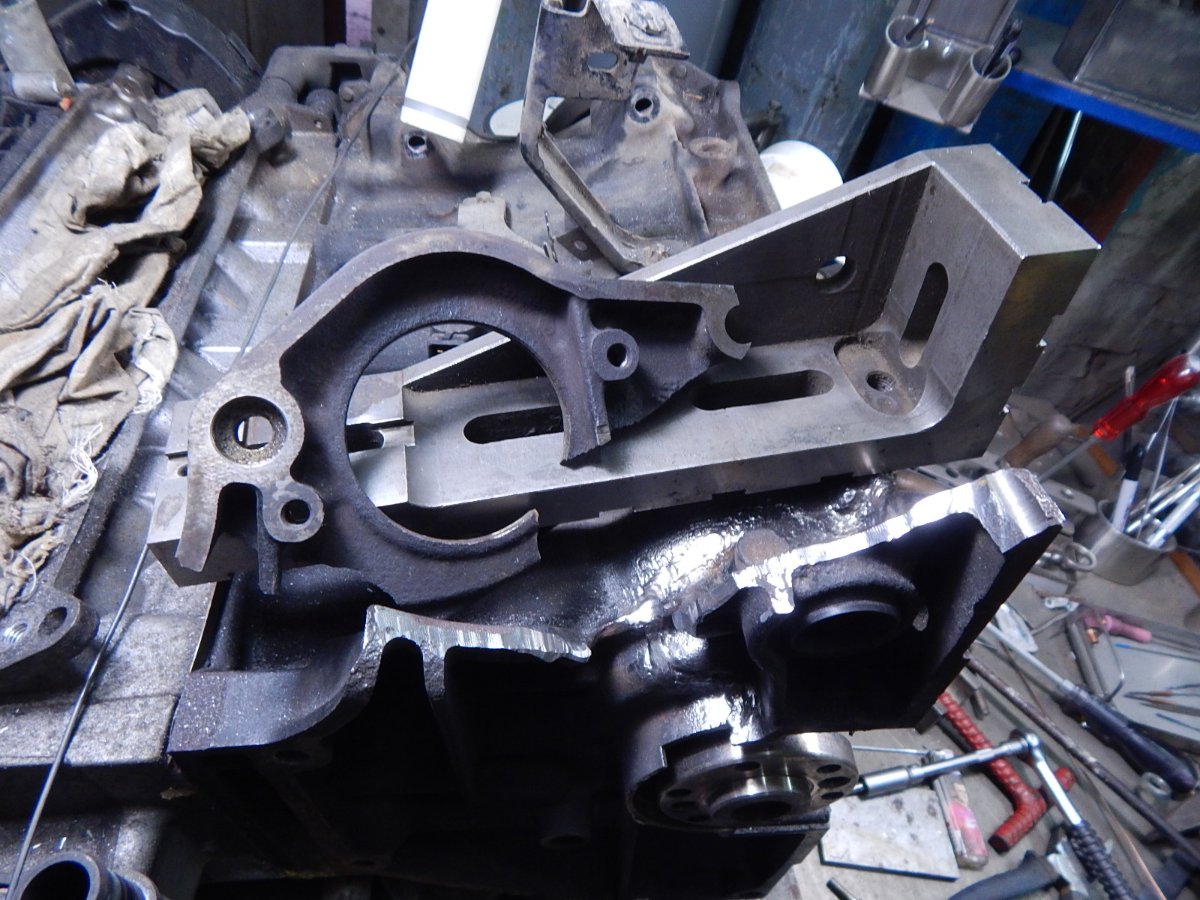
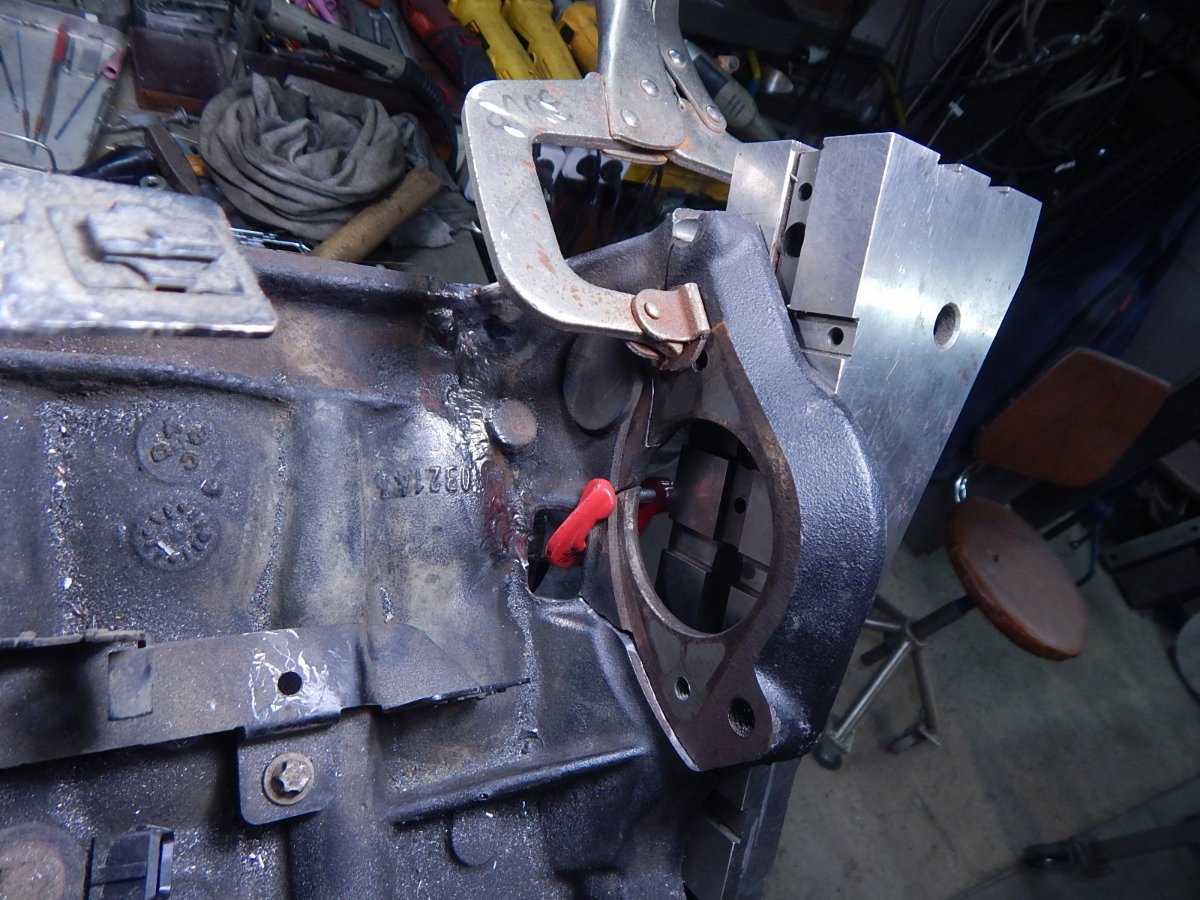
Поддон Опель (GM). AlSi9Cu3-F-литейная надпись. Казалось бы,обычный сплав,но... Опять это "но". Обыкновенная трещина,разветвленная порядка 150-180мм.Что сложного? Вырезать,выжечь масло и заварить. Обычно полчаса,даже меньше,но эта работа заняла около 4часов.Поддон старой машины.Сплав неплотный,большая насыщенность маслом и присутствие железа в сплаве. Пениться,пористость при нагреве,притом на всей площади поддона. Наварка-вырезка,наварка -вирезка и так без конца. Пришлось прибегать к режимам:треугольник,подогрев,4047 и ток 76а -и это для поддона. Даже не думал,что на поддонах придется применить пайку костолином 192,но пришлось и,в общем-то,надо сказать,с нормальным результатом. Дело в том,что на границе сплавления образуется течь,так как сплав слишком пористый и его надо герметизировать-похож на сахар -рафинад под горячей водой. К этом надо добавить возникновение горячих трещин-это тоже надо учитывать.
8 баллов
-
Принесли мне с утра 11 таких контактов, с первого раза в отк по итогу прошли 9 из 11. Ещё два вот только сейчас ещё раз заварил повторно, посмотрим что с ними будет. Действовал согласно вашим рекомендациям, перед сваркой отливки грел мощной горелкой вулкан, после сварки проковывал молотком (очень хорошо утрамбовывается заварка). Как по мне для первого раза хороший результат для человека не имеющего опыта с медью. Спасибо, что поделились знаниями!8 баллов
-
Два года,как умер Валера Селко.Помянем.8 баллов
-
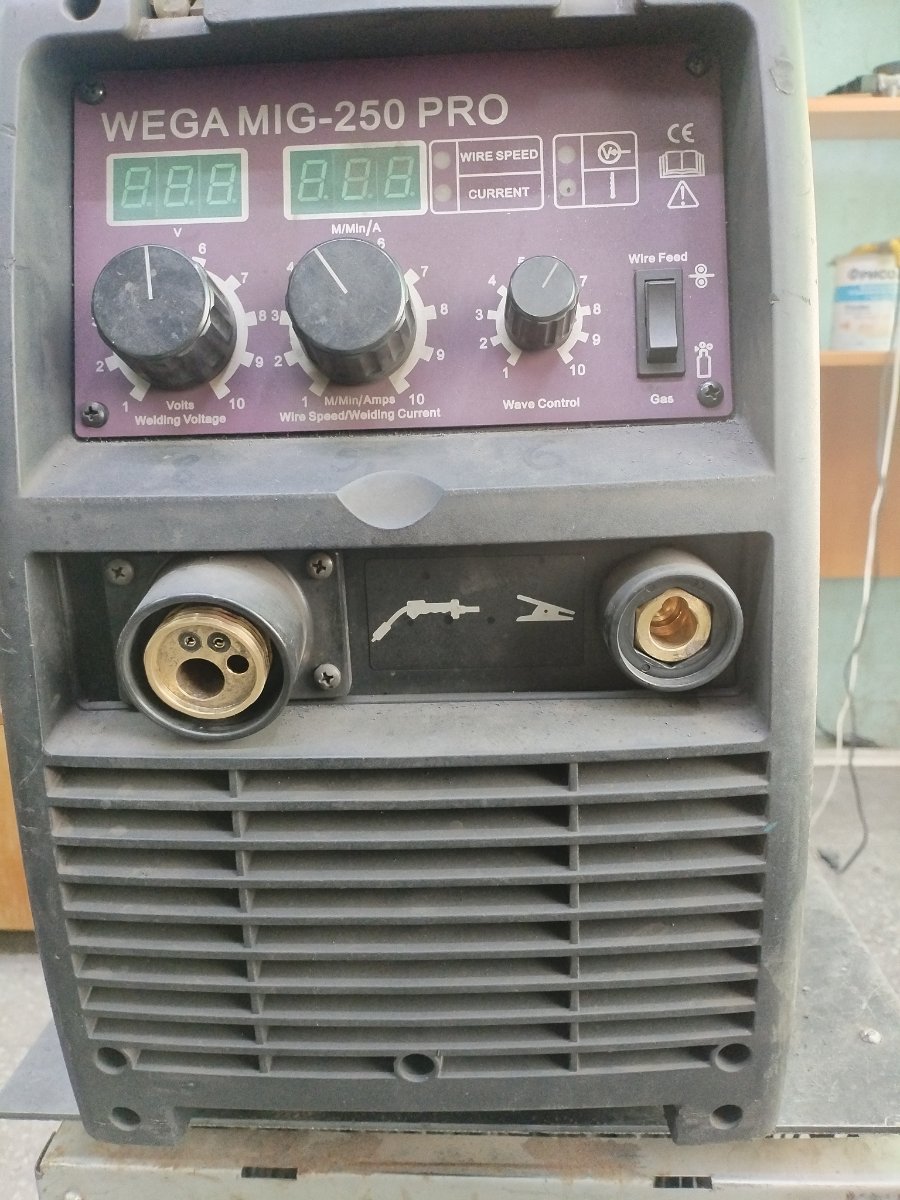
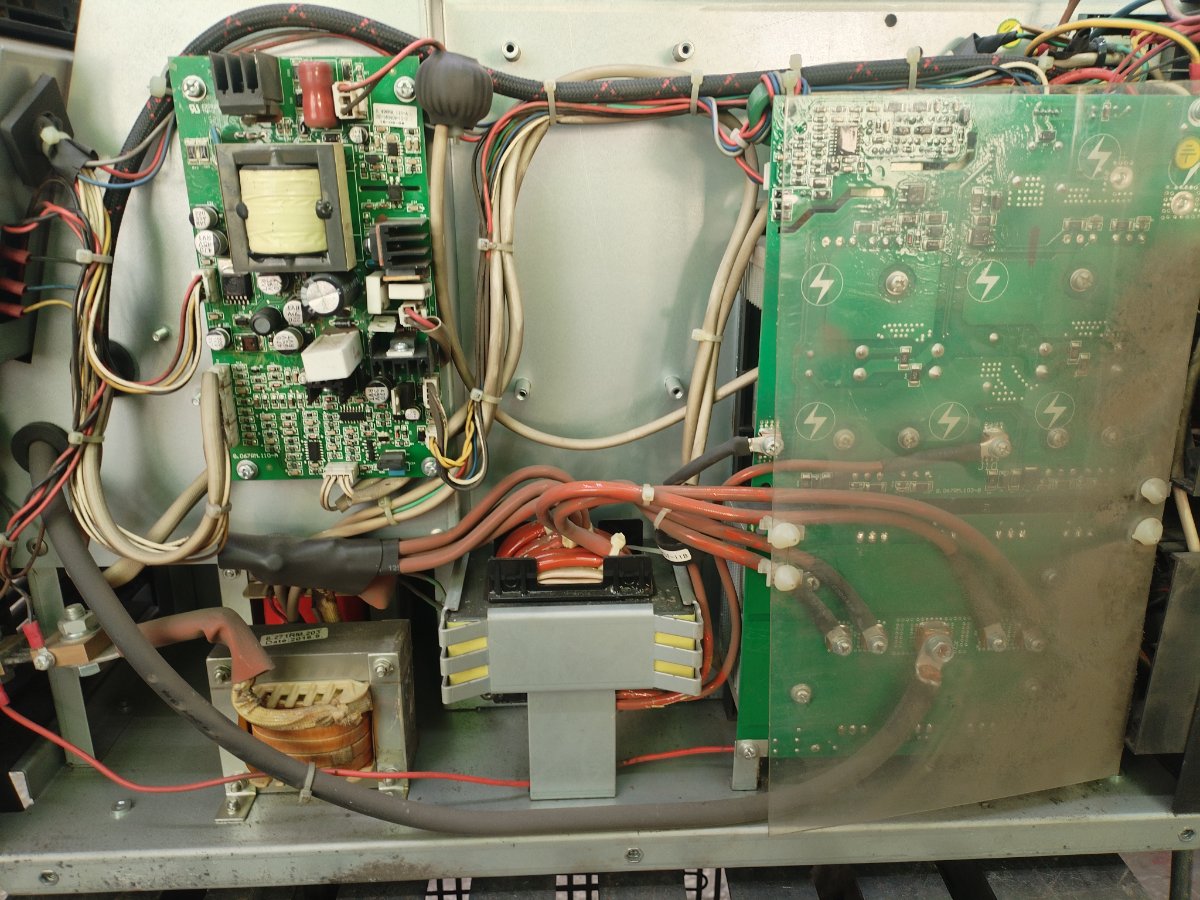
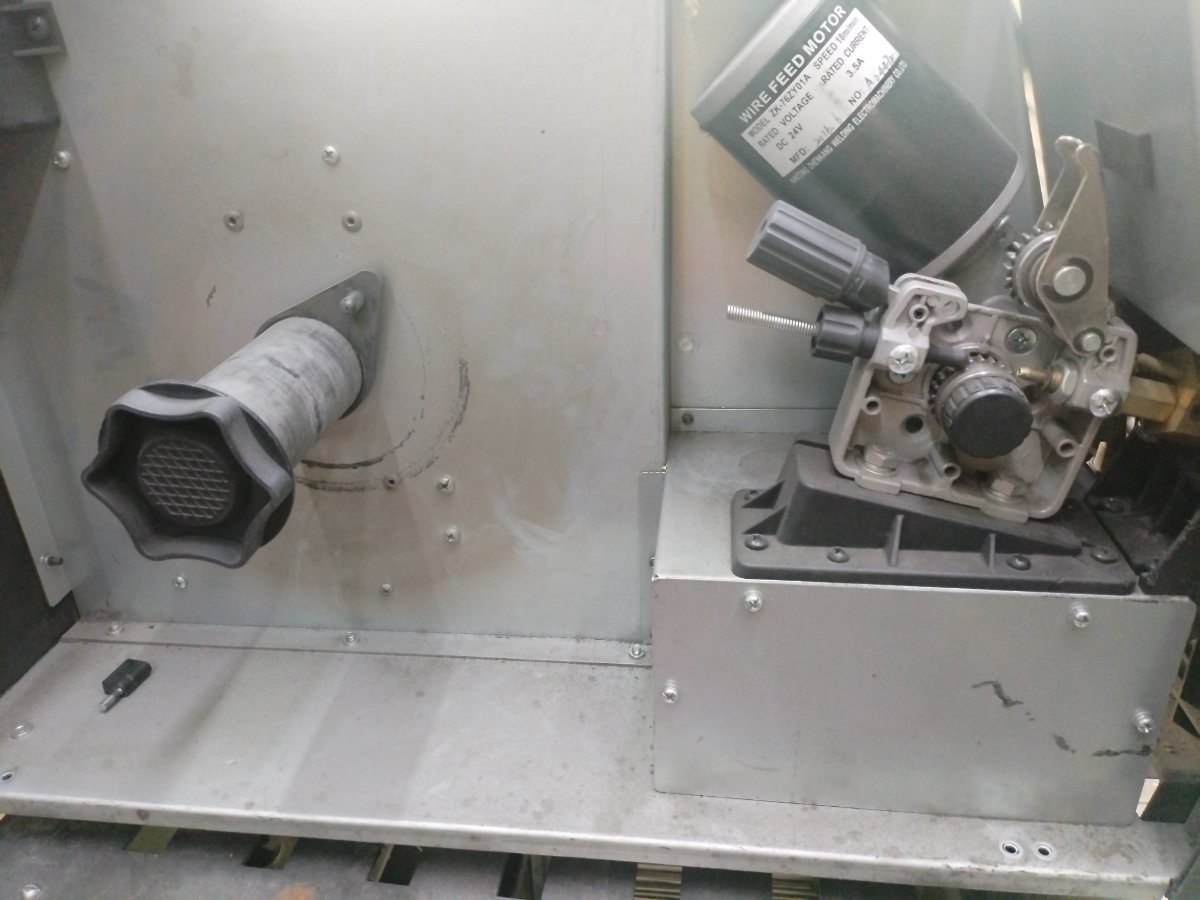
WIT Wega MIG-250 PRO. Бахнула силовая часть. Пыль, грязь и просто время берут своё. Восстановление драйверов, ОС по току и замена силовых компонентов.
7 баллов
-
Переодически у меня возникает. У нас в районе и окрестностях в основном на плавные мосты, сиречь понтонные переправы. И бывает что в лодках образовывается течь, которую нужно чинить. Прошлой осенью звонят очень крупные лесозаготовители, 3 организации, они рубили лес за одним таким мостом, и видимо при прохождении одного из груженных лесовозов понтон ударился об что то на дне. Был помню вечер четверга. Звонят, объясняют проблему, был МРР( морской речной регистр) осмотрели полузатопленную лодку, и пойдя на встречу ( видимо сунули им барбарысок))), выставили условие: если в субботу утром проблема не решится, они запрещают эксплуатацию данного моста, снимают аппарели, и начнется т,гомотина, обследование, комиссии, тендер на ремонт, минимум на 3 месяца делов. Ну и они звонят мне, любые деньги заплатим, только почини. 4 помпы качали воду не переставая, я по щиколотку в воде заваривал пробоину. С накладкой, длинна повреждения около 200-250 мм. У меня всегда присутствует пачка этих электродов, МГМ-50К, очень помогали при ремонте труб с невозможностью окончательно перекрыть поступление воды, ну и ремонте подобному описанному выше. Сварка выполнялась с помощью аппарата ИНЕМ 200, он имеет огромный диапазон настроек, и в данном случае пригодился режим для целлюлозных электродов, а вот Кемппи отказался работать этими электродами в воде, хотя без воды жгет их за милую душу))). Ну и при сварке в воде сварочная маска не нужна, душу через толщу воды еле видно.7 баллов
-
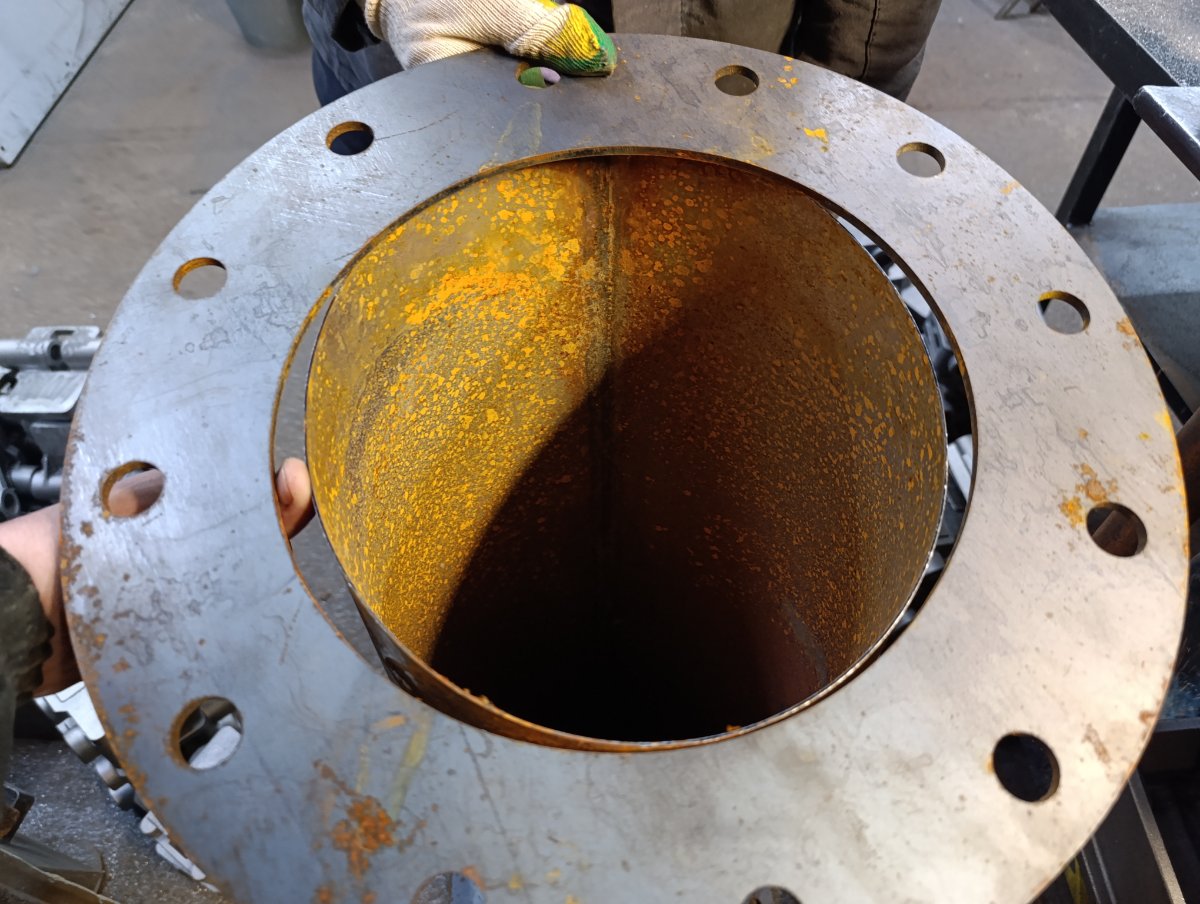
Кто-то каким-то образом капнул сталью на медный индуктор плавильной печи, капли прям вплавились в небольшом секторе медного контура индуктора. Печку остановили, подошли ко мне и спросили смогу ли я исправить недоразумение, сказал, что можно попробовать Пришлось тащить газовый пост в литейный цех, аргоновый баллон с аппаратом, искать длинные рукава, чтобы подключить бормашинку к воздушной магистрали, уже на этом этапе устал Включения вырезал фрезой- шариком изогнувшись в зюзю, думал, что остальную работу за 5 минут сделаю, ага, как бы не так. Этот индуктор очень массивный и прогреть его резаком нереально сложно, и если хоть чуть чуть завтыкаешь при смене резака на тиг-горелку, металл моментально остывает и сварка становится невозможна. Дико употел и задолбался, но все же победил, особенно порадовали литейщики, которые несмотря на мои работы начали рядом заливать металл в формы и пока не начал орать, что брызги раскаленного металла попадают на резиновые шланги газового поста - не остановились, типа, а что такого В общем весело. В следующий раз в такой работе откажу, скажу, чтобы демонтировали этот индуктор и варить его буду только у соседей на трёхфазном аппарате, т.к двух сотки для такой работы вообще не хватает, слишком слаба. Из недавнего, классика конструкторостроения, круглая труба и овальный флянец (как можно было это придумать?)
7 баллов
-
Окантовка титан.
7 баллов
-
Чтобы не быть голословным.
7 баллов
-
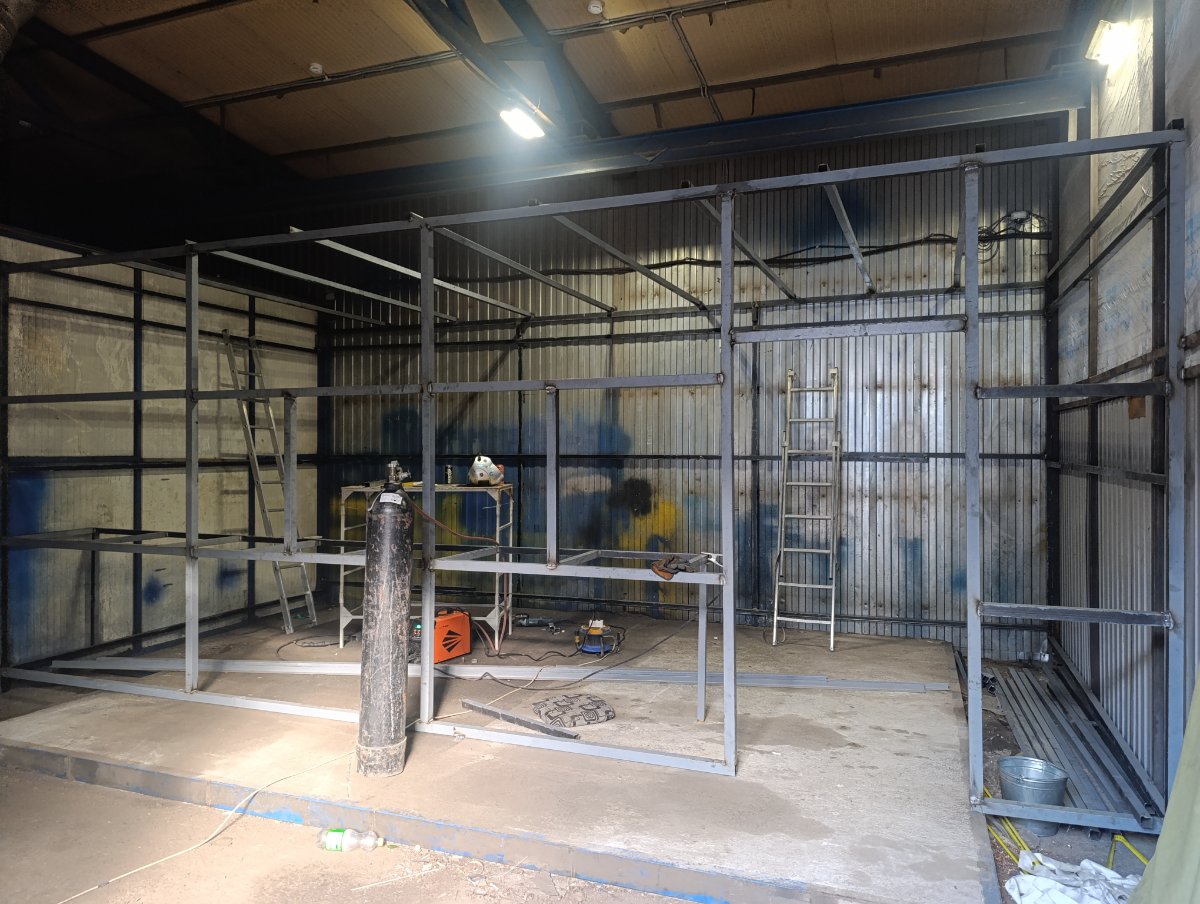
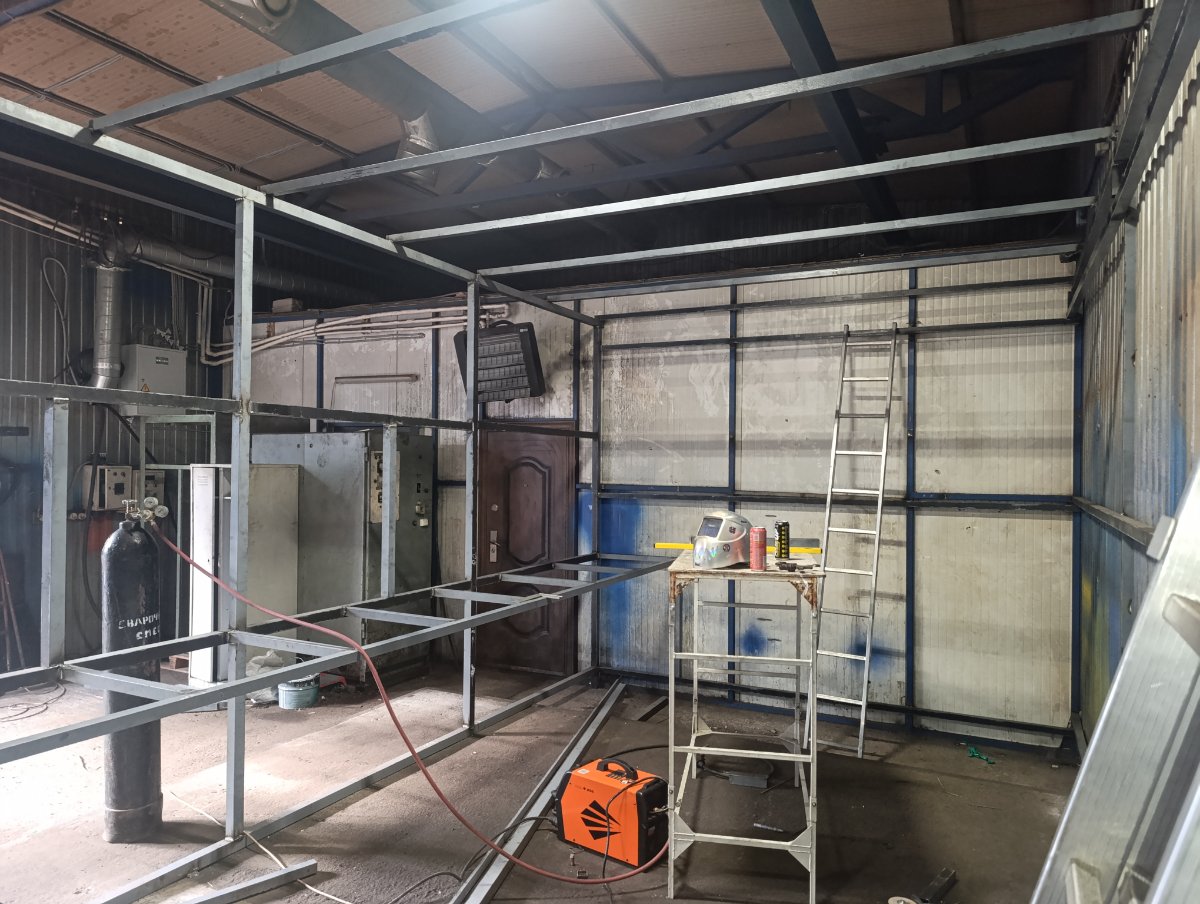
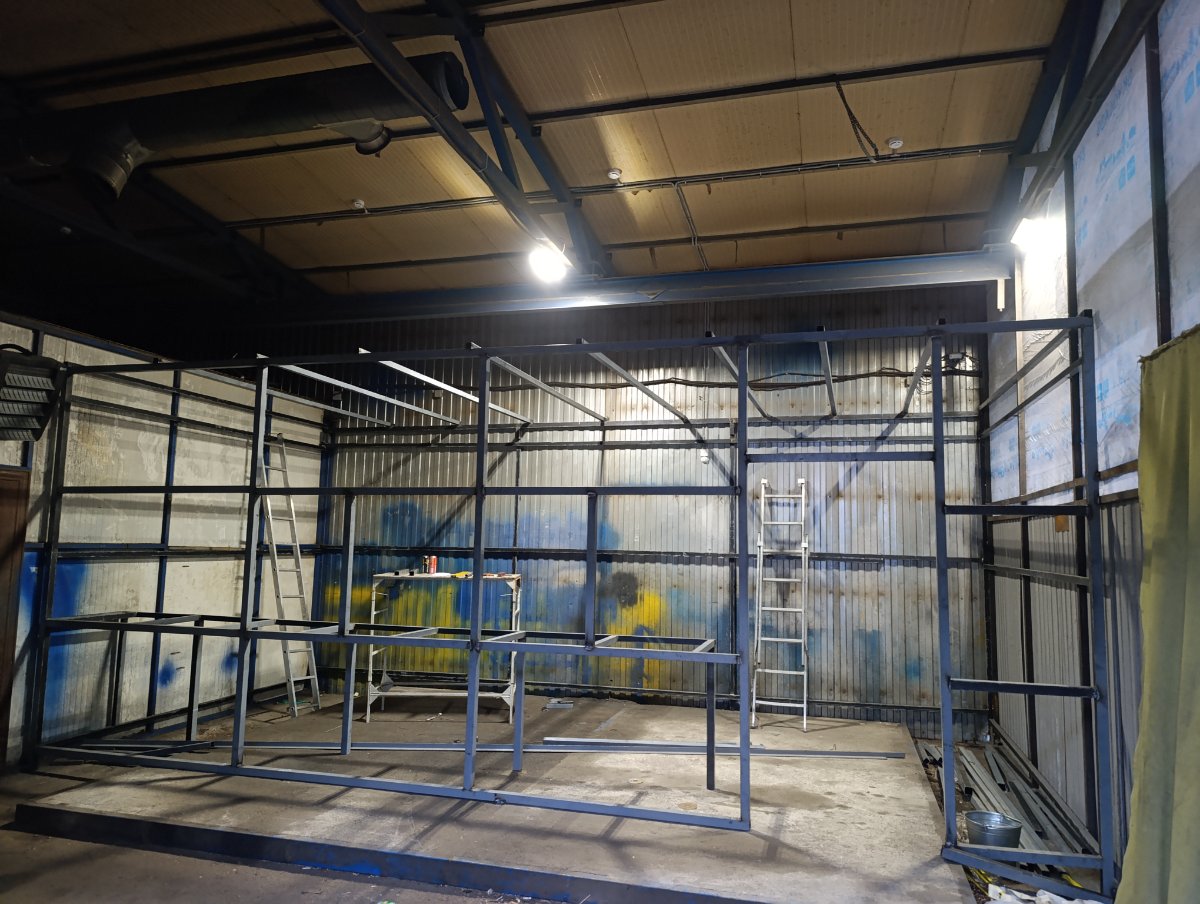
Моя первая металлоконструкция и относительно "серьезная" шабашка на три дня, поэтапно не фотографировал, т.к был весь потный и торопился. Получил несколько хороших уроков, ожогов (залетел подлый шлак в рукав куртки при сварке потолком и прям в подмыху провалился и там и остался ) и полезный опыт. Ближе к концу работы навострился ровно отрезать квадратный профиль отрезным диском и ровно на глаз под 90 градусов стыковать не пожалел, что под эту работу взял полуавтоматик, только РДС было бы сильно дольше, к тому же привезли часть материалов тоньше, чем оговаривалось, речь шла только о толщине 2,5мм, а привезли профиль 40х40х1.5. и 50х50х2.5 Хорошо, что у меня с собой было два аппарата (п/а и ММА), было удобно варить потолочные балки с одной стороны полуавтоматом, с другой ручкой не тратя время на лишнее переставление сварочников. Что я для себя вынес, для таких работ неплохо иметь хотя бы 5 метровую горелку (хотел купить но бабок не было) и сварочные кабели, клеммы массы должна быть магнитными, ушм надо иметь аккумуляторные, а лучше две, под лепесток и отрезной. Дико бесило, что провода путаются, мешаются под ногами и переставлять часто сварочники. Очень не хватало лазерного уровня, с ним было бы в разы быстрее, чем использовать связку уголок + пузырьковый уровень. Так же было бы неплохо иметь пару прожекторов ярких. Ну и столкнулся с ненадёжностью людей, человек который подрядился помогать не вышел в последний день и основание под стол пришлось делать самому. А так в целом интересный опыт, по затратам на самом деле немного вышло, полбаллона смеси, четверть пачки электродов, катушку проволоки на 5кг полностью не смог потратить. Смарт миг 200 мне очень понравился, шустро варит точками, с профилем им работать одно удовольствие, z203, тоже хорош, на токе 50а сплошным швом работал тройкой, дуга в рутиловом шлаке не захлебывалась и не прожигала тоненький металл, проваривая его. Текмен 740-ой отлично себя показал, очень удобно в нем работать в условиях плохой освещенности из-за 2 дин в незатемненном состоянии. Было бы очень интересно поработать с более крупными конструкциями. Размер этой довольно скромный - 7х4х3 метра.
7 баллов
-
7 баллов
-
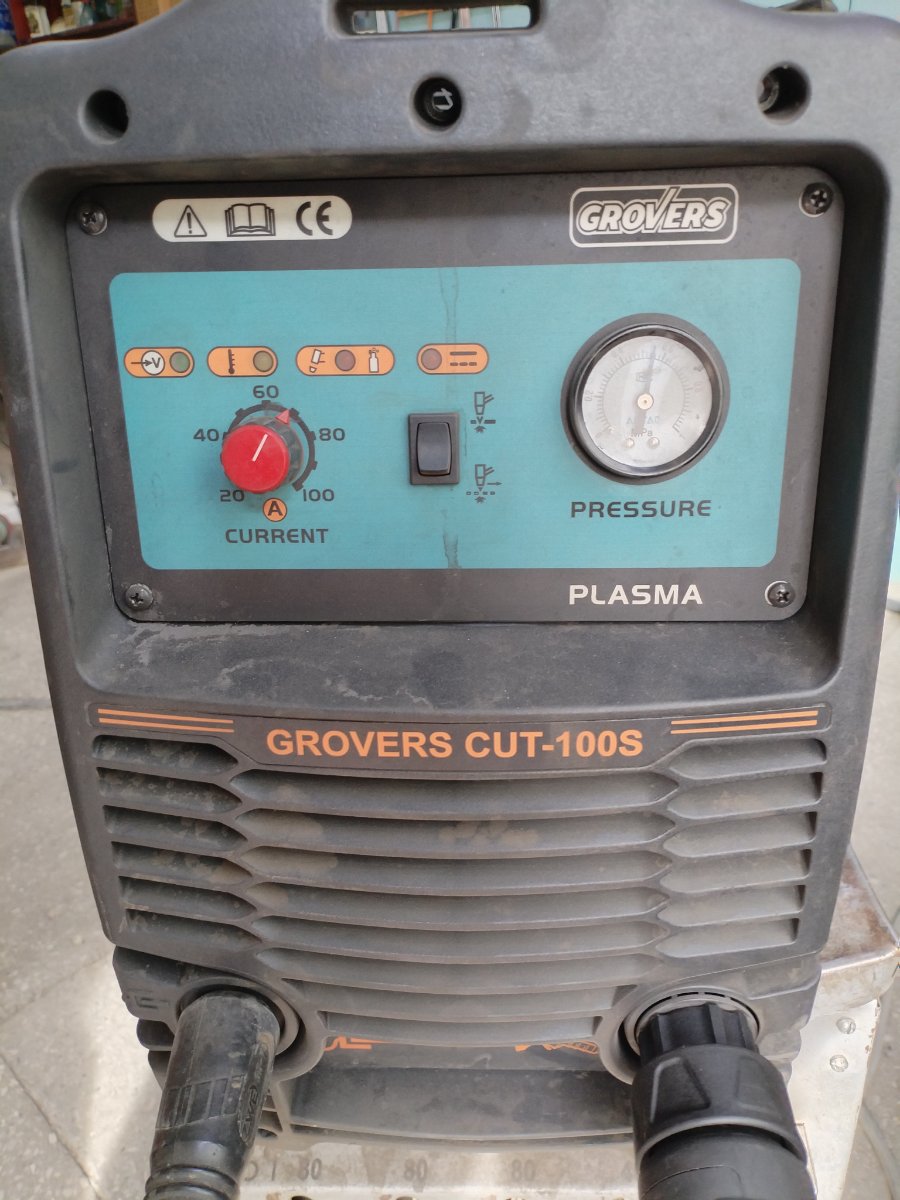
GROVERS CUT-100. Постоянное мигание цепи защиты. Плазмотрон прислали новый, но с ним такая же история. По грязи осциллятором вышибло несколько компонентов в плате управления.
7 баллов
-
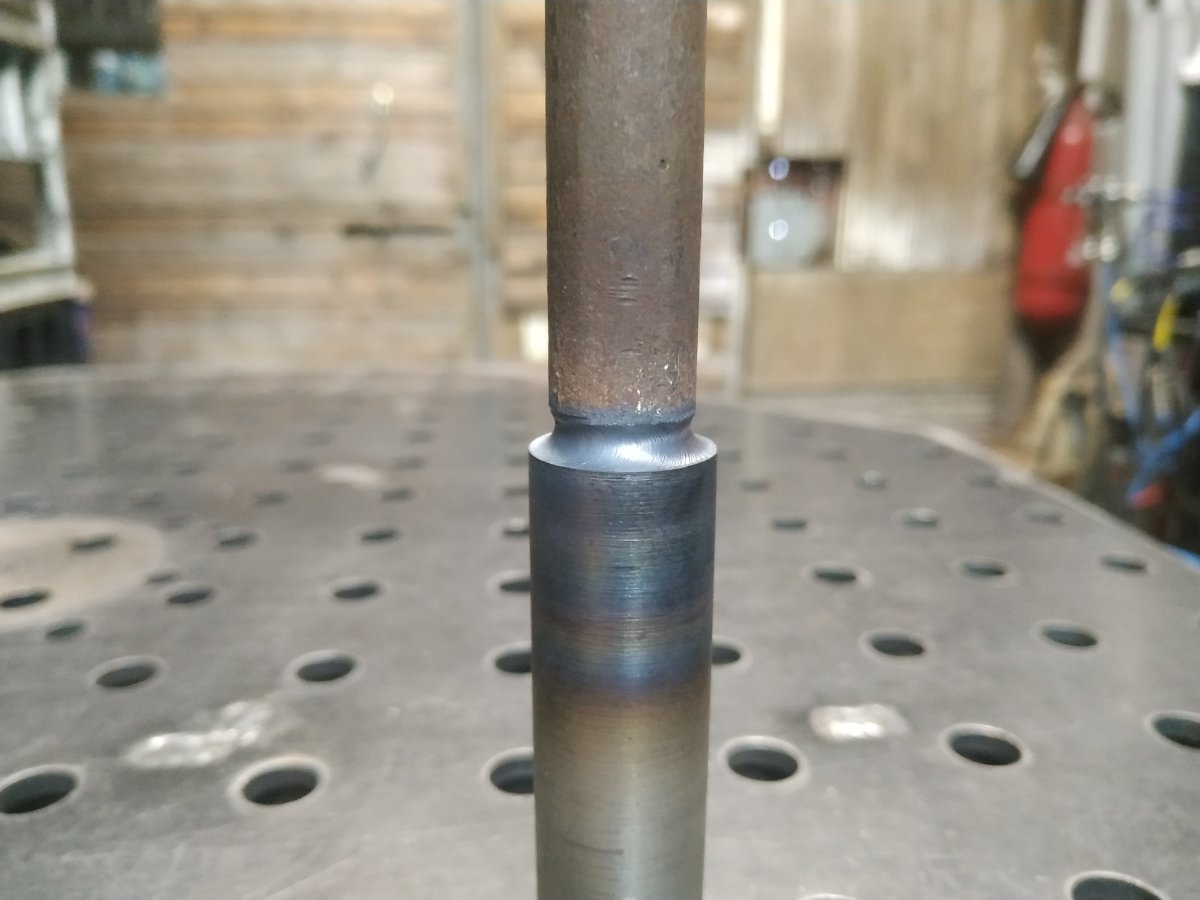
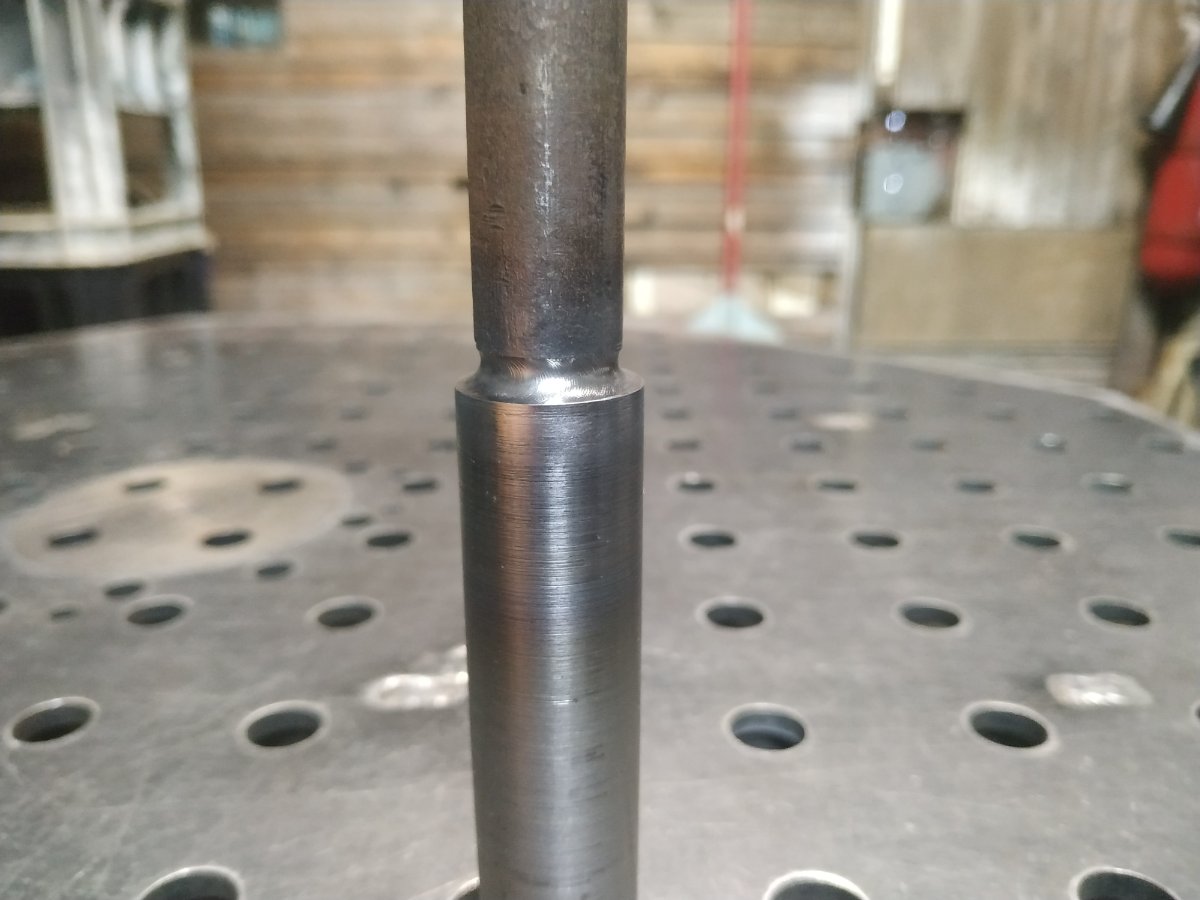
Простые вещи сложным способом (чтобы сварной шов не протачивать). Труба: нержавейка, 19х1,5. Вставки: черная сталь (вот так захотелось); итоговый цвет - оксидирование промасленное. П.С. Удлинитель линейки для замера колеи автомобиля для сход-развального стенда. Стенду тридцать лет, за это время колея у бибик заметно подросла, штатного расхода линейки уже не хватает.
7 баллов
-
Новая работа,новые машинки
7 баллов
-
Так как кушать надо каждый день, устроился на вторую работу.. Машины-ЭВО 200АСDC,кетайский линейный полуавтомат на 350А, в процессе доставки Эво 350АСDC с БЖО и телегой и ЭвоМИГ500Про Ал.Будем жить... асдс
7 баллов
-
Ещё одну вакуумную камеру собрал.
7 баллов
-
немного сварки: было, промежуточный итог и в итоге. Отверстие под крепление, без сверловки, в промежуточном итоге, подправил "кукурузой".
7 баллов
-
Анна868686 Купите мужу Сварог Реал МИГ 200 N24002. Они есть только с горелкой в комплекте, есть ещё и с маской. Есть рыжие, есть чёрные. Это не принципиально. Ему хватит с головой и для ММА и для МИГ. Это проволокой и электродом сваривать. Аппарат без всяких контроллеров, ремонтопригодность высокая. Сварочные свойства очень хорошие. Пусть он немного дороже других, но есть за что. Единственное, что нужно со всеми такими аппаратами делать, так это периодически продувать от пыли, особенно металлической. Это я Вам как ремонтник сварочников говорю.7 баллов
-
Даже роботы за еду не работают больше ) робот.mp47 баллов
-
Старая работа,но вспомнить не мешало бы..Чем сложнее работа,тем она интереснее. Сложность здесь, это не сварка,а плоскость в допустимое значение.. Это небольшая част измерительного инструмента,который надо иметь дли работы.
7 баллов
-
Послушайте, мож умерим пыл. Ну нет реально столько плохих отзывов на данный аппарат, сколько их придумали. Тем паче по сравнению с количеством проданных. Заметьте, я ни в одной теме не охаиваю сварочное оборудование других фирм. И даже в личке. Говорю, что каждый аппарат найдёт своего покупателя, для которого он подойдёт по нужным параметрам. Очень многие про российское оборудование также думают. Хотя лично я был на производстве Эвоспарк и желаю (от всей души) им развития и процветания. Спросите у Петра с Казахстана. Я ему полностью обновил старую машину на новую. Пост от 13 апреля 23 года. Меняется управление, панель и некоторые изменения в номиналах силовой платы. И это не раз делалось. https://websvarka.ru/talk/topic/5131-grovers-wsme-200-acdc-pulsed-tig/page/28/#elControls_493357_menu Вот с этим соглашусь безоговорочно. Я всегда говорил, что друзей нигде за рубежом нет. Есть только временные совместные обоюдовыгодные дела. По Китаю покатался, посмотрел...7 баллов
-
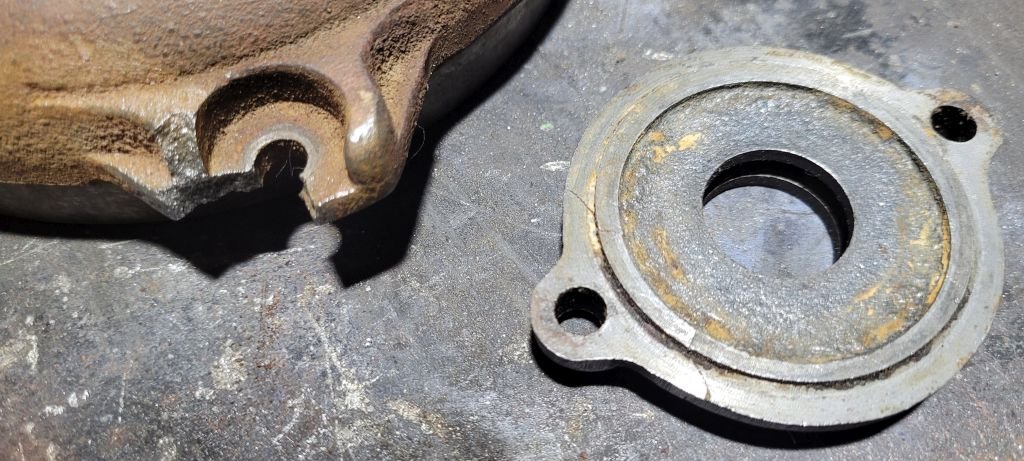
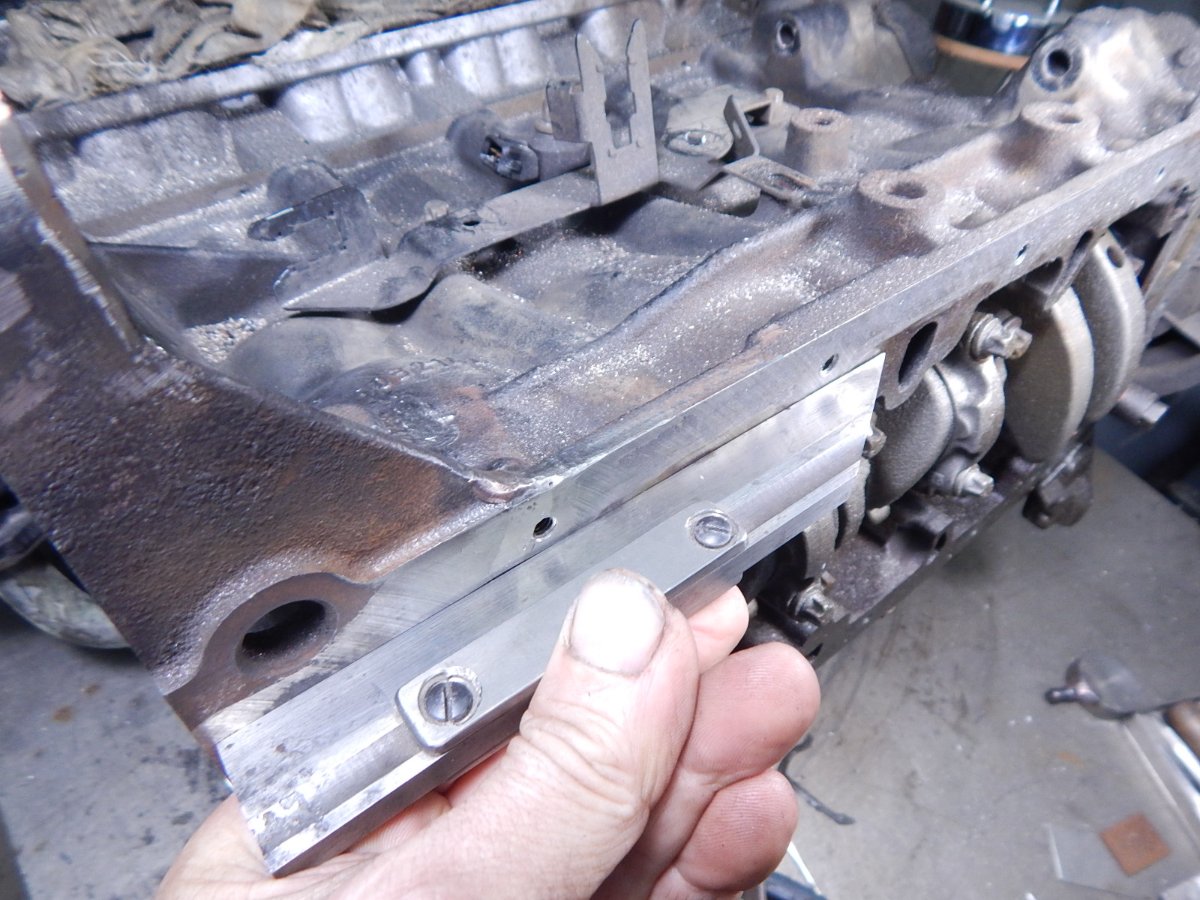
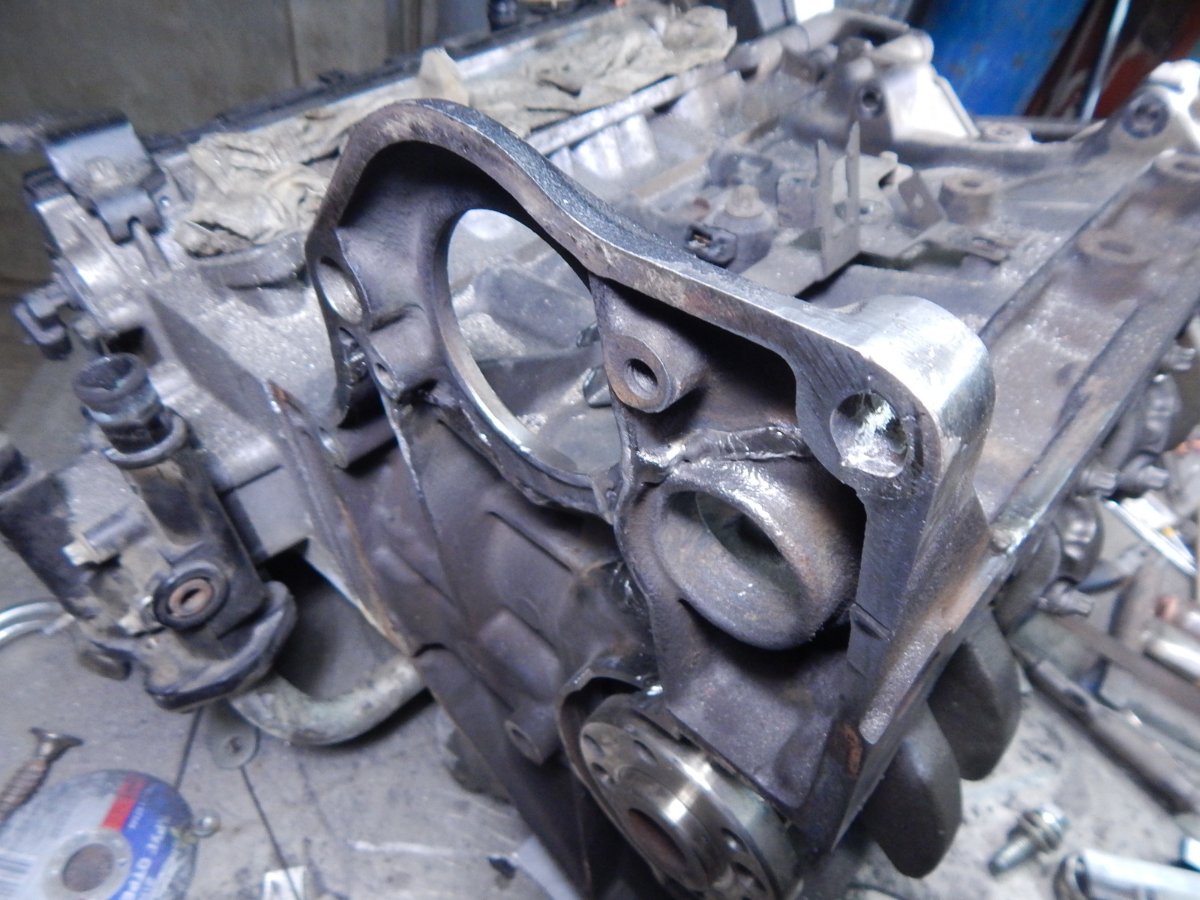
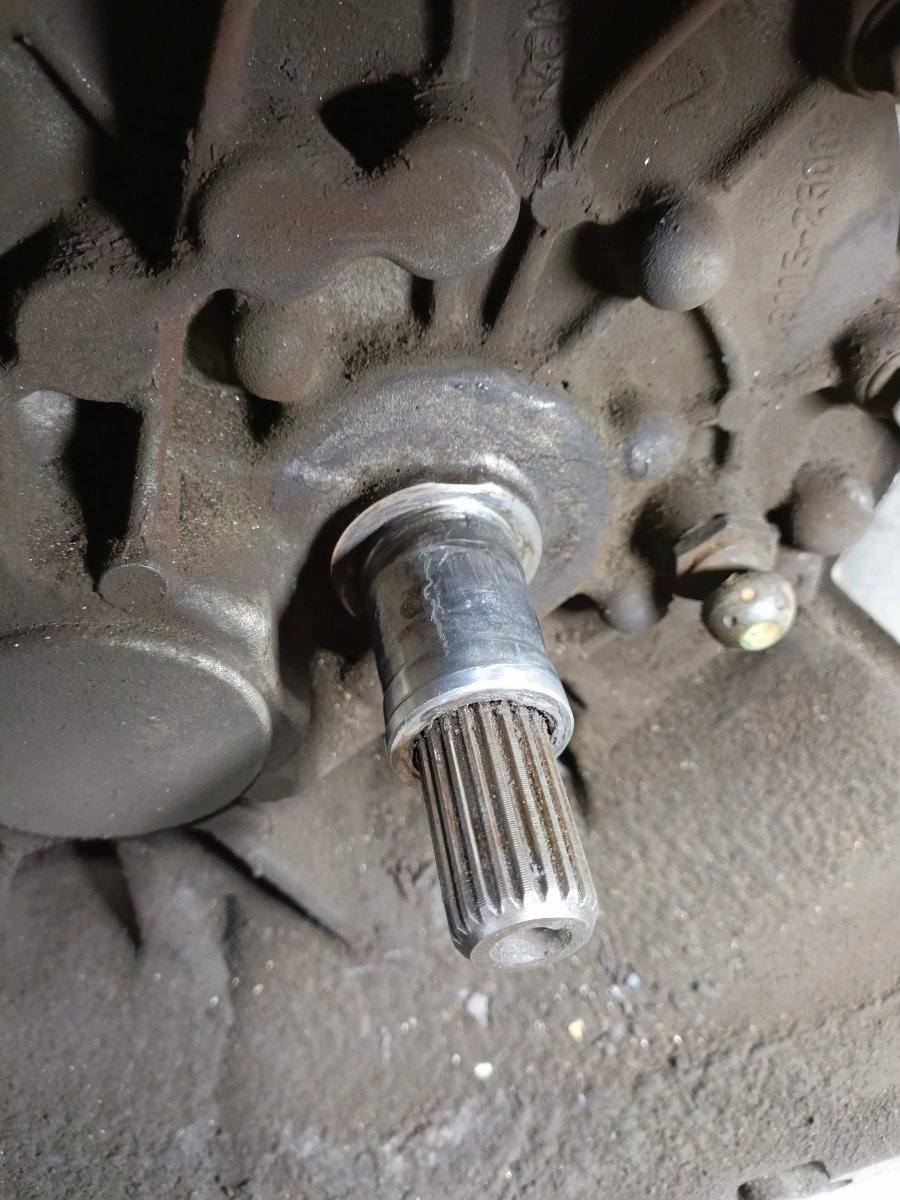
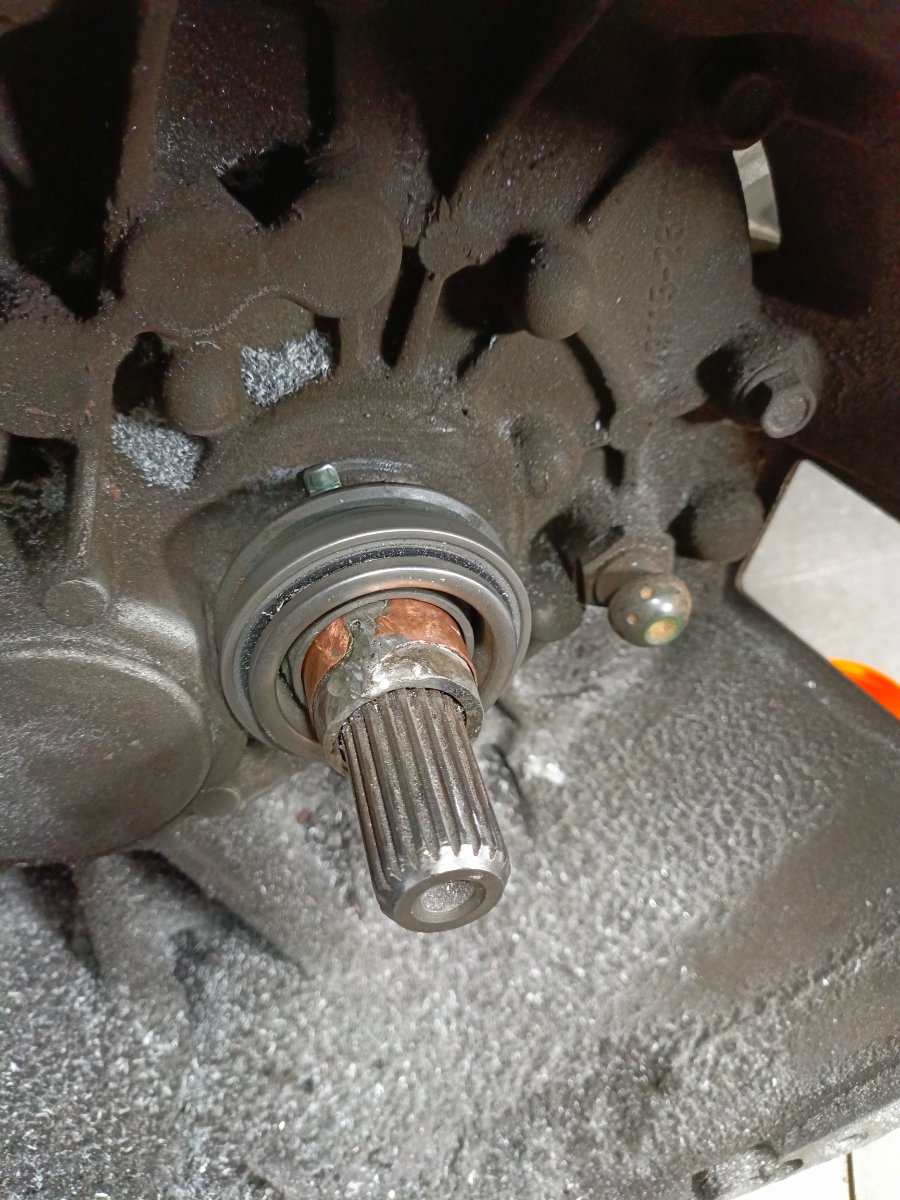
Коробка Солярис. Износ направляющей выжимного подшипника.Чтобы согнать машину с подъемника,пришлось на выработку наложить медную накладку и припаять кастолином 192. Дичь еще та,но выбора нет-поработает или сразу накроется...это всем понятно.Когда с этим сталкиваешься,следует временное возможное решение,а потом приходит понимание,как это надо делать. Можно наплавить слой,но сложно-мешает корпус подшипника,но лучше выточить втулку направляющую /центрирующую на шлицевую часть вала с занижением на 2мм на сторону от номинала по внешнему диаметру.Из ст45 изготовить кольцевую фрезу/корончатое сверло с внутренним диаметром втулки(с соответствующими допусками.Нарезать зубья,закалить режущую часть,нагрев горелкой в воду.Прогнать диаметр-материал мягкий,делается это без каких-либо проблем.Выточить втулку из стали и посадить ее на место,можно нагревом,можно с соответстующими допусками.Поверхность втулки обработать. Внутреннее кольцо выжимного -пластик. В случае чего можно развернуть соответстующей разверткой... и будет она жить долго и счастливо,а не искать по разборкам и магазинам корпус корпус коробки .
7 баллов
-
Совершенно верно, 430, и она перегревалась от дурацкой конструкции котла, сейчас даже с наддувом, труба не краснеет, я специально раздобыл ( у знакомых выпросил) сушейших берёзовых дров, набил котел, и разогнал его практически до закипания, с наддувом, труба дымохода осталась черного цвета, цифры на табло датчика температуры стали работать как на секундомере, прямо радуюсь глядя на это, дров пошло в половину меньше за день, мне бы урановые стержни раздобыть, воткнуть их в котел, и перейти на паровое отопление, попутно генерируя энергию, и продавать ее на соседние пилорамы7 баллов
-
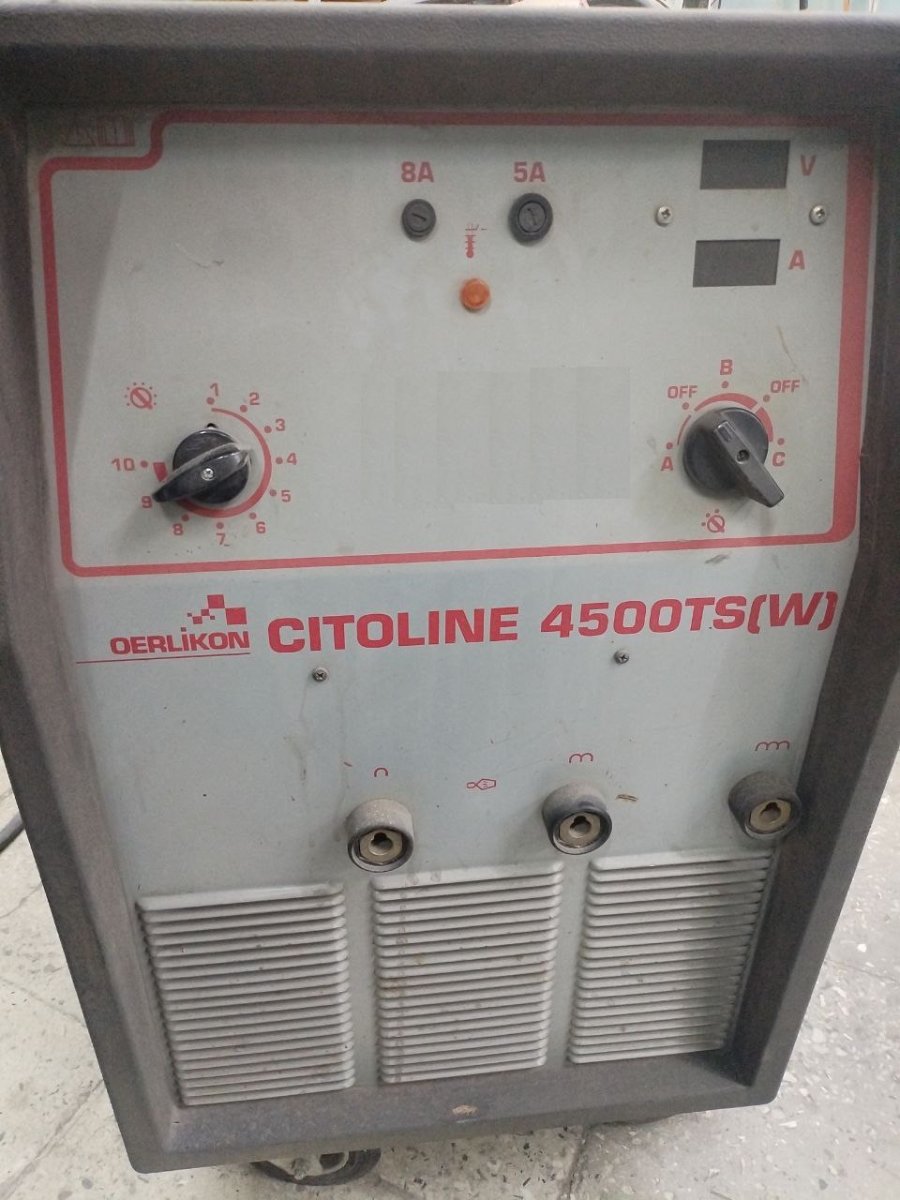
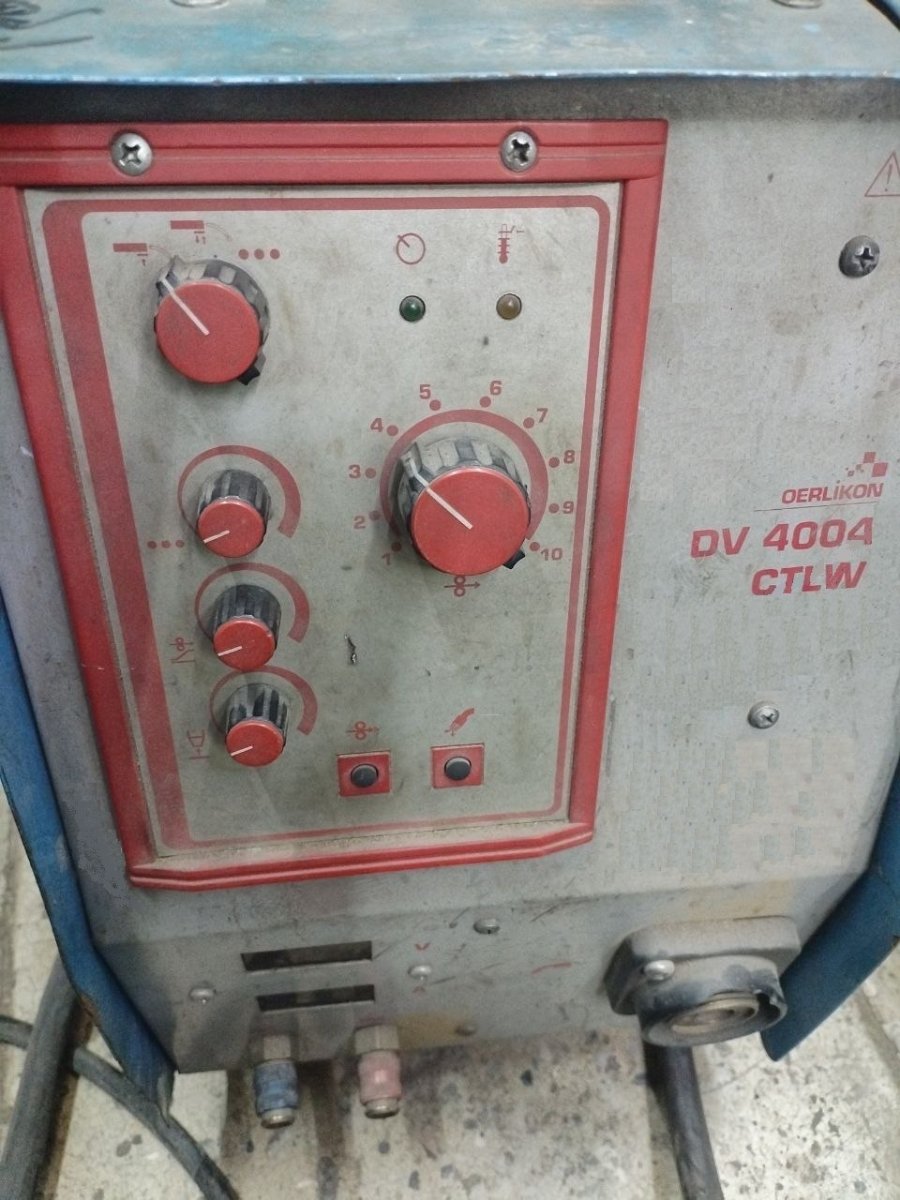
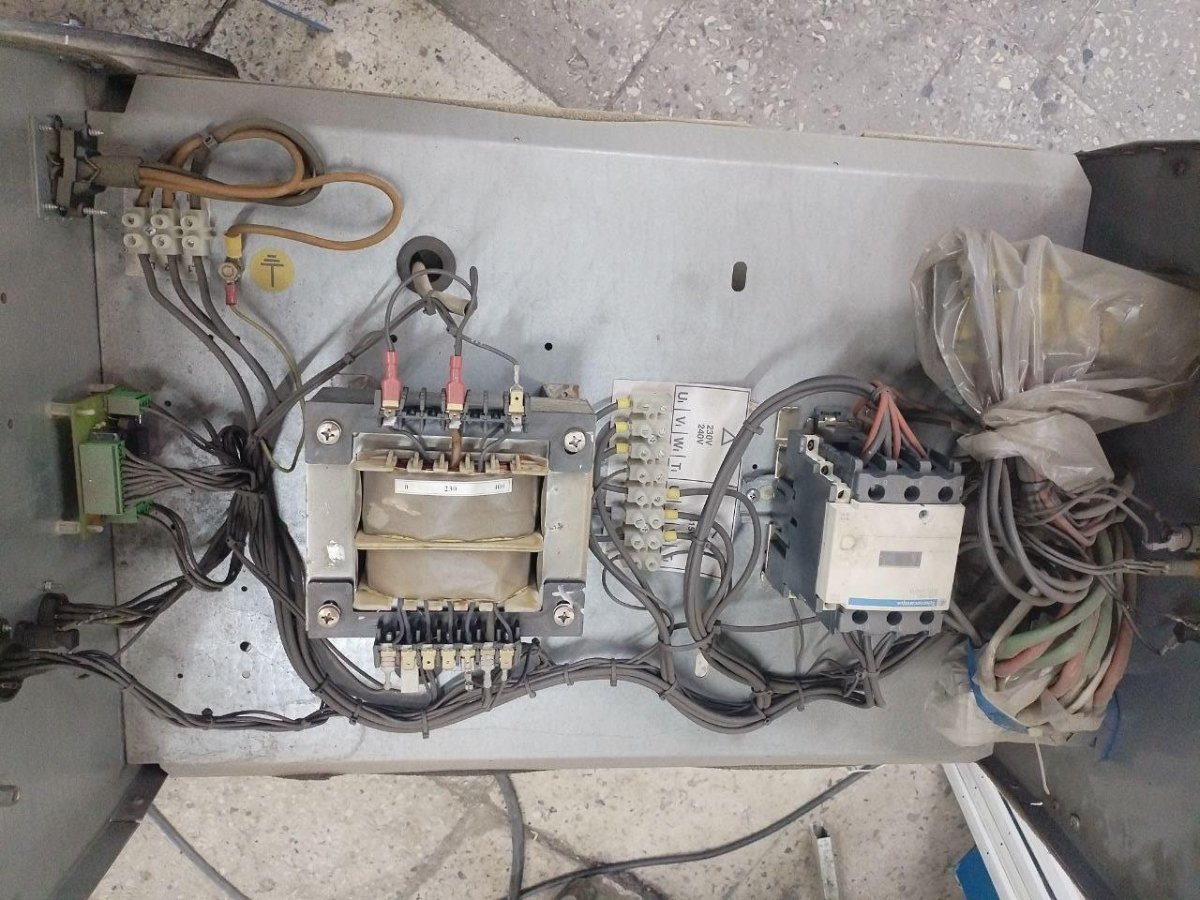
Довольно редкий аппарат в России. OERLIKON CITOLINE 4500 TS. Делали для них словаки. По тем же технологиям, в своё время, чехи тоже делали. Мне они очень нравятся. Мощные, надёжные аппараты. Как раз для тяжёлой промышленности. Тут немного хандрила плата управы и клапан. Последний под замену.
7 баллов
-
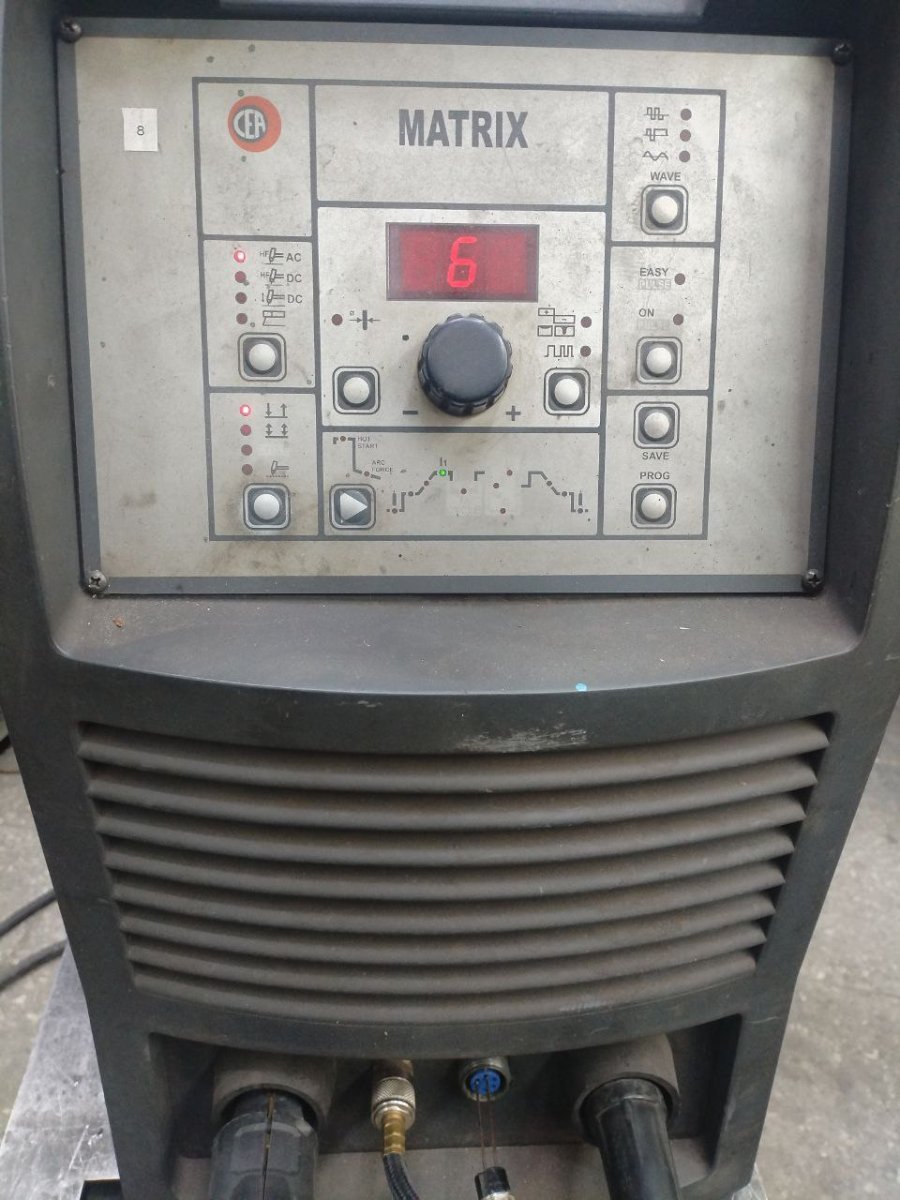
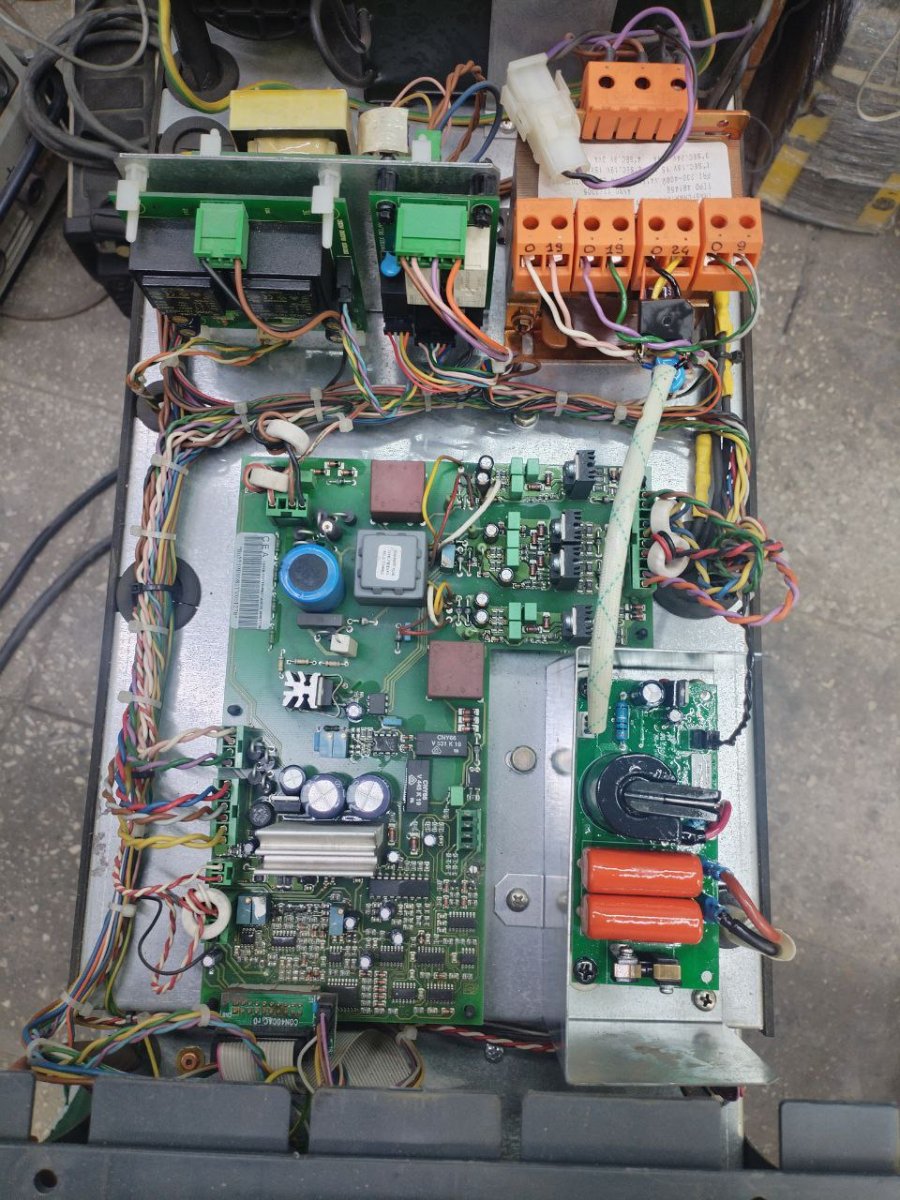
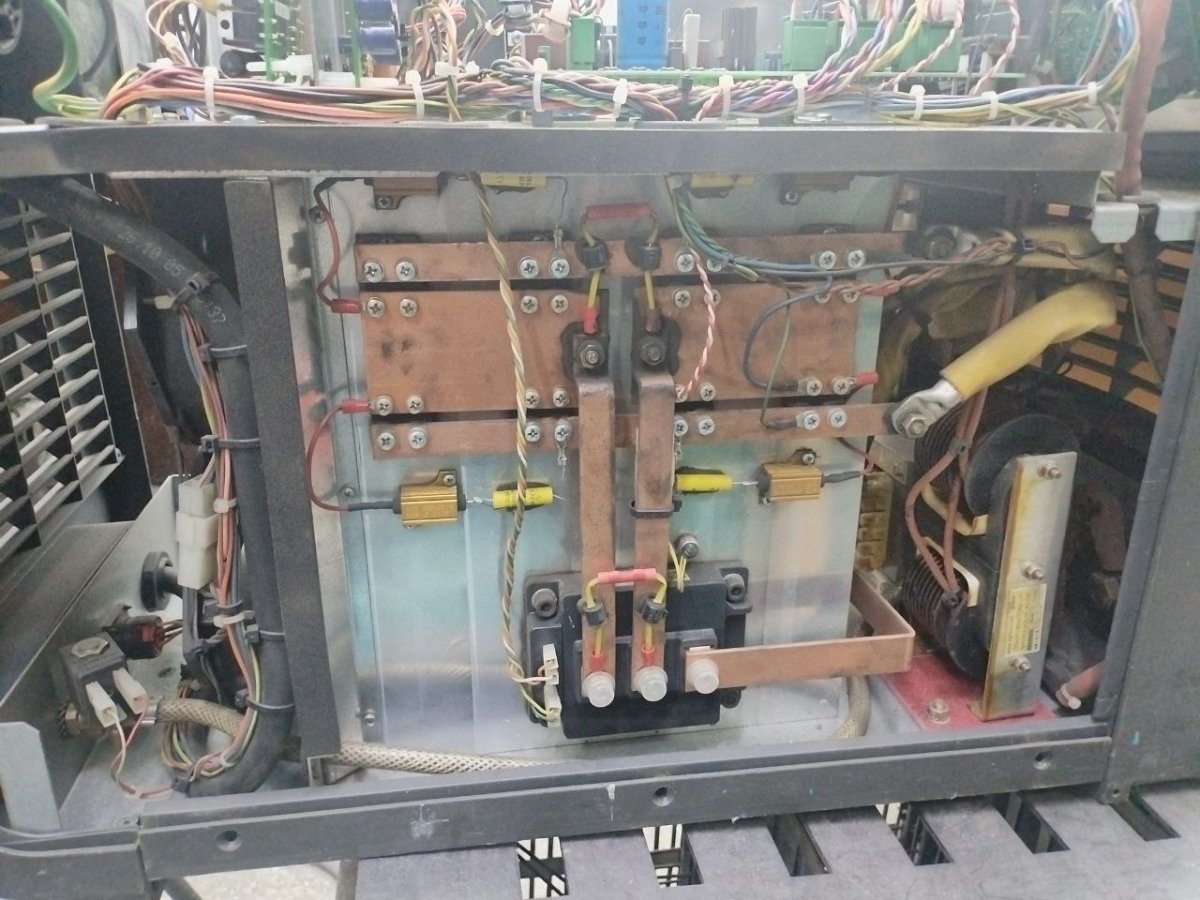
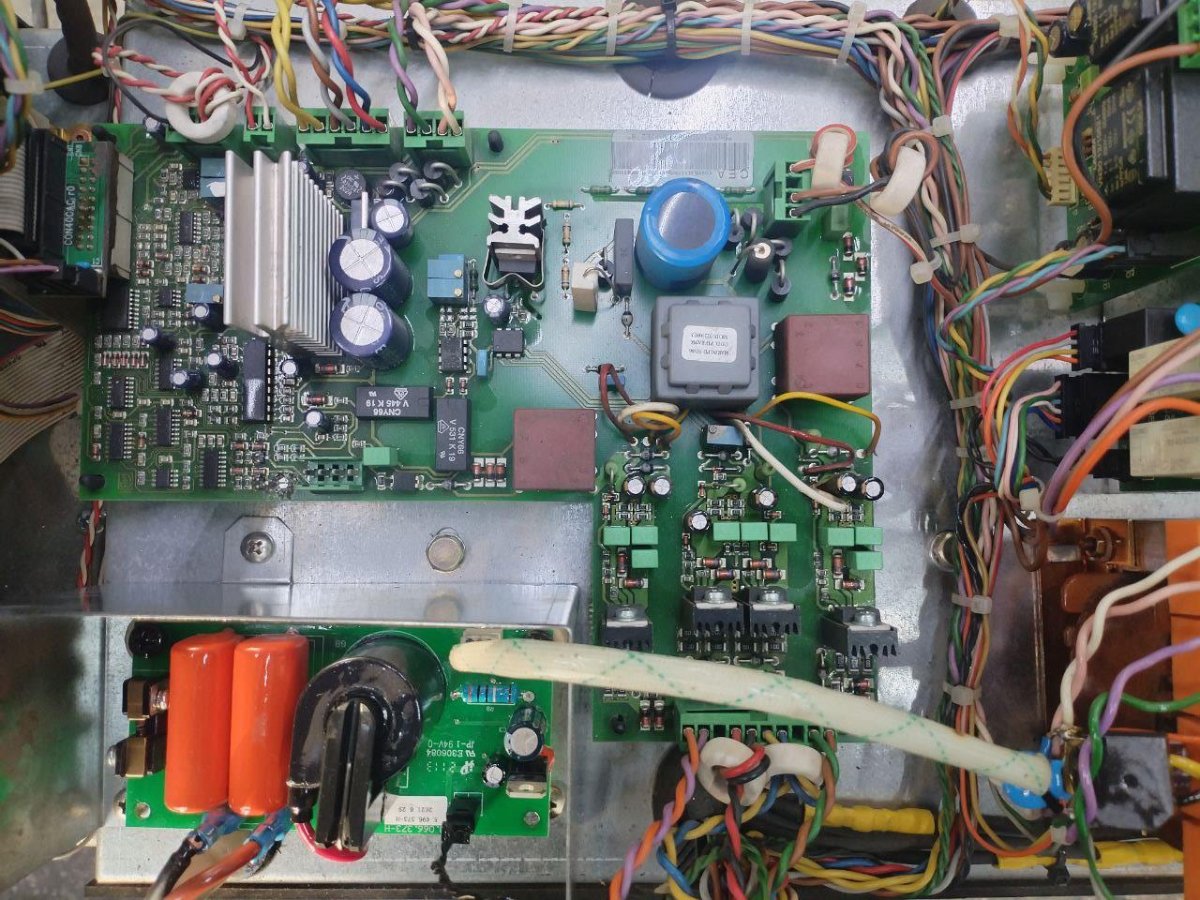
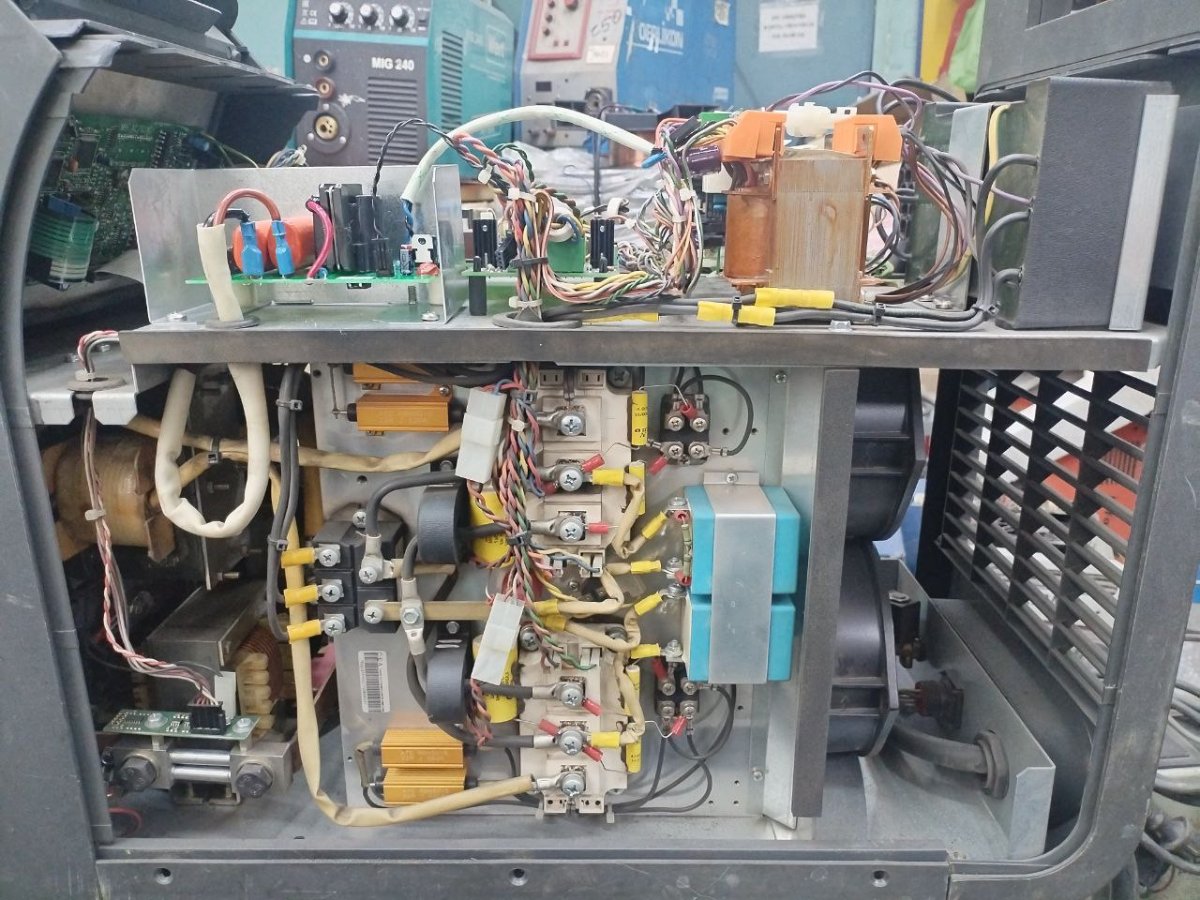
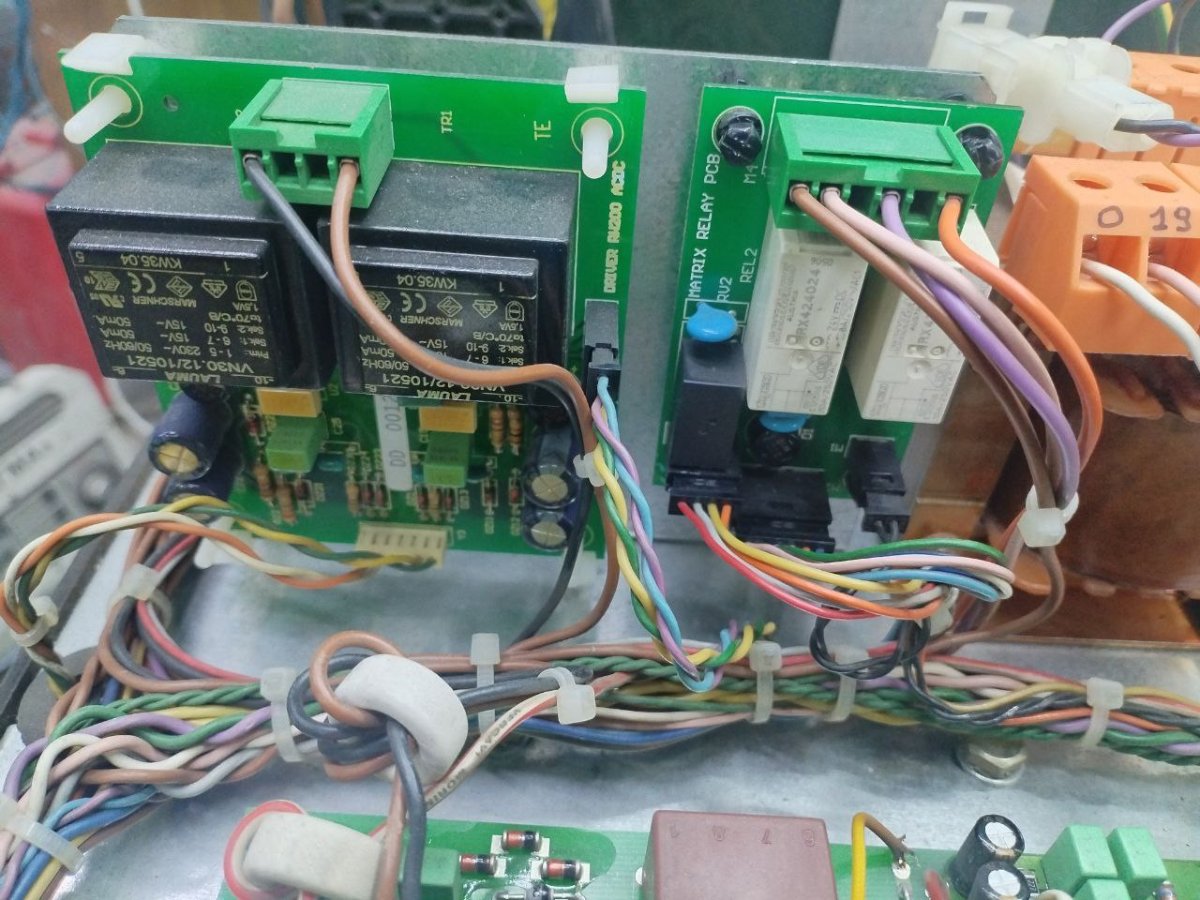
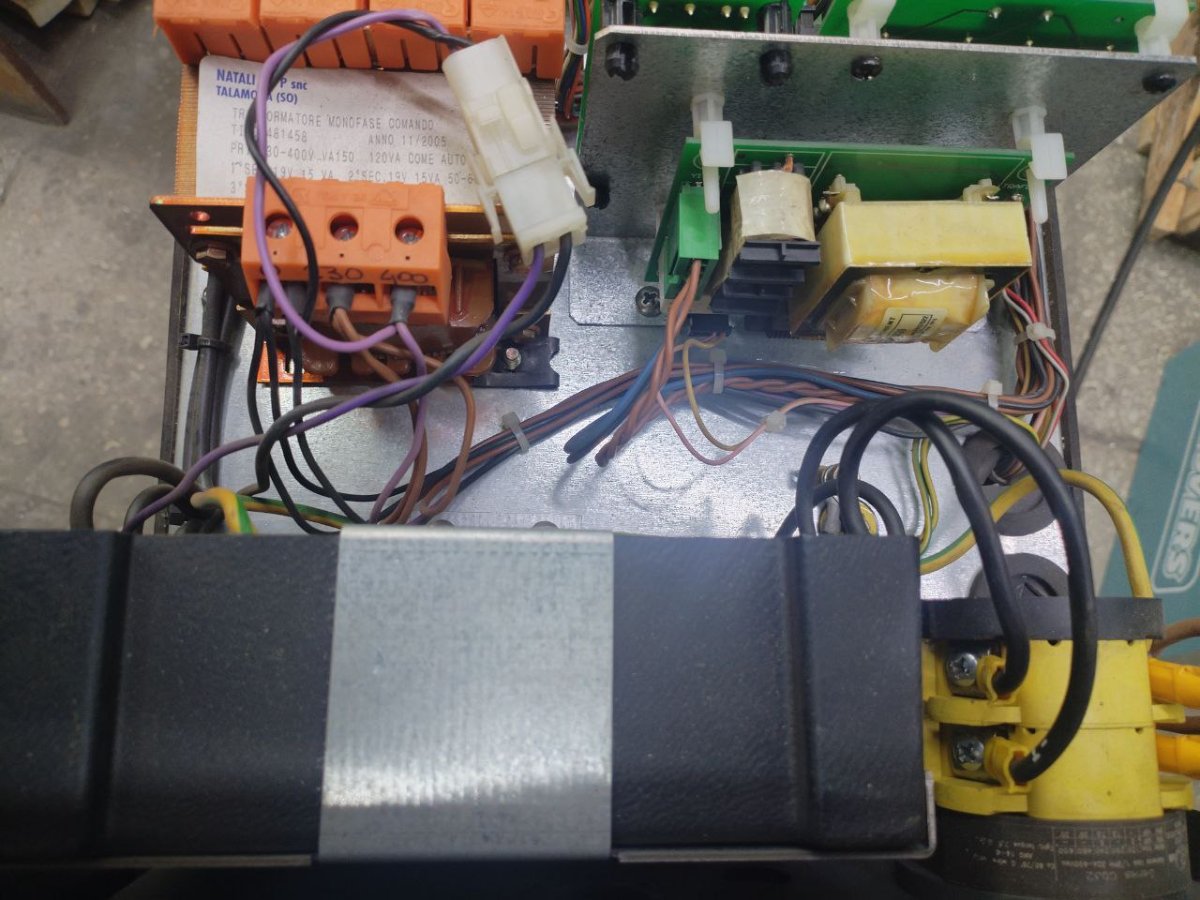
Спасибо за столь лестные высказывания. Хотя чем больше знаешь, тем больше понимаешь, что мало знаешь. Аргонка СЕА MATRIX 400 AC-DC. Люблю эту фирму почему-то. Досталась опосля известных ремонтников. Правда я и сам с ней поломал голову, пока не нашёл выход. У неё после некоторого времени переставал работать осциллятор. Хотя у меня он работал долго и исправно, но у хозяев ... проявлялась опять та же история. Переделал аппарат, установив другую плату осциллятора, не зависимую от напряжения ХХ. Поставил от Гроверс 200W AC-DC. Запитал от дежурного транса самой аргонки, профильтровал питание. Переделал управление немного. Ну и саму плату осциллятора тоже малость модернизировал. Получилось очень даже удачно.
7 баллов
-
Корпус ТНВД мелкого погрузчика. В чем сложность сварки? Если бы можно было разделать трещину полностью или хотя бы на 3/4,то сварка бы затруднений не представляла.Разделать трещину нельзя,так как можно провалить шов,что и произошло в одном мест-пришлось гравером с алмазной насадкой выбирать провал. Трудность заключается в том,что удалить "грязь" сложно-она все время лезет в шов. Мыть и выжигать тоже особого смысла нет. Простенькая сварка,но повозиться надо...
7 баллов
-
У кого то сегодня день ног, а у меня день алюминия и латуни Забавляет такое явление как парейдолия, иногда разделка или отметки отк складываются в забавные рожицы, типа детальки просят их спасти
7 баллов
-
По буржуйскому стандарту AWS электроды УОНИ 13/55 относятся к типу E7016 , а ОК 48.00 к типу E7018. Это обозначение расшифровывается так Е - электроды (electrodes) 70 - прочность наплавляемого металла в ksi (килофунт на квадратный дюйм), 70 ksi ~ 480 Мпа 1 - положение при сварке 1- означает все позиции 8 - тип покрытия и полярность. 8 - покрытие основное низководородное с железным порошком. Полярность AC и DC+. 6 - покрытие основное низководородное. Полярность AC и DC+.6 баллов
-
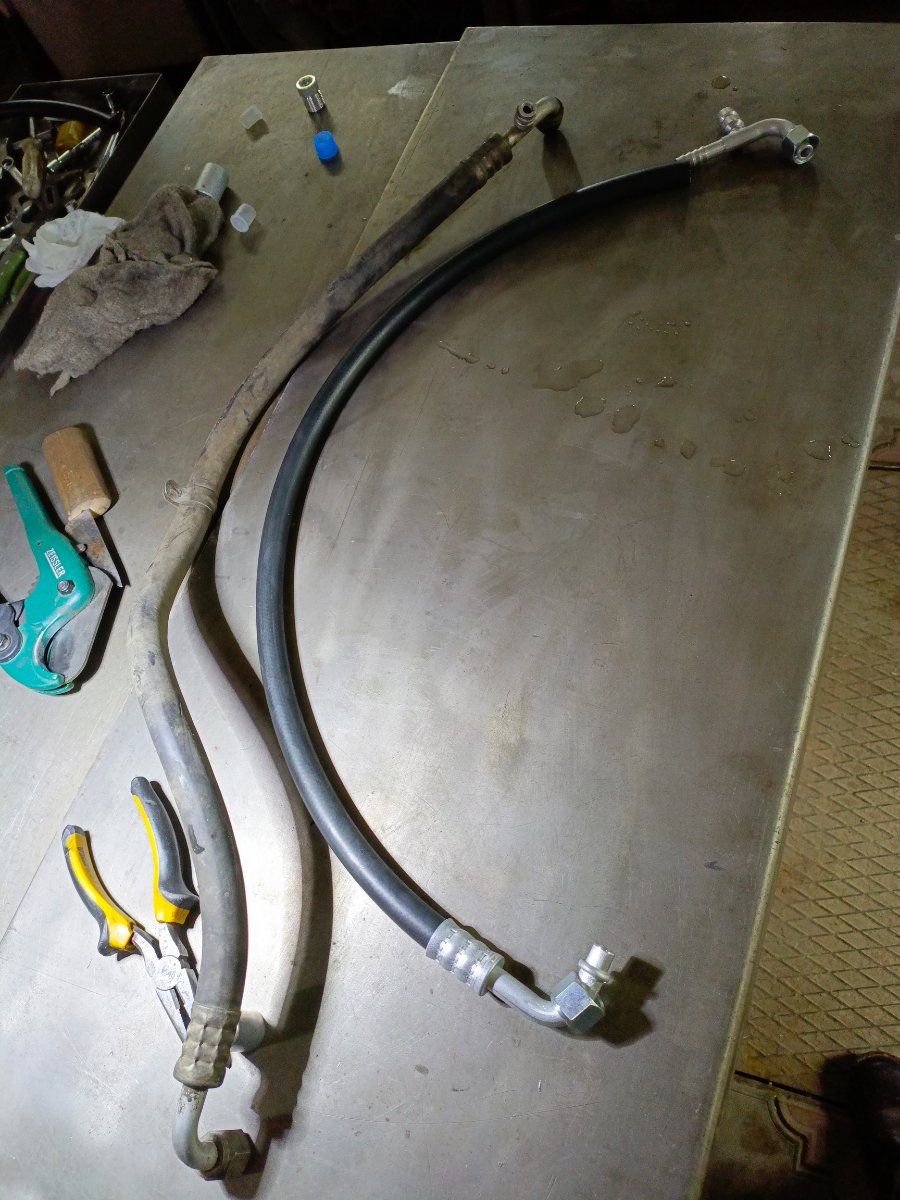
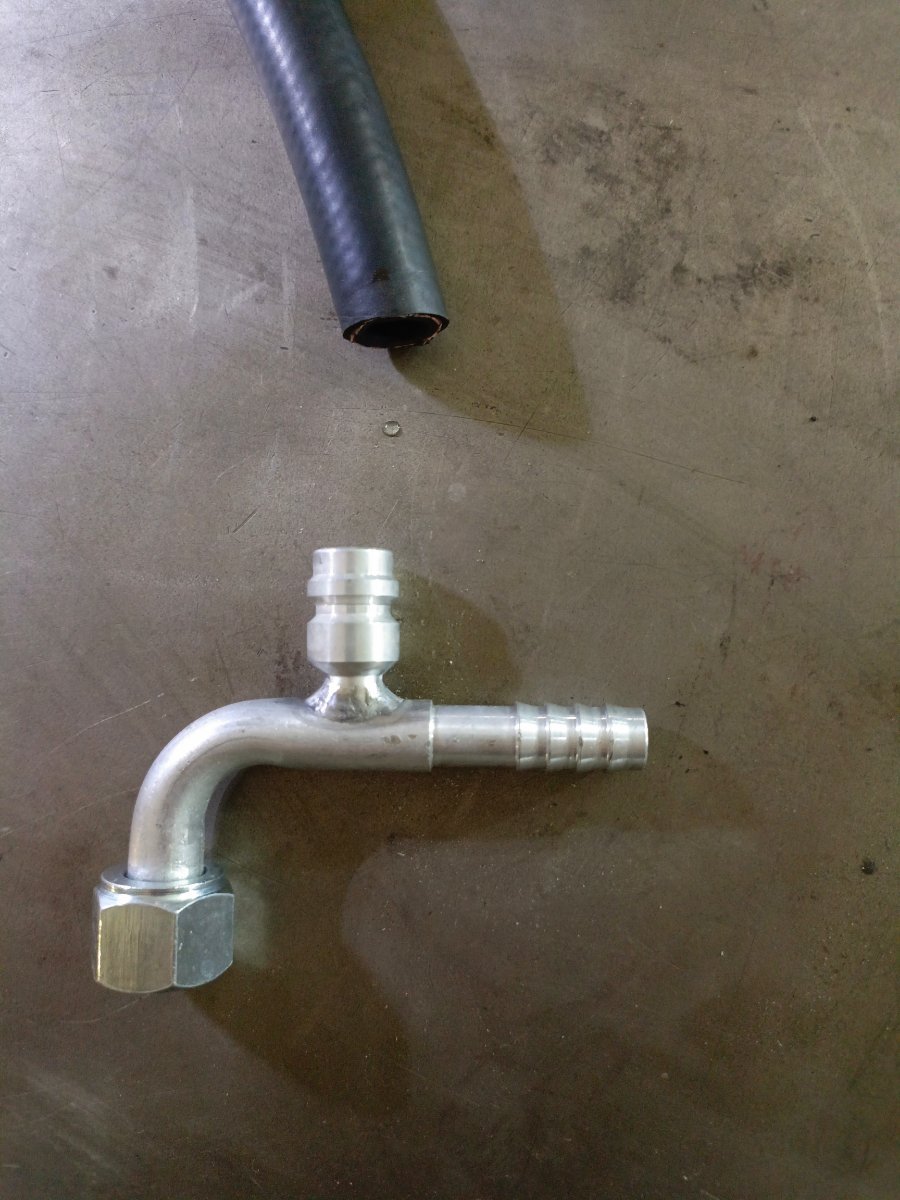
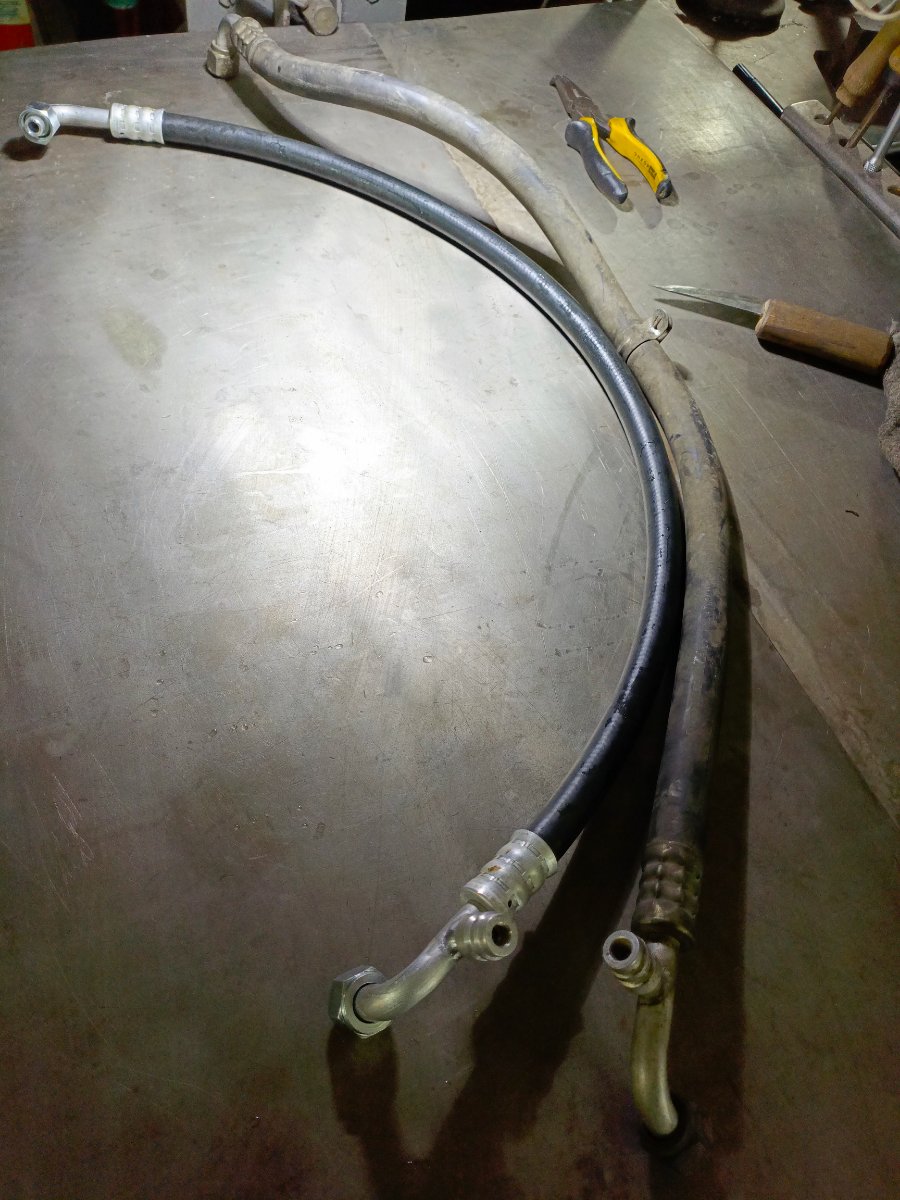
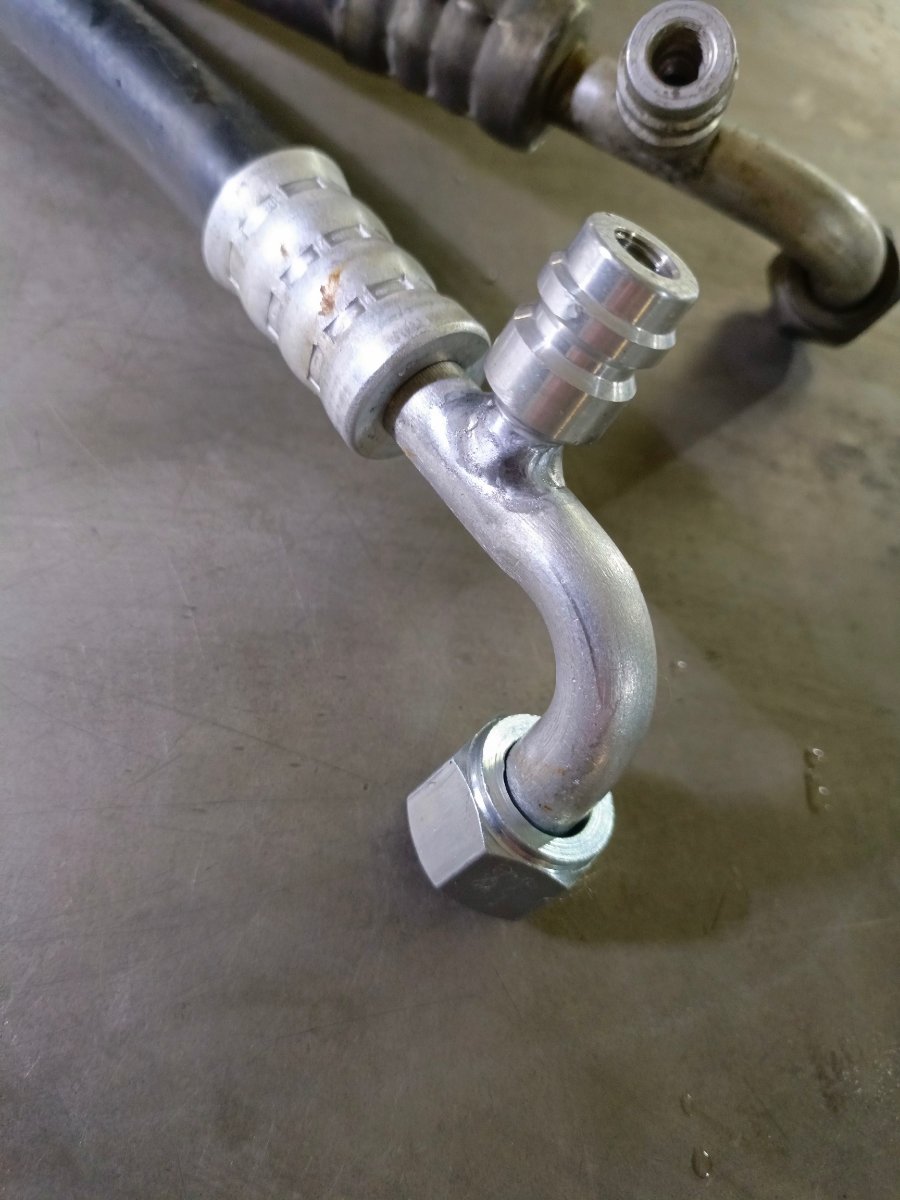
К тому,что продается на маркетплейсах. Допустим,нужно изготовить новую трубку. Делается это очень просто,но вместо трубки для фреона можно поставить что-нибудь дешевое маслостойкое тысячи за полторы. В этом случае поставлена качественная трубка,только порт лень было паять,поэтому сварка. А так не отличить от заводской.
6 баллов
-
в современных реалиях, 3D принтер, сильно мне помогает. Готов ли клиент за это платить ... Но для себя много чего сделал. По работе, то же есть реализация. Пластик с дополнением карбона, очень хорош. Крышку под охлаждения двигателя в выходные напечатал для того электро мотора, что подваривал на прошлой неделе. Осталось покрасить и можно начинать собирать. После надо будет еще вентилятор спроектировать и распечатать.
6 баллов
-
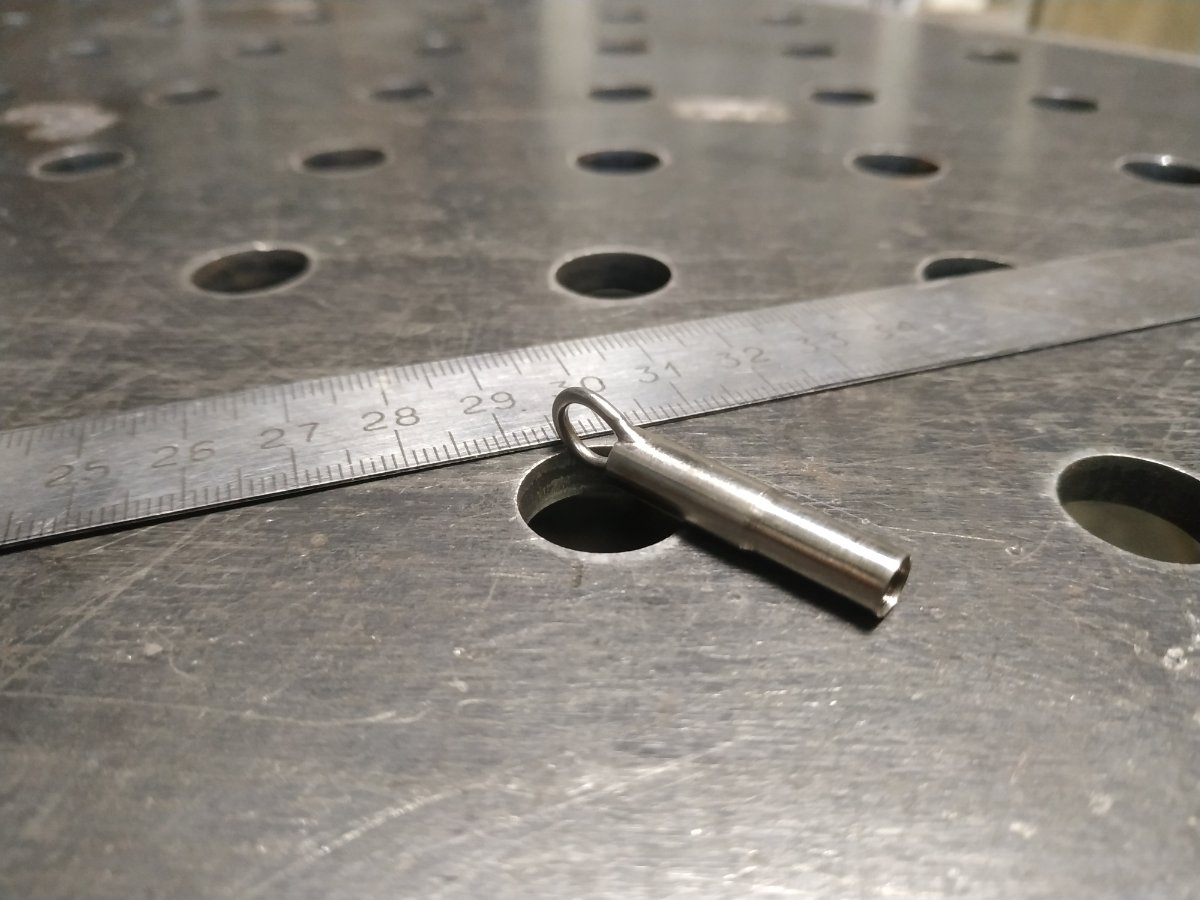
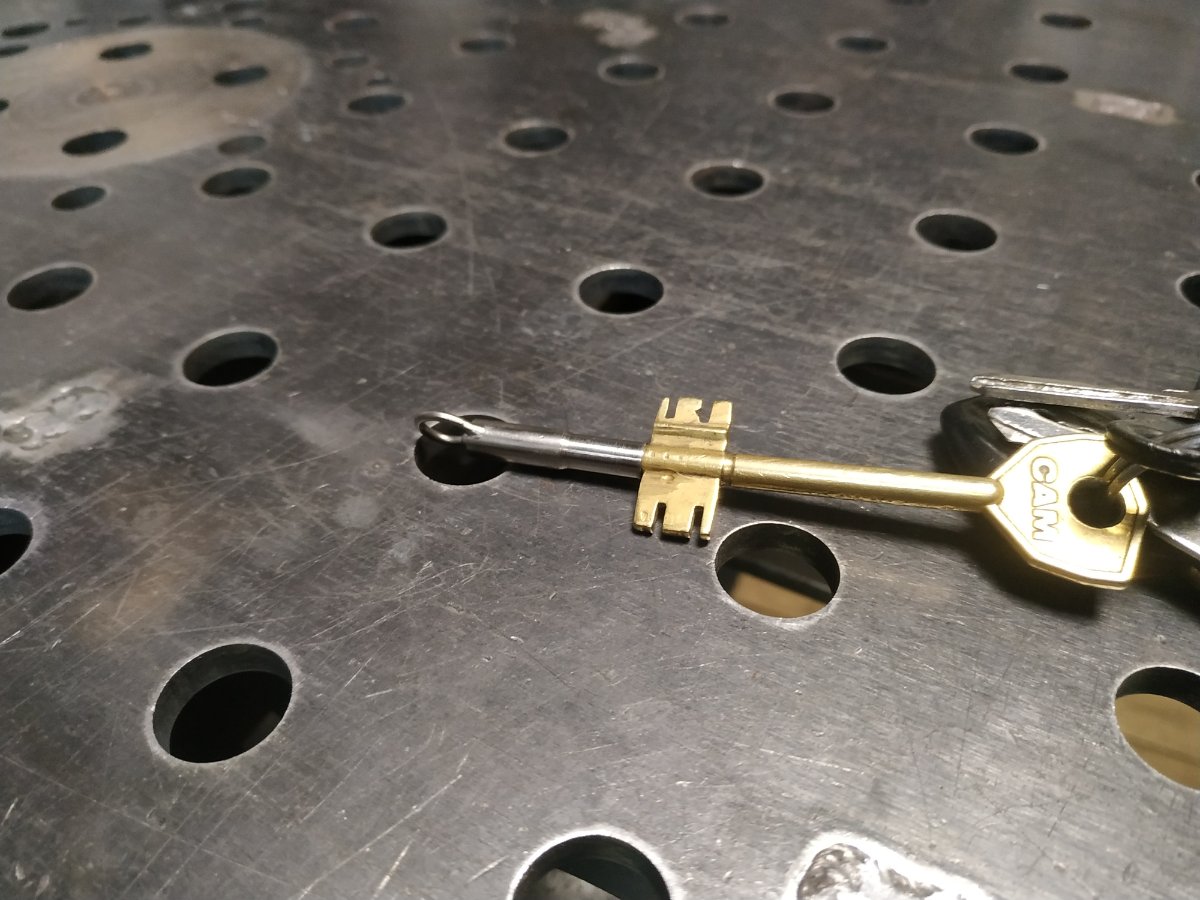
Трубка 6 мм, проволока 1,6. П.С. Приспособа для выталкиваия ключа дверного сувальдного замка из скважины, когда пожилой плохослыщий человек оставил его в замке и невозможно снаружи замок открыть.
6 баллов