Лидеры

Популярный контент
Показан контент с высокой репутацией 29.01.2015 во всех областях
-
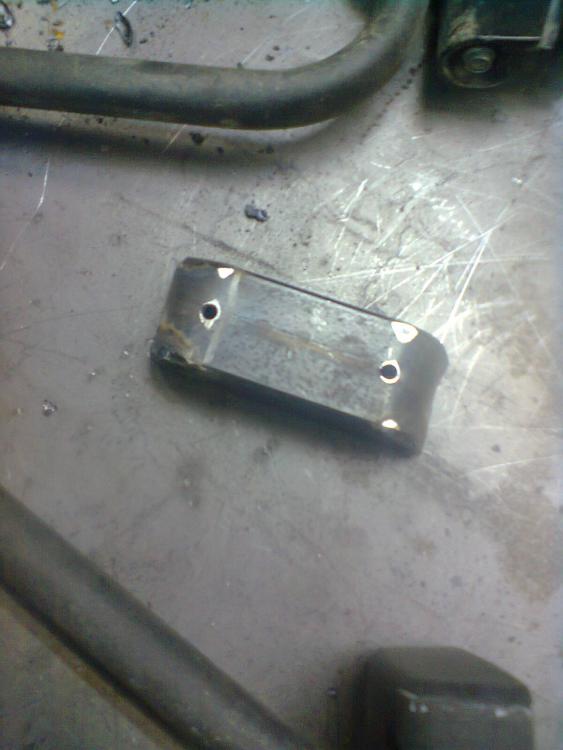
В погоне за мощностью.
 7 баллов
-
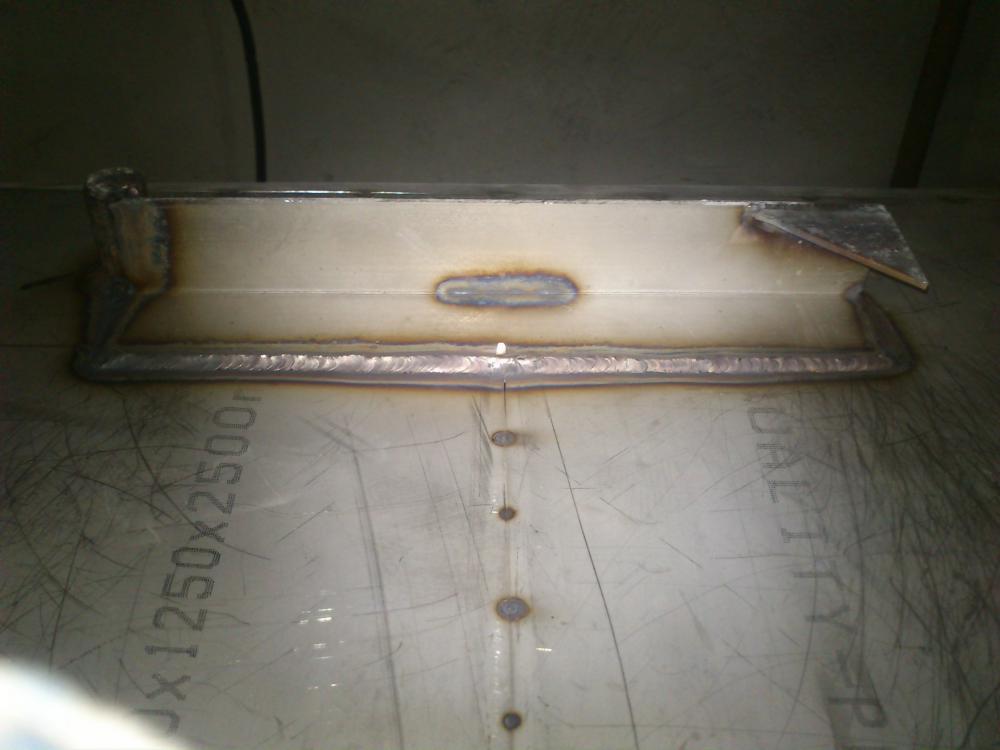
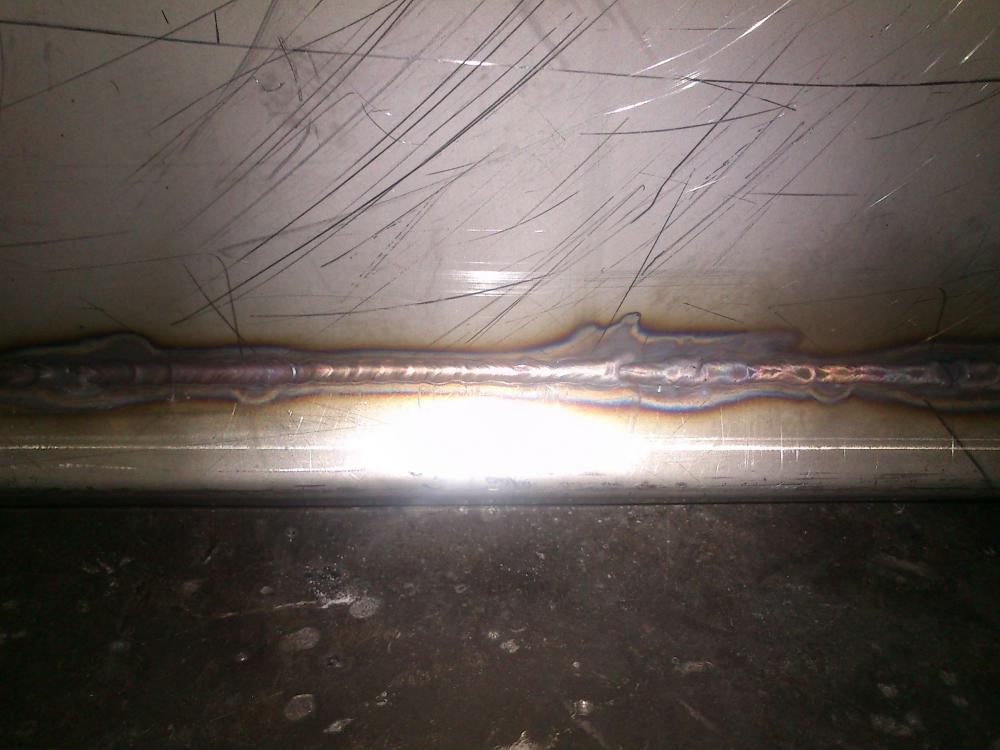
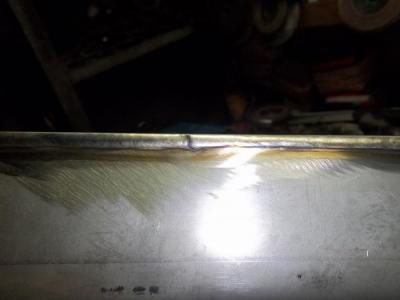
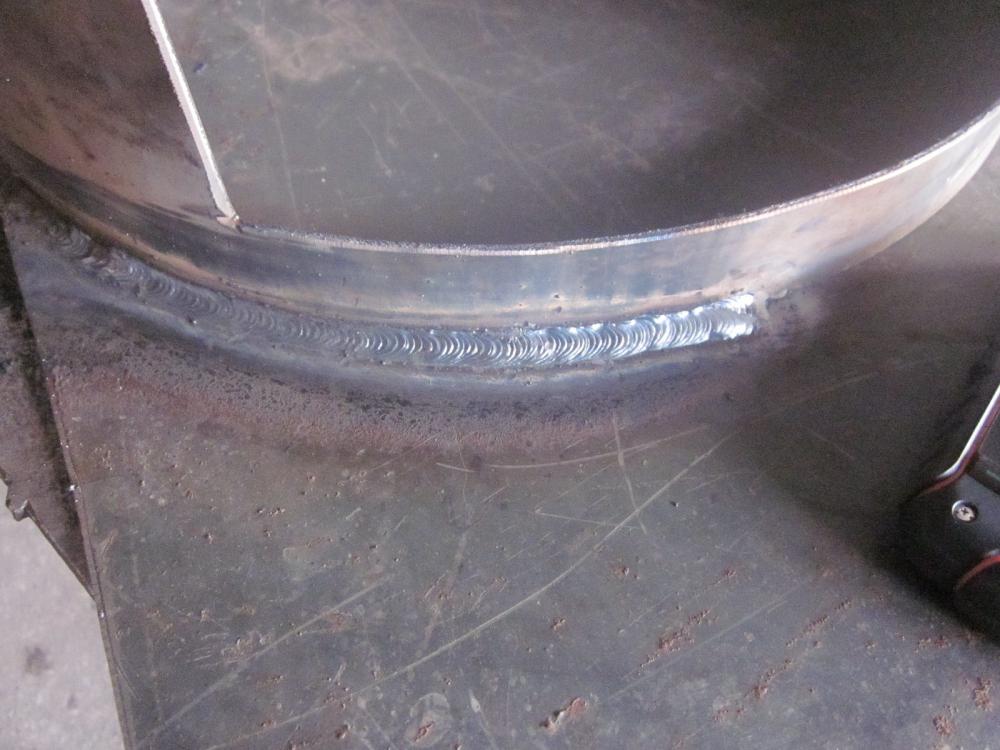
Строго не судите только учусь. Нержавейка, ток 100А присадка 2мм Тоже 100А без присадки
6 баллов
-
http://f5.s.qip.ru/wn26qC6M.jpg http://leaks.gunm.ru/wp-content/uploads/2015/01/354_original-400x400.jpg5 баллов
-
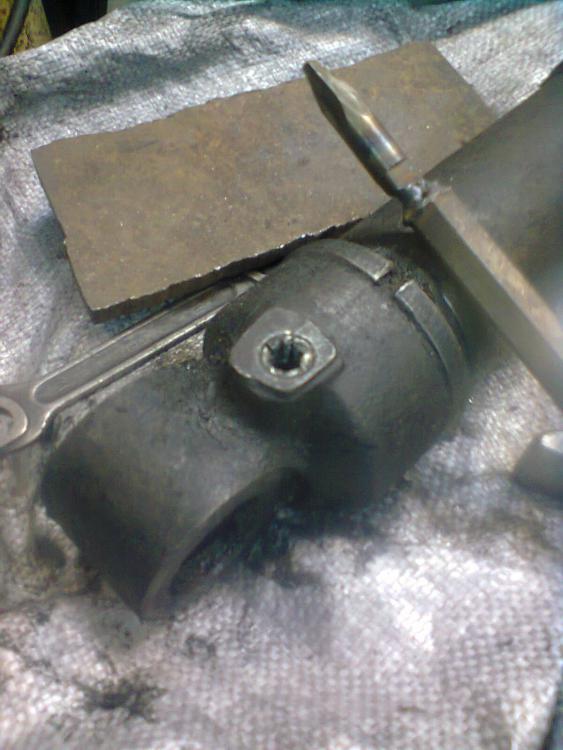
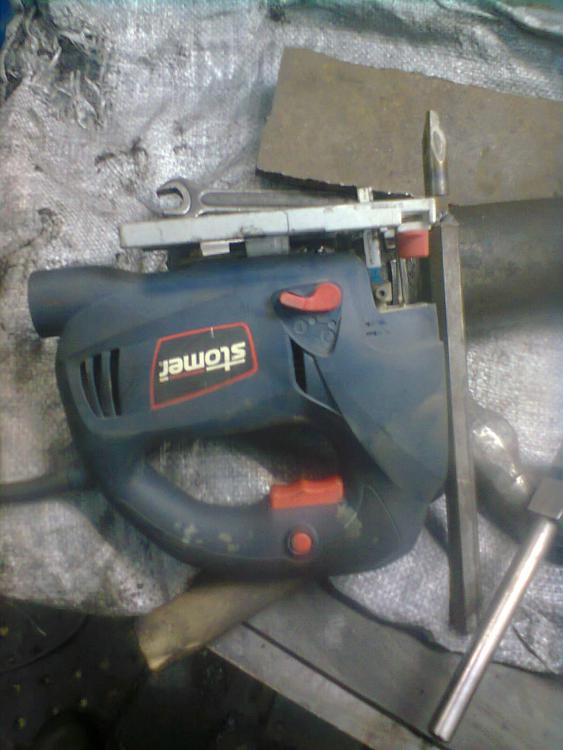
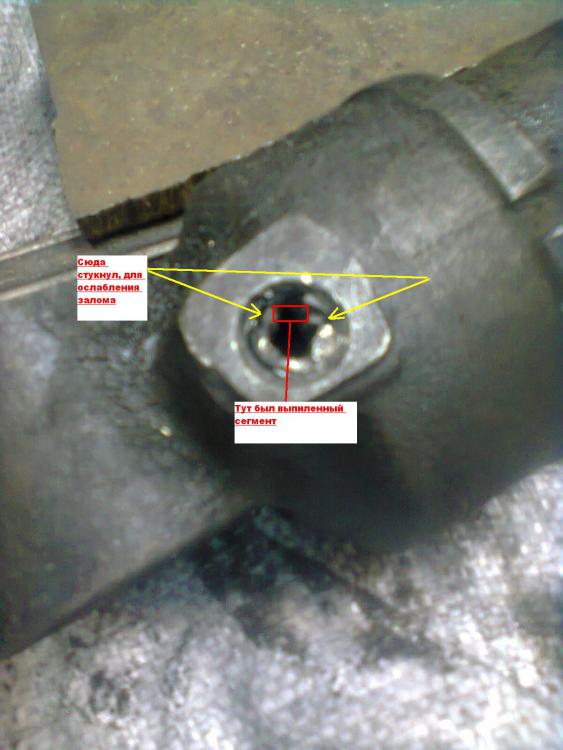
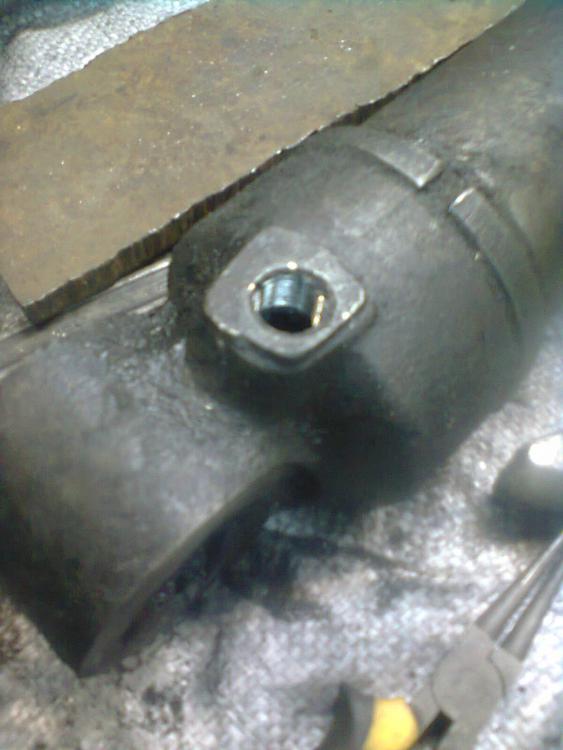
Сегодня использовал способ с "распилом залома". Принесли гидроцилиндр с остатками штуцера, попробовал самодельным "экстрактором", сделанным из сломанного метчика, не получилось. Достал лобзик и полотном для металла сделал два пропила, миллиметров через пять друг от друга, затем выбил выпиленный сегмент, залом ослаб в резьбе и легко вывернулся.
4 балла
-
Автор: Павел Фролов КВ-1 (Клим Ворошилов) — советский тяжёлый танк времён Второй мировой войны. Обычно называется просто «КВ»: танк создавался под этим именем и лишь позже, после появления танка КВ-2, КВ первого образца ретроспективно получил цифровой индекс. Выпускался с августа 1939 года по август 1942 года. Принимал участие в войне с Финляндией и Великой Отечественной войне.4 балла
-
снова школа...
3 балла
-
@Elektro_D,Попробуй сделать так,2 обрезка плотно стыкуешь,зажигаешь дугу и провариваешь 2-3 см шва.Ток -70 амп. Должен получиться хороший цвет шва.
3 балла
-
Посередине видна розовая побежалость, потому что туда не попадал воздух при сварке. Если бы полотна были плотно прижаты к столу, то такой цвет был бы почти везде. Всё дело в остывании и газовой защите. Присадку нужно подавать по каплям и автоматически, а не отвлекаться на это. Вести нужно так, чтобы осн. Ме не слишком нагревался (перегревался) и успевал остывать в газе, или же делать остановки для остывания шва.3 балла
-
@Лепило, http://elektrod.ru/esab/?page=electrodes&category=mild&name=OK%2048.003 балла
-
Ураааааа! Сегодня мне присвоен 4 разряд газоэлектросварщика! Спасибо Вебсварке за обширные теоретические материалы!3 балла
-
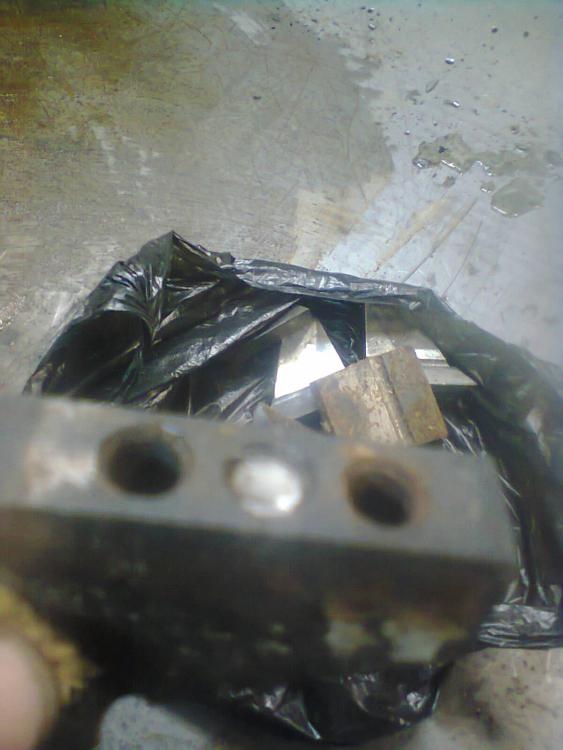
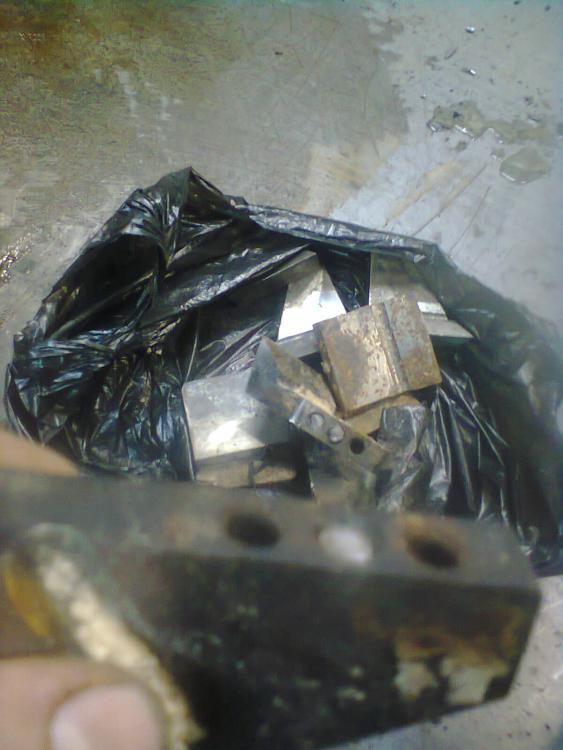
Добрался до ножей от цилиндровочного станка. Один залом вывернул с помощью самой простой технологии(гайка и сварка), штук пять левым сверлом, остальные(самые старые) высверливал "на полную"(сверлами от 5мм до 8,5мм) и прогонял метчиком М10. Самое сложное в технологии высверливания залома это накернить его по центру. В случае если залом утоплен внутрь резьбового отверстия, то на токарном точим втулку - наружный диаметр равен диаметру резьбового отверстия, а внутренний - диаметру сверла с которого начинаете высверливать(в данном случае 5мм). Забиваем втулку в отверстие с заломом и спокойно сверлим через втулку - получается по центру. Дальше бОльшим сверлом до диаметра резьбы(если залом М10Х1.5, соответственно сверло 8,5мм). Если залом "живой", т.е. при сверлении правым сверлом начинает уходить в сторону заворачивания, то заряжаю левое сверло и дрелью выворачивается. Кстати пробовал в сверлильном станке 2Н 125Л, при работе левым сверлом сложно поймать момент, когда залом начинает выворачиваться и идет в противоход сверлу, поэтому и стараюсь работать дрелью. Если же отверстие с заломом сквозное, то можно и на сверлильном и обычным правым сверлом. Объяснил конечно не очень доходчиво, но суть должна быть понятна. Есть еще тонкости с самодельными экстракторами и распилом залома с помощью лобзика, но это позже как принесут подходящего "пациента". Но это уже не про сварку.
3 балла
-
Товарисч, патоновскими электродами варил довольно часто, если не сказать постоянно, нормальные были электроды, тег "Elite" возможно экспортный вариант, а так если не вдаваться в подробности весьма неплохо, когда разваришься
2 балла
-
Зависит от толщины, требований, навыков.2 балла
-
У меня в цеху работал один сварщик после вечерних курсов. Из всех наших сварщиков 4 разряда он варил лучше всех. Остальные на дневном "учились". Выше я писал что у первокурсников практики как таковой нет. Уточнил. Раньше у дневных свращиков было 1200-1400 часов практики. Сейчас меньше вдвое, но у вечерников 160 примерно. Т.ч. старт у "дневника" будет наверное проще. Приведу пример из хирургии. Ктонечно это про энтузиастов, стремящихся стать высококлассными специалистами. Чтобы более-менее хороший шов накладывать студенты, а затем уже врачи учатся на свиных ножках. Дома. И чтобы овладеть хорошими базовыми навыками это требует года 2 ежедневных занятий. Чтобы хорошо шить лет 5-7 и то дальше есть чему учиться. Хирургам требуется быстро и качественно сшивать внутренние органы, сосуды, кожу и даже нервы! Короче свой сварочник и регулярная практика в гараже (лучше совмещенная с калымом )) ) помогут в освоении профессии. Нам так рекомендовали на курсах .2 балла
-
Поищите по фирмам своего региона так называемый топинг. Это основной материал для упрочнения верхнего слоя бетона. Видеть результат можно в современных крупных супермаркетах. Технологию нанесения найдете в интернете. Расход небольшой. Наносится на свежий бетон. Есть с разными свойствами, но весь с хорошими эксплутационными характеристиками. Ищите тех кто занимается промышленными полами. У них будет. Заодно можете договориться что бы бетон вы уложили сами, а топинг нанесли и заполировали специалисты. Просто там полировальная машина нужна, вертолет так называемый. Сейчас это самый распостраненный вариант упрочнения бетонных полов при их производстве. После необходимо алмазом прорезать всю плоскость на квадраты для преотвращения растрескивания и заделать стыки. Удачи, ройте в этом направлении.2 балла
-
Пили шампанское, водку, вино и коньяк, а отравилась видимо не свежим салатом.2 балла
-
Bizet, как новичок начинающему отвечу- двойкой по полуторке получается, но очень трудно и долго. У меня получается так: первый проход- в отрыв, ниточный, практически бегом, с целью наплавить чуток металла, но не сварить (прихватывается конечно же). Зачищаем, варим второй проход- уже лучше.. остывает, зачищаем.. третий проход можно варить без отрыва- шов уже правильный и красивый.1 балл
-
пользовал такие расход большой, можно варить и как это правильно, напроход, или без отрыва, если зазор не большой, стоит проглядеть и проваливается - прогар1 балл
-
поэтому стараюсь лишних вопросов не задавать . на счет мр3 2мм - мне не понравились, шлаку несоизмеримо больше наплавленного металла.1 балл
-
@Bizet, сделаю для вас немецкий форум http://websvarka.ru/talk/index.php?showtopic=3398 http://websvarka.ru/talk/index.php?showtopic=1234 и для чтения.
1 балл
-
Что и чем варить будете? Металлоконструкции? п/а? Если да то говорите по 4 разряду). Там все кантуется. Потолков и вертикалов нет практически. Далее начальник участка должен попросить вас заварить образцы. Если вы соответствующи не заварите образец, то снизят вам до 3. А если корочек нет, то могут и до ученика снизить, если у вас в организации практикуется такая система.1 балл
-
Посередине шва заметили что нибудь? Швы-то нормальные, только защита не очень.
1 балл
-
XP тоже не проблема, нужно, если можно, в BIOS перевести ACHI -> IDE, тогда увидит харды, но САТА фишки не будут работать. А если по феншую надо, то с помощью nLite встроить дрова в дистрибутив и записать на диск. Я очень рад, что XP + FDD ушли в прошлое. =)1 балл
-
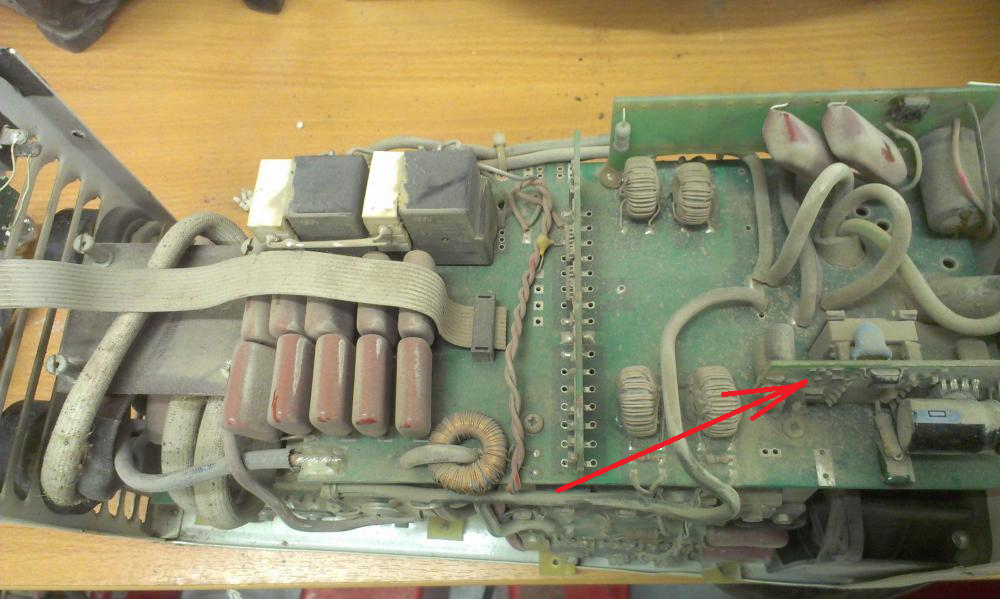
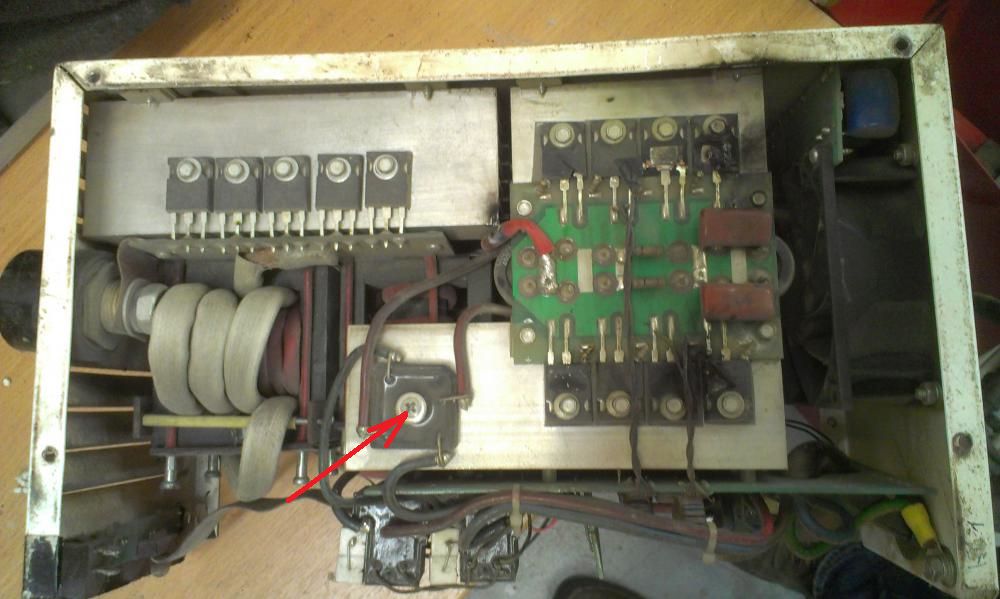
Насет выпрямителя я не спорю. А вот вспомогательный источник питания, достаточно уверенно здесь выполнен. В другой модели он сделан так что не то что доверия не вызывает, так еще и ... в общем по другой модельки с вами соглашусь. А тут вполне выполнен. Ну скажем, взять из игрушки и поставить сюда на мой взгляд менее успешное решение. Хотя новоустановленного изделия я не видел и это пока только мои домыслы. Насчет выпрямителя, то да, можно и мощнее... Тут в общем то можно (НУЖНО) все более мощное ставить, но это отразится на выходной стоимости. Клиент съекономил при покупке, а при ремонте уж точно разорятся не будет. Меня интересовала информация о особо часто встречаемых проблемах и на что надо обратить внимание, т.е. проверить. Поэтому я Вас не то что выслушал, а прислушался и конечно проверил визуально. И конечно я думал, что вы немного о другой модели ведя речь о вспомогательный источник питания. Там он как в кетайской зарядке выполнен, ну очень очень дешево. А тут вполне ремонто пригоден и лаком покрыт и стоит изолировано от влаги. Поэтому если бабахнет то явно не из-за того что не досмотрел Пусть это будет на совести того кто это купил Я не часто такое ремонтирую и мне важно любое мнение. А то что я высказал свое виденье, то получился диалог и после уточнений ваша информация является еще важнее. За что вам СПАСИБО!!!1 балл
-
После армии учился от от центра занятости на газо-электро сварщика. Курсы тоже месяца 3-4. Выпустили всех со 2 разрядом. Сейчас у меня стажа 16 лет, варю/режу почти всеми основными видами сварки.. Теперь планирую учиться на мастера, по сварке вроде все освоил, теперь не к чему стремится. Бум стремиться к получению новой профессии мастера))1 балл
-
svarnoi69, Rust_eze! Андрей, Алексей, поздравляю с Днём рождения! С наилучшими пожеланиями, пусть и виртуально, но жму Вам руку. Здоровья и счастья Вам, мужики!!!1 балл
-
Термическая обработка сварных соединений титановых сплавов Термическую обработку сварных соединений титановых сплавов проводят с целью снятия внутренних напряжений, получения оптимальных физико-механических свойств и стабильной структуры (не склонной к изменению фазового состава и свойств при длительном нагреве Ори рабочих температурах). Сварные соединения, как и основной металл, подвергают отжигу, закалке, закалке и старению (отпуску). Отжиг сварных соединений применяется для всех типов титановых сплавов и является единственным видом термической обработки для а-, псевдо а- и р-сплавов. Этот вид термической обработки проводят для снятия внутренних напряжений, образовавшихся в процессе термического цикла сварки, а также для стабилизации структуры сварного соединения с целью получения оптимальных свойств в отожженном состоянии и сохранения их неизменными после длительного нагрева при рабочих температурах. Отжиг, проводимый в вакууме, наряду с решением выше перечисленных задач используют для дегазации сварного соединения от водорода. Закалку и закалку со -старением (отпуском) применяют для сплавов с а+р-структурой. Одна закалка для сварных соединений практического значения пока не имеет. Закалку и старение (отпуск) применяют с целью повышения прочности сварного соединения. В некоторых случаях для повышения прочности используют одно старение, поскольку сварные соединения непосредственно после сварки находятся по существу в закаленном состоянии. При термической обработке титана, как и при других технологических операциях, связанных с нагревом, необходимо учитывать активное его взаимодействие с атмосферой. Кислород атмосферы не только образует окалину, но и диффундирует в кристаллографическую решетку титана, резко повышая твердость поверхностных слоев металла. Это в полной мере относится как к основному металлу, так и к сварному соединению. В то же время считается, что термическая обработка в печах с воздушной атмосферой при температурах не выше 600-650° С является допустимой и не ведет к заметному ухудшению механических свойств сварного соединения и основного металла. Термическая обработка сварных соединений при более высоких температурах должна, как правило, осуществляться в печах с защит-ной атмосферой или в вакуумных печах. В противном случае окисленный и загрязненный газами слой должен быть удален химическим травлением или механически] путем. Дополнительная информация:1 балл
-
Отжиг титановых сварных соединений Отжиг сварных соединений титановых сплавов состоит из нагрева до температуры рекристаллизации или до температуры фазового превращения, выдержки при за данной температуре и последующего охлаждения (мед ленного с печью, на воздухе или ступенчатого). Отжиг а-титановых сплавов, как правило, отжиг первого роде) поскольку он не связан с фазовыми превращениями. От-жиг а+р-титановых сплавов во всех случаях сопровождается изменением соотношения содержания а- и |3-фаз и его следует относить к отжигу второго рода. Отжиг с полной фазовой перекристаллизацией как для основного металла, так и сварного соединения титановых а-, псевдо а- и а+р-сплавов мартенситного типа пока не нашел промышленного применения, поскольку не дает дополнительного улучшения физико-механических свойств. Тем не менее в настоящее время опубликовав ряд работ по применению отжига в р-области с целью повышения вязкости разрушения (K1c) полуфабрикате из титановых сплавов. Для титановых сплавов с а+Я структурой переходного типа и псевдо р-сплавов отжиг с фазовой перекристаллизацией находит промышленное применение. Для сварных соединений титановых сплавов применяют полный и неполный отжиг. Отличие неполного отжига от полного заключается в том, что первый производится при более низких температурах и предназначен главным образом для частичного снятия внутренних напряжений в сварных конструкциях, а также для частичной стабилизации структуры. Неполный отжиг может быть применен как промежуточная операция в процессе сварки сложной конструкции или как окончательный отжиг. Достоинство неполного отжига состоит в том что его можно осуществлять в печах с воздушной атмосферой без обязательного последующего удаления окалины и загрязненного газами поверхностного слоя ме- Полный отжиг сварных соединений позволяет в значительной степени стабилизировать структуру сварного соединения и полностью снять остаточные напряжения. Поскольку он проводится, как правило, при температурах выше 700° С, его следует осуществлять в печах с защитной атмосферой (аргон, гелий) или в вакуумных печах. Титановые сплавы с a-структурой и псевдо а-сплавы практически не чувствительны к скорости охлаждения после отжига. Двухфазные a+p-сплавы мартенситного типа (ВТ16, ВТЗ-1, ВТ23 и др.) и особенно сплавы переходного типа (ВТ22, ВТ30 и др.), наоборот, весьма чувствительны к скорости охлаждения, и поэтому скорость их охлаждения с температуры отжига регламентируется. Для этого применяют отжиг с последующим охлаждением с печью при регламентированной скорости до определенной температуры, а затем на воздухе или ступенчатый отжиг, который может быть двойным или изотермическим. Двойной отжиг состоит из нагрева до температуры выше температуры рекристаллизации и превращения метастабильных фаз, образовавшихся в результате термического цикла сварки, выдержки, охлаждения на воздухе и последующего нагрева при бо-лее низкой температуре, но достаточной для стабилизации структуры, образовавшейся после первой ступени термообработки, выдержки при этой температуре и охлаждения на воздухе. Изотермический отжиг включает нагрев до температуры выше температур рекристаллизации и превращения метастабильных фаз, образовавшихся при изотермическом цикле сварки, выдержку, перенос сплавов в печь с температурой, достаточной для превращения метастабильных фаз в стабильную а+р-структуру, выдержку и охлаждение на воздухе. В случаях, когда применяют отжиг с последующим охлаждением сплава в печи (двойной или изотермический), температура, с которой начинают охлаждение на воздухе, должна быть столь низкой, чтобы обеспечить достаточную стабильность а-и р-составляющих в сварном соединении не только при эксплуатации сплава при нормальных температурах, но и при его эксплуатации при повышенных температурах. Поэтому режимы отжига для сварных соединений титановых сплавов выбирают, как правило, не только для получения оптимального соотношении характеристик прочности и пластичности, но и для получения их термической стабильности. Поэтому для титановых сплавов в зависимости от их состава, а иногда и от условий работы сварной конструкции выбирают тот или иной вид отжига. Так, например, для получения заданных физико-механических свойств после сварки и отжига псевдо-р-сплавов (ВТ15, ВТ32 и др,) скорость охлаждения с температуры отжига не играет роли. Однако для стабильности сварного соединения в процессе эксплуатации его при повышенных температурах следует проводить отжиг с последующим медленным охлаждением со скоростью не более 2-4 °С/мин. Несмотря на некоторые особенности сварного соединения, во всех случаях для него применимы общие принципы термической обработки, что и для основного металла. Время выдержки при отжиге исчисляется с момента нагрева садки. Очевидно, а-сплавы и псевдоа-сплавы во всех случаях отжигаются с последующим охлаждением на воздухе. Указанные режимы термической обработки обеспечивают сварным Соединениям полное снятие внутренних напряжений и оптимальное соотношение прочности и пластичности. Сварные соединения указанной группы сплавов термически стабильны, т. е. могут эксплуатироваться при рабочих температурах в течение длительного времени без существенного изменения физико-механических свойств. Сварные соединения титановых сплавов с а+р-структурой мартенситного типа можно в некоторых случаях отжечь с последующим охлаждением на воздухе, что часто обеспечивает получение оптимальных значений прочности и пластичности, поскольку температуры отжига большинства мартенситных сплавов лежат ниже! критической температуры для данного сплава. В этом случае последующее охлаждение на воздухе не сопровождается, образованием мартенсита или по крайней мере больших его количеств, что и обеспечивает сварному соединению достаточно хорошую пластичность по сравнению с пластичностью основного металла. В то же время сварные соединения титановых сплавов мартенситного типа, работающие длительно при повышенных температурах, следует отжигать по режимам, обеспечивающим достаточно высокую стабильность структуры, иначе в процессе работы сварные соединения будут терять свою пластичность. Стабилизирующие режимы отжига сварных соединений сплавов мартенситного типа приведены в табл. 7. Здесь следует также отметить, что сварные соединения титановых сплавов ВТ6С и ВТ6, примыкающих по содержанию р-стабилйзирующих элементов к псевдо-а-сплавам, не требуют обязательного стабилизирующего отжига, поскольку распад метастабильных фаз при длительном нагреве не сопровождается значительным дисперсионным упрочнением сварного соединения. Что касается сплава ВТ16, то стабилизирующий отжиг сварного соединения этого сплава требуется как для сохранения термической стабильности сварного соединения в процессе эксплуатации при повышенных температурах, так и для получения оптимального соотноше-ния прочности и пластичности сварного соединения в состоянии после сварки и отжига. Титановые сплавы с ct+p-структурой переходного типа, представителем которых является сплав ВТ22, имеют сварные соединения, которые требуют стабилизирующего отжига как для получений оптимальных механических свойств, так и для повышения термической стабильности в процессе длительной эксплуатации при повышенных температурах. Ступенчатый отжиг сплава ВТ22 позволяет в большой степени стабилизировать структуру и свойства его сварного соединения. Сварные соединения псевдор-сплавов ВТ15 и ТС6 непосредственно после сварки имеют хорошее сочетание прочности и пластичности. Последующий отжиг с охлаждением на воздухе позволяет несколько стабилизировать структуру сварных соединений этих сплавов, но не позволяет обеспечить их термическую стабильность при повышенных температурах в процессе длительной работы. В принципе у титановых псевдор-сплавов путем специального отжига можно было бы стабилизировать структуру сварного соединения, однако сплавы ВТ15 и ТС6 содержат большое количество эвтектоидообразующего элемента (хрома), и поэтому при стабилизирующем отжиге происходит эвтектоидное охрупчивание металла. Например, у опытного титанового сплава, имеющего марку BT32 (Ti-8,5% Mo- 8,5% V- 1%Сг — 2,5% А1-1 % Fe) и являющегося также псёвдор-сплавом, сварное соединение можно стабилизировать отжигом по режиму: нагрев до 780о С, выдержка 1 ч, охлаждение с печью со скоростью 2-4 °С/мин до 300° С, затем на воздухе. У этого сплава сварное соединение после сварки имеет хорошую пластичность, которая сохраняется и после отжига по указанному режиму. Однако если сварное соединение этого сплава непосредственно после сварки склонно при длительном нагреве к охрупчиванию, то после сварки и отжига оно становится термически стабильным и не изменяет своих свойств после длительного нагрева. Для иллюстрации поведения сварных соединений титановых сплавов различного типа при термической обработке приведем некоторые фактические данные. Механические свойства сварного соединения сплава ОТ4 мало изменяются в зависимости от режима термической обработки. Это объясняется тем" что а’-фаза сплавов этого типа по своим механическим свойствам мало отличается от а-фазы Дисперсионное твердение при распаде а’-фазы у этих сплавов незначительно, а количество р-фазы столь мало, что не оказывает заметного влияния на механические свойства сварного соединения. Эвтектоидное превращение сплавов этого типа не обнаруживается при определении механических свойств или при рентгеноструктурном или металлографическом анализе. Аналогичным образом ведут себя сварные соединения и других псевдо- а-титановых сплавов при подобной термической обработке. Рассмотрим теперь изменение структуры и свойств сварного соединения представителя а+р-титановых сплавов мартенситного типа — сплава ВТ14. У титанового сплава мартенситного типа марки ВТ14 с Кр=0,35 уже наблюдается тенденция к существенному влиянию режима термической обработки на механические свойства сварного соединения. У более легированных р-стабилизирующими элементами мартенситных титановых сплавов с К$=0,6-0,8 имеет место еще более значительное изменение механических свойств в зависимости от режимов термической обработки.1 балл
-
Не скажу, что знаю тонкости в настройке "системы", но ради Ынтереса, при возможности, зайдите в тот же маГазин и посмотрите, продаются ли такие же ноутбуки без программного обеспечения. Я почему-то уверен, что продаются. Выводы сделайте сами, но не нужно бить менеджера, продавцов, консультантов и кассира - это противозаконно. Хотя врать покупателю, кстати, тоже нехорошо... но доходно. Посмотрите, у Вас Windows8 х64 (64 bit) или x86 (32 bit)?1 балл
-
Чо? Если отформатируешь жесткие диски, то вообще ничего кроме W8 нельзя установить или софт пользователя на dick D не позволяет использовать другую систему? Сделать "системный откат" не пробовали? я однажды сносил на ноуте Висту, удалял всё вместе с резервной копией (штоб место не занимала) и ставил драйвера вообще "заплатками" с разных СD, идущих в комплекте. Вот потеха была - установил.1 балл
-
Вот этот источник (называйте, как хотите - вспомогательный, дежурный....) , и вот этот мост - в двух Торусах (200 и 250) были источниками бед, их и менял.
1 балл
-
Ушм -можно (если обороты регулируются) -6тыс оборотов на 125 круге - оптимальное шлифование нерж (выше обороты -нажигают материал) . Круг нужен циркониевый (буква Z), или керамический ( буква С) и лучше лепесток.(не оставляют вредных для нержи включений). Корунд (буква А на маркировке) не проходной для обработки нержи .1 балл
-
Stormdll, если честно ни хрена не понял чего вы хотите. Сотни рам .... в месяц, в год, в пятилетку? Навески не будет?, голые рамы без покраски? Чертежи у Вас чужие если я правильно понял, или заказчика. Даже чтоб сделать один прототип потребуется куча сборочно- сварочных кондукторов, плюс мех обработка. Ну испытание на циклику скорей заказчик сделает, а не пройдет и что дальше? Снова прототип? С китайцами даже при нынешнем рубле конкурировать не получится... Трубы с маркой стали "например" найдете на металлобазе. Сварить - поищите фирму "Титан" в Нижнем Новгороде - директор Рябков. Они титановые рамы делали на экспорт, правда не знаю работают они сейчас или нет. Но если живые ,то на кондукторах может сэкономите, да и мех обработку там же.1 балл
-
Заставляют клиентов " Сломал, почини сам"
1 балл
-
http://youtu.be/ZL8nbdXEq8g1 балл
-
Я - углом назад почти 90гр. Обожаю угловое соединение в потолок.1 балл
-
А если плавно повышать ток, то не прилипнет ли электрод намертво? Функция "хот старт" наоборот завышает ток на этапе розжига дуги. З.Ы. Кто-нибудь отберите у человека УОНИ и выдайте МР-3 .1 балл
-
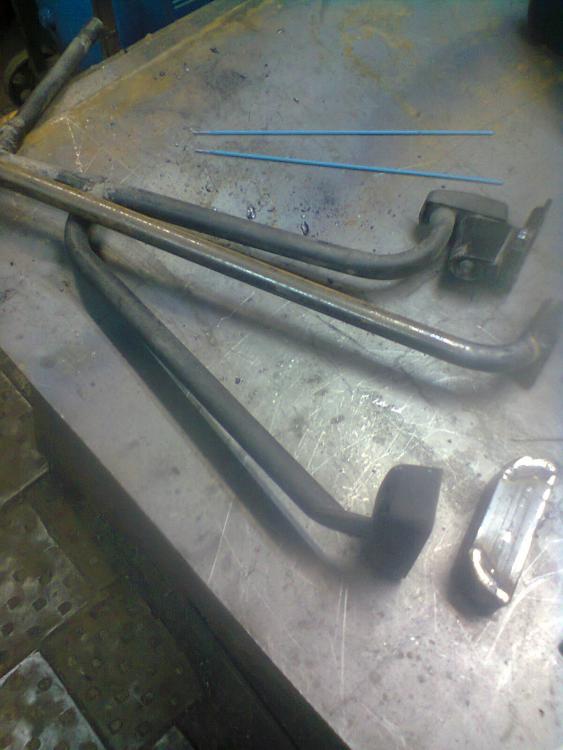
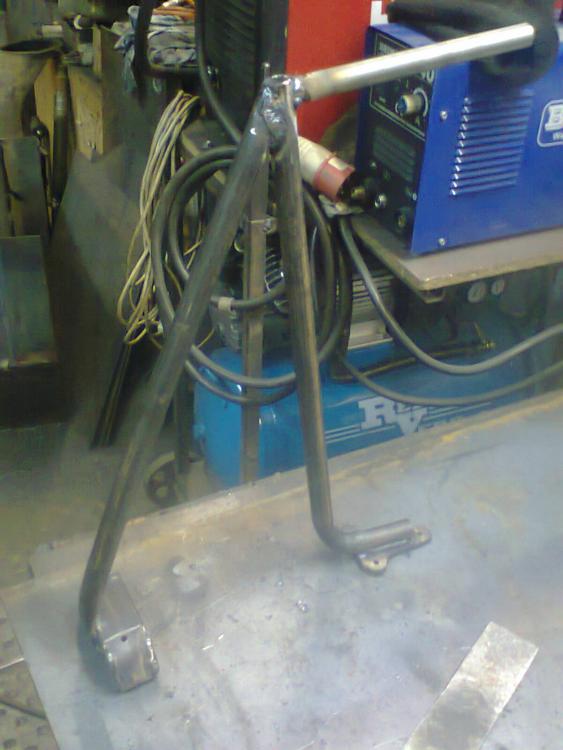
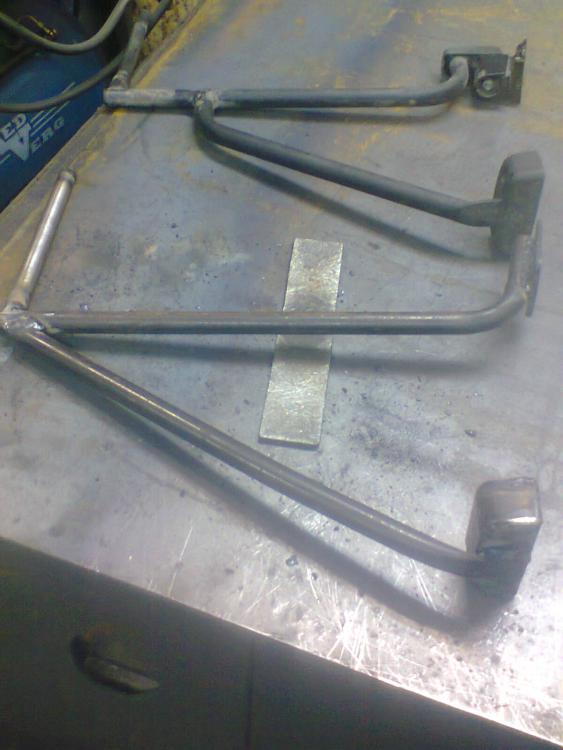
Ох уж эти "дальнобои". Сегодня забегает один и говорит, что нужно ехать в Москву(ещё вчера), а зеркало на его Валдае сперли вместе с кронштейном, в магазине нет, давай скорее делать, а то с одним зеркалом ехать не айс. Надо так надо. Полдюймовая труба, профильная 40Х40 и лоскуток стали 6мм. Как то так получилось, но кронштейн вышел без регулировок - плата за скоростную работу.
1 балл
-
Поупражнялся сегодня в стойкости духа поматюкался.
1 балл
-
Доделал наконец, сдал заказчику: http://f6.s.qip.ru/37EZxn6N.jpg http://f6.s.qip.ru/37EZxn6P.jpg http://f5.s.qip.ru/37EZxn6O.jpg1 балл
-
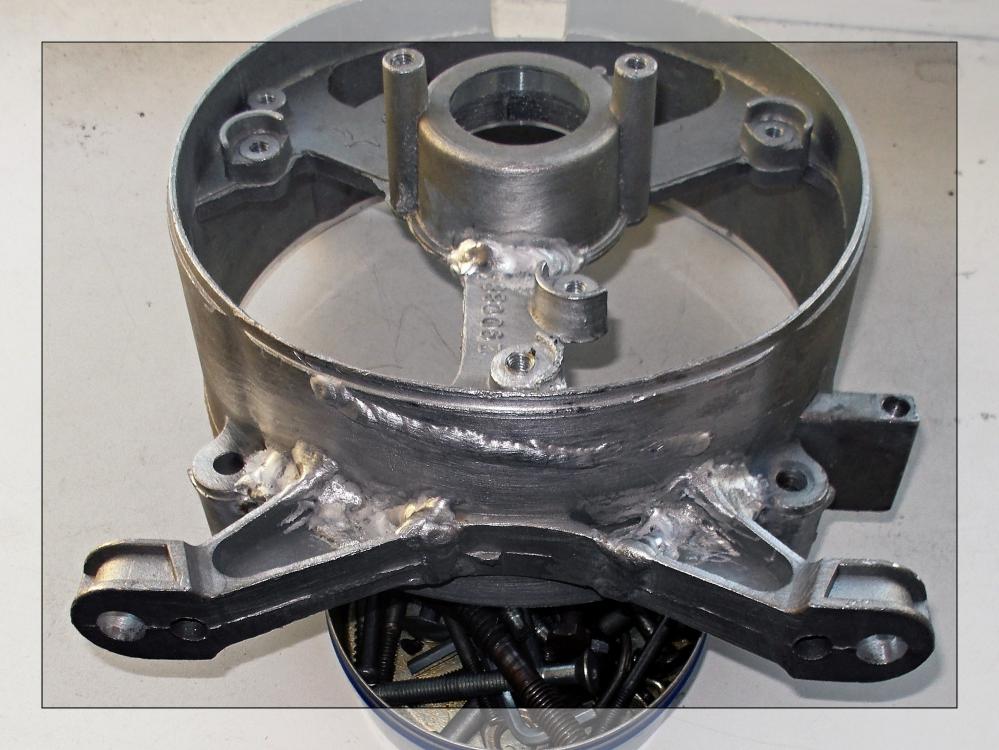
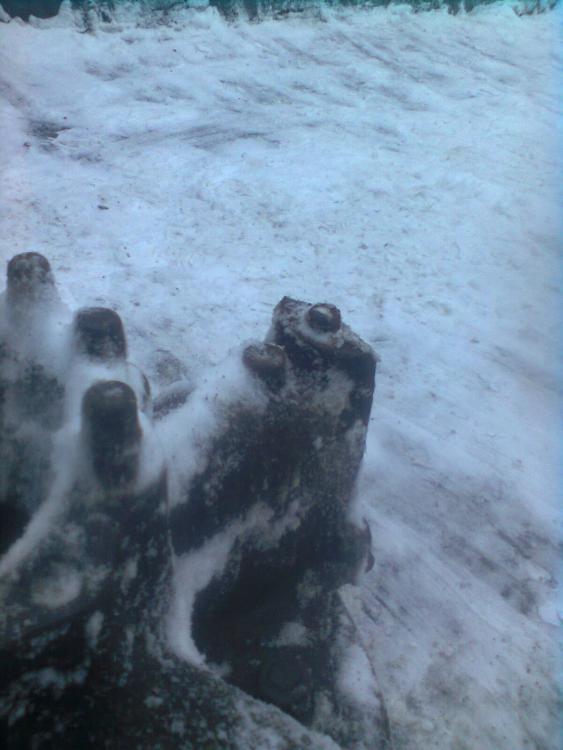
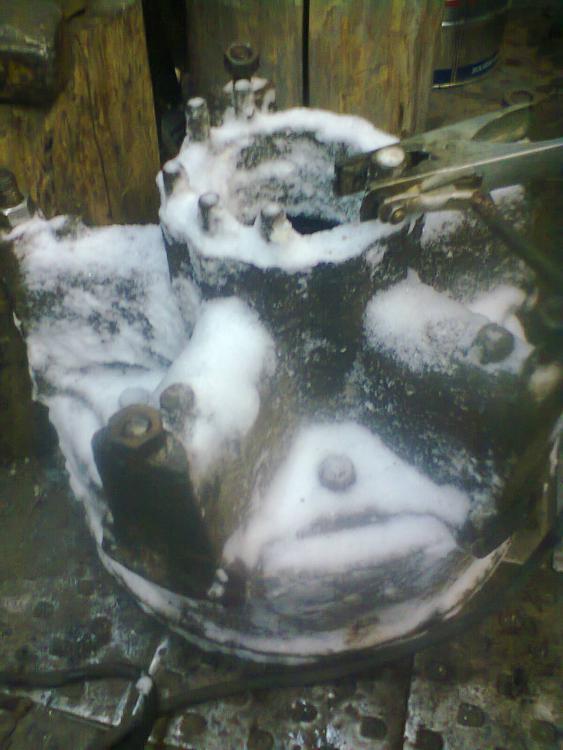
Не большой пример.Облом по уровню привалочной плоскости,резьба 5х0.8мм.Прошёл щёткой,залил Anti-Rust-ом,протёр и начал наплавлять.Потом наложил гайку м6,проварил,после остывания легко выкрутилась.
1 балл
-
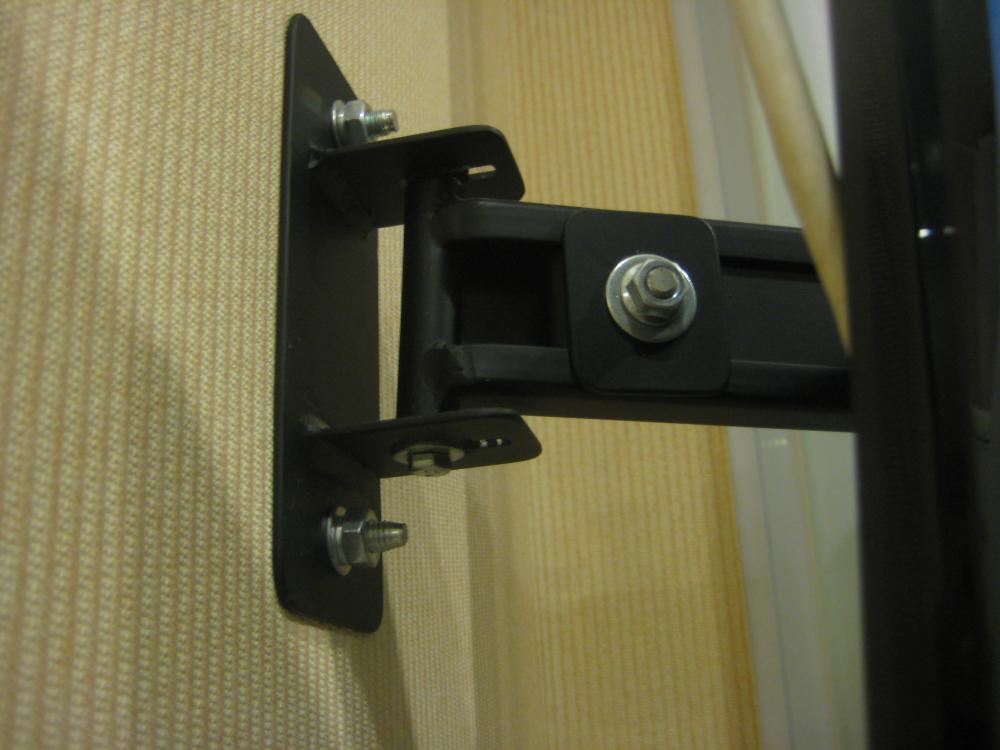
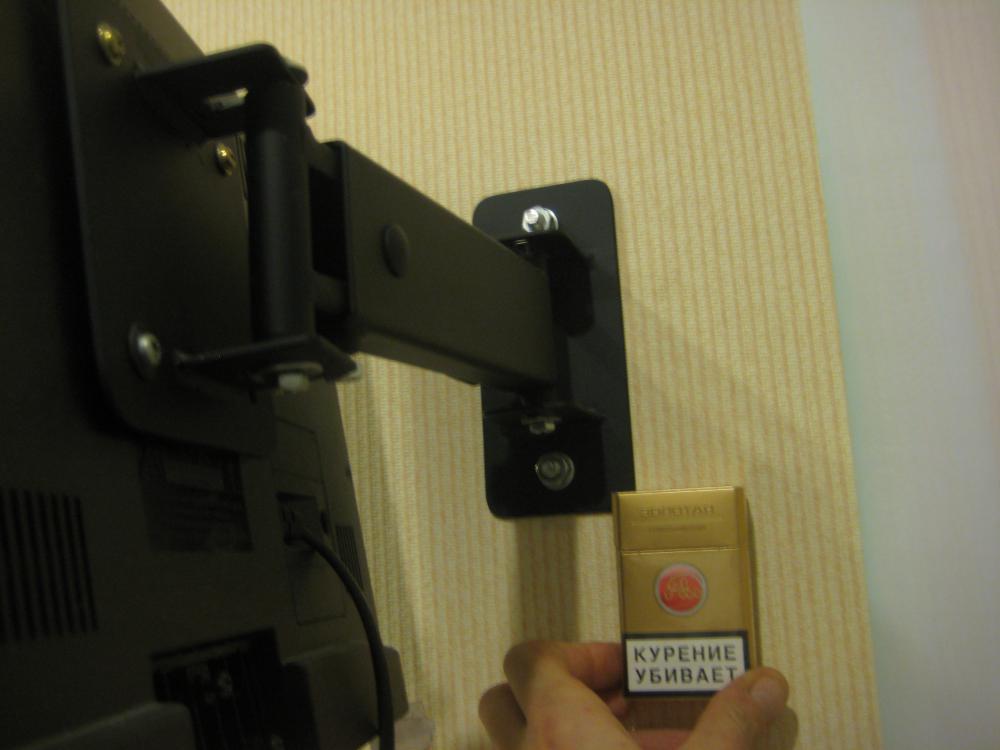
Кронштейн для телевизора, извините, уже окрашенный и в деле. Материал- детали подъемных ворот- оцинкованная сталь толщиной 2 мм, УОНИ 2мм, 60А, Форсаж 161, нижнее положение. Зачистка всех швов, грунтовка и окраска из баллончиков.
1 балл
-
Коротенькая попытка вертикал в угол, на подъем. Присадка св08г2с скрученная вдвое. 120А. http://cs622130.vk.me/v622130196/1b542/qPP2BCMQxtc.jpg Нижнее положение с маленьким зазором, присадка такая же. 95А. Завалил в центре.. http://cs622130.vk.me/v622130196/1b554/ohkYXop2208.jpg Обратная сторона. http://cs622130.vk.me/v622130196/1b54b/2HTEfm-O7Sk.jpg http://cs622130.vk.me/v622130196/1b5be/gIpYjSbDHSI.jpg1 балл
-
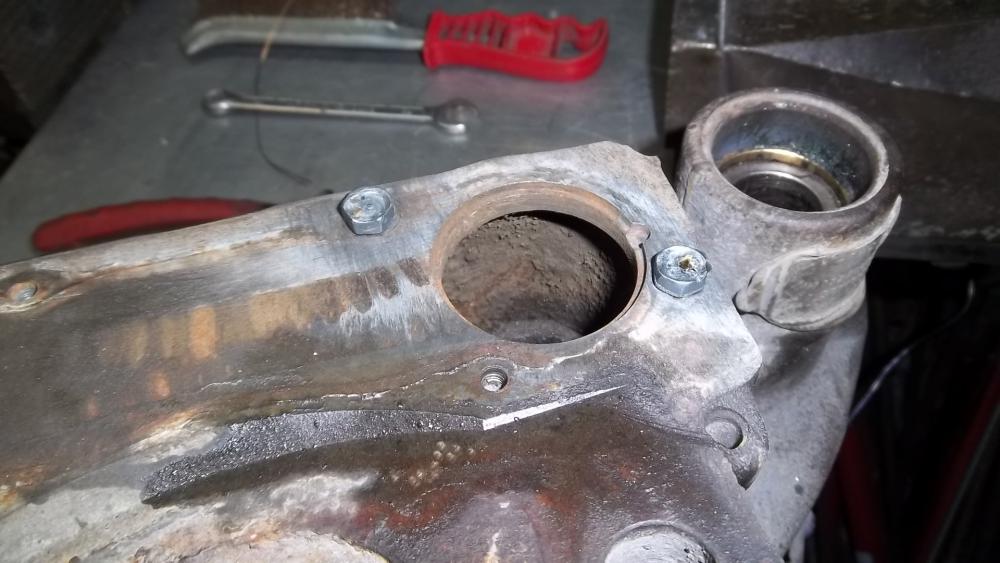
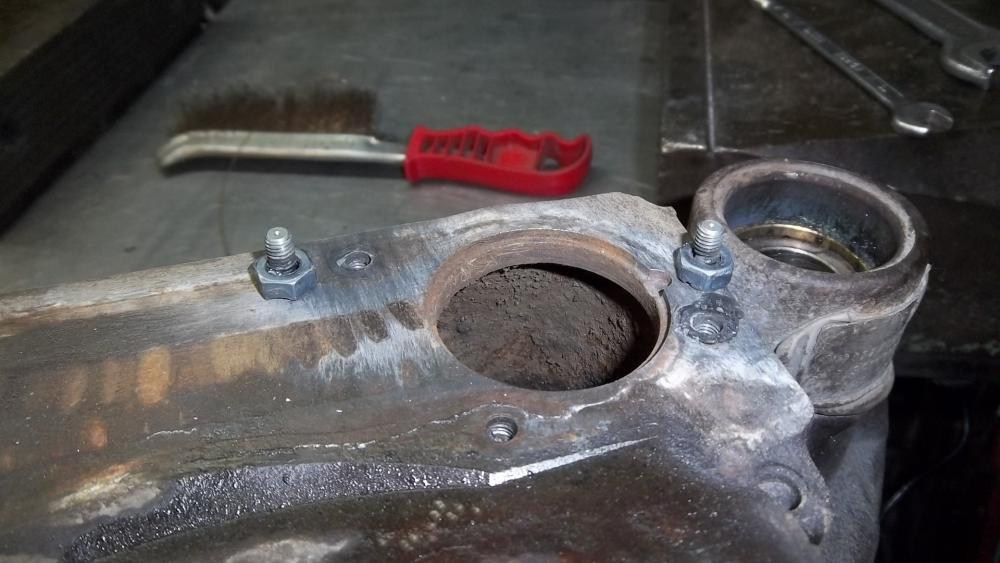
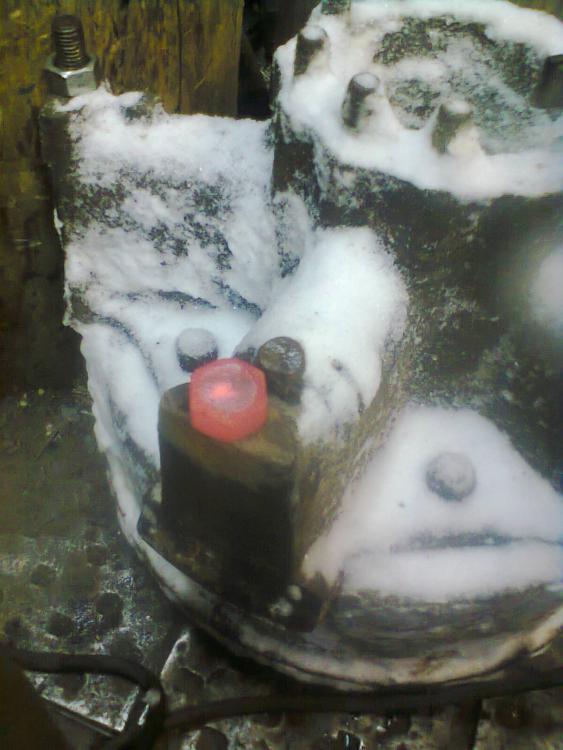
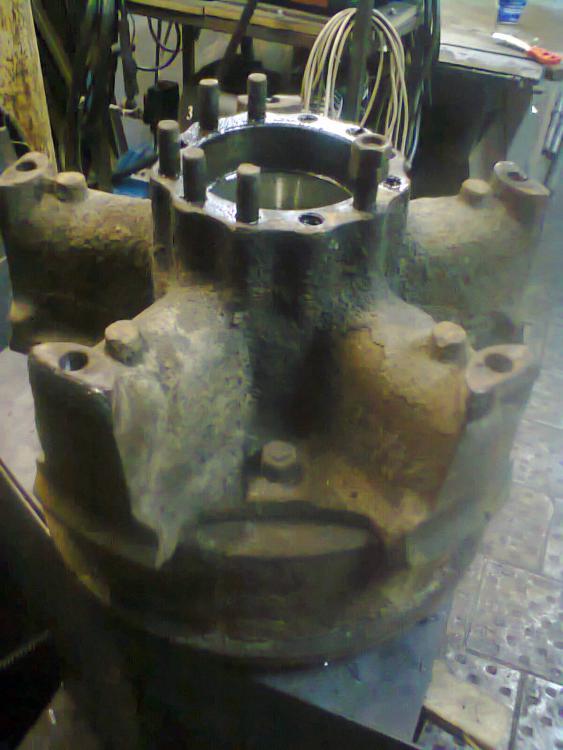
Вот пожалуйста. Самый простой "залом" и самый простой способ выворачивания, ну так сказать для наглядности. Но всё же попыхтел я с этой ступицей сегодня. А на завтра лежат ножи от цилиндровочного станка - вот там уже поинтересней будет.
1 балл
-
Немного добавлю: После сварки гайки если заломыш начинает немного шевелиться и закусывает, я его выкручиваю потихоньку, примерно по четверти оборота туда - сюда, можно капнуть на резьбу "жидкий ключ" типа WD-40. Если решились сверлить, а заломыш каленый, в этом неплохо помогут кровельные саморезы по металлу, мы сначала ими засверливаемся, чтобы не сажать сверла малых диаметров:
1 балл
-
@Klez, Какое "не расплавление"? Всё, что надо - оплавилось. Этож валик просто. @Lesopil, Схема подбора тока проста - смотрите на пачку электродов, там написано какой ток ставить. Ставите, пробуете, по ощущениям добавляете или убираете ток (тока нужно столько, чтобы электрод хорошо зажигался и стабильно горел). Завышать ток на первых порах не нужно, на большом токе нужно быстро вести электрод, начинающему сварщику сделать это плавно, без рывков, на большой скорости сложнее, чем на маленькой.1 балл
-
Сегодня второй день познавал на практике сей волшебный процесс. Напилил и зачистил заготовки, немного погрел газовой горелкой. http://cs540106.vk.me/c624121/v624121196/12ddb/H3YERicJli4.jpg Это мой "верстак" http://cs540106.vk.me/c624121/v624121196/12dd1/E1jSfPnjU4w.jpg Наиболее удачно получилось тавровое соединение. Обычная "ржавейка" 3мм, 130а, газ "на щеку", без присадки, вольфрам "синий", 1.6мм. Сопло №6. Предгаз 2 сек. Постгаз 6 сек. Нарастание тока 1.5 сек. Спад тока 3 сек. http://cs540106.vk.me/c624121/v624121196/12bc2/vRmseOJLdnY.jpg http://cs540106.vk.me/c624121/v624121196/12bb9/MeDFN6OQdJ0.jpg Это нижнее положение с небольшим зазором, тоже без присадки, зато с дырками 90а, остальные настройки как и выше. http://cs540106.vk.me/c624121/v624121196/12de5/oHMD7gZ5pFg.jpg Отдельно спасибо @ARGONIUS за подсказки в он-лайн режиме1 балл
-
Окончил курсы в конце 90-Х,вышел из них-ээ...с минимумом знаний и умений.но с жаждой сваривать всё и вся ,если есть желание и воля -достигнете многого,нет- и суперкурсы будут ни о чём.....1 балл
-
Сегодня боги снизошли до нас замкадышей презренных,Ведь в чемодане принесли такой красивый, здоровенный.От Хилти супер инструмент, еще не знавший строек смрада.Какой волнительный момент, как сердце неуемно радо.Сарказм тут право не при чем, как на духу признаюсь честно.Себе казался москвичом лишь в руки взяв сей плод чудесный.Спасибо, дали подержать ( неделю руку мыть не буду).А что не дали пострелять, ну должно быть границе чуда.Забрали, снова в чемодан, наполнив сердце грустью плотной.Такой вот в принципе роман, меня и Хилти, мимолетный. :P
1 балл
-
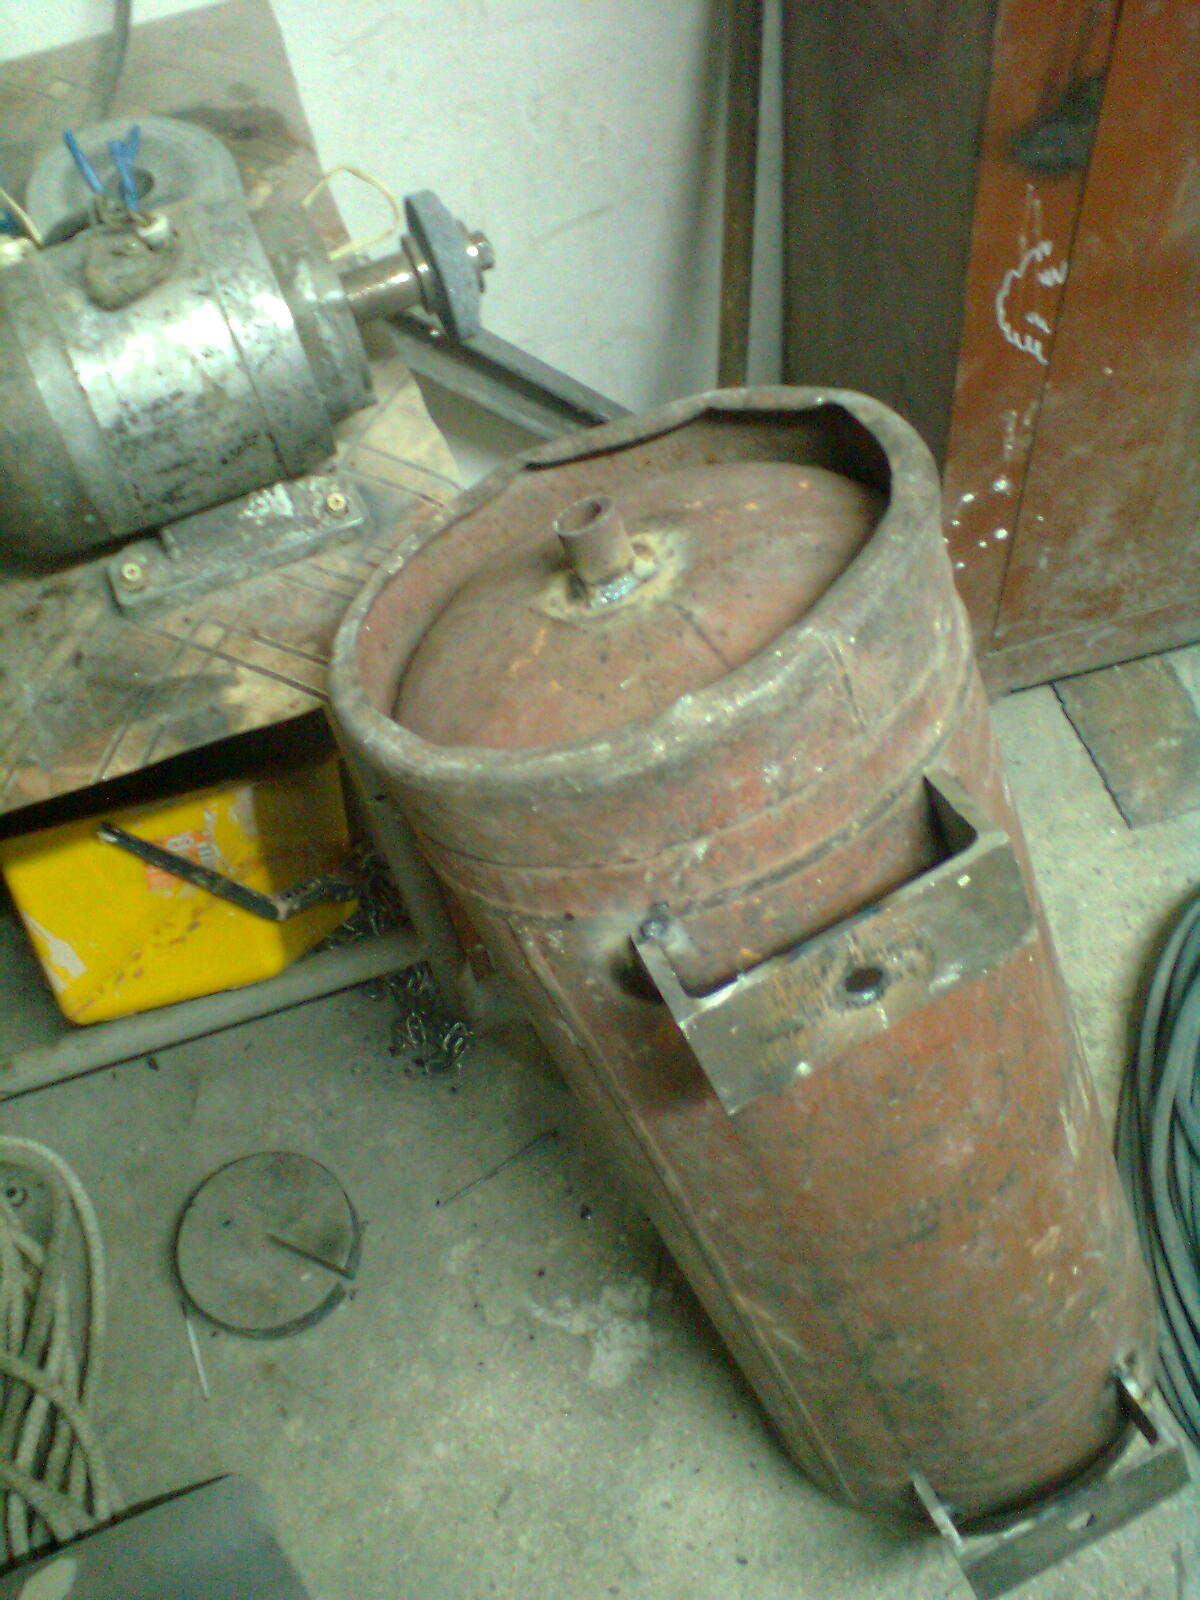
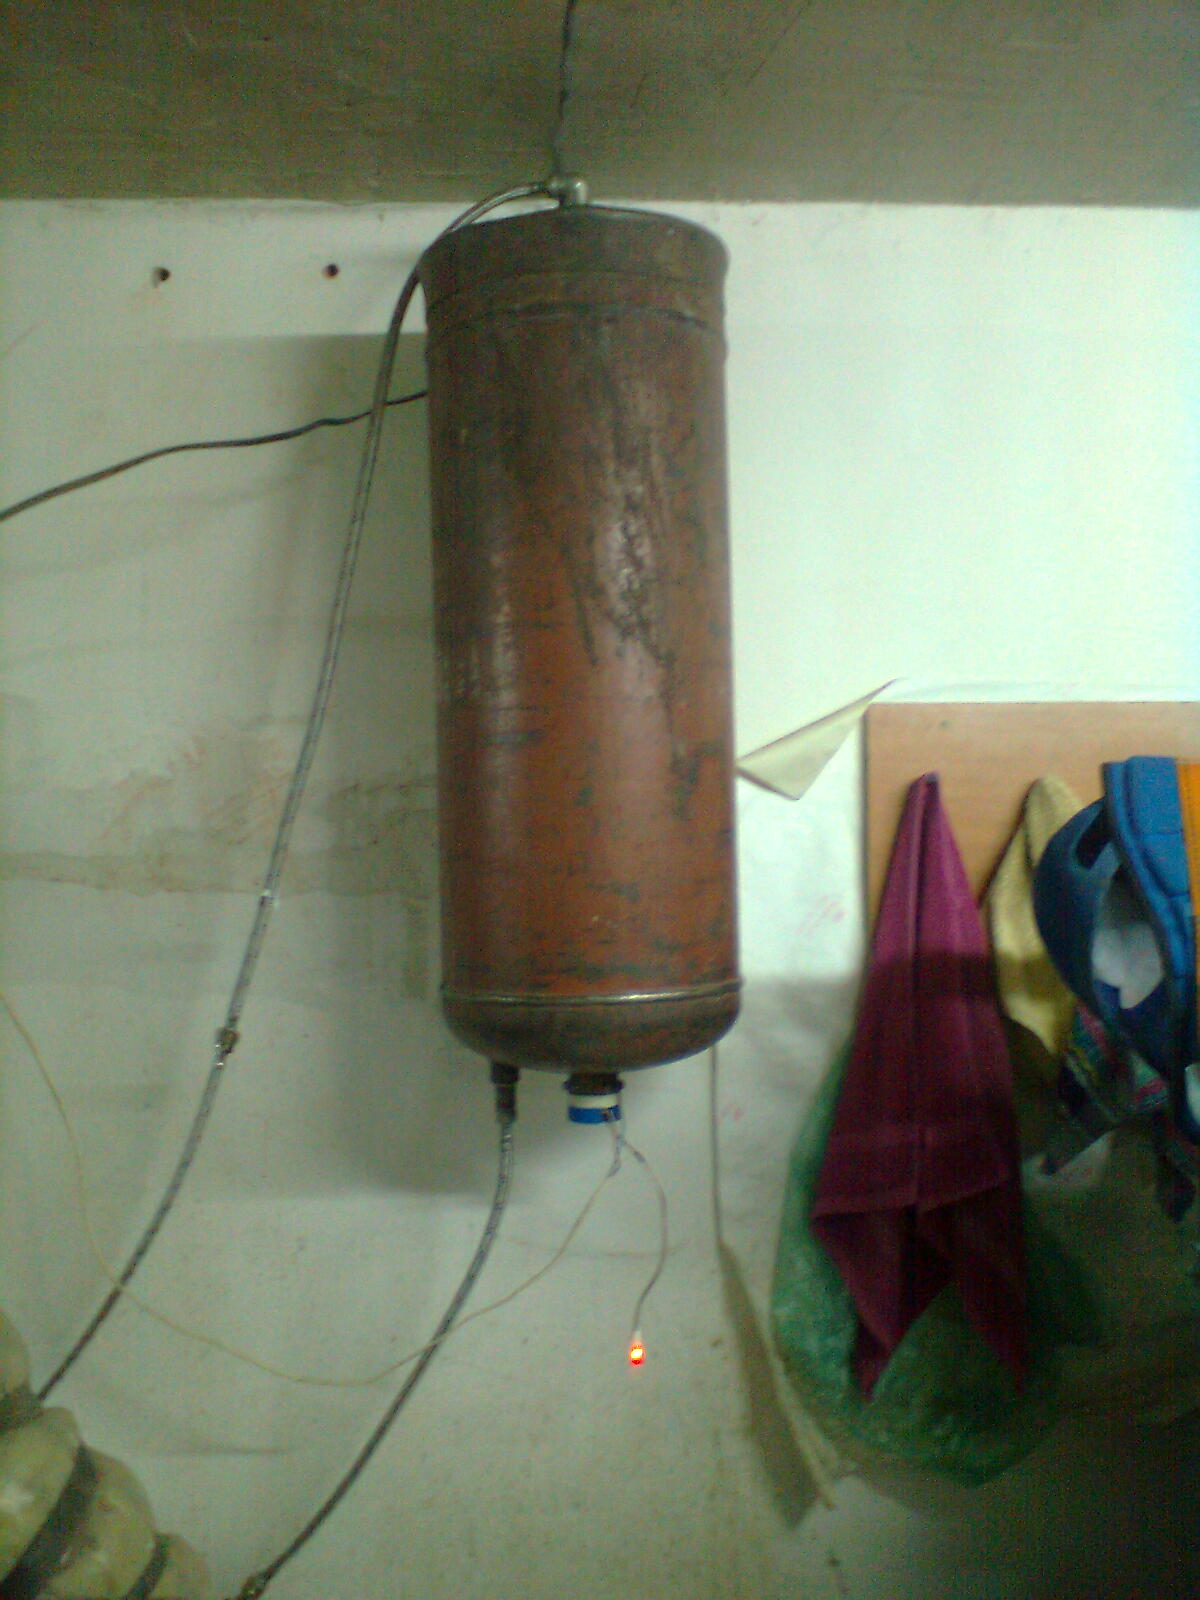
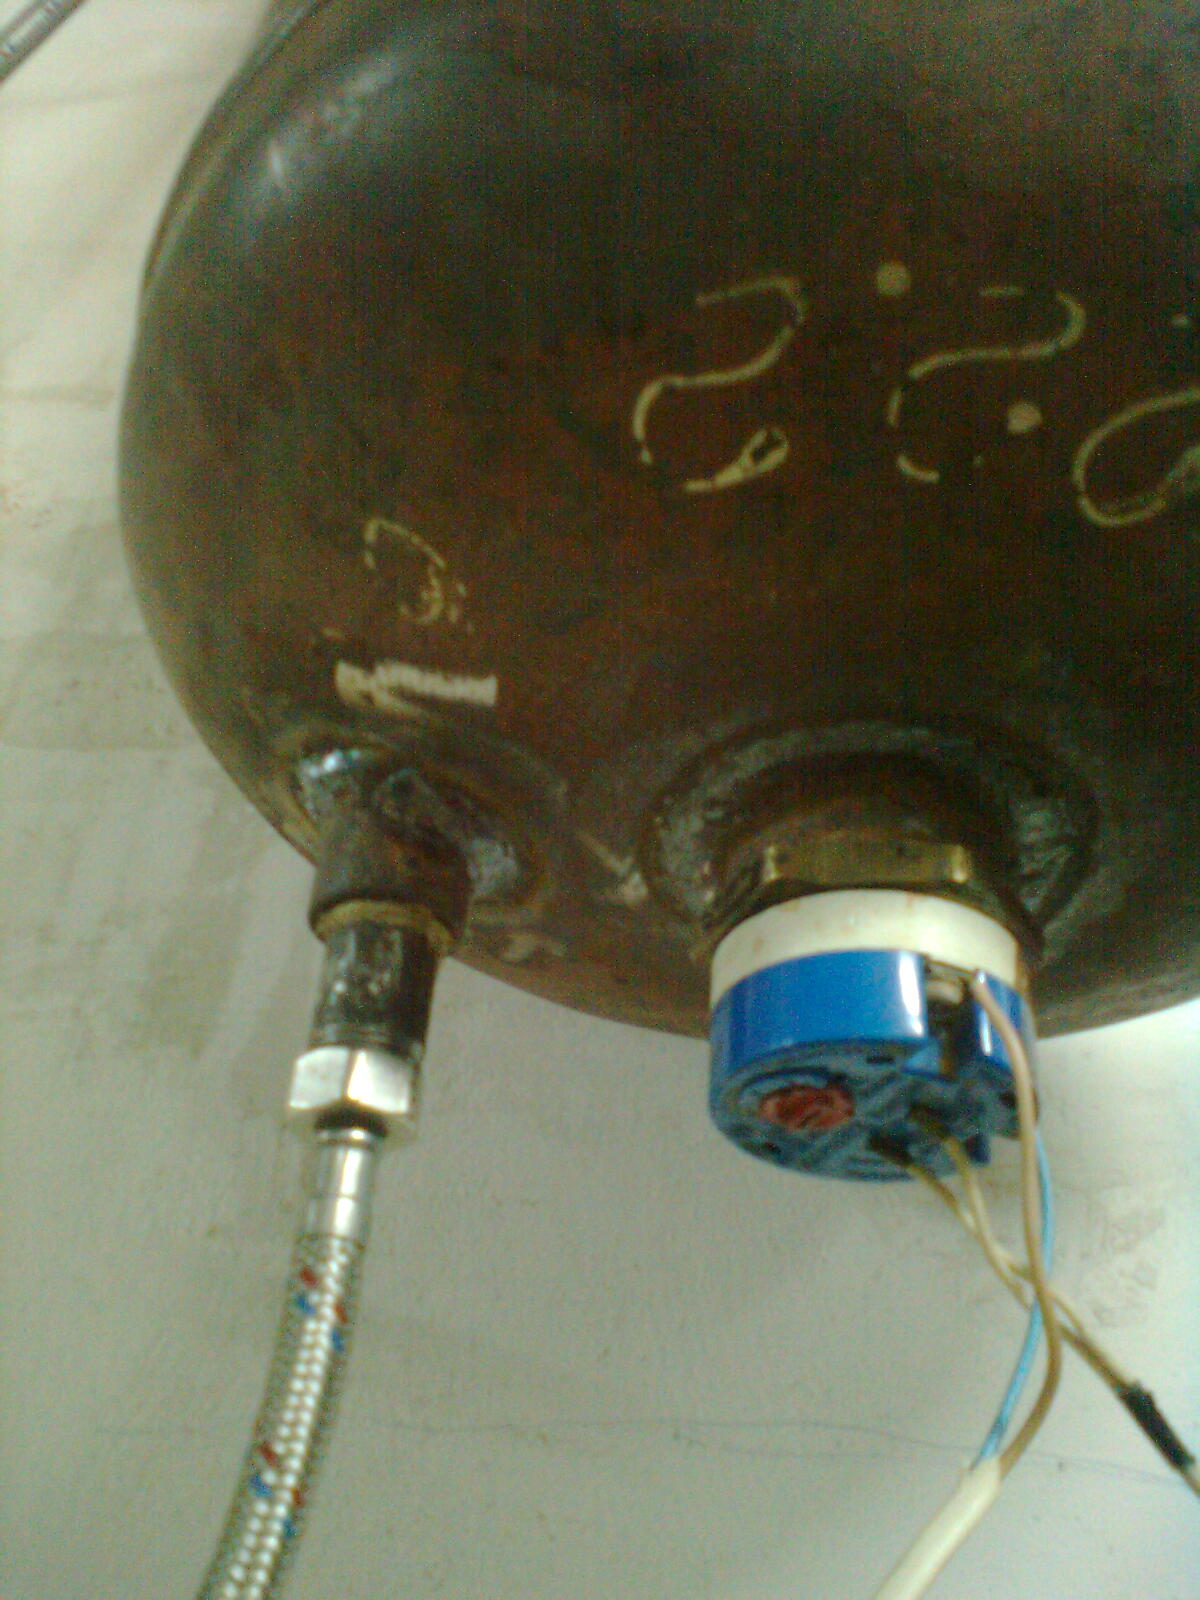
Привет! У меня на работе, тоже водонагреватель потек. Сначала пробовал подваривать, но хватает ненадолго, сгнивает в другом месте. Если эмаль внутри отошла, то можно выкидывать. В итоге вырезал тэн и сделал на его основе новый из пропановского баллона.
1 балл