Luckystorm
-
Постов
762 -
Зарегистрирован
-
Посещение
-
Победитель дней
39
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Luckystorm
-
Del
-
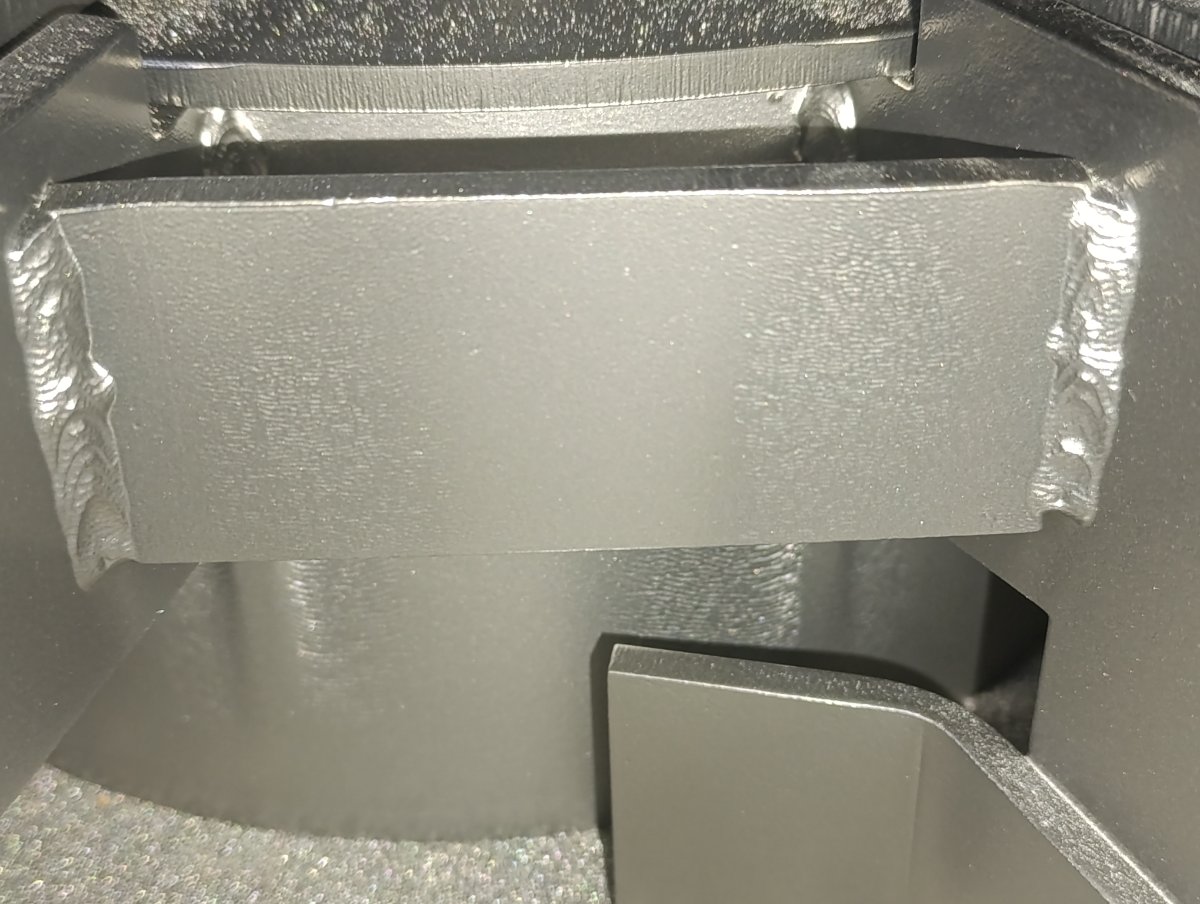
Попробовал на работе подобную настройку на рабочем гроверсе, разделку после круглой борфрезы заполнять одно удовольствие, можно заполнять разделанную отливку металлом заподлицо или практически заподлицо тем самым экономя время коллегам на последующую зачистку шва. Только 24-ой горелки маловато, желательно 36-ую, греется и наконечника надолго не хватает. Ещё вопрос, а можно ли как нибудь снизить образование копоти на изделии? Это в целом вообще не критично ее щеткой смахнуть, чтобы было лучше видно, хорошо ли все заварилось, но вдруг
-
А насколько тонкие трубки? Можно же взять нерж проволочку и тигом сварить
-
Это точно! Четыре заплатки за полгода + усилял дверцу, т.к то место чуть ли насквозь проело , хочется изнутри всю камеру обварить "броней" и забыть про этот колхозинг

-
Спасибо, завтра напишу заявку снабжению, шанс того, что хоть что-то смогут найти теперь стал выше
-
Спасибо, попробую их приобрести Ещё на сайте дилера эсаб нашел такую проволоку https://elektrod.ru/esab/?page=wire&category=stainless&name=OK Autrod 16.95 думаю недешевое удовольствие будет, хотя если результат будет хороший, жаба душить никого не будет
-
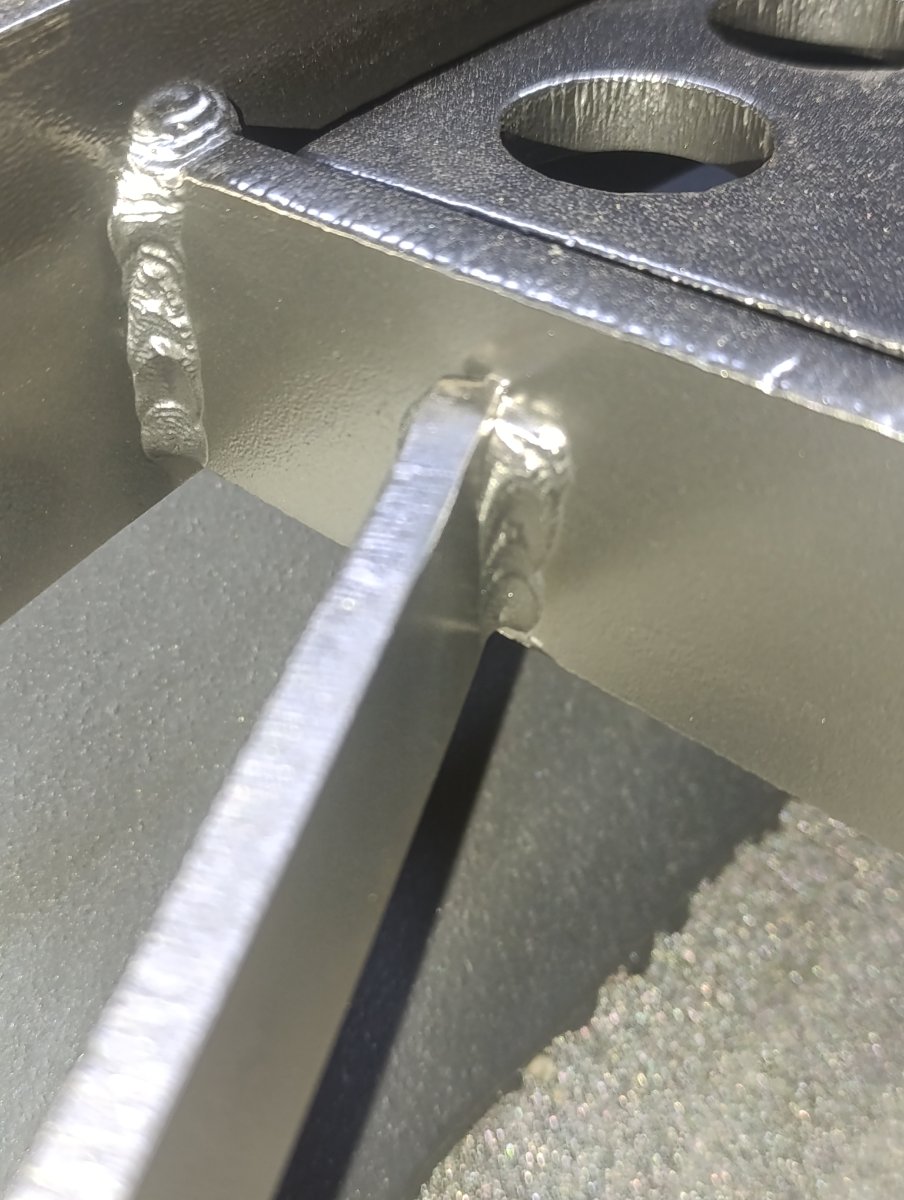
Вот как заводские шовчики на дробемете выглядят спустя 2 года эксплуатации.
-
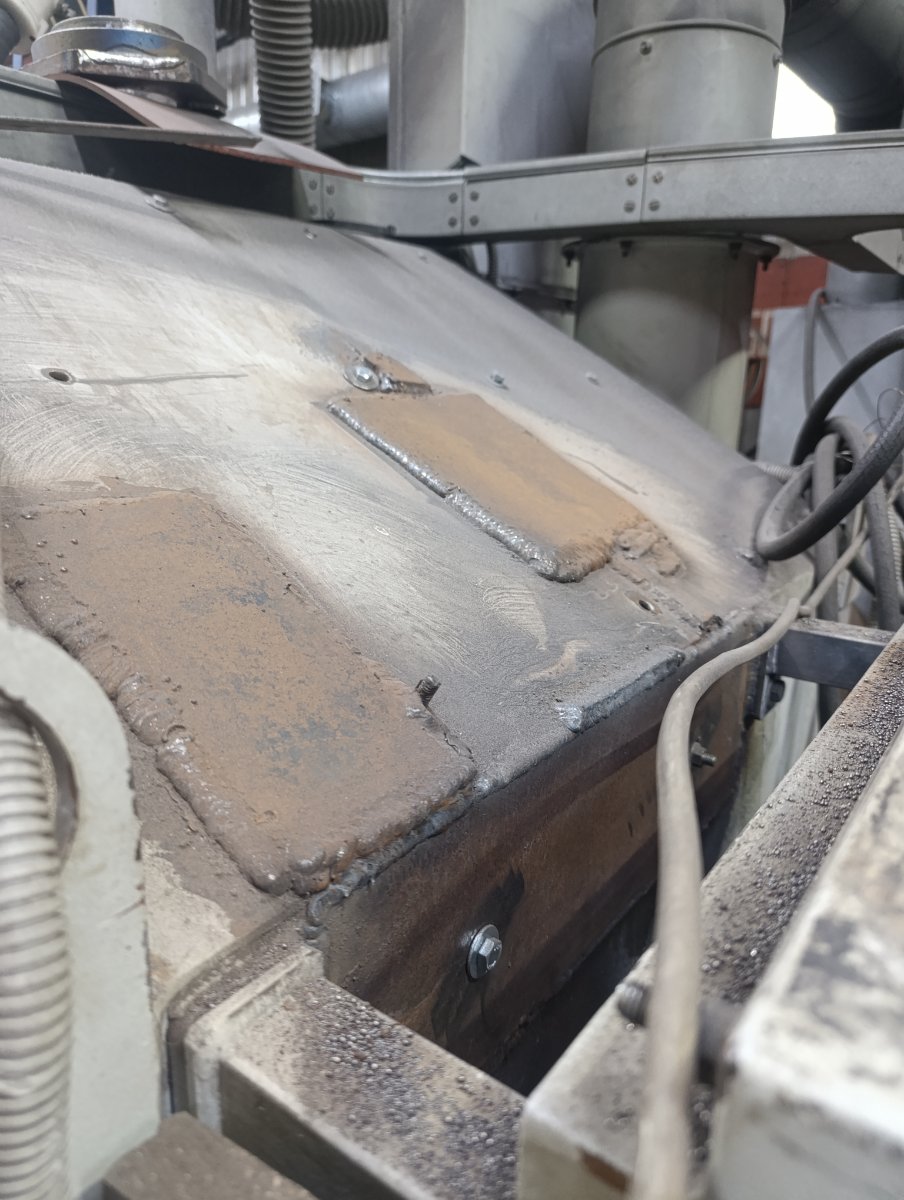
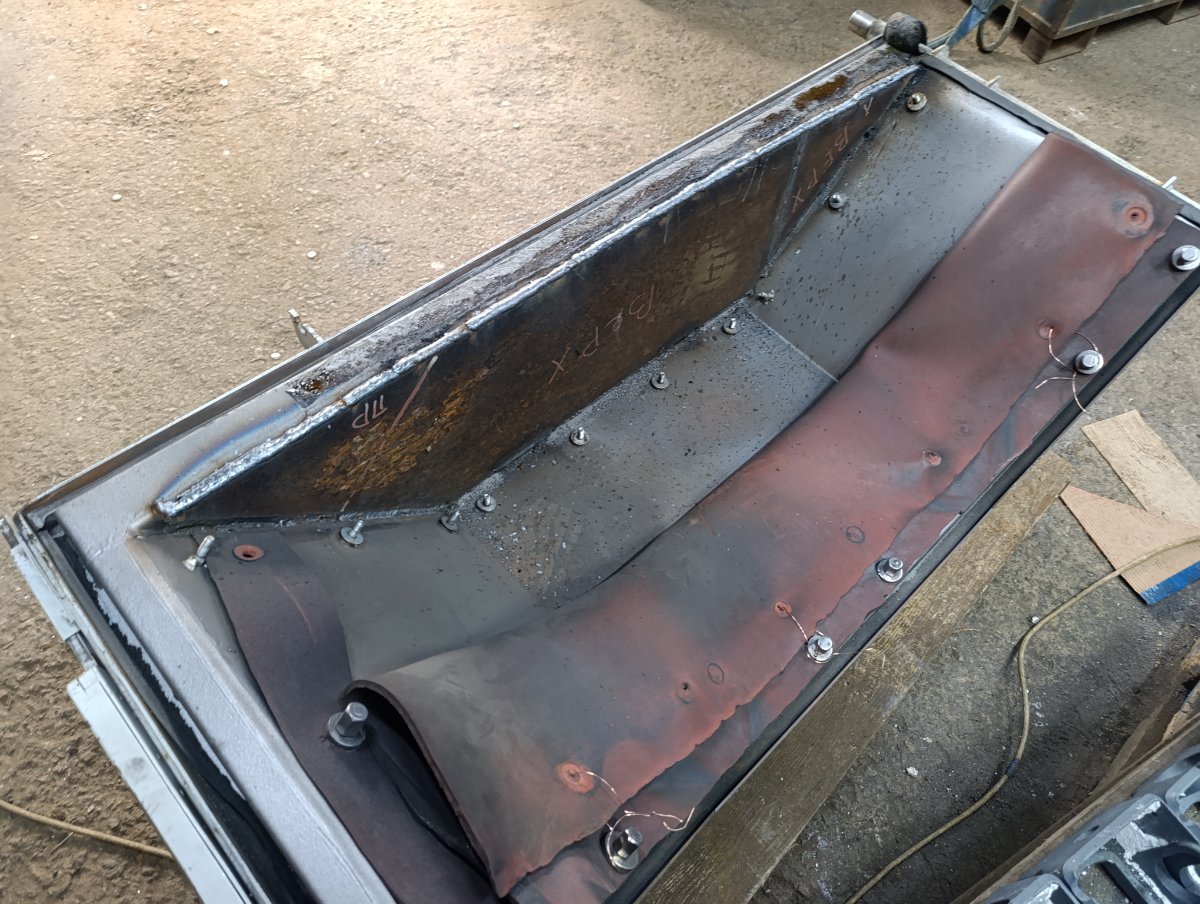
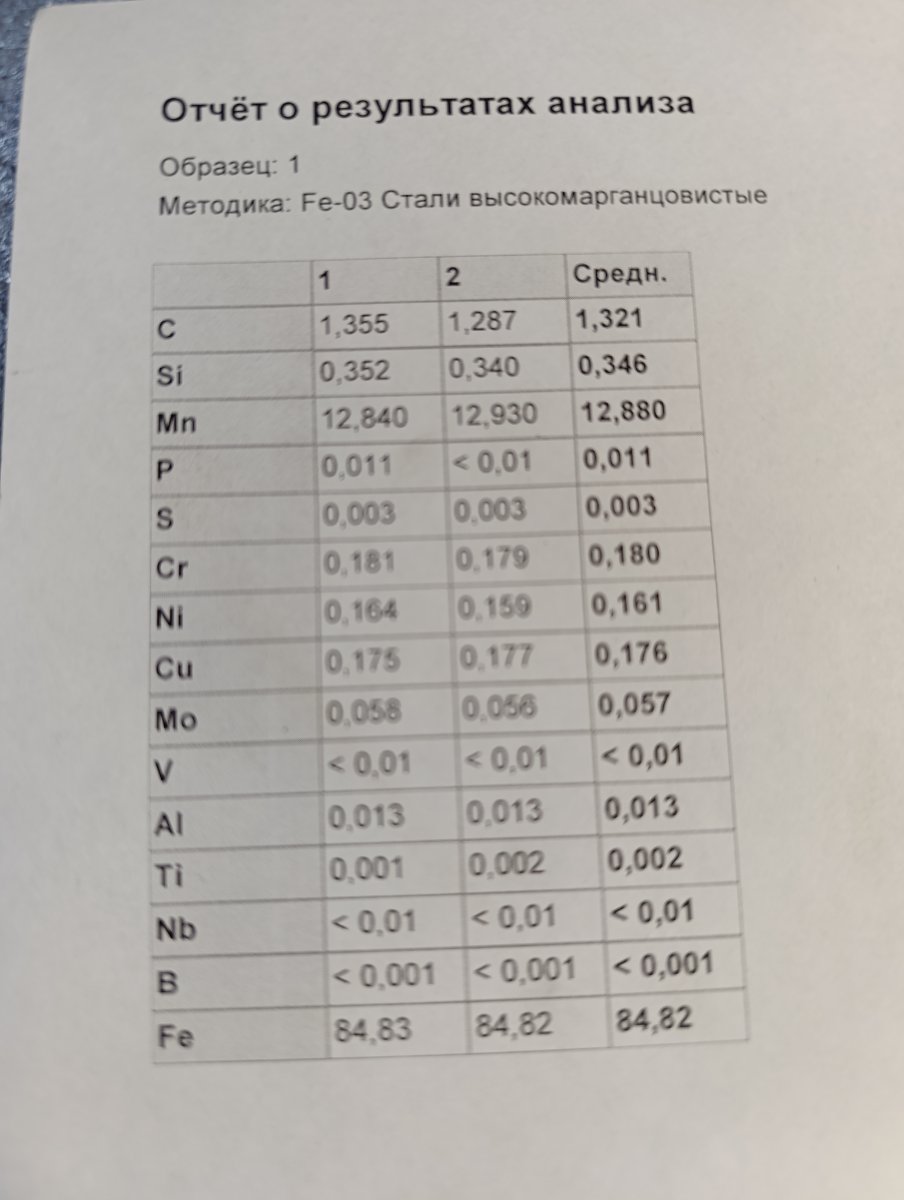
Подскажите пожалуйста подходящий сварочный материал. Периодически приходится заваривать пробоины в дробеметной камере изнутри и снаружи. Использую для этого очевидно неподходящий материал, типа электродов уонии 13/55, ок 46.00, проволоки СВ-08Г2С. Места сварки спустя какое-то время съедает дробью. Сам дробемет спроектирован с ошибками и как будто производитель хочет чтобы спустя 3 года эксплуатации покупали новый. В некоторых местах, которые подпадают под дробеметные удары используется уж очень сильно тонкий металл. Вопрос решается заплатками из толстого металла. Взял кусочек из дробеметной камеры, отнес его на анализ спектрометром. Правильно понимаю, что согласно данным анализа металл ближе всего к стали гадфильда? А чем её лучше сваривать, чтобы металл шва по стойкости к ударным нагрузкам был как основной металл? Нейросети "советуют" электроды ЭА 395/9, они подойдут? Думаю может быть заказать лист такого же состава, подходящий сварочный материал и сделать прям капитальный ремонт дробемета, чтобы надолго забыть о необходимости его латать.
-
Насколько вообще востребована данная специализация? У кого-нибудь есть знакомые из этого направления? За 8 лет карьеры поставок оборудования и материалов для сварки мне попался только лишь один клиент, которому требовались электроды для подводной сварки и соответствующий источник тока, но как-то не в тему было расспрашивать его о специфике работы
-
По ттх вроде нормальная маска (если стартвелд не лукавит конечно), ценник немного смущает конечно. Если интерес к сварке у вас будет только расти, то очень рекомендую в ту же рассрочку беспроцентную на озоне через годик другой взять tecmen 740L, сварка для вас откроется с другой стороны, да и глаза с ним целее будут. В ней одна из наилучших картинок из всех масок, что я тестировал (а их было немало).
-
Чем больше на это внимание обращаю, тем больше убеждаюсь не малая часть косяков, по причине отвратной видимости, вслепую делаешь. Не то маска, не то опыту мало. Ведёшь, ведёшь горелку и иии стоп, потому как понимаешь, чтоооо, ну не вижу куда дальше вести. Приходится тормозиться. Меня периодически на работе гоняют просят то одну то другую фигню подварить ручником. В основном в местах где маловато света, всегда беру с собой прожектор и небольшой фонарик (который можно держать в руке) прожектором свечу на зону работ, фонариком прям во время сварки подсвечиваю область сварочной ванны, т.к на производстве много темных мест и вообще не сказал бы что все идеально с освещением, это сил но помогает и влияет на общий уровень качества и комфорта работы. Не забывайте подсвечивать зону работ, особенно если вечереет или пасмурно. Чем выше уровень освещения - тем лучше все видно А какая у вас маска и на какой степени затемнения работаете? Стекла чистые?
-
Наверное на трёх-четырех тысячном резе кругляка, пришло осознание, что газовым резаком можно оперировать совершенно иначе, не держа его крепко правой рукой за рукоятку одновременно с удерживанием левой рукой за трубки на протяжении всего реза. Гораздо удобнее легонечко придержать его в начале реза компенсируя начальное подкидывание от нажатия лапки режущего кислорода, через секунду уже отпускаешь левую руку и держишь резак только правой рукой за рукоятку позволяя резаку как бы парить или левитировать в воздухе немного его направляя куда надо, при манипулировании таким образом затрачивается гораздо меньше сил и руки не перенапрягаются Как будто lvlup получил или повысил технику владения резаком, если бы это было РПГ
-
Вот это новость! А вечерние курсы есть в вашем учебном заведении, какие-нибудь которые могут быть полезными для уже трудящихся по профессии или повышающие квалификацию? Из каких-нибудь навыков было бы интересно научиться качественной сварке труб тигом и сварки нержавейки тигом
-
От города зависит, в Питере например сейчас гораздо проще найти работу по этому профилю без опыта и без диплома, чем когда я закончил ПТУ (лет 10 назад) и имел аж красный диплом + рекомендации в виде бумажек
-
Мне кажется с таким опытом в ит-сфере и имея высшее образование лучше перепрофилироваться в 1с разработчика, насколько знаю их кризис массового замещения кадров ИИ-механизмами не так уж и затронул, хотя конечно ИИ уже довольно неплохо знает 1С, но разрабатывать те же индивидуальные сложные отчёты или особые модули под уникальные бизнес-задачи ИИ нихрена не может, особенно если учесть, что в 1с разработке очень важно быть на оперативной связи с заказчиком. Если вам попадались всякие новостные инфоповоды о том, что у cварщиков сейчас средние зарплаты от 350к и доходят до 500к, рекомендую скептически относится к этой информации. Такой уровень дохода конечно возможен, но нужен немалый опыт, вложения в себя, в инструменты и посвятить всего себя этому делу, нарабатывая базу как частник, на обычных работах или заводах таких денег сейчас не увидеть. А отвечая на ваш вопрос, я бы выбрал работу где рассматривают людей без опыта или в качестве учеников с обучением, если будут препятствия при оформлении из-за отсутствия документов, тогда и отходите какие-нибудь курсы. В целом ваша задача заиметь год стажа, чтобы hr-ки пропустили на вакансии поинтереснее и более высокооплачиваемые.
-
Лично не доводилось работать электродами ок 48.00, как-то задавался подобным вопросом и представители компании эсаб отвечали, что 48-ые чуть производительнее чем уонии 13/55 в значении коэфициента наплавки и что шлак у 48-ых чуть легче удаляется. Действительно ли это так на самом деле не могу сказать, т.к не пробовал их Между ок 48.00 и ок 48.00 Р нет разницы, добавление в названии буквы "Р" связано лишь с санкционными заморочками, типа эта буква означает, что электроды произведены в России. А так одно и то же по факту.
-
 Присоединяюсь к вопросу выше, так же интересно что использовалось в качестве "присадки" и откуда её взяли?) Ваша работа выглядит очень достойной и надёжно
-
Кто-то каким-то образом капнул сталью на медный индуктор плавильной печи, капли прям вплавились в небольшом секторе медного контура индуктора. Печку остановили, подошли ко мне и спросили смогу ли я исправить недоразумение, сказал, что можно попробовать Пришлось тащить газовый пост в литейный цех, аргоновый баллон с аппаратом, искать длинные рукава, чтобы подключить бормашинку к воздушной магистрали, уже на этом этапе устал Включения вырезал фрезой- шариком изогнувшись в зюзю, думал, что остальную работу за 5 минут сделаю, ага, как бы не так. Этот индуктор очень массивный и прогреть его резаком нереально сложно, и если хоть чуть чуть завтыкаешь при смене резака на тиг-горелку, металл моментально остывает и сварка становится невозможна. Дико употел и задолбался, но все же победил, особенно порадовали литейщики, которые несмотря на мои работы начали рядом заливать металл в формы и пока не начал орать, что брызги раскаленного металла попадают на резиновые шланги газового поста - не остановились, типа, а что такого В общем весело. В следующий раз в такой работе откажу, скажу, чтобы демонтировали этот индуктор и варить его буду только у соседей на трёхфазном аппарате, т.к двух сотки для такой работы вообще не хватает, слишком слаба. Из недавнего, классика конструкторостроения, круглая труба и овальный флянец (как можно было это придумать?)
-
до 40мм ток до 300-350
-
Ого, не знал, что на маркетплейсах проволока такая недорогая. В магазинах сварочных такие катушки в 2-3 раза дороже)) Тут очень много полезной и уникальной информации, рекомендаций, советов и чуть ли не пошаговых инструкций по тем или иным работам, пользуйтесь на здоровье, рад, что форум вам оказался полезен
-
Здравствуйте, в каком городе проживаете? Сколько вам лет и чем профессия сварщиком вас заинтересовала? В моем городе периодически проскакивают вакансии, где готовы брать людей в качестве ученика сварщика с обучением или рассматривают выходцев учебных заведений, имеющих диплом о законченном среднем специальном образовании, но ещё не имеющих опыт/стаж. Поищите вакансии на hh.ru по запросу ученик сварщика / сварщик без опыта, а так же просто по запросу "сварщик" с включенным фильтром "без опыта". Как мне кажется на этапе собеседования с hr-ками, можно и приукрасить немного свой уровень знаний и навыков, чтобы увеличить шанс пройти успешно собеседование и получить заветное трудоустройство, по сути им главное понять, чтобы вы не бухали, были неконфликтным и не сбежали сразу, как наработаете руку/пройдет год. И если уж вас возьмут, то как по мне стоит получать сварочные навыки непосредственно на работе (например оставаться по вечерам, таская к себе всякие ненужные железки на опыты), мне кажется такой путь рациональнее и быстрее, чем самому в каком-то гараже пытаться получить самостоятельно некие навыки и ими уже пытаться доказывать, что вы достойны приема на работу. По поводу курсов, если официальное оформление будет упираться в наличие "бумажки" ну тогда и будет резон их быстренько отходить. В целом сейчас прослеживается некий общий кадровый дефицит, по этому некоторые предприятия/конторы готовы идти на уступки и вкладываться в человека без опыта. Да и не факт, что навыки гаражной ручной дуговой сварки вам прям супер сильно пригодятся, многие на предприятиях используют миг и тиг, а ручником, так чисто подварить что-то на бытовом уровне, если что-то несерьёзное отвалилось
-
Старый анекдот, который все знают) очень понравилось как нейросеть нарисовала испачканные работой краги, очень натуралистично zkxreyjc_s0f0d15m0_704x1280_hslp (1).mp4
-
У вас так аккуратно получилось! Мои соединения были больше похожи на шарики, в 4-5 мм , ну главное свою функцию какое-то время выполнит, в следующий раз получиться лучше. Как-то мне было трудно найти идеальную настройку, либо мало тока, долго ждешь нагрева и присадок не переноситься или чуть зазевался и получил разрыв, еще и зеваки в лице 4 коллег немного мешали и добавляли нервничания, прям очень тяжело дается работа, если "под руку смотрят" попробую как нибудь во время обеда такие кусочки посваривать и поищу электроды потоньше (я использовал 2.4, возможно это немного тоже мешало, у меня других и нету ), думаю оптимальными были бы тут 1.6
-
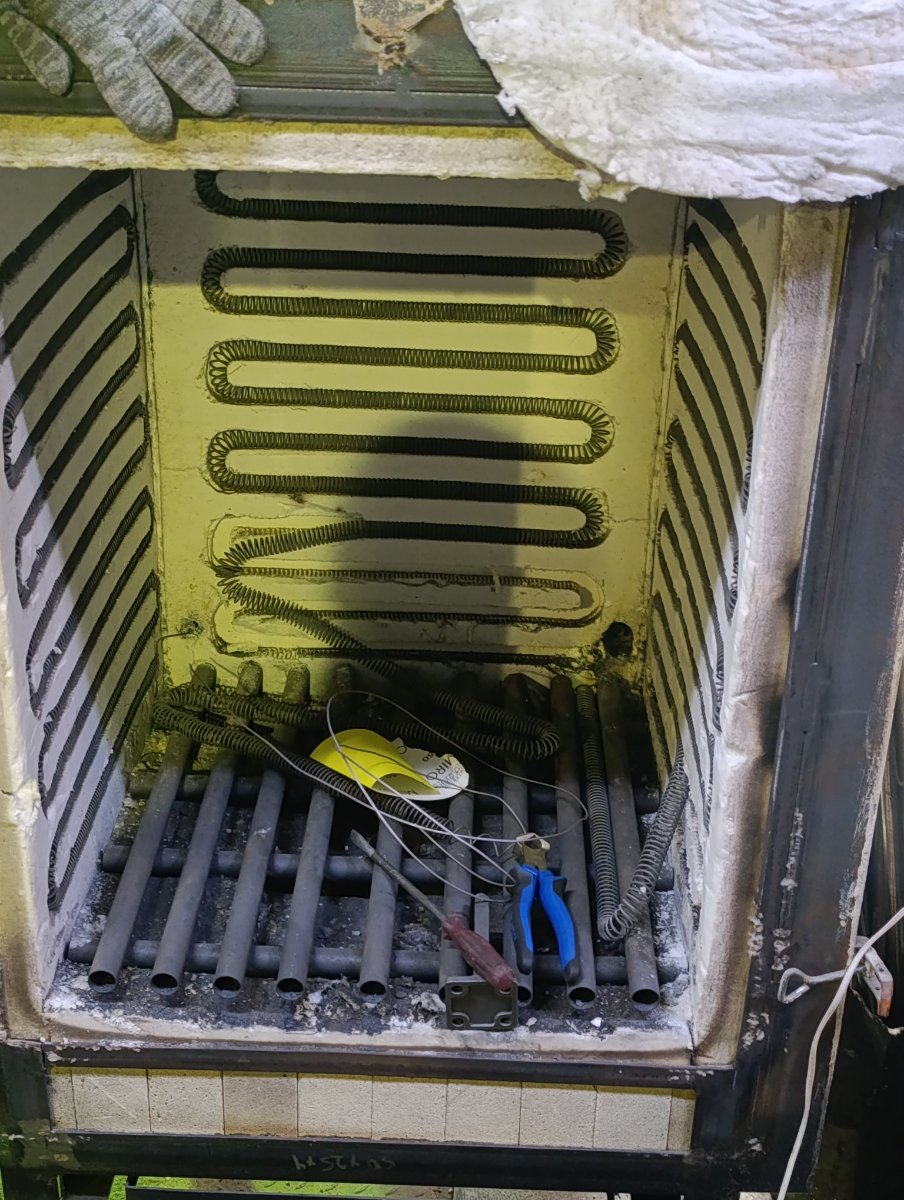
На работе подошли ко мне сегодня с просьбой, помоги нам заварить печку (она небольшая), используется для нагрева ковшей, нагревательным элементом у нее служит фехраль 2мм, обрывы были в трёх местах, сразу сказал, что шансы 50/50, у меня уже был положительный опыт сварки фехрали, но она была 3мм, а двойка казалась слишком тоненькой (и не зря). Где-то с пятой попытки удалось подобрать настройки, на которой получается сплавить проволочки, не отжигая кусочки и при этом нанести "присадку" (ток базовый 40А, ток пиковый импульса 100А, время работы импульса 9%, частота 1,5Гц). Задумался, что у меня стоял постоянный ток, правильнее бы было сваривать на переменке, раз в ней есть немного алюминия? В качестве присадки использовал огрызки от этой же спирали, тоже в 2мм, какие настройки стоило использовать для такой задачи? Что-то мне эта задача совсем не понравилась потратил больше часа на все это дело, особенно раздражающим моментом было то, что пресловутая присадка под нагревом скатывается в шарик, а потом отрывается и липнет ну совсем не в то место, куда хотелось бы, а при попытке ее разровнять теплом дуги очень легко перегреть проволочку и получить обрыв, в общем если поделитесь советами/рекомендациями или более оптимальными настройками, буду признателен, т.к походу раз у меня это получилось, то теперь будут всегда просить выполнить такого рода работу, при возникшей потребности "Соединения" не фотографировал, т.к телефон сел
-
Я за продукцию арктик (она почти вечная, даже спустя 5 лет после нанесения не высыхает, и у нее очень хорошие показатели теплопроводности), когда компьютеры знакомым собираю, использую только ее, а так думаю самые подходящие варианты подскажет уважаемый tehsvar, но если сравнивать mx-4/mx-6 с нашими термопастами серии кпт, первые где-то в 7-8 раз эффективнее в плане теплопроводимости