hvr63
-
Постов
1 477 -
Зарегистрирован
-
Посещение
-
Победитель дней
139
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент hvr63
-
 "Вы просите песен? Их есть у меня" (с) ЗТВ не клопы, что с ней бороться? Ей нужно грамотно управлять. Каждая производственная ситуация требует своих конкретных решений. Моя ситуация: орбитальная сварка единичных изделий, с неопределенной номенклатурой сплавов, толщин стенки и диаметров. Данная проблематика потребовала создания математической модели распределения теплового поля от движущегося точечного источника тепла. Корректно моя модель работает, или нет - "это науке неизвестно. Наука ещё пока не в курсе дела" (с). Но я хотя-бы попробовал. Как говориться: "на безрыбье и хрен за мясо".

- 4 ответа
-
- 1
-
-
Первые отделы уже напряглись. И я не шучу. Есть такое понятие "Из открытых источников", а в разведке есть аналитический отдел.
-
Так просто, чтобы беседу поддержать. Вдруг кто не читал: "Рыкалин Н.Н. - Расчеты тепловых процессов при сварке". "Сварка спиральными электродами (MIG/MAG, три электрода)" - как там со структурными изменениями в зоне термического влияния и их регулированием, все нормально? Переохлаждения, перегрева не происходит? Зерно не растет, твердость не повышается? Нет? Ну и чудесно.
-
Что-то стало уже утомительно одно и тоже читать. И сама тема напоминает заточку твердоспланого токарного резца напильником - шоркается по одному месту, а толку нет.
-
Я сильно не вникал в проблему, но видел такую историю, что в иностранной загранице, нашим заезжим сварщиком, при многопроходном шве, было сильно сокращено количество проходов и как следствие время сварки, за счет увеличения объема наплавки (в сравнение с местным исполнением), что местными было расценено как брак. Там, вроде, проблема была как раз в объеме наплавки и в напряжениях, возникающих при этом.
-
Да. Вон с двигателем Ванкеля, или вариатором сколько бились, пока не решили их самые слабые места.
-
"Каждая великая идея имеет свой недостаток, который либо равен величине этой идей, либо превосходит ее." (с)
-
Это был искрометный юмор.
-
ИИ просто чудо чудесное. Писал программу по резьбонарезанию. Нужна была формула внутреннего диаметра наружной трубной цилиндрической резьбы - d1. Смотрю в ГОСТ 6357-81 "Резьба трубная цилиндрическая" (на фото ноль уже мной исправлен на единичку.). Что-то не то. Считаю, проверяю через геометрию - не то. Для верности у Алисы спрашиваю - там все то, хотя сама на тот же ГОСТ ссылается.
-
"Ах, милый Ваня! Я гуляю по Парижу." (с)
-
Что в ИИ замечательно, так это его великое терпение, я бы на третьем вопросе нахрен послал. https://rutube.ru/video/ea21a46c5f0a2793e634c6533546e8ce/
-
Вплавить две скобы от степлера крест-накрест, с противоположных сторон. Но сначала попытаться склеить. Завершающий этап ремонта - выкинуть и сидеть грустить.
-
Вот собрание современных технологий ремонта очков.
-
"Консерватория, концертмейстерство, торговый техникум, зав. производством, икра, крабы, валюта, золото, суд, Сибирь. Может, что-то в консерватории подправить?" (с)
-
У меня в сервисе никогда не отказывали по гнилью. Просто стоимость работ все расставляла по своим местам.
-
С открытым пламенем мне, лично, как-то не очень (я ссыклив, а в автосервисе обязательно что-нибудь спалят). Из открытого у меня была только плазма (самый первый Алплаз) и то только для выправления хлопунов (стягивания пузырей).
-
Я свою первую машину всю переварил электродом (ВАЗ-2102 1976 года, делал в 89-м, доменяшный хозяин, ездюк по рыбалкам, всю ее сгноил, проказник). Всю - это значит осталась нетронутой только крыша, и то там люк вваривал (он попал на выштамповку, пришлось менять конфигурацию этих ребер). Ушло около трех листов стали (1250х2500). Электроды даже не знаю какие, разные, даже УОНИ какие-то были. И варили эти электроды, какие плохо, какие отвратительно. Сварочный источник - самодельный, обычный трансформатор, даже без регулировки. И да, болгарок тогда не было на руках у гражданского населения (у меня уж точно), все кроилось ножницами. Вот это называется: "кузовной ремонт своими силами". П.С. Окончательная конфигурация той двойки: передние лонжероны с брызговиками - 2106; передние крылья - 2106; передняя панель - 2106 (четыре фары); бампера - 2108. Поменял потом на Опель Рекорд, со стесанными кулачками на распредвалу.
-
Своими силами? Я когда автосервис закрыл, то вывез оборудования - два трехосных Камаза. Я могу предположить, что этот объем оборудования можно умножить на любительский коэффициент, но все равно, получается, что голым пальцем не получается. Хотя... При наличие времени и денег...
-
Скажу. А пусть вот она и будет. Но, мое мнение, бесперспективная тема. В таких темах, в основном, обсуждаются тяп-ляпские технологии, типа "у меня отгнили пороги и крыша". Серьезные технологии у инженеров участка кузовного ремонта, которые от сварки далеки. Да и сварки в кузовном ремонте с гулькин хрен. П.С. Если кто, что серьезное спросит, то я отвечу.
-
Если сразу не отвалиться по трещине, то может и будет держать, даже с трещинами. А так, схема простая. П.С. Сначала без отжига приварил - треснула.
-
Походу поддув все же нужен. Походу поддув все же нужен. Вот С2 своим телом 2 мм. Обратный валик выдавливает без проблем.
-
Нет.
-
Вопросы новичка по полуавтоматической сварке
hvr63 опубликовал тема в Полуавтоматическая сварка — MIG/MAG
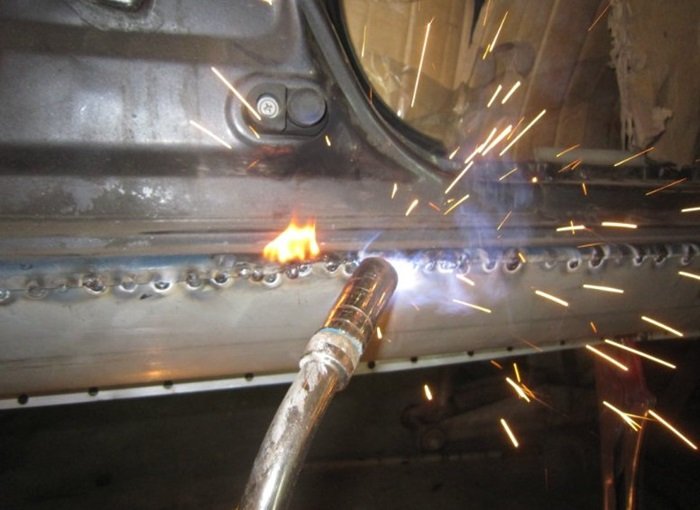
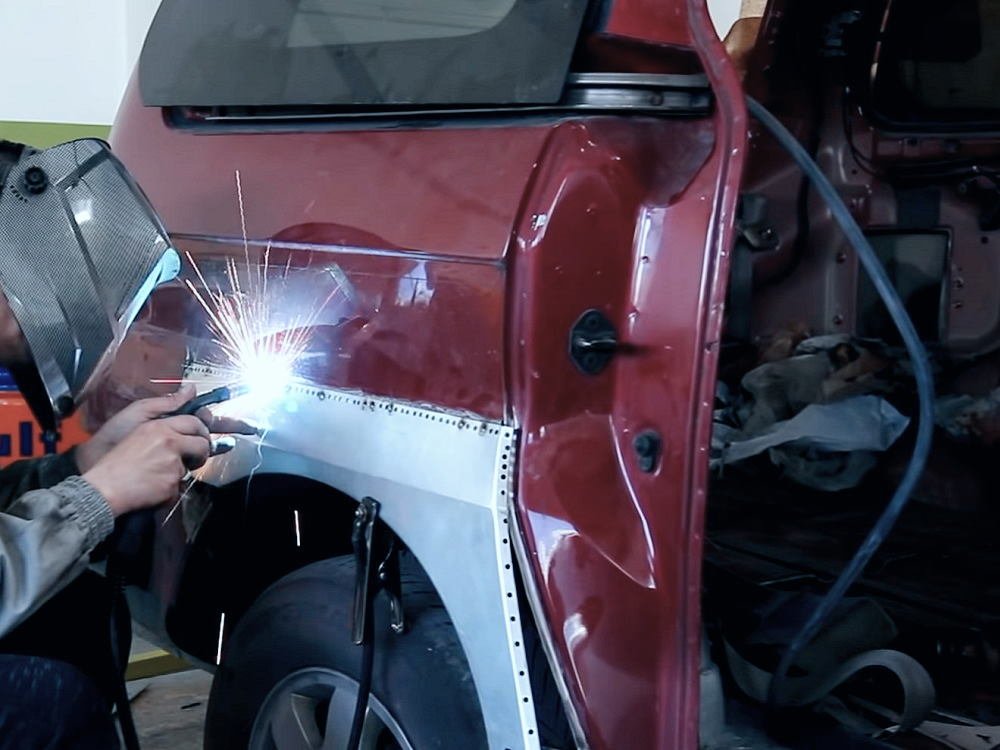
В данной ситуации применим мануал не по сварке, а по кузовному ремонту. При подобных работах, кроме обеспечения прочностных характеристик ремонтируемого узла, необходимо обеспечить антикоррозийную защиту, не хуже чем у неповрежденных деталей. Если оставить голый металл на соединяемом участке (фото 1), то коррозия начнется сразу, еще до окончания ремонта (из-за конденсата влаги). Если нанести грунт на органическом связующем, то он начнет выгорать при сварке (фото 2, так, кстати, по такой технологии сварки, данную панель не ремонтируют). Причем выгорать в прямом смысле слова, ярким пламенем. Так что, остается один выход - нанести покрытие без органического связующего и с большим содержание металлического наполнителя (в данном случае цинк, хотя я раньше писал, что это не работает, нужно преобладание алюминия). Это все про сварку МАГ. А вот если сварка точечная, то цинк будет даже очень хорош (на автомобильном конвейере оцинкованные панели варят и не парятся).
-
Дополню. По ощущениям, у 3М в грунте больше алюминия чем цинка. И сваривалось похоже со сваркой алюминизированной стали (та, что на элементах автомобильных выпускных системах применяется).
-
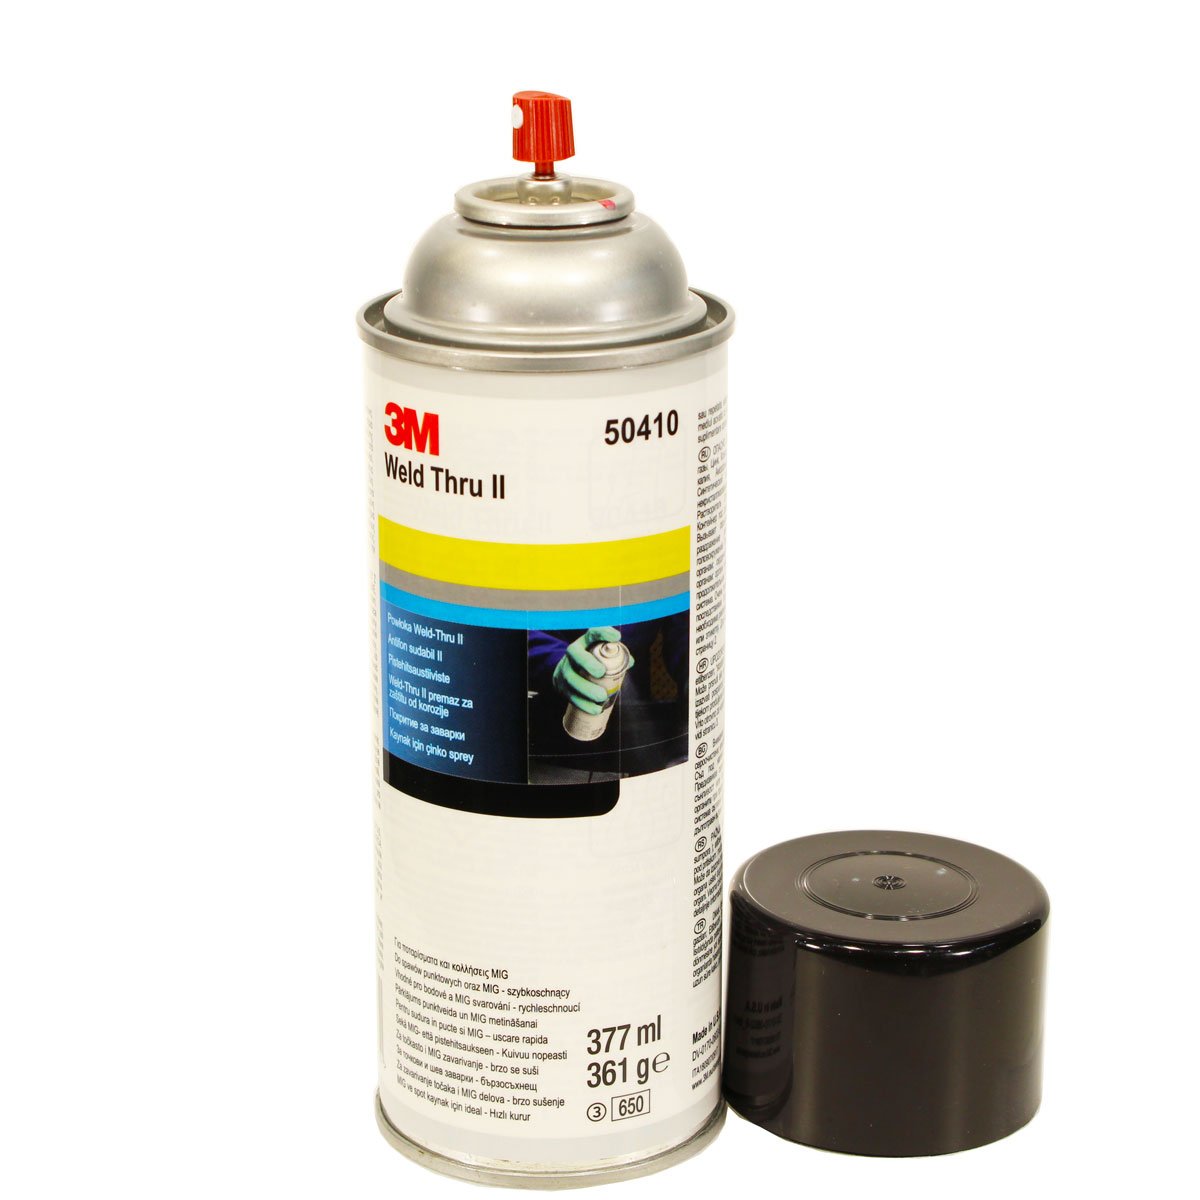
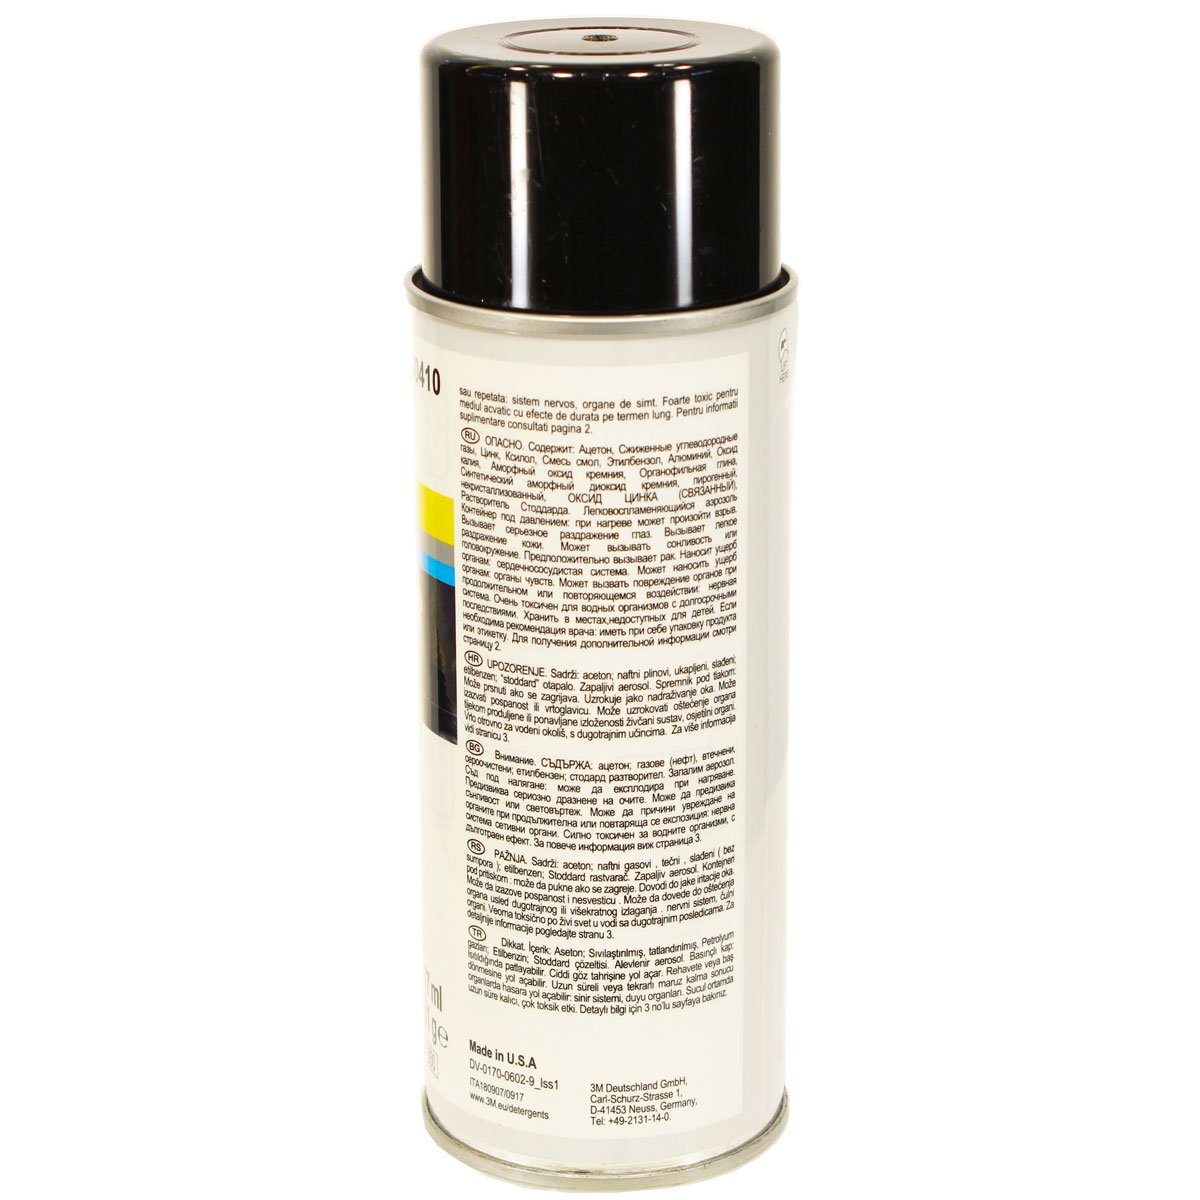
А что вас так шокировало? И совсем это не новое в технологии (только не для ММА, а для МАГ и контактной). Я лично 30 лет назад такой применял при кузовном ремонте (он как раз для кузовного ремонта), для сварки панелей внахлест. И альтернативы такой технологии нет. Если кому-то показалось это вредным для здоровья, то так оно и есть. Производители таких продуктов про это предупреждают (я бы советовал все сварочные работы производить в респираторе, сварочные дымы - это вам не это). То что на фото, может и не блещет выдающимися ТТ показателями (все зависит от положенных туда ингредиентов и их количества). Но вот как выглядит сварочный грунт от серьезного производителя (читайте состав). П.С. Я, при сварке через отверстия, этот грунт удалял перед сваркой, через эти отверстия, для улучшения условий горения дуги. Мои попытки заменить 3М чем-то другим ни к чему хорошему не привели, с другим продуктом работать было невозможно.