Точмаш 23
-
Постов
5 584 -
Зарегистрирован
-
Посещение
-
Победитель дней
444
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Точмаш 23
-
Есть рекомендации открывать вентиля кислородного баллона полностью при их наполнении на рампах.А в руководстве по эксплуатации кислородных баллонов говориться,что вентиль должен быть открыт плавно(последствия резкого открытия кислородного вентиля я видел не раз -сильно обожженные руки.Часть вентиля сгорает и оплавляется практически мгновенно) На сколько оборотов должен быть открыт вентиль во время эксплуатации кислородного баллона типовая инструкция по эксплуатации баллона об этом умалчивает-очевидно нет смысла в этом..Но ,если расход газа при определенных работах (резка металла)большой,то вентиль открыт почти полностью.Если отбор газа из баллона минимальный,то нет никакой нужды открывать более ,чем на оборот.Еще имейте в виду,что в определенных ситуациях вентиль должен быть закрыт как можно быстрее.А так,это можете считать за мои личные наблюдения .Сейчас я не могу сослаться на какой-то официальный документ.
-
Стесняешься просьбами обременять товарищей...сказывается советское воспитание)
-
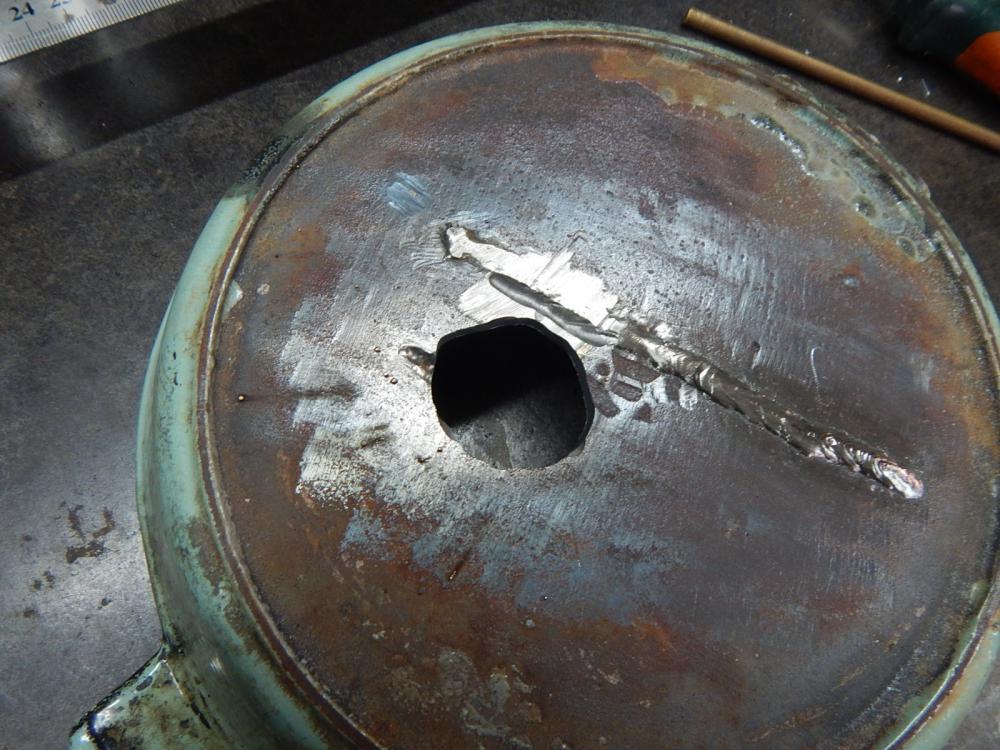
О такой сковородке я говорил.Интересная плоскость по возникающим сварочным напряжениям .Можно усложнить сварку - просверлить рядом со швом отверстие и фрезой его расширить .

-
Если в твоих местах обмена возникают подобные ситуации с вентилями (я с этим практически не сталкиваюсь),что мешает взять с собой редуктор,накрутить накидную гайку и проверить давление в баллоне и работоспособность вентиля в пункте обмена? Выбирая инструмент,ты же проверяешь его работоспособность в магазине? А что касается ацетиленовых баллонов,то это желательно делать в обязательном порядке,чтобы не привезти в мастерскую баллон с негодным вентилем.
-
Я понимаю о чем ты говоришь,но нельзя это считать за правило,только лишь как крайнюю меру с случае необходимости.
-
Нет никакой нужды вывертывать вентиль до упора -в этом нет никакой необходимости,абсолютно никакой.Следующее,могут возникнуть такие ситуации,когда вентиль надо закрыть очень быстро .Нормальное открытие вентиля баллона 0,75-1 оборот.
-
Да,ни вентиля,ни задвижки.
-
Прокладка будет раздавлена -это не выход.
-
Это не то что не правильный метод,а недопустимый метод,после которого начинаются проблемы с вентилями.
-
Снимите вентилятор,посмотрите маркировку и идите искать ему замену либо в магазин компьютерной техники,либо в магазин холодильного оборудования.
-
 Если у вас будет близорукость прогрессировать,то,безусловно,нельзя заниматься сваркой -только усугубите процесс.А если процесс стабилизировался и нет патологии глазного дна,то пробуйте,по крайней мере,можете в любой момент прекратить это занятие.С таким зрением не стоит заниматься газосваркой и резкой,особенно с применением ацетилена.И делайте каждый день гимнастику для глаз.
-
В этом интервале температур 20 - 150/200С увеличение размеров тех же трещин наиболее заметно. Подогрев 350 -400С .Пластичность чугунов низкая при нормальной температуре,а с 400С начинает существенно повышаться,достигая максимума при температуре около 900Спримерно в 4раза.При температуре 400С снижается скорость охлаждения наплавки,лучше проходит графитизация чугуна,снижая напряжения,тем самым снижается риск образования трещин. В интервале разных температур происходят разные изменения в чугуне,т.е надобность в разных температурах подогрева различна. .
-
Ваш коллектор -это ваш опыт ..от этого никуда не деться.
-
Со сковородочкой не забудьте поэкспериментировать ...
-
Ощущение лучше оставить пирометру,по крайней мере,с ним сверяться.Общий подогрев лучше приближать к 400С -теплоотвод значительно уменьшается.А теперь по напряжениям.Металл в зоне сварки нагреваясь будет расширятся,возникают напряжения сжатия.При охлаждении знак будет меняться на противоположный и возникают напряжения растяжения.Если коллектор не прогреть по всему сечению в направлении трещины,то при охлаждении напряжения растяжения вызовут образование трещины в зоне сварки.Эти напряжения при тиг -сварке снимаются проковкой шва. А так,для лучшего понимания напряжений,возьмите тонкостенную чугунную сковородку диаметром 300-400мм ,сделайте кругом разрез посредине длинною 150мм и попробуйте заварить.Когда вы поймете,как это сделать с одного прохода без трещин полуавтоматом и тиг,то это будет уже хорошо.
-
У меня есть хороший деволтовский лобзик.Что -то мне жалко им металл пилить.Может быть,зря его жалею?
-
Как вы начинали наплавку,т.е.как вы начинали нагревать коллектор?Второе-Какая необходимость была в порошке в вашем случае? Я понимая,когда существует необходимость в перекрытии значительной площади пораженного участка на проблемном чугуне,то применения порошка оправдано,а у вас?Тем более,что это сложная по возникающим напряжениям отливка.
-
Логично.Сдуру можно одну штуку сломать,а не только радиатор.
-
Я вам хочу сказать одно,что радиатор радиатору рознь.Если бы металл был большей толщины и требовался больший нагрев,то пластик оплавился.
-
На бачках пайка не сказалась:они были не сняты,в воду погружены не были.Металл тоненький,прогревался быстро,так же быстро остывает.Хотя и опасения были,что бачки могут повредиться,но обошлось.
-
Попросили сделать радиатор Вльво(легковая машина).Дорогая статусная машин.Радиатор сравнительно новый.Пришлось пропаять 89 трубок -отрывы у доски.Бачки пластиковые,все тоненькое,хлипкое и это на дорогой машине стоит такое натуральное барахло.
-
В свое время в Московском военном округе занимались ремонтом ГАЗ 69 - простая и надежная машина.Единственный недостаток -это движок М 20..слабый очень.Старались заменить на двигатель ГАЗ 21.ГАЗ 69 до сих пор нравиться:рама,кузов,двигатель,коробка,раздатка и несколько релюшек -ломаться нечему - настоящая военная машина.Если не ошибаюсь,металл кузова 1,2мм
-
@dentws, Здесь есть один тонкий момент.Живет мужик в многоэтажке.Пришел с работы а там..жена ,детишки,водку не пьет,осточертело все ,заняться нечем -тоска смертная.А здесь -купил Ладу гранту с приорой. Пришел с работы -под приору,выходные опять под нее,там,глядишь соседи подтянутся с чем-нибудь поллитровым или большей емкости,пойдет нормальная гаражная пьянка с обсуждением Лады гранты и тех,кто ее сделал..,и смысл в жизни появляется.
- 3 962 ответа
-
- 10
-
-
В ГОСТы,по мере надобности,вносят изменения.Еще раз хочу обратить внимание на баллон(снимок) http://websvarka.ru/talk/topic/13081-vykin-ballon/page-2#-применена другая сталь,следовательно,будут другие механические свойства металла,позволяющие,сохраняя объем,снизить вес баллона за счет уменьшения толщины стенки,тем более,что рабочее давление увеличено до 200ати.Разница в весе между баллоном из ст.45 и баллоном из ст.34ХМо4 порядка 10кг.Плюсы существенные:для производства баллона нужно меньше металла,он становиться легче -меньше затраты на транспортировку,увеличен объем закачиваемого газа.Но..,уменьшена толщина стенки,а это низколегированная среднеуглеродистая сталь,а не композит.Следовательно,процессы коррозии,свойственные для ст,45,будут свойственны и для ст.34Х4Мо,но, учитывая повышенное давление и меньшую толщину металла стенок баллона,то должен быть уменьшен срок службы баллона. Нет здесь злого умысла - в чем-то выигрываешь,в чем-то проигрываешь. 6.3 Типовые марки стали, предназначенные для изготовления баллоновМарки сталей, допускаемые при соответствии требованиям настоящего стан-дарта для изготовления баллонов – 40ХН2МА, 30ХМА, 35ХМА, 30ХГСА поГОСТ 4543Кроме того, далее приведены два типа сталей, признанные в международноммасштабе и успешно используемые течение многих лет для изготовления баллонов:а) хромомолибденовые стали (подвергаемые закалке и отпуску);б) марганцовистые стали (подвергаемые закалке и отпуску).
-
Точнее -полкилограмма в тротиловом эквиваленте.