Лидеры
Популярный контент
Показан контент с высокой репутацией 18.10.2026 во всех областях
-
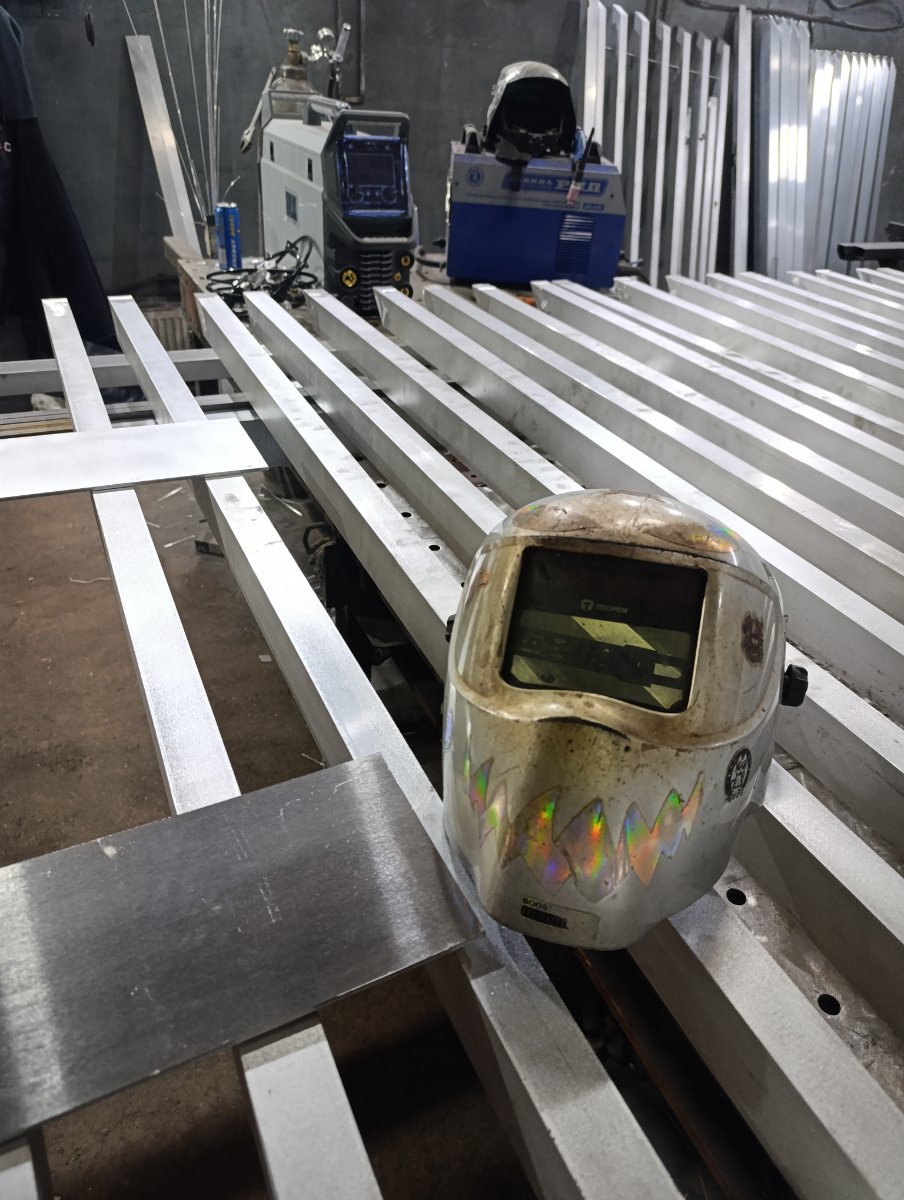
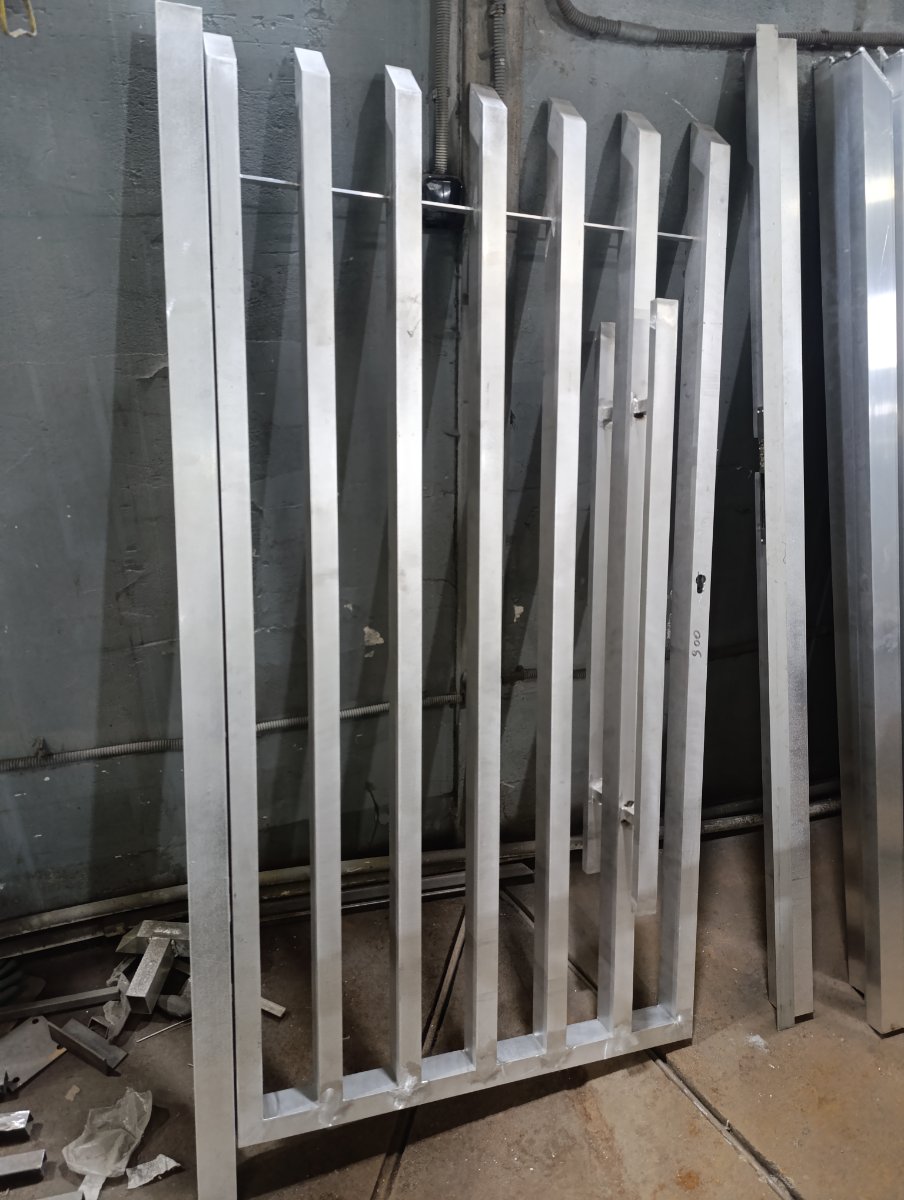
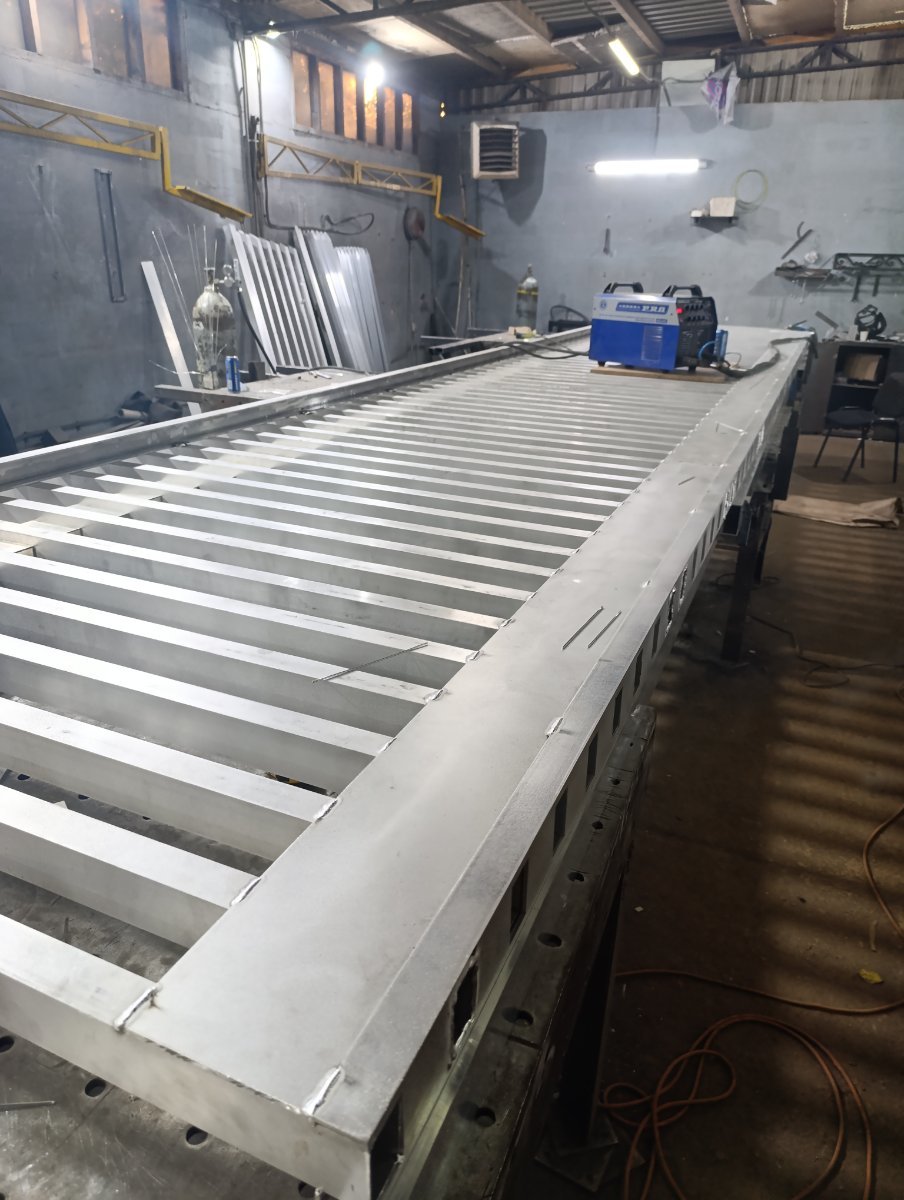
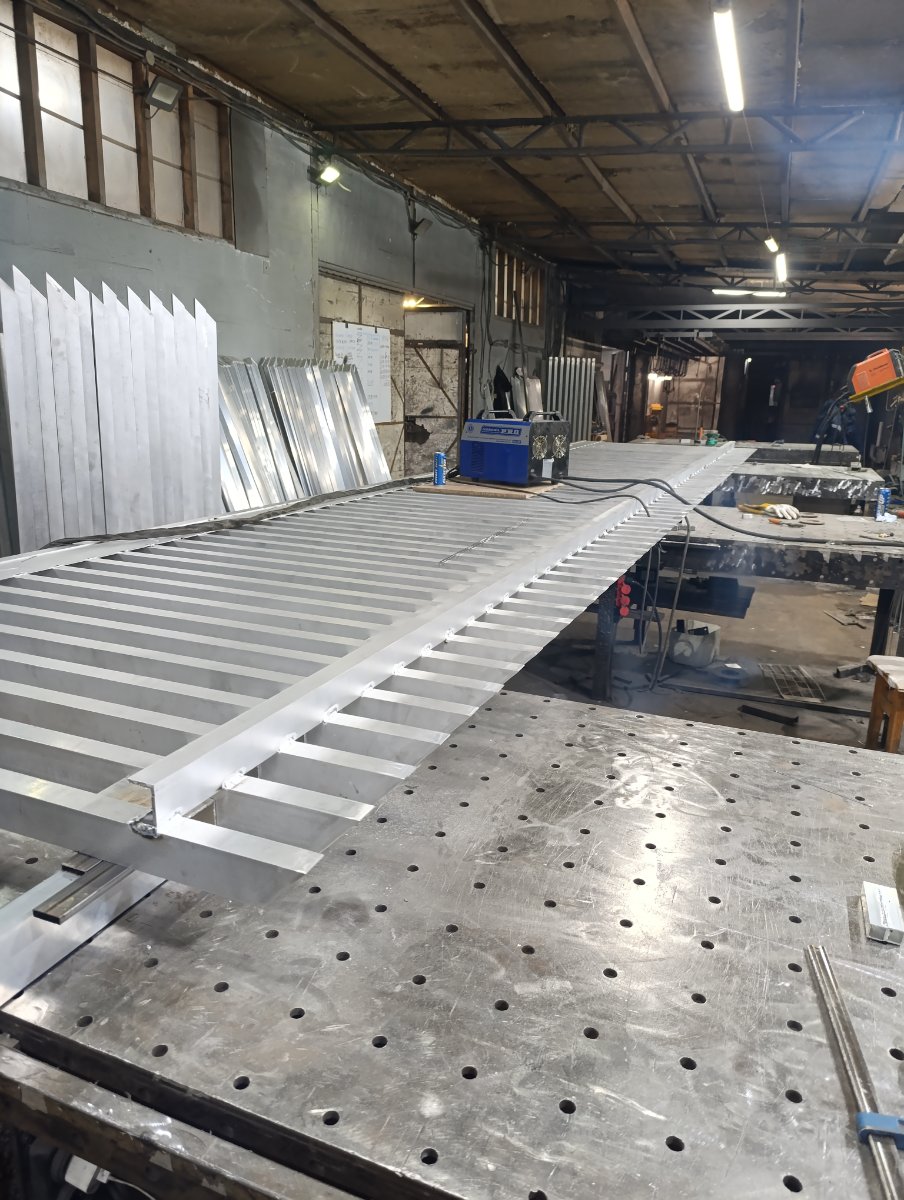
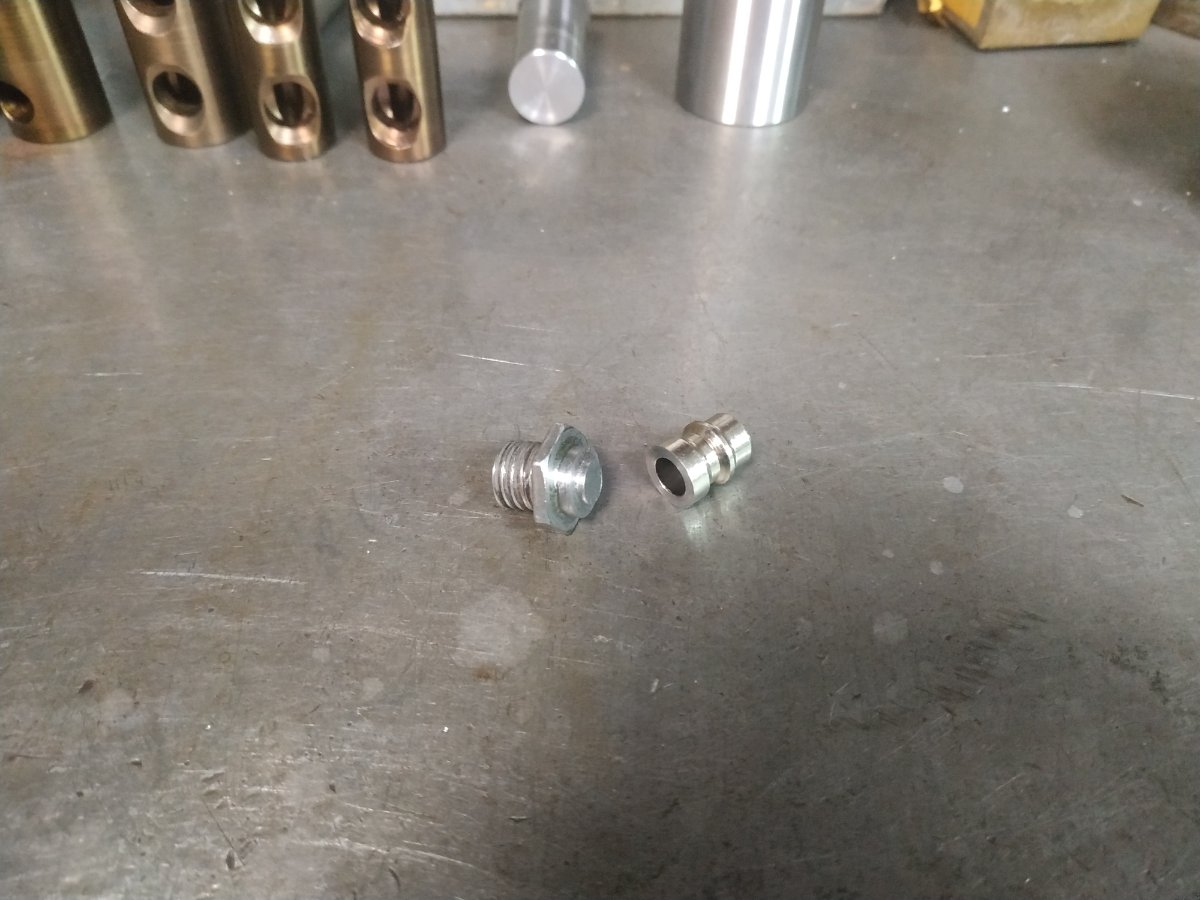
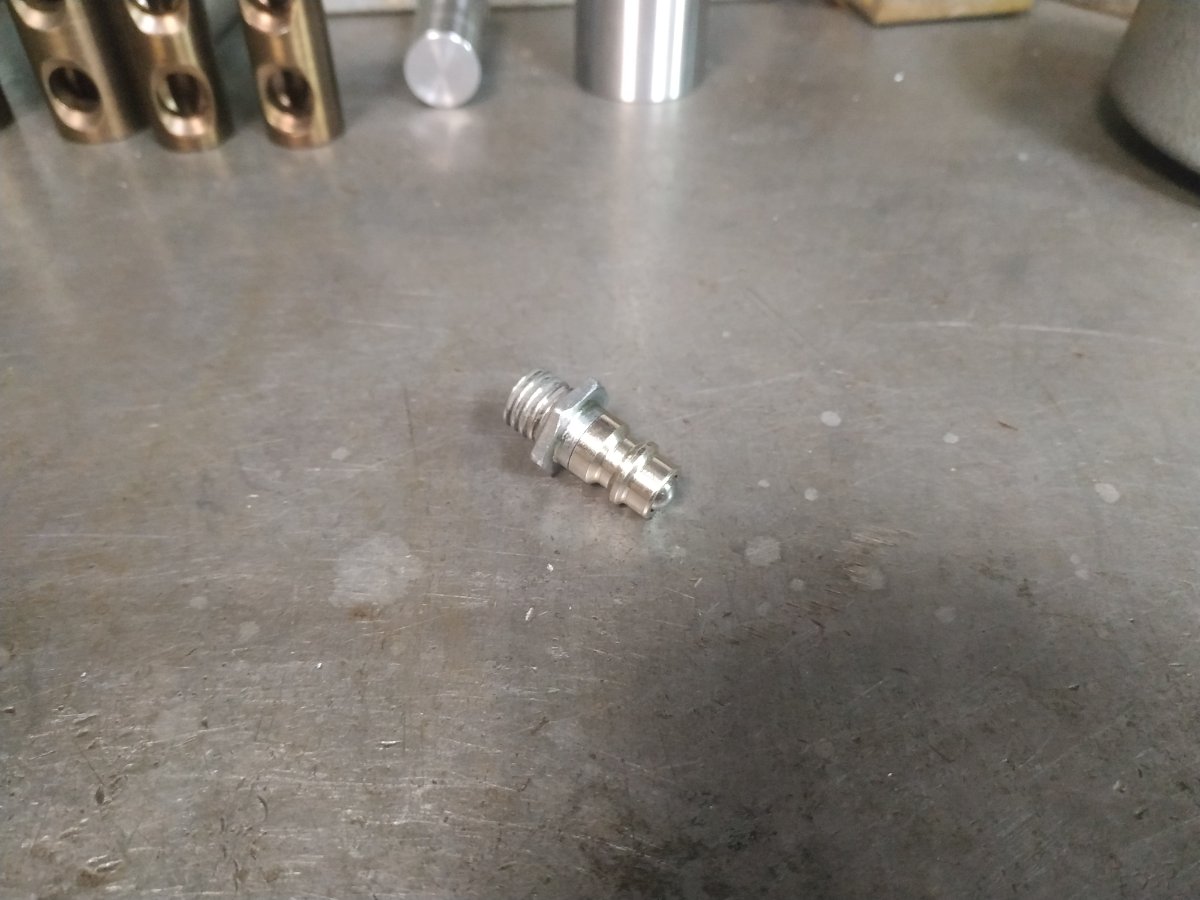
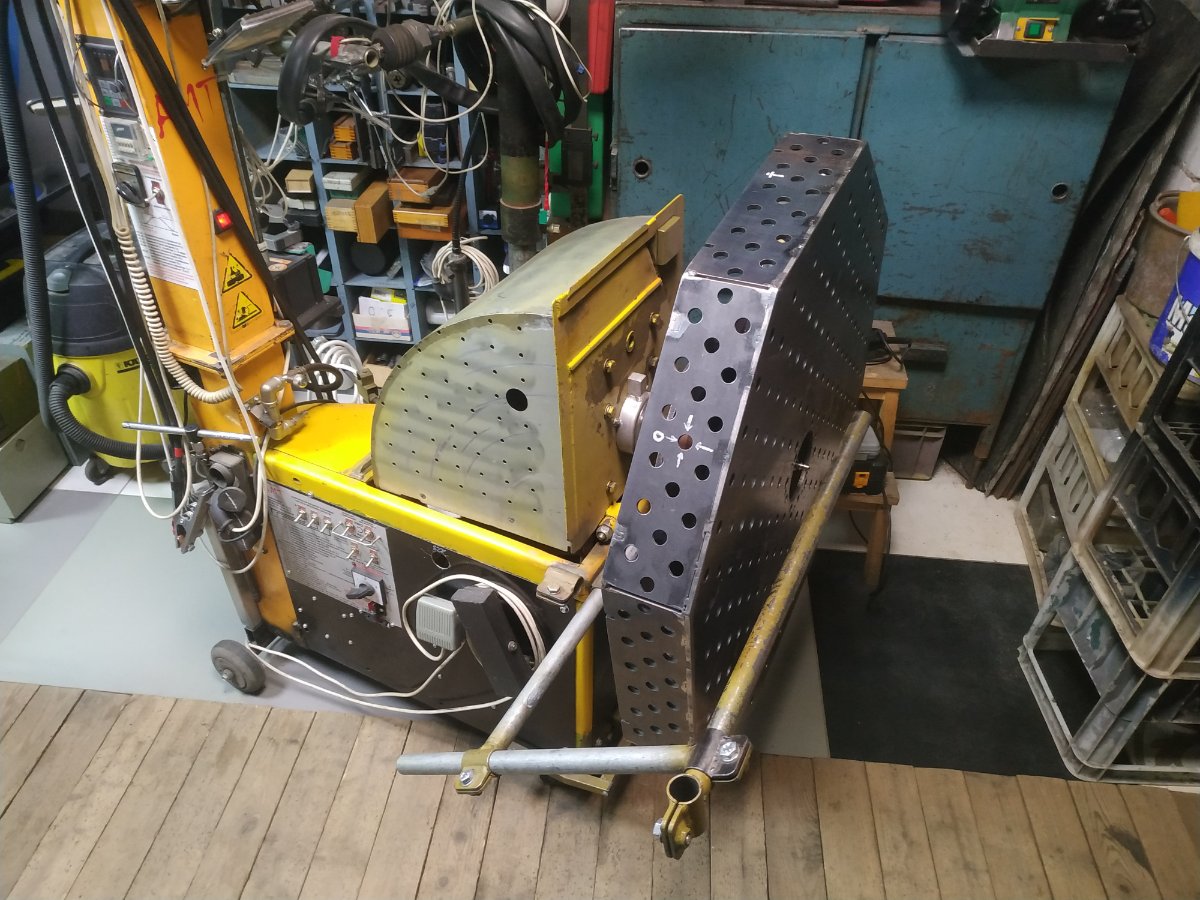
Начал ходить на работу по совместительству, что-то вроде сварщика-сборщика всяких милых заборов, ворот и ограждений из алюминия. В первый же день понял, что навыки мои по сварке алюминия очень слабы, большие трудности были с тавровым вертикалом, где толщина стенок разная. Тут в большинстве своем аппараты сундуки аврора, где частота дуги зашита и более концентрированной ее никак не сделать К сегодняшнему четвертому дню тут немного подосвоился, привык к аппарату и к тонкому алюминию, выросла скорость и точность. Сегодня собирал калитку и большие откатные ворота (9м) вся конструкция заняла аж три сварочных стола Интересно осваивать что-то новое и постигать сборку из алюминиевых конструкций. Приятно с ним работать конечно, после литья работать с такими чистыми материалами прям в удовольствие. Для этой работы взял себе сварочник комбайн от ПТК (h95), с комплектом поставки оказалась подстава полная, в комплекте кладут газовый рукав настолько тоненький, что на штуцер редуктора его не напялить. Штуцера на задней панели аппарата странного размера, типовые быстросьемы на них не защелкиваются. Быстросьемы, которые бы защелкнулись конечно отсутствуют в комплекте поставки и не продаются вообще. Т.е чтобы поработать на этом аппарате, надо иметь рукав шестерку, мелкие хомуты. Аппаратом из коробки не воспользоваться, что очень огорчило и в целом очень тупо. А я уже в своей голове представил как мне будет удобно некоторые вещи делать импульсным п/а - а вот хрен мне решил человек, который отвечал за комплектацию не самого дешёвого аппарата
 2 балла
-
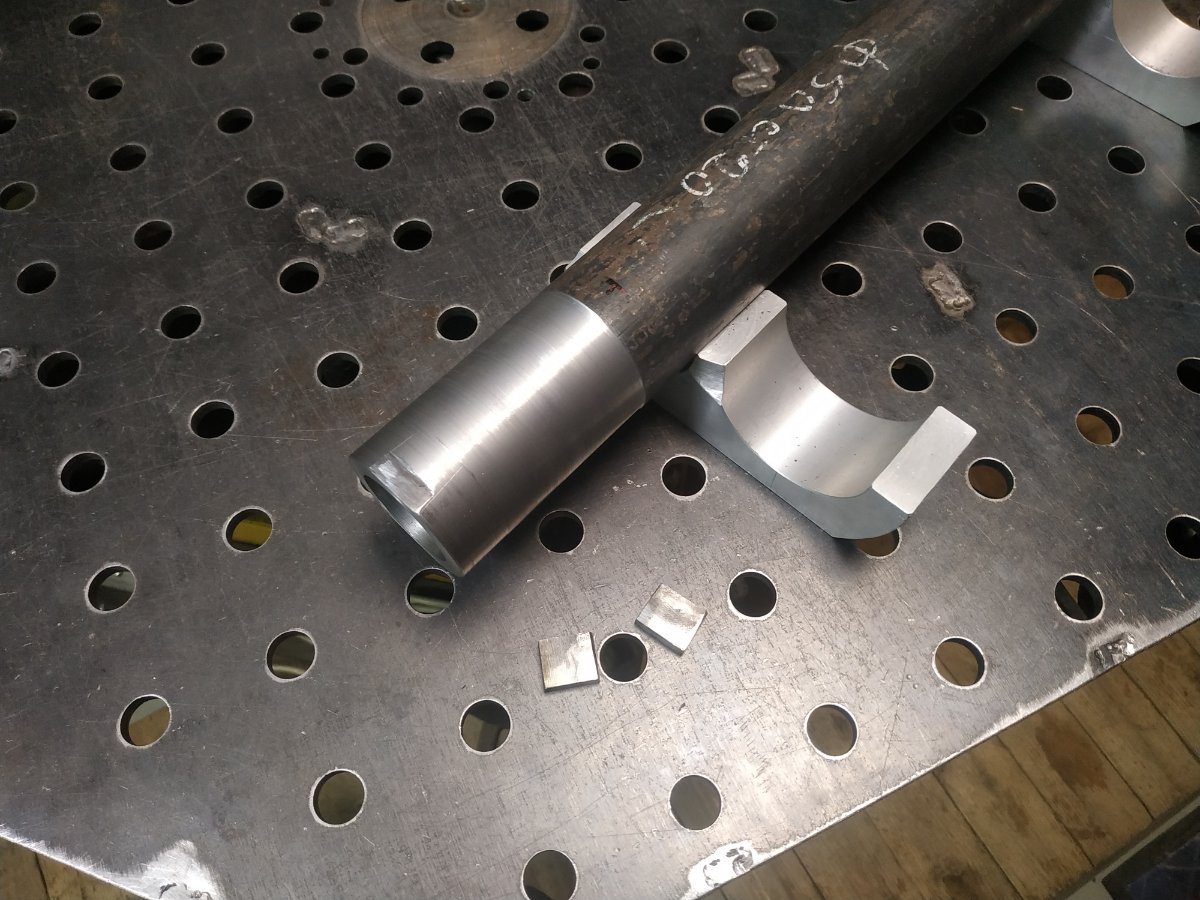
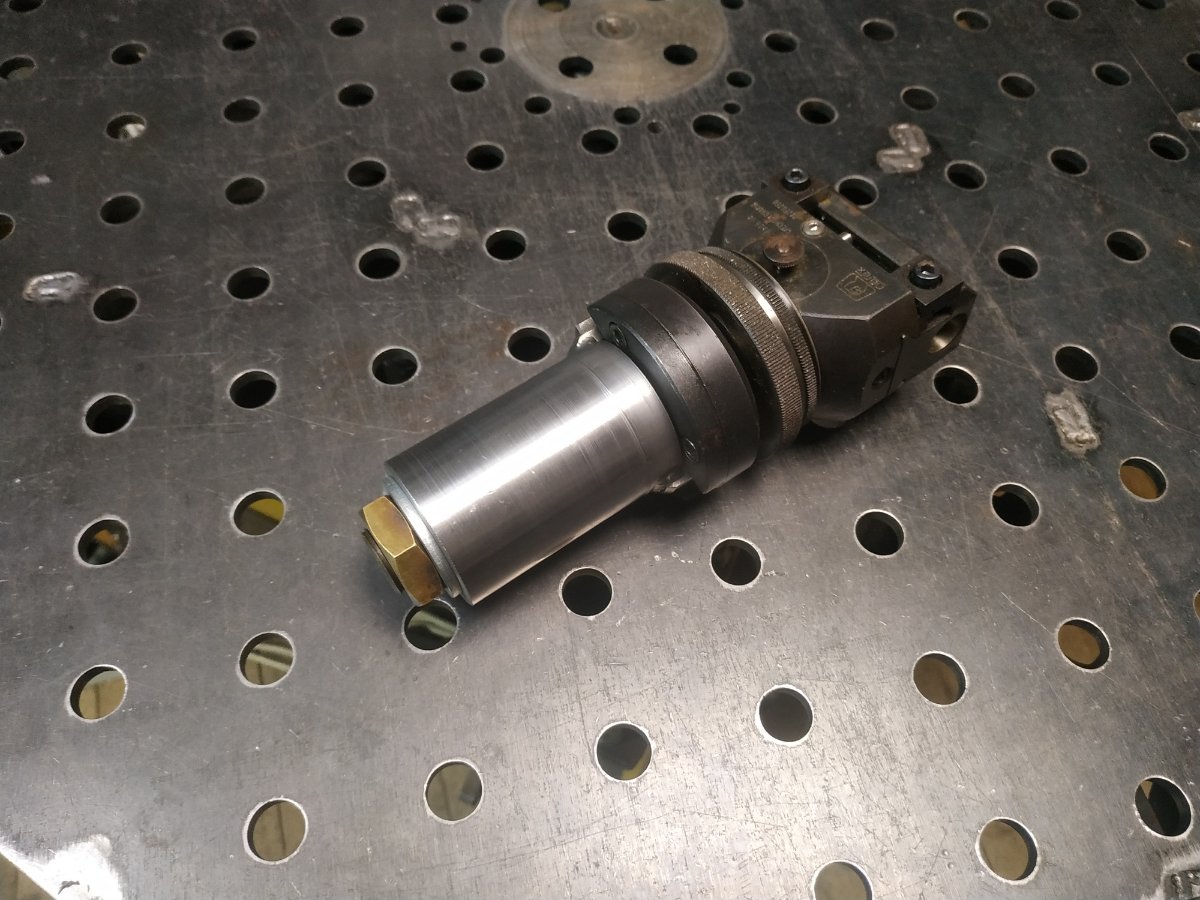
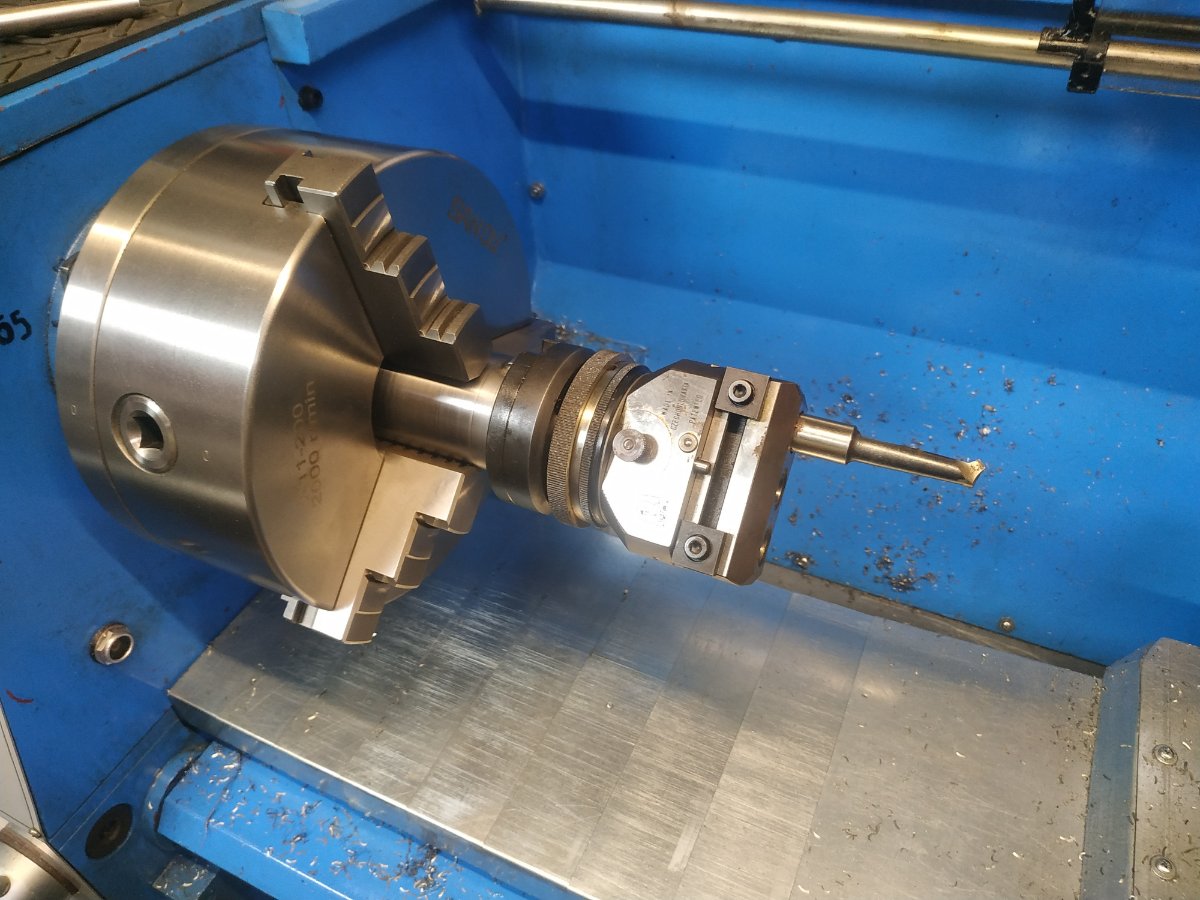
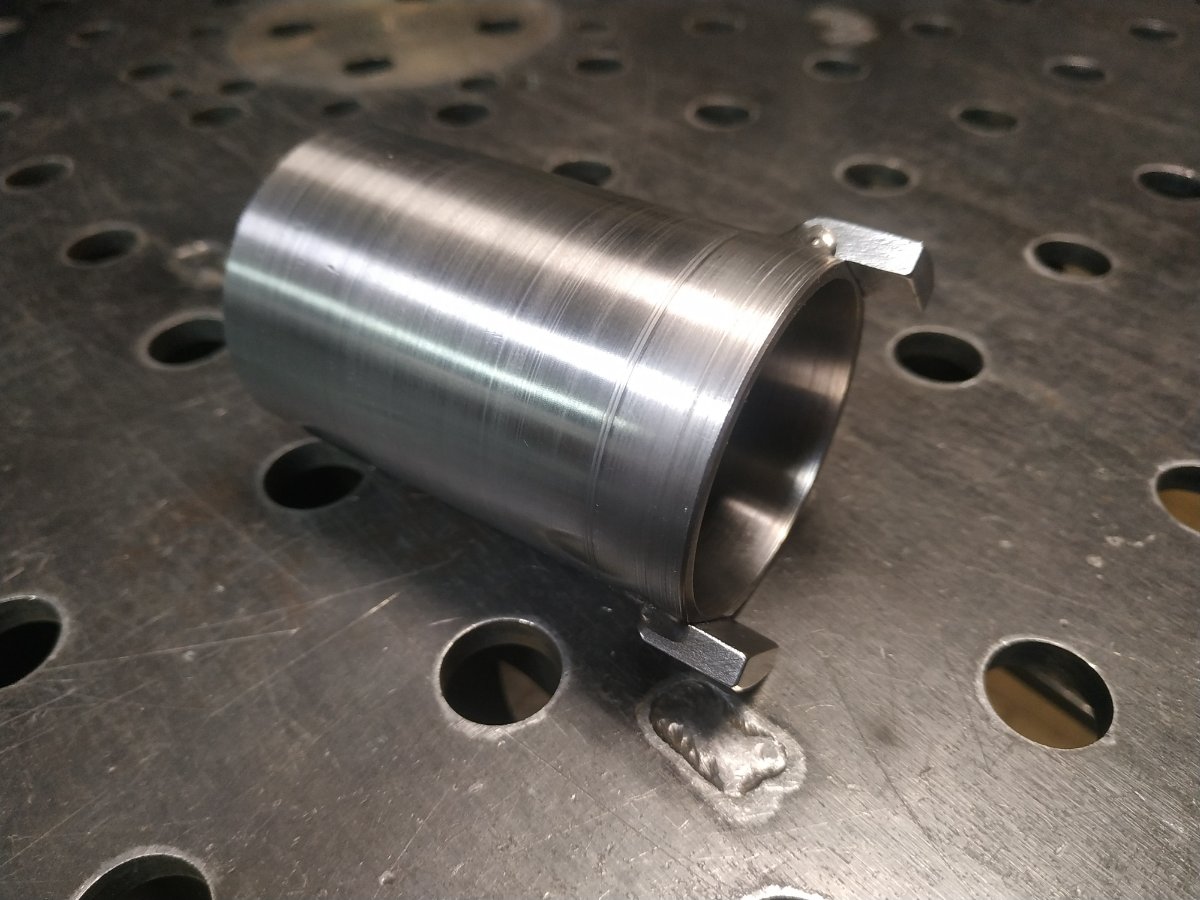
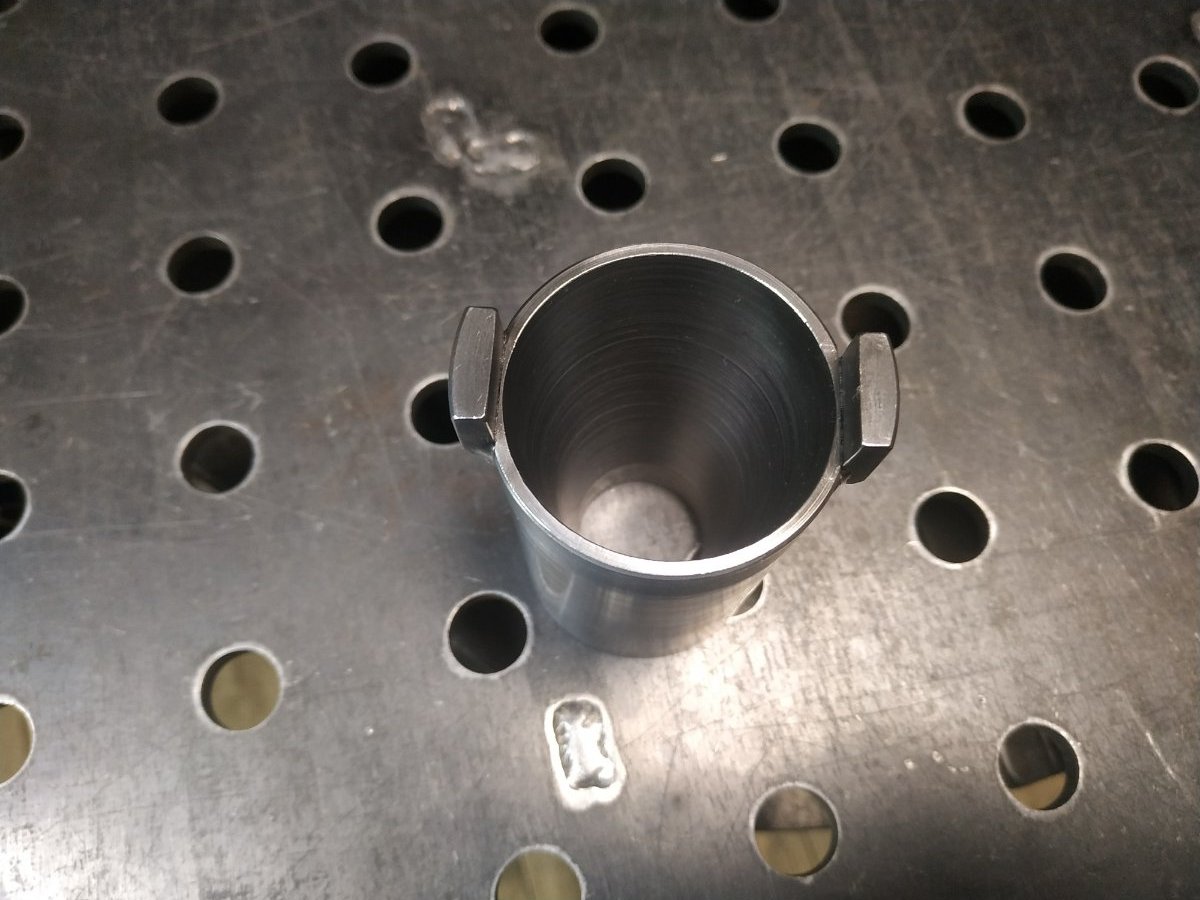
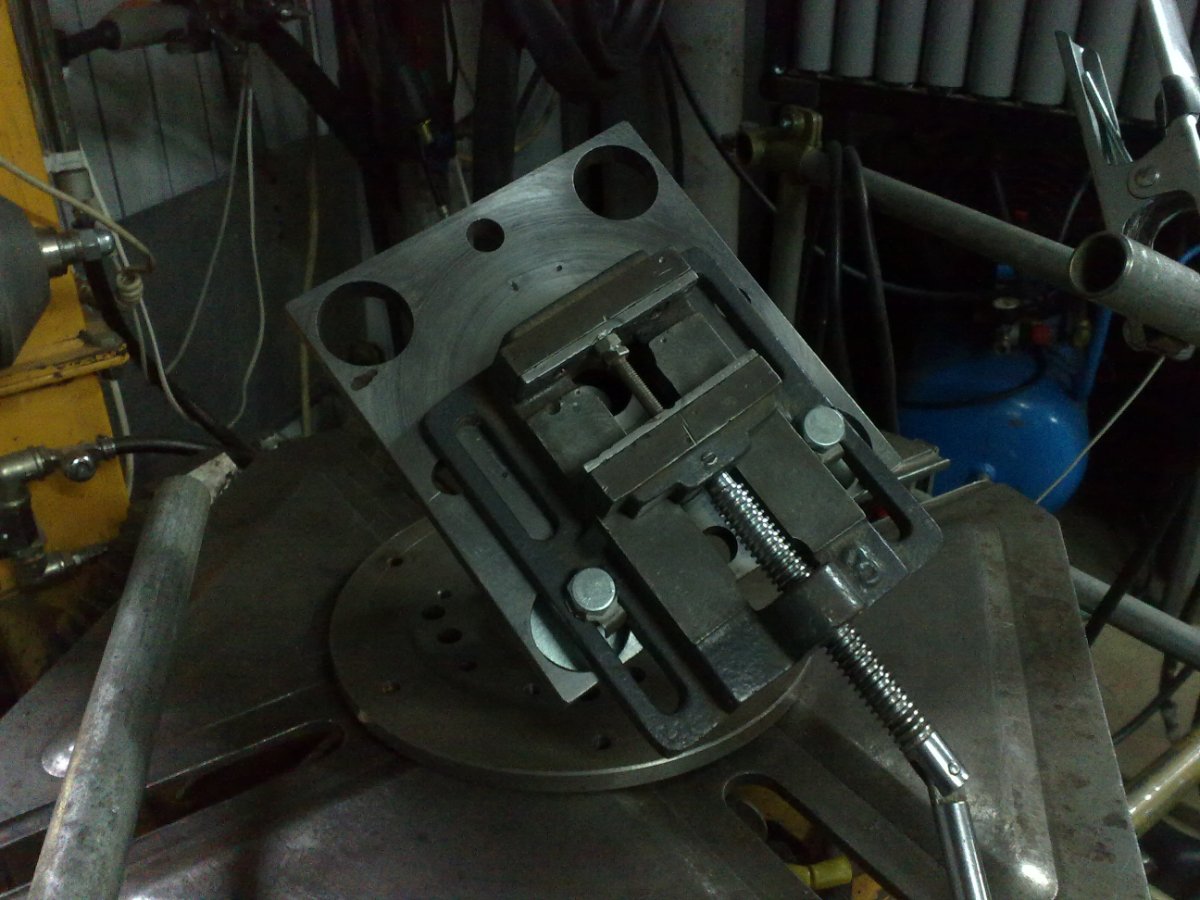
Очень не хотелось фрезеровать (хотя по правде - не из чего и нечем). Для справки: переходная втулка D50 - ISO40.
2 балла
-
Чтобы не быть голословным.
2 балла
-
О тож...1 балл
-
Как говорит наш министр ИД, С.Лавров-ДБ....1 балл
-
Опять понеслась старая тема... в чём суть импульсного режима? В возможности работать без КЗ -переноса на любом токе, заданном оператором.Поэтому вспоминаем определение критического тока и понимаем, может ли ваш хилый однофазник качнуть режим в моменте до тока выше критического...Может? Отлично, Вам повезло стать обладателем EWM и прочих ушедших с рынка фашистов и свеев-чухонцефф. Ну и макаронники там тоже отметились.Кетайцы делают это отвратительно.Особливо в двойном.Ничего личного, просто бизнес.1 балл
-
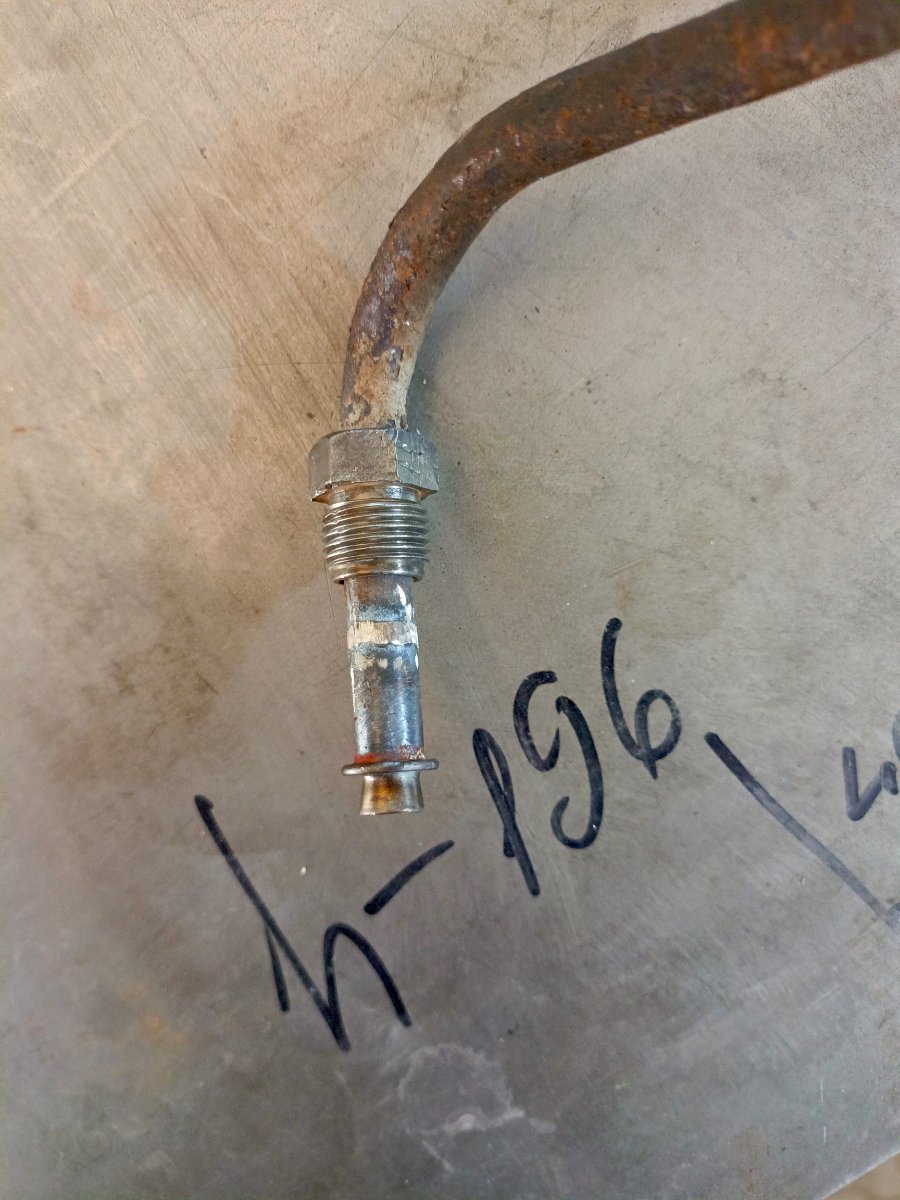
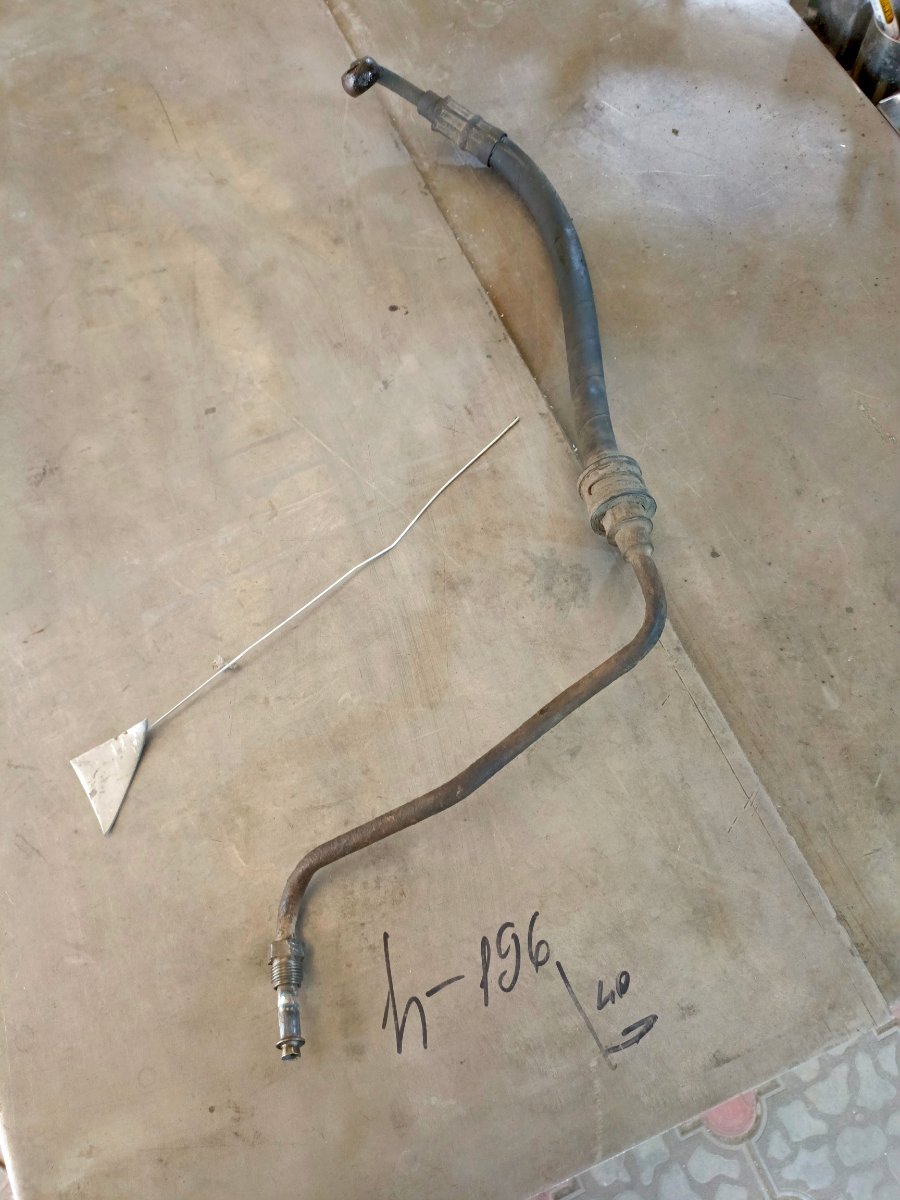
Иногда гайка фитинга гидроусилителя (или другое) намертво "прикипает" к трубке. Во время демонтажа трубка ломается. Пытаются выбить фитинг из гайки и,как правило,ударяют наставкой по одному краю трубки,расклепывая ее края и тем самым усложняя ремонт или делая его невозможным.Что надо делать? Отжечь в обязательном порядке,накалив до красна.Желательно фрезой выровнять края трубки внутри гайки и наставкой,равной диаметру трубки,выбить обломанную часть. Иначе простой ремонт превратится в проблему-будете искать новую трубку.Впрочем,на токарном станке можно выточить фитинг,но это время...лучше разумно подойти к мелкому ремонту,а не искать приключений на пустом месте.
1 балл
-
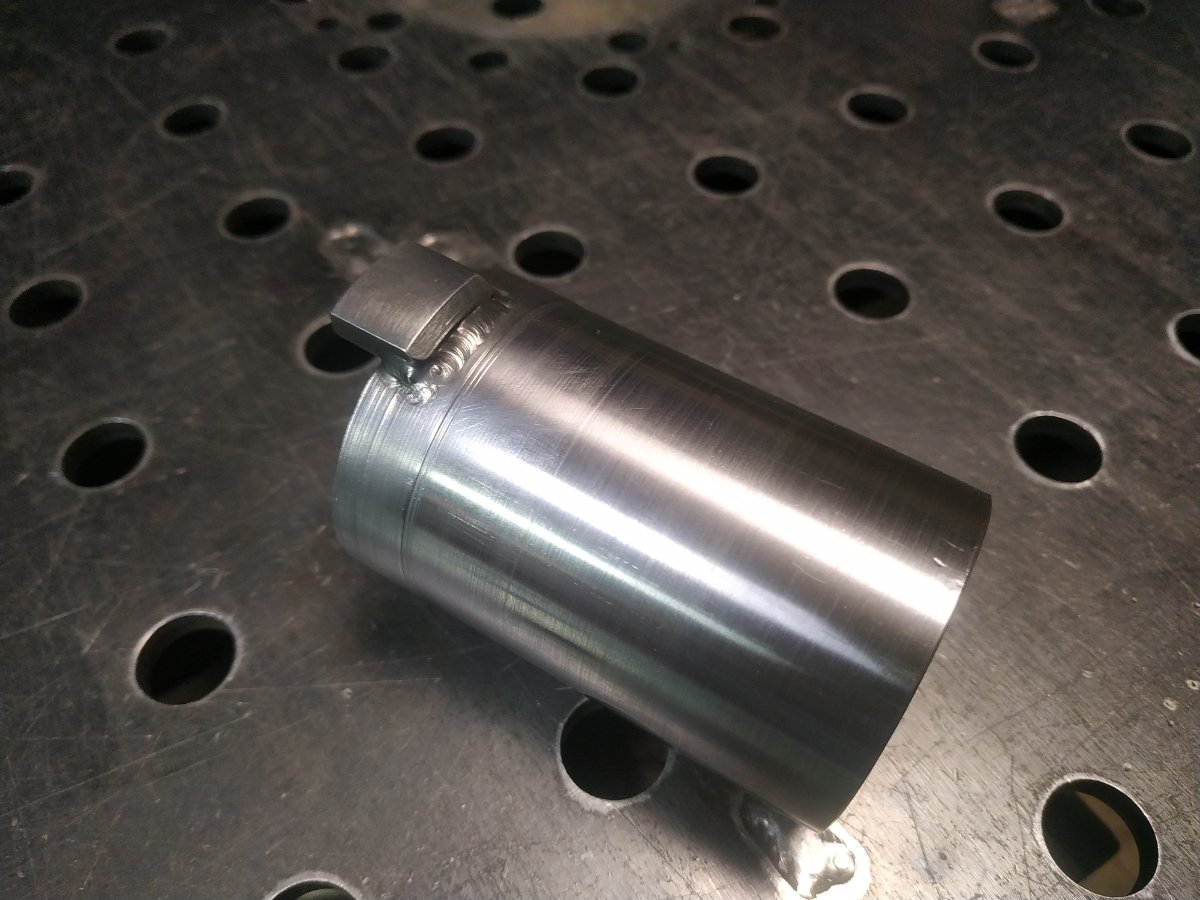
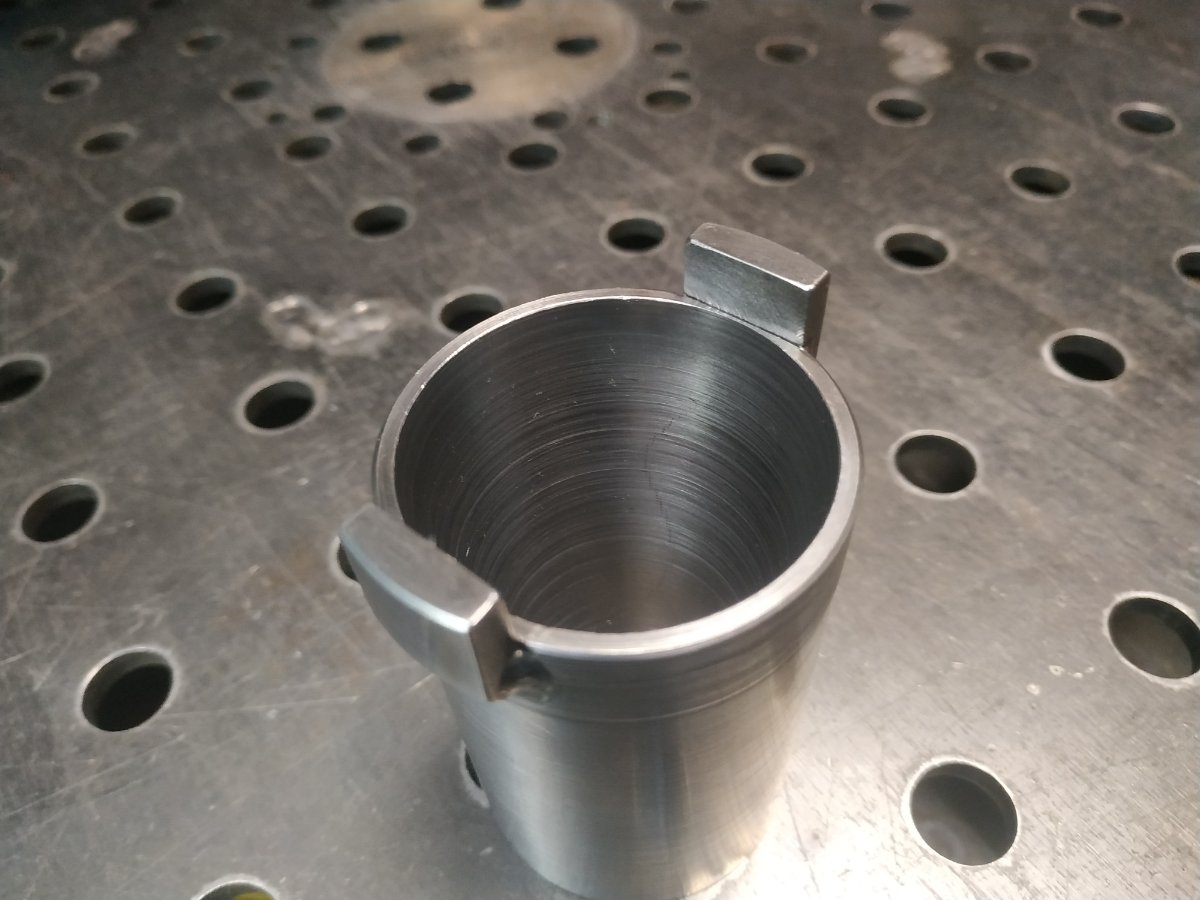
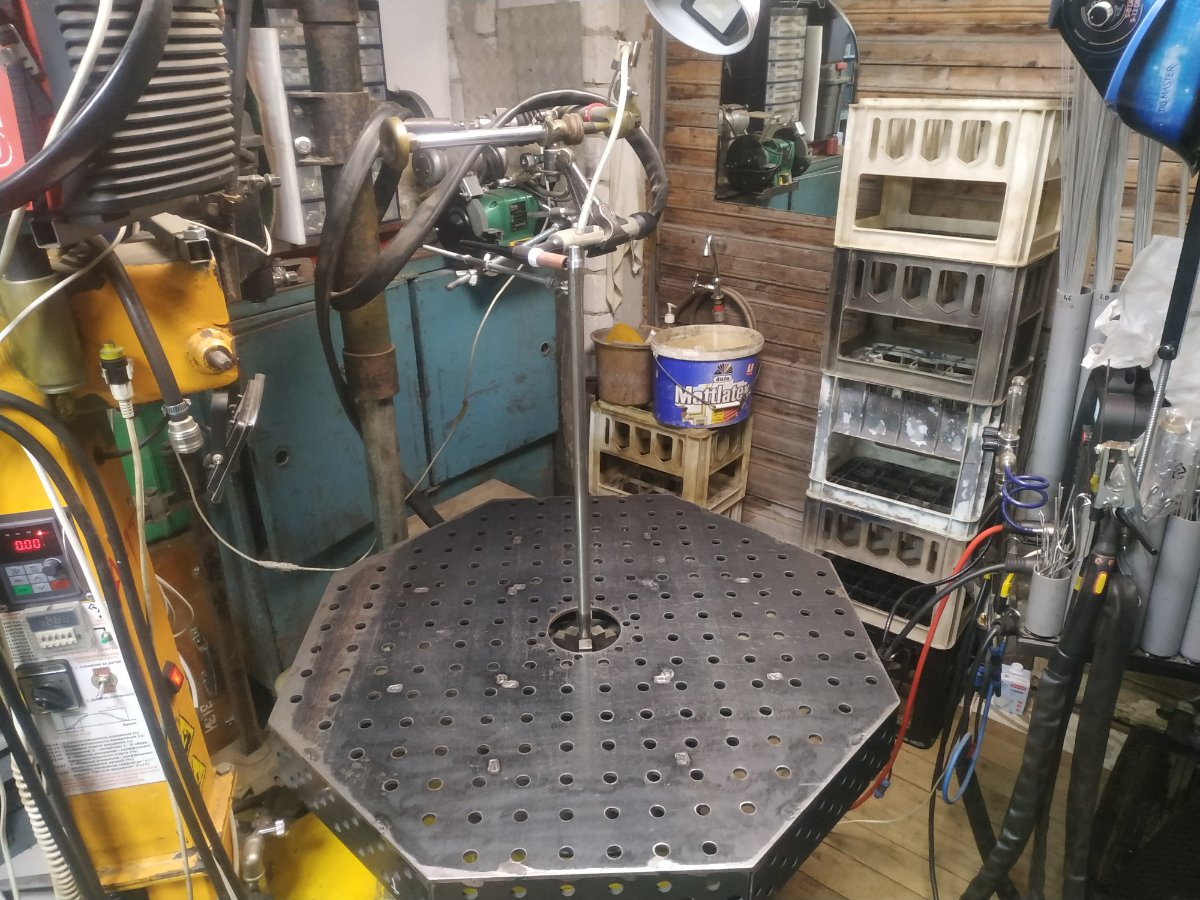
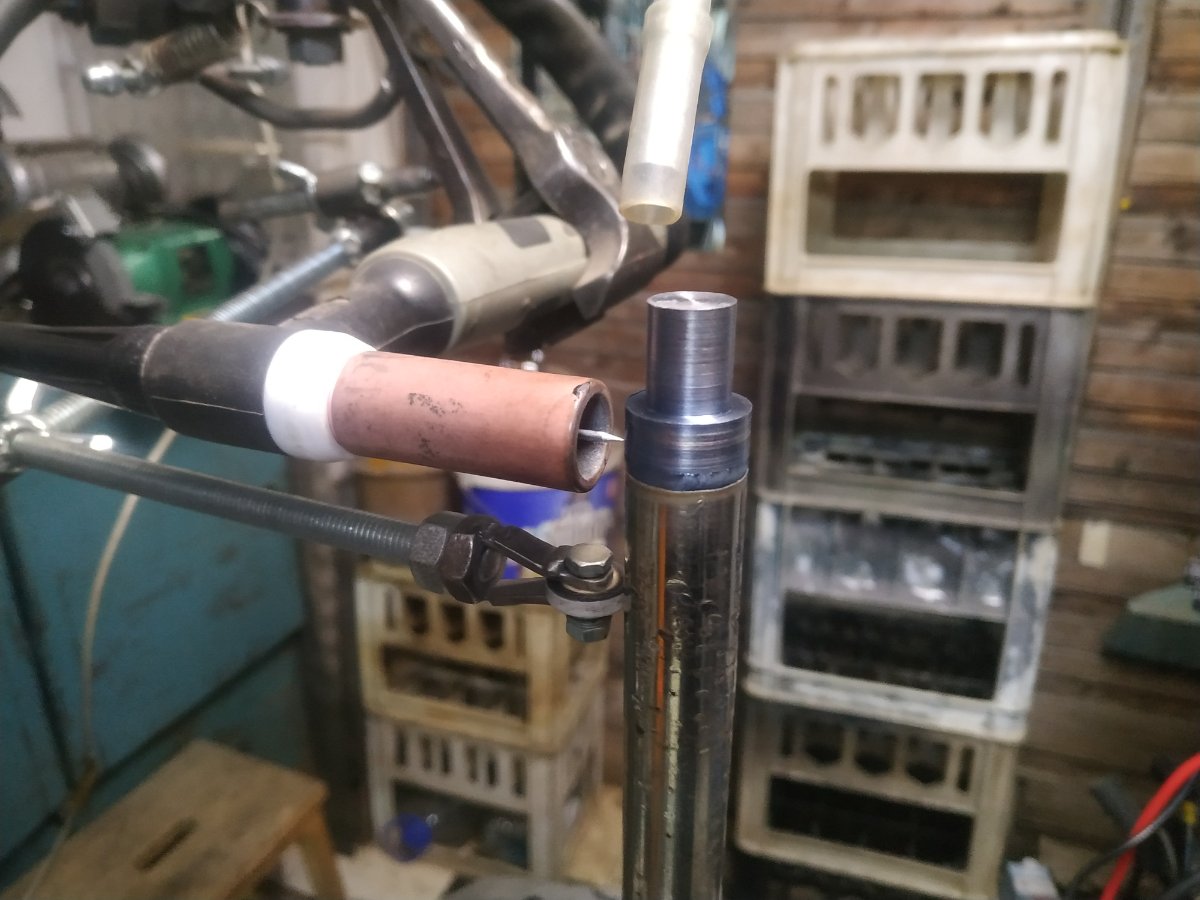
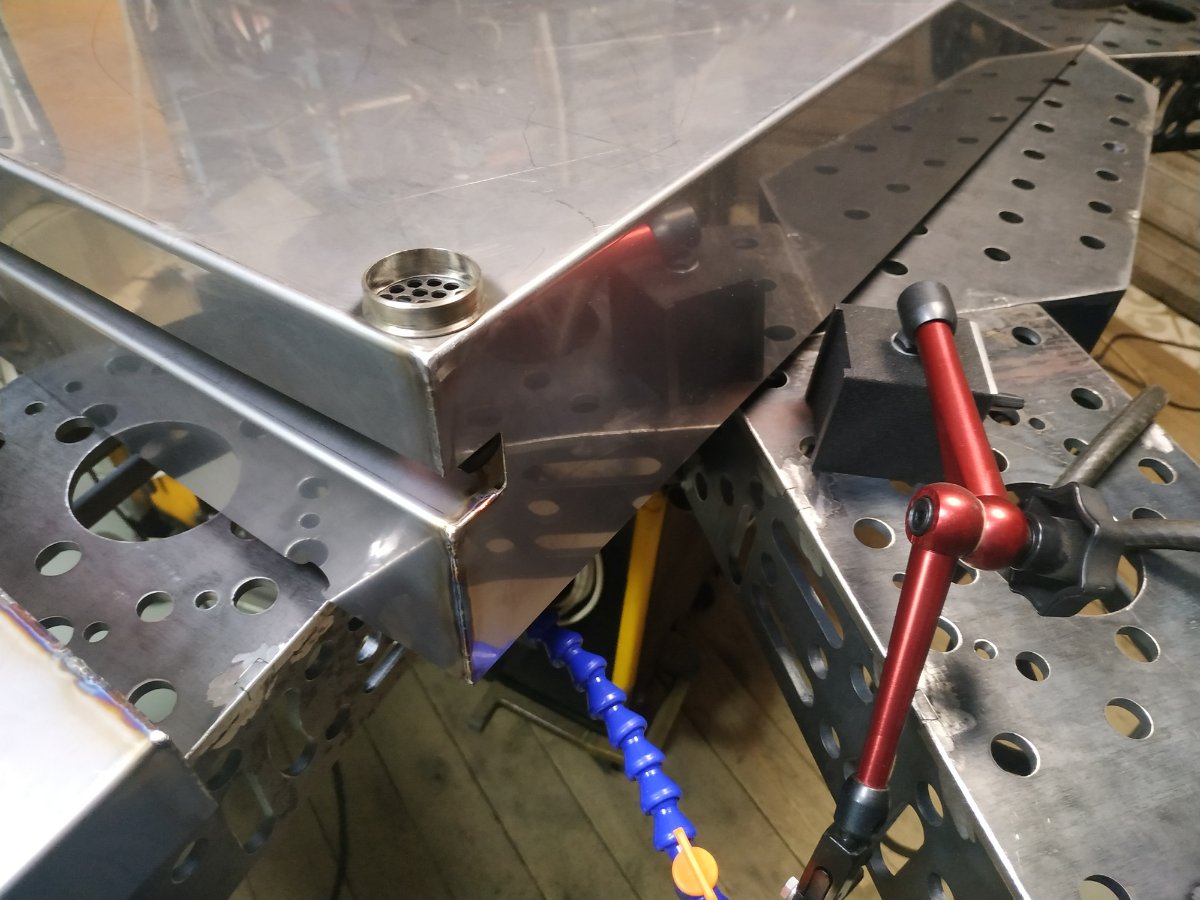
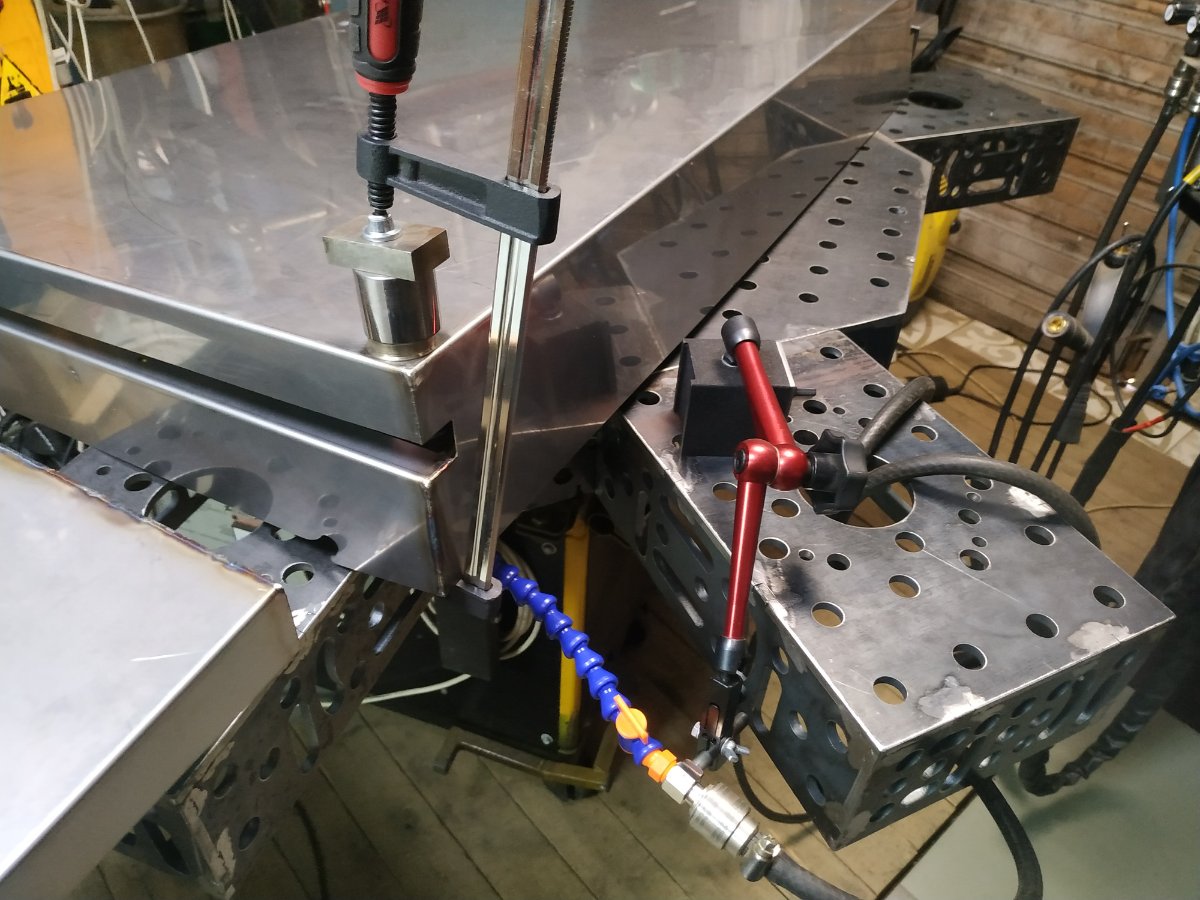
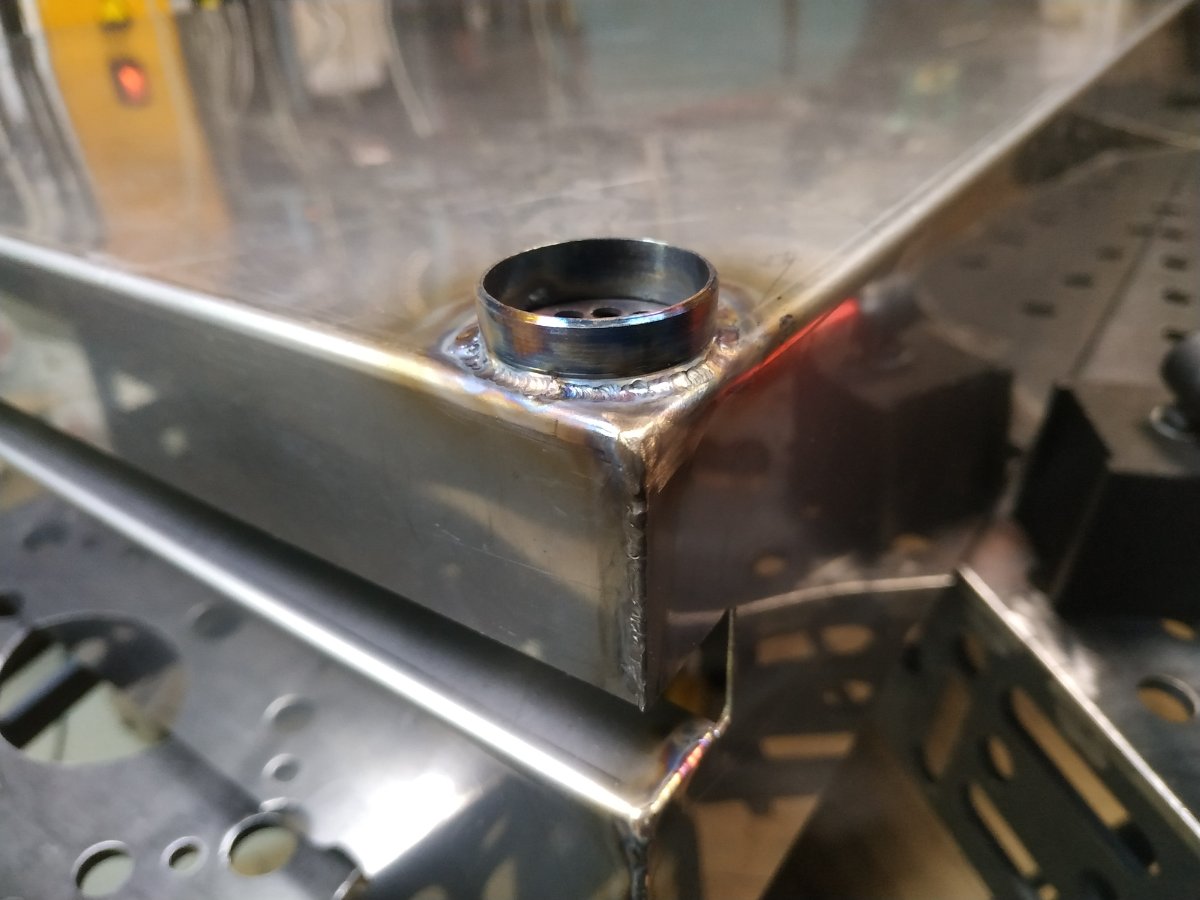
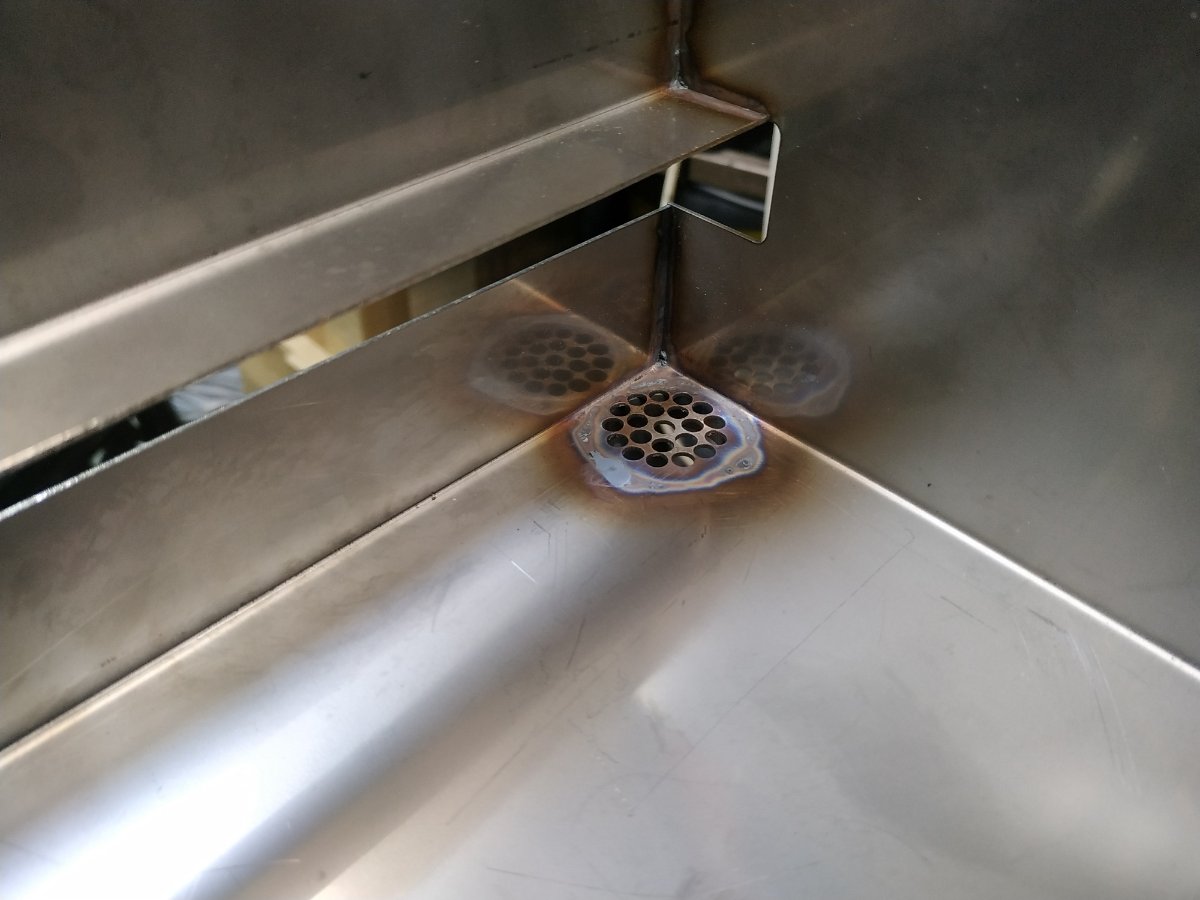
Не. Все прозаичнее. Заглушку (порт хранения заправочного шланга), к которой вообще никаких требований и ее можно было в руках заварить, я потащил на вращатель. П.С. На вращателе конечно хотелось бы поддув через ось вращения, но она, к сожалению, глухая.
1 балл
-
А может я все и усложняю?
1 балл
-
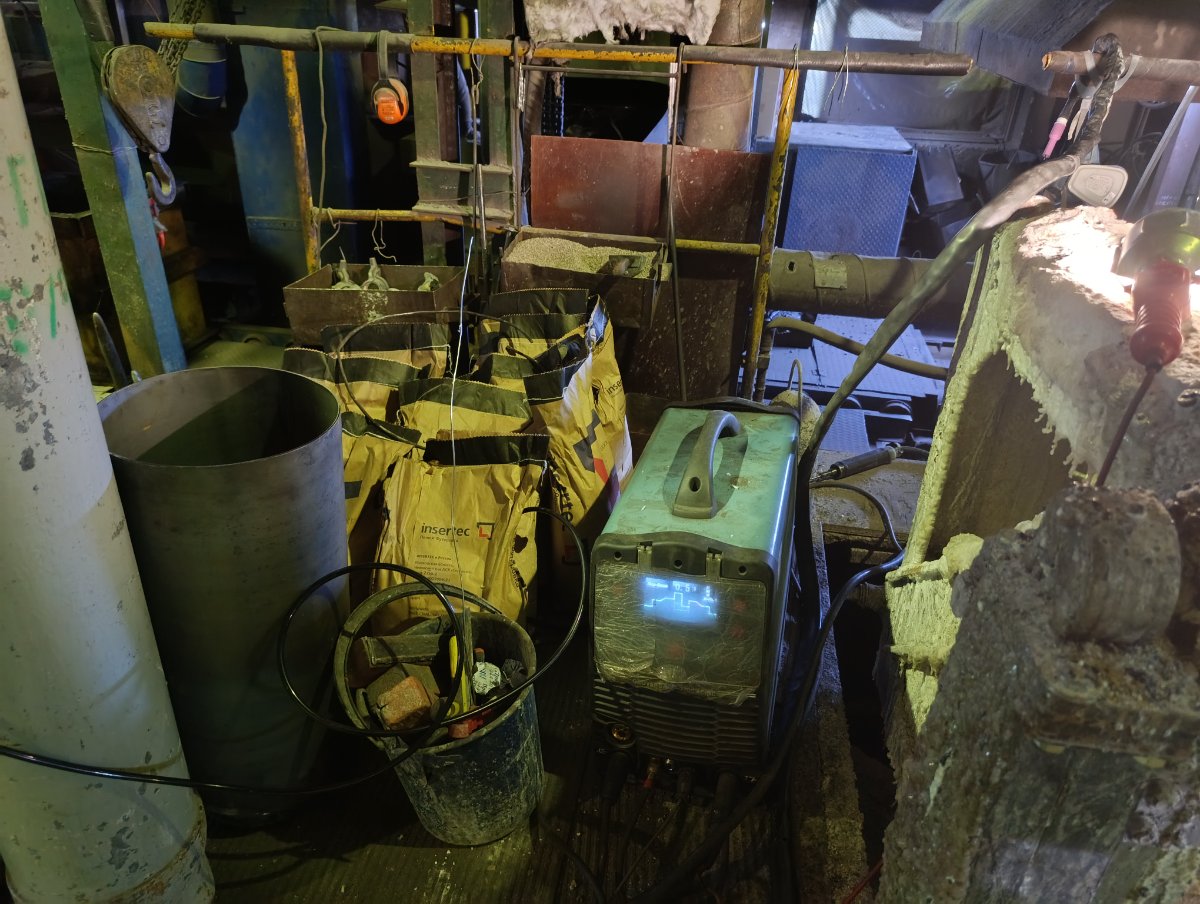
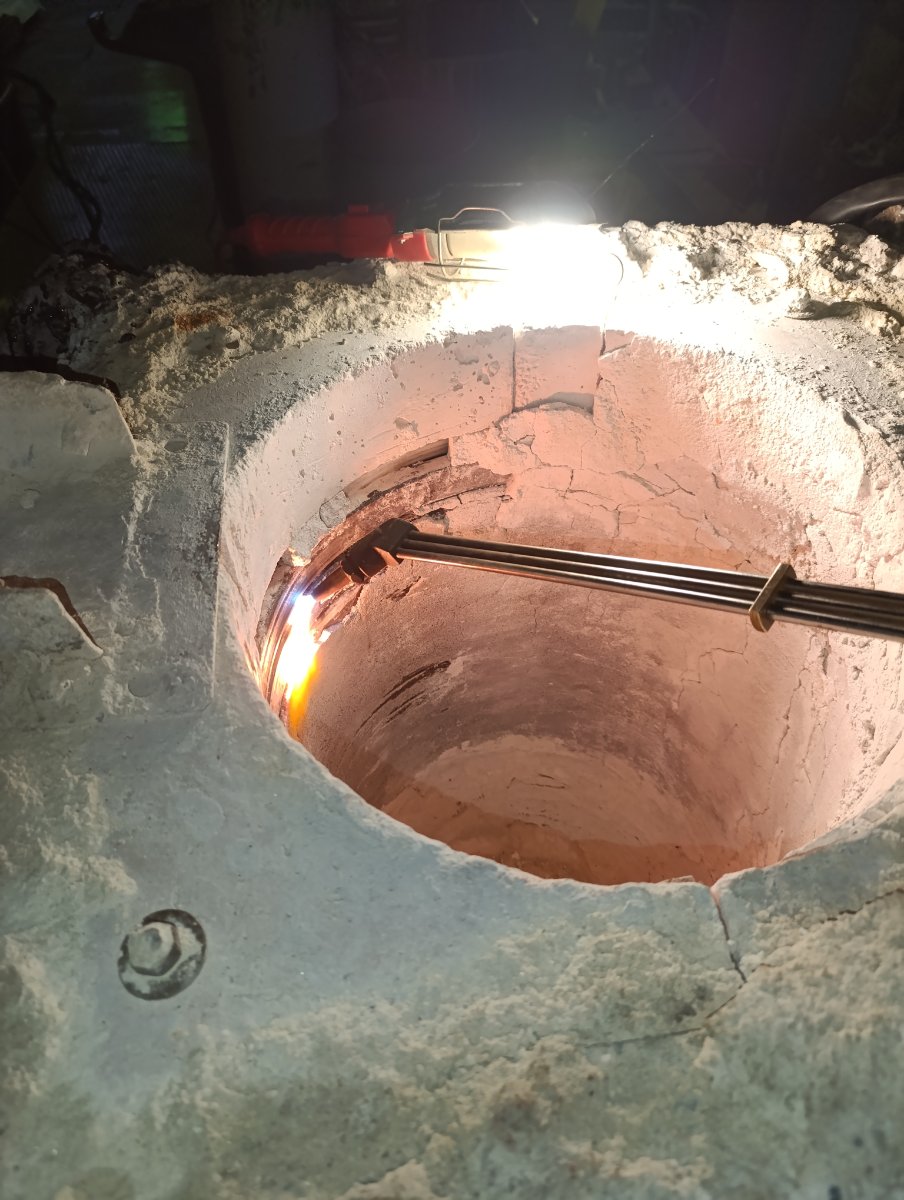
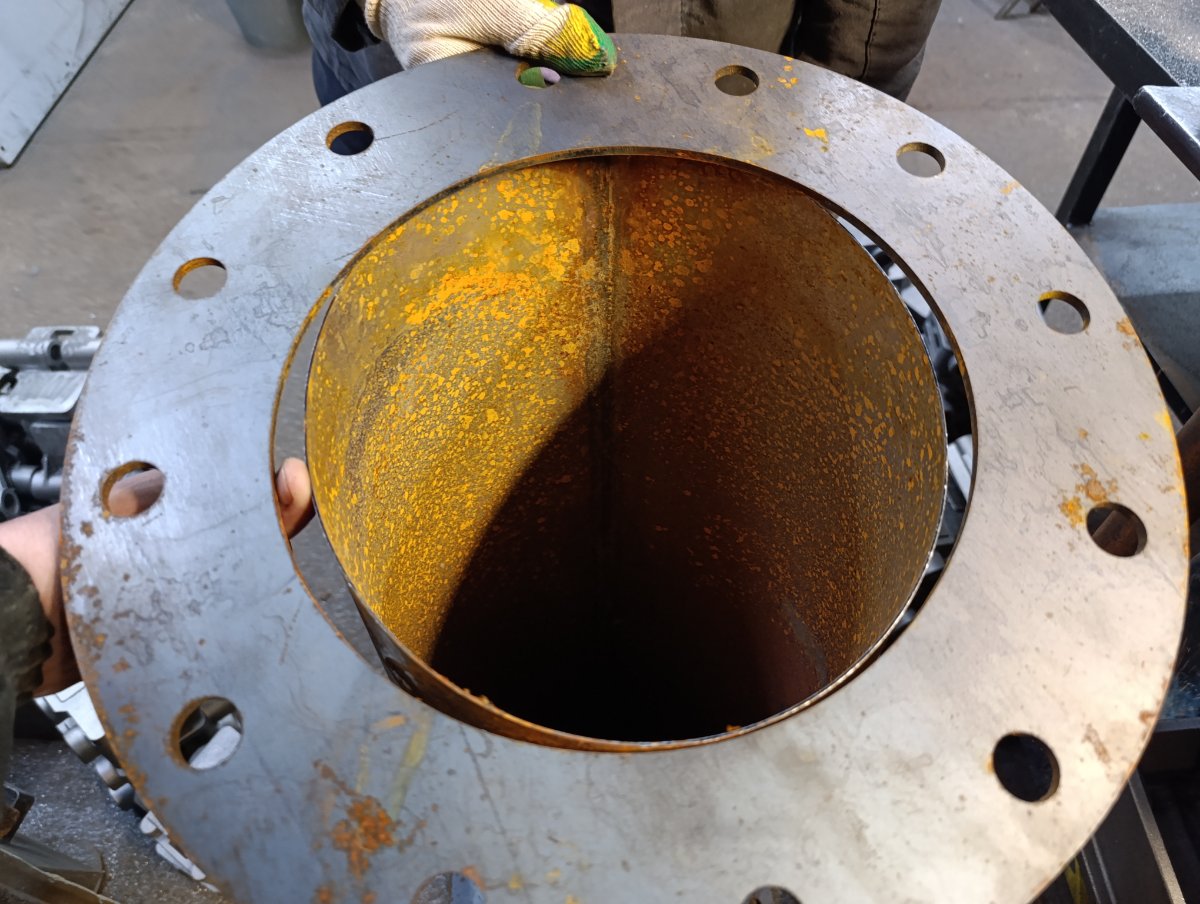
Кто-то каким-то образом капнул сталью на медный индуктор плавильной печи, капли прям вплавились в небольшом секторе медного контура индуктора. Печку остановили, подошли ко мне и спросили смогу ли я исправить недоразумение, сказал, что можно попробовать Пришлось тащить газовый пост в литейный цех, аргоновый баллон с аппаратом, искать длинные рукава, чтобы подключить бормашинку к воздушной магистрали, уже на этом этапе устал Включения вырезал фрезой- шариком изогнувшись в зюзю, думал, что остальную работу за 5 минут сделаю, ага, как бы не так. Этот индуктор очень массивный и прогреть его резаком нереально сложно, и если хоть чуть чуть завтыкаешь при смене резака на тиг-горелку, металл моментально остывает и сварка становится невозможна. Дико употел и задолбался, но все же победил, особенно порадовали литейщики, которые несмотря на мои работы начали рядом заливать металл в формы и пока не начал орать, что брызги раскаленного металла попадают на резиновые шланги газового поста - не остановились, типа, а что такого В общем весело. В следующий раз в такой работе откажу, скажу, чтобы демонтировали этот индуктор и варить его буду только у соседей на трёхфазном аппарате, т.к двух сотки для такой работы вообще не хватает, слишком слаба. Из недавнего, классика конструкторостроения, круглая труба и овальный флянец (как можно было это придумать?)
1 балл
-
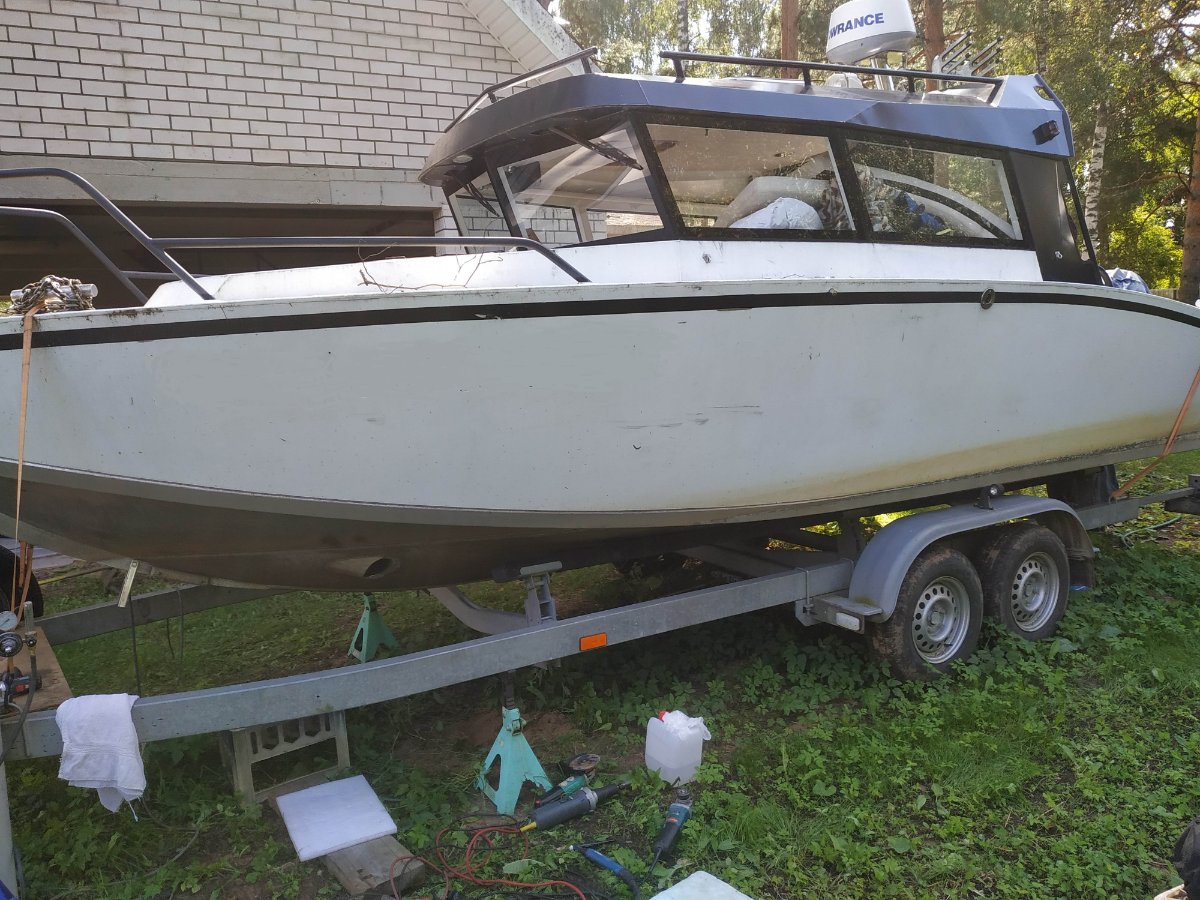
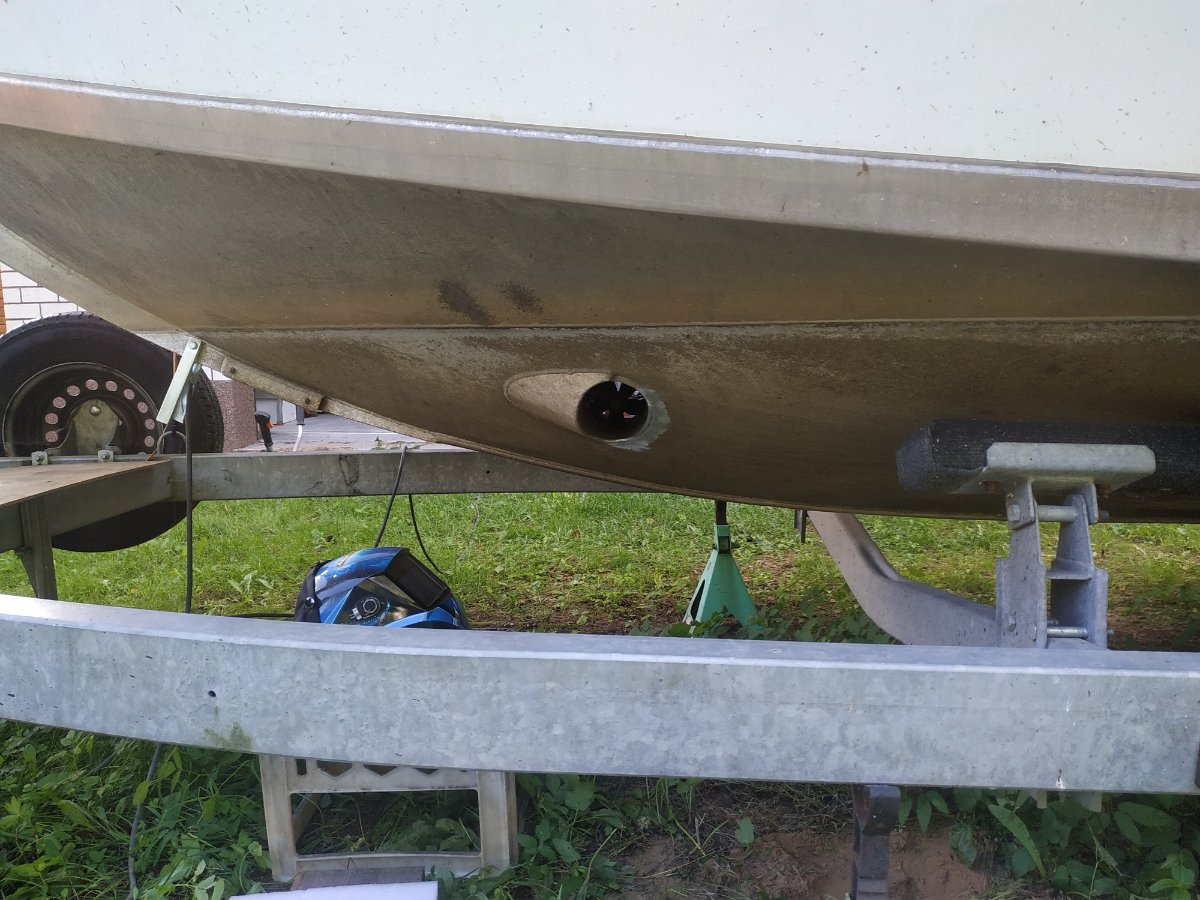
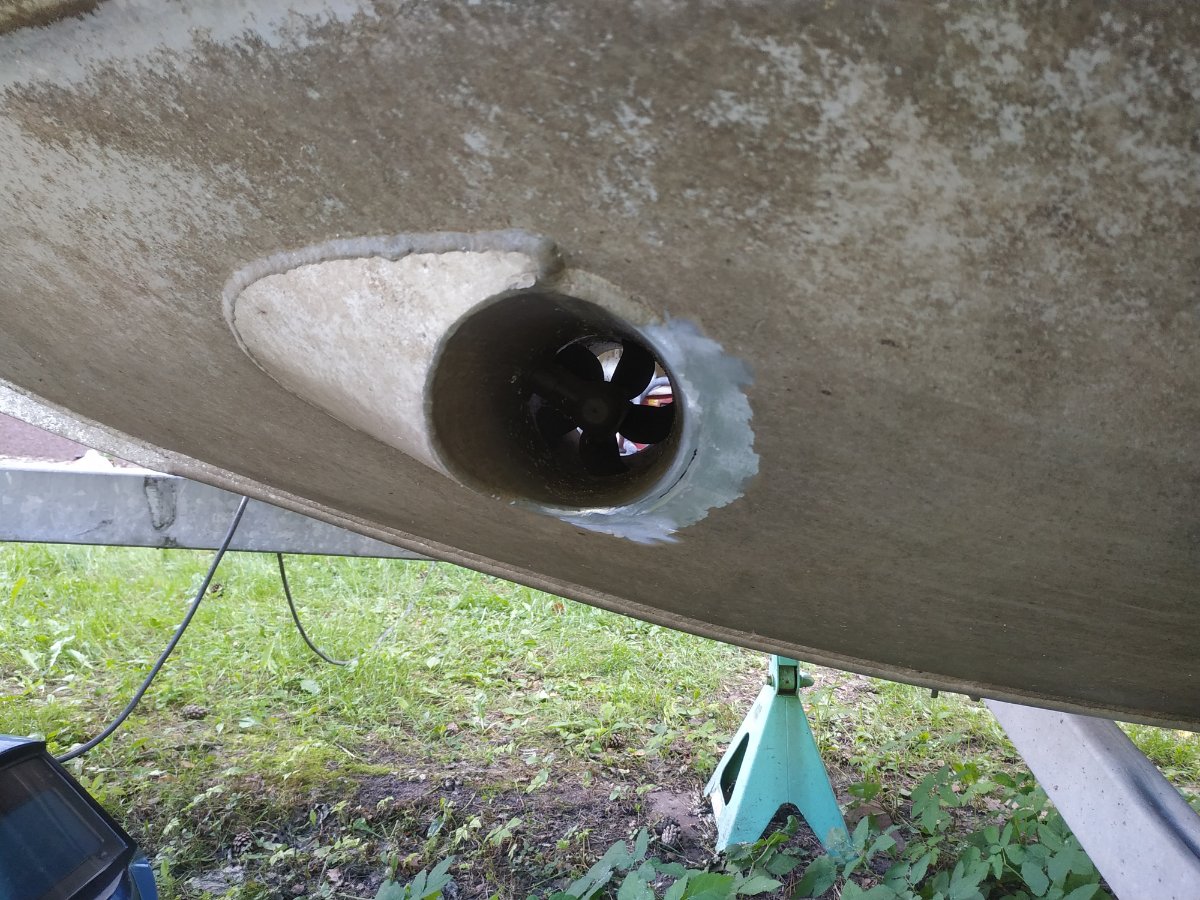
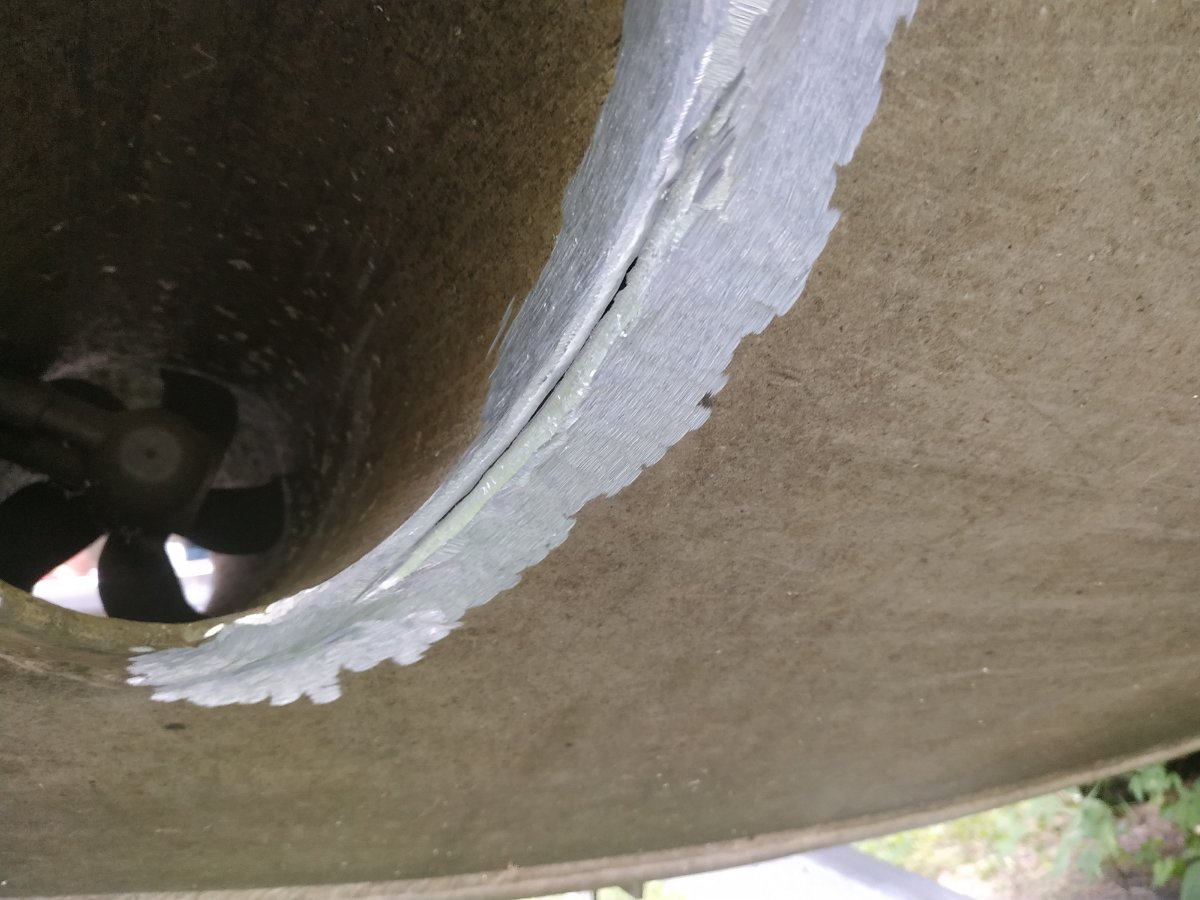
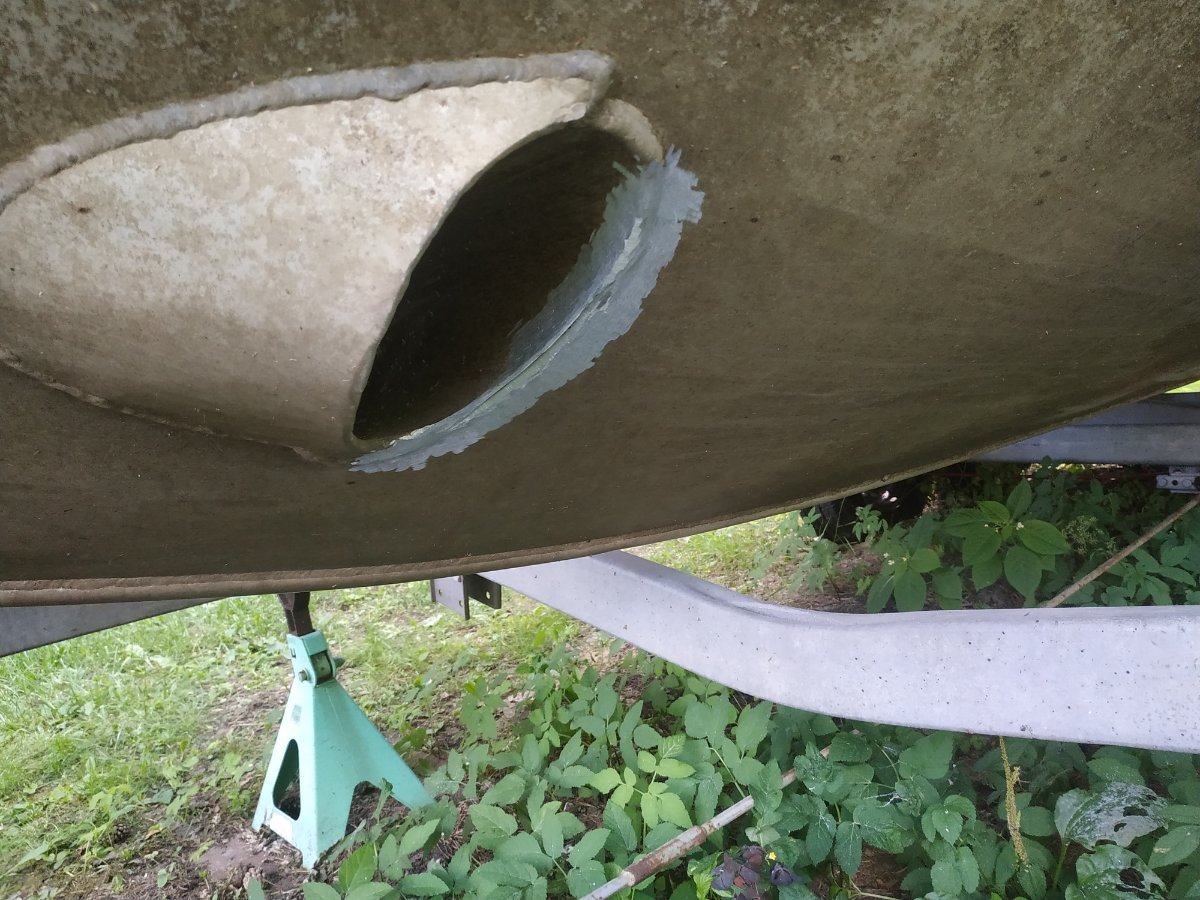
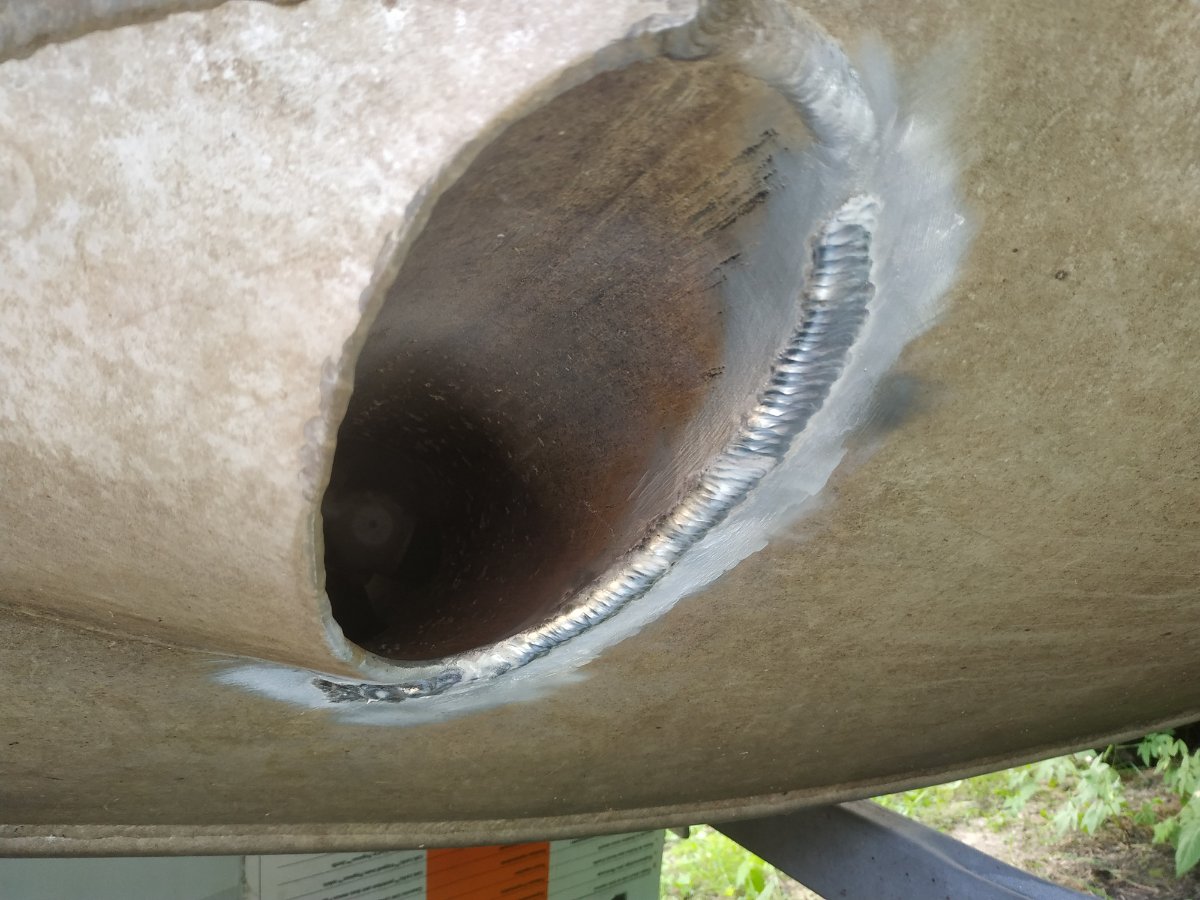
Подруливающее устройство. Корпус - АМг5, 5мм. Со слов владельца было заварено 4043 (хотя что-то мне сомнительно, что сварщик так лоханулся). Все усложнялось полупотолочным расположением сварного шва и грязью, которая лезла из стыка и с обратной стороны листа (даже что-то коричневатое вытекало). При разделке, трещина продолжила расти с громким хлопком, видно остаточное напряжение было серьезное. Во время сварки тоже пару раз хлопала. В результате затратил 6 часов (подготовительно-заключительные работы; непосредственно работа). Четыре года назад я уже ремонтировал такую же трещину с противоположной стороны - все прошло без особых трудностей. Видать корпус был поновее и напряжений накопилось поменьше (эта трещина появилась после зимней стоянки).
1 балл
-
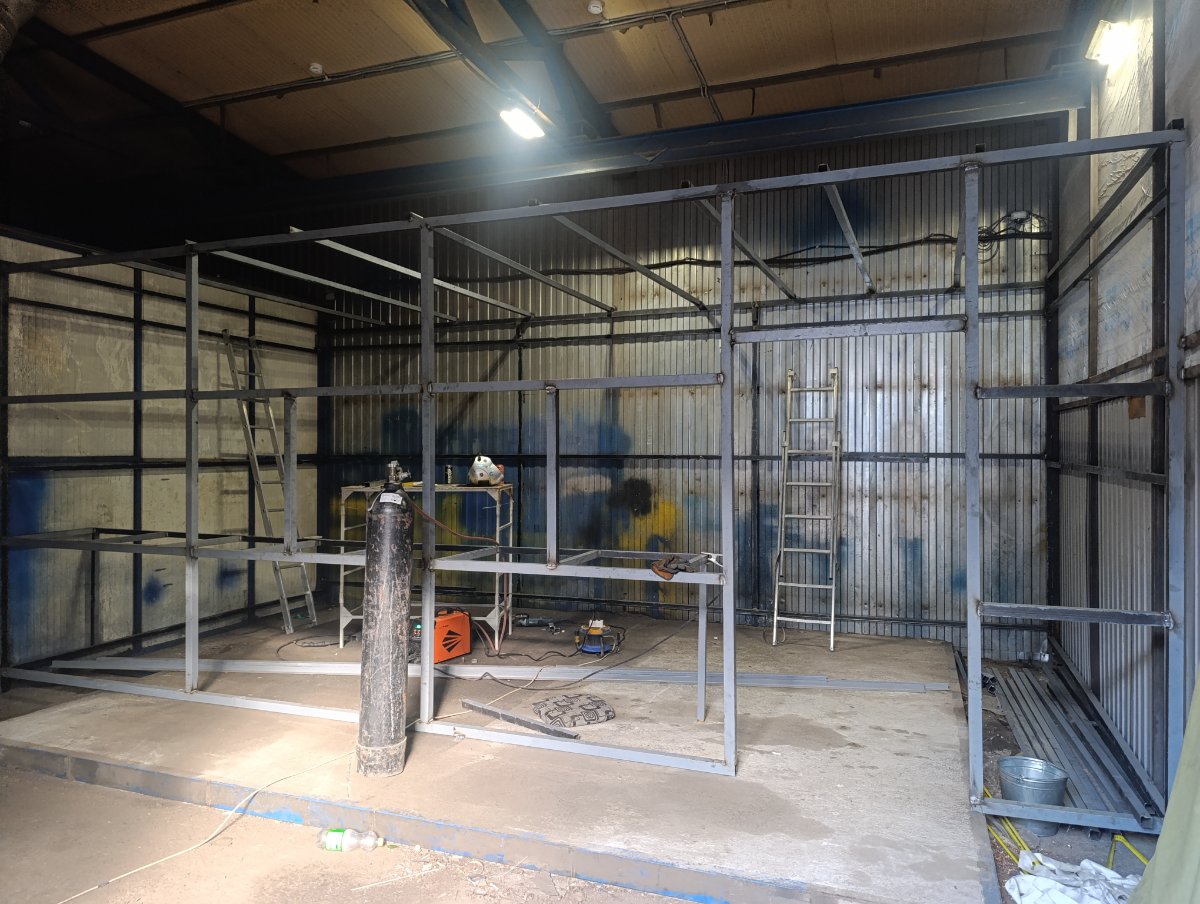
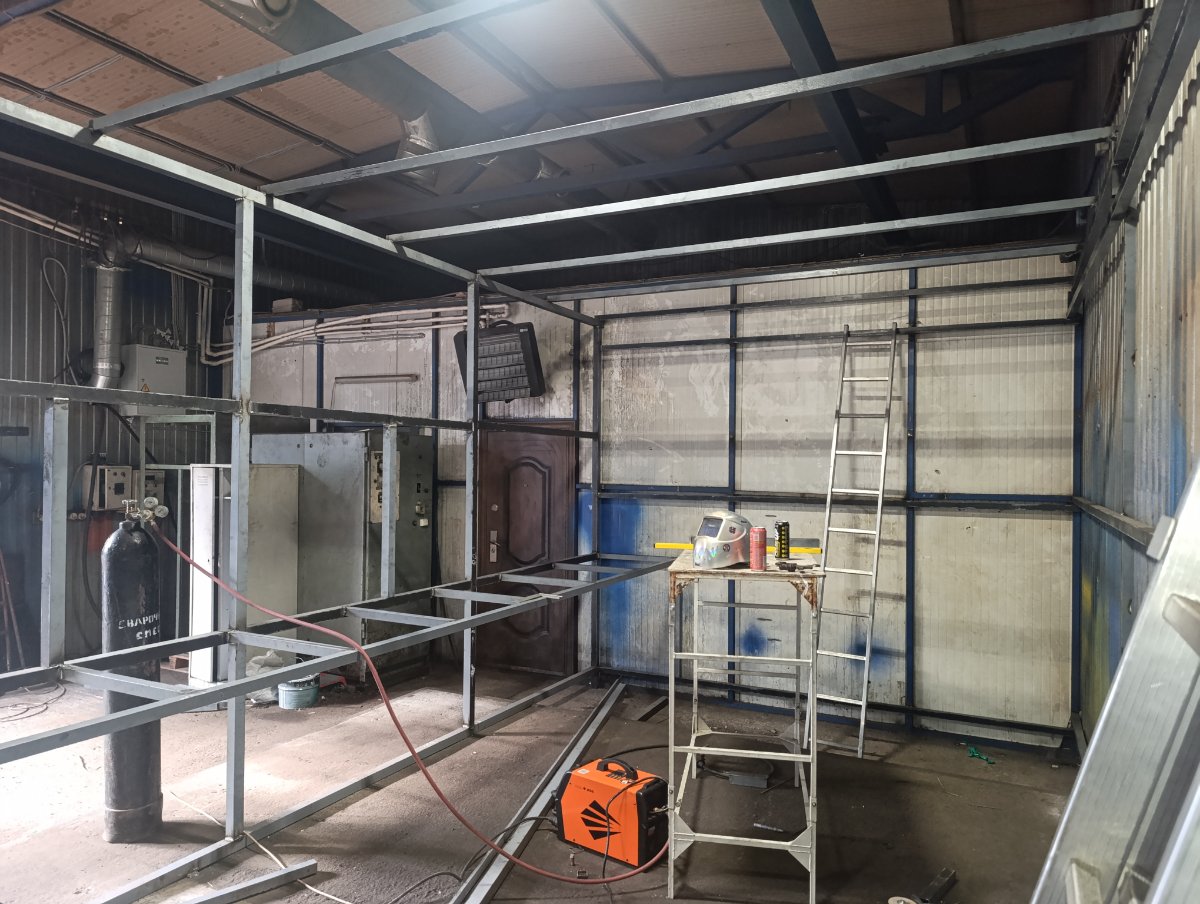
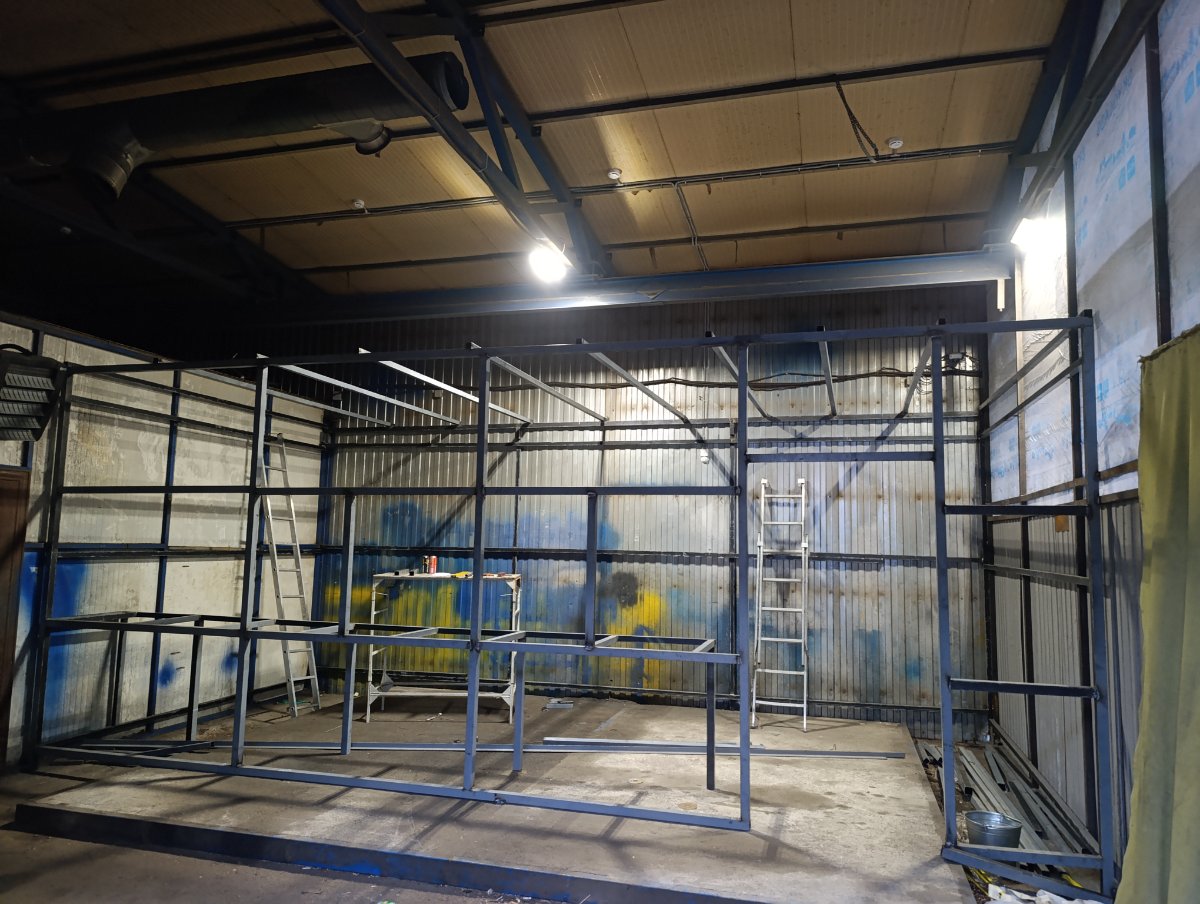
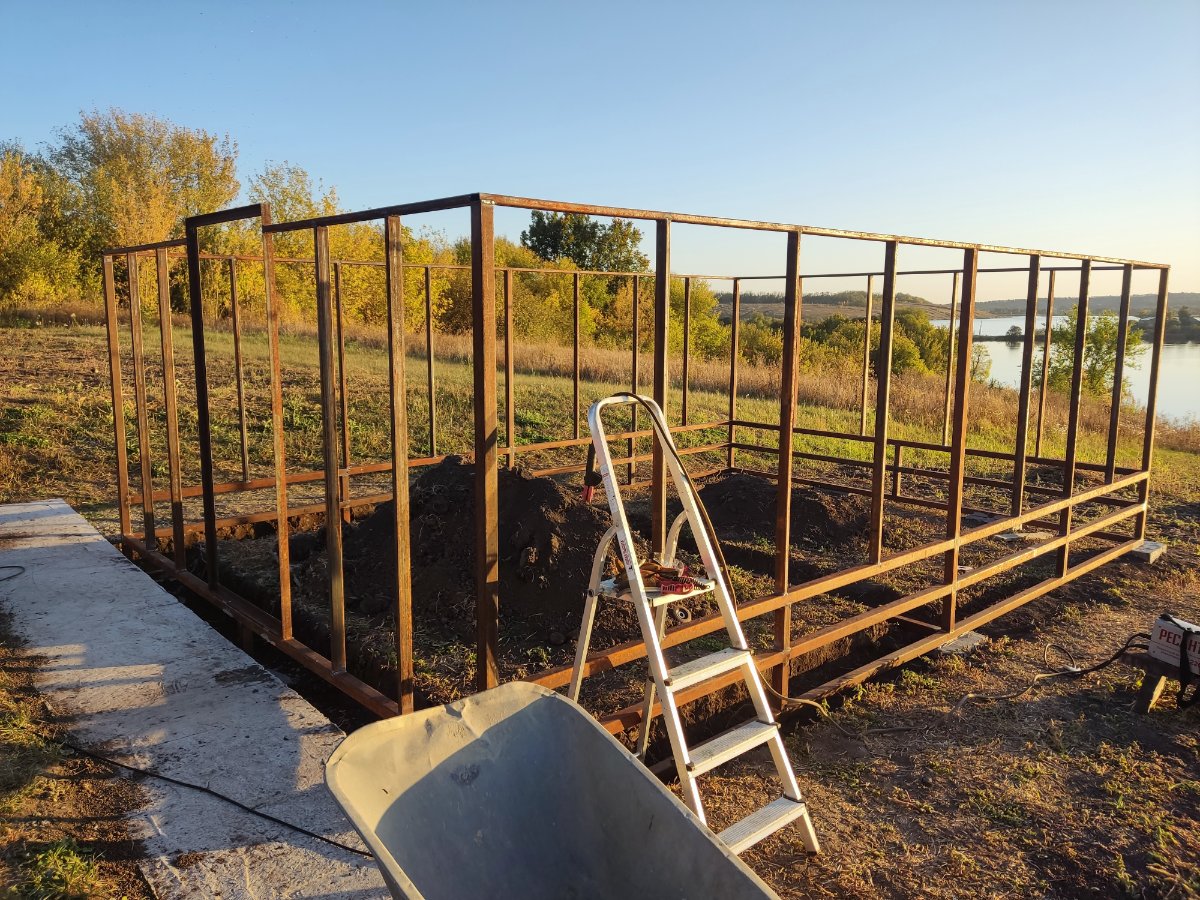
Моя первая металлоконструкция и относительно "серьезная" шабашка на три дня, поэтапно не фотографировал, т.к был весь потный и торопился. Получил несколько хороших уроков, ожогов (залетел подлый шлак в рукав куртки при сварке потолком и прям в подмыху провалился и там и остался ) и полезный опыт. Ближе к концу работы навострился ровно отрезать квадратный профиль отрезным диском и ровно на глаз под 90 градусов стыковать не пожалел, что под эту работу взял полуавтоматик, только РДС было бы сильно дольше, к тому же привезли часть материалов тоньше, чем оговаривалось, речь шла только о толщине 2,5мм, а привезли профиль 40х40х1.5. и 50х50х2.5 Хорошо, что у меня с собой было два аппарата (п/а и ММА), было удобно варить потолочные балки с одной стороны полуавтоматом, с другой ручкой не тратя время на лишнее переставление сварочников. Что я для себя вынес, для таких работ неплохо иметь хотя бы 5 метровую горелку (хотел купить но бабок не было) и сварочные кабели, клеммы массы должна быть магнитными, ушм надо иметь аккумуляторные, а лучше две, под лепесток и отрезной. Дико бесило, что провода путаются, мешаются под ногами и переставлять часто сварочники. Очень не хватало лазерного уровня, с ним было бы в разы быстрее, чем использовать связку уголок + пузырьковый уровень. Так же было бы неплохо иметь пару прожекторов ярких. Ну и столкнулся с ненадёжностью людей, человек который подрядился помогать не вышел в последний день и основание под стол пришлось делать самому. А так в целом интересный опыт, по затратам на самом деле немного вышло, полбаллона смеси, четверть пачки электродов, катушку проволоки на 5кг полностью не смог потратить. Смарт миг 200 мне очень понравился, шустро варит точками, с профилем им работать одно удовольствие, z203, тоже хорош, на токе 50а сплошным швом работал тройкой, дуга в рутиловом шлаке не захлебывалась и не прожигала тоненький металл, проваривая его. Текмен 740-ой отлично себя показал, очень удобно в нем работать в условиях плохой освещенности из-за 2 дин в незатемненном состоянии. Было бы очень интересно поработать с более крупными конструкциями. Размер этой довольно скромный - 7х4х3 метра.
1 балл
-
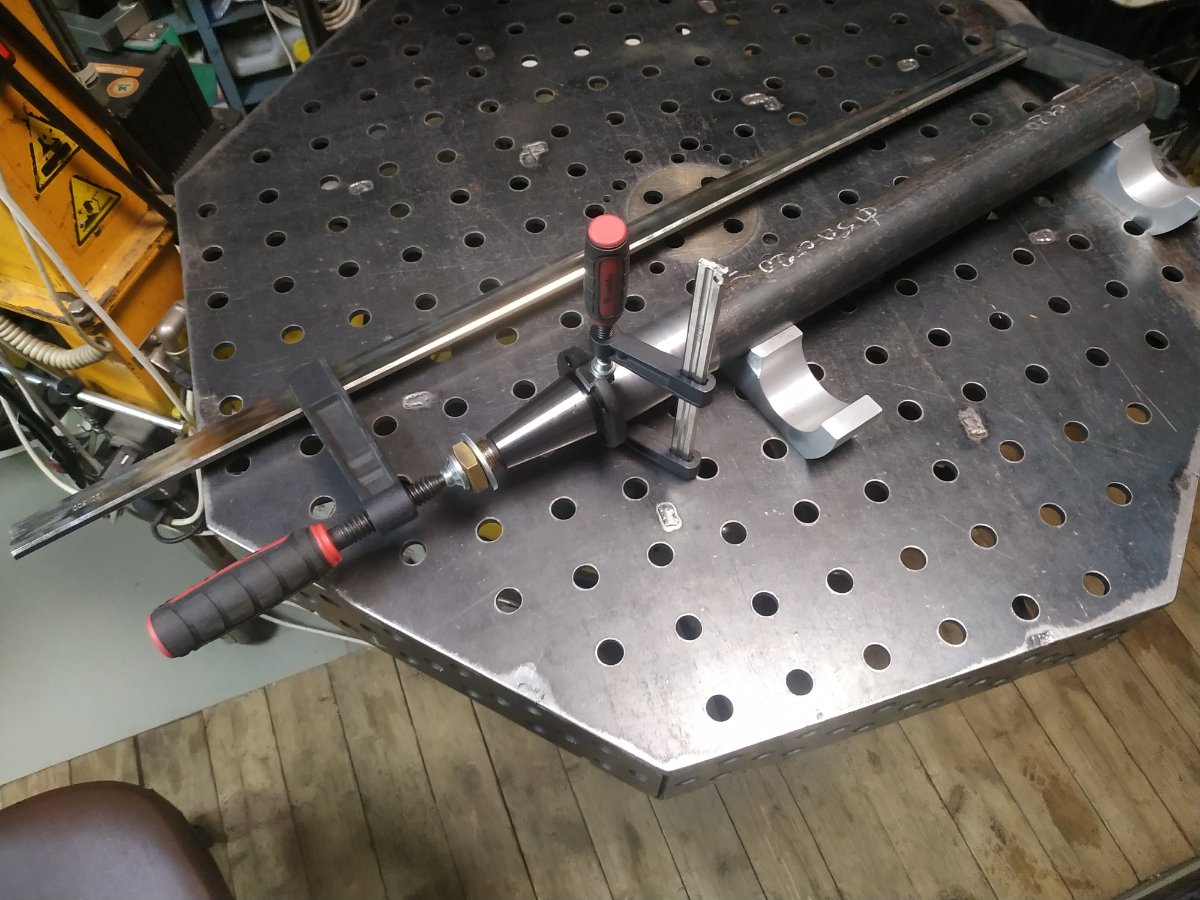
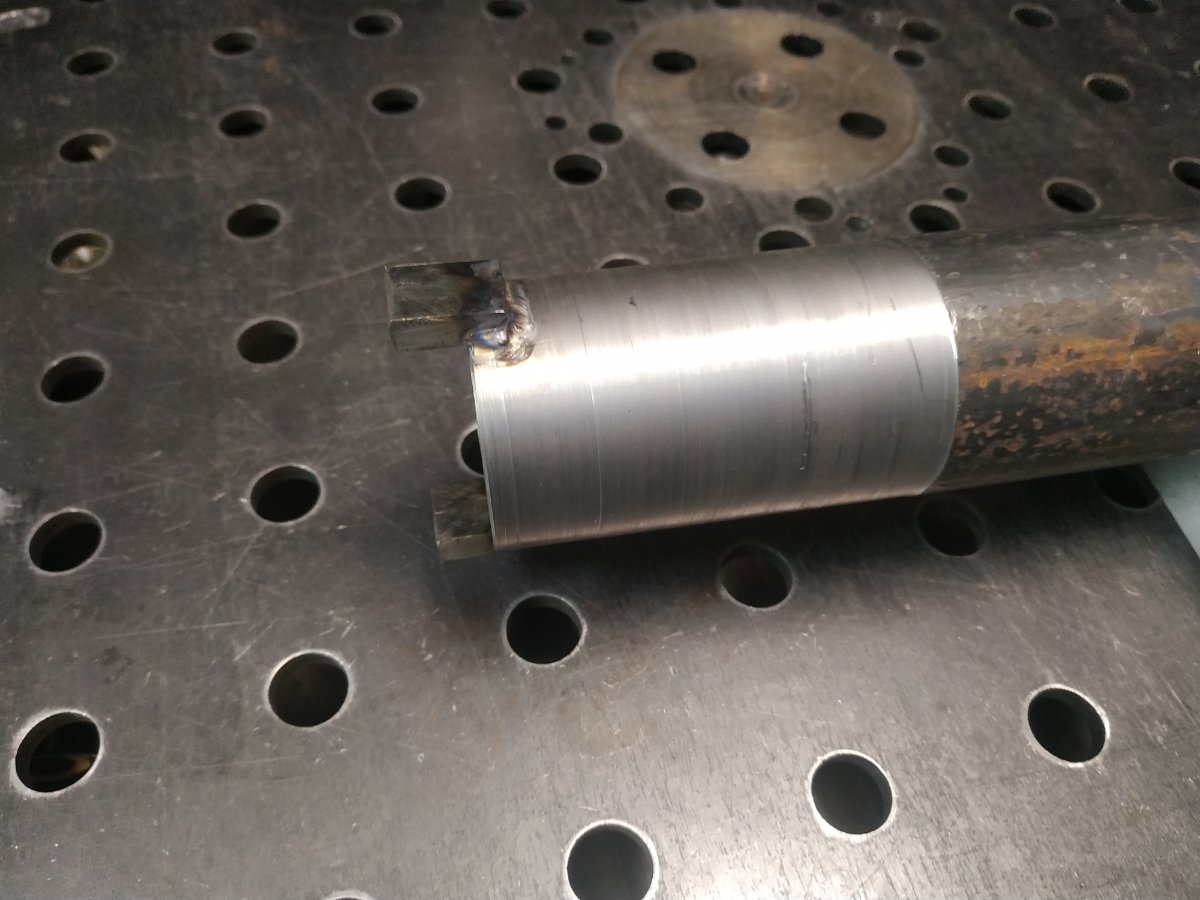
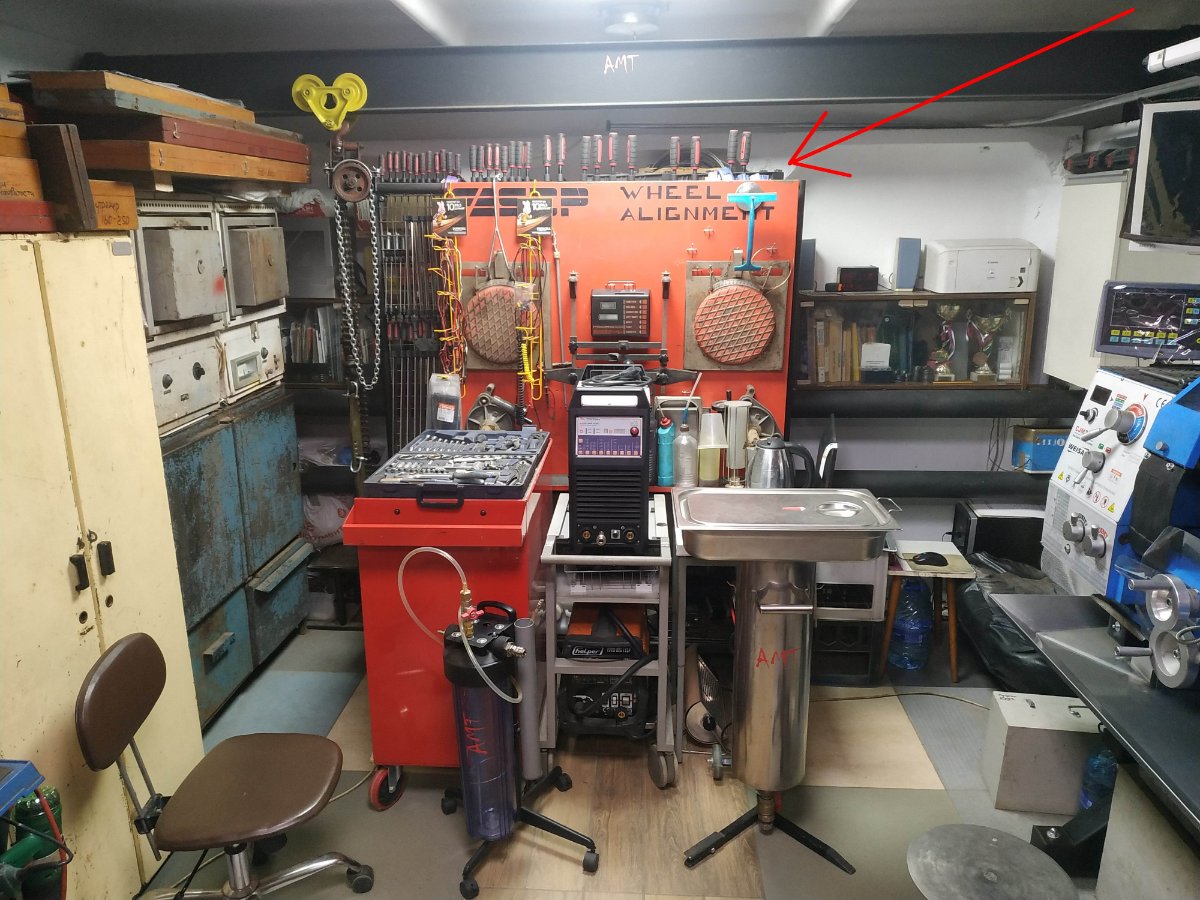
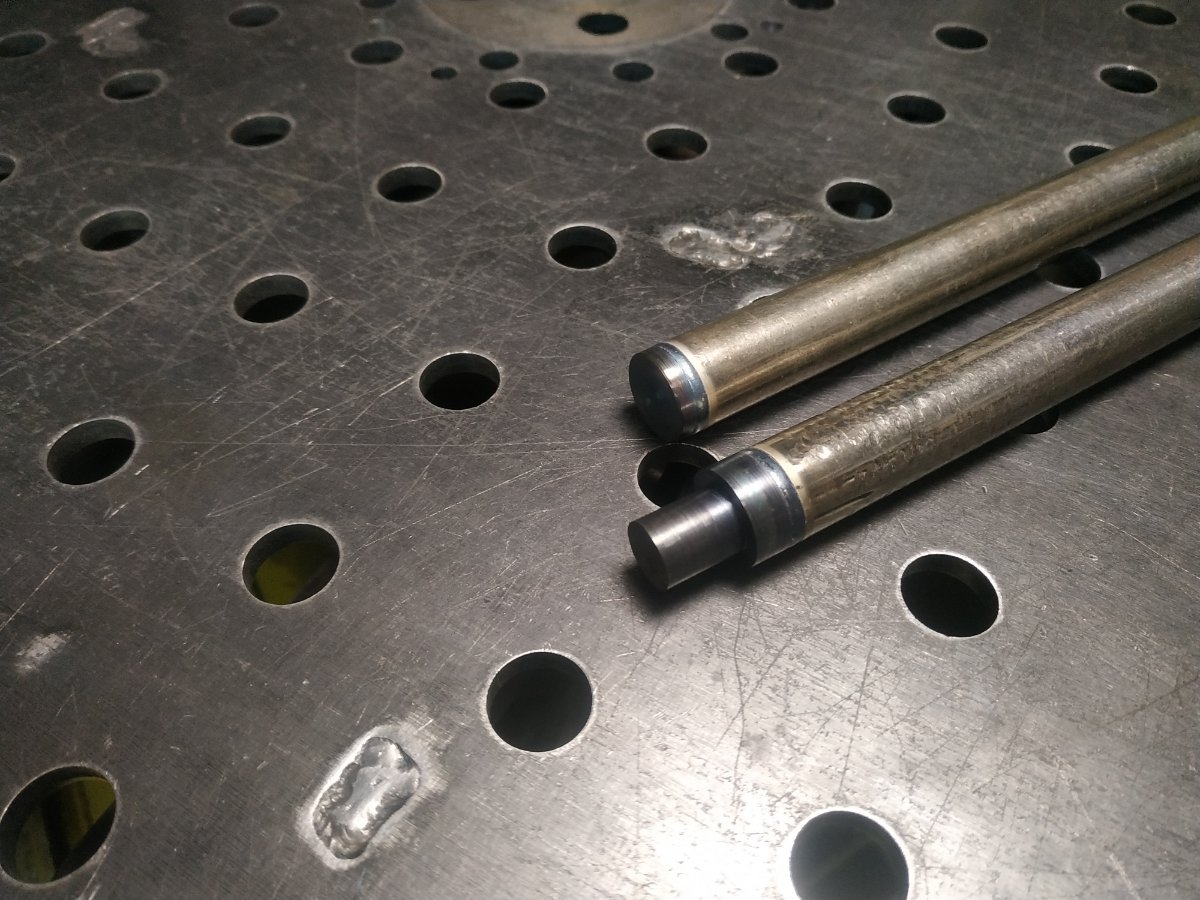
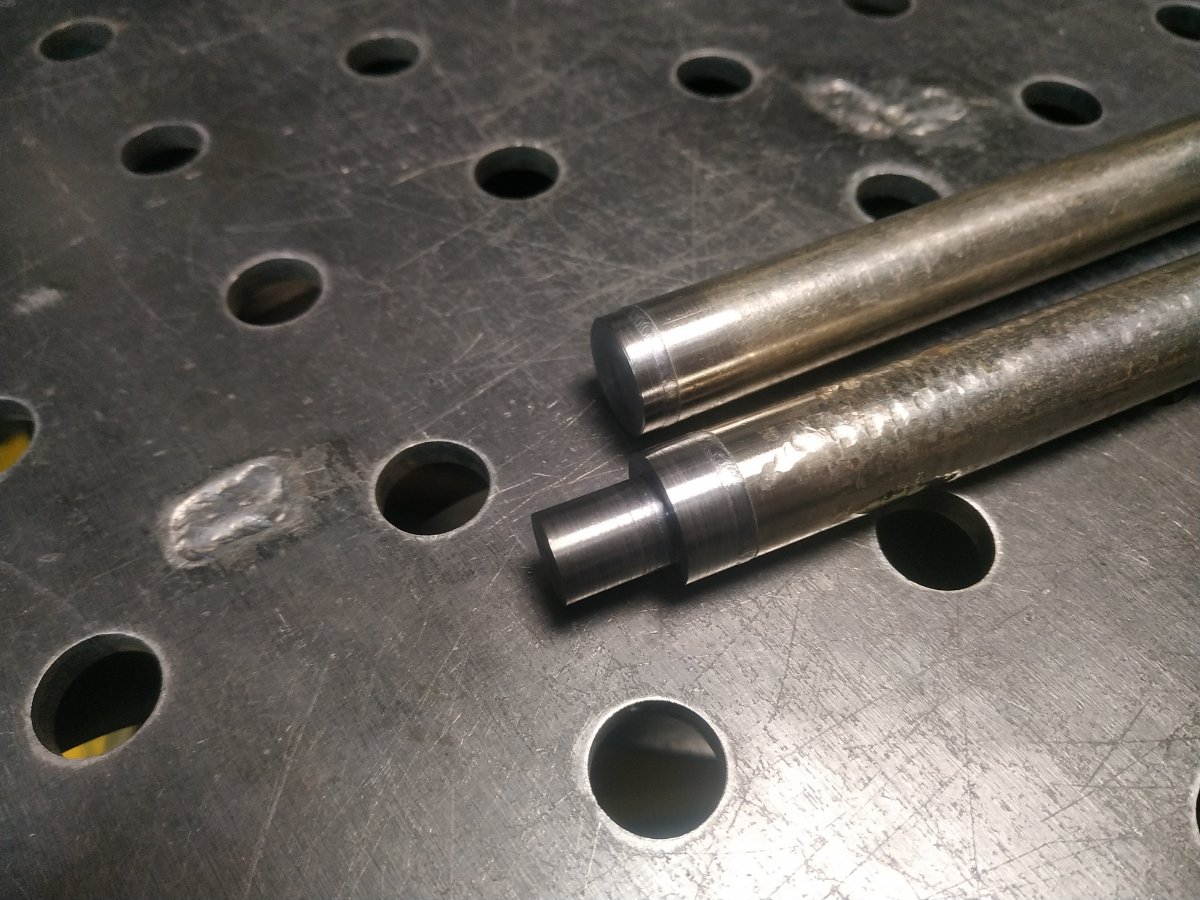
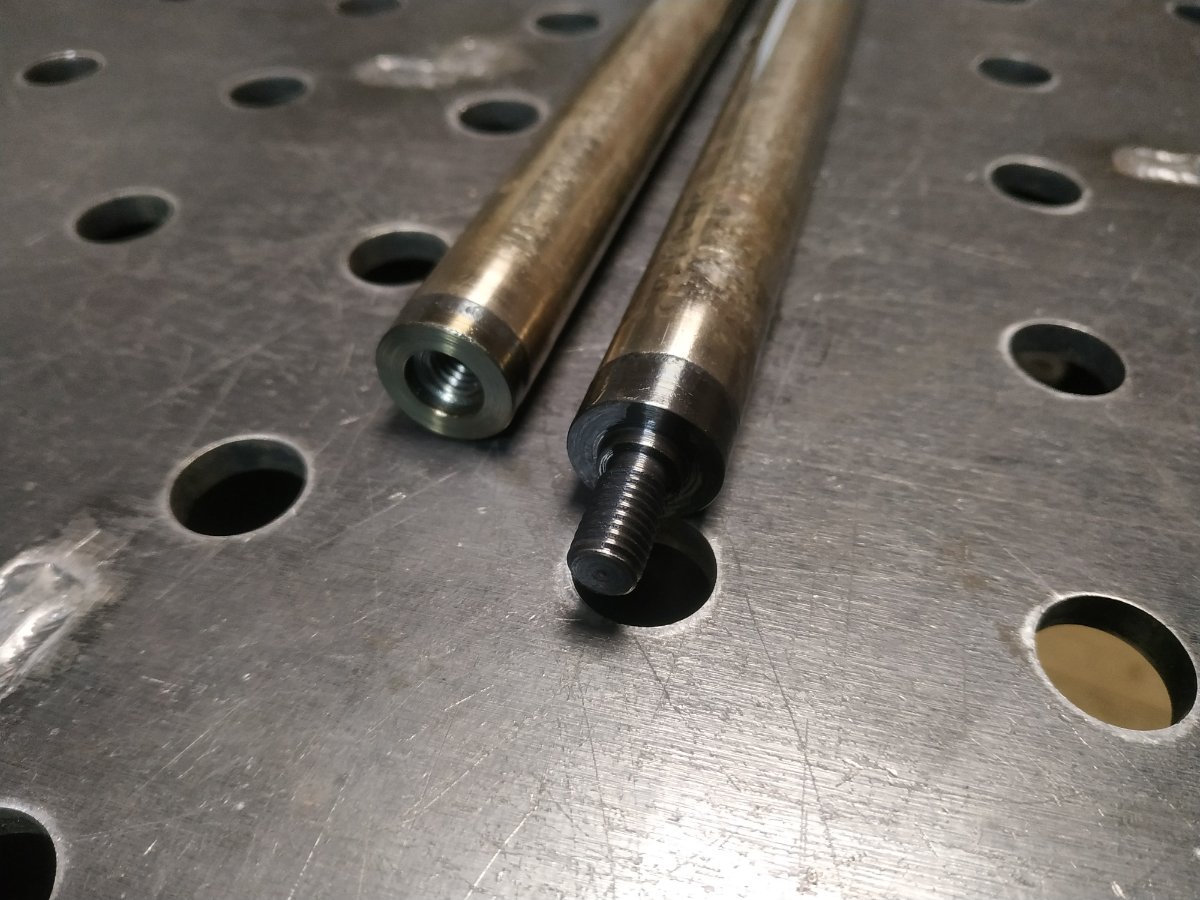
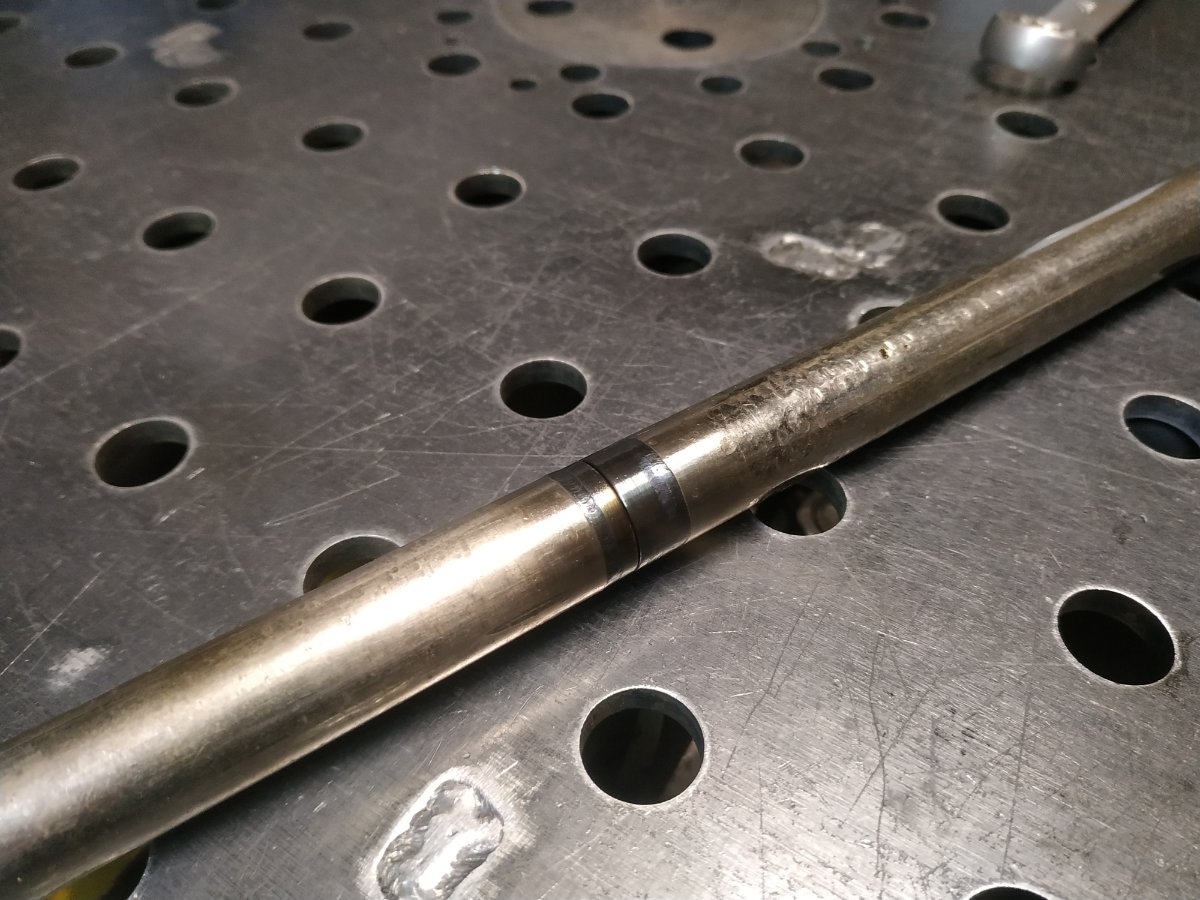
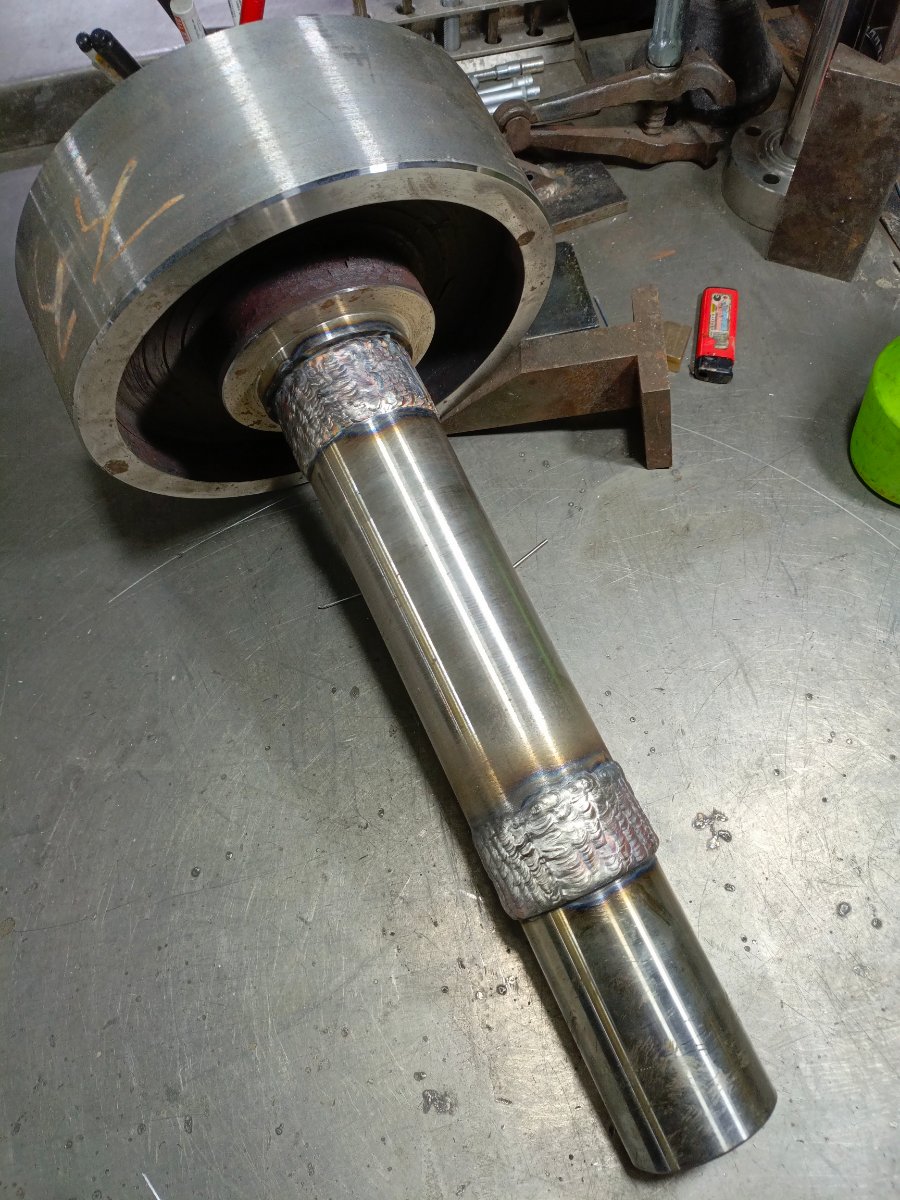
Простые вещи сложным способом (чтобы сварной шов не протачивать). Труба: нержавейка, 19х1,5. Вставки: черная сталь (вот так захотелось); итоговый цвет - оксидирование промасленное. П.С. Удлинитель линейки для замера колеи автомобиля для сход-развального стенда. Стенду тридцать лет, за это время колея у бибик заметно подросла, штатного расхода линейки уже не хватает.
1 балл
-
немного сварки: было, промежуточный итог и в итоге. Отверстие под крепление, без сверловки, в промежуточном итоге, подправил "кукурузой".
1 балл
-
Это то,на что жалко ресурс тратить,да надо-кованная вал -шестерня редуктора каротажного подъемника(будущая), 40Х.Это модернизация российской промышленности,удешевление производства-эта сталь не должна здесь быть,а должна быть 12Х2Н4А Шейки прослаблены -0,2
1 балл
-
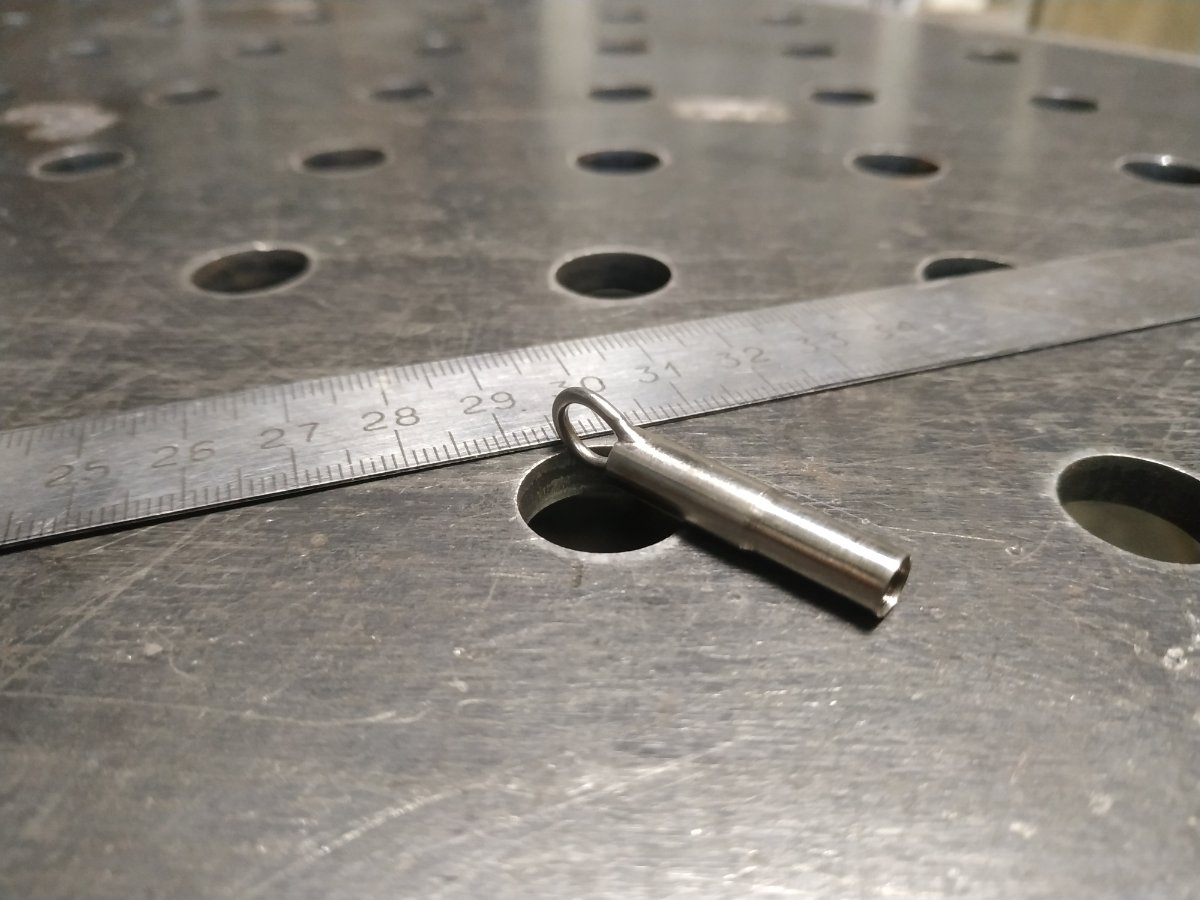
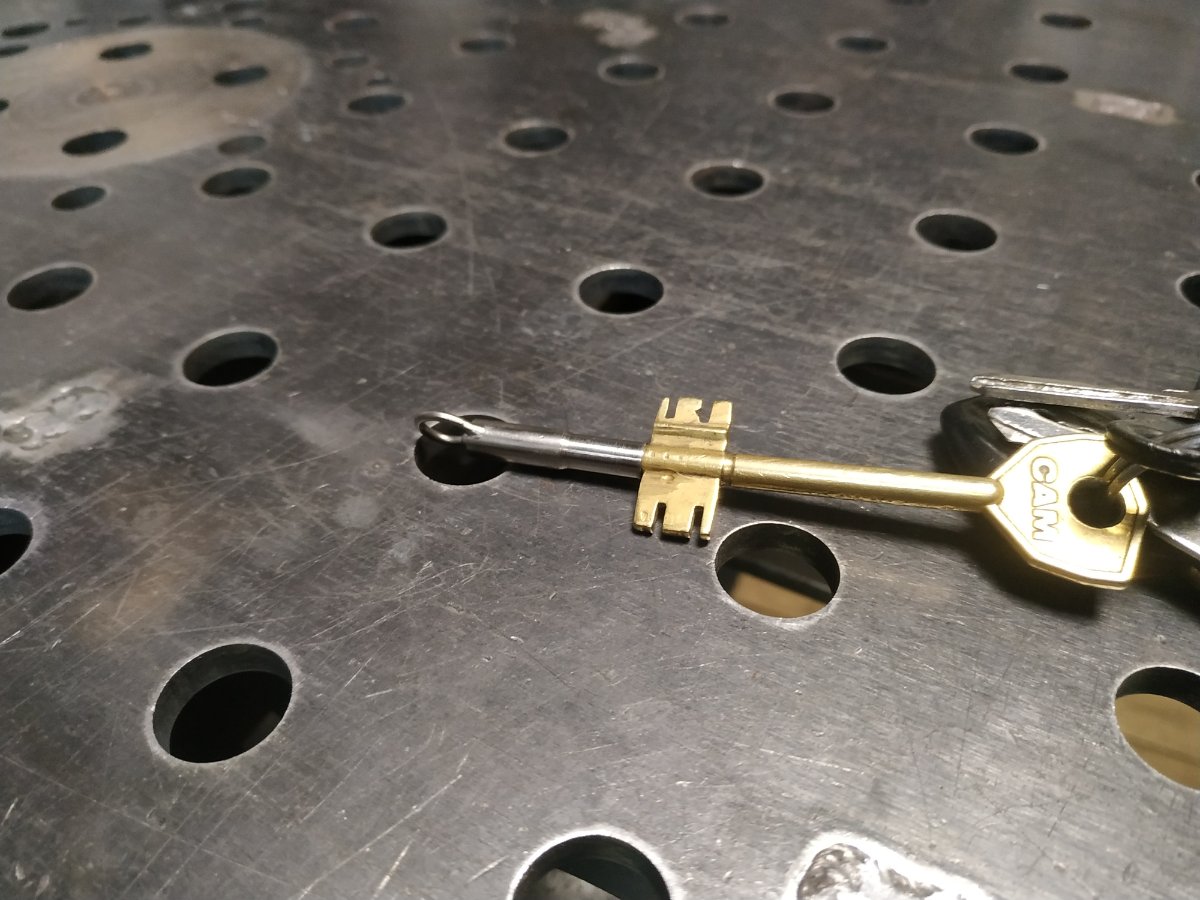
Трубка 6 мм, проволока 1,6. П.С. Приспособа для выталкиваия ключа дверного сувальдного замка из скважины, когда пожилой плохослыщий человек оставил его в замке и невозможно снаружи замок открыть.
1 балл
-
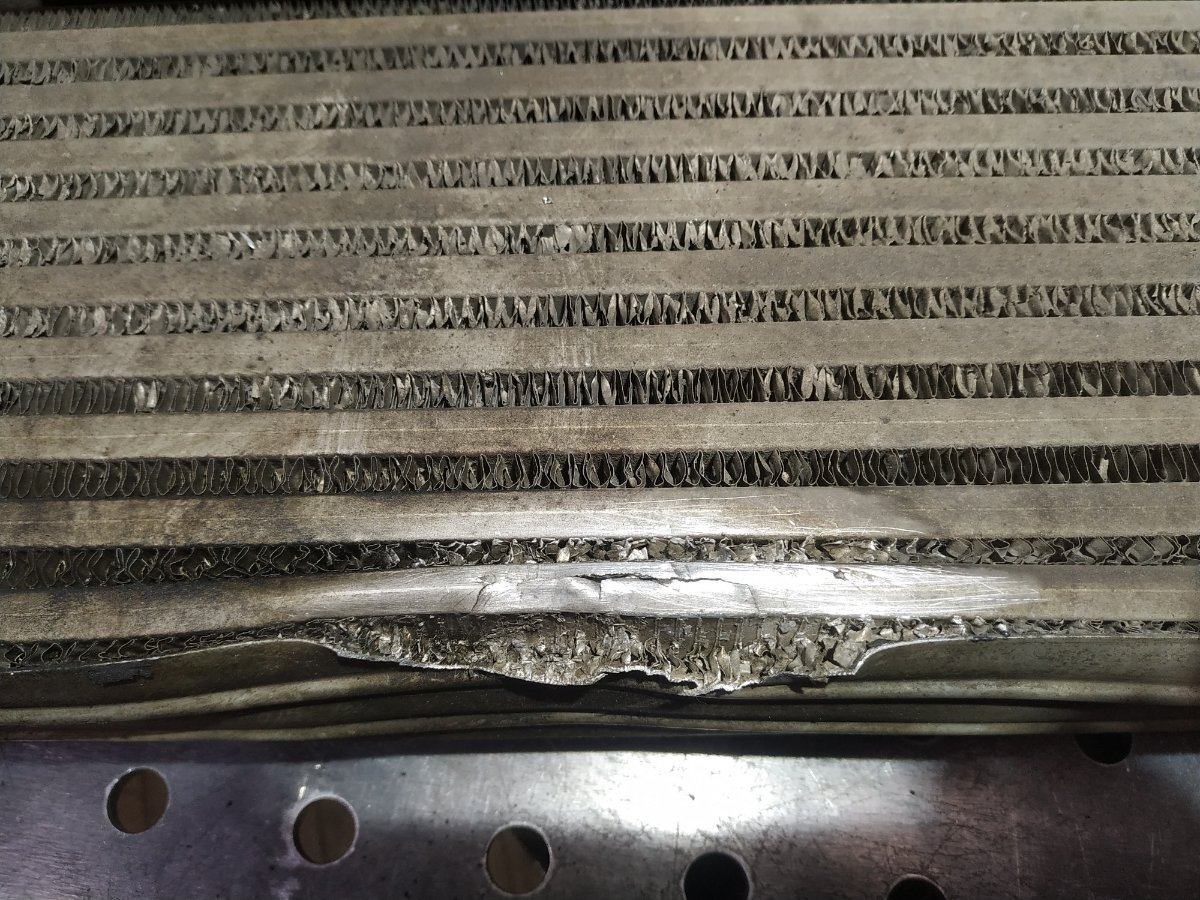
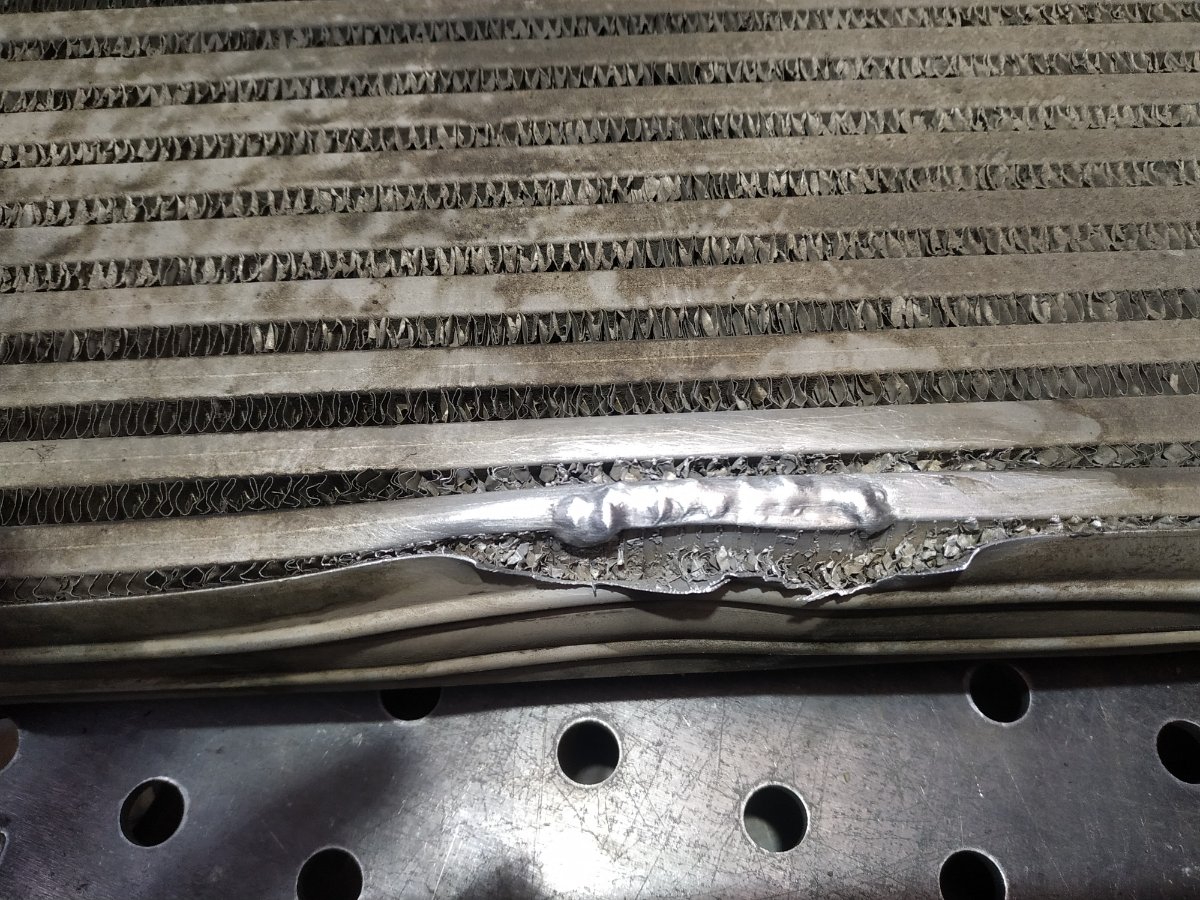
"Возвращаюся с работы, рашпиль ставлю у стены..." (с) Звонят: "срочно, завтра с утра в Москву". Поплелся обратно. Интеркулер. Уже давно мятый. Уже был клееный. А я сегодня не обедал. Не мыл (так, брызнул внутрь аэрозолем да воздухом дунул), почти не чистил (пошкрябал щеткой и скотч-брайтом)- и то и другое практически бестолково.
1 балл
-
Было бы справедливо дать за это премию, 3-4 месяца назад поднимал вопрос поднять мне з/п, обосновывая это тем, что и объем работы возрос (при трудоустройстве мне говорили, что работы на полдня, а по факту теперь если не задерживаться, то детали копяться как ком) и то, что я свои обязанности выполняю лучше чем предыдущие сварщики (со слов коллег), да и свариваю без лишнего мяса, практически заподлицо или практически идеально повторяя утраченную изначальную форму зарезанных деталей, что на самом деле сильно экономит время при последующей обработке в виде зачистки бормашинками, напрямую повлиял этим на производительность своего участка, но увы, мне отказали. Думаю надо скататься в офис и пообщаться с непосредственно руководителями и фин.директором по данному вопросу и про благодарность и про поднять зп. Сегодня позвали сваривать отвод для водного бака объемом 5000л, мне "очень понравилась" подготовка стыка (делал не я), в каждый угол можно было засунуть по 2 пальца Правильно конечно было бы вырезать угловые вставки и вварить их, но меня торопили и пришлось просто наплавить несколько слоев (вырезать и вварить вставки было бы быстрее ) благо давления там почти нет, шлак в последнем шве не стал сбивать для доп.герметичности
1 балл
-
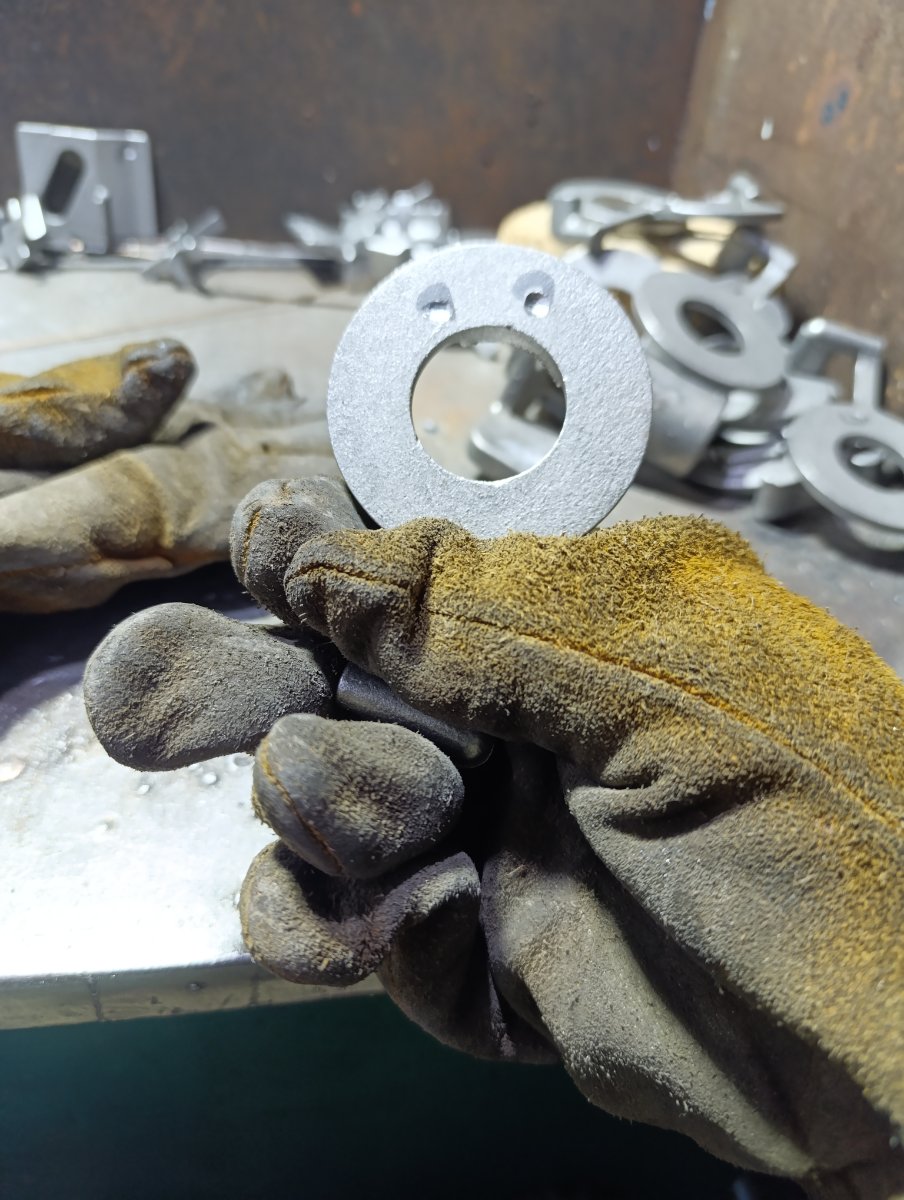
У кого то сегодня день ног, а у меня день алюминия и латуни Забавляет такое явление как парейдолия, иногда разделка или отметки отк складываются в забавные рожицы, типа детальки просят их спасти
1 балл
-
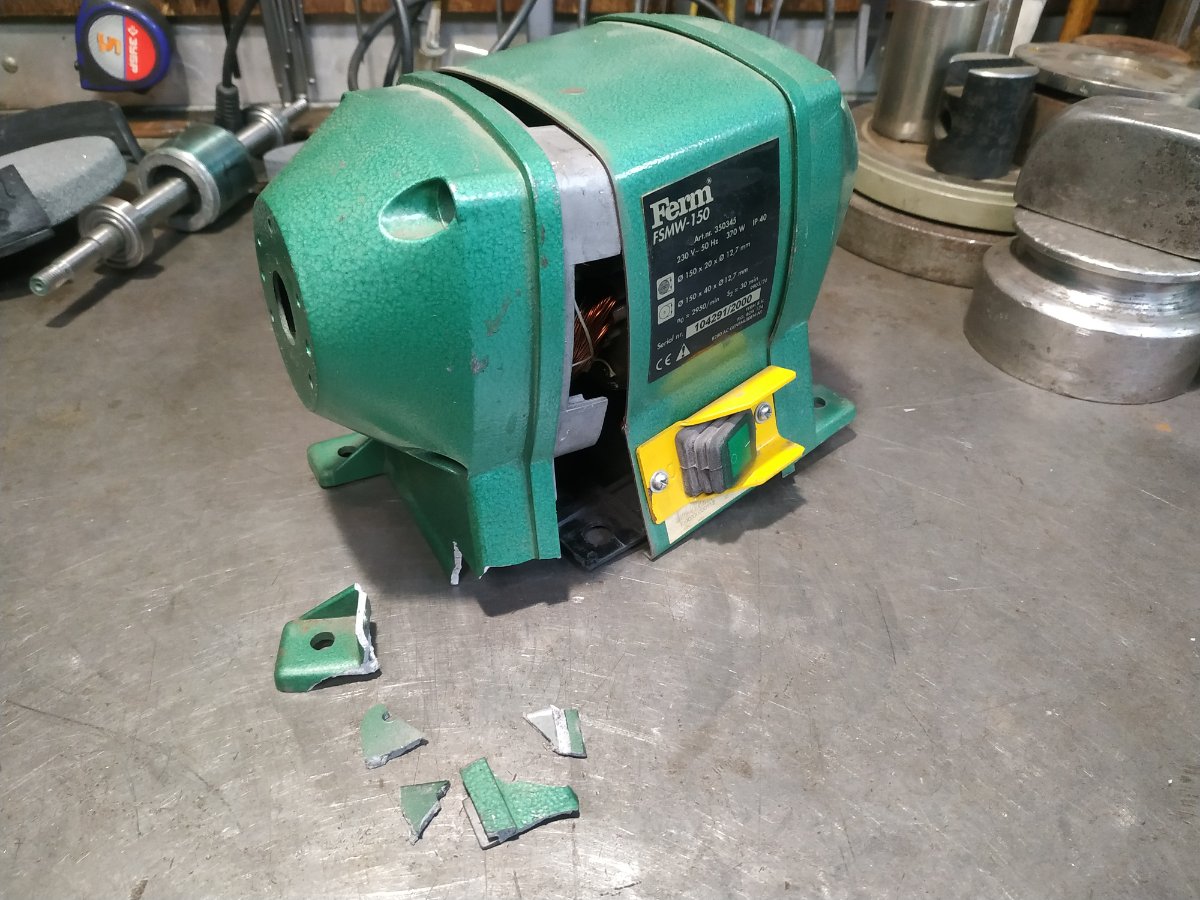
Наша Таня горько плачет... Эко я право неловкий, б-ять... Наждак. Было, право, непросто. Китайское литье понимаешь (в смысле наплавил - сточил, наплавил - сточил).
1 балл
-
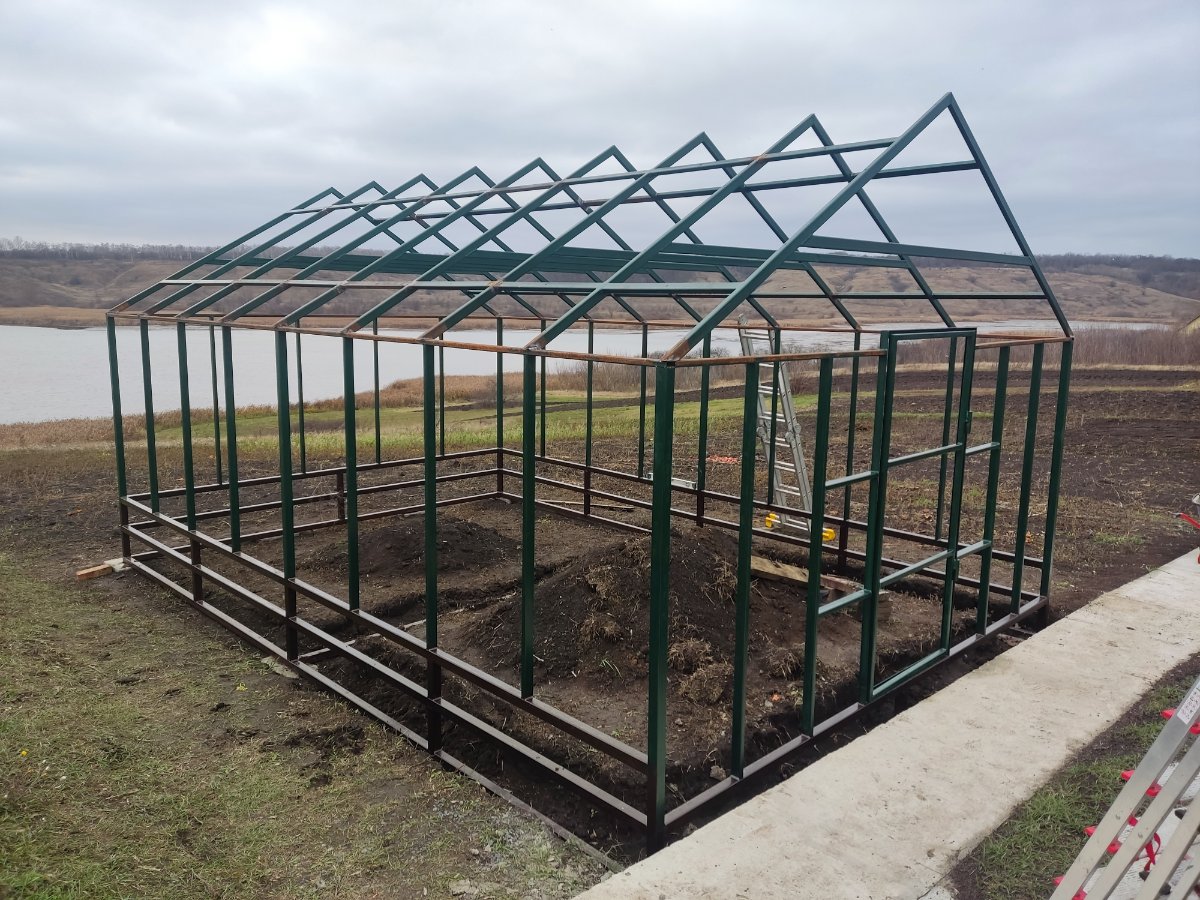
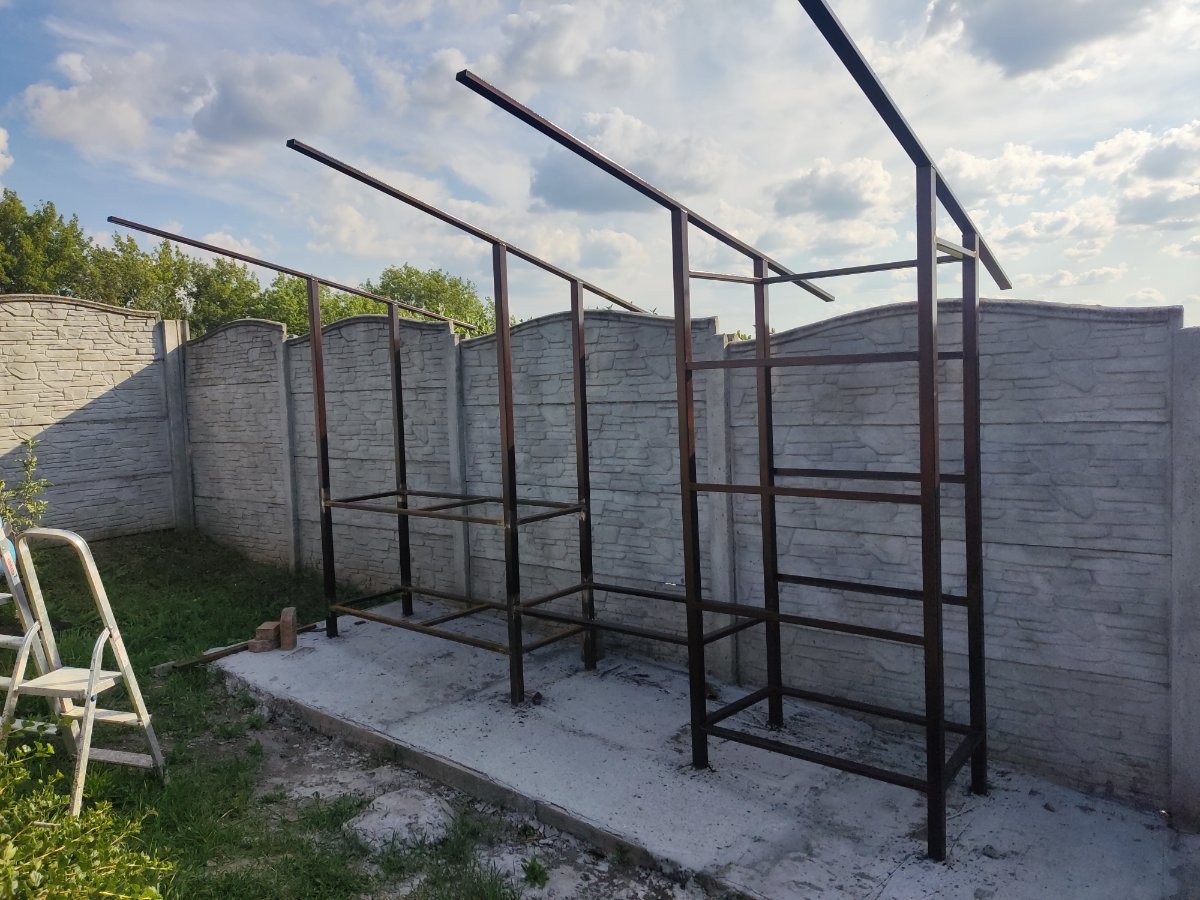
Домучал, крышу варил на земле, потом разбирал на 5 сегментов что бы проще можно было установить вдвоем. Переборщил с количеством угловых швов в результате пришлось долго и муторно править деформации, и то не до конца это удалось но вроде всех все устраивает, осталось обварить там где не успел, воткнуть две уже готовых оконных рамы и каркас грядок.
1 балл
-
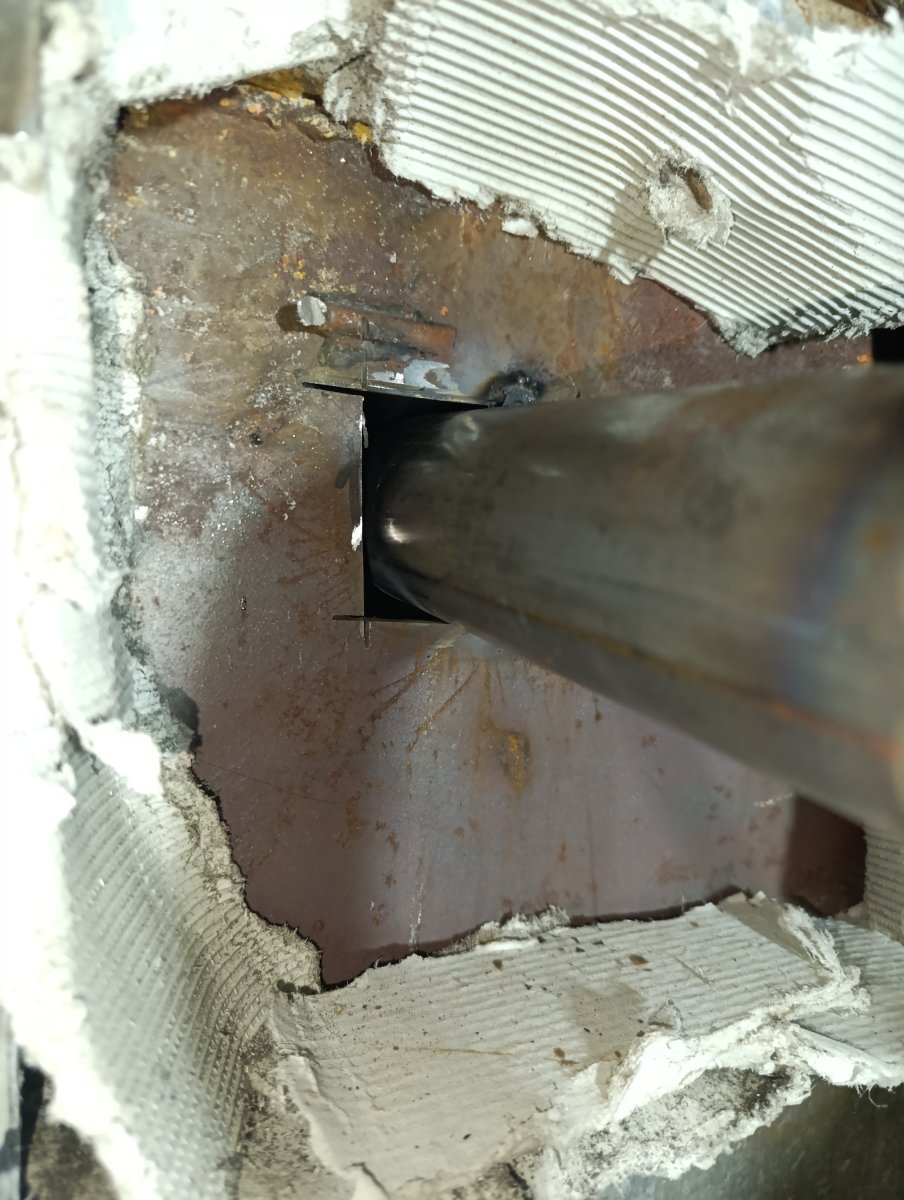
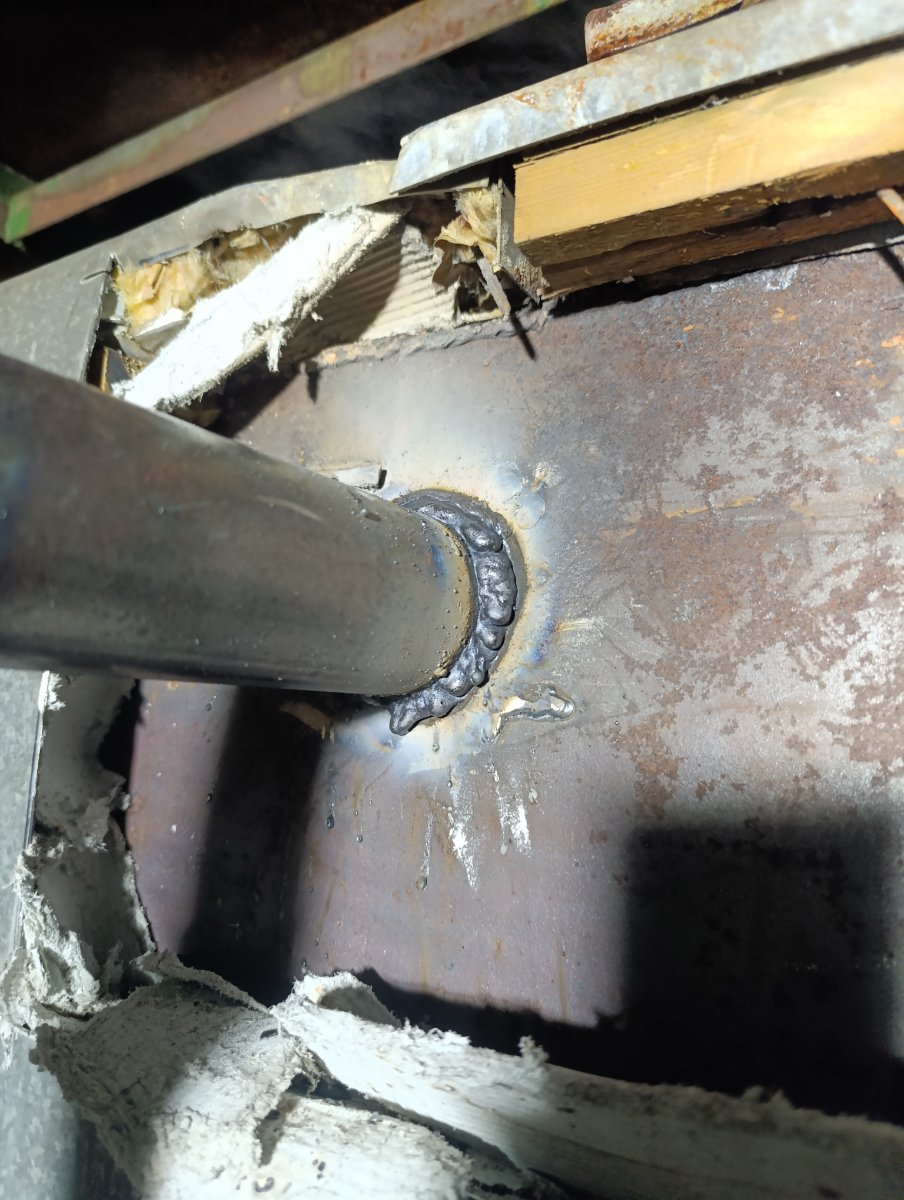
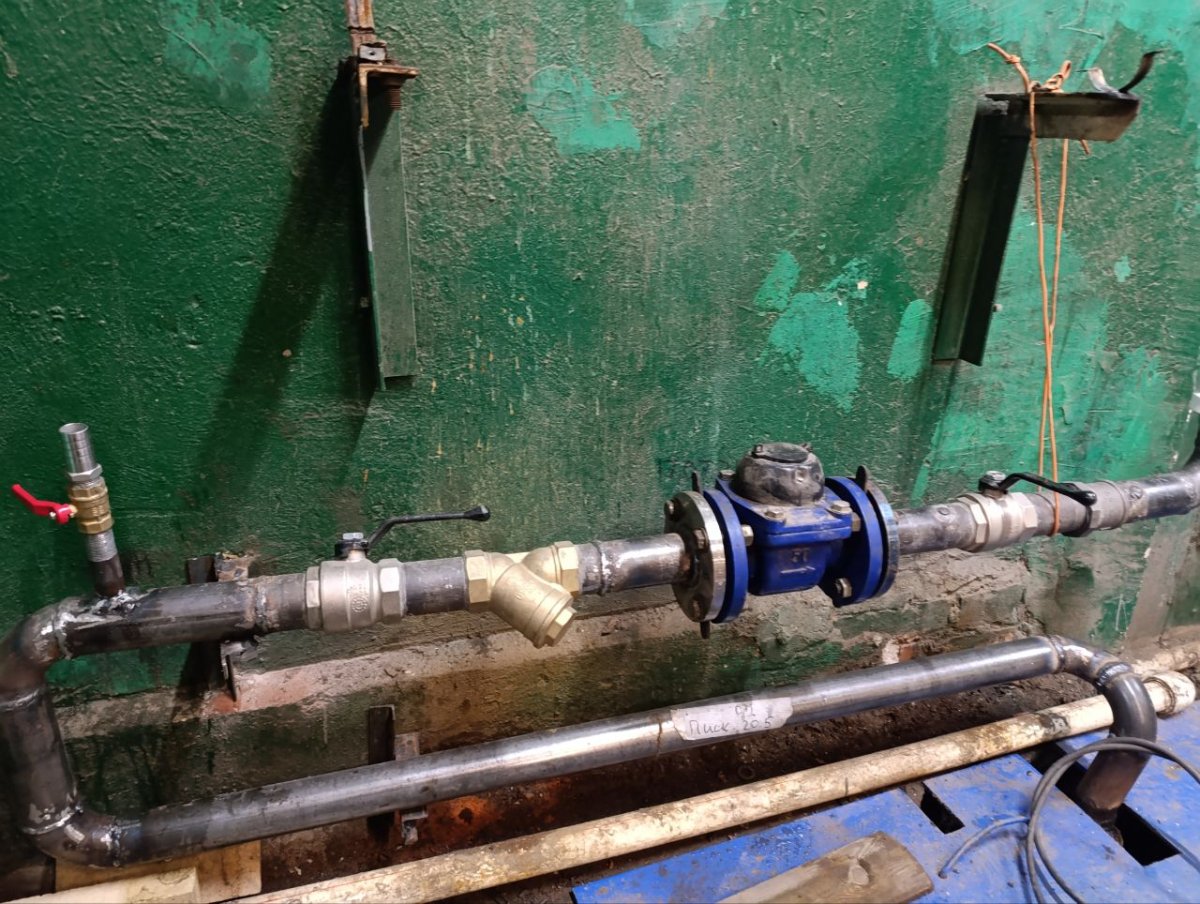
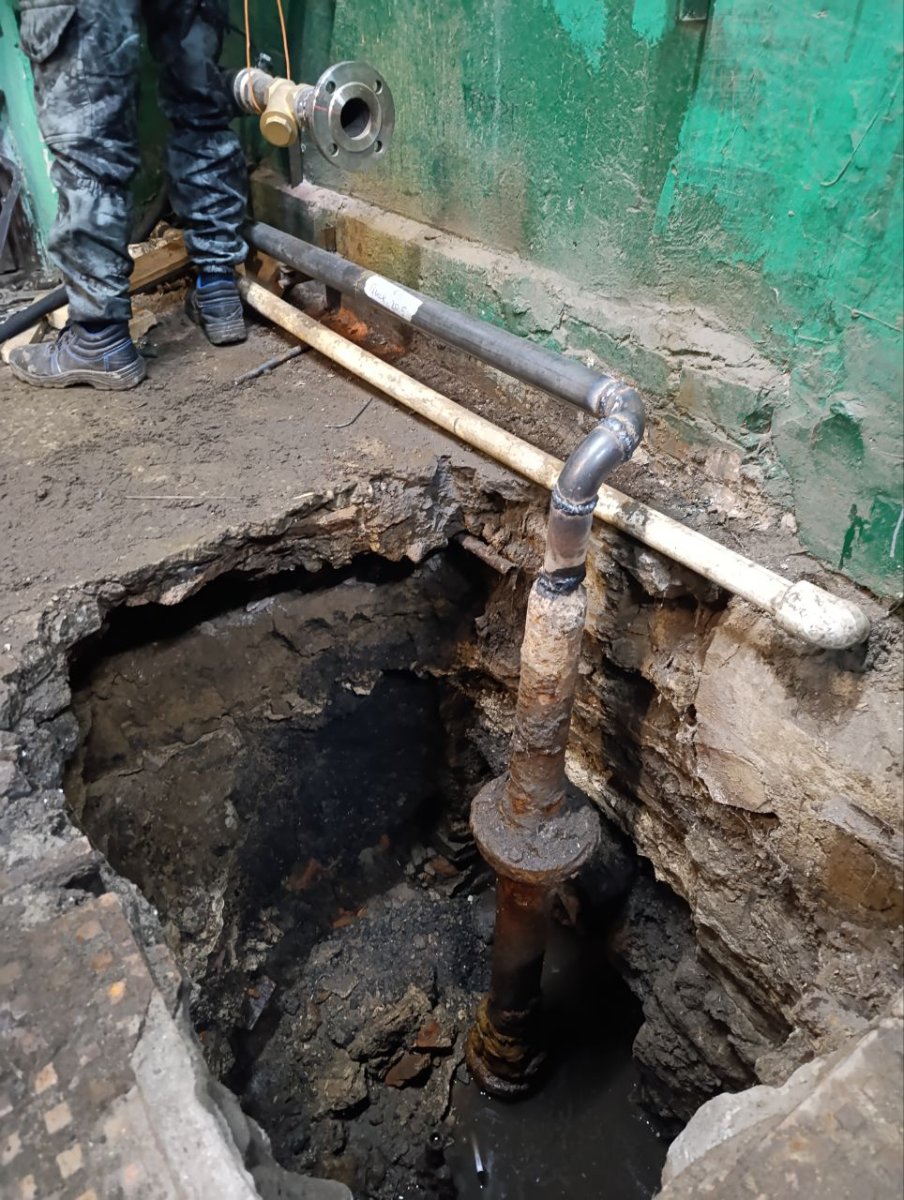
Вызвали в воскресенье на работу, типа надо срочно менять трубы гидроузла на новые, суммарно получилось 14 стыков, сильно переживал, что вдруг где-то будет течь, по сути ради этой работы отключили воду на всем производстве и надо было справиться с первой попытки, т.к производство и люди без воды никак не могут) но все ок, нигде не подтекает. Самый неудобный стык пришлось сваривать в затопленной яме глубиной 2,5 метра стоя на стремянке часть этого стыка пришлось заваривать в слепую из-за близости стены, даже зеркала не нашлось для меня, и жаль, что не нашлось основных электродов 3,0 или 2,6, пришлось рутиловыми все делать, основными все же было бы красивее. Результат был бы сильно лучше, если бы я сам себе подготавливал трубы к сварке. Получил полезный опыт, в следующий раз с такой работой справлюсь лучше На фото может показаться, что тот неудобный стык мокрый, к сожалению воду подали сразу не дождавшись остывания шва и выпала "роса". Сегодня проверил, все сухо.
1 балл
-
Стряпаю потихоньку
1 балл
-
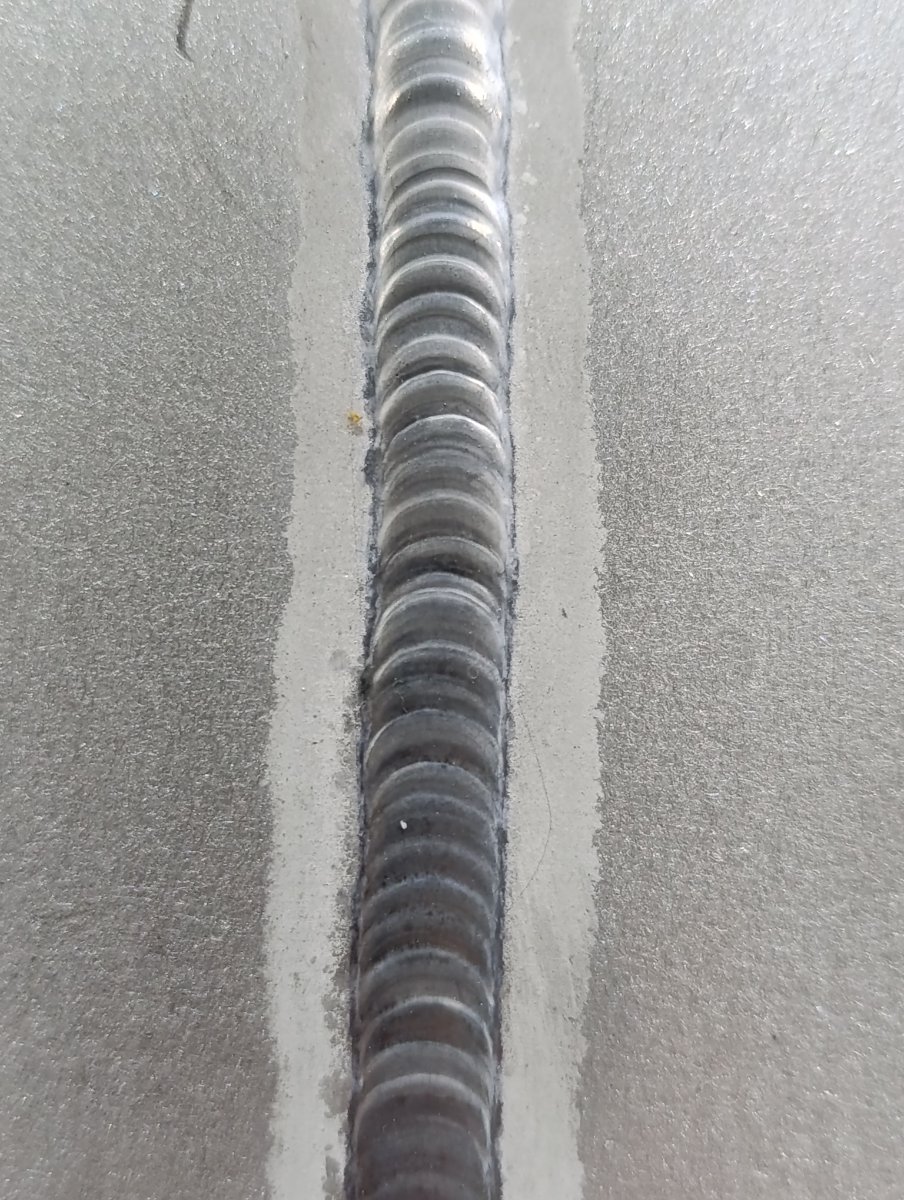
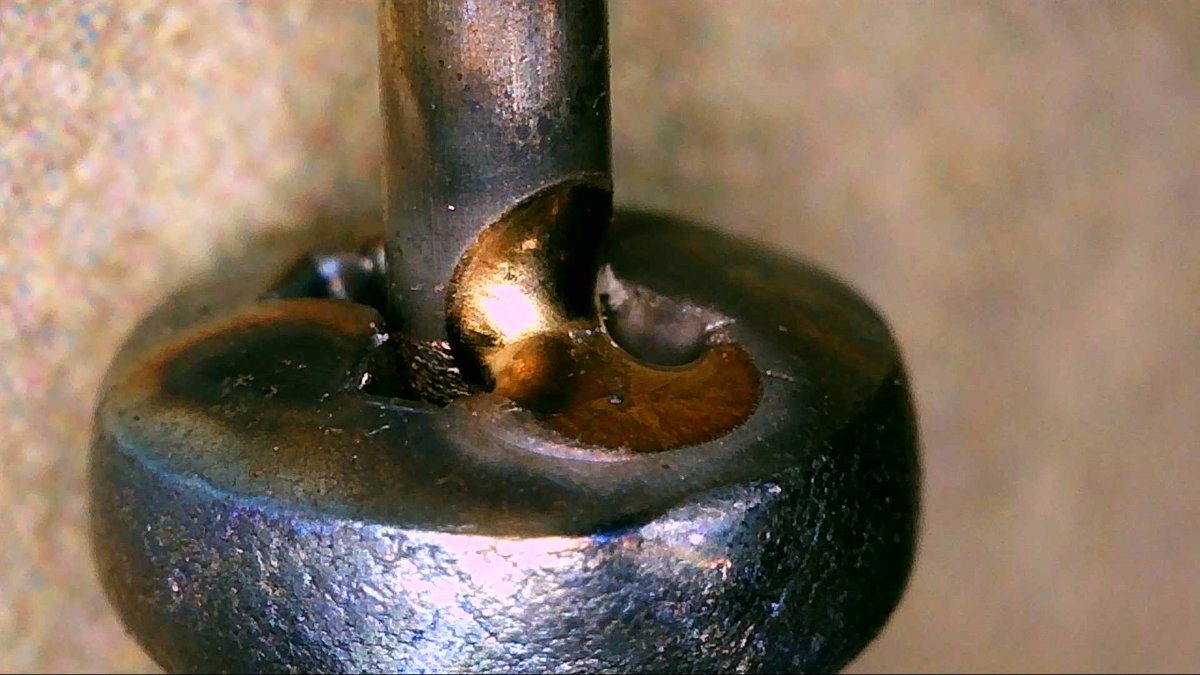
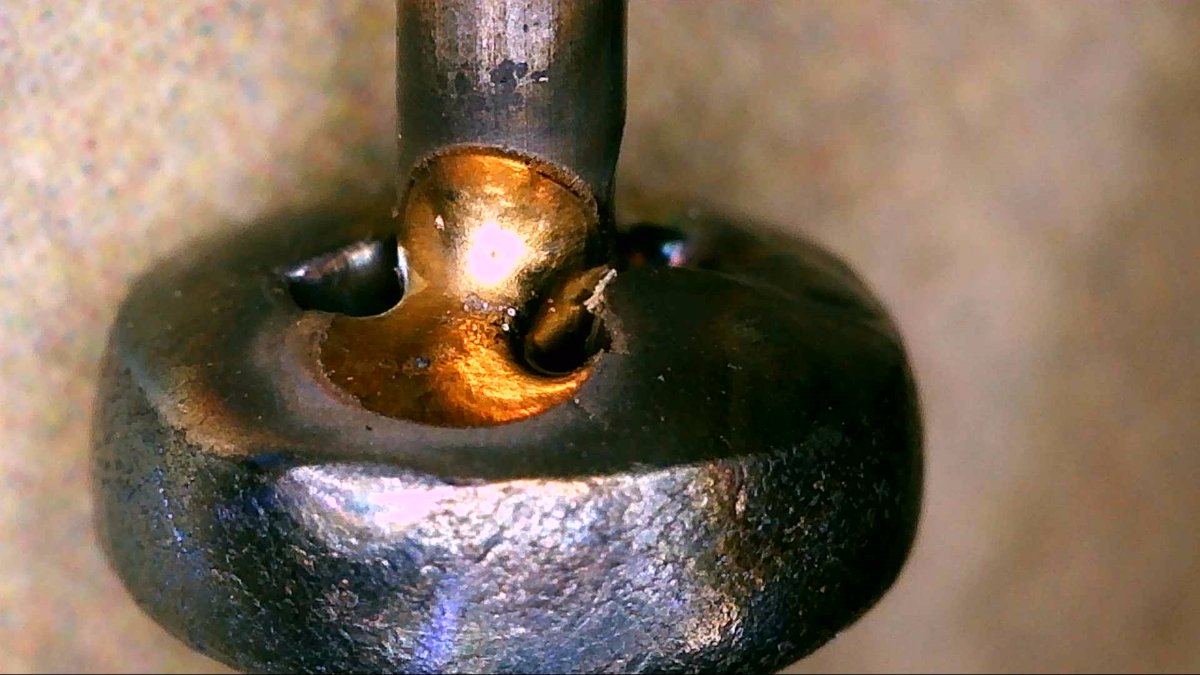
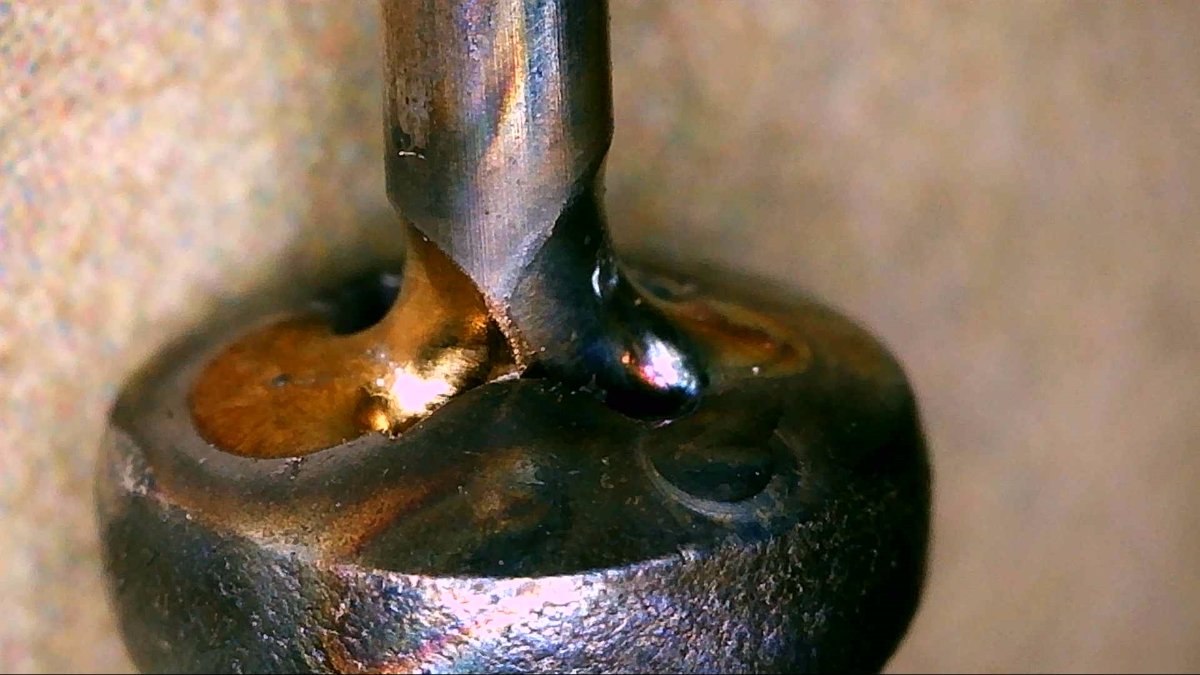
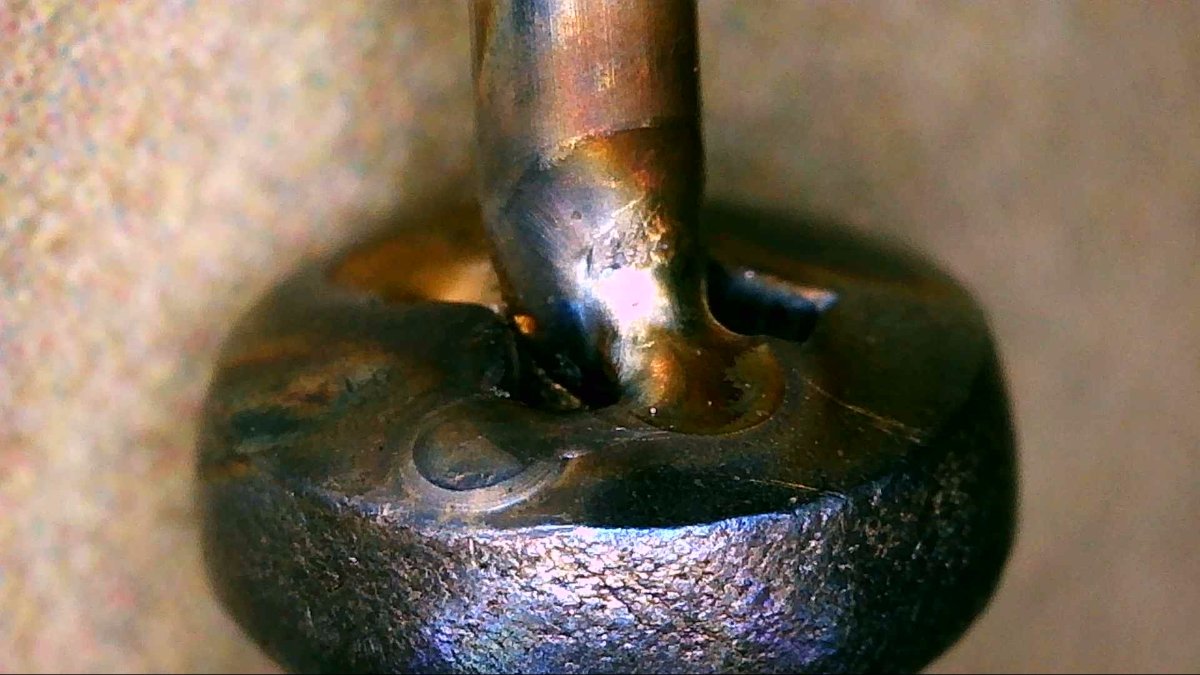
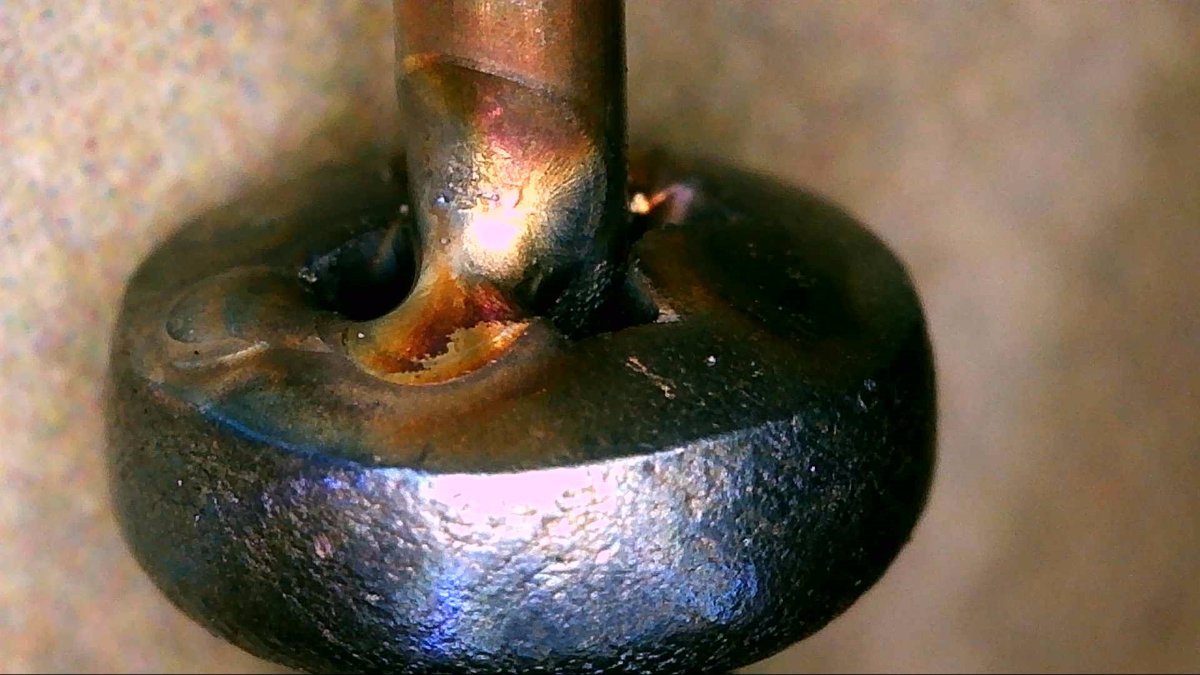
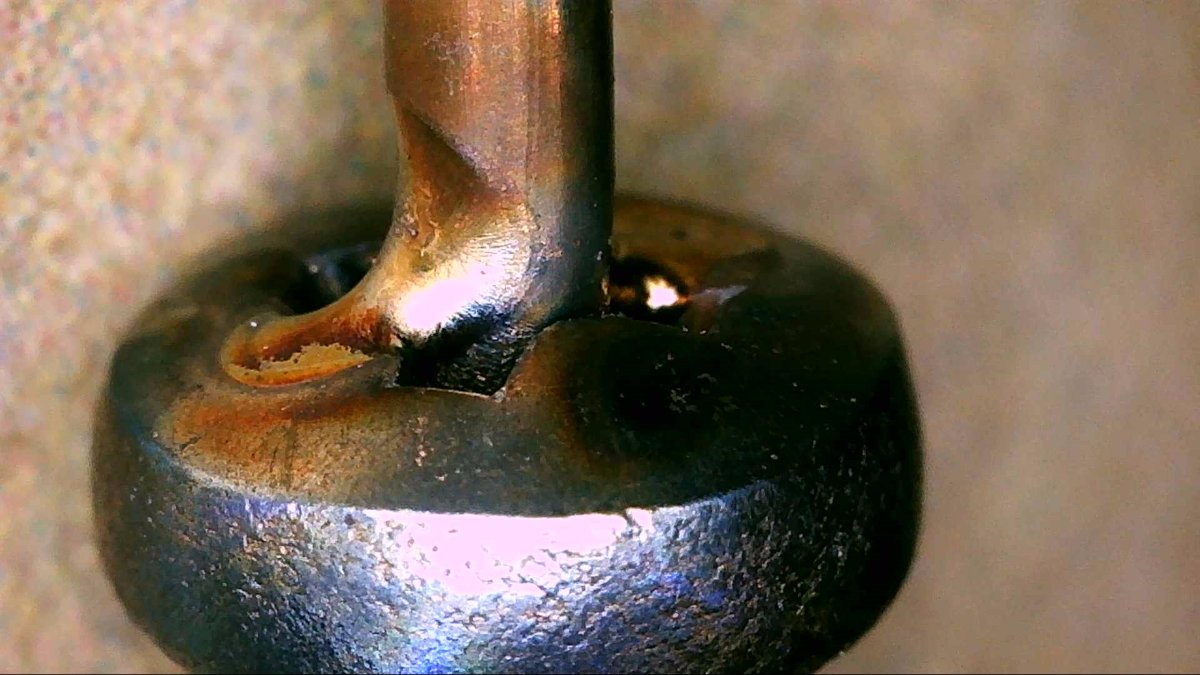
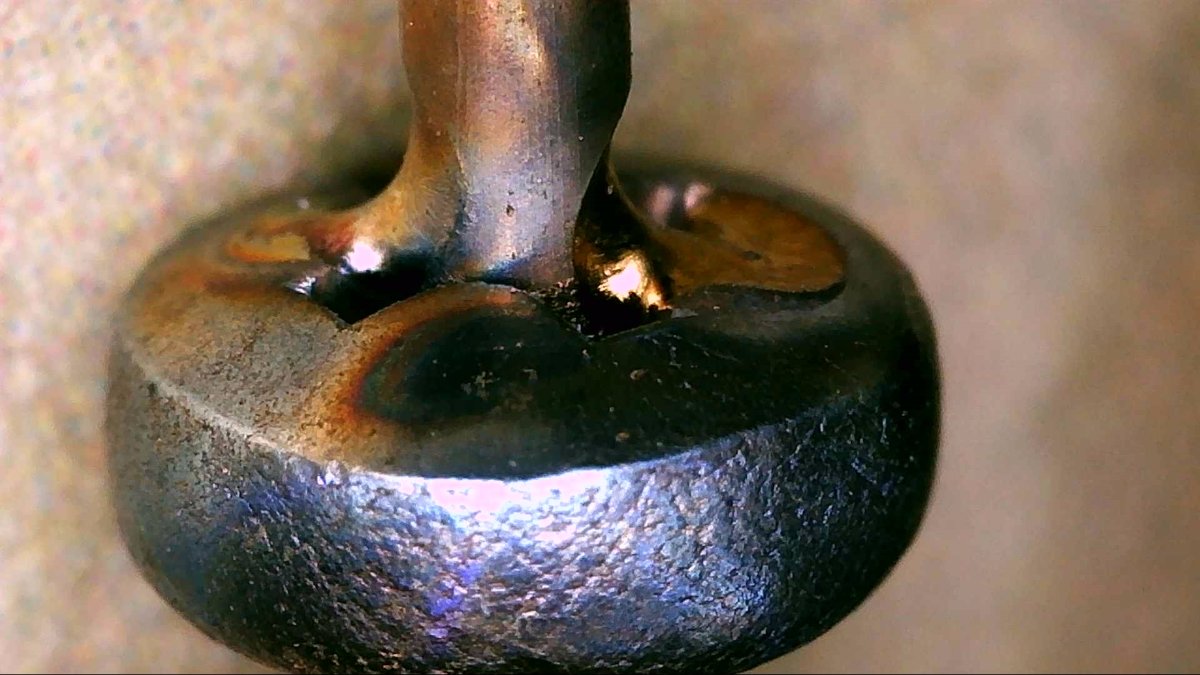
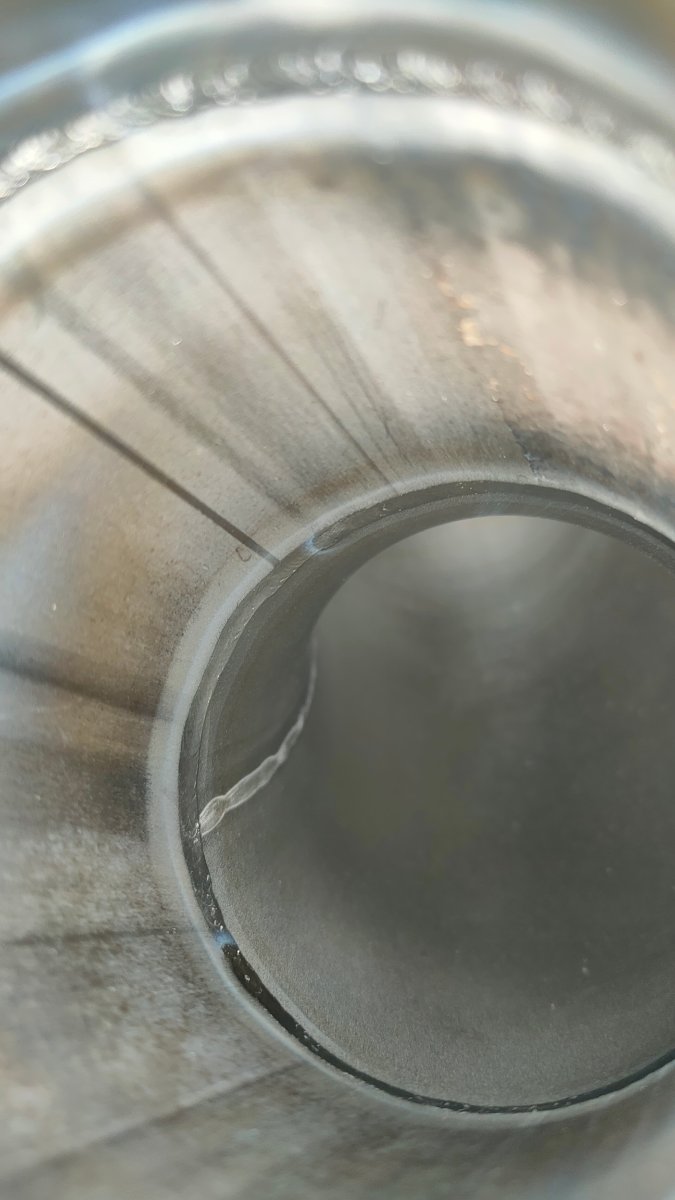
Швами-то я забыл похвастаться. Цель была - приварить за выступы крестообразного шлица, без заполнения самого шлица (вот так вот мне захотелось). Ток 16 А; электрод 1,6 мм; режим сварки совершенно обычный (не импульсный); своим телом разумеется. ПС. Фото с мелкоскопа.
1 балл
-
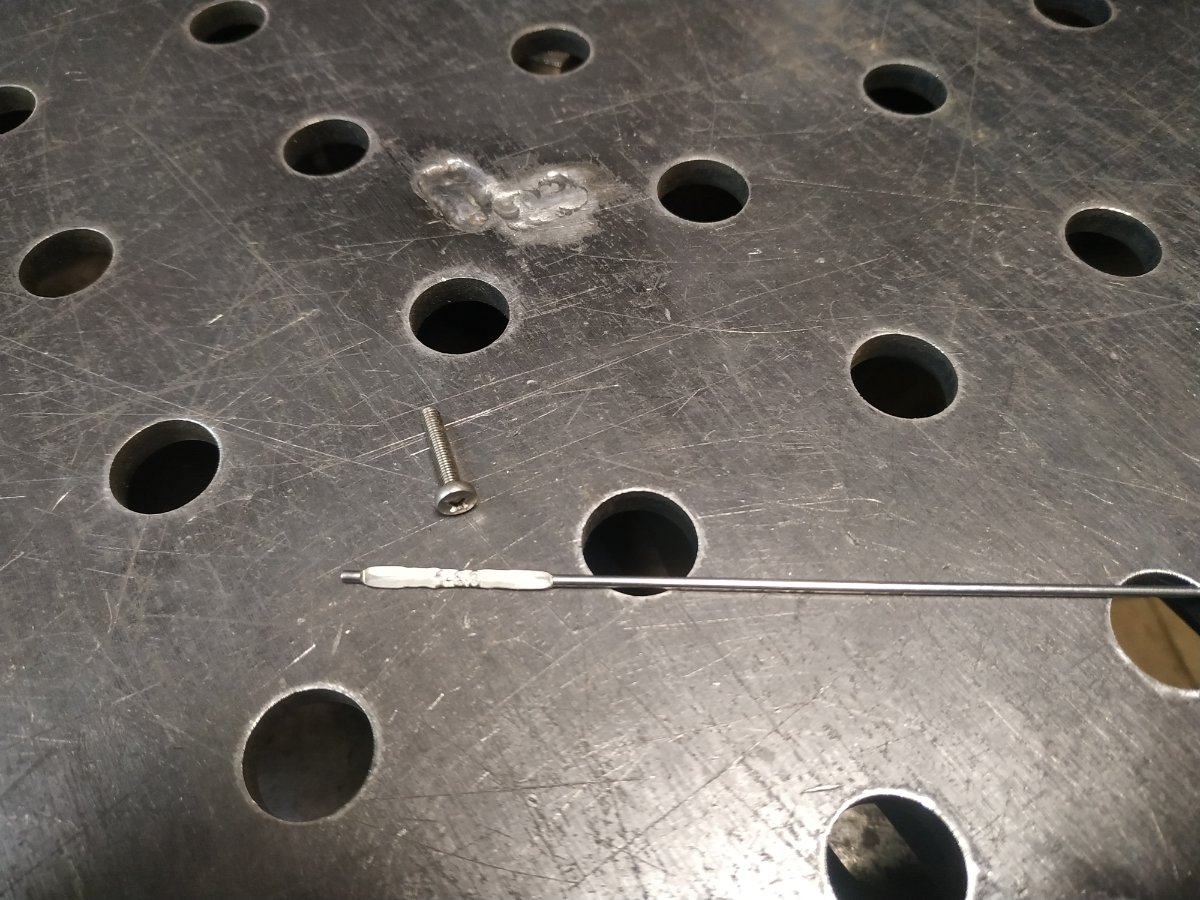
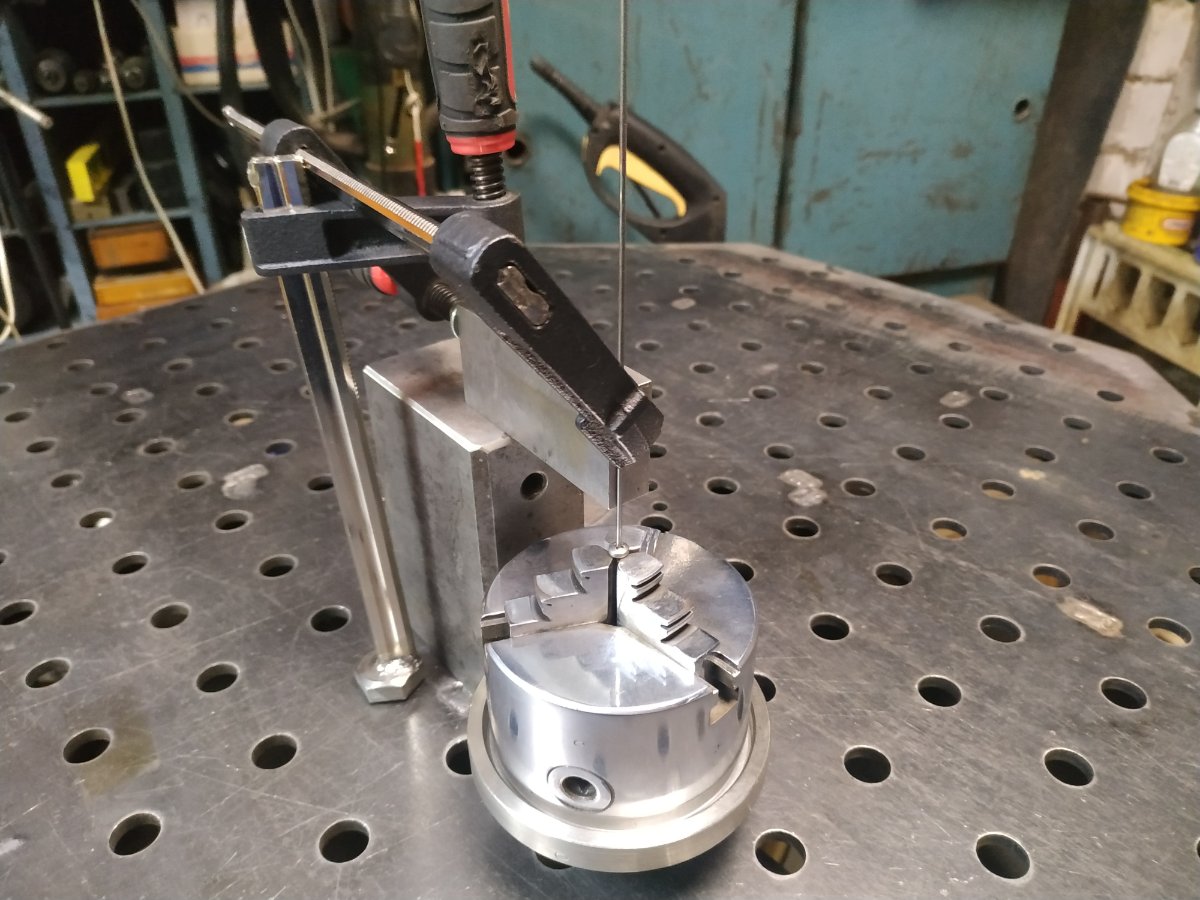
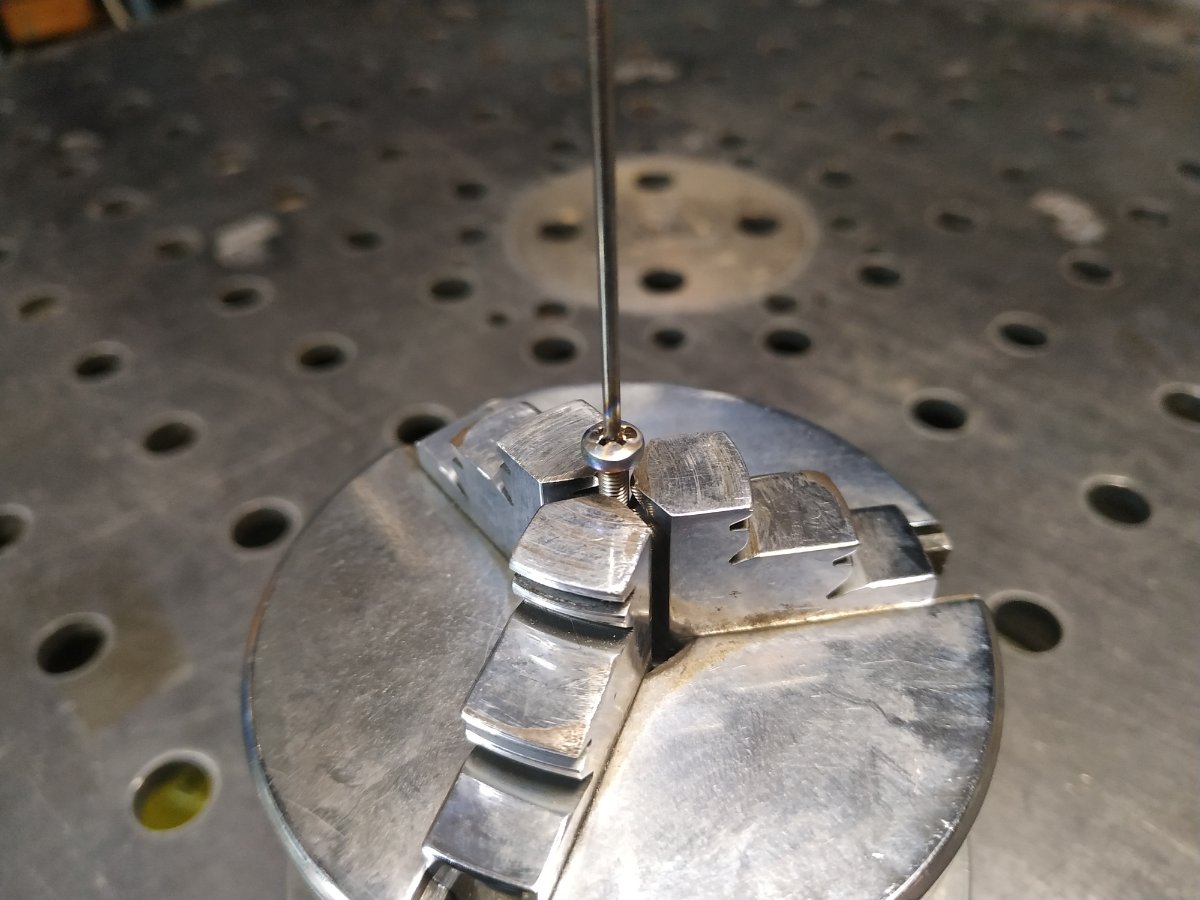
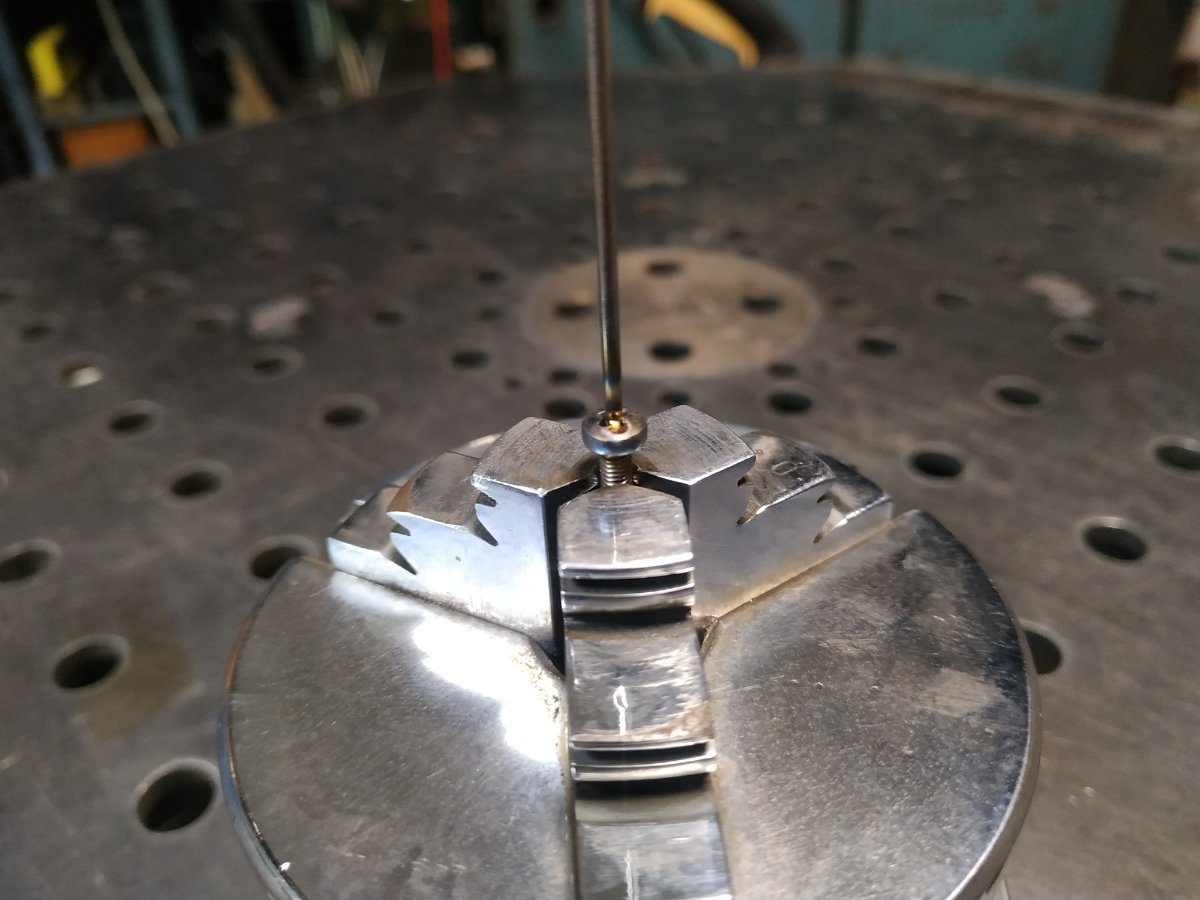
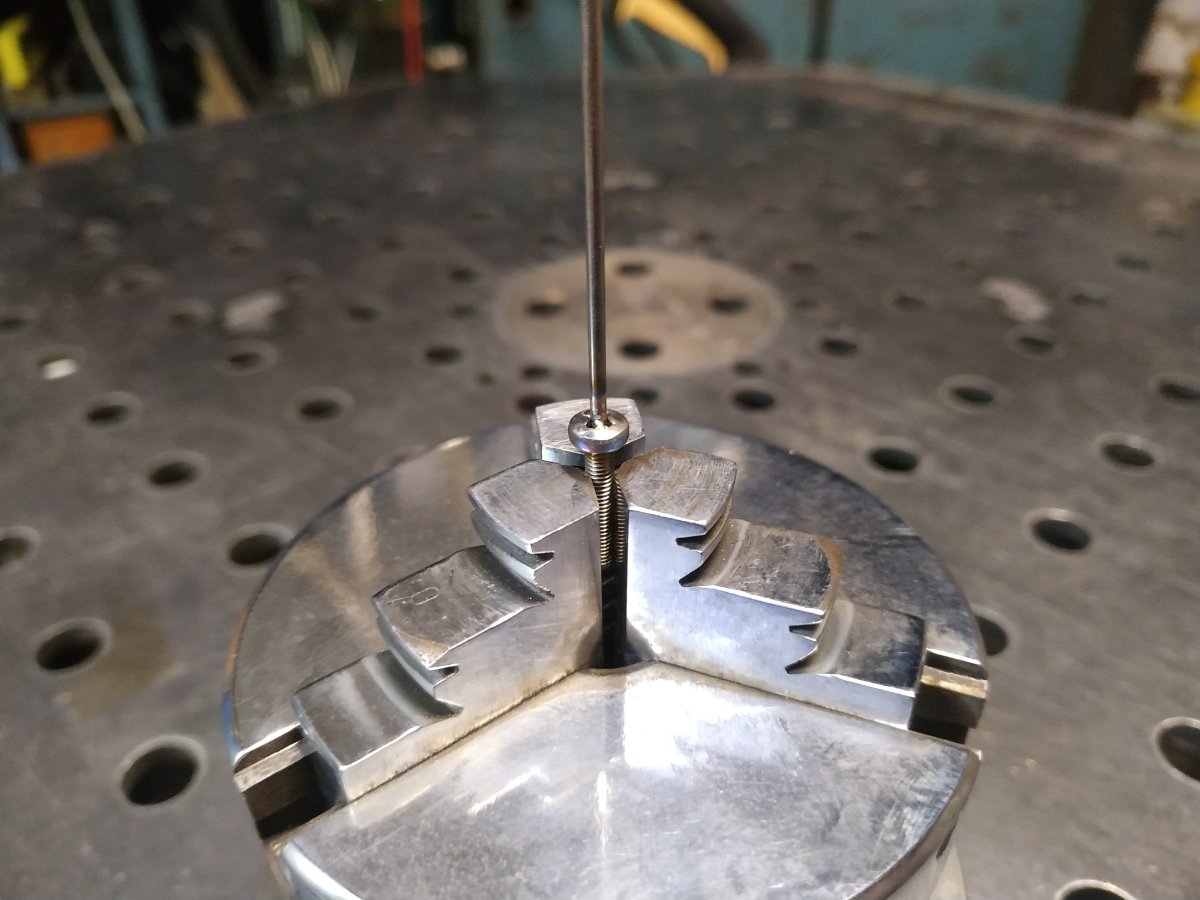
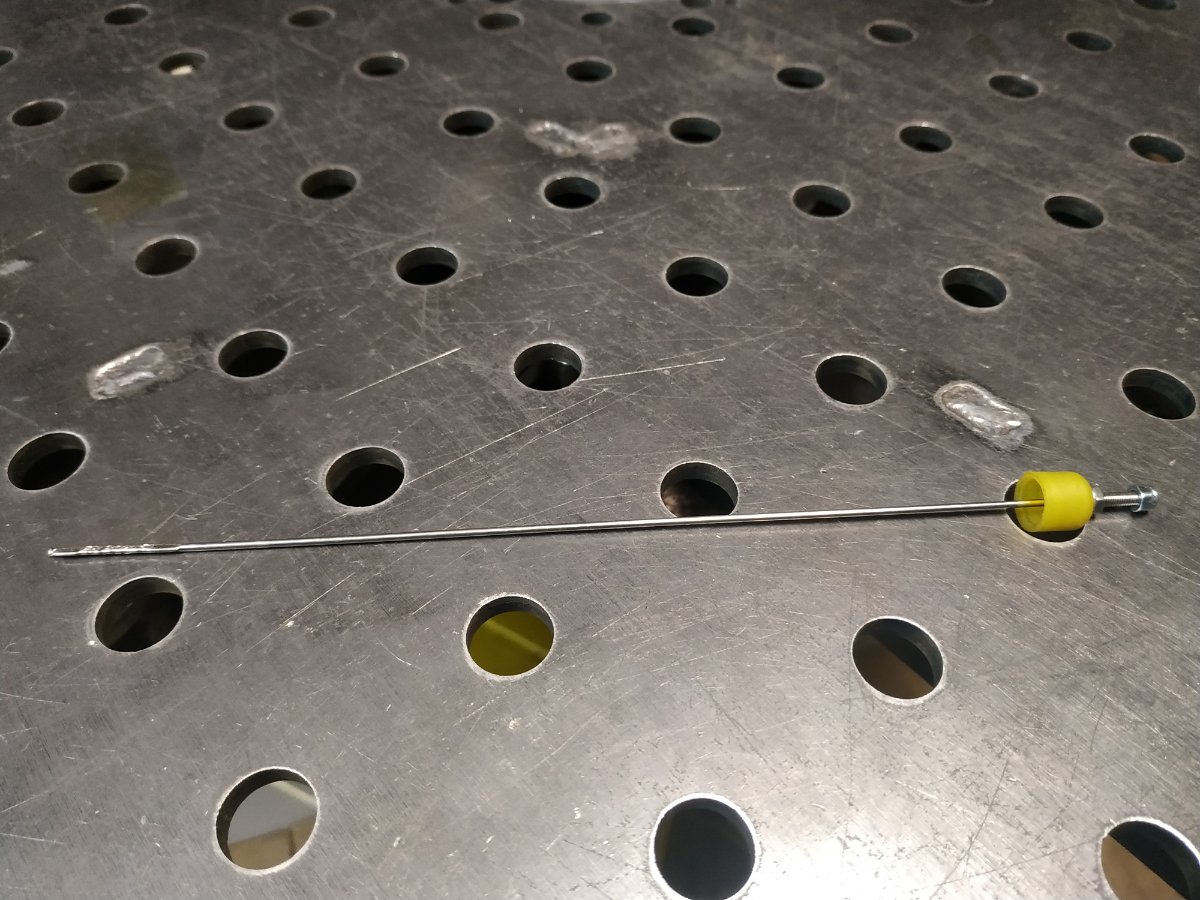
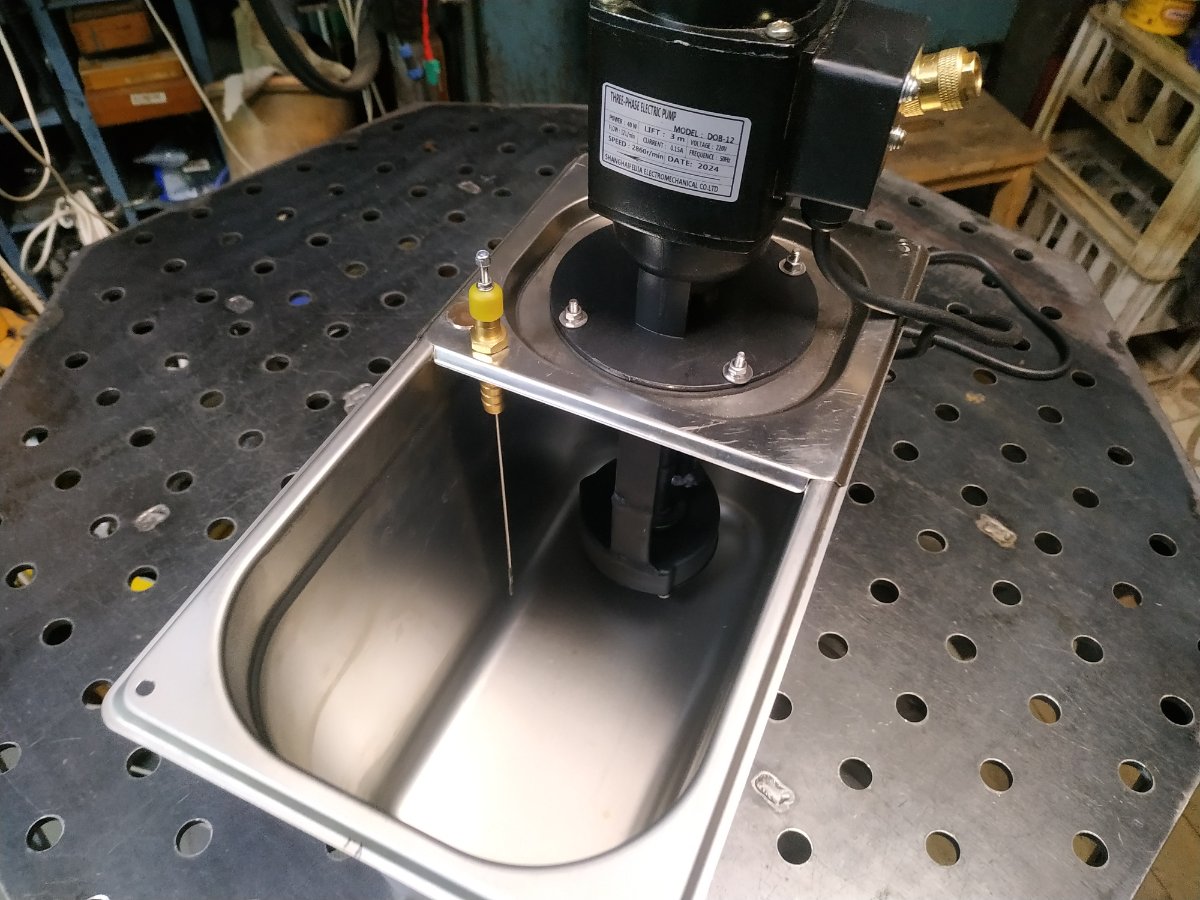
Щуп масляный. Винт М3 - А2, проволока ER 308LSi - 1,6.
1 балл
-
Нечто вроде универсальной кладовки с полками под всякое разное:
1 балл
-
Рукоделие. AISI 304 - 1 мм.
1 балл
-
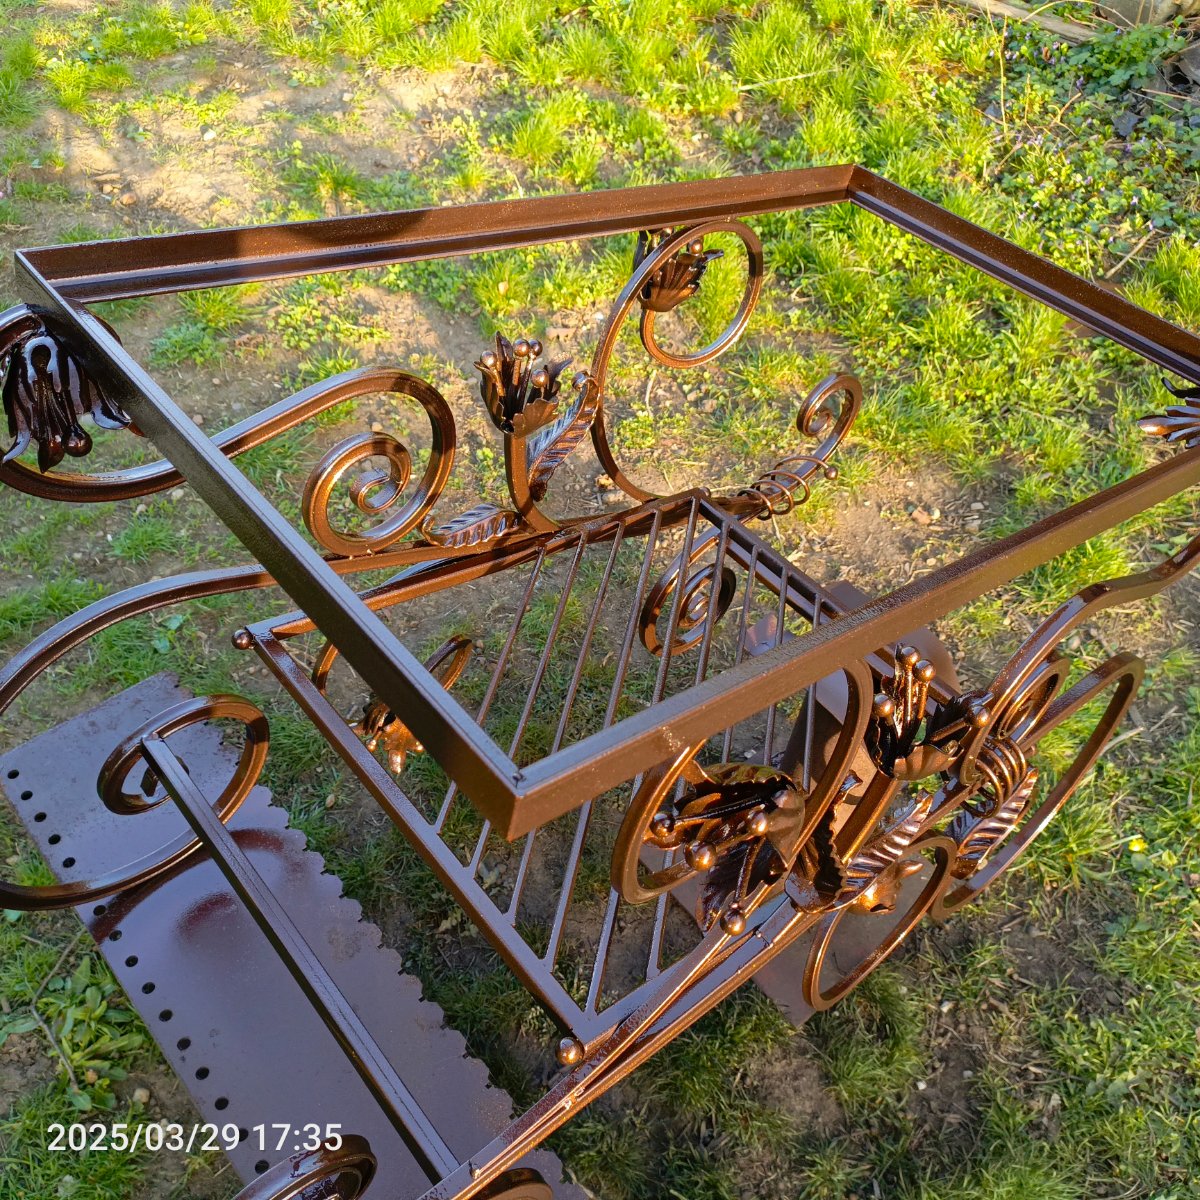
Разная хрень..,в общем,будущий столик.
1 балл
-
Толщина 1.5-2мм надо постараться чтоб шов провис, если только не выдует избыточным давлением поддува. Когда работали с иностранными заказчиками, контроль осуществляется с помощью камеры, каждый шов фотографируется для их лаборатории на наличие дефектов. Наши не так щепетильны, прям жёстких супер требований нет, как правило заказчик привозит арматуру отличающуюся по диаметру в плюс или минус, но все нормально переплавляется.
1 балл
-
...потайные емкости для контробанды.1 балл
-
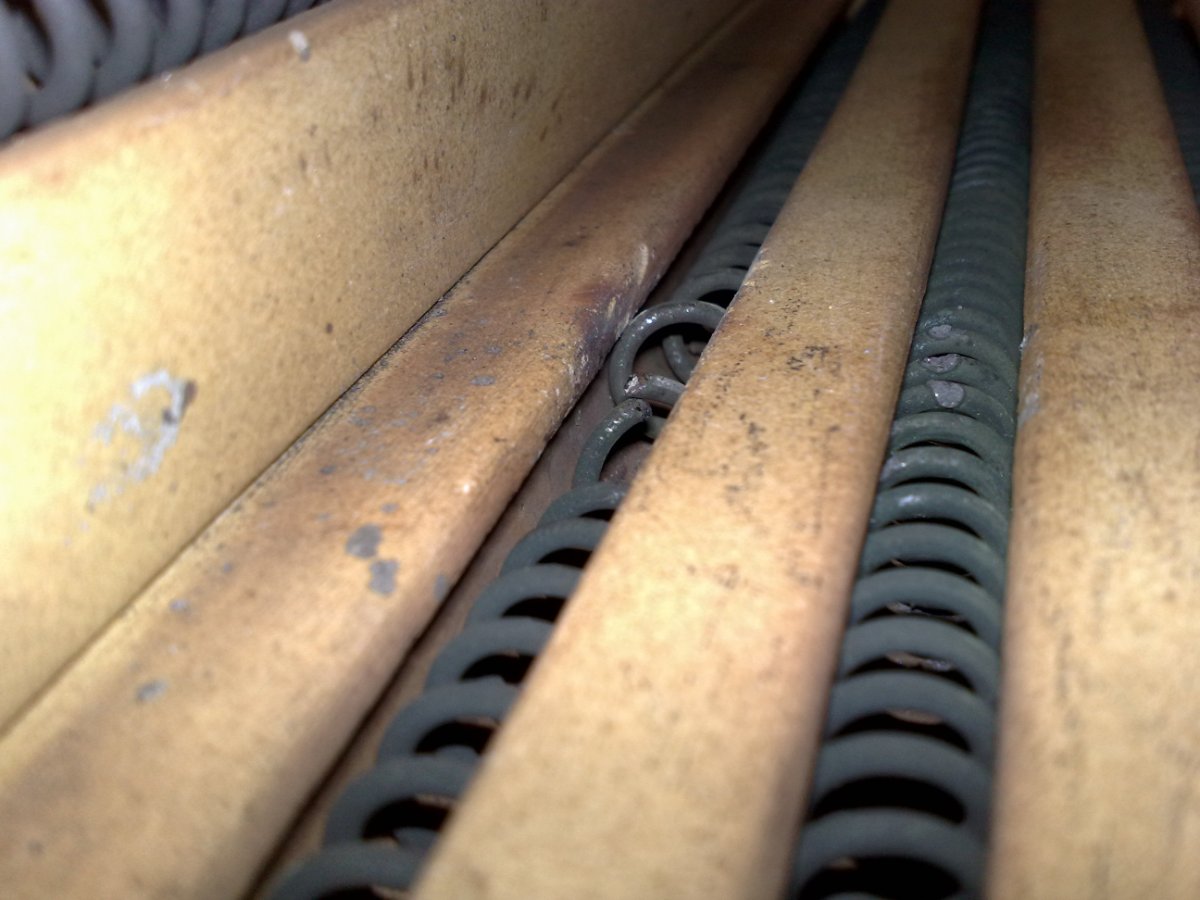
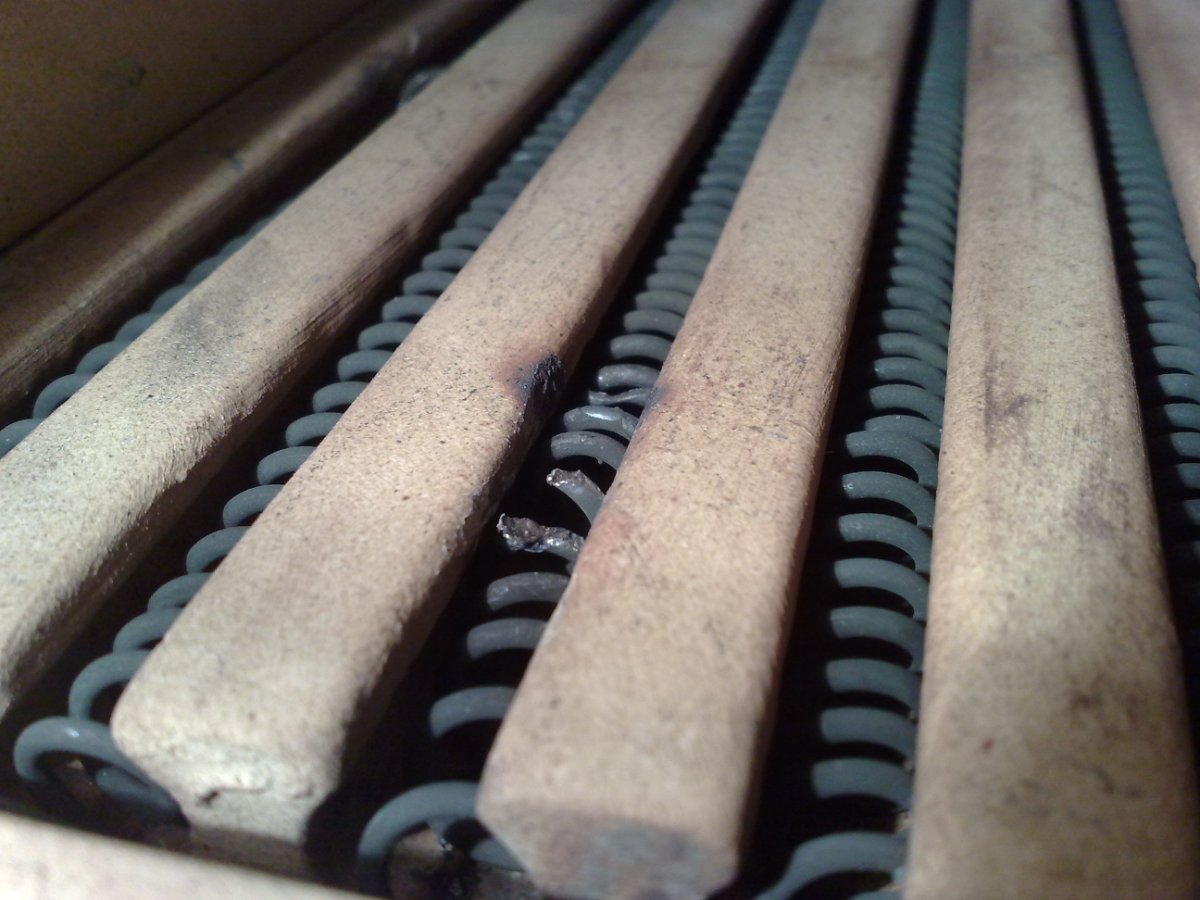
Сегодня пригласили починить регистры отопления в сушилке для досок. Регистры изготовлены из нержавеющей стали ( очень сомнительное решение), но так как при изготовлении регистров поддув не осуществлялся, в швах пошла МКК. Эти оригиналы, владельцы, купили электроды по нержавеющей стали, и решили починить все РДС. Т к толщина трубки 1 мм, пожгли они ее, и пригласили уже меня, типа там ничего страшного, разик ткнуть и норм. Но в связи с тем, что они прожгли отверстие около 20 мм диаметром, заплавить отверстие не представляется возможным. Завтра будут осуществлять демонтаж всего пакета регистров, их 3 шт в пакете, ну и буду выполнять ремонт.
1 балл
-
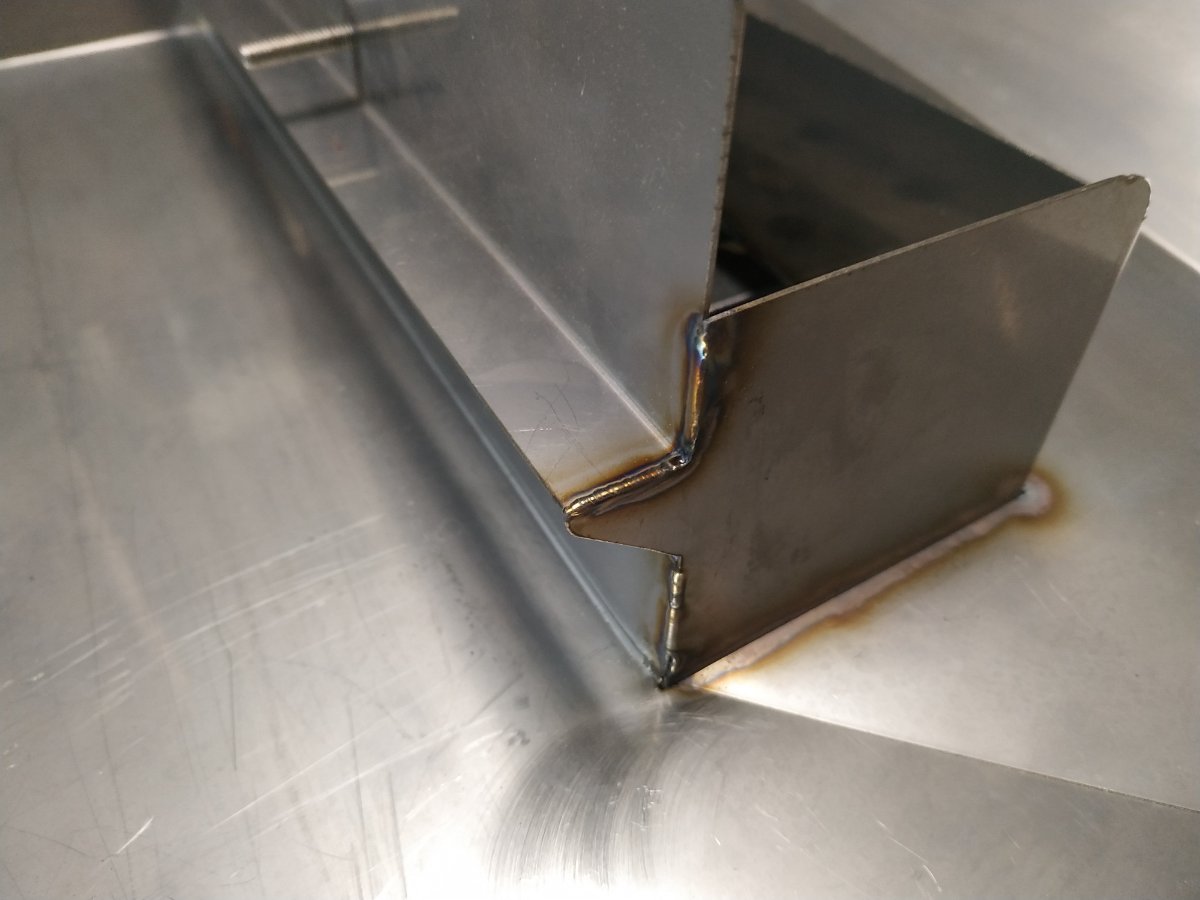
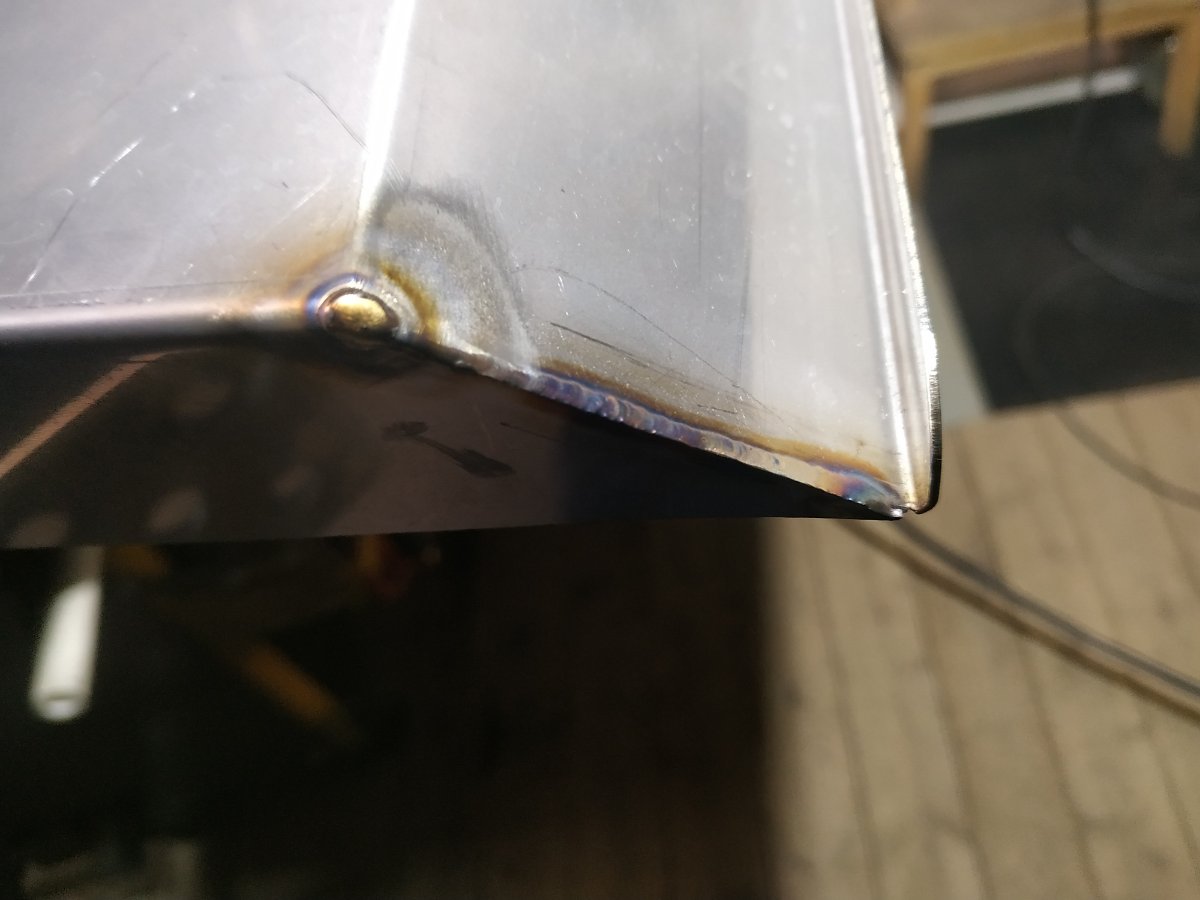
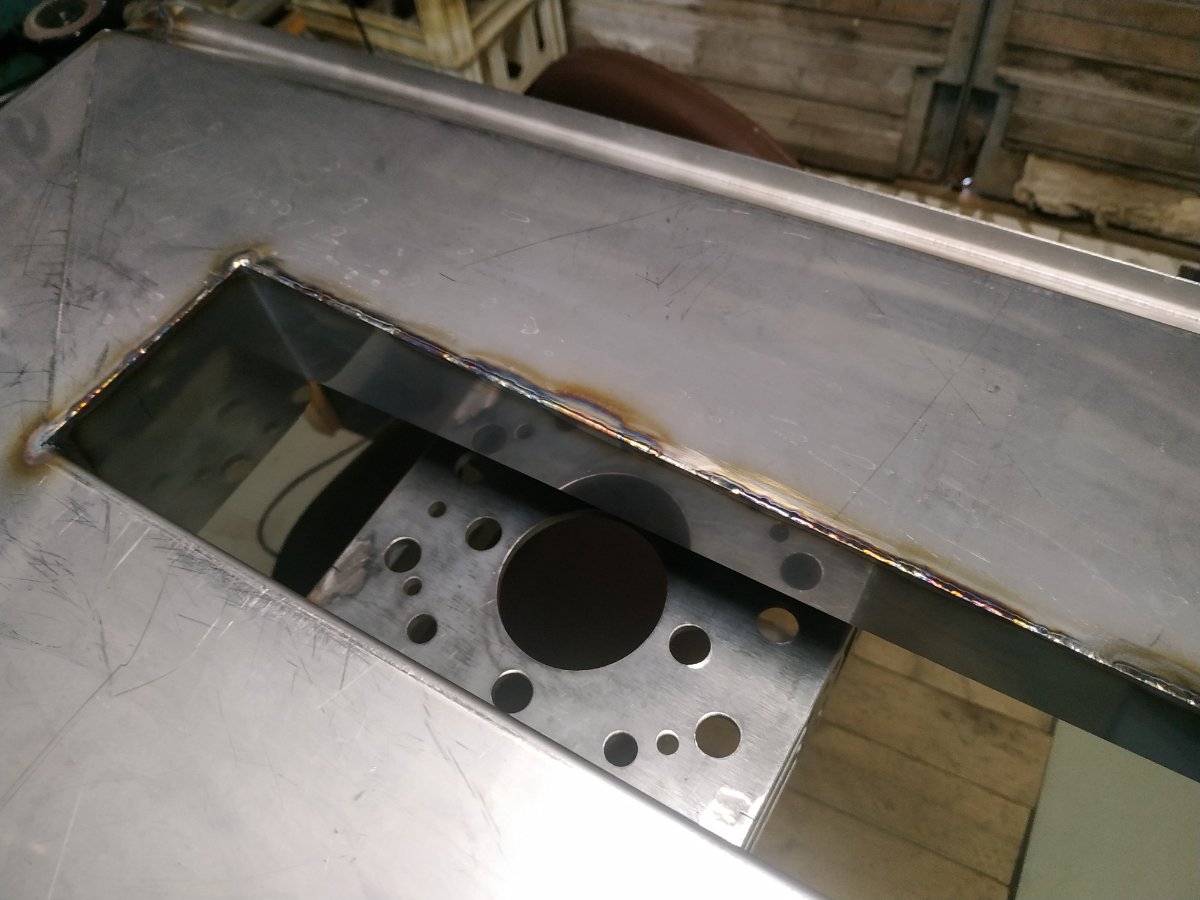
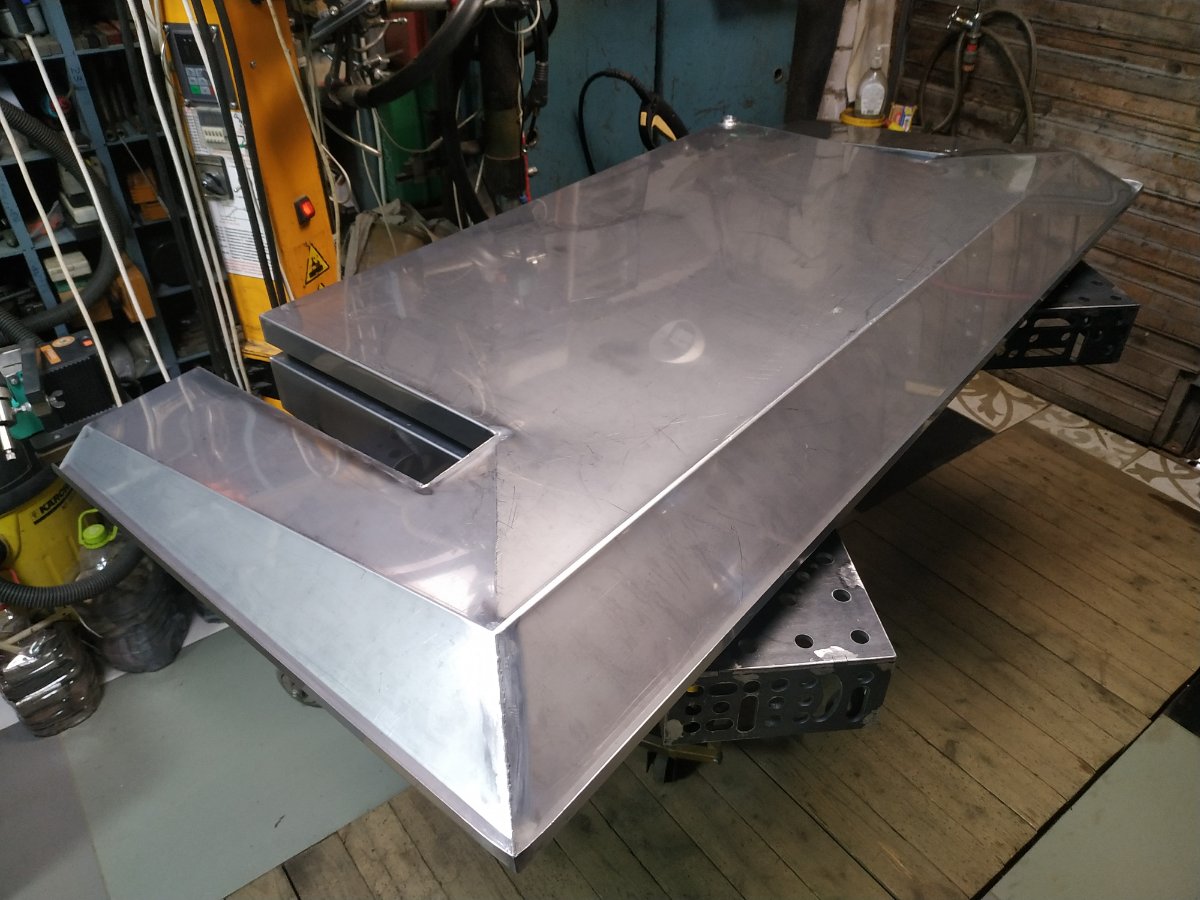
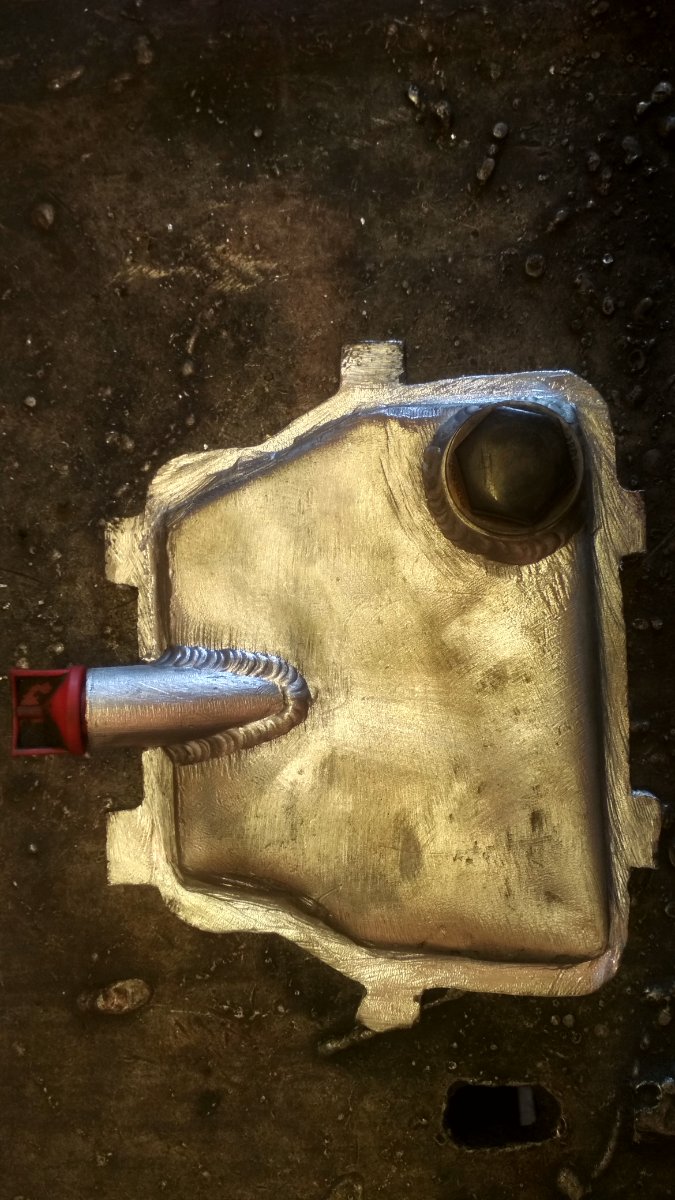
Бачки и баки.
1 балл
-
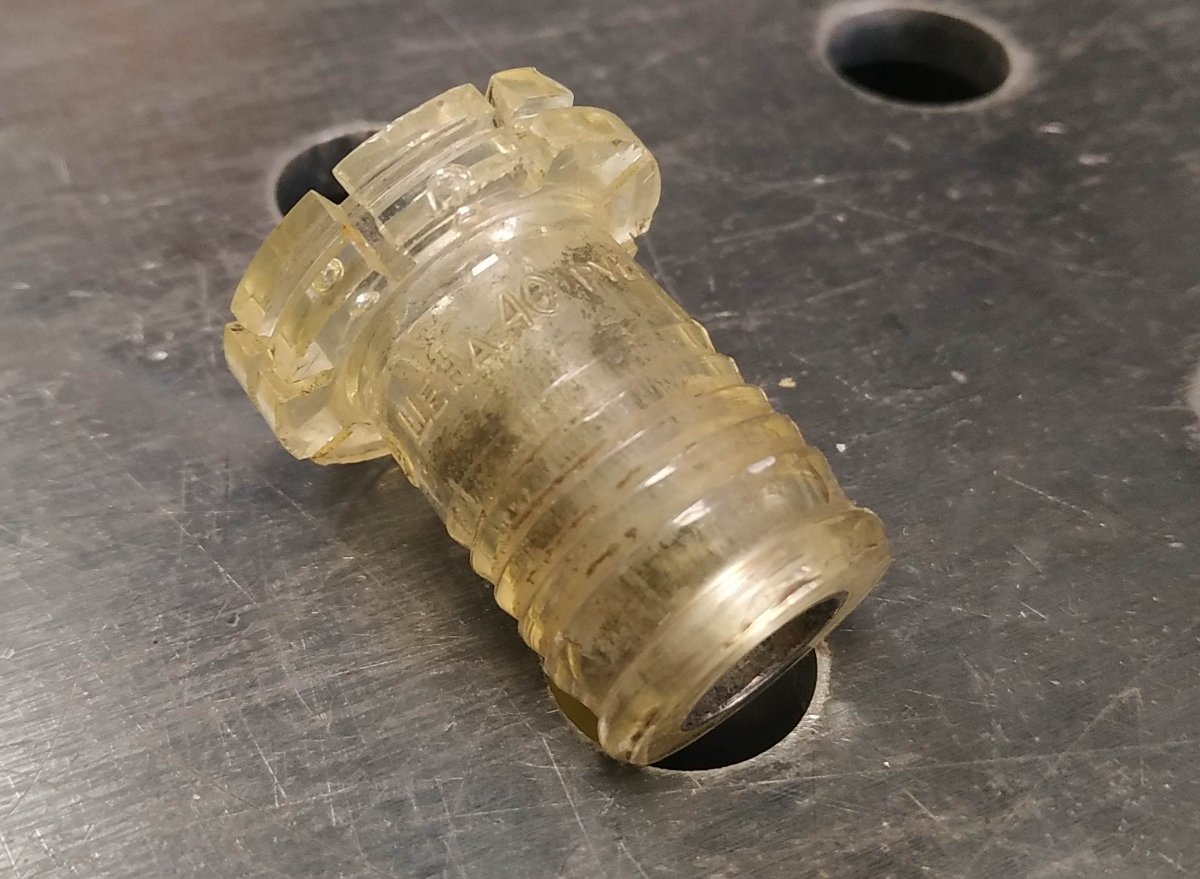
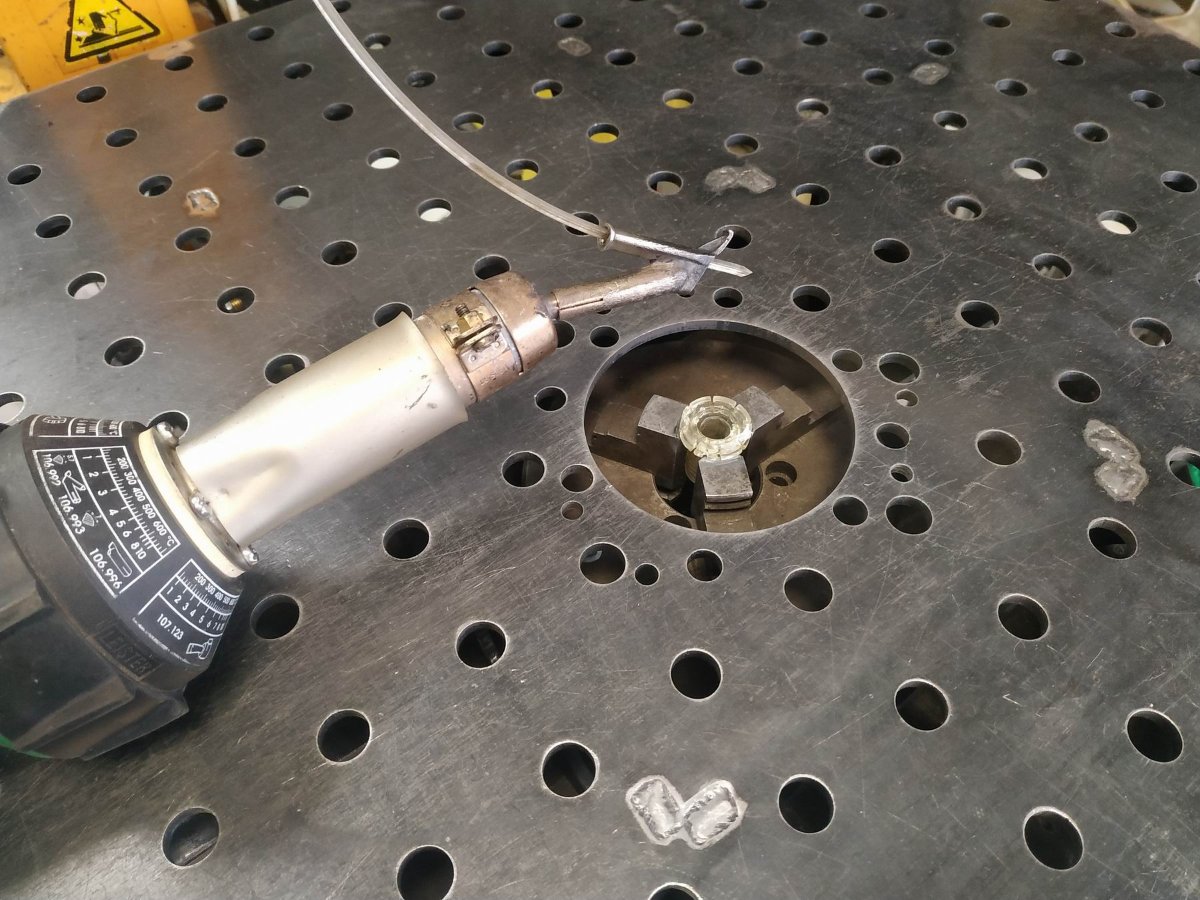
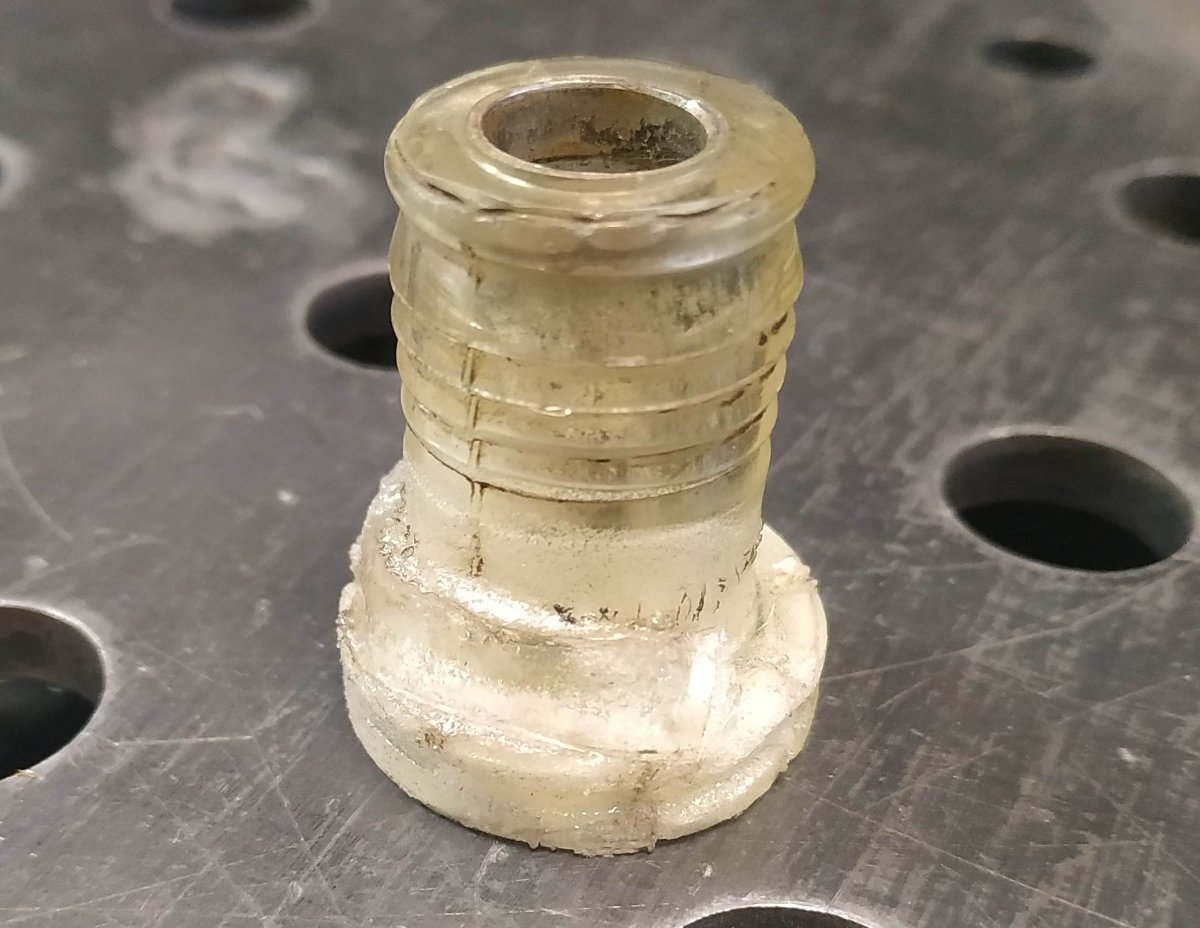
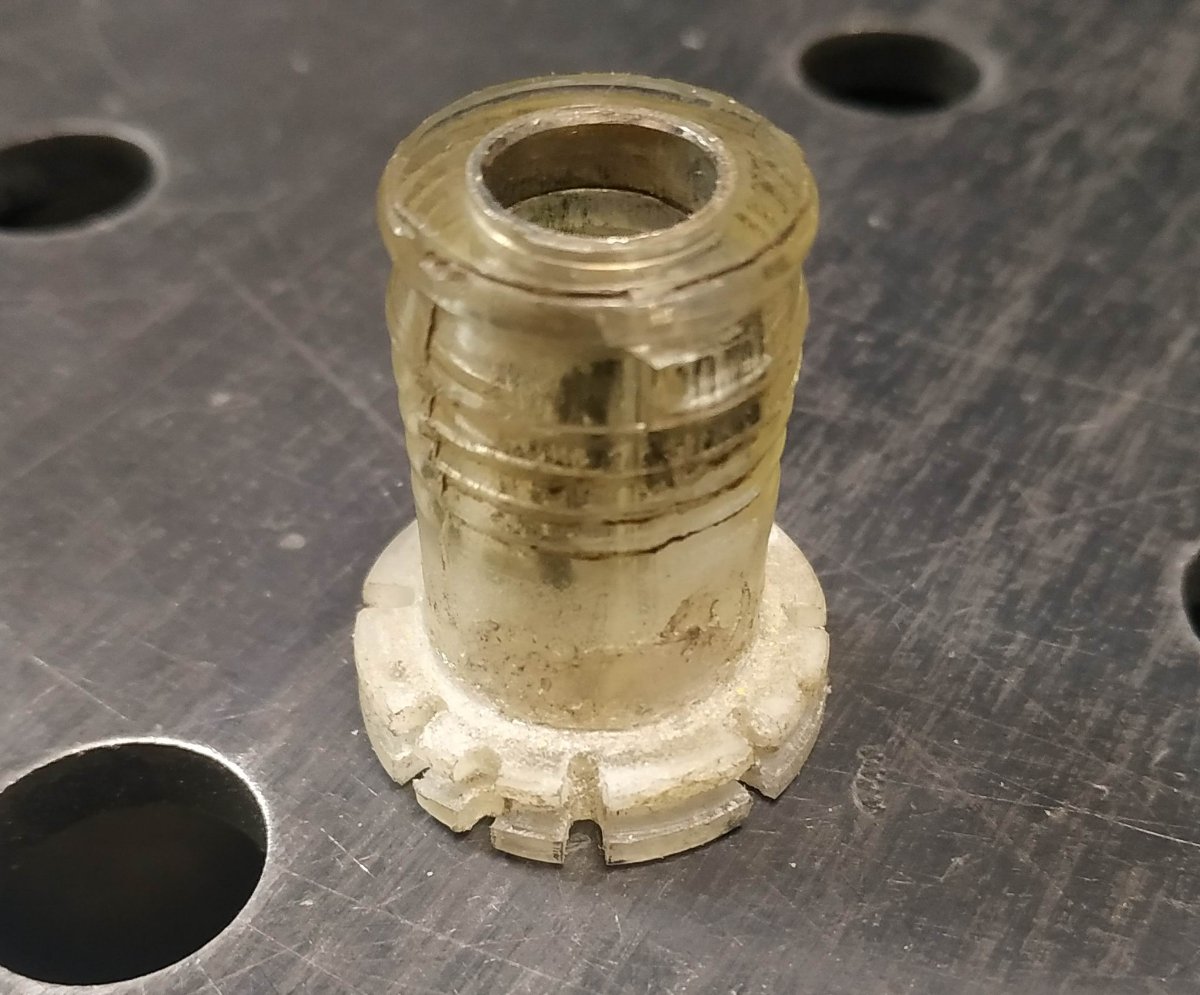
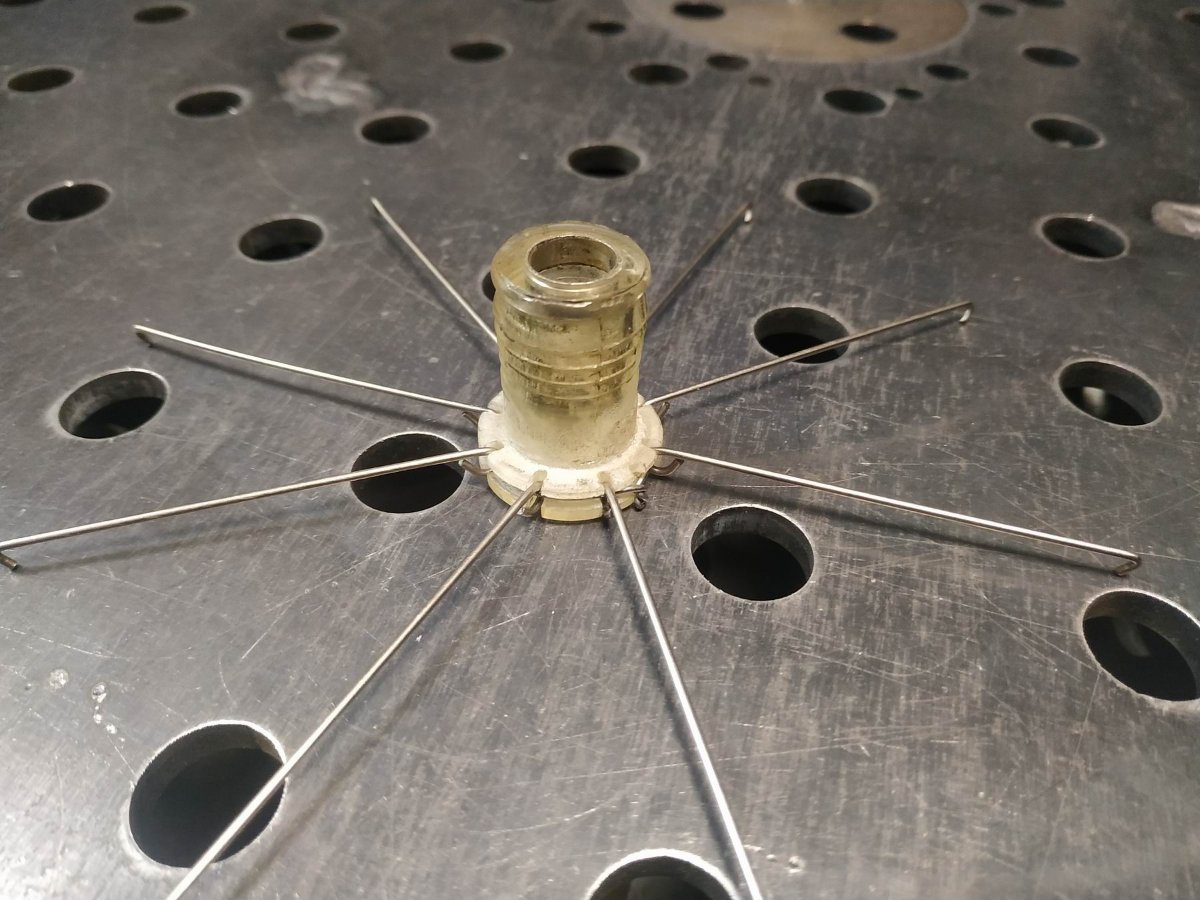
Случилась трагедия, произошел аварийный отказ моего любимого зонтика. Дефектоскопия выявила факт усталостного разрушения детали конструкции (вырвало часть венца, где крепилось кольцо с тягами). Так-как зонтику нет еще и 35 лет (практически новый), было принято решение ремонтировать. Из-за того, что разрушившаяся втулка имеет внутренний паз, чтобы не долбить его в новой детали было решено восстанавливать старую. Метод восстановления - наплавка в среде нестерпимо горячего воздуха. Наплавлялась часть верхнего венца, а также проваривалось основание втулки, где тоже все растрескалось. Материал - поликарбонат.
1 балл
-
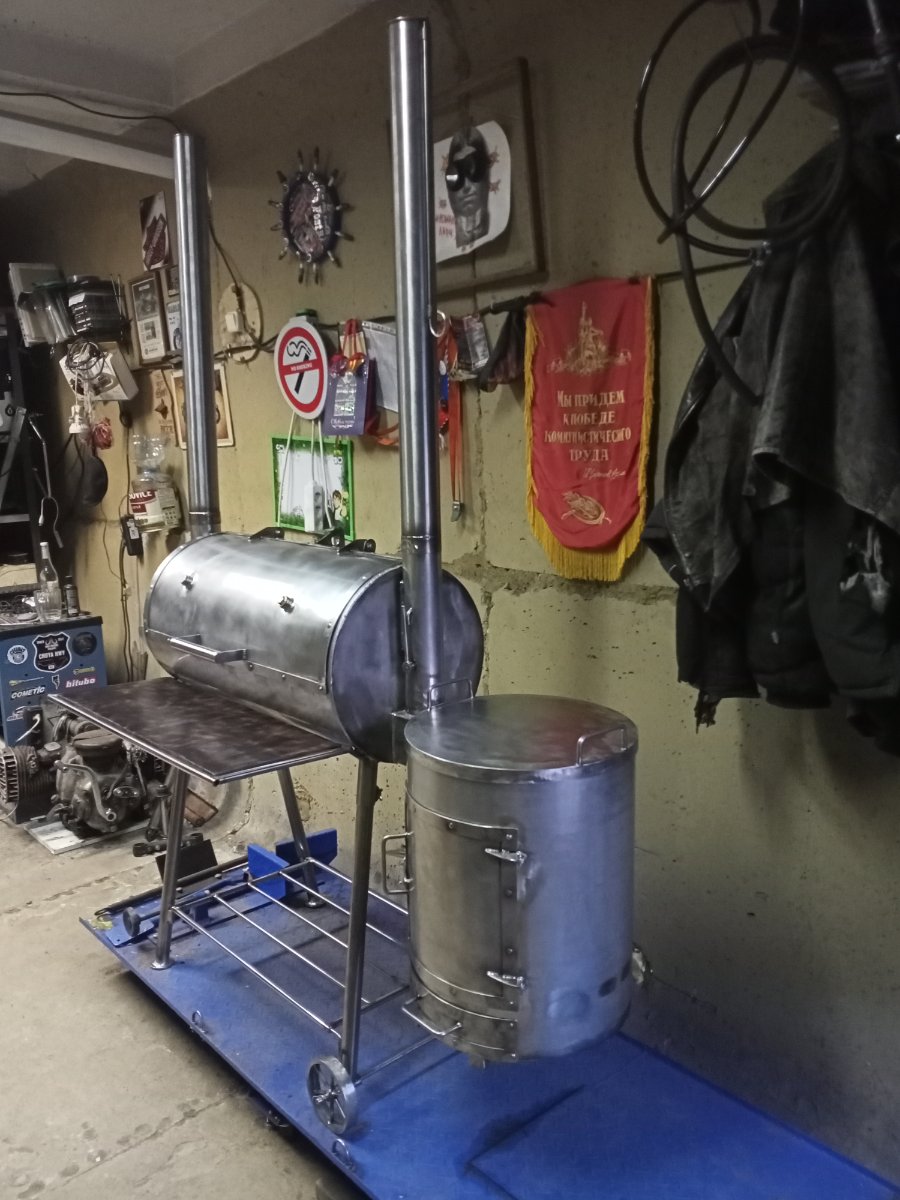
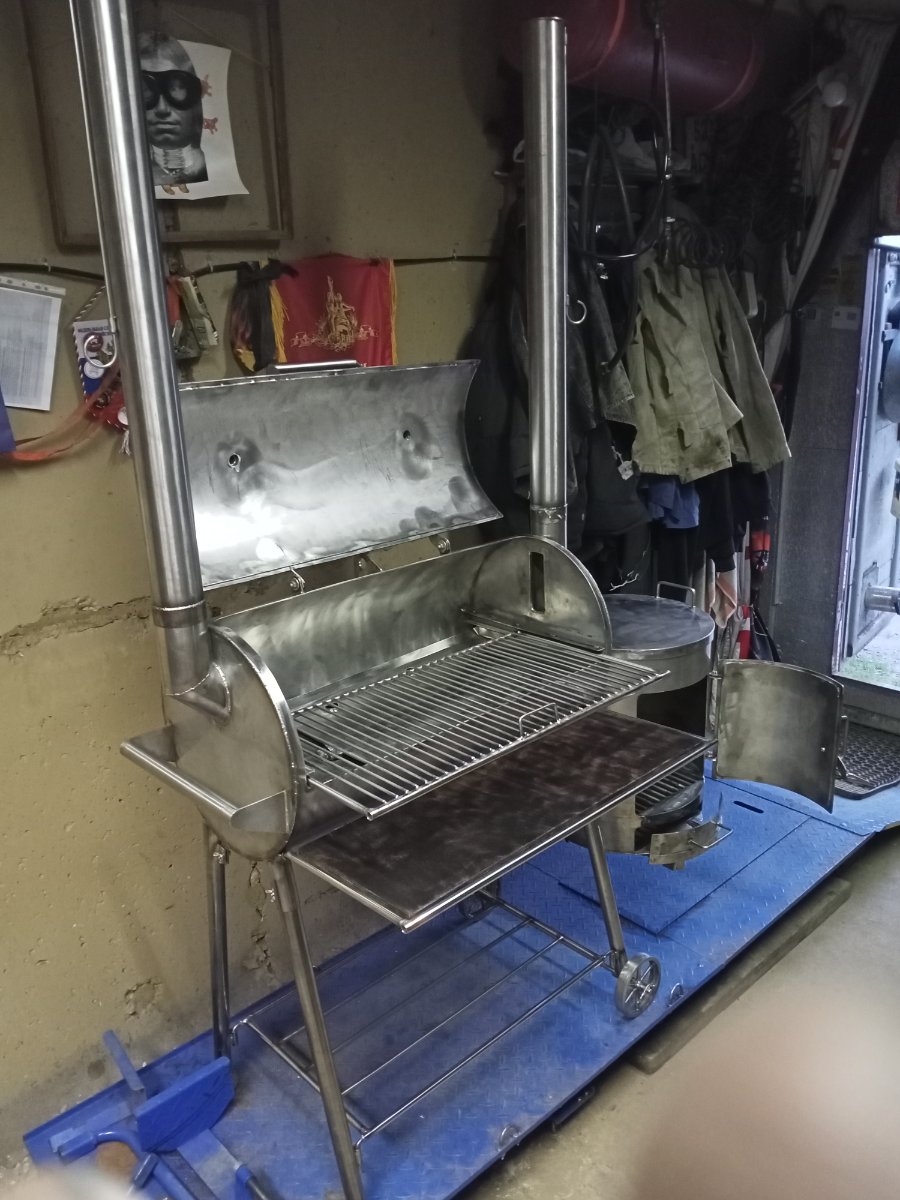
Смокер из нержавейки.
1 балл
-
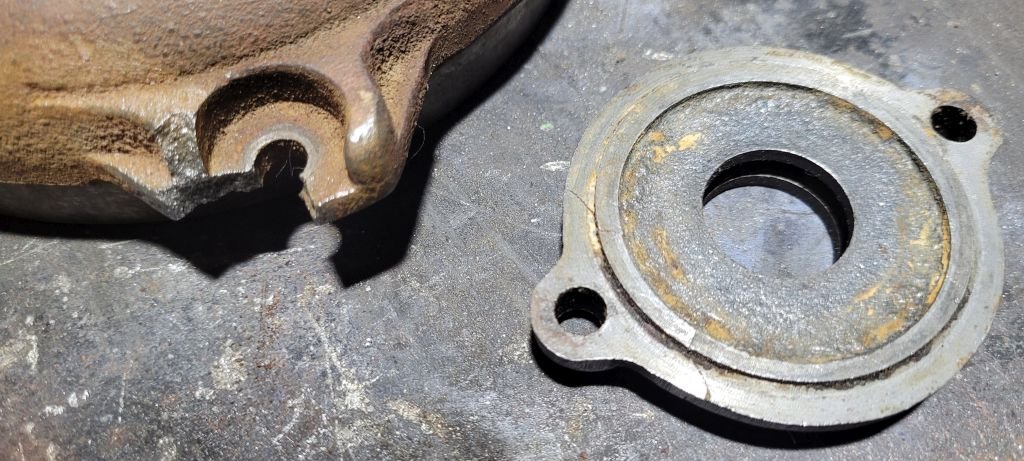
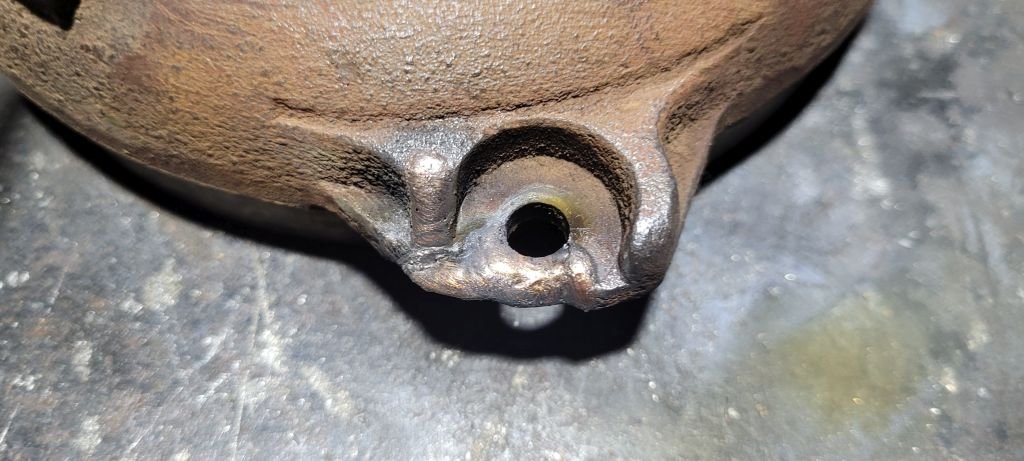
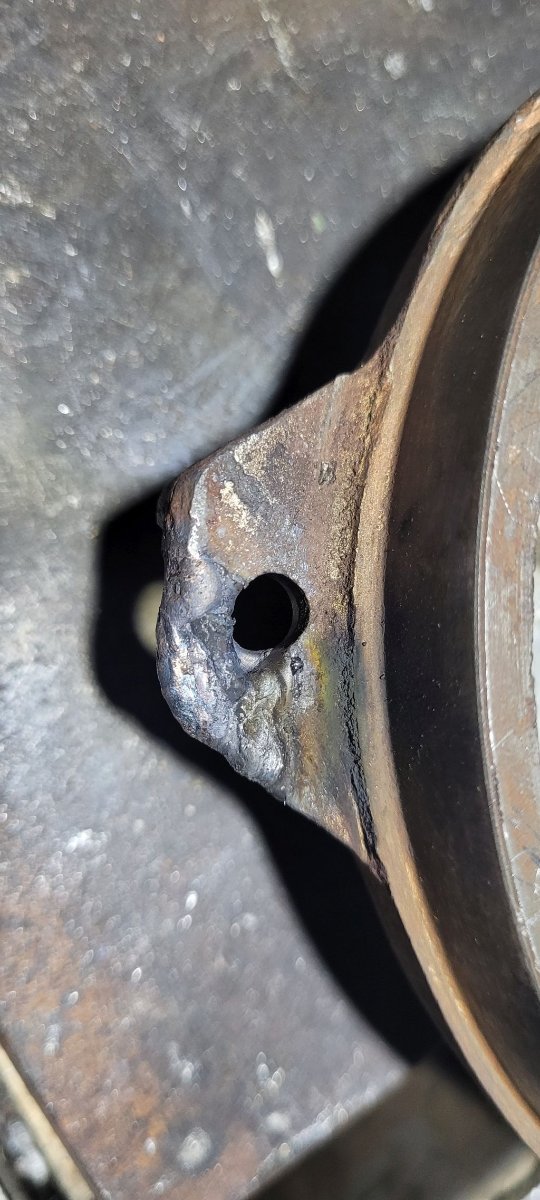
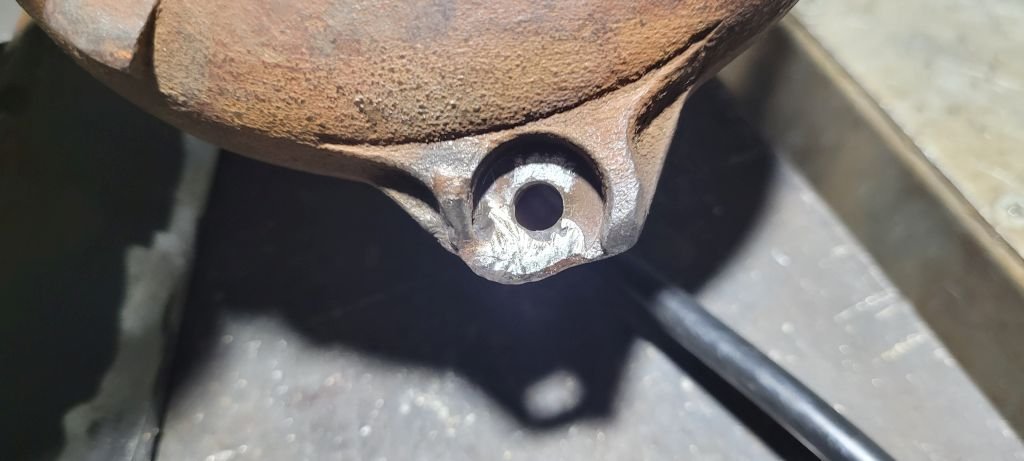
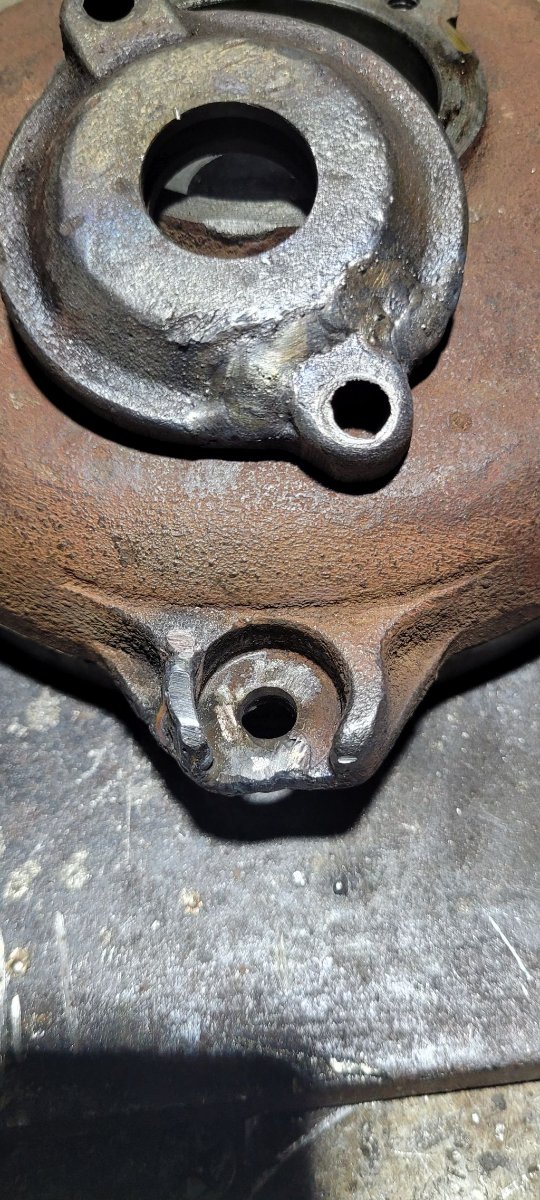
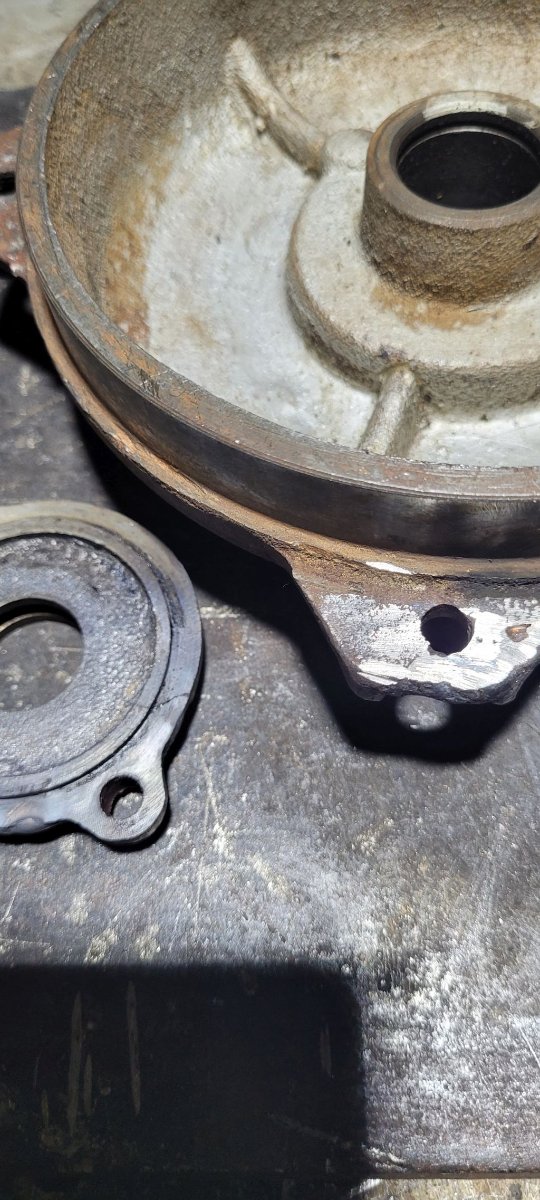
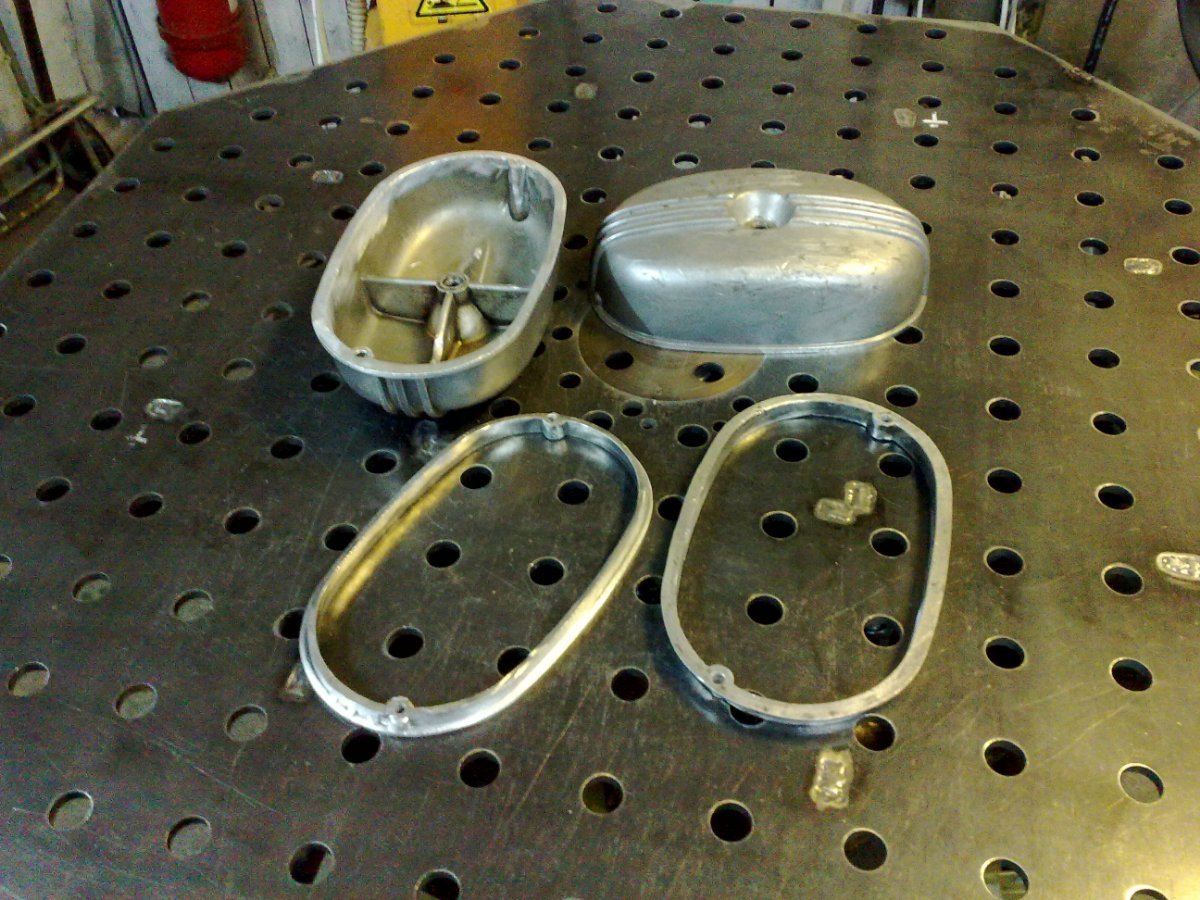
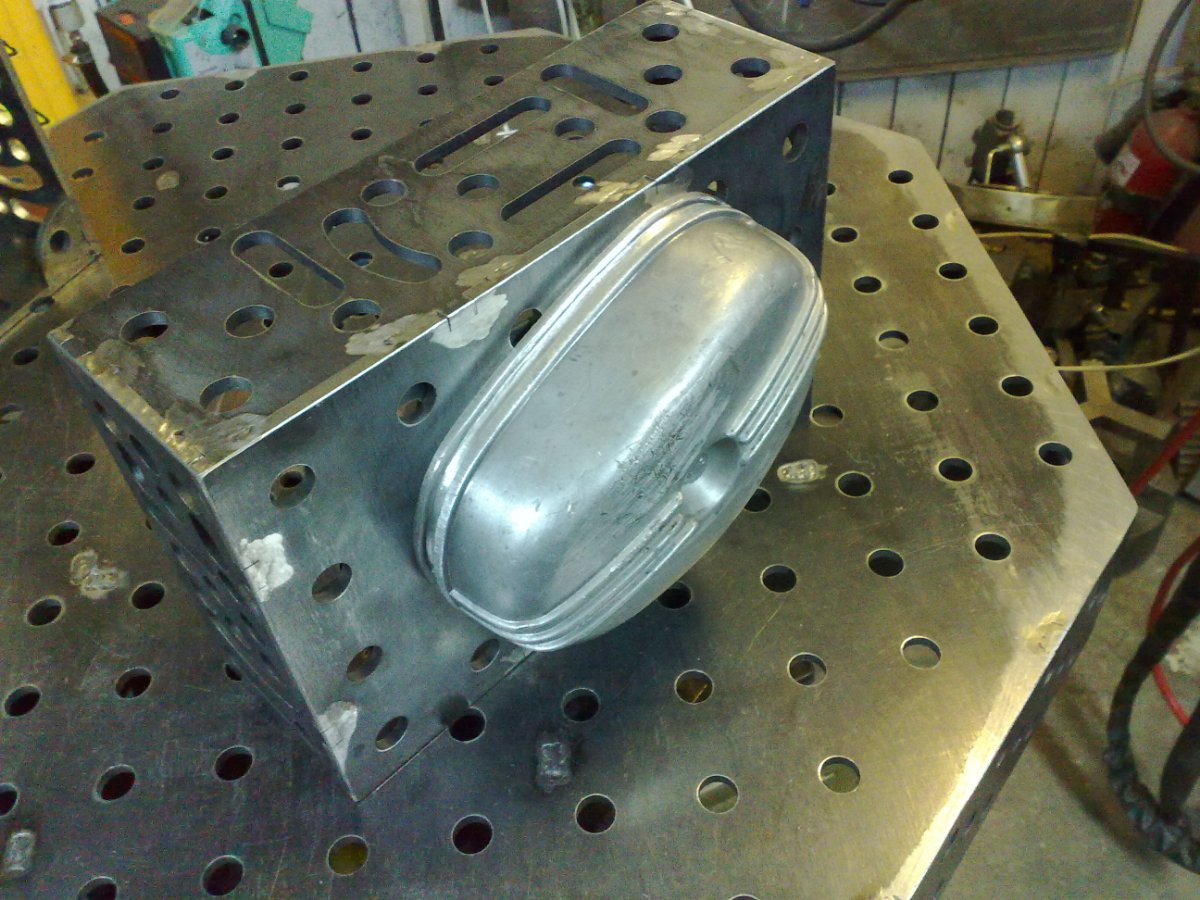
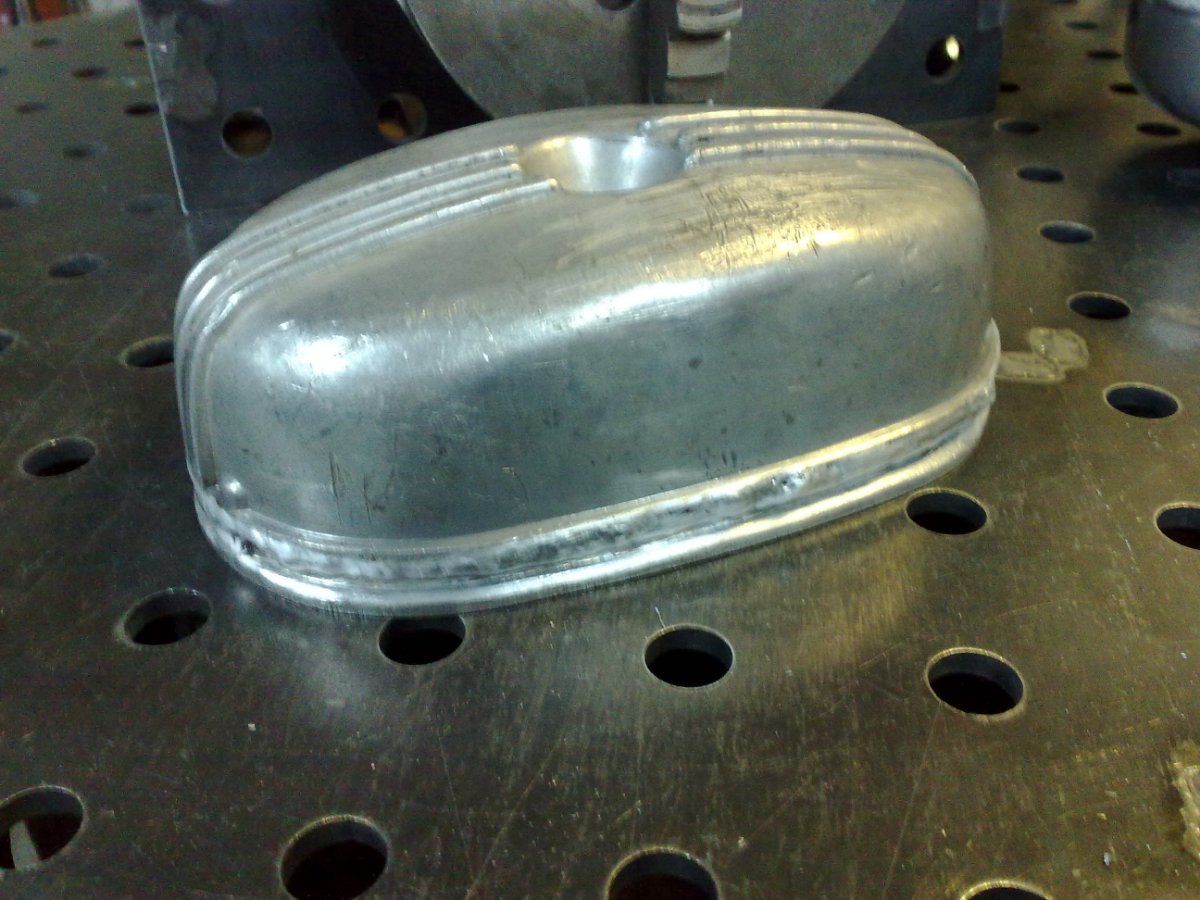
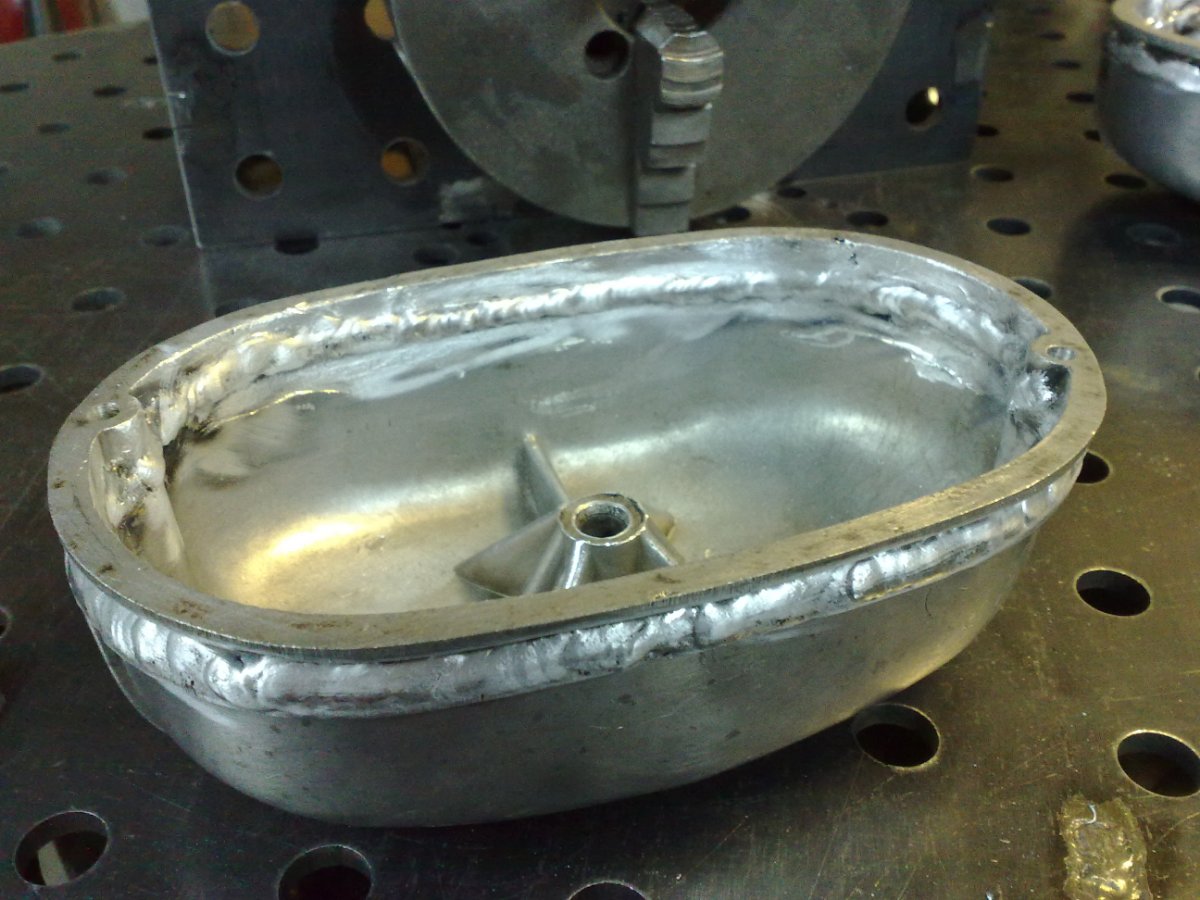
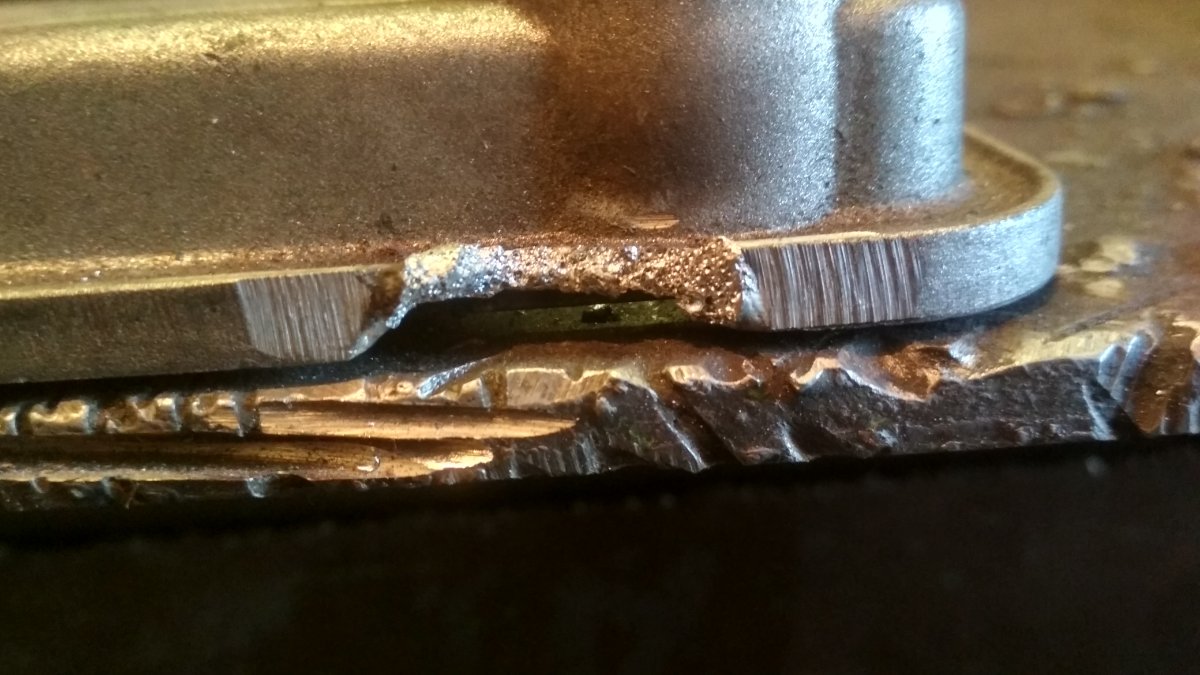
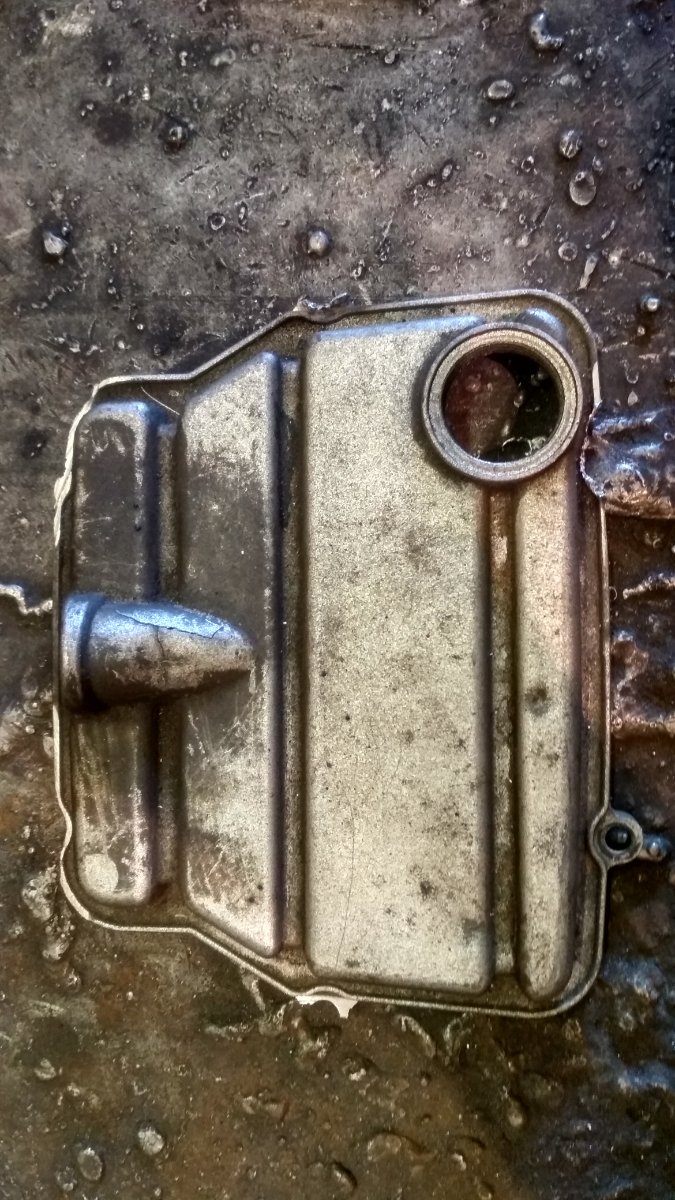
Доработка клапанных крышек кроссового мотоцикла Урал (спортивные клапана в стандартные крышки не помещаются). Приварка проставок выпиленных из таких же крышек. Литье конечно же говеное, много грязи. И что любопытно, крышки варились по разному (они не с одного мотоцикла), одна плохо, а вторая отвратительно.
1 балл
-
Очередной ЦАМ. 36 А - 200 Гц
1 балл
-
Будни одного заказа:
1 балл
-
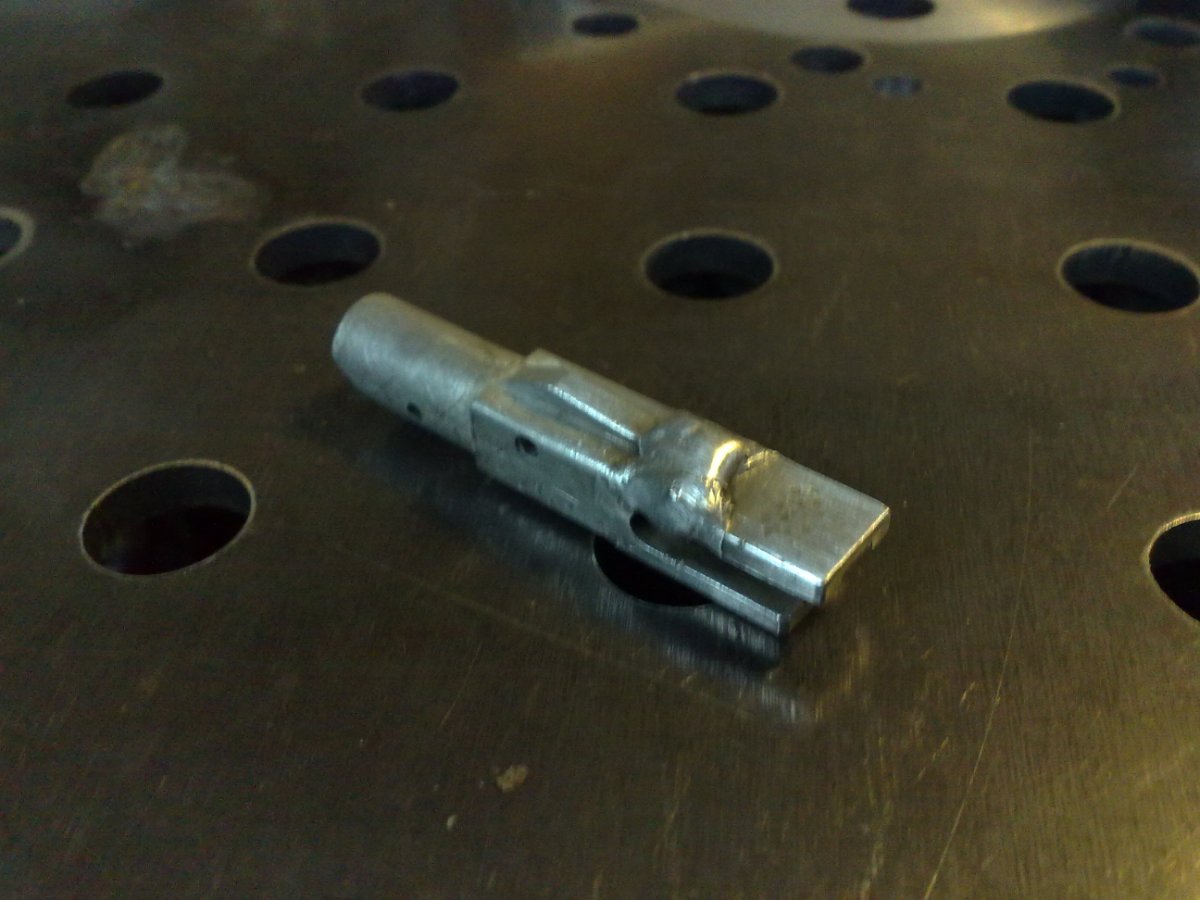
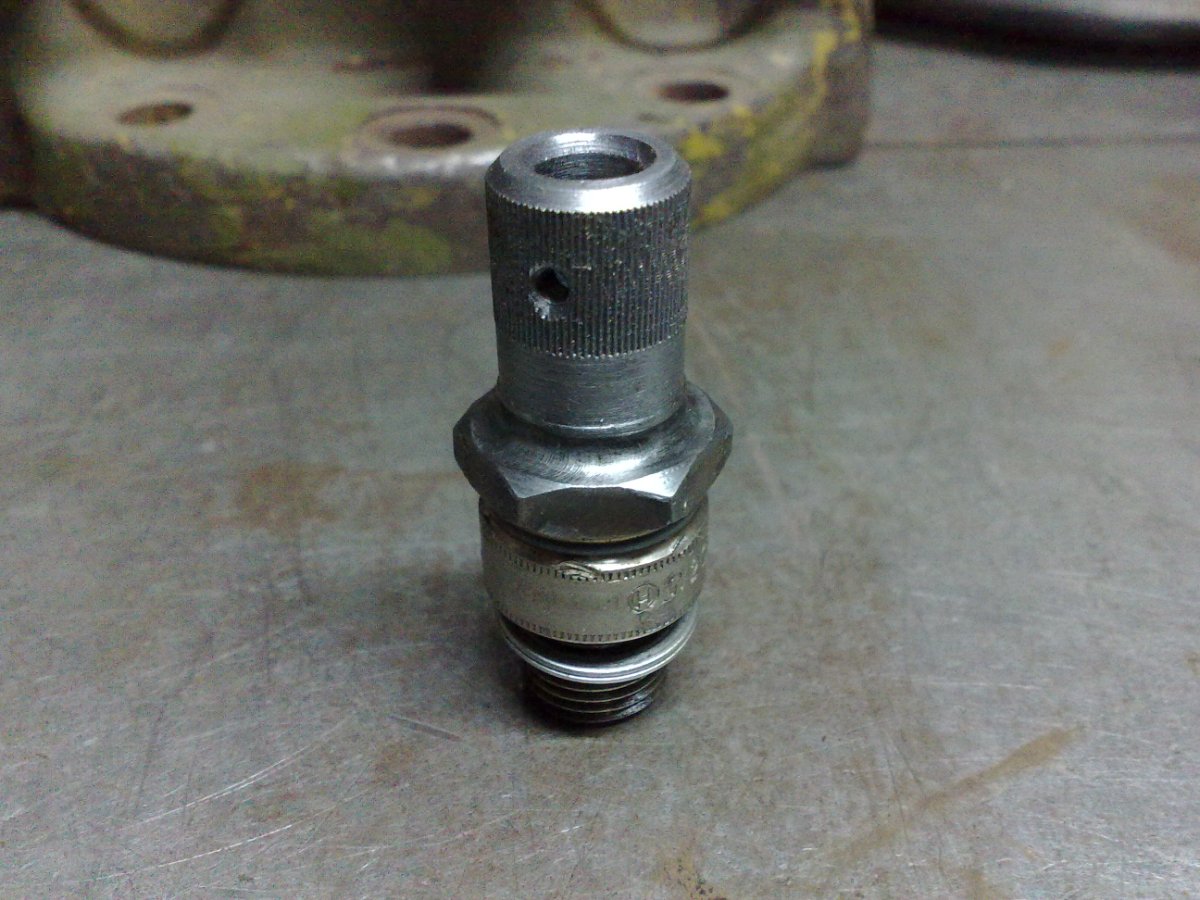
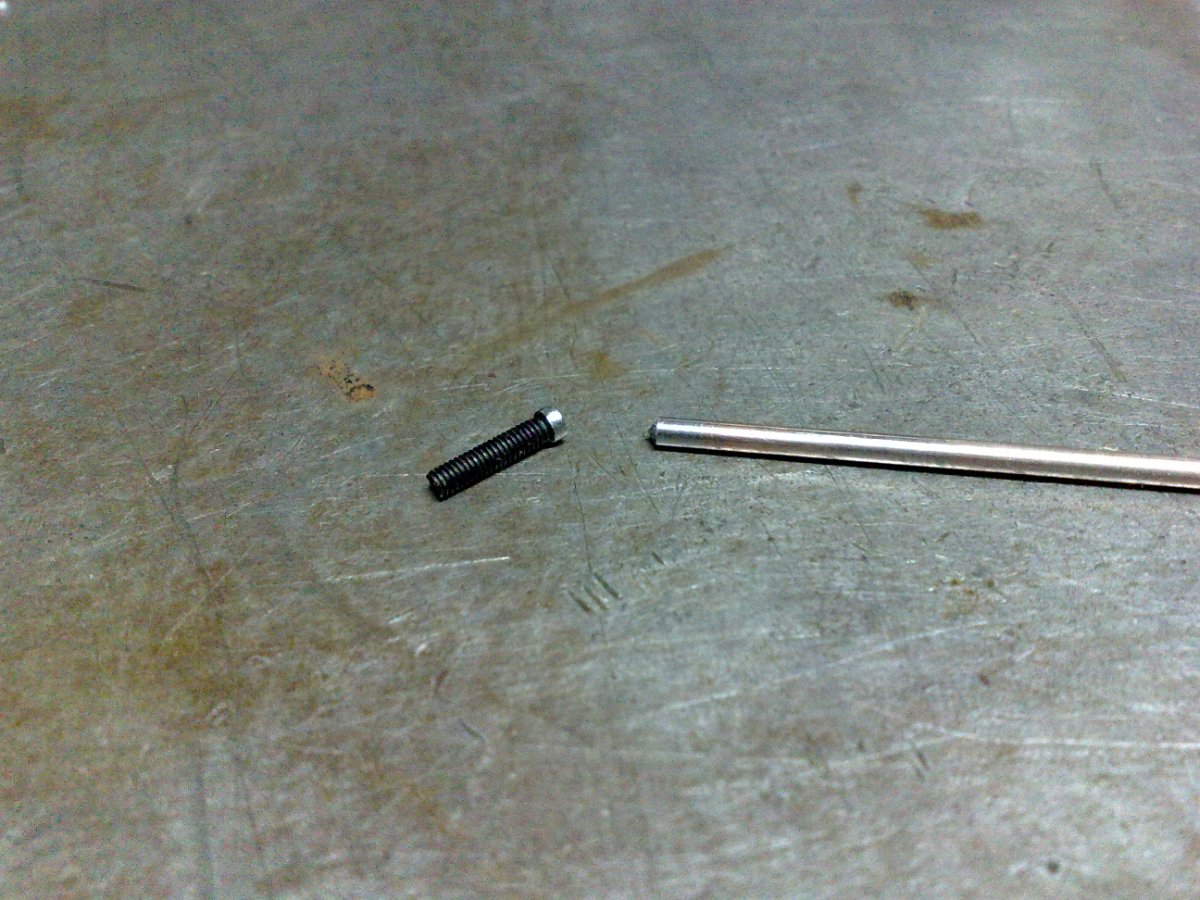
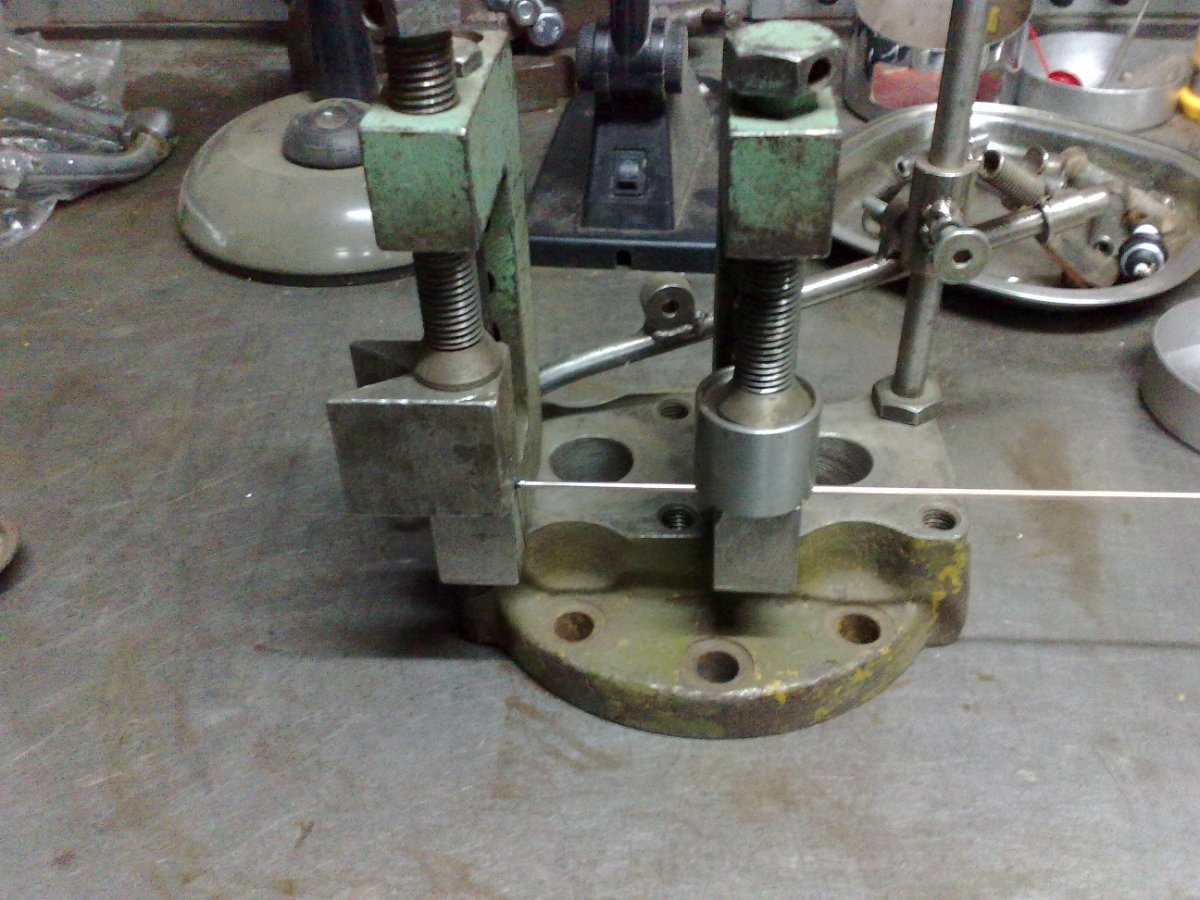
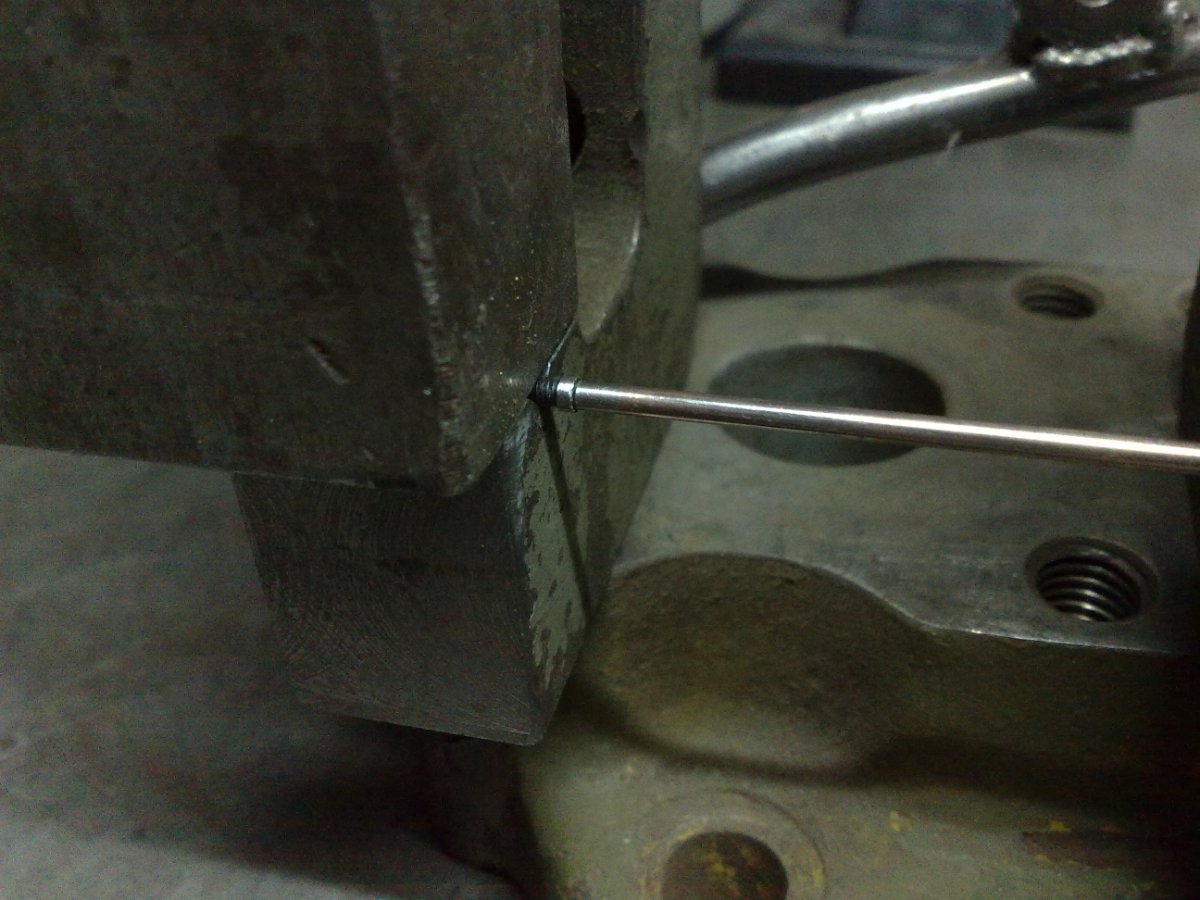
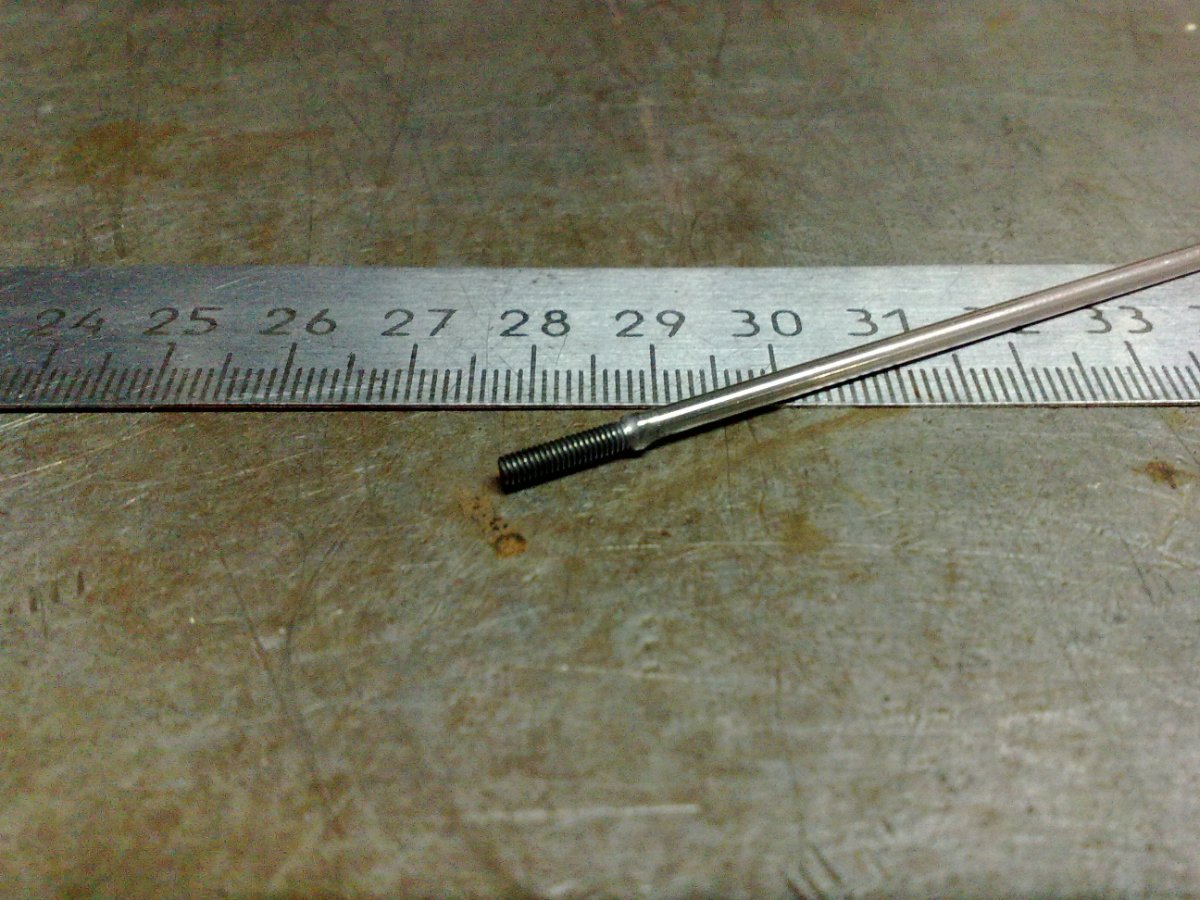
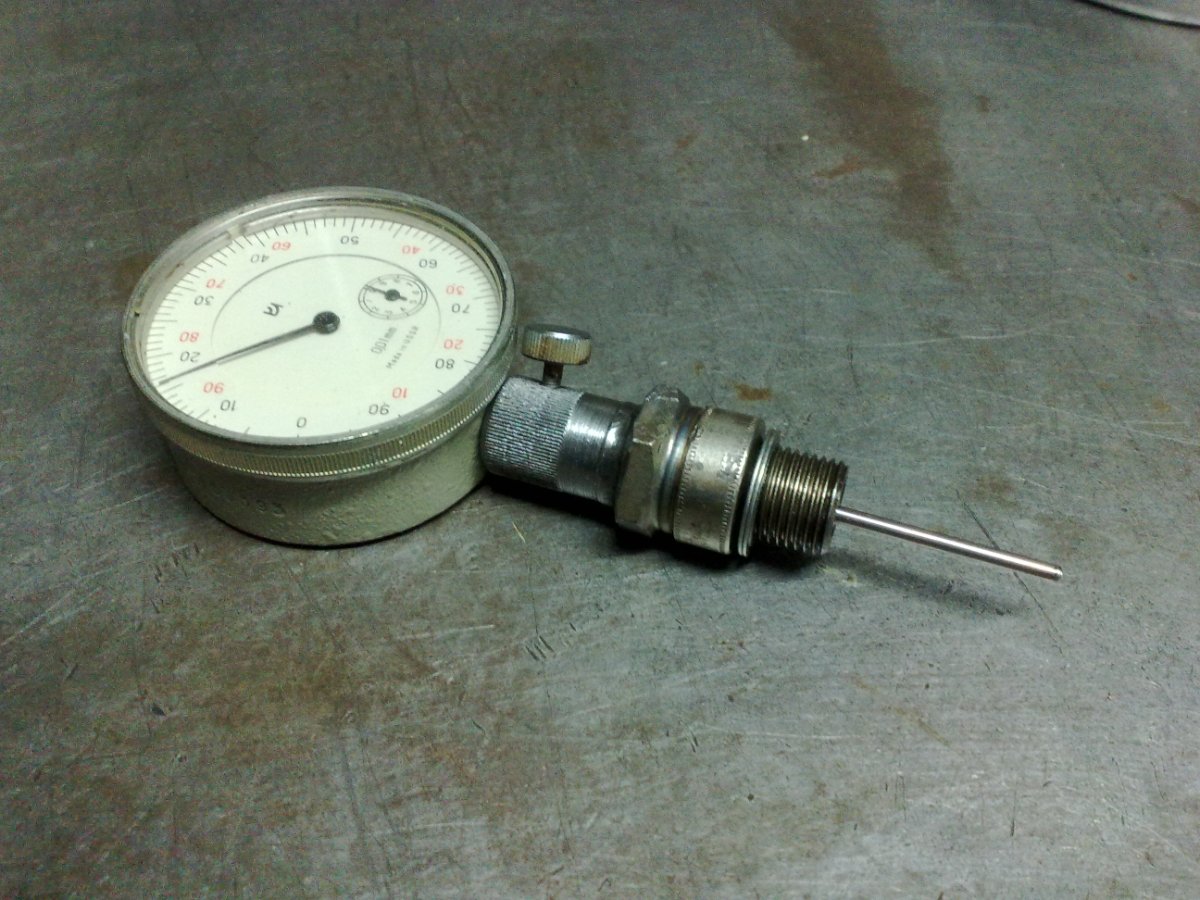
Очередная мелочевка. Приспособление для измерения/регулировки угла опережения зажигания с прерывателем в системе зажигания. Корпус: свеча + втулка. Стебель индикатора: винт М2,5 + стержень D2,4. Можно было конечно резьбу на стебле и нарезать, но не нашел плашкодержатель под такую мелкую плашку. Да и на хрена резать, когда сварка есть. Корпус варил автомат (телом), стебель (телом) - я.
1 балл
-
Защитный кожух на сверлильный станок 2М112.
1 балл
-
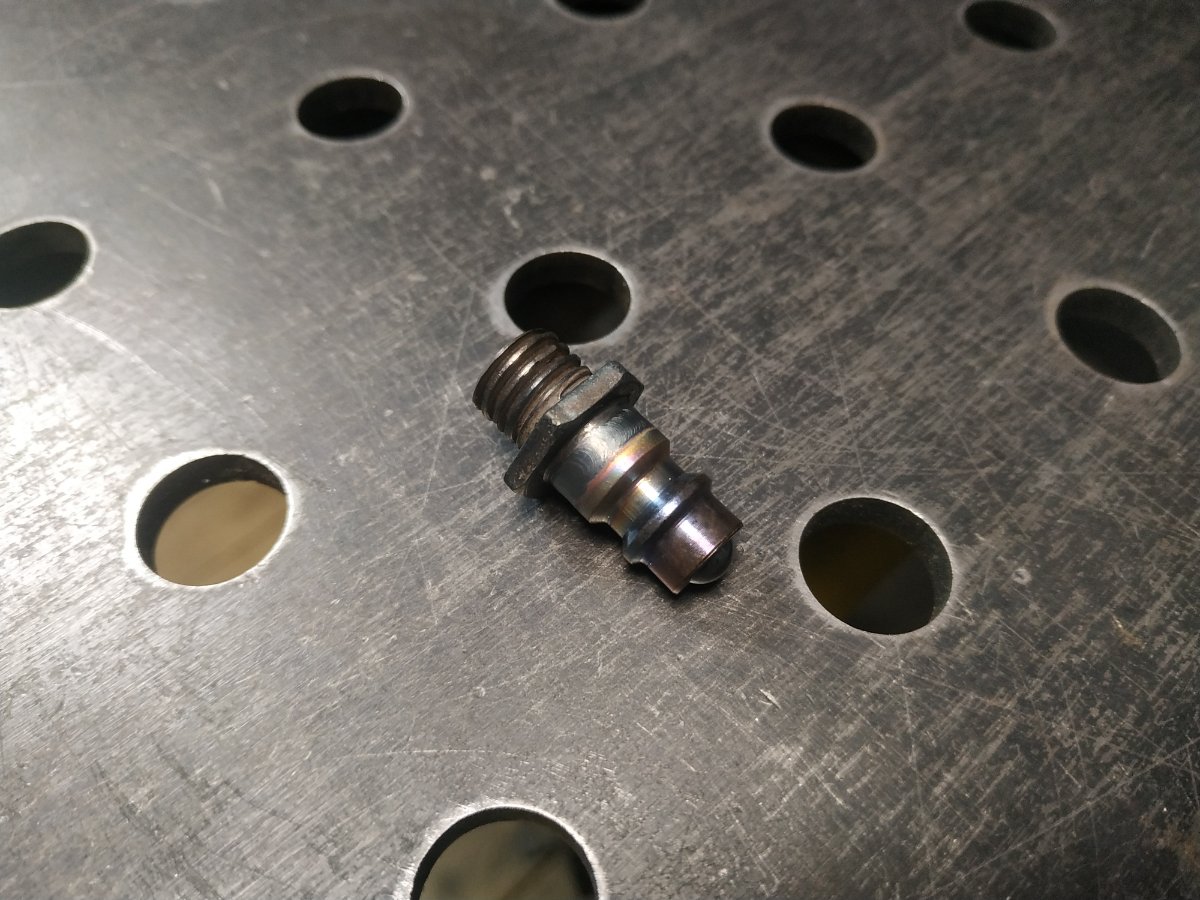
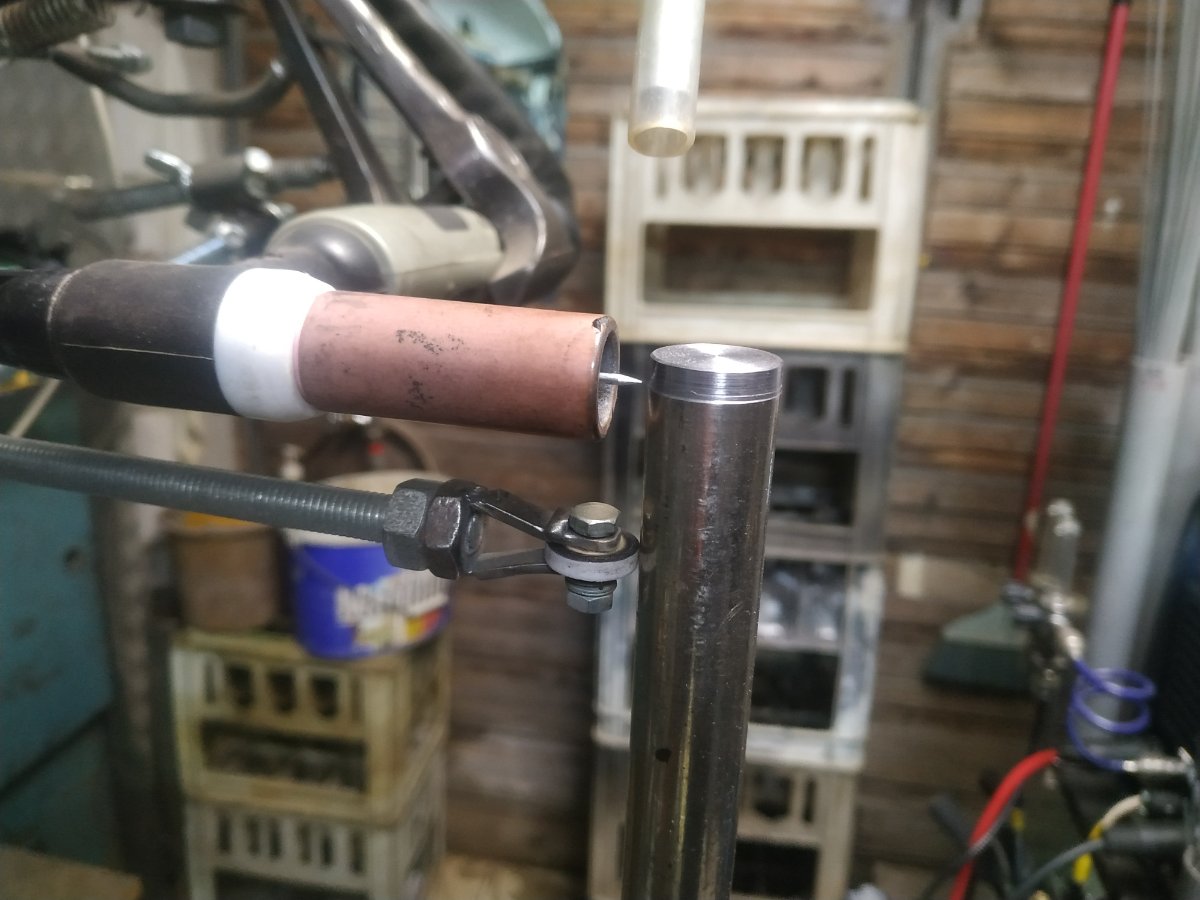
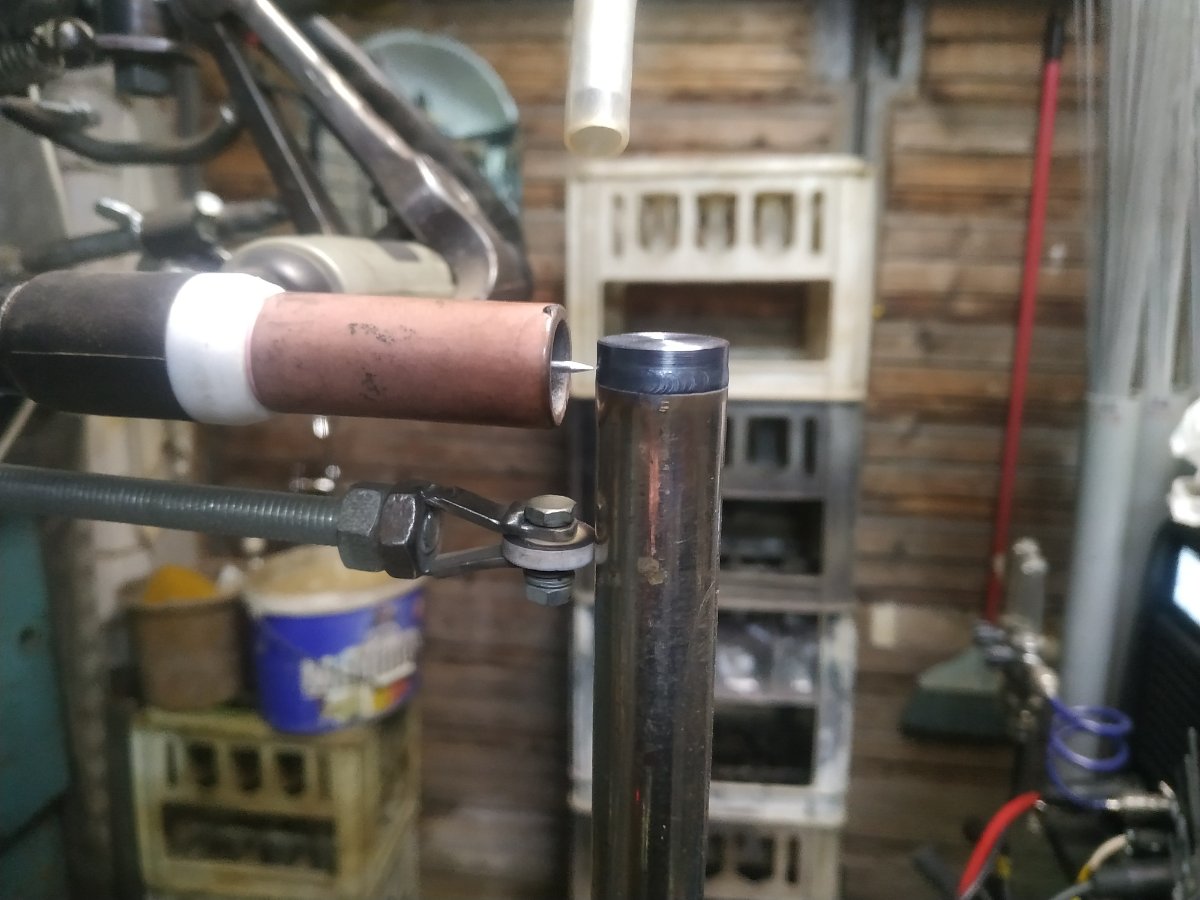
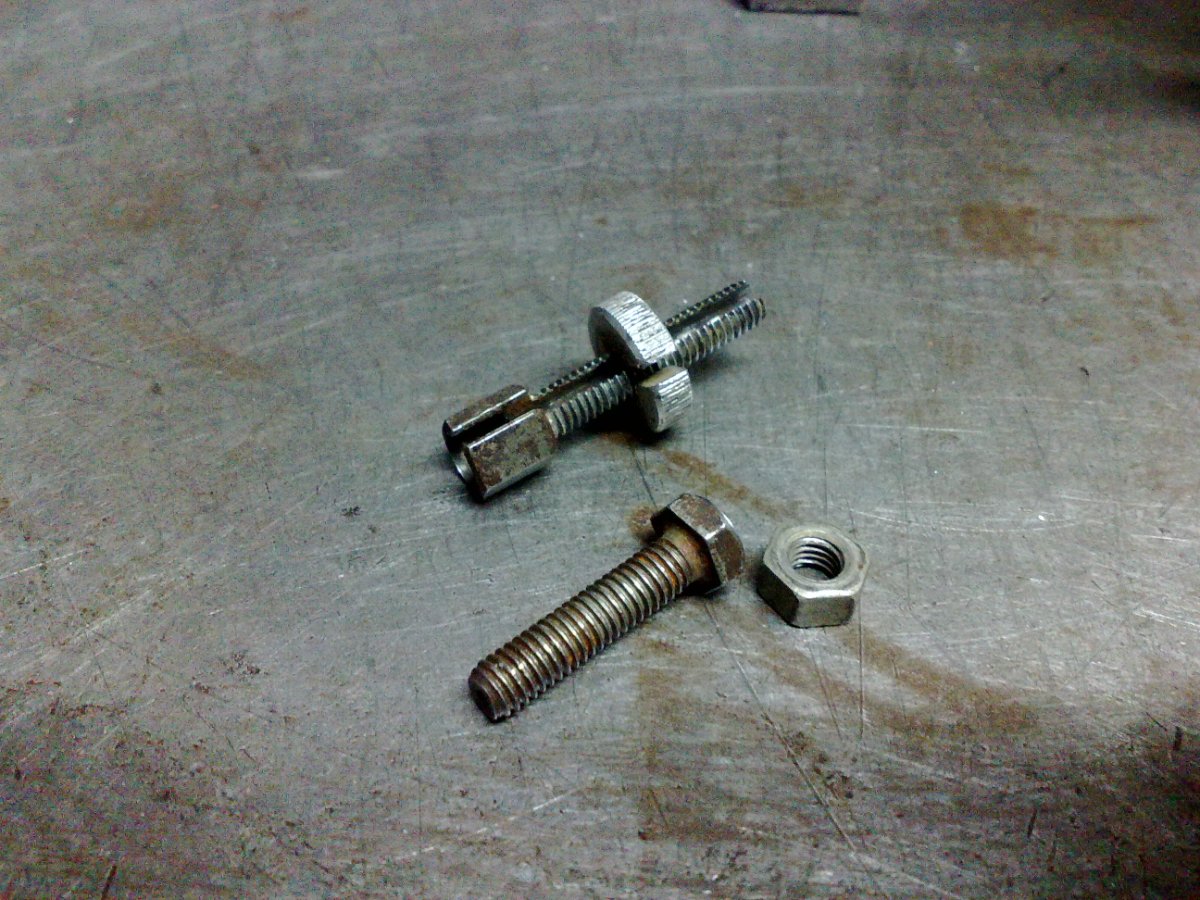
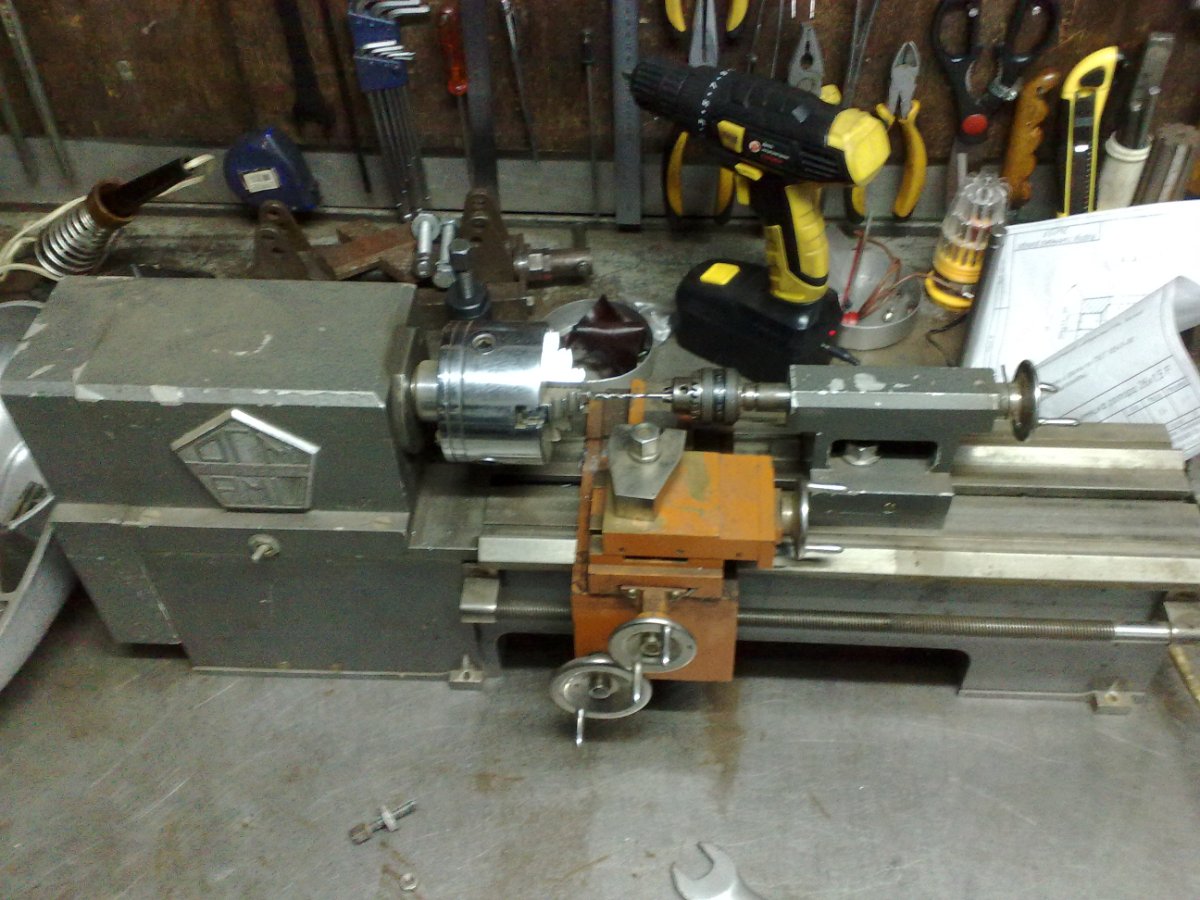
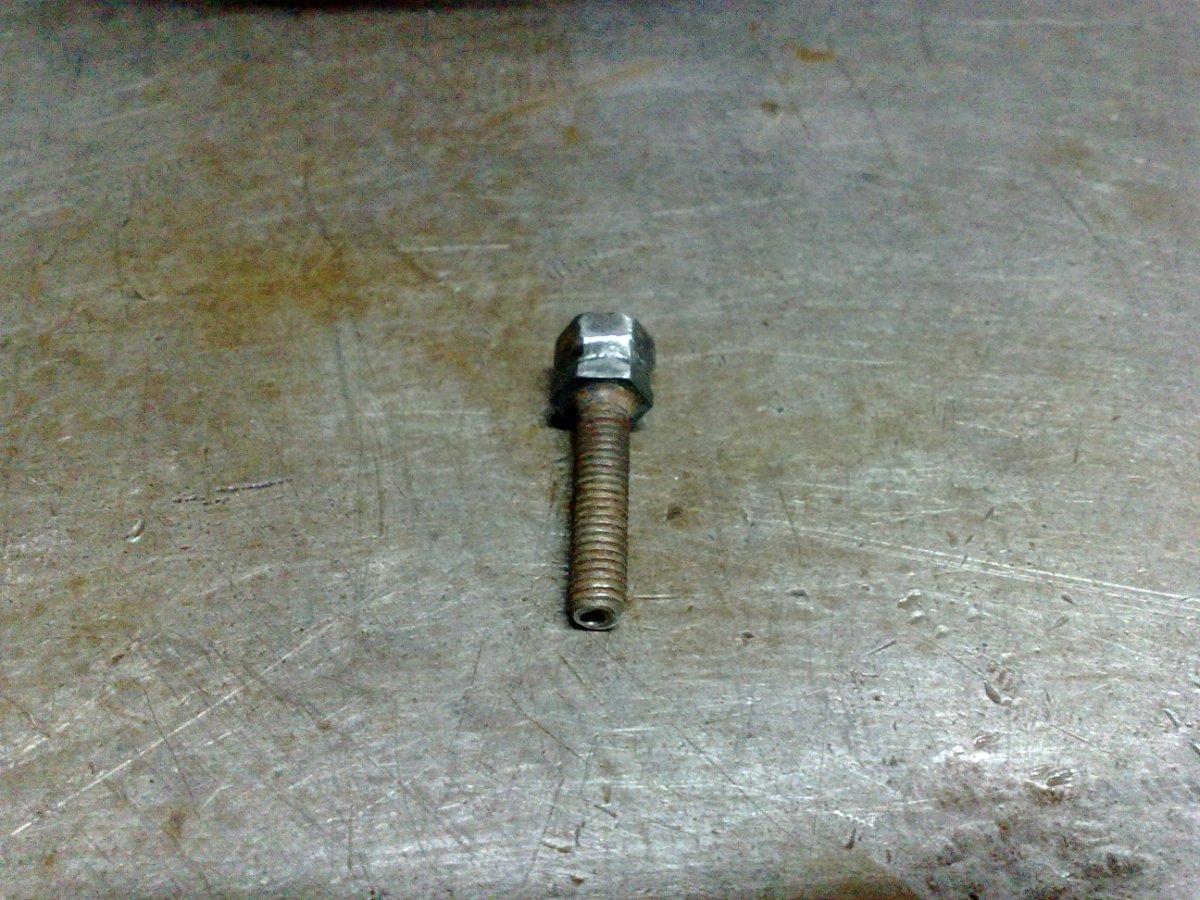
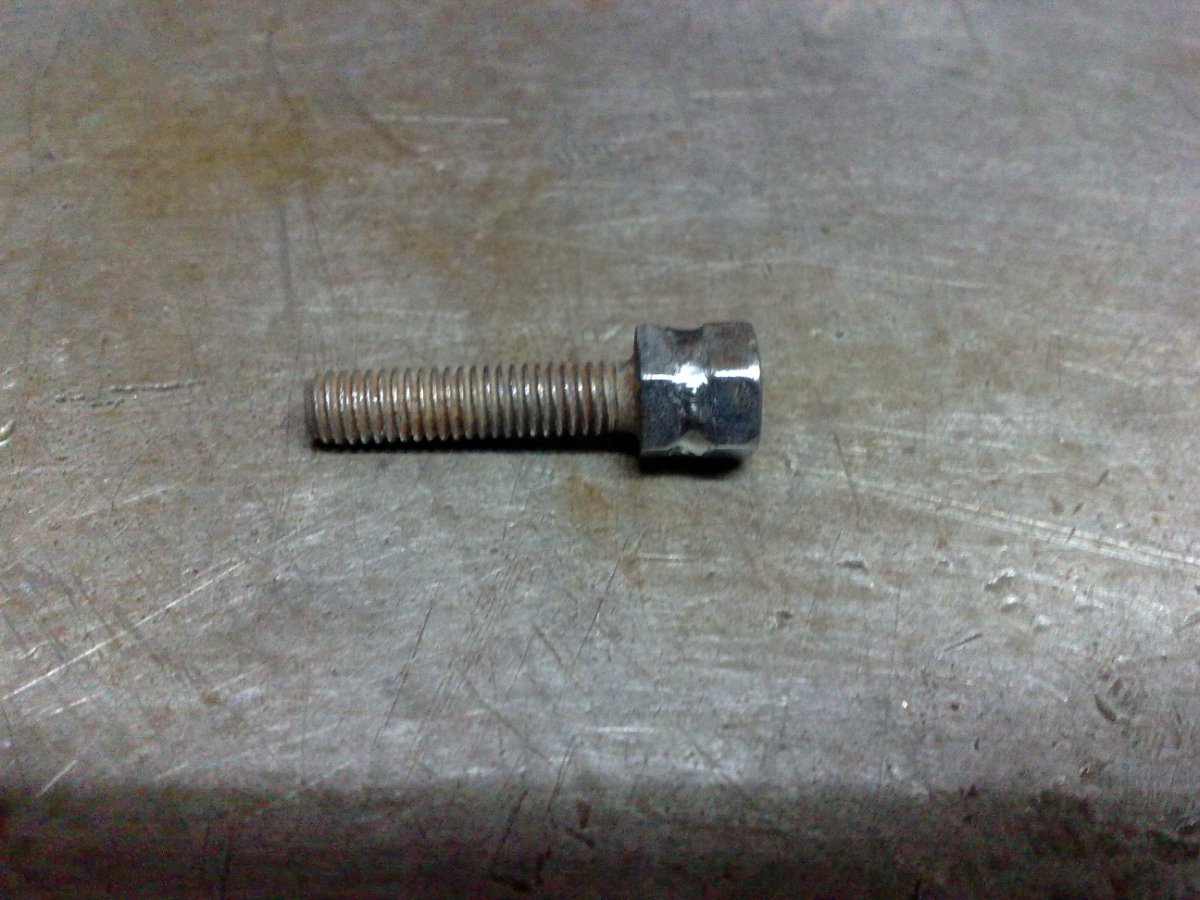
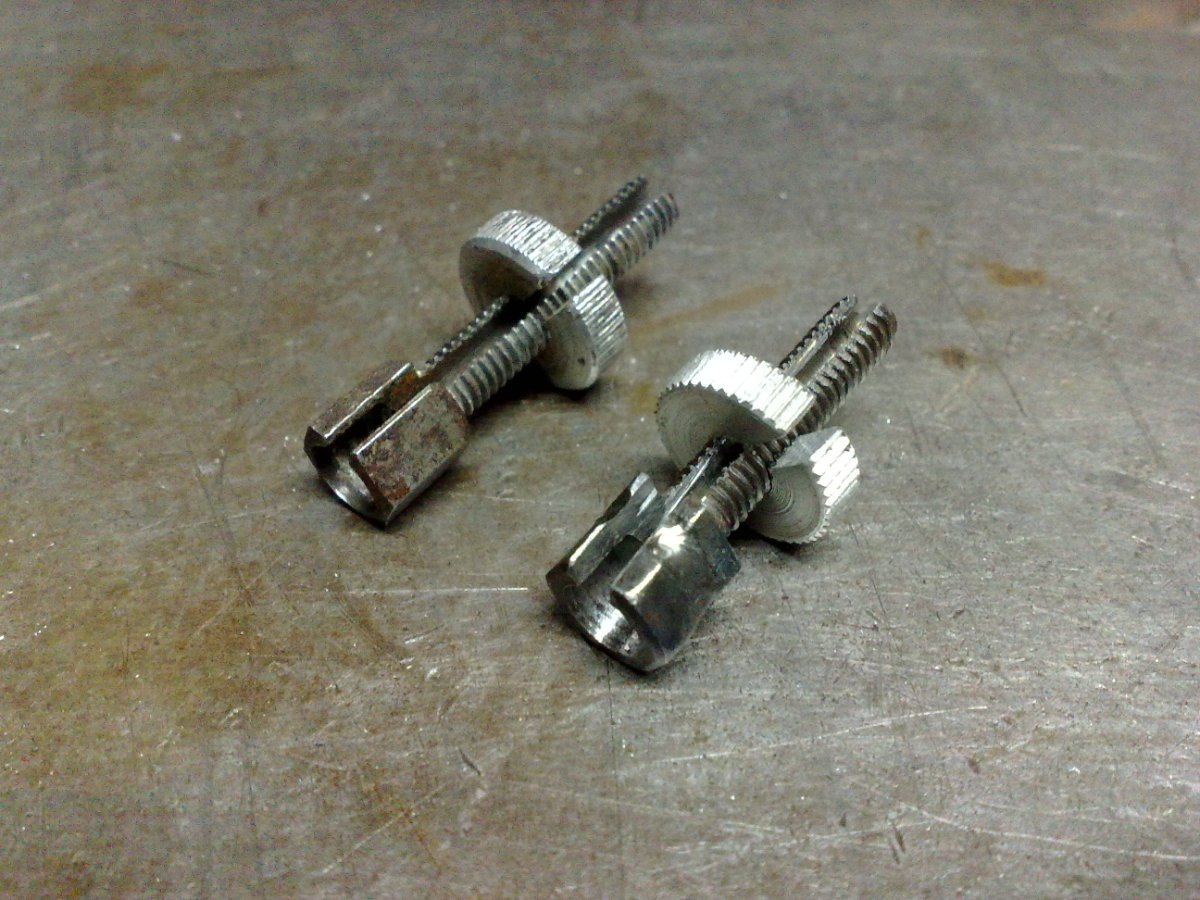
На раритетном мотоцикле MZ просрали один из регулировочных винтов (М6) троса Боудена (и контргайку тоже). Шестигранник на 10 не нашел. Болта, с подходящей высотой шестигранной головки, тоже не нашел. С кругляка точить, резать резьбу и фрезеровать шестигранник головки было сильно лень. Пришлось устраивать очередные "Будни сварщика с иллюстрациями". По ходу пришлось применить недоношенный токарный станок. На доношенном станке сверлить отверстие 2,5 мм не позволяет шаг винта подачи задней бабки - чрезмерное усилие попросту раздавливает сверло такого махонького диаметра.
1 балл
-
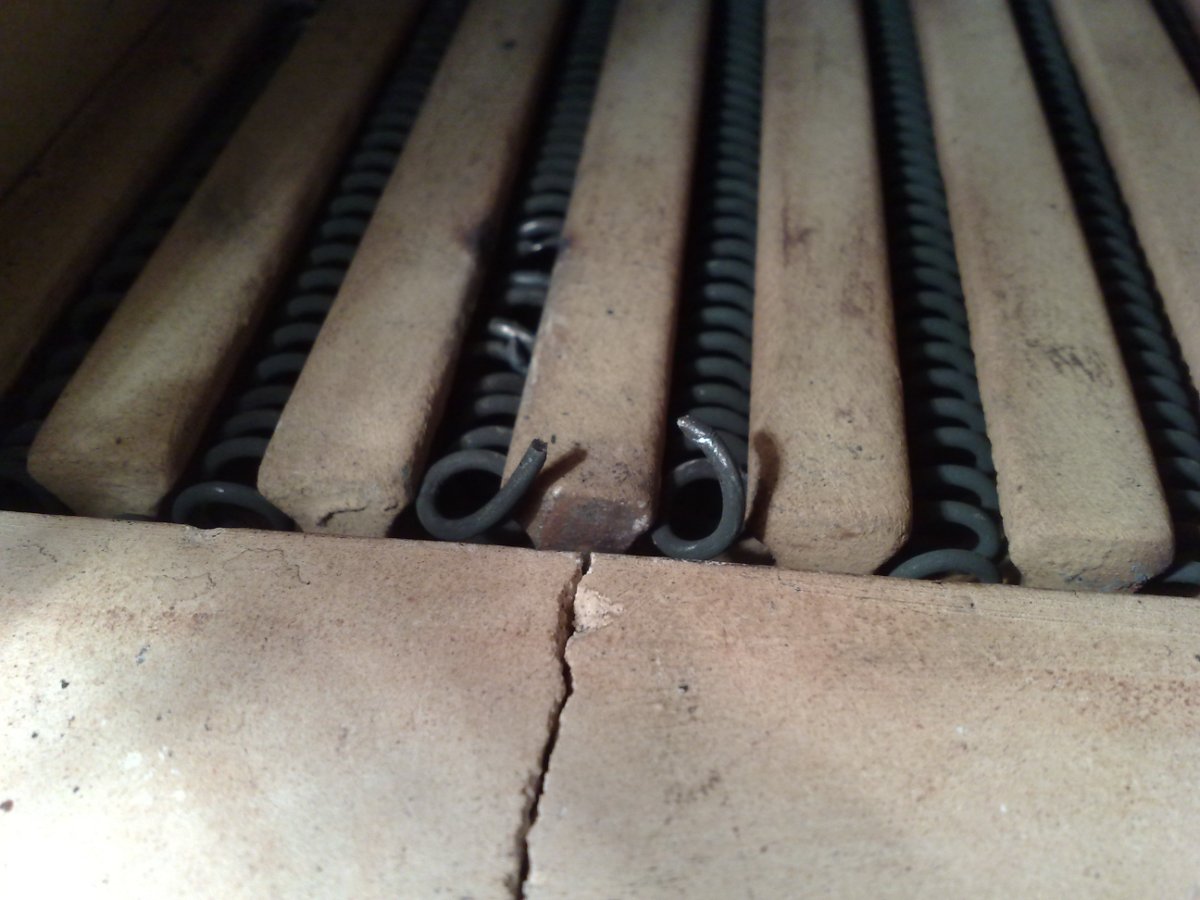
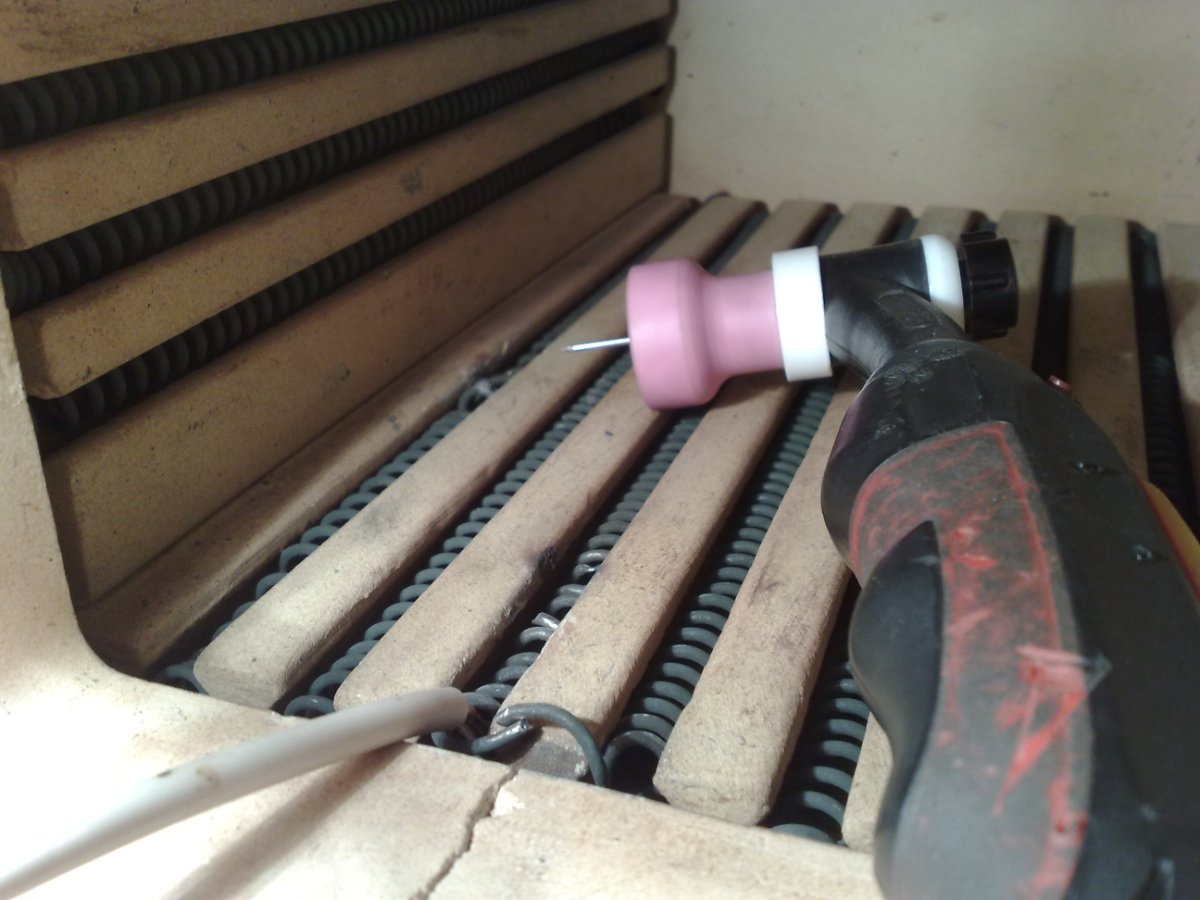
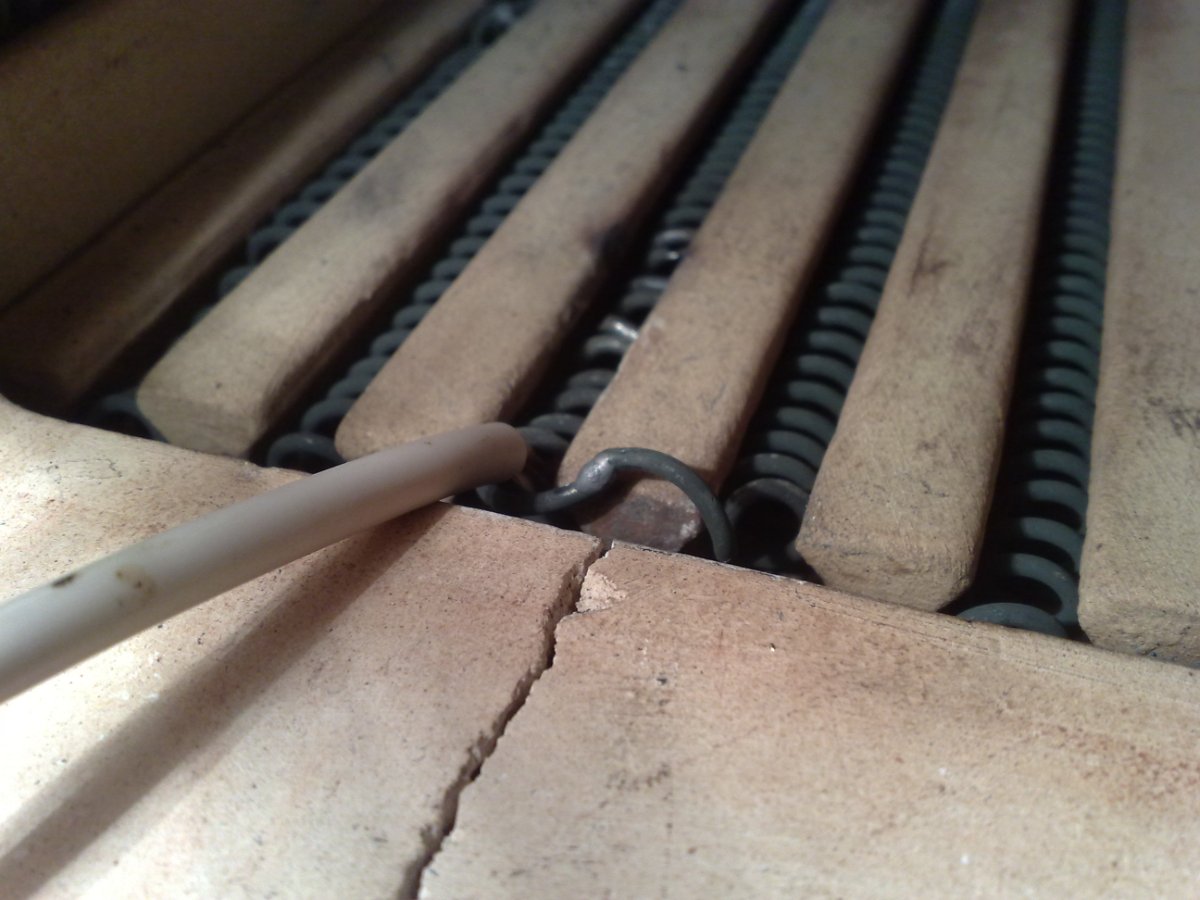
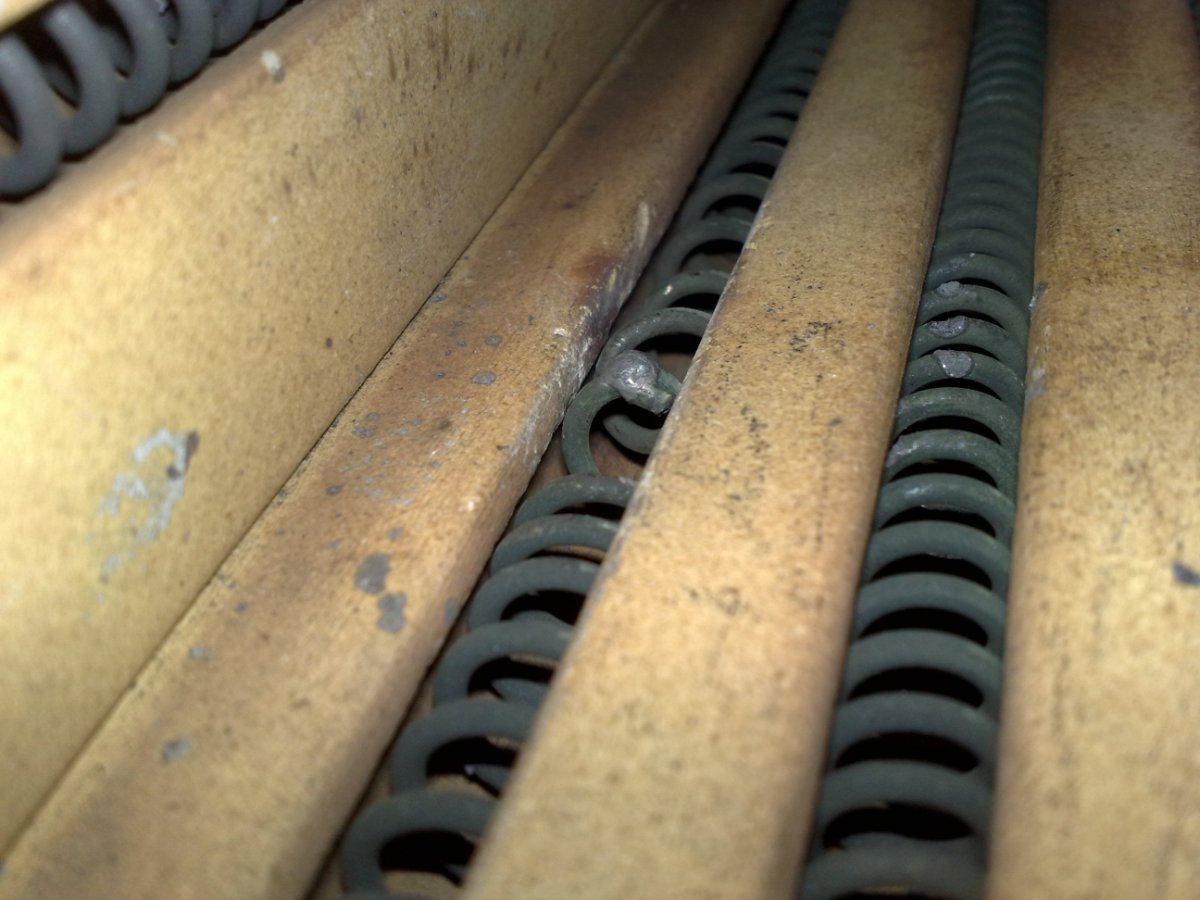
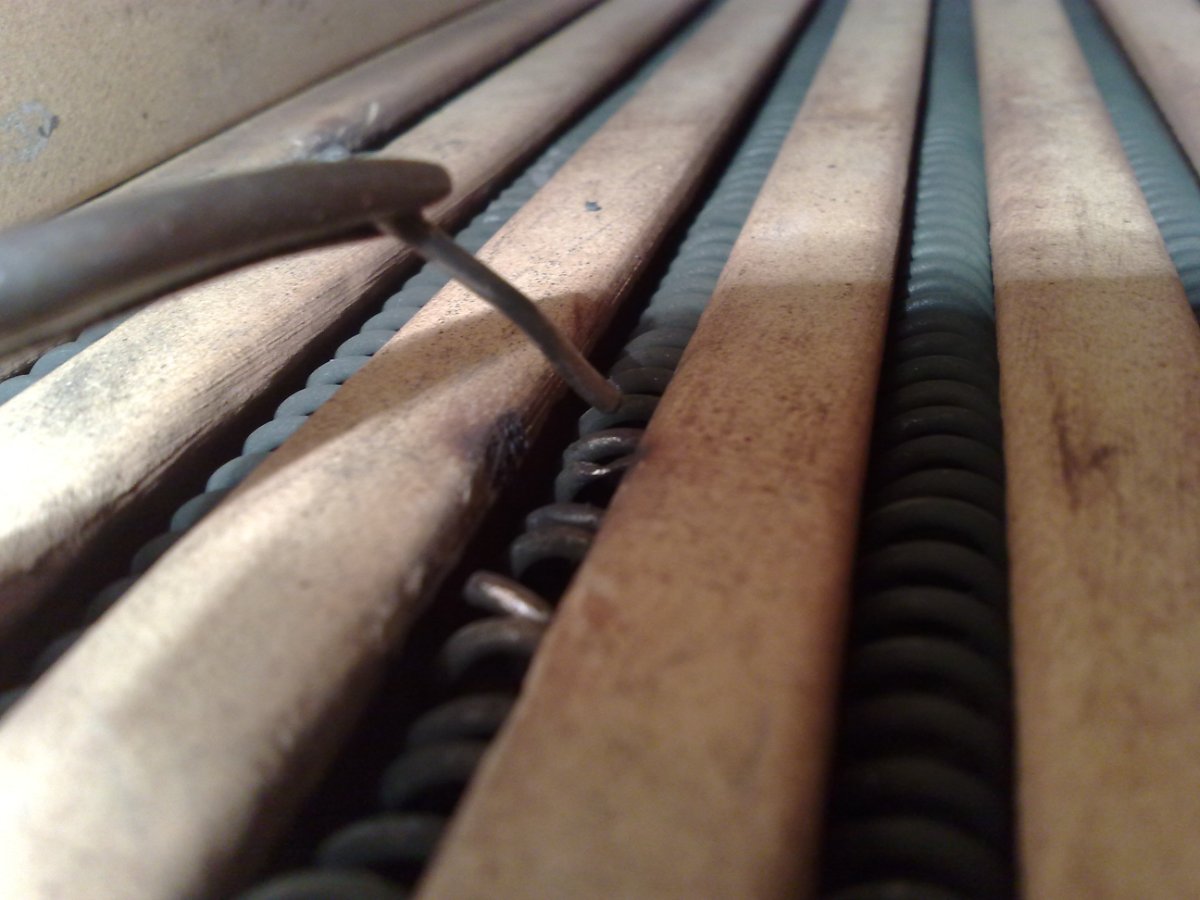
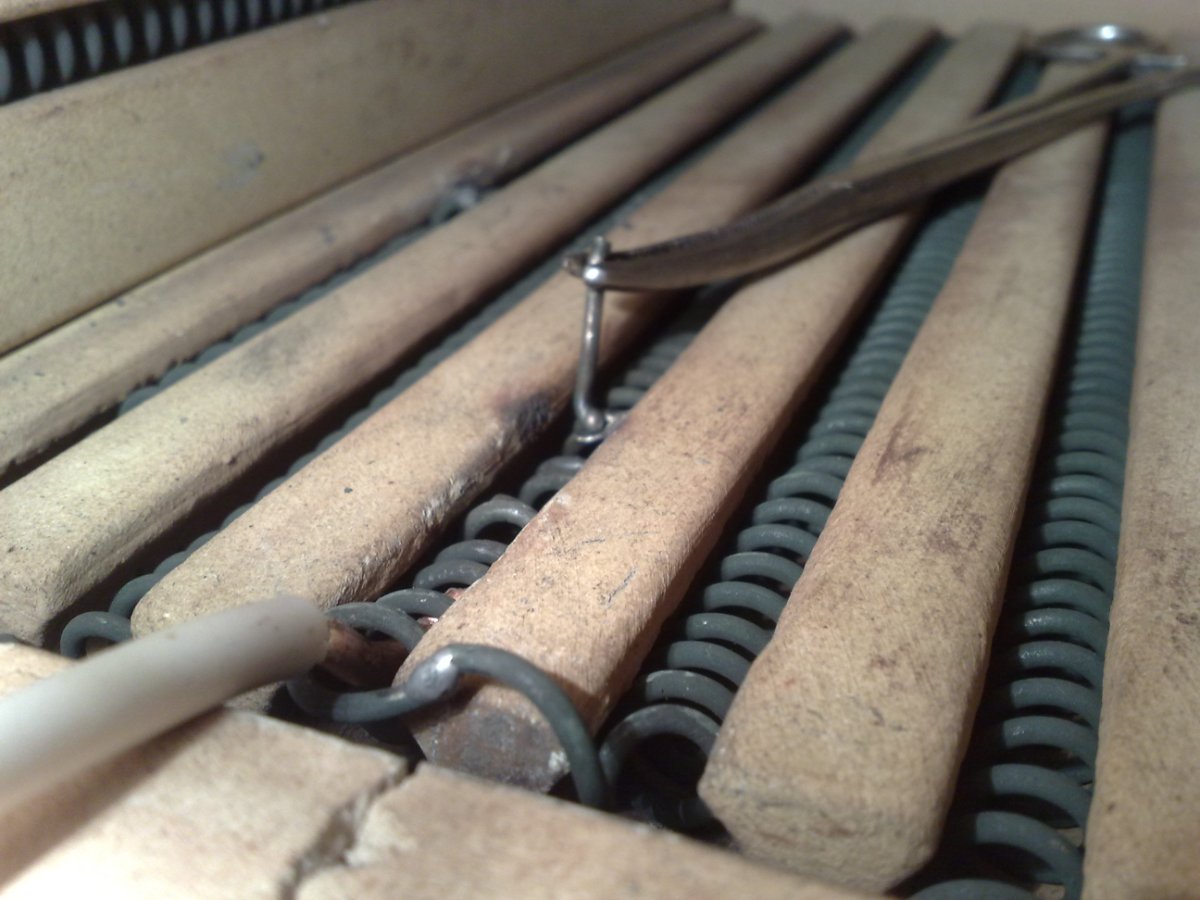
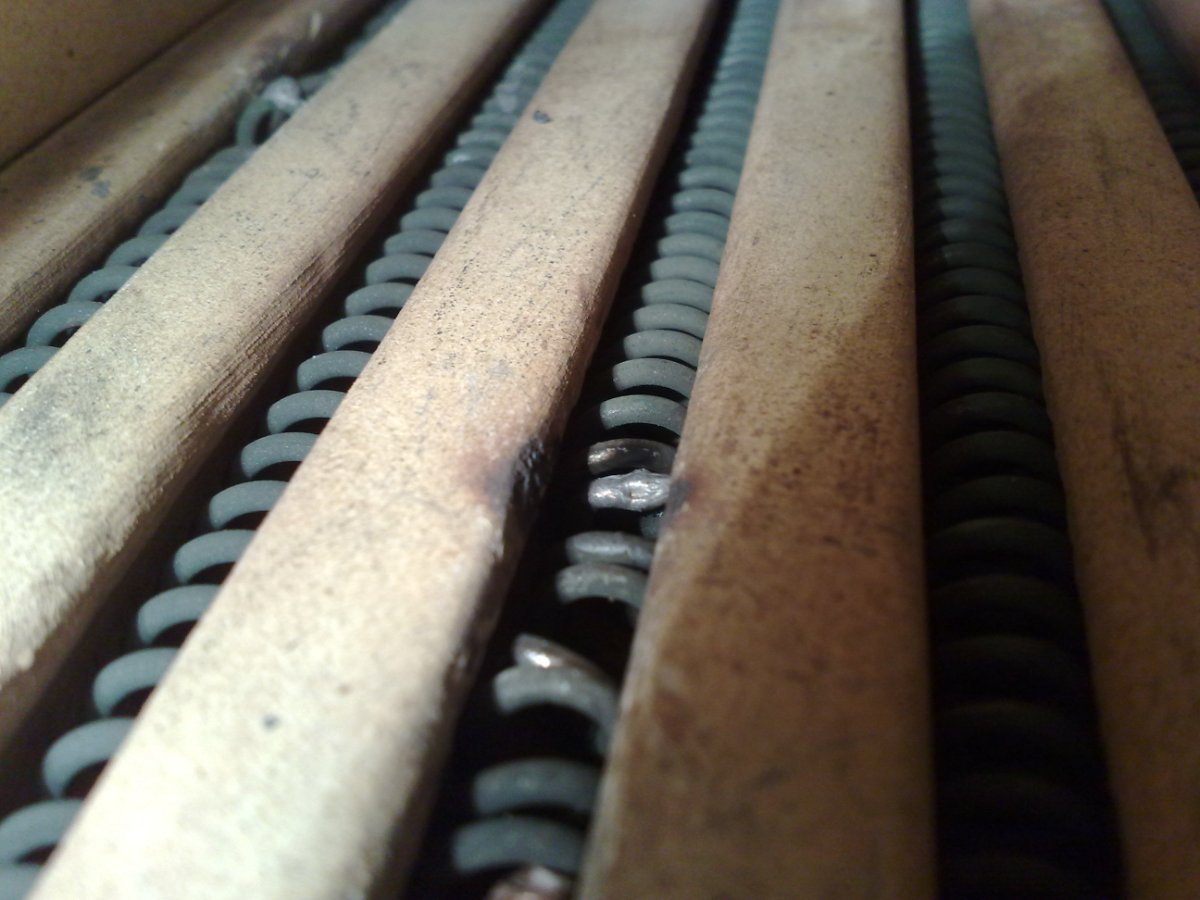
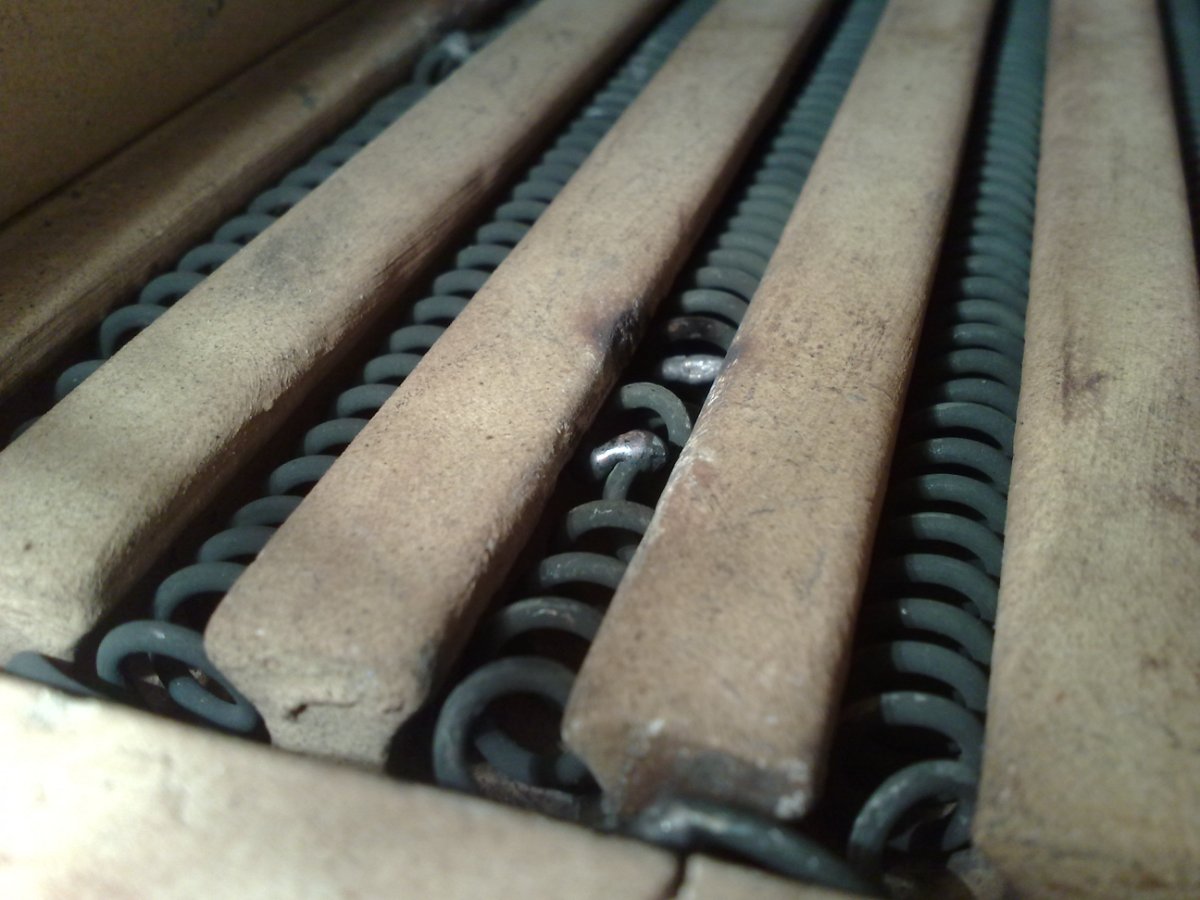
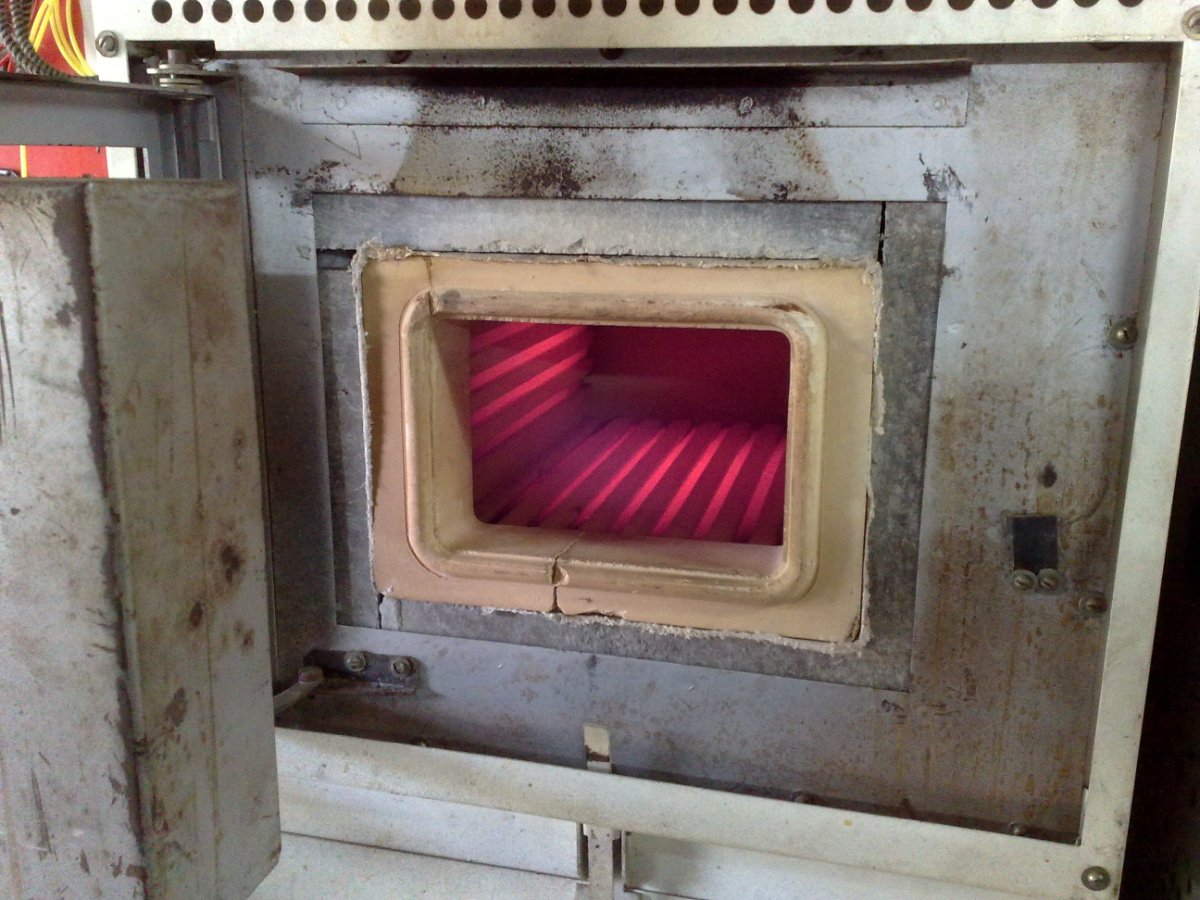
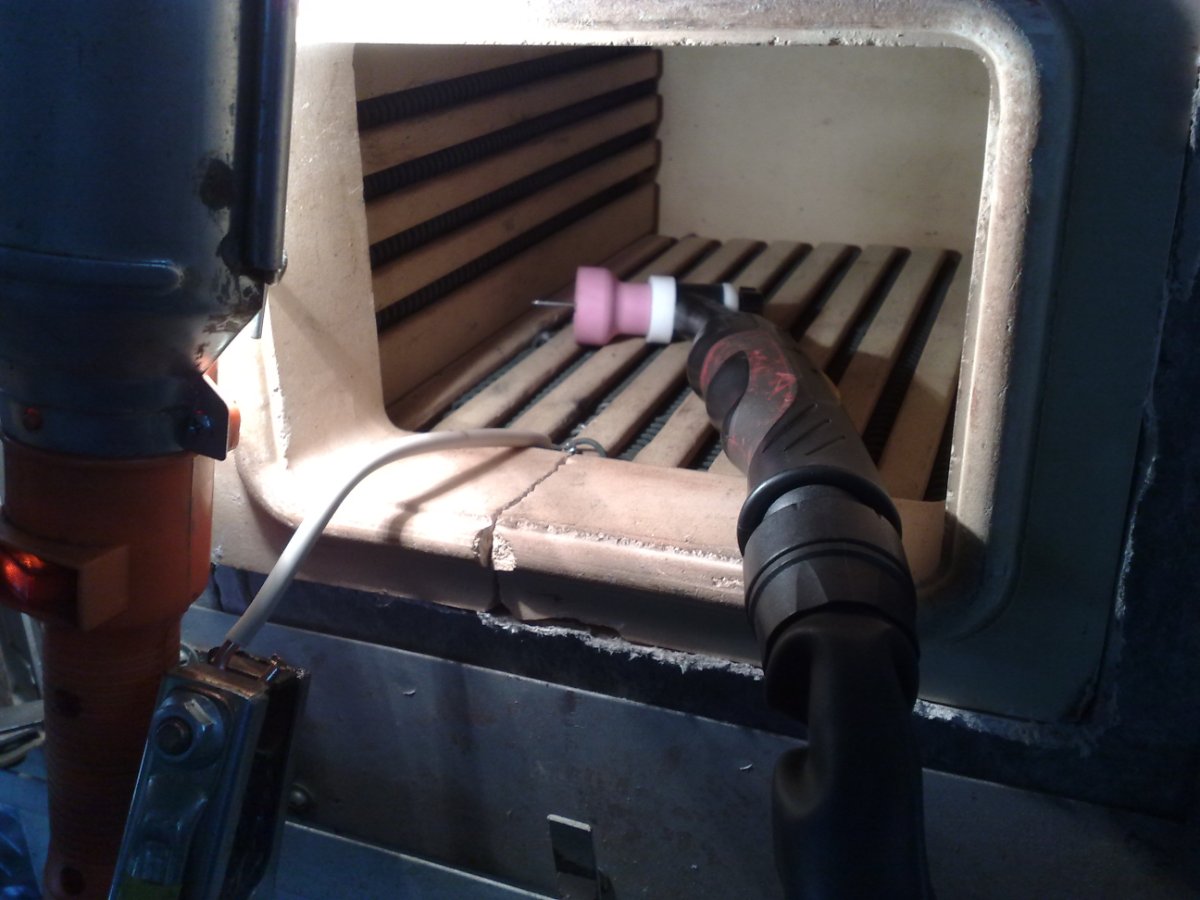
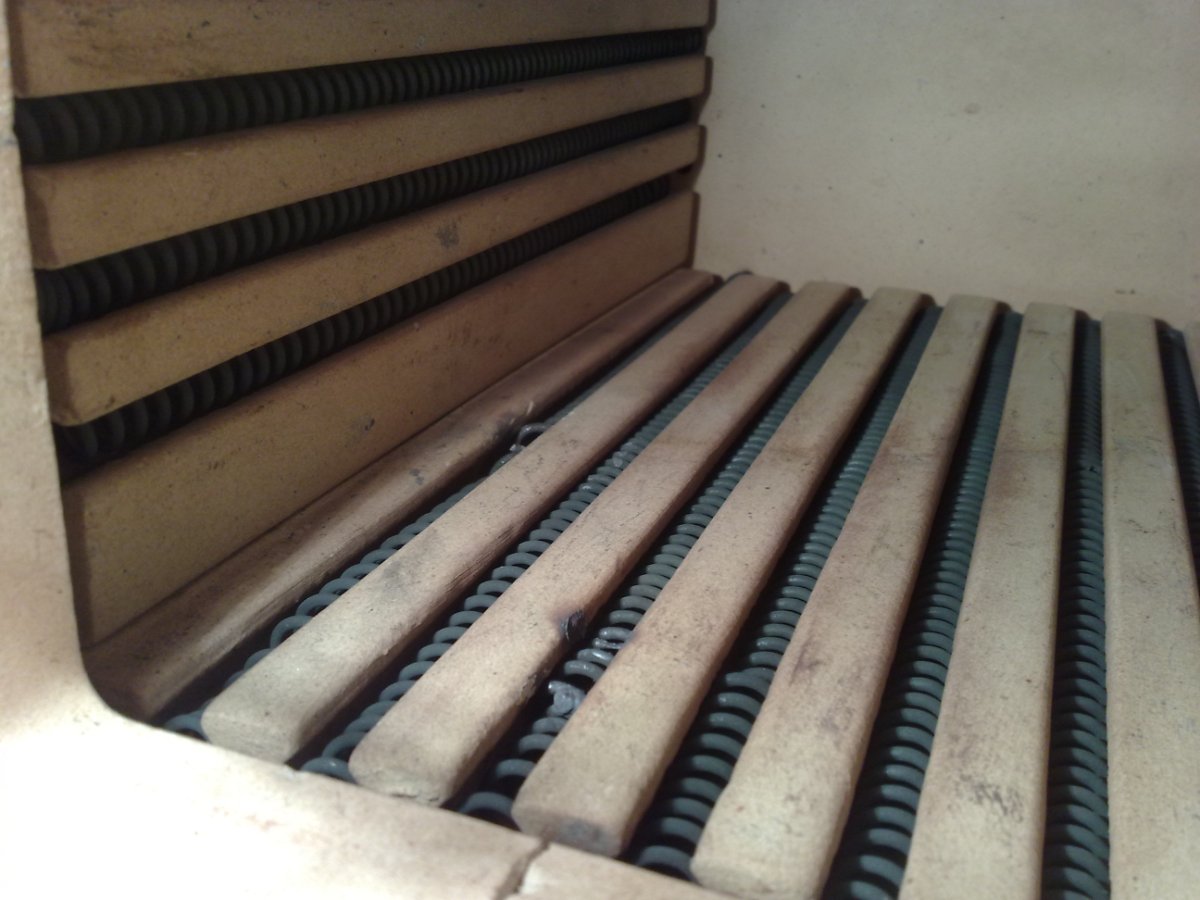
Будни сварщика-гинеколога, с иллюстрациями. Нерадивые юные литейщики алюминия пролили алюминий на спираль (фехраль). Само собой алюминий растворил спираль, в нескольких местах. Я один раз заварил полуавтоматом (ТИГа в то время не имел), в надежде что в ближайшее время заменю спираль. Но ЗИПовскую спираль не нашел (нерадивые литейщики и спираль просрали). Сварки полуавтоматом хватило на несколько десятков циклов, потом окалиностойкость 08Г2С закончилась. Пришлось ТИГом варить. Сварка своим телом. Где своим телом не получалось, варил с присадкой фехралем. Печь СНОЛ-1100, проем камеры 170х115. Горелка W26. Линза №16. Ток 20-25 А.
1 балл
-
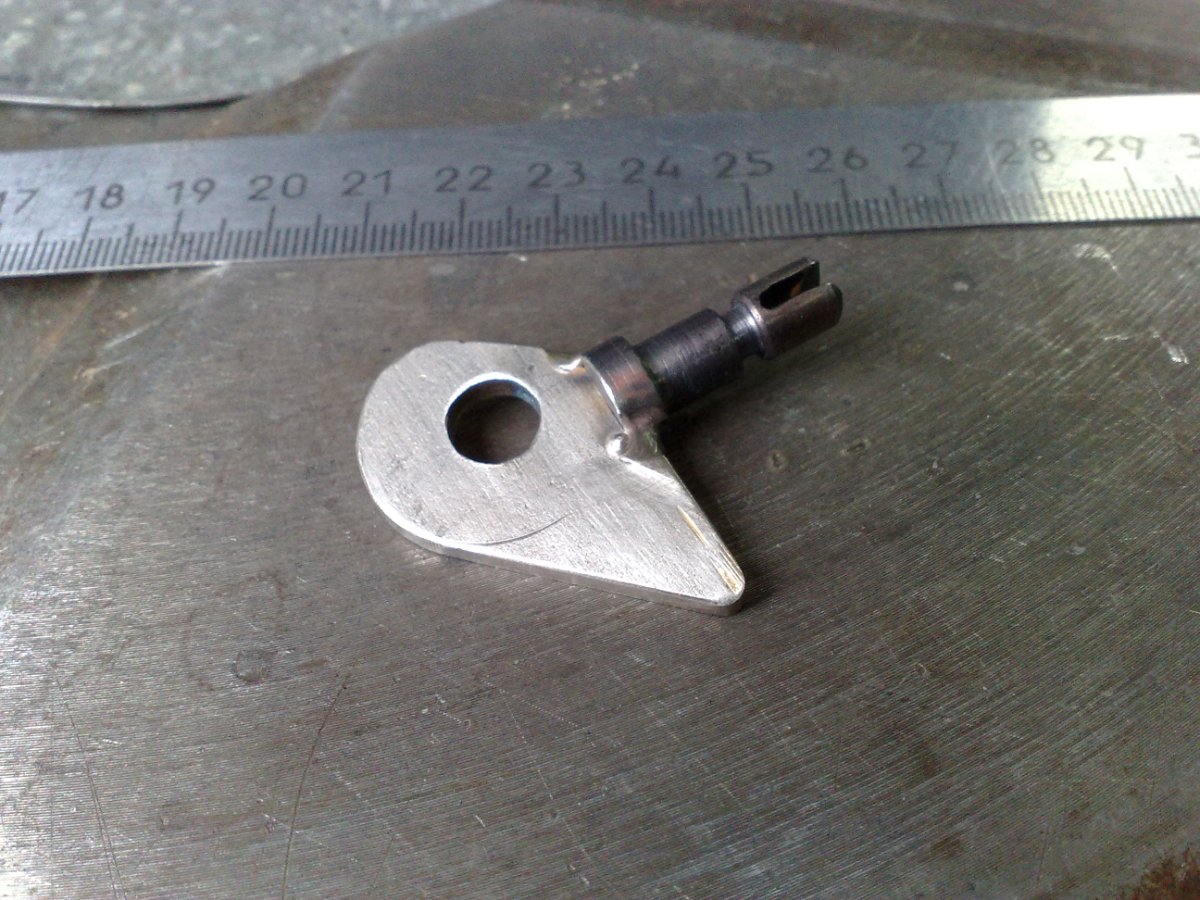
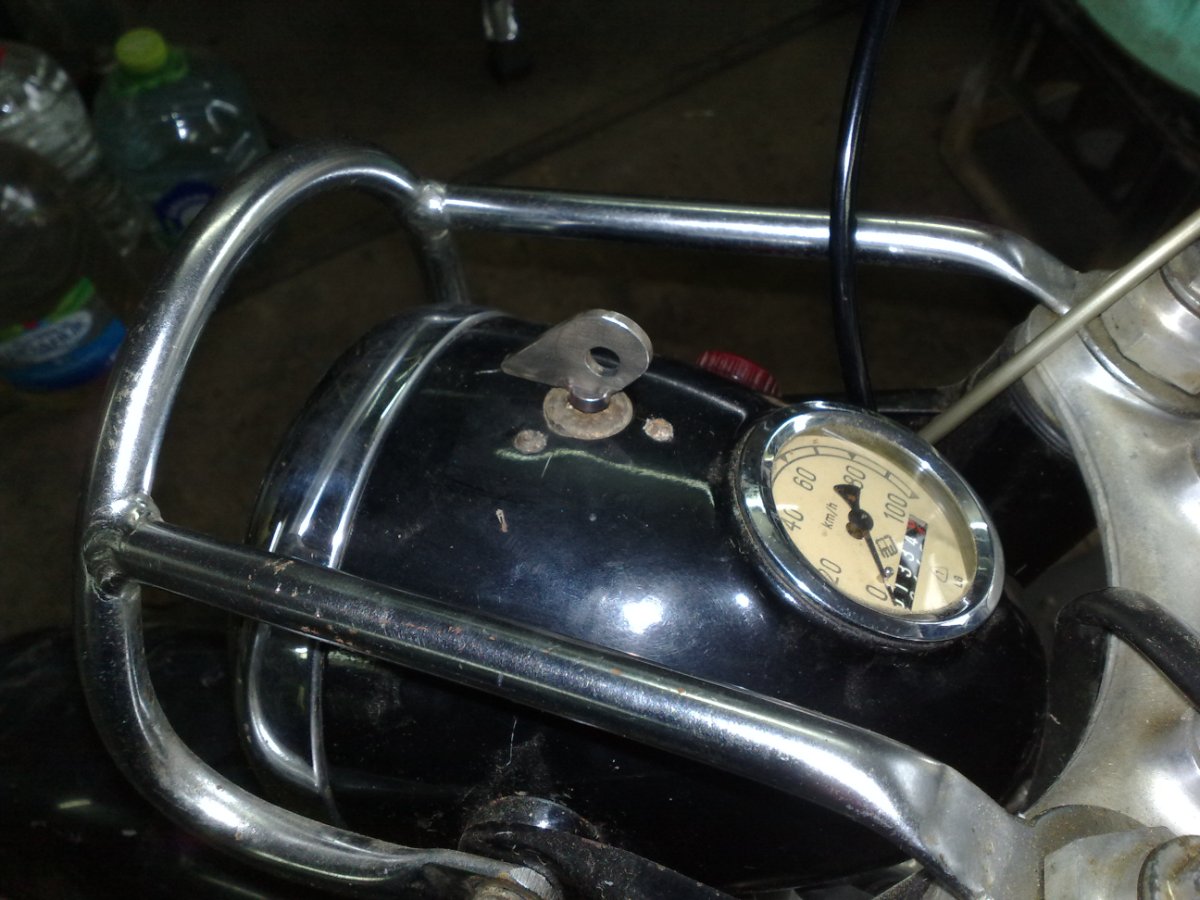
Стильный ключик зажигания на раритетный мотоцикл MZ 1966 года.
1 балл
-
Я тоже пока в теме , сварочной ,
1 балл
-
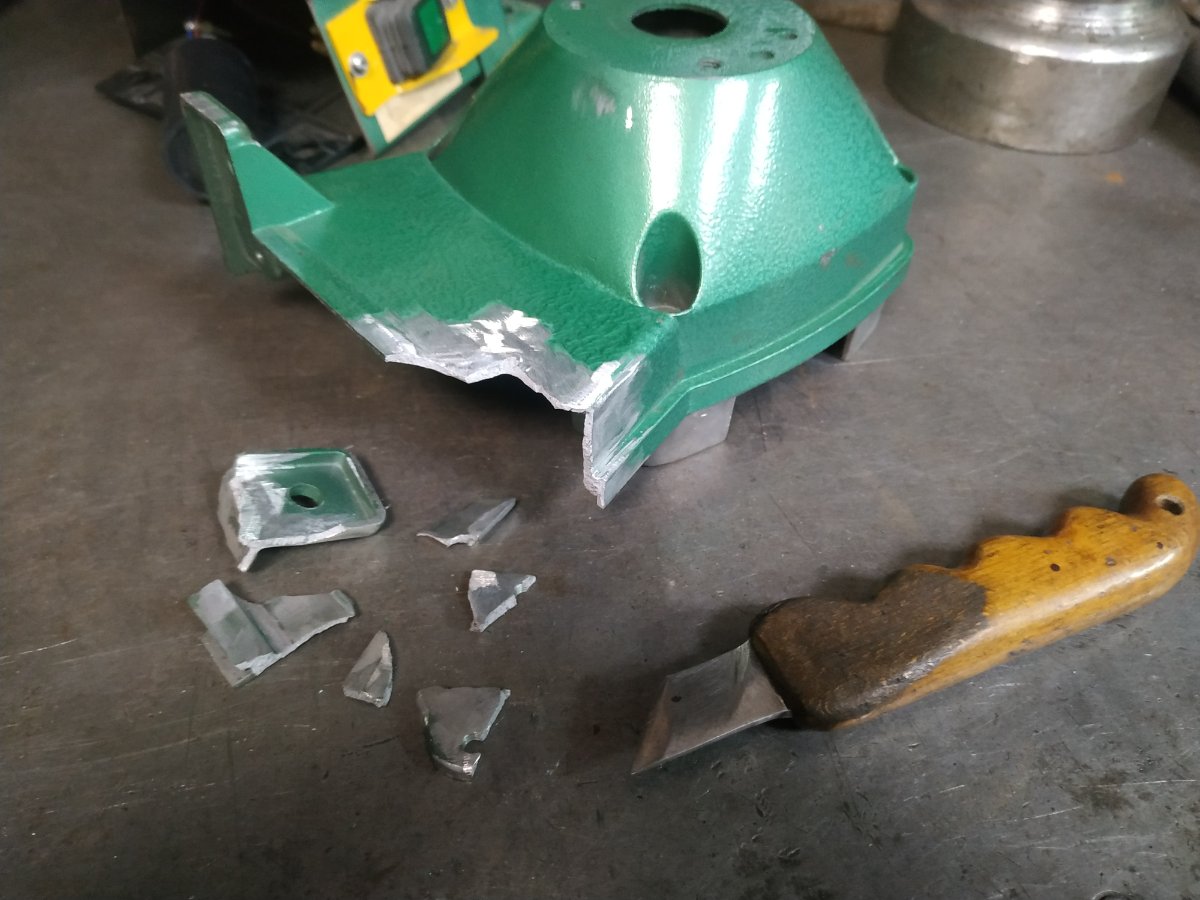
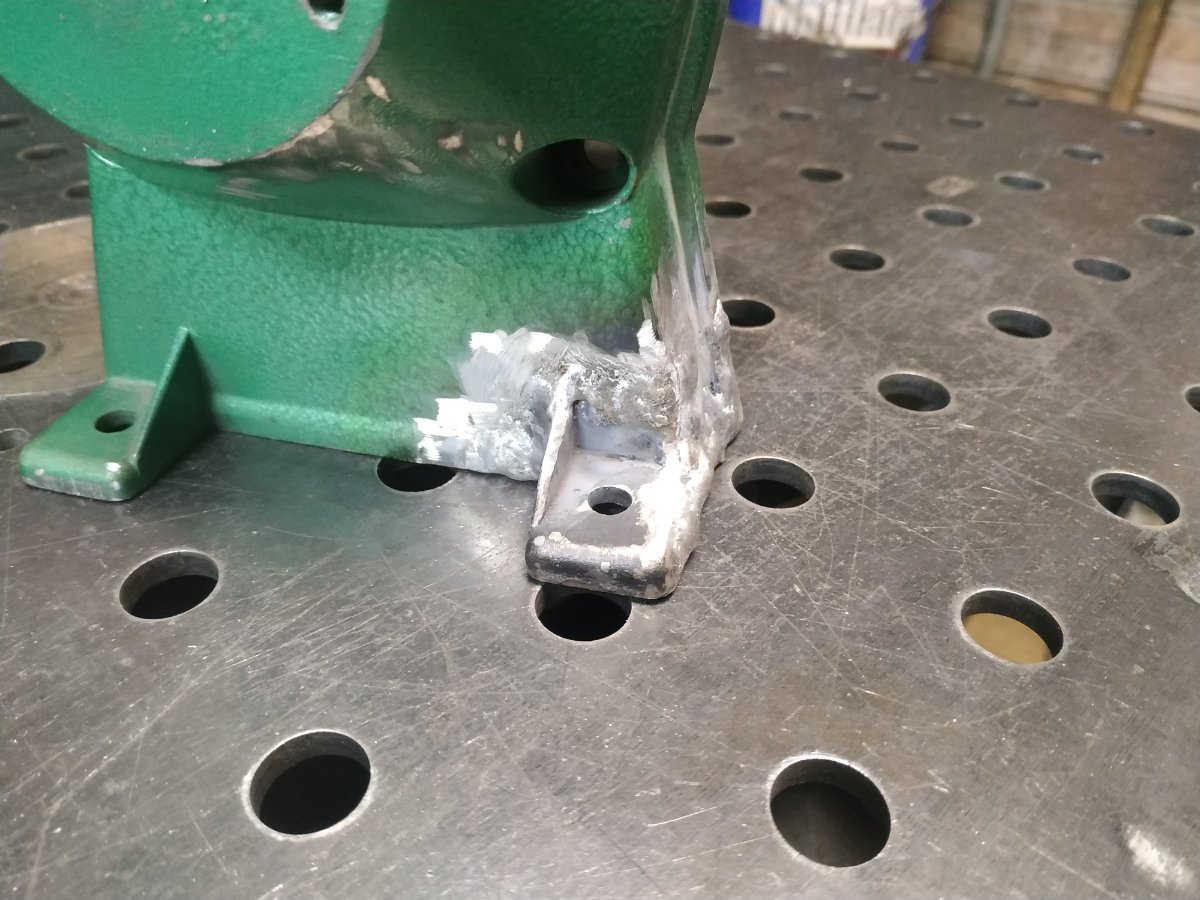
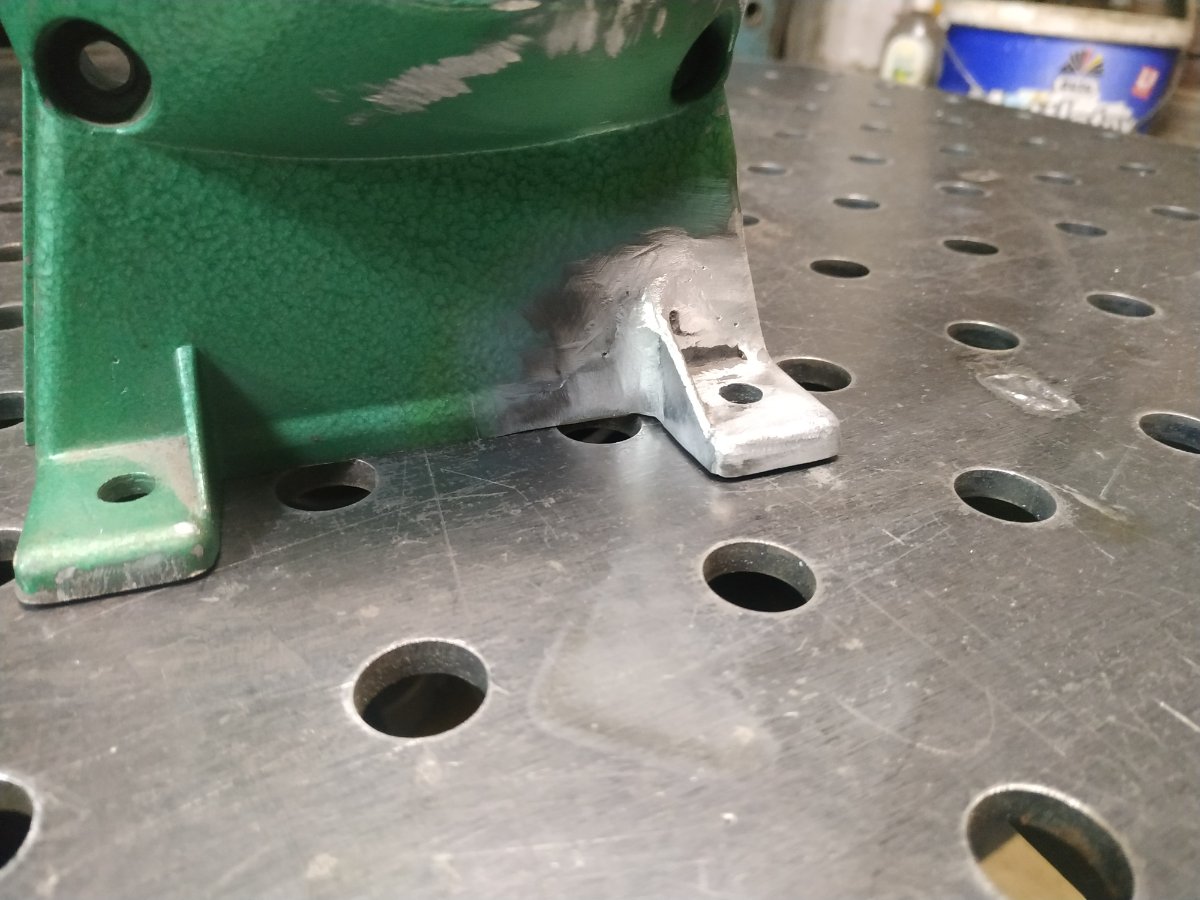
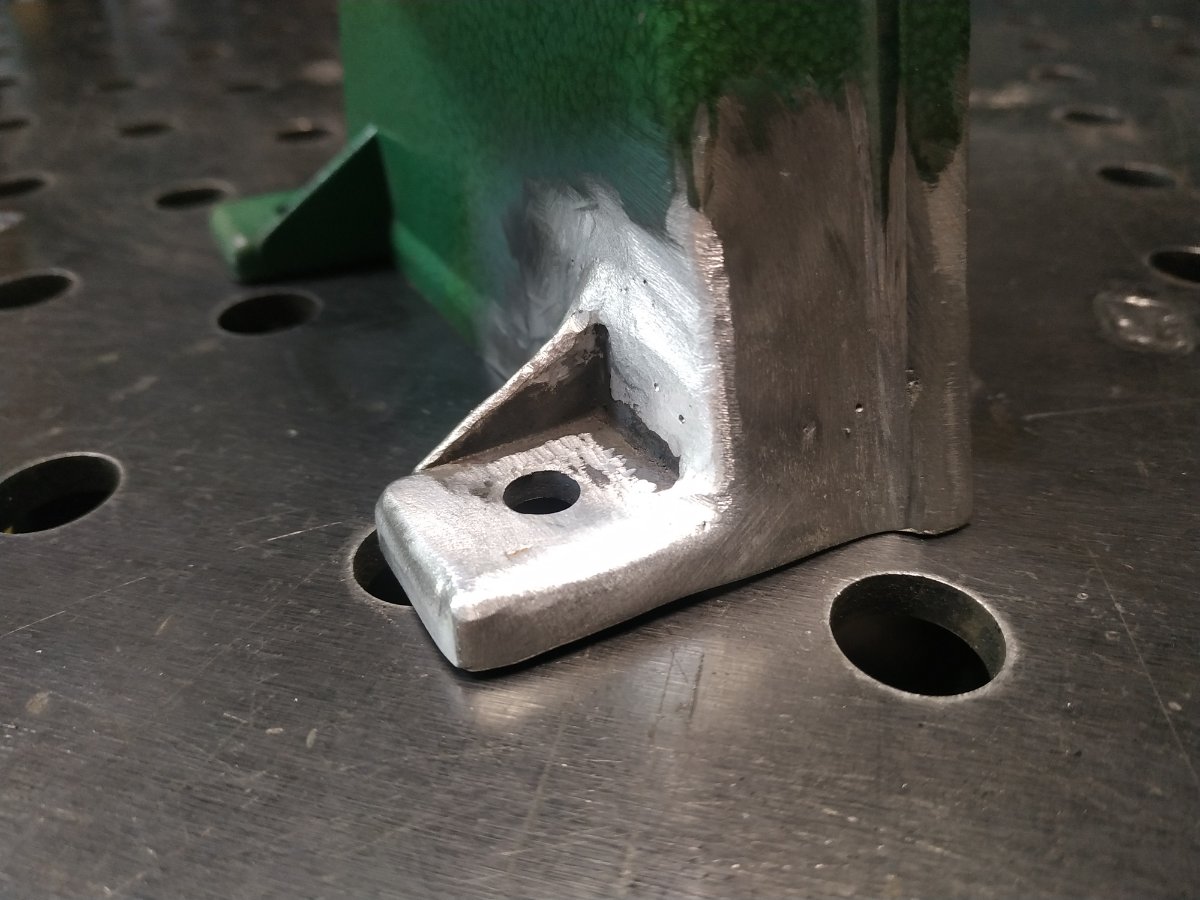
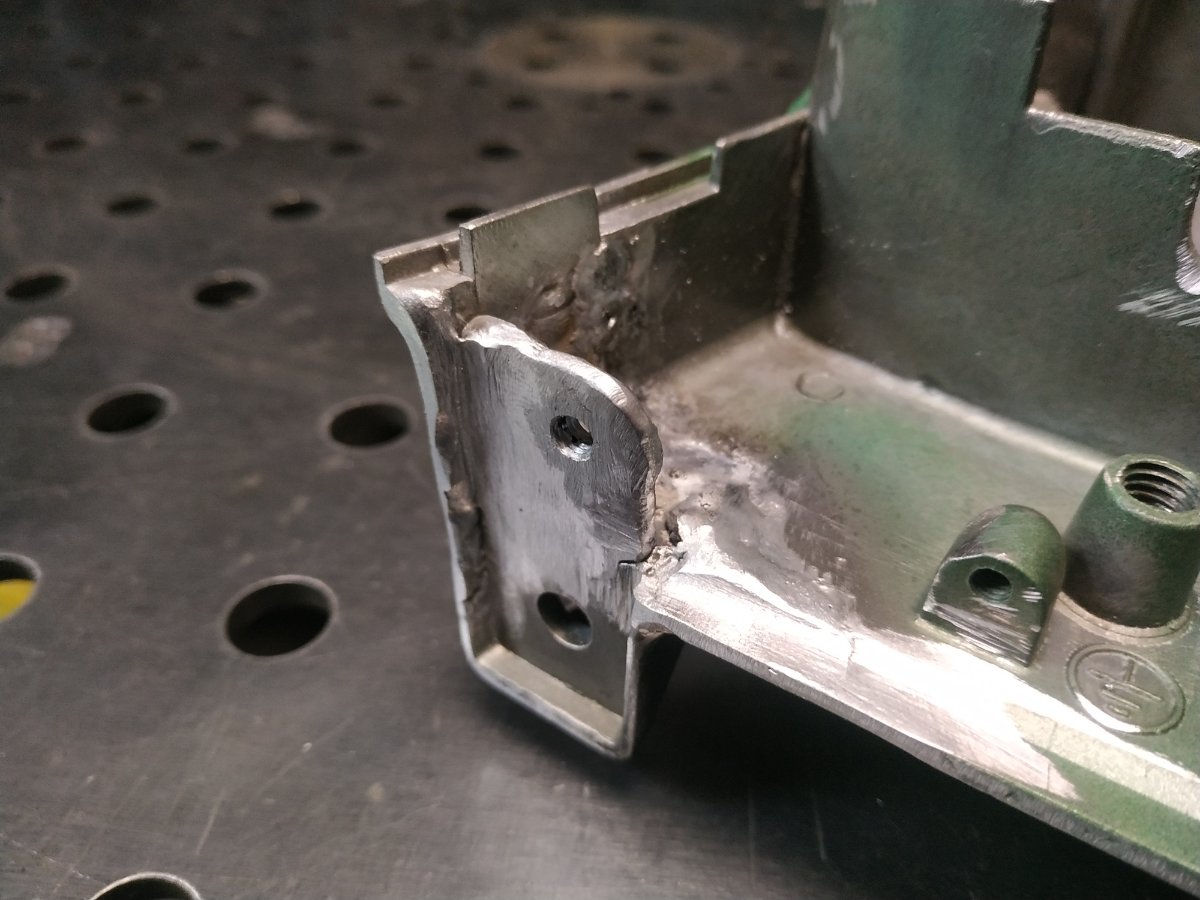
Здравия всем. И так принес начальник поддон от компрессора, ничем не примечателен. Уши обломаны, пару трещин. Беру присадок er4043 начинаю варить и вижу светящиюся зелёным оттенком дугу, меняю присадок на er5356 и дуга вообще привращается в изумрудную. Понимаю что поддон из магниевого сплава, но маркировки так и не нашёл. Кусачиками отламываются наплавленного, а там очень крупное зерно. Присадок для сварки магниевых сплавов мне не купили, решено изготовить из алюминиевого сплава, отверстия будут просверлены по месту.
1 балл
-
Тоже хомутик недавно сделал
1 балл
-
1 балл
-
@selco, тебя наш Друг Бесценный рано конечно записывать в ветераны, но сбрехать тут не дадут. Сколько молодежи (я чур первый) вынянчил ты здесь и на чипе?????? Все верно, очень много! И вот что самое главное, мне иной раз просто лень, или некогда помочь 100% ответом, страждущим. А когда созреваю, то уже все чётко расписано, разжевано и в рот положено. И когда ты все успеваешь? А сколько залетных, да «Я», да «всех», а ты легочко, как чуткий психолог, даёшь обмудку этому то, о чем он даже не мечтал! Валерий, дай Господи тебе долгих и плодотворных лет жизни!!!!!1 балл
-
Пенсионеры - ветераны когда то были молодыми и творили чудеса и удивляли мир . https://www.youtube.com/watch?time_continue=1532&v=f7W60TG8g981 балл
-
@morgmail, Геннадий .1 балл
-
Мой "дед" - сосед по гаражу, друг и наставник, человек, рожденный с держаком/горелкой в руках - дядя Коля, он же Папа... 75 лет (продолжает трудиться!!!), вся сознательная жизнь связана со сваркой - атомные, ГЭС, ГРЭС, газо- и нефтепроводы, начальник сварочной лаборатории ЦентрЭнергоМонтажа, главный сварщик Минэнерго и проч. и проч....
1 балл