Лидеры
Популярный контент
Показан контент с высокой репутацией 25.04.2018 в Сообщения
-
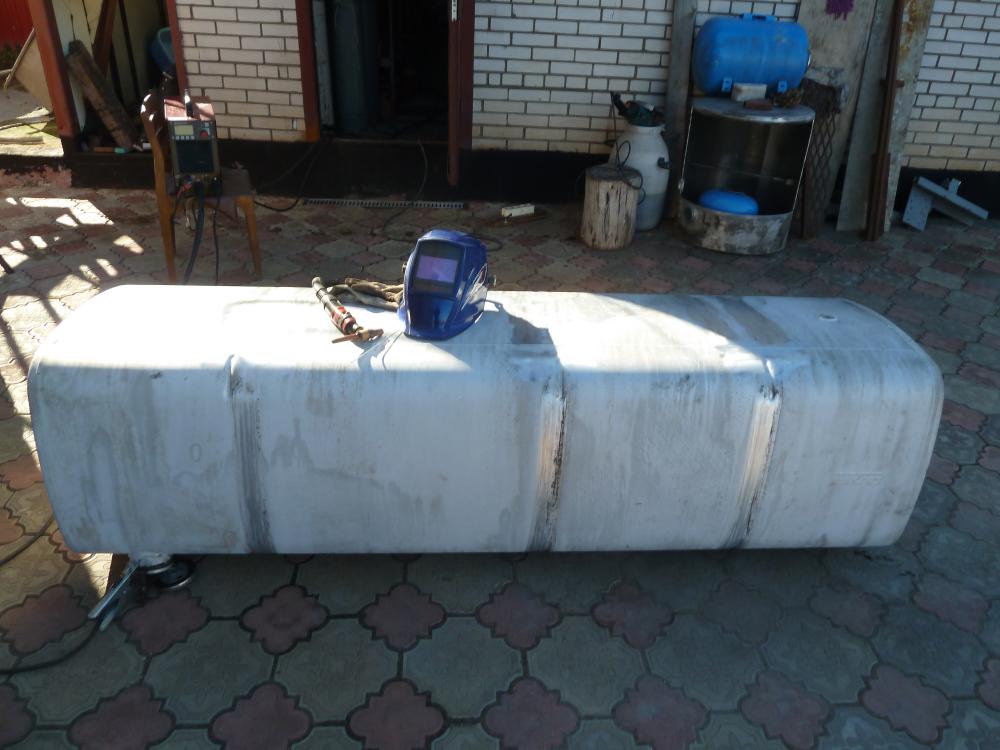
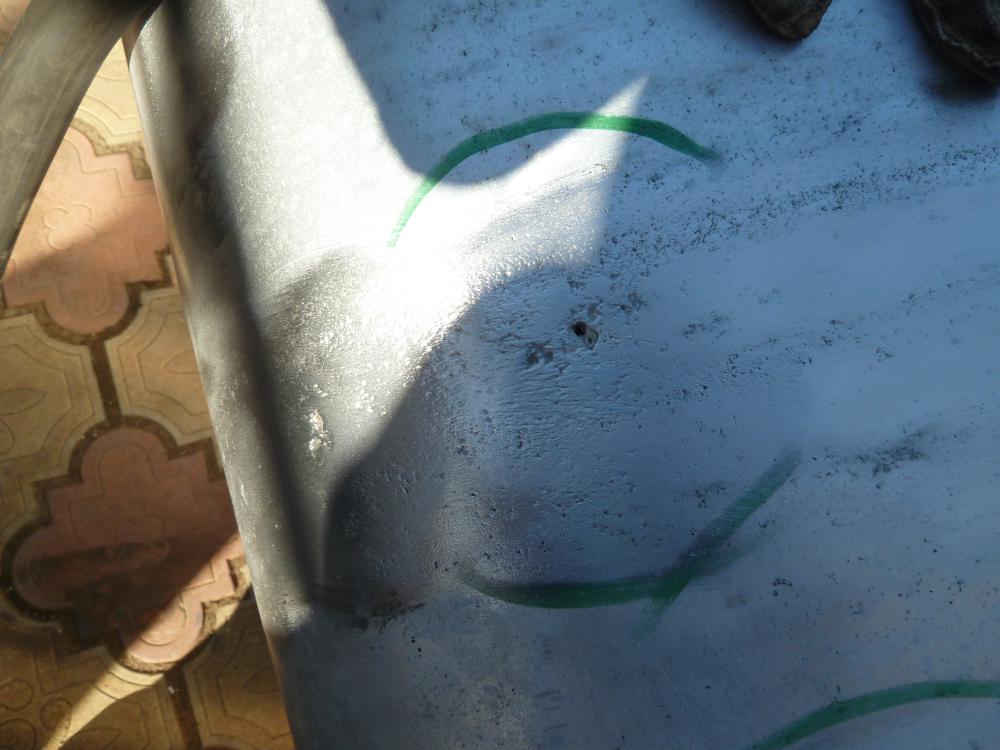
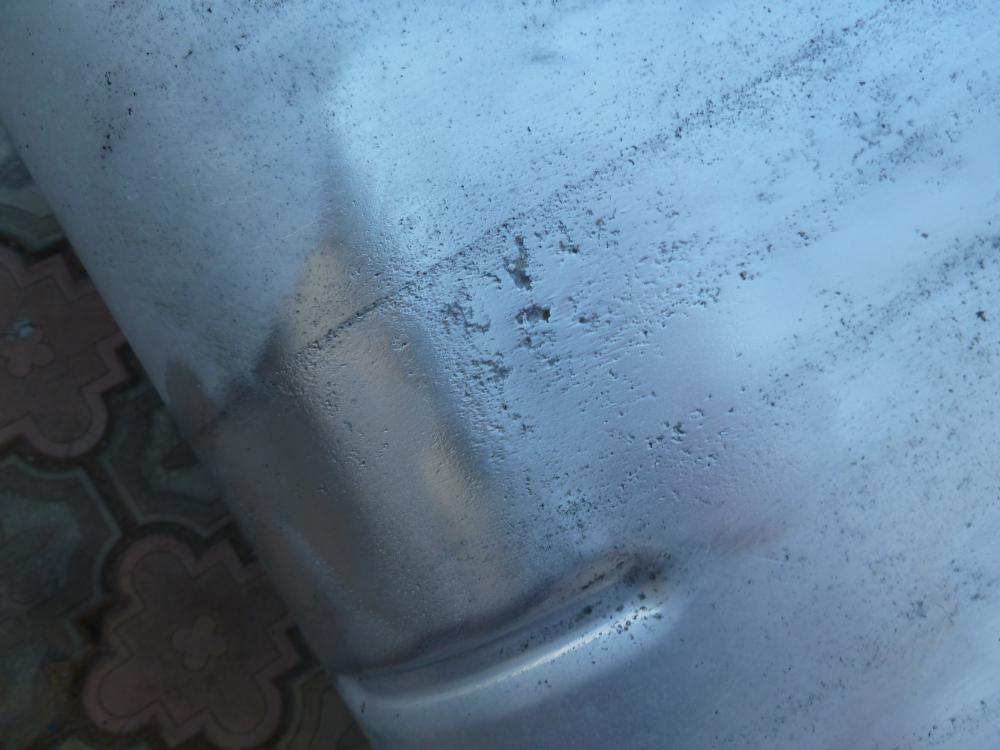
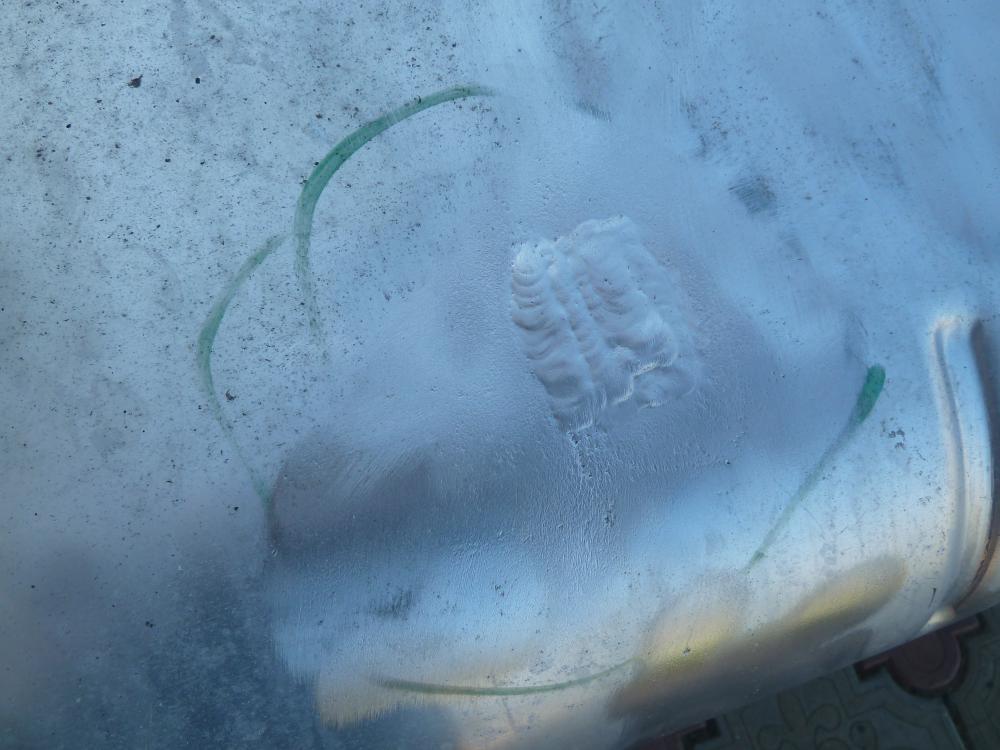
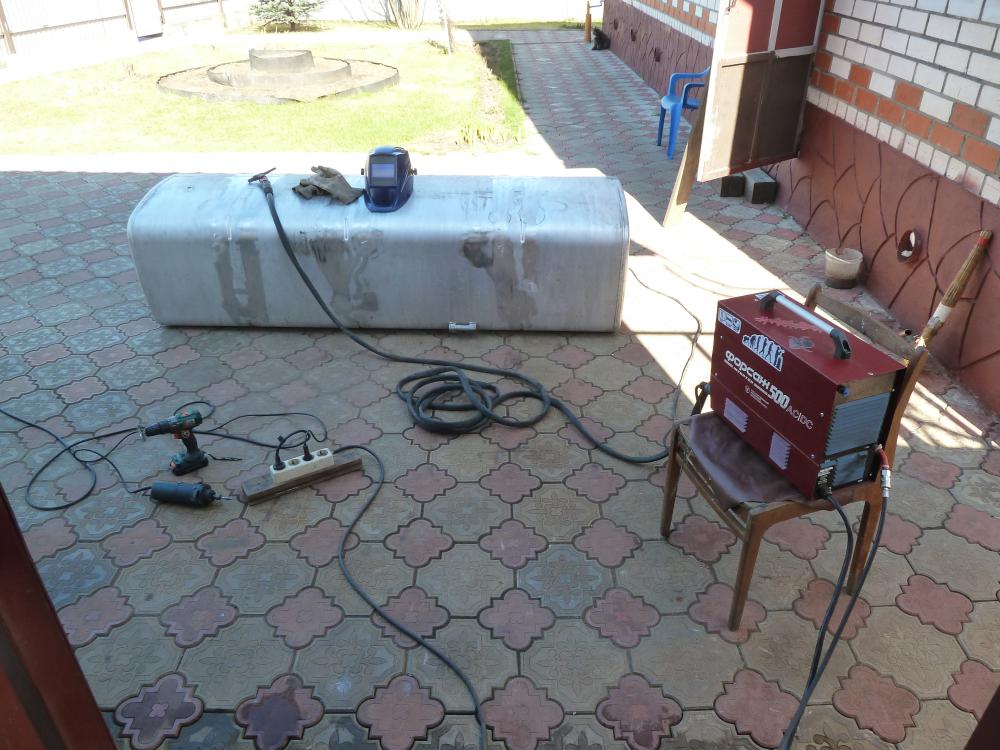
Вчера бак 2года от роду с "потертостями" , ленту при ремонте ослабили а он потек . Гниение под лентами идет и я бы на месте "дальнобойщика" сразу обработал бы эти места и вот только чем и на ум приходит только одно есть лента изолирующая трубы пристает намертво толстая 3мм и прочная , достать можно если захотеть. Ну и сегодня подарок из
 15 баллов
-
Нужно больше пандусов! Здаем сразу два дома, за 10 дней 4 пандуса, полет нормальный.
14 баллов
-
Наплавлял и не раз ножи с гильотинных ножниц, к нам со сторонних организаций частенько привозили. Вот такие http://stanko-prof.ru/files/products/-%D0%BD%D0%BE%D0%B6%D0%B8_3.800x600w.220x220.jpg?b01348f6a9d386ea55be02178468c86b Ни чего особенного, правда долго - каждый нож четыре грани а в комплекте 8-10шт. До сих пор хранятся огарки прутка Р6М5 - натаскал для себя. Иногда чего-нибудь наплавляю, изредка...лезвие топора, зубила, молотка для отбития шлака и т.п..
9 баллов
-
Чего мне читать если я тонны деталей ей наплавил. Шпалоподбойки для ЖД
9 баллов
-
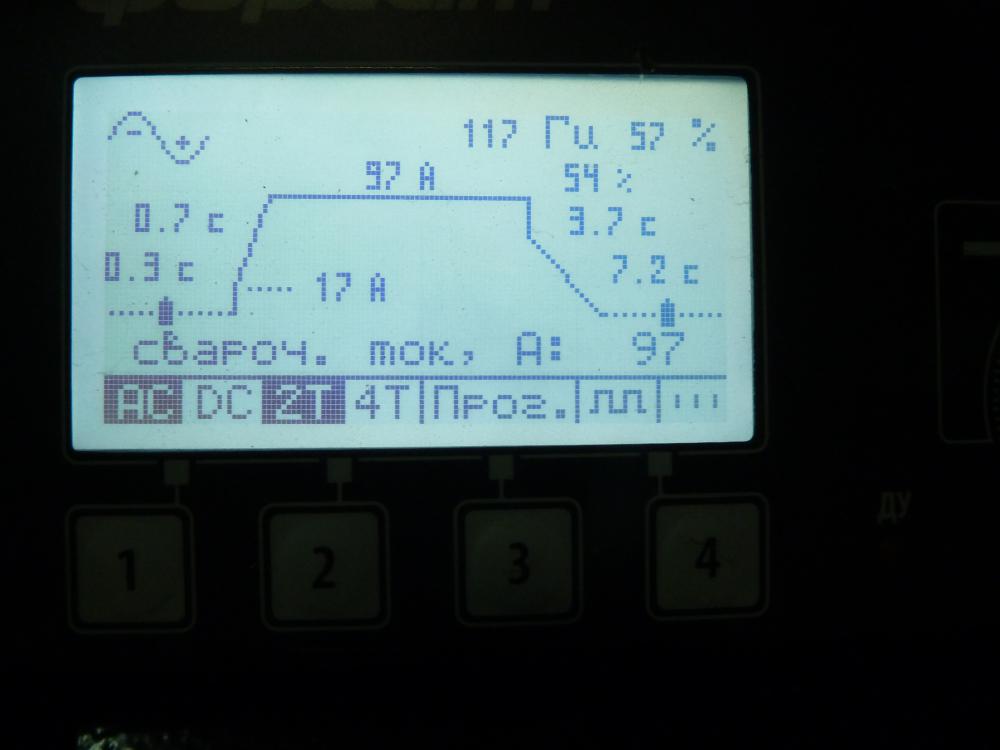
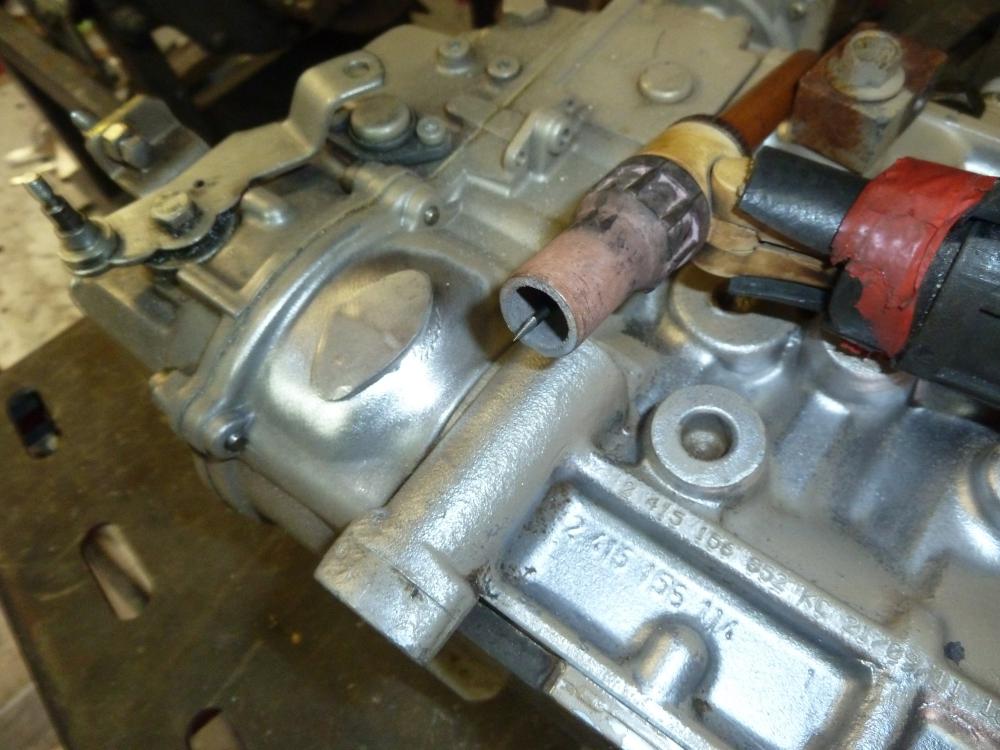
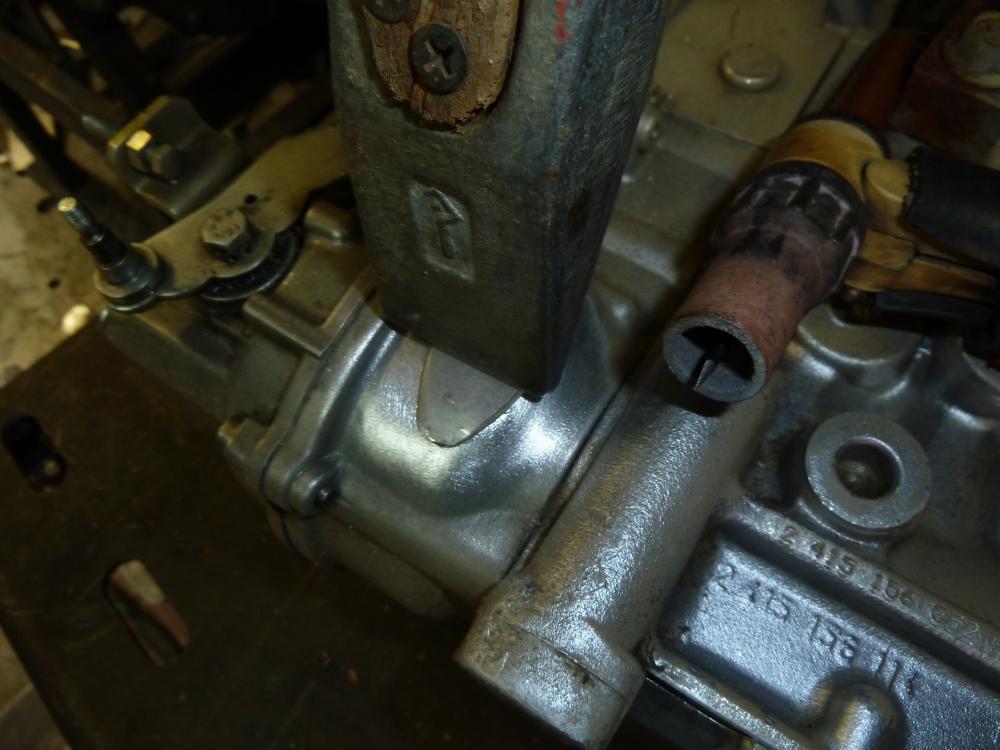
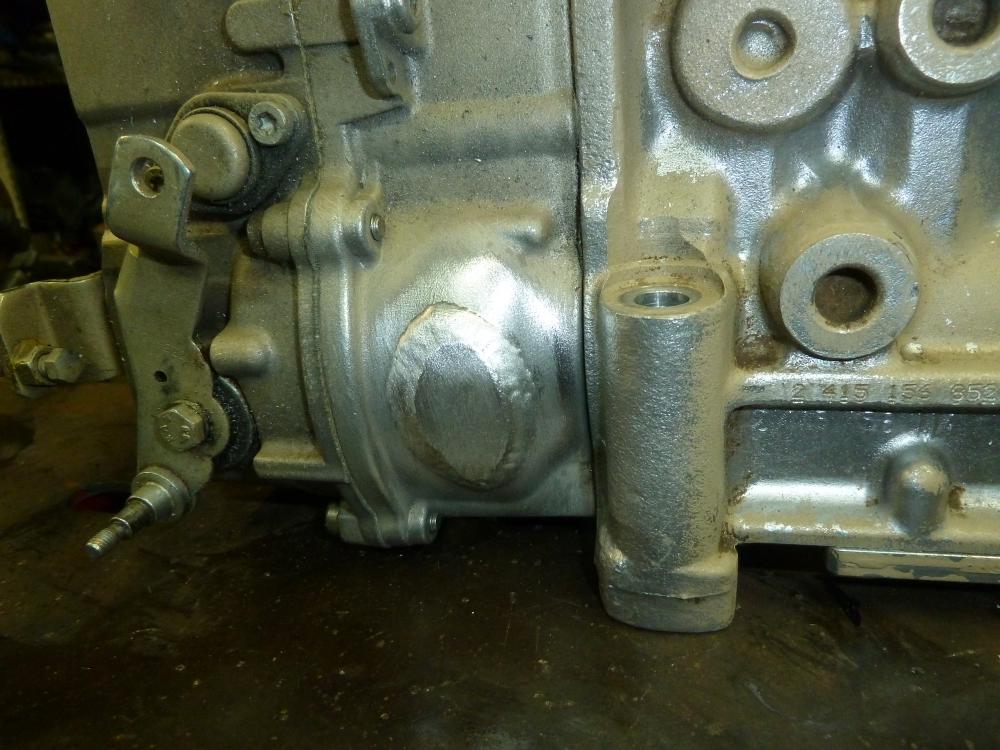
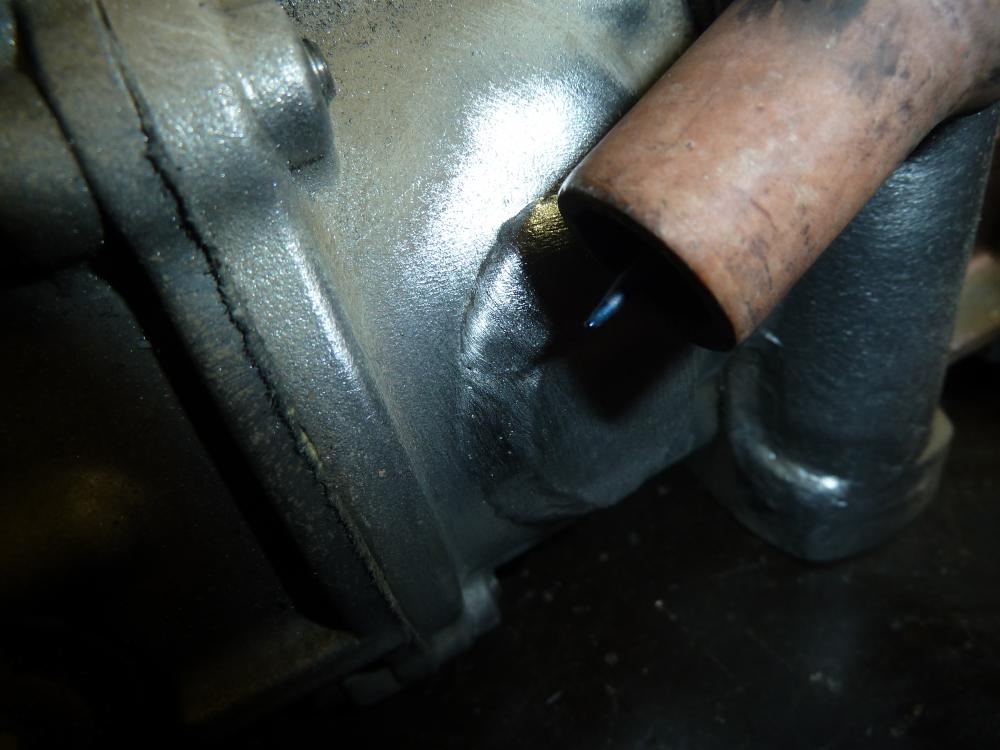
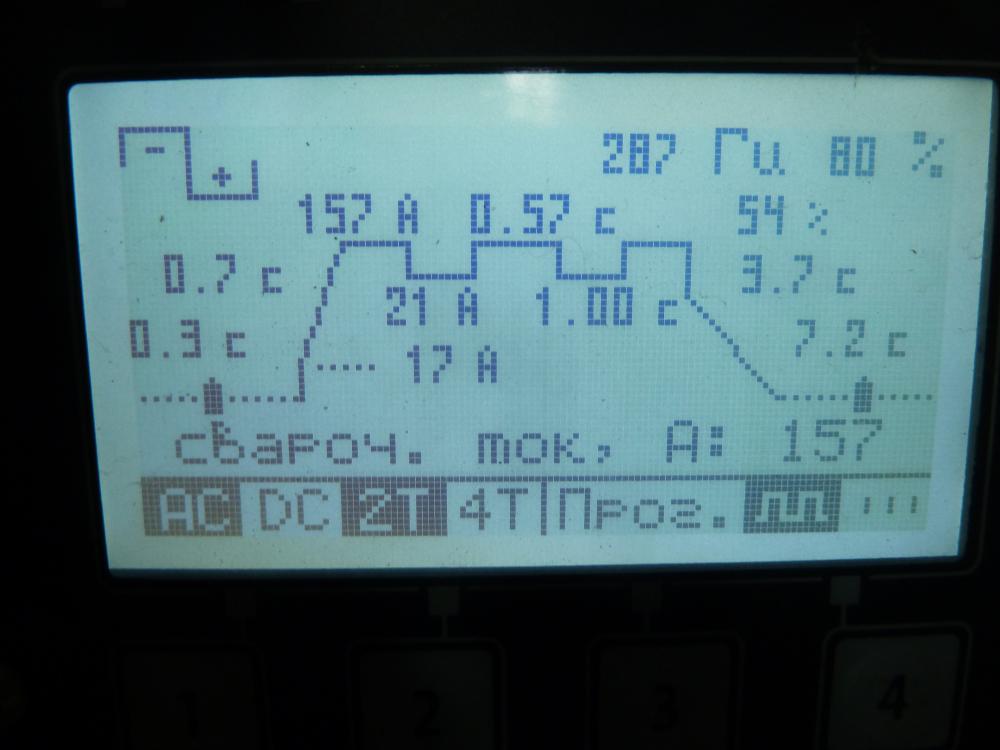
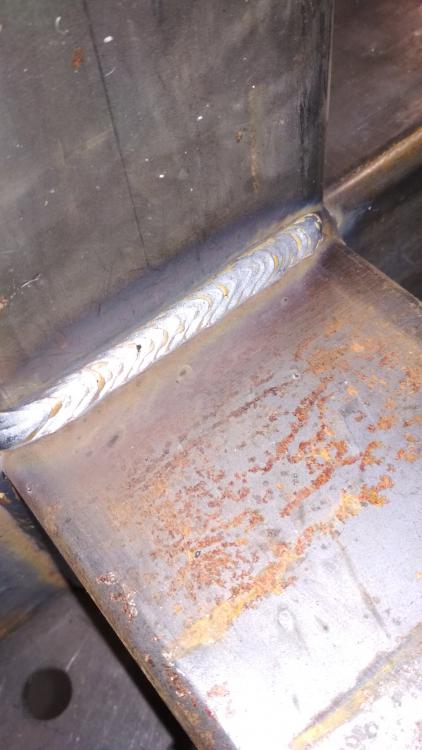
Заплаточка "овал" обварив одну сторону и перекур но после сварки я рядом с прокладкой потрогал рукой и в принципе можно было "терпеть" то есть слюна бы не отскочила. Ну и 3мин. перекура и вторая сторона овала и усе готово. P.S. Ну и теперь поговорим немного о тепловложении и все упирается а аппарат и не обязательно Форсаж и это еще один пример кто выбирает аппарат и часто слышу а зачем мне импульс или частота в 300гц без ограничений по току и тут где то читал а зачем на большом токе высокая частота и т.д. И вот если бы не было таковой частоты , корректно работающего баланса , и т.д . , то уверен что прокладка бы подгорела и это полбеды а вот поводки это уже серьезнее. Вот почему всегда показываю дисплей и на каких режимах работал да и электрод показываю он в данном случае 1,6мм WZ8 (белый) и по нему все видно, изучайте , делайте выводы .6 баллов
-
Очень грамотное определение, только в материаловедении я такого чот не нашёл. Не могли бы вы разъяснить в чём это выражается, или не делать таких "грамотных" заявлений. А вот к этим темам я вам советую не прикасаться от слова ваабще.Подобные дискуссии у нас ведутся, конечно, все мы нормальные мужики. Но только в закрытом разделе. Вход только по пропускам.6 баллов
-
Зачем наплавлять то , и растачиваем и прессуем втулку и по торцам прихватки,, и опосля чистовая расточка под подшипник. Без станка не как и наварите и тоже станок понадобится растачивать но не известно и может отбелить чугун и тогда и станок может не справится и по сему завтулить лучший вариант.5 баллов
-
Профильная труба, ст3, invermig500 под конец рабочего дня руки трясутся)))
4 балла
-
Во приспичило! Сразу на всех форумах народ трясёт .4 балла
-
@Фунтик, в этом мне свезло. Я в эти стародавние времена ещё электронщиком был. А когда до врезок дело дошло, уже шаровые появились.4 балла
-
@The_Immortal, я Вам уже на чипе ответил.3 балла
-
@mihasik,Ну а чего стесняться ,поделитесь своим опытом ,если не жалко.Про сталь Р6М5 вы так зря.3 балла
-
Встретились два добродетеля.3 балла
-
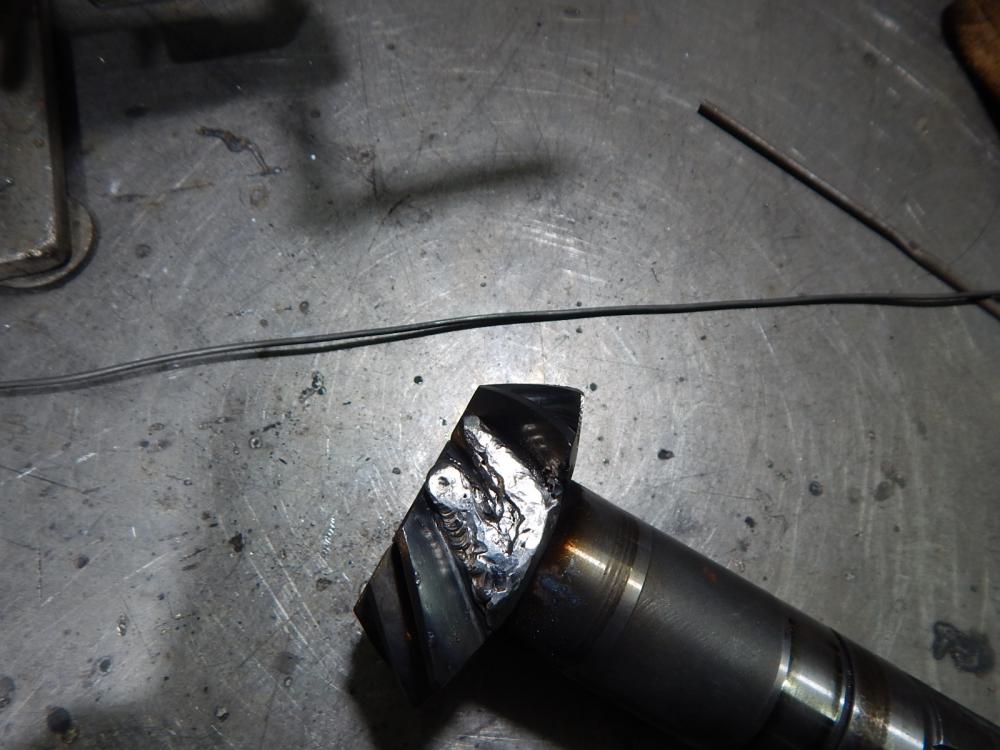
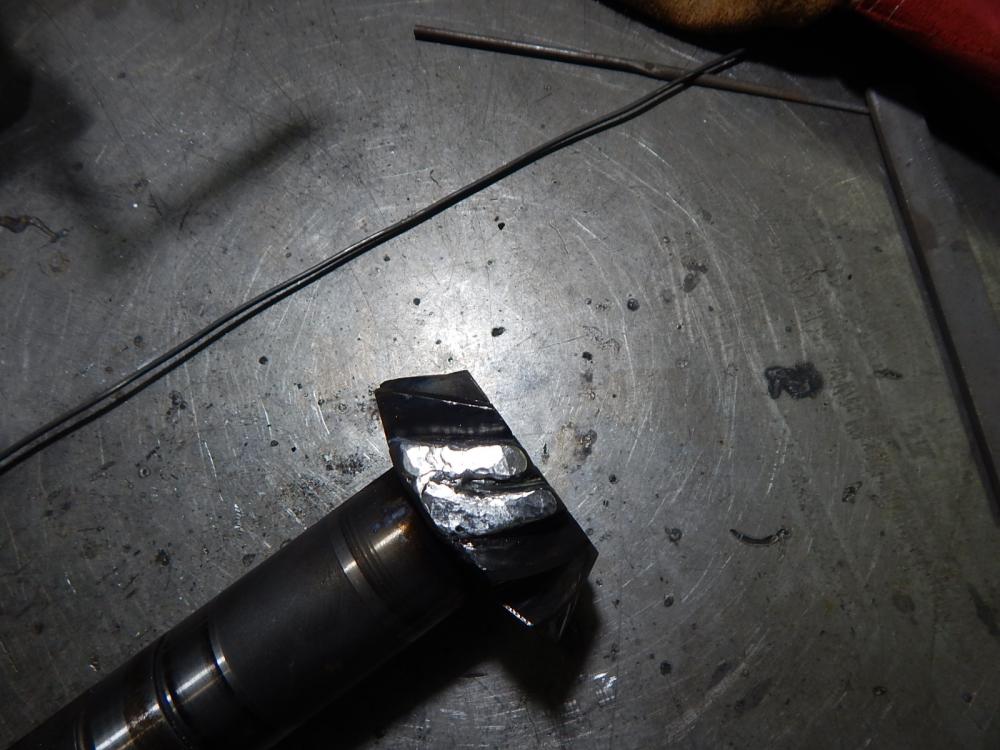
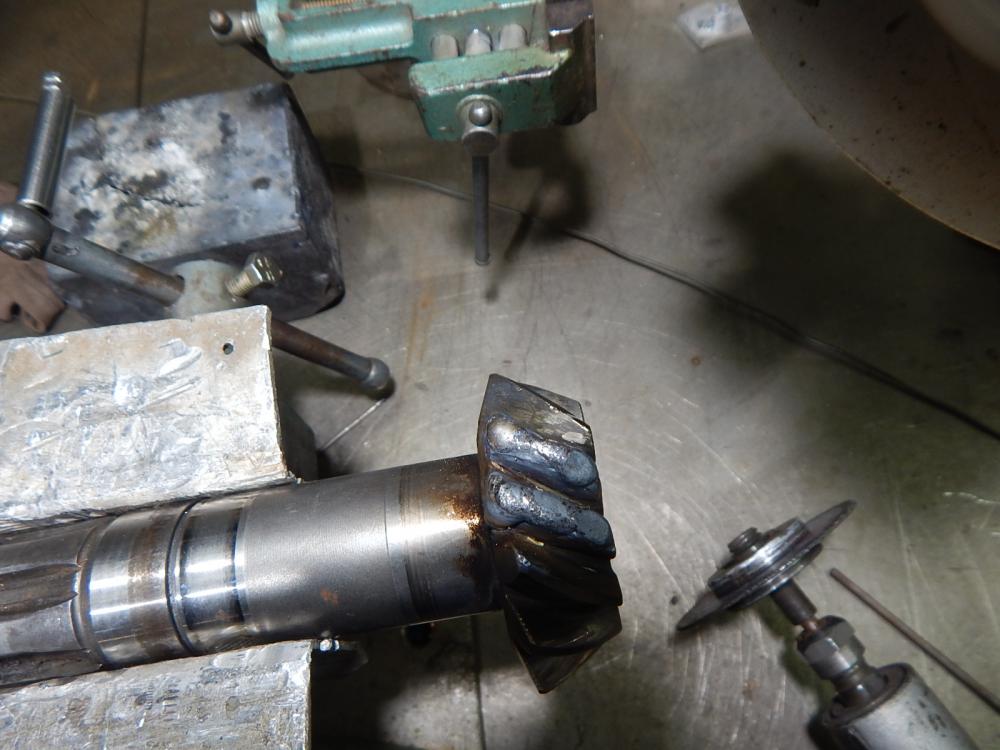
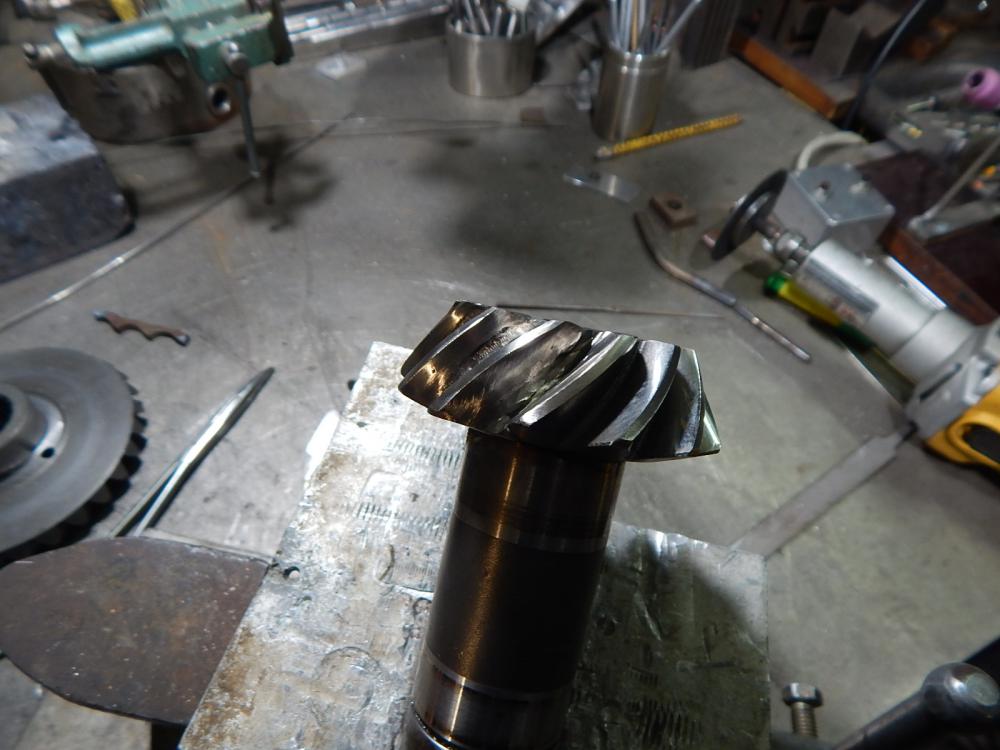
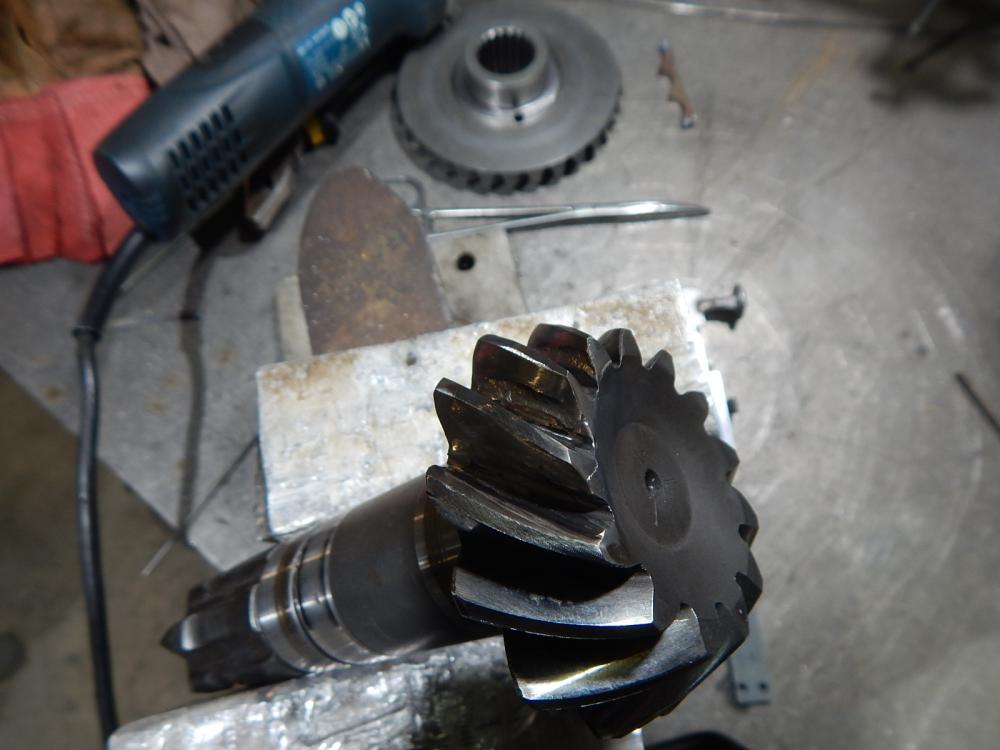
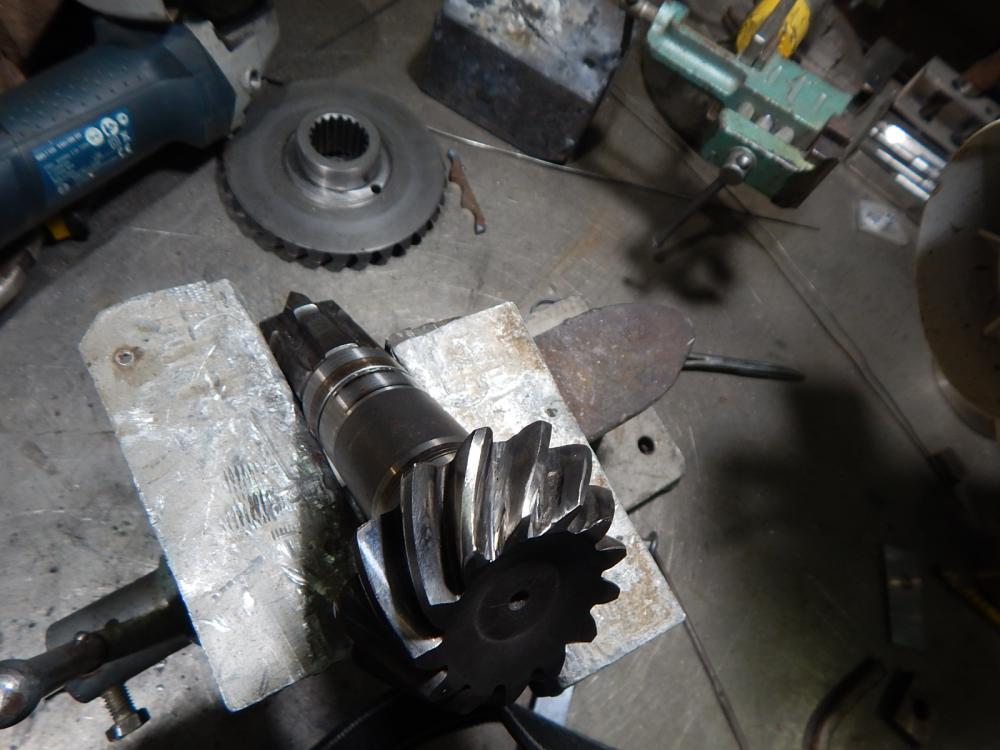
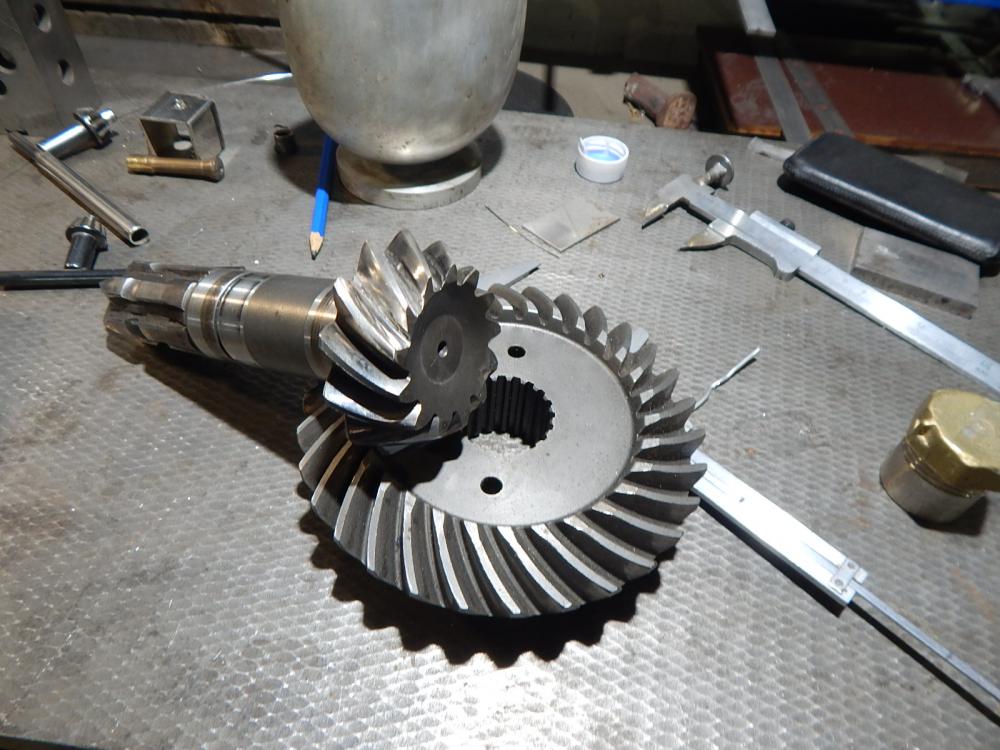
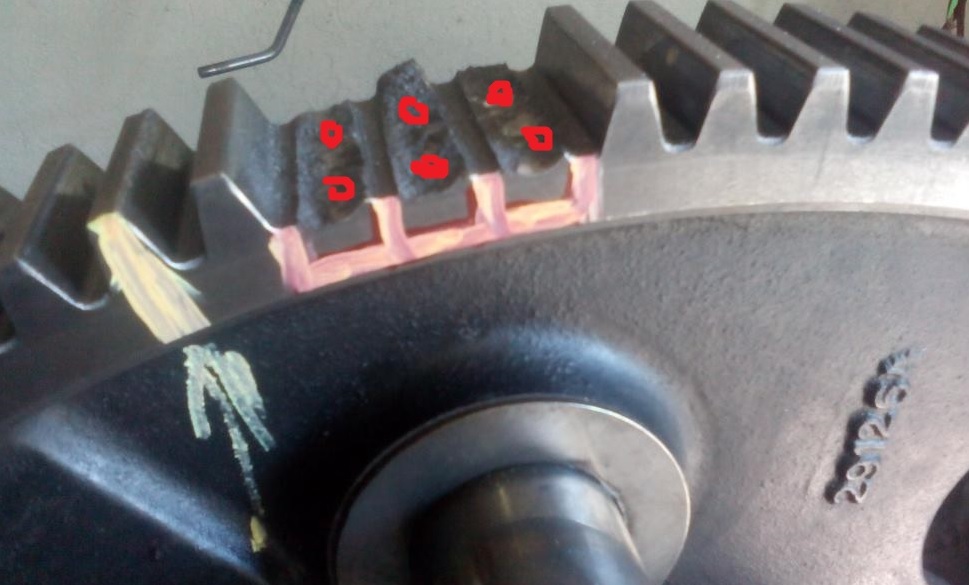
Шестерня редуктора японского трактора 96 г. выпуска. Во Владивостоке пытались заказать,но.. ,Местные наотрез отказались делать новую деталь ..последний шанс - попытаться наварить.Деталь интересна:закалка объемная с низким отпуском,что странно для шестерен.Твердость где-то 53-56 по Роквеллу. Вариться тяжело.Буфер никелевый,перекрытие 316.Хорошее уплотнение проковкой и наварка Р6М5. Подгонял часов пять,но,в общем-то,получилось,главное,чтобы приработка прошла нормально.
3 балла
-
Игорь, я абсолютно согласен! Я лишь о том, что если травление газа - единственная проблема...2 балла
-
вместе с ответной частью. Там конус и резиновый уплотнитель очень плотно прилегает. Такое соединение герметичное и не требует силовой фиксации. У китайцев тоже такое видел. Но не так выполнено... ну как в жигулях пластик и в мерседесе... Ну чувствуется и все тут. Хотя выполнено жизнеспособным. И пойду-ка я домой... А то еще что попросите
2 балла
-
@selco,я когда кондейные трубки отдаю клиенту,то тоже говорю,что бы обработал краской,хотя вряд ли будут морочиться,но как бэ даю понять,что не хапуга и переживаю за последующую эксплуатацию.2 балла
-
Реставрировал я такое. Втулил. Токарный станок под такую работу не пойдёт. Тут инструментальный или широкоуниверсальный фрезерный станок пойдёт, с расточной головкой и комплектом инструмента. Можно и горизонтально - расточной, но это еще большая редкость. А саму втулку можно и на токарном выпилить. @BAN, Посмотрите, может увидите станок с фамилией 1А95. Они еще встречаются живые. Его одного хватит такое восстанавливать. И еще один нюанс - мне когда то приносили подобные рычаги растачивать под распространённые у нас игольчатые подшипники - у них наружная обойма большего диаметра. Может и втулку не надо ставить будет, если отечественный подшипник туда ставить.2 балла
-
Да уж,нагрузили человека).Началось все с кабелей,а конца края не видать,он такими темпами не скоро за держак возьмется))).Кстати держак то у него наверняка комплектный,да и масса наверное тоже.В общем тоже все под замену).2 балла
-
Да конечно и интерес .2 балла
-
@selco,Спасибо за совет! Так и сделал, точнее в процессе, проблема в отсутствии так сказать наличия квалифицированных токарей фрезеровщиков, целый день пробегал по всяким конторам где есть хоть что-то напоминающее токарно фрезерное оборудование. Теперь всерьёз подумываю о хорошем станке, чтобы учиться самому. Ещё раз спасибо!
2 балла
-
Да все правильно. Но лично мне приятно, когда с утра открываешь вентиль, а там даже пшшш нет, т.е. сколько было столько и осталось. Но и потом когда все плотно, то мозг не морщишь дополнительно, а почему шов не такой, а почему алюминий черный и т.д. Хотя бы тут не думать. Мне нравятся штуцера применяемые нашими (поставщиками) австрийцами. Они под резьбу, но на кончике резиновое колечко. И ни надо ни каких ключей и т.п., от руки закрутил без натуга и все держится. Шланги они применяют силиконовые черные не прозрачные армированные. И в мороз они гнуться но конечно не так как хотелось бы. Но они мягче чем прозрачные. НО!!! Когда дашь более 5-6 Атм, то его раздувает Т.е. под воздух их уже нельзя использовать Если надо штуцерок фото, то скажите, сделаю...2 балла
-
После баллона везде такие мизерные объёмы, что запариваться с утечками в течение нескольких часов (если не с целью убрать подсосы воздуха) смысла нет. Мы же не синильную кислоту гоним по трубам....2 балла
-
Правильно делает.2 балла
-
@misha88, некогда пока, толщины серьезные варим, малыш пока курит!2 балла
-
Что то все тихо! Как аппарат как ощущения?2 балла
-
Зачем так извращаться, есть прутки "сырые" я такими на заводе год детали наплавлял. Закаливаются при остывании на воздухе а в "сыром" состоянии пруток мягкий как Ст3. http://hab.bvb-alyans.ru/metallCatalog%2F832%2Fpage%2F0%2Fmarka%2FР6М5%2Fgost%2F%20%2Fs1%2F0%2Fs2%2F0%2Fs3%2F0%2F?_openstat=ZGlyZWN0LnlhbmRleC5ydTsyODg1MTUxNDs0NTM2MDU3NTk5O3lhbmRleC5ydTpwcmVtaXVt&yclid=21532536234699804452 балла
-
Данный раздел создан как навигатор по основным темам и представленным аппаратам. Если имеются вопросы вопросы по технике Гроверс (либо аналогичным аппаратам), милости просим сюда. Постараюсь своевременно отвечать. Помощь в ответах только приветствуется, т.к. всего знать невозможно. Так же делитесь какими либо секретами в работе и помогайте друг другу. С ув. Алексей !2 балла
-
Закалка с низким отпуском..забыл добавить.Как оно будет работать - посмотрим.Еще раз повторю:не было другого выбора. Я имею понятие,что такое нарезка,шлифовка,прикатка/притирка зубьев конических зубчатых колес и понимаю сложность этой проблемы,посмотрим,может быть что -нибудь и выйдет . Эти люди обращались даже на вертолетный завод с вопросом - можете изготовить?Можем..комплект по индивидуальному заказу с соответствующей ценой.Сдается,что надо покупать тракторы "Беларус",а не японские...дешевле будет)2 балла
-
2 балла
-
2 балла
-
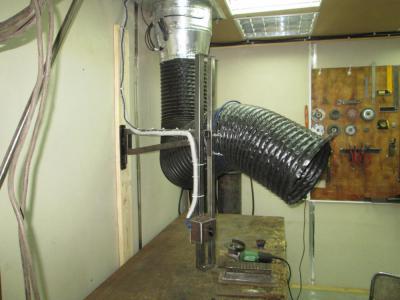
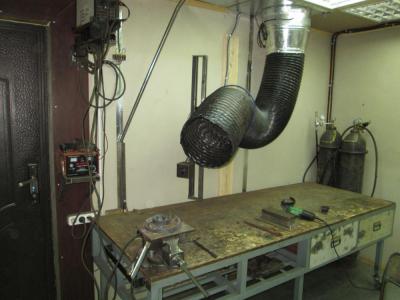
@Павел163, конечно, можно. В этой теме - http://websvarka.ru/talk/topic/8988-ventiliatciia-v-malenkoj-svarochnoj-masterskoj/page-3, я уже выкладывал ход работ. Полезно почитать всю тему. Мое решение не самое лучшее, времянка, потому что сама мастерская времянка Но со своими задачами справляется.
2 балла
-
Техносварка: Советы и ответы в Советы в выборе "Малыш" Grovers.WSME-200 в Обзоры, тесты и отзывы Сварочный полуавтомат GROVERS MIG 200 в Обзоры, тесты и отзывы GROVERS WSME 200 AC/DC PULSED TIG в Обзоры, тесты и отзывы GROVERS WSME 350 AC/DC PULSE сварочный инвертор в Обзоры, тесты и отзывы Инвертор ENERGY MMA ARC 160 в Обзоры, тесты и отзывы Сварочный полуавтомат GROVERS MIG160 в Обзоры, тесты и отзывы Аппарат "Energy" от "Техносварки" в Обзоры, тесты и отзывы GROVERS ARC 160 PFC в Обзоры, тесты и отзывы GROVERS WSME-200 AC/DC PULSED TIG . в Советы в выборе Grovers Multimig 200 PFC Dual Pulse в Обзоры, тесты и отзывы1 балл
-
а реально вообще накрутить даже шаровый кран при 6-8 кг давления ? ) я просто волею судьбы в такую халепу не попадал ))1 балл
-
@Vladim,он необходим?В принципе сложности изготовления этого узла нет,можно и добавить при необходимости.1 балл
-
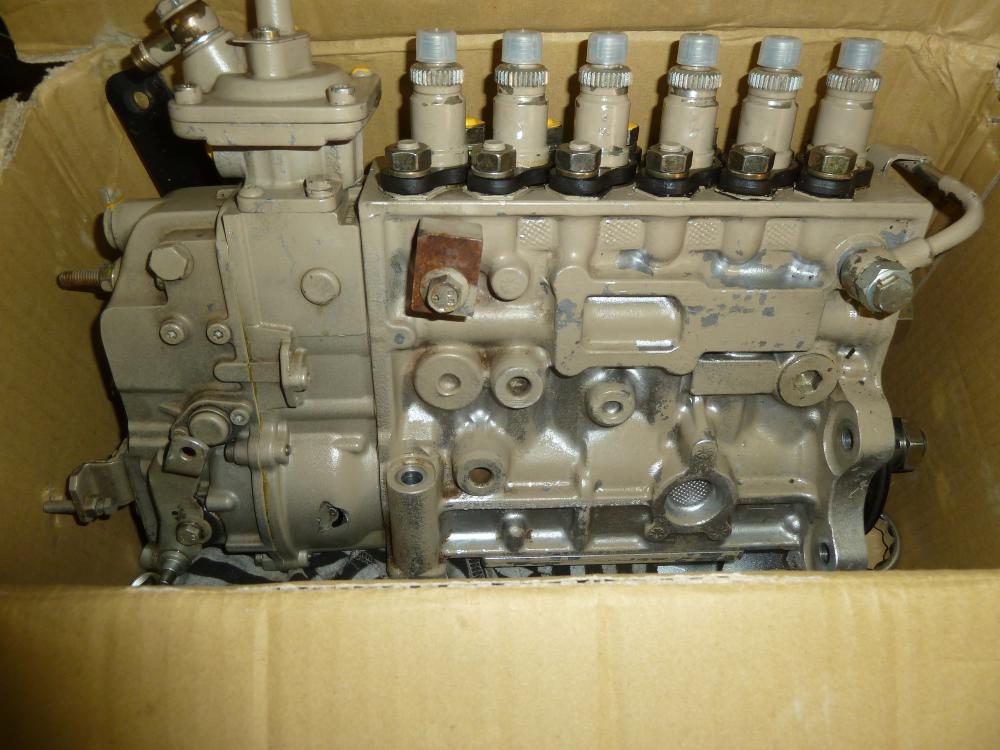
@selco, Я вот смотрю на фото насоса,там даже прокладки от сварки не погорели.Неужто так мало тепла от тиг сварки,или оно так концентрировано, или Вы перерывами варили.1 балл
-
Я бы сказал даже так , они есть но их не допросишься особо токарей такие "замудренные" или лентяи и делать не охота даже за деньги , вот брат жены токарь но я его не прошу так как это почти бесполезно даже за деньги и легче до Электростали докатить. Не при СССР токаря другие были , бывает принесешь он свою деталь снимает не доделанную и говоришь ему доделал бы а потом мое и придется тебе выставлять свою заново ,,, на что ответ не твоя забота и приходи через час за своим.1 балл
-
С чего Вы взяли, что "прощай гарантия" Это ещё большой вопрос, где гарантия реальней - в мелком захолустном магазине или в серьёзном интернет магазине. Если хотите с железобетонной гарантией - http://grovers.ru/catalog_grovers/MIG-MAG-svarka/mig-200-energy/вот Вам Гроверс. По поводу их сервиса, даже объяснять не буду, весь форум подтвердит. Как альтернатива - http://www.welding-russia.ru/catalog.html?itemid=16335, магазин проверенный. можете его ещё в Сварыче глянуть. А китайскую технику от мутных продаванов типа Ресанты покупать не рекомендую. Сварог и Гроверс - тоже китайские, но известно, кто и для кого их делает. По поводу Авроры, не худший выбор, но тогда уж лучше двухсотку берите. Разница в цене не велика, а запас по току не помешает.1 балл
-
Обалдеть,я тоже много разных шестерён востанавливал но это обычно были прямозубые(типа поворотного круга в грейдере или колоны гидроманипуляторов)а тут планитарка.Да уж,не оскудела земля русская талантами1 балл
-
А ещё лягухи по щелям попрятавши сидят,как массу на трубу повесишь то они вылезают и вытягиваются.Тащются1 балл
-
Из латуни. Если это для ацетилена, медь использовать категорически нельзя. Только латунь с содержанием меди не выше 59%, если цифру не путаю. Ацетилен с медью образует гремучее соединение - ацетиленид меди. Со всеми вытекающими последствиями. А паяется без проблем.1 балл
-
@Ganimed, какая гадость, это ваша заливная рыба . Не любил я врезки, вечно в сырости и грязюке делать надо.1 балл
-
Ага , по телефону )) Как вчера с этой вырезкой : надо сделать врезку для полива на территории больницы , труба под давлением , отключать нельзя . Я грю а если чугун ? Что дальше ? Ну поедете на месте разберётесь , придумаете что-то . Ну повезло , стальная оказалась . Иначе пришлось-бы изобретать хомут со сгоном . Задолбало , ещё неделя и хватит1 балл
-
@Hlorofos, данное стремление производителя вполне понятно, сам встречал такое, стоит форсаж трехсотый, а варят сундуком, на вопрос почему, ответ - долго настраивать и сложно Но в то же время в чем проблема сделать и вашим и нашим? Есть же выбор между отображением в процентах и амперах, есть выбор формы полуволны и режим авто и т.д., на мой вкус так должно быть со всеми параметрами. @selco Валерий, я после смены панельки, прежде чем что-то жмякать-сверкать, пролистал все пункты меню и подменю тоже. Проблем с поджигом при этом не было, даже наоборот вроде чуточку уверенней стал, но это на толстом материале. Как будет на тонком еще не пробовал. ПыСы забыл упомянуть, постгаз при неудачном поджиге на горячем электроде не отрубает как форсаж. @selco, С кошками трудно, заготовки габаритные и мягко говоря не бюджетные, пульс обязательно буду обкатывать. В этот раз просто некогда было, с линейным бы режимом и нововведениями разобраться, потому пошел проверенным путем и не мучался вовсе, просто корень требует внимательности и предельной концентрации, остальное уже на расслабоне Это было по сути первое боевое применение Евы, притом с горящими сра сроками, всё расковыряю постепенно1 балл
-
Как это не делать и делайте все будет работать. В общем основания поломанных зубьев ровняем (как стоматолог) сверлим нарезаем резьбу ( по фото не определить ширину шестерни и зуба и диаметр сверления и количество сверлений по шестерне в разумных пределах ) и закручиваем штифты на высоту зуда ну и обвариваем и тут от чугуна зависит или через панч или через нерж ( Точмаш23 думаю подскажет конкретнее) ну и далее сформируем зуб и думаю обычная СВ08Г2С пойдет.
1 балл
-
в этом мире что-то не так. кто сразу не понял-
1 балл
-
@Глобул, в том, что та же нержа себя ведет точно так же, как и при ТИГ сварке, а мы давно импульс используем при работе с ней, ведь так? В двойном пульсе тоже самое, нагрев, пауза чередуются, тепла меньше в металл идет. Есть разница? Первое фото одиночный пульс, второе двойной. Токи одинаковы. .
1 балл
-
Ага. И каждый раз после некоторого времени сердечник проволоки становится плохим. Тут факторов море. Вплоть до того, что теплоотвод больше в этом месте, т.к. кондуктор прижимает. Тут недавно клещи Тесna 3322Е запускал, так на ровной поверхности чётко сваривали, а на детале не хотели. Оказалось, что изгиб на детали даёт микрозазор на плоскости в доли миллиметра, а изогнутая часть работает как усилитель. Прижим полностью невозможен. Провара нет. Вам нужно проверять не один раз все факторы, следить, что и как влияет и вычислять проблему. Только так она будет решена. Никто тут Вам не поможет. Такие проблемы сугубо индивидуальны чаще всего.1 балл
-
Я один из них. Главное желание, нужно любить свою работу. АВН уже всё правильно сказал -1 балл