Luckystorm
-
Постов
775 -
Зарегистрирован
-
Посещение
-
Победитель дней
40
1 Подписчик

Посетители профиля
21 309 просмотров профиля



Достижения Luckystorm


-
 Случайно уснул в очках и во сне сломал пластиковую оправу, можно ли ее починить? Хочется попробовать "подварить" их и оставить как супер резервные, выкидывать немного жалко как это лучше сделать?

-
А теперь шлифуем лепестком, правим пластину и начинаем заново
-
Такой аппарат прям как с видео не видел, какой-то он слишком нишевый, но покупатель уверен найдется. Кто-нибудь кто системные блоки для ПК кастомные создает такое бы возможно купил. Мой самый первый лазер, который отгрузил клиенту на 1,0 квт, стоил для них 2.1кк. сейчас же эту модель новую со склада реально взять за 450 тысяч. Аналоги без бренда такой установки на Авито по 300 тысяч идут. И такое падение цены лет за 5-6 произошло, что весьма неплохо с точки зрения развития и безусловно плохо для пионеров производителей, т.к у них появилось куча конкурентов, сделавшие это оборудование более доступным создав избыток предложения. Да и технологии эти продвинулись, корпуса стали поменьше, возможностей и мощи побольше. Но выкидывать или продавать сварочные аппараты точно не стоит. У лазеров очень высокие требования к чистоте помещения, они капризные, шлейф горелки очень нежный, если его случайно переломить или переехать погрузчиком мощно попадаете на бабки и долгий простой. К этому оборудованию нужно ставить хороший стабилизатор, линзы летят довольно быстро, менять их легко и стоят они относительно недорого, но сложно не запачкать линзу при замене, любая пылинка, след от пальца снижает эффективность, в идеале до замены линз нужно использовать беспылевую камеру (забыл как они называются). Оборудование это весьма опасное и производственное помещение должно быть соответствующе к нему подготовлено. Сотрудники тоже должны пройти своего рода инструктаж. У этого оборудования очень опасно явление невидимого отраженного луча, этот луч прожигает сизы, шторы, даже на бетоне следы оставляет. Но есть конечно задачи, где лазер объективно выигрывает, например изделия, которые не работают под нагрузкой какой-либо и где важно визуальное отсутствие швов или их минимальное наличие и с всякой нержавейкой тонкой ему есть место поработать. А так на самом деле на многих производствах стоят лазеры и пылятся и достаются раз в месяц или ещё реже, потому что большинство работ связанных с сваркой проще и быстрее делать на классическом оборудовании. Мне концепция лазерных сварочных аппаратов очень нравится, но на практике не понравилось ими варить. Все время паришься, чтобы на лице ожогов не оставить и отраженным лучом обратно в пистолет не попасть.
-
Так в этой работе главное красивый шовчик положить, умение расположить к себе работяг и ЛПР, да красиво петь о том, что привезенный аппарат самый лучший и вообще класс, чтобы сварные сказали да - четкий аппарат, берем по сути основная задача именно продать аппарат на выезде (что на самом деле несложно, если у предприятия куда едешь есть реальный интерес, а не просто кто-то вид бурной деятельности разводит). Не раз такое было, что оставлял привезенный аппарат, потому что прям на месте его оплачивали, скидывая платежку на почту. У меня уже как 2 года висит резюме на данную вакансию, но пока-что никто не зовет, хотя опыт и все нужное есть, видимо денег много прошу
-
Алюминий только фрезами разделываю, коллегам запретил капать на место разделки минеральное масло или вдшку, хоть им так и проще, после таких добавок наплавку качественной не назовешь, да и горит все, дымит с неприятными запахами и чернота лезет как на тех страшных фотках выше. Как убрать впитавшееся масло, кроме как пытаться выгнать его наверх дугой, увы не знаю. Обычно просто места дефектов разделываю фрезами до визуально чистого металла, типа как стоматолог убирает кариес и лишь затем наплавляю. Если требования к качеству высокое, то прохожу дополнительно нерж щеткой и обезжиркой. А как правильно делать? Все, что видел на том же ютубе про восстановительный ремонт и наплавку довольно просто показано. Обычно просто фрезами разделывают до чистого металла, иногда выжигают разную бяку, взяли пруток побольше, подрубили педаль и погнали наплавку. Потом стачивают, если заказчику так хочется или нужно, ну или отдают как есть.
-
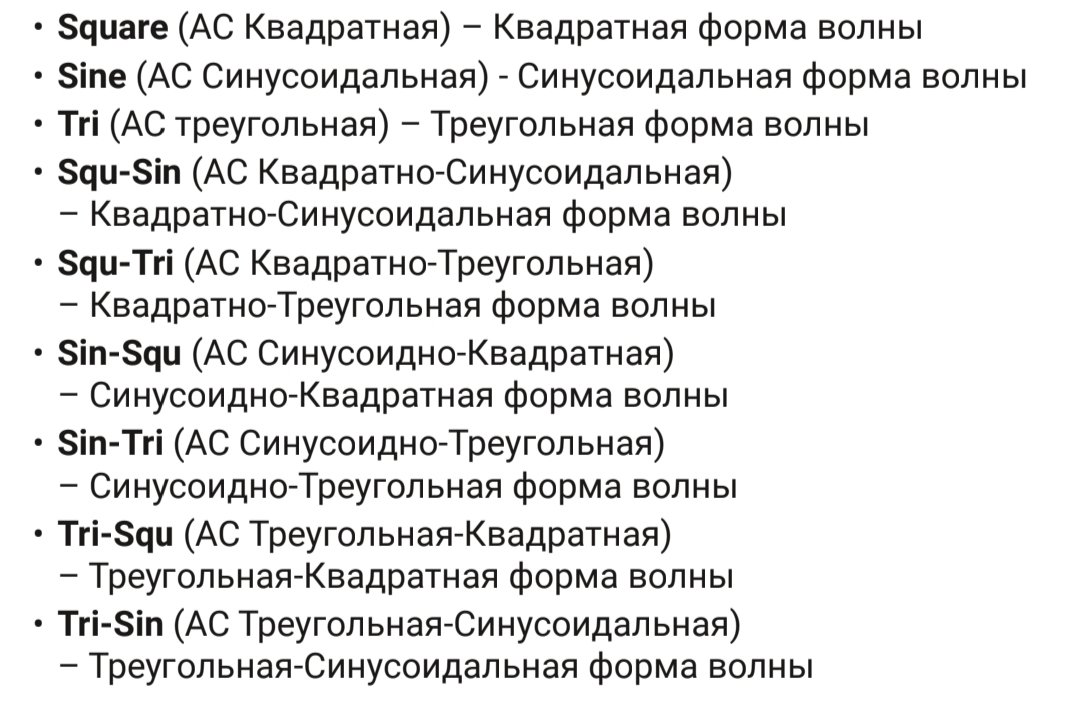
Поиск по форуму ничего не дал или неправильно ищу. Подскажите, где можно почитать/посмотреть про формы волн и как они влияют на сварочный процесс?
-
Del
-
Изящное совмещение технологий аэрокосмической отрасли с наземным транспортом. pfusok22_s0f0d32m0_1920x1080_hslp.mp4 fgqbpq7k_s0f0d20m0_1920x1080_hslp.mp4 2gcboe6z_s0f0d20m0_1590x886_hslp.mp4
-
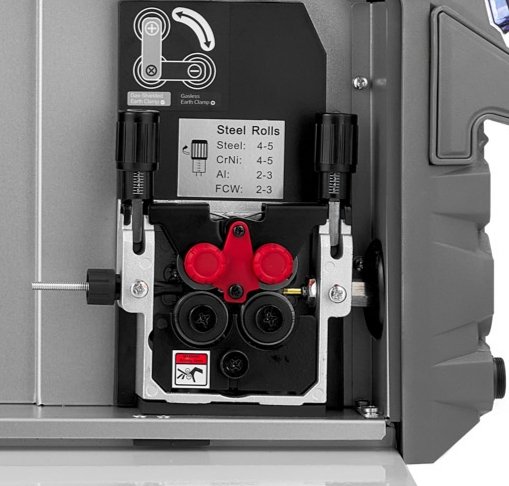
У меня тоже возникла проблема в освоении импульсного полуавтомата да ещё и на самом базовом этапе. В аппарате который недавно приобрел, комплектная полуавтоматическая горелка была с уже установленным тефлоновым каналом и канал в горелке был смонтирован правильно (торчал отросток ровно настолько, чтобы он почти упирался в ролик проволокоподающего механизма). Я себя плохо чувствовал из-за болезни и в целом спешил и допустил череду досадных ошибок. Подключил баллон, установил катушку, продел проволоку через ролики и трубочку направляйку, которая заходит в евроразьем, конец проволоки торчал снаружи евроразьема. У меня в голове ничего не щёлкнуло, я давай как идиот пихать горелку в евроразьем, даже удалось что-то там пропихнуть и даже начал затягивать прижимную пластиковую гайку горелки. Своими действиями я выдавил эту направляющую трубочку, да так что она упёрлась в ролики и ее даже немного приподняло. Я не сразу понял, что я наделал. Самым простым решением для меня тогда показалось просто откусить нужный отросток тефлонового канала. Потом уже заметил, что трубочку эту выдавило. Пытаюсь вернуть ее обратно, а она сцуко не лезет, ослабил какую-то гайку, которая как будто бы ее придерживает в положении, поправил трубочку. Протянул проволоку через кнопкой холостой протяжки, настроил аппарат, взял пару кусков профиля из алюминия, поварил буквально долю секунды, проволока в наконечника подзастряла, я не сразу осознав что я в целом натворил ещё несколько раз понажимал, как тупая обезьяна курок горелки и в итоге наделал такую бороду в механизме, что с матами минут 5 ее вытаскивал. Осознав весь масштаб проблемы и того, что я натворил (как минимум попал на покупку нового канала). Отложил это дело до времён когда не будет спешки и буду чувствовать себя лучше. Вот эту трубочку цвета латуни, как правильно ввтаскивать? А то я ненароком и сломать что-нибудь могу вообще для дураков могли бы и написать в инструкции распорядок действий и заранее убрать эту трубочку, положив в пакетик внутрь аппарата, все равно в комплекте нет роликов под стальную проволоку, так что непонятно нафиг она тут нужна вообще установленная.
-
Как вам в целом выставка? Попадалось еще что-нибудь интересное?
-
Если выделить время на создание объявления на Авито и странички в ВК то конкуренцию можно сделать не только ему, но и весьма популярному в городе ЦП Специалист, я когда-то думал к ним пойти, но с такими новостями только к Сергей Николаевичу теперь мне дорога набираться уму разуму
-
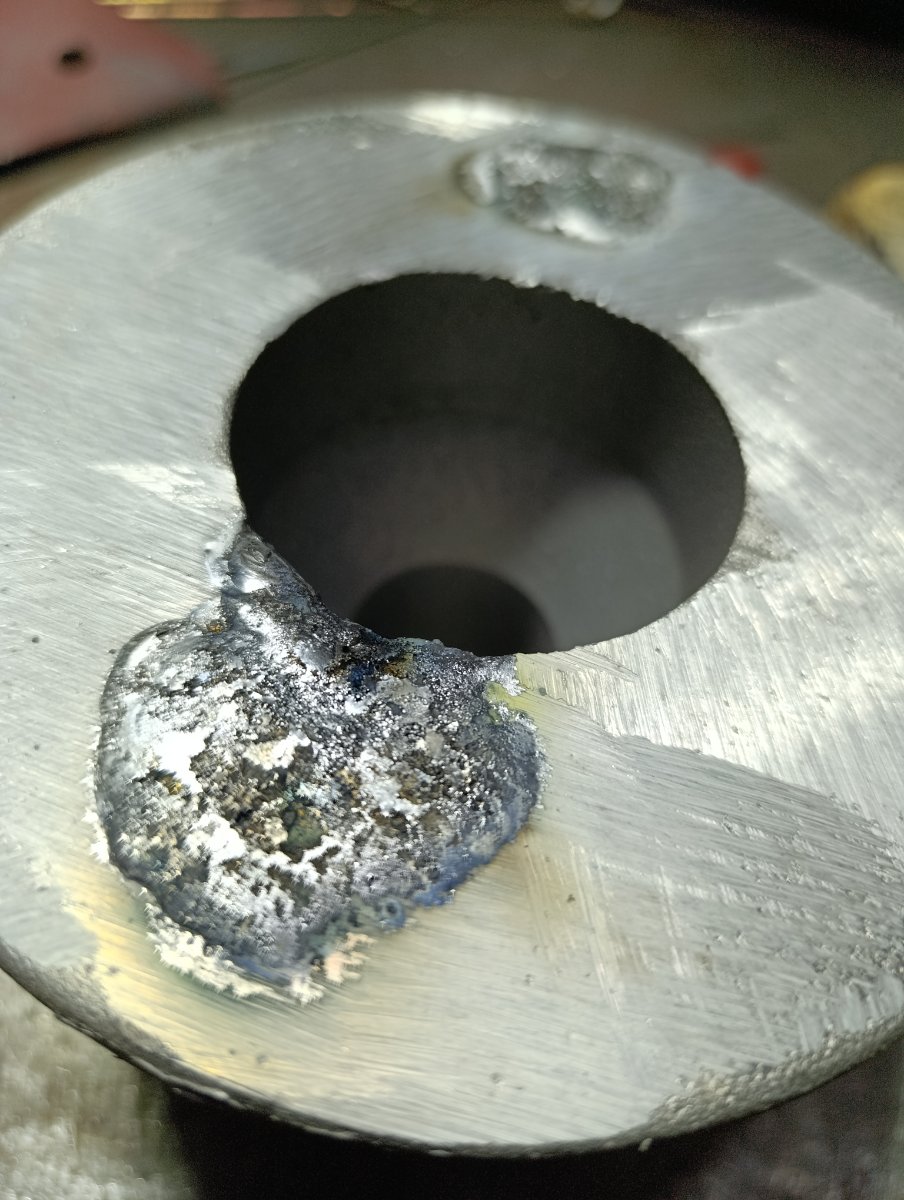
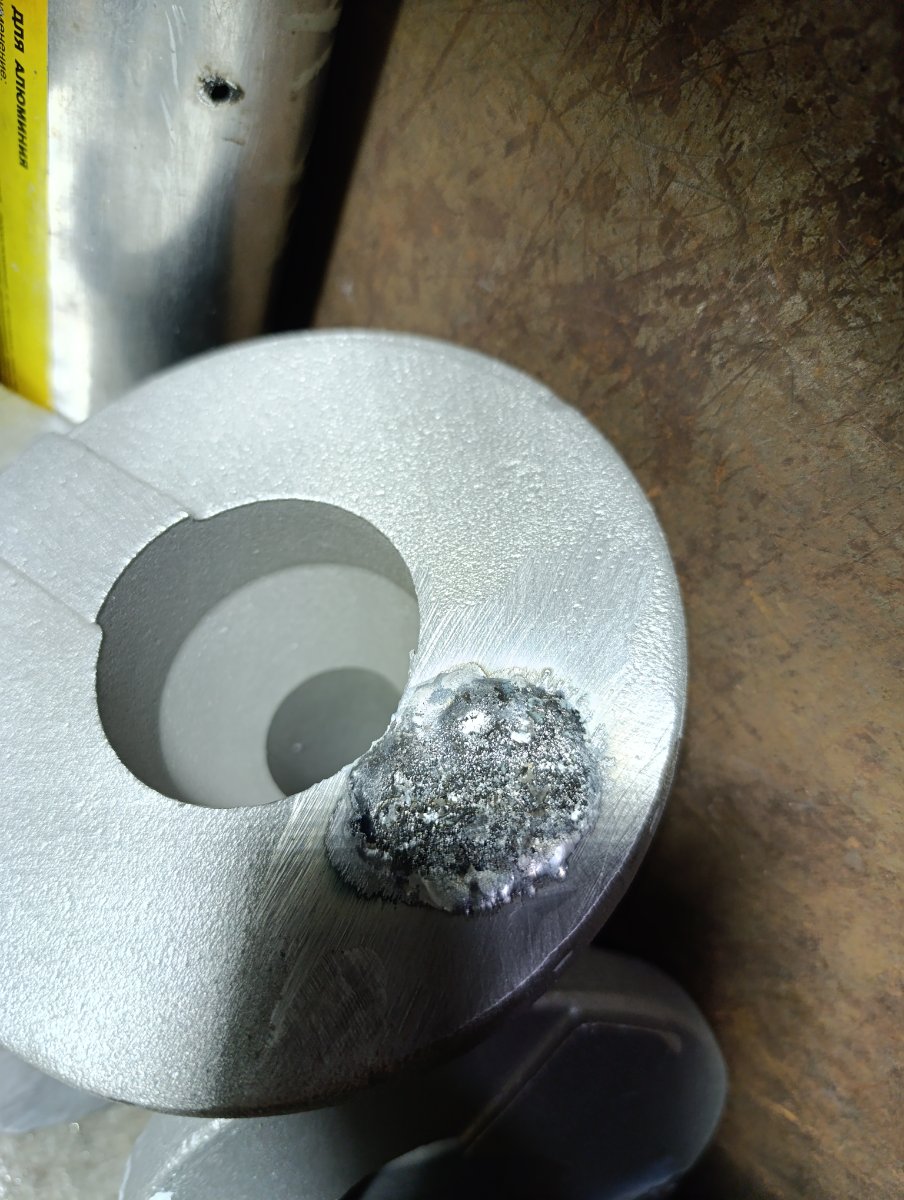
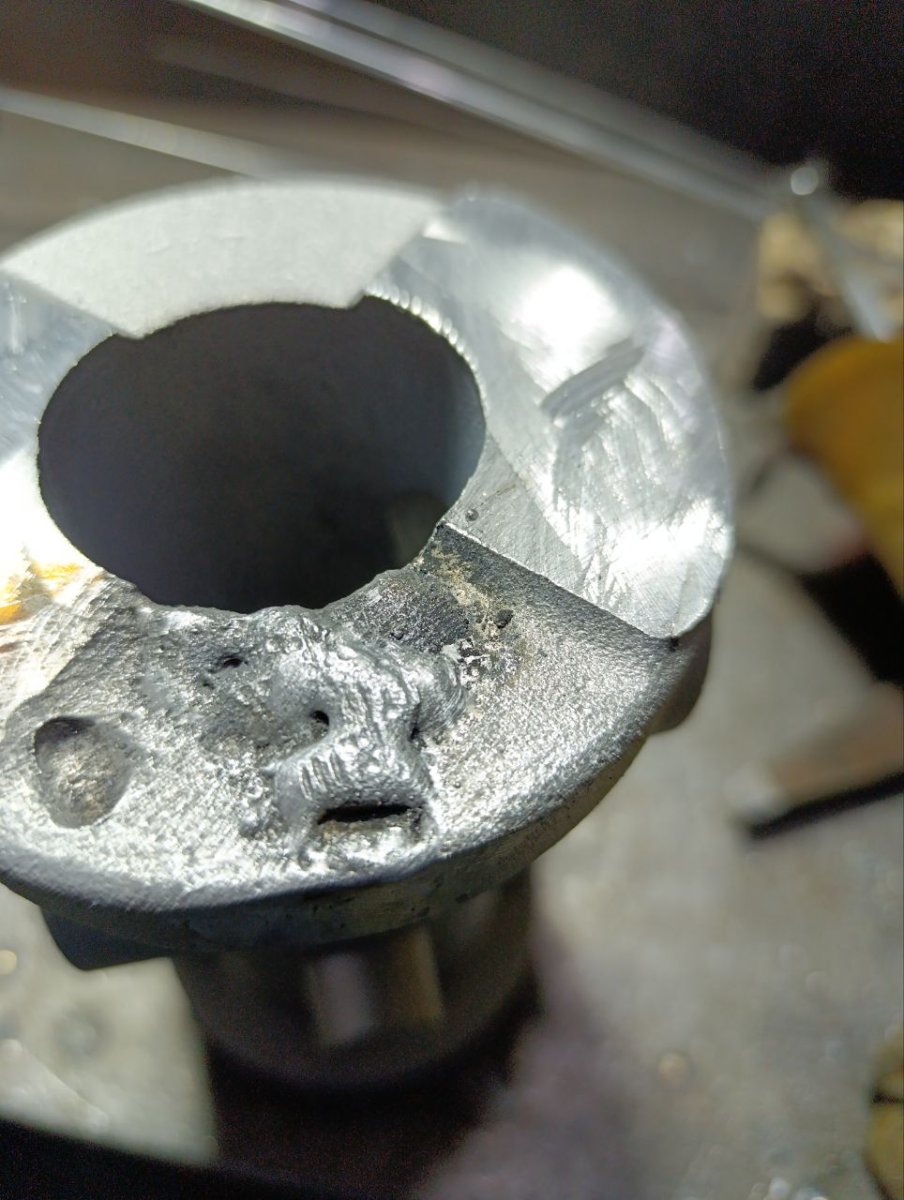
Выглядит как низкое качество литья, налицо наличие посторонних включений, я сам хз, что это именно, шлак, окислы или включения из формовочного состава/корки. На работе периодически попадается алюминий, на который невозможно наплавлять пока не вырежешь фрезами всю эту гадость. Алюминий крайне нежелательно отрабатывать абразивными кругами, их включения тоже для сварки будут восприниматься как что-то постороннее и мешающее стабильному процессу. Иногда приходится поддать току, чтобы вся эта дрянь всплывала, а потом ее срезаешь, и повторяем до тех пор, пока мы не получим чистый алюминий в зоне обнаруженного дефекта. Попытки выплавления дефектов выглядят примерно так. На первом фото позабавила рожица, которая получилась при попытке сварки без вырезания дефекта (похоже на кракена или на пирата из пиратов Карибского моря у которое на морде были щупальца )
-
Мне кажется такую задачу будет выполнить немного проще, если использовать тоненькую нерж присадку вместо cusi3, ту же проволоку для полуавтомата (если есть таковая в хозяйстве конечно)
-
Прикольный концепт судового сварочного робота с конечностями на магнитных "присосках" от южных корейцев ssstwitter.com_1790588815342.mp4
-
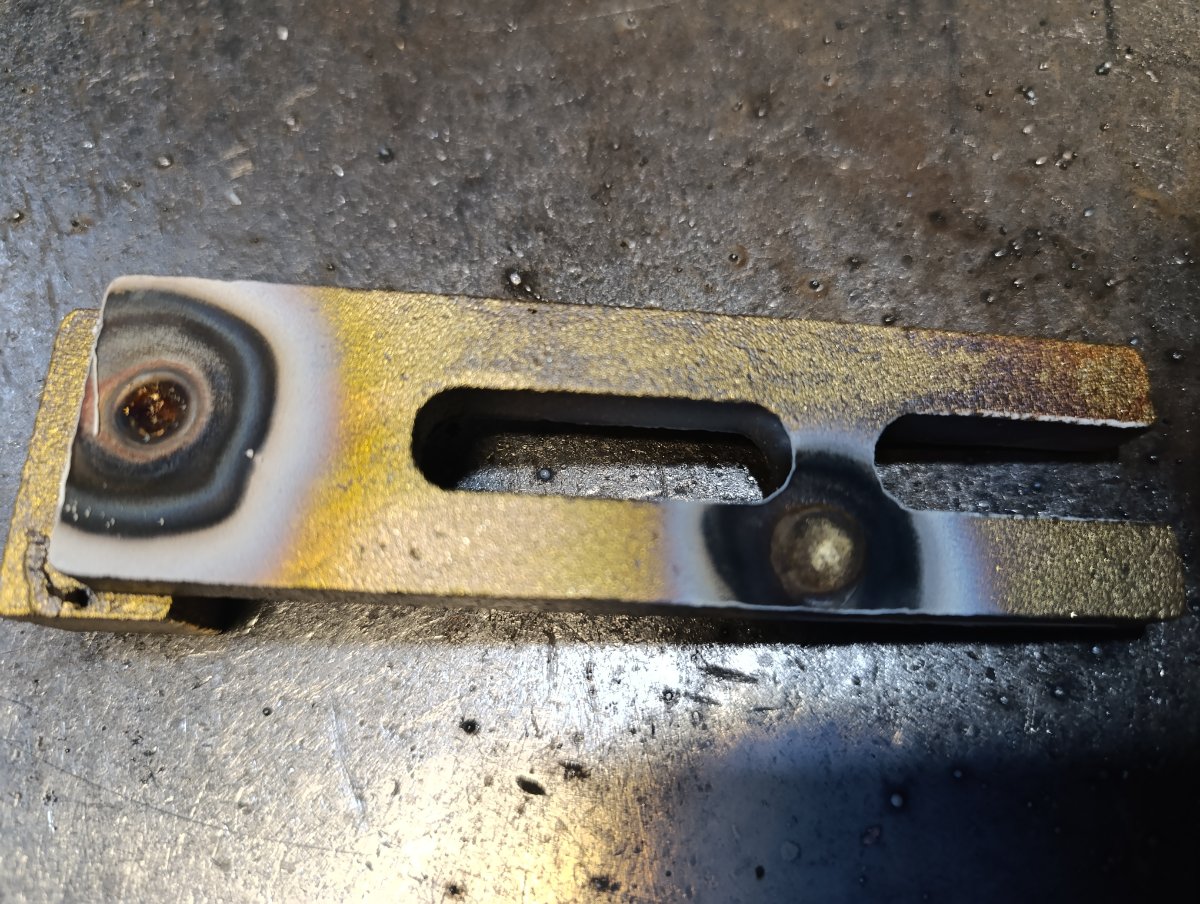
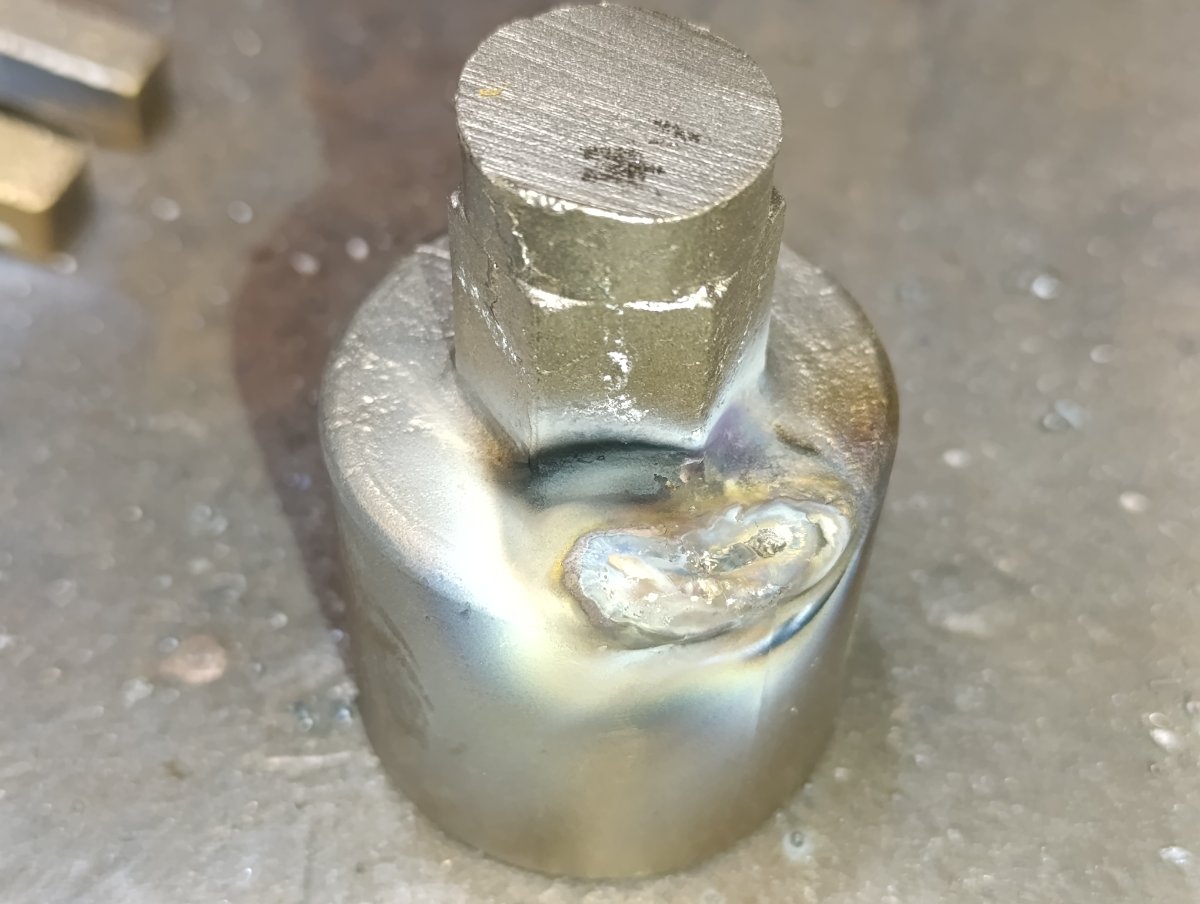
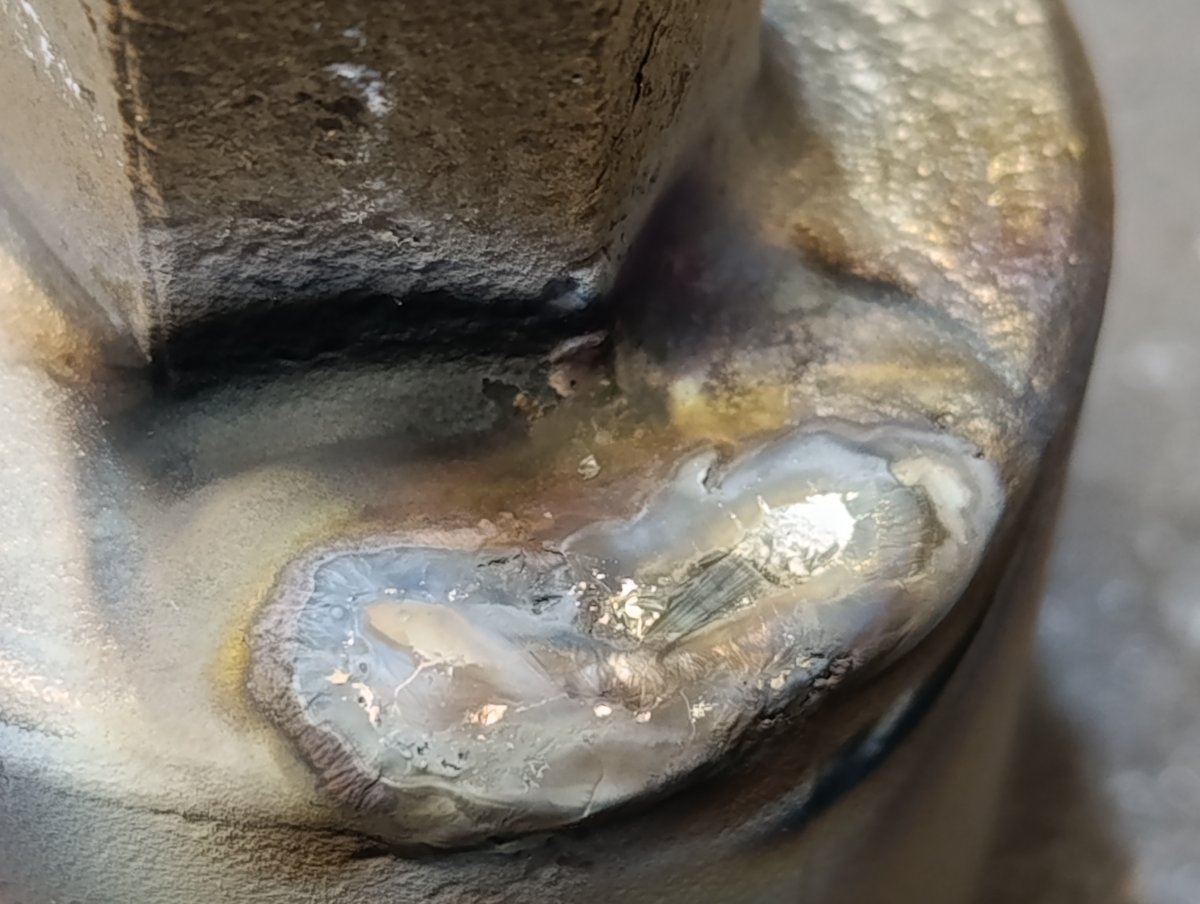
На последней фотке слева просто погрел латунь дугой, справа капнул присадку cuzn40 На других фото бронза браж, просто погрел дугой, видно что не ванна сварочная была, а просто бяка какая-то. Сейчас смотрю со стороны и как будто бы можно даже спутать по неопытности, ну у латуни этот белый налет более очевидный, более белый (ярче выражен) и его самого в целом больше. Как переплавленная браж на переменке выглядит не могу показать сейчас, тиг ас/дс заводской сломался (аппарат только с dc сейчас есть)