Лидеры
Популярный контент
Показан контент с высокой репутацией 30.07.2021 в Сообщения
-
"Скелет" обрел "мясо", начало http://websvarka.ru/talk/topic/14981-budni-svarschika-s-illiustratciiami/?p=460141
 7 баллов
-
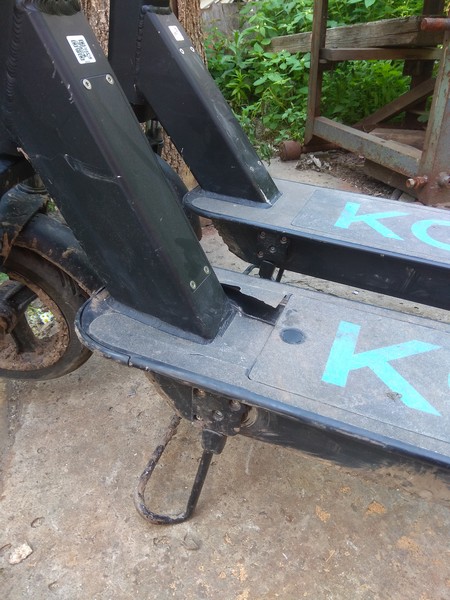
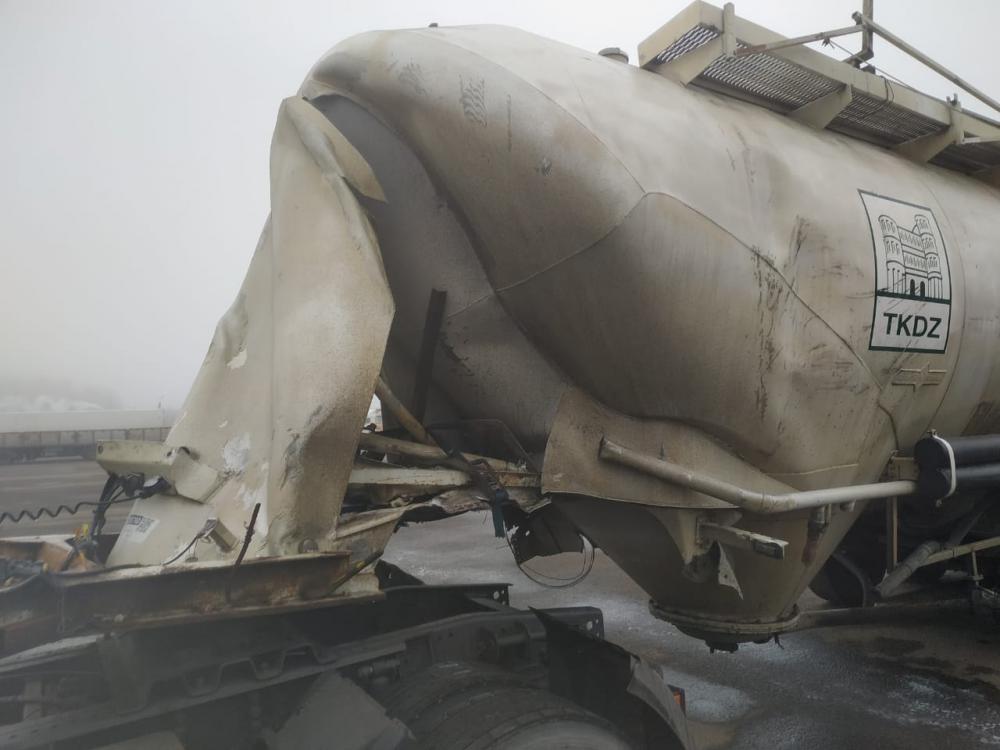
Красиво и со вкусом. Мужики! Не ругайтесь.... У каждого свое мнение.))) Целая неделя продолжается с рутинной работы — как всегда кузовщина, прицепы и мелкие заказы...(трубки и трубочки, домашние товары...) Продолжается плодотворное сотрудничество )))) http://websvarka.ru/talk/topic/14981-budni-svarschika-s-illiustratciiami/?p=461069 6 + 7 +2 = 15 Сотрудничество обещает быть долгим и плодотворным )))))) В ближайшем будущем планируется усилить толстой пласиной крепление стоек ....пока 50 самокатов. )))) Люминь на пластины уже заказана. Правда погова ривают, что после усиления начинают трескать сами стойки ))))
6 баллов
-
Всякое...
5 баллов
-
@Роман А, у Вас два варианта. Либо принять на веру рекомендованные Вам марки полуавтоматом, купить один из них и по ходу движения изучать принцип работы ПА, совмещая это с практикой. Это наиболее быстрый и эффективный способ. Либо изучить принцип работы ПА в теории и после этого делать выбор. Судя по вопросам, которые Вы задаёте и по вашему пониманию закона Ома, начинать придётся со школьного курса физики. У Вас нет понятия нелинейного сопротивления цепи, а дуга имеет нелинейное. Это будет достаточно долго. И все равно, выбирать ПА придётся на веру, поскольку возможности перепробовать все у Вас нет, да и статистики по надёжности нет. Ещё раз повторяю - не заморачивайтесь. Сейчас все ПА имеют минимальную скорость подачи порядка одного - полутора метров в минуту. И напряжение вольт 11 - 12. Это Вам о чем нибудь говорит? Вряд ли. А мне говорит, что этого вполне достаточно, чтобы варить нержу 0,5 в смеси или в аргоне. Что я иногда и делаю. С жестянкой вообще никаких проблем. А дальше, как говарится, дьявол кроется в нюансах. Как ПА стартует, как тормозит, сколько брызг при сварке и т.п. А этого ни один производитель ни в каких параметрах не указывает. И что Вы по параметрам выберете? Перед Вами тут взрослые серьёзные дядьки распинаются, а Вы со своими сомнениями, как дурень со ступой носитесь. С напряжением в сети у Вас как?5 баллов
-
@Goodwin 359,Практически каждый день шесть лет не сталкивался,эфир не засоряю,удачи в наплавке ...
5 баллов
-
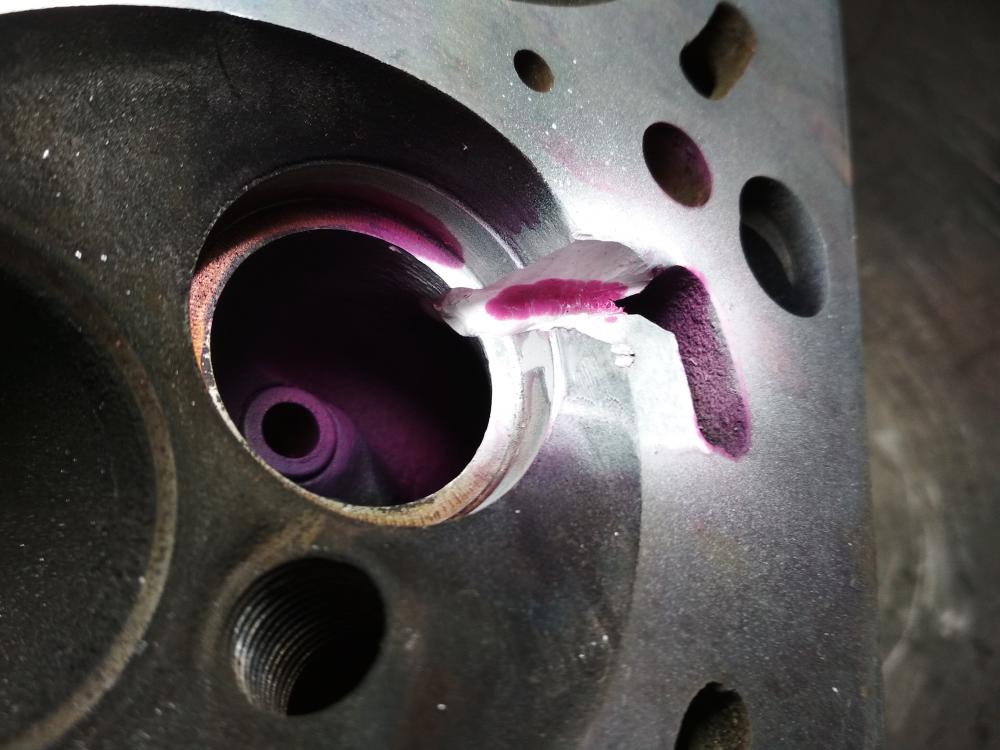
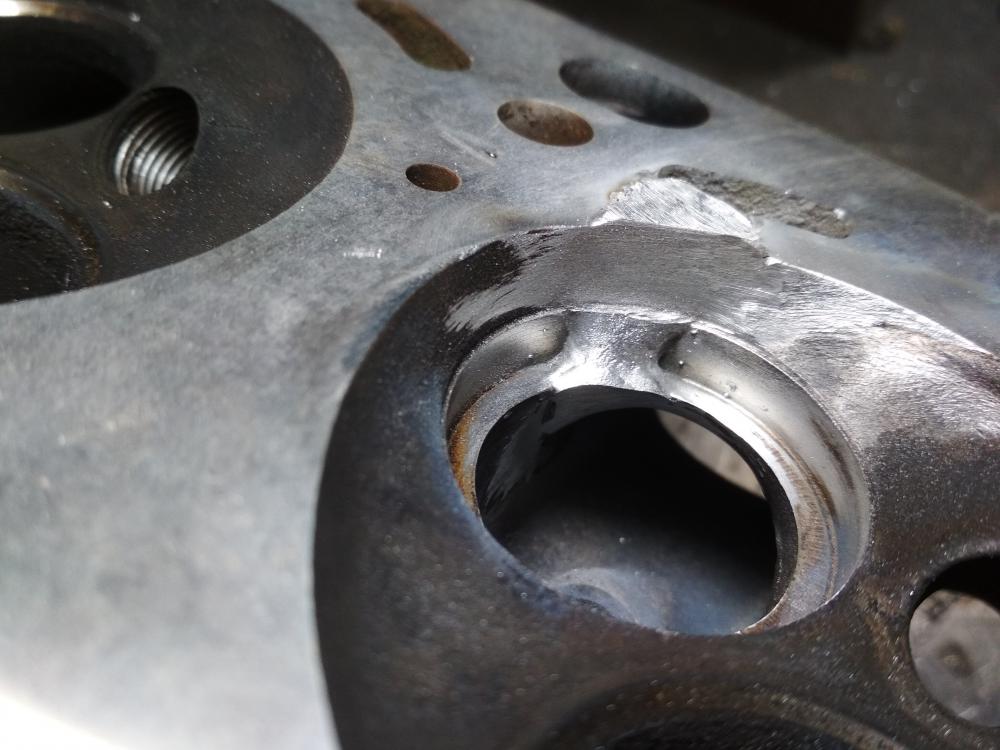
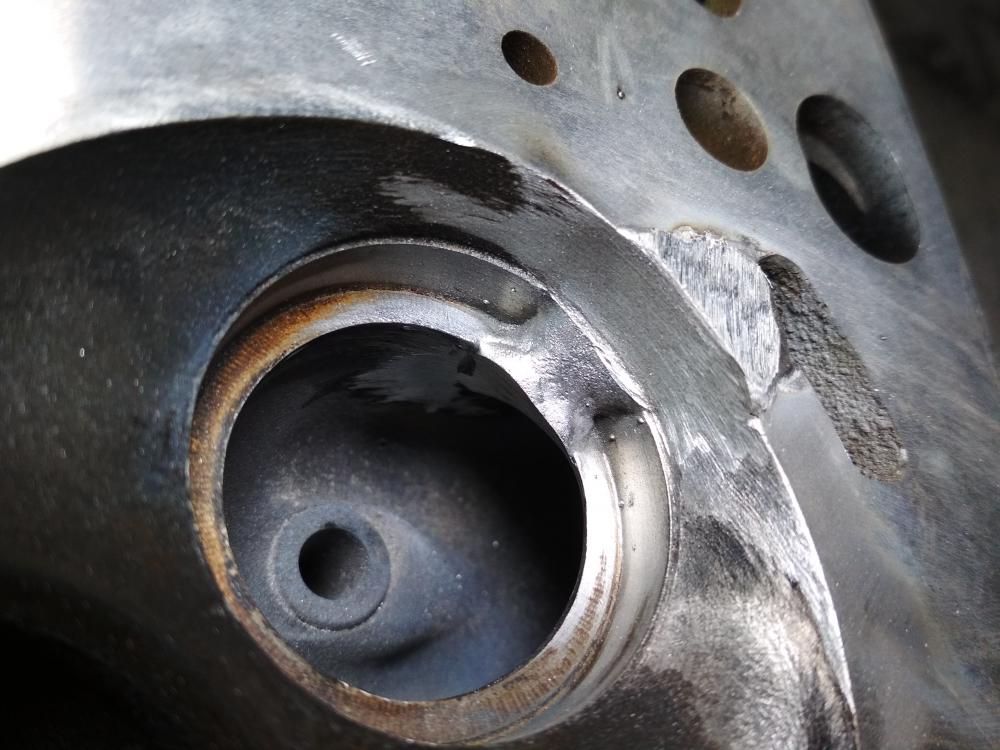
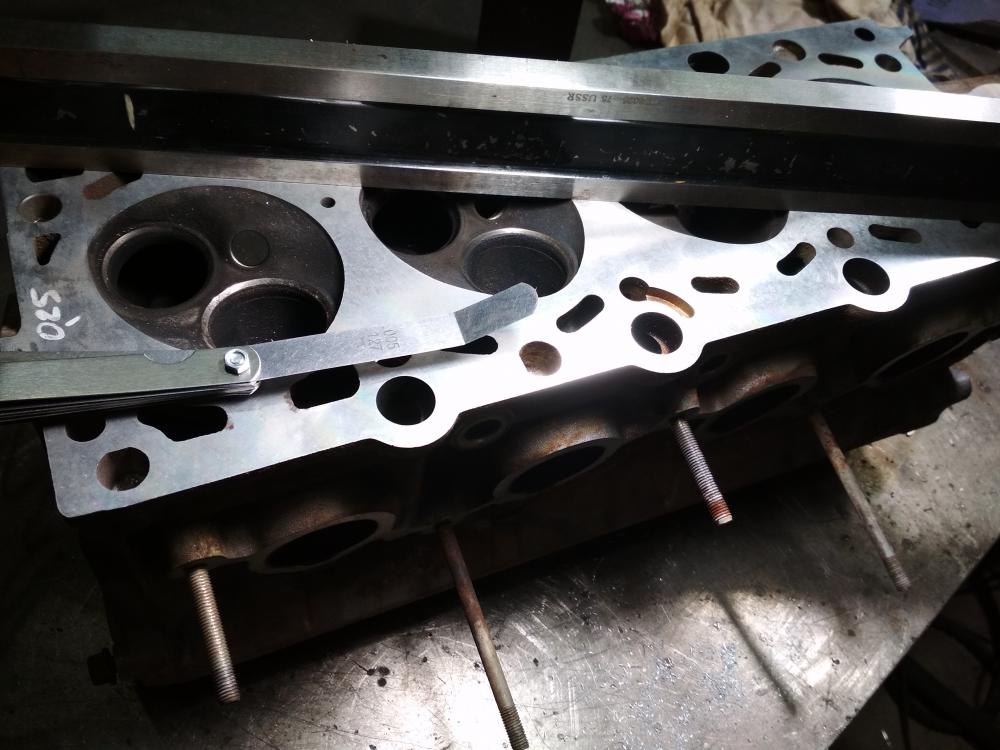
Сколько раз говорить,что порядок технологических операций должен соблюдаться, но...сначала шлифуем, потом выявляем, и...,как в том анекдоте - Сегодня все у вас получиться, но через ж.. В общем удалось избежать существенной деформации - щуп 0,005. Головка БМВ.
4 балла
-
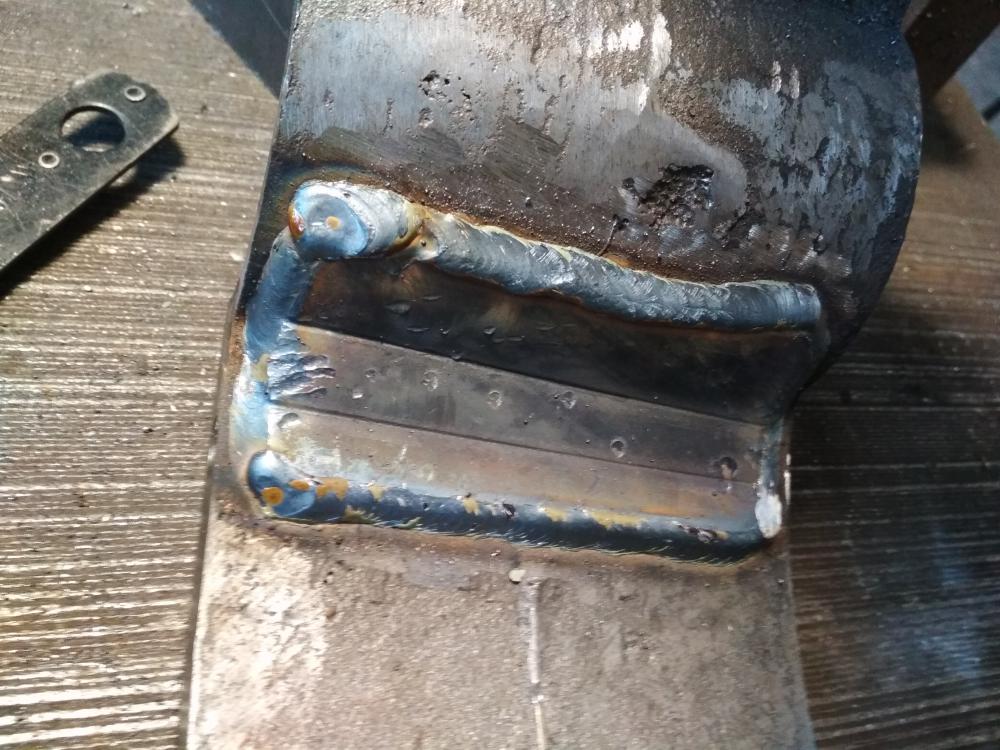
Устраняем дефекты литья ст 30Л. Пористость на значительной площади. Корпус должен быть герметичен. ..и любимая Селма в углекислоте).
3 балла
-
@Goodwin 359, проволока св-18хма или св-18хгс, решит ваши проблемы.3 балла
-
Алексей, как там, в Священном Писании, "Имеющий уши, да услышит".3 балла
-
Нельзя просто взять закон Ома и натянуть его на полуавтомат. Нет особой тайны, просто нельзя дать вам ответ в два слова, слишком много придется вам объяснять. Разберитесь с принципом работы п/а.3 балла
-
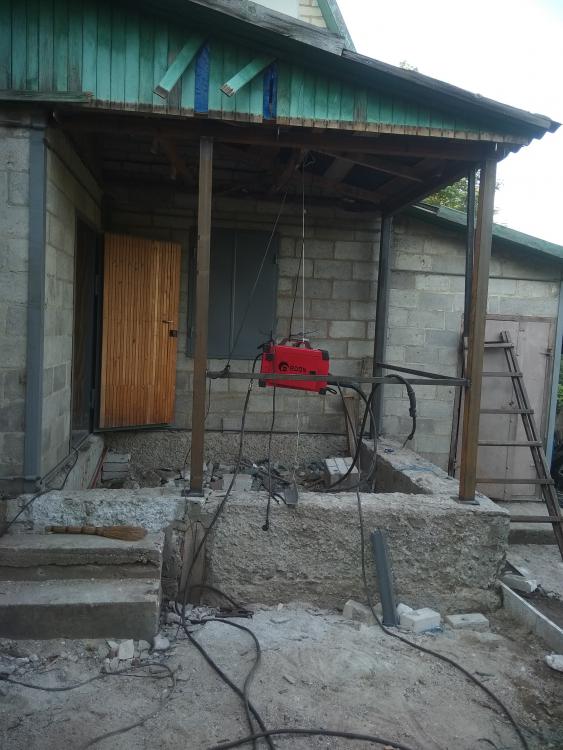
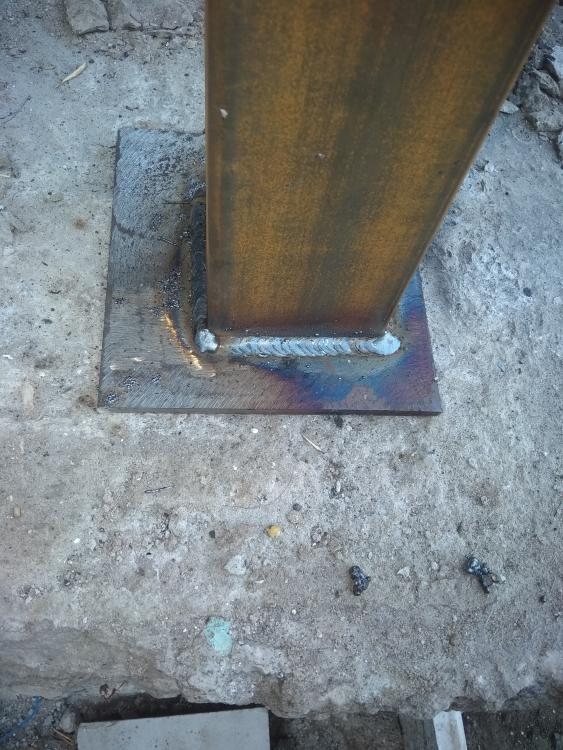
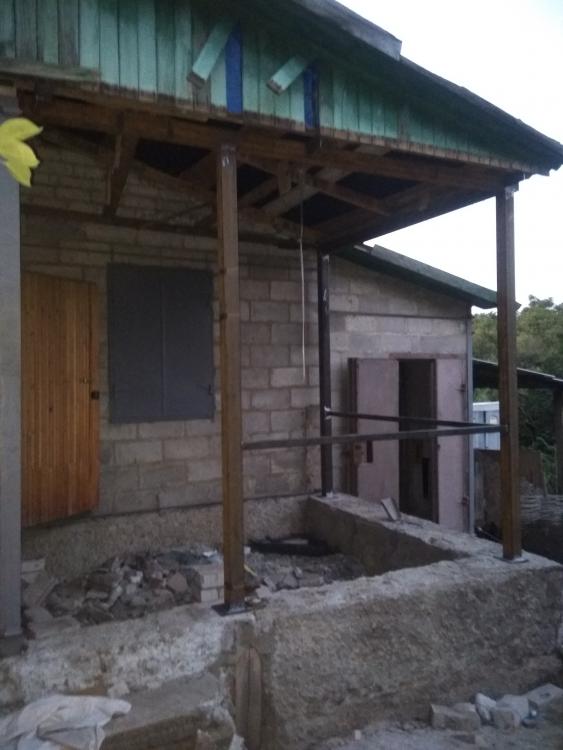
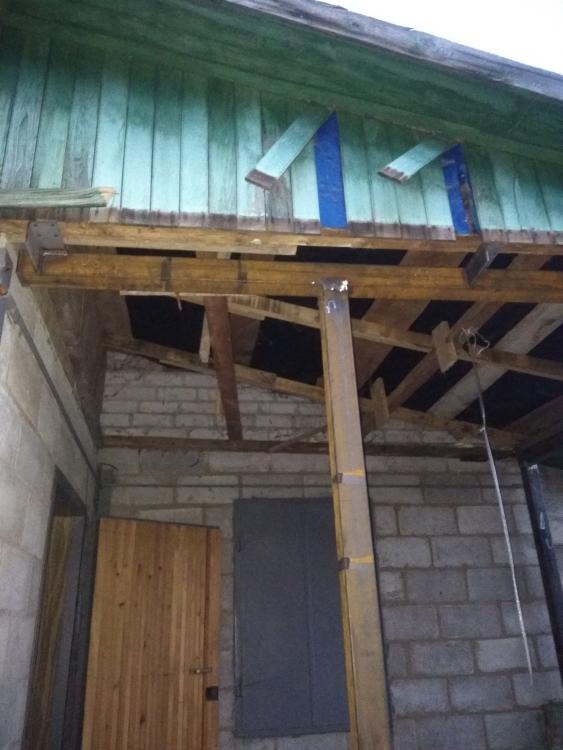
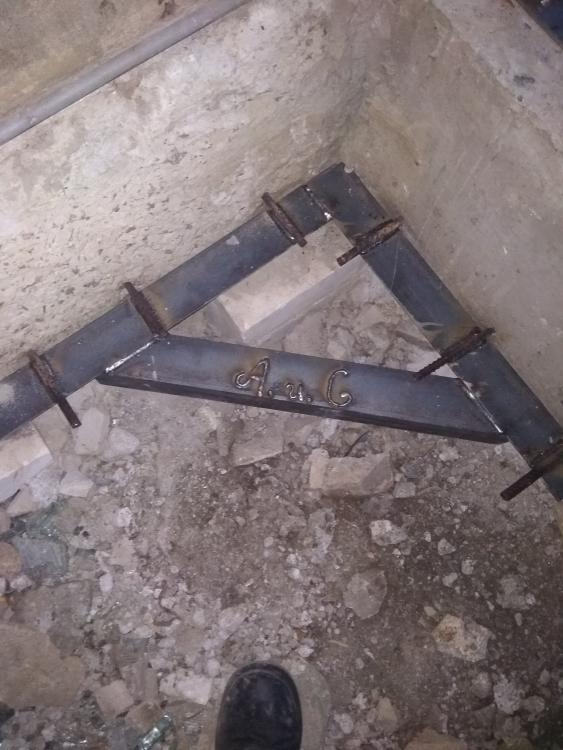
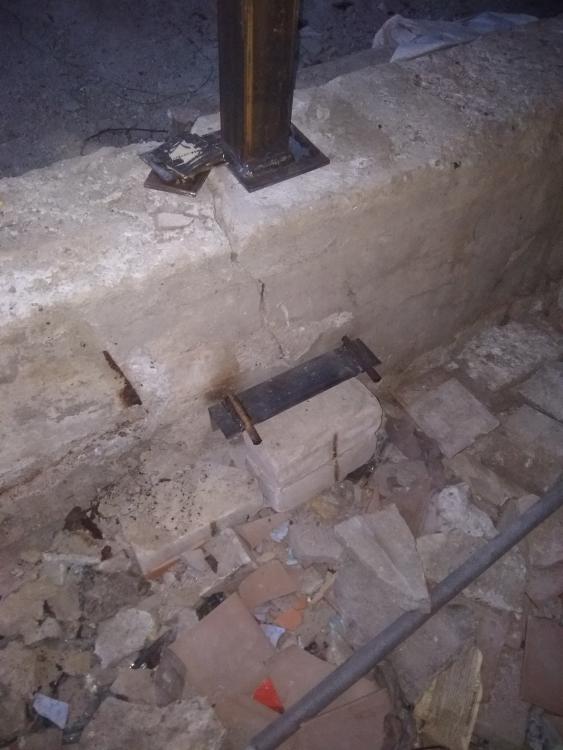
Задача была выпилить кирпичные колонны( на фото не попали) и запилить стальные,также как получится,из того,что есть укрепить трещины фундамента.Под подшивой обнаружилось осиное гнездо,даже меня в щеку оса ужалила,но как-то некачественно.Опытным путем было открыто свойство сварочного спрея Бинцель превращаться в портативный огнемет ,который отлично справляется с мерзкими насекомыми.Рацуха однако,может кому то пригодится.
3 балла
-
@ugaida,твоя правда, херувенцией занимаемся. @Глобул, проблема в том, что не каждый, задающий вопрос, готов услышать и принять ответ. Зачастую человек, задавая вопрос, хочет утвердился в своей правоте. Даже если он заблуждается. "Тьмы истин низких нам дороже нас возвышающий обман" А. С. Пушкин. С тех времён ничего не изменилось в человеческой сущности. Юра об этом, в свойственной ему несколько грубоватой манере.2 балла
-
Мужики,вот вам всем,не лень в тысячный раз объснять,каждому прибывшему?Отсылайте читать,за 10 лет написано столько,что можно стать профессором.Но нет,вы обязаны разъяснять каждому и на 10 страниц.Пропускайте мимо,а что купить,а где купить.Честное слово,надоело читать одно и тоже.2 балла
-
Я взял Вегу, нисколько не пожалел об этом. Гнилую кузовщину варю вот прям сейчас - "моргуновку" и еще кое что. Причем и совсем гнилье, где срезать нечего. И без газа в том числе тоже. Но для этого я свою "лотерею" уже разыграл, проволоку выбрал и режимы перепробовал. Но в довесок подумываю о Торусе, причем не в плане замены веги. Не думал я когда выбирал чего я там с током делать буду, весь мой мучительный выбор и советы к нему тут же выше в этой теме и описаны. Как можно сказать вам какие режимы выставлять, ну как? Гипотетически из воздуха высосать? На Веге они одни будут, на Свароге другие, на Авроре третьи, а по ТТХ оба три друг от друга мало чем отличаются. Просто надо попробовать пощупать своми руками, поварить на разных аппаратах - и понимание придет очень быстро. Легко может статься, что 0,6 вообще не понадобится, как и ток меньше 50А по бамажке...2 балла
-
Нельзя просто бездумно увеличить напряжение, тогда мы выйдем за пределы рабочего процесса полуавтоматической сварки. Увеличив напряжение, нужно заново подбирать к нему подачу(ток) и индуктивность, чтобы процесс сварки протекал нормально.2 балла
-
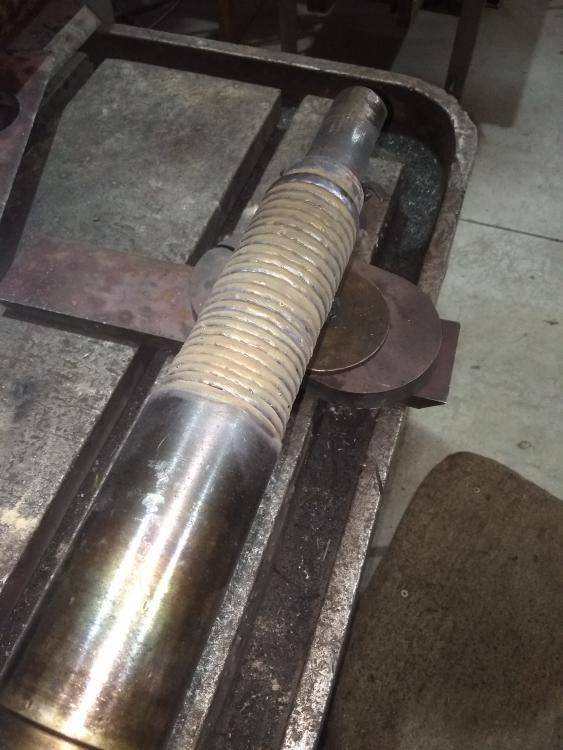
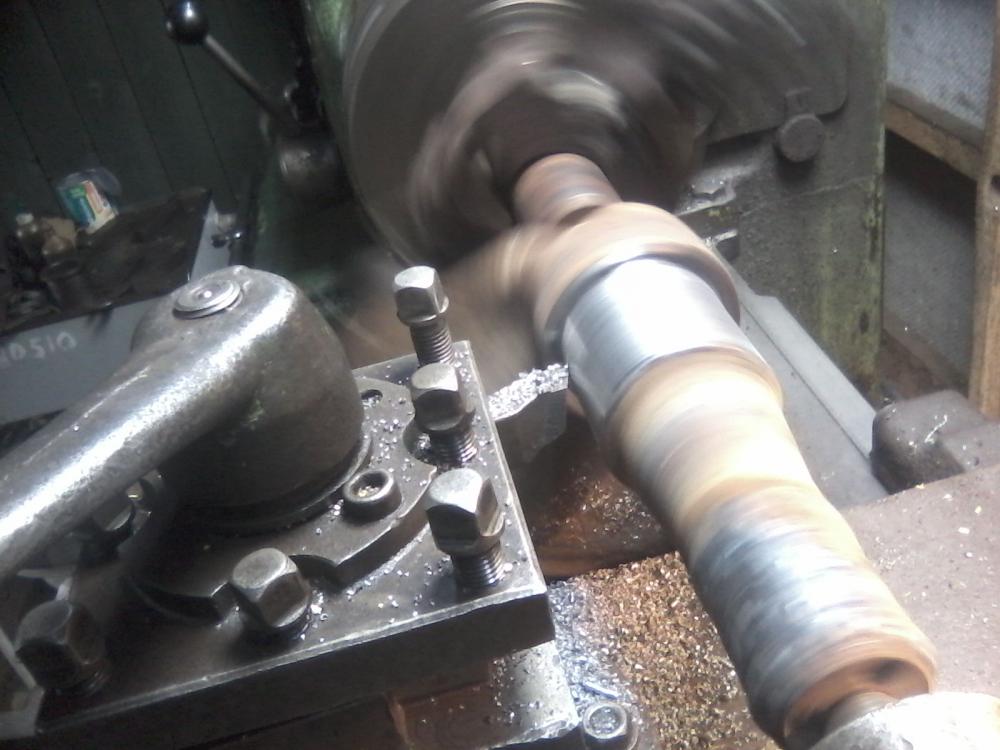
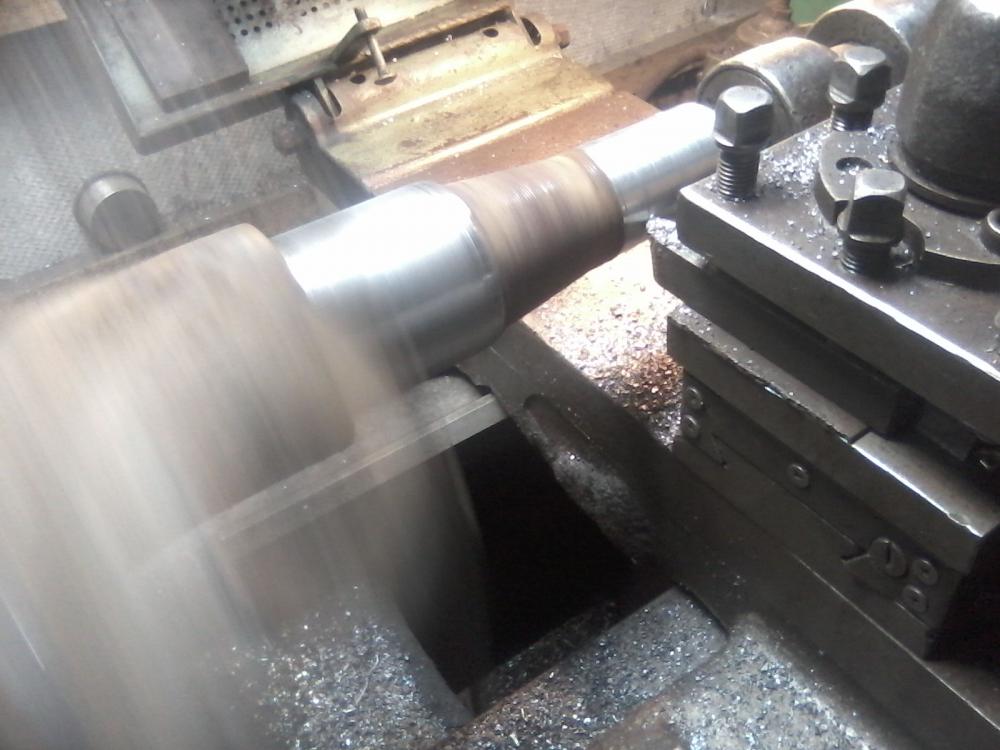
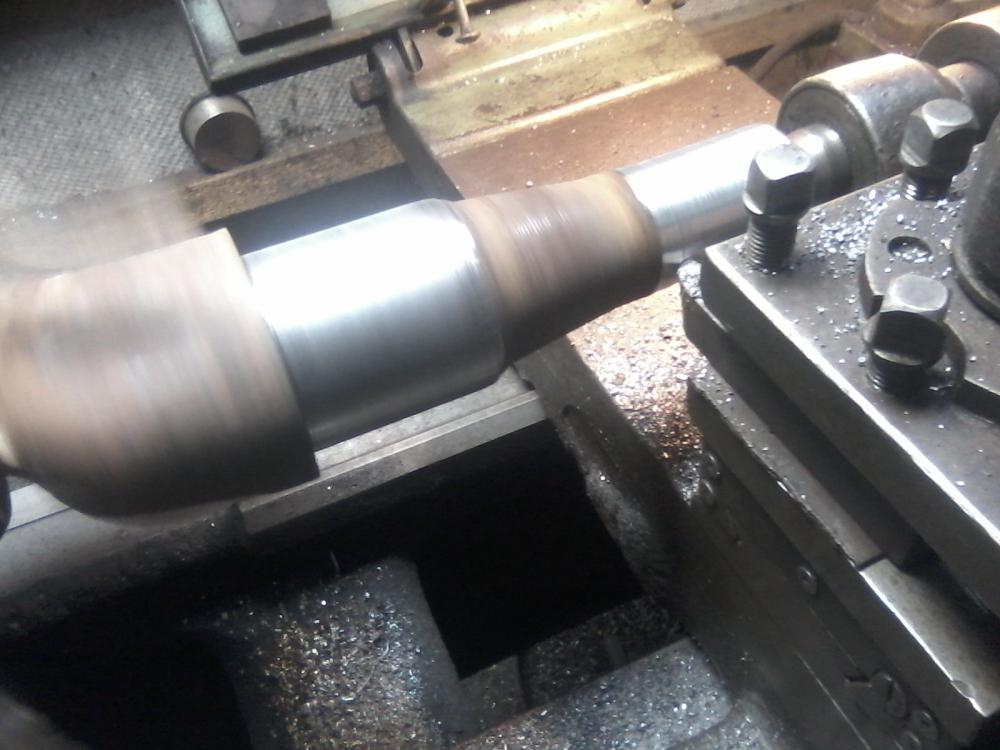
@Goodwin 359,Прочность измерить имеющимися в/на Украине приборами без разрушения вала не удалось.Все остальное ранее уже описал.Токарная обработка на 16к20ф3, пластины Таугетек,СОЖ Адрана.Режим резания не известен ...2 балла
-
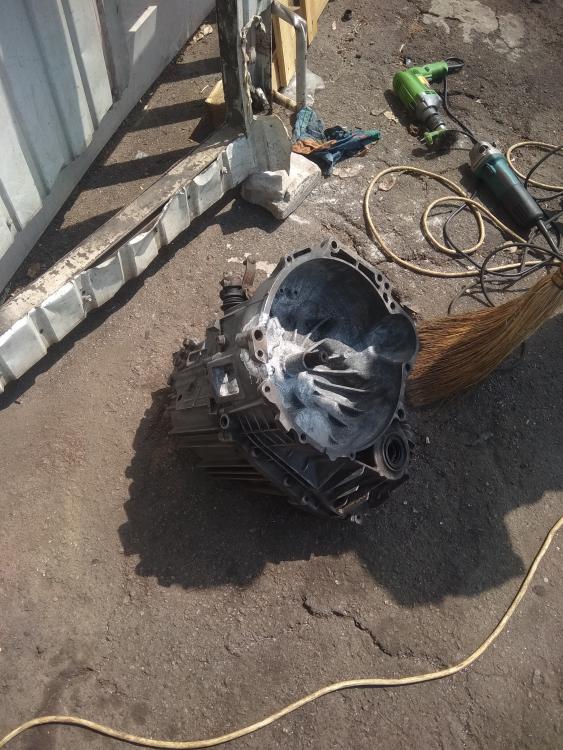
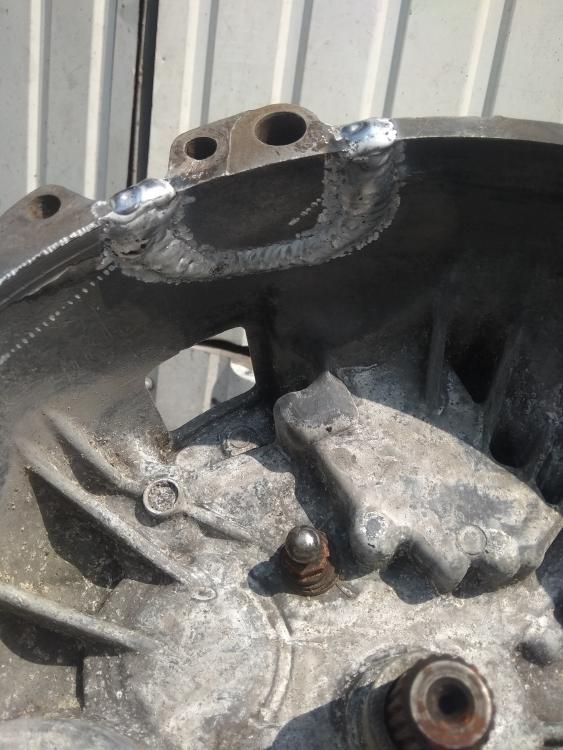
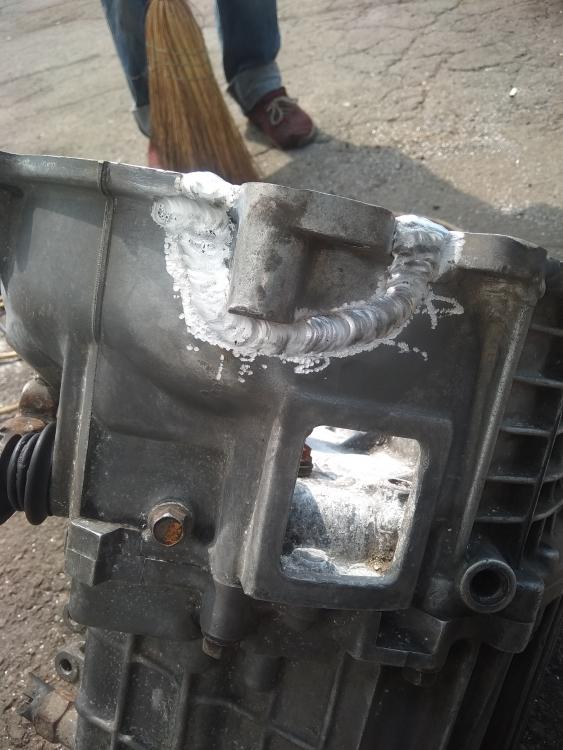
Было/стало. Долго мы его ковыряли.
2 балла
-
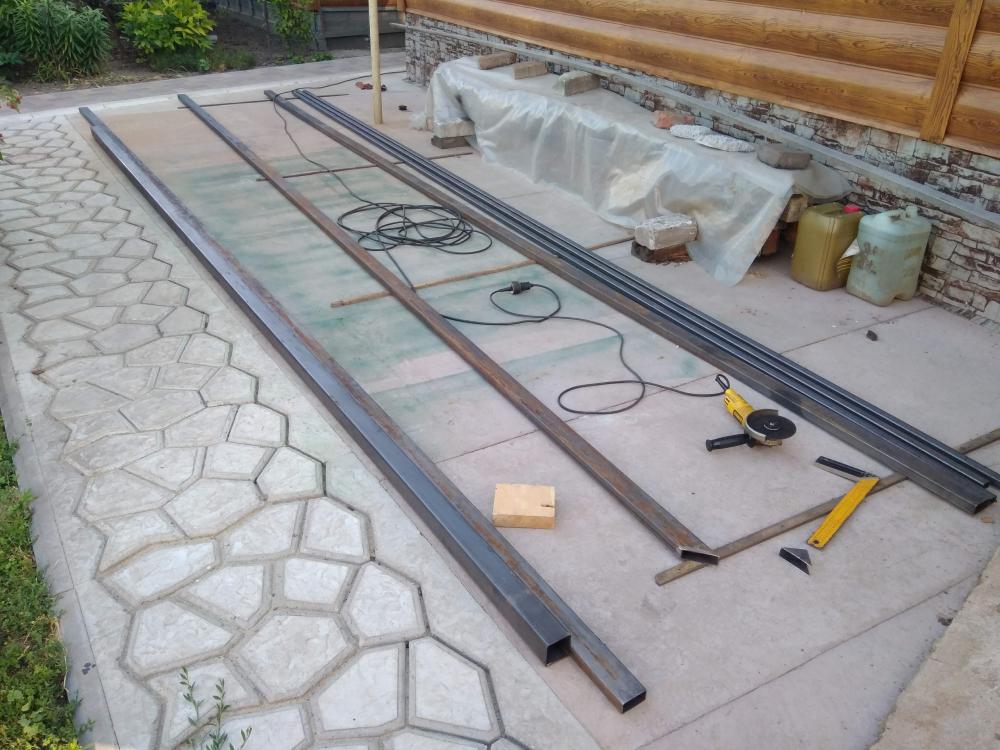
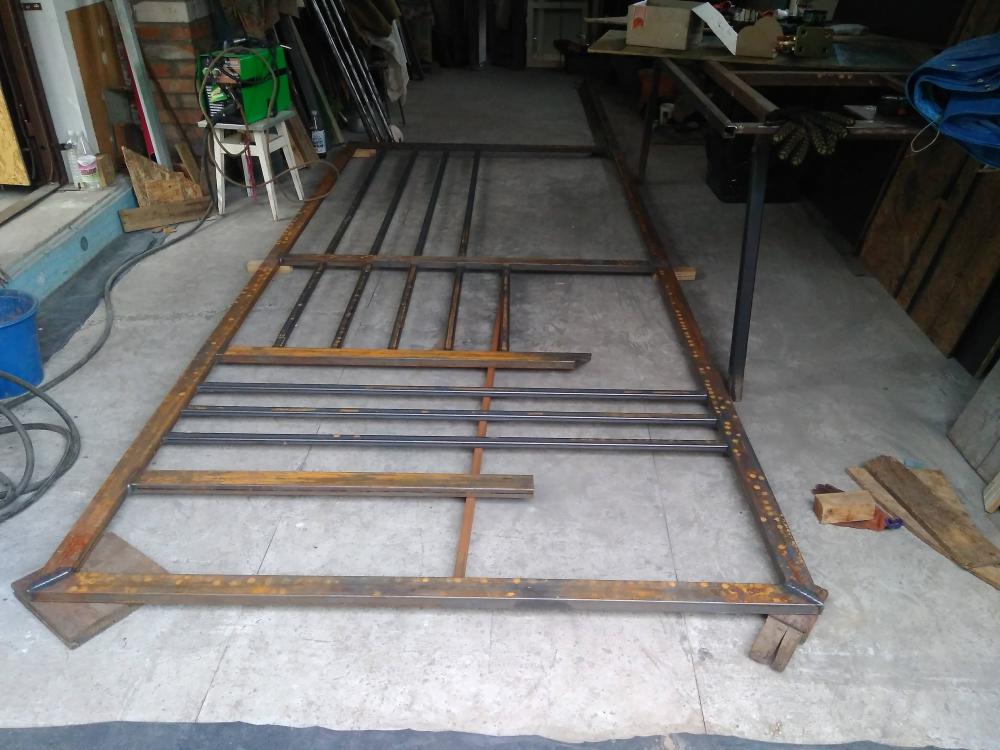
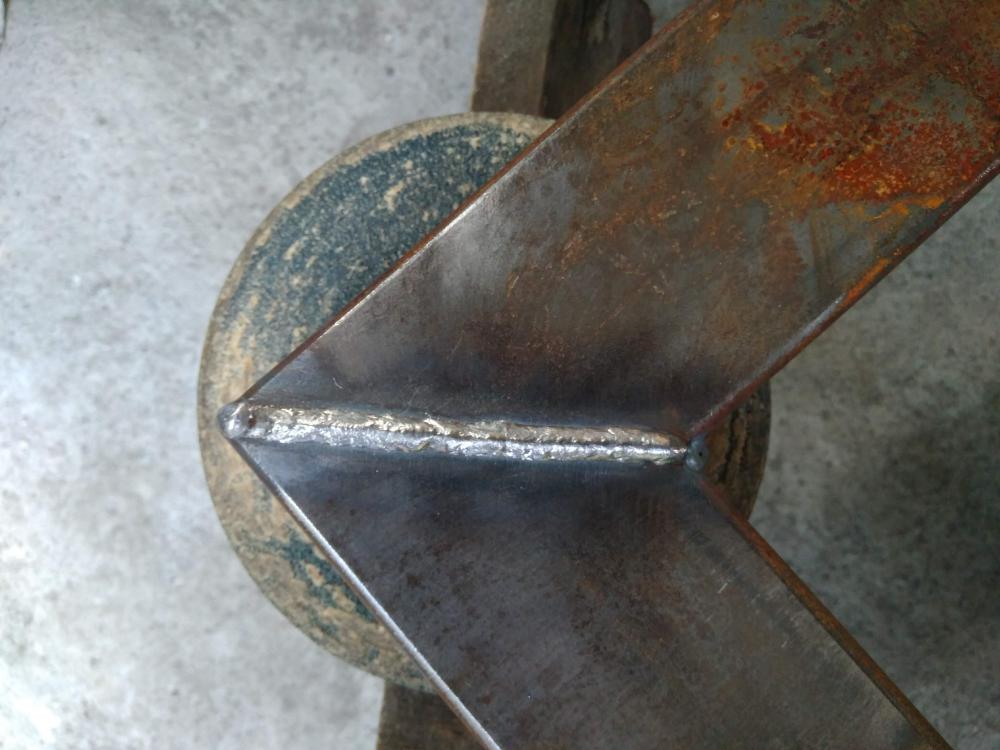
Всем доброго! А я начал делать ворота откатные, для себялюбимого. Ни капельки не бюджетные: Все швы под зачистку, продолжение будет!
1 балл
-
@ugaida,Юра, да не в репутации дело. Меня в моем нежном возрасте если и волнует репутация, то только в глазах одного человека - внука. Да и то, только потому, что это с точки зрения его воспитания полезно. Просто, когда человек спрашивает, хочется ему объяснить. Заранее же не знаешь, ему ответ нужен или себя показать. Ну а дальше, слово за слово. Но, конечно, надо останавливаться, когда видишь, что ему не тебя послушать, а себя показать. А давайте в карты на раздевание? Давайте. А Вам посмотреть или себя показать?1 балл
-
Наша участь от этого не меняется.1 балл
-
@Victor Kotyara, Сижу, бумажки изучаю.
1 балл
-
Да -- будем объяснять адресно именно этому человеку, вместо того чтоб послать его, как ты предлагаешь.Потому что он нам задаёт этот вопрос, и мы отвечаем ему. Кто не имеет желания объяснять -- проходит мимо. Это нормально.1 балл
-
@Глобул, поздравляю с Днем Рождения!1 балл
-
Ув.@NikOtiN, всё верно говорит. У каждой проволоки свои параметры и не нужно из них уходить. Иначе сварка полуавтоматом станет невозможна. Он именно такое понимание имел ввиду. Не только. Можно по другому перефразировать. Подачей проволоки мы и регулируем это самое сопротивление, типа как на балластнике ножи. Чем больше скорость, тем меньше сопротивление. Чем толще проволока, тем меньше сопротивление. Соответственно больше ток. А напруга в полуавтомате довольно стабильна. Я и на 70 амперах 20 вольт держал и на 140 тоже практически те же 20 вольт выдерживал.1 балл
-
@NikOtiN, Между строк читаем? При увеличении напряжения,увеличивается и сварочный ток,т.е напряжение завязано с током на полуавтомате. Это прекрасно видно при измерении оного на балласте. Просто многие считают что ток зависит от подачи. Подачей мы ток не регулируем, а только добиваемся нужного промежутка дуги для плавления проволоки.1 балл
-
Видео-обзор производства Binzel, на немецком, правда. На заставке экспериментальная горелка с "пылесосом" для сварочных газов https://www.youtube.com/watch?v=Es9wPiBOnzE1 балл
-
В принципе - да.А так для сварки нужны прямые руки, толковая голова и чувство варки.. я так это называю. Это понимание, когда нужно отпустить металл, чуть прибавить току или убавить. Налепить проволоки и сделать точку, сварив с основным металлом. Ну и в том же духе... @Роман А, паспорта на такие недорогие аппараты пишут в России наши весьма умные сайтоклепатели и т.п. Обычно передирая друг у друга основу и подставляя свои данные. Знаю это, видел сам не раз. Когда то сам делал паспорта, но их не поняли бы пользователи и потому не стали печатать. А мне не хотелось нести хрень, да и бесплатно всё делать тоже надоело.1 балл
-
Я думаю, что нужно закрыть эту тему. Потому как на многих форумах вижу точно такую же ситуацию. Доходит до того, что тех, кто хочет помочь и подсказать, начинают оскорблять и унижать. Ситуация бестолковая. Это примерно то же самое, как учить водить авто по бумаге... А что тут не уметь то ? Крути руль вправо и влево, да педали жми. Или никто подсказать не может, какой авто мне купить, что бы я сразу педали жать научился. Я ж бензин умею заправлять !1 балл
-
Саша, с Днем Рождения! Здоровья!1 балл
-
Леха, тут судя по всему сами не знают что хотят.1 балл
-
@Роман А,я же Вам объяснял, что полуавтомат не регулирует ток. А в ютубе куча народу, мягко сказать, мало понимающих в реалии, что они настраивают. Ток в полуавтомате зависит от диаметра проволоки, скорости подачи и напряжения. И Вам верно говорят, начинайте сваривать с газом. Самозащитка это куча бразг, зачистка и мало удовольствия. С газом, при верной настройке, можно слушать з-з-з-з и класть металл как пластилин. Даже реально сваривать в удовольствие).1 балл
-
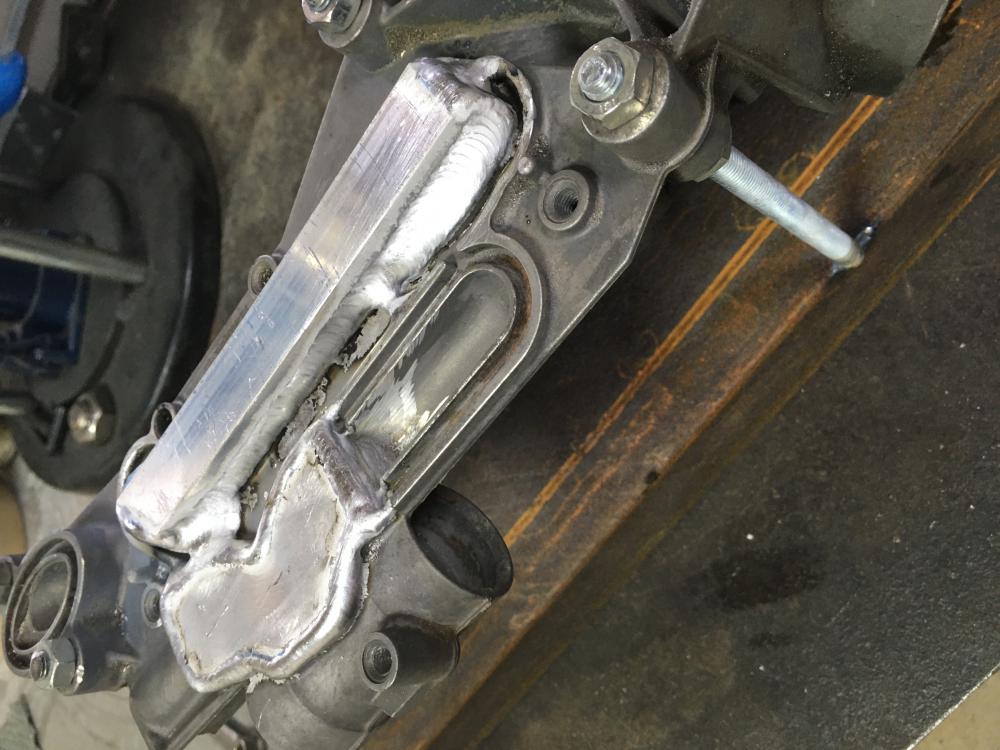
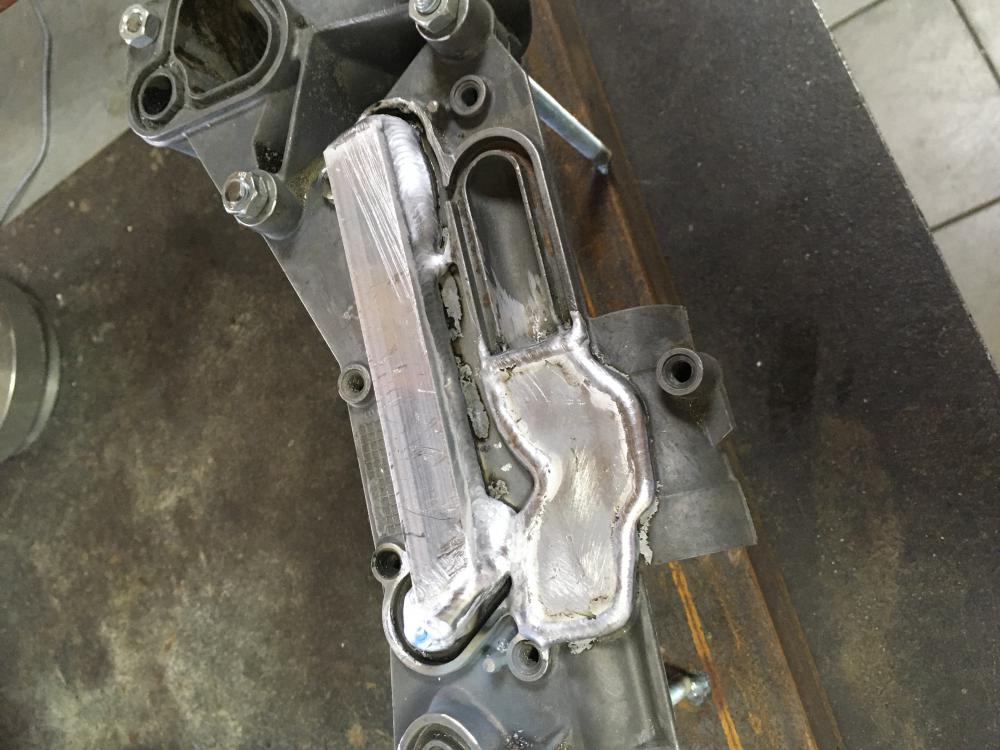
Опять теплообменник Опель
1 балл
-
@Роман А, я Вам советую то, что проверено , и мной, и временем. Ютуб не для того, чтобы доводить до Вас достоверную информацию, у него другое предназначение. Вы определитесь, или ютуб смотрите, или информацию с форума используйте. Варил я Сварогом j46, старый сундук на 250 ампер. Проволока 0,8. Тем же Сварогом неделю назад приварил ушко к колбасному шприцу. Там стенка 0,8, ну максимум 1,0. Нержа, надо было не прожечь, поскольку внутри поршень ходит. Вегой это ещё комфортные делать, её настраивать удобнее. Если Вы надеетесь купить аппарат, который сам настраиваться будет и сам варить, то кроме разочарования Вы ничего не получите. Нужно хорошее понимание сути работы полуавтомата и наработанная моторика. Кстати говоря, жестянку точками варить, на это час тренировки нужен, не более. Поскольку я уже не работаю, аппарат по знакомым ходит, именно с этой целью. Варят потихоньку свои гнилушки, никаких проблем не возникает. Вам @tehsvar вкратце объяснил суть вопроса, я на эту тему тоже неоднократно говорил, на форуме поищите. На современных аппаратах есть дожигание вылета проволоки, иногда регулируемой. Уже давно никто шарик не откусывает. Никто жестянку самозащитной не варит. Забудьте о ней.1 балл
-
@Роман А, Вега минимиг у меня, сварщик с меня ещё тот, только учусь, банки две сварил и трубку приварил, дырки заплавил, вроде получилось, другие аппараты не пробовал не скажу
1 балл
-
@Роман А, не заморачивайтесь. Вега минимиг, Сварог реал или Гроверс энержи. У каждого свои небольшие отличия, в любом случае не прогадаете. Насчёт выбора в маленьком городе - торговлю через интернет никто не отменял. Есть проверенные магазины, Сварочные технологии, Сварыч. Гроверс, это напрямую к @tehsvar. Насчёт самозащитной проволоки - если хотите жизнь без геморроя, варите в углекислоте. Ну или в смеси, если она есть. А про самозащитную забудьте. Баллона углекислота хватает на несколько катушек по 5 кг. На уаз санитарку ушло чуть больше катушки, весь низ поменять. От пола 10 см вверх и внутри только средняя полоса осталась. На легковушку баллона точно хватит.1 балл
-
Роман А Сварочный ток зависит от толщины проволоки, скорости её подачи в сварочную ванну и от напряжения. Так что всё, что пишут в бумажках, чаще всего дурь. Ток в полуавтомате производная, а не установленная функция. К тому же Вы в любом случае будете сваривать авто точками. Проверено. Сам не раз переваривал авто. И только после наложения минимального количества металла, можно будет и шов положить. А сравнивать полуавтомат и ручную дуговую сварку по силе тока просто некорректно. Разные ВАХ и разные принципы.1 балл
-
принцип этого подключения очень прост. при питании аппарата 380 вольт в двухпроводной системе (используя 2 фазы ) мы получаем меньшее колебание вторичного напряжения чем при питании 220вольт(используя одну фазу) При питании 380 вольт имеем более стабильный выходной ток и все....... и меньшее влияние на питающую сеть( меньше перекосы фаз)........1 балл
-
@Goodwin 359,Разница в степени проплавления основного металла.На шлифах отчётливо видно.1 балл
-
Стальные пластинки надо брать хотя бы 3 мм для начального обучения. Зачищать металл сразу надо учиться - варить будет заметно проще. Основными электродами (УОНИИ) хорошо учиться для того чтобы лучше видеть глазами как формируется сварочная ванна, каких она размеров, как себя ведет металл, в общем чтоб уже была зрительная память плюс навык формирования шва (которые пригодятся при сварке зашлаковывающими рутиловыми электродами). Электроды УОНИИ, или основной тип электродов требуют дополнительного "разогрева" во время сварки, так как обмазка горит хуже чем на рутиловых или целлюлозных - для этого варят на обратной полярности (+ на электроде), да и сварочный ток желательно не занижать. Длина дуги - короткая, не больше диаметра электрода, и ими вообще может лучше варить с опиранием обмазки на свариваемый металл, в "козырьке", который получается из обмазки при сварке, расстояния хватает. Из за плохой газовой защиты в начале шва, пока обмазка плохо горит, и из-за недостаточного количества шлака и длинной дуги в конце шва - начало и конец шва бывает вырезают, если нужно высокое качество, герметичность. Для повторного розжига электрода надо аккуратно отбить или сточить козырек и слой шлака на самом электроде, далее может натереть кончик графитом или все таки учиться зажигать электрод - долбить "дятлом" может помочь, или если металла много, то можно размашистыми "чирками" разогреть электрод и ловить "счастье" дальше, ну или учиться разжигать дугу даже после залипания электрода на металл - вращающим движением его "откручивать" и пытаться ловить короткую дугу после отрыва. Рутил-целлюлозные - зажигаются и горят легко, шлака побольше чем у основных, может даже затекать вперед сварочной ванны и ... закрывать сварщику видимость сварочной ванны, а самому металлу перекрывать возможность "залиться" туда где уже сам шлак залился и остыл, что приводит к обычному непровару. Решается эта проблема более правильными "настройками": - достаточная сила тока чтоб дуга отталкивала шлак назад; - длина дуги чтоб была не слишком большая, дуга должна быть сконцентрирована и оттеснять шлак хотя бы с переднего края ванны; - при сварке внутренних углов обязательно проходить сначала нижнюю полку, а потом заливать верхнюю (когда нижняя полка "опорная", а вертикальная полка примыкающая), - если примыкает нижняя полка и есть риск прожога, то придется делать наоборот сначала "врезаться" в вертикальную полку, потом расширять сварочную ванну вниз и немного назад по ходу шва на примыкающую горизонтальную полку, некоторый зазор в этом случае может быть даже желателен; - если походу сварки шлак все таки залил всю сварочную ванну, то лучше остановиться, отбить шлак и продолжить по чистому, ну или практиковать сварку вслепую, навыки на основных электродах здесь как раз и пригодятся, чтобы принудительно формировать шов по памяти, плюс еще может придется практиковать "отодвигательные" манипуляции электродом , но если шлак залил слишком далеко и успел остыть, то ничего уже не получится) Хотя есть "волшебное" средство от всех этих проблем со шлаком - варить под наклоном на подъем. Рутил-целлюлозными электродами можно варить вертикалы сверху-вниз... Хорошо подогнать кромки, чтоб не было зазоров больше диаметра электрода, подобрать правильную силу тока, чтобы дуга был достаточно мощная, чтобы удерживать сварочную ванну и шлак от стекания, передний край сварочной ванны должен быть виден. Вести электрод достаточно быстро, без колебаний, "углом вверх". Чисто рутиловые электроды - разрабытвали их для сварки тонкого металла... на обратной полярности наверное, на более длинной дуге, может... Я в основном варил "рутил-основными" - хорошо подходят для герметичной сварки во влажной среде, по мокрому металлу. Со шлаком рутиловых электродов лучше сразу бороться так чтобы он не затекал вперед ванны - варить немного на подъем, формировать шов чтоб провар был обязательно, без всяких "авосей" и т.п. Если шлак останется в шве, то его придется вырезать, выковыривать, высверливать - короче избавляться от него по любому, прежде чем переваривать место. Целлюлозные электроды - у нас они редкость, специфика у них такая что они могут глубоко проваривать, дают хороший напор газов в дуге, дают очень мало шлака, но качество металла не очень... Используются для сварки корневых вертикальных швов особенно сверху-вниз - получается очень быстро. При сварке вертикалов снизу-вверх, или тонкого металла ими варят с "рывками" - то есть создал сварочную ванну нужных размеров, сделал рывок вперед по ходу шва с удлинением дуги, чтоб дуга не погасла, но и металл не наплавлялся, потом обратно возврат на уже подзастывшую сварочную ванну, и повтор... грубо говоря как сварка с отрывом, но без обрыва дуги. Используется этот прием также для сварки потолочных швов и на "обычных" рутиловых электродах, и т.д. Зазоры - на тонком металле их быть не должно, надо делать частые прихватки, ровнять/рихтовать, потом варить по быстрому. Можно "по-медленному", с отрывом, рутиловыми элктродами, углом назад если в нижнем положении. На металле потолще (от 3 мм) зазоры нужны - если есть требование к сквозному провару, то правильный размер зазора становится очень важной "настройкой". При сквозном проваре в положениях отличных от "нижнего" должна получаться "замочная скважина" - это гарантированный сквозной провар (в нижнем может получиться и без замочной скважины, там еще важно чтобы не было "соплей" с обратной стороны). В вертикалах зазор должен позволять варить хоть с небольшой "замочной скважиной", в потолках - зазор должен быть побольше, чтоб, можно было конец электрода загнать аж вовнутрь и заливать так чтобы не было провисаний "утяжек" на обратной стороне шва. Подбор настроек - по толщине металла и типу соединения оценивается сила тока и толщина электрода. Обычная практика - на 1 мм толщины металла нужно около 40 А тока. Например металл толщиной 2 мм нужно варить ∅ 2 мм, металл 3 мм, можно варить ∅ 2-3 мм. Остальное можно варить ∅ 3+ мм. Фирменные сварочные аппараты отличаются от всякого фуфла, скажем так, погоней не за "мифическими китайскими амперами", а за более правильными характеристиками. Для сварки электродами делают более высоковольтные трансформаторы (в инверторах), они дают более высокое напряжение "холостого хода", более крутопадающую ВАХ, плюс к этому более мощный дроссель, плюс настраиваемый форсаж... и вуаля, можно хорошо варить даже УОНИИ - чтоб и зажигался лучше и дуга чтоб не обрывалась.1 балл
-
Опыт нарабатываю.
1 балл
-
Кому это сейчас нужно? Когда я поступал в ПТУ, нам сказали, что газосварке нас учить не будут -- крайне устаревшая, и никому не нужная технология уже в 1989 году. Я думаю в судостроении прихватками могут быть швы по 150 миллиметров через метр, отсюда и до обеда. Ну и что? Ну всё правильно. Тренируйтесь. Сварка, это больше моторный навык. Переходите к освоению вертикала -- это очень поможет укладывать красивые валики в нижнем положении. Имейте ввиду -- стержень электрода выгорает вглубь обмазки электрода, и обмазка образует юбочку. При этом короткой дугой считается расстояние от стержня до ванны 2 мм. А 4 мм уже длинная дуга. То есть при опирании на обмазку, с учётом какого-то наклона электрода вы получите расстояние от стержня до ванны 2 - 3 мм. И это норма. Расстояние от ванны до глаз -- 400 мм максимум. Максимум!1 балл
-
Ура, наконец не поторопили с подгонкой)))
1 балл
-
@KAMA,@Александр Волков Вам, в принципе, все верно объяснил. Касаемо нюансов - электроды с основным покрытием, такие, как УОНИ, требуют источника с достаточно высоким НХХ и правильной ВАХ. Если интересно, читайте форум. Иначе они нормально гореть не будут. Если уж, кроме как в гараже, учится негде, начните с покупки нормального аппарата. Это где то 25,по нынешним ценам. Первоначальные навыки развить можно, а реально научиться варить можно только в реальных условиях. Чтобы плавать, надо плавать. Великий Мао так говорил.1 балл
-
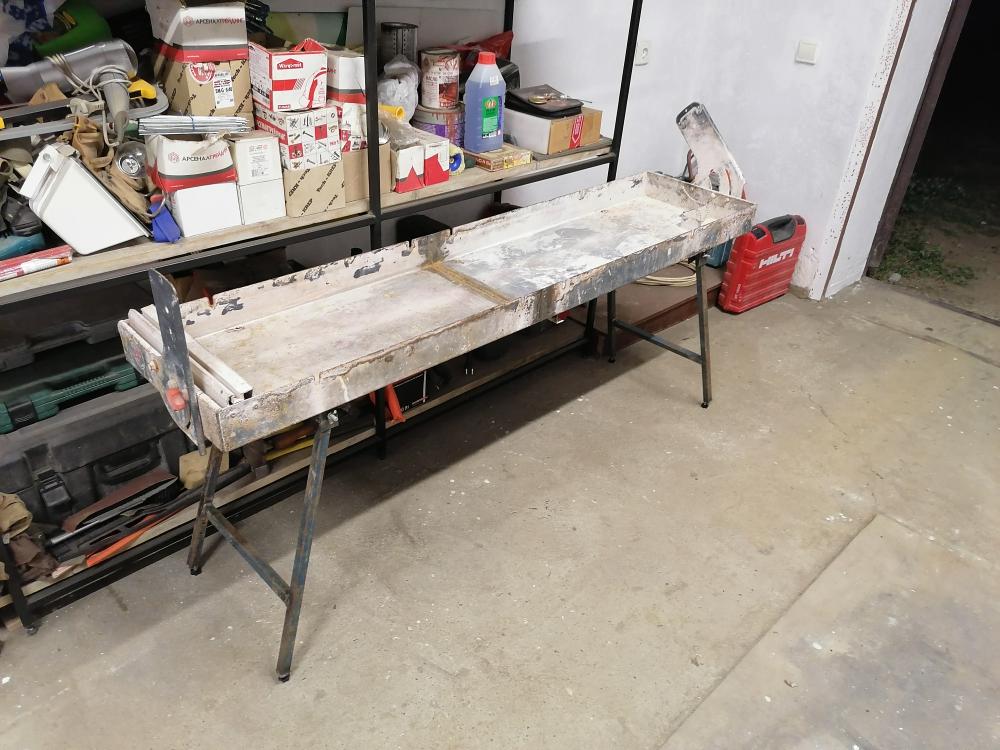
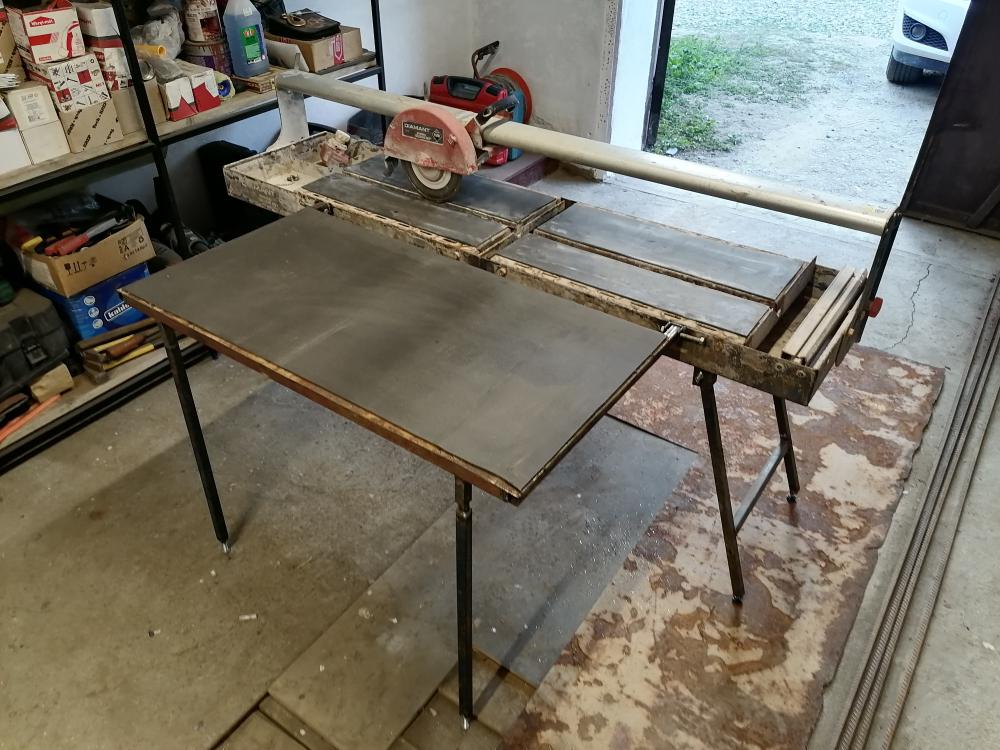
Всем приивет! в общем с корытом история продолжилась, решили к нему приделать ноги и столик расширения чтоб плитку можно было опирать большей частью, в общем ребята привезли то что было по сусекам, лист полторашки и куски профтрубы всякие, стол сварил но как не крутил идеальным он не получился, был изначально в рамке 950х500 с одной перекладиной, но пришлось добавить ещё поперёк чтоб подровнять выгибы полотна листа, в целом не плохо получилось, стол сделал с съёмными ножками регулируемыми как и ножки станка, плоскость стола вывел в ноль с площадками станка, на обоих была проклеена плотная звукоизоляция автомобильная, она смягчает как вибрации так и незначительные неровности, межде станком и столом организовал зазор для установки зажимов струбцин, всё было сделано если честно на быструю руку но станок работает и расширение себя оправдало, кстати шов не течёт совсем после многих дней с водой на объекте, для первого раза думаю не плохо но мне не нравиться...шов не красивый))
1 балл
-
Вот смотрю канал и офигеваю, прям когнитивный диссонанс... Я мужиков то способных на подобное по пальцам одной руки пересчитать могу... . Сам канал - https://www.youtube.com/channel/UCR9Xq7U0kPRM6ZCTA64UAJw . Одно из видео с канала - . . И ведь не коммерческий канальчик... И не постановочное видео, многие вещи как человеку который с этим ежедневно связан не кажутся наигранными.1 балл
-
Не сваркой единой
1 балл
-
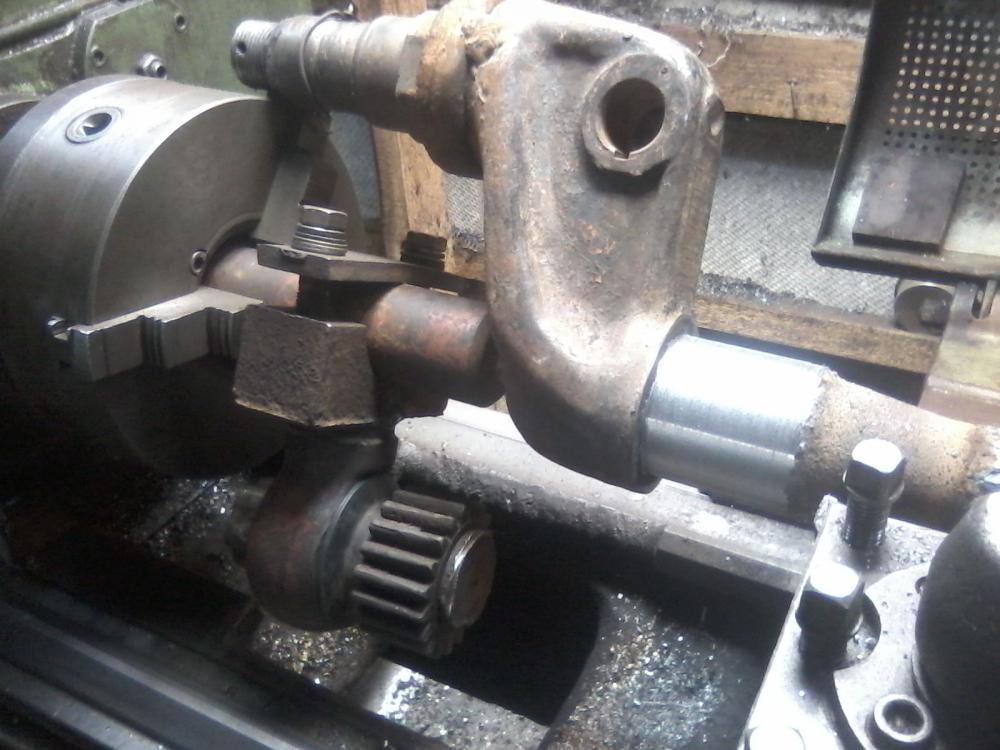
А я всё кривошипы тракторные починяю.Когда их в чермет отправят,всё реставрируем и реставрируем каждый год.А новые говорят гнутся,китайского производства,да и стоят хорошо.
1 балл
-
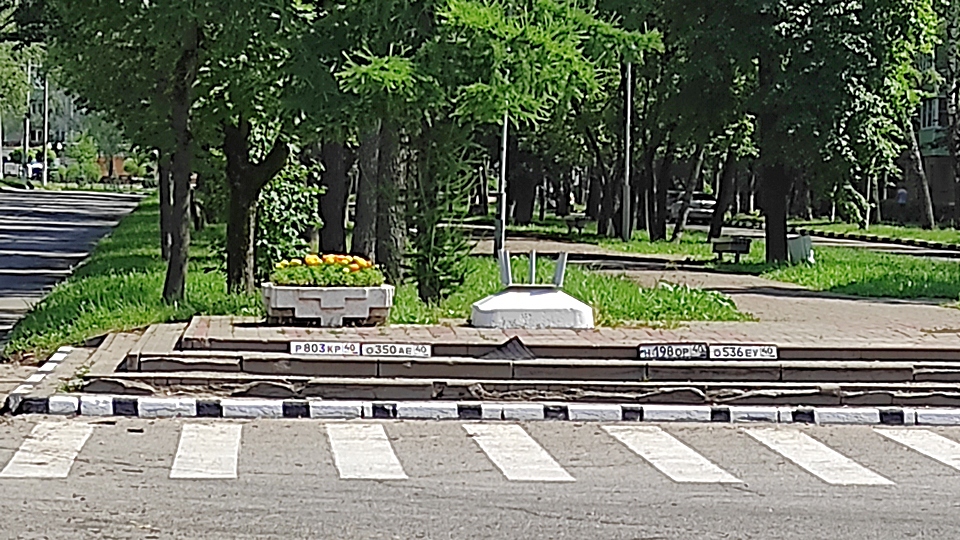
Во время вчерашнего ливня в моём городе, когда часть улиц оказалась хорошо так затоплена, и проезжая по дну "самого глубоководного водоёма" что несанкционированно образовался на пересечении улиц Ленина и Победы, оторвал-таки передний номер (водой вырвало пластиковую рамку с номером с болтов крепления к бамперу (остались лишь куски, прижатые болтами)). Уже решил, что пойду в контору, изготавливающие номера - заказывать дубликат… Но для начала пошёл на поиски "потеряшки" в тот район, где была лужища — и, о чудо, чья-та добрая душа не поленилась, и выложила все потерянные в этом "море" номера на хорошо заметное место. Хочу выразить огромную благодарность этому неизвестному мне человеку, который не поленился, и собрал и положил все потерянные номера на хорохо видимое место! P.S. Вечером там уже оставалось только два номера... сколько было до моего прихода - не знаю... но думаю, что немало.
1 балл
-
При сварке листов (например из нержи ) встык никакие прихватки не удерживают их от стягивания и получения хлопунца . Листы с зазором ставятся , через каждые 5 см вставляются пластины удерживающие зазор , между ними прихватки и только потом вынимая пластины от центра варим то место откуда она вынута , справа и слева стоят до остывания и так в разбег от центра . 5*3 метра так сваривается из трёх кусков . Остаточная деформация потом запросто вытягивается при сборке изделия1 балл
-
@Schlosser,Антон, да всё. Уже вроде рассказывал, где-то эту не весёлую историю. Машинка покупалась у офдилера, под конкретный заказ, некислого объёма. Который не стрельнул, так бывает. Соответственно легла на полку, откуда изредка извлекалась пожужжать минут пять. За три года сработала полдиска для доводки швов под полировку. Гарантия кончилась. Потом случился заказ, на полтыщи иллюминаторов, декоративных, для гостинничного комплекса. Ну и достал я её с полки. Полтыщи звучит внушительно, но на каждом 15мм шва под зачистку-полировку. И тут началось. Делал я их по 20шт в день, на зачистку этих швов, машинка работала отсилы час. На второй день, разлетелась крыльчатка охлаждения (!), хорошо в перчатках был, по пальцам дало знатно, но не рассекло. Удивлению не было предела, ни на одном, самом китайском из всех мыслимых инструментов, у меня такого не случалось. Крутиться она не перестала, дело было зимой, работал в неотапливаемом помещении, короче на крыльчатку я забил, стал ей давать перекуры каждые 15мин. Под конец этой работы загремел редуктор, машинка сносила 2 диска! Разобрал я это чудо с гордой надписью маде ин жормани и узрел внутри, маде ин Тайвань и Польша на подшипниках. Абсолютно голые, не залитые лаком обмотки ротора/статора, на инструменте, работающим абразивной оснасткой. Короче, поменял подшипники в редукторе, напечатал крыльчатку на 3д принтере, собрал, проверил положил на полку. Прошло ещё пара лет, подвернулась соответствующая работа, достал. На второй день загрохотал подшипник в хоботе, заменил. Ещё час не напряжной работы и она пустила дым Итого. Имеем специфический инструмент, на котором "инженеры" зунера не соизволили сотворить даже блокировку шпинделя, под узкие задачи, редуктор слабенький, обороты на максимуме 4000об/мин., моторчик дохлый, щас могу соврать но где-то 500-600Вт., офигенный качественный шнурок и лейбо-брендо - за косарь евро. С качеством сборки - конченная параша. Сам формфактор инструмента, для обработки тавровых швов - весьма удобный. Альтернатива на сегодняшний день - насадка от комботула на болгарку - 150евро с пересылкой + наикрутейшая бесщёточная болгарка от девольта 4357 с двиглом 1.7кВт - примерно 220евро (любая другая ушм по вкусу). Получаем офигенный агрегат, который если ненужна насадка, для доводочных дисков, быстро превращается в простую шайтанку которая с легкостью справляется со всеми видами работ, включая полировку. К сожалению, на момент приобретения я таких вариантов не нашёл. Те самые иллюминаторы Это ещё и камера телефона, с форматом объектива - дверной глазок. Не такая уж она и маленькая. 4357 тащит любую, самую "тяжёлую" оснастку на минимальных оборотах, 2200об/мин, в режиме нонстоп целый день. Для отдельных случаев, есть и более простые и дешевые альтернативы, насадке от комботула. Их тоже на сегодня есть у меня. Надо разобрать, эту тварь красную и отфотать потроха, как время будет, прежде чем в помойку отправить, это убожество, даже треть родных щеток не сносило. Для сравнения, на этой машинке, с честной надписью сделано в Китае, не менялось ничего, кроме щеток, более десяти раз кстати.1 балл