Лидеры

Популярный контент
Показан контент с высокой репутацией 10.12.2014 во всех областях
-
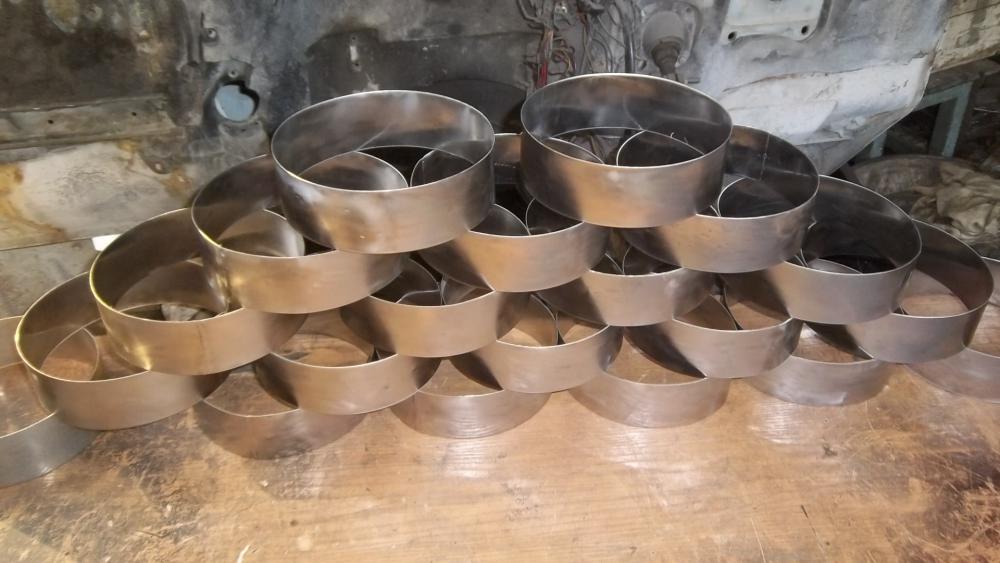
Скоро праздник.Заказали формы для тортов.Сделал.
 9 баллов
-
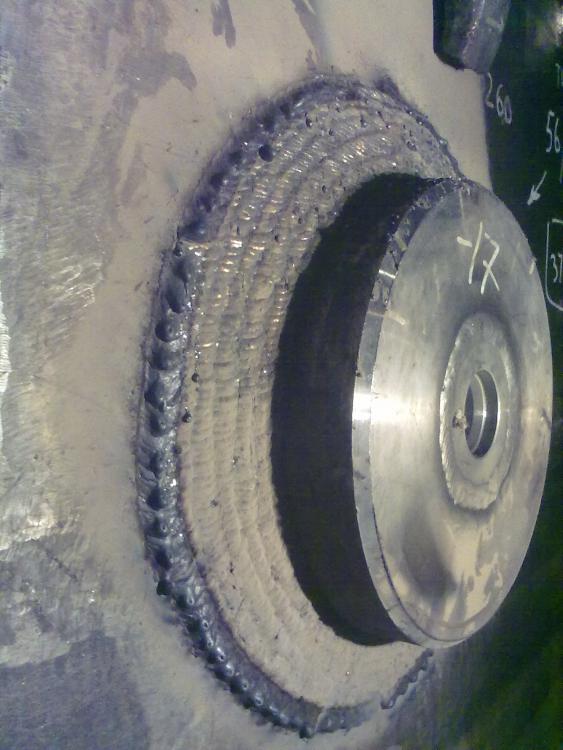
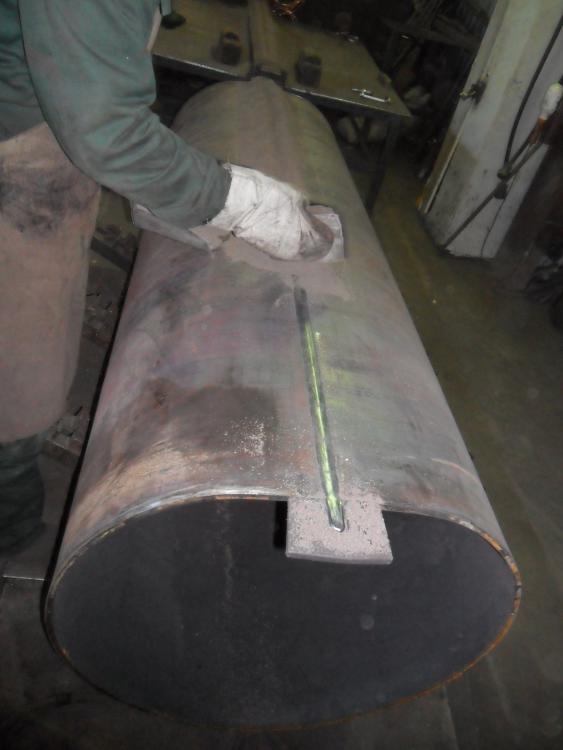
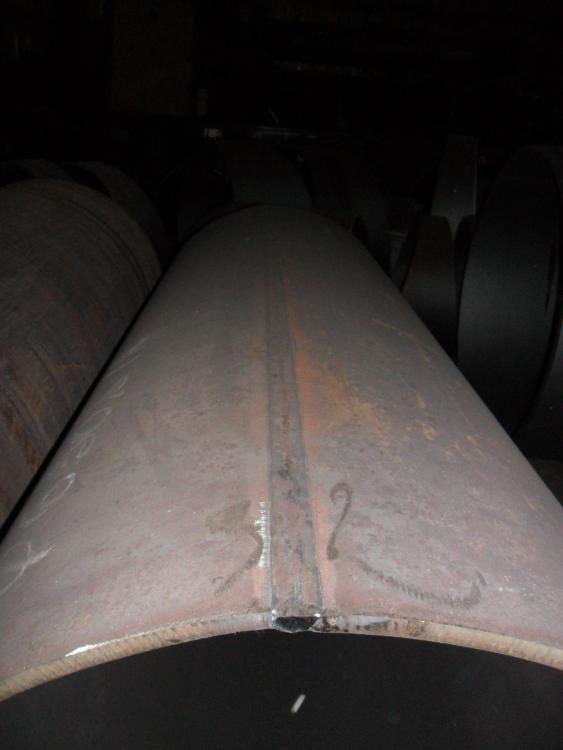
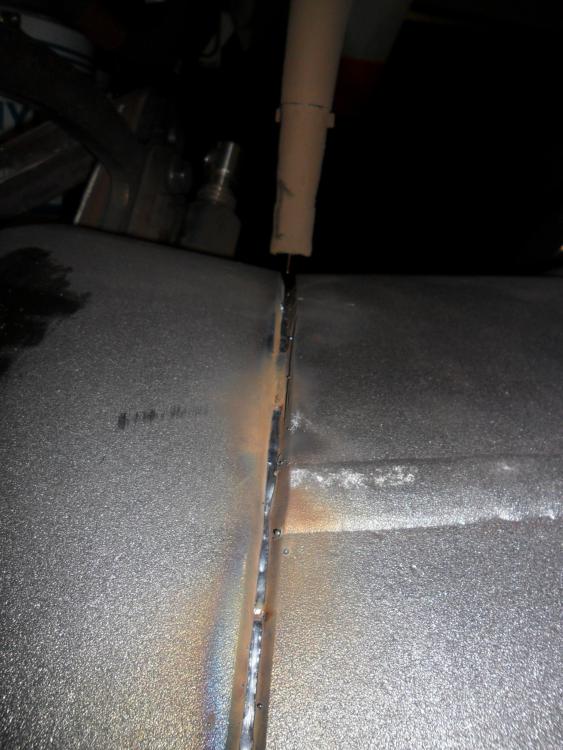
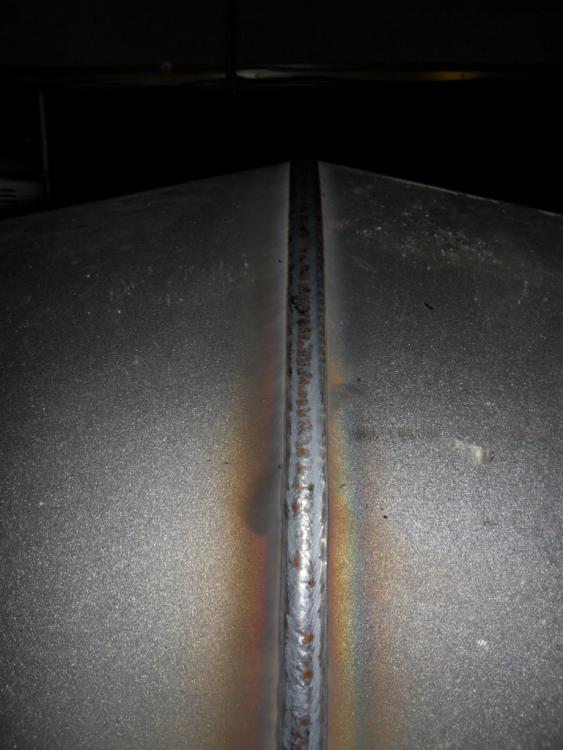
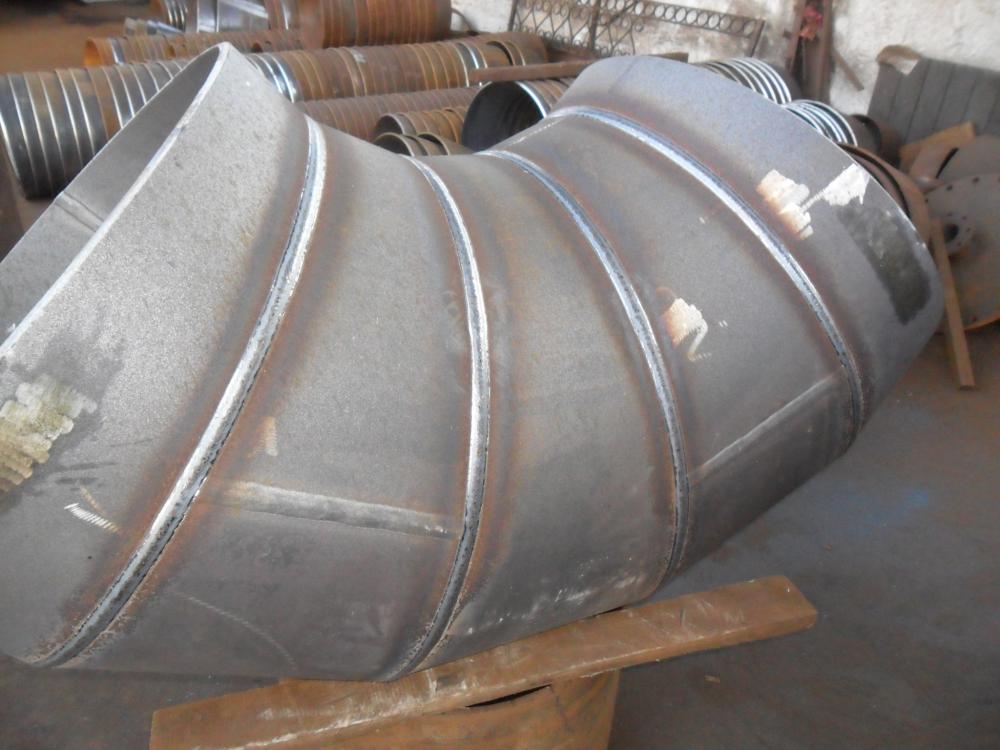
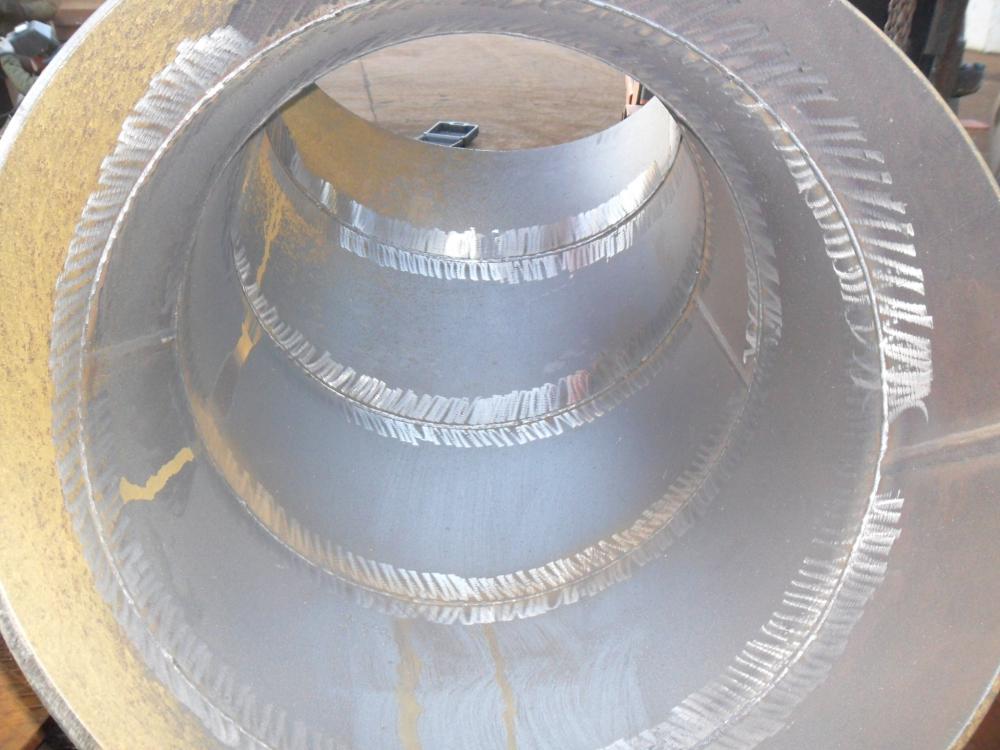
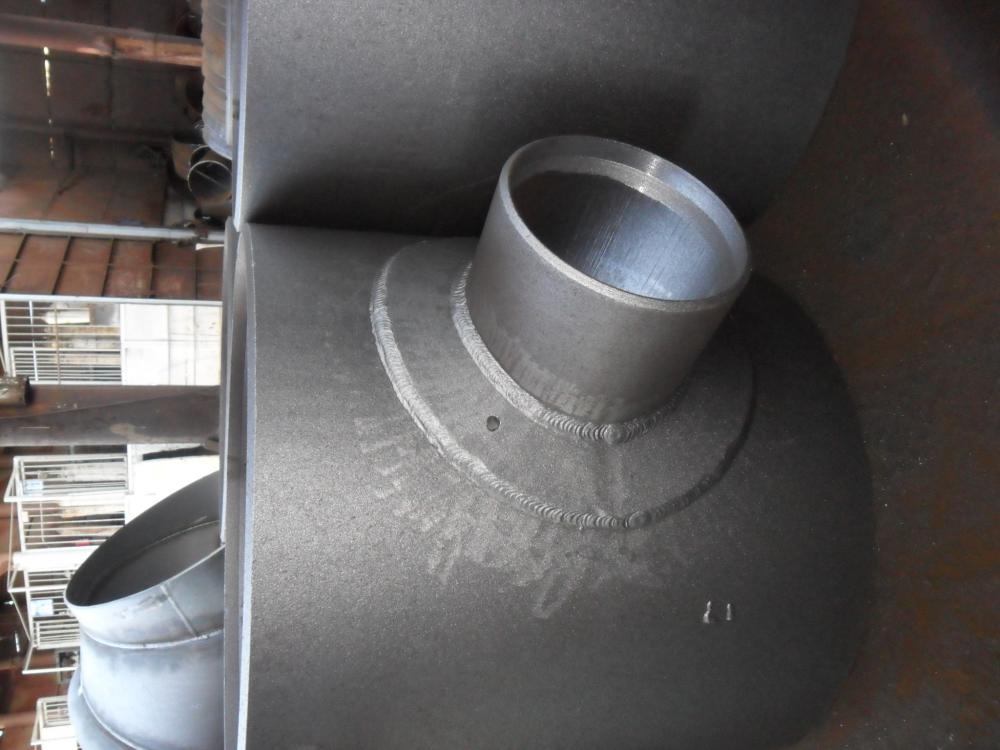
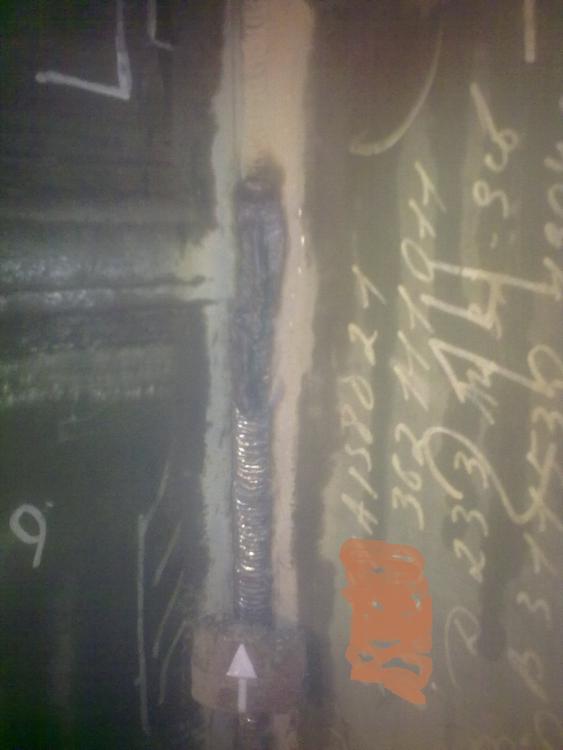
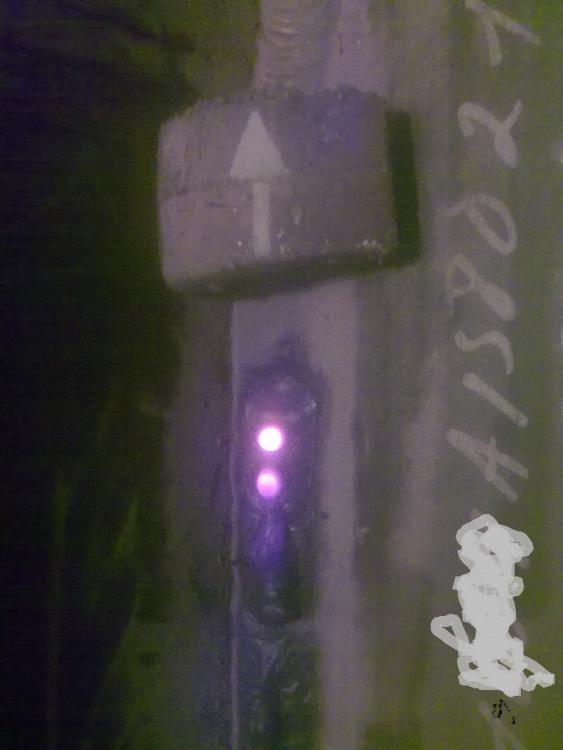
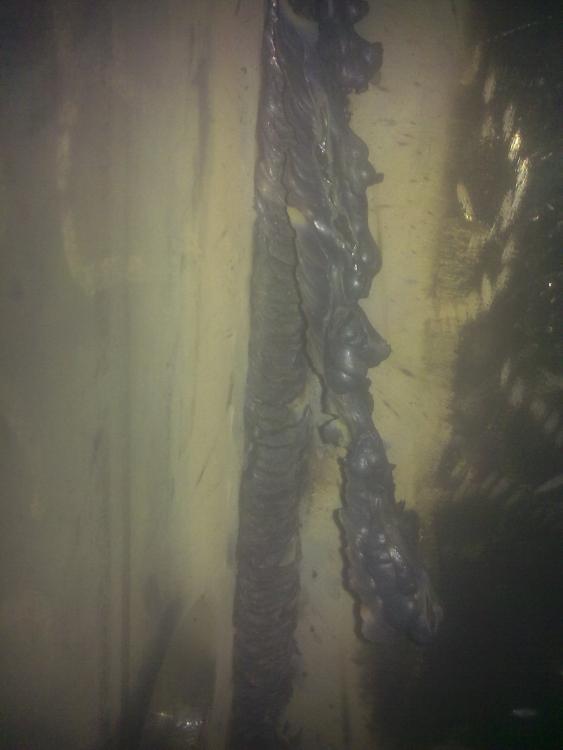
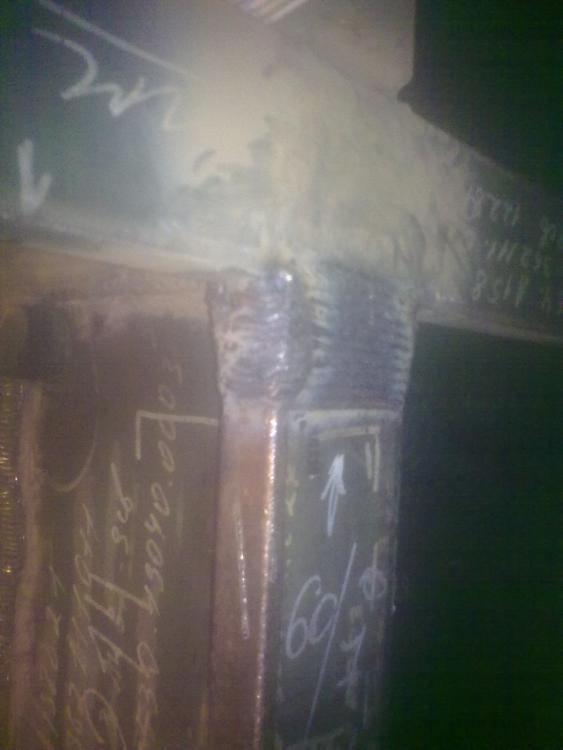
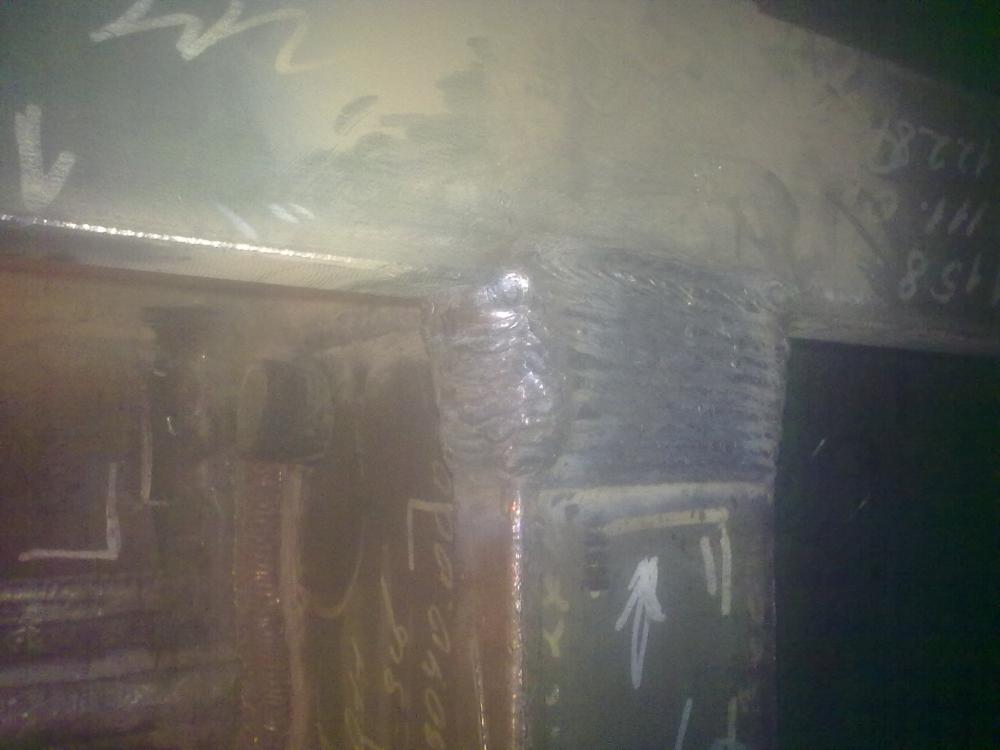
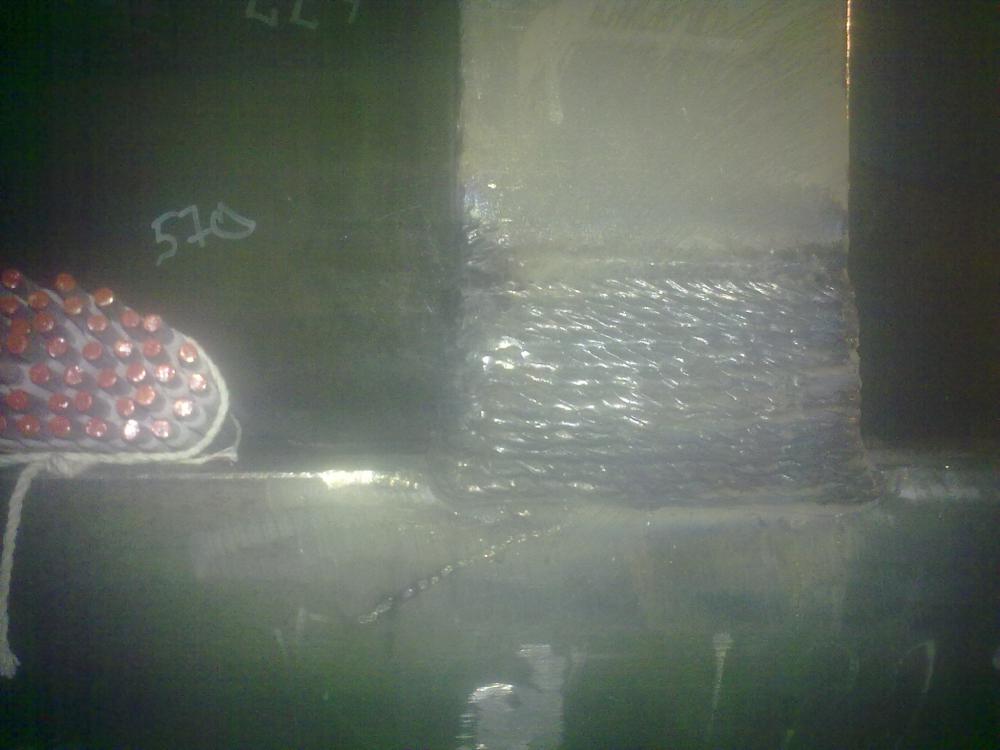
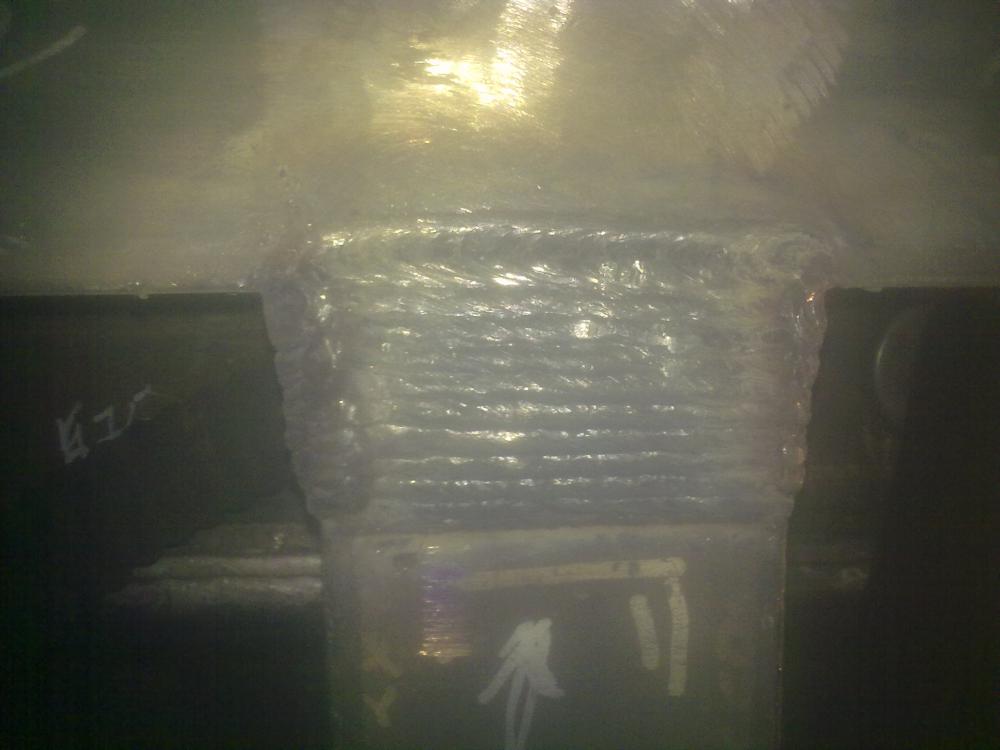
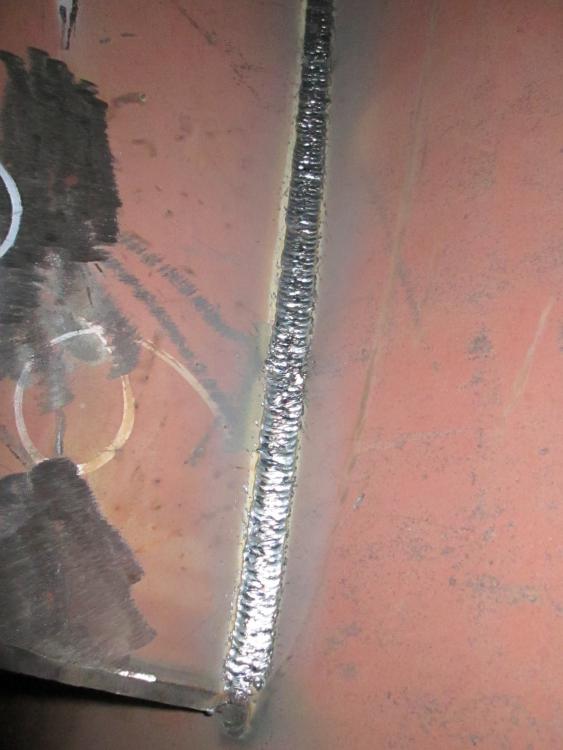
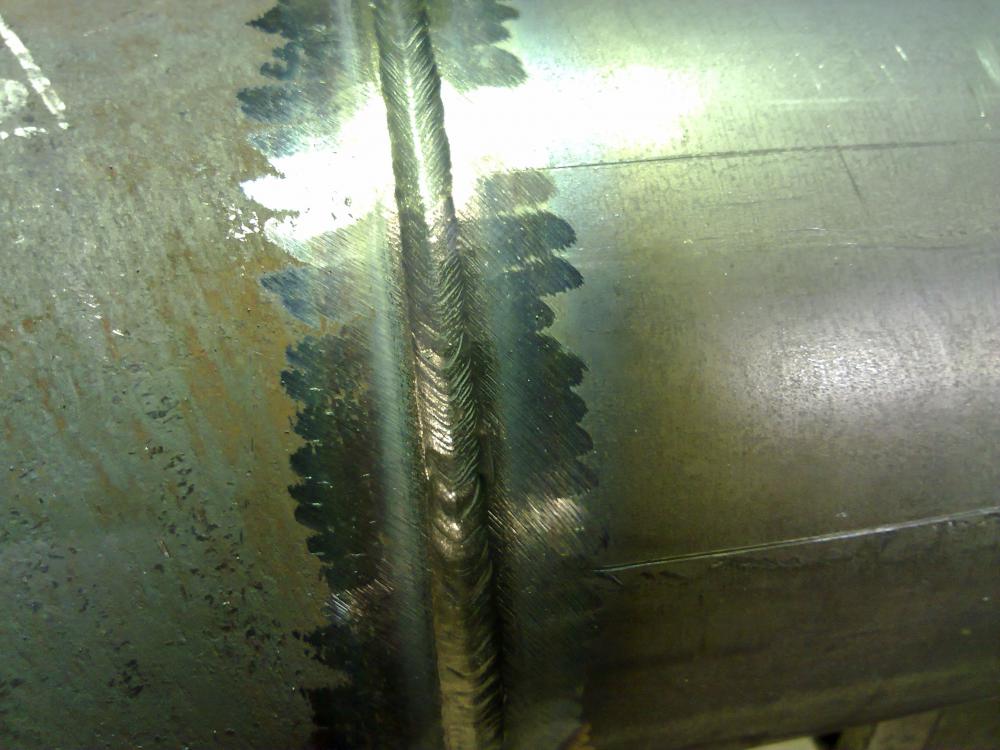
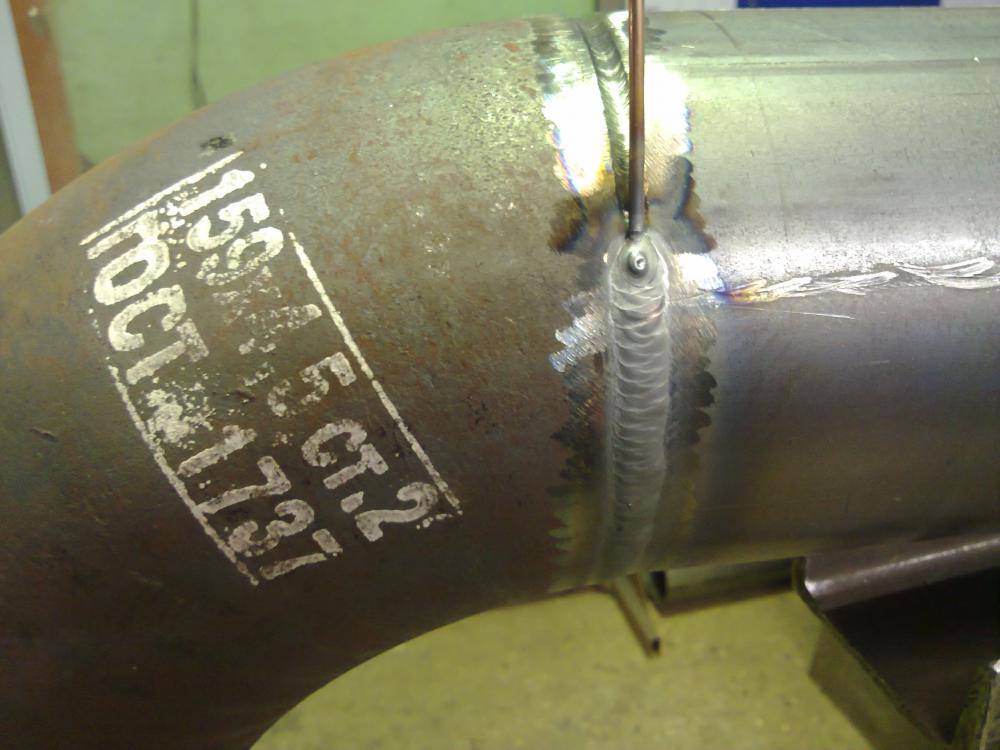
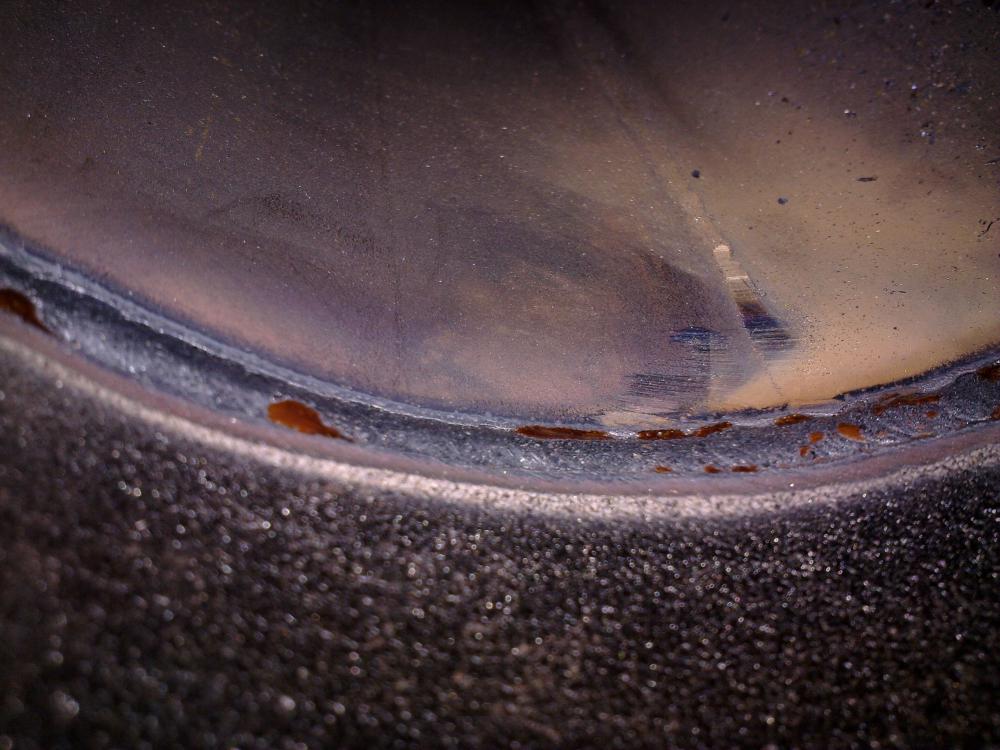
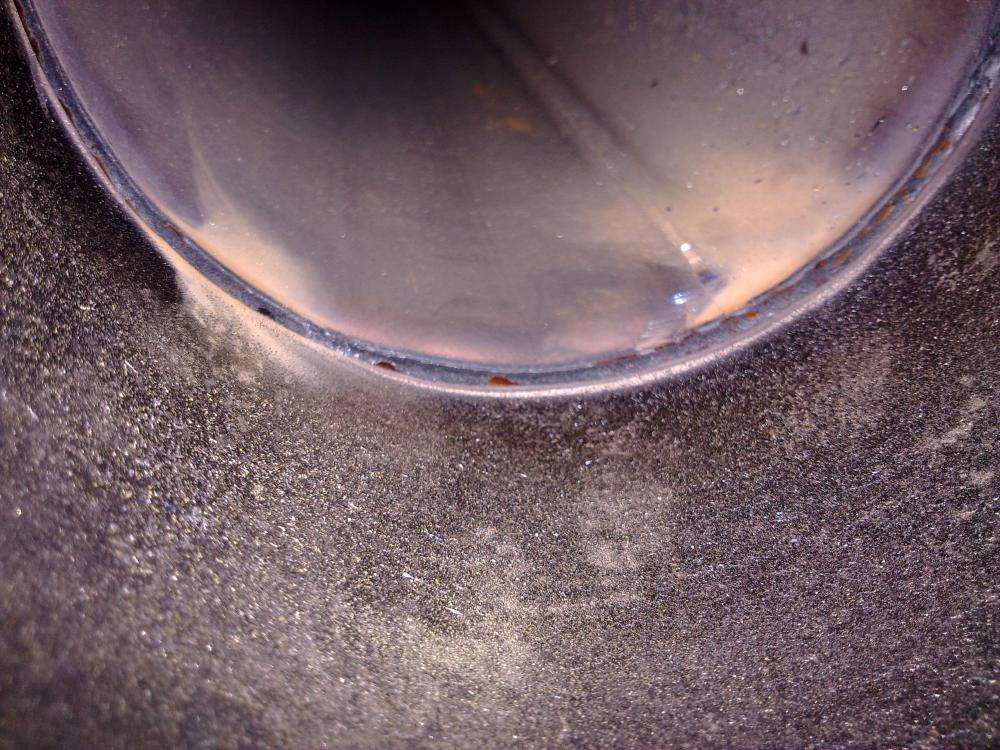
Последний шов заварен! В два прохода, раздел кромки V-образный с притуплением 1мм, зазор 1.5мм, ток на корень 93А присадка 1.6, ток на перекрытие 160А присадка 1.6 Коренной шов не сфотографировал, сфотал только конечный результатhttp://i008.radikal.ru/1412/95/b5093cf3c385.jpg http://s018.radikal.ru/i519/1412/20/026fbfd6db5b.jpg После протравки http://i077.radikal.ru/1412/aa/684402ff5fff.jpg http://i038.radikal.ru/1412/ab/cac9f745eefa.jpg Внутри http://s16.radikal.ru/i190/1412/db/224d16c692fa.jpg Вот как-то так.9 баллов
-
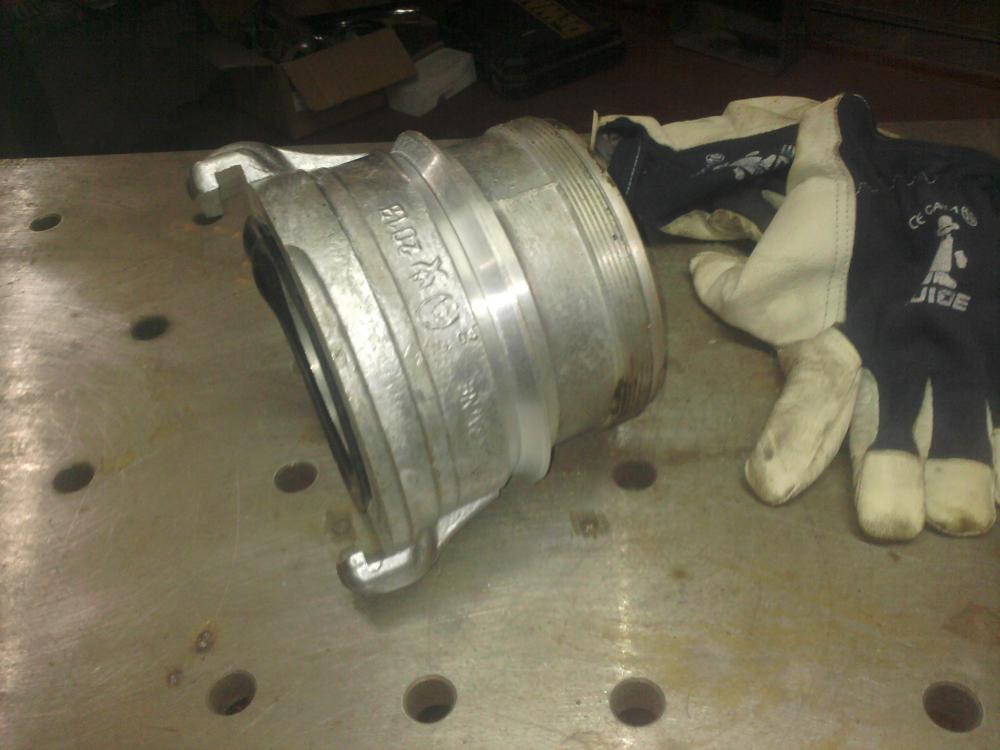
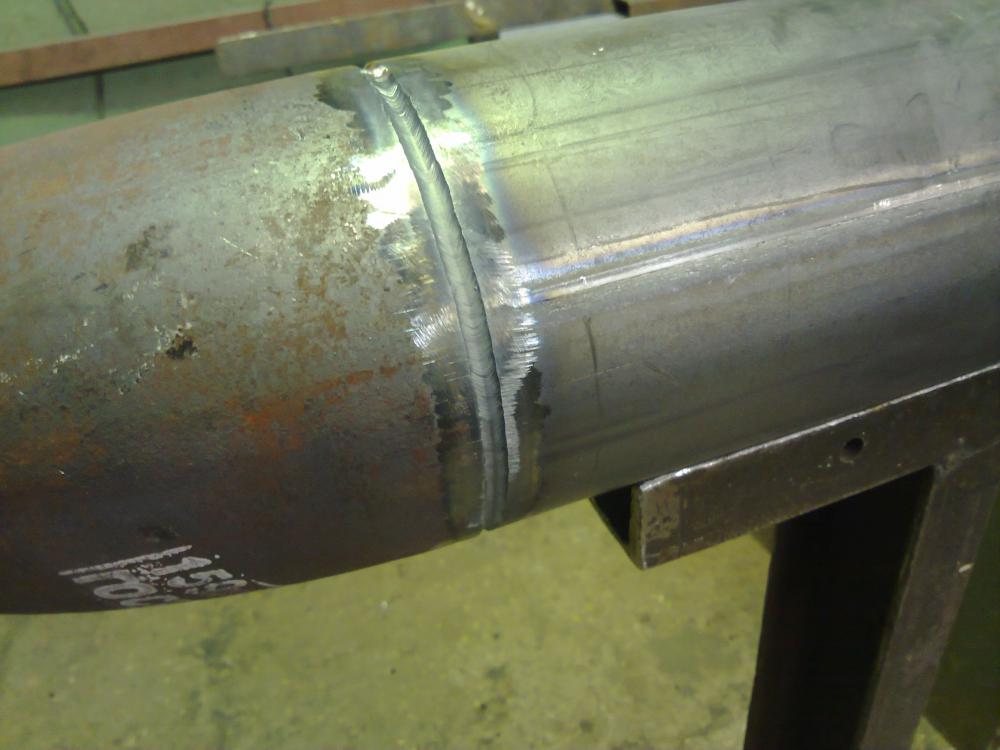
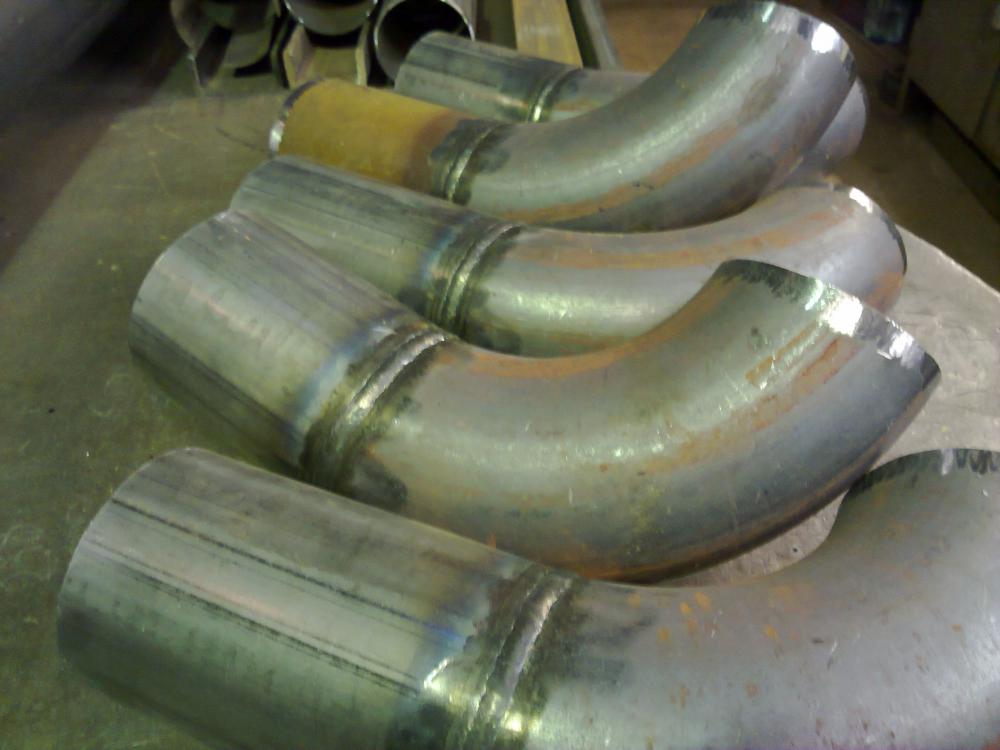
Какие-то переходы для рукавов,производствоУкраины,стоит клеймо АК9.У токаря сделал разделку.
7 баллов
-
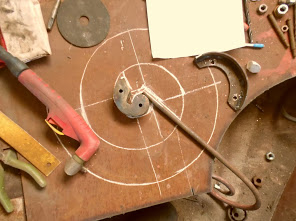
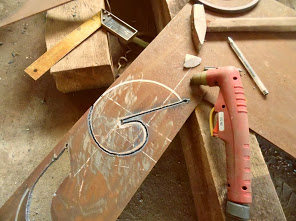
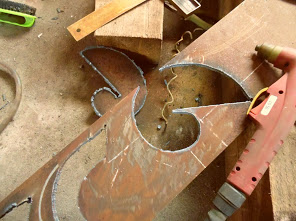
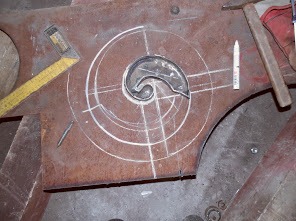
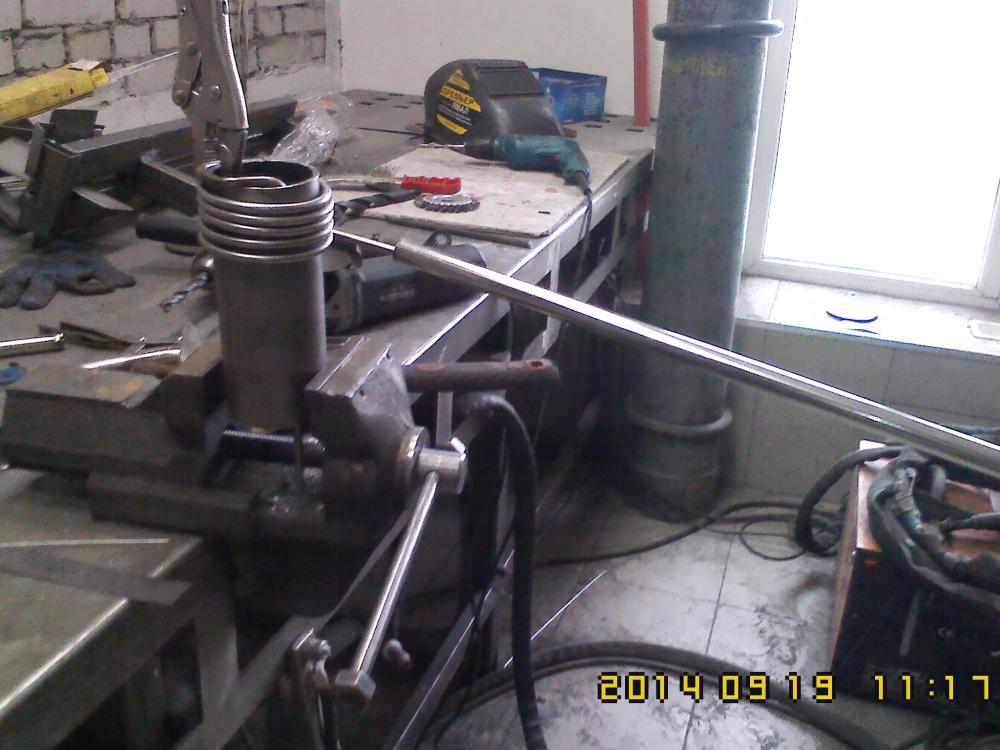
Делал кондуктор для завитков продолжение будет скоро!
6 баллов
-
@Шурпет,@selco, @BelaZZ, @ARGONIUS, @Менгон, @AMBIVERT42, @МИХА75, @Георгий 11, @svarnoi69, @bader, @tehsvar, @демонстратор, @ugaida, @валера1963, @Andrew, . @Илария,@Dmitry1962, @Helper, @DED 1, @простой мойша, @Миротворец, @круазик, @alekseyka77, @supoplex, Большое спасибо! На самом деле, очень приятно.5 баллов
-
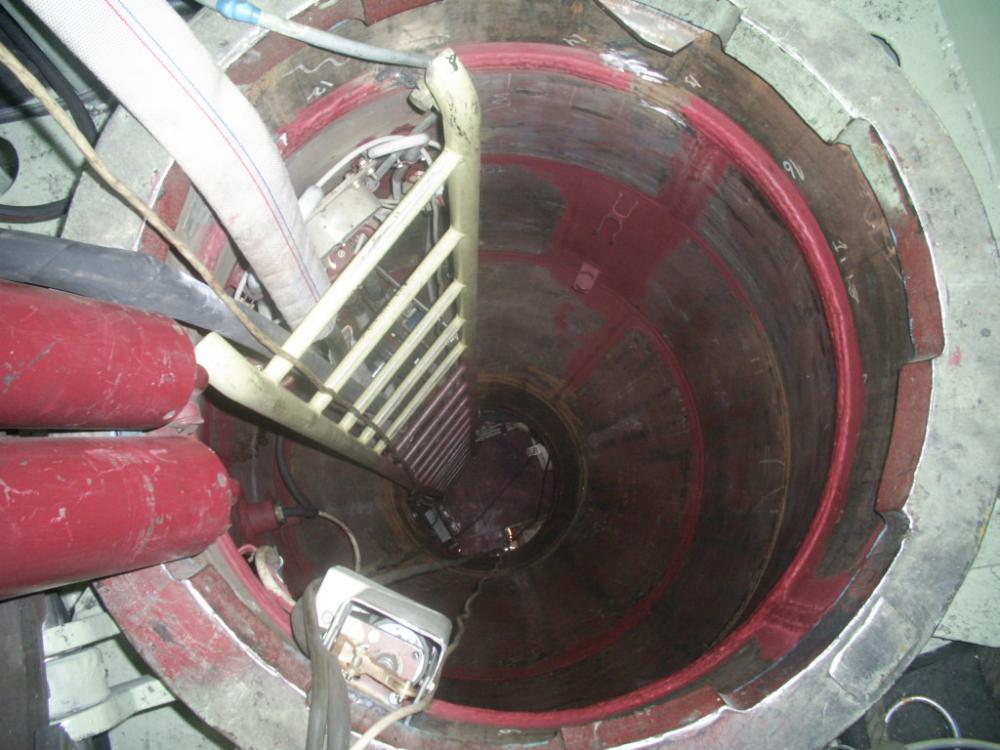
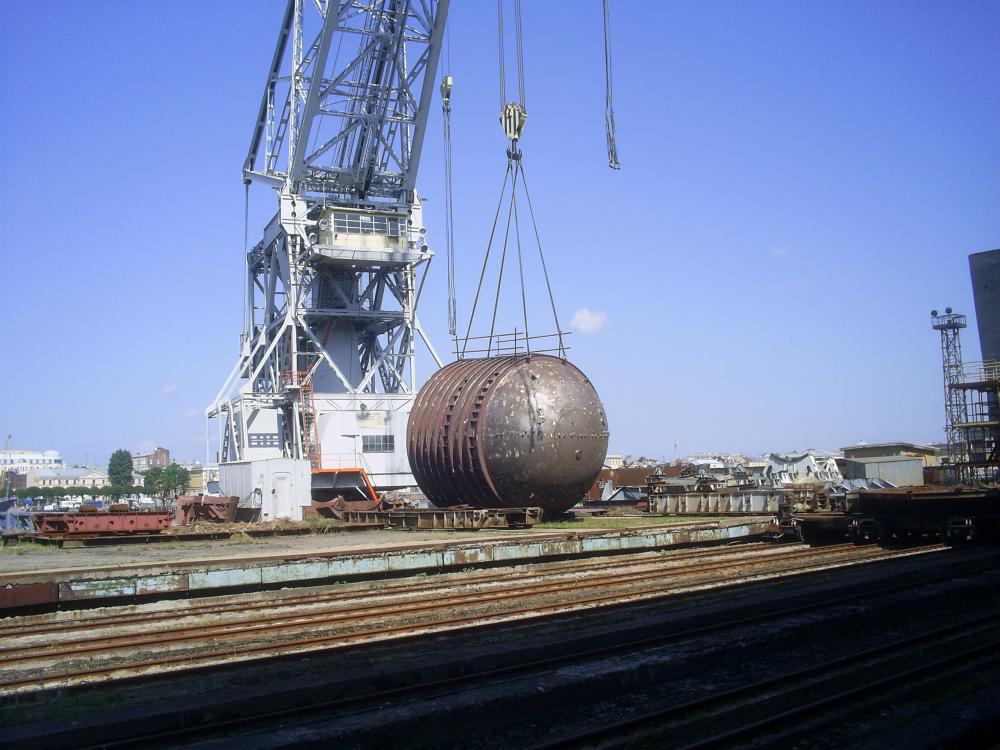
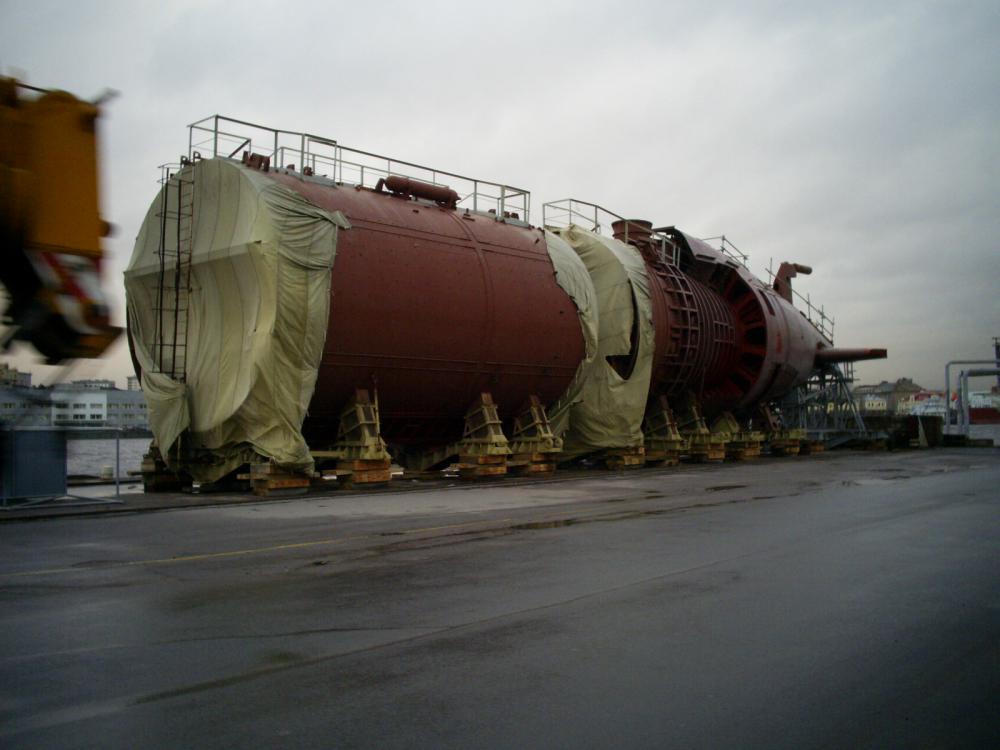
Это "труба" или "металл. конструкция"? Из архива: Дополнено.
3 балла
-
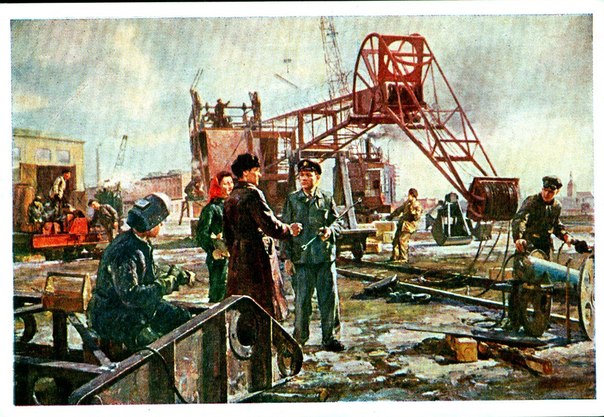
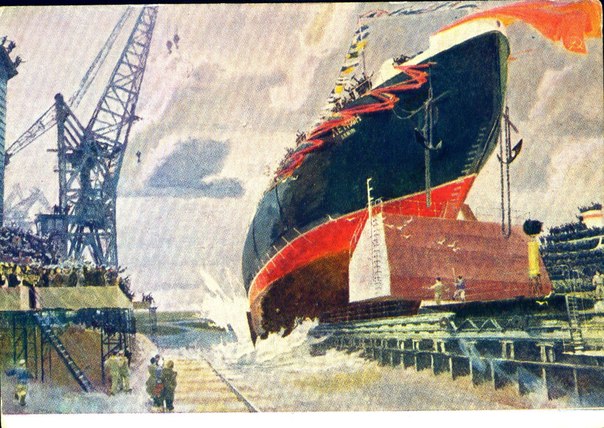
Давно не было картин :-) Рига — стройкам коммунизма. Художники Н. Брейкш, У. Пределис, О. Урбанс. 1953 год Строители индустриальной Сибири. Художница И. Воробьева. 1960 год Экскурсия школьников на завод. Художник Г. Москалев. 1960 год Спуск на воду атомного ледокола Ленин. Художник В. Штраних.1960 год
3 балла
-
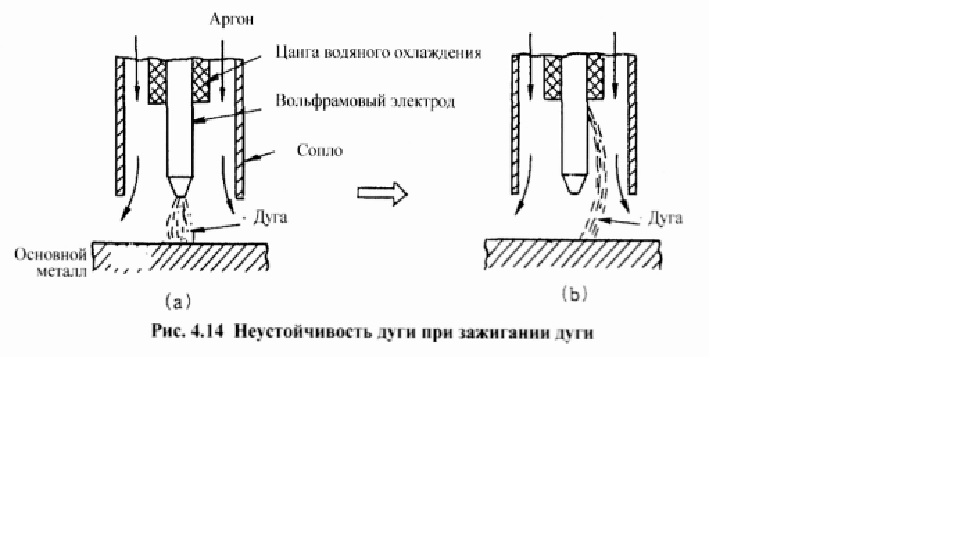
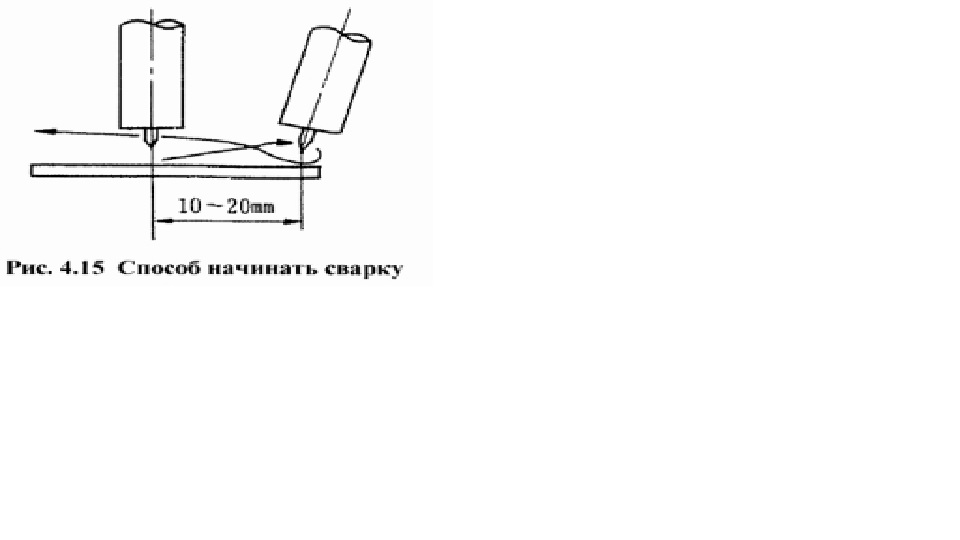
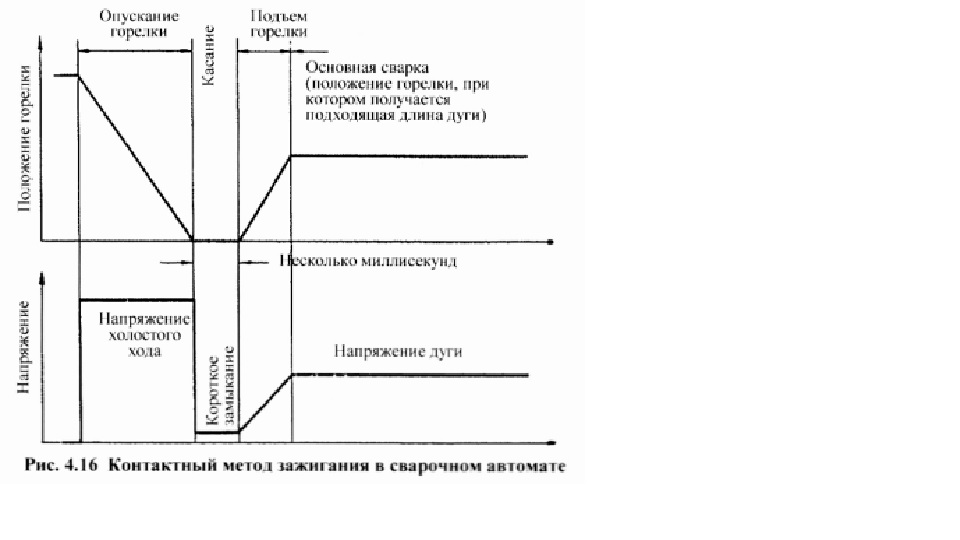
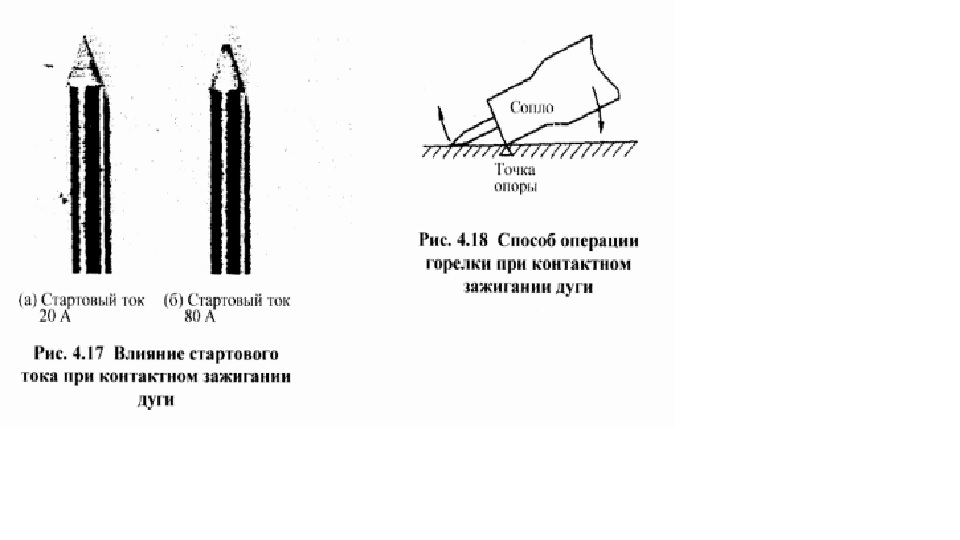
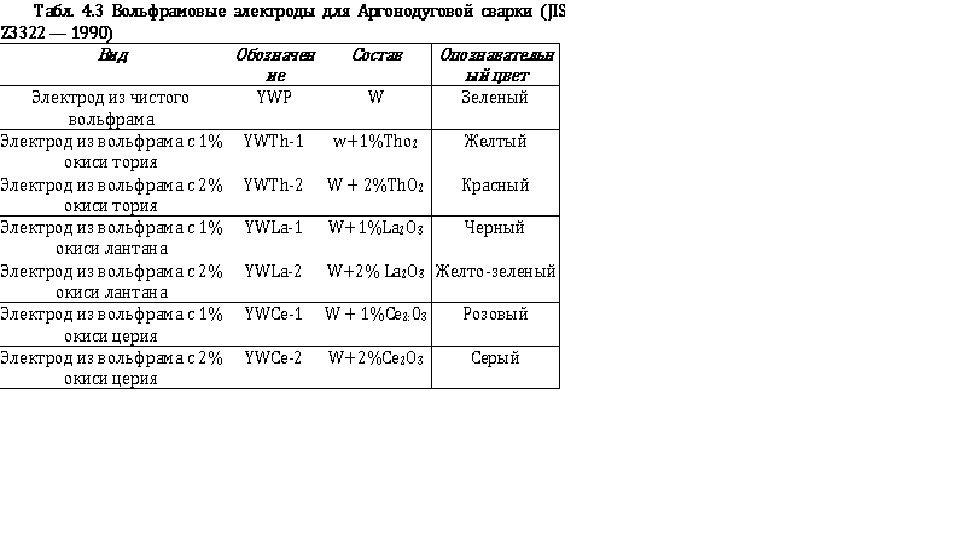
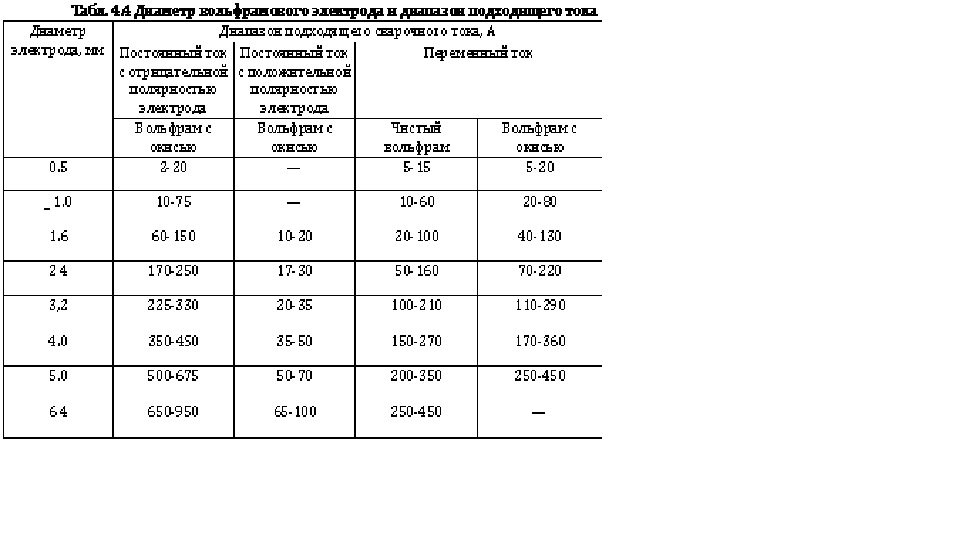
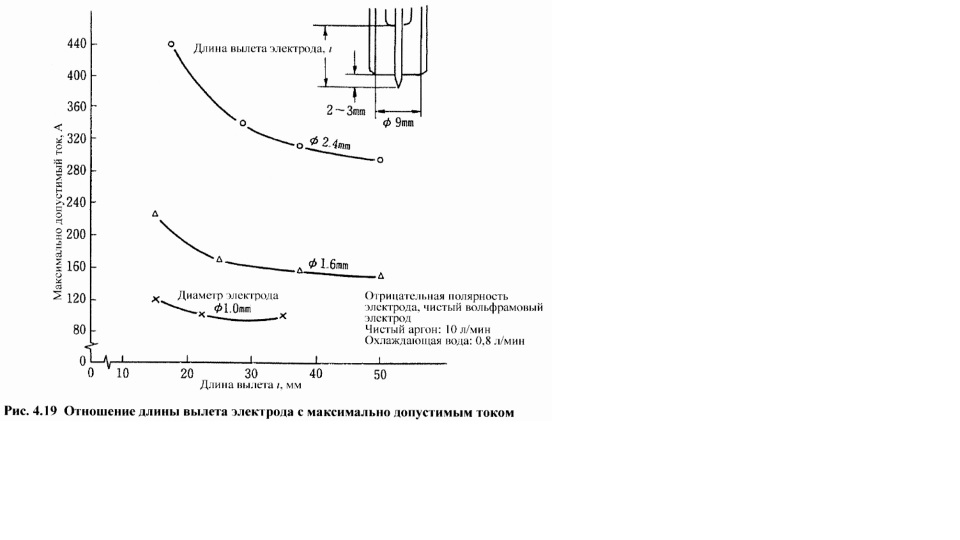
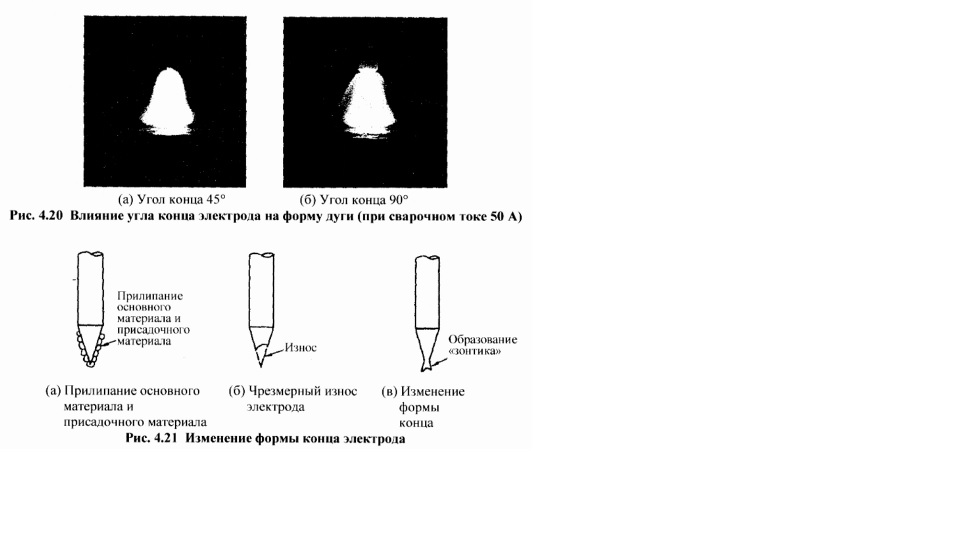
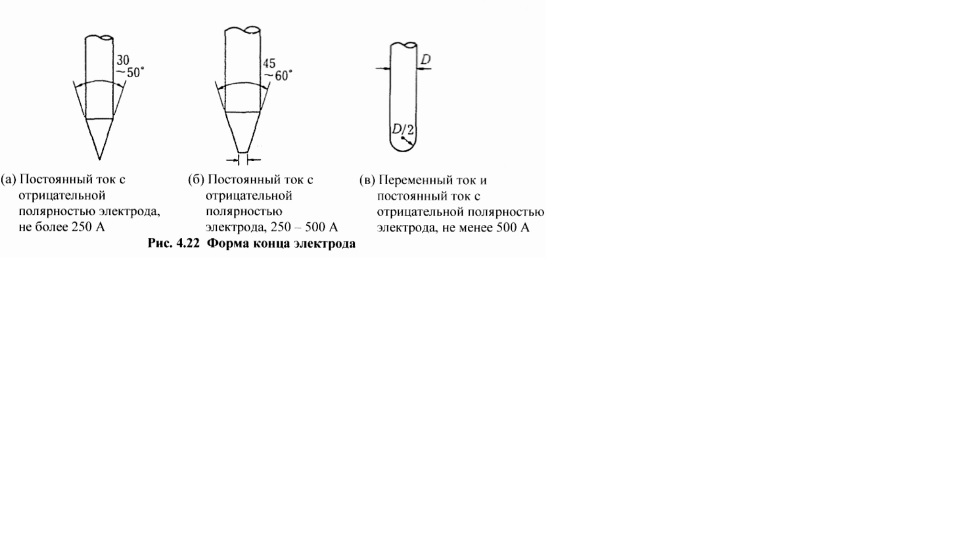
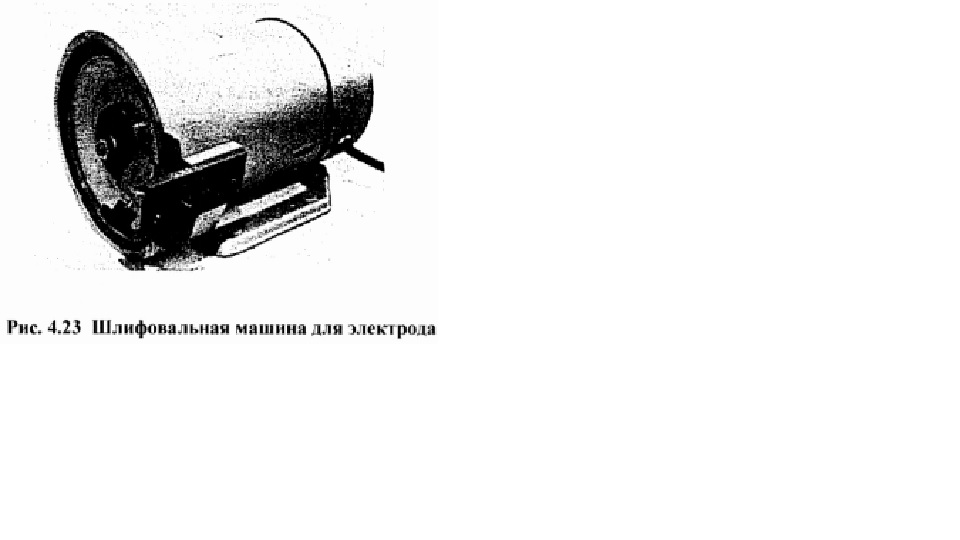
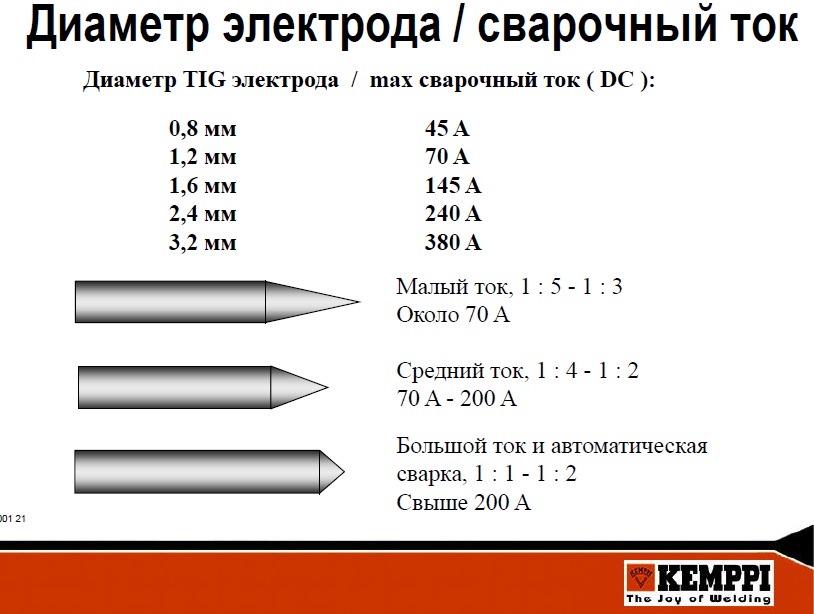
4-2 ЗАЖИГАНИЕ ДУГИ 4-2-1 Метод высокой частоты - HF поджиг Как правило, в случае Аргонодуговой сварки при зажигании дуги применяют метод совместного употребления высокой частоты. Когда приближают электрод к основному металлу и нажимают выключатель горелки, прилагается напряжение высокой частоты, под наведением которого подается ток между электродом и основным металлом, и зажигается дуга. В случае сварки на постоянном токе после зажигания дуги напряжение высокой частоты прекращается, но в случае сварки на переменном токе приложение напряжения высокой частоты продолжается и в процессе горения дуги, чтобы предотвратить обрыв полуволны дуги. В случае постоянного тока с отрицательной полярностью электрода, в процессе сварки электрод держится в накаленном состоянии, так что термоэлектронная эмиссия осуществляется легко и дуга поддерживается устойчиво. Однако в момент зажигания дуги электрод еще не накалился, так что термоэлектроны не вылетают. Однако даже при низкой температуре окиси испускают термоэлектроны легко, так что при зажигании дуги на конце электрода в местах, имеющих окиси, формируются катодные пятна и горит дуга. При этом, поскольку электрод относится к отрицательной полярности, подвергается столкновению катионов, и окиси разрушаются. По мере исчезновения окисей катодные пятна, находящие новые окиси, перемещаются по поверхности электрода. Поскольку окиси разрушаются один за другим, в конечном итоге дуга перемещается вверх по поверхности электрода. Если это состояние продолжится долго, как показано на рис. 4.14. дуга будет сильно удлинена и будет подниматься напряжение дуги выше предела, в котором сварочный источник может поддерживать дугу, и в конечном итоге дуга прекратится. Если на ходу температура электрода поднимется и электрод будет в накаленном состоянии, дуга будет возращена на конец электрода и горение дуги будет стабилизировано. Чем ниже сварочный ток и чем чаще повторяется зажигание дуги, тем чаще появляется явление неустойчивости дуги при ее зажигании. Кроме того, эта тенденция особенно сильна, когда электроды сделаны из чистого вольфрама, так что желательно использовать вольфрамовые электроды, включающие в себя окись тория (ThO2). окись церия (Се2О3). окись лантана (Lа2О3). окись иттрия (Y2O3) или прочие окиси. В случае сварки на переменном токе, поскольку полярность меняется по каждому полупериоду, влезание катодных пятен будет сдержано и, в общем, ситуация по зажиганию дуги лучше, чем в случае постоянного тока с отрицательной полярностью электрода. Однако даже в случае сварки на переменном токе, если электрод остывает, не исключена ситуация тою. что, на полуволне положительной полярности электрода горит дуга, на полуволне отрицательной полярности электрода не горит дуга. Когда конец электрода держится в накаленном состоянии, дуга горит устойчиво. Поэтому желательно заранее зажечь дугу на другом листс.накалить электрод, прекратить горение дуги немедленно переместить электрод в начальную точку сварки и зажечь дугу., Дуга зажигается стабильно и можно предотвратить прожог, несплавление и т.п. на начальной точке сварки. Кроме того, на рис. 4.15 представлен другой вариант для разрешения проблемы; на основном металле на расстоянии 10 - 20 мм от края зажигают дугу, после начала горения дуги немедленно возвращают горелку в начальную точку сварки и начинают основную сварку. 4-2-2 Контактный метод зажигания дуги Когда сила высокой частоты уменьшается по ходу длинного кабеля горелки и высокочастотный разряд, необходимый для зажигания дуги, не происходит, или высокая частота создает радиопомехи находящемуся вблизи роботу, сварочному автомату или прочим аппаратам с электронным управлением, не допускается зажигание дуги методом совместного употребления высокой частоты. В таком случае применяется контактный метод зажигания дуги (или царапающий метод зажигания дуги), в котором зажигают дугу за счет легкого прикосновения электрода к основному металлу. В связи с тем. что электрод и основной металл касаются друг друга, существует возможность приплавления основного металла к электроду, интенсивного износа электрода, который происходит при зажигании дуги, и прочие недостатки. Однако некоторые последние источники питания с тиристорным управлением и пр. могут замедлять износ электрода, происходящий при зажигании дуги, в значительной степени за счет установки тока, отличающегося от сварочного (дежурного) тока и протекающего при зажигании дуги. Следовательно, этот метод зажигания дуги применяется к последним сварочным автоматам, производящим работы на постоянном токе с отрицательной полярностью электрода, пользуясь следующими достоинствами; ü Можно предотвратить явление неустойчивости, которое склонно происходить в методе совместного употребления высокой частоты при зажигании дуги. ü Поскольку не генерируется высокая частота, можно исключить возможность возникновения радиопомех. На рис. 4.16 представлен пример касательного метода зажигания дуги, который применяется в сварочных автоматах. После включения выключателя горелки до зажигания дуги к промежутку между электродом и основным металлом прилагается напряжение холостого тока порядка 80 - 90 В. Сварочный автомат, обнаружив это напряжение, опускает горелку. При касании электродом основного металла это напряжение понижается резко к уровню порядка несколько вольт. После обнаружения понижения напряжения в течение несколько миллисекунд (несколько тысячных секунд) начнется отвод горелки вверх, при достижении напряжения дуги, соответствующего заданной длине дуги, остановится подъем горелки и начнется сварка. В случае автоматической сварки механизм вертикального перемещения горелки управляется электрическим приводом, так что получается устойчивое зажигание дуги. Однако в случае ручной сварки при применении контактного метода зажигании, чтобы замедлить износ электрода при зажигании дуги, следует обращать внимание на следующие пункты; Прежде всего, если устанавливают стартовый ток на слишком большое значение, при горении дуги происходит расплавление, износ и пр. конца электрода, как показано на рис. 4.17. Желательно устанавливать стартовый ток как можно меньше, однако, если ток слишком мал. то получается неустойчивая дуга, так что обычно употребляет значение тока порядка 20 -30 А. Кроме того, если приводить электрод в прикосновение к основному металлу после включения выключателя горелки. отвод горелки осуществляется с опозданием, что будет ускорять износ электрода. Так что следует сначала привести электрод в прикосновение к основному металлу, а затем включать выключатель горелки. Едва конец электрода приобрел накаленное состояние, как нужно отвести горелку. Если отводить горелку после завершения накала, будет ускорен износ электрода. Если перед контактом электрода и основного металла, сопло горелки приводят в соприкосновение с основным металлом, как показано на рис. 4.18, и пользуясь полученной точкой прикосновения в качестве опоры, осуществляют контакт электрода и основного металла и потом отводят электрод от металла, то в этом случае операция зажигания дуги будет облегчаться. 4-3 МАТЕРИАЛ И ФОРМА ЭЛЕКТРОДОВ 4-3-1 Виды электродов Вольфрамовые электроды для Аргонодуговой сварки подразделяются на вольфрамовые электроды и вольфрамовые электроды с окисью. Их вид, химический состав, размеры и допуски, качество и т.д. регламентирует стандарт JIS Z3233 (вольфрамовые электроды для Аргонодуговой сварки). Кроме того, как приведено в табл. 4.3. установлены опознавательные цвета, так что можно различать вид электрода по цвету его конца. Чистые вольфрамовые электроды в основном используются для сварки на переменном токе, а вольфрамовые электроды с окисью - и для сварки на постоянном токе и для сварки на переменном токе. Если не включается окись, зажигание дуги на постоянном токе с отрицательной полярностью электрода осуществляется с трудом, так что в случае сварки на постоянном токе почти не используются чистые вольфрамовые электроды. В случае сварки на переменном токе в полуволне положительной полярности электрода конец электрода подвергается разогреву, и поэтому в полуволне отрицательной полярности электрода дуга горит стабильно. Кроме того, чистые вольфрамовые электроды, которые справляются с меньшей генерацией постоянной составляющей, чем вольфрамовые электроды с окисью, чаще применяются для сварки переменного тока. В случае постоянного тока с отрицательной полярностью немаловажное значение имеет способность к зажиганию дуги, так что, в общем, используют вольфрамовые электроды с окисью. Как приведено в табл. 4.3. в настоящее время стандарт JIS регламентирует 7 видов электродов, среди которых последние 4 вида добавлены в последние годы. Кроме этого, также продаются и вольфрамовые электроды с окисью иттрия (W+1 - 2% Y2O3), которые еще не регламентированы. 4-3-2 Сварочный ток и диаметр -электрода Когда сварочный ток слаб, использование электрода с большим диаметром приведет к блужданию и неустойчивости дуги, а использование электрода с слишком малым диаметром приведет к интенсивному износу электрода, так что следует выбрать диаметр электрода применительно к сварочному току. Кроме того, при одинаковом сварочном токе, если полярность отличается друг от друга, подходящий диаметр электрода также отличается. В табл. 4.4 приведен диапазон подходящего тока по диаметрам электрода и по полярностям, соответственно. Верхний предел подходящего тока уменьшается в последовательности постоянного тока с отрицательной полярностью электрода, переменного тока и постоянного тока с положительной полярностью электрода. Если примем постоянный ток с отрицательной полярностью электрода за критерий,; в случае переменного тока верхний предел падает порядка до 70 - 80%, в случае постоянного тока с положительной полярностью электрода падает резко порядка до 10%. В случае чистых вольфрамовых электродов по сравнению с вольфрамовыми электродами с окисью тория подходящий диапазон переходит па 30% вниз. Кроме того, допустимый ток вольфрамовых электродов варьируется не только по диаметру и полярности, но и по длине вылета электрода из цанги. Если примем ток. на котором электрод поддается расплавлению, за максимально допустимый ток. то получается отношение длины вылета электрода с максимально допустимым током, как представлено на рис. 4.19. По мере увеличения длины вылета электрода надает максимально допустимый ток. Это объясняется тем. что выделение резистивного тепла электрода увеличивается, сопровождая подъем температуры. Следовательно, если с точки зрения технологичности неизбежно удлинение вылета электрода, желательно выбрать электрод с немного большим диаметром. 4-3-3 Форма конца электродов Концентрированность дуги, проплавление, внешний вид сварного шва и т.д. в значительной степени зависят от формы конца вольфрамового электрода. На рис. 4.20 представлена разница формы дуги по углам конца электрода при сварочном токе 50 А. В случае угла конца электрода 45° дуга сосредоточена и получается хорошая форма дуги, а в случае угла конца 90° по наружной окружности дуги появляется другая слабая дуга и тем самым сосредоточенность дуги ухудшается. Чем слабее сварочный ток. тем значительнее эта тенденция. Кроме того, как показано на рис. 4.21. если к концу электрода приплавился основной металл или присадочный металл, конец электрода изменил форму или износ электрода резко ускорен, также ухудшится сосредоточенность дуги, произойдет уменьшение глубины проплавления или ухудшение внешнего вида сварного шва. Подходящая форма конца электрода зависит от применяемого сварочного тока, полярности и т.д., но, в общем, принимается форма, как показано на рис. 4.22. В случае постоянного тока с отрицательной полярностью электрода, при слабом сварочном токе заостряется конец электрода, как показана в п. (а), и увеличивается угол конца электрода по мере возрастания сварочного тока. При силе тока 250 А и более заострение конца вызовут расплавление конца электрода, так что следует с самого начала слегка притупить конец, как показано в п. (б). По мере возрастания тока блуждание дуги уменьшается и износ ускоряется, так что при большом токе 500 Л и более желательно придать концу сферическую форму, как показано в п. (в). В случае переменного тока или постоянного тока с положительной полярностью электрода, в связи с большим износом электрода применяют форму (в). Примснять форму (а) или (б) можно, однако конец электрода быстро округляется, так что эффективно с самого начала придать концу форму, покачанную (в). В случае сварки на переменном токе сосредоточенность дуги не так хороша и к тому же износ электрода большой, так что не нужно обращать внимание на форму конца так, как в случае постоянного тока с отрицательной полярностью электрода. Форму конца электрода можно обрабатывать на обычной настольной шлифовальной машине, но желательно использовать специализированную шлифовальную машину для электрода, как представлено на рис. 4.23.
3 балла
-
@waha, у меня получилось (см. карту). Т.е. адрес такой карта знает. Давайте по порядку. 1. заходим в карту и нажимаем Обновить местоположение 2. вставляем в поле с адресом Черкесск, шоссейная 21 3. Нажимаем Сохранить. Стрелочки при этом не нажимайте, иначе все собьется. После этого вручную приближаем карту к зеленой метке и смотрим, где она стоит?3 балла
-
Очень смею возразить! Диапазон очень даже ОГО-ГО! К примеру мои швы без отрыва не варятся...точнее варятся, но это уже будут не швы...
3 балла
-
http://s010.radikal.ru/i312/1412/8f/6749e4479be1.jpg http://s61.radikal.ru/i174/1412/f4/16c69663bcfe.jpg http://s011.radikal.ru/i317/1412/cd/a43627a3681f.jpg2 балла
-
Не знаю как сейчас, но в своё время диски 350Х25. были не везде и дорогие. Переточил втулку и юзаю 300Х32, есть везде, дешёвые, меньше нагрузка на станочек. Можно пильный диск поставить.
2 балла
-
Немного пополнил "парк техники". Удачно или нет - ближайшем будущем станет ясно ;-) В пятницу увезу на работу для "обкатки"...
2 балла
-
@kaev, мне не одному показалось, что Вы пытались пробовать варить алюминий постоянным током (хоть и пульсом), потому Вас верно направили в тему с основными моментами по РАДС, не злитесь на Валерия, он ведет Вас в верном направлении.2 балла
-
Нет диск будет на 350 мм, то что мощность только только хватит понимаю. Увеличивать обороты не буду так как и так мощности в прижимку . Насчет верхнего расположения шарнира, понял спасибо. Конденсатор купил на 50 мкф. Знакомый электрик посоветовал. спасибо за советы. С меня фотоотчет. Опытным советам по ходу сборки буду очень рад.2 балла
-
Плохо зачищаете металл. В качестве присадки можно брать проволку от полуавтомата.2 балла
-
http://f5.s.qip.ru/IA4wMweK.png2 балла
-
Защитная наплавка, электроды пятёра, ЭА-112/15
2 балла
-
Защитные газы и их влияние на технологические свойства дуги В качестве защитных газов при дуговой сварке плавлением ТИГ применяют инертные газы. Защитный газ выбирают с учетом способа сварки, свойств свариваемого металла, а также требований, предъявляемых к сварным швам. Инертные газы Инертными называют газы, не способные к химическим реакциям и практически не растворимые в металлах. Поэтому их целесообразно применять при сварке химически активных металлов и сплавов на их основе (алюминий, алюминиевые и магниевые сплавы, легированные стали различных марок). При сварке ТИГ используются такие инертные газы как аргон (Ar), гелий (He) и их смеси. Аргон - наиболее часто применяемый инертный газ. Он тяжелее воздуха и не образует с ним взрывчатых смесей. Благодаря низкому потенциалу ионизации этот газ обеспечивает высокую стабильность горения дуги. Однако, в тоже время, низкий потенциал ионизации является причиной и низкого напряжения на дуге, что снижает тепловую мощность дуги. Будучи тяжелее воздуха, аргон обеспечивает хорошую газовую защиту сварочной ванны (но только в нижнем положении сварки). Однако он может накапливаться в слабопроветриваемых помещениях у пола. При этом снижается содержание кислорода в воздухе, что может вызвать кислородную недостаточность и удушье у электросварщика. В местах возможного накопления аргона необходимо контролировать содержание кислорода в воздухе приборами автоматического или ручного действия с устройством для дистанционного отбора проб воздуха. Объемная доля кислорода в воздухе должна быть не менее 19%. Аргон выпускается согласно ГОСТ 10157-79 двух сортов: высшего и первого. Высший сорт рекомендуется использовать при сварке ответственных металлоконструкций из активных и редких металлов и сплавов, цветных металлов. Аргон первого сорта применяют для сварки сталей и чистого алюминия. Гелий - бесцветный, неядовитый, негорючий и невзрывоопасный газ. Значительно легче воздуха и аргона, что понижает эффективность защиту сварочной ванны при сварке в нижнем положении, но способствует лучшей защите при сварке в потолочном положении. Гелий используется реже, чем аргон, из-за дефицитности и высокой стоимости. Однако, из-за высокого потенциала ионизации, при одном и том же значении тока дуга в гелии выделяет в 1,5-2 раза больше энергии, чем в аргоне. Это способствует более глубокому проплавлению металла и значительно повышает скорость сварки. Для сварки используется гелий трех сортов: марок А, Б и В (по ТУ 51-689-75). Применяют его в основном при сварке химически чистых и активных материалов и сплавов, а также сплавов на основе алюминия и магния. Часто используются смеси аргона и гелия, причем оптимальным составом считается смесь, содержащая 35-40% аргона и 60-65% гелия. В смеси в полной мере реализуются преимущества обоих газов: аргон обеспечивает стабильность горения дуги, гелий – высокую степень проплавления. При сварке меди используется азот, так как он к ней химически нейтрален, т.е. не образует с ней никаких химических соединений и в ней не растворяется. Вспомогательные газы Азот - бесцветный газ, без запаха, не горит и не поддерживает горение. В сварочном производстве азот находит ограниченное применение. Азот не растворяется в расплавленной меди и не взаимодействует с ней, и поэтому может быть использован при сварке меди в качестве защитного газа. По отношению к большинству других металлов азот является активным газом, часто вредным, и его концентрацию в зоне плавления стремятся ограничить. Азот также применяется при плазменной резке и как компонент газовой смеси при сварке аустенитной нержавеющей стали. Водород - не имеет цвета, запаха и является горючим газом. Водород редко используют в в качестве защитного газа. Так как смеси водорода с воздухом или кислородом взрывоопасны, при работе с ним необходимо соблюдать правила пожарной безопасности и специальные правила техники безопасности. При работе с водородом необходимо следить за герметичностью всех соединений, т.к. он образовывает с воздухом взрывчатые смеси в широких пределах. Смеси защитных газов Иногда является целесообразным употребление газовых смесей. За счет добавок активных газов к инертным удается повысить устойчивость дуги, увеличить глубину проплавления, улучшить формирование шва, уменьшить разбрызгивание, повысить плотность металла шва, улучшить перенос металла в дуге, повысить производительность сварки. Существенное значение при выборе состава защитного газа имеют экономические соображения. Смесь аргона и гелия. Газовые смеси гелий-аргон применяются в основном для сварки цветных металлов: алюминий, медь, никелевых и магниевых сплавов, а также химически активных металлов. Оптимальным является соотношение 35 - 40% аргона и 60 - 65% гелия. Так в полной мере реализуются преимущества обоих газов: аргон обеспечивает стабильность дуги, гелий - высокую глубину проплавления.2 балла
-
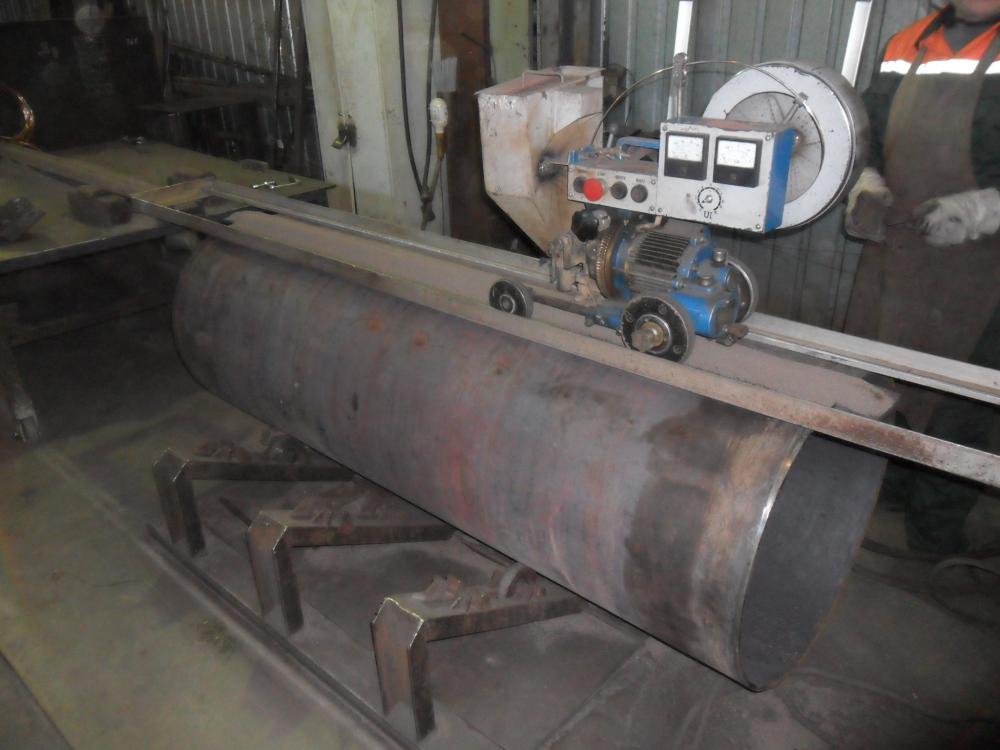
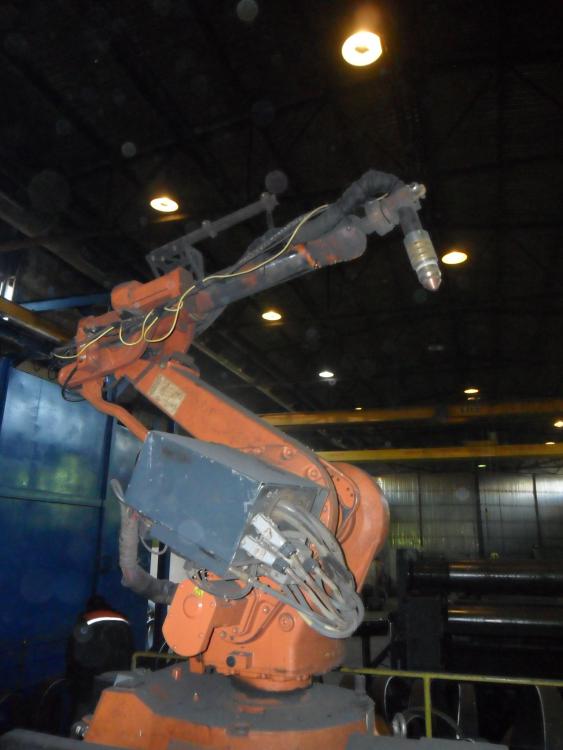
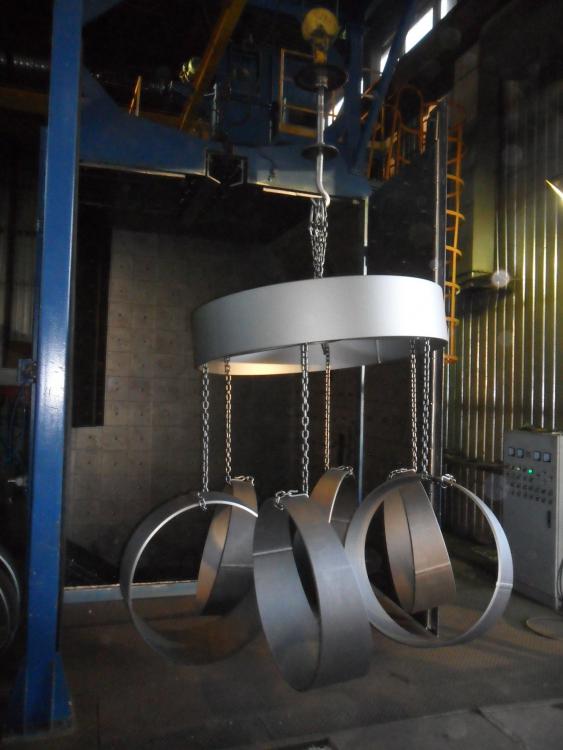
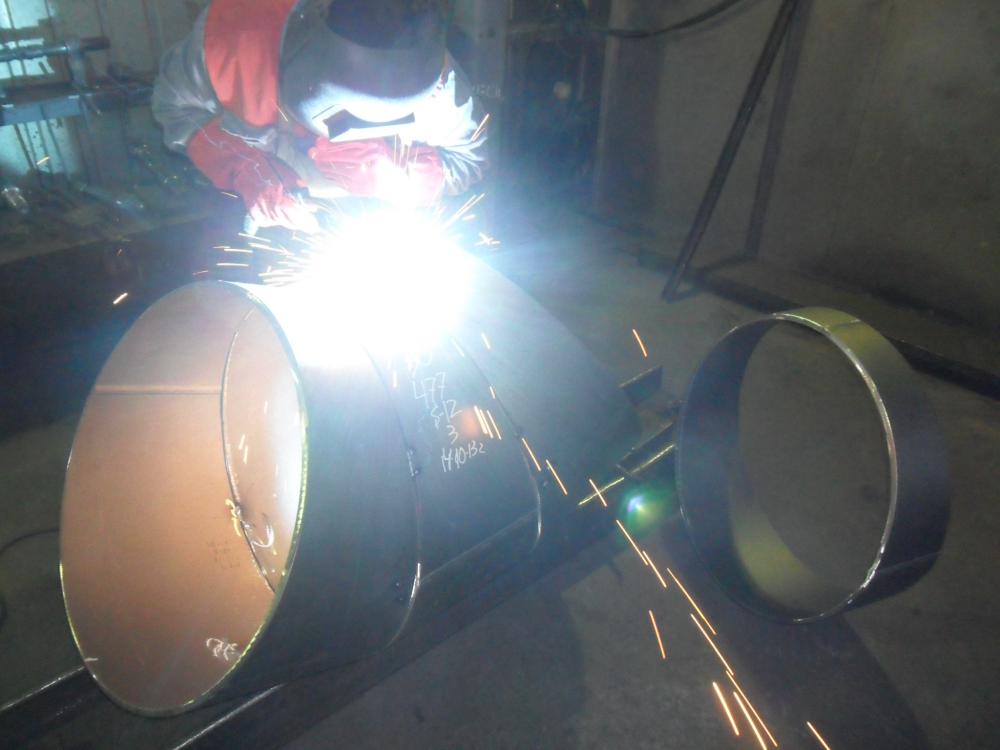
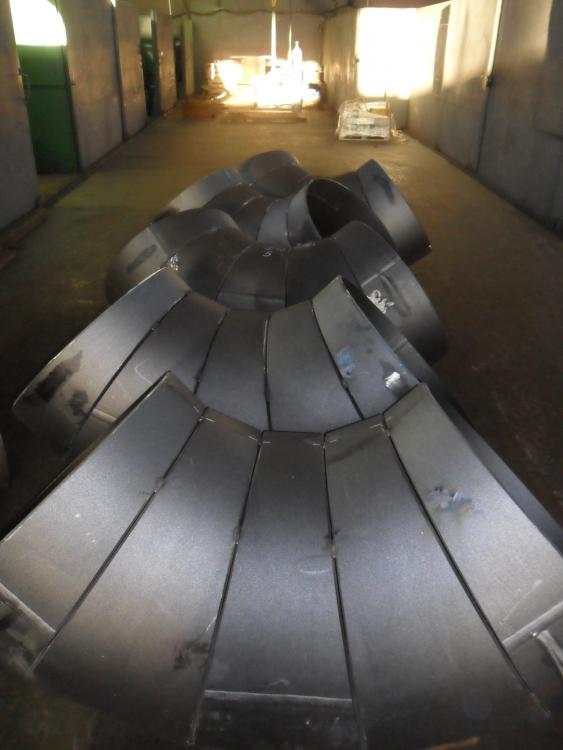
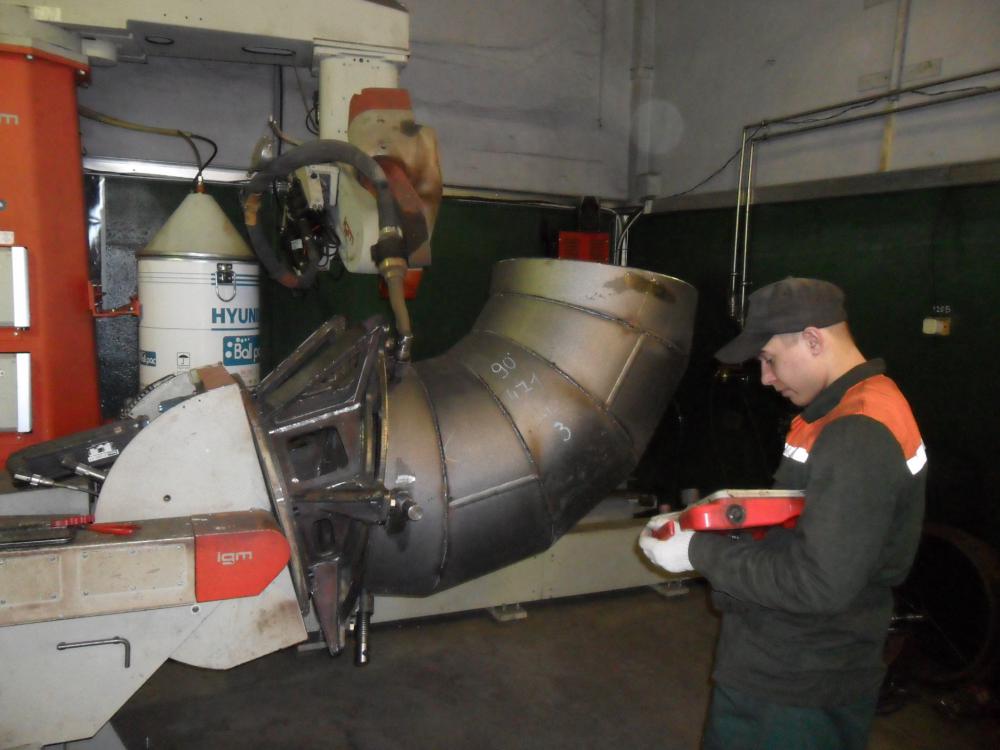
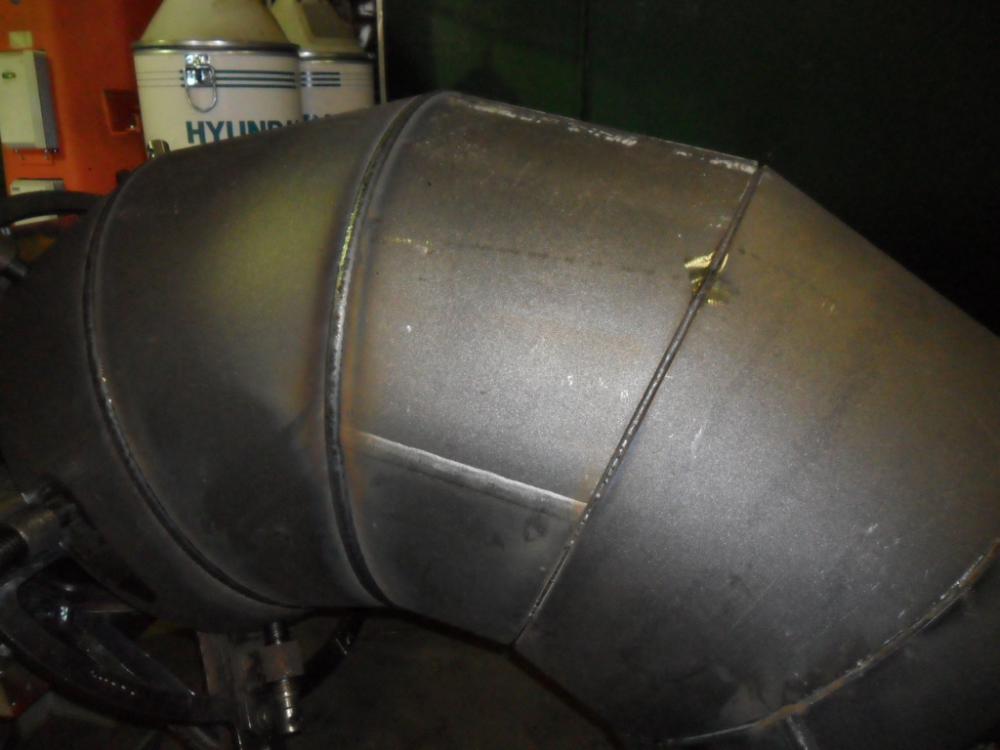
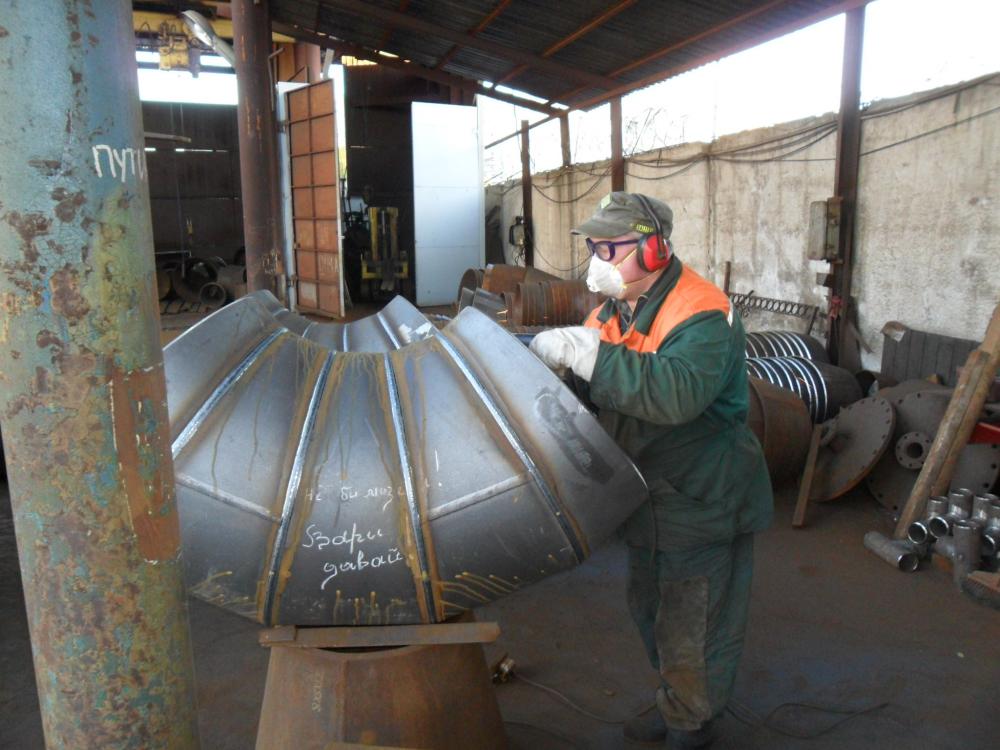
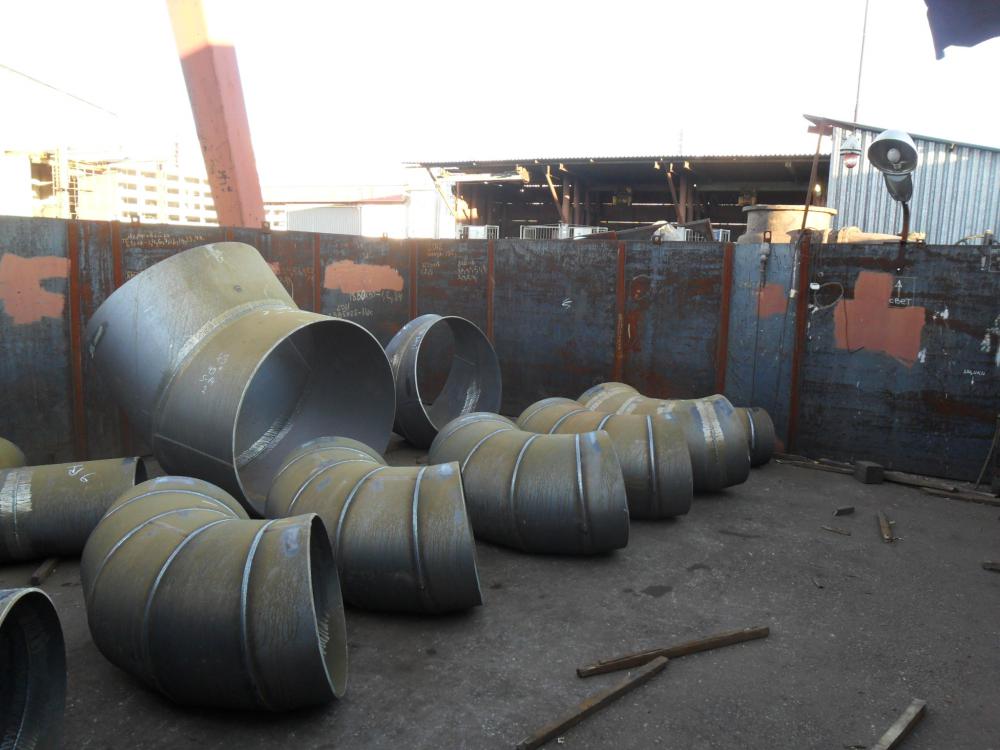
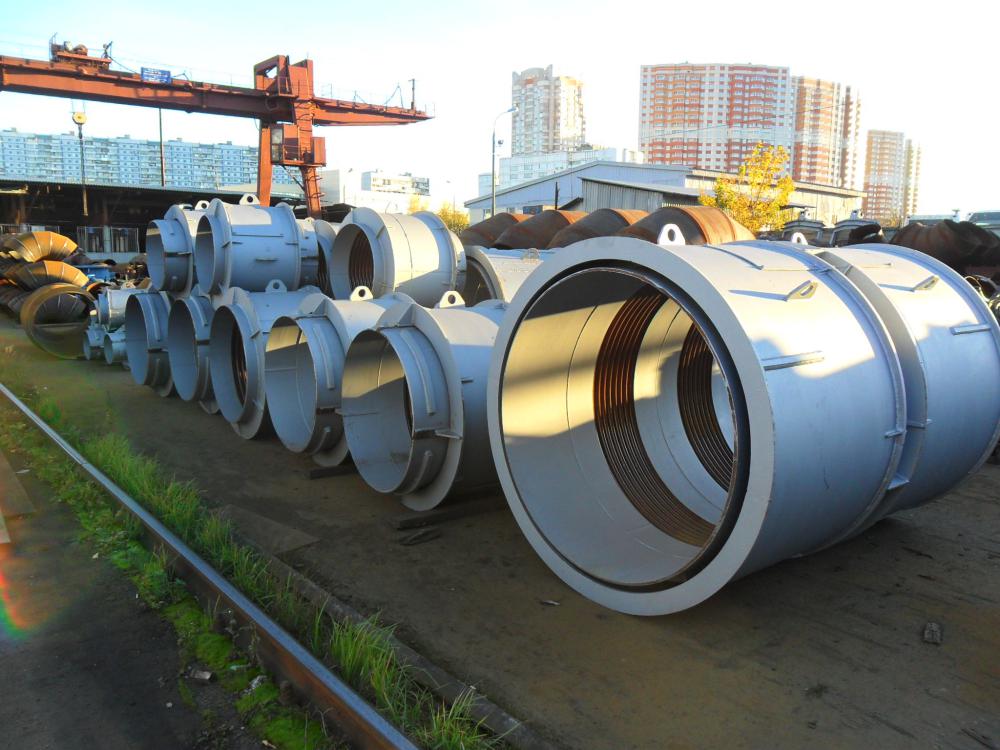
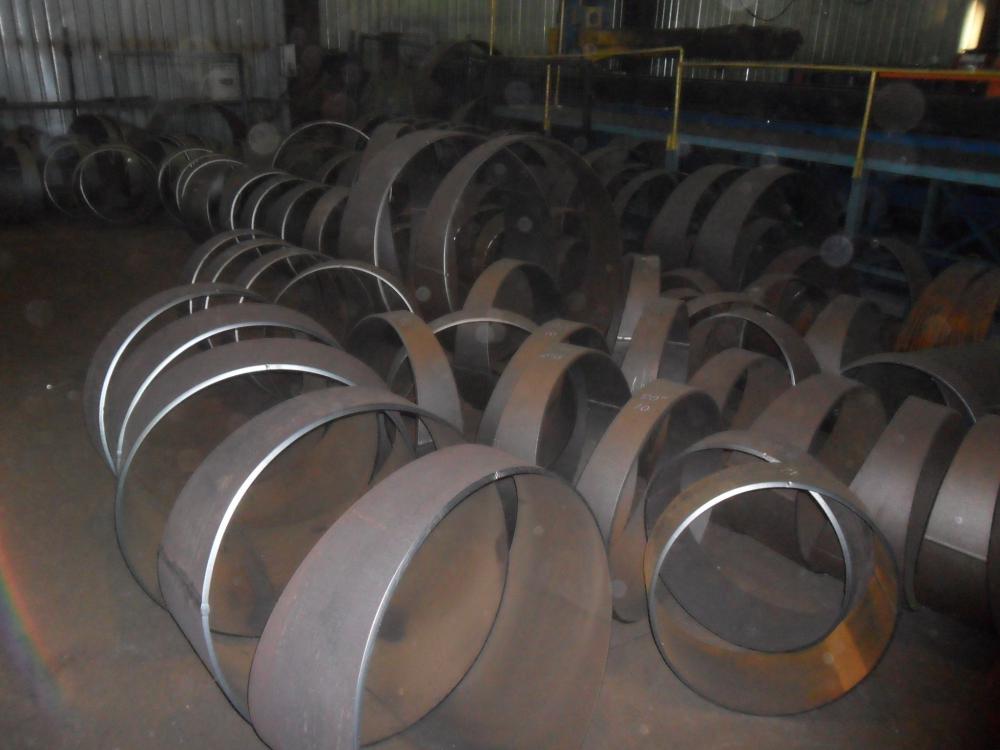
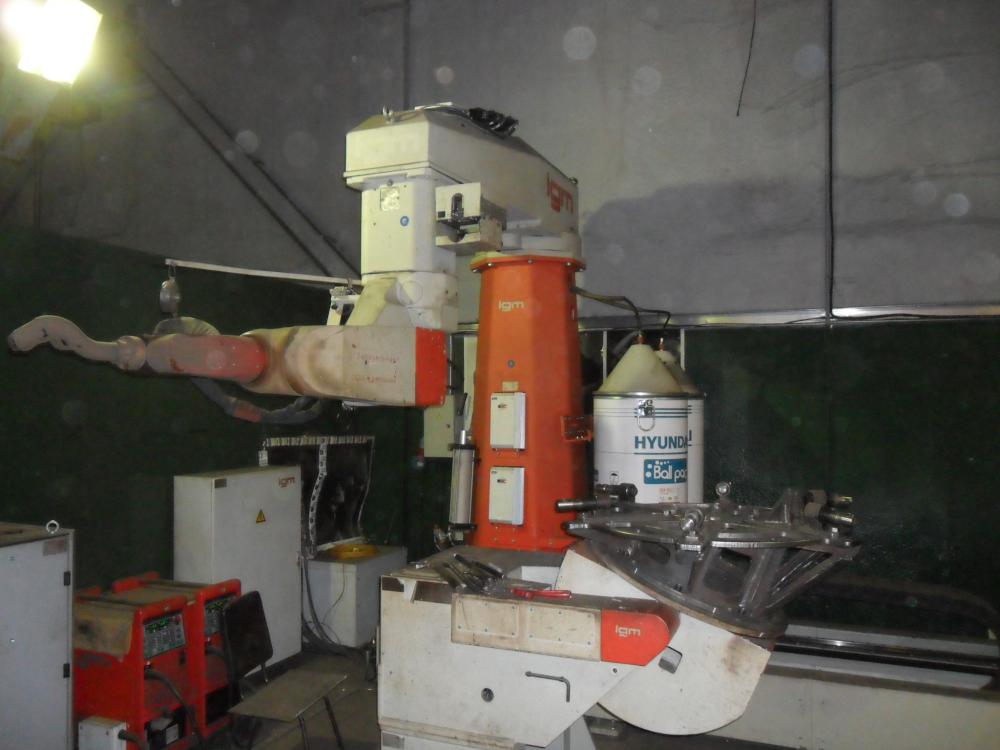
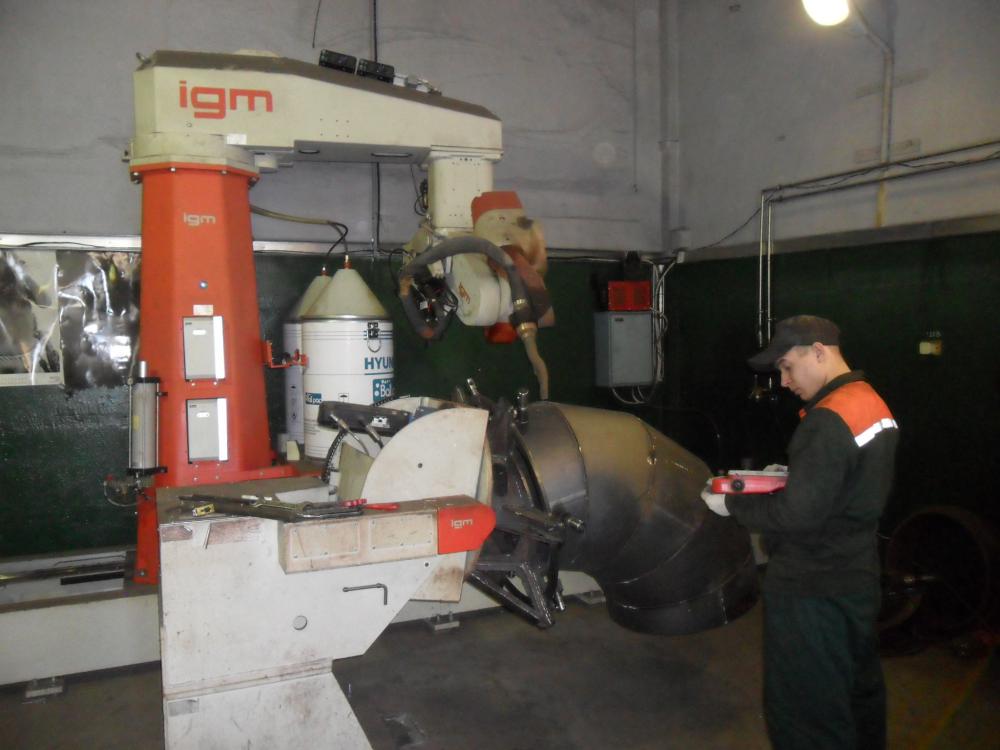
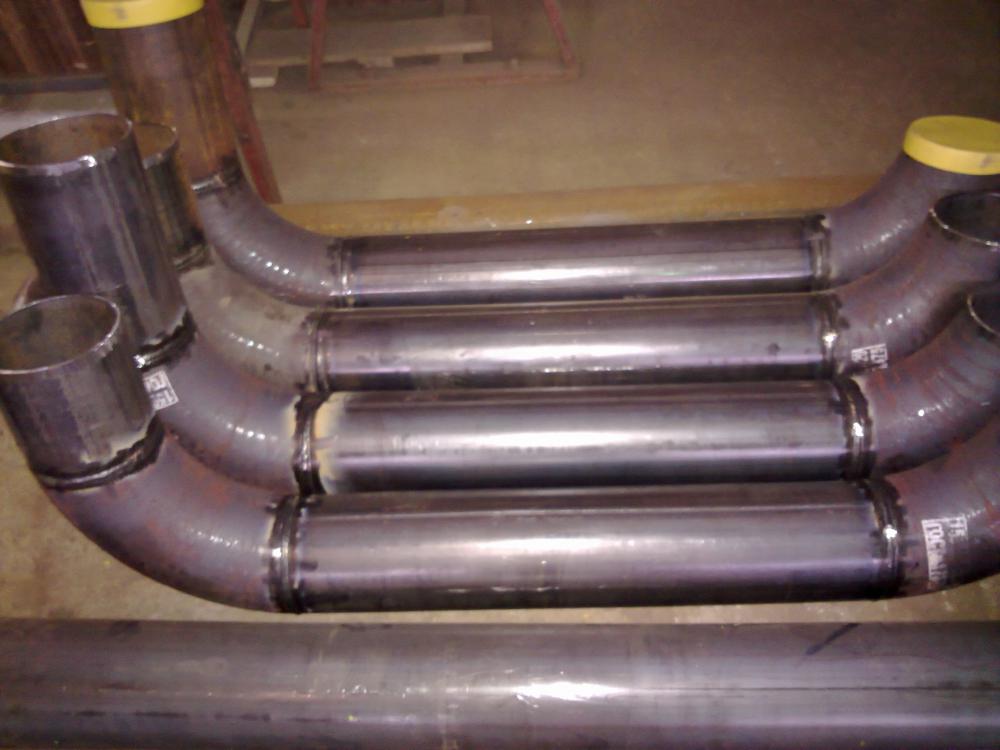
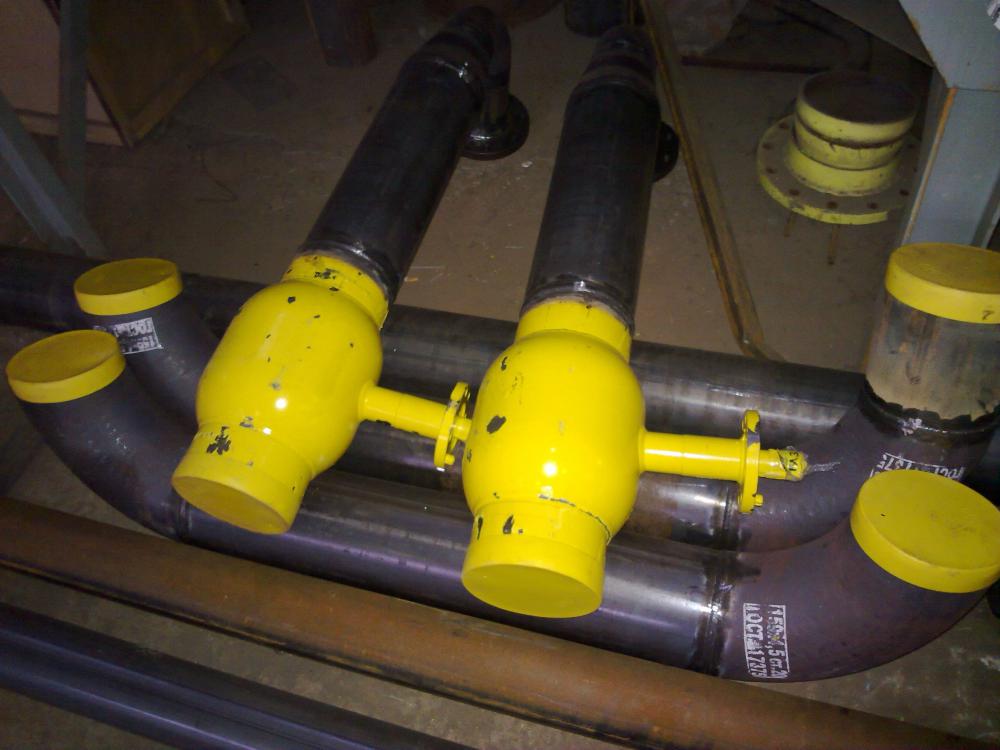
Решил внести свою лепту в данной теме. Собираем, стыкуем и варим трубу под флюсом снаружи и изнутри. Распускаем трубу на сектора с одновременным снятием фасок под сварку, роботом с плазменной головкой. Дробеструим сектора. Зачищаем кромки под сварку и собираем отводы. Подвариваем. Устанавливаем на сварочный робот. Прицеливаемся по шву. Варим. Швы. Потом зачистка и рентген. Ну и немного изделий. Отводы. Компенсаторы сильфонные. Тройники. Спасибо за внимание.
2 балла
-
Любые типы пригодны TIG, MAG, MMA.1 балл
-
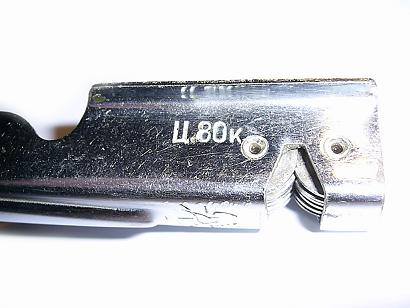
При резке УШМ, или гильотина "подкусывает " лист,остаются острые кромки.Обработка края листа УШМ занимает много времени(сегодня столкнулся).Выручил такой девайс.Обрабатывает с двух сторон и довольно аккуратно.
1 балл
-
Гугл говорит, что это номер баллона. http://nvph.womanparadise.ru/assets/images/foto%20s/image_5.jpg1 балл
-
Сверху вниз, сначала дата, баллон нужно будет переаттестовывать в 2019 году. Дальше ничего особо интересного - давление, объём (литраж), масса баллона.1 балл
-
Во, тепееерь получилось с первого раза, как надо... А то кнопка сохранить не реагировала...1 балл
-
@Менгон,а трубу квадратную не пробовали?Я в общем то тоже считаю,что отрезной более мобилен,не факт,что он может пригодиться для уголка и профтрубы,обычную трубу на монтаже им тоже удобнее резать,чем размечать пояском,а потом болгаркой по кругу,тоже в планах приобретение этого инструмента.1 балл
-
не бывает старых материалов чем больше выбираешь из старья тем тем дороже хозяину (это расходники время твое) каждый лишний рез это деньги для него1 балл
-
@Andrew, нет, пусть каждый зарегистрированный пользователь имеет возможность отметить себя на карте.1 балл
-
С опозданием присоединяюсь к поздравлениям!@morgmail,здоровья,денег и всего-всего самого хорошего и побольше,ну,за День Рождения!!!1 балл
-
@Andrew, вопрос. Функция доступна для всех групп пользователей? Сам спросил, сам ответил - да, для всех групп пользователей.1 балл
-
Отзыв, промывка необходима тщательней, смывные отверстия в нижней камере почти на центре, набивается отработкой если плохо промывать. Так компактный,удобный в авто. Прижимную гайку под крышкой лучше переточить из алюминия. Стандартная гайка заржавеет,трудно будет выкрутить. Не вздумайте из меди ее делать, будет бах. Заглушки руками прикручивайте, они долго прослужат родные.1 балл
-
Я "сквозь ванну" давлю, "по-внуковски"1 балл
-
"кондер" - это я так понимаю, конденсатор? Вы планируете работу данного станка от 220 в? А диаметр отрезного диска наверное 400? Если всё так то 1,5 Квт будет маловато однако! Плюс нужно будет увеличить обороты на валу(примерно на 500-600 оборотов), за счет шкивов, т.е. на двигателе шкив будет больше, на валу меньше - опять нагрузка на мотор - однозначно мало будет 1,5 Квт. А по шарниру как и показано на Вашей схеме, вверху- это же маятниковая пила.1 балл
-
.....
1 балл
-
После 5-10 минут сварки подача просто останавливалась, потом через какое то время снова всё работало, но всего пару минут.1 балл
-
Лучше ленточную, с этой в боксе задохнёшься, пыли не мерено.1 балл
-
Обязательно выложу фото.1 балл
-
Поздравляю!!!1 балл
-
Всех Истинных Благ и Удачи в жизни!1 балл
-
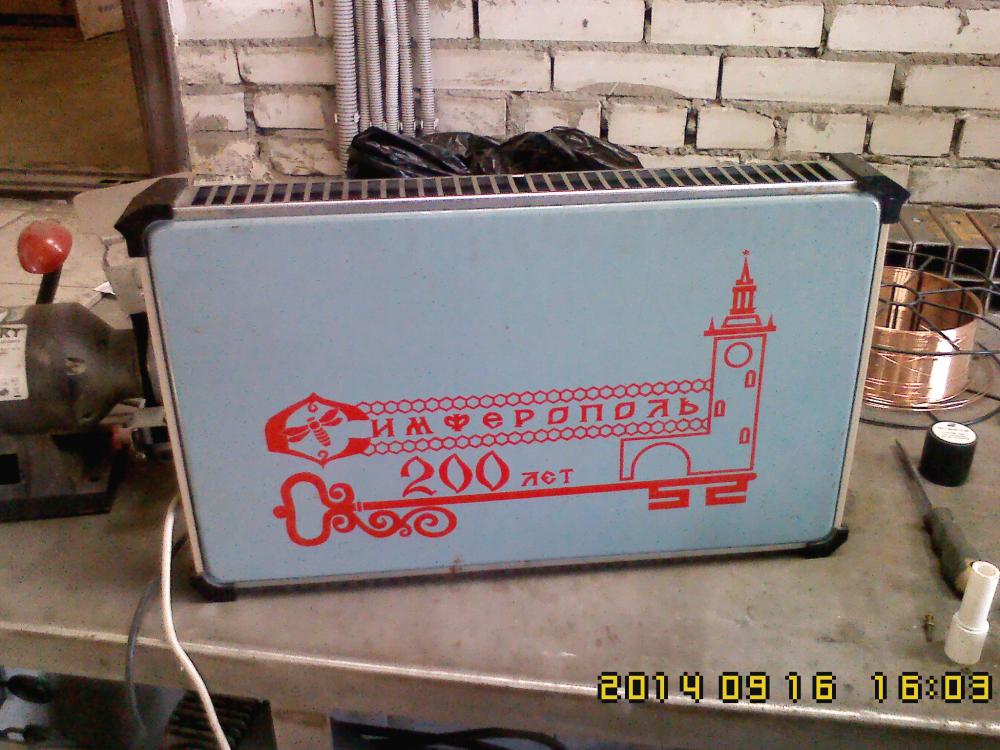
я же говорил: не переживайте за трубы, забьются, почищу, не проблема. цель была сделать буржуйку для быстрого и равномерного нагрева помещения. цель выполнена!1 балл
-
@tig, update-в строке- город (запятая) улица--(все транслитом)-кнопка save1 балл
-
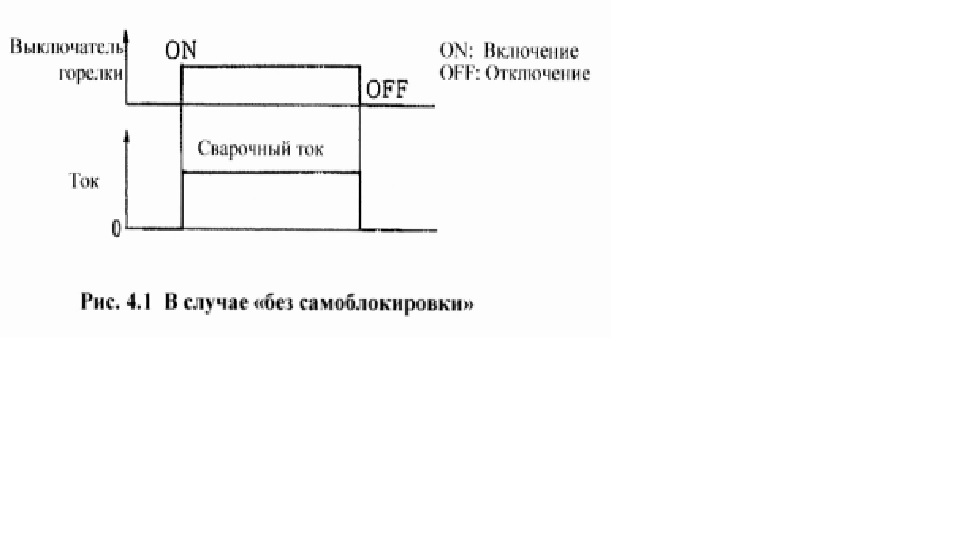
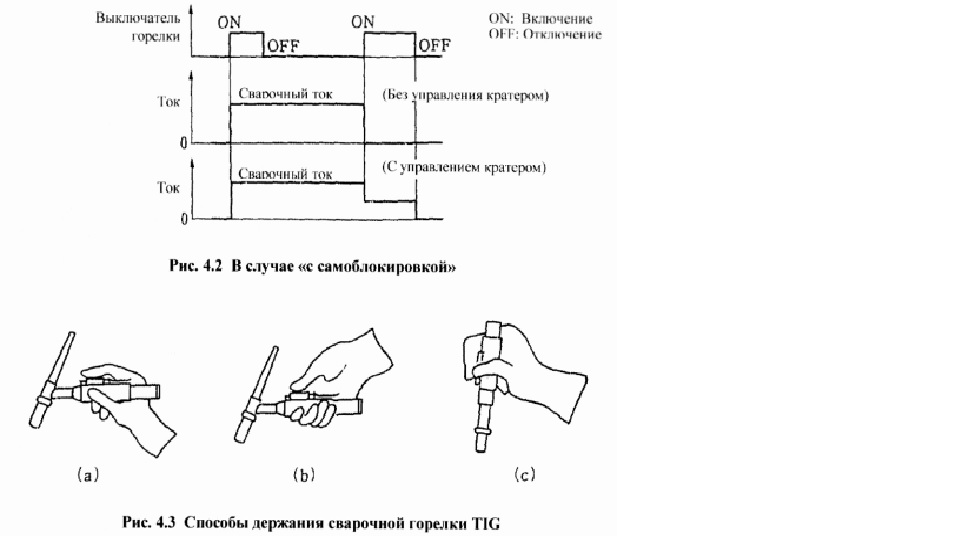
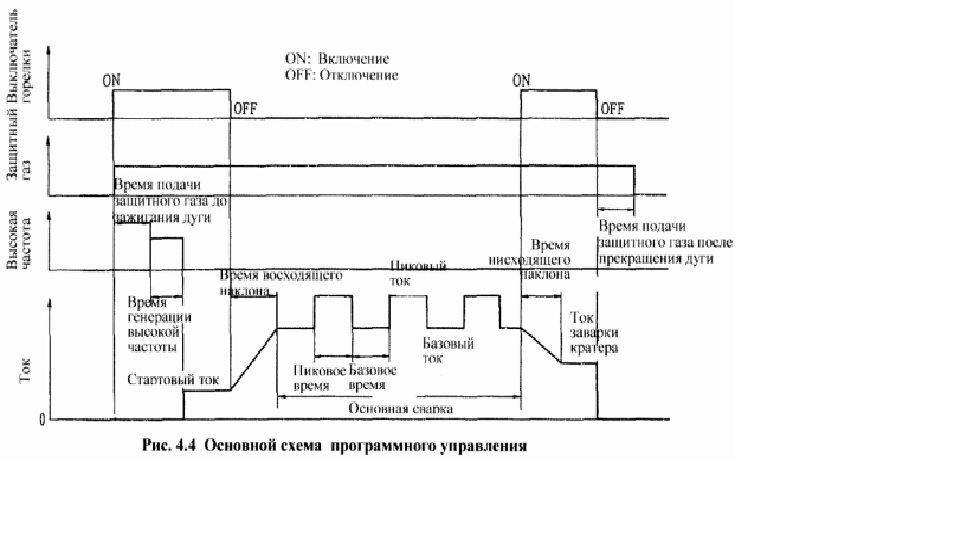
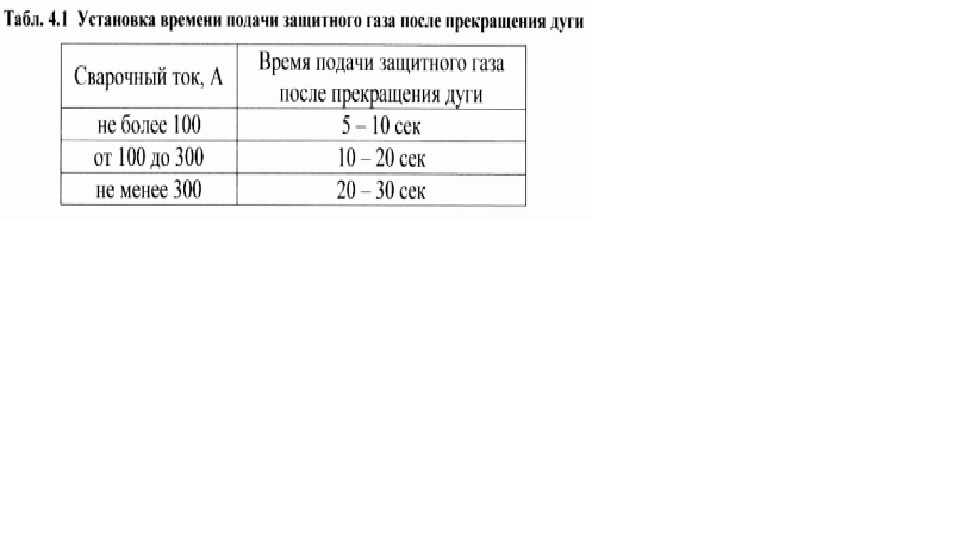
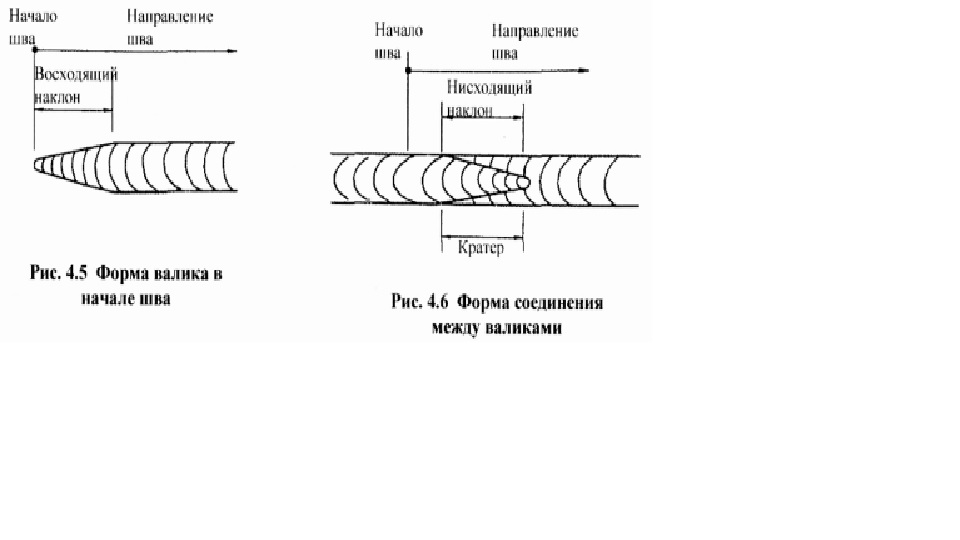
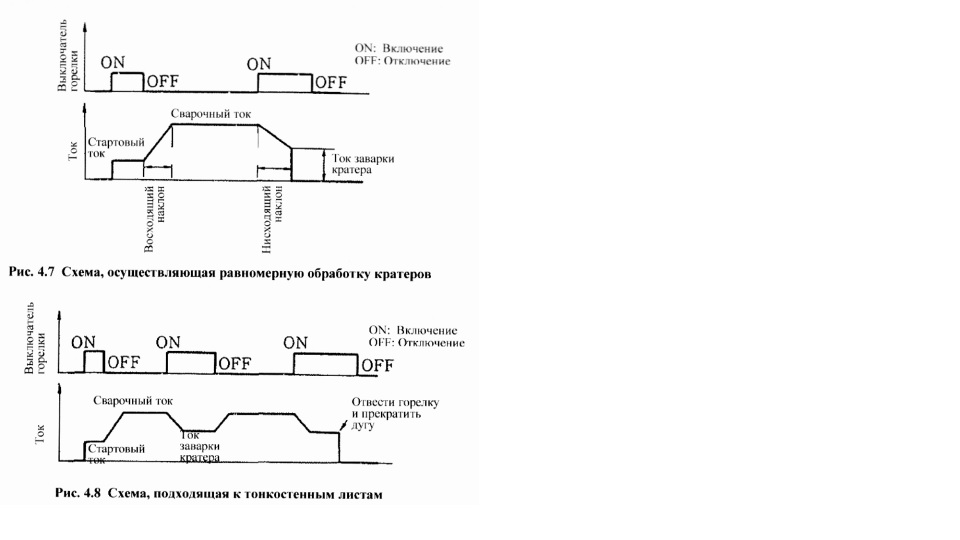
ГЛАВА 4 ИНСТРУКЦИЯ ПО ИСПОЛНЕНИЮ РАБОТ 4-1 ДЕЙСТВИЕ СВАРОЧНЫХ УСТАНОВОК 4-1-1 Операция выключателей горелки В случае Аргонодуговой сварки зажигание и прекращение дуги осуществляют за счет включения и отключения выключателя горелки. При этом различают 2 основных метода. Первый метод относится к самому основному действию, как показано на рис. 4.1; дуга зажигается при включении выключателя горелки и так остается горящей, пока выключатель горелки остается включенным. При отключении выключателя горелки прекращается и дуга. Этот метод операции обычно называется «без самоблокировки» и применяется при сварке прихватками, коротких сварных швах и т.д. Другой метод представлен на рис. 4.2; также при включении выключателя горелки зажигается дуга, которая продолжает гореть даже при отключении выключателя горелки. Дута прекращается только тогда, когда повторно включен выключатель горелки. Этот метод операции называется «с самоблокировкой» и применяется при длинных сварных швах, нижеприведенном программном управлении и т.д. Управление кратером также осуществляется операцией «с самоблокировкой», где при повторном нажатии на выключатель горелки сварочный ток переходит в ток заварки кратера, при отключении выключателя горелки прекратится дуга. Операция «без самоблокировки» не справляется с этой операцией. Стандартные способы держания сварочной горелки TIG представлены на рис. 4.3. Если удерживать горелку такими способами то можно справляться как с плавным перемещением горелки так и с отключением и включением выключателя горелки. Однако, если, обращать излишнее внимание способам удержания горелки.и из за этого принимать неудобное рабочее положение, то вопреки ожиданиям получится неплавный ход горелки. Так что, следует держать горелку применительно к рабочей обстановке. 4-1-2 Последовательность действий Хотя традиционные источники питания с подвижным сердечником справлялись только с простым управлением, например, переключением в конце сварки со сварочного (дежурного) тока на заданный ток заварки кратера, последние сварочные источники питания TIG с тиристорным управлением или инверторном управлением могут осуществлять программное управление, которое изменяет ток в соответствии с различными схемами. На рис. 4.4 представлена основная схема программного управления сваркой на постоянном токе. При включении выключателя горелки начинает подаваться защитный газ. защищающий заранее зону сварку, по истечению заданного времени подачи защитного газа до зажигания дуги подается напряжение высокой частоты. Под наведением высокой частоты зажжется дуга, и высокая частота прекратится автоматически. Ток в этот период называется стартовым током и устанавливается на более низкое значение, чем ток для основной сварки, что полезно для подтверждения стартового положения или предотвращения прожога в случае сварки тонкостенных листов. Далее, после отключения выключателя горелки ток увеличится постепенно, и достигнет сварочного (дежурного) тока. Это действие называется восходящим наклоном, и длительность этого действия называется временем восходящего наклона. После окончания этого восходящего наклона, если установлен импульсный режим, сварочный ток увеличивается и уменьшается между пиковым током и базовым током с заданным периодом, который определяют пиковое время и базовое время. Если не применяется импульсный режим, базовый ток служит сварочным током. При достижении конечной точки сварки повторным включением выключателя горелки ток постепенно уменьшится и перейдет в ток заварки кратера. Это действие называется нисходящим наклоном, и длительность этого действия называется временем нисходящего наклона. После окончания нисходящего наклона, когда кратер обработан током заварки кратера, отключением выключателя горелки прекратится и дуга. Однако и после прекращения дуги, пока не застынет зона кратера, электрод и т.д. в достаточной мере, защитный газ продолжает подаваться и прекратится по истечения времени подачи защитного газа после прекращения дуги. Подходящее время подачи защитного газа после прекращения дуги, хотя варьируется в зависимости от материала свариваемого металла, сварочного тока и т.п.. можно устанавливать, как приведено в табл. 4.1. Кроме того, так как подача защитного газа после прекращения дуги осуществляется для защиты электрода и зоны кратера, нельзя отводить горелку сразу после прекращения дуги, а отводить ее только после завершения подачи защитного газа, после прекращения дуги. Таким образом, каждый раз при необходимости изменяют ток. за счет чего переход форм валика в начале шва. соединениях между валиками и т.д. становится плавным, и можно предотвратить непровар, прожог и прочие сварочные дефекты, как показано на рис. 4.5 или 4.6. Такое управление необходимо, в частности, при круговой сварке и пр., в которой начало шва и кратер накладываются друг на друга. Кроме того, различают ряд схем программного управления током, примеры которых представлены на рис. 4.7 и 4.8. В случае рис. 4.7 особенность заключается в следующем; когда ток уменьшается нисходящим наклоном и достигает тока заварки кратера, дуга прекращается автоматически. Хотя форма кратера определяется током заварки кратера и временем нисходящего наклона, в любом случае до прекращения дуги схема держит свою постоянность и получается равномерная обработка кратеров. В случае 4.8 включением и отключением выключателя горелки можно повторять вышеприведенную основную схему (рис. 4.4) бесконечно. Поэтому в случае тонкостенных листов и большого зазора в вершине разделки можно осуществлять изменение сварочного тока легко, что полезно для предотвращения прожога. В этом случае нельзя прекратить дугу включением или отключением выключателя горелки, а прекращают только резким отводом горелки.
1 балл
-
Интересно у вас мысли сами публикуются. Как вы это делаете?)1 балл
-
Танк ))
1 балл
-
Вроде тут вопросы задают, и я свой задам. Я в основном варил TIGом141 под рентген, но сейчас надо сварить пластины и чтоб прошли визуалку и рентген процессом MMA111, 20 мм толщина стенок, вертикал. Буду благодарен за рекомендации по току и диаметру электрода, да и другим думаю будет интересно. Заранее Спасибо.1 балл
-
ЭА-112/15, ф = 4мм/ 100% рентген. Ничего сортировать не стал, всё в кучу бросил...сори за повторы и неважнецкое качество фото...
1 балл
-
Ну давайте и я отмечусь... Всем привет! Всего не описать, поэтому основное - с детства тянуло к железкам, но поскольку возможности были ограничены, приходилось в основном заниматься чем-то другим . С 16 лет на подработках , кем только не был - и с паяльником , и библиотекарем, и балконное остекление, и ремонт квартир... Но душа как-то не к этому лежала, хотя чему-то жизнь все-таки научила... Первый раз нехватку сварочного аппарата ощутил при изготовление мопеда на основе всем известного Д8, это еще 80-е года. Прошло время, появился первый авто, который тоже попросил сварки, ибо не новый. Да и друзьям периодически тоже сварка нужна была, вот и собрались немногочисленным коллективом из 3-х человек - купили полуавтомат "тритон 240" - проблемы по сварке авто исчезли. Через некоторое время нам с напарником по работе предложили заняться сваркой ЦО, ГВС, ХВС в новом доме))), ну и мы не долго думая согласились, хотя опыта в этом деле не просто не было, я на тот момент даже не разу не пробовал варить РДС ))), но очень хотелось. Так началась работа по сварке за деньги. Косяков и переделок было много, но дом сдали, и уже несколько лет там все хорошо(узнавали). Потом была работа на БМВшном сервисе по кузовне, потом опять на отоплении, как-то так и крутимся потихоньку. Медленно двигаемся в сторону собственной кузовной мастерской, хочется делать качество, а "на дядю" так не получается(время не позволяет), а если получается, то никто этого не ценит , к сожалению... Сварщиком себя назвать язык как-то не очень поворачивается, но я стремлюсь, узнаю, учусь... Негатива по своей работе со стороны клиентов не слышу , и это уже радует... Как-то так... немного сумбурно... С уважением... Роман.1 балл
-
Бульба - это не картошка. Это железка такая: Почти вертикальный тавр, односторонняя фаска. Двуокись, Св.08г2с, 1,2 мм:
1 балл
-
Тоже отмечусь в новой теме .Корень - ТИГ ,облицовка - в основном ММА,за редким исключением.Электроды LB-52U , ф 2,6 и 3,2мм, ток 60 и 90 А ,соответсвенно.Пр.прутки Бохлер ,2,4мм (3мм на облицовку).Труба 159 и 108мм.
1 балл
-
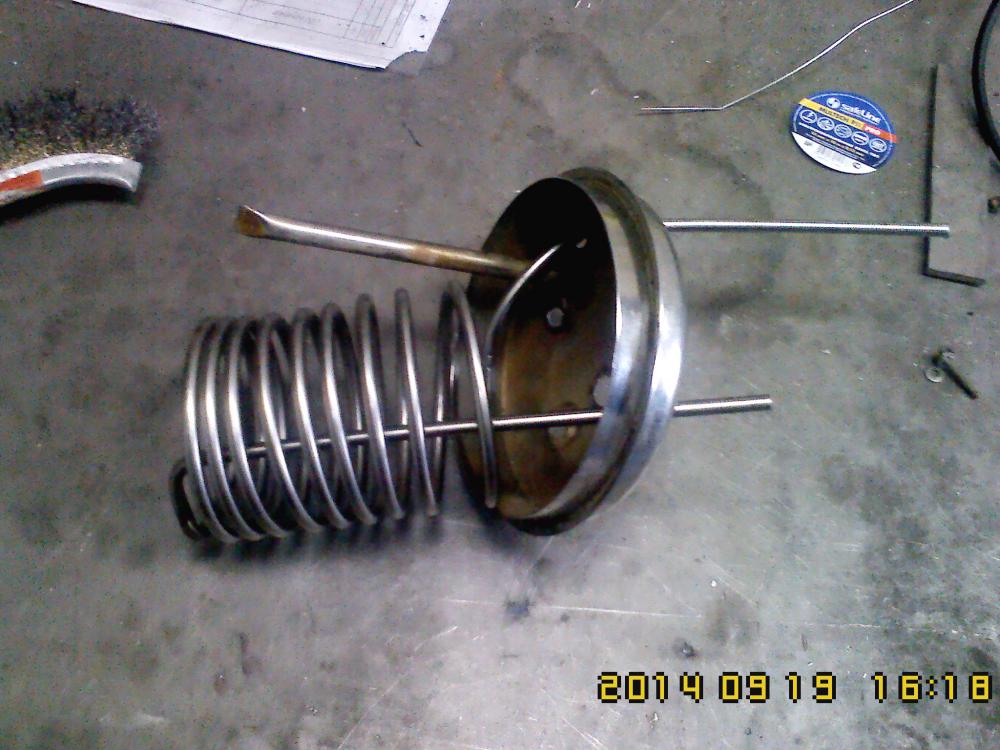
Подумываю по примеру Жириновского отправить его Порошенко... Надпись в тему, пусть греется Змеевик из нержавеющей трубки 6 мм подручными средствами. А это я собираюсь запатентовать - коннектор-унификатор.
1 балл