krech
-
Постов
1 989 -
Зарегистрирован
-
Посещение
-
Победитель дней
70
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент krech
-
Делайте то , (не ленитесь -учитесь) что мало кто сможет - берется , делайте даже то , кто ни кто ни когда не делал , пробуйте (но с клиентом конечно обговаривайте что постараетесь помочь но не гарантируете и именно то что другие отказались). Ну просто ролик на ютубе этот Ваш ну не очем , хотя извините я сужу со своей колокольни , простому автолюбителю может и понравится (это я щас понял Вам же нужно набить клиентскую базу) . Ну может ютуб это вариант , может снять Вам ролик какой нибудь своей работы а вы там просто озвучите и лицо свое покажите . И вас такой работой завалят , будите блоки чугунные варить , трещины меж седел вываривать )))
-
Ну не совсем между седлами , там идет , стеночка , потом канал водяной , потом стеночка второго седла так сказать , так вот , бывают стенки всего 1мм толщины , восновном 3-4 мм (так на взгляд , ) отдельные места 5-7 мм , а потолок что то около 10-15 мм , вы 200А это не проварите ?
-
Самое главное , что Вы знаете ( должны знать ) как нужно правильно делать , конечно любой каприз клиента за их деньги , но тогда ответственность с себя снимайте , полностью клиент должен брать ее на себя (как то так). Может в случае с этой Вашей газелью ни чего не случится , а может и случится , но не так страшно , и все останется цело , но переделывать придется , и Вы свою ошибку исправите бесплатно , НО , клиент (и в этом он будет прав если вы не обговорили то о чем я писал выше) скажет друг а как же мне денюжки то , за антифриз , за снять поставить головку , за прокладку , за простой , что я из своего кармана буду оплачивать все это по второму кругу ?
-
Заварить трещину между стенками (седлами ) 200 за глаза , вы знаете какой толщины бывают стенки , под седлом , стенки водяных каналов между впуском и выпуском и стенки (толщина их ) меж цилиндрами , так же стенка потолка (я так для себя это называю ) от привалочной плоскости до воды ?
-
Это я ответил не Вам а anmaik1971по поводу своей предстоящей работы , и марки головки на моей фотке .))
-
Вопрос риторический , я конечно понимаю что это автопром наш , газель по моему . ? Но такая же операция может производится на головке ценою в 300.000 рублей . Вот Вы будите делать (по совету клиента типа , так пойдет ) на этой головке так же ? А (это я фантазирую) свеча развалится-отвалится , попадет в цилиндр , убьет , блок головку , кто на деньги попадет ? Стоимость головки 300.000 блока х.з допустим 600.000 , запчасти , расходники , работы , ну короче на лимон-полтора ?
-
Мне озвучили марку авто , я такой не слышал . запомнил что это американец , редкая наверно .
-
DjonnyА что остальное , все остальное . по сварке , царапин головки это просто ни чего , маленькое поле работы не развернешься . В том то и дело что работы в автомобильном транспорте , головок , блоков , коробок , поддонов , алюминиевых , чугунных , это кропотливый труд в разделке и подготовки к сварке , сварка то занимает процентов 30 времени , а 70 процентов это подготовка . Я вот за трещины между седлами берусь , правда "канала " своего нет на ютубе , некогда , да и заходил я как то ради любопытства , смотрел несколько человек и как варят головки , ну что сказать жалко матом ругаться нельзя тут . , вообще не понимают сути этой работы , но это их дело , и гиморой владельцев авто отдавшие им в ремонт головки .
-
DjonnyНу теперь по вашему ролику , по вашей работе с головкой . Я сейчас тока из дома хорошенько с компа посмотрел , на работе досконально не смог , извините , с планшета не удобно было , да и работал , как раз варил 18 головок . Ну выскажу свое мнение , головку (желательно ) разбирать мыть , хорошенько разделывать и перед сваркой греть . (хотя тут в Вашем случае нагрев не особо принципиален . Мыть и разбирать , тоже понятно экономия денег клиента , ну свечное отверстие и так доступно , так пойдет . Далее трещину Вы разделали не до конца ( что бы не вылезти в резьбу ) она там осталась , что у нас происходит с оставленными трещинами в будующем , при неоднократной замене свечей , и даже без замены (дело времени). Обычно ( рассказываю про свой небольшой опыт) я выгрызаю все и завариваю монолитом , потом свежее отверстие и резьба . Второй вариант , вывариваем насквозь трещину ВСЮ! И делаем футорку . На счет последующей "обработки" занижения Вами сварочного шва , балгаркой , экономя деньги клиента , если в последующем шлифуют его на плоскошлифовальном то может да , меньше проходов , на фрезерном не принципиально думаю . И на счет занижения , посоветую Вам ( в частности сэкономите деньги на шлифовальных кругах , и времени меньше займет ) ударить , пару -тройку раз молотком , расплющить шов , занизить . ЭТО НЕ ШУТКА! Главное не промахнитесь и рядом по плоскости не попадите а то и там варить придется и опять плющить . Особенно порадовало заключительная операция , полировка для красоты сварочного шва , ибо так нравится клиенту , опять же из моего опыта небольшого скажу , ни чего так не радует глаз как хорошо -качественно -красиво . положенный шов без всякой последующей обработки .
-
О это мы всегда подскажем , поможем . Вот для начала для Вас постарался выборку подергал тут с форума , тут чуть -чуть , очень лень все штудировать , просматривать заново. Ребята это только для DjonnyВы это все видели .
-
DjonnyНу раз казусы , и алюминиевых деталей , то вот , казус собственно говоря в цене вопроса . Головка , 14 трещин . Трещины от водяного канала на плоскость , от плоскости под седла и трещины между седлами .

-
Да , теперь понял , теперь я в теме так сказать .У меня просто возник вопрос причем тут головка , ну сложность работы , если бы это был просто лист алюминия и на нем такаея же царапина , или ложка алюминивая с царапиной , так же сложно было бы ? Казус в чем ?
-
Ух ты , во дает , чудо какое то , а что там было ?, царапина , не трещина , уходила от плоскости под сдедла к направляющим втулкам клапанов .
-
Из нутри дотянулся ? Проварил ? ))
-
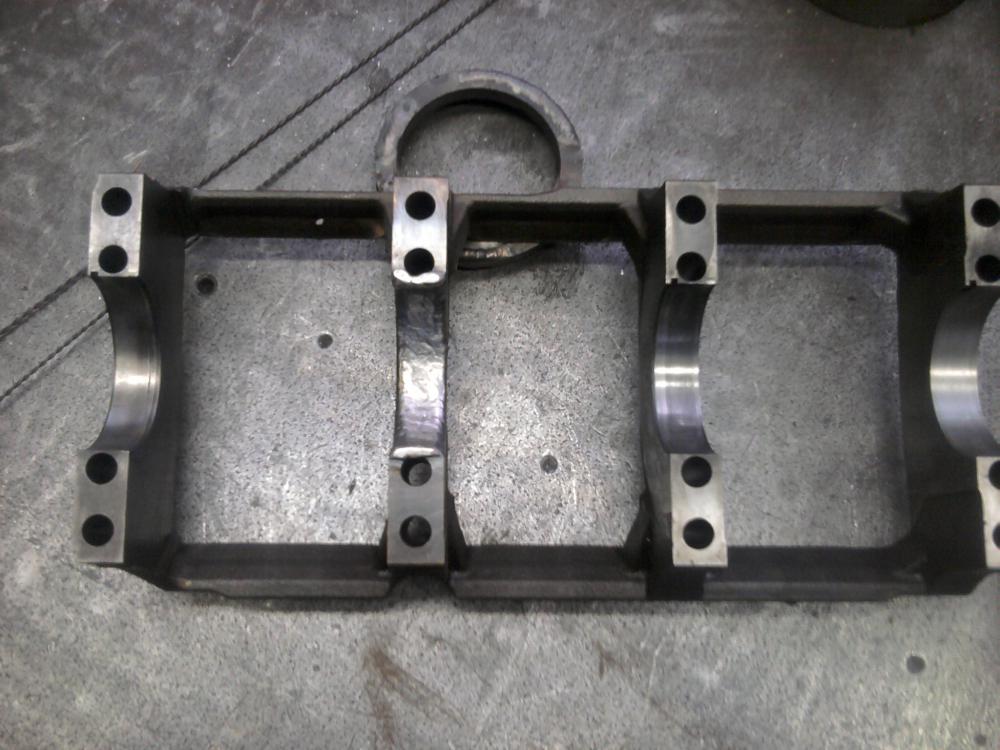
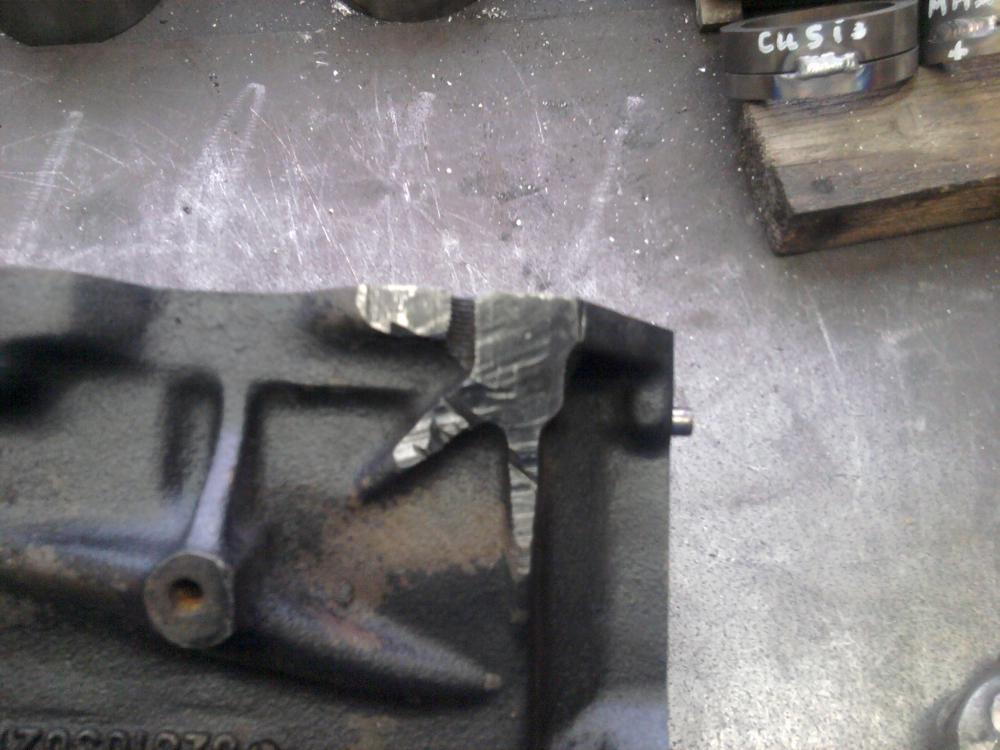
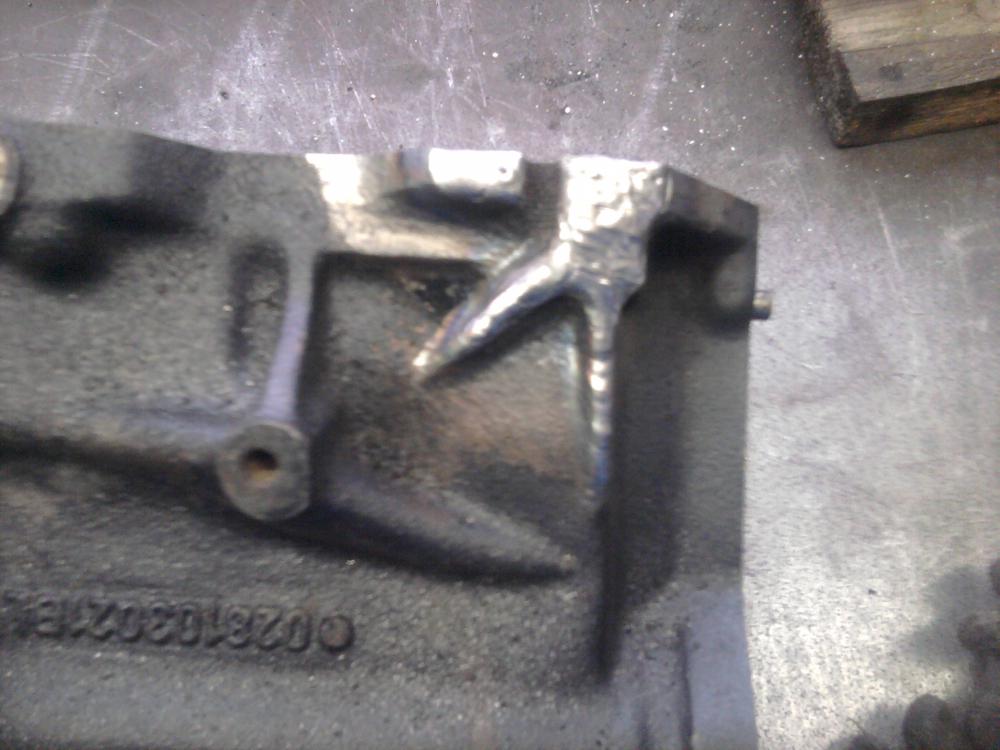
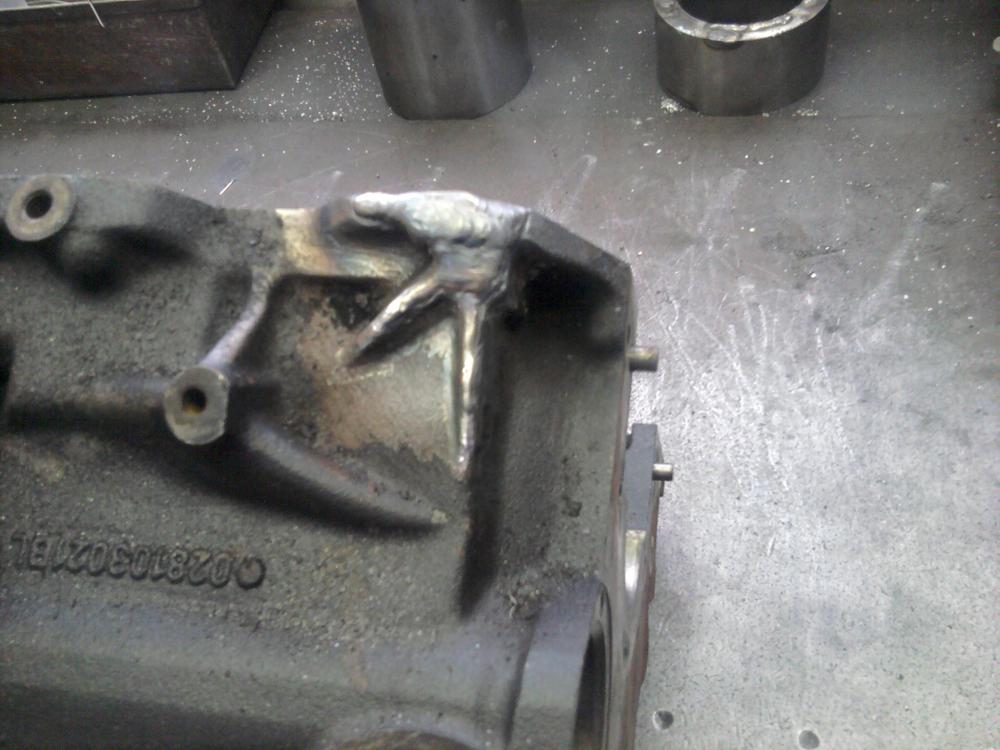
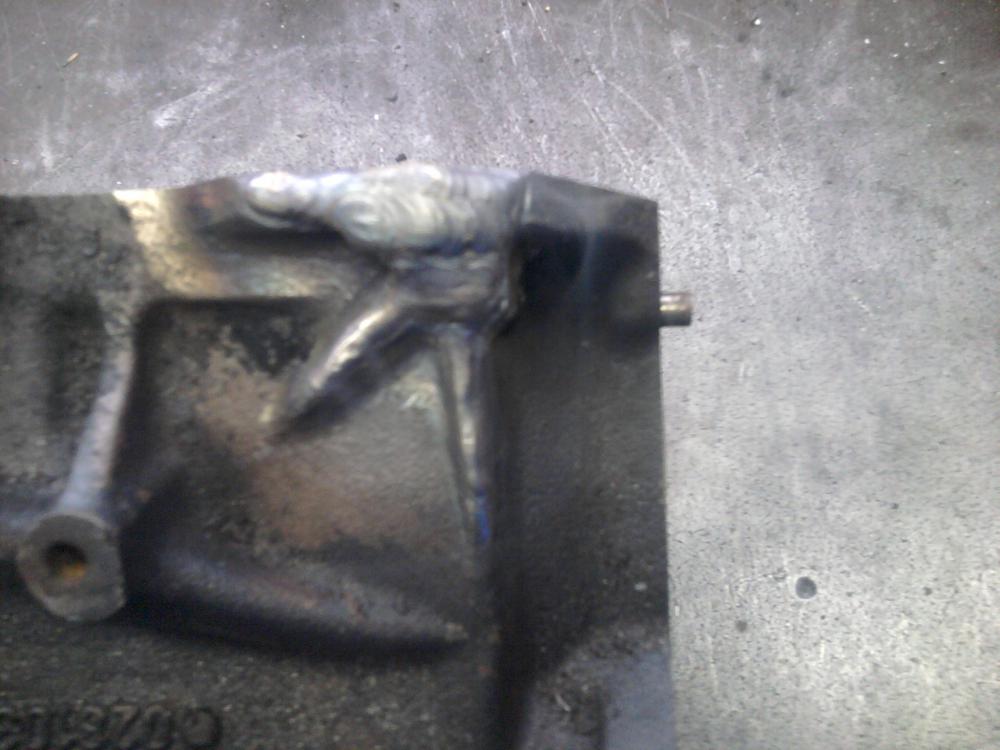
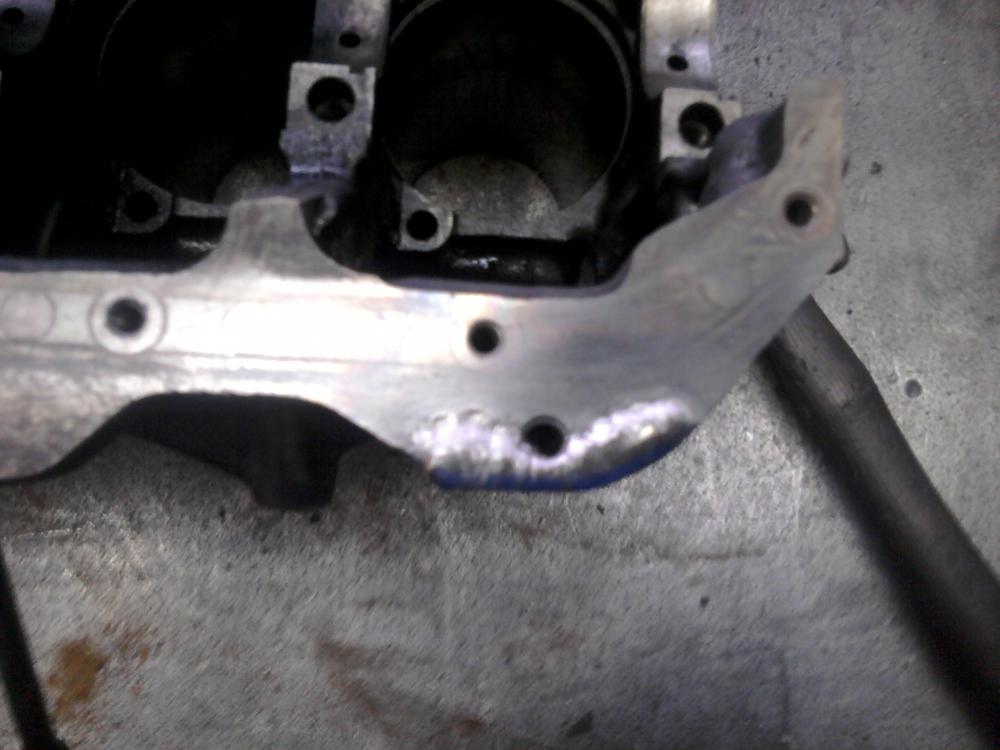
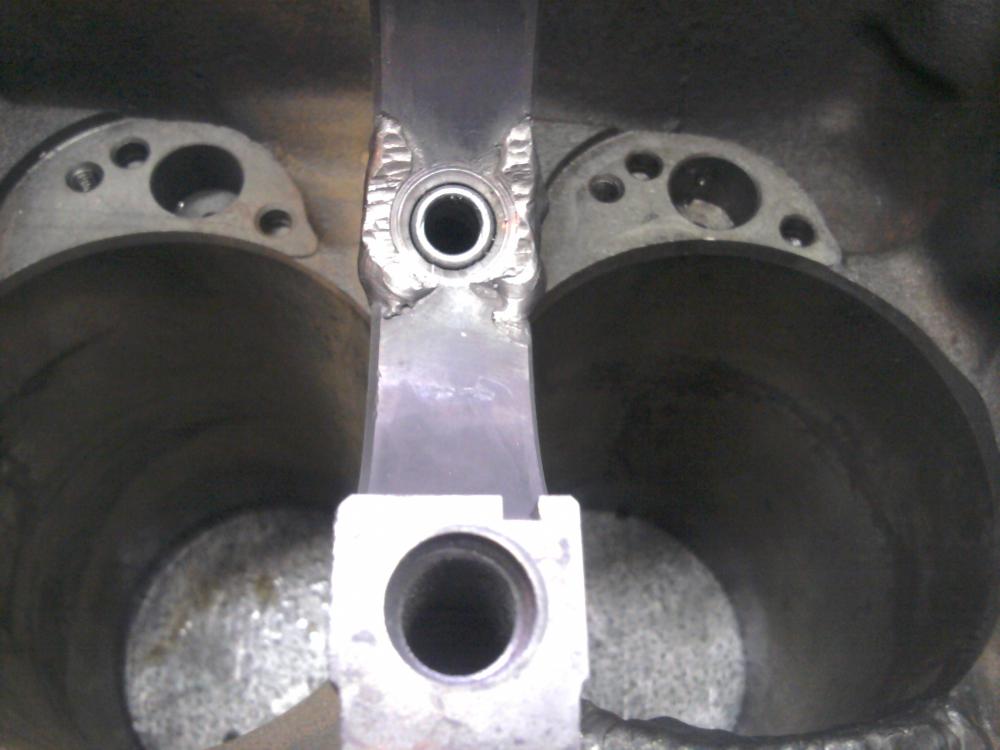
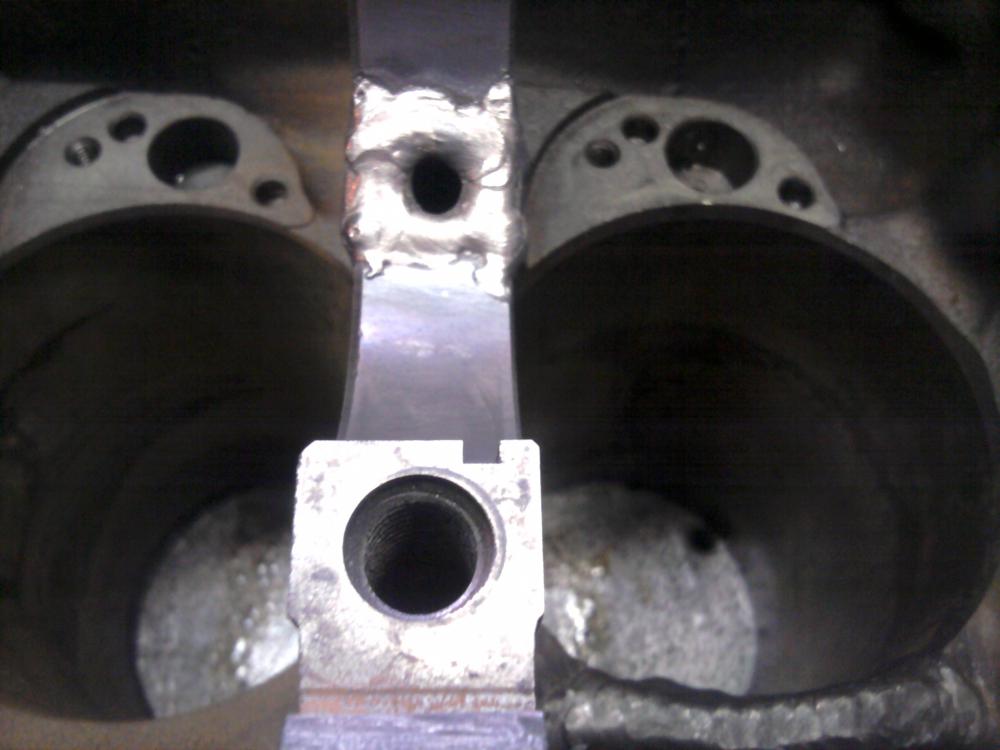
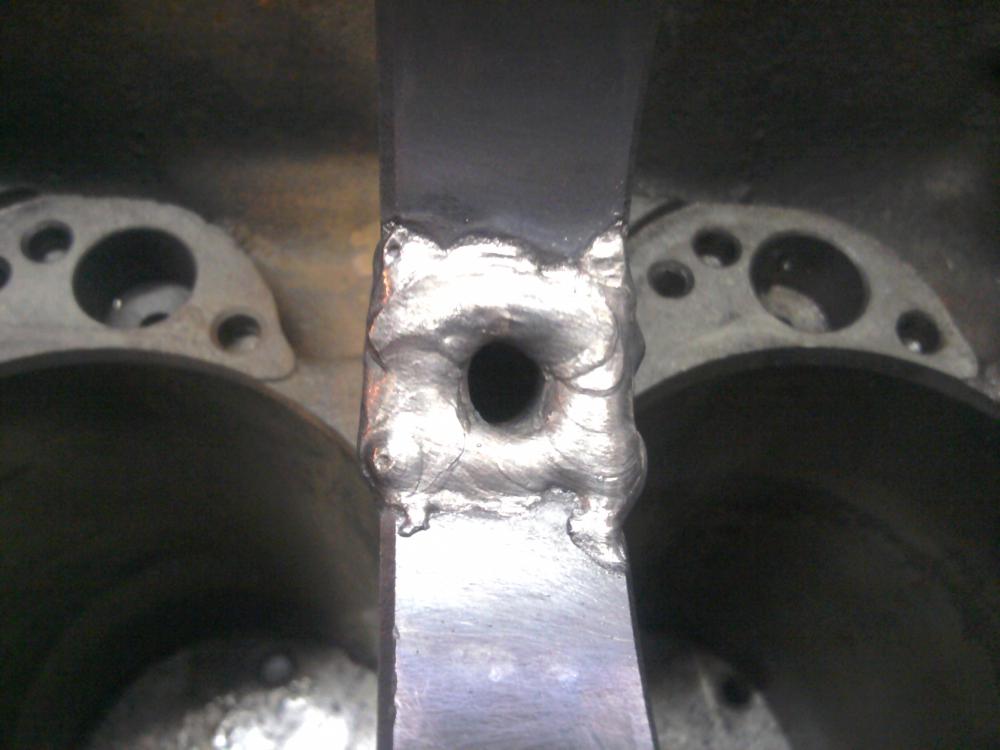
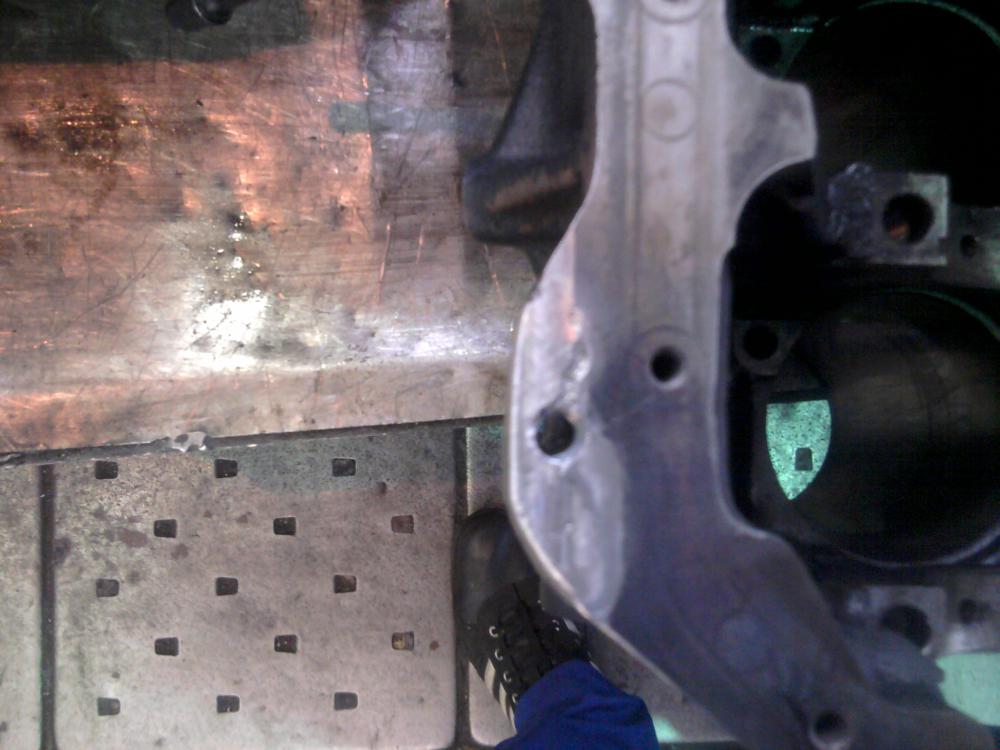
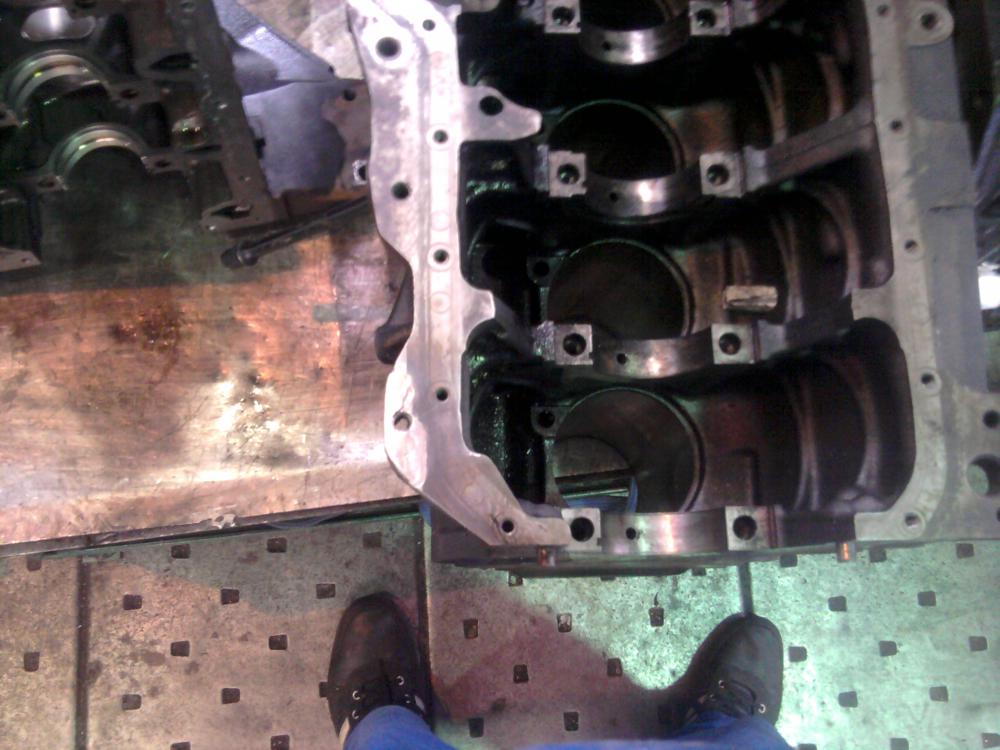
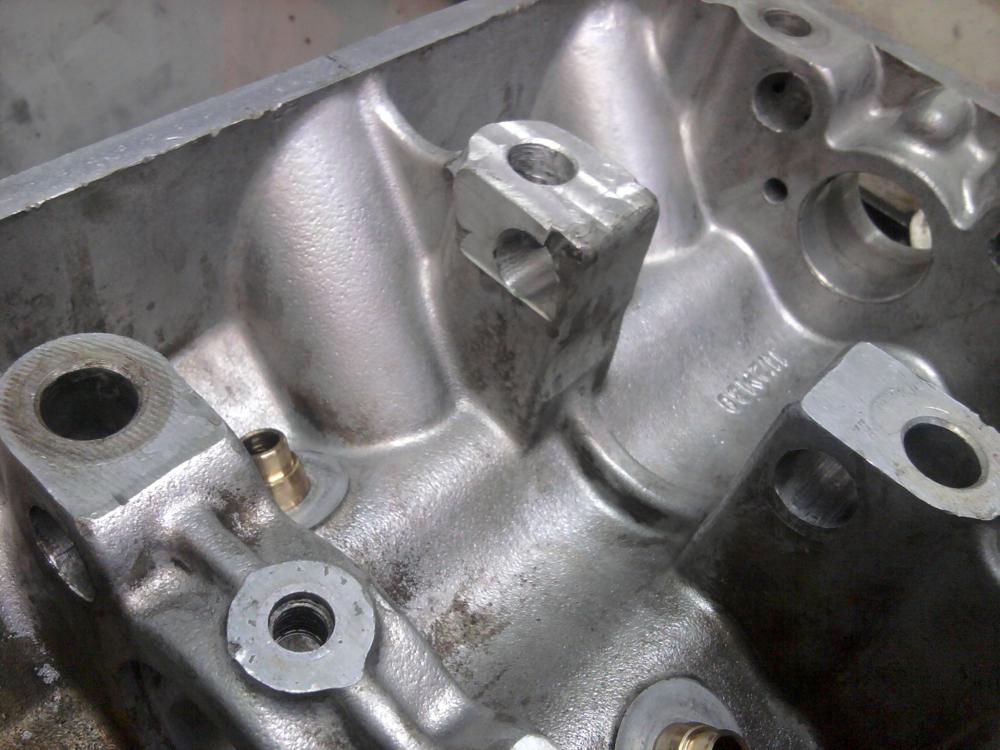
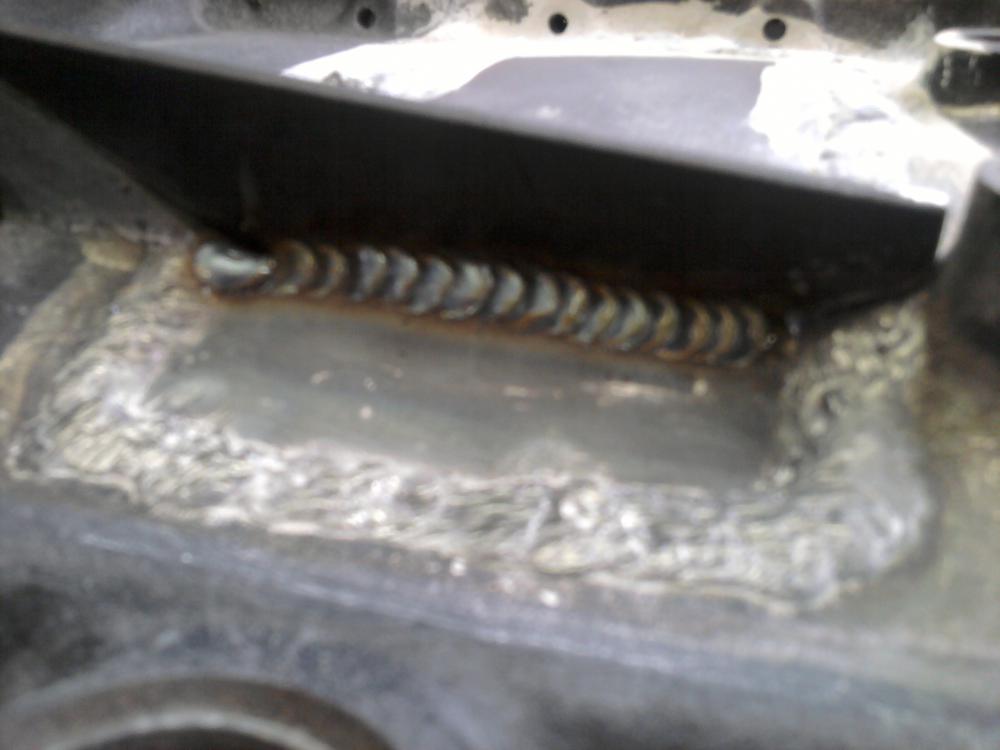
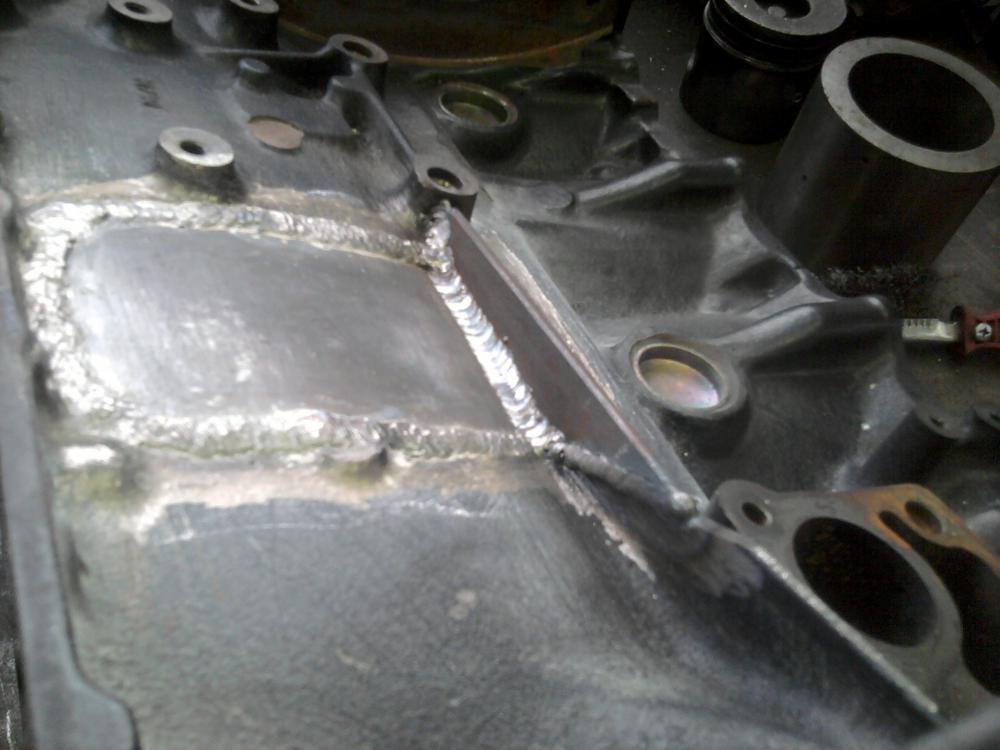
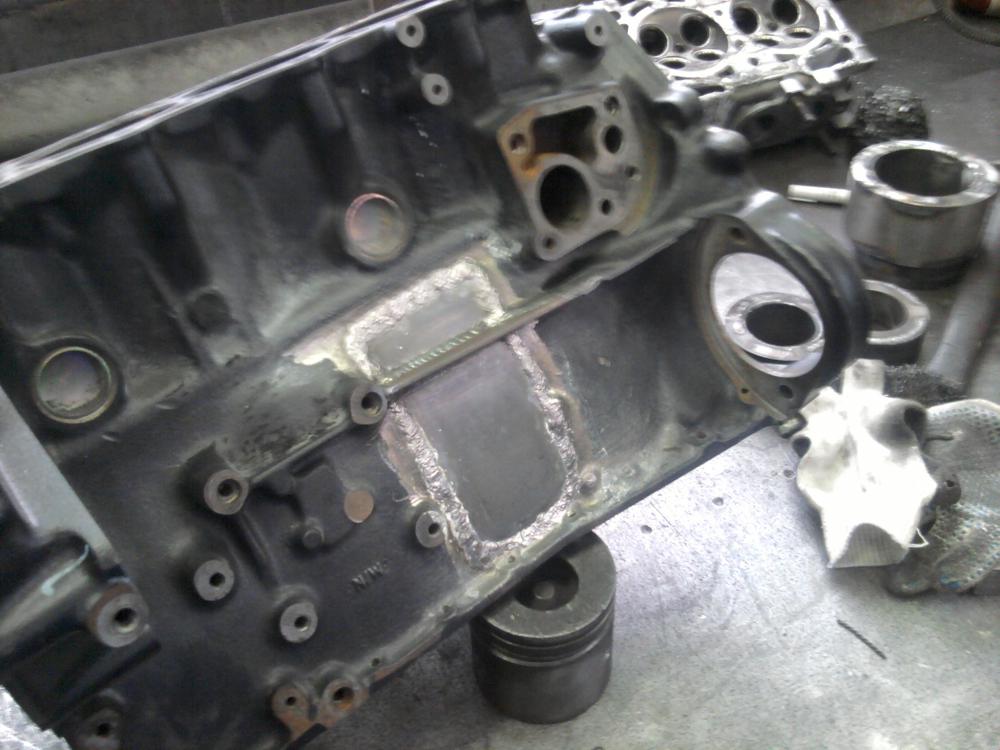
Блок , Чугун , отломана - срезана ? Бабышка крепления кранштейна. Постель отдельно (по моему от этого блока) Постель (в продолжение блока которого тут уже показывал с заплатой и ребром жесткости) в масляный канал вставили трубку и обварили.
-
.Я бы поспорил , прочность , на таких чугунных ушах , после сварки , и усиления , гарантирую , больше чем заводское литье .
-
А еще Джигурда побрился )) трудно узнать его в этом образе
-
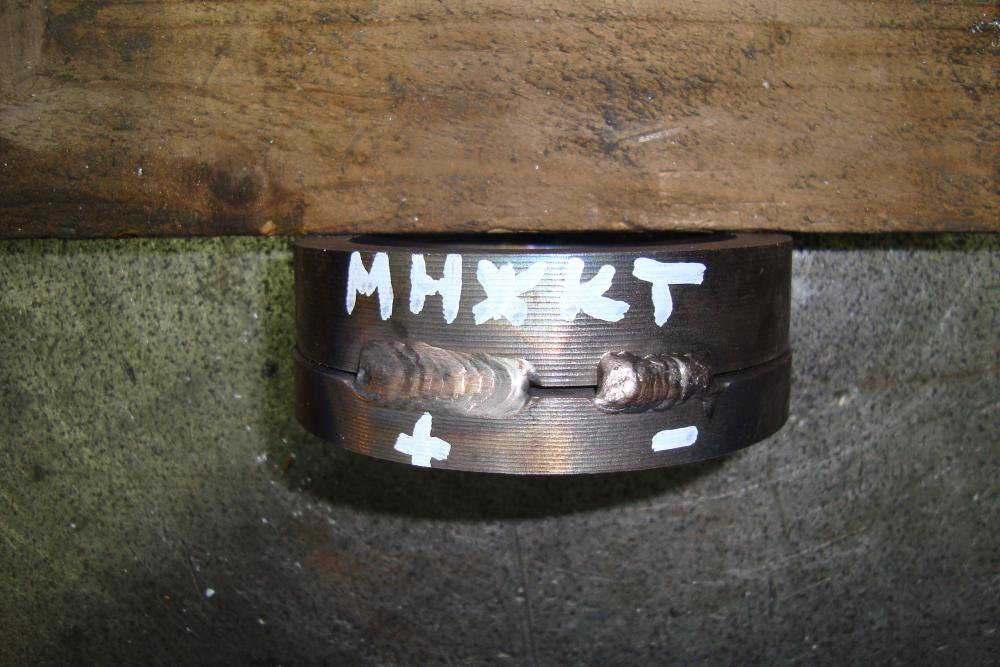
На вторгм фото варил МНЖКТ 2мм, мех обработку не пробовал.
-
А меня где не разбуди , и спроси я все одно 4043
-
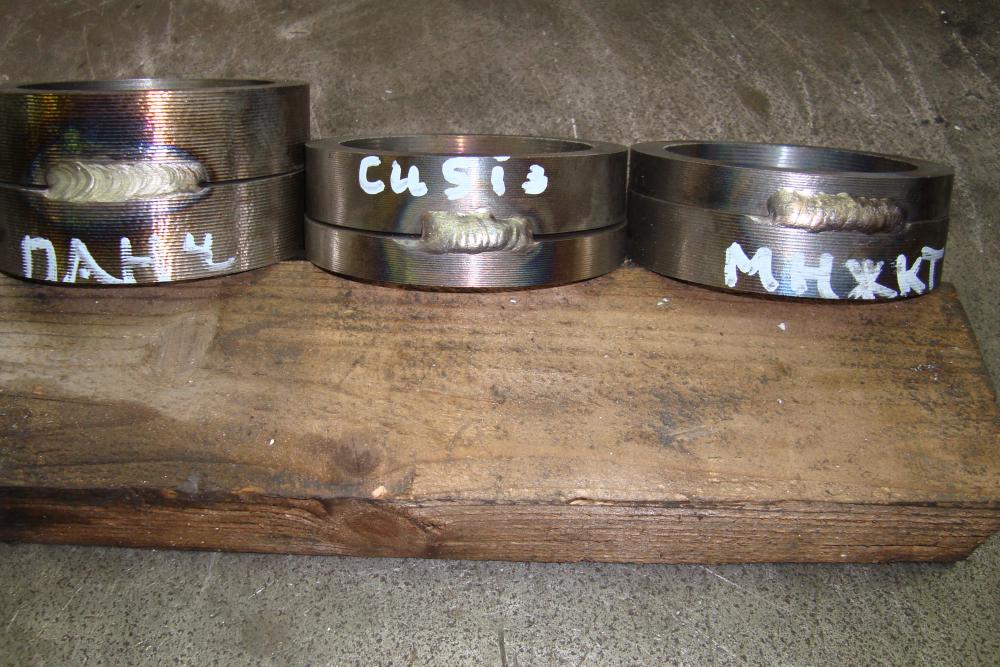
Сравнение. Три присадки Панч , CuSi3 , МНЖКТ . Сваривались чугунные кольца (обрезки). На первой фото где представлены 3 образца , сварка идет с одинаковым током ( примерно 180 А). На втором фото , варил-паял МНЖКТ , справа шовчик ток уменьшил что бы (больше паять а не варить) , слева ток наоборот увеличил более 180 А . Если присмотреться на левом шве (правой второй фотки) , где варил на большом токе , видно что идет сплавление чугуна , а присадка там не монолитом , как добавка . (ну ребят как то так объяснил как смог , я как собака все понимаю объяснить не могу )
-
О это помоему в каждом дворе было , начерчено на асфальте .)) У девочек резиночка , прыгали а мальчики квадрат , банки ))
-
Если имеется ввиду разделка (фаска) между заплатой и чугуном , то пришел к выводу что она практически не к чему (но не во всех случаях , зависит от толщины металла ) , чугун проплавлять (греть) - перегревать нельзя. Заплату даже изнутри не провариваю , черевато .!!!(и так кувалдой замучаешься отрывать) Только силовые фрагменты варю по кругу .
-
Поздравляю !
-
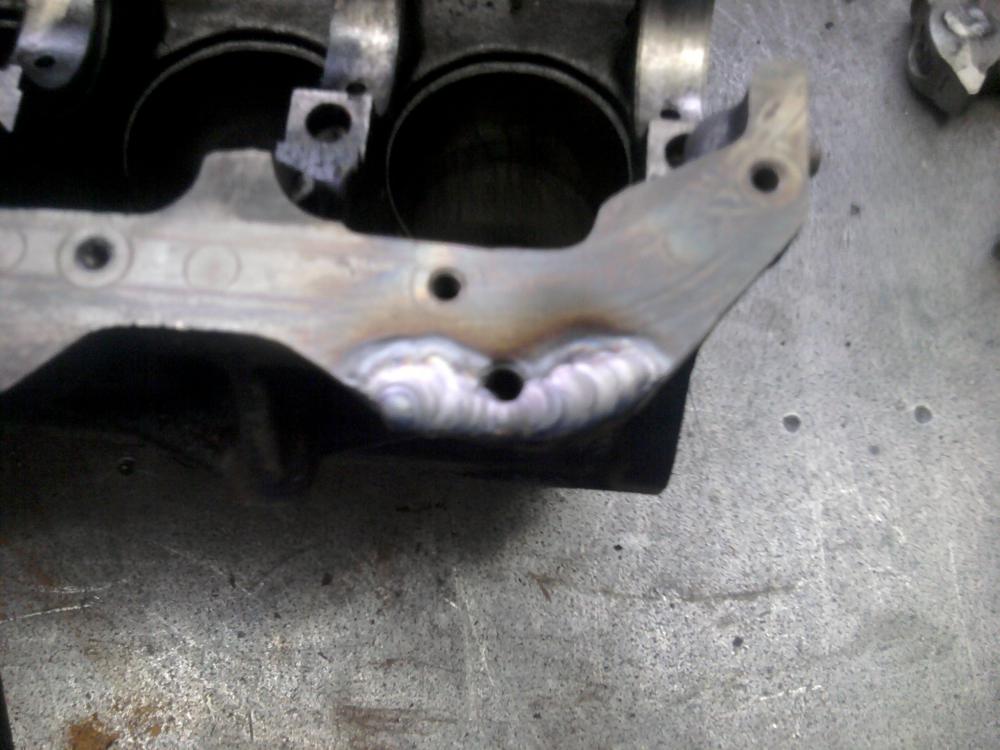
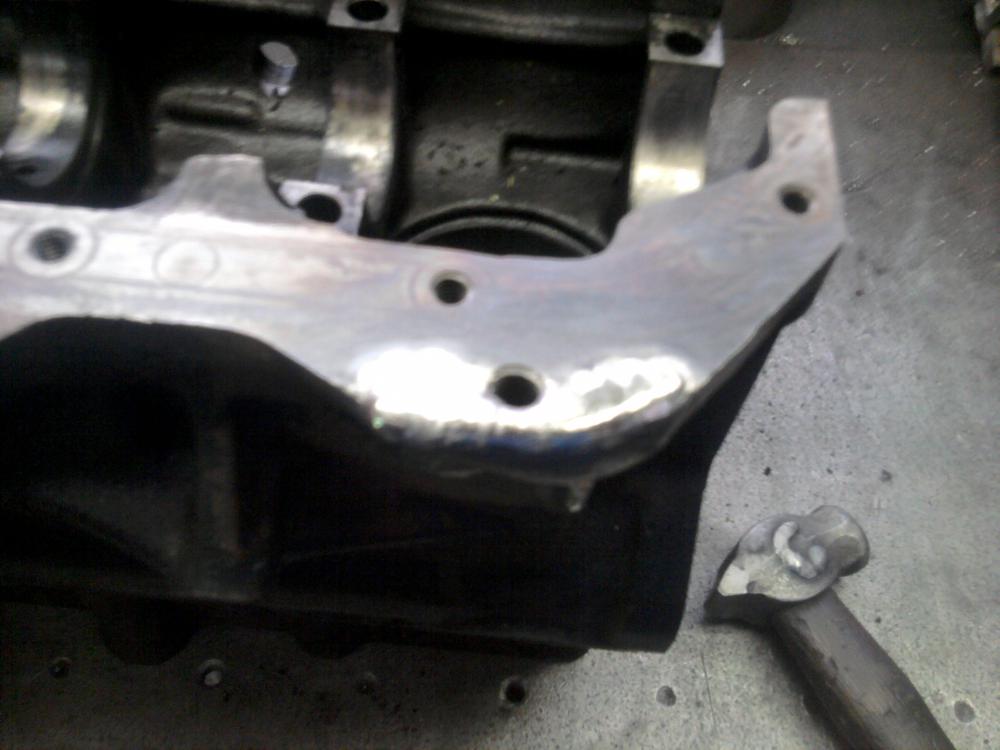
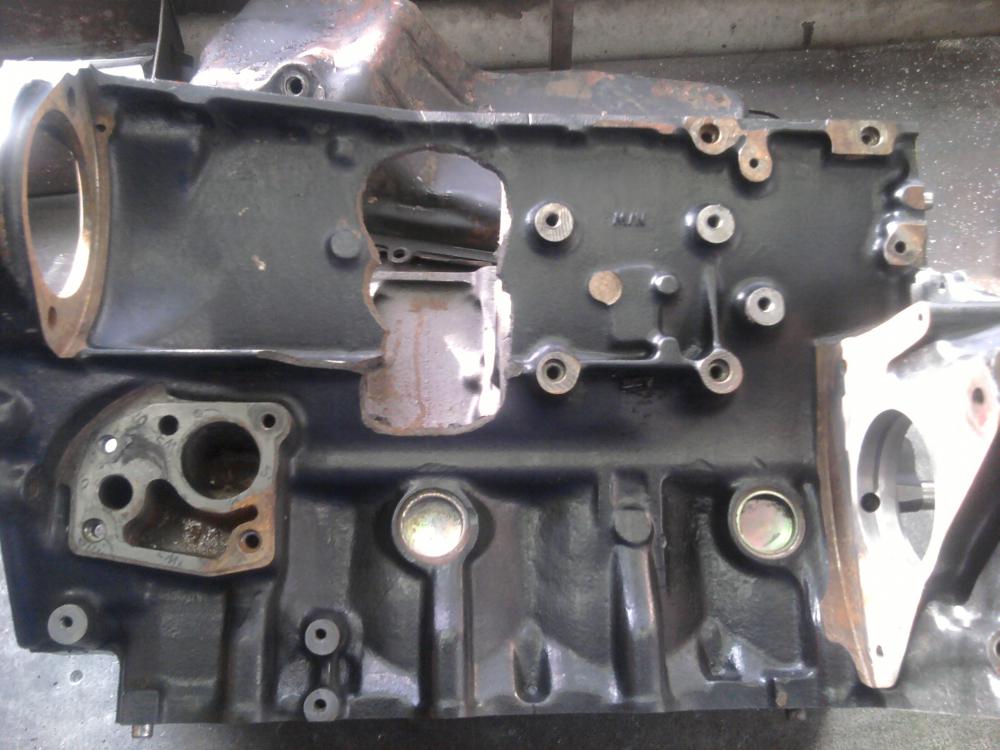
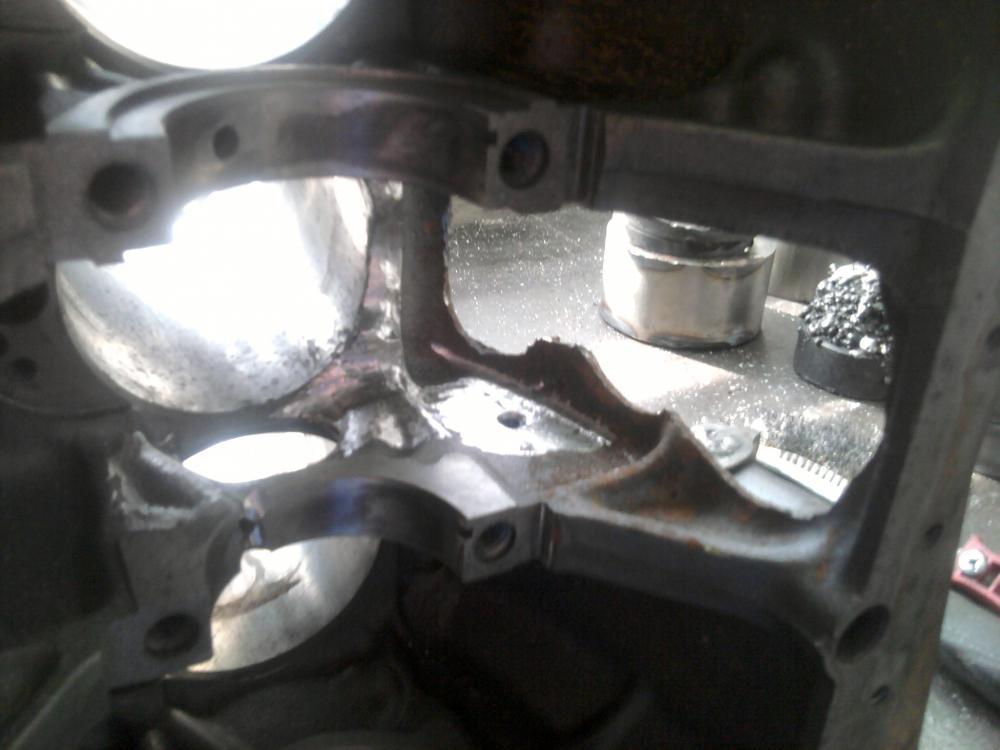
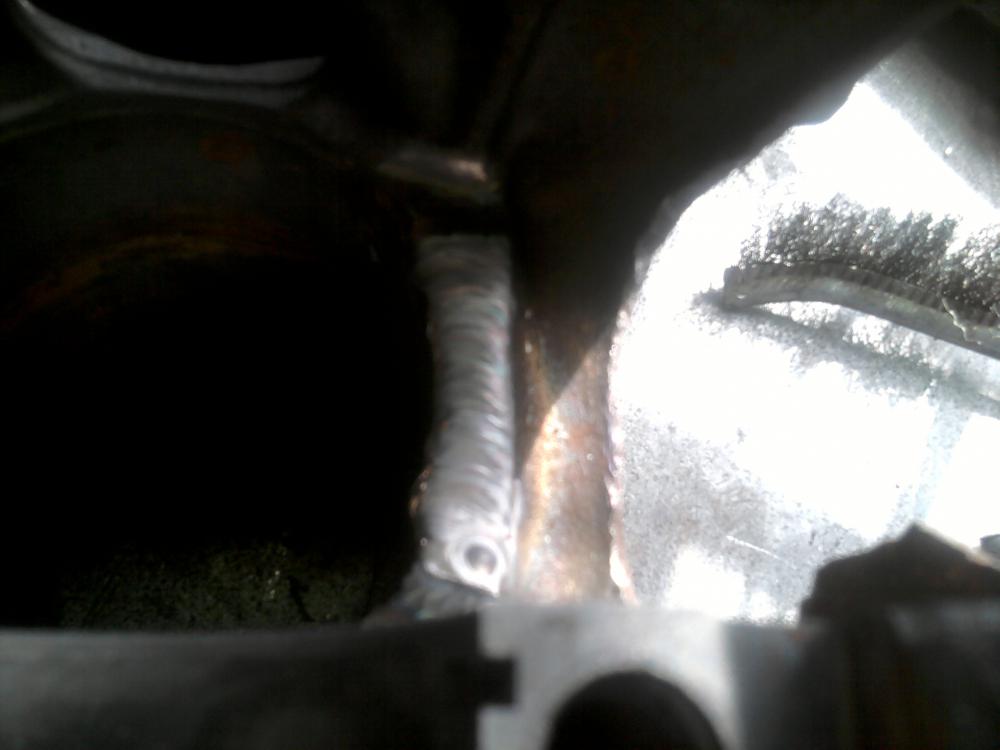
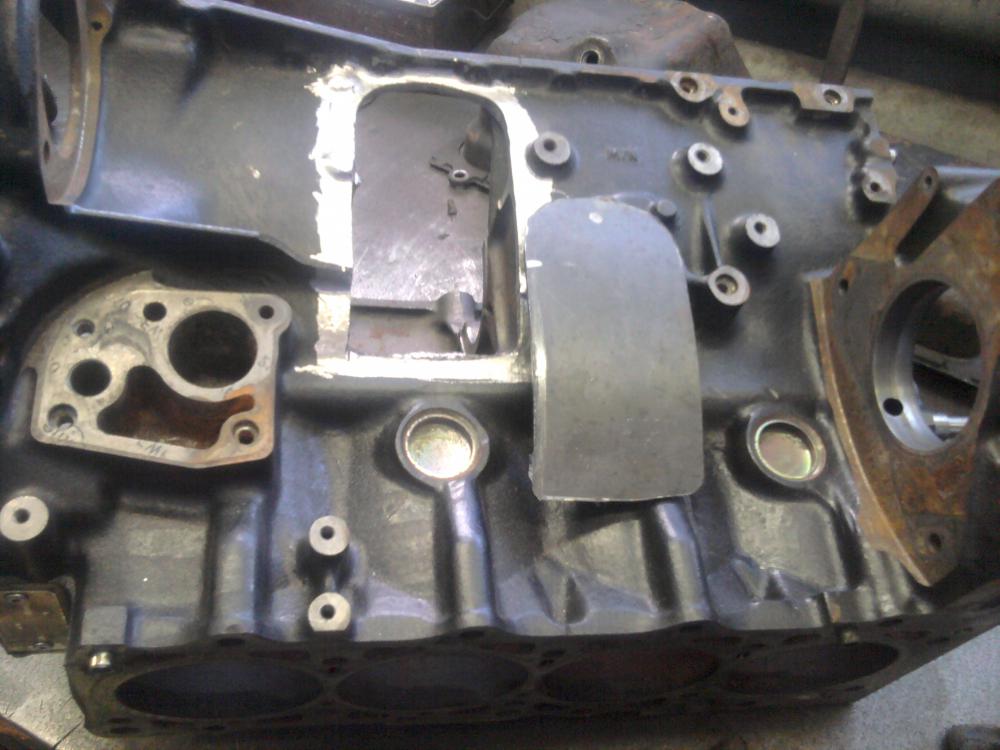
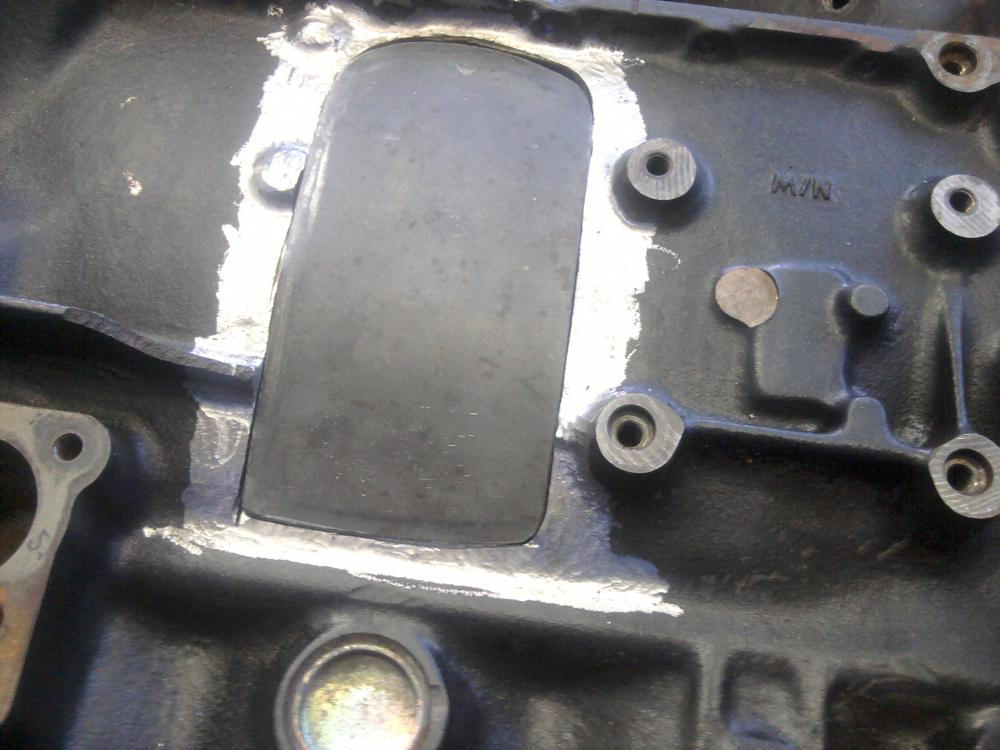
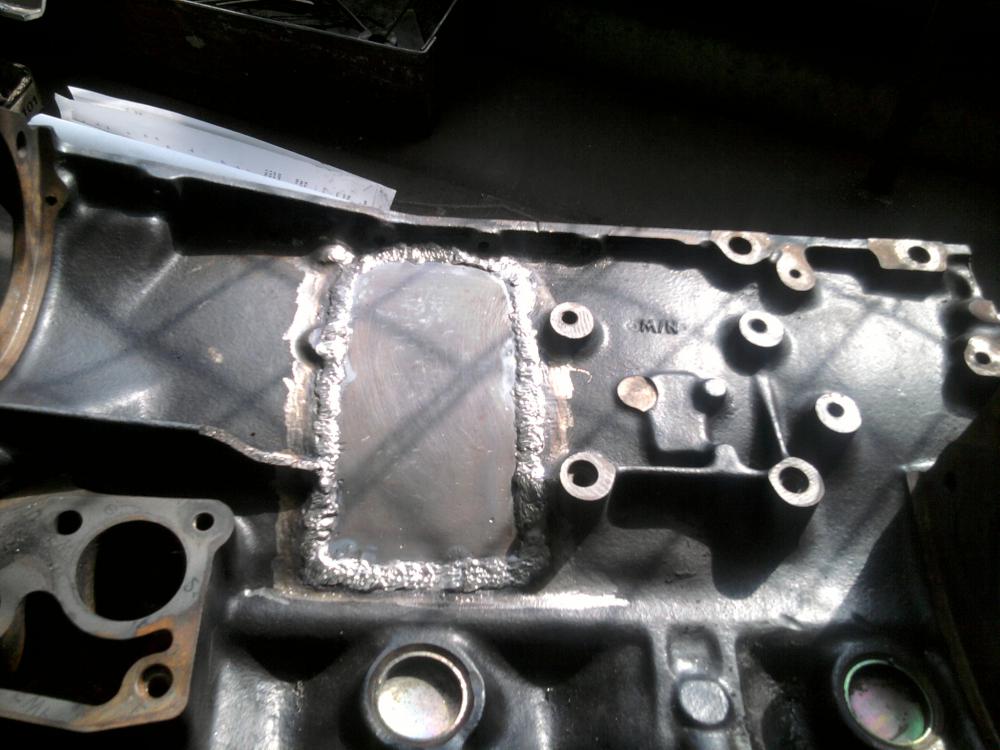
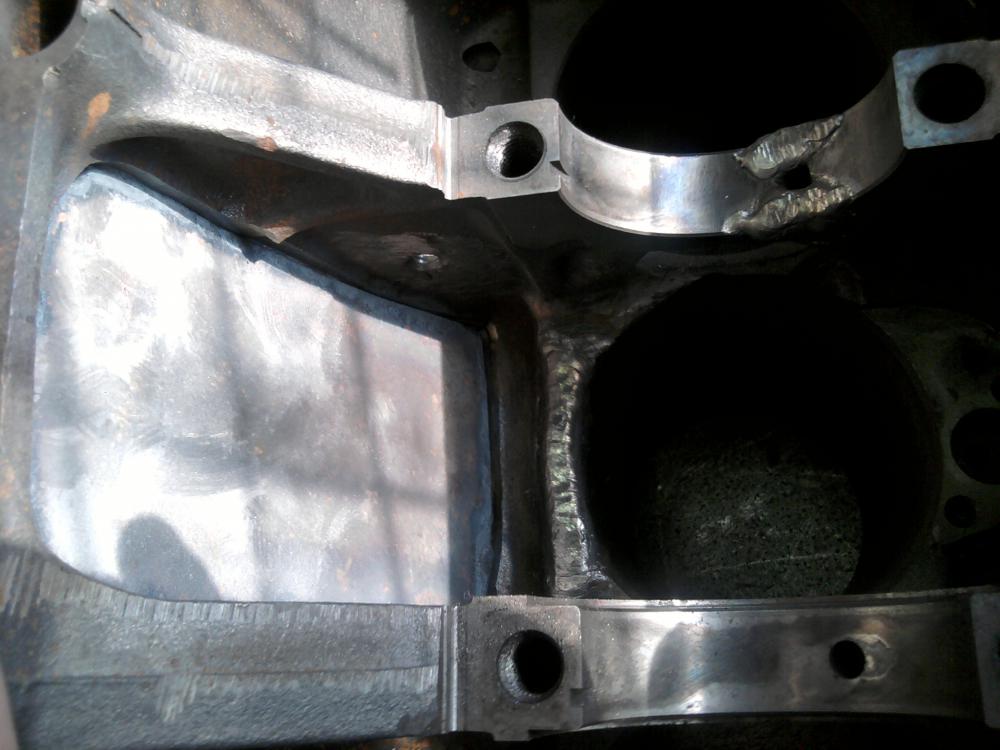
Блок чугун Разбит цилиндр , юбка (шатуном), разбита постель , трещина , дыра в бочине как обычно , и сломано ребро жесткости. Нечайно сюда и головка алюминевая залетела , БМВ сломало отверстие под ось -выварил.
-
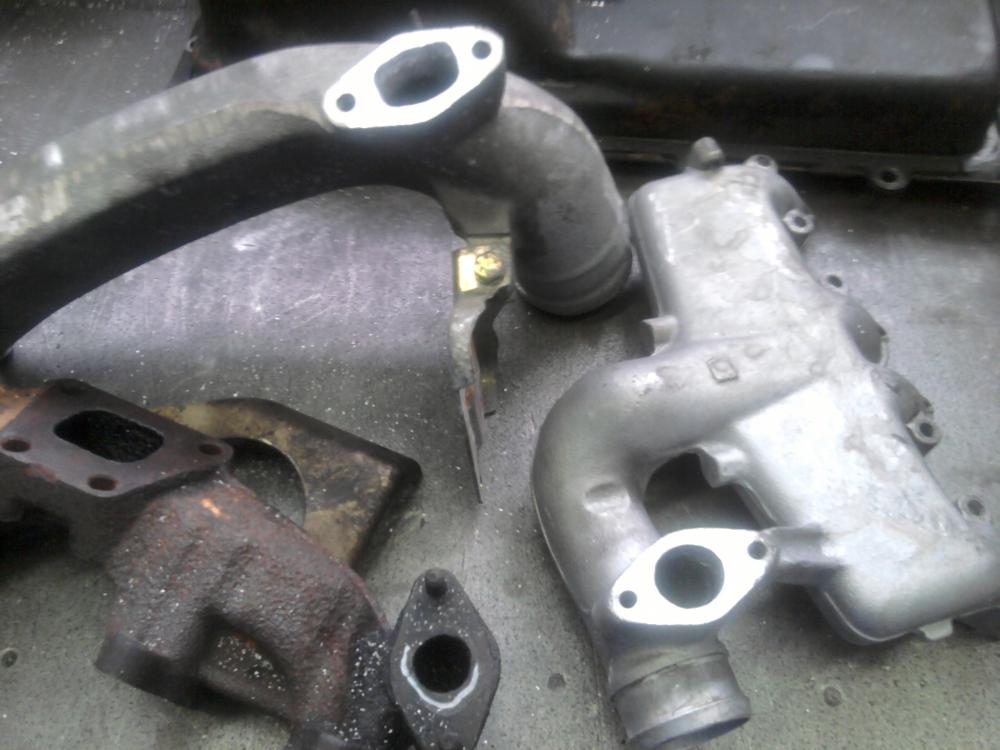
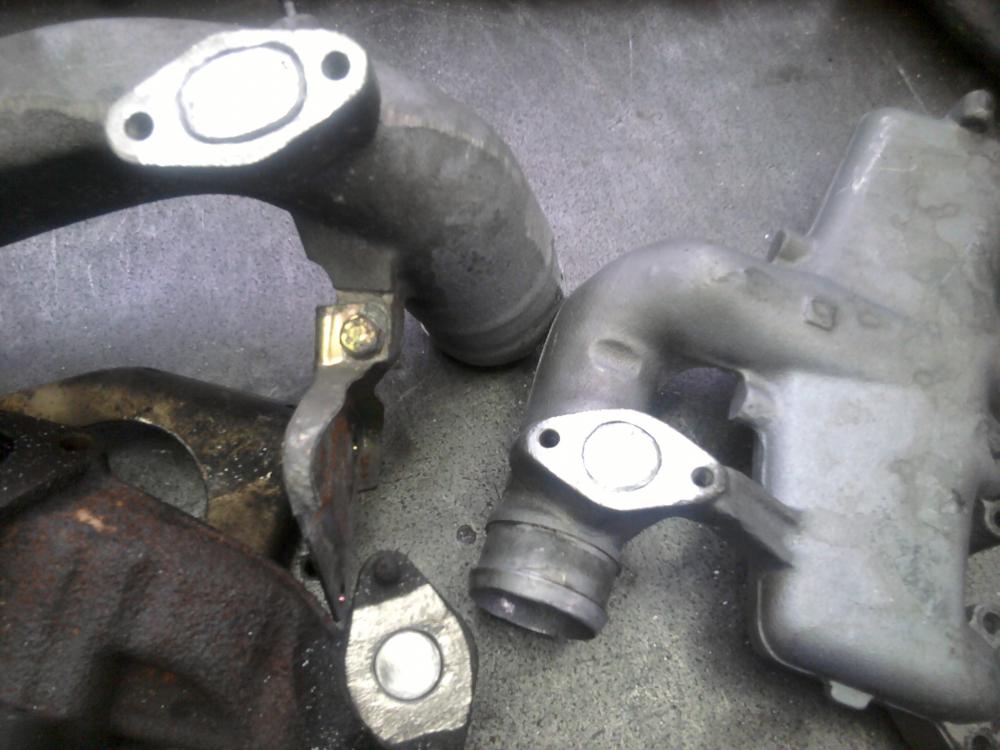
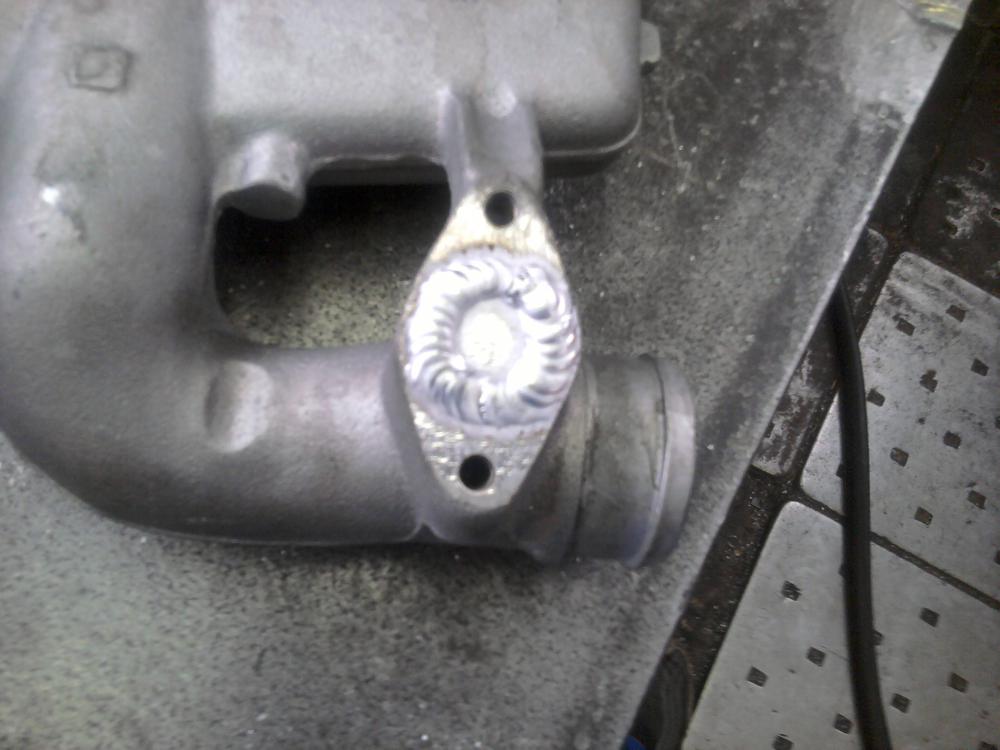
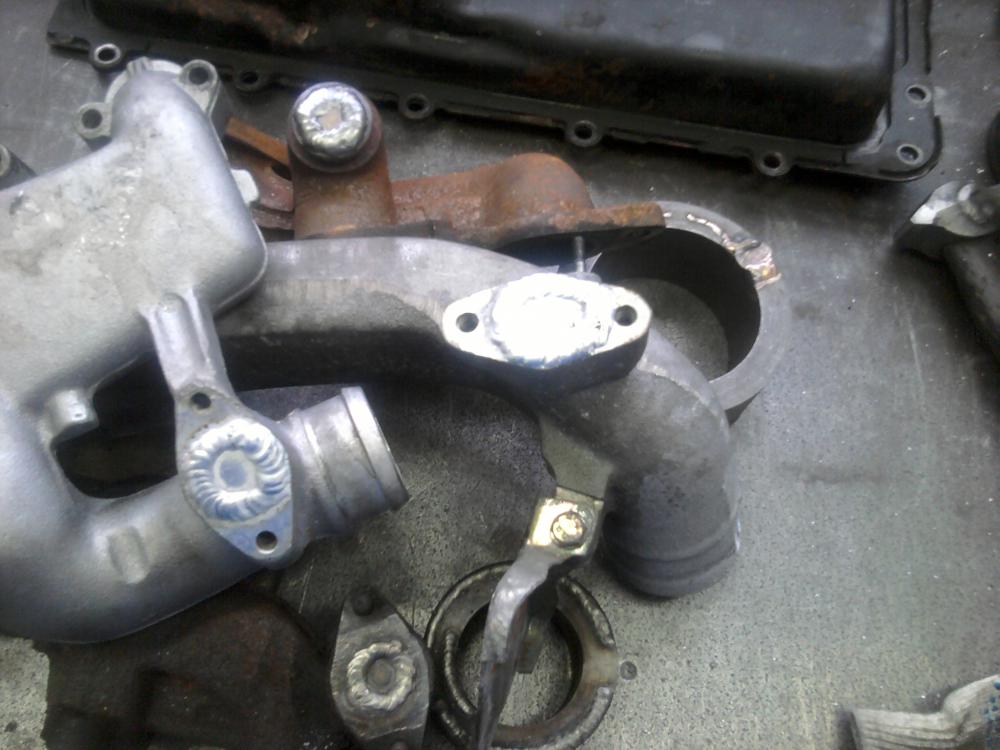
Глушил коллектора , 2штуки алюминь , 2штуки чугун.