krech
-
Постов
1 989 -
Зарегистрирован
-
Посещение
-
Победитель дней
70
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент krech
-
Я слышал что придумали его и разработали , для сварки блоков КАМАЗА.
-
Бывает на одном чугуне ни одной , льется как слеза , бывает что поры лезут и ничего практически с этим не поделаешь . Но перебрать , посмотреть нужно многое , начиная от электрода которым работаешь , и далее , защита (аргон) , давление аргона , сколько Ампер на выходе при сварке чугуна (не перегреть главное ) , под защитой понимаю как ванны так и электрода , что бы электрод был чистым и не раскрывался розочкой и не плювался частицами в сварочную ванну , исправность сварочного аппарата . ( у меня кстате щас подозрения что в моем ТИРе 315 что то не исправно , ну не так он варит по внутренним ощущениям и результату сварки). И нагреть бы не плохо деталь .
-
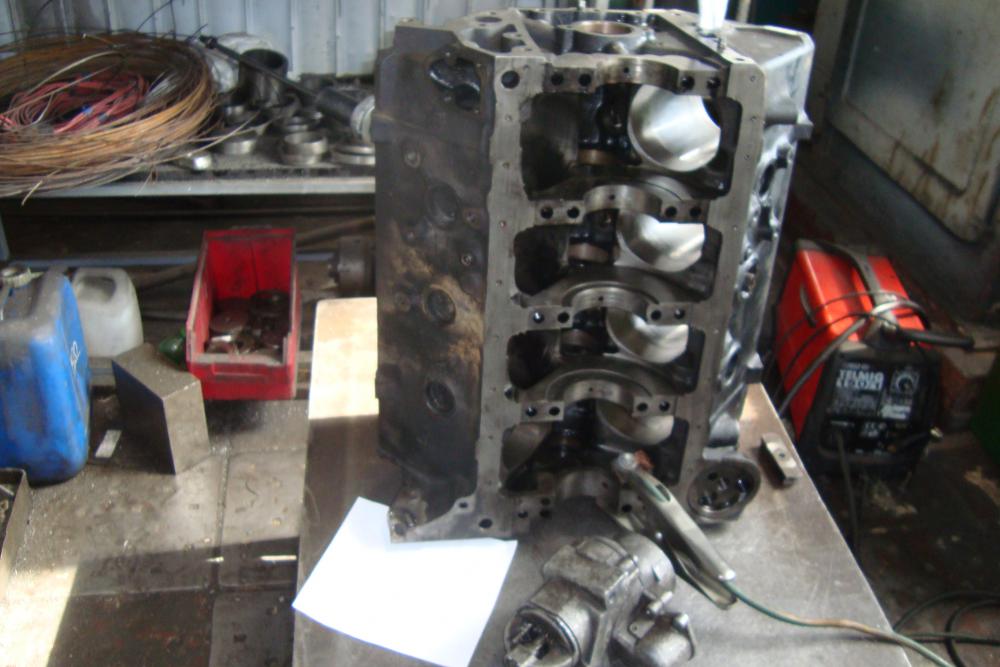
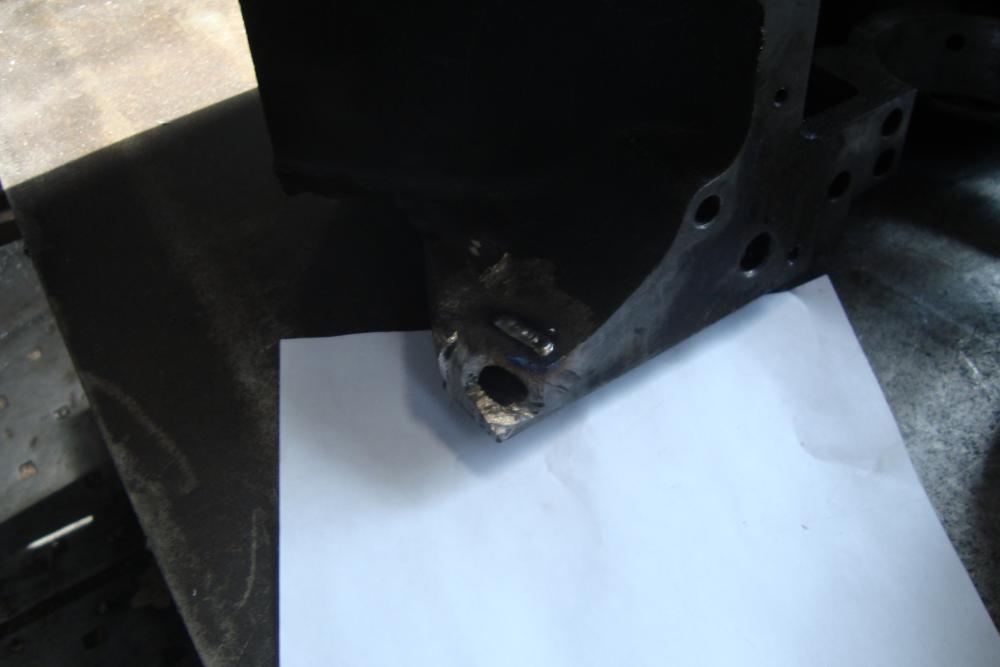
Заезжал сегодня на работу . Американец отломано как говорил крепление стартера. Зачистил просто кусок блока (пока не варил) и попробовал как будет литься (варится) этот метал(чугун) . Вроде приемлемо . Щас праздники , варить буду после них .

-
А что именно ? в чем заключаются неудачи ? трескается около-шовная зона ? поры ? , отбеливается чугун ? Или кипит панч ? В чем выражаются неудачи ?
-
Ну да , тонкостей много , чугун можно варить и на холодную , смотря что конечно , определять и решать и брать ответственность сварщику. На холодную , "более мелкими перебежками " с почти полным остыванием , каждого шовчика и соответственно пока он остывает , куём его и куём , С подогревом в печи как я лично делаю , опять смотря что варю , колектор , блок чугунный , головку , или еще что то можно раз разогреть до 400 градусов и быстро проварить и в печь на остывание-медленное . Можно греть деталь по 5 раз и варить на горячую , расковывая , с манипуляциями , зачварил 3 см примерно шва , расковал и в печь , чрез 20 минут опять на сварочный стол и дальше так же . Все зависит от детали , от места сварки , от характера трещины , пробоины или отломанного фрагмента . Тут вчера привезли три блока (американца) V-8 Шевроле , отломаны крепления (резьбовые) стартера , буду варить на холодную , ибо они очень большие и в печь не влезут . Если даже влезут то таскать их одному не получится в двоем и то еле еле , не говоря уж о горячем блоке из печи.
-
Я Вам сюда скопирую , может тут прочтете и сделаете выводы (поймете , почему). Как ребенок ей Богу , дискуссия из серии "сам дурак" . Я лишь спросил почему , (раз уж Вы пришли на форум делиться или набираться опыта ) Ваше мнение ?. А мне тут тупо , "отсыл" ,- сходи сам почитай.
-
Что мне читать ? Я варю чугун ТИГом , каждый день. ARGONIUS, наверно, имел ввиду то, что ТИГом-это более трудоемкий процесс с большим разогревом металла . И, соответственно, большими отбелом и потяжками . Хотя думаю , если Вы собрались попрактиковаться в сварке чугуна с Валерой ( Selco) , то он Вам все объяснит.
-
Это почему ? )) И написано по моему это сообщение в 2012 году ?
-
Так , скорее уже бы ! а то прям невтерпежь. Ведь аппетит уже , пропал , не ем голодаю , все думаю , гадаю.
-
Медаль кандализе , писюар обаме ? не ? опять не угадал ?
-
Где то мы уже такой математикой занимались . и не раз и по моему что то выходило что парикмахер зарабатывает 369.000 в месяц .
-
Это , точно.
-
А сварка будет ? А то собрались искатели истины , я уже попкорМ приготовил
-
О , опять не успел ковсем , ребята именинники , всех с днем рождения , всех благ!
-
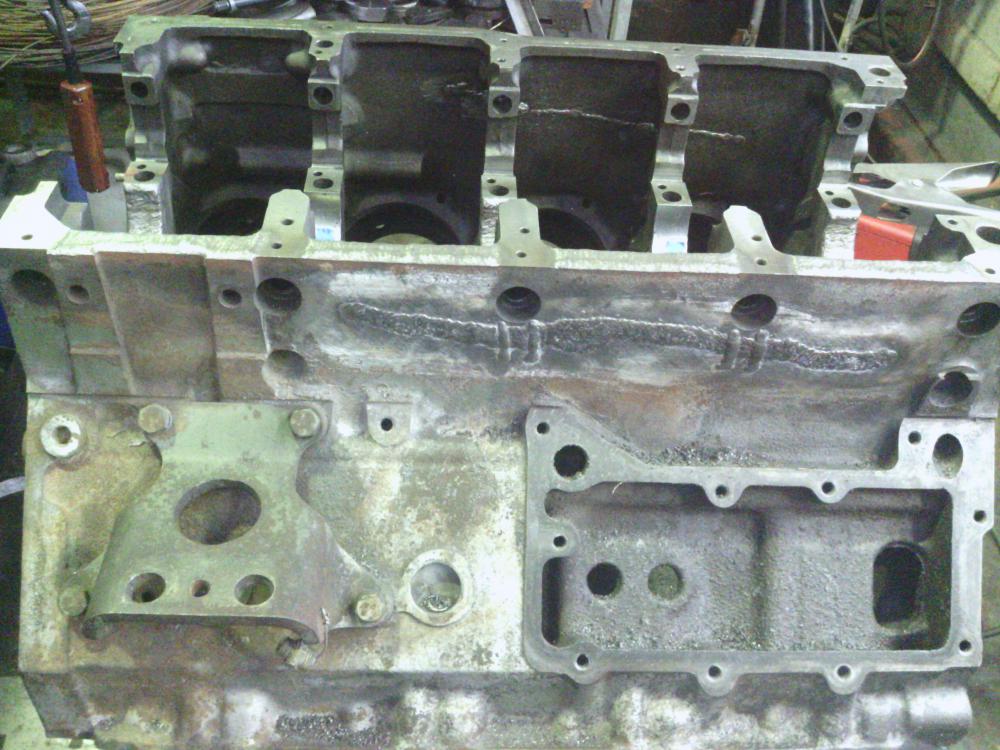
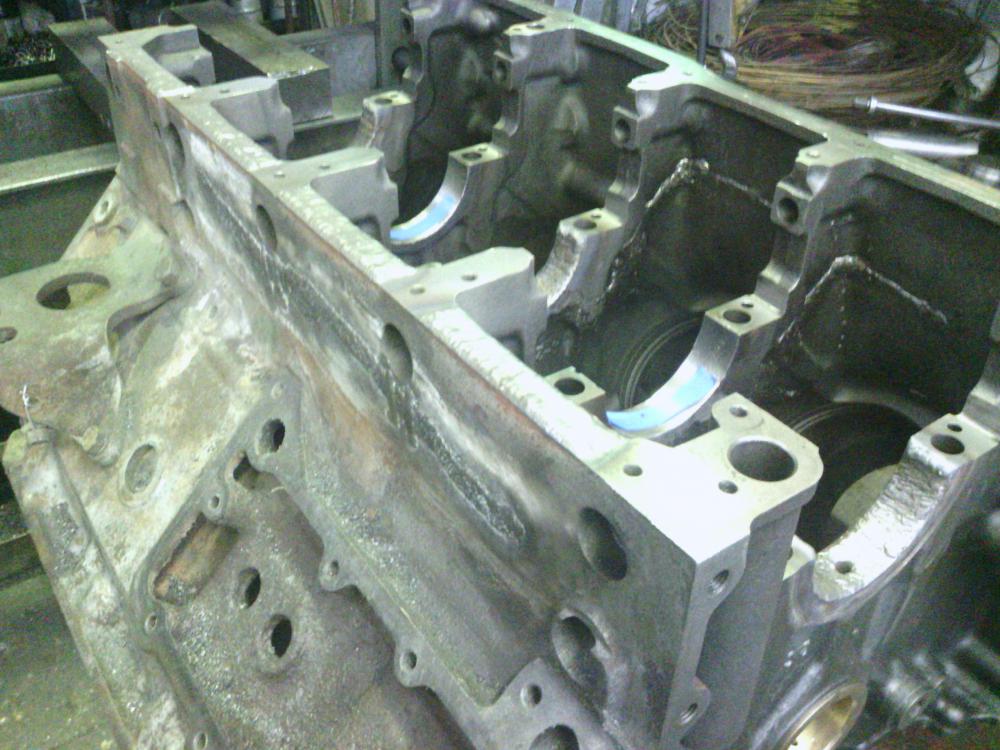
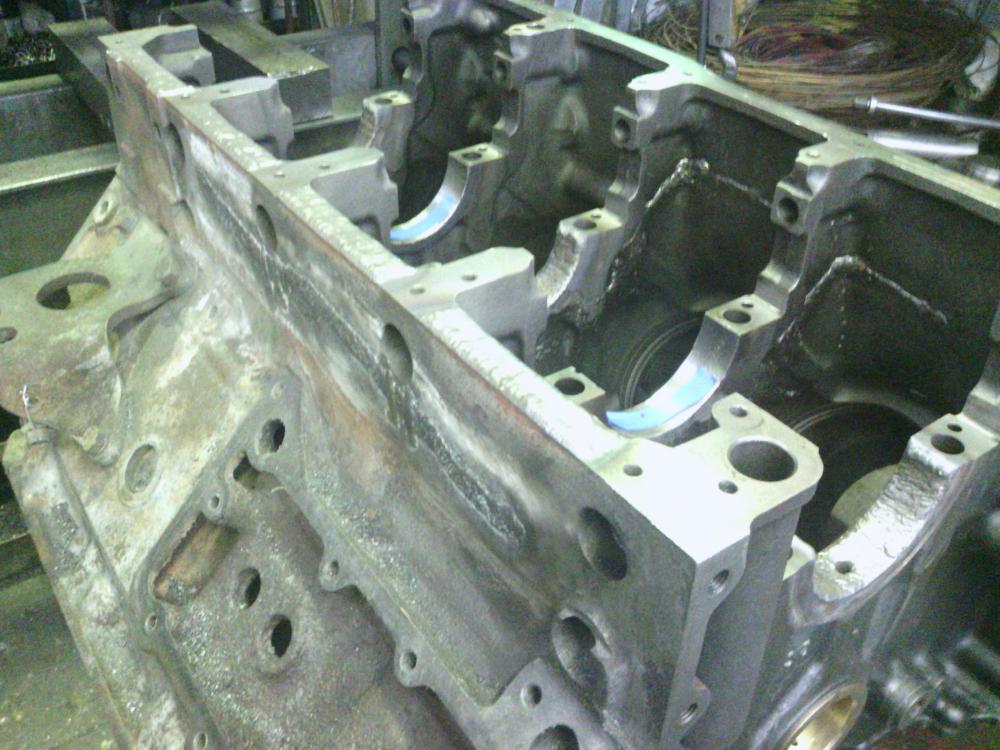
Варю (поднимаю) щас плоскость , блока , под поддон.
-
МЕРСЕДЕС V-8
-
Обычно бабышки крепления , опор двигателя , ломает там и все что около них и под ними.
-
Идея вторая , за переделку , удаления этого срача , и вваривание нормальных заплат , иотдавание качественнопроделанной работы , оплата в двойне ! ЭТО даже не в наказание клиенту , и отучение его от догмы (скупой платит дважды ) а реально проблем с переделкой таких экспонатов в два раза больше ) . Что за блок то Х-5 ...? Желательно погреть градусов 250 ХОТЯ бы . Желательно.
-
300А даю , все нормально .))
-
По разному бывает , грею восновном если трещина меж седлами , по плоскости если ,немного,то на холодную (оброзно чуть теплую не с мороза естественно).
-
Редко бывают и подогрев я думаю особо на поры не влияет.
-
Ток побольше все проплавится , если нет возможности то погреть головку, также можно фаску снять увеличев угол .
-
Я тоже ее делаю и не регулярно а более чем регулярно. http://websvarka.ru/talk/topic/5321-svarka-detalej-dvigateliatransmissii-i-podves/?p=155258 а тут постель очень большая , с проковкой деланно , и без пор после обработки (одна вроде вылезла) http://websvarka.ru/talk/topic/5321-svarka-detalej-dvigateliatransmissii-i-podves/?p=155707 Svarkin71 и еще вопрос , "ваша" присадка хорошо легла , после обработки без пор , хотя чугун (постели) разный бывает . Льется она наверно не важно , гляжу на швы , как каша .
-
Да вроде хорошо резец берет , панч, главное не перегреть.
-
Я уже склоняюсь к этой мысли , нужно будет все попробовать . Но CuSi3 помоему тоже не дешевый.