krech
-
Постов
1 989 -
Зарегистрирован
-
Посещение
-
Победитель дней
70
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент krech
-
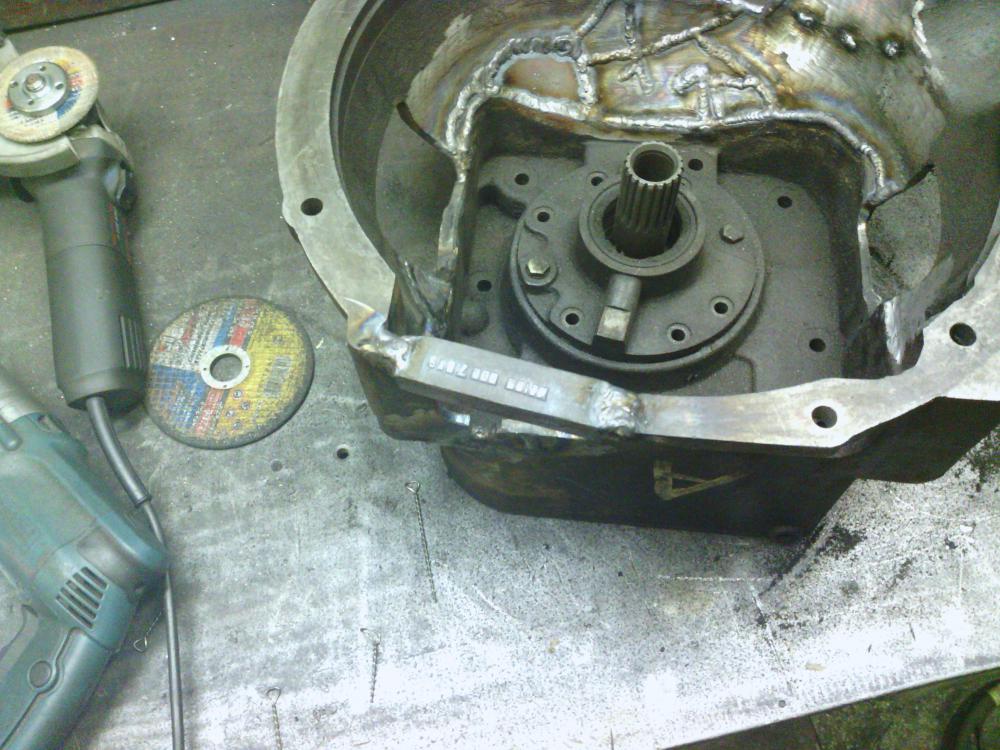
а это так баловство , корпус коробки по моему .

-
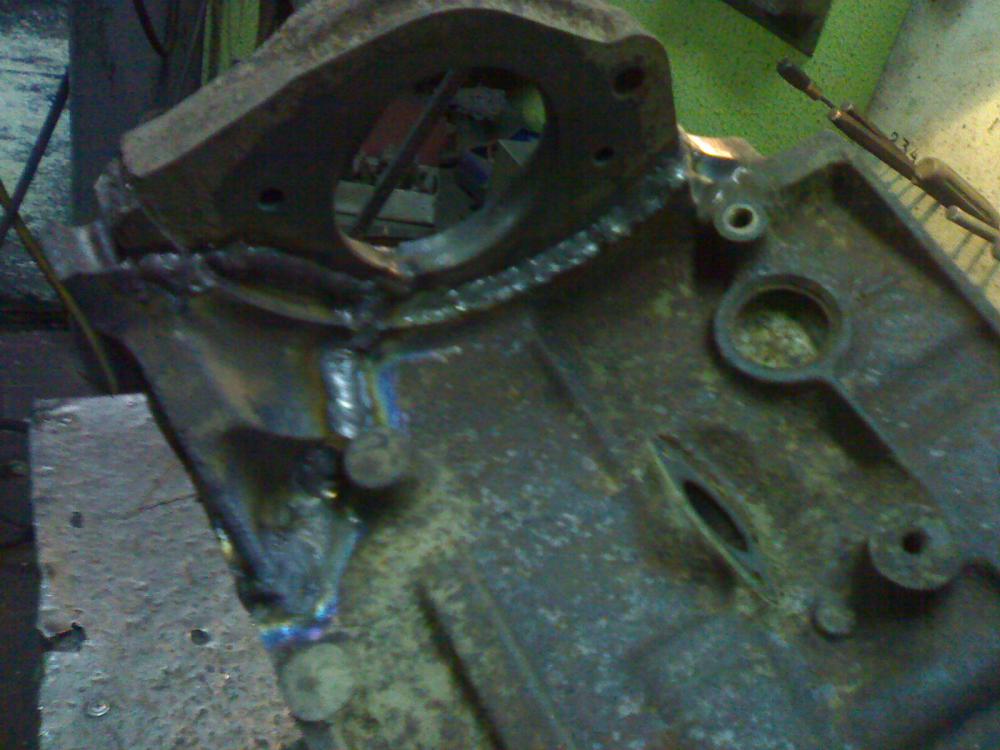
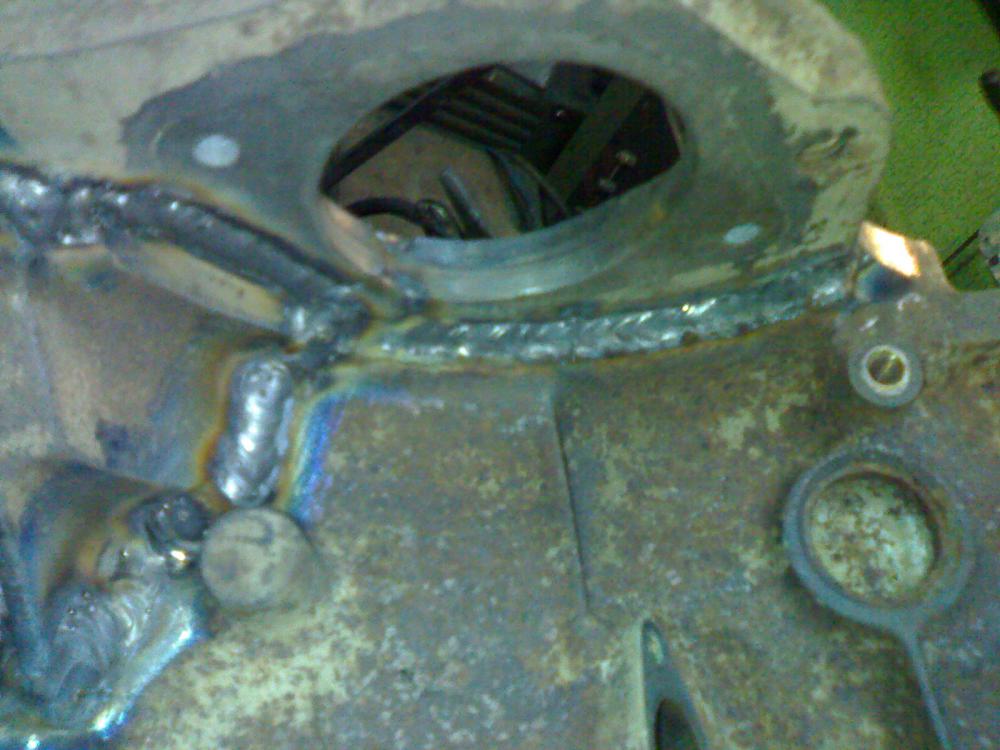
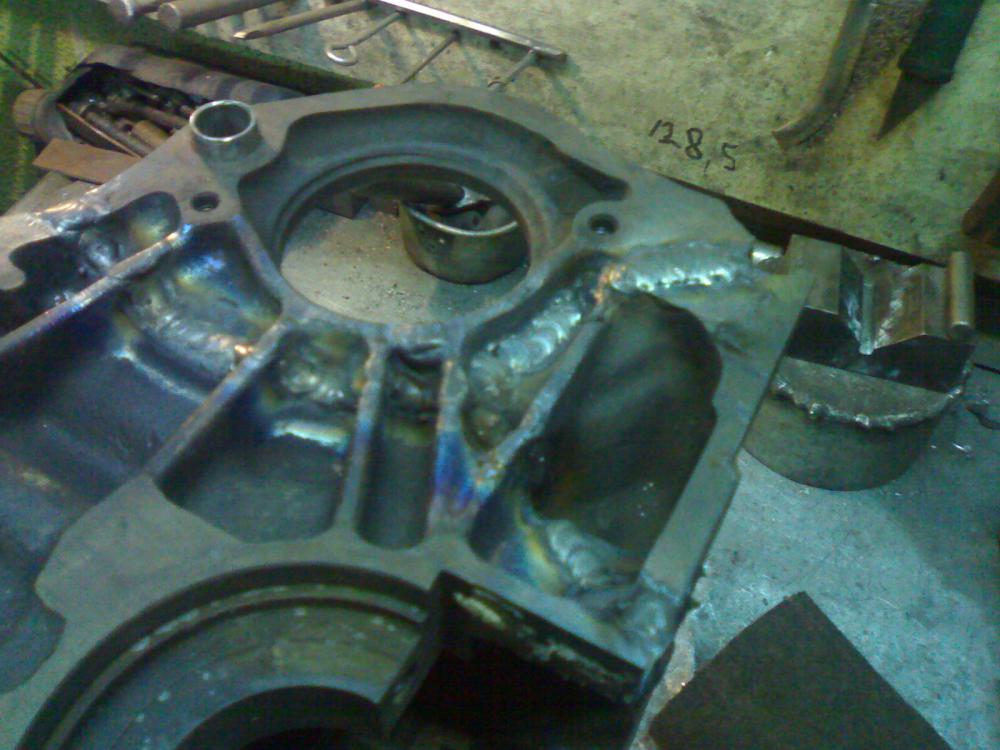
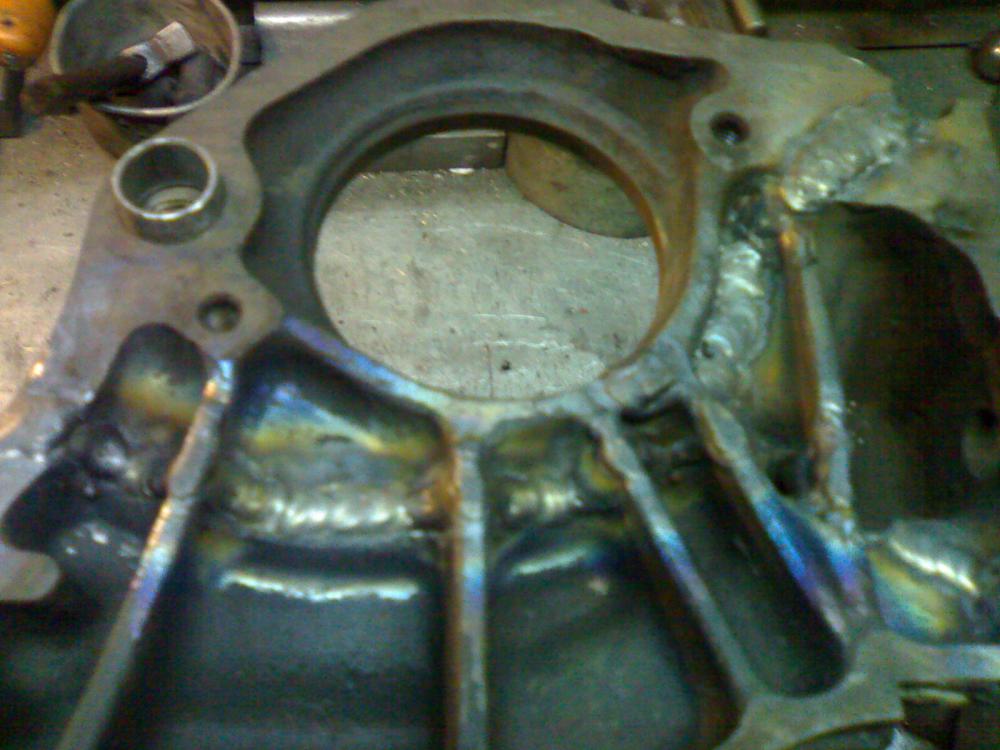
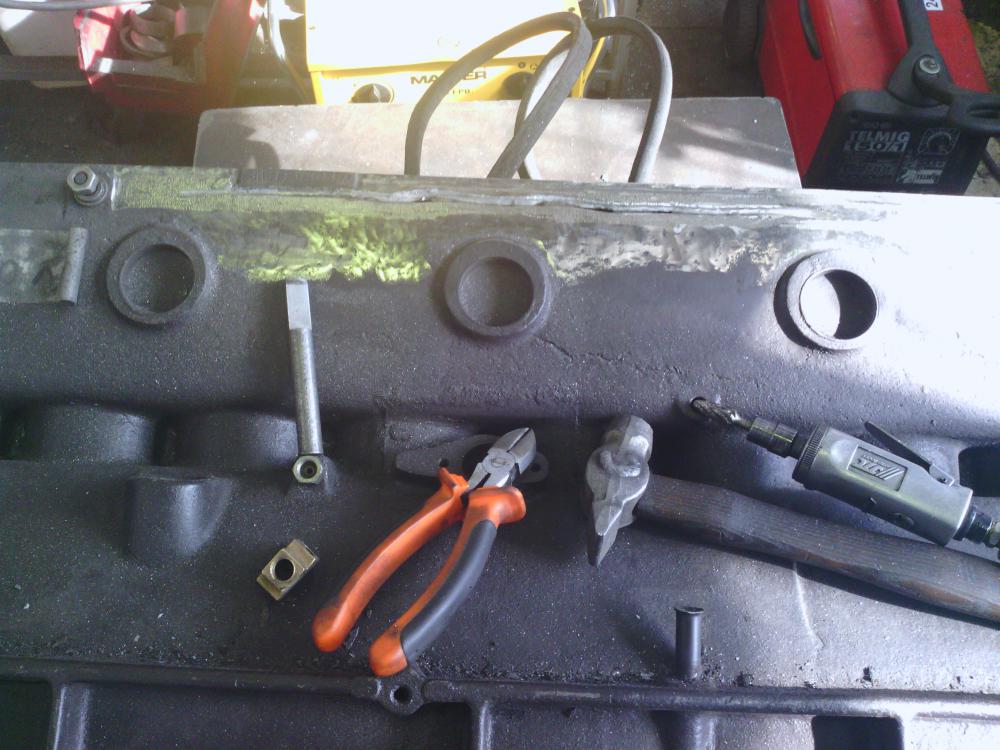
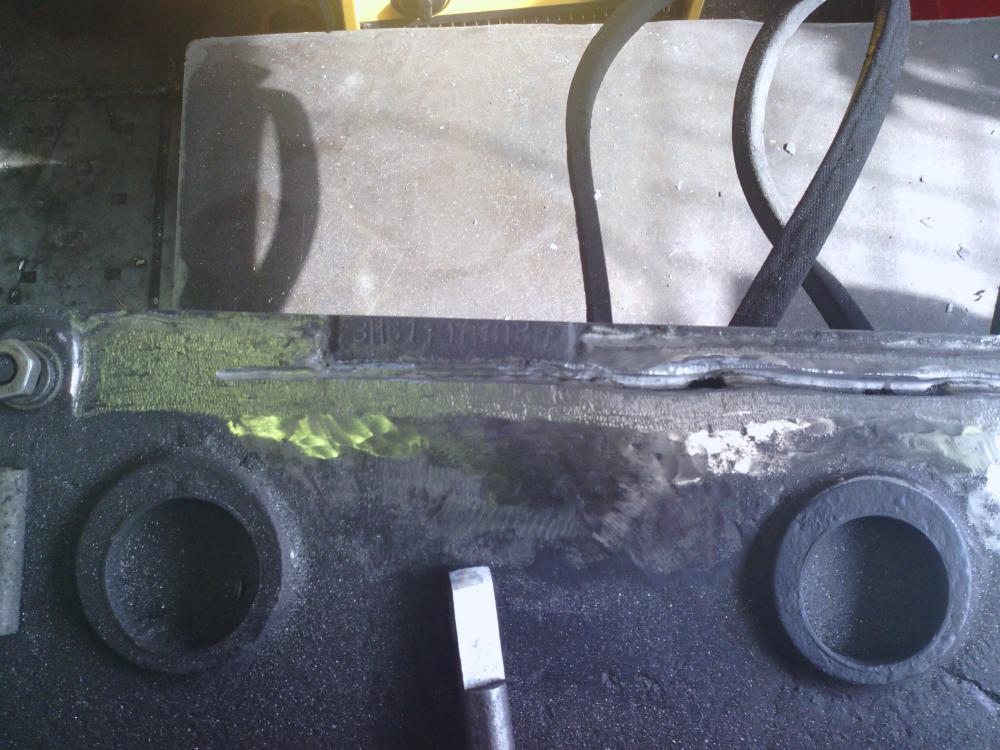
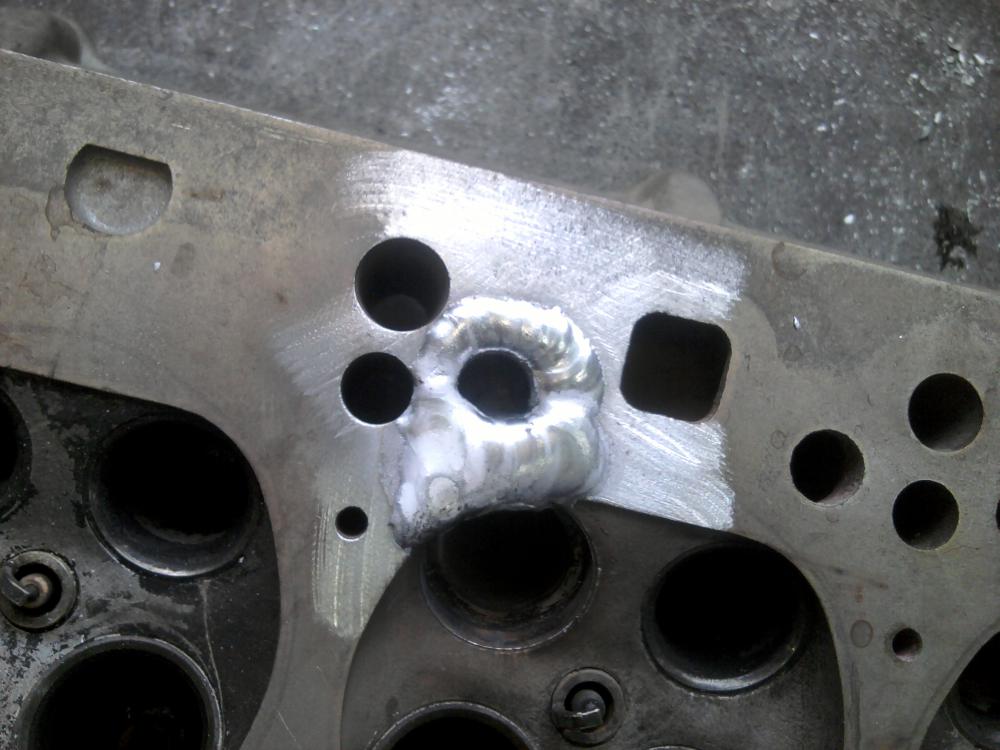
Вот ребят кое что вспомнил и нашел фото на компе , варил года 4 назад а то и больше , (когда номер двигателя был актуален) . На фото может всей проблемы не понять . Но кратко. Опора масляного фильтра , с номером .двс. Разбило напрочь , там два канала , трещина прошла насквозь , лришлось вскрывать и все внутри заваривать , потом полости востанавливать , дальше , наварка ребер жестоксти , как было по заводу.(мяса пришлось много наварить , лепил как скульптор.)
-
Наплавлять варить . 4043 .я так делаю
-
Проблемы со сваркой чугуна не было не когда , да порой трудоемко , долго , подумать нужно , но сваривал блоки и из 5 и из 7 кусков , вот рарылся нашел , два таких блока приходили .
- 355 ответов
-
- 13
-
-
Чуть добавлю. Я по-простецки называю это "прессованный алюминий". Была как-то китайская головка , варил ее целый день, выжигая всю гадость, пока метал не начал сплавляться . Еще, к примеру, скажу:возьмите крышку головки, постель распредвала и попробуйте наварить постель... Поймете ))
-
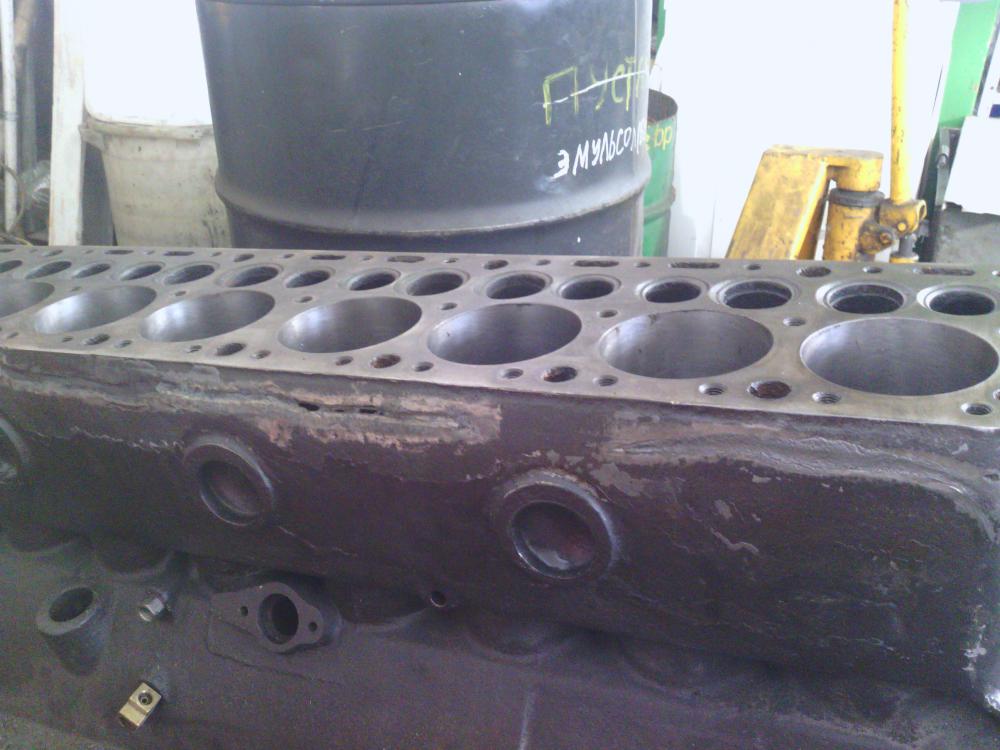
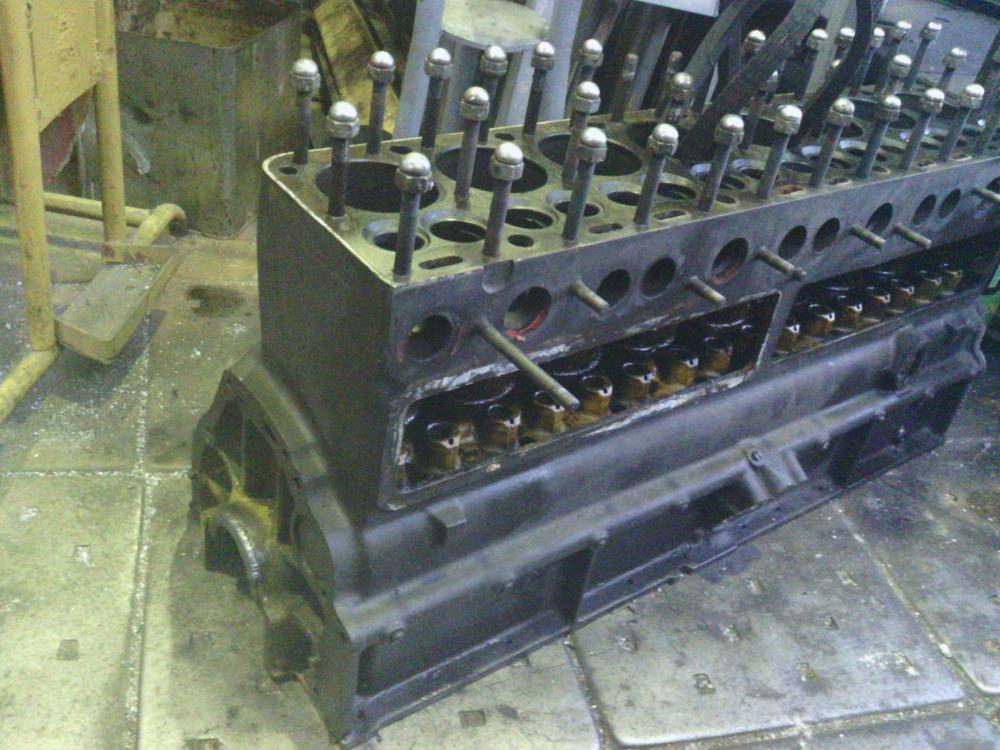
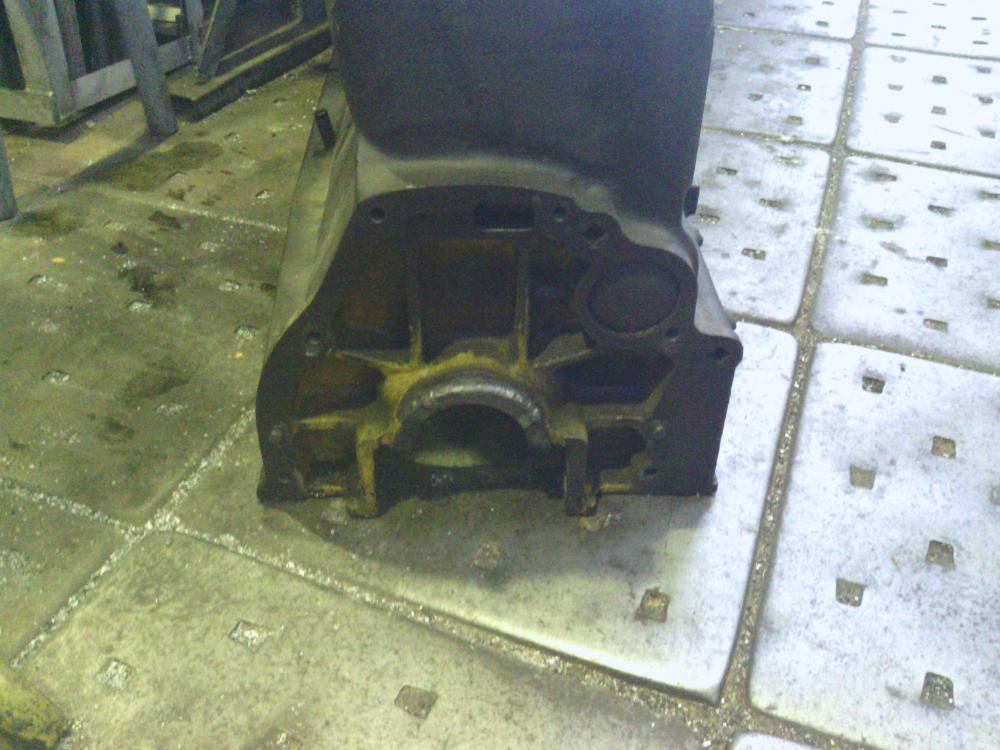
Готовым ко всему это похвально , но всегда есть ньюансы , работа разнообразная и по этому интересная , редко когда попадается как "братья близнецы" . Вот в другом разделе я не так давно выложил чугунный блок от авто ЗИС . , я его заварил , варил два дня .! Но результат пока не выкладываю , ибо у меня принцып , как будет готово , и все получилось , то выложу .Но факт в том что после опресовки , под давлением 2 атмосферы , пришлось еще расковывать - доковывать шов , ибо чуть пузырилось )) Любопытно , зайдите сюда посмотрите . http://websvarka.ru/talk/topic/5321-svarka-detalej-dvigateliatransmissii-i-podves/page-9
-
Коллектора варить достаточно просто , варю их постоянно и на холодную , что бы они сильно трещали не замечал . Силовые детали из чугуна варить скорее не столько сложно а ответственно , да и чугун ,литье разные .
-
Рома Астрахань Роман по поводу головки. Варю с общим предварительным подогревом в 240 градусов в печи . Потом расточка и опресовка , обязательно , обидно поставив на машину обнаружить течь. Это затраты в работе моториста , снять поставить и в расходниках антифриз прокладки.стоимость работы только по сварке в среднем 2.500 р за трещину.
-
Погладят , как с седлами и притиркой клапанов закончим.Там еще отверстия под форсунку и свечу освежать , востонавливать , сравни с соседним цилиндром .
-
Ну вот, я еще на работе. Наверно, заночую)). Вот, на той неделе сделал человеку корпус для мотика , что это именно-не знаю , разбивает опору , где вращается вал. Задача выварить бобышку , под посадку этого вала. Наверно, понравилось как сделал. Потому принес еще 3 корпуса. Немного неудобно варить ,ну сопло в одно отверстие , присадку в другое.
-
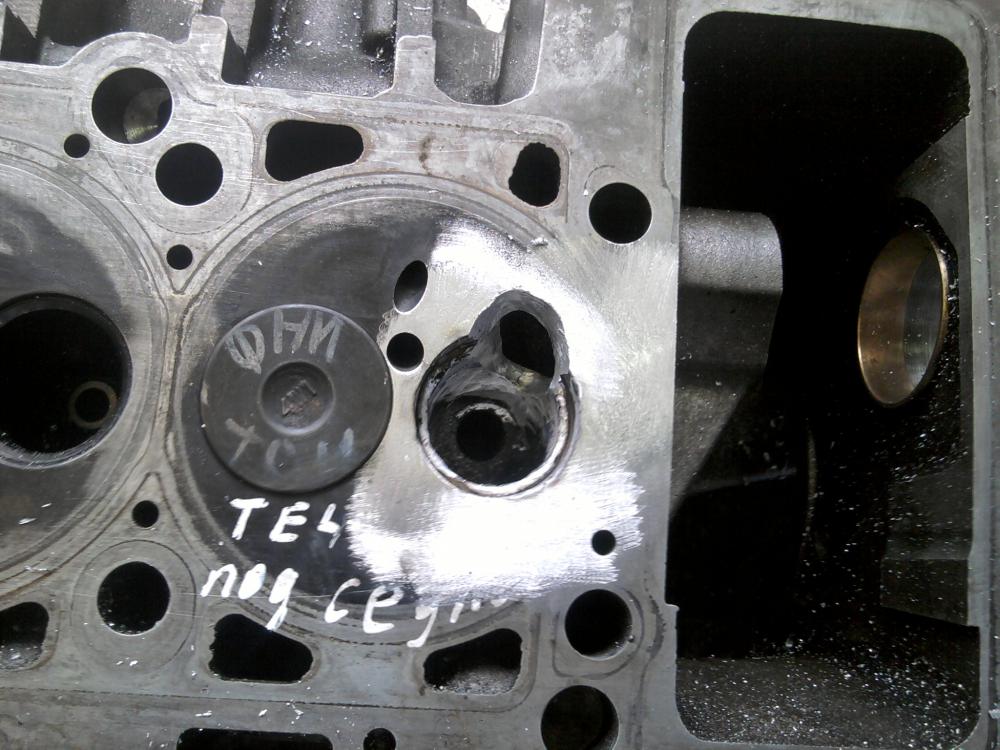
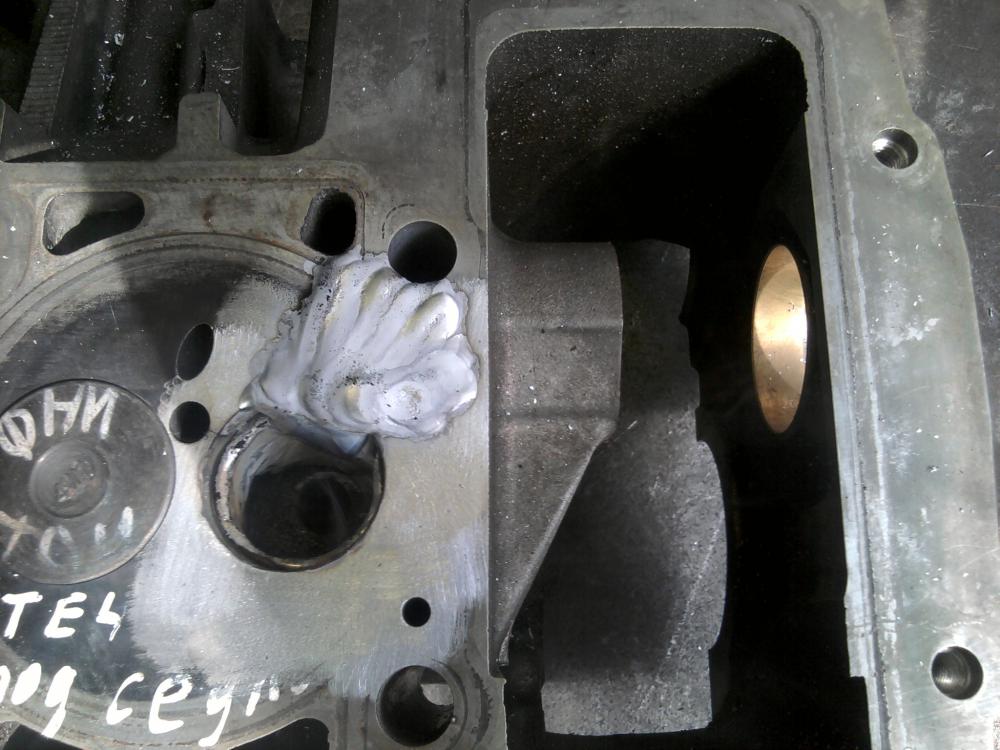
Головка Рено-Меган , обработанная после сварки. Вообще, 5-я головка приходит за 2 недели. Похоже, что болезнь у этих машин началась . Отрывает опору распредвала и разбивает цилиндр . Что первое происходит-еще не пойму , позже выложу заваренные опоры . Повторюсь 5-я головка, как братья близницы с одной и той же болезнью. Обработка после сварки предварительная, когда воткну седла и притру потом плоскость сделаем.
-
Ах так ?)) Благо щас на работе , вот сегодня делал ,расточили забили седла , обработали седла ,притерли , торценули клапана . Готово . Рядом ни чего не лежит )))
-
Миротворец, Павел163, Вад11 поздравляю .)
-
Отсутствовал , пропустил ДР Ребят всех поздравляю , счастья удачи в жизни этой )) Лепило , Аргониус , Хелпер ,Jekan
-
Пришел второй такой же блок , фото тоже выше выкладовал . Но с другой проблемой. Уточнил машина 1938 года ЗИС. Буду варить , номер бы сохранить.
-
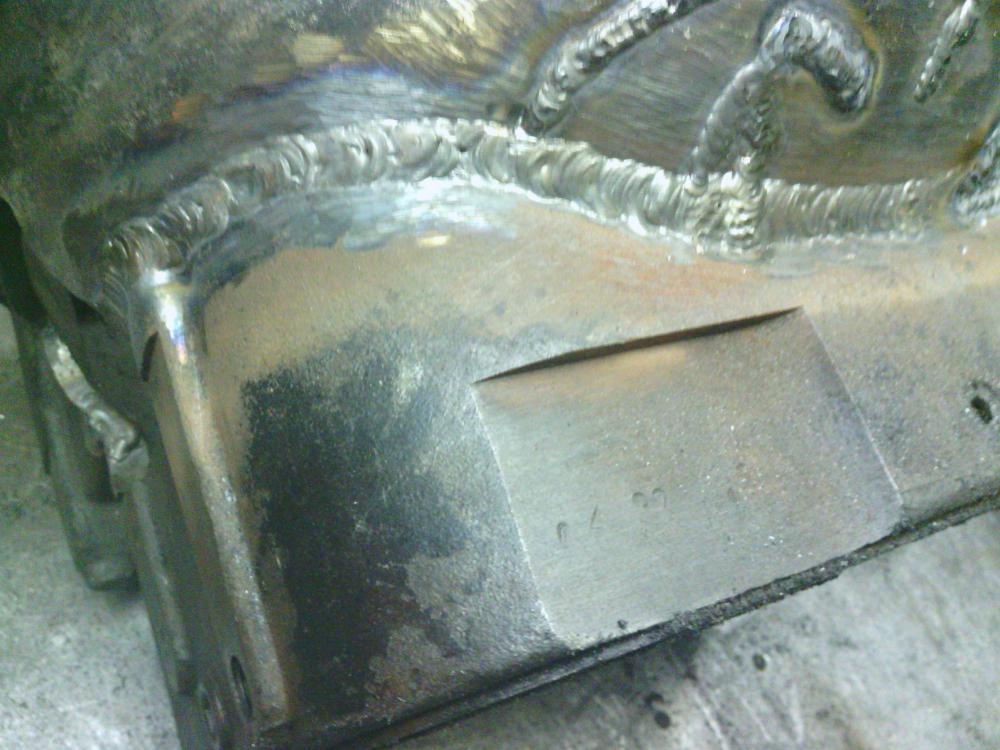
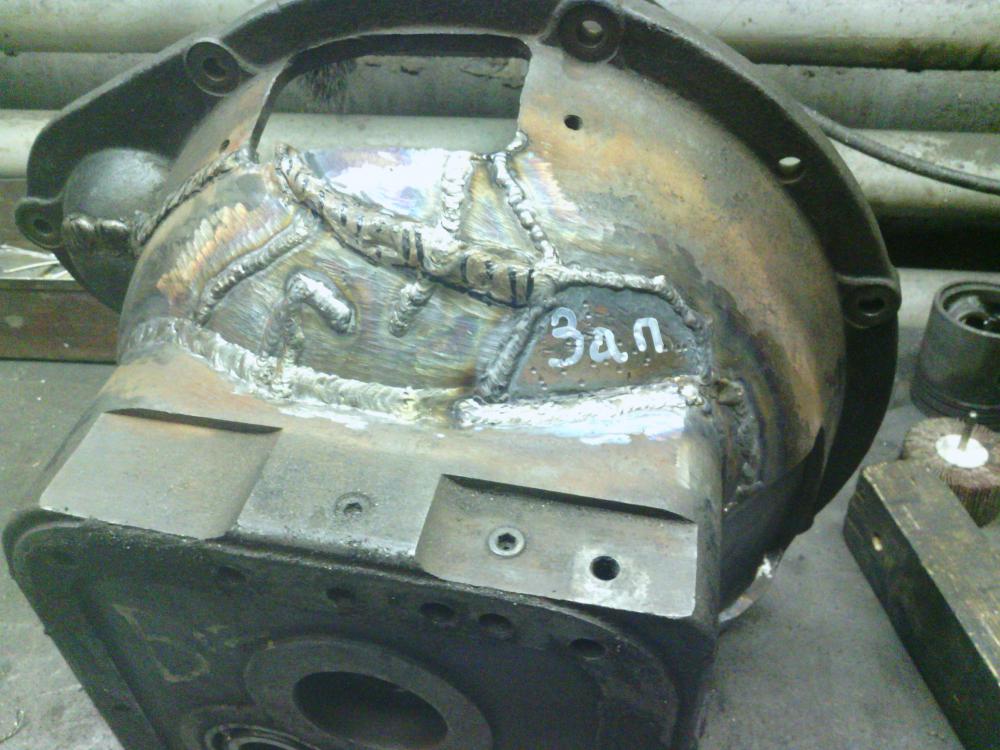
Колокол чугун фот его давал выше Сильно не бейте . Шов помеченый черным маркером это кто то до меня варил электродом.
-
Поддон с мерса был заварен, руки бы оторвать ))
-
бандэрас если еще появитесь конечно ) Вот немного для наглядности а вообще поищите по форуму в "сварке алюминия" "Галереи сварочных работ" Очень много ребята выставляли и вроде все наглядно.
- 44 ответа
-
- 12
-
-
А это блок , чугун недавно подварил ,какая машина не знаю если интнресно уточню.
-
Колокол чугун привезли в работу , до этого его варили судя по всему электродом на холодную. Чувствую очень много Панча уйдет .((
-
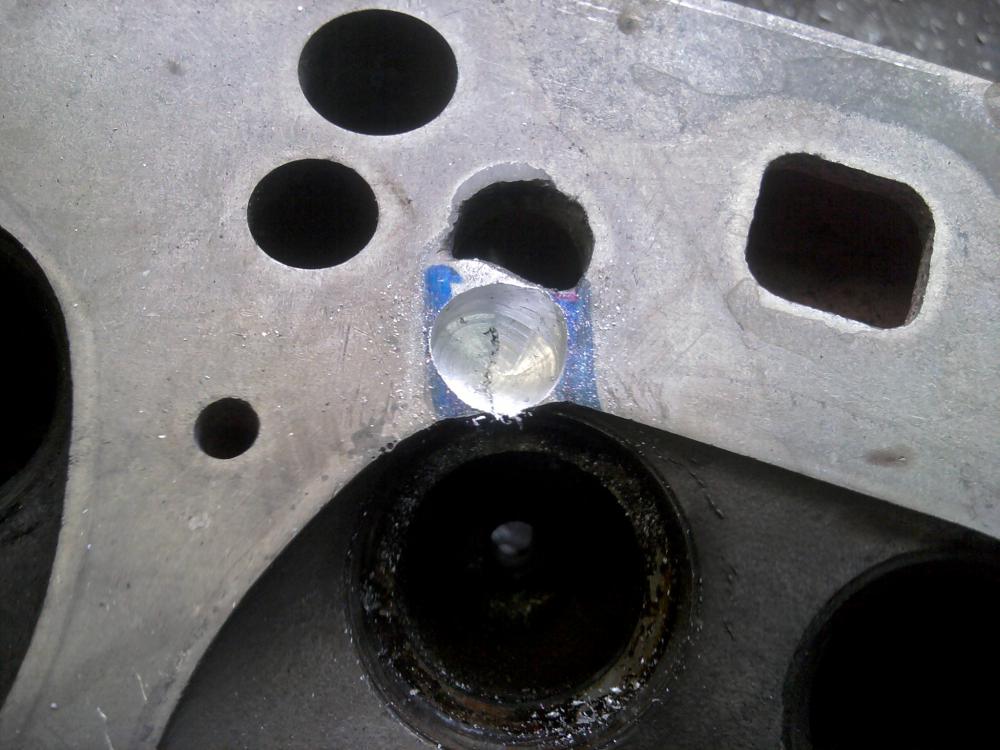
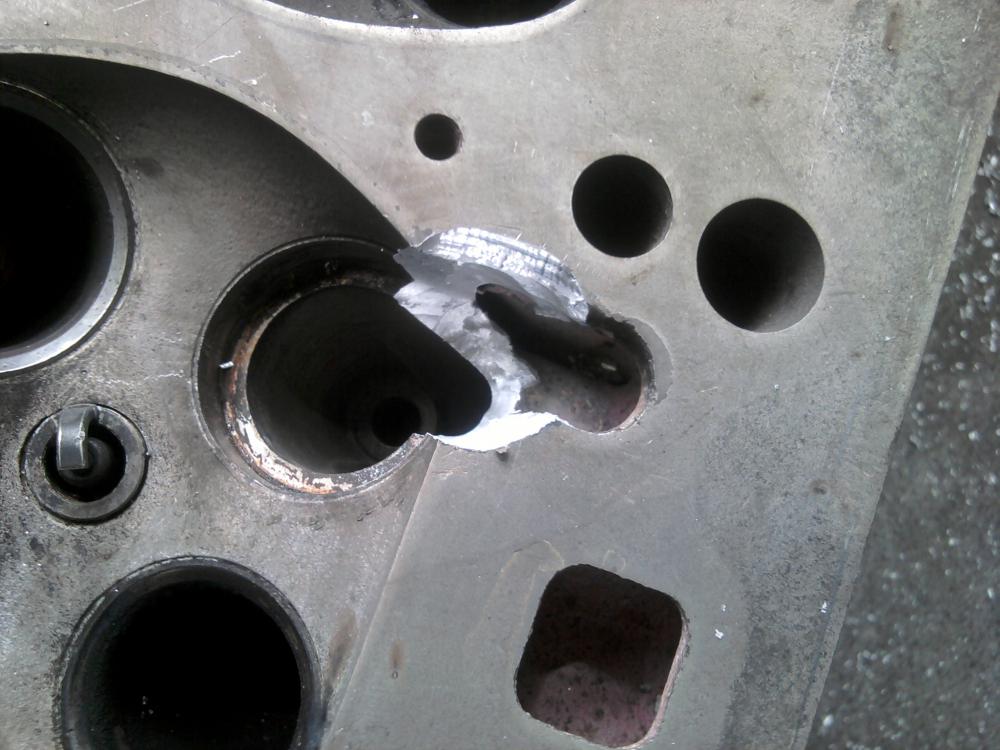
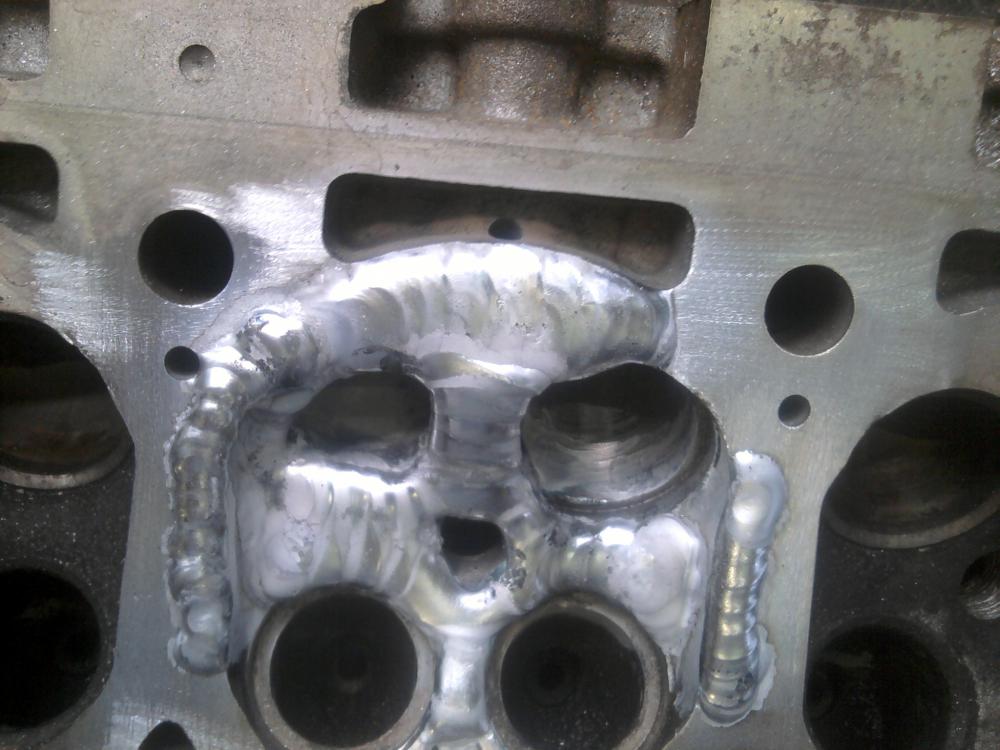
Ну сложно было назвать это отверстием , пробоина , была обработана и выварена с низу (так как там встает и уплотняется форсунка)медленно , вверх , что бы после фрезеровки не срезать всю плоскость а толщина (после фрезеровки и сверления отверстия под форсунку была 5 мм ). На алюминии это просто . По поводу других повреждений , да . трещины в цилиндрах.
-
Александр ПАНЧ 11 хи) рука дружбы , разбило шатуном и цилиндры и канал .
-
да я тоже думал и о том что найти вал с такими же шлицами , от старого отрезать и приварить кусок с новыми шлицами . Но меня останавливало то что вал работает на скручивание и в месте сварки не будет так работать и рванет .
-
В сборе с разборки 10тыр это еще хорошо .у меня один первичный вал правда оригинал 36тыр + пром.вал 7тыр и того 43.000 я отказался и взял китайский за 4тыра ..(это было до санкций и скачка доллара щас дороже все думаю в два раза) . Но тьфу- тьфу на китайском катаюсь досих пор .
-
Вот даже фотки нашел старого пром.вала и первичного. И стрелочками указал что куда втыкается . Была как говорил , мысль воткнуть старый пром.вал в старый первичный . Но купил и то и другое новое ибо обидно шлицы были убиты и на папе и в маме. У меня то идея была шаплинтовать потом заварить У Вас немного сложнее наверно . Сепаратор каленый , и шлицы по идее должны быть были калеными , только вал сам сырой ну или другой термообработки. Нержавейкой наверно по мягче будет , и если там возможность обварить с двух сторон ? если да то лучше думаю с двух. В тоже время я варил полуавтоматом , проволокой по черному металу . Что бы меньше был перегрев ибо нержа только в прутках у меня была на ТИГ сварку.