Лидеры


Популярный контент
Показан контент с высокой репутацией 13.11.2012 во всех областях
-
Пролистывая страницы данного форума,заметил,что в разных темах,нет-нет,да и всплывают сообщения,напрямую к этим темам отношения не имеющие,но содержащие разрозненную информацию о трубах в сантехнике.Чтоб не оффтопить и не засорять темы,а заодно как-то систематизировать информацию по трубам,сподвигся на создание данной темы.Как говорится,добро пожаловать! Имея опыт работы конкретно в сантехмонтаже 14 лет,поделюсь своими наблюдениями и личным опытом. Итак...Со сталью,думаю,почти всё ясно.Ну,или почти всё... В плюсе-дешевизна материала,надёжность и терпимость к разного рода сюрпризам эксплуатации (скачки температуры и давления),высокая механическая прочность. Минусы.Соединение на резьбе,особенно в больших количествах и,учитывая отвратное качество ныне производимых чугунных и латунных фитингов (привет братьям-китаясам...)-тот ещё секас...Сварка-процесс непростой,с кандачка не одолеешь.Опыт и ещё раз опыт.И оборудование надо для сварки габаритное и недешёвое.Да и сами трубы в последнее время всё чаще стали попадаться с браком,особенно,шовные.Коррозионная стойкость тоже ухудшается.Думаю,всем сантехникам встречались трубы 60-х,70-х гг,а то и раньше сделанные,насмерть забитые,но без сквозной коррозии.Более свежие трубы зачастую дают течь через 5-6 лет...Как-то не кузяво...Конечно,последние две проблемы имеют дисциплинарный характер,но нам-то от того не легче. Прогресс на месте не стоит и рынок наполнился материалами,имеющими высокую коррозионную стойкость,простыми и дешёвыми в монтаже и имеющими пониженные требования к квалификации сантехников и сварщиков.Исторически раньше у нас появился металлопластик.С него и начнём.Сама металлопластиковая труба дешёвая,гибкая,коррозионно-стойкая.Коэффициент линейного расширения-как у стали,т.е.,с температурной компенсацией длины можно особо не заморачиваться.Фитинги существуют в двух вариантах стыковки с трубой:обжим пресс-клещами и обжим накидными гайками.Обжим клещами более надёжен,но в малых масштабах невыгоден из-за цены инструмента.И само соединение фитинга с трубой-неразборное.Если что,только отрезай и устанавливай новую деталюшку.Обжим накидными гайками более популярен именно при небольших объёмах работ и практически полном отсутствии опыта.И инструментов нужен рекордный минимум.Ножницы для резки труб (пойдёт даже ножовка),да пара разводных ключей.На этом плюсы металлопластика заканчиваются.Металлопластик хорошо переваривает холодную воду.С горячей-не всё так гладко.Гарантированно он держит до 65 градусов,а дальше-как карты лягут.Много зависит от качества самой трубы (а оно весьма разнится),уплотнений фитингов и грамотности монтажников.Я в своей практике уже много встречал аварий именно на отоплении и ГВС,где трубы выполнены в металлопластике.Есть ещё одна проблема,связанная с проходным сечением фитингов.Допустим,сама труба вполне соответствует по своему сечению.А вот проход в фитинге-эдак в 2 раза меньше.Ладно,когда смонтирована времянка с несколькими фитингами.А если-целый дом,где их-сотни?Из-за такого количества дросселей от напора на входе в конце остаётся пшик...Впрочем,в таком случае дешевизна очень относительная,так как сами фитинги стоят не 2 рубля.Встречал случаи,когда сделать дом\коттедж медью вышло бы дешевле...Посему,я монтажом металлопластика почти не занимаюсь,предпочитаю иные композитные материалы.Исключение-тёплые полы в коттеджах,где температура и давление невысокие и всегда под контролем. Собственно,о меди.На рынке она появилась параллельно с металлопластиком,но учитывая её цену и малый опыт монтажа,она оставалась вешью в себе.Так,чисто для пацанов...Позже плюсы меди расчухали и процесс пошёл.А что,коррозионная стойкость высокая,фитинги относительно дешёвые.Можно спокойно хоронить в штробе.Сечение соединениями не заужается.Самих фитингов-на любой вкусТруба отлично противостоит температуре и давлению.По этим позициям впереди-только сталь.Композиты-аутсайдеры.Соединение труб-в трёх вариантах.Обжим.Популярен ту низкоквалифицированных монтажников.Так же,как и металлопластик,по тем же причинам.Но,фитинги дорогие.Пайка оловянным (мягким припоем).Проста ,дешева и относительно надёжна.Важны аккуратность и тщательность при подготовке и пайке.Фитинги стоят дешевле,чем на обжим.Данный способ пайки медных труб-самый распространённый.Требует самой простой пропановой горелки.Пайка медными припоями.Обладает очень высокой надёжностью,но требует повышенной квалификации (ибо по процессу ближе к газосварке) и пропан-кислородной,или,хотя бы,ацетилен-воздушной горелки,дающей большую температуру.Данный способ,в основном,практикуют монтажники климатического оборудования.Они же,для предотвращения окисления труб изнутри в процессе пайки,продувают их изнутри инертными газами (в основном,азотом и аргоном).В сантехмонтаже это не шибко актуально и выполняется чаще по прихоти богатых заказчиков (было бы предложено).Медью я работаю помногу и с удовольствием.Предпочитаю пайку жёсткими припоями. Гофротруба нержавеечная.Её появление сантехники восприняли с особой радостью.Коррозия пофигу.Температура-тоже.Гнётся на раз-два руками и под любым углом.Фитингов-минимум и они не заужают сечение.Стыковка-накидной гайкой и уплотнение силиконовыми манжетами.Мечта!И начали лепить гофронержу,куда можно и нельзя,напрочь забыв про то,что гофрированная поверхность создаёт нехилое гидравлическое сопротивление...Отсюда проблемы в системах отопления и водоснабжения (особенно,с высоким расходом воды).Я применяю гофронержу в нескольких случаях.Её применение связано со способностью данной трубы сжиматься и изгибаться.Например,при монтаже и обвязке канальных и подвесных калориферов в системах приточной вентиляции.В этом случае труба сглаживает вибрации от вентиляторов и не даёт расшатать соединения с магистралью.Также это практикую при обвязке медицинского,пищевого и прочего оборудования,при работе которого присутствуют вибрации.Ну и,само собой разумеется,при обвязке гидромассажных ванн,душевых кабинок и прочего сантехоборудования,которое запитывается скрытой подводкой и,при том,от случая к случаю (при ремонте и обслуживании),передвигается и разбирается.Разного рода гибкую подводку из резиновых шлангов в оплётке ставлю только на смесители,да и то,чаще (если клиент согласен),выполняю подключение гибкой медной трубкой ф 10 мм.Знаете ли,люблю спокойный сон. Композитные (полимерные) материалы. Полиэтилен низкого давления (ПНД).Чёрная полиэтиленовая труба.Применяется для холодной воды.К коррозии равнодушна.Пластична (в известных пределах).Лёгкая и дешёвая.Стыкуется на обжимных фитингах,которые нисколько не заужают сечение.Обжим применяется до диаметров 65 мм.Высокое давление обжимные фитинги не держат.Впрочем,на холодной воде оно бывает редко.Для больших диаметров-только сварка.Сварка стыковая применяется,в основном,при укладке труб под землю.Особенно это актуально при бестраншейной укладке,чтоб при протяжке трубы ничего не мешало.Разного рода ответвления,изгибы и примыкания сначала выполнялись через стальные тройники,отводы и переходы сталь\ПНД типа "ёрш".ныне от таких "сборных фитингов" отказались.Нафиг в трубе коррозионно-нестойкий участок?Широкое применение получила муфтовая сварка электромуфтами.В муфту вделана нагревательная спираль.Муфта с натягом напрессовывается на трубу и фитинг (отвод,тройник,переход сталь\ПНД),подключается аппарат для нагрева и по соответствующей программе выполняет прогрев.Стык готов.Сейчас электромуфтовым способом соединяются и мелкие трубы ПНД.Да,стоит оборудование немало,электромуфты-тоже не копейки,зато надёжность-выше всяческих похвал.Кроме укладки магистральных водоводов,ПНД применяется даже для подвальной разводки холодной воды в многоквартирных домах (бюджетный вариант) и обвязке систем водоснабжения в бассейнах,на водоочистке.Также,при обвязке бассейнов применяют фитинги,приклеиваемые к трубам.На небольших давлениях и температурах работает,но очень тщательно надо зачищать,обезжиривать и промазывать клеем стыкуемые поверхности.Поэтому,склейка полиэтилена-удел немногих фанатов данного процесса. Сшитый полиэтилен.В отличие от ПНД,может переносить умеренно горячую воду (до 65 град. гарантированно).Стыкуется муфтовой сваркой (аналогично полипропилену) и на обжимных фитингах.В отличие от забугории,у нас муфтовая сварка как-то не задалась и стыкуют трубы обжимом.Основное применение сшитого полиэтилена-укладка труб тепло- и водоснабжения в пол и стены.Прокладка труб осуществляется в гофротрубе или теплоизоляции из вспененного полипропилена и т.д.,ибо коэффициент линейного расширения СП выше,чем у стали.Трубы применяются,в основном,малых диаметров (15-20мм) на монтаже радиальных систем отопления в коттеджах.Лично я с сшитым полиэтиленом не работаю по причине отрицательного отношения к радиальным системам. Полипропилен.Думаю,что и распространяться о нём много-излишне.Плюсов у него немало.Дёшев,прост в монтаже,коррозионно-стоек.Фитинги стоят копейки,разнообразия великого,сечение не заужают.Но,коэффициент линейного расширения у него-куда больше,чем даже у меди.Отсюда,трубы,применяемые для отопления и водоснабжения,лучше прятать от глаз подальше.Лежащие по синусоиде "кишки" красоты не добавляют.Полипропилен (даже армированный фольгой) плохо переносит высокую (свыше 80 град.) температуру.Начинаются необратимые удлиннения трубы,вздутия,расслоение армировки и порывы.Посему я никогда и ни за какие коврижки не смонтирую полипропилен в системе отопления или ГВС,где нет контроля за температурой и давлением.Слишком часто там,где подача ГВС-не через теплообменник,а напрямую,с теплоузла,да с подачи и перед узлом смешения,температура взлетает по зиме за сотку.Ну,не рассчитан полипропилен на такое издевательство.В загранице такой технический авантюризм давно под запретом.Давление-до 6 атм и температура 60,ну,70 град.,не более.А у нас ещё почти вся страна-на элеваторных теплоузлах...Какой тут контроль?Безусловно,применение полипропилена в системх центрального отопления разных малых городков и посёлков-вполне оправданная мера.Материал и его монтаж стоят копейки (значит,хилый провинциальный бюджет не так пострадает).Температура и давление в системах невысоки и,как правило,зависят от степени адеватности кочегаров.А,вот,химподготовка теплоносителя-часто ни к чёрту...Стальной трубе жить пару-тройку лет...Хрен с ними,с наружными сетями.Главное,чтоб в домах ничего не текло и не отваливалось...В коттедже,частном доме,полипропилен для водоснабжения-само то.Уже немало смонтировал систем в домах на полипропилене.Но,всё стараюсь спрятать.В стяжку,в штробу.Чтоб глаз не резало.И трубу укладываю в рубашку из теплоизоляции,в короба со свободным креплением,чтоб трубы двигались при удлиннении.Пока нареканий нет.Монтировал из полипропилена системы снабжения сжатым воздухом на производстве.Оченно кошерно!Влага,даже если и есть (осушителей нема или филонят),то не вызывает коррозии труб и не убивает частицами ржавчины оборудование. Ну,вот...Вкратце,о своём опыте,всё.Вышеизложенное основывается только на моём мнении и на ранг абсолюта не претендует! Если кто тоже поделится своим опытом-буду только рад!1 балл
-
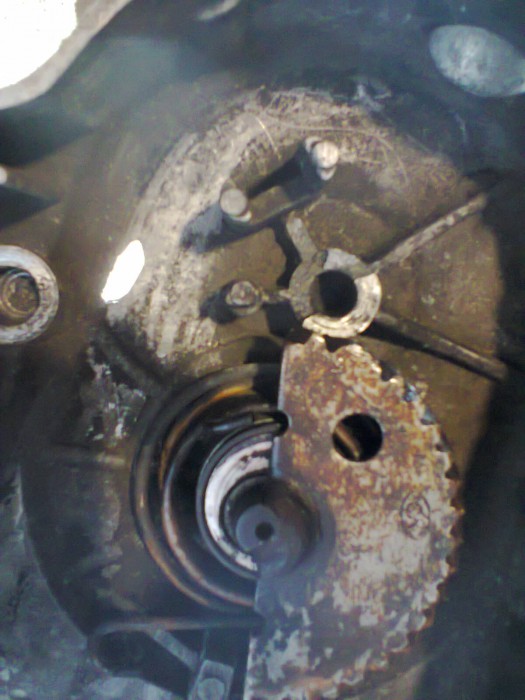
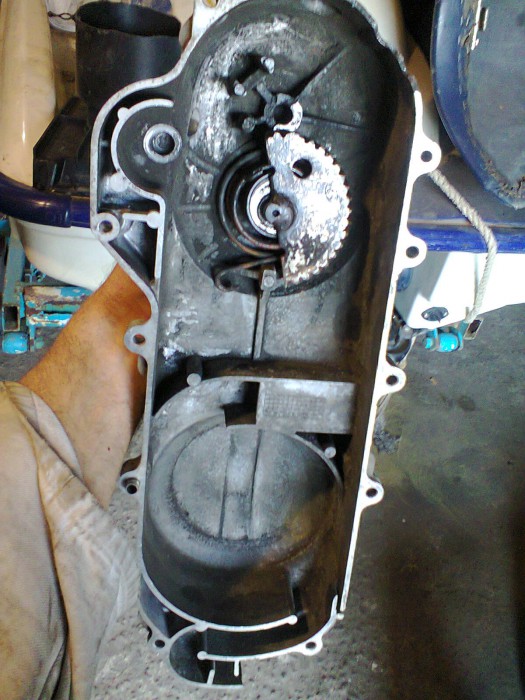
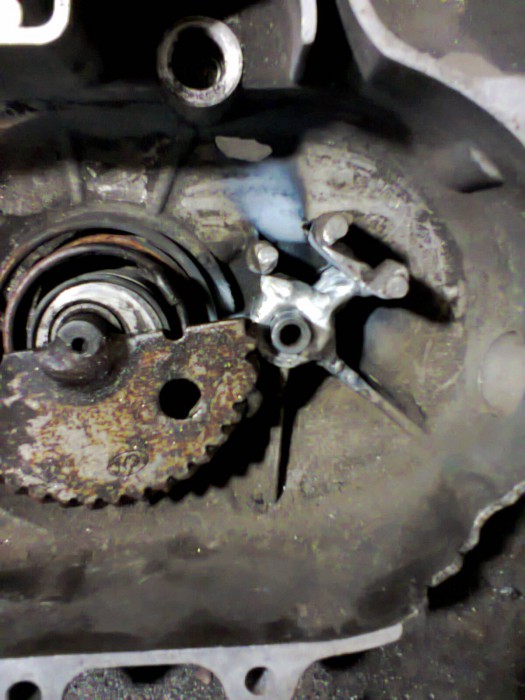
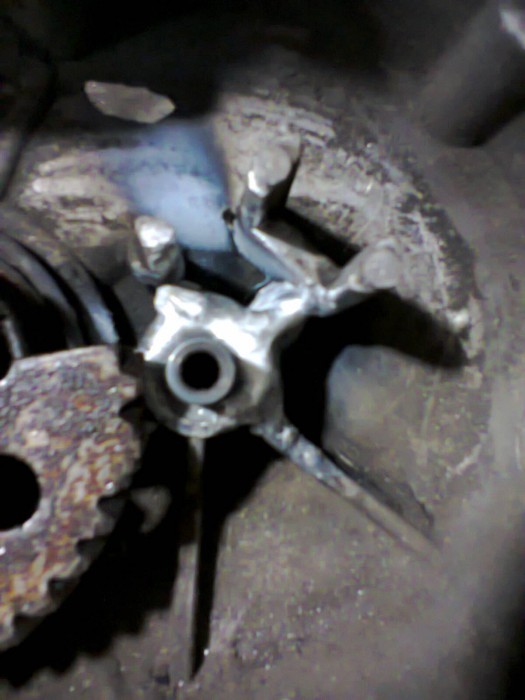
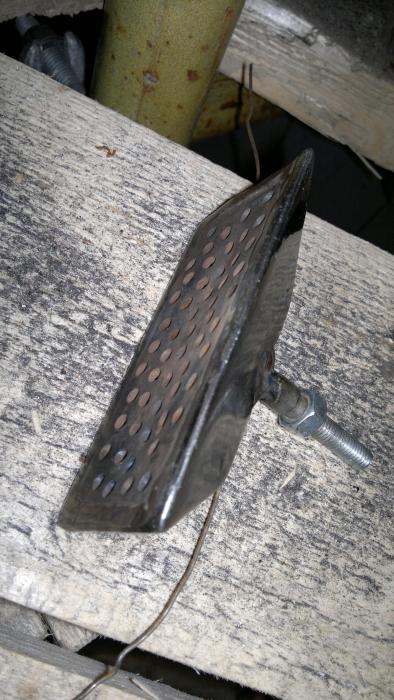
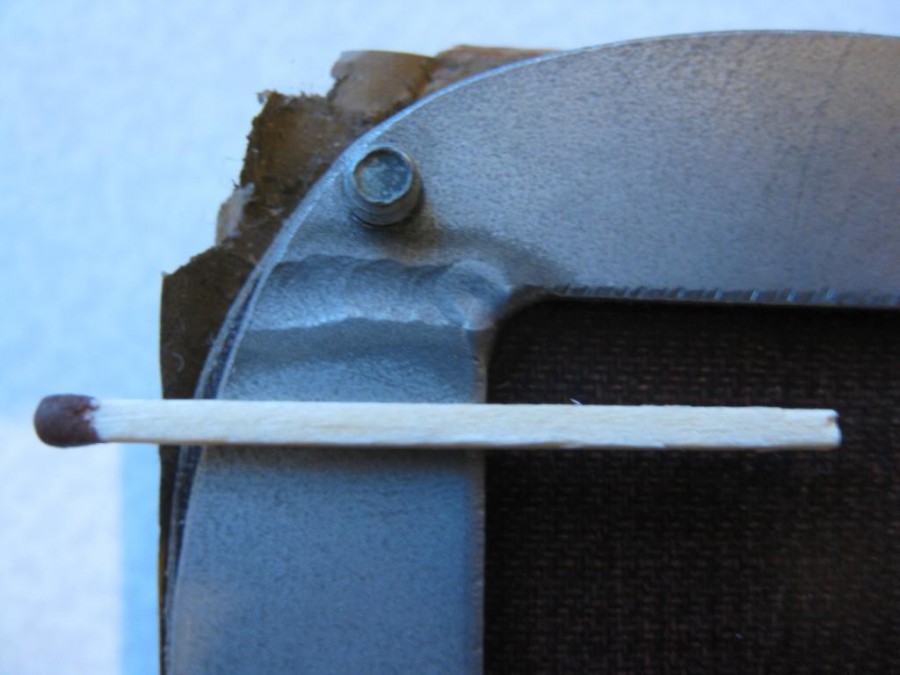
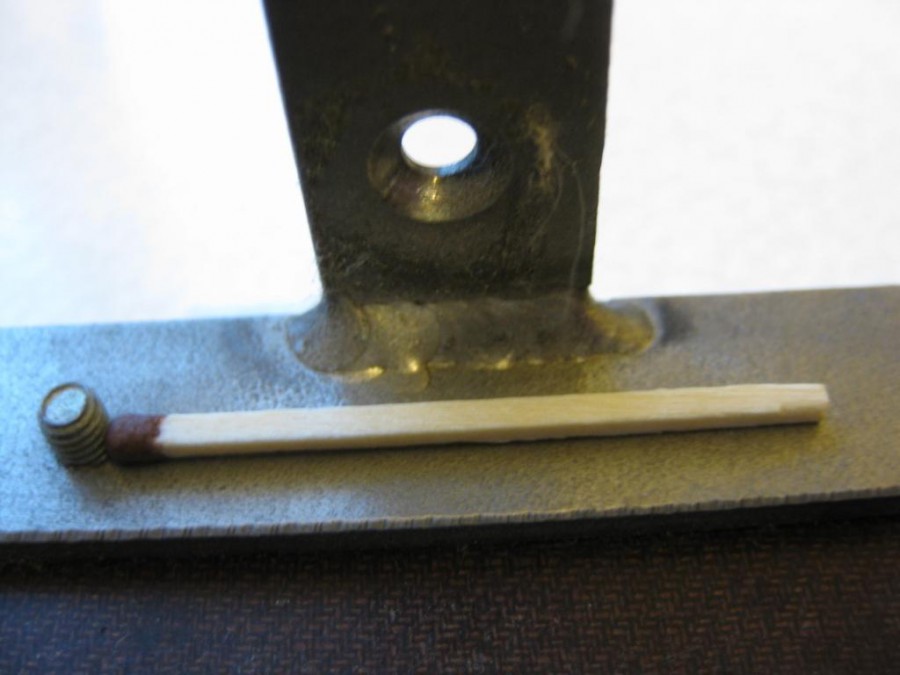
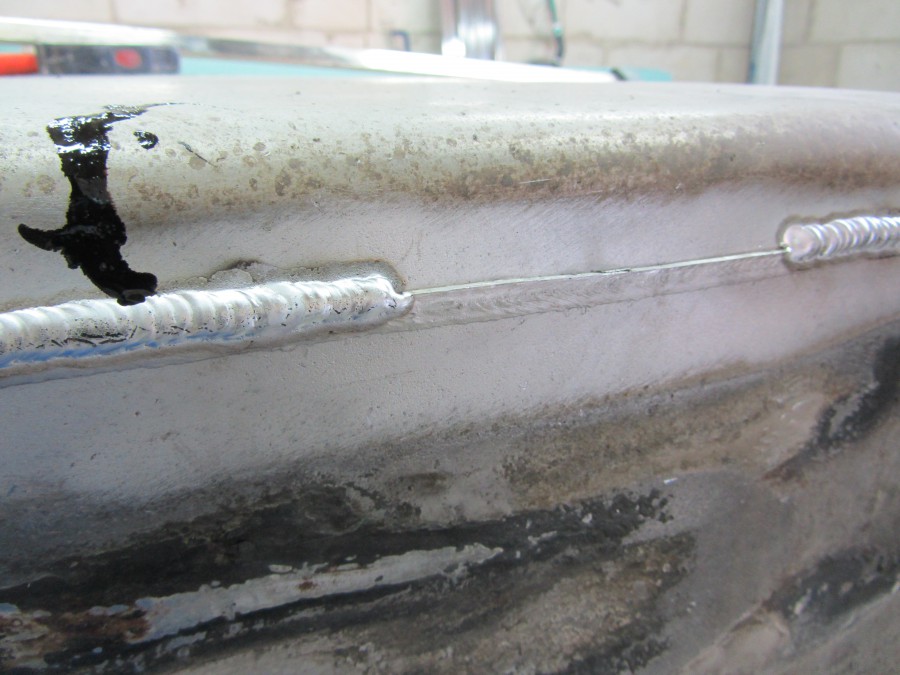
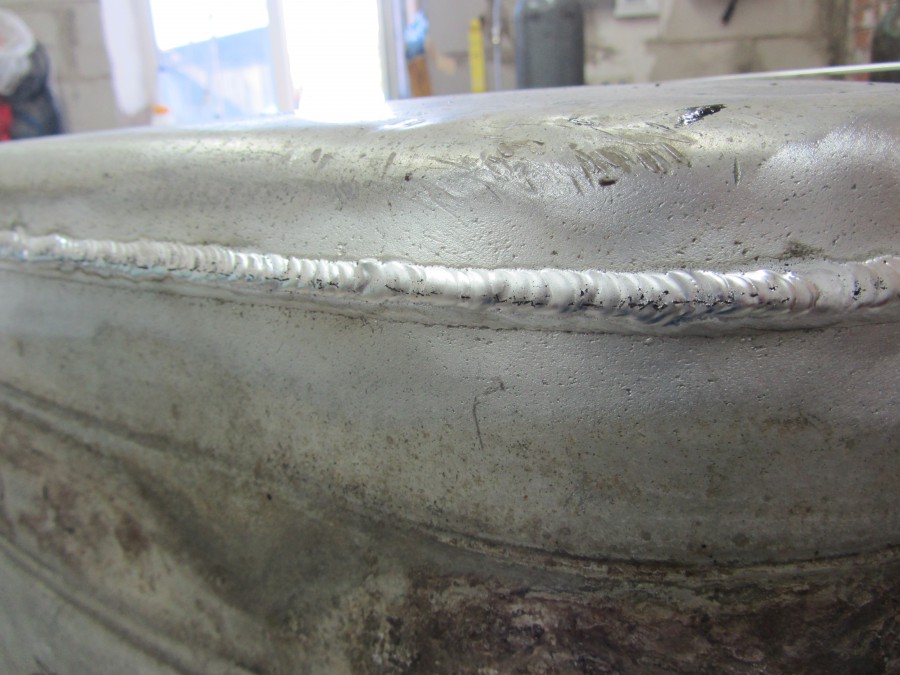
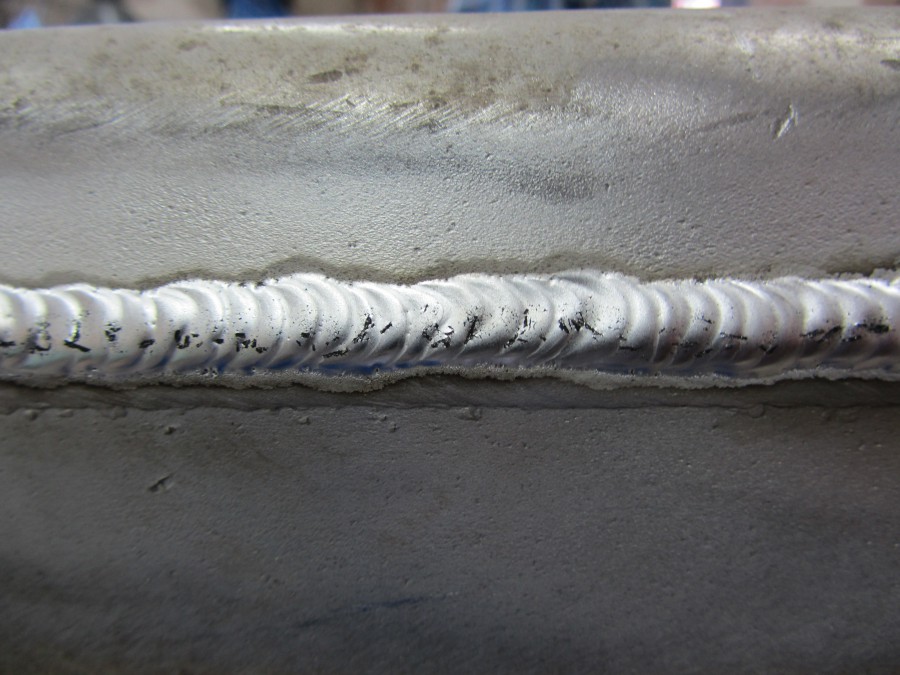
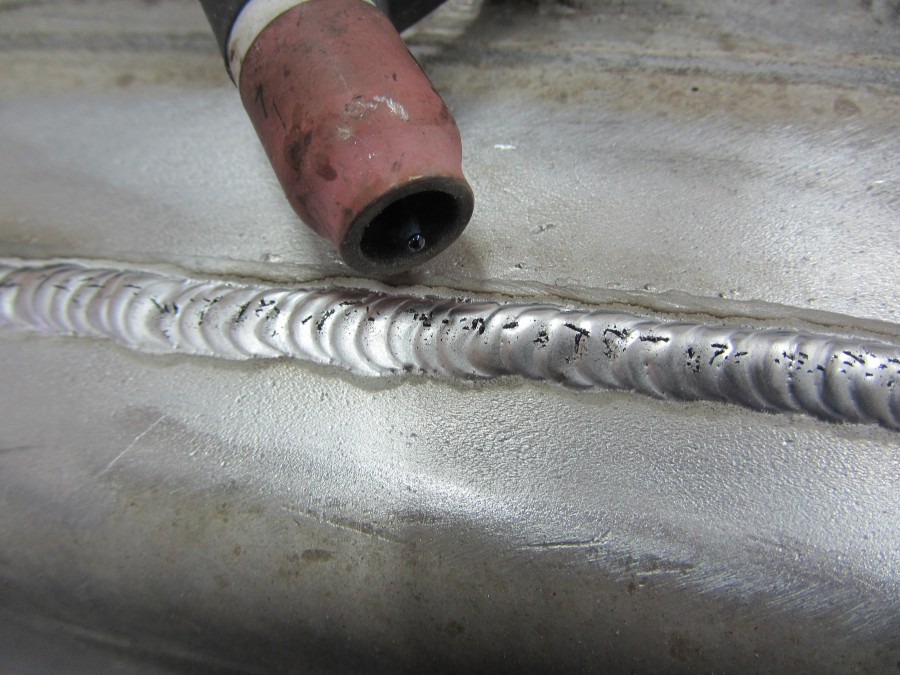
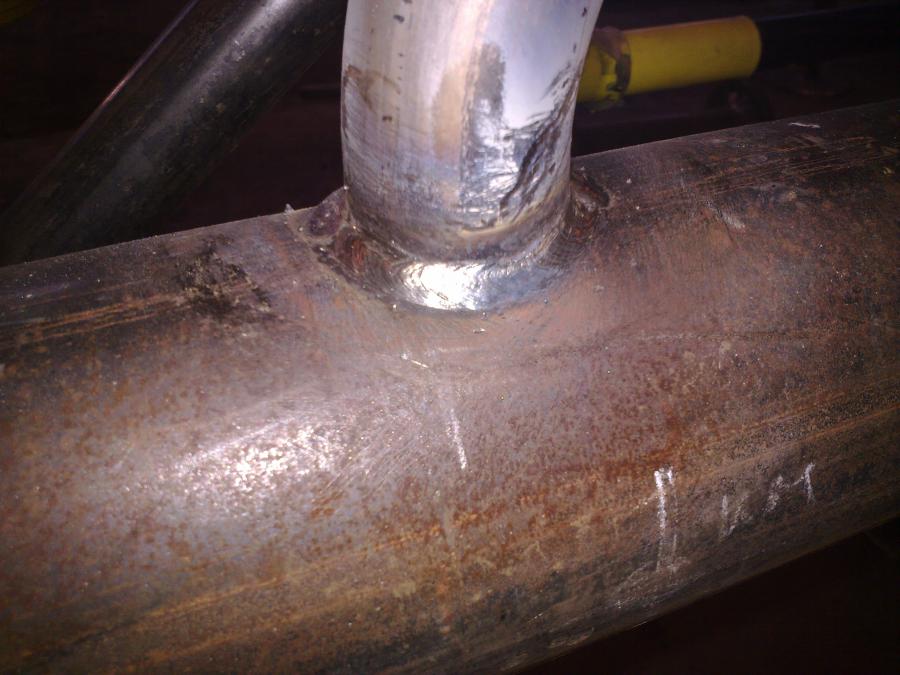
Сегодня принесли крышку кик стартера китайского скутера.Проблема частая,разбивает отверстие храпового механизма.Поделюсь технологией восстановления. Зачищаем,вставляем поршневой палец диаметром 10мм в остаток отверстия и наплавляем присадкой АМГ5(5356),добавляя дополнительно ребро жесткости. Затем прихватываем тигом болтик и за него плоскогубцами вытаскиваем палец из полученного отверстия.Способ применим во многих случаях,таким способом восстанавливал отверстие под подшипник в корпусе бензогенератора,прогревая тигом,как бы осаживая алюминий вокруг гнезда подшипника.Фото не очень,с мобилки,за то всегда под рукой.
 1 балл
-
посмотри тут tosp_kurs,2006.pdf1 балл
-
Так ведь на постоянном токе не получится сваривать алюминий! Или есть какие то нюансы?1 балл
-
Потому что запас прочности откидной части - один день.
1 балл
-
@Max77,Эттто точно, минимум наворотов. На работе взяли нам по трубным делам бегать, нормально. А вот кабеля сразу наращивал1 балл
-
"Доработанный" "Геркулес".Поставил кнопку на воротник,так же заменил на них все пуговицы.Отрезал хлястики на рукавах и заузил их.
1 балл
-
http://www.morskayakollegiya.ru/bezop/spas_sudopodyom_raboty/poisk_spas_na_more/20071123142624-4350.jpg Шампанское разбивают при спуске на воду,а сейчас уже достройка идёт.Поздно пить шампанское... http://spb.ria.ru/ph...00279684_2.html1 балл
-
Бумажный скотч поможет исправить ситуацию.На процесс сварки он не сильно влияет.1 балл
-
На котлах, обычно, фланцевое соединение. С фланцем можно собрать на прихватках, затем разъединить фланцы, отодвинуть котел и спокойно обварить. Если участок обратки достаточно длинный, то и трубу можно высоко поднять и с комфортом варить.
1 балл
-
Когда зашла речь о скорости сварки-мол ты обязан варить быстро,я послал этого умника далеко и по пути порекомендовал "почитать" ЕНиР,дабы он знал,что,почём и как.Так это "оно" с образованием и при должности даже не знает,что это такое,а когда я ему пояснил,о чём речь,мне заявили,что для каждого предприятия-свои ЕНиРы.И в заключении диспута,меня поставили перед фактом,что на прошлой работе он был технологом и не мне его учить.Один раз он как то потрогал готовый стык и заявил,что усиление маловато.Я поинтересовался ,а сколько,на Ваш взгляд,оно должно быть,на что мне был дан чёткий ответ- 4мм и более.На вопрос,откуда такая информация,получил ответ,мне так кажется.Так он ещё и ПИЛовцев позвал,чтобы доказать свою правоту.Ему деликатно указали на ГОСТ(о нём,я думаю,он слышал)1 балл
-
Недавно заменили розлив по ГВС, и один стояк побежал прям в перекрытие, как потом увидели, трубу прихватили к арматуре, видать, чтоб не падала вниз, там-то она и сгнила. Так-как стояки это не наше, было решено возложить всё на плечи ЖЭКа, но они сослались на чудовищную занятось и сегодня пришлось нам устранять эту течь. Думаете всё так быстро и произошло? Я тоже сперва так подумал яж типа такой спец нев.......й, ща я быстренько резьбу приварю, даже переодеваться не стал... Не тут-то было, на фото первая попытка, пока слесарь ходил открывать воду, я и сфотал. Замокрело от стены, привариваю новую резьбу, ещё тщательнее, опять мокрота, даже капать начало! Слесарь гад, ни в какую не соглашается отрезаться выше отвода на смеситель, отогнуть трубу от стенки и нарезать резьбу, под предлогом того, что мы сейчас и у соседей выше оторвём трубу, а вдруг там всё зашито, тогда... Короче только третья попытка оказалась успешной и то, заварил через операцию. Фотать уже не стал, как-никак три часа на карачках вокруг унитаза. Вот такая вот суббота.
1 балл
-
В начале 2000-х разрезал две 25 м3 ёмкости из под ГСМ по этой методе, владельца газика было уговорить непросто.
1 балл
-
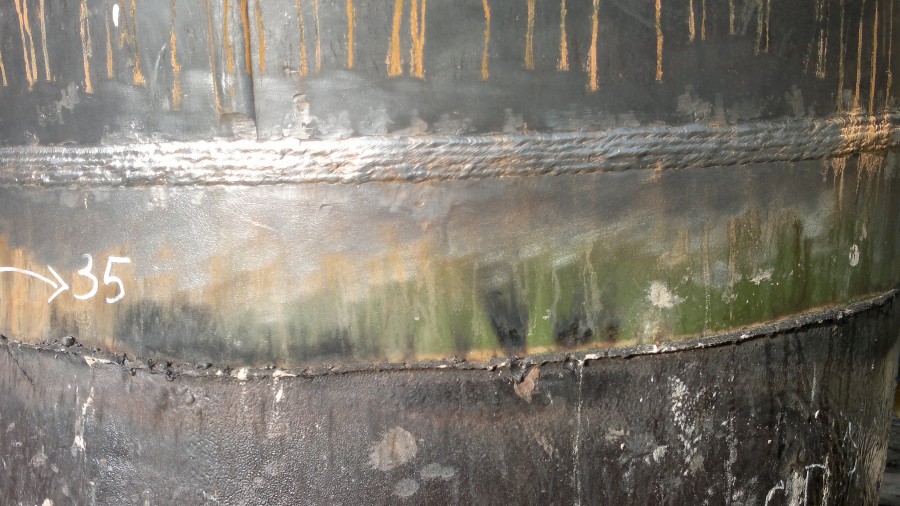
"дыНдочку"-отверстие в поясе надо просверливать ф 8мм-10мм,а в самую последнию очередь отверстие заваривается и зачищается."ДыНдочка" для того, что бы вышел воздух (присутствует между накладным кольцом и обечайкой),-нагрев,метал расширяется,воздуху деватся некуда........или пилим дальше.......1 балл
-
В перекур вспомню слесаря(словом "добрым")
1 балл
-
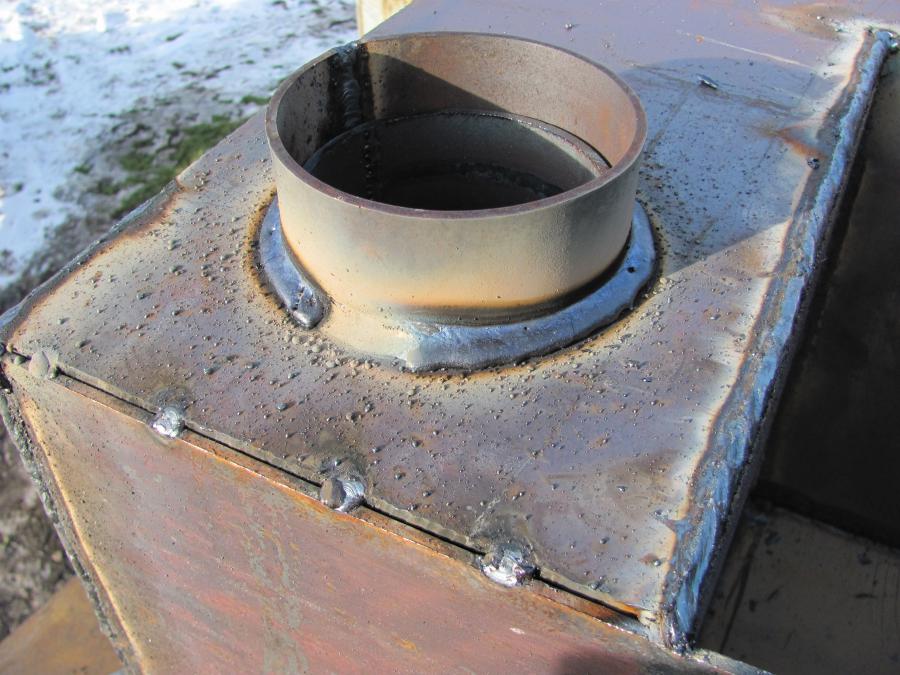
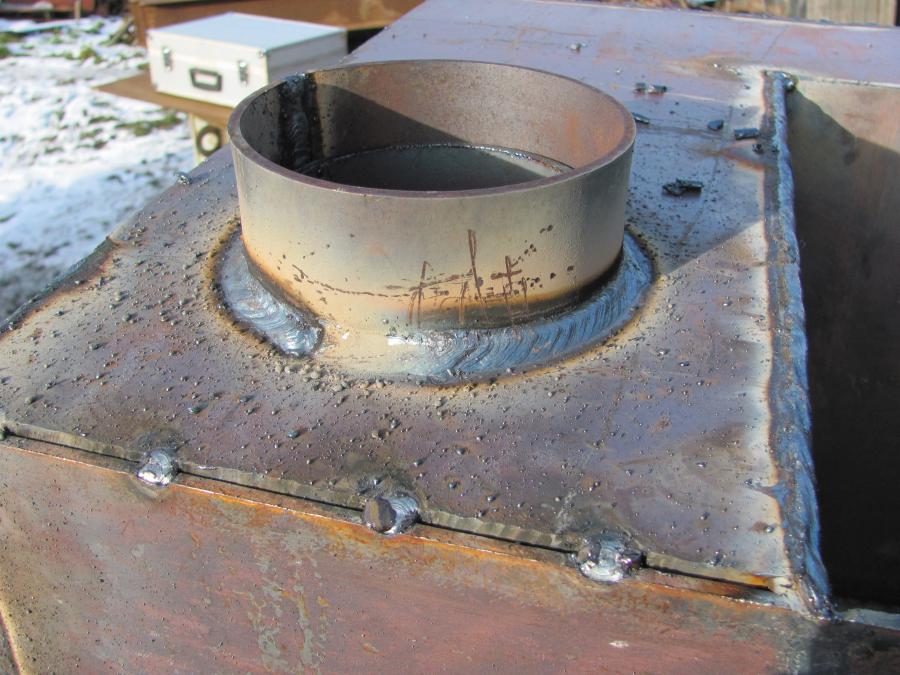
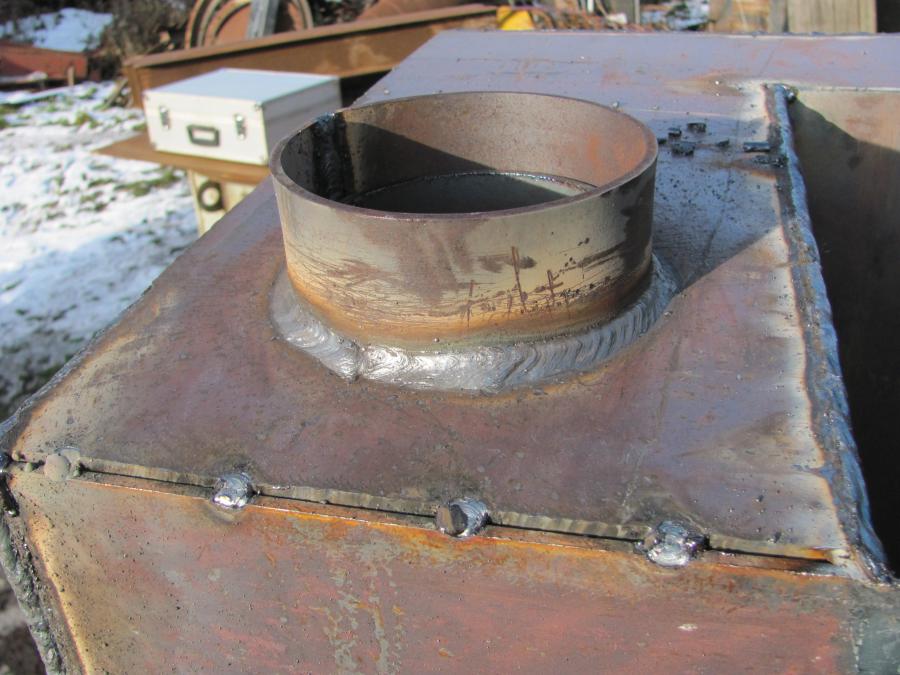
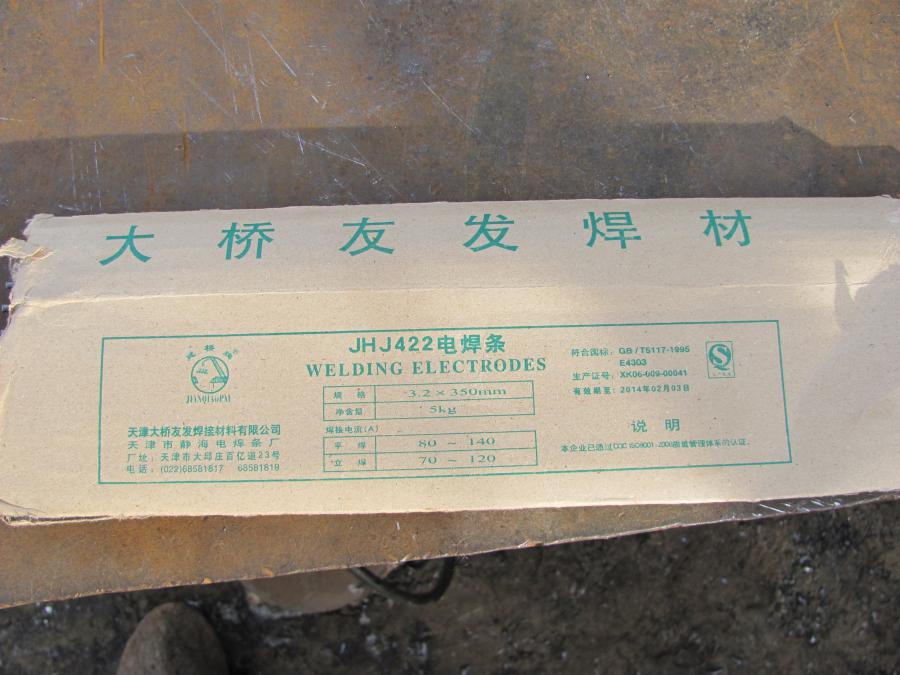
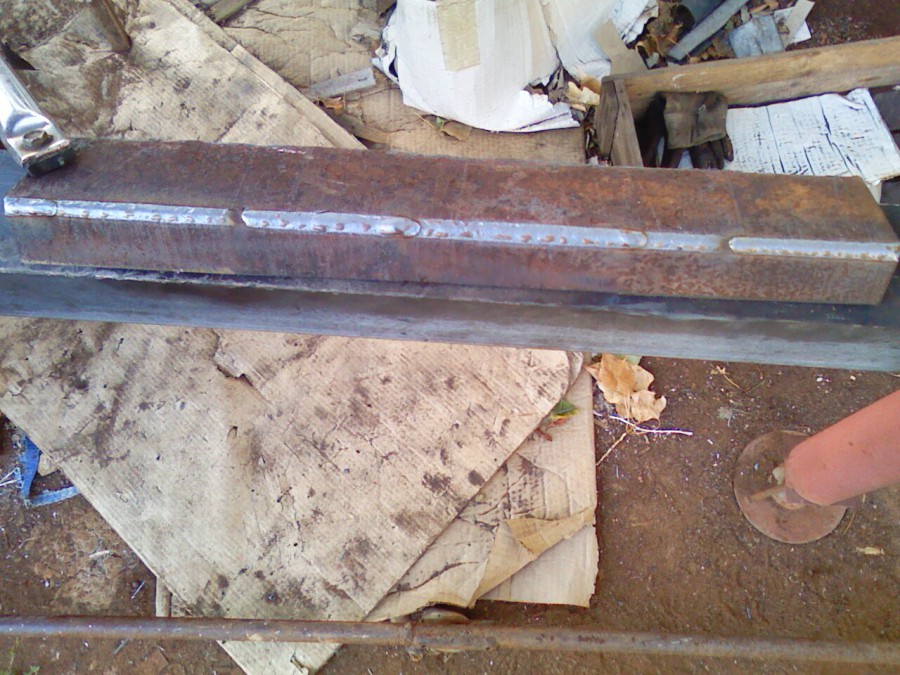
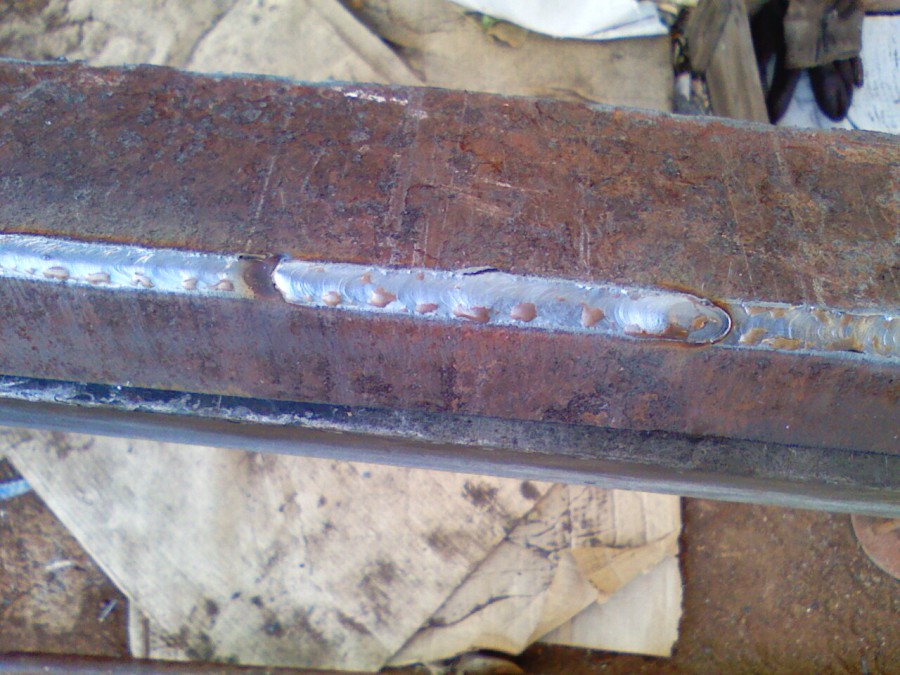
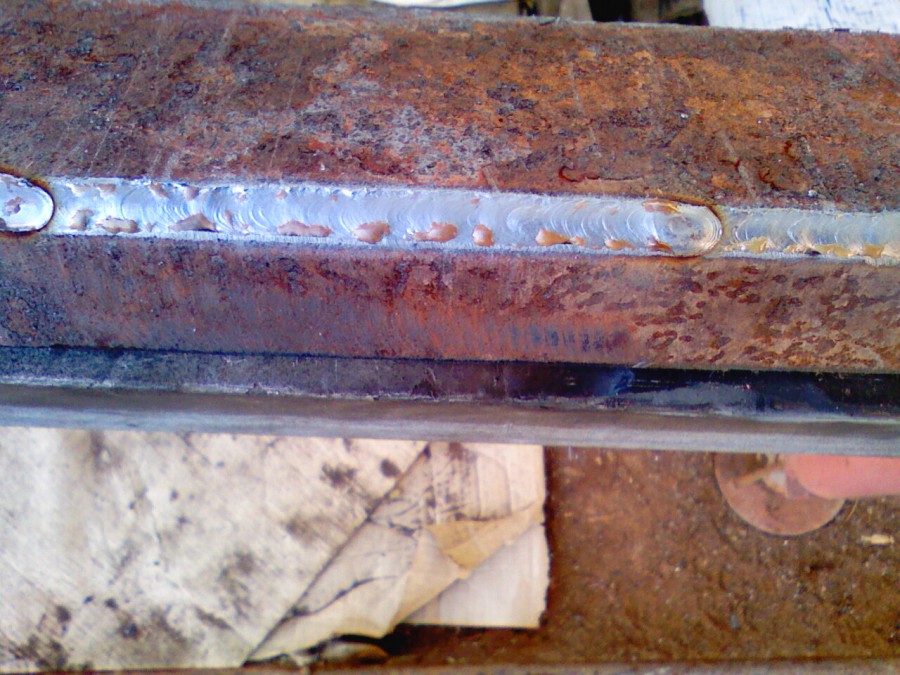
Кольцо из ленты 4 мм к листу 5 мм, МР-3, 180 А А А справа лёг шов китайскими электродами Ф 3,2 мм, 130 А стало так:
1 балл
-
Нда. А я было почувствовал себя самым умным. По поводу динамики Hau растолковал: http://websvarka.ru/...=160#entry318991 балл
-
Слушайте, меня чесно говоря немного напрягает этот термин"подсос". Откуда он может взятся если в шланге избыточное давление? Это что инжектор? что бы подсасывать воздух? Давайте говорить более правильно-в результате утечки в неплотностях газового тракта недостаток аргона в зоне сварочной ванны. Попросту говоря обедненная газовая защита, нехватка аргона. Да как угодно, но правильно. На моей памяти этот термин пошел с чипмейкера от одного "гуру" которого в конце концов забанили, а его бредовые высказывания живут и процветают...1 балл
-
Как по мне то 38 А многовато будет. Счас пивной цех овязываю, в основном труба 32 х1.5. 25А с головой хватает. И проплав на всю глубину-заказчик лично, своими руками (когда настроение плохое ) вырезает шов, убеждается в проплаве и уходит. Я не расстраиваюсь-платят за количество швов.1 балл
-
@svarnjuk, пенсия близко, а в душе мне до сих пор 20 лет! Это же хорошо, это просто радует! Когда прочитал и посчитал, то долго смеялся и радовался - буду получать нормальные копейки, неплохая прибавка к зряплате!))) Стареем, но молоды душой и дух наш рвется к сварке, сварке и только к сварке! Ну разве что к женщинам еще...1 балл
-
Ура-аа! Значит мне скоро на пенсию! какой же я старый стал! Буду сидеть на лавочке, пить пиво и гонять палочкой молодежь Нет, я оборжусь ей богу!!!!1 балл
-
Е сли предприятие не существует то есть архив где можно подтвердить что оно было . но вся наа.....а в том что если предприятие не осуществляло платежи в пенсионный фонд то вроде ты там за зря работал (а назовите мне такие кто в 90тые отчислял). И сейчас гайки тянут . то что газо-электро вредность отменили это они уроды не дышали раньше сгоревшей краской в автомобилях . и в подвалах :фольгу; не видали . а вот подтверди что электро-газо должен в помещении точно не помню но не семь ли часов из восьми ? у меня напарник увлёкся зачисткой деталей так ему уже намекнули в отделе кадров что он уже не вырабатывает свою ;вредность : по бумагам . И в остальном вся эта система просто хрень . И не знаеш что ещё придумают -но не в нашу пользу это точно !1 балл
-
Привет! Это - как фильме "Белые росы". ...Я так не могу, мне трудности нужны! - Трудности я тебе буду создавать!!!1 балл
-
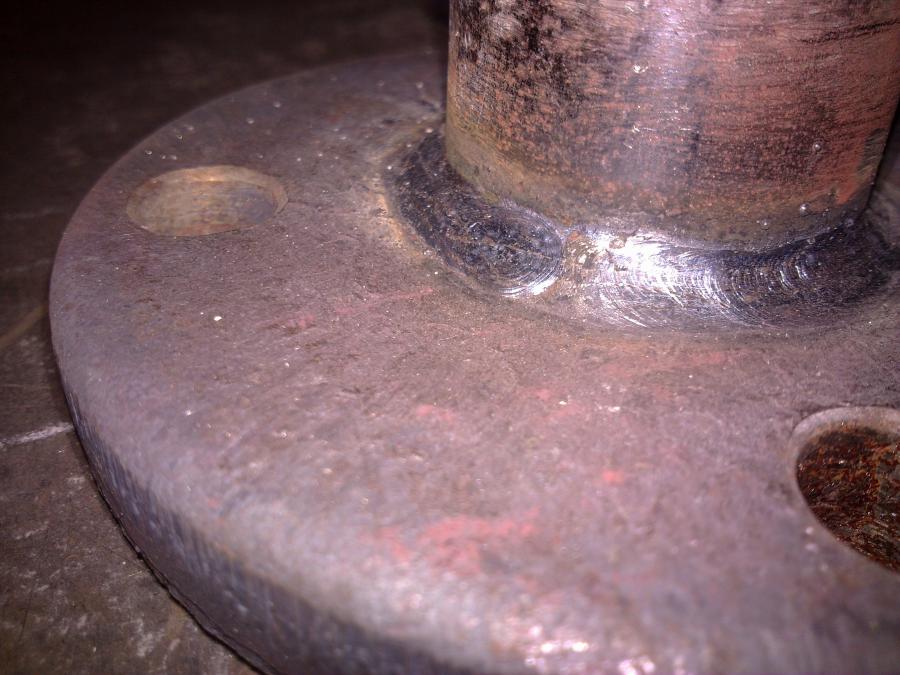
Здравствуйте. Маловато информации, что за металл ? прокат или литьё? Чем варите? Только щас заметил что тема полуавтомат. А чего-то такие страшненькие швы? Режимы? Защита углекислота или смесь ? Банальная грязь в разделке? Ну и собственно аппарат и режимы какие? Смущает дефект на обработанной поверхности - фото №3 почти посередине. И на приварном кольце такой же. На литье такое часто, но это же прокат ? Хотя встречался мне прокат плохого качества. Причина может быть такова - В дефект при обработке попадает эмульсия , вы же на станках детальки обрабатываете? скорее всего с эмульсией. И никакое обезжиривание её от туда не удалит. Далее вы проходите шов и при нагреве эмульсия выгорает и образует такой именно пузырь 3-5 мм, хотя обычно меньше всё таки, внутри шва. В общем дайте больше информации. Профессия у меня такая - сварщик-дефектолог ,исправляю дефекты.1 балл
-
Ага, мне тоже огромный гудящий агрегат дядей и отца вспоминается, и как я в 11 лет дорвался до него в перерыве, и самозабвенно в треске и искрах жёг электроды тройки и четвёрки, на каких то обрезках уголка и швеллера, со сварочным щитком, как я помню. Ну и зайцев нахватался, как же без этого Прямо таки пёрло от осознания того что я МОГУ расплавить такую неподатливую и крепкую железяку и приплавить её к другой железяке1 балл
-
Блазен79 и 70rufs правы.Илья,не соглашайтесь,это будет начало конца вашей карьеры.Потому и берут без "корочек,что это не сварка,а "конвейер Форда в узбекском варианте".1 балл
-
Я насчитал четыре метра шва. Даже если предположить, что сборка происходит в некоем кондукторе (а вы его видели?), получается полный бред. Думаю, некий куровод пытается въехать на чужом горбу в рай. Двенадцатичасовой рабочий день и ночные смены означают так-же, что куровод пытается сэкономить на рабочих площадях и сварочных аппаратах. Оставьте ему его заботы, будут и другие предложения. По вашим швам понятно, что вы видите сварочную ванну (хотя при сварке рутиловым электродом она скрыта под шапкой пены). Ширину шва контролируйте, ориентируясь на ширину силуэта электрода, она у электрода четверки шесть-семь мм. Силуэт влево, силует вправо - 12...14 мм.1 балл
-
Иван, с зарплатой около 30ти новичком можно потерпеть. Все зависит от того,как себя покажете. До момента ,когда перевелся в другое подразделение сварщиков там побывало куча. Кто-то варил,кто-то ляпал.Кто-то пил,кто-то во все горло кричал "я не буду это делать,не буду то". Когда меня взяли,тоже смотрели с опаской,типа молодой,борзый,тоже уйдет скоро. Ан нет. Раньше привык делать все заготовки сам(так уж получилось в старом коллективе), когда здесь дали задание я был шокирован. Подходит бригадир слесарей со словами. "Разматывайся пока и иди перекури. Как подготовим все,мы тебя позовем". Перекурив подхожу,без лишних вопросов по привычке начинаю помогать размечать и собирать уже нарубленные части. Так день за днем зарабатывается репутация. Если просят помочь,действительно просят ,по-человечески -то никогда не отказываю,так и мне не отказывают. Даже с начальником спелись. Подкалывает постоянно,особенно когда весь план работ сделал еще в начале недели и слоняюсь из бокса в бокс в ожидании приедет ли погрузчик/ лесовоз или нет. Еще часто удивляюсь ,когда приходит водитель или слесарь ,начинаем собирать что-то,подготавливать и он интересуется у сварщика(то бишь у меня), как лучше сделать,как мне будет удобнее варить, перебираем кучу вариантов пока не найдем наиболее подходящий. (Есть конечно и такие: " ты мне сделай-а как меня не е..ет" , таким делаю на тяп ляп,но это другая история). Так что Иван,учитесь,держитесь и все со временем придет,а там может и переведетесь.1 балл
-
@IvanWelder,Вы всё правильно понимаете,только влиять на это трудно.Есть вероятность,что в штатном расписании нет вакансий слесарей и других специальностей,но должно быть энное кол-во сварщиков,вот и берут.Слишком много вариантов,чтоб точно ответить.Вредность идёт?Зарплату платят вовремя?Зацепитесь,время всё поставит на место.Кстати,у Вас завтра праздник!1 балл
-
Вертикальный шов это самое лучшее положение для получения качественного провара с наибольшим контролем во время сварки. Плюс его в том, что учитывать надо всего один вектор движения - гравитацию. В других положениях к нему добавляется ещё и горизонтальное перемещение.1 балл
-
Нас только местный поддув спасал и аргон меньше улетает.
1 балл
-
ГОСТ 5264-80 един для всех,это государственный стандарт,а Совесть всего лишь Лучший Контролёр.В книгах много чего пишут,а работать приходится по официальным документам.Тема называется "Св.швы" и совсем не подходит для дискуссий.1 балл
-
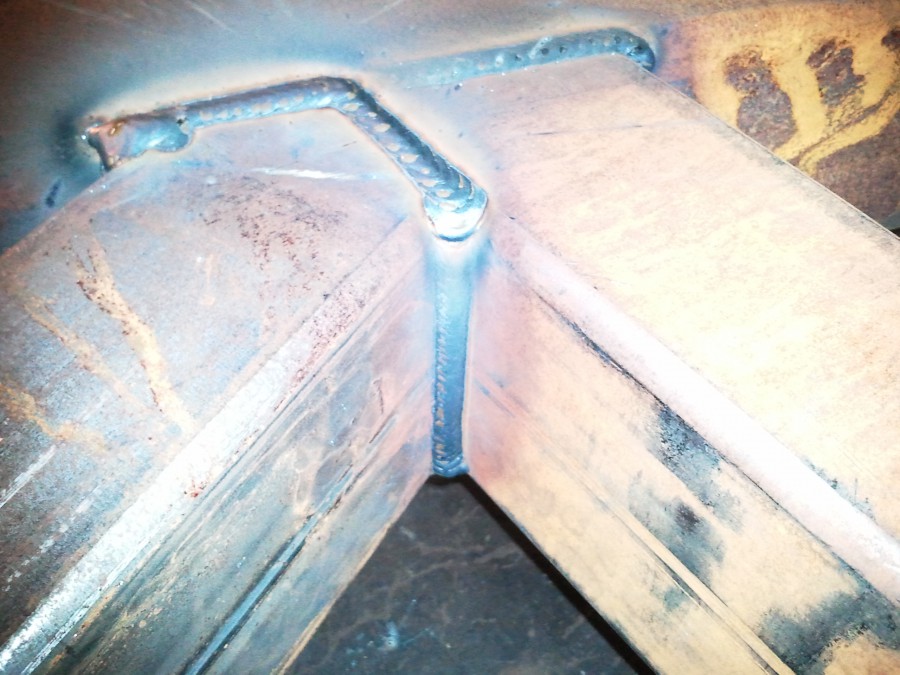
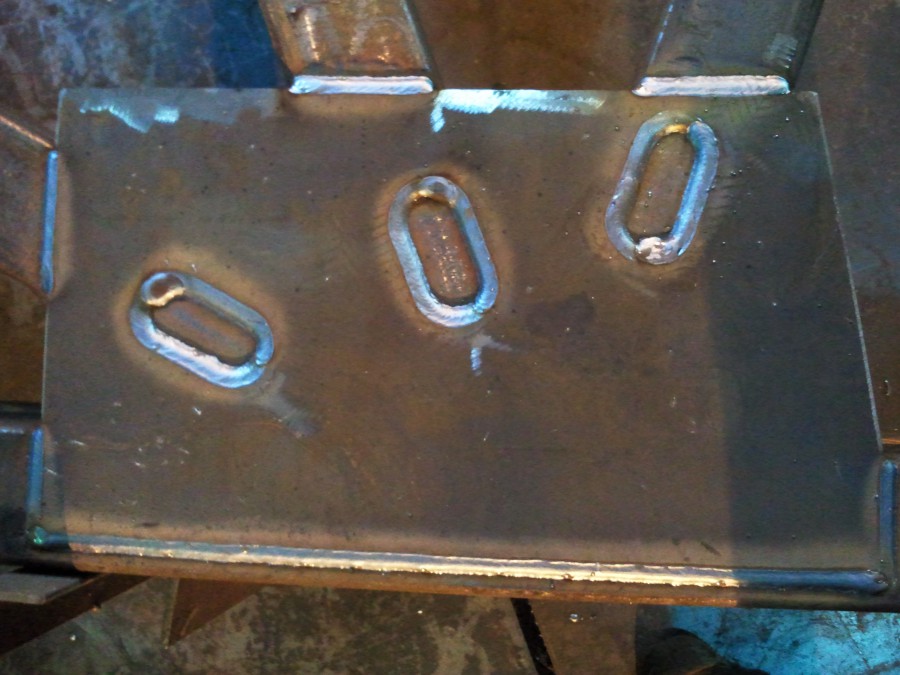
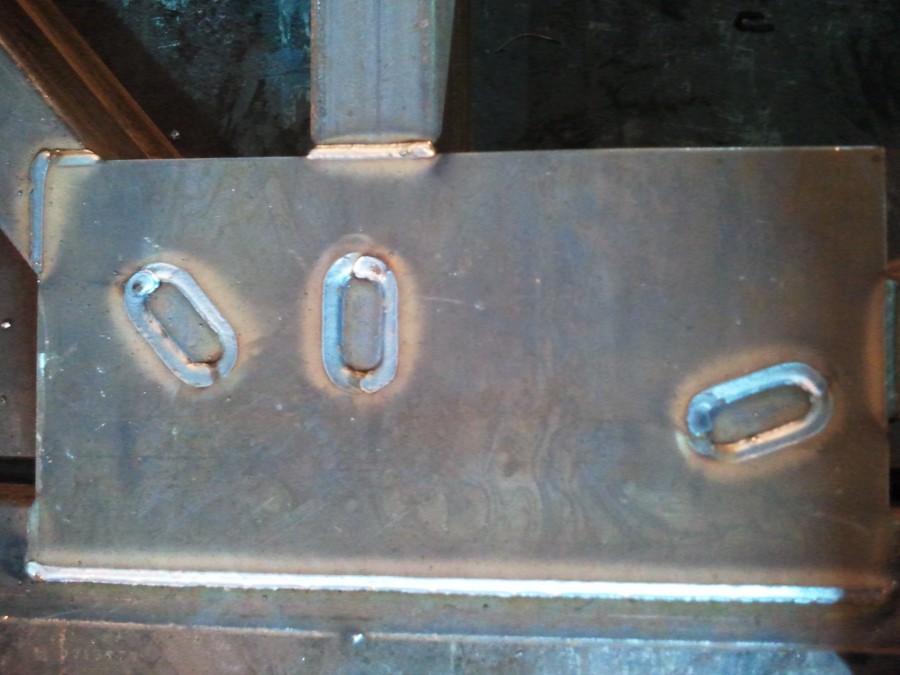
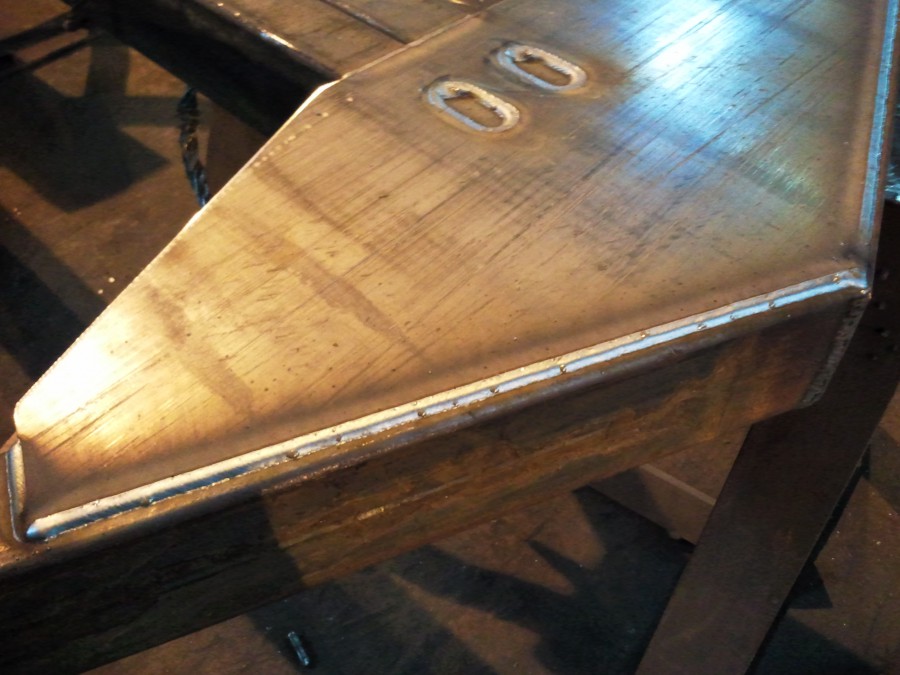
Прямоугольная труба 80-120мм. Накладки толщина 4мм.
1 балл
-
"Горизонты" попёрли. Ширина 25мм, эл. ОК 74.70 3,2мм(четвёрка кончилась), ток 147а.
1 балл
-
@volt, Неплохая работа , ещё с режимчиками нужно поиграться , а то швы перегрев , серые швы -это ни есть гуд. Лучше на пульсе варить, хотя попадается труба с поднебесной - режимы не помогут, всё равно пережжённые будут.
1 балл
-
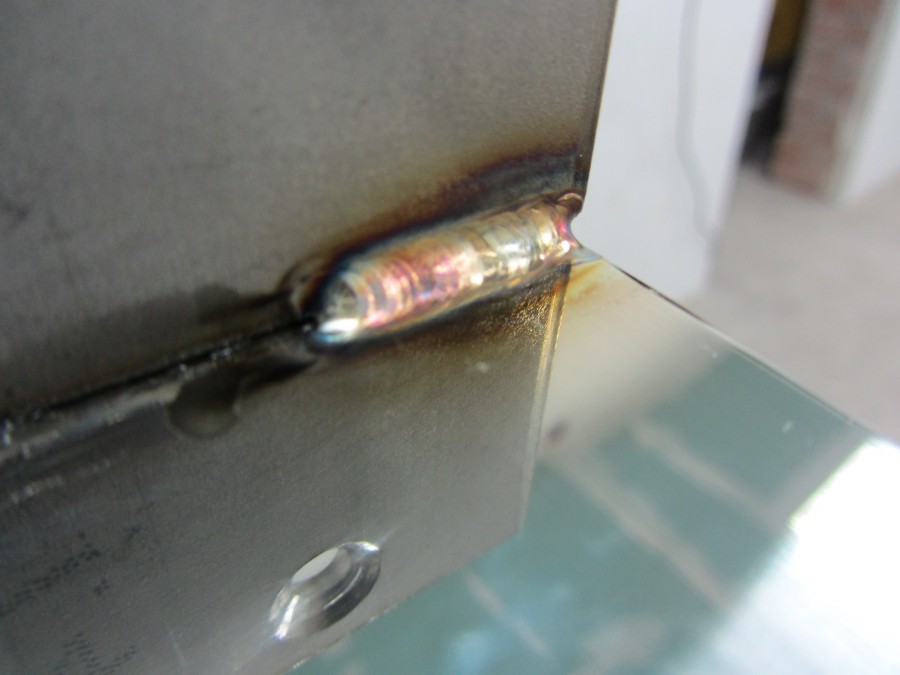
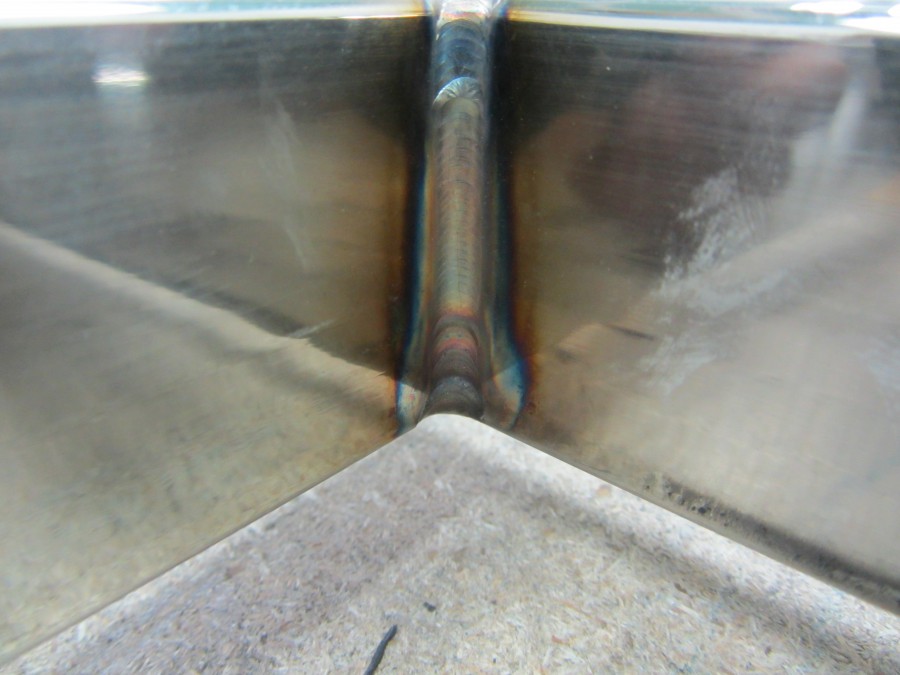
опыта ноль теория ноль....пока научился сваривать убил 2 горелки tig..и баллонов 5аргона... вот результат....спасибо парням из форума websvarka.ru почитал фак научился вот и результаты за 1.5 мес что получилось))))
1 балл
-
Сварено много лет назад на ПРС-3,ГСН-3,WL-20 d=4.0.Сп.2В,s=3 mm,присадка Сп.3в d=2,0.
1 балл
-
вроде стало полутше чем было? http://s52.radikal.ru/i138/1208/1c/22848bc6c5b0.jpg http://s019.radikal.ru/i621/1208/64/9333016710c3.jpg http://s019.radikal.ru/i631/1208/59/1e46d60d9afd.jpg http://s017.radikal.ru/i403/1208/6a/60885b828979.jpg http://i074.radikal.ru/1208/af/3e8af7c27498.jpg http://s017.radikal.ru/i418/1208/28/7352f97bc3ec.jpg http://i056.radikal.ru/1208/30/e5694f3d8539.jpg http://s006.radikal.ru/i214/1208/00/4d901d1fdb40.jpg1 балл
-
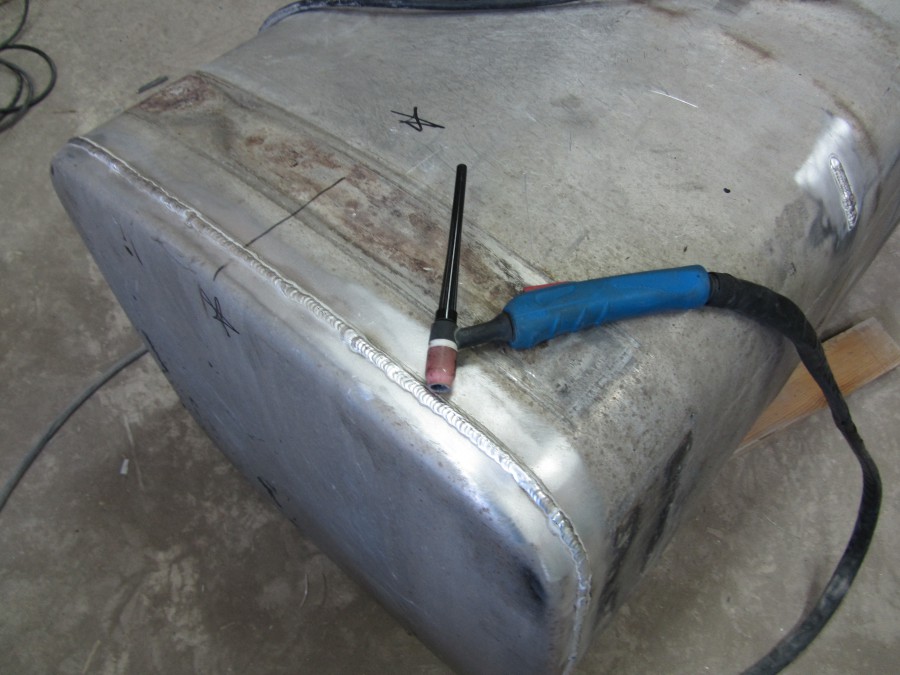
Бак MAN 400л
1 балл
-
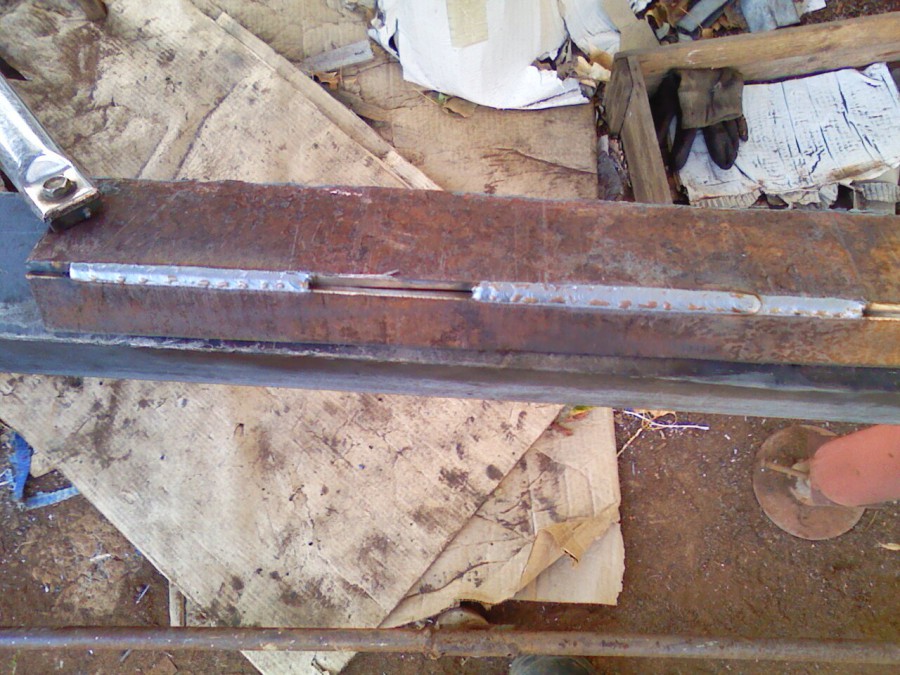
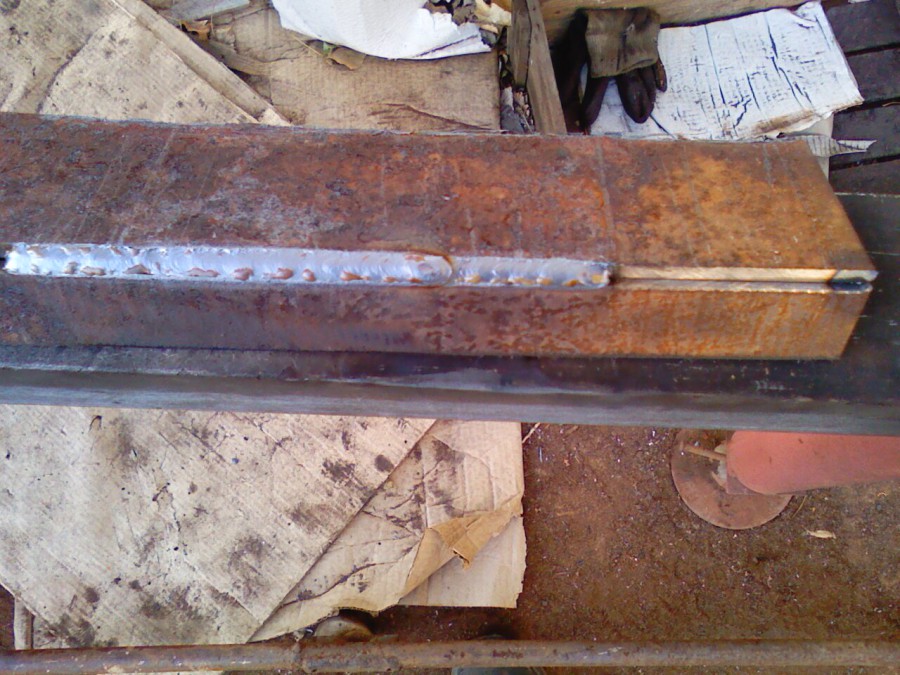
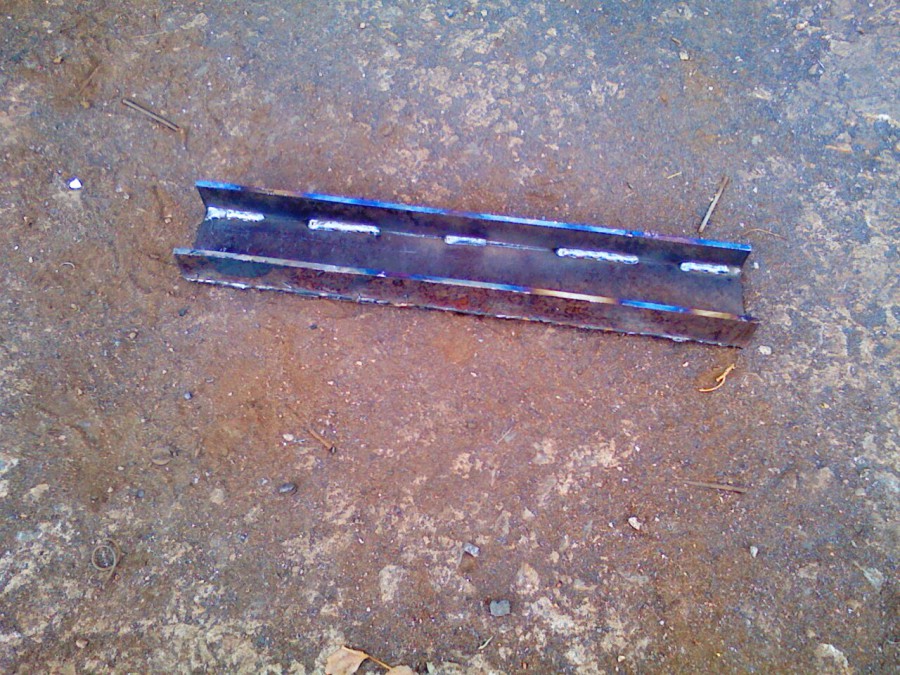
В нашем маленьком малорусском городке швеллер № 6,5 страшно дефицитный прокат! А для прижима запаски полуприцепа он идеально подходит. Пришлось изготовить сварной швеллер из листа 5 мм. Каюсь, поверхности не зачищал, гнал по-быстрому.http://s5.rimg.info/48d2a7d11bcbab914f7c8e6a05d18ce7.gif
1 балл
-
Исправляюсь... Вот котельная 3-х-этажного коттеджа: http://s44.radikal.ru/i105/1207/a4/a0dba8434610.jpg http://s019.radikal.ru/i604/1208/7c/7f889fa0d903.jpg http://s019.radikal.ru/i623/1208/bc/c09077f40bc0.jpg Обвязка электрического и угольного котлов выполнена стальной,тёплые полы-металлопластиком. Обвязка контура тёплых полов и гидрострелка с насосом: http://s59.radikal.ru/i164/1208/5f/56fa777771b9.jpg Система тепло-и водоснабжения самого коттеджа-армированный полипропилен.Система ГВС выполнена с контуром циркуляции.Система теплоснабжения-контурная поэтажная.Нижний розлив (двухтрубная система),попутное движение теплоносителя.Пуск и дальнейшая работа системы показали,что дополнительная балансировка не требуется. На другом коттедже медью и сталью делал обвязку газового отопительного котла и бойлера косвенного нагрева: http://s018.radikal.ru/i521/1208/40/b0627852d67e.jpg http://i062.radikal.ru/1208/9b/1320b402a7c1.jpg Подвальная разводка контуров Т1,Т2,Т3,Т4. http://s56.radikal.ru/i153/1208/fa/5de4451c36d4.jpg Электрокотёл: http://s019.radikal.ru/i624/1208/8c/368248175289t.jpg Развязка контуров газового котла,бойлера косвенного нагрева через термогидравлический разделитель (в обиходе "гидрострелка"): http://s017.radikal.ru/i429/1207/65/d4b7b6930a73.jpg Ну и напоследок.Тепловой узел,по сути,так сказать,узелок в сельском фельдшерском пункте: http://s019.radikal.ru/i620/1208/9d/363ce0e9e9f5.jpg В данный момент работаю на теплотрассе.Пашем так,что фоткать некогда...Будет расслабон-пощёлкаю.1 балл
-
у меня блу вэлд 220с про.тоже себе выбирал,нашим не доверил и взял италию и не прогодал вот уже 4 года.1 балл
-
Я просто сравниваю этот сегодняшний накс с предыдущим гостехнадзором . вот на примере можно даже два государственых строя сравнить . Накс платим -Гостех нет . Накс надо искать конторы где сдавать -Гостех сдаёш на предприятии где работаеш . По ;теории ; Накс надо знать книгу -Гостех тоже лихорадочно листая книгу готовишся ибо не знаеш по какой странице вопрос зададут . Накс тебя ещё перепроверяют куда устраиваешся -Гостех ты и так уже тут работаеш . Конечно при этом строе и наличия частной (в такой дикой форме) собственности Гостех не применим . но сравните разницу . не шаг ли назад сделали ?1 балл
-
Напомню для сварщиков,нарушающих ТБ, ожоги в другой теме - Вред здоровью от сварки.1 балл
-
Вспомнился случай на эту тему. Варили катушки на аттестацию в соседних кабинках с одним товарищем, на успешный результат которого никто не надеялся. Однако ему удалось уговорить работодателя, что все у него получится. И получилось, никто не ожидал такого результата, даже техкомовцы. Cпустя год или больше, он потом признался, что катушку, которую нужно было катать в положении Н45, он отломал и заварил в поворотку, потом прихватил на место. Просто тупо повезло, что никто не заглядывал к нему в кабинку. В итоге он так и не смог работать на трубе, куда бы не устроился, допстыки не проходили. Так и работает на металлоконструкциях с липовым 6-ым разрядом.1 балл
-
И открыть собственное дело, ну или по выходным работать в своём гаражике в собственное удовольствие, а на работу ходить за расходником1 балл
-
Короткая дуга ( электрод плотно прижат к металлу и его продвижение осуществляется по мере сгорания) ,оптимальный наклон электрода ( чтобы и металл грел и шлак отгонял ) и повышенный ток.Всё это работает вкупе,все параметры подбираются опытным путём и с обязательным контролем .Сложного ничего нет. Врезка в 100-ку трубки ф 32мм.,эл.ОЗС-12,ф 3мм.,ток 140-160 А .Нижнее положение,в два захода( 2 замка)
1 балл
-
Я такое "практикую" на 57 мм труба / фланец,на большие диаметры не хватает электрода.Шлак,правда,отбиваю в ходе сварки (на ощупь ),потому как рутиловую обмазку переплавлять дело неблагодарное и ненадёжное. Сварка в нижнем положении,деталь на месте,я - по кругу ,эл. ф 4мм (ОЗС-12, МР-3,что под рукой оказывается), 260 - 280 А.
1 балл
-
Согласен с pro100chaynick , правда сваврочников с IP выше чем 23 не встречал(просто необходимости такой не было) По токам и мощьности св. аппаратов для подводной сварки ничего не подскажу, нет такого опыта. Но электроды видел-толстые, примерно 12 мм в диаметре, говорят дыма от них очень много.1 балл
-
смотря что ,чем и как резать мощность нада подбирать исходя из толщин свариваемого металла и диаметра планируемых к использованию электродов с учетом ограничений по потребляемой мощности,возможности сети и пн степень защиты зависит от условий эксплуатащии - в вашем случае не IP23 а не меньше IP23 вот расшифровка цифр http://www.electro.ru/info_03.htm так же для работы в опасных условиях нада ьрать сварочник с ограничителем напряжения холостого хода (VRD)1 балл