Активность
- Сегодня
-
 Это викторина: "вопрос от телезрителя - внимание на экран". Наверное имелось ввиду несколько спиралей проволоки навитых на одном диаметре, по аналогии с многозаходной резьбой. Как я понял - для устранение проблемы с заполнением, из-за невозможности навить слишком мелкий шаг.
-
 По крайней мере это запатентовано один номер не тот указан, но если чуть усилий приложить, то оба упомянутых патента находятся. И имя патентообладателя как ник у ТС. Ждем сравнительных фотографий. А то патенты дело такое: придумать - совсем не значит довести до реального применения.
-
*** del
-
 evgeniy_orel присоединился к сообществу
-
 Stalevar присоединился к сообществу
-
 Не берусь судить о квалификации этого человека,но с этой деталью надо было работать иначе. Аналогов панч 11достаточно.
-
 Сомневаюсь, что он в Австралии про Панч-11 знает) Кстати, а есть зарубежные аналоги панча? В итоге получается, что починить такое можно, но у австралийского товарища просто не хватило квалификации для такой работы?
-
 Молодой человек, я неоднократно инспектировал производство сварных труб. Различных. И хорошо знаю процесс. Поэтому задаю вопросы. Если вы не понимаете, что я у вас спрашиваю, и не можете ответить в сварочных терминах, то я могу только сделать вывод, что образование у вас не сварочное. Теперь понятно. Расскажите мне пожалуйста, один момент. Если спирали одинаковые справа и слева, то получается, что вылет боковых электродов значительно выше центрального. Соответственно, сопротивление выше, падение напряжения выше, мощность дуги меньше, скорость подачи проволоки меньше... так задумано? Или токоподвод так регулируется, что вылет электрода одинаковый? Вылет электрода, если что, это расстояние от токоподвода до дуги. И если технические нюансы уже запатентованы- чего вы нервничаете? Ваша псевдотехническая терминология меня убивает... Почитайте учебник геометрии. У спирали нет заходов! У спирали есть виток! У спирали есть диаметр! У спирали есть шаг! Захода нет! Заход бывает в резьбе!!!! В болте, гайке или шпильке, если есть несколько спиралей резьбы, равномерно распределённых по окружности- это многозаходная резьба! Скорее всего вы гоаорите про витки. От 2 до 12 витков... То есть вылет изменяется в несколько раз... Или надо токоподвод перестраивать каждый раз... А если по-китайски спросить: АНАХУА такие трабблы? Так, опять за рыбу деньги... Шаг спирали- расстояние между одинаковыми точками на спирали- от 40 до 180 мм. То есть, как бы регулируется частота пробега дуги по своей части разделки. Логично. А что такое "заход"? Там несколько проволок? Ну, логично, что КЗ не должно быть. Но не понятно, опять, техническая целесообразность. Наружный диаметр, конечно, зависит от ширины разделки. Так, если прикинуть, центральный электрод, 3 мм, диаметр дуги, допустим, 10... И две по бокам, поменьше... Допустим, 7. Разделка получается более 24 мм. То есть, рекомендуемая ширина разделки более 24 мм. Тогда для какой толщины? Почему мы не может делать узко-щелевую разделку и пару электродов... Не ясно. Ну, спирализатор вы боитесь показывать, хоть задумку расположения и движения дуг в разделке можете нарисовать? И расположение "заходов" за одно... Ну, несколько контактов на спираль- не стоит городить, а как регулируется длина проволоки от мундштука до дуги? Каждый раз перенастраивать? Получается, что ток от одного источника разделяется для питания нескольких дуг- это расщепленная дуга. Если будет перекос с вылетом проволок- ток просто откажется идти туда, где большое сопротивление. В общем, опять без бутылки рисунка не разобраться... Какая окружность? Электрода диаметром 3 мм или окружности, описываемой спиралью? То есть у вас ванна размером чуть ли не с Байкал... Как вы её удерживаете? А если потечёт? Вы сами себе противоречите- в первых постах было 3 независимых проволоки. Вот чем это лучше расщепленной дуги и двух электродов с осцилляторами? Узкощелевой разделки и металлической дроби? Побольше денег на грант слупить? В последнем выводе вы себе противоречите. Такое впечатление, что это бред ИИ на тему поиска чего-то напоминающего наукообразную тему для рассуждений.
- 41 ответ
-
- 1
-
-
"Вы просите песен? Их есть у меня" (с) ЗТВ не клопы, что с ней бороться? Ей нужно грамотно управлять. Каждая производственная ситуация требует своих конкретных решений. Моя ситуация: орбитальная сварка единичных изделий, с неопределенной номенклатурой сплавов, толщин стенки и диаметров. Данная проблематика потребовала создания математической модели распределения теплового поля от движущегося точечного источника тепла. Корректно моя модель работает, или нет - "это науке неизвестно. Наука ещё пока не в курсе дела" (с). Но я хотя-бы попробовал. Как говориться: "на безрыбье и хрен за мясо".

- 4 ответа
-
- 1
-
- Вчера
-
и смотреть ещё надо - чтобы контакты не были соединены с корпусом реле.
-
чтобы так вот просто -есть термореле с нормально открытыми контактами. градусов на 35...40.. НО! они громоздки, практически их не закрепишь теплосьемной плоскостью к детали,радиатору. довольно большая теплоинерционность- быстрее может перегрев критический наступить ,чем включится вентилятор. например KDS 301- типа такого...
-
нет ,не правильно. одним терморезистором не обойдетесь. схему надо собирать . пусть простую ,но с транзистором и обвязкой вокруг него. А дальше интересное : где разместить терморезистор. Что быстрее нагревается : транзисторы,диодный мост,трансформатор (маловероятно что он первый ).. от площади радиаторов зависит,размещения.. Чуть заморочиться можно и на два-три датчика сделать..
-
Примерно такая же редкая хреновина с редкого Шевроле.Две трубки обрезаны и загнуты,плюс пробитый бачок. Пробоина примерно мм 30,заклеенная эпоксидной смолой с наложением стеклоткани. Если нужен срочный ремонт,скажем,где-то в дороге,то обрезаем трубку,раскрываем ее,заполняем герметиком,заворачиваем и поверх обжимаем алюминиевой накладкой -абсолютно рабочий вариант. В этом случае пришлось снимать бачки.На что надо обратить внимание. Прокладка,вроде бы квадрат,но размеры немного плавают. Прокладка должна быть установлена так как была,лучше сделать метки.Сварку лучше начинать с отступая от края трубки,чтобы закрыть нормально концы.При опрессовке на месте склейки течь,но это уже не моя проблема.Сейчас есть клей духкопонентный порошковый,который позволяет качественно заделать подобные повреждения.
-
Начиная от 100тыс. полновесных российских рублей...
-
 Скорее всего
-
Это верно я для бетономешалок варю габаритные чугунные изделия некоторые я показывал Крайней раз привезли чугунная весом кг 400 ванна от бетононасоса Так они вовремя бетон не убрали потом отбойными молотками его отбивали. И ванна эта чугунная потрескалась. Её пытались заварить не знаю чем и всё швы потрескались. Когда они мне фото показали фрагмент я сказал привозите и цену примерно обозначил но объяснил что чугун они уже отбелили и результат не предсказуемый. А когда привезли я так и ахнул сколько там вырезать, разделывать и авааривать панчем неспеша. Там шва панчем метров 7 и не за один проход. Стоимость Панча будет тока заоблочной. Хотел отказатся но уговорили хоть что возможно по минимуму сделать
-
Да как всегда,полуавтоматом св.0,8г2с...
-
Это верно я для бетономешалок варю габаритные чугунные изделия некоторые я показывал Крайней раз привезли чугунная весом кг 400 ванна от бетононасоса Так они вовремя бетон не убрали потом отбойными молотками его отбивали. И ванна эта чугунная потрескалась. Её пытались заварить не знаю чем и всё швы потрескались. Когда они мне фото показали фрагмент я сказал привозите и цену примерно обозначил но объяснил что чугун они уже отбелили и результат не предсказуемый. А когда привезли я так и ахнул сколько там вырезать, разделывать и авааривать панчем неспеша. Там шва панчем метров 7 и не за один проход. Стоимость Панча будет тока заоблочной. Хотел отказатся но уговорили хоть что возможно по минимуму сделать
-
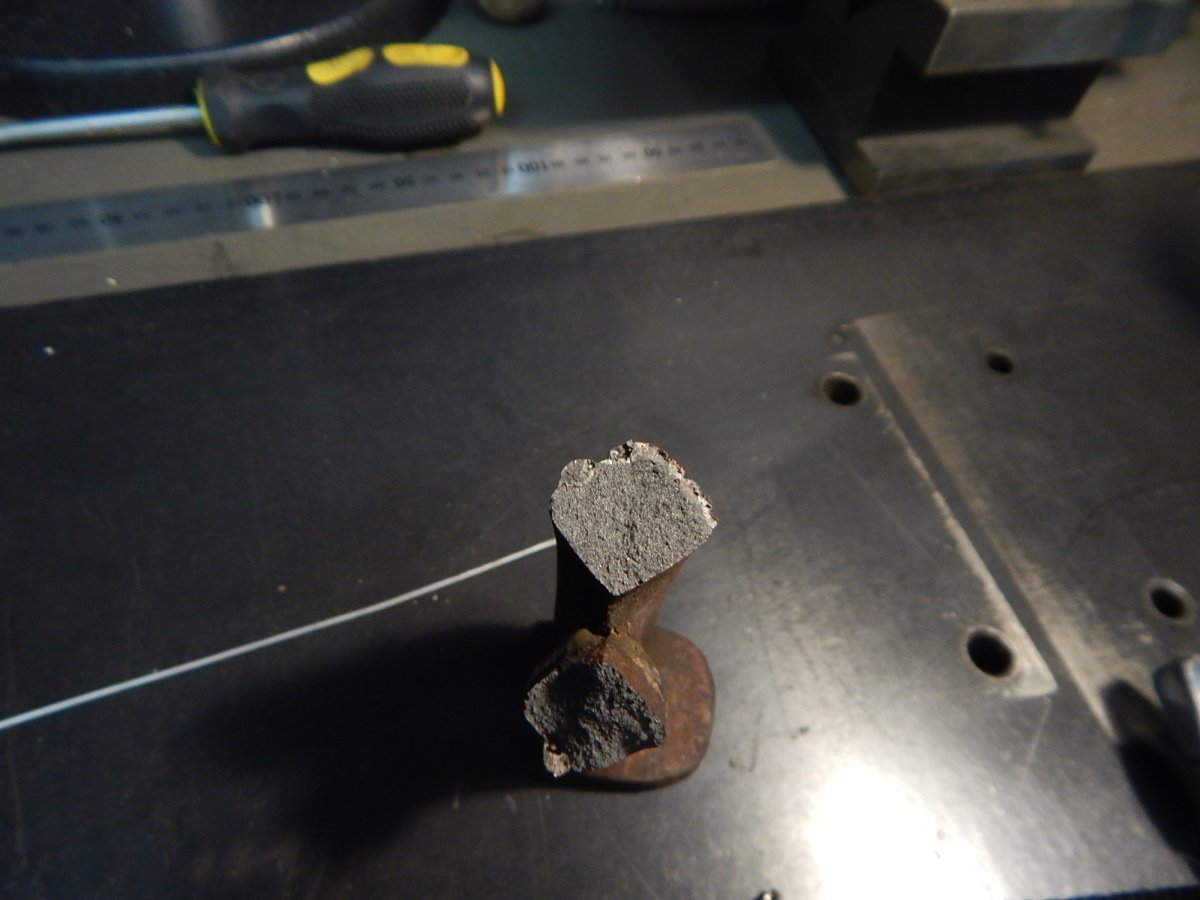
Добавлю.На снимке белая прослойка -это цементит.Эта прослойка при сварке без подогрева,будь это полуавтомат или тиг,появиться в любом случае. Повышенные режимы сварки приведут к росту этой прослойки,так как перемешивание основного и электродного металла будет больше,чем при нормальном режиме,тем более что это NiFe/.
-
Корпус сделал.
-
 "Но инструктор, парень-дока, - деловой, попробуй срежь......И опять пошла морока - про коварный зарубеж!" (с) С тремя электродами не срослось из-за неудобных вопросов. Теперь вторая бредовая тема из серии "Моё знакомство с Алисой".
- 4 ответа
-
- 2
-
-
Подскажите если схема на него,я так понимаю что судя по номеру платы он похож на как-то аппарат?
-
Первые отделы уже напряглись. И я не шучу. Есть такое понятие "Из открытых источников", а в разведке есть аналитический отдел.
-
 Список «Откуда взято» По классике и тепловложению: Материал о способах минимизации ЗТВ при сварке — сайт lsrpf.com «Что такое зона термического влияния при сварке и как она влияет на прочность металла» — alfa-stl.ru «Трещины сварных швов: виды» — inner.su «Сварочные деформации: как прогнозировать» (про схемы швов, подложки) — media.coop-tech.ru «Механизм локального разрушения зоны термического влияния сварных соединений при малоцикловом нагружении» — журнал на CyberLeninka По лазеру, гибриду, FSW, импульсам: «Лазерная сварка меняет правила игры» (цифры по ширине ЗТВ) — vpglaserone.ru «Современные методы сварки: ключевые тренды 2025 года» — companies.rbc.ru Патент RU 2787195 C1 — двухпроходная лазерно-дуговая сварка толстостенных труб без разделки кромок (база патентов Google Patents) Доклад «Тепловые процессы при сварке трением с перемешиванием» — ДВФУ (дальневосточный федеральный университет) Статья о влиянии импульсных режимов на кристаллизацию и трещины — журнал Frontiers in Mechanical Engineering, 2025 По изобретательским решениям: Патент RU 2616313 C1 — ультразвуковое воздействие при сварке трением с перемешиванием (Google Patents) Статья о введении нанодисперсных порошков в сварочную ванну — «Современное естествознание» (science-education.ru) Работа по УЗ-воздействию через проволоку на сварку Inconel 718 — материал ВолгГТУ (vstu.ru) По исследованиям и стандартам: «Цифровые двойники в сварочном производстве» — sci.ru Диссертация Галчина А. А. (2025) по нейросетевой оценке структуры ЗТВ — НГТУ (nntu.ru) «Сварка 2025: главные тренды» — weldex.ru Статья о нормировании твёрдости ЗТВ для труб sour service (не более 22 HRC) — scipublications.com
-
Коллеги, предлагаю разобрать тему, которая болит у всех, кто работает с ответственными швами. ЗТВ — ахиллесова пята дуговой сварки: металл не плавился, но прожил свой термический цикл. Где-то перегрелся и укрупнил зерно, где-то закалился в мартенсит, где-то разупрочнился. Соединение держит, а рвётся часто именно в ЗТВ — по границе шва, чуть в стороне от него. Тему поведу частями, чтобы каждый раздел можно было спокойно обсудить: Часть 1. Классический арсенал — тепловложение (погонная энергия), подогрев и межпроходная температура, схема швов (каскад, шахматка, медная подложка), послесварочная термообработка. Что реально управляет шириной и качеством ЗТВ на обычном производстве. Часть 2. Методы с врождённо узкой ЗТВ — лазерная сварка (ЗТВ 0,5–2 мм против 8–15 мм у дуги), гибридная лазерно-дуговая (свежий патент: толстостенные трубы без разделки, ЗТВ не более 3 мм), сварка трением с перемешиванием — вообще без плавления, импульсные режимы. Часть 3. Что предлагают изобретатели — ультразвук на ванну и через присадочную проволоку, нанопорошки в расплаве (карбонитрид титана — дендриты мельче на треть), электромагнитное перемешивание, охлаждаемый инструмент, многодуговые схемы. Часть 4. Куда идут исследования — цифровые двойники и нейросети, прогнозирующие дефекты по параметрам дуги; управление кристаллизацией физическими полями и вопрос «дозы» воздействия; жёсткие нормы по твёрдости ЗТВ в стандартах для труб под агрессивные среды. И сразу три вопроса для начала: Какой метод реально работает у вас в цехе: подогрев, импульсный режим, гибрид — или классика в чистом виде? Есть ли у кого опыт с ультразвуком или электромагнитным перемешиванием ванны — или это пока только лабораторные истории? За счёт чего, по-вашему, дальше будем бороться с ЗТВ — за счёт узкого тепловложения (лазер, гибрид) или за счёт управления кристаллизацией (нано, УЗ, поля)? Свой опыт прошу в студию — особенно случаи, когда шов был «на вид красивый», а ломалось по ЗТВ. Начинаем с первой части.
-
Зачем ее греть целиком,когда подойдет местный подогрев,хотя бы до градусов 120С.Местный подогрев подразумевает не нагрев самой разделки,а бОльшую площадь детали-несколько кв.дециметров с плавным переходом температуры нагрева в глубь детали. Пневмозубилом? ...надо взять отбойный молоток,что там мелочиться? Никакие пневмоинструменты не должны применяться,только молоток,наставка ,чтобы чувствовать силу удара при проковке.Трещина должна быть вырезана вся с опережением вершины на 5-6мм. Сварку с подогревом и выверенными режимами,а не как в этом случае,а облицовку лучше было бы сделать панч11-граничного слоя. По этому снимку.Важно уменьшить зону подкалки,а не увеличивать ее завышенными режимами.Усадка при завышенных режимах даст трещины.