Активность
- Последний час
-
Так в этой работе главное красивый шовчик положить, умение расположить к себе работяг и ЛПР, да красиво петь о том, что привезенный аппарат самый лучший и вообще класс, чтобы сварные сказали да - четкий аппарат, берем по сути основная задача именно продать аппарат на выезде (что на самом деле несложно, если у предприятия куда едешь есть реальный интерес, а не просто кто-то вид бурной деятельности разводит). Не раз такое было, что оставлял привезенный аппарат, потому что прям на месте его оплачивали, скидывая платежку на почту. У меня уже как 2 года висит резюме на данную вакансию, но пока-что никто не зовет, хотя опыт и все нужное есть, видимо денег много прошу
- Сегодня
-
Заворотную часть пришлось греть и тянуть. Материал там относительно тонкий. Возможно не стоило всё вкруг обваривать. На прямую часть когда кобылки (опоры ступенек) приваривал, фиксировал косоур к столу. Сварку производил в разброс и в несколько проходов. А сам косоур изначально так сориентировал, что он прогибом наверх был. Впрочем там материал настолько мощный (150х150х5), что прогиб наверх так после сварки и остался. С расчётом, что он под своим весом сядет немного вниз. Но думаю что не сядет.
-
О как! Теперь ыкспертом может быть каждый.Профильное высшее или среднее образование не требуется...куда катится этот мир...
-
 andreykarpov08 присоединился к сообществу
-
...обошлось без рехтовки ?
-
Компания "Свариваем будущее" (svar-go.ru) ищет сварщика-демонстратора в филиал г.Челябинск (район АМЗ). Готовы рассмотреть кандидата с небольшим опытом или после обучения, с базовыми знаниями и желанием развиваться в роли эксперта. Обучение, наставничество, поэтапный ввод в должность! Требования: - MIG/MAG (полуавтомат) – обязательно - TIG (аргонодуговая) – базово - MMA (ручная дуговая, электроды) – базово - Понимание режимов сварки - Аккуратность - Ответственность - Готовность к редким командировкам в соседние регионы (проезд, питание и проживание оплачивается) Обязанности: - Проводить демонстрации сварочного оборудования для клиентов (на базе или выезде с менеджером по г. Челябинск и Челябинской области на служебной машине) - Ищем сотрудника с базовыми навыками и желанием развивать себя в роли эксперта (наставничество и ввод в должность гарантируем!) - Поддерживать в порядке демонстрационный сварочный комплекс (чистота, исправность, готовность к показам) - Консультировать клиентов по процессу сварки, настройкам, возможностям оборудования Условия работы: - Оклад 100 000 руб. (на руки, net) + премия - График 5/2 с 8.30 до 17.30, в пятницу до 16.30 - Оформление по ТК Контакты работодателя: Надежда Тел.: +79661580089 (max, ТГ, звонки) Email: lna@svar-go.ru
-
 Надежда Л присоединился к сообществу
-
 Неробот присоединился к сообществу
-
 alex1979 присоединился к сообществу
- Вчера
-
С шаблоном из жести отличная идея, сам так подгонял, чтобы не гадать. Для точных замеров использую штангенциркуль он на металле не врет. А если пилить болгаркой, у меня инфорсовская с тонким диском отлично заходит, рез ровный, без лишних заусенцев.
-
 nikolaysokolov1691 присоединился к сообществу
-
 fedarzolotov присоединился к сообществу
-
 muravievi присоединился к сообществу
-
 Евгений96 присоединился к сообществу
- Последняя неделя
-
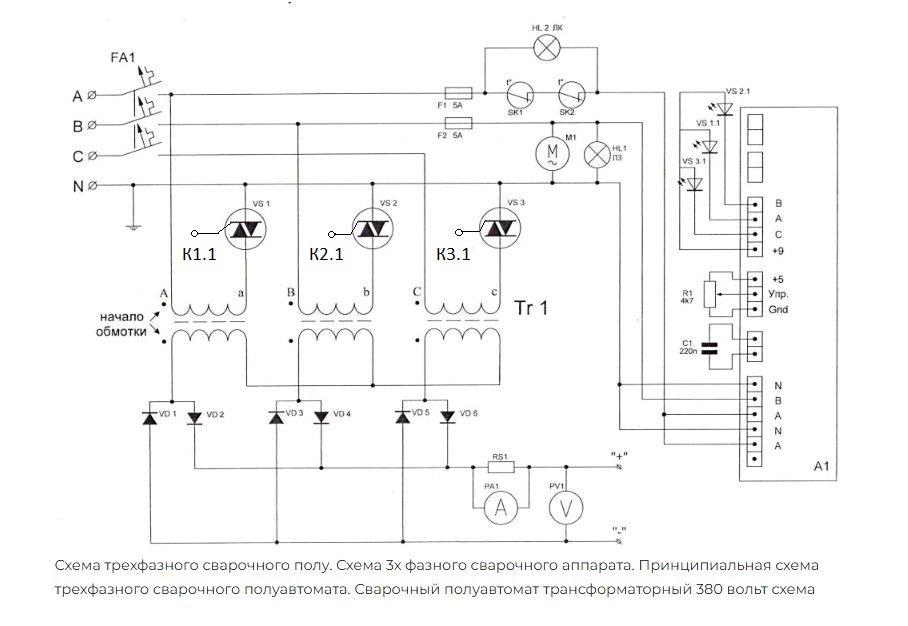
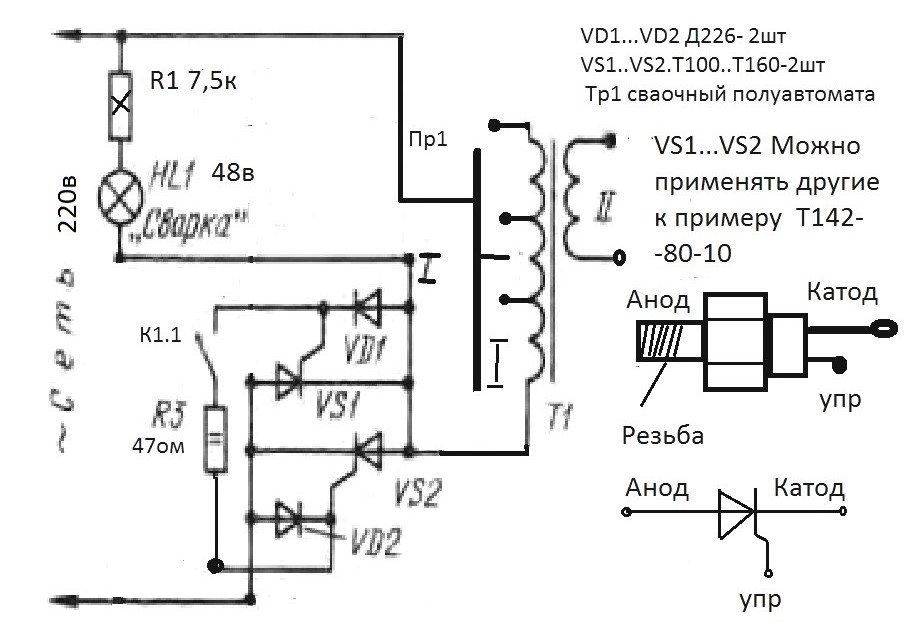
Здравствуйте ГУРУ Как Вы думаете по поводу вот этой Схемы Прошу обсудит её. Она может подойти в Полуавтомат ПДГ 252 Вместо Магнитного пускателя который стоит в аппарате на включение сети и подаёт питание на трансформатор ,а то Магнитный пускать щелкает если работать постоянно то не очень приятно слушать целыми днями . .Как управлять Симисторами в курсе .Есть у меня сомнение Схему нашёл на просторах нета Разберите Пожалуйста .Стоит её применят .На 220в там проще у меня стоять 2 тиристора на входе трансформатора работает давно без проблем Трансформатор силовой когда не варишь отключен ,работает только транс на управление протяжкой проволоки .Вопросов по этой схеме нет .А вот про 380в есть Помогите разобраться.

-
 gordezzlat присоединился к сообществу
-
неактуально больше
-
-
Кирпич привяжу .
-
 Востребована, но Вы сами ответили на свой вопрос. Ещё всем нужен опыт работы, нужен НАКС, (аттестация) или по вашему сертификация.
-
Зато не пьёт не скучно!
-
Пусть ТС тоже фото выложит. А то у меня ощущение дежа вю... Есть у нас в клубе один товарищ- не товарищ. Инициирует какое-то жаркое обсуждение технической проблемы и исчезает.
-
Походу поддув все же нужен. Походу поддув все же нужен. Вот С2 своим телом 2 мм. Обратный валик выдавливает без проблем.
-
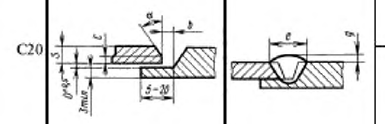
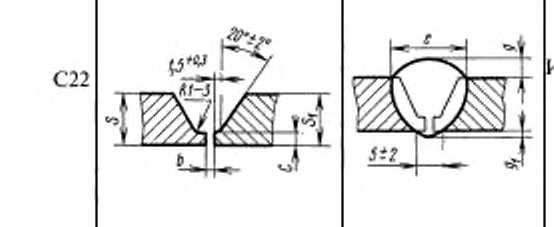
Суля по тому, как То традиционно ус- это выточенная подкладка на одной из кромок типа этого соединения по ГОСТ 14771. Тогда поддув не нужен. Тут и с проваром не должно быть проблем. Если типа такого: то да, провар с обратным валиком сложно сделать в потолочном положении. Вообще, дуга- штука упругая, и поэтому первый проход в потолочном положении неповоротного стыка я бы посоветовал уменьшить длину дуги до предела, и попытаться выдавить дугой металл внутрь. Ещё наблюдал такой эффект: если притупление кромки около 1 мм, и второй и третий проход пройти широким валиком с большой ванной, то усадка начинает выдавливать металл внутрь, и, даже если полного провара не было, то формально всё в порядке, разделка заполнена полностью. Но тогда изнутри нужно протачивать, чтобы снять зону возможного разрушения из-за непровара. Не уверен ,что на неповоротоном стыке так получится.
-
посмотрите как это делают при сварке не поворотного соединения на трубе. Я не спец в этом деле. То что видел, для меня теория, основа это зазор, присадок подается так чтобы выйти дальше плоскости детали. Но ... не понимаю, если это нержавеющая сталь, то вам нужен обратный поддув для формирования корня шва, как хоть своим телом, так и с присадком. Поэтому не понимая что за изделие, возникает вопрос, а вы поддув вообще делаете?
-
Не потеряешь? GPS метку приделай) Я ж любя....
-
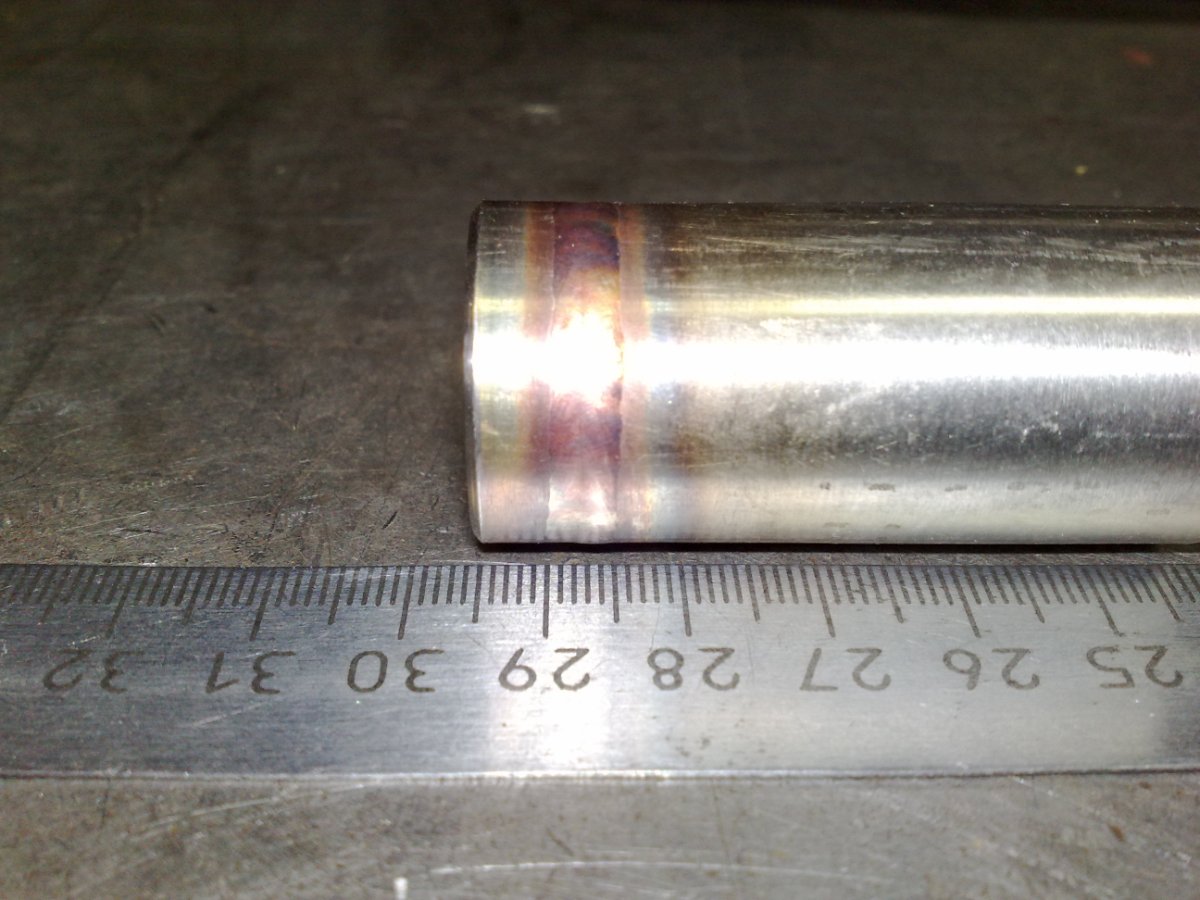
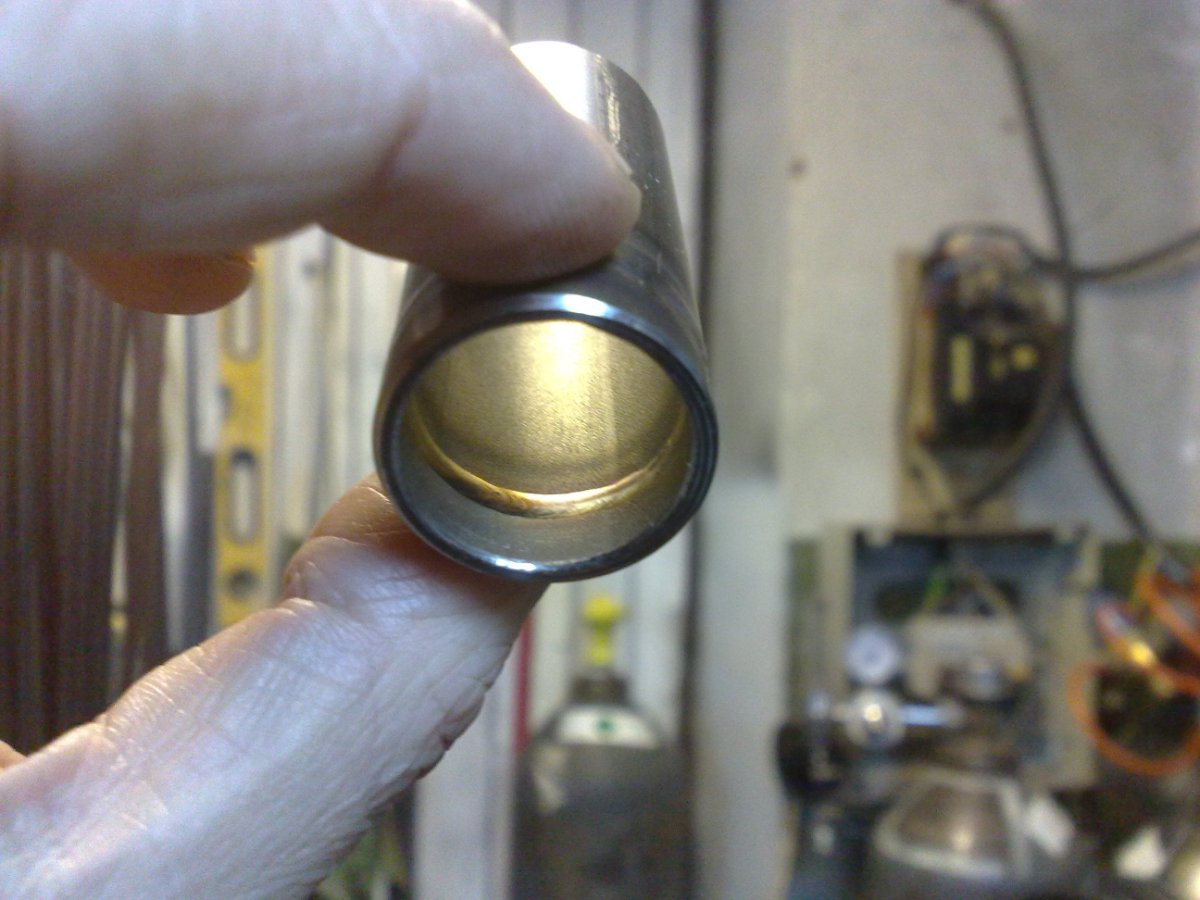
Мужики всем здравия!Варю нержавейку(усы 3 мм вылет и толщина, фаска U образная без зазора в стык ) корень варю своим телом (аргоном)потолок утяжина+-1 мм. Вопрос:Как проварить с 5 до 7(потолок) чтобы обратный валик хотя бы в ноль был.как по ванне понять что идёт провар и утяжины нет?п.с.вертикал и нижнее положение понимаю и варю норм.
- Ещё раньше
-
Своим телом. Горелка под спот-режим.
-
Нет.
-
Вопросы новичка по полуавтоматической сварке
hvr63 опубликовал тема в Полуавтоматическая сварка — MIG/MAG
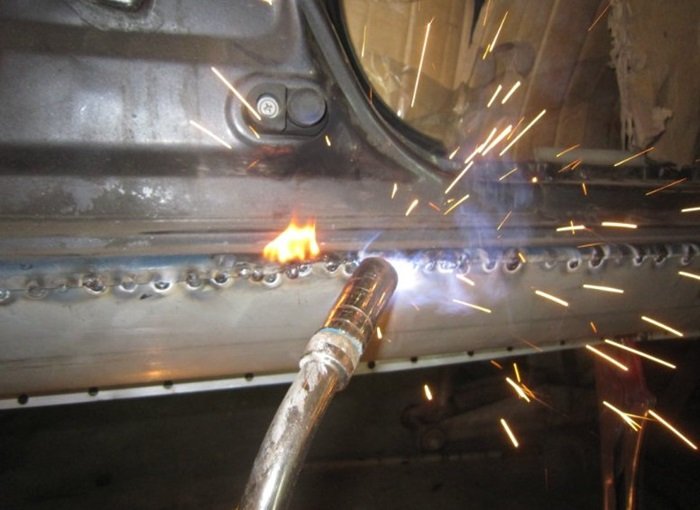
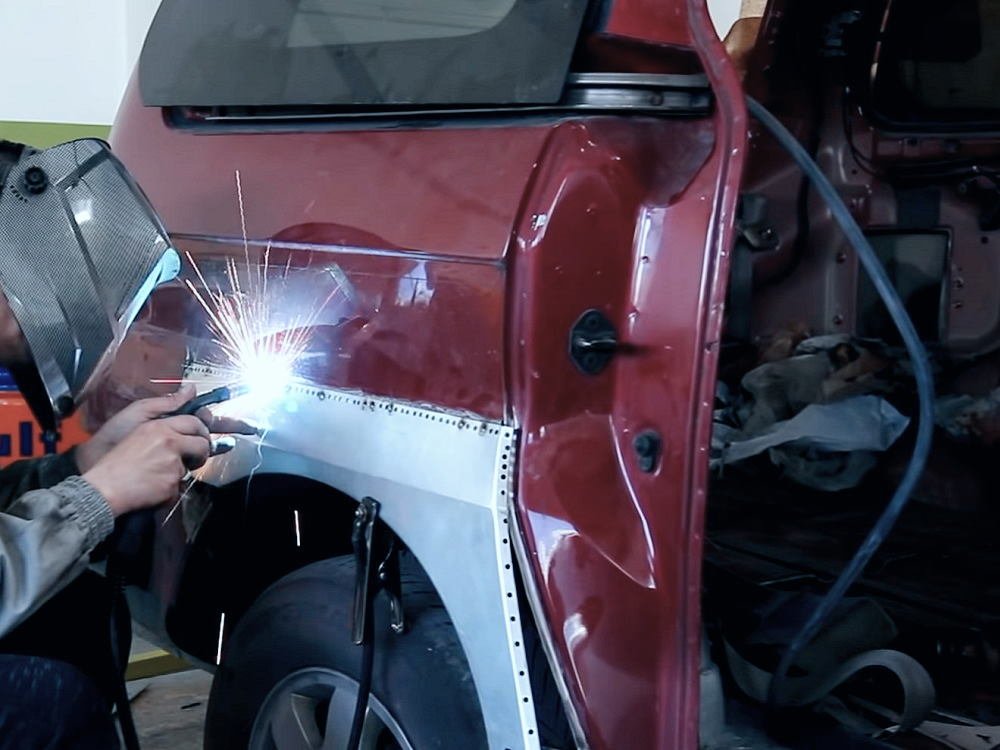
В данной ситуации применим мануал не по сварке, а по кузовному ремонту. При подобных работах, кроме обеспечения прочностных характеристик ремонтируемого узла, необходимо обеспечить антикоррозийную защиту, не хуже чем у неповрежденных деталей. Если оставить голый металл на соединяемом участке (фото 1), то коррозия начнется сразу, еще до окончания ремонта (из-за конденсата влаги). Если нанести грунт на органическом связующем, то он начнет выгорать при сварке (фото 2, так, кстати, по такой технологии сварки, данную панель не ремонтируют). Причем выгорать в прямом смысле слова, ярким пламенем. Так что, остается один выход - нанести покрытие без органического связующего и с большим содержание металлического наполнителя (в данном случае цинк, хотя я раньше писал, что это не работает, нужно преобладание алюминия). Это все про сварку МАГ. А вот если сварка точечная, то цинк будет даже очень хорош (на автомобильном конвейере оцинкованные панели варят и не парятся).
-
Я так понимаю, что все разговоры о чистоте сварочной зоны - это, как "мойте руки перед едой", то есть - оно бы, конечно, хорошо, но если не помыть, все так же вкусно...
-
Шокировало то, что во всех мануалах по сварке крайне говорится о чистоте свариваемой поверхности и крайне не приветствуется присутствие в зоне сварки посторонних веществ (особенно цинка) и вдруг выясняется, что очень даже не вредно было бы и чем-то подмазать...
-
 Можете ко мне приезжать,велкам