
vistek
-
Постов
528 -
Зарегистрирован
-
Посещение
-
Победитель дней
5
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент vistek
-
Немного обнадёживает, радует, и в тоже время малость огорчает, что моё скромное мнение(не образованного человека, но чувствующего что-то не...), чем-то совпадает с мнением уважаемых специалистов. Так её не из сети, я купил книгу в бумажном варианте(ну да, купил то через инет, ждал по почте), т.к. не бумажную читать как-то удобней. В надежде, была мысль, что современная книга издана с учётом современных достижений науки. В этом тысячелетии только, уже прошло 25 лет, целое поколение выросло. Я думал что-то да изменилось в с 60-х годов прошлого столетия. 25 лет это четверть века, а изучать лучше литературу которая издана 60 лет назад. Ну что ж, бум изучать, пока интерес есть.
-
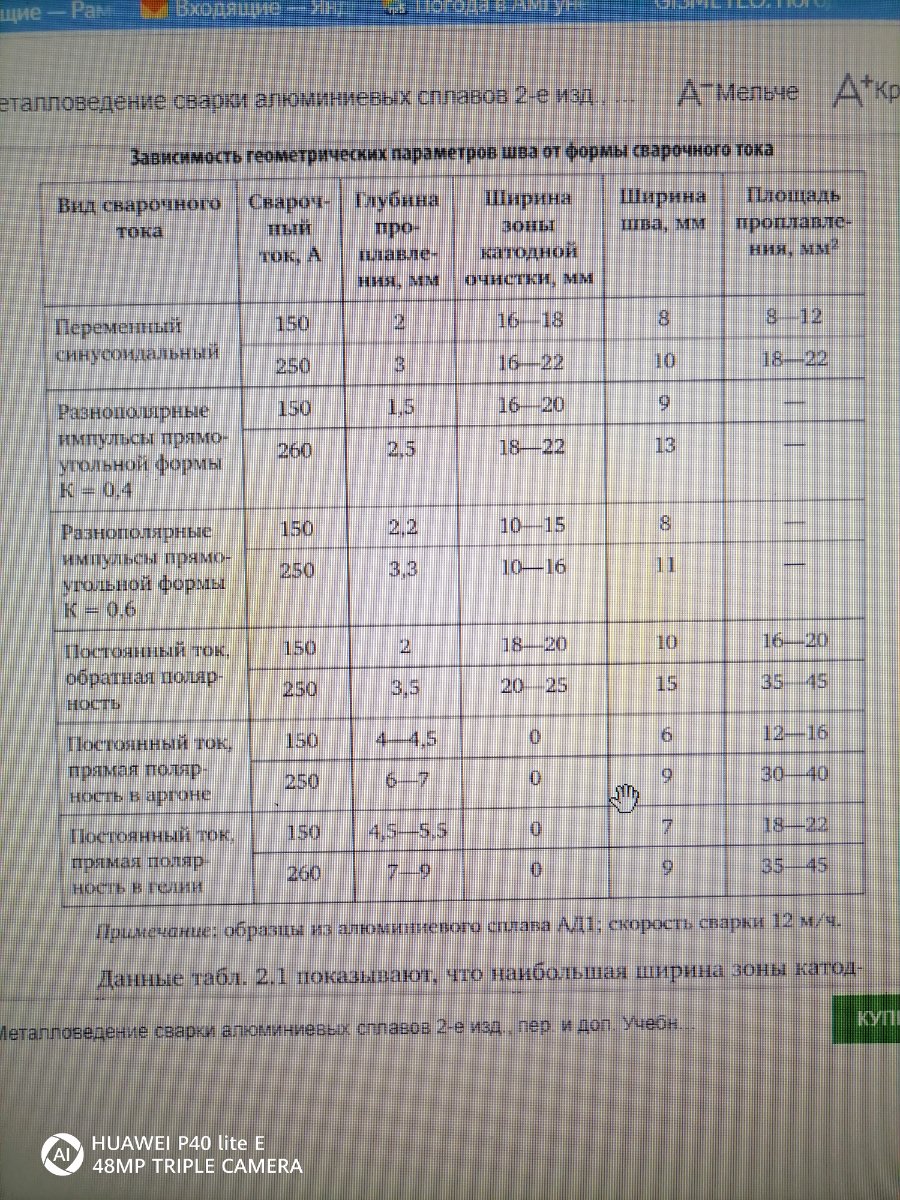
Таблица зависимости параметров шва от формы сварочного тока. Форма тока указана только две - синусоидная и прямоугольная. Где остальные треугольники и прочее? Внизу таблицы сноска образцы сварки из сплава АД1( технически чистый алюминий, но никак не сплав системы алюминий-медь-марганец). Что-то пока пропало желание изучать эту современную литературу. А какие книги вообще надо читать, и надо ли читать что-то вообще? Мож кто нибудь растолкует, что-то совсем запутался. Так указано что енто пособие для ВУЗов, у мене вопрос назрел сразу жеть, каго они там учать? Прочитал около сотни страниц, закрыл и понял, что совсем ничего не понял. Пока отложил, потом попробую ещё поизучать. Может я просто не умею тех.литературу изучать?, может кто натолкнёт на путь истинный.

-
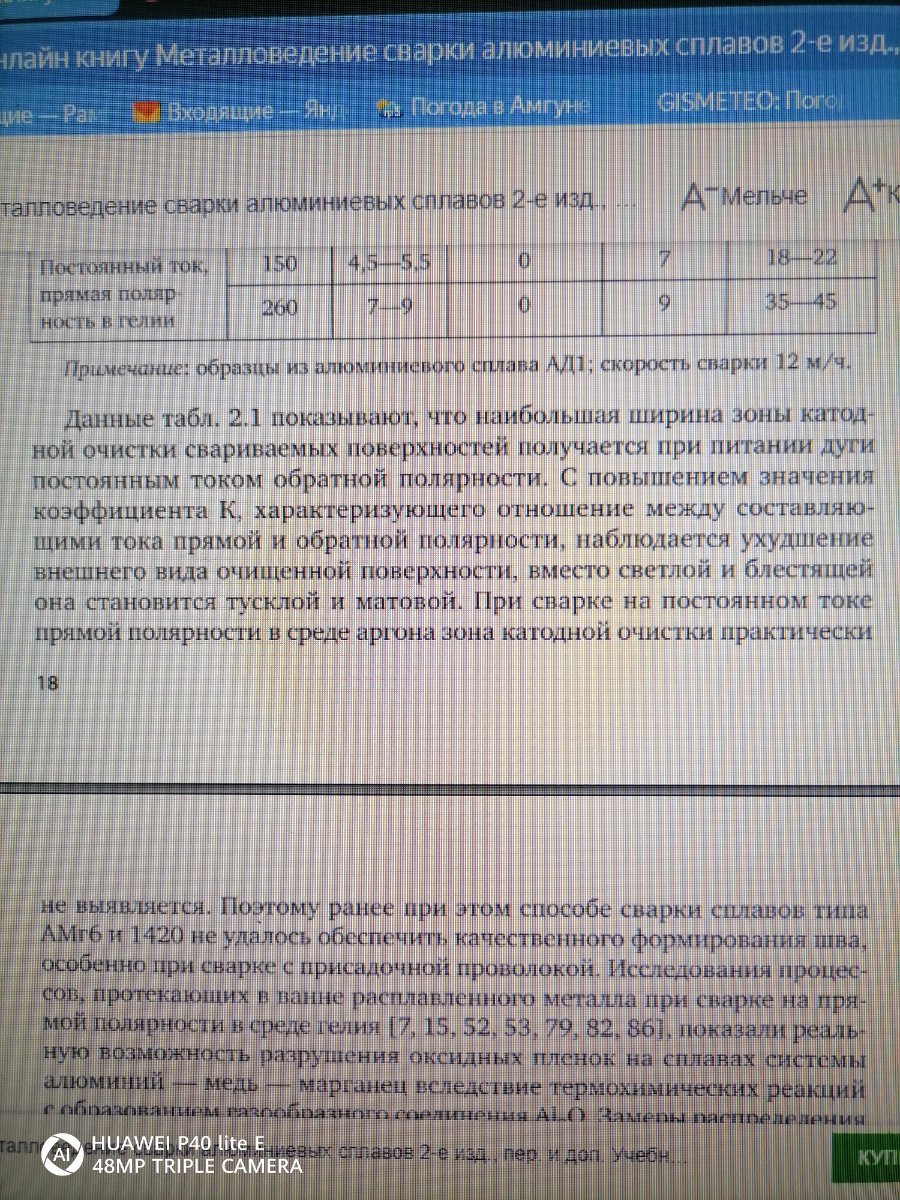
Та же стр.18 и далее 19, "....при сварке на постоянном токе прямой полярности в среде аргона зона катодной очистки практически не выявляется". Сам пробовал, сваркой это назвать язык не поворачивается. Ну и далее "По этому ранее при этом способе сварки сплавов типа АМг6 и 1420 не удалось обеспечить качественного формирования шва, особенно при сварке с присадочной проволокой". На минутку раздел про сварку системы Алюминий-медь-марганец, при чём здесь Амг6 сплав системы Алюминий-магний (по ГОСТ4784-2019).
-
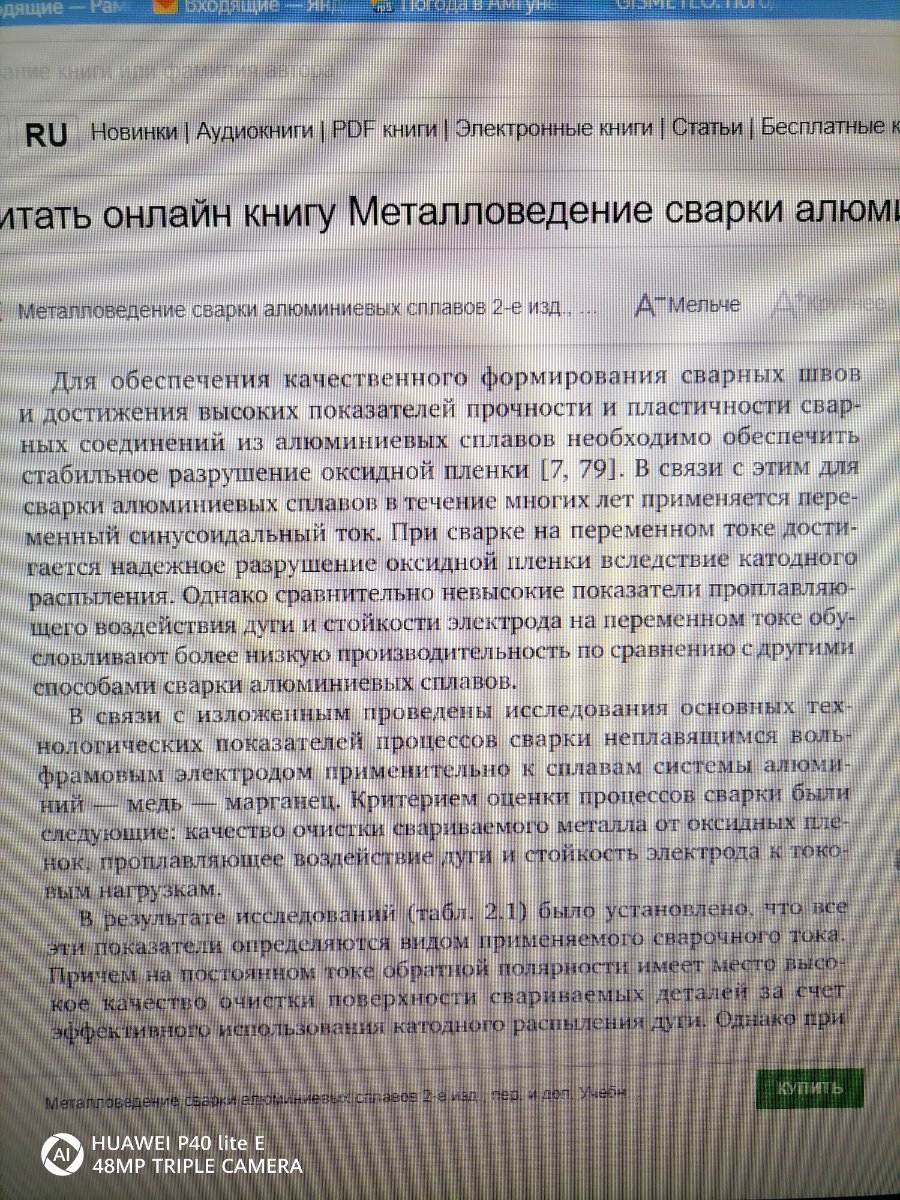
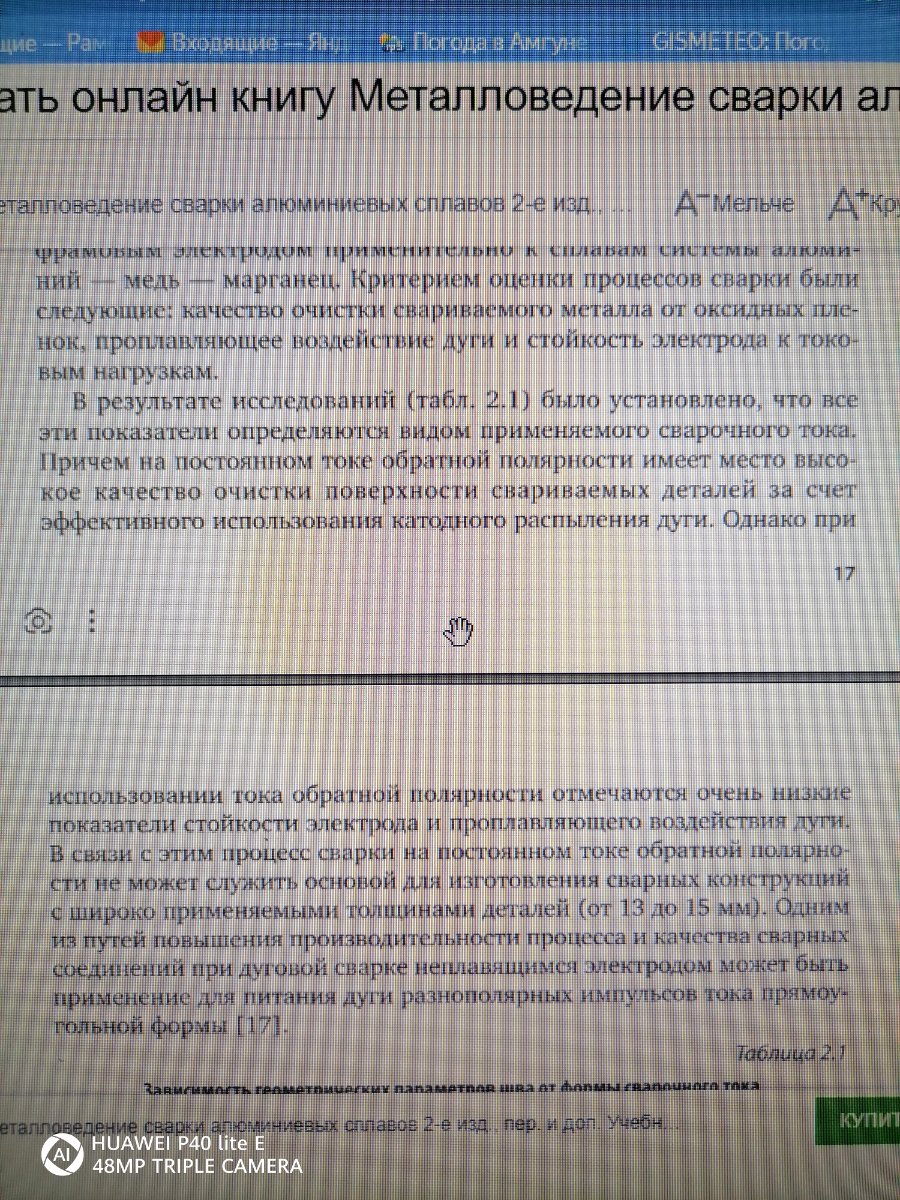
Книга М.А. Гуреева " Металловедение сварки алюминиевых сплавов" 2019г. Глава или раздел 2.1 "Сварка сплавов системы Алюминий-медь-марганец" То ли я читать не умею(не правильно читаю), то ли ещё что-то, но после прочтения (не всей книги), какие-то смутные ощущения, чувствия. Такое ощущение что книга ни о чём, просто что-то написано. Сколько говорено на форуме что сварка алюминия и его сплавов проводится на переменном токе. Что видим здесь, стр.18 " ....процесс сварки на постоянном токе обратной полярности не может служить основой для изготовления сварных конструкций с широко применяемыми толщинами деталей ( от 13 до 15мм)... А до 13 и выше 15мм, что можно?
-
Да ничего, 14й год живу, два года назад кирпичный котёл заменил на цельно металлический, в это году ещё трубу металлопластиковую на металлизаменил, ёмкость тепло носителя увеличилась. Когда был кирпичный котёл и металлопластик, др шести раз за сутки подкидывал, сейчас раза три, если холодно то 4. В 10 вечера набил топку и до утра, утром батареи тёплые и дома плюс 23. Хотя с дровами тоже туго, хоть и живём в тайге.
-
Та нету, топлю дровами.
-
плюс минус 10 минут, это не критично, я б даже сказал что просто не заметно. А вот снижение расхода топлива, это уже интереснее, но в любом случае теперь до следующего отопительного сезона. У нас уже зима настала, хоть и тёплая пока, но все одно, зима. Лето придёт, посмотрю что за клапаны такие, мельком глянул, показалось что проходное отверстие маловато, надо бы в живую их в руках повертеть, а там посмотрим. Совершенству предела нет, я не против.
-
Это всё понятно. Я не много о другом, точнее о том же самом, но... запутался.... В обчем, после растопки, через пол часа вся система прогрета, радиаторы прогреты полностью, равномерно, все. Я понимаю когда без насоса, пробовал топить, 15мин прогрелся только первый радиатор, пол часа второй и то не весь, вот здесь вопрос эффективности встаёт. А с насосом пол часа и система прогрета вся, куда ещё эффективне? Ну и пусть большая часть летит по прямой, главное радиатор горячий, весь. Возможно это имеет место где в многоквартирных домах, где пол батареи или пол квартиры холодные, но не в моем случае. Чисто моё мнение и опыт. За клапаны мысль интересная, надо будет посмотреть, что, да как, но это уже в следующем отопительного сезоне.
-
Это всё понятно что горячая вверх, холодная вниз. Вопрос был про это. Что значит на 100% эффективнее? У меня параллельное подключение вход и выход с радиатора внизу. При температуре системы +18град.С, после растопки, через пол часа вся система прогрета, градусов 60-70 С (примерно, рука не терпит, 6 радиаторов, площадь квартиры 70м.кв.). при температуре на улице -12. В принципе более чем хорошо. Если я подключу вход в радиатор сверху, что это даст, на две минуты быстрее прогреется? Сомнительная эффективность, зато подключение более муторное.
-
именно белёсая пена была.
-
капнул не почернело, зачистил, капнул, цвет не поменялся.
-
Не надо болты смазывать. Если туго идёт, почистить щёткой, смочить водой (слюной) и закрутить. Нечего там смазке делать.
-
Забыл, что-то. Завтра если не забуду то испробую.
-
Этих марок сплавов, свариваемость, хоть как таблицу умножения учи, чтоб хоть что-то в голове осталось. Ну в детстве заставляли таблицу умножения учить, сейчас никто не неволит, чего не имётся.
-
Вот что нашёл в нете. ГОСТ 18475-82 трубы холоднодеформируемые из алюминиевых сплавов. Делают из алюминия марок А5, АД0 и АД1, а также из сплавов марок АМц, АМцС, АМг0,7, АМг1, АД31,1955, АВ, Д1 Открыл книгу А.М.Рабкин "Дуговая сварка алюминия" 1982. пошёл читать. " И опять пошла морока про коварный зарубеж......" Высоцкий В.С. сварочная проволока для АД0, АД1 это СВА5, для АмцС - это СВАМц. , получается вродь как материал подлежит сварке, только присадку я взял явно не ту. Теперь надо искать что это за проволока, чему она соответствует или как правильно сейчас именуется. В голове каша. Когда читаешь вроде всё просто и понятно, литьё 4043, конструкции 5356, а только книгу убрал и усё....
-
красиво. Желчь разогревает, в хорошем смысле.
-
В сборник советов, прибить на самые видны места. Особенно для таких как я, увидел много кнопочек и лампочек, ну и фсё, вот оно счастье. А что там, и как там, не знаю, да и ладно. Красиво же.
-
рад помочь.
-
"ГОСТ 12.0.004-2015. Межгосударственный стандарт. Система стандартов безопасности труда. Организация обучения безопасности труда. Общие положения" (вместе с "Программами обучения безопасности труда") (введен в действие Приказом Росстандарта от 09.06.2016 N 600-ст) Возможно ещё вот это чем-то поможет, это один документ, просто редактор так его вставил. Это не только для сварщиков, это вообще порядок обучения по ОТ.
-
Это у нас на работе, кроме того Личные карточки СИЗ, порядок обеспечения моющими, и прочее, прочее. Охрана труда это бесконечная тема. Если не интересует что-то конретное, можно в инете поискать. Требуется более подробная информация. П.С. Я из другой сферы.
-
-
Правила по охране труда, ссылка уже есть. Кроме того Требования к помещениям, производственным, административным и т.д. Порядок обучения по охране труда и прохождения инструктажа, пожарно-технического минимума. Сосуды работающие под давлением, свои отдельные требования безопасности. Система контроля за состоянием охраны и условиями труда . Это целое направление там десятки документов. Для этого работают отдельные специалисты по охране труда.
-
доберусь до дома, попробую, капну, крот у меня есть. В химии я полный ноль.
-
Так, это, труба алюминиевая. А из какого конкретно сделана не знаю.
-
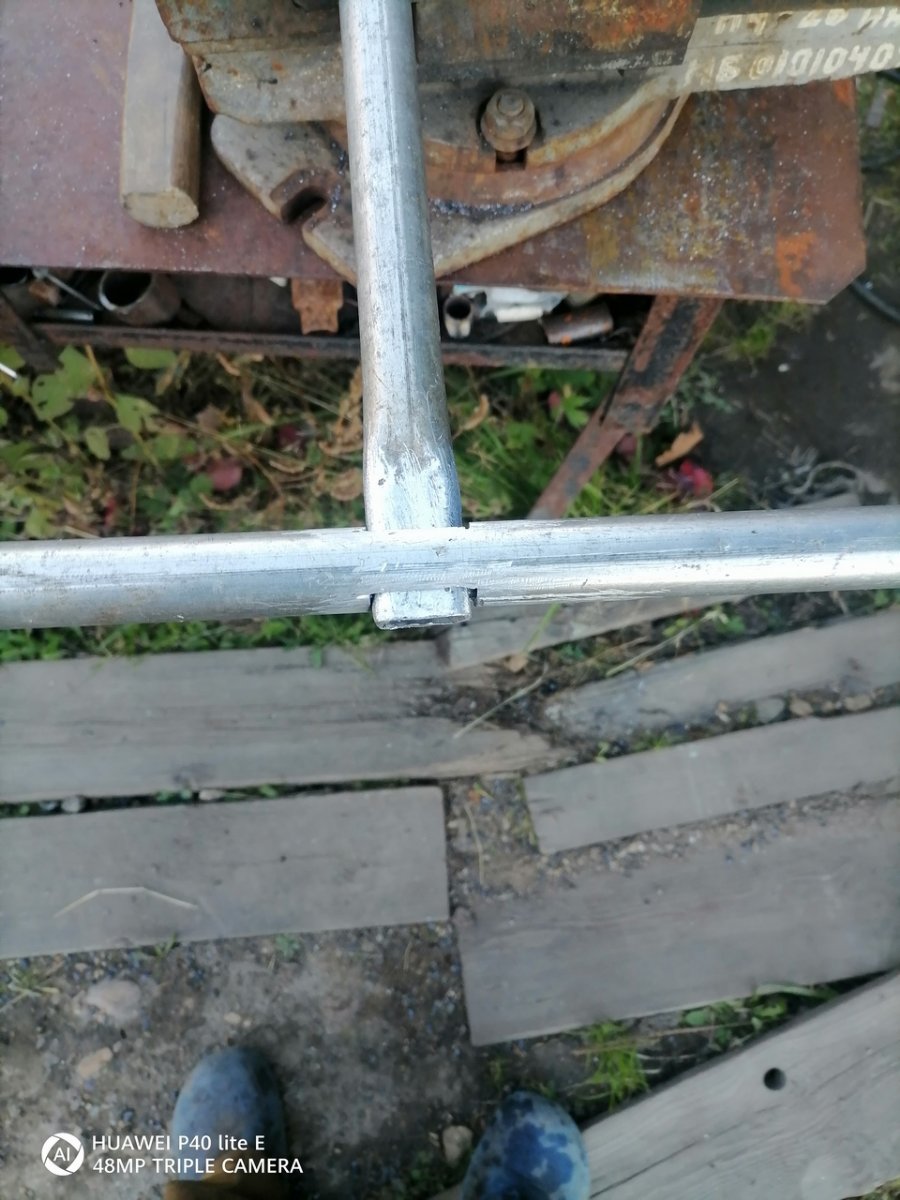
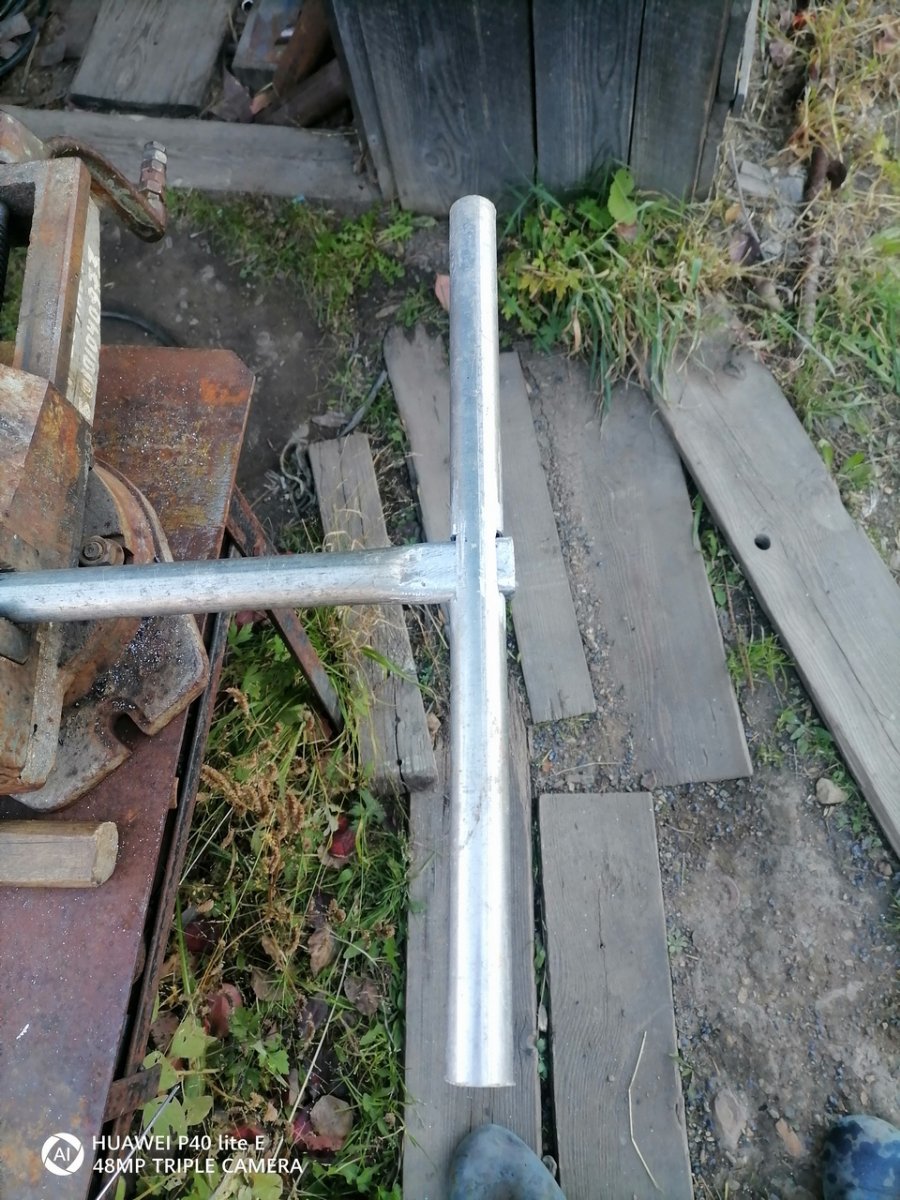
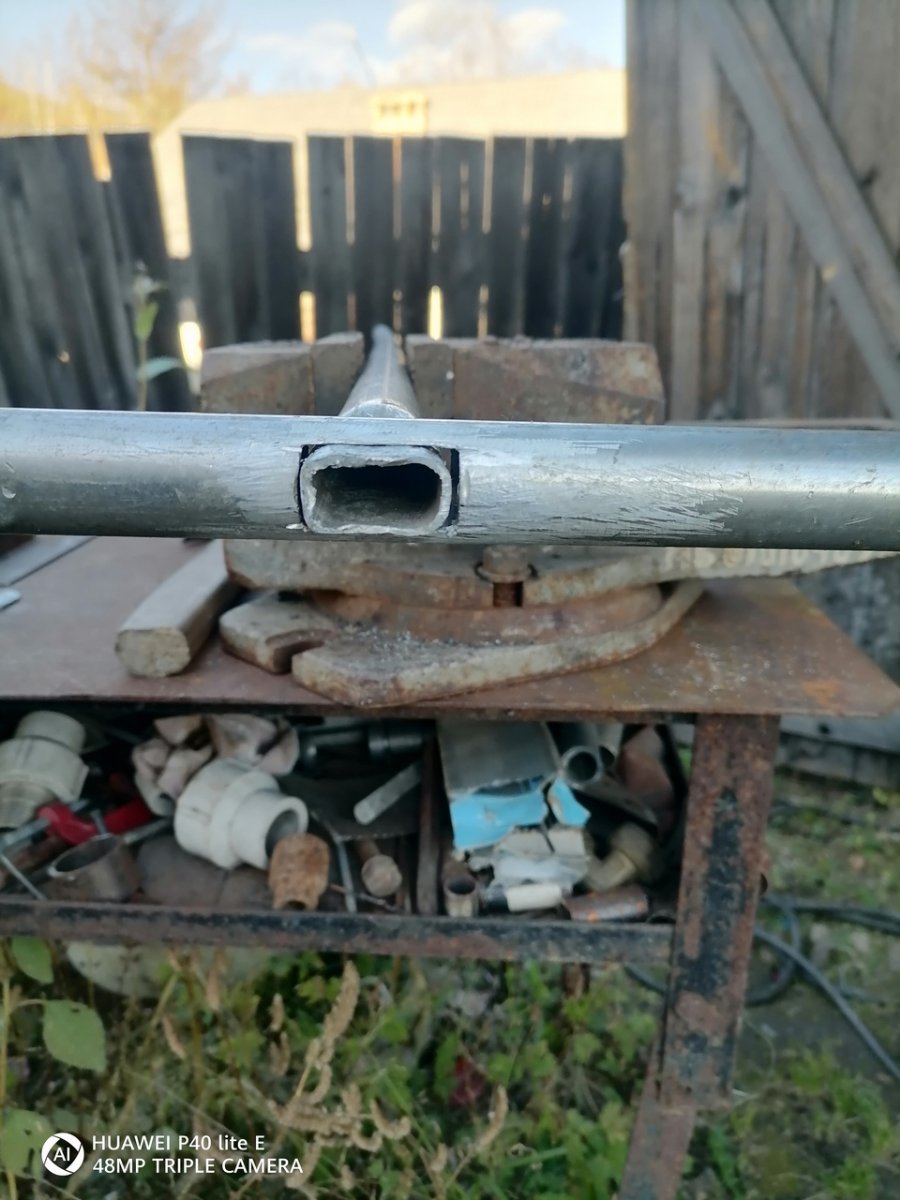
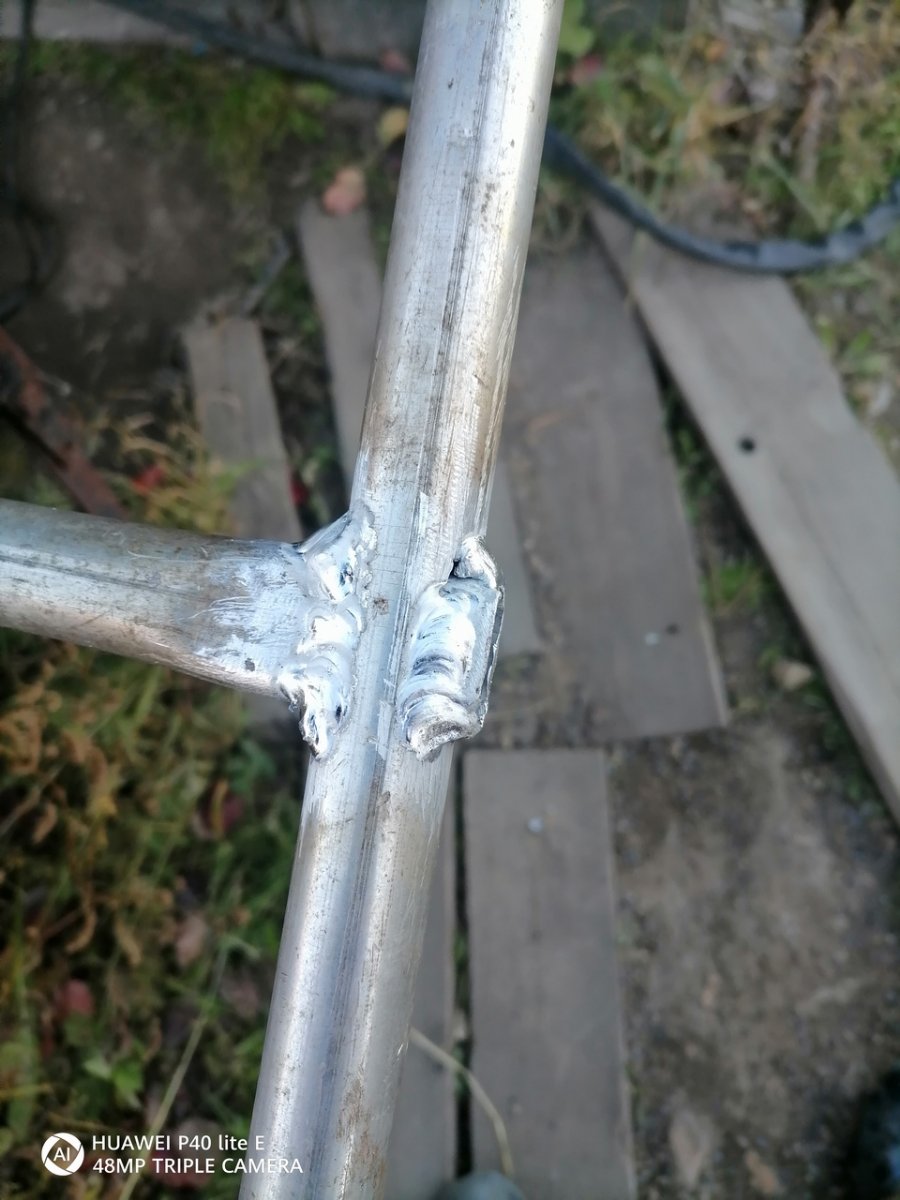
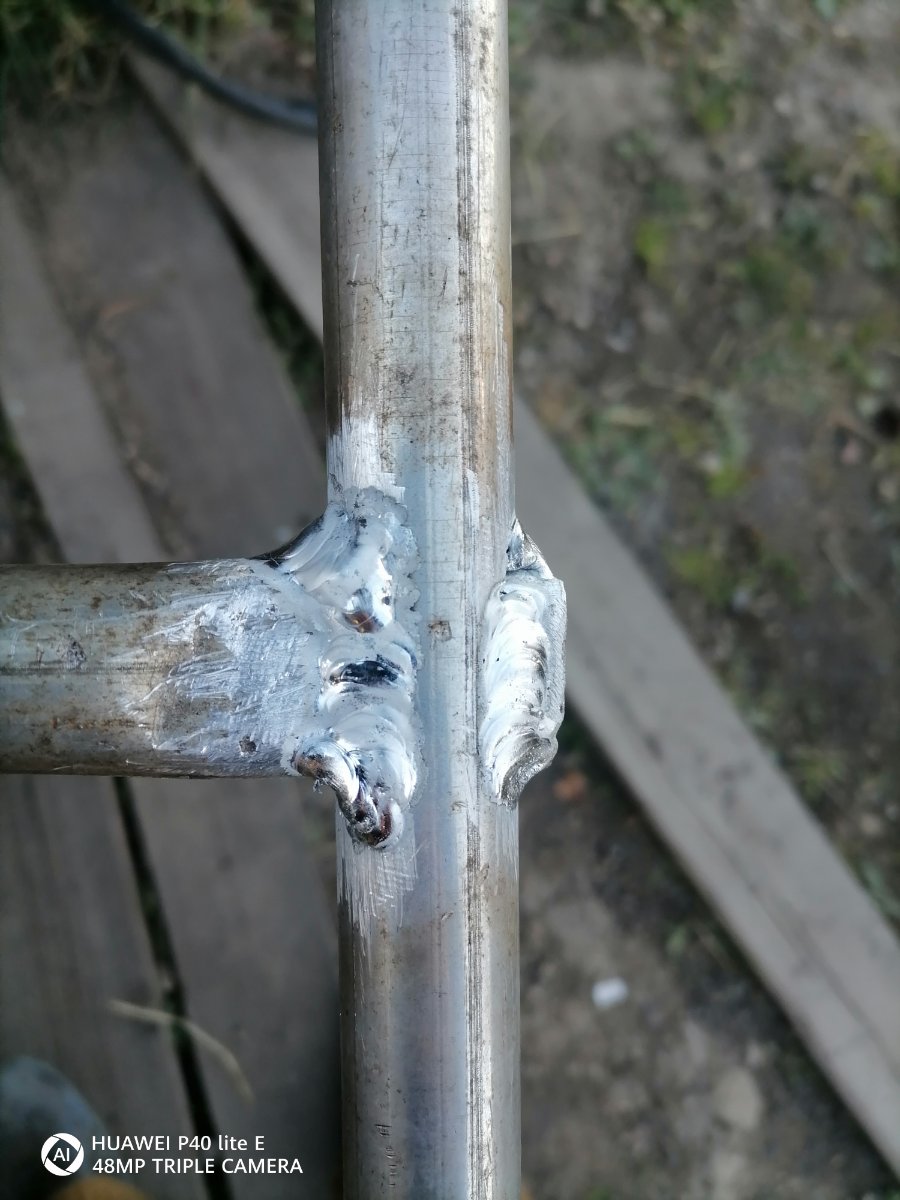
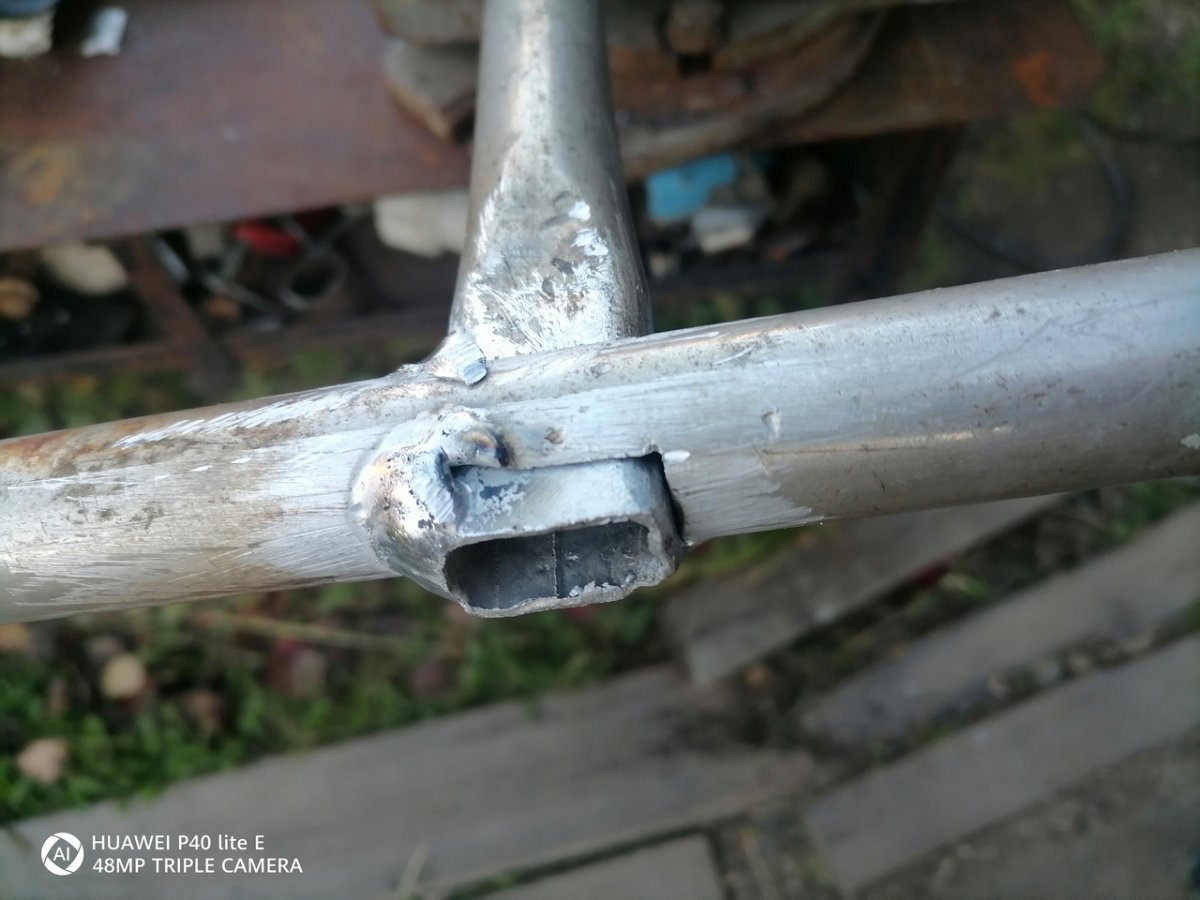
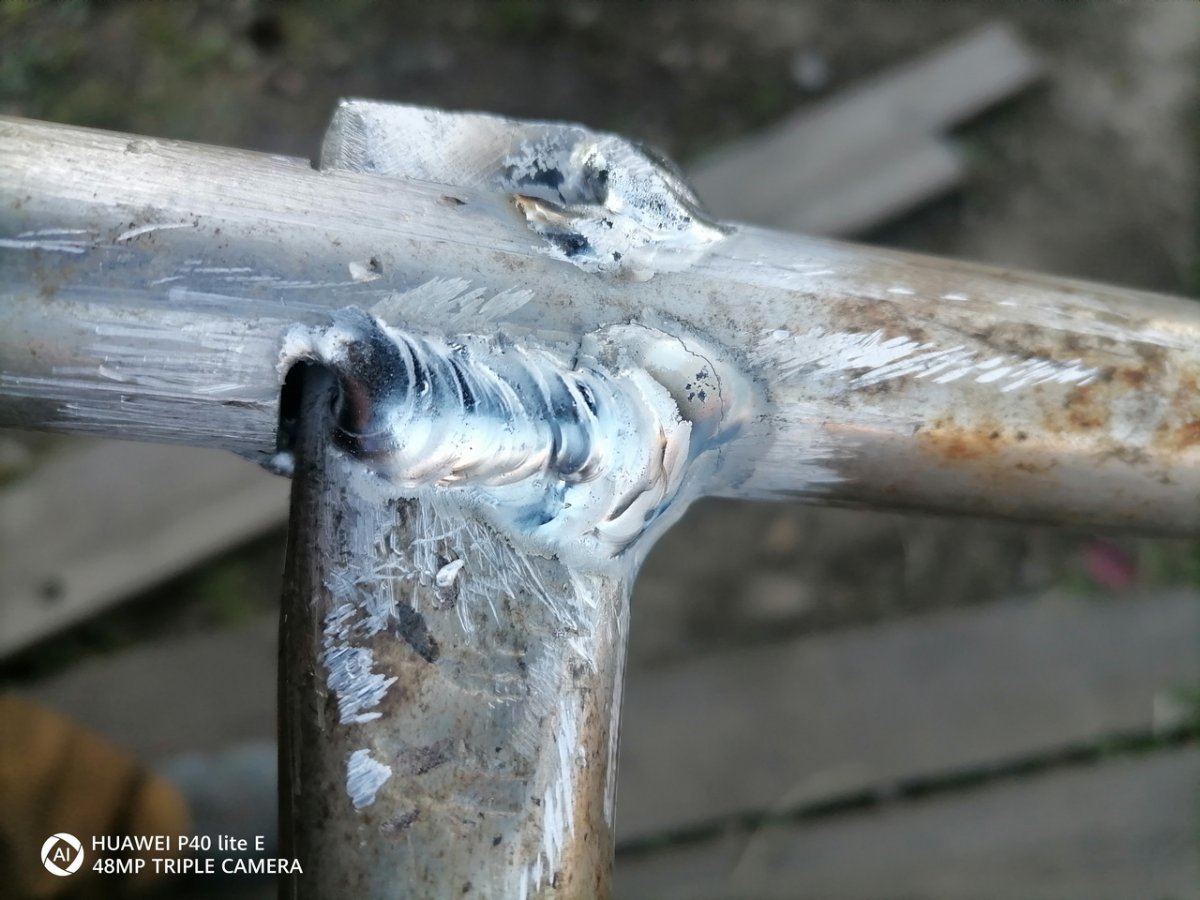
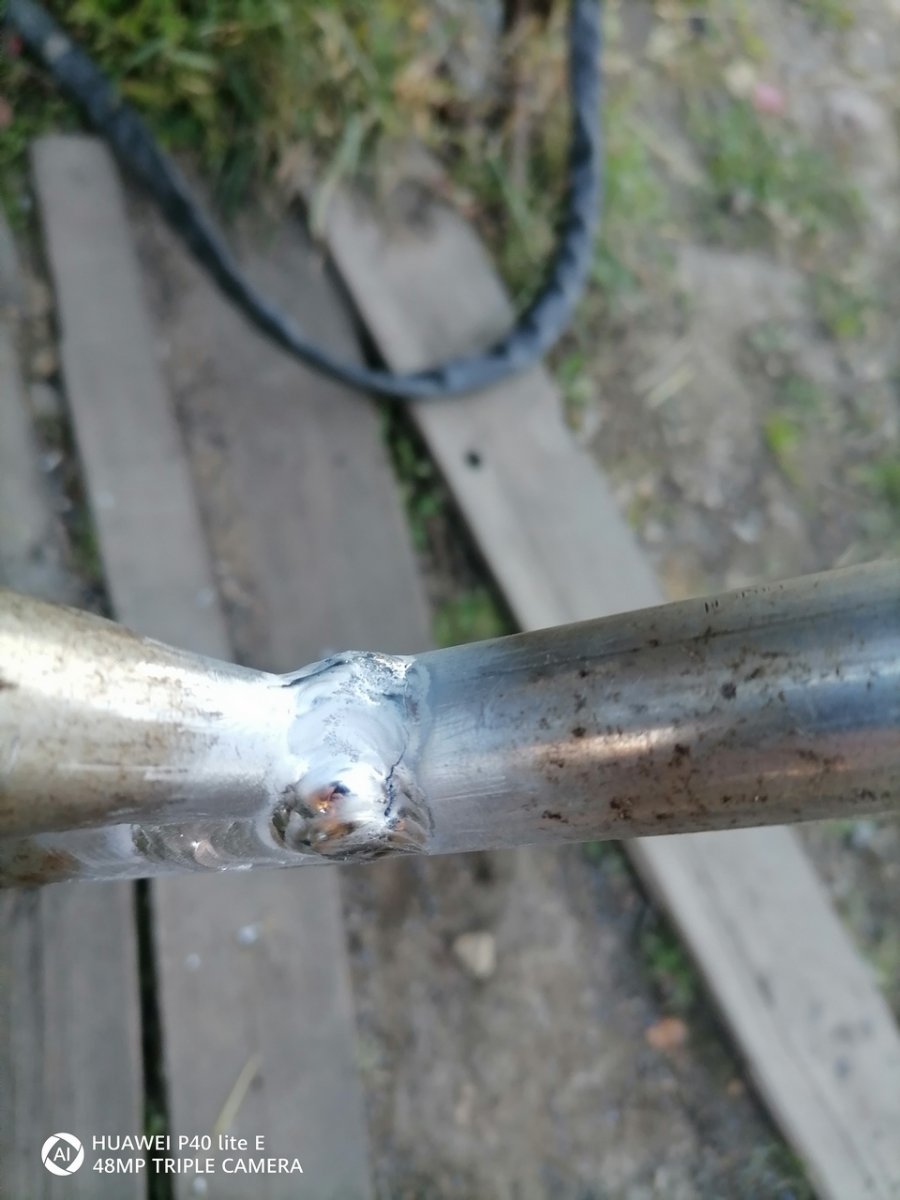
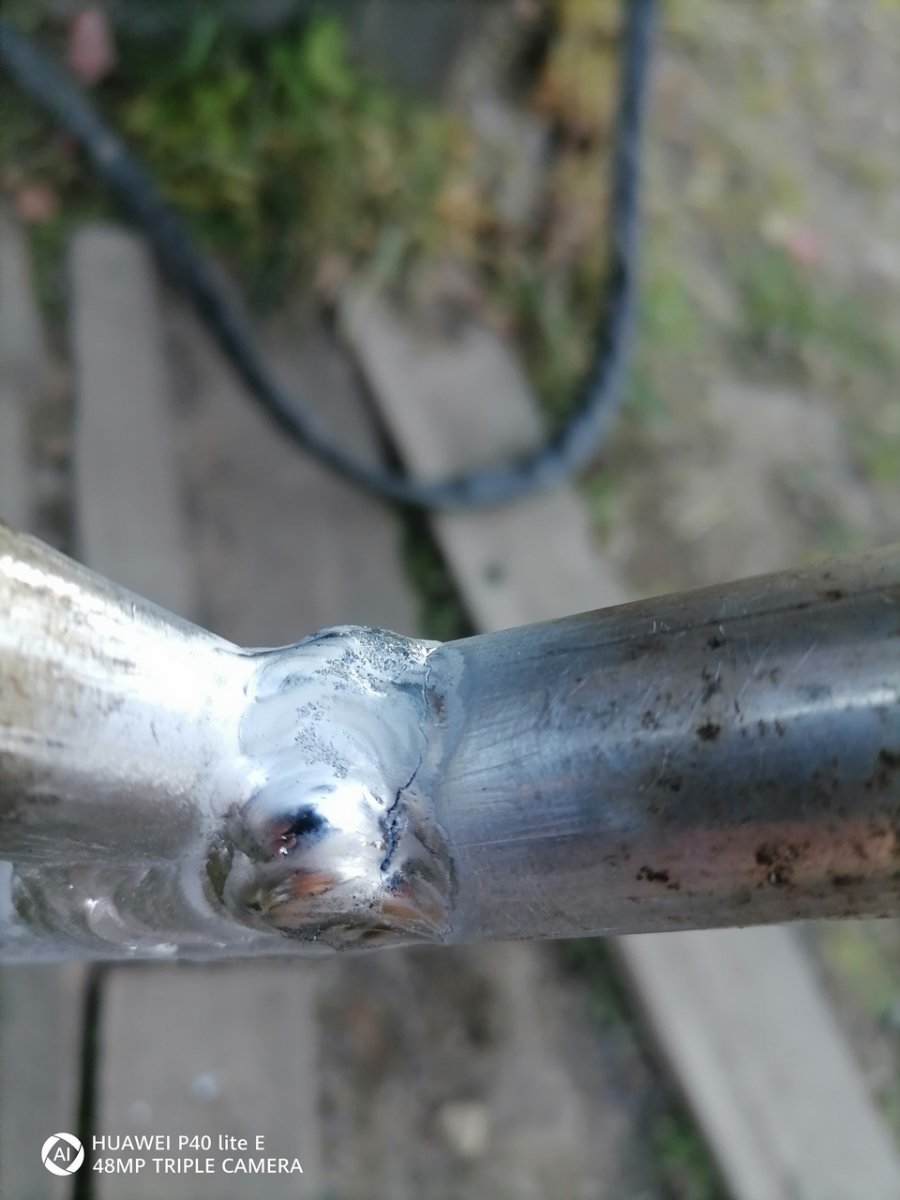
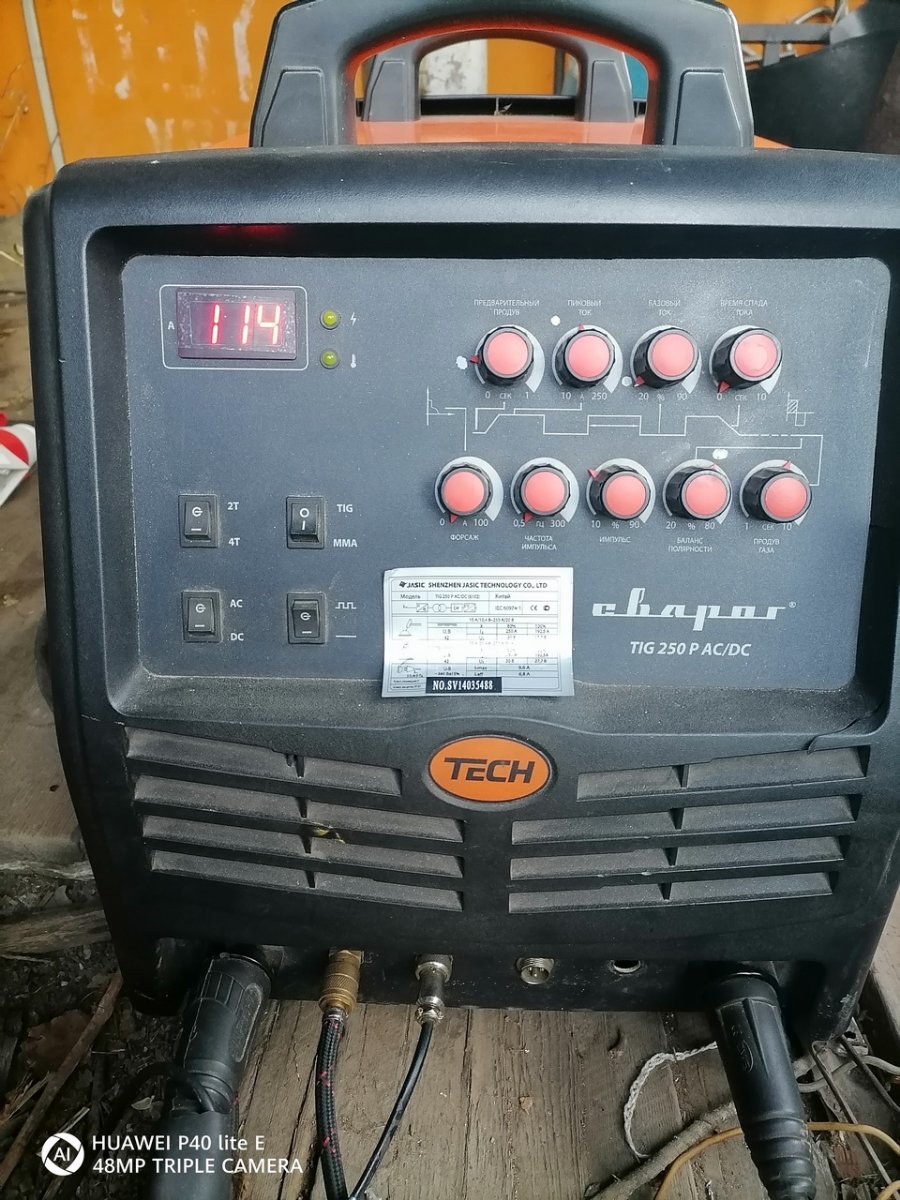
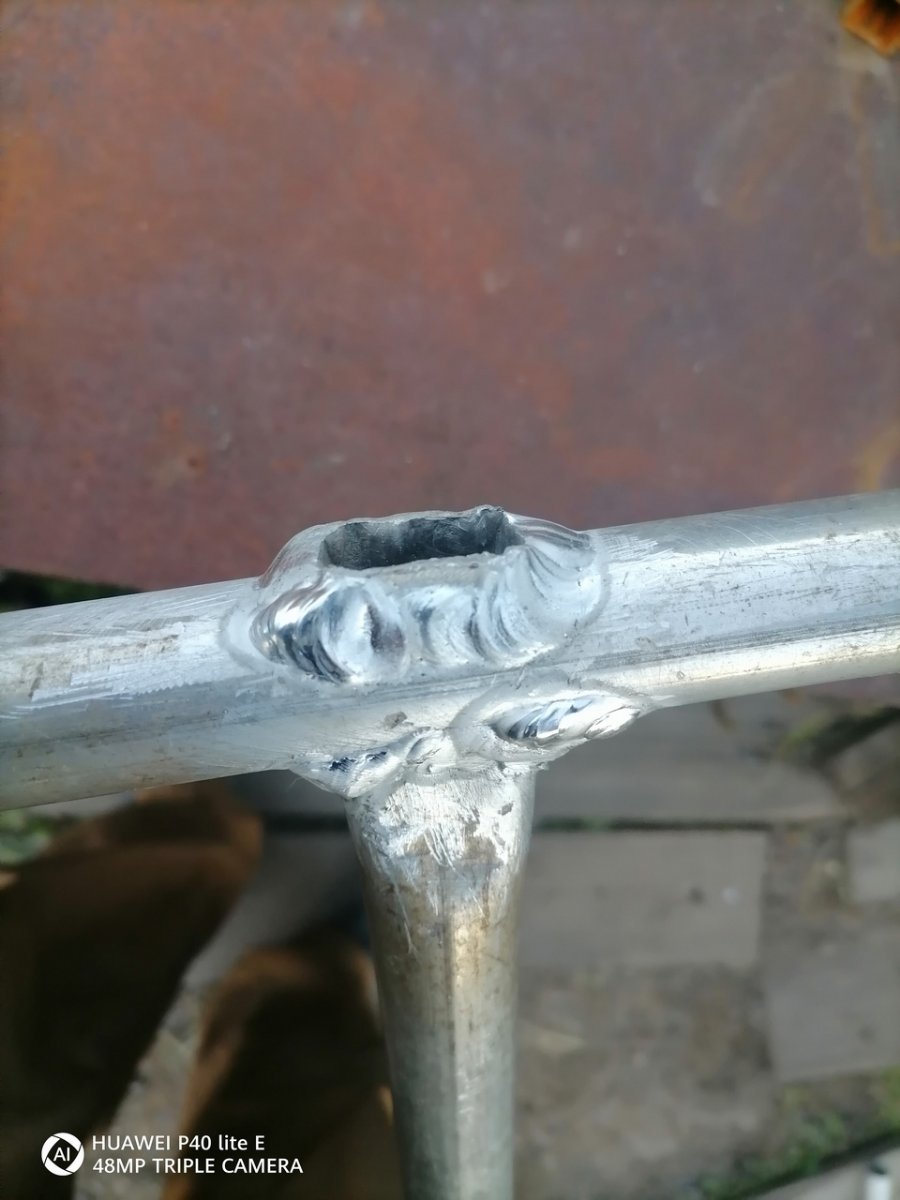
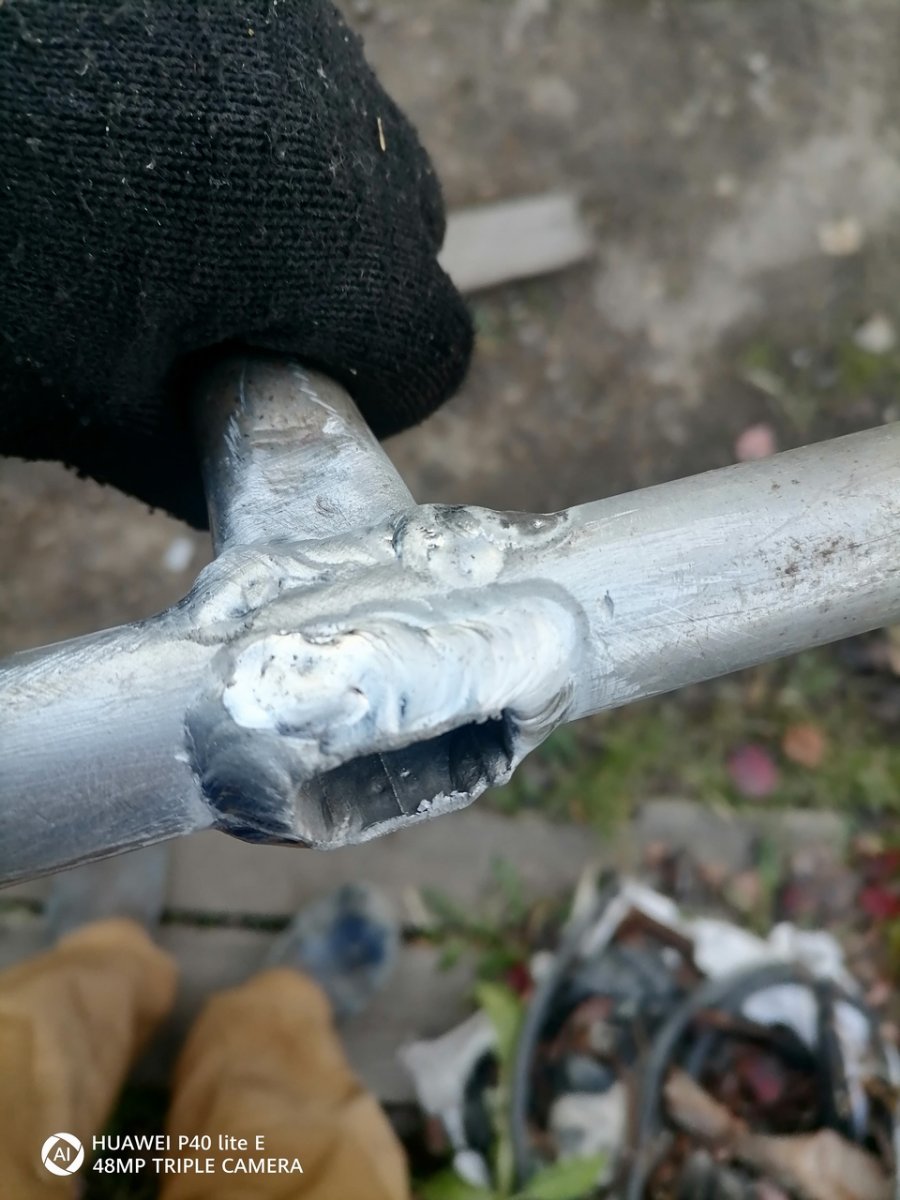
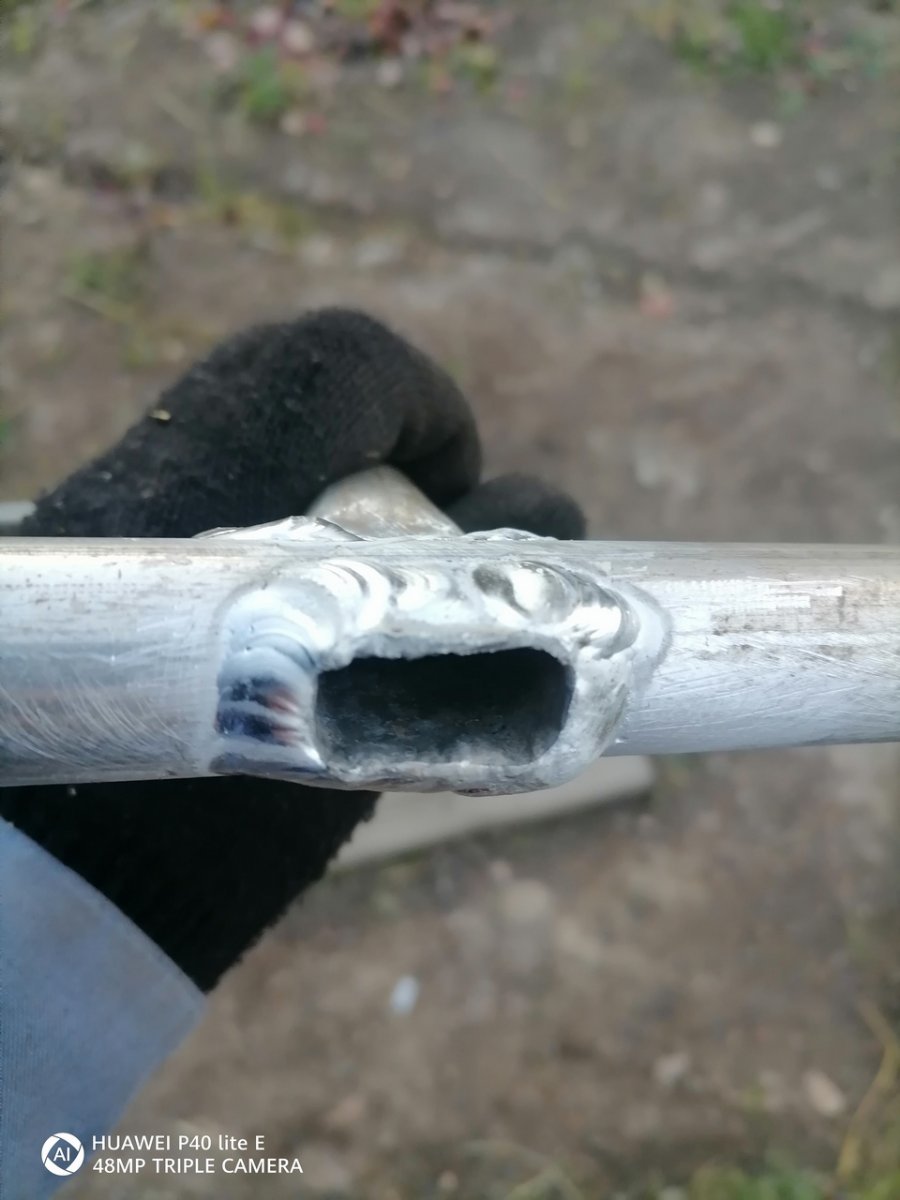
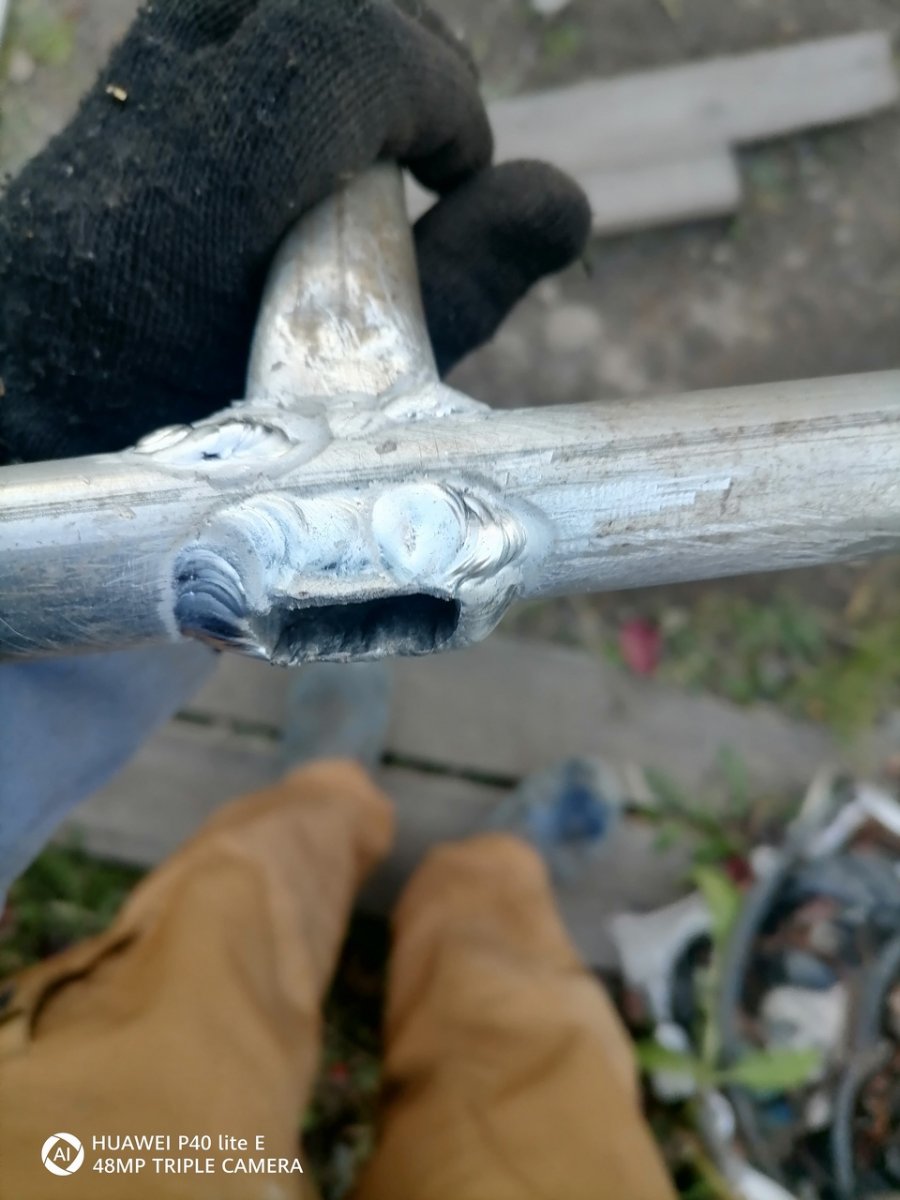
Всем доброго дня, вечера. К сожалению не получается репетировать каждый день, посему наверное я буду вечный начинающий, ну или пока не выгонят. Август, сентябрь к тигу не притрагивался, ремонтил отопление и другие дела домашние. На работе сломалась швабра, решил сделать. Труба д.25мм примерно. толщина 1,5мм, бывшая штанга на которую вешается штора в ванной, производства СССР. Электрод 2,4мм, сопло 6, газ 8л.по шарику. присадка провод 2,5мм(зачищенный). Про зачистку, чистил трубу шабером, казалось что зачистил на чисто, но когда посмотрел фото, камера вывела меня на чистую воду, малость не приятно. Читал на форуме, про трещины, вот теперь сам увидел. воочию так сказать. Напрёг свои извилины и иии.. понял, что ничего не помню на память о причинах появления трещин, кроме как не верно подобранный. свариваемый материал(в смысле подлежит сварке или вообще не свариваемый), не правильная присадка. Хотя читал и на форуме и в литературе. Трещину пытался заварить, толку нет, появляется снова по границе шва. Это вторая швабра, первая прослужила как раз два месяца, август и сентябрь. Была приварена просто в стык, эта через отверстие, посмотрим насколько этой хватит. Пошёл снова читать, читать, читать, ...... снова читать.