Точмаш 23
-
Постов
5 584 -
Зарегистрирован
-
Посещение
-
Победитель дней
444
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Точмаш 23
-
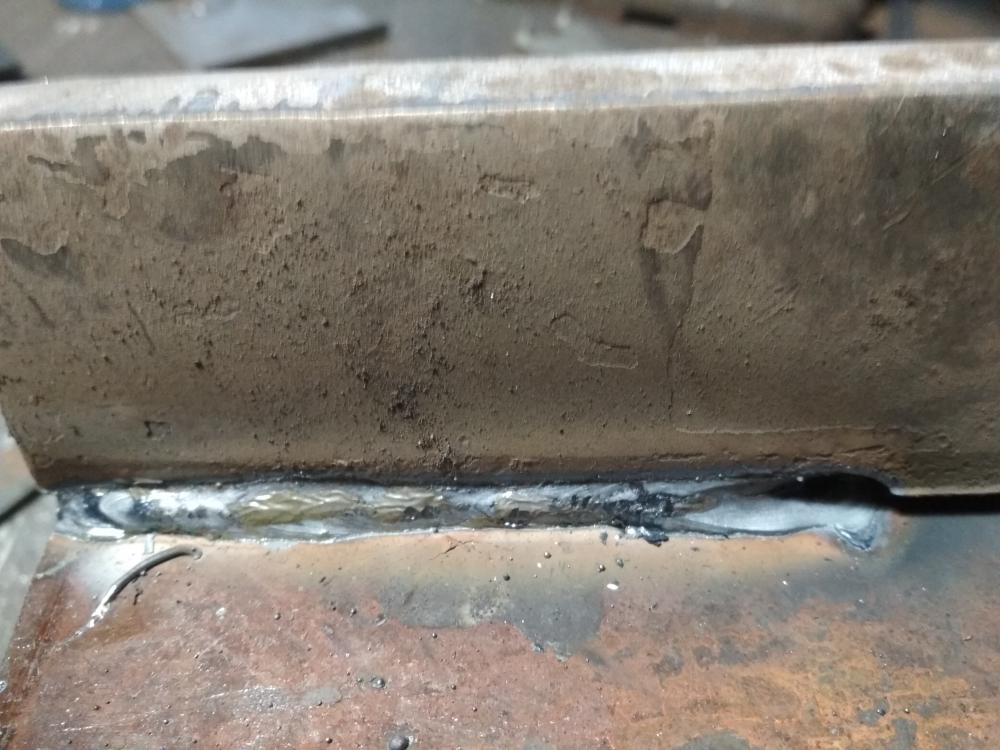
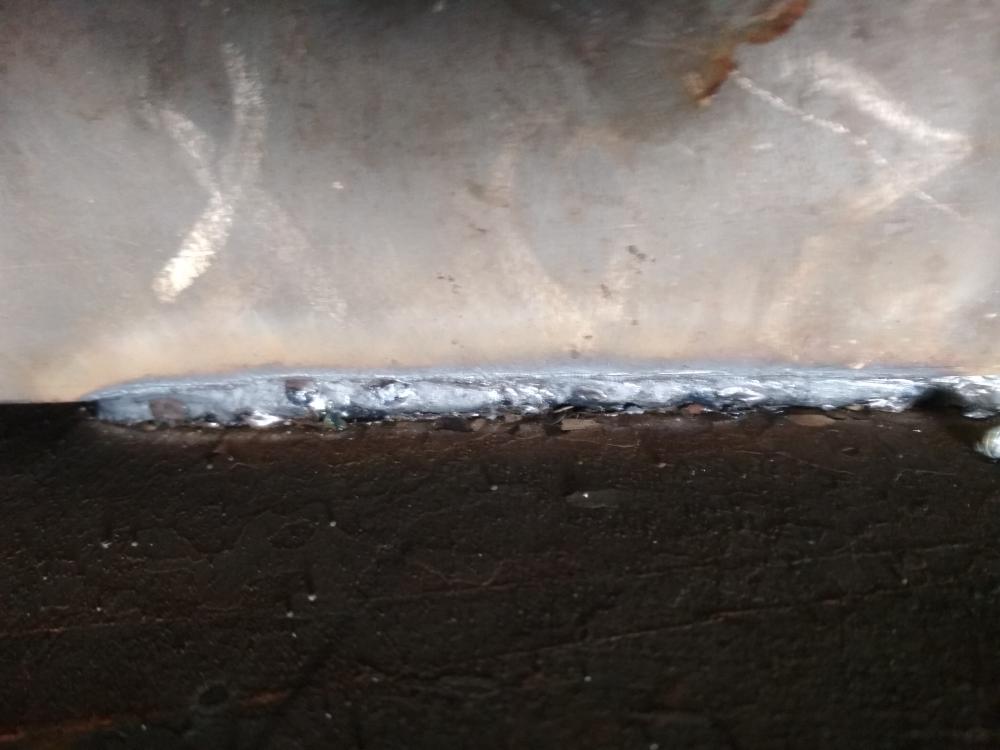
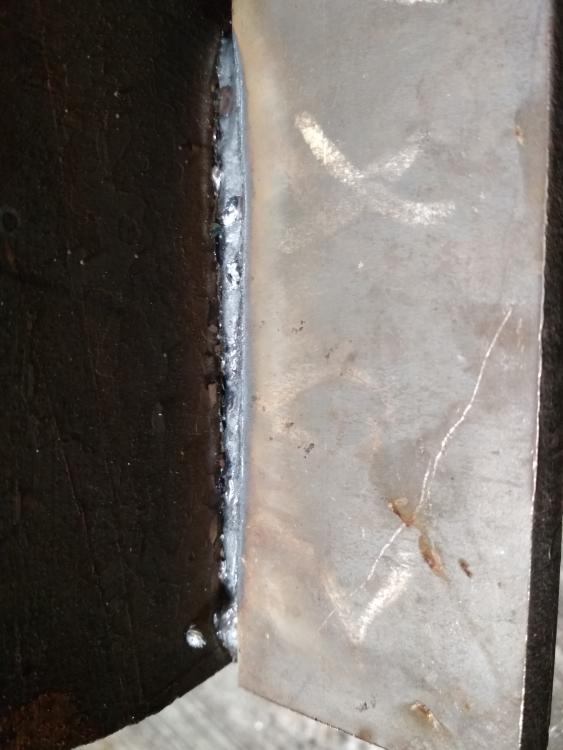
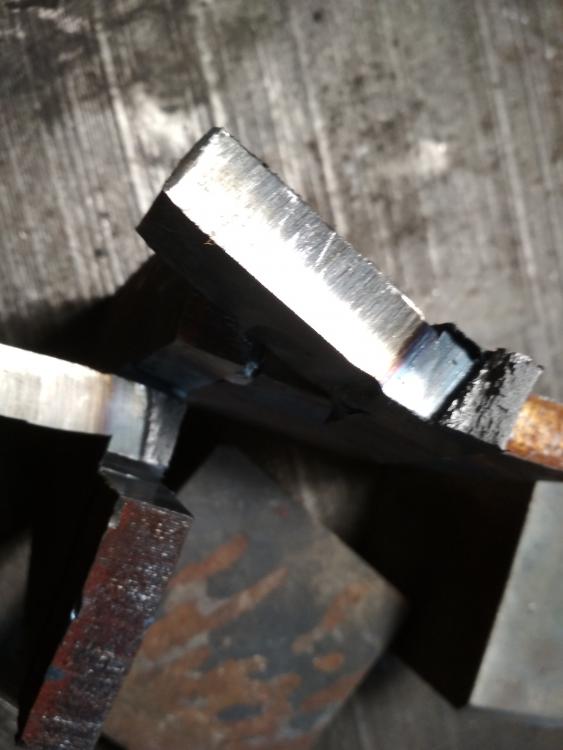
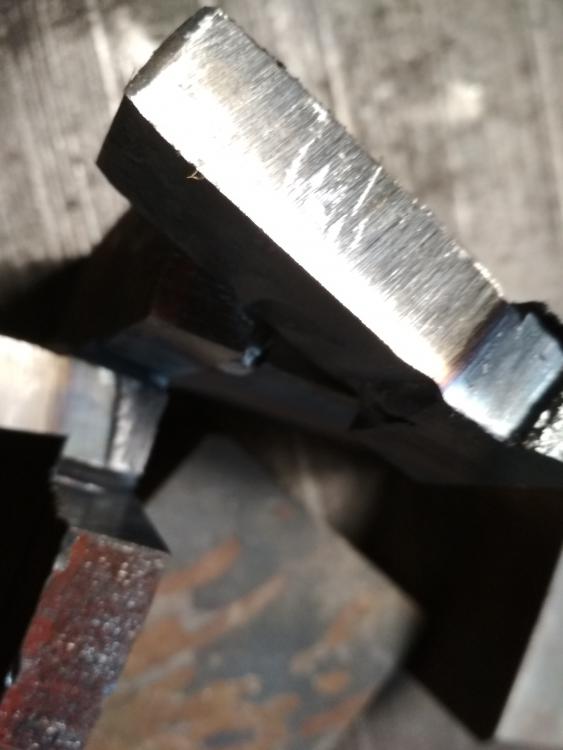
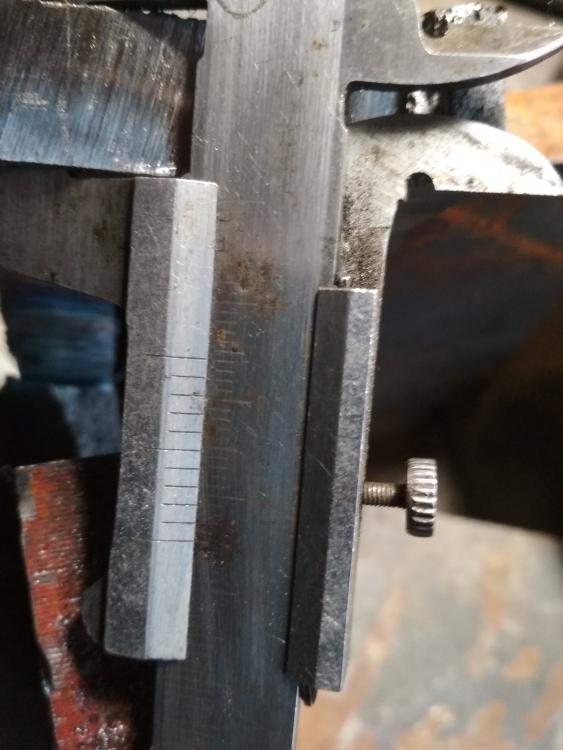
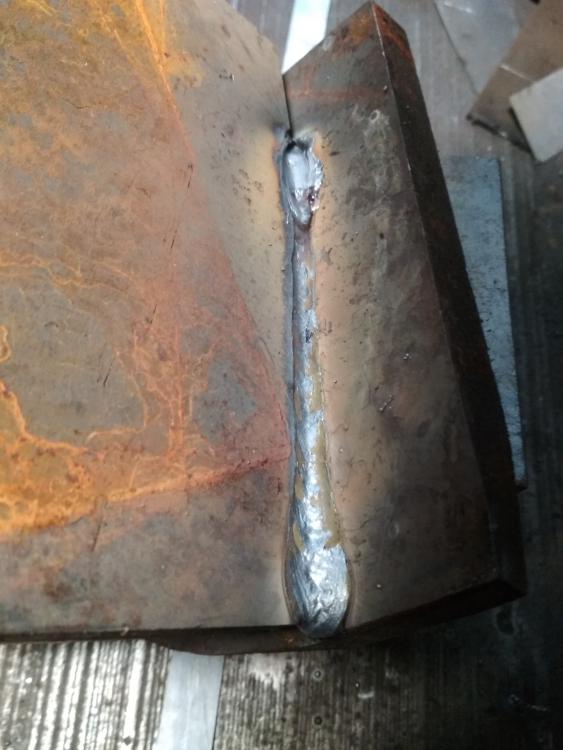
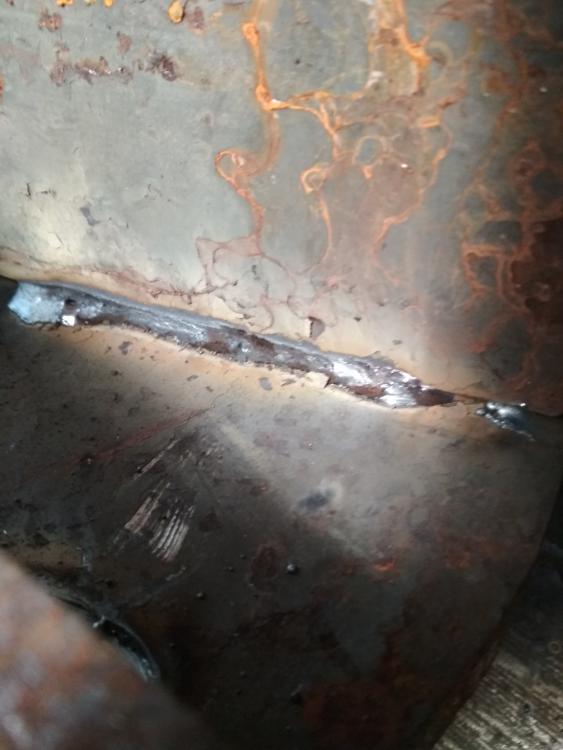
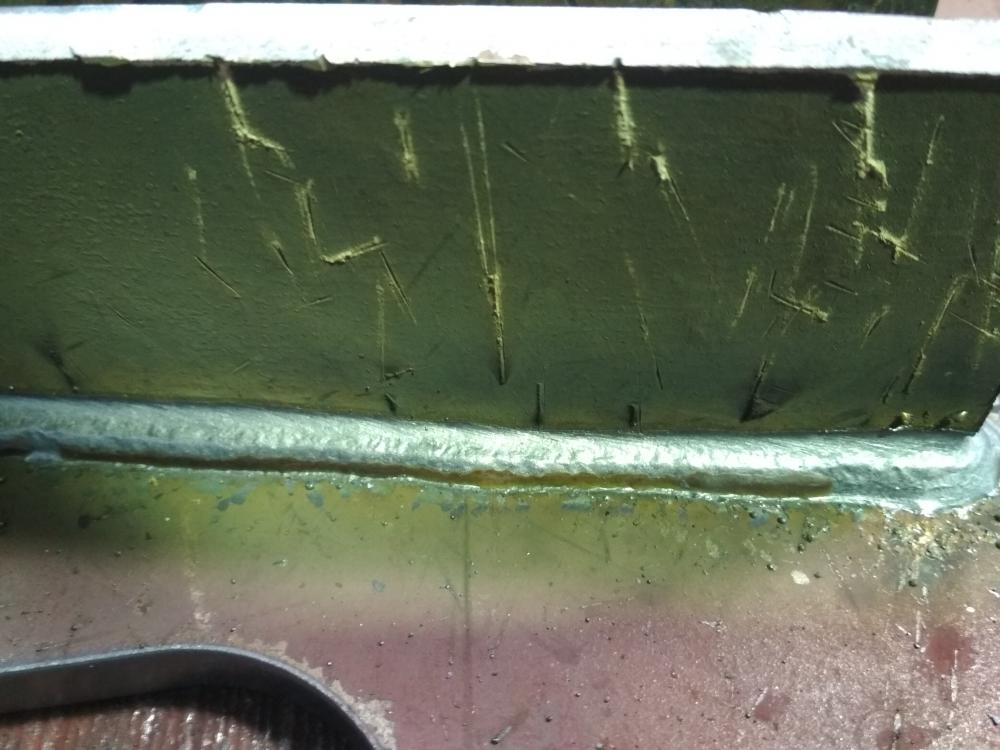
Вчера поставили под сомнение мои слова о возможности полного провара 12мм пластины с одного прохода.) Что ж,можно усложнить задачу. Пластины 16мм. Подача 16м(360а),напряжение 41в. На этих снимках видно лучше. Шов разрезан поперек -провар виден. Пластины 18мм.Подача 20метров,напряжение 46в;зазор 5мм. Еще раз уточню;сварка за один проход без разделки и подготовки.Речь идет о сварке ст.3

-
Что ж,остается пожелать вам удачи в вашем деле.
-
Где вы находитесь -полевые условия или цех?
-
Формулы в учебнике тригонометрии.
-
Я правильно понимаю:мел,бумага и труба диаметром 1200мм? и точность в полградуса?
-
Если делать отвод,то,может быть,удобнее брат целые единицы,к примеру -20 и 25?...полградуса трудно поймать на таком диаметре. Возьмите какую-нибудь стальную полосу,закрепите на стенке трубы.На угломере,хорошем угломере,а не на его имитации,задайте нужный угол. Соорентируйте лазерный дальномер и по лучу сделайте разметку.
-
Стесняюсь спросить,но все-таки:зачем нужна такая точность для трубы диаметром 1200мм? ..точность в полградуса?
-
Разумеется,коли будет образована сварочная ванна.
-
Это относиться не ко всем сталям,а "участие" основного металла неизбежно в формировании шва в любом случае.
-
Дорогой,а что здесь не так? Я разве не могу редактировать свои сообщения? В дополнение: если бы я снял полмиллиметра,то была бы видна четкая граница,это принципиально,тем более ,если учитывать светотень на фотографии ?..или на пустом месте елозишь?
-
@Schlosser, Да,это те фотографии.Там не было сквозного проплавления?.. или плохо видно? или я вам здесь врать буду,что ли? Может быть,еще обратный валик забабахать с одного прохода?
-
Это все,что есть на данный момент.Есть снимки обратной стороны,но..)
-
Валера,к сожалению,у меня фотографии на другом компьютере,поэтому у на словах:12мм на токах 280а(7,5м) и напряжении 38в проволокой 1,2мм углом назад получим сковзное проплавление и и нужный катет за один проход,притом надлежащего качества.Зазор 2мм. Если будет 15мм,то несколько увеличим подачу и напряжение и зазор порядка 3мм(не более),а лучше использовать проволоку 1,6мм в углекислоте без премудрых режимов. Это,как сказать) -весь вопрос в метраже.
-
Почему не получиться?
-
При дуговой сварке титана со сталью невозможно получить сварной шов с содержанием железа в пределах растворимости его в титане. Поэтому при непосредственном соединении титана со сталью методом сварки плавлением швы чрезвычайно хрупки, в них образуются трещины. Задача еще больше усложняется при сварке титана с хромо-никелевыми сталями аустенитного класса. В этом случае образуются сложные интерметаллические соединения титана с железом, хромом и никелем, которые еще в большей степени, чем при сварке титана с углеродистой сталью, делают шов хрупким. Избежать перемешивания свариваемых металлов можно двумя путями: сваркой — пайкой, когда один из металлов (более легкоплавкий) растекается по соответствующему покрытию, нанесенному на другой металл (при этом непосредственное сплавление металлов не происходит, а образуется сварно-паянное соединение); ступенчатым методом с применением промежуточных металлов-вставок Титан удовлетворительно сваривается с очень ограниченным количеством металлов: цирконием, ниобием, танталом, ванадием, молибденом, гафнием. Наиболее пластичные соединения удается получить при сварке титана с цирконием, ниобием и танталом С. М. Гуревич и В. Н. Замков нашли способ создания комбинированной вставки из двух сваривающихся между собой металлов — тантала или ниобия и бронзы [12]. Так как тантал хорошо сваривается с титаном, а бронза со сталями различных классов, то такая комбинированная вставка является надежным связывающим звеном при соединении этих разнородных металлов. В результате проведенных опытов была установлена принципиальная возможность сварки технического ванадия с титаном и сталью, в том числе аусте - нитного класса. При сварке неплавящимся электродом в среде аргона швы формировались хорошо, не имели дефектов. Структура сварного соединения ванадиевого сплава со сталью Х18Н10Т приведена на рис. 29. Однако во многих случаях, вследствие неизбежного образования е-фазы в швах в широком интервале концентраций ванадия сварные соединения ванадий — сталь обладают низкой пластичностью. Так, например, угол загиба сварного соединения ванадия со сталью 20 не превосходит 30—35°. Это приводит к снижению пластических свойств и соединения титан — ванадий — сталь. Одним из путей решения проблемы соединения титана со сталью является применение при сварке переходников, изготовленных из биметаллических полос с соотношением толщин слоев 1:1. Технология прокатки таких полос разработана в УкрНИИМЕТ [47] и других организациях. Наиболее перспективным способом получения биметалла титан — сталь является способ горячей прокатки в вакууме при соответствующем подборе величин обжатий и температур, если заготовки под прокатку обладают прочным соединением слоев по всей площади соединения. Такая однородность заготовок достигается с помощью сварки взрывом, а в ряде случаев —• использованием металла промежуточных слоев, например, ванадия. Биметалл с подслоем ванадия имеет более стабильные свойства в исходном состоянии, чем биметалл без подслоя; кроме того ванадий способствует получению более вязкой граничной зоны.https://msd.com.ua/svarka-raznorodnyx-metallov/svarka-titana-so-stalyu/ Ванадиевая проволока ВНМ-155 000 руб/кг
-
Качественные китайские изделия не уступают европейским,повторю -вопрос в цене.
-
Итальянское- это хорошее китайское.
-
Все они прекрасно понимаю,что и как .Весь вопрос в платежеспособности населения российского да и белорусского тоже.
-
Стул-это мелочи,гладильная китайская доска серьезнее будет...стенка 0,3мм,насколько помнится.
-
В Свердловской области изобрели улучшенные медицинские маски с наночастицами меди ...может быть,серебра добавить?
-
 Правильно-иммунная система у всех разная и грипп переноситься по-разному. Абсолютно верный вывод.
-
Так где же истина?)
-
Илон Маск в один день сдал четыре теста на коронавирус и получил разные результаты
-
С этого надо начинать.
-
-Сколько вам лет? -75 -Какой прекрасный возраст. -? -Это вы поймете,года вам будет 85.