krech
-
Постов
1 989 -
Зарегистрирован
-
Посещение
-
Победитель дней
70
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент krech
-
Валера а плоскость клиент буде проходить на колекторе или у тебя есть возможность .
-
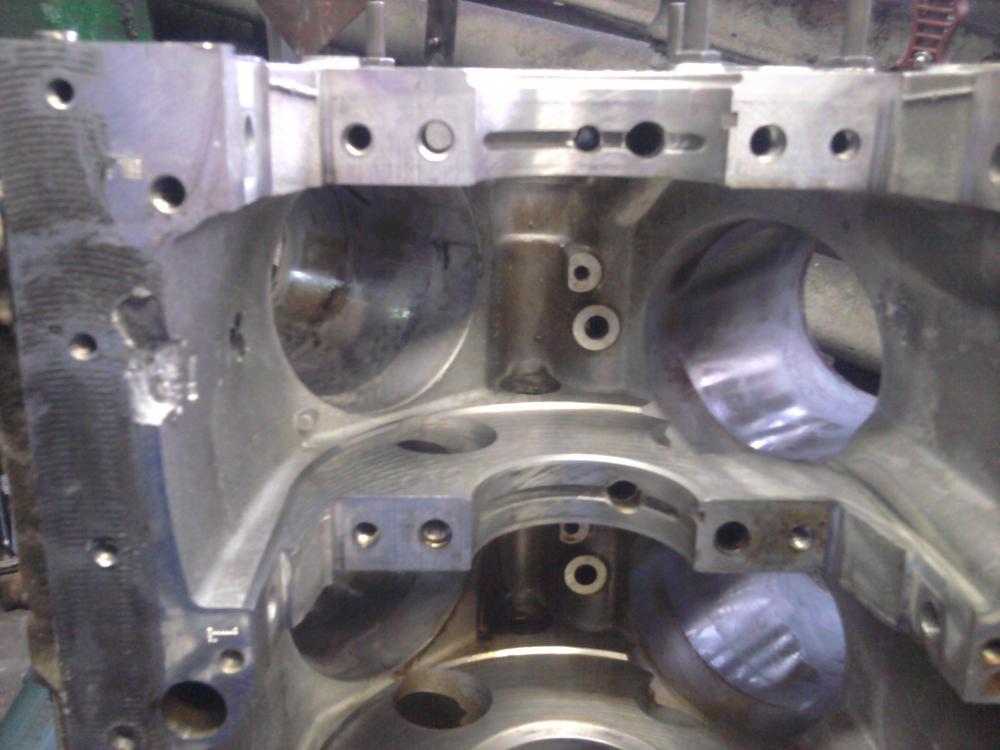
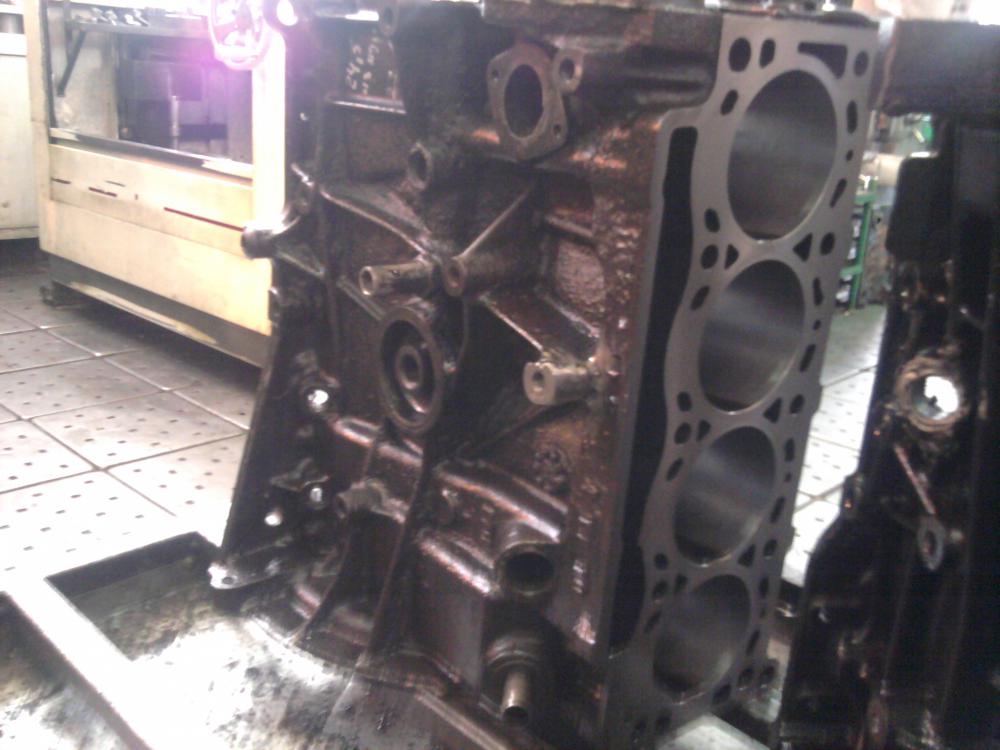
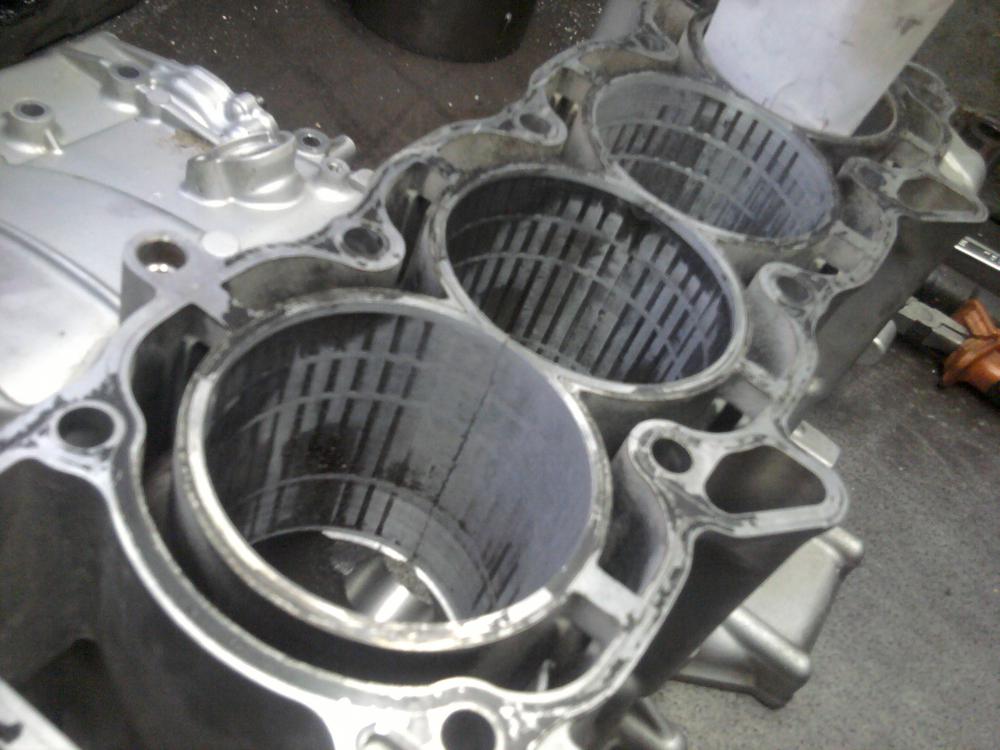
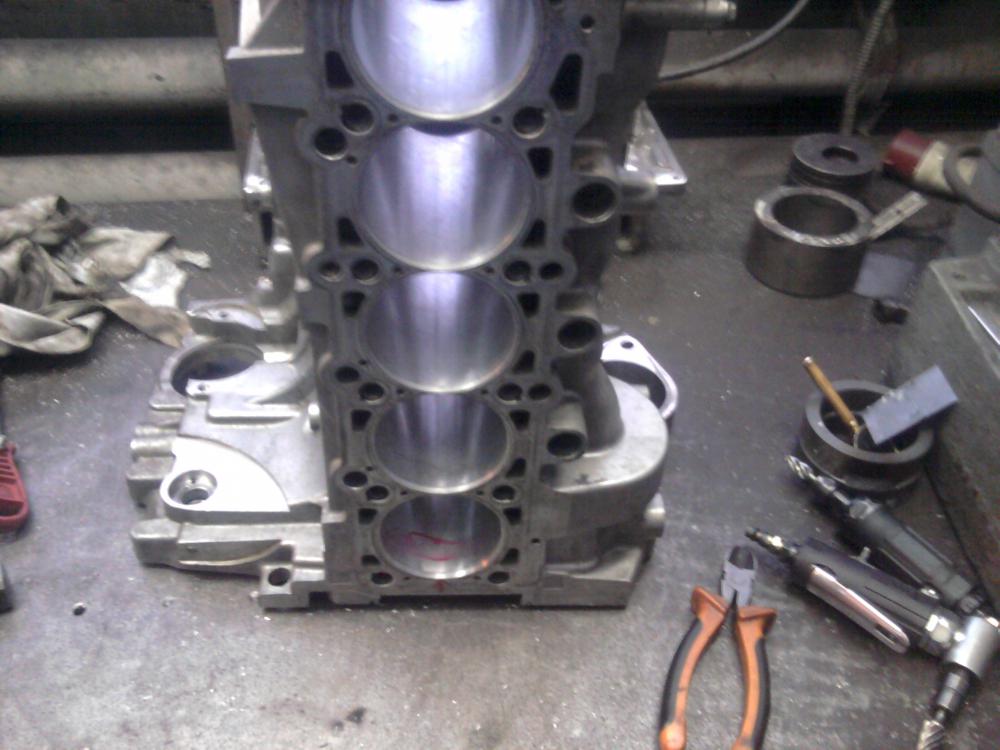
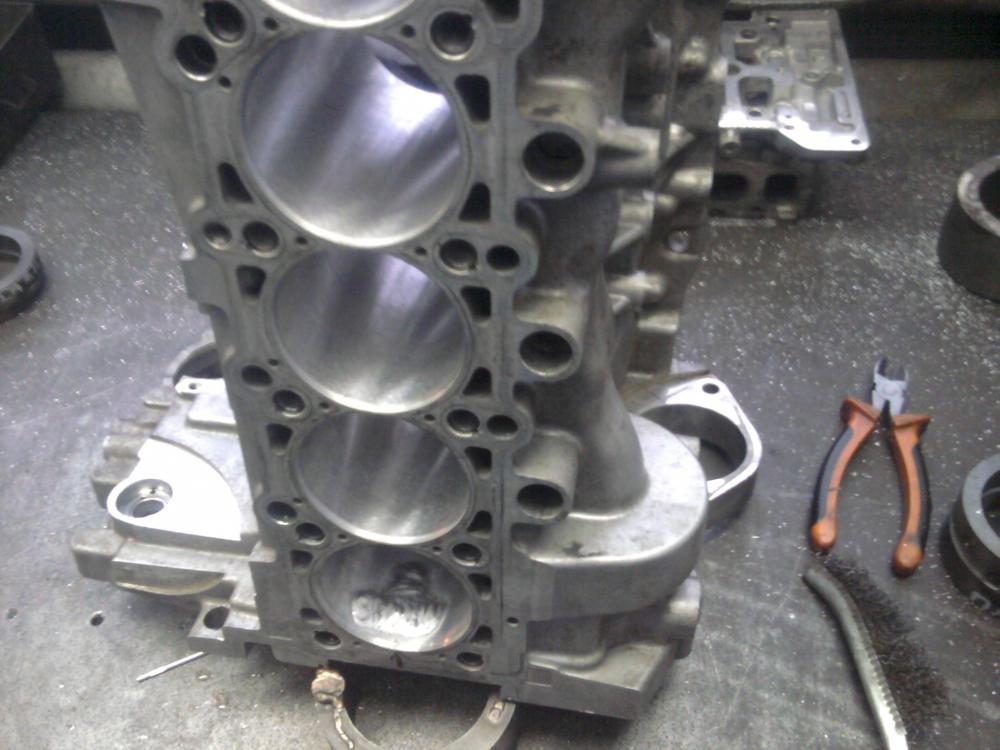
Этот Блок пришел (прилетел самолетом ) из Хабаровска . Небольшие пробоины с двух боков , трещина плоскости крепления поддона . Сегодня пришел еще один но фото не делал (V-6) Мерседес) треть блока разбило шатуном , осталось V-4 Работа по тому блоку большая , если клиент даст добро делать сфоткаю.. до и после работы

-
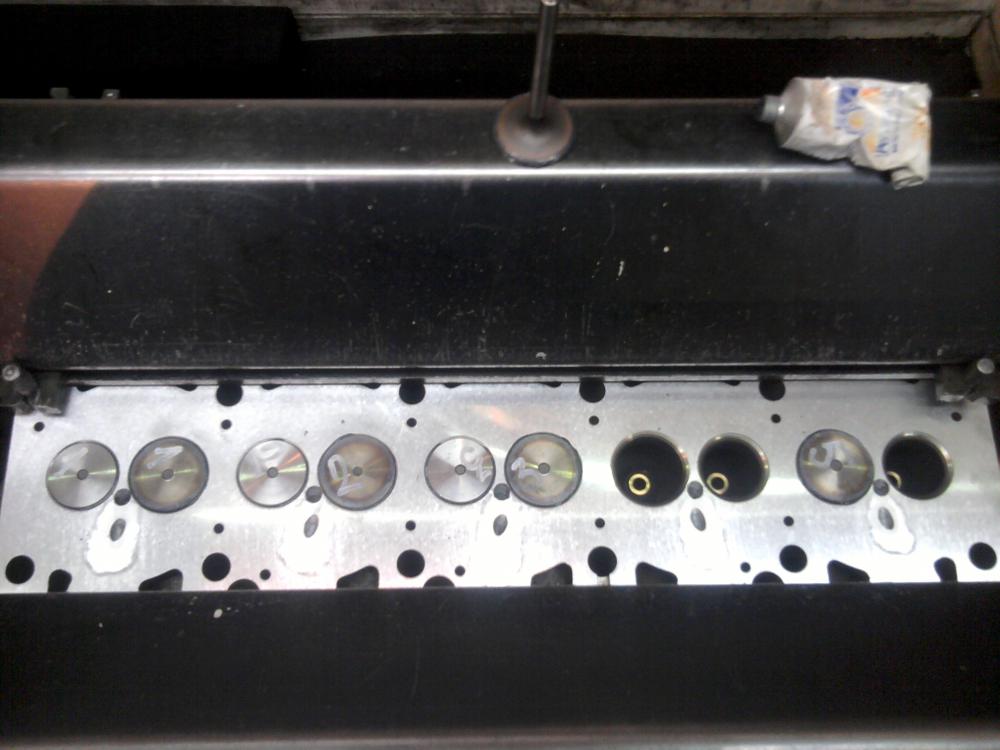
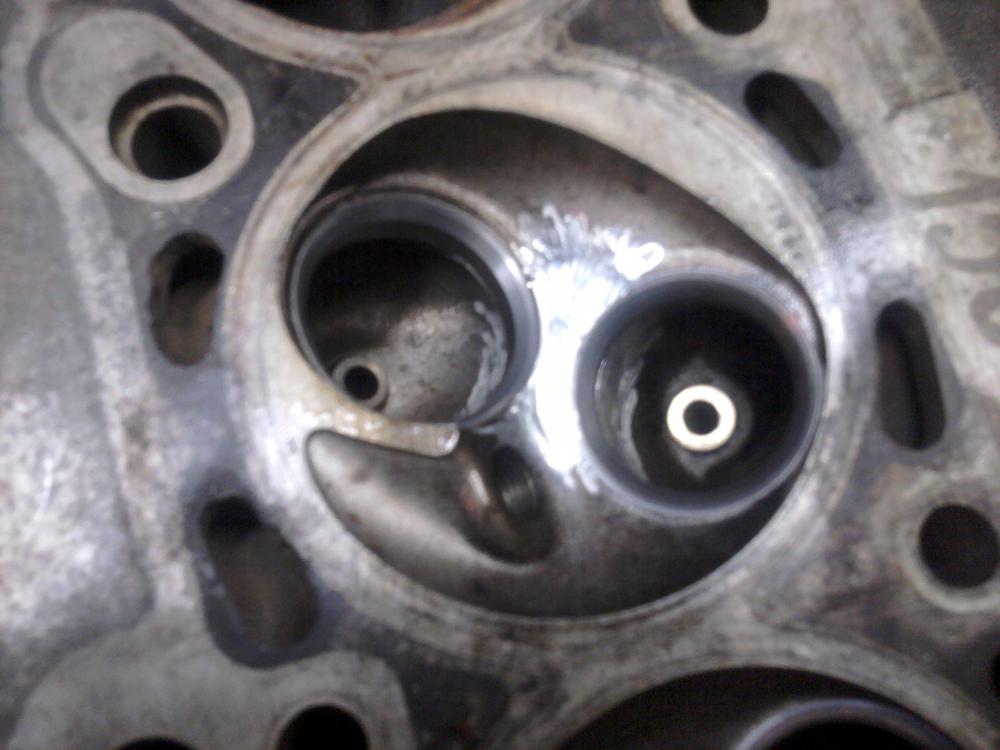
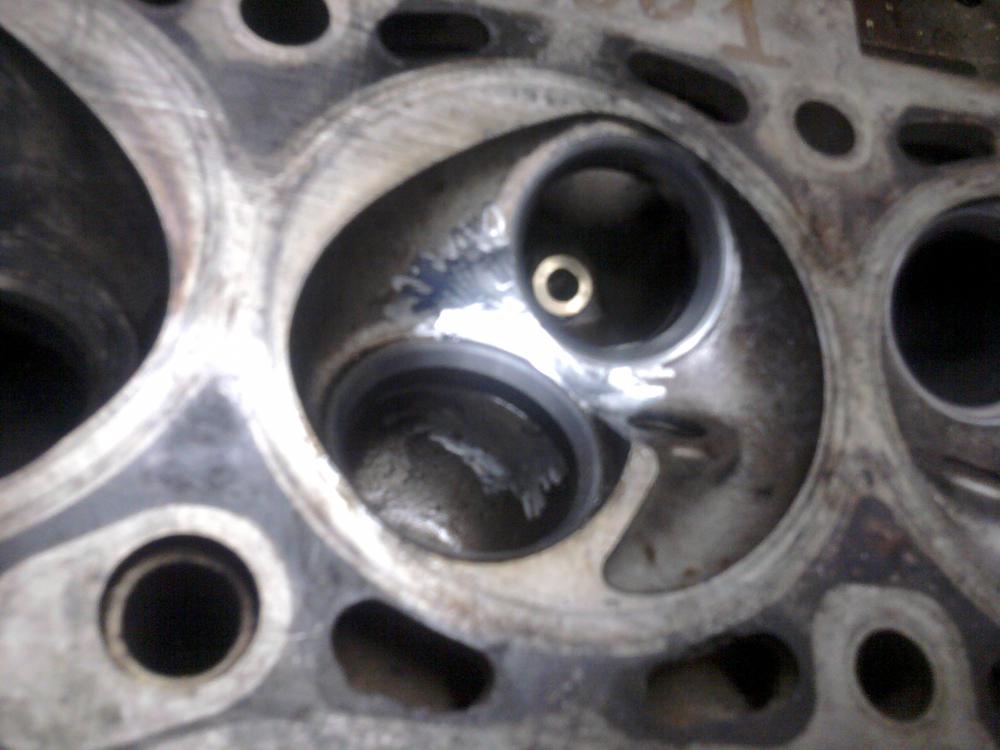
Головка одна из тех наверно что были выше , но тока заварена и расточенна без седел .
-
Не )) не купили пока старым мучаюсь , а работы ? да так постоянно , просто не все я фоткаю и до компа добираюсь что бы выставить тут , а то завалю весь форум ))
-
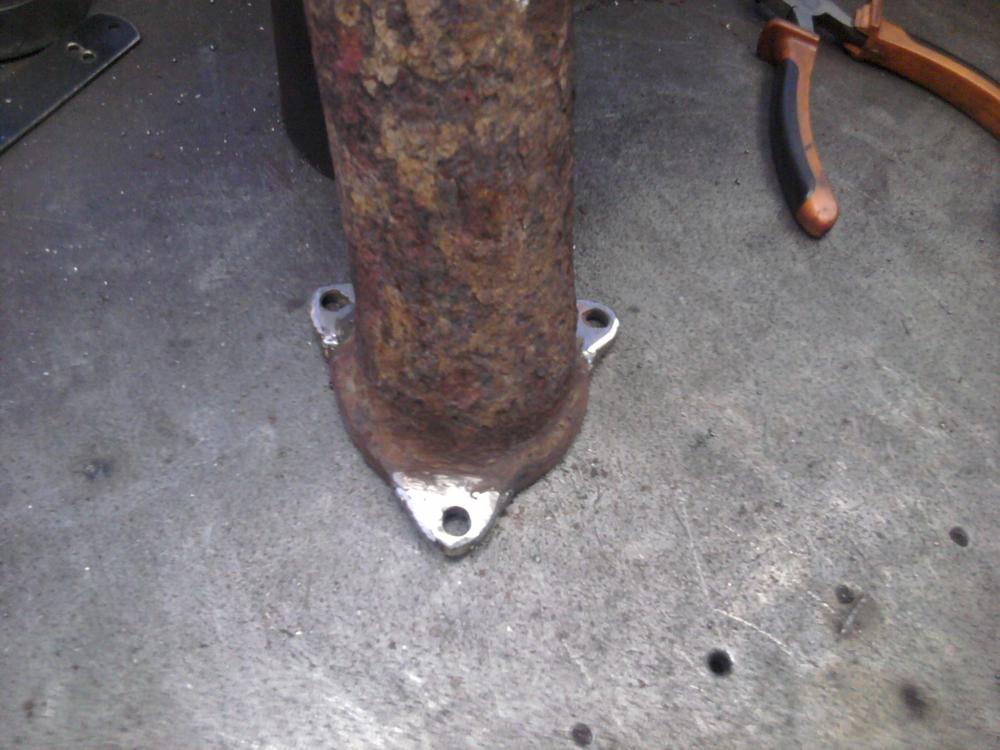
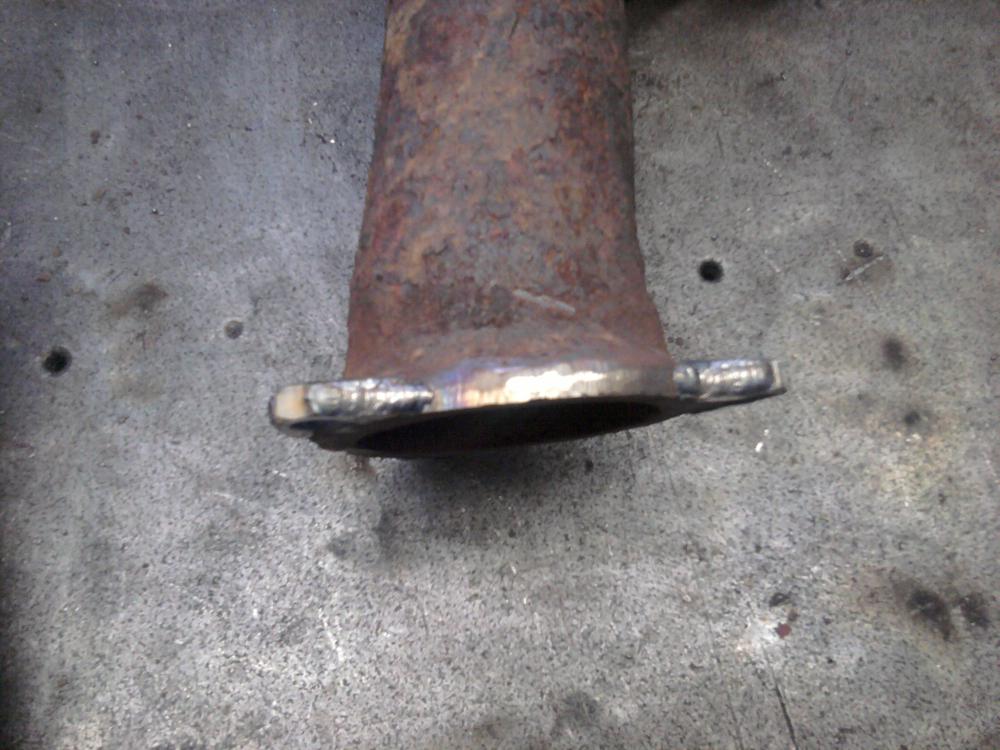
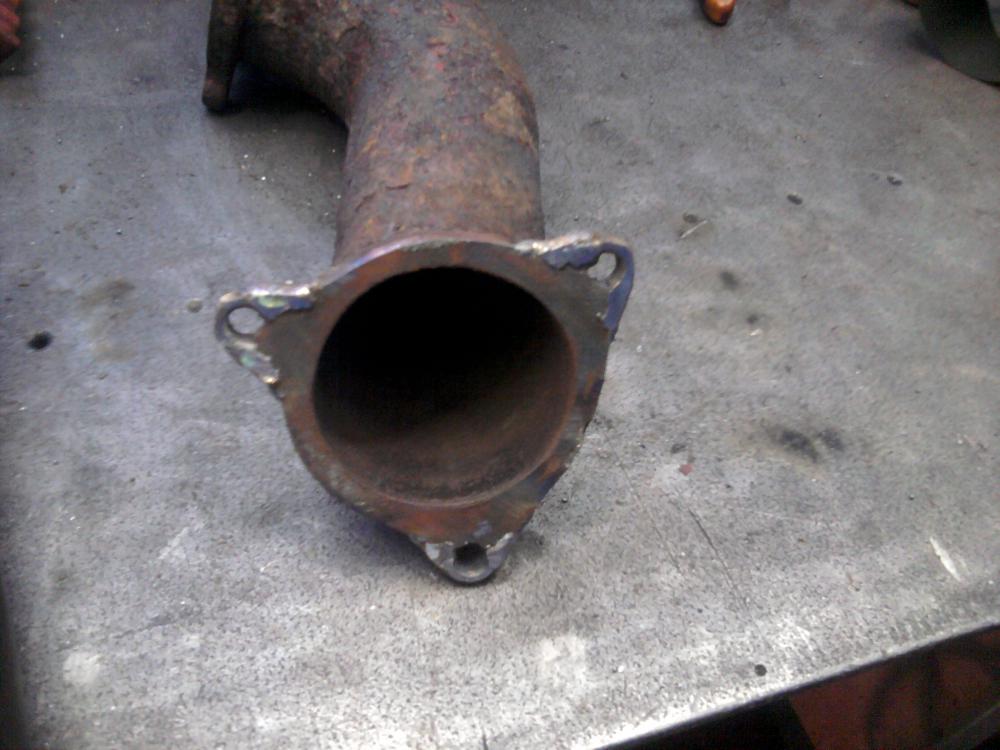
Колектора , Мерседес грузовик .. деталь дорогая Уши крепления Варил к родному телу Панчем , усилял наваливал сверху (для мяса) , полуавтоматом .
-
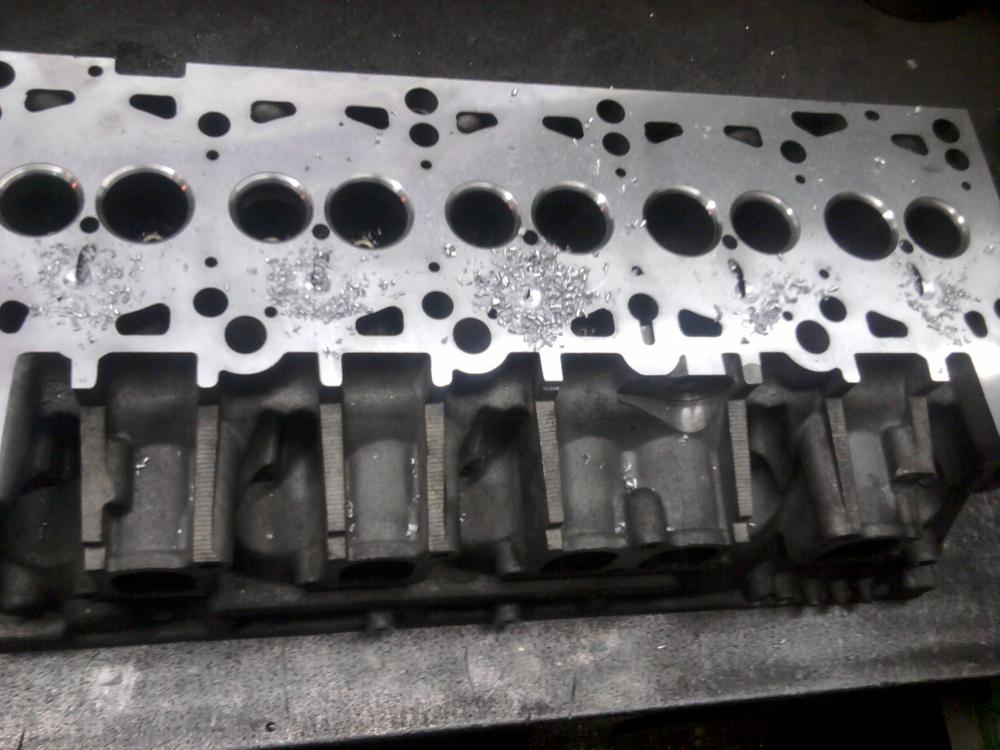
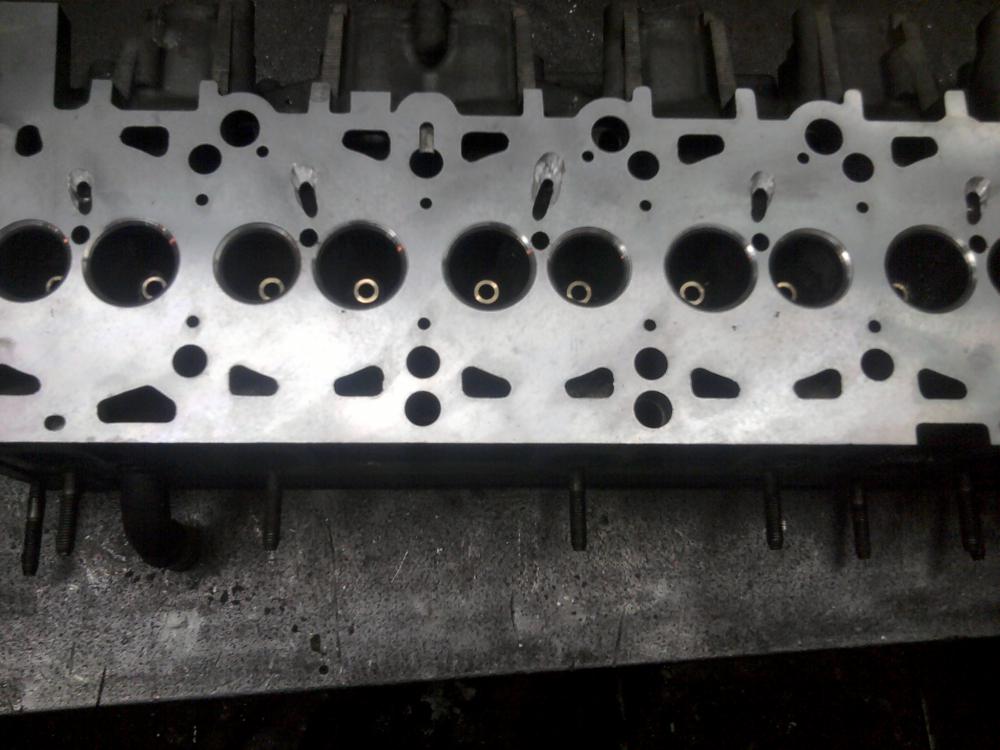
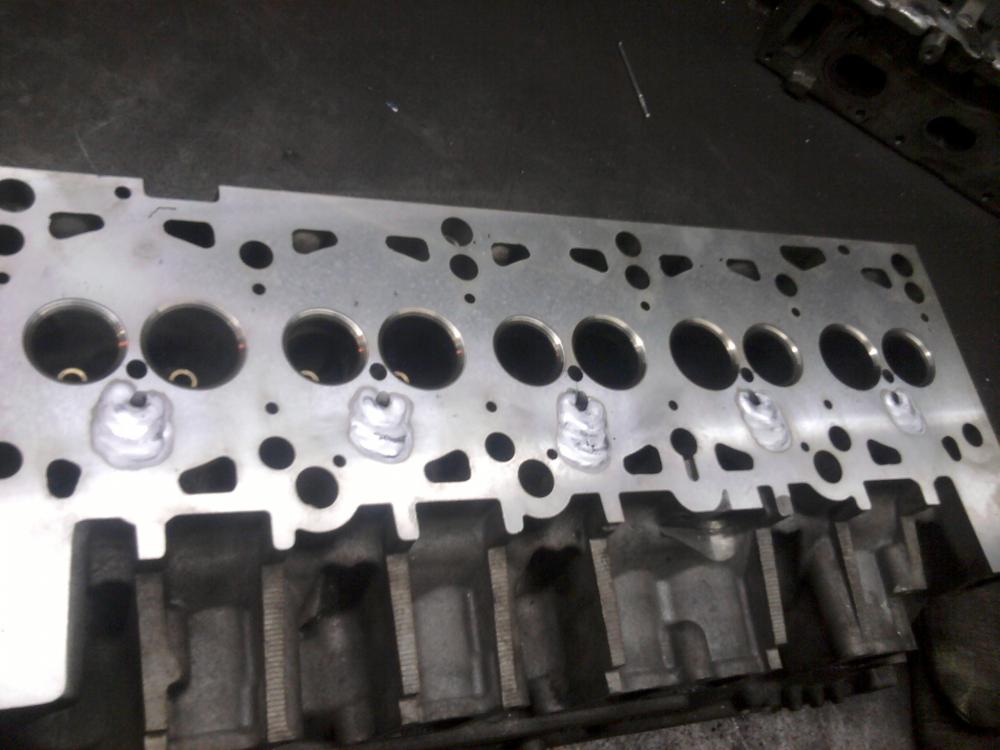
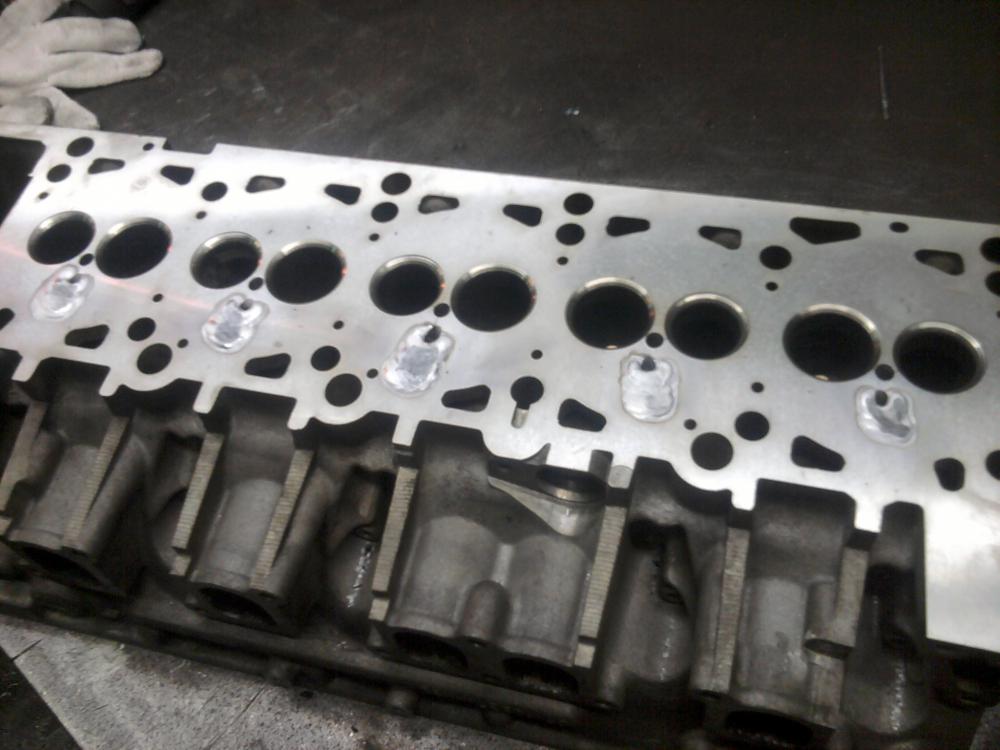
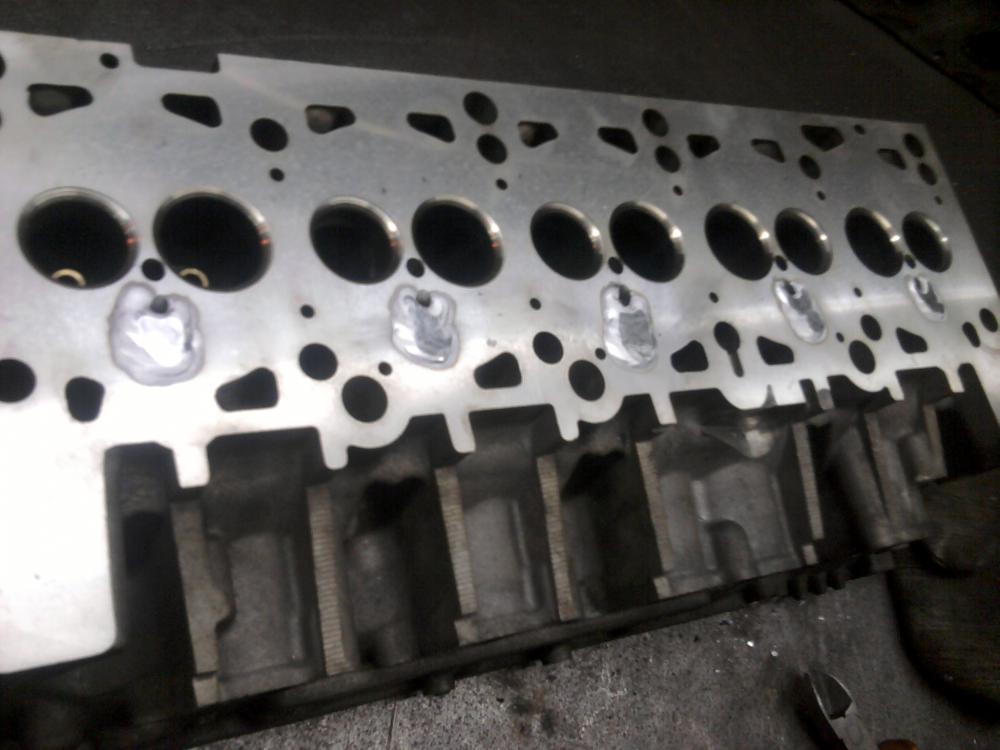
Головка Фольцваген , 5 трещин -5 цилиндров . До этого была притерта , плоскость отфрезерована . Но клиент захотел заварить трещины от свечного отверстия , пришлось варить , плоскость заново делать и естечтвенно повторно притирать , ибо , Вакуума , не было , потянуло ))
-
Постель уже алюминевый блок .
-
Блок чугун , бабышка крепления или навесного но скорее лапы .
-
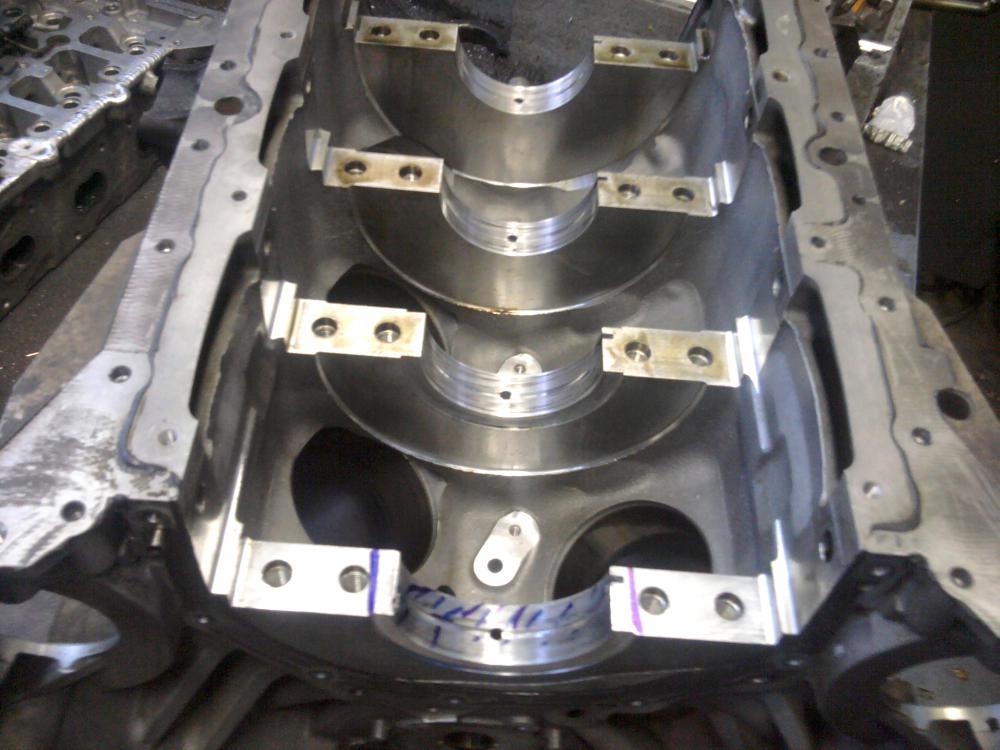
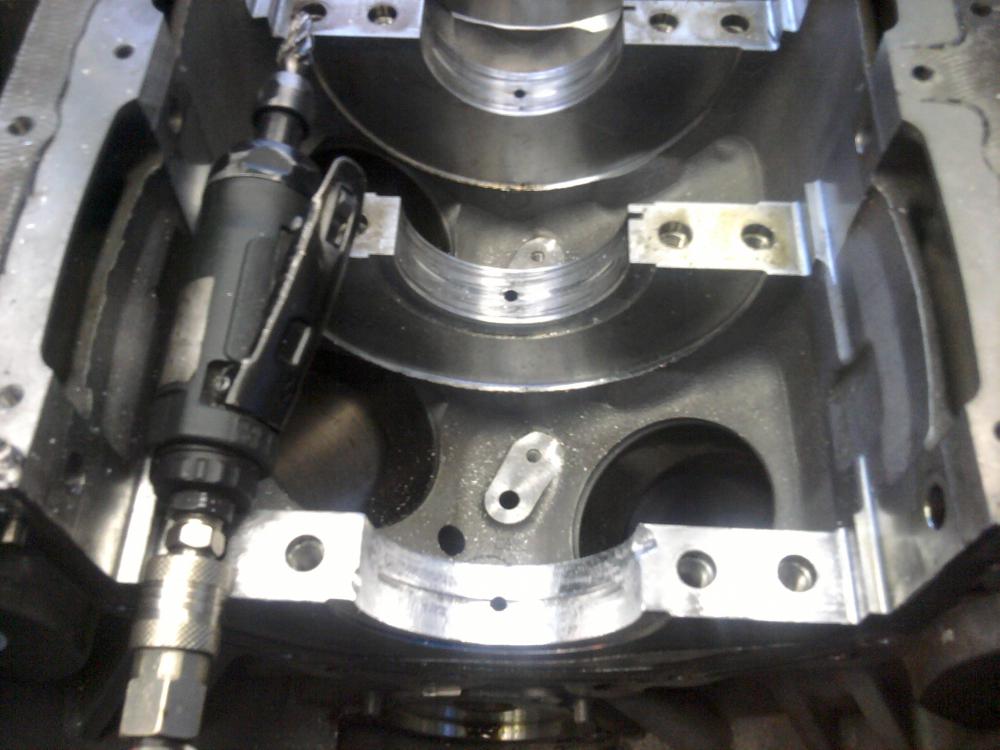
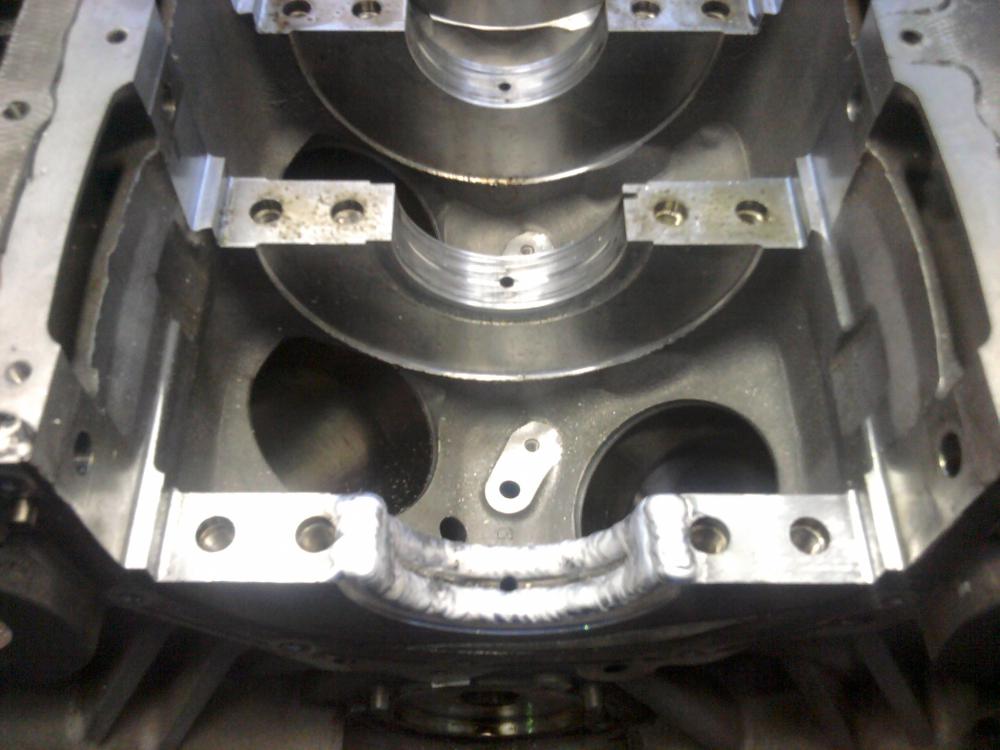
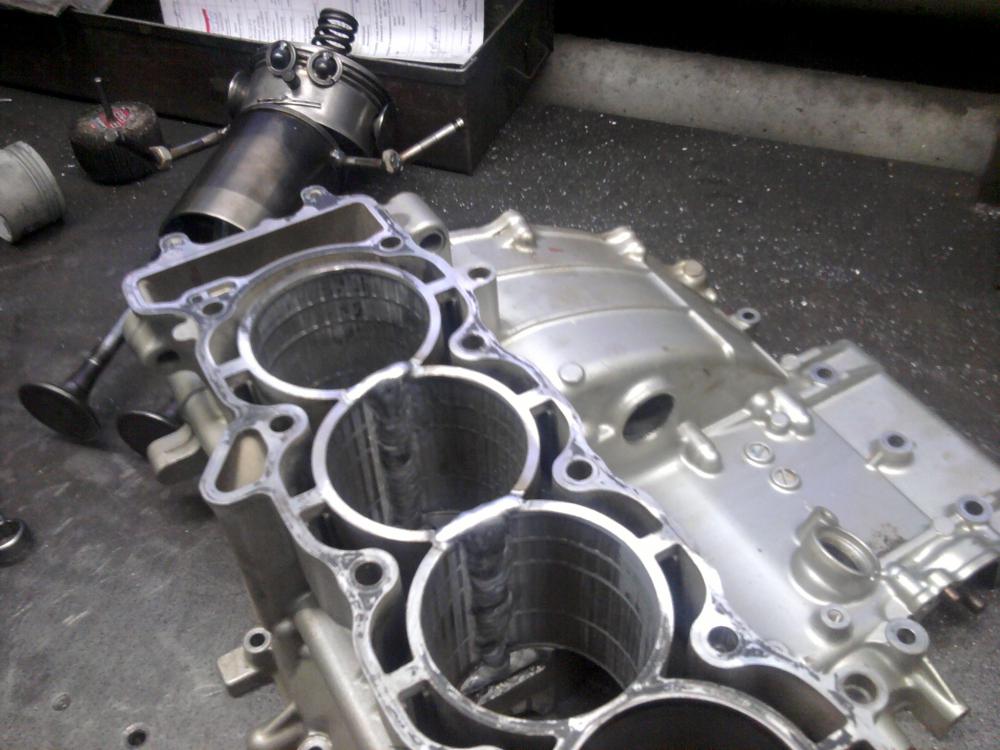
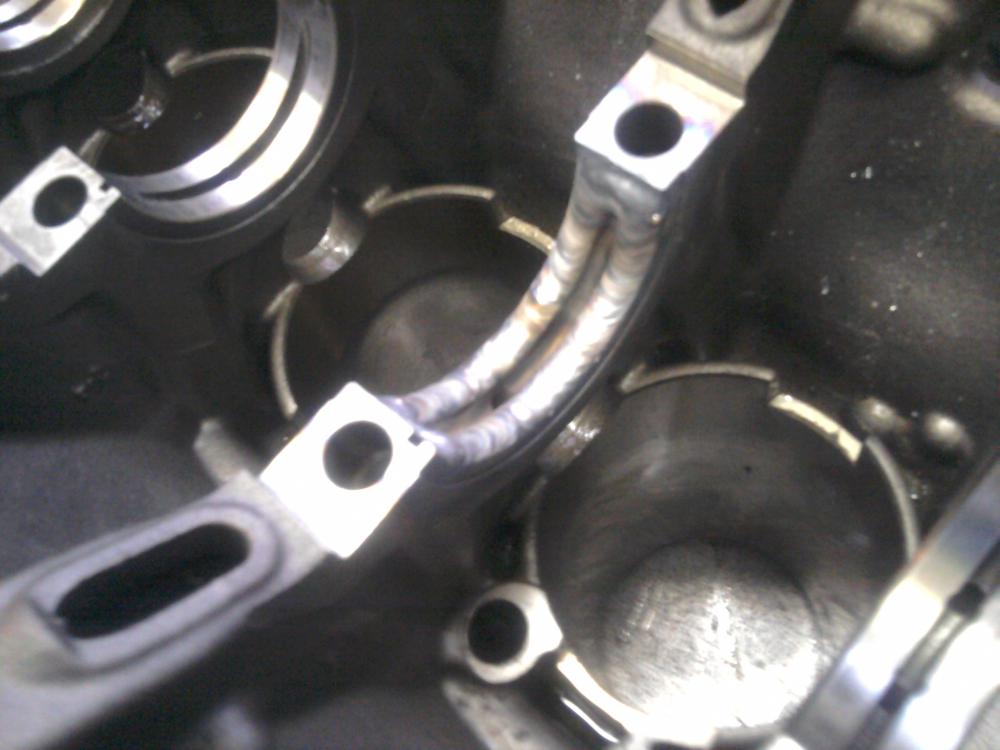
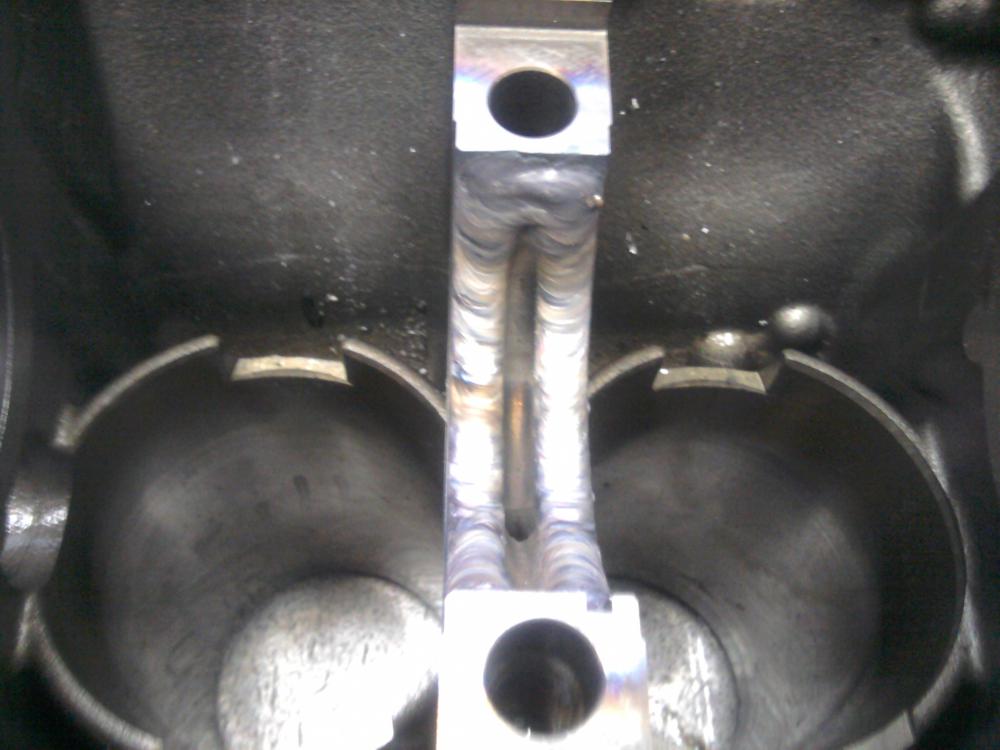
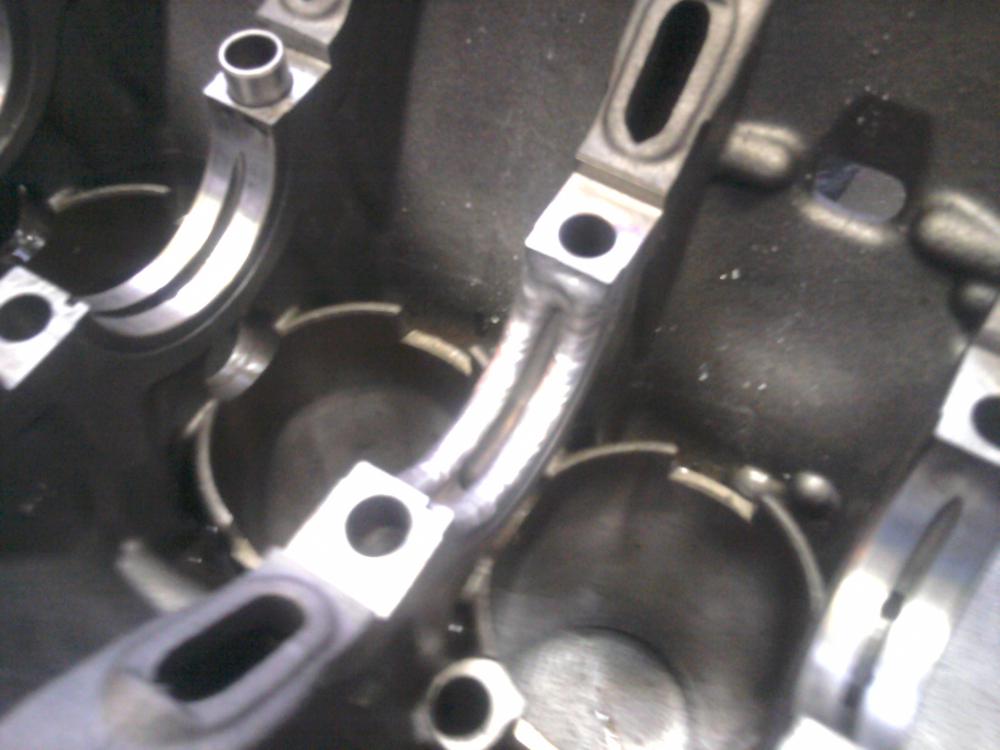
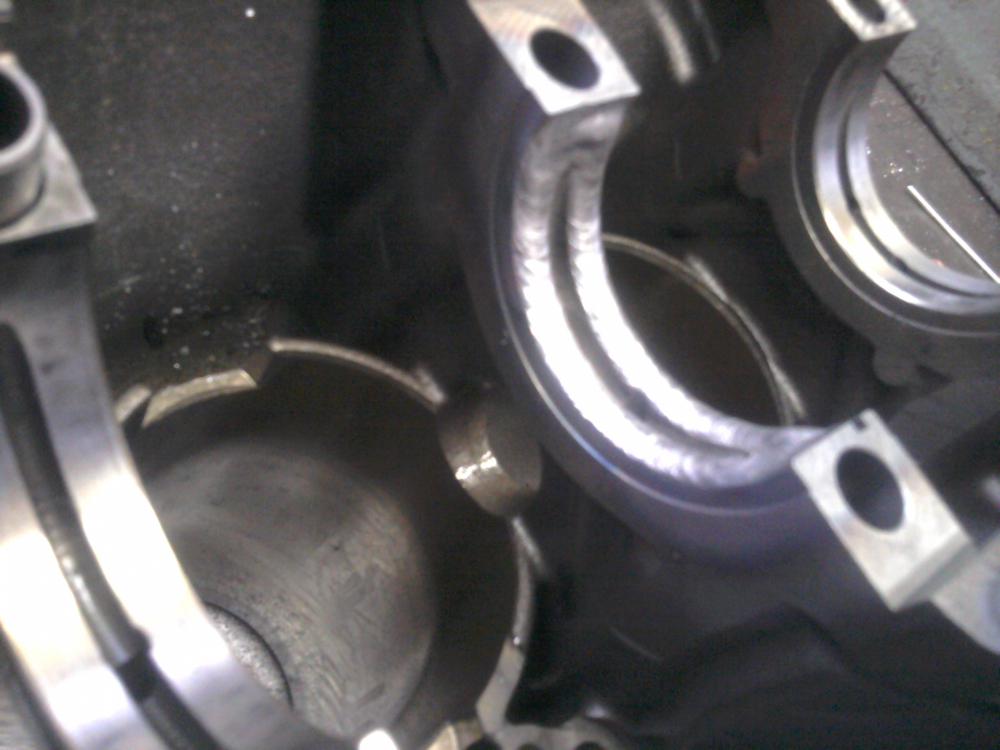
Блок Алюминия , разбило две бочины шатуном , много подробных фоток делать не стал , некогда , выварил юбку отколовшуюся , слоями с проковкой что бы не вело около постелей . За юбкой масляный канал , нужна герметичность . По этому тяп-ляп приварить кусок не вариант.
-
Снегоход , трещины внутри цилиндра.
-
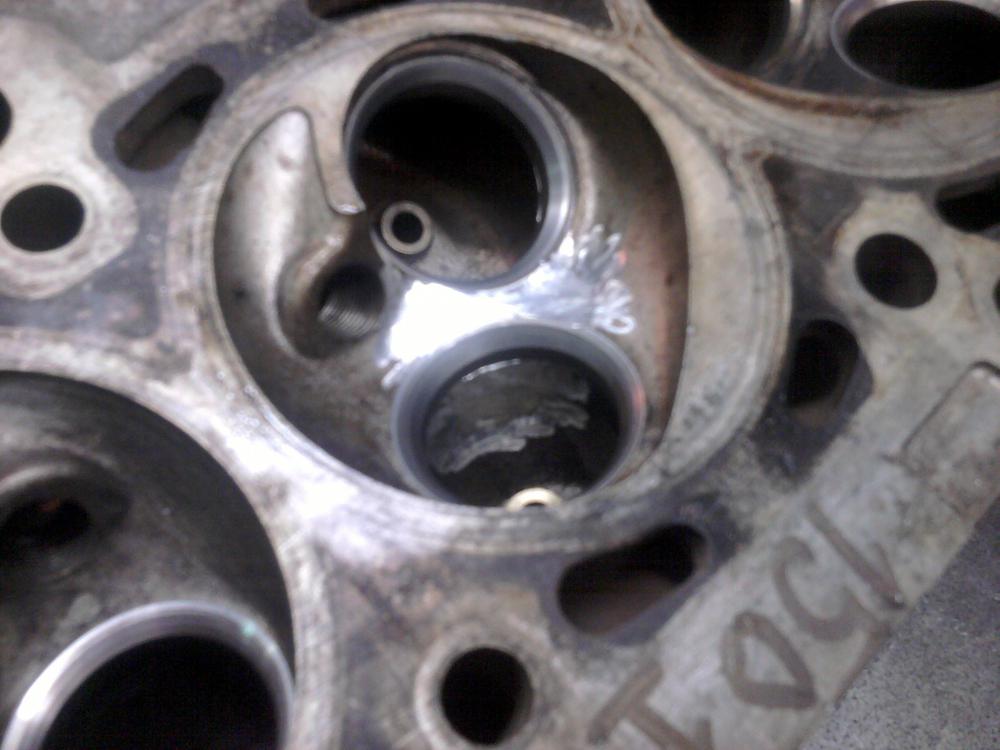
Трещины меж седлами , уже заварены и обработаны и седла изготовлены , нарезаны и притерты .
-
Немного постелей , блок чугун , варил Панч.
-
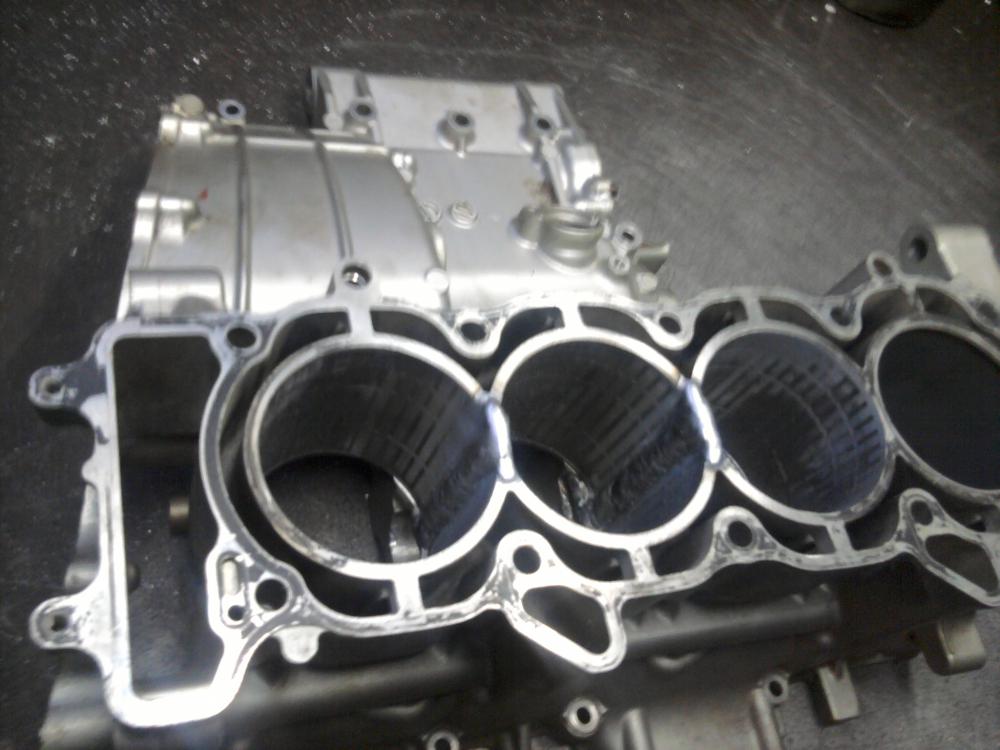
Блок трещина в цилиндре .
-
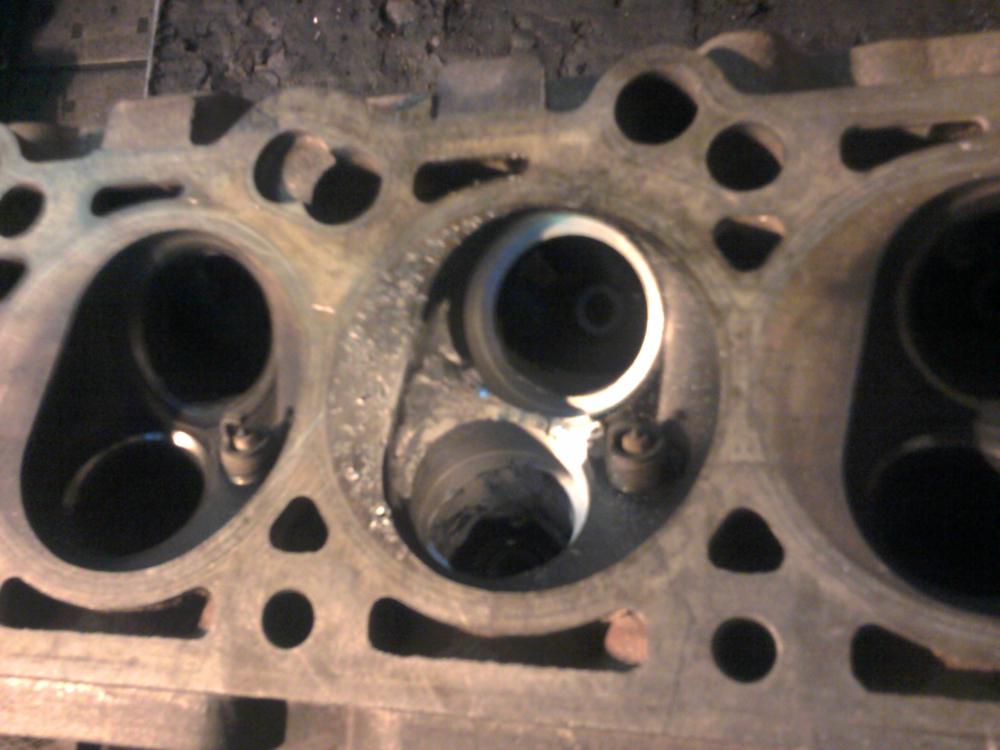
Да там извлекал седла из за трещины между ними , но можно было не извлекать (если бы трещины не было .) И акуратно заварить свечное отверстие. Но будут все равно "потяжки " и деформация посадочного места под седла , и седло может вылетать , тут чисто индивидуально , смотреть нужно . И если посадочное будет конусом , то все равно извлекать седла и растачивать под новое седло.
-
Вот нашел , по ссылке левое верхнее фото http://websvarka.ru/talk/topic/5321-svarka-detalej-dvigateliatransmissii-i-podves/?p=210262 есть на форуме еще фото , но долго искать .
-
Если мешают седла . то они извлекаются и заваривается свечное отверстие , потом растачивается посадка под седла и ставятся новые седла. Другой вариант без сварки , по другому сказать изготавливается футорка .
-
Есть опыт , куча такого )) должны быть и фото тут на форуме . В чем проблемма "пристроится" конкретно , ? то что мешает , выгрызаем и заного выплавляем , свечное отверстие разделываю конусом - морковкой и заливаю монолитом.
-
Точмаш 23Швы зачищены - обработаны , зачем ?
-
Ну по разному , трудно обьяснить я когда варю у меня как бы образ вырисовывается как себя примерно щас ведет метал . К примеру нужно слоями выплавить фрагмент , горизонтальная полка 5 см и две полки вертикальные по 3см , горизонтальную навариваю спокойно все 5 см сразу а как перехожу на вертикальную то понимаю щас начинает металл "цепляться" и тянуть - стягивать , вот там поменьше 3 см и сразу проковка .что бы навстречу друг к другу не стягивались.
-
Пацаны то они знают , что за снять -поставить , денгт нужно платить , и время это , а тут быстро )) Ну вопервых уже писалось за такую работу нужно брать дороже ( экономия снять поставить , прокладка антифриз -ПОПОЛАМ плюсуй + сам сварщик кверху попой варит ), не как если бы она (головка ) была в вас чистая и на столе . (это факт иначе разбалуются). Во вторых ( наши бы мотористы не стали бы делать , потом, по крайней мере гарантии давать , из за стружки .) Ну не избавится от нее как не закрывай тряпками ).
-
Нет не как на чугуне , к примеру тот фрагмент на Ал. кладем первый шов , допусти пускай он будет 5см - 7см , положили , и в скором порядке скилываем сварочную маску и пока не остыло (остывает идут потяжки , расковываем , расковали кладем следующи и опять быстро-быстро расковываем .
-
Ну , как описать , берешь молоток , и быстро пока не остыло куешь - плющишь , он очень легко поддается как пластилин , и снимается напряжение потяжки , не так тянет металл. На чугуне тоже помогает , на алюминии проще . А вот фрагмент как у mikinalexei на фото , тоже варил слоями , и каждый слой расковывается . Порой даже когда варишь саму постель колен вала и раскуешь ее , то бывает не стягивает и не требуется фрезеровка поверхности постели колен вала , куда ложатся-прикручиваются крышки .(перед расточкой и хоном постелей.)
-
mikinalexeiКак постели распред вала .? не повело ? вчера варил блок , Ал. две пробоины небольшие , и так же плюс еще фрагмент выплавлял , Там рядом были постели колен.вала и в блоке еще два балансирных вала , поводки категорически не допустимы , пришлось расковывать швы что бы не тянуло. (фото может завтра выложу)
-
Я делаю разделку к примеру , не знаю узкая она или широкая , но делаю так что бы , можно было подлезть , и заварить (востановить) стенку на всю толщину , что бы было монолитом , если сделать просто надрез ну к примеру на толщину круга отрезного от болгарки 1.2 или 2мм , то сложнее проварить , выплавить стенку всю монолитом .
-
Все это ребята конечно хорошо , все мы немного бываем "безбашенные" и принебригаем Т.Б. но помню жару 2010 года . я как раз приехал с моря , загоревший , (я загараю обычно очень хорошо) . Так вот варил по пояс голый , ни каких ожогов , ни чего , но повторюсь это визуально , а что и какие излучение получил -впитал мой организм это мне не ведомо , заметил только что стал молодеть , из года в год ))