Активность
- Последний час
-
 Shyrik присоединился к сообществу
- Сегодня
-
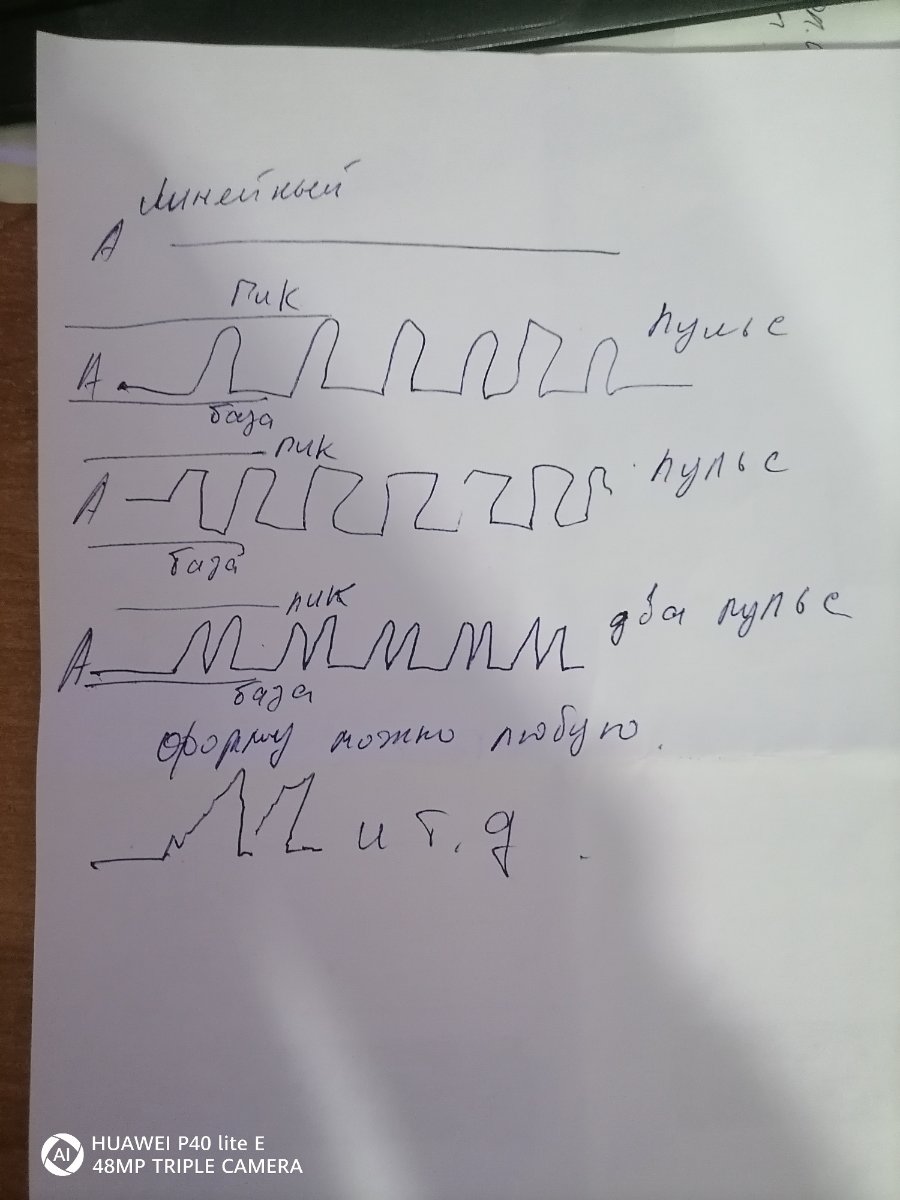
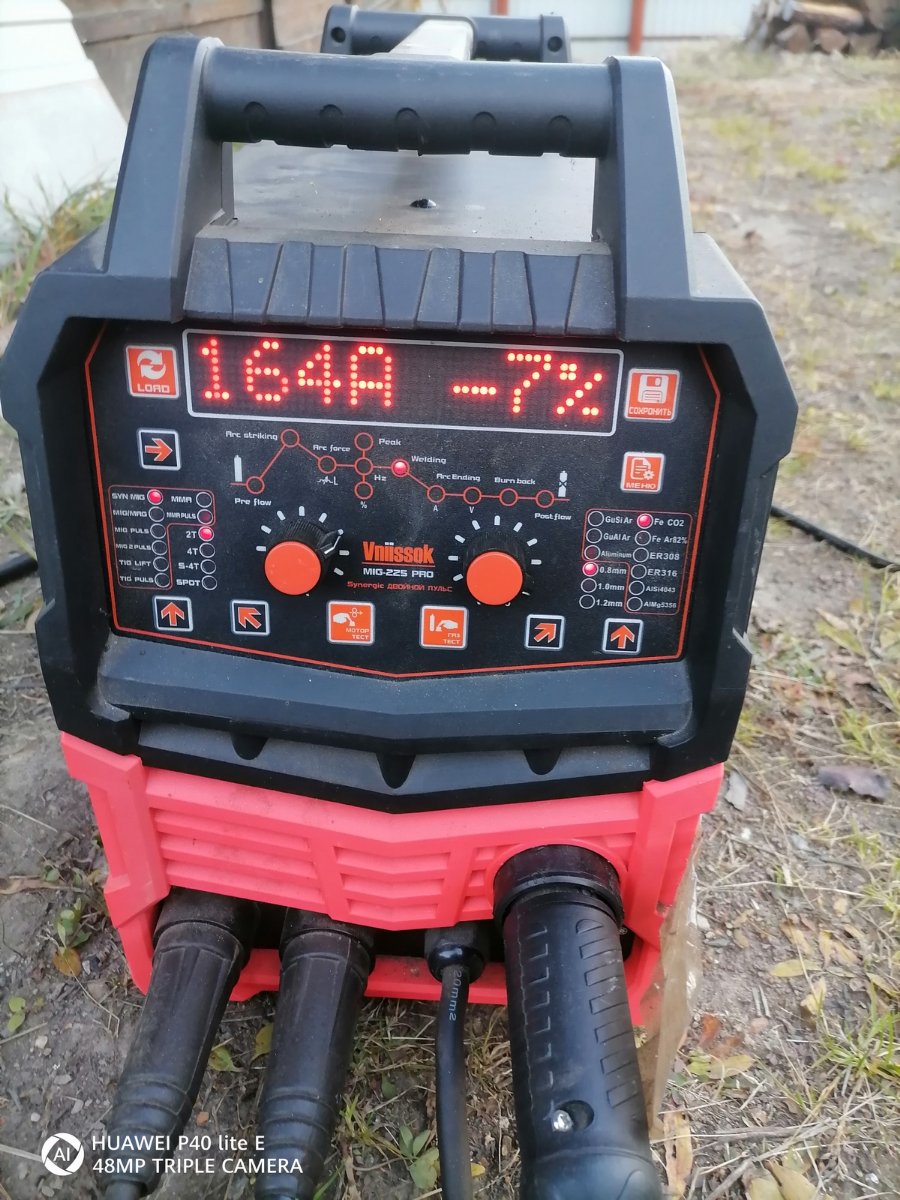
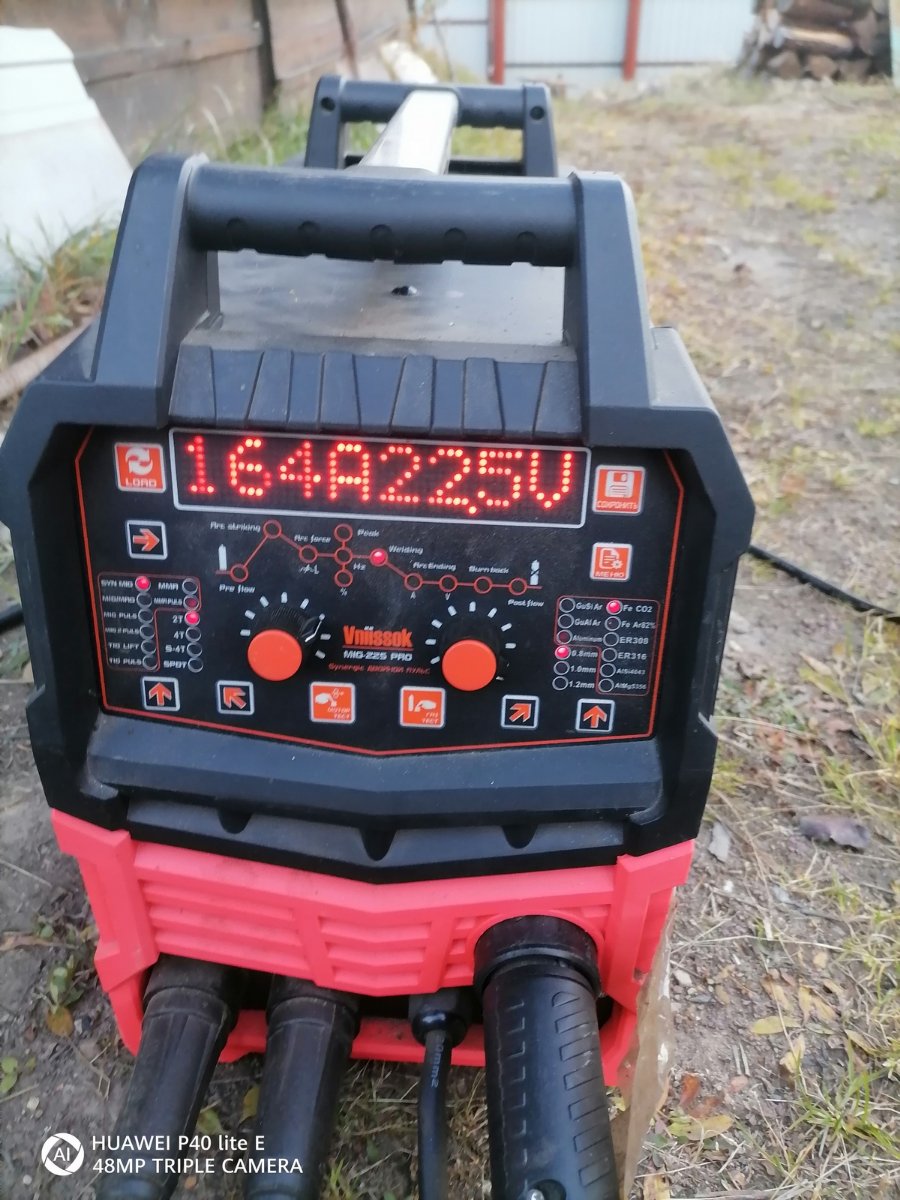
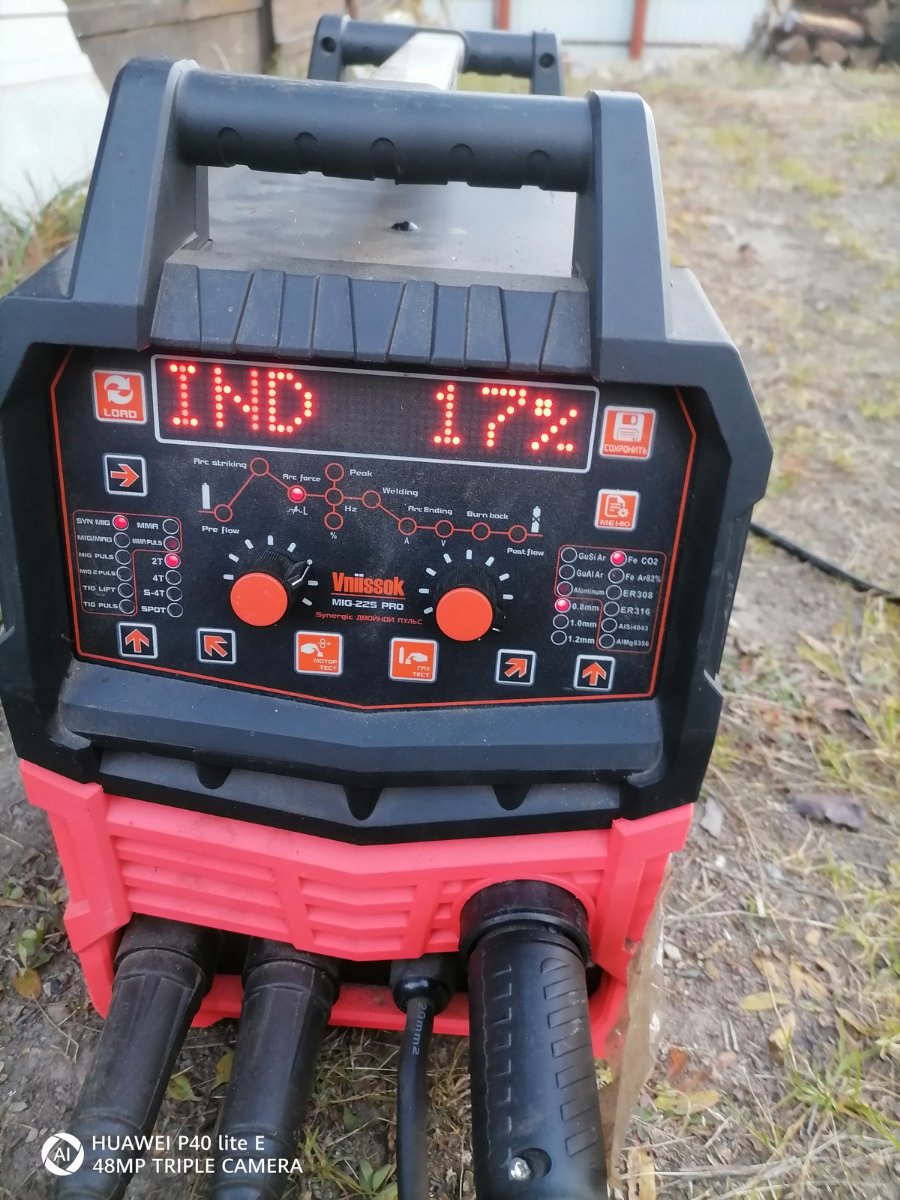
 Выбор аппарата с пульс, дабл пульс. Наверное всё же реклама оч.сильно давит на мозги. По прошествии времени, владея подобным аппаратом, так и не понял, не почувствовал необходимости именно в работе с пульсом. А им ещё окаца нада уметь работать, надобно понимать что и зачем, как регулируется и настраивается, в каких случаях применяется. Как он настраивается, как все они( в смысле однотипные за недорого даблопульсовые агрегаты), почитал про викинг, посмотрел инструкцию к своему, где-то ещё, что-то ухватил, пришёл к выводу один и тот же принцип настройки. Пульс, одиночночный, одинарный который, просто пульс, импульс. Задаём ток, можем подкорректировать что-то, на моём вольты, индуктивность(в импульсном режиме может быть не индуктивность,т.е. не скорость нарастания тока к.з., ), пост пред газы. Сам импульсный пульс, не настраивается, т.е. наш заданный ток, это будет базовый, сколько в пике амперов и вольтов не известно, время пика не известно, так по ощущениям частота менее одного герца, с не очень резким скачком то ли тока, то ли напруги, просто вжаривает. Типа сам работает, заводом настроено, настроены оптимум параметры, вам пользователям там делать не...чего, но двойной то регулируется, хоть как-то, но настраиваются какие-то параметры, почему в одиночном нельзя, ...????? Чего в нём особенного, секретного. Кто скажет что в реалии ручной настройки десятки параметров, не сможешь, не осилишь, так и не требую все десятки, но что-то, можно(ток пика, время пика), двойной ведь настраивается. Сколько надо ампер выделить для сварки? Допустим, 1мм, надо 40-60А в нижнем положении, а сколько в пульсе он выдаёт, минимум ставится допустим 32А, пиковый сколь будет? Не известно,из практики, начало вроде ничего идёт, но через ннное время этот пульс прожигает металл насквозь. Победить его таки и не удалось, сколько и чего он там вжаривает, по факту много, а убавить никак, ну и вопрос сам лезет, зачем? Дабло-двойнойййй импульс, ваууу, на первый...... Из инструкции, имеем базовый, в настройках ставим пиковый +5-50%, корректируем что-то ещё, типа PU, BU , я так понял коррекция напряжения в пиковом и базовом токе, а ееесть ищо установленный ток, это, ток который на табло мы крутим энкодером. по результату циклограмма в соответствии с алгоритмом работы, ээээ.... как бы это... с зажигания дуги какой-то ток стартанёт, и понеслась с заданными параметрами допустим установили 100А импульс 50%, 0.5Гц, а енто будет каждую секунду ток 150А, потом секунду 50А. Т.е. заданный параметр, процент импульсного тока от установленного энкодером будет увеличиваться на50%, затем уменьшаться на 50%, напряжение в пике и в базе будет то что я установил и так и погнали, пока не отпустим кнопку горелку в двухтактном режиме, 50-150, 50-150 .... Момент, т.е два положения тока 50А и 150а, т.е. ток базы и ток пика, почти как в одиночном, только там мы знаем только базовый ток, тобишь, нами установленный, но циклограмма та же, если верить инструкции и очучениям, Воооопрос, где двойная пульсацияя? Что в mig пульс, в mig2 шмульс, два тока верх и низ, фсё, только дабл, как-то регулируется, а не дабл не регулируется. Хде два пульса??? Если бы шло установленный, пиковый, базовый, и по новой, установленный, пиковый, базовый. Т.е. пульс вверх, пульс вниз, то есть два пульса либо два импульса подряд вверх, а так ...... Требуется сварка металла толщиной, нужен ток, такой-то смотрим, на этом токе всё хорошо, завышаем, смотрим сколько то времени норм, потом прожиг, будет током пика, ток базы встанет сам. А как в действительности надоть, сколько нужно тепла ввалить что получить заданный параметр сварочной ванны, сколько времени и ток паузы, чтоб прошли нужные нам правильные процессы, кристаллизации жидкого металла. Дабы по итогу получить мелкозернистую разориентированную стуктуру металла или вопрос, что нам вообще надо получить, ради чего все эти потуги, крутилки, настройки? Если много однотипно что-то сваривать, методом тыка можно подобрать параметры, фактически наугад. О шов хороший, а чем хороший, тем что неделю искал параметры,. сжёг пол катушки ради трёх заветных сантимов, а без шмульсов, раз два и шов не отличается с виду вооще никак, и что? А так дома по чуть того, по чуть того. Задаёшься вопросом, а оно надо вообще, да ещё в таком виде, ведь, когда немного начинаешь иметь представление что происходит, то хоцца, добавить время подъёма тока или спада, а особливо раздельную настройку Пика и Базы, НЕЗАВИСИМО др от др, ни по амплитуде ни по времени. Почитав про сварку, в частности про СМТ(сварку модулированным током), где русским по белому указано, что на дежурный ток, базовый или как там его назови, накладывается импульс, один, либо пачка импульсов, можно наверное дабл, можно трайнабл, четвернабл пульс организовать, звучит круть. Или можно в программном режиме вести сварку импульсами с принудительными короткими замыканиями(надеюсь не наврал, кто желает у Потапьевского найдёт как правильно),но вот не задача, не имея опыта, не имея представления вааще, как это работает и собсно для чего, начинаешь искать, выбииирать с дааббл пульсом.. Мягко говоря выглядит странновато. Одиночный нельзя крутить, двойной можно, на развод смахивает. Сколько обсуждений, какой аппарат да за недорого, да стабильнее, надёжнее, безотказнее. Для начала ответить себе на вопрос, ну нашёл что надёжнее, полегчало, пользоваться умешь? А то что есть, смогёт то что ты хочешь и умешь? Вот..лин, если бы мне кто мозги вправил когда искал аппарат, а то купил, несколько дней настраивал алюминь, в том числе и пульс курил, не понимая совсем ничего, тупо наугад. Ну через три дня настроил, сварил, что-то, мне хватило в общем 1 метр шва и мучений, чтоб твёрдо решить и купить, тиг ac/dc. Спустя два года владения,вроде дошло как он настраивается, так металл 3-ка, таак, надо ток пика чтоб был, оооооо, считаем, в линейном на тройку 120-140а в нижнем(это для меня), таак значит пульс +50% чтоб вжарило на 190-200Ана коротке, это установленный будет где-то 130А, а базовый значит 65А. пробуем, не покатило, меняем, не покатило, и ииии... о частота, добавить, убавить... "опять пошла морока про коварный зарубеж..." выставил в линейном и за пару минут сварил. Млин, но он же уже есть и выбросить жалко.... Со временем просто из принципа или желания что-то освою, в смысле работе и настройках пульсов и импульсов, возможно понравится. Здесь ратует за, только, карман. Не буду покупать, допустим, сначала простецкий аппарат чтоб научиться сваривать в линейном режиме за те же 30р, а опосля куплю импульсный ещё за 30р. Есть пить не тянет, а вот возможности, ну это каждый сам для себя решит, оно ему на сколько надо. Я это к чему, в рекламе и описаниях нет, что пульс не регулируется, чего и сколько он даёт, одному зелёному тапочку известно, конструхторы фсё правильно сделали, польсуйтесь. Двойной крутится в очень ограниченных пределах, нельзя сделать базу 0,7сек 15а, а пик 190А 0,1сек., только плюс минус 5 или 50 процентов от энкодера на экране, в тиге можно, выставил пик 190А, базу в минимум 20% это 38А, ну уже лучше, больше манёвра, для творчества, культурно по другому это не назовёшь, когда делаешь непонятно что и зачем, да ещё не умея. Вновь принятым адептам посвящается, спецам, сие не интересно. ...

-
 Евгений Грушин присоединился к сообществу
-
 ChristianerupE присоединился к сообществу
- Вчера
-
Так, так и делал, стояла 1мм, поставил 0.8мм, по идее зазор увеличился, усилие прижима пружин уменьшилось. Горелку в доску буксует, см 5 поднял, загибает, вроде так, если не на врал.
-
 Главное плоскости)
-
Излишнее передавливание (прижим) тоже влияет на стабильность сварочного процесса. И на износ механизма подачи. Николаич где-то тут выкладывал ролик Как регулировать прижим.
-
Каналы различаются по цветовой маркировке : Синий — диаметр проволоки 0,6 – 0,9 мм Красный — диаметр проволоки 1,0 – 1,2 мм Жёлтый — диаметр проволоки 1,2 – 1,6 мм Зелёный — диаметр проволоки 2,0 – 2,4 мм Серый — диаметр проволоки 1,2 – 1,6 мм (встречается реже, например, для мощных горелок вроде MS450) [1] По опыту- синий нормально переваривает/пропускает 1мм. Выбор диаметра канала важен для стабильности сварочного процесса : в канале бОльшего диаметра проволока начинает волнообразно собираться внутри канала, резко выпрямляясь в какие то моменты .- Это мое дополнение ,только почему -то другим шрифтом..
-
 kiTmoon присоединился к сообществу
-
 Алексей Гаранин присоединился к сообществу
-
Увы,утрачена
-
Уважаемый Welderman, поделитесь пожалуйста фото данной таблички?
-
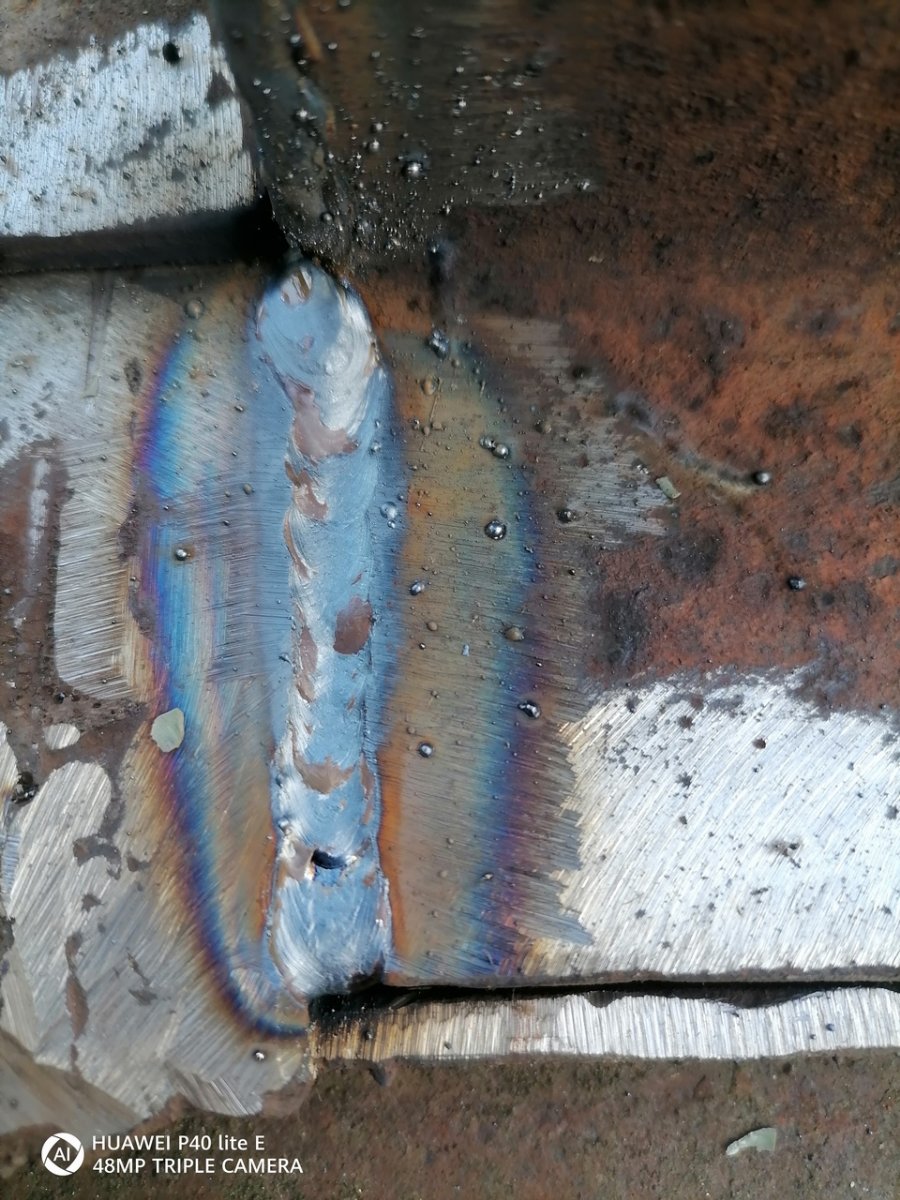
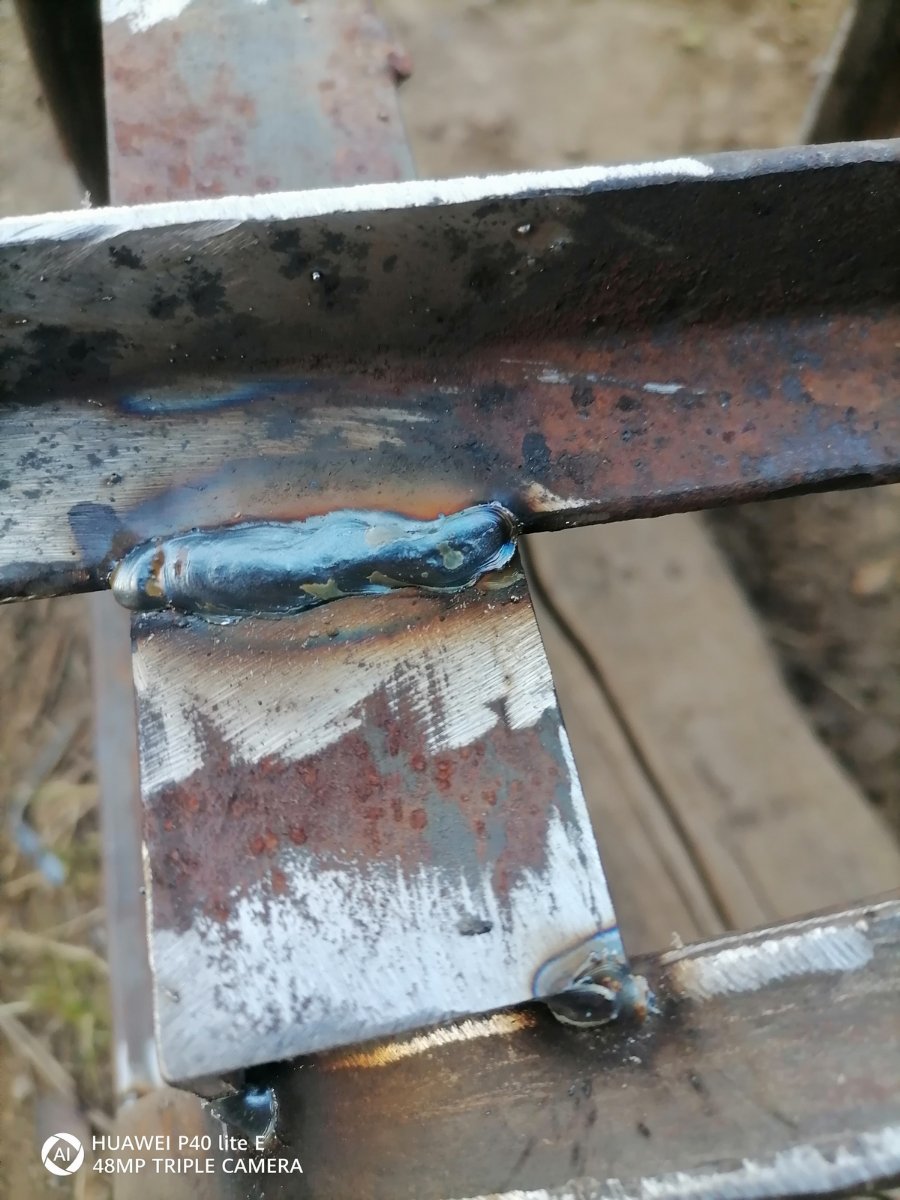
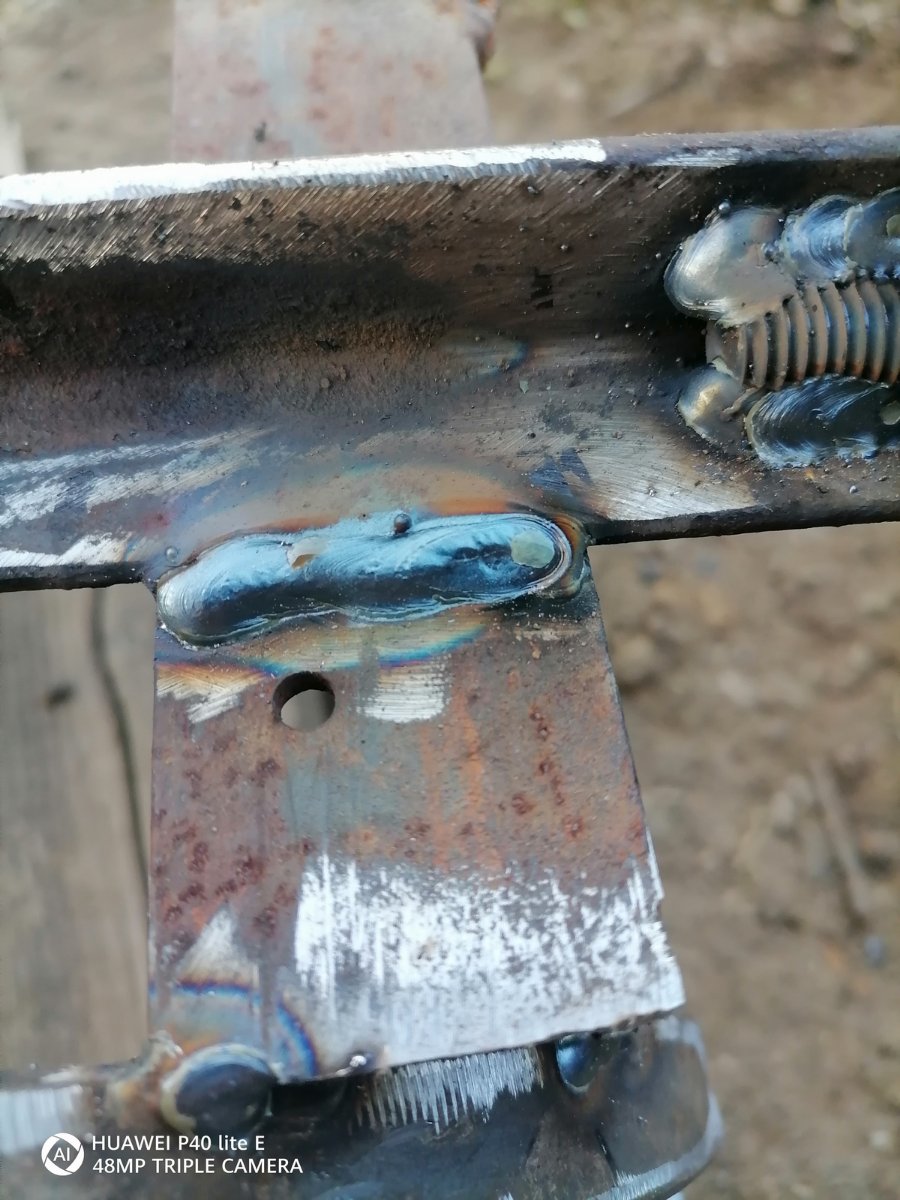
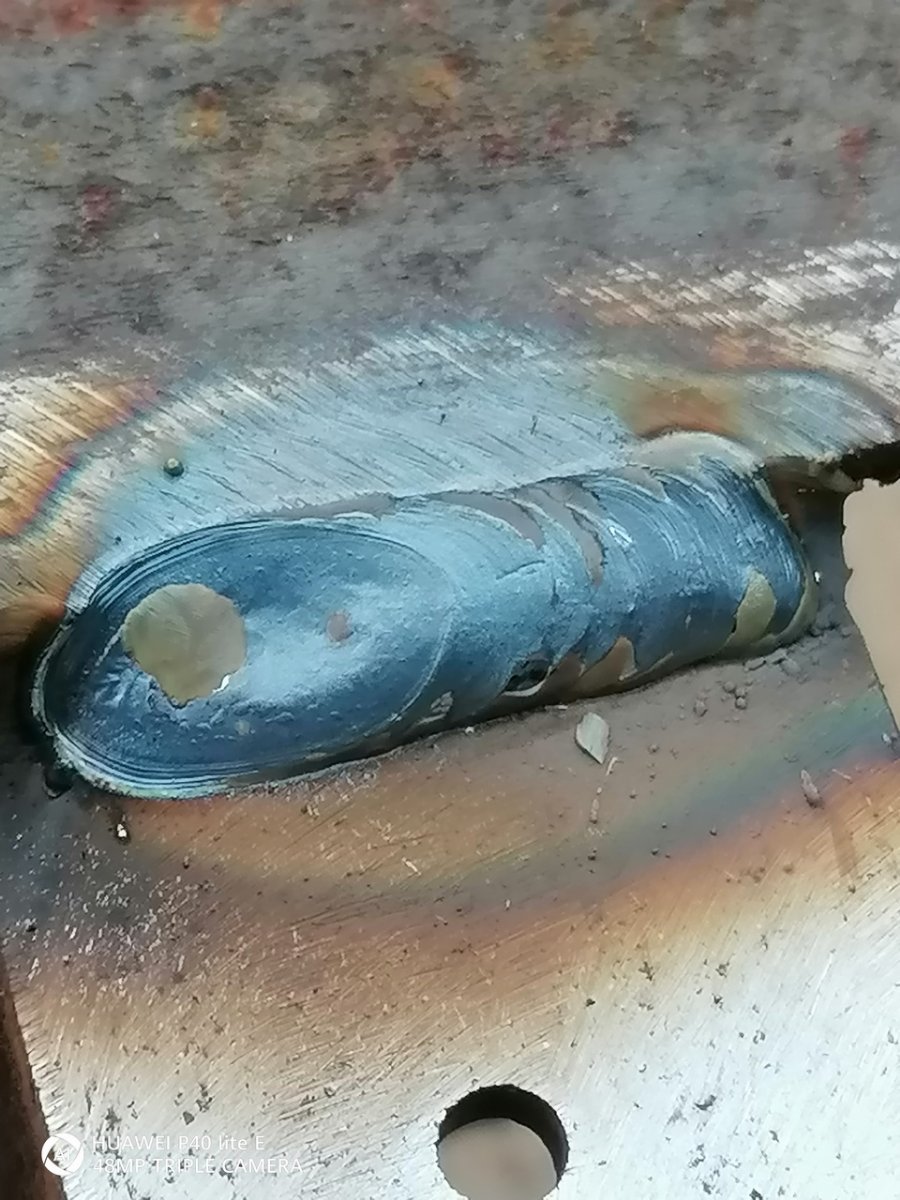
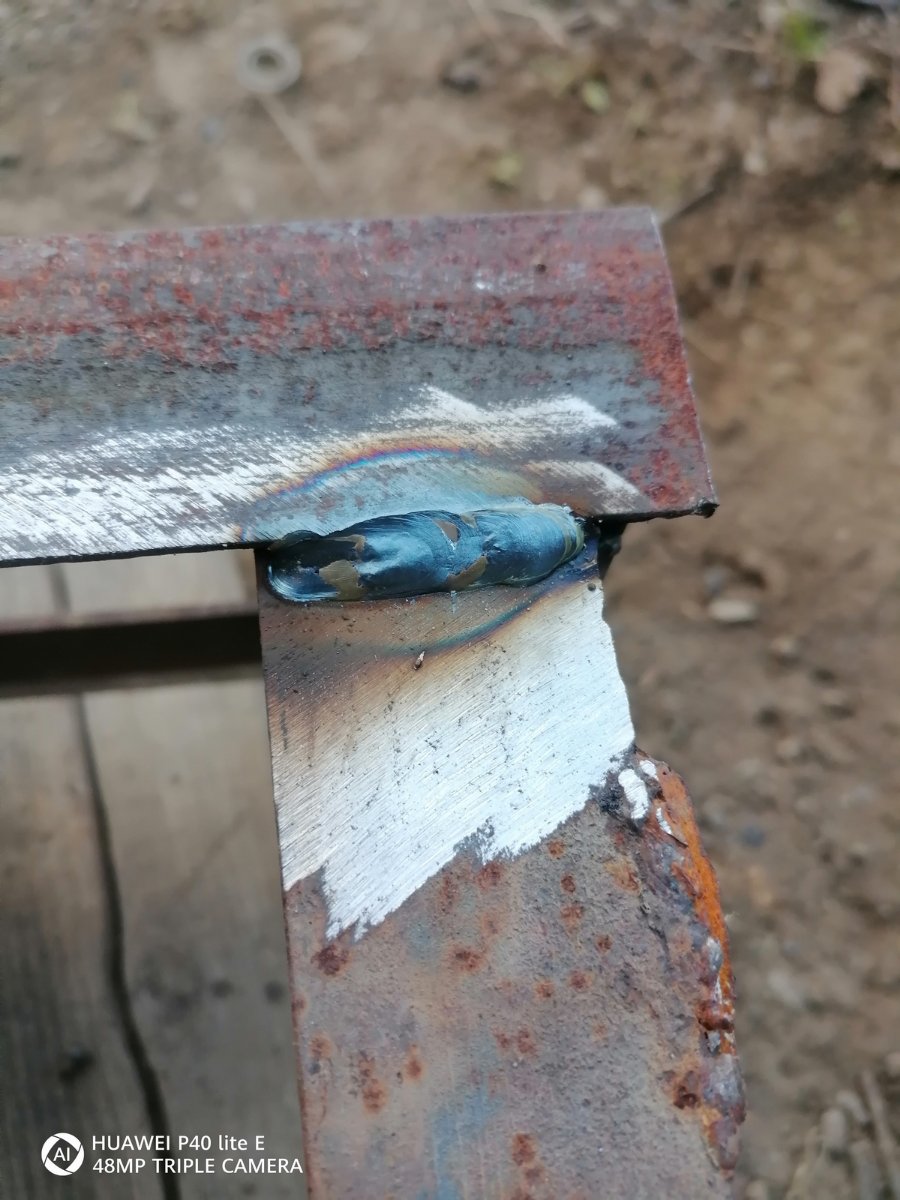
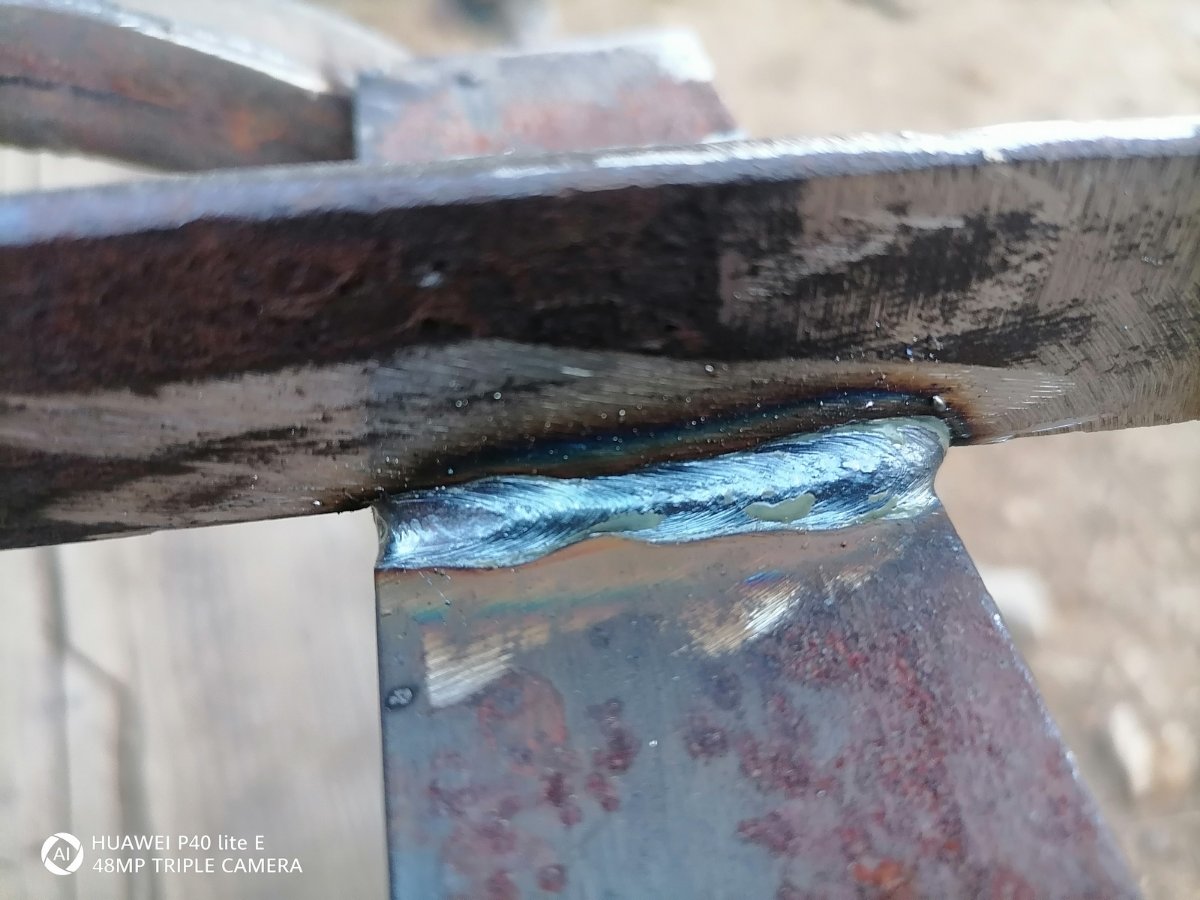
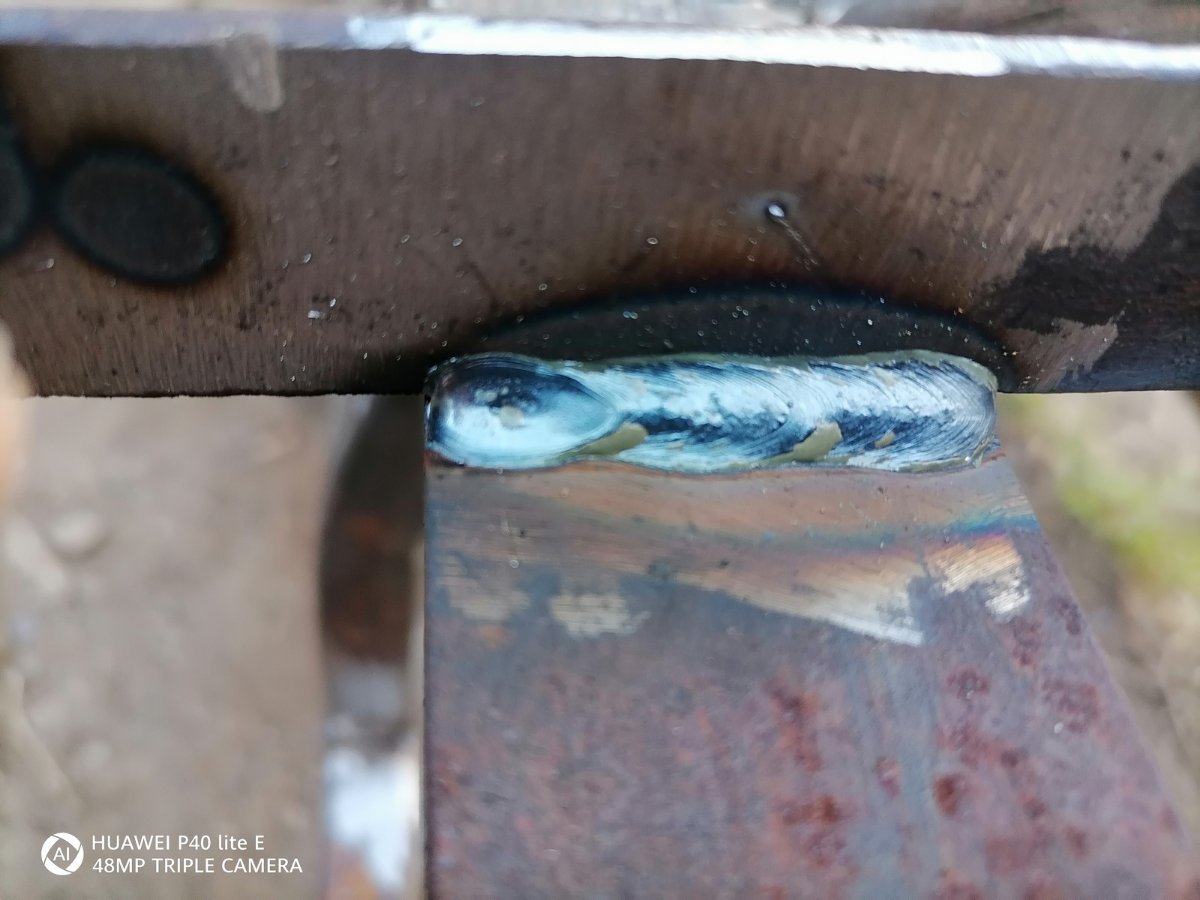
Всем здравствуйте. Возможно не всё потеряно,как говорится, "дело было не в бобине.....", да ещё батарейки в маске заменил, и она оказывается ещё ничего(когда в прошлый раз трубку сваривал, она была не рабочая) Металл 4 мм, заменил направляющий канал, стоял коричнево-чёрный пластмасс, какой-то, в комплекте с аппаратом был. Поставил стальной 08,-1мм по магазинному, . Но тоньше чем стоял, в том отверстие проходное миллиметра три наверное. Проволоку сменил с Дека 1мм, на Золотой мост 0,8мм. Ток доходил до 170а с копейками, по показометру, такого отвращения как в прошлый раз нету, нормально. Что, на что повлияло, не знаю, но лучше это факт. По мне, канал новый, всё равно толстоват, написано 08,-1мм, а туда все 1,5 мм влезут, если не два, на истину не претендую, возможно так и надо, опыта, маловато, чтоб, что-то утверждать. При перестановке роликов, прижим регулировал по новой. Брызг, на порядок меньше, Увеличение 4-х без увеличения камерой брыгзг не видать почти. А тут отчётливо видны, результат кручения индукивности Бокорезы на столе лежат, теперь постоянно, кусал. Как наберу полную 2-х литровую бутылку пластиковую, так наверное стану сварщиком. Делал это, наиполезнейшая, офигительная весчь, я вам скажу, а то не в кайф таскать их в ручную, спина , ужо не та.
-
Не очень ясен формат и размер вашей организации. При приёмке электродов нужно делать входной контроль, заваривать образцы, испытывать их. Это делают специально обученные и уполномоченные люди. Скорее всего ОТК. Если есть акт входного контроля, то всё остальное- не ваша забота. Если электроды варят плохо, шлакуют или поры дают- надо доложить непосредственному руководителю и технологу по сварке. Провести повторную заварку образцов в их присутствии. Если швы получаются- то действительно, Если не получаются- то по ситуации...
- 3 ответа
-
- 1
-
-
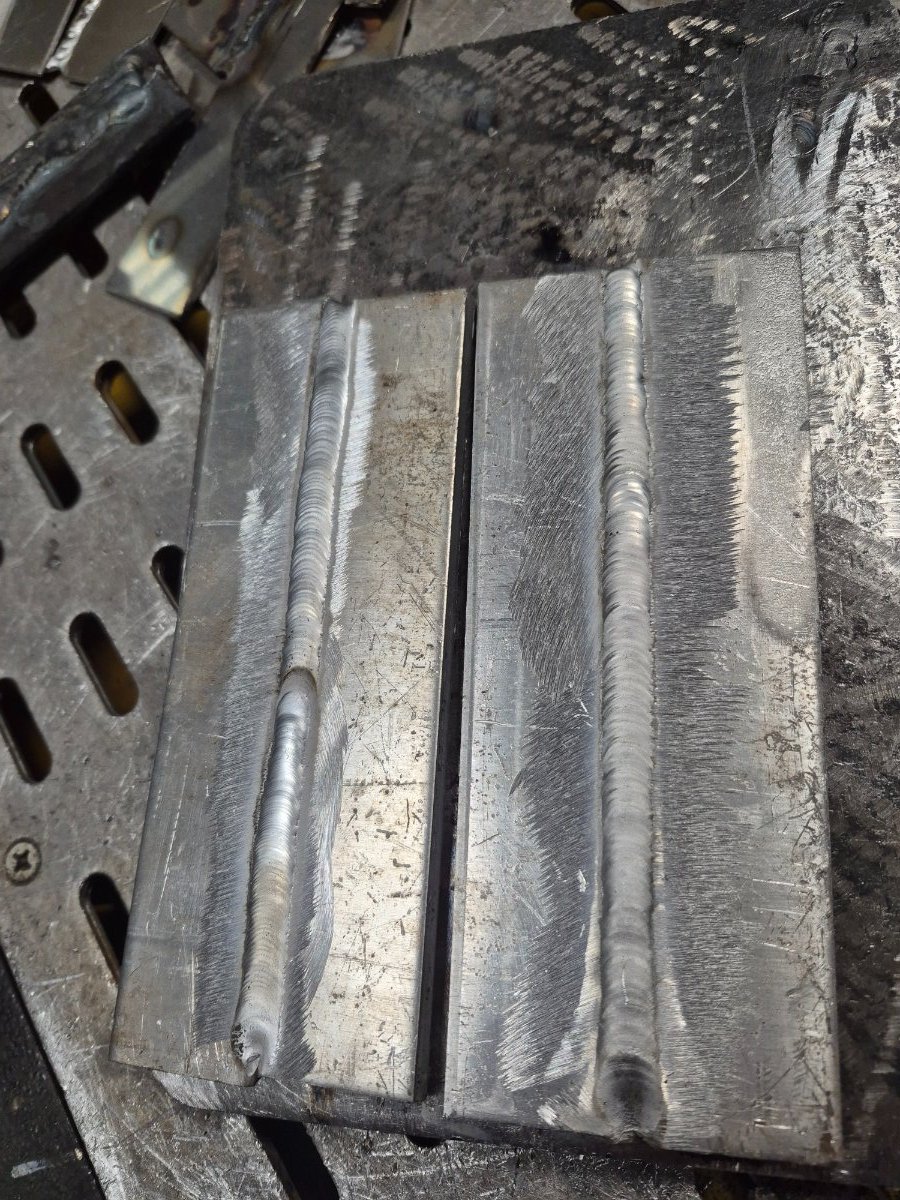
 А не пора ли нам замахнуться,на Вильяма нашего,Шекспира...на алюминиевые сплавы,то бишь... Первые курсантские стыки ...
-
 KevinSnisk присоединился к сообществу
- Последняя неделя
-
Если Вы-сварщик, то выбор сварочных материалов-не ваша зона ответственности.А процедуру допуска СМ коллега описал выше
-
Делаются образцы для мех испытаний по ГОСТ 6996-66 «Сварные соединения. Методы определения механических свойств». делаете образы на растяжение на изгиб и на ударную вязкость. Определяется хим. состав на соответствие ГОСТ 9467-75 и далее уже по итогам испытаний дается заключение.
- 3 ответа
-
- 2
-
-
-
 Doliman присоединился к сообществу
-
Варю ответственную конструкцию.На работе выдали электроды weld( синяя пачка).Отлично варят,шлак чёрное стекло.Они закончились.Привезли новую партию электродов.Та же фирмы weld (жёлтая пачка).Варятся так себе,почти как рутиловые.Шлак серо-матовый.Обе партии перед сваркой прокаливались.На аттестации мне говорили что шлак уони всегда должен быть глянцевым.У меня сомнения по новым электродам.Модно ими варить ответственную конструкцию или нет?
-
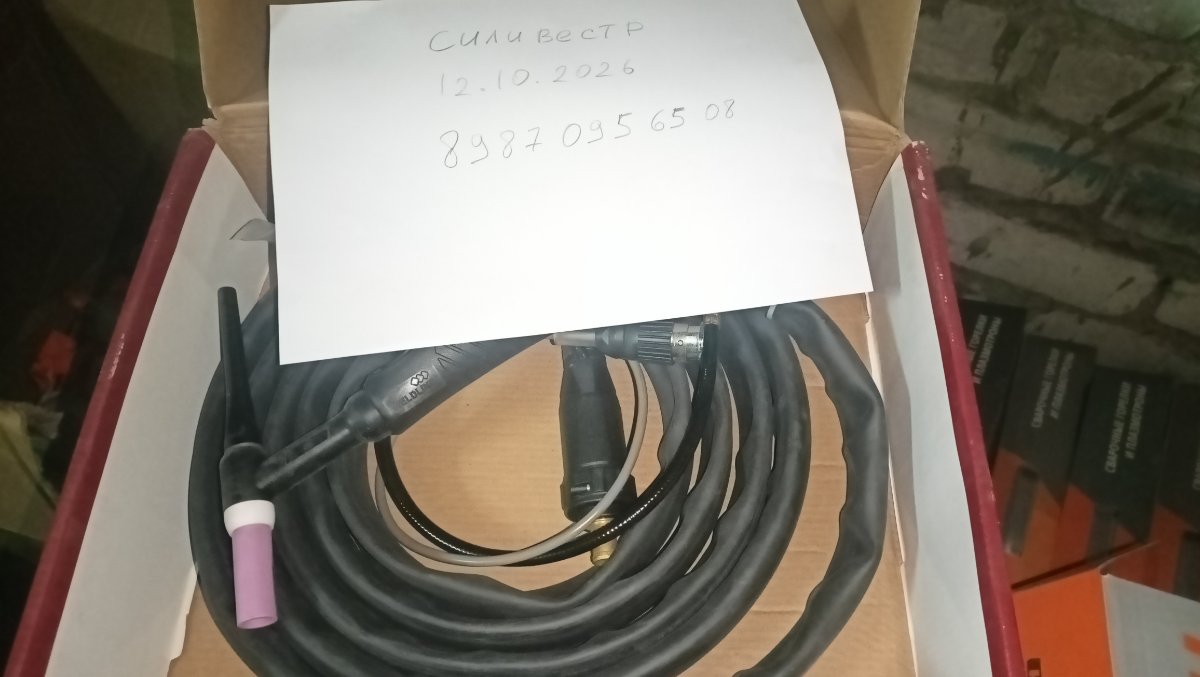
Продам с хранения новые горелки есть 4 и 8 метров также есть турецкие редукторы цена на горелки от 3500 до 9,500 пересыл на покупателе, могу оптом все продать Нижнекамск Татарстан
-
 СИЛИВЕСТР присоединился к сообществу
-
Если всё-таки идти через клинья, а не катать, ширину клина считайте с поправкой на толщину пропила того инструмента, которым будете резать. Иначе после сведения радиус выйдет не тот, что на бумаге. Удобно сделать из жести шаблон на один сегмент, размечать все клинья по нему и резать в упор, чтобы глубина везде была одинаковая и внешняя стенка оставалась целой. Ленточной пилой надрез не до конца делать неудобно без упора по глубине. Если всё же будете пилить, для стенки 4 мм стартовый шаг полотна 8/12–10/14 TPI, и в резе должно быть не меньше трёх зубьев: на тонкой стенке крупный зуб выкрашивается. После сведения сначала прихватки через один с проверкой по шаблону радиуса, потом провар вразбежку, чтобы рельс не повело. Хотя при таком большом радиусе прокатка, как уже советовали, даст ровнее и без кучи швов под колесом. Таблица шага по толщине стенки: https://stankotorg.ru/guide-shag-zubyev-tpi-tablica.htm
-
Из такого профиля. Люди мы творческие, постоянно что-то вытворяем.
-
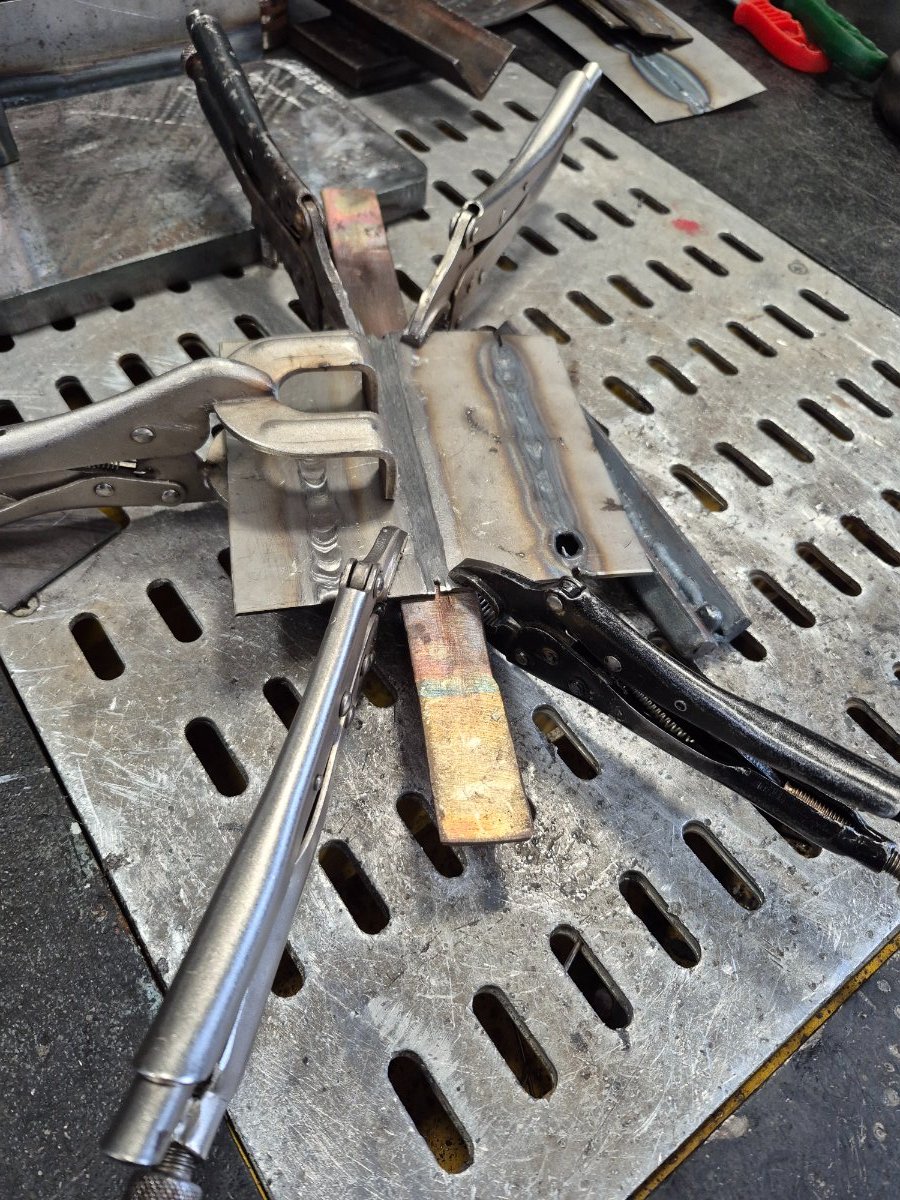
 Клещи вцепились в в/легированные стали, как пиявки....
-
Потихоньку добрались до в/л сталей...
-
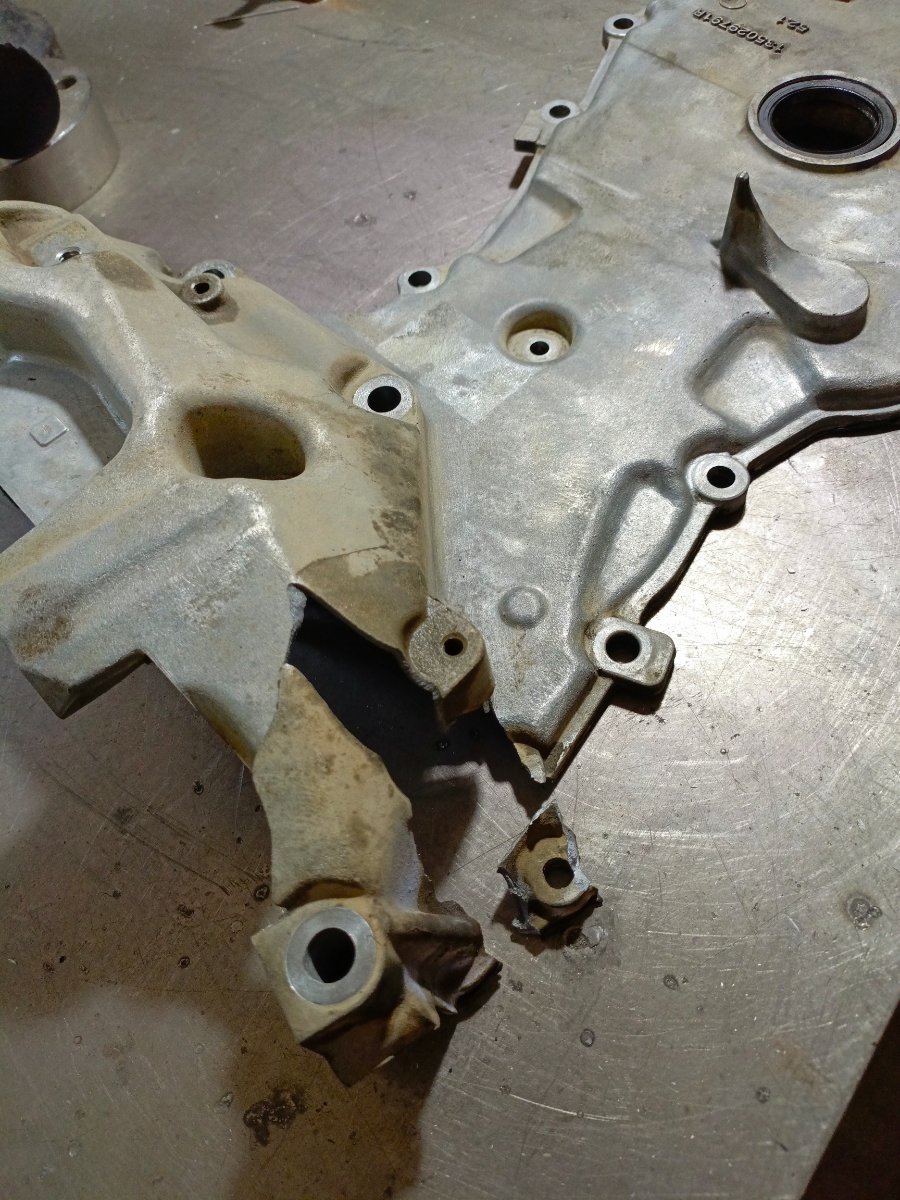
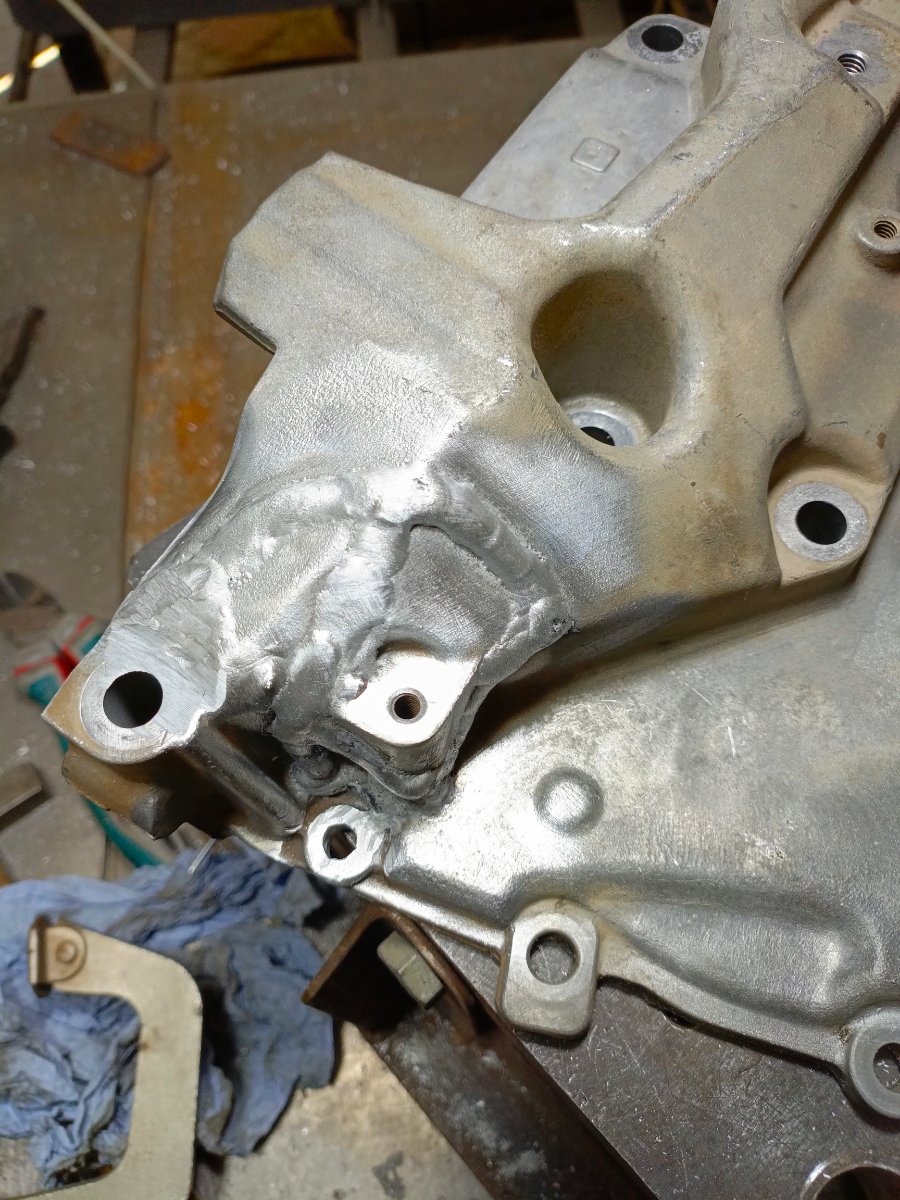
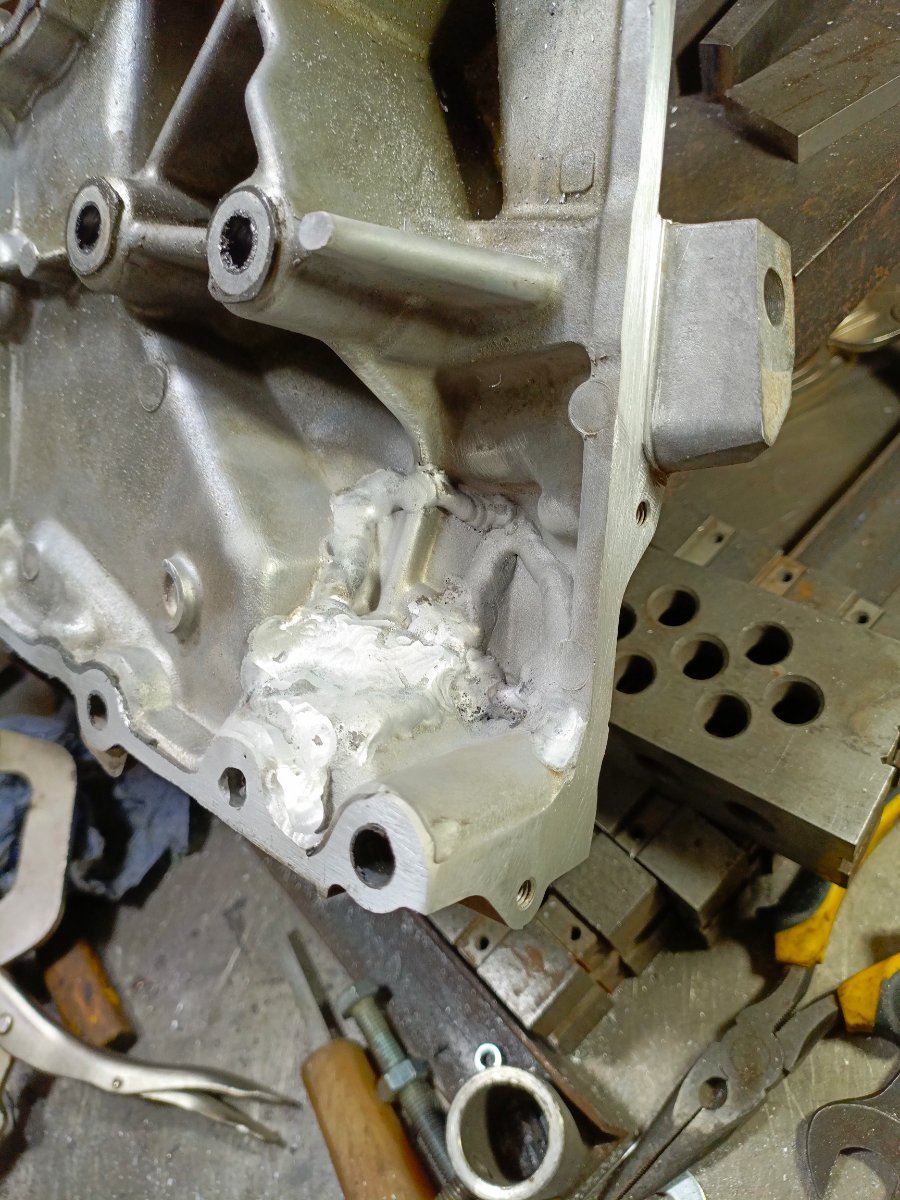
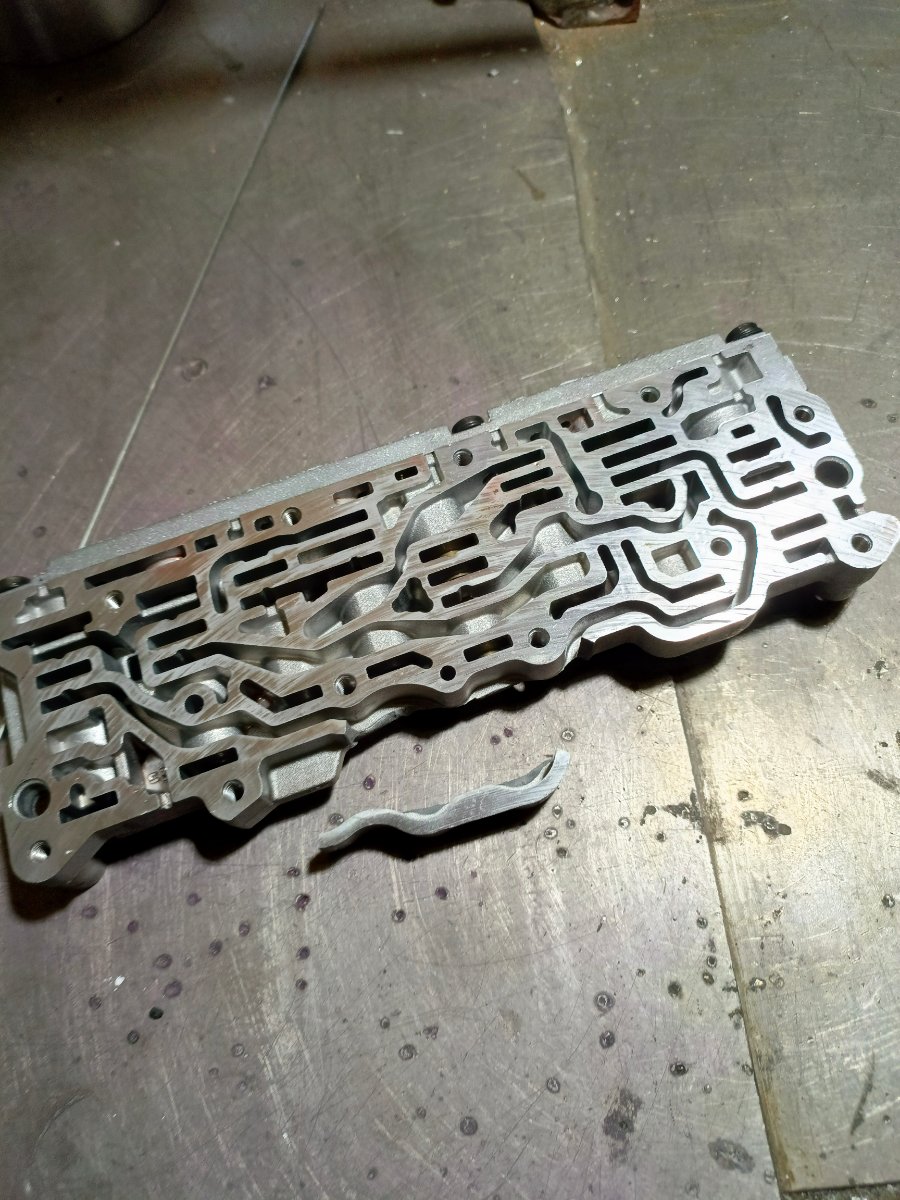
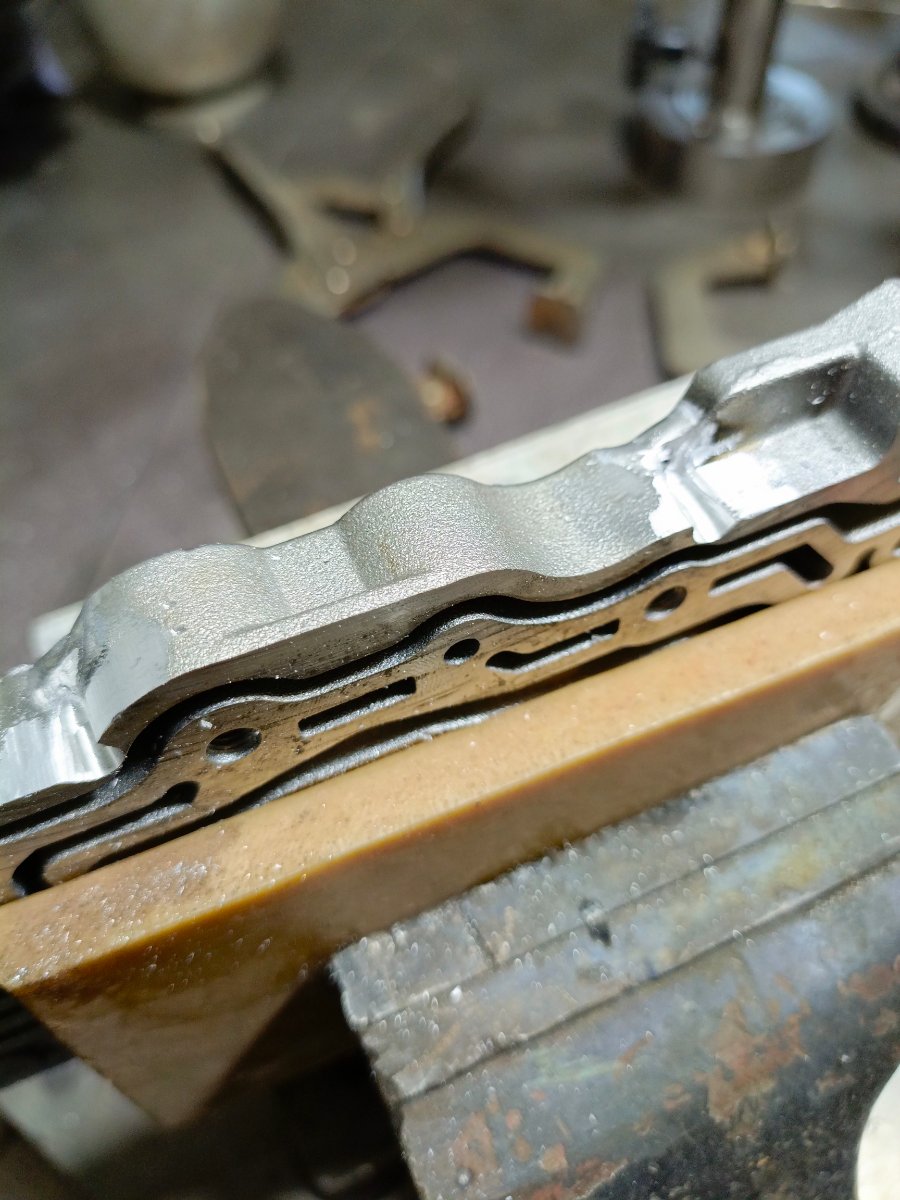
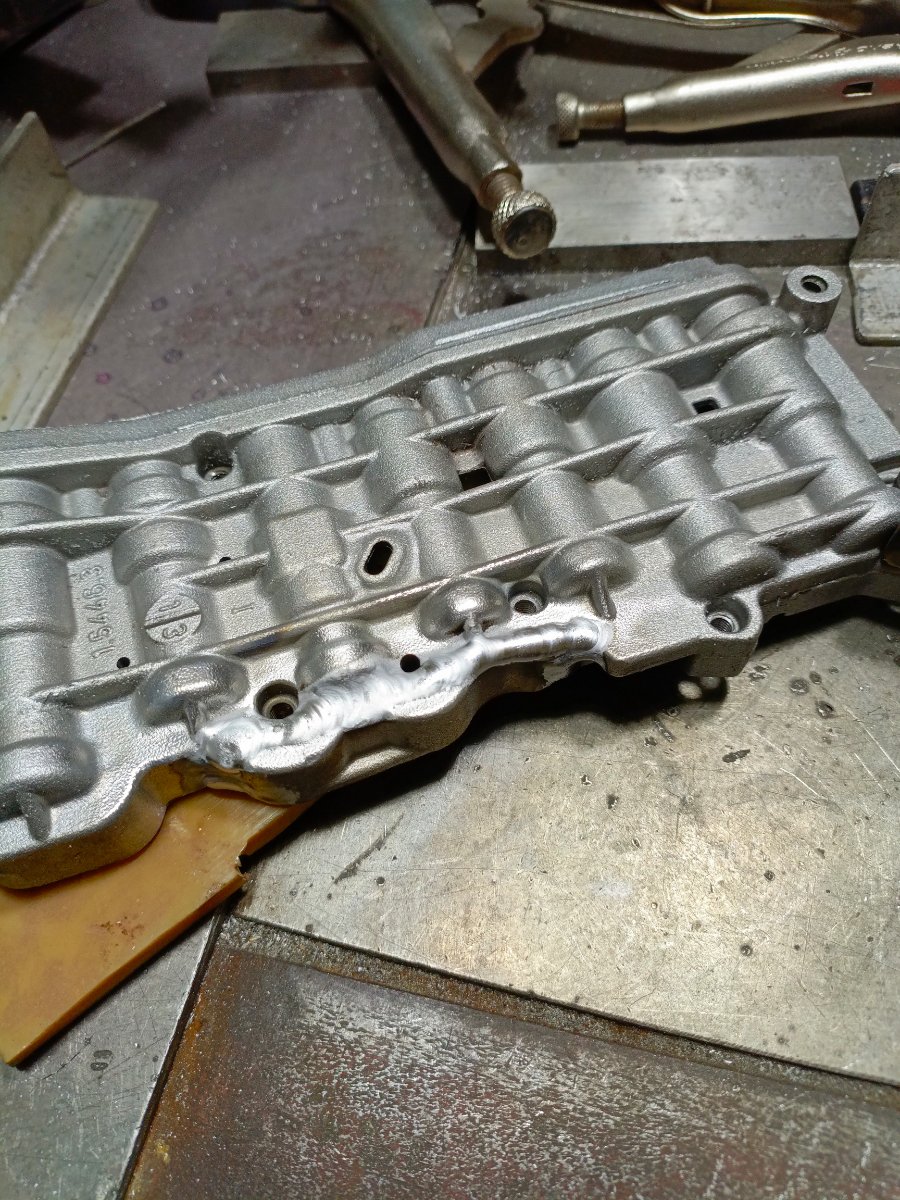
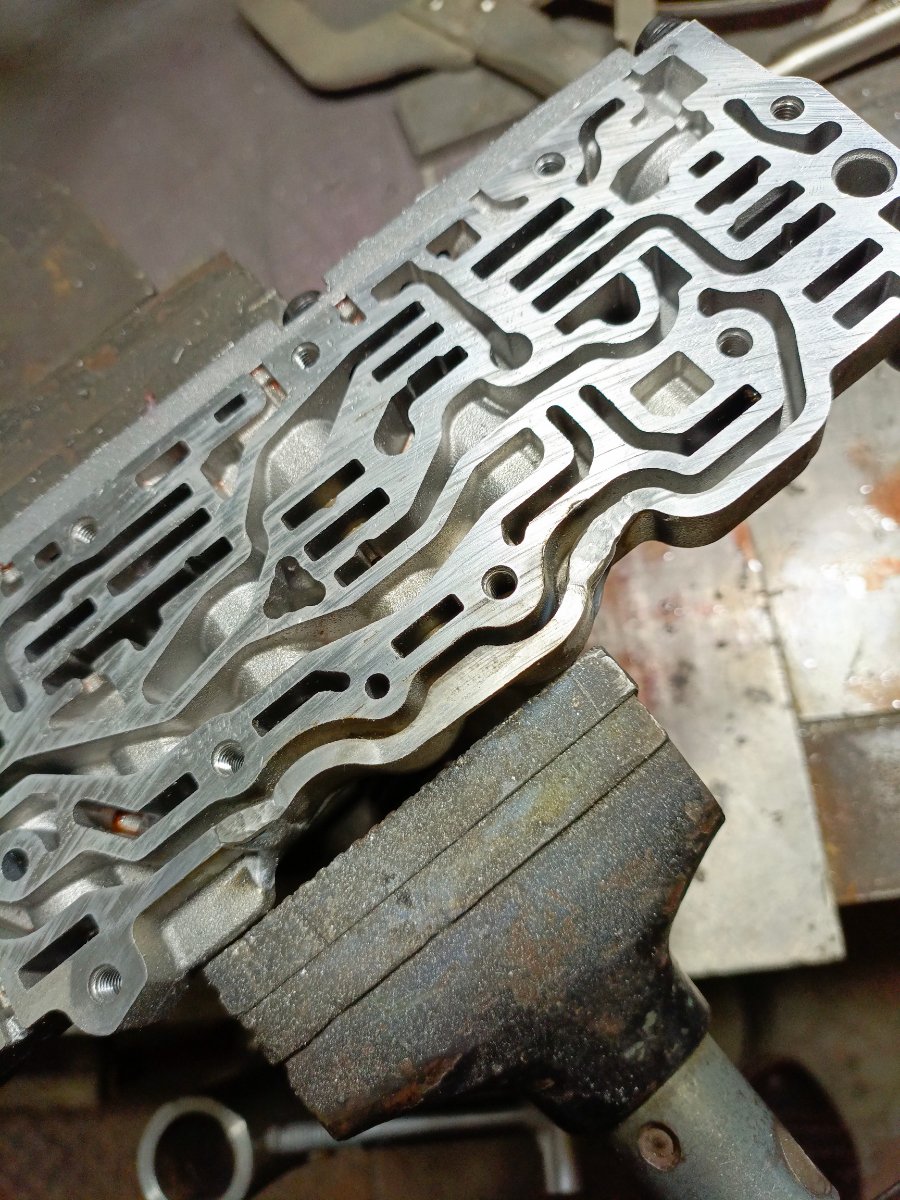
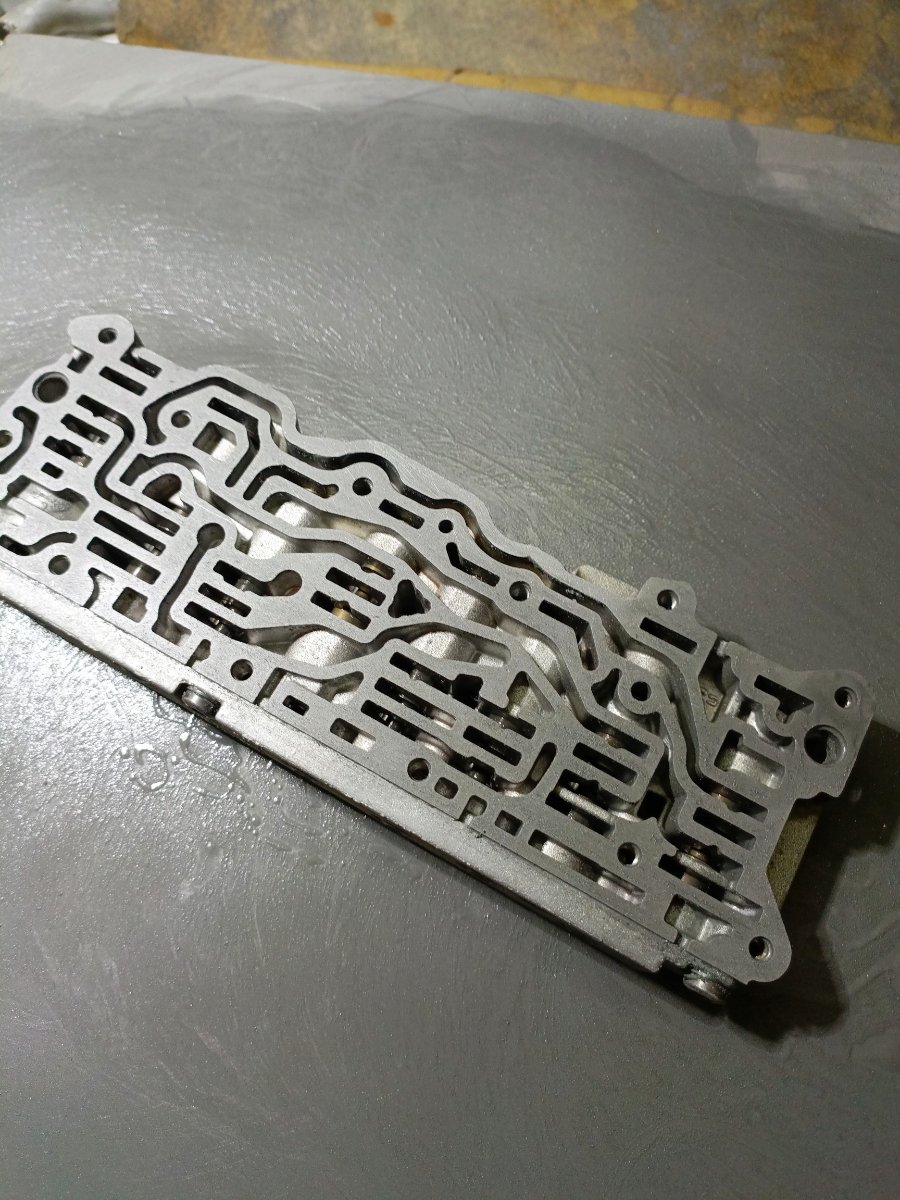
 Главное,плоскость...
-
Коробка -автомат,если память не изменяет,БМВ. Главное,доводка плоскости,очень точная доводка на плитах высокого класса точности.
-
Из интересного могу ещё отметить индийскую сварочную технику. Из всего малообразия они (индийцы) были в единственном числе. Про сварочные материалы слышал, а про сварочные аппараты промышленного назначения- нет.
-
Ага. Если бы заказчик ,там рукоприкладство " впаяли".
-
Аааа.... Я думал - свеженарезанное, миль пардон! Чистил сам или заказчик (или ты сам - заказчик?)))
-
Первоначальное состояние не показывал, эпоха СССР.
-
В прошлую субботу заваривал соседу канистру, пробитую пулей на охоте.... Обычно не очень матерюсь, а тут....