Активность
- Последний час
-
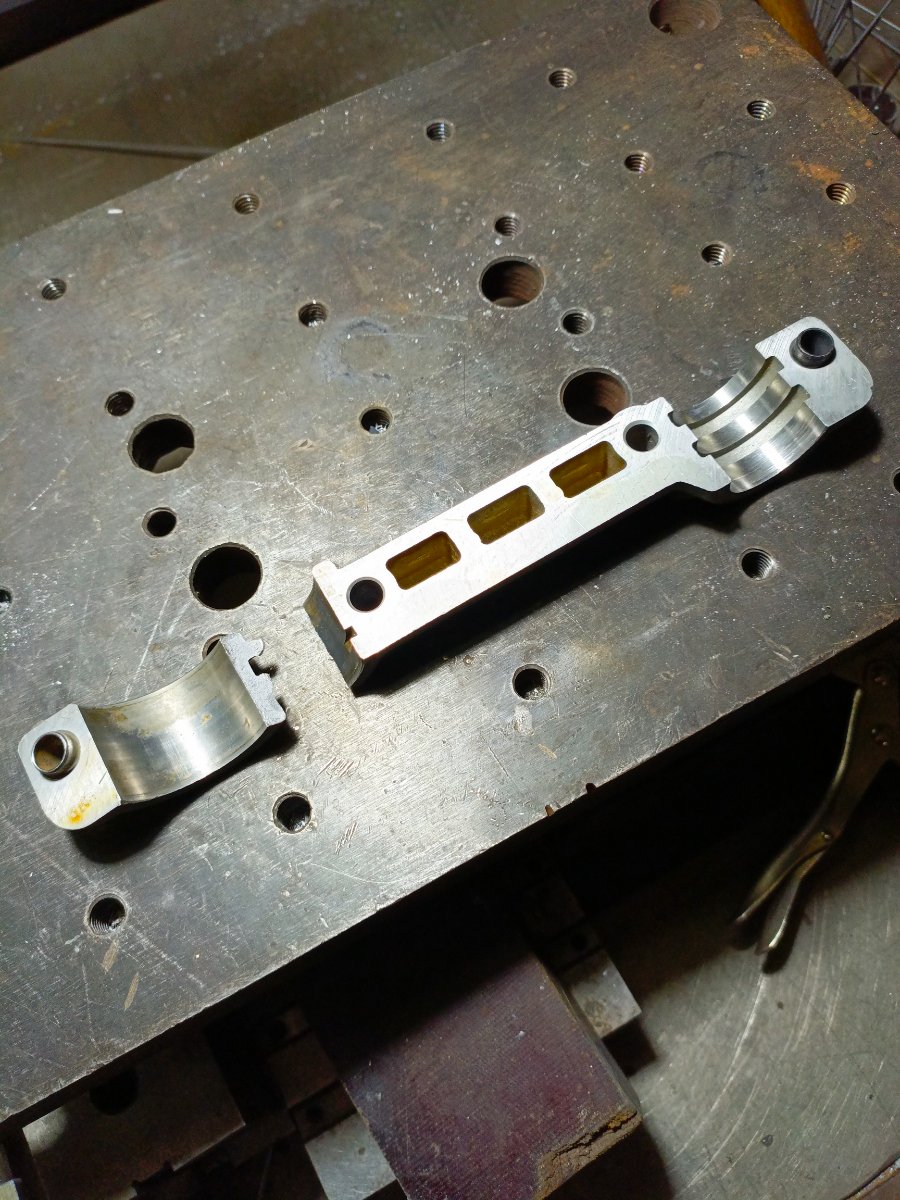
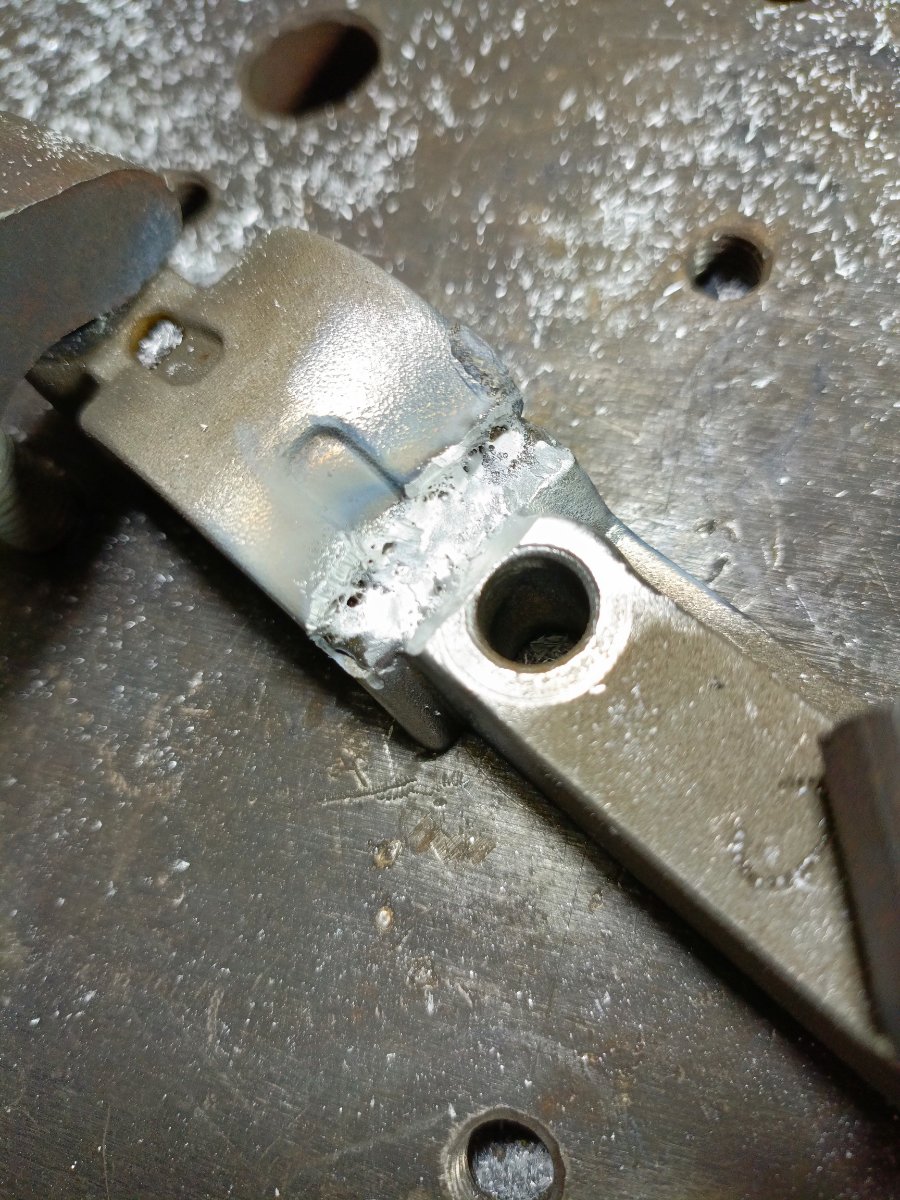
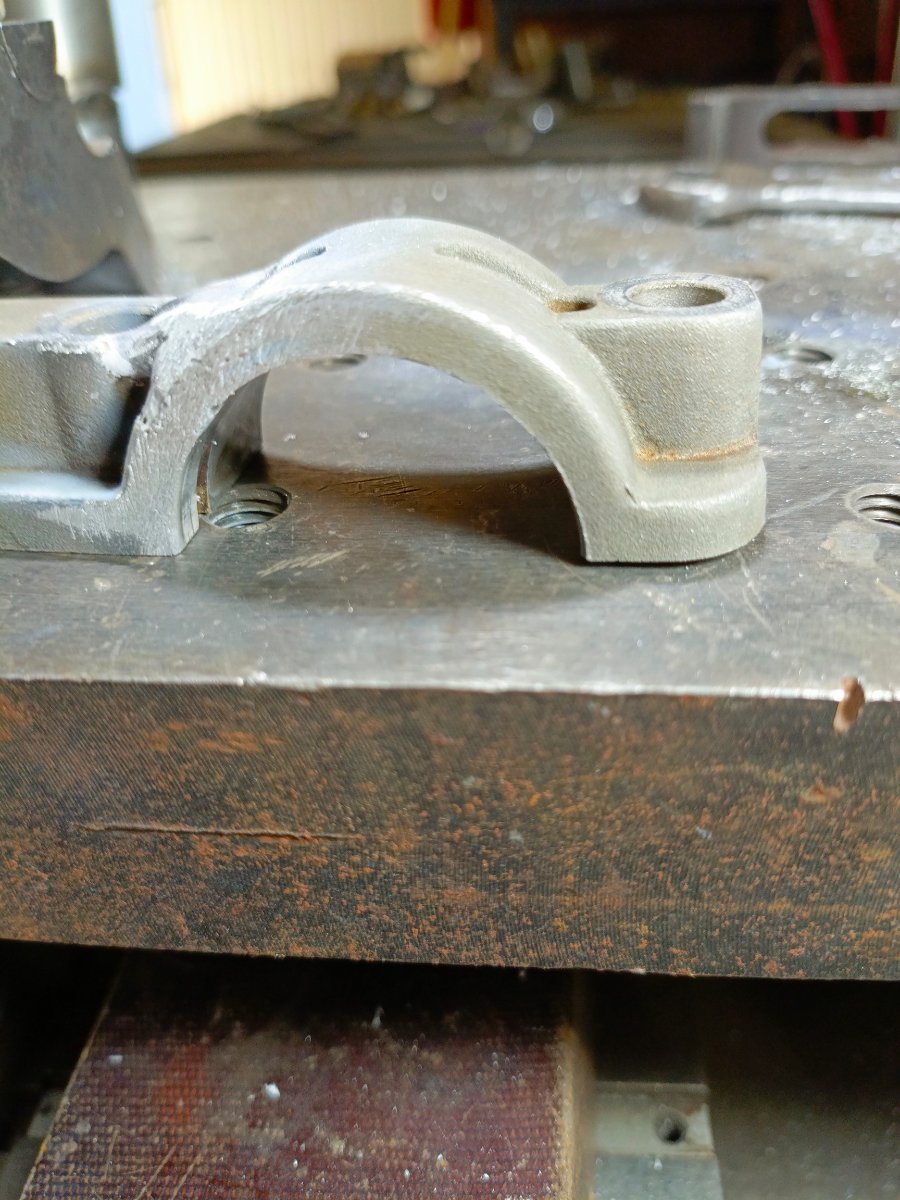
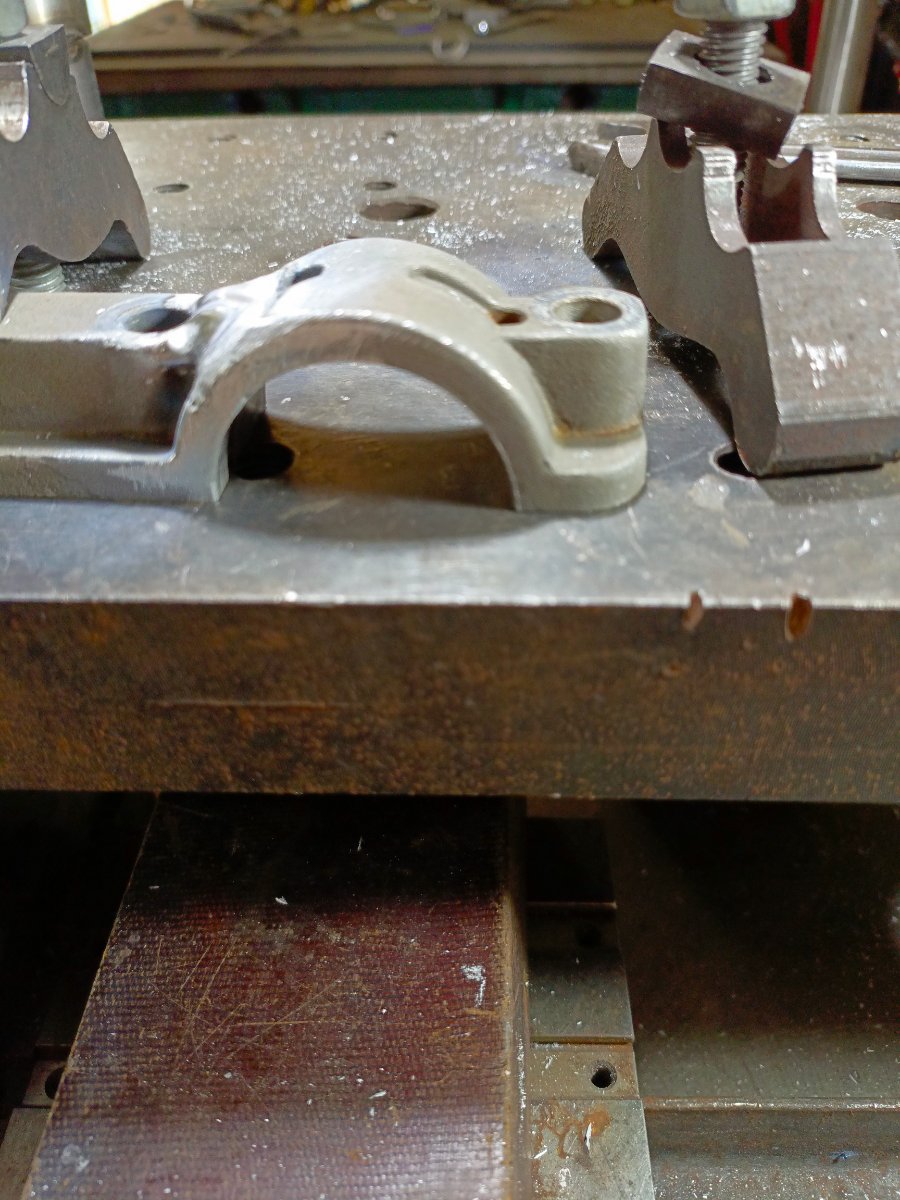
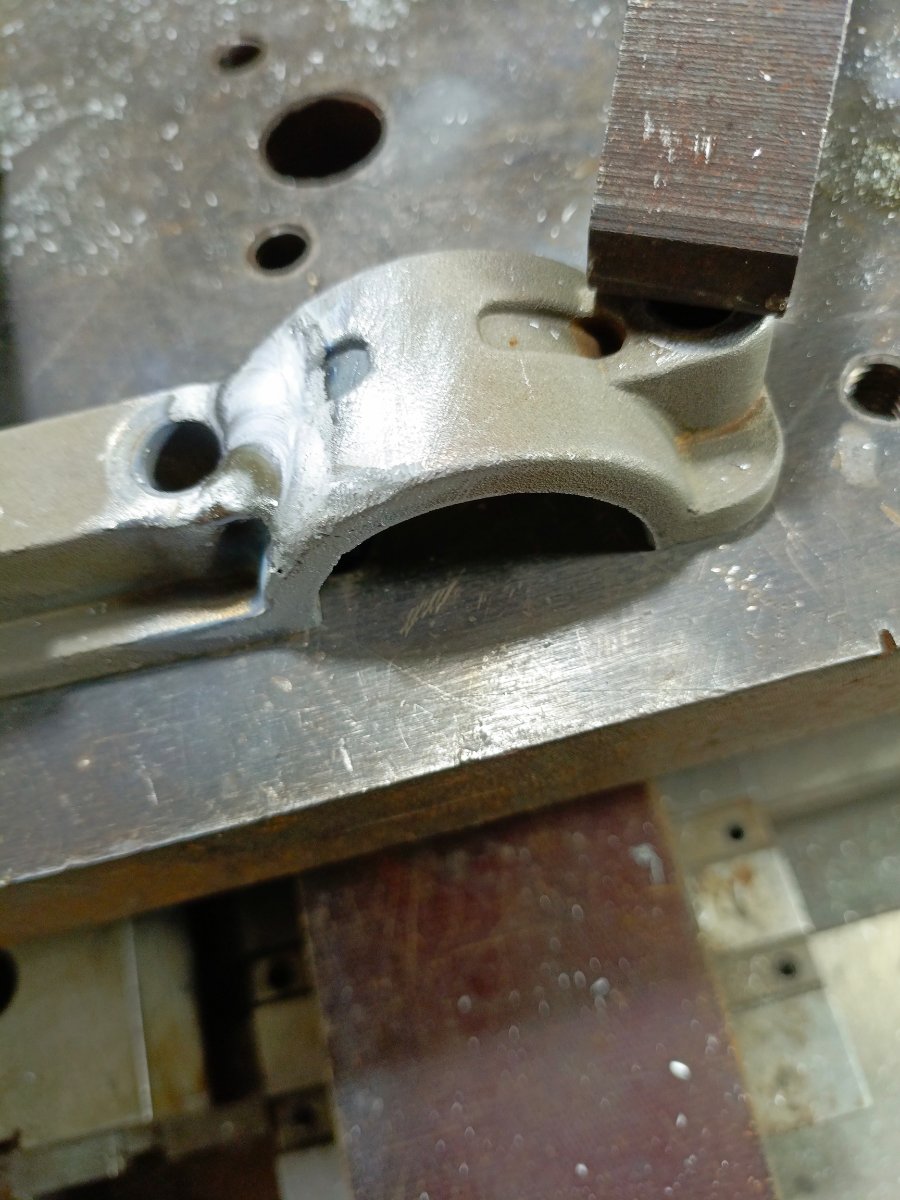
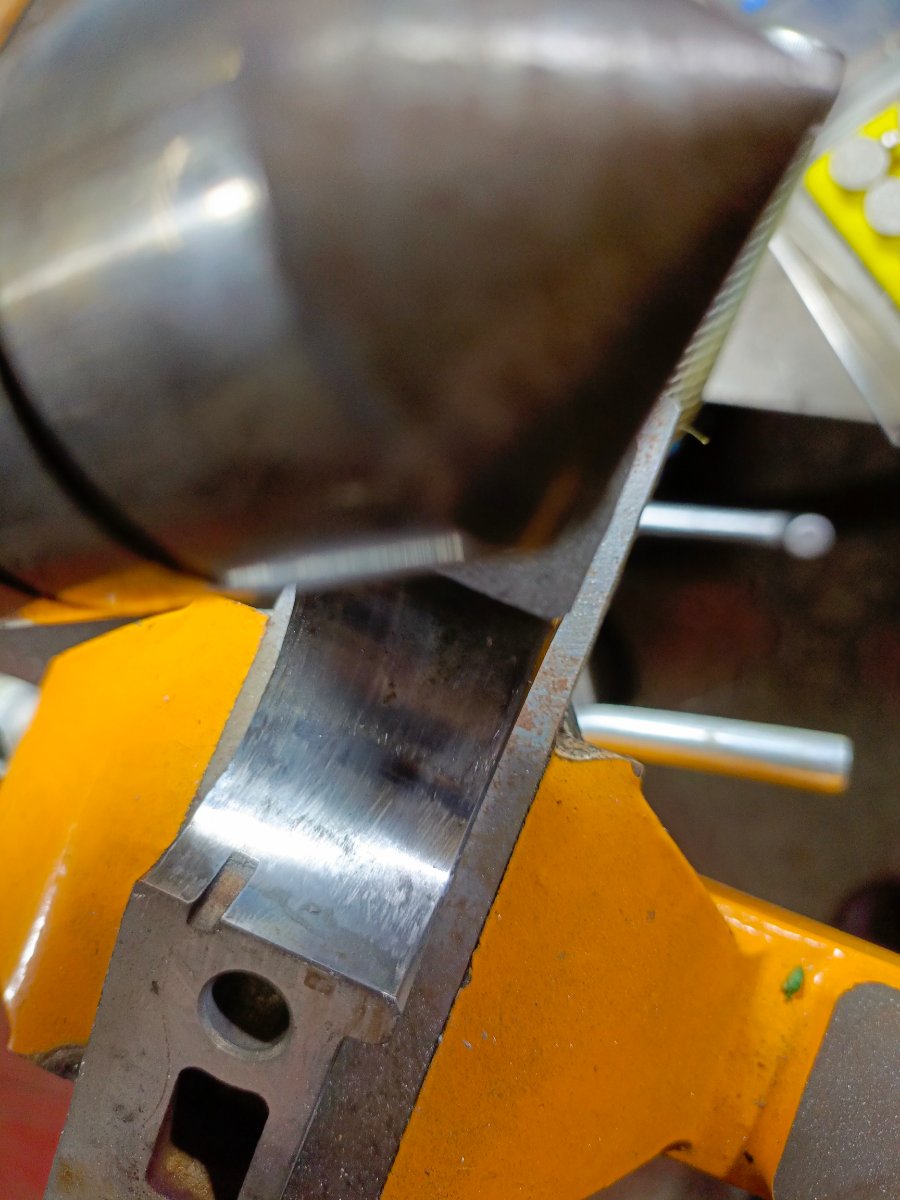
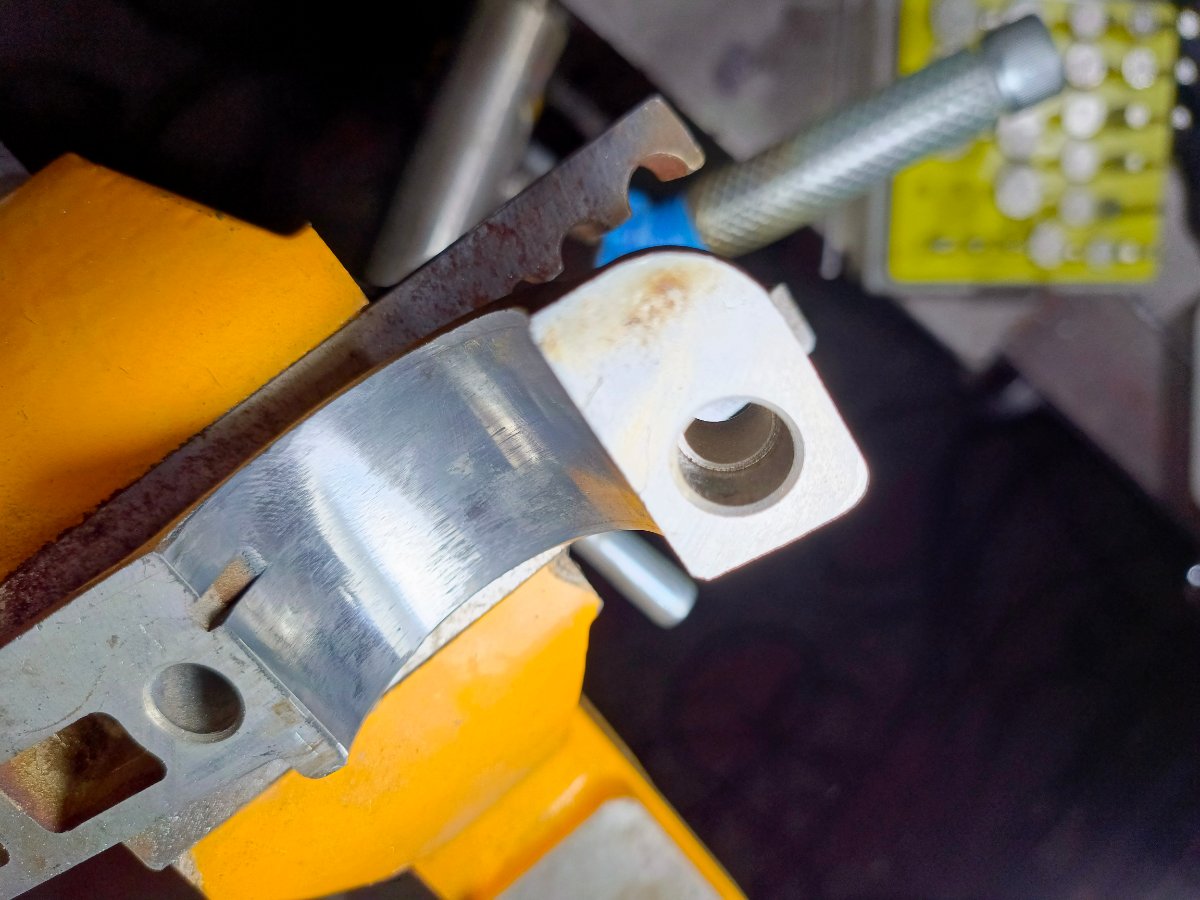
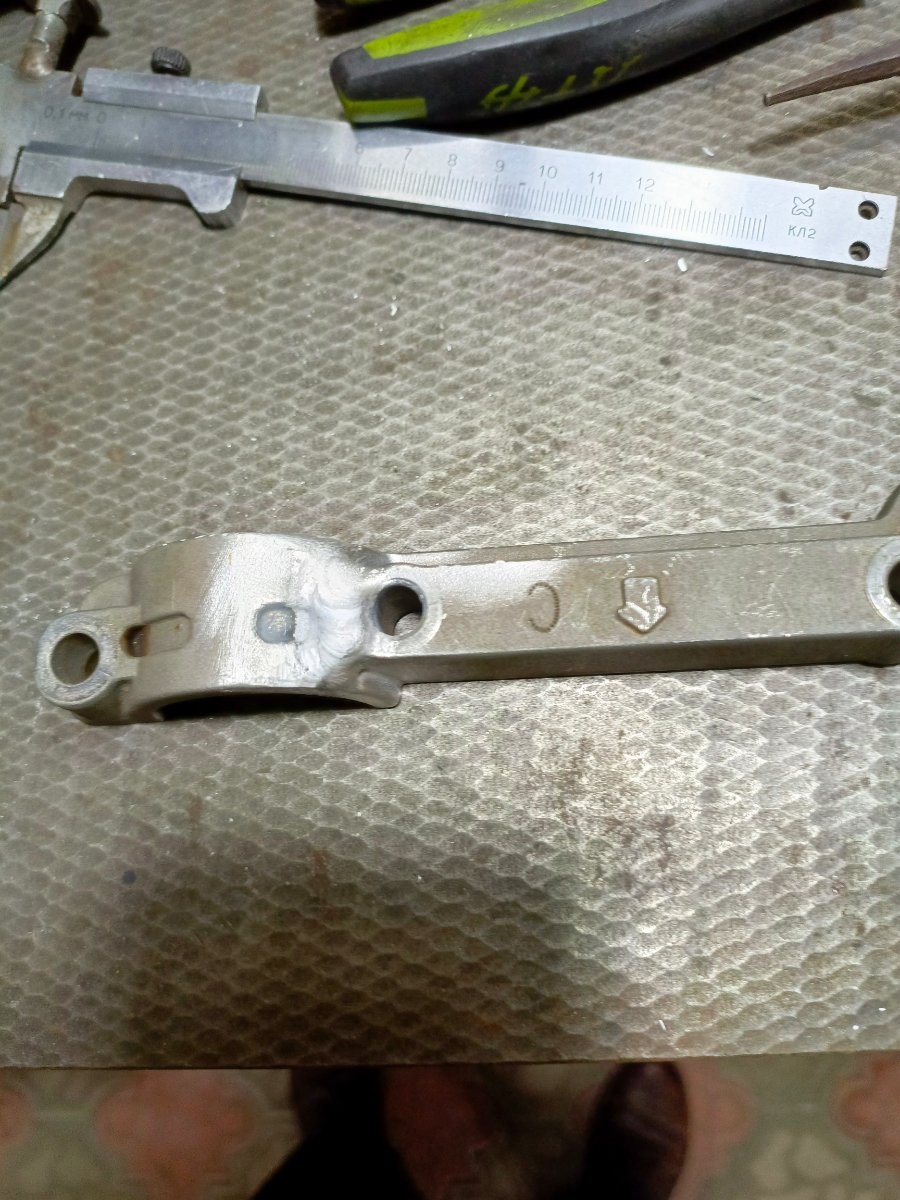
 Крышка подшипника распределительного вала.Металл пористый.Разумеется,что деталь будет деформирована.Неясно насколько. В данном случае около миллиметра.Закрепить,пройти на более высоком токе шов-все станет на место.Доводка по отпечатку,шлифовка,полировка. Так,мелочь ...на пару часов работы..

- Сегодня
-
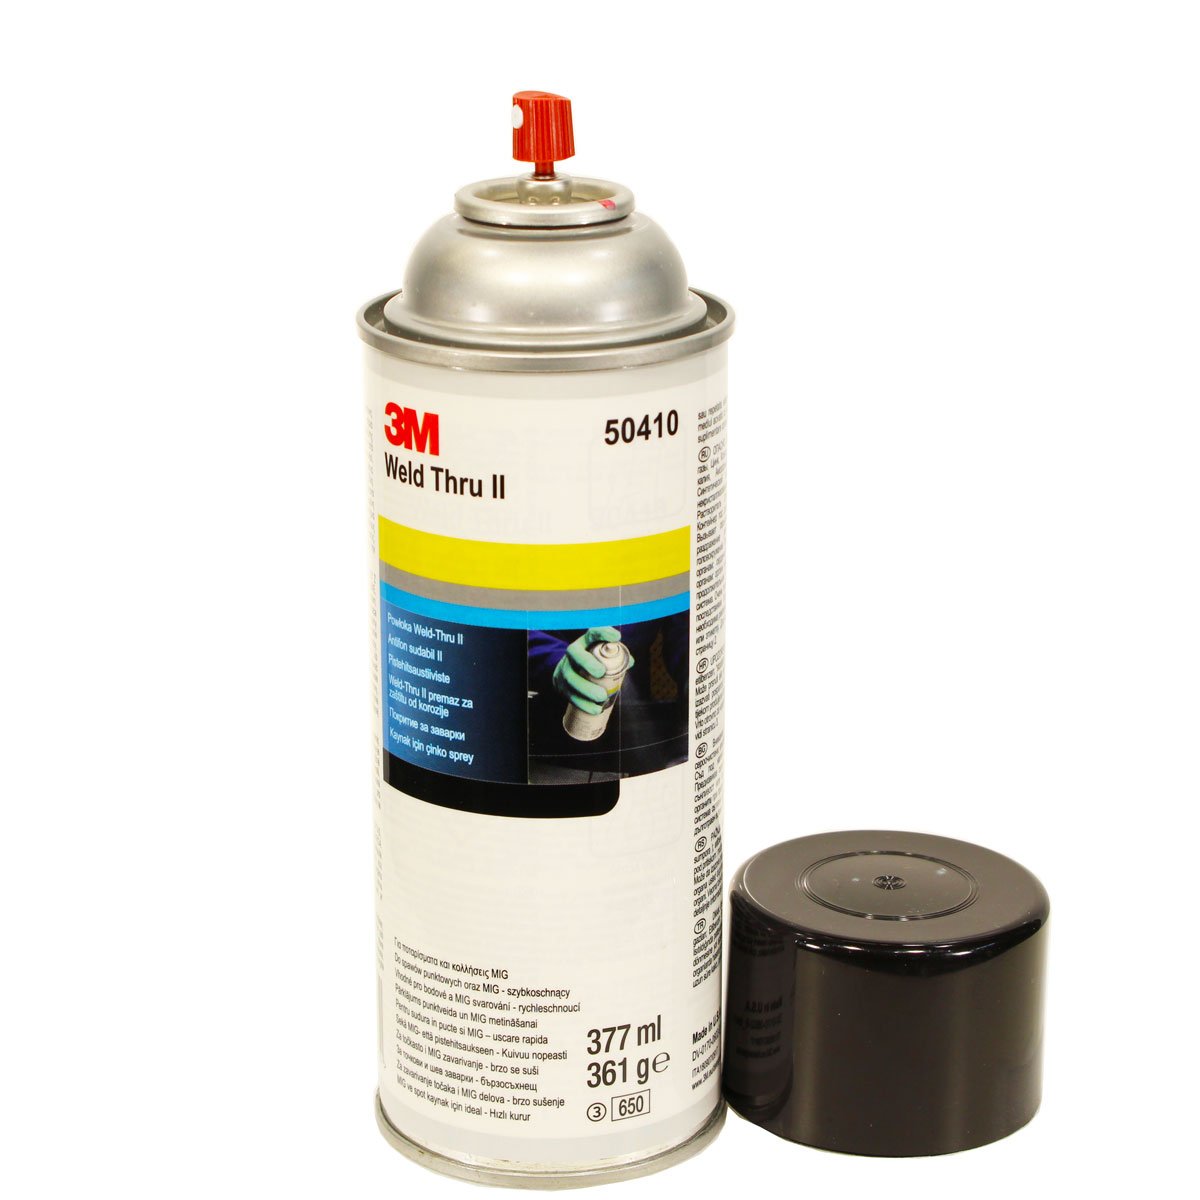
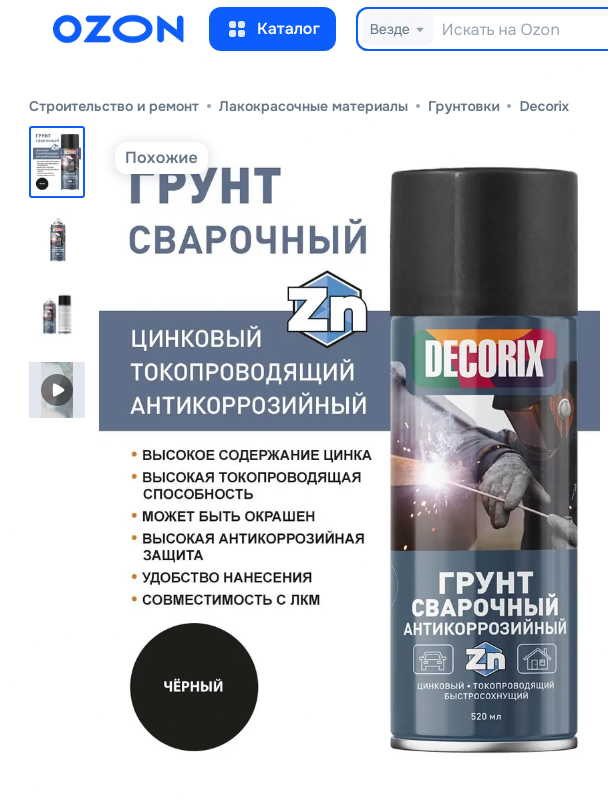
Дополню. По ощущениям, у 3М в грунте больше алюминия чем цинка. И сваривалось похоже со сваркой алюминизированной стали (та, что на элементах автомобильных выпускных системах применяется).
-
Только начал писать ответ, а уже всё и без меня разжевали) Я бы добавил, что этому производителю доверия не много, для ответственных работ лучше пользваться сварочными грунтами проверенных производителей типа LM, BODY, UPOL и т.д.
-
А что вас так шокировало? И совсем это не новое в технологии (только не для ММА, а для МАГ и контактной). Я лично 30 лет назад такой применял при кузовном ремонте (он как раз для кузовного ремонта), для сварки панелей внахлест. И альтернативы такой технологии нет. Если кому-то показалось это вредным для здоровья, то так оно и есть. Производители таких продуктов про это предупреждают (я бы советовал все сварочные работы производить в респираторе, сварочные дымы - это вам не это). То что на фото, может и не блещет выдающимися ТТ показателями (все зависит от положенных туда ингредиентов и их количества). Но вот как выглядит сварочный грунт от серьезного производителя (читайте состав). П.С. Я, при сварке через отверстия, этот грунт удалял перед сваркой, через эти отверстия, для улучшения условий горения дуги. Мои попытки заменить 3М чем-то другим ни к чему хорошему не привели, с другим продуктом работать было невозможно.
-
И те, кто особо сильно этим занимаются, потом чай пьют без сахара Так-то тема токопроводящих красок на бытовом уровне раскрыта слабо. Этим летом при заборостроительных делах пользовался краской "Прайд 5 в 1". К удивлению моему полуавтоматом в СО2 можно было работать прямо по краске, не зачищая, даже если в два слоя было покрашено. Конечно бывали "холостые выстрелы", но не так много относительно того, что надо было сделать. Ну и рутиловый электрод само собой тоже по краске разжигался. Единственное, что зажим массы я за неокрашенный участок крепил для хоть какой-то надежности. Делал так потому, что иначе места примыкания рамок к столбам не защитить никак (герметик мазать не хотел). После сварки краска конечно же местно погорела, но местно - не повсеместно. Потом покрасил вторым слоем.
-
Новое в технологии MIG/MMA профессиональной (отмечено) сварки. Народ уже вовсю варит... Наверное это в раздел шутки юмора надо бы...
-
 ссна присоединился к сообществу
-
 Г. Москва, Сибирский проезд, д.2, стр. 10, ООО «Центр Метиз» Зарплата: оклад + фиксированная премия, финальная сумма обсуждается с успешным кандидатом. Оформление согласно ТК РФ с первого дня работы, полностью белая зарплата, на карту, 2 раза в месяц. График работы 5/2 с 8.30 до 17.30, разъездной характер работы на корпоративном авто (Москва, МО, регионы в пределах 300 км. МКАД). Требования: Техническое образование (оборудование и технологии сварочных производств, понимание процессов TIG, MIG/MAG, ММА, SAW) Понимание в настройке сварочных промышленных аппаратов Консультация с заказчика по техническим вопросам Как преимущество – понимание устройства сварочного оборудования Опыт работы электросварщиком на производстве желателен Обязанности: Отработка режимов сварки различными способами (TIG, MIG/MAG, ММА, SAW, LBW) Демонстрация оборудования в демонстрационном зале (г. Щелково) или на территории заказчика Командировки для проведения пуско-наладочных работ Работа по гарантийным и постгарантийным случаям Испытания нового оборудования Участие в маркетинговых мероприятиях компании По вопросам звоните или пишите в MAX по номеру 8-925-106-36-43, эл. почта halaimova.nv@centermetiz.ru
-
ПАНЧ 11,можно NIFe.
-
 А каким материалом сваривали и каких режимах?
- Вчера
-
 Приветствую всех! Я новенький на этом форуме — хочу поделиться парой строк про обучение и наставника (банки варил я))). К сварке интерес был всю жизнь, но держался на уровне «прихватить кое‑как». А тут так сложилось — сменил сферу и получил предложение заняться сварочными работами на новом месте. Знакомые сварщики подсказали с оборудованием — оно оказалось очень неплохим. Но вот навыков по РАДС не было совсем. Те же знакомые ведут курсы в одном московском колледже — я походил на групповые занятия, поупражнялся. И в какой‑то момент понял: без настоящего Мастера путь будет долгим и тернистым. Случайно один из участников форума порекомендовал и предложил поговорить с Сергеем Николаевичем и даже любезно дал его телефон. Созвонились: Сергей Николаевич честно рассказал про свою ситуацию, и в итоге встретились примерно через месяц — на базе Морской технической академии. Сергей Николаевич сразу выяснил, какие у меня цели и задачи, и буквально за три недели дал такой «багаж», что, возможно, я себя переоцениваю, но сам бы я к этому шёл очень долго — и не уверен, что вообще дошёл. Ещё один большой плюс: мы с ним используем аппараты одного производителя, так что информации по настройкам под разные ситуации оказалось просто через край. Но самое главное — он по‑отечески нарисовал мне вектор развития в сварочном ремесле на годы вперёд. Отдельно хочу отметить знакомство с его коллегой, Сергеем Михайловичем, — это вообще суперкомбо: два отличных, грамотных специалиста и просто хорошие люди. Ни разу не пожалел о потраченном времени. Надеюсь ещё попасть на занятия.
-
 диалог заходит в тупик, т.к. начинаем гадать. Т.к. есть импульс и есть пауза, то может сдвиг осуществляется относительно паузы, может ширина импульса. Но учитывая, что поэтому и "Смещение времени пика", может быть что угодно. И в итоге возвращаюсь к главному: нужна ссылка на английскую версию инструкции или вообще на оригинал. С оригиналом возможно даже будет проще по крайней мере, есть кого спросить.
-
 а я е.... откуда знаю
-
Жилец,но на некоторое время. Гироцилиндры могут работать месяц или больше.
-
 То есть деталь не жилец однозначно....
-
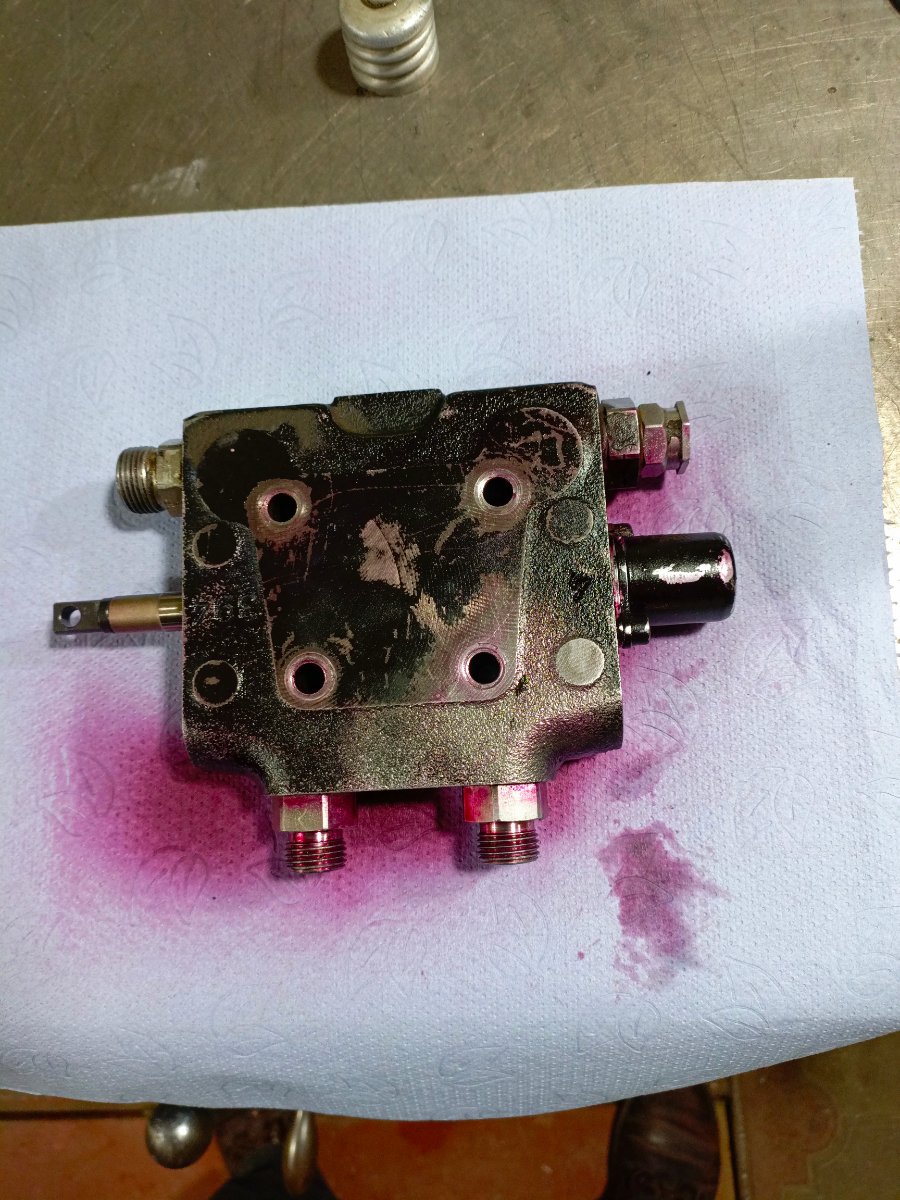
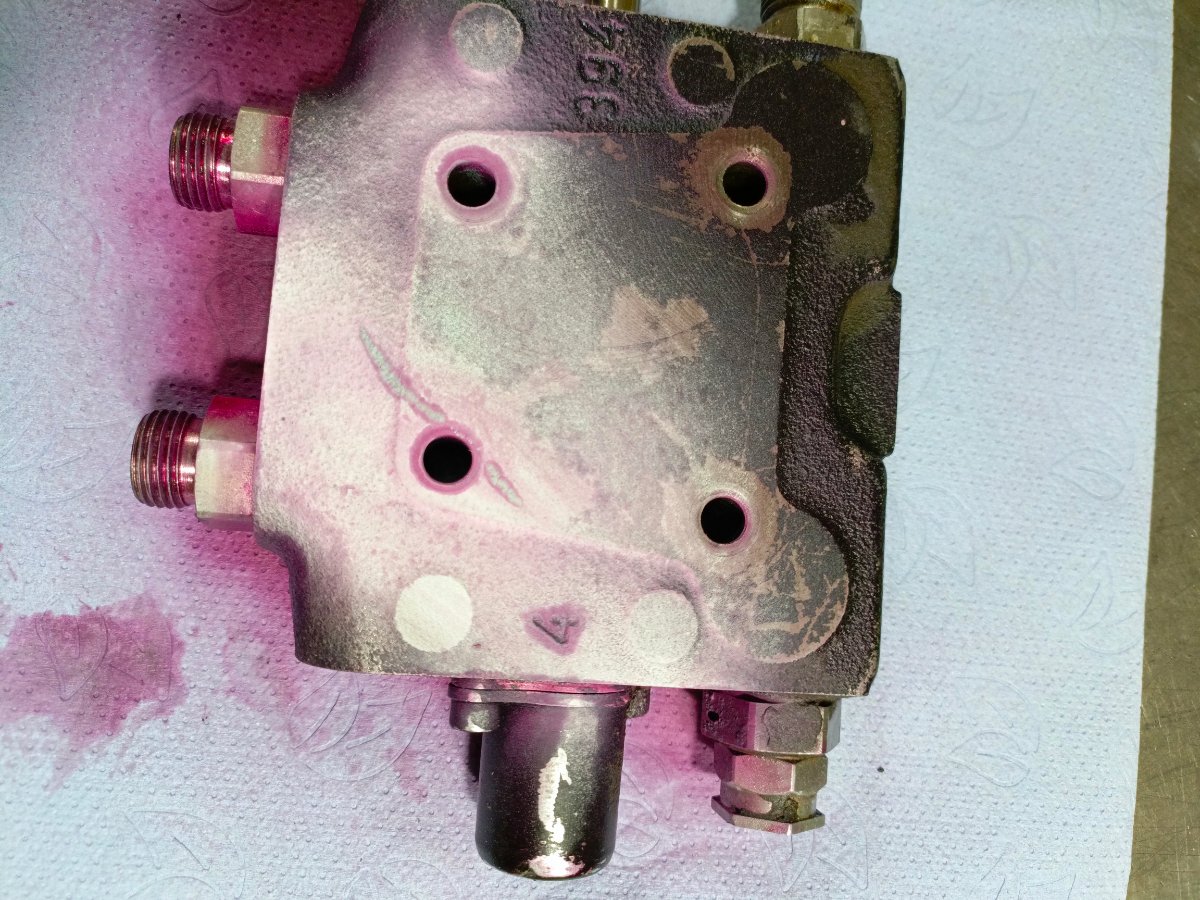
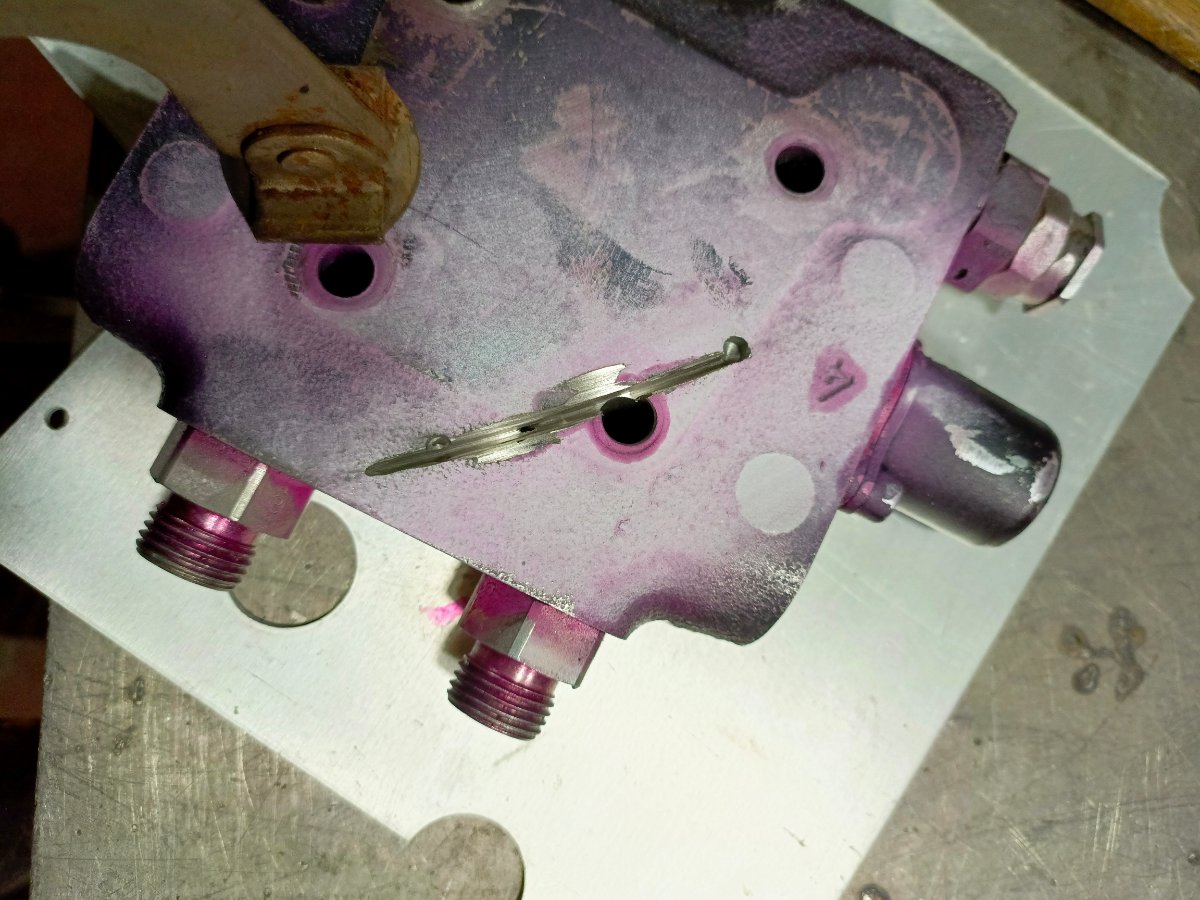
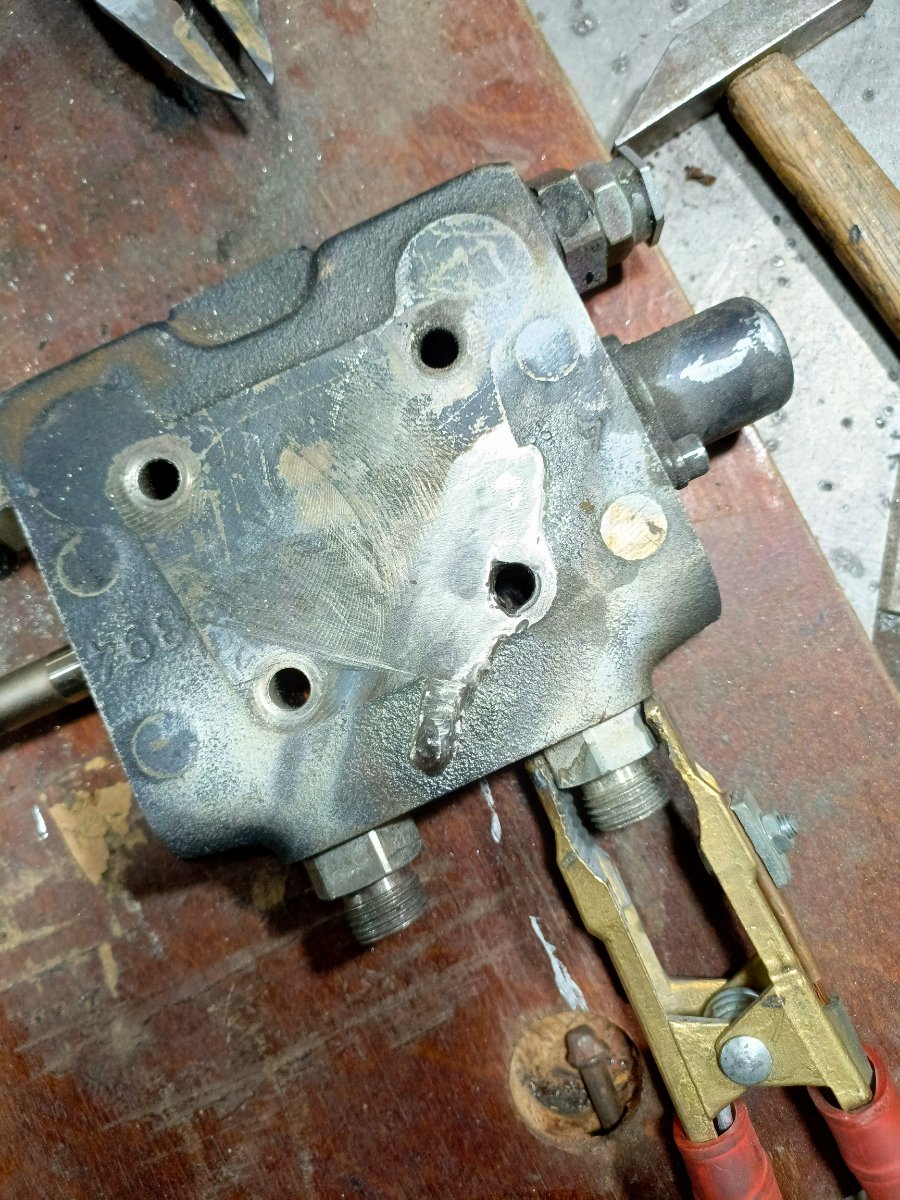
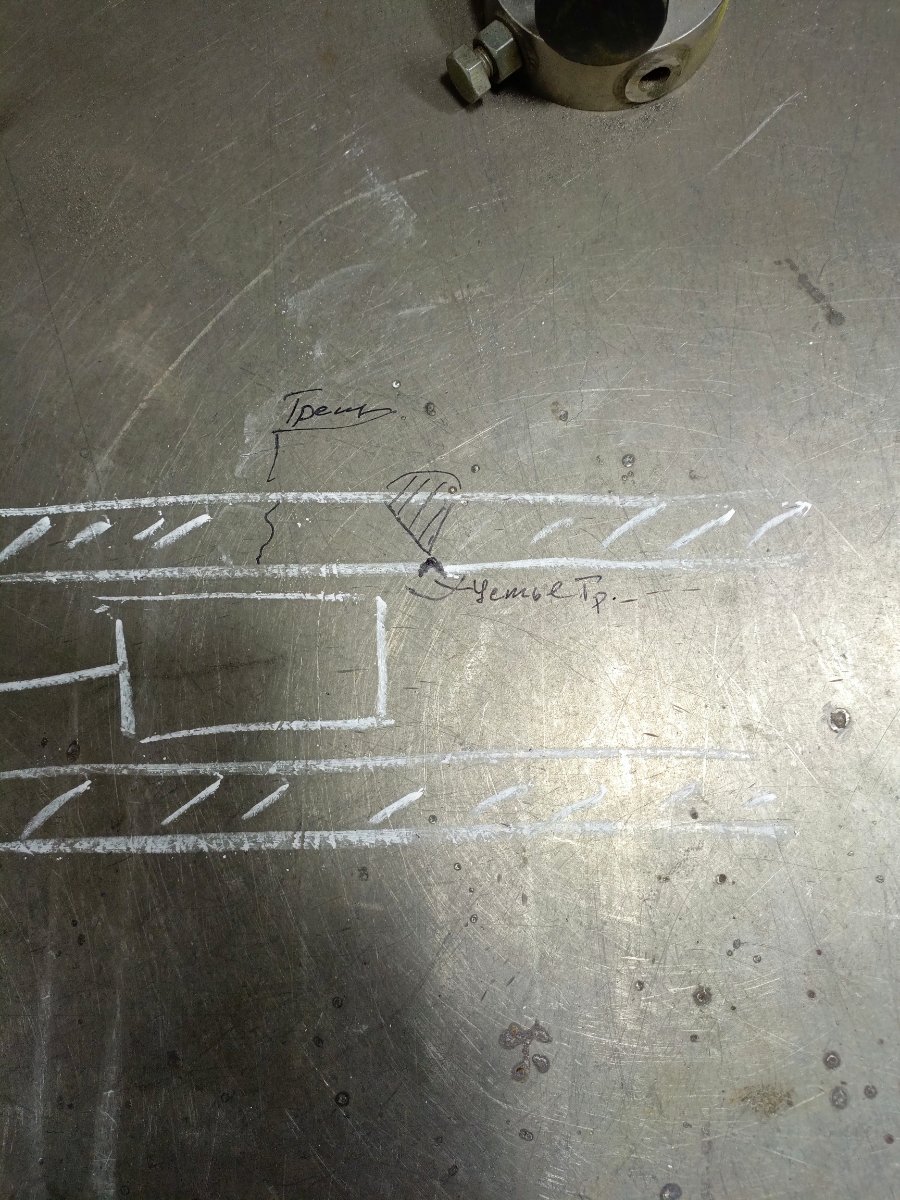
Гидроплита погрузчика,чугун.Была заказана новая в Чехии,затем попала в Эмираты,затем в Польшу,где и застряла. Трещина.Дефектовка.Разделка. Сварка с подогревом до 200С. Все должны понимать ,что это абсолютно временное решение,так как обратный валик шва не должен выходить на рабочую часть цилиндра,устье трещины остается и дело времени,когда гидравлический клин при знакопеременных нагрузках разрушит шов -это неизбежно при давлении свыше 200ати.Ниже рисунок.
-
centermеtiz присоединился к сообществу
-
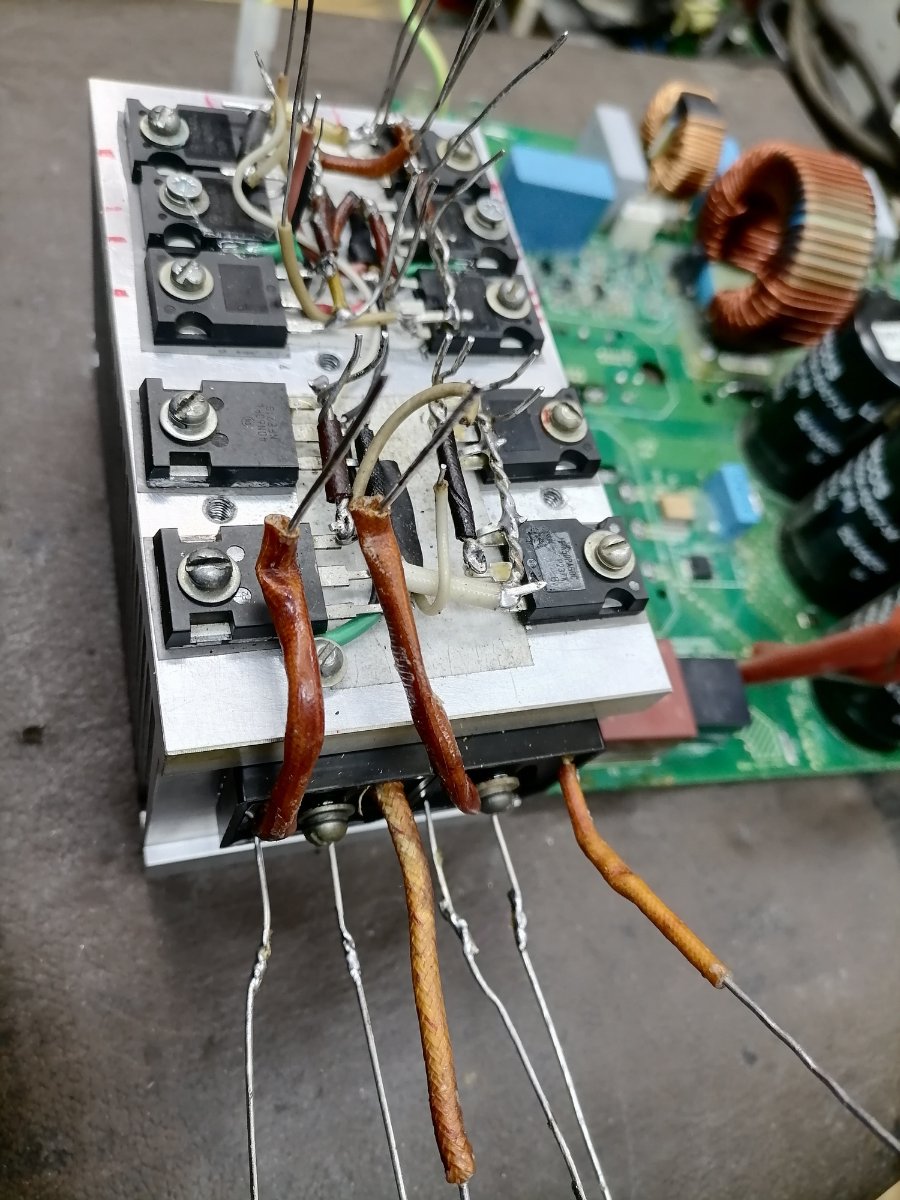
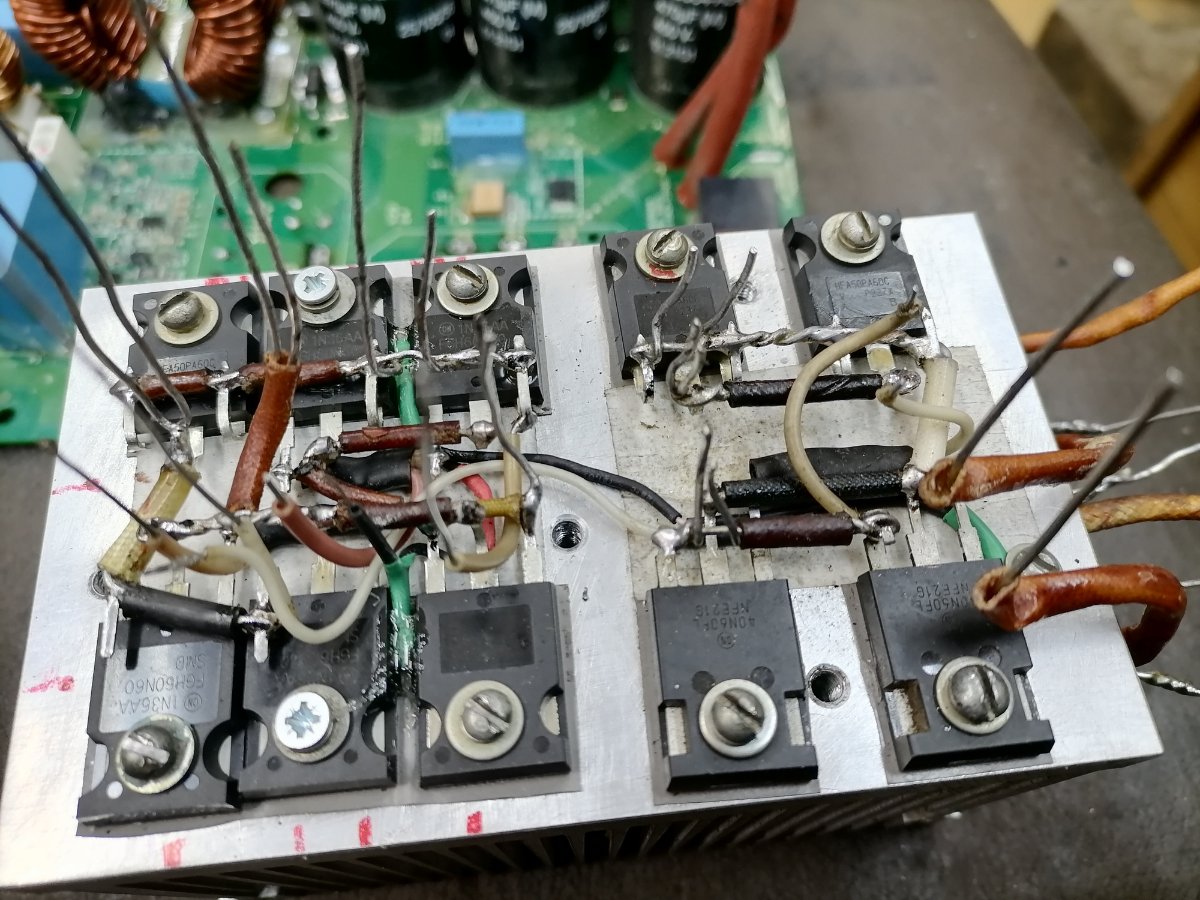
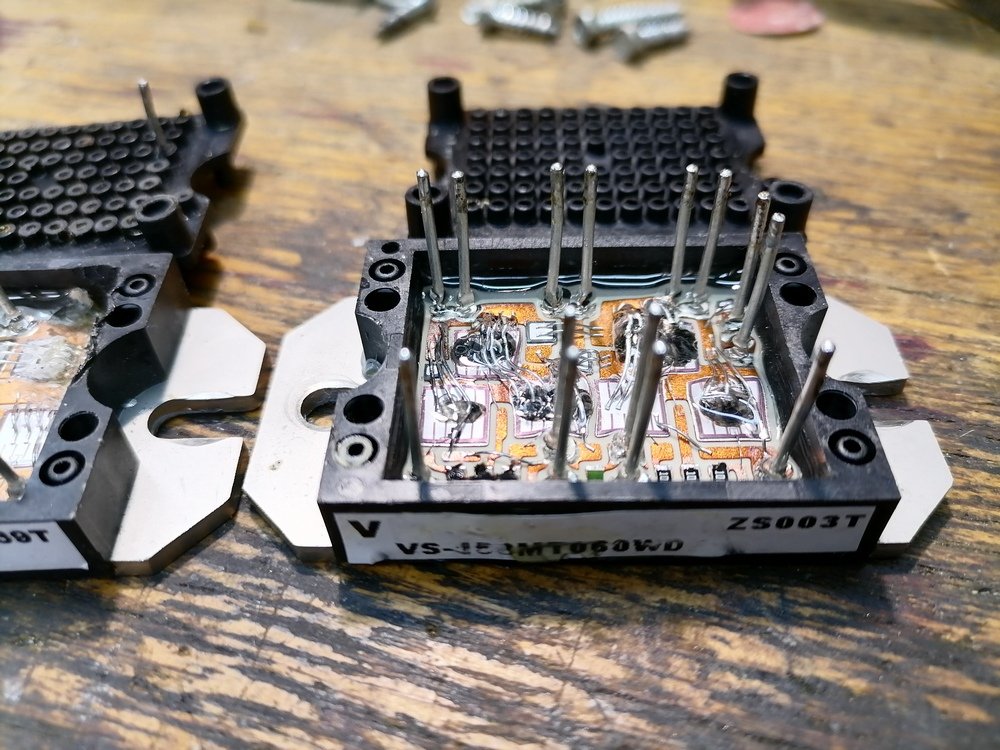
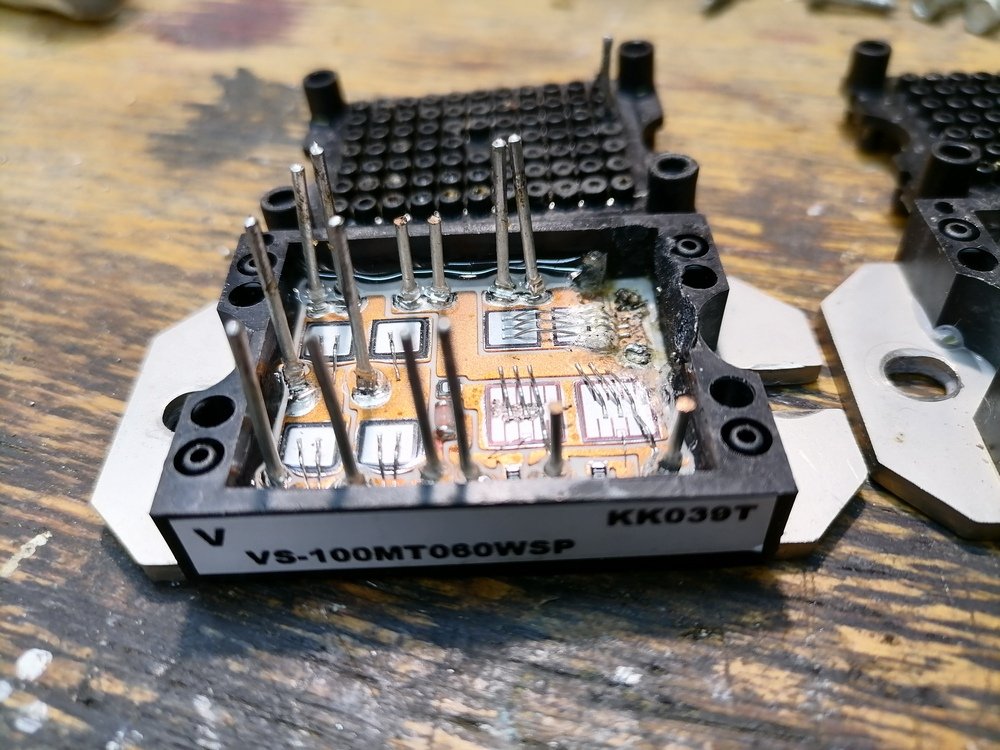
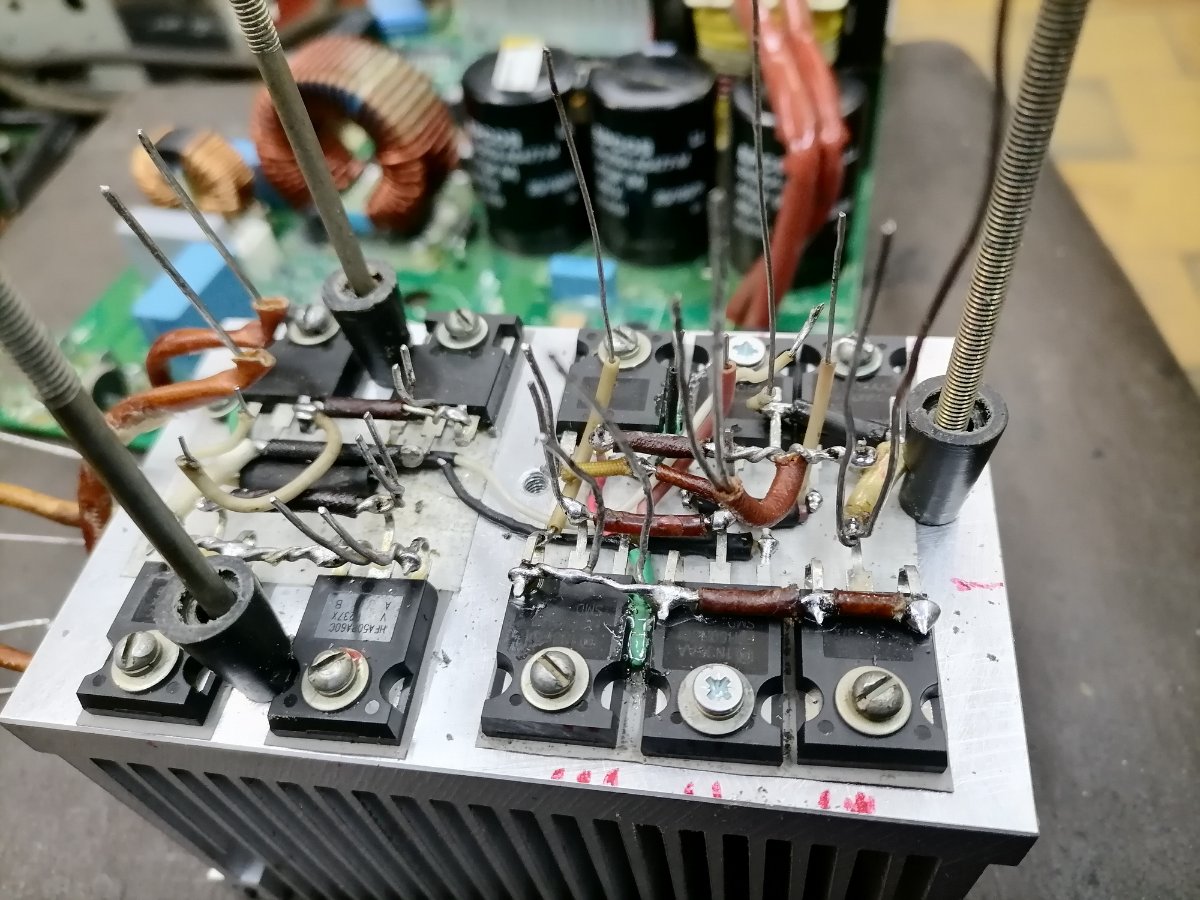
Сгорели два модуля - VS-100MT060WSP и VS-150MT060WDF. В продаже найти не удалось, принято решение заменить отдельными деталями. Транзисторы - FGH60N60SFD по два баяном с резисторами по 10 ом в затворах , как и в исходных модулях. Диоды - HFA50PA60C - в корректоре два параллельно, в косом два по одному, опять же как в оригинале. Диодный мост - GBPC3510 - два параллельно, на боку радиатора. Все детали установлены на штатный радиатор через прокладки, выводы соединены проволокой 1мм в соответствии с даташитом. Минусовые выводы мостов заведены под радиатор в штатные гнезда, остальные в удобные места рядом на плате в соответствии со схемой. Радиатор установлен на плату с помощью изолирующих шайб и дистанционных втулок (шпильки на фото временные для центрирования, после установки заменены винтами). Аппарат заработал , не заметив подмены.
-
 sesel присоединился к сообществу
- Последняя неделя
-
Ну так-то да, если технологи на предприятии толковые - то сварщики это просто кнопкодавы.
-
У китайцев все не просто так ... поэтому надо понимать, какой мотор будет использоваться и какая мощность у источника этого требуемого напряжения. Поэтому ... а почему и нет?! Главное после подключения, тепловизором проконтролировать, не греется ли что-то больше чем было и на сколько этот нагрев изменится.
-
а сколько по времени импульс? Частота какая импульсов?
-
Ну хорошо,что может изменятся в милисекундах в одиночном пульсе? обкатка проволоки это скорость подачи до "розжига "дуги,в эмпирических единицах
-
Дык, с разъёма и берётся... в Шанхае на выставке сплошь и рядом эти источники мелькали и с пушпулами и со спулганами.
-
Напоминаю,что тема про проблемы с подачей проволоки при штатной работе подающего устройства.Замена двигателя, и т.д-в раздел Ремонт и модернизация.Далее без флуда.
-
конечно, да. т.к. один из них еще и к другому месту видимо подключен. Чтобы не плодить тройники или другие разветвители, то производители часто так делают. в синергетике, есть возможность подстройки. Следовательно этим можно в некотором диапазоне сделать корректировку. Но ... в каком-то случае, себя сильно ограничиваете, возможно...
-
А чего там пробовать? Реальные дешевые системы сделаны так, что подача проволоки в горелке подстраивается под скорость подачи подающего в аппарате (излишки энергии уходят в тепло на токоограничивающем резисторе), т.е. мотор пытается быстрее крутится, то его сама проволока притормаживает. Следовательно - будет работать без проблем. Главное понять от куда питание взять для моторчика в горелке.
-
Менеджер локального метало-литейного гаджета! надо развиваться же, идти в ногу со временем А еще степень добавить. Степень 1 - до 1000А, Степень 2 - до 500А, Степень 3 - бытового развлекательного уровня. P.S. извините, не смог удержаться ...