Миротворец
-
Постов
7 930 -
Зарегистрирован
-
Посещение
-
Победитель дней
39
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Миротворец
-
С солярошными так и поступаю, с бензиновыми, нет не рискую, только пропарка.
-
@xadshime, Только пропарка паром или выхлопными газами авто.
-
У тебя обычная горелка с евро разъёмом. Купи Binzel подходящую по сварочному току твоего аппарата.
-
 Правильно, лучше учиться на своих ошибках(хотя лучше на чужих), иногда отрицательный опыт имеет более важное значение в жизни и для того, чтобы это прочувствовать, нужно через это пройти самому.
-
А если побежит, то что потом после бензина делать будешь?
-
@voron312, Фото разъёма или марку аппарата или сам в нете порой.
-
Чтоб при шлифовке гайка не задевала и на такой диск гайку обязательно прикручивают другой стороной.
-
А мы обижаемся почему, гастарбайтеры и некоторые конкуренты так плохо варят, а потому что учителя у них такие как с этого ролика. Так подготавливать и варить нельзя.
-
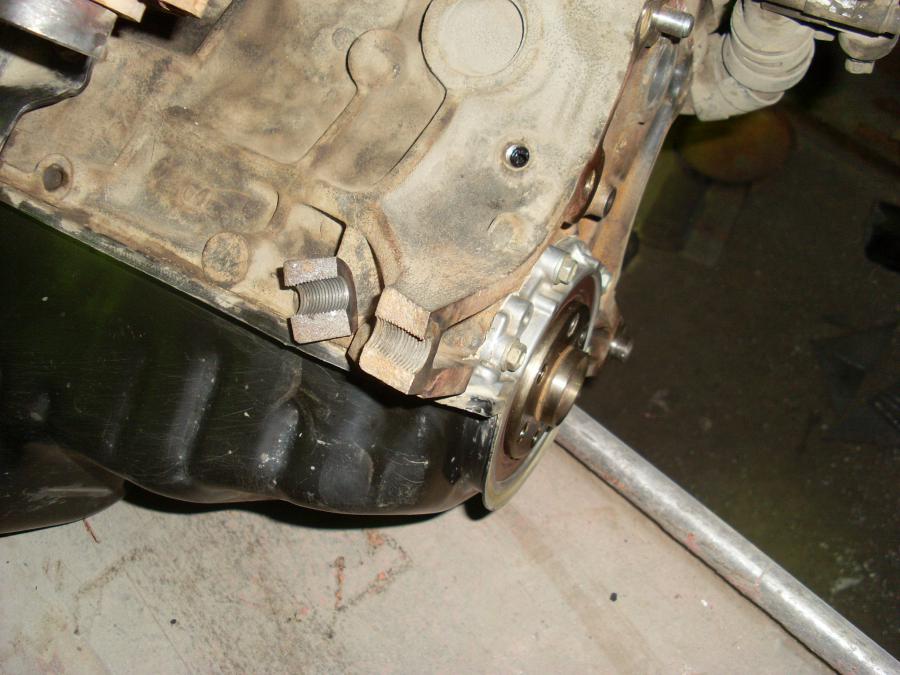
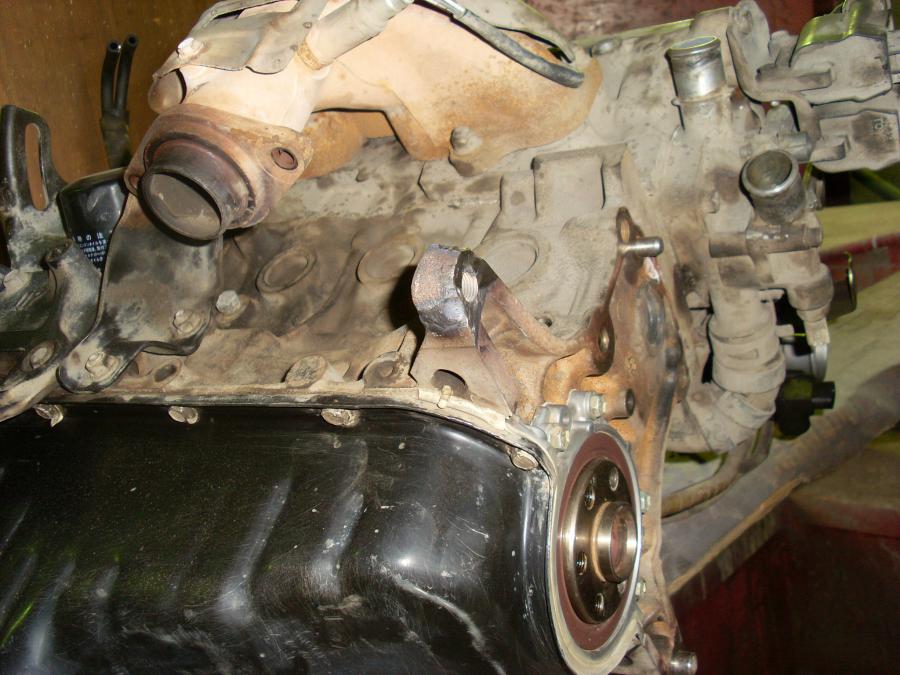
И всё равно полностью не промыть( а потом ещё пару часов на пропарку, иначе в клочья разорвёт, как только варить начнут). При сварке поддон и движок начинает греться и масло как керосин начинает вылазить изо всех дыр шов получается весь пористый и сопливый. Однозначно копать.
-
На моём не мнёт. Спорить не буду, но вряд ли это можно назвать сваркой.
-
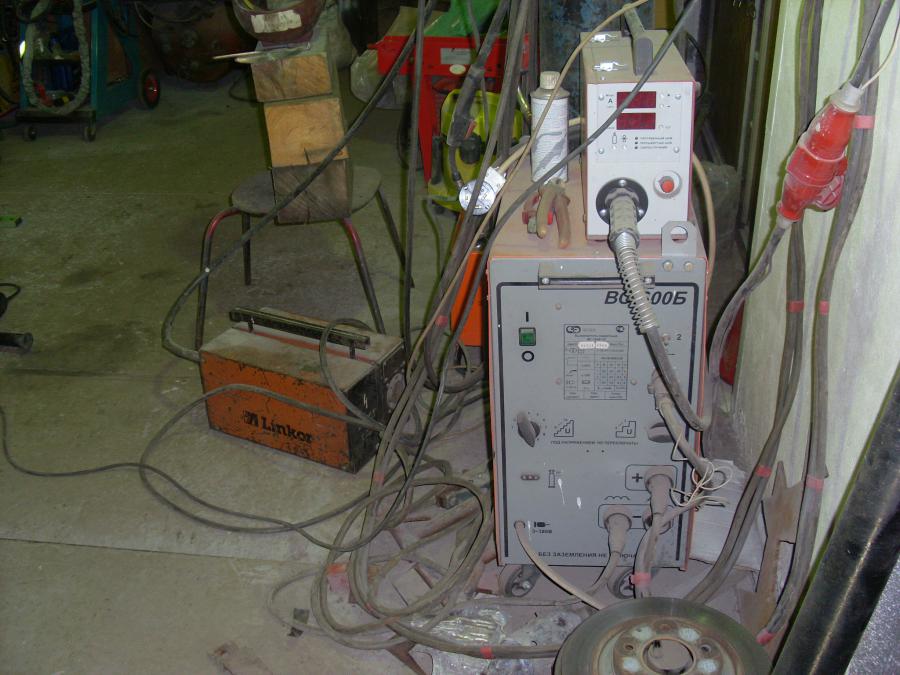
Без газа варят не все аппараты, потому, что не на всех меняется полярность. Линкор, как на фото слева, точно не варит и полярность поменять не возможно.

-
Если быстро варить на большом токе, то идут горячие трещины по шву, а рядом со швом когда присадка крепче основного металла. Скорее всего варили магниевой присадкой и поддон не успел прогреться.
-
Попробуй на новом канале проволокой 0,8 мм, если на качестве шва не повлияет, то можешь им пользоваться от 0,8 до 1,2 мм.
-
http://websvarka.ru/talk/index.php?showtopic=1159&st=120&do=findComment&comment=19446 и http://websvarka.ru/talk/index.php?showtopic=1159&st=120&do=findComment&comment=19423
-
В таких местах выпускаю чуть больше электрод, немного изгибаю присадку и варю на длинной дуге манипулируя дистанционным управлением как пульсом. Шов получается немного шире обычного, но на качество это не влияет. Д/у тем и хорош, что в любой момент сварочного процесса можно мгновенно изменять силу сварочного тока на любое значение доступное данному аппарату.
-
Я варю с Д/У и дальние углы меня нисколько не напрягают.
-
Да придётся.
-
А я провариваю всегда с обеих сторон, если когда нибудь лопнет, то грязи меньше будет выжигать. да и двусторонний шов удар лучше держит.
-
ТИГ ПАНЧ11
-
Теперь таких не бывает.
-
До 1.6 мм наружный диаметр каналов одинаков. Так что меняй канал. ролики и токосъёмник.
-
А с канистры не тонковатая вставка получилась, обычно толщина не более 1,5 мм? Может со временем сама лопнуть.
-
Это не проблема, в изгибе подгорает из-за плохого контакта наконечника(его следует заменить), а чтоб в наконечнике не залипало нужно нужно чтобы сварочный ток выключался вместе с подачей проволоки и перед завершением сварки нужно увеличить длину дуги хотя бы на 1 см. Я варю п/а в основном на больших токах и естественно большой скорости подачи. Мнёт только при старте, хотя перед стартом всегда проверяю на залипание.
-
@Павел Евстафьев, :pardon: