Точмаш 23
-
Posts
5575 -
Joined
-
Last visited
-
Days Won
438
Content Type
Profiles
Forums
Blogs
Downloads
Events
Everything posted by Точмаш 23
-
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
Скважность -
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
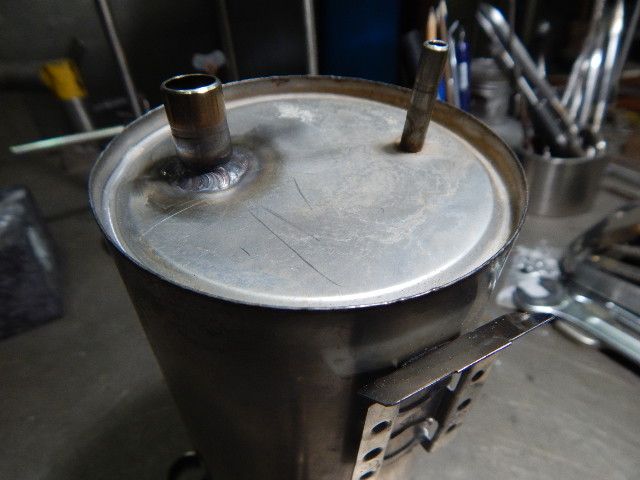
Бачок кулера стенка 0,3 или 0,35 без импульса )
- 1920 replies
-
- 11
-
-
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
Имейте в виду,что аргон используют не только для сварки,но и в других целях,например,при изготовлении пластиковых окон,где чистота газа не имеет никакого значения.Вполне возможно,что такой аргон вы и купили -
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
Знаете,есть некоторые правила,которыми не стоит пренебрегать.Вы знаете,ЧТО вам продали в этой фирме? Ведь не придет же в голову покупать пирожки у неизвестной тетки на рынке,чтобы потом валяться с отравлением.На вид он пирожок,а что там внутри-Богу известно...так и с вашим баллоном.Есть обменные пункты,где вам обязаны сказать(на многих баллонах наклеены стикеры ),какой сорт газа в баллоне.Высший сорт-это 99,993,первый 99,98 Покупать газ надо только в таких обменниках.Если собираетесь варить алюминий,то останавливайтесь на высшем сорте.На столе у вас всегда должны лежать обрезки алюминия и нержавейки,на которых всякий раз,когда начинаете сварку или заменили электрод,проверяйте работу горелки на пятно. -
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
Колпачок завинтите,чтобы не было зазора с корпусом горелки,т.к. иногда подсасывает воздух через уплотнительное кольцо. Вы обмениваете баллон или заправляете его? -
Поясню,может быть,понятнее будет и не будешь заблуждаться на третьей тысячи,и маразм куда-нибудь уйдет. Есть такой документ,который называется ГОСТ 1412-85 ,который говорит,что в чугунных отливках разного сечения находится разный по составу чугун,т.к. разные по сечению части отливки будут остывать с разной скорость, естествено,графитизация чугуна будет проходить тоже с разной скоростью,и структура будет меняться от перлитной к ферритной.Если он будет разным по составу,то будет обладать разными механическими свойствами ,разными коэффициентами линейного расширения и разными напряжениями в зоне сварки . Иными словами-сначала надо было убрать ребро,выравнять стенку по сечению,а потом приступать сварке.Это надо было делать с самого начала,а не потом,когда "что-то пошло не так.." Серега,ты хороший сварщик и я уважаю тебя как специалиста,но я не приветствую хамоватого тона...,а заблудиться можно и на пятой тысячи блоков...на то он и чугун
-
Лучше сразу,а не потом .Хорошего отдыха .
-
Я бы ребро сразу срезал
-
Хорошо себя ведет,как и Кмц 3-1) Особенно хорош панч при токах под 200 а на подъем - это не шутка...если с соответствующей скоростью подавать присадку
-
Все литье автомобильных деталей можно свести в общих чертах к трем видам:гравитационное, под низким давление и высоким давлением в кокиль.Гравитационное литье-расплавить свинец в баночке и залить в углубление в кирпиче.Будет грузик,выполненный методом гравитационного литья).Литье под низким давлением.Пример - колесные диски или эта крышка-давление до 2 ати.Литье под высоким давлением - с 7 ати и до 200 .К чему я это говорю?Дело в том,что для каждого способа есть свои сплавы.Надо внимательно осмотреть деталь-чистоту поверхности отливки.Если класс чистоты поверхности будет высоким,то сплав может быть трудно свариваемым или не свариваемыми вовсе.Твой случай-это,скорее всего,АЛ 4 (АК 7) После сварки в кондукторе деформация снижается,но не устраняется полностью. Жесткое закрепление позволяет убрать деформацию на 70 %,а 30 % останется в любом случае.Как убрать эти 30 %? Обратный изгиб.Как его рассчитать?Приходим к тангенсу угла,иными словами:подкладку какой толщины и в каком месте надо подставить под деталь и прижимом задать обратный угол относительно базовой поверхности детали,чтобы устранить деформацию практически полностью. В твоем случае. Присадка 4043 (4047) она подходит практически для всех алюминиевых литейных сплавов.Имей в виду,что после сварки полка будет иметь изгиб в сторону шва и привалочную плоскость надо будет наваривать и фрезеровать,если ее варить без закрепления и обратного изгиба
-
Пусть водила еще седла достанет,а потом смотреть будем. А посадка - головка нагрев,а седла в азот
-
Обсуждаем этот вопрос.Разумеется,геометрия посадочного места нарушена.Надо увеличивать диаметр расточкой,ну и соответственно увеличивать диаметр седла хромированием...единственное,с чем нет проблем. С седлами-станочники гарантии не дают.Железяка вообще проблемная из-за своих габаритов и массы,но чугун очень хороший
-
Это панч 11,на холодную . Пластина не на дно разделки,а она перекрывает верх канала охлаждения.2 мм ст 3 .Греть голову не получиться,так как в нее запрессованы семь баббитовых вкладышей диаметром 91 мм.Габариты головки 1100 / 350/280,а вес кг.140 .Цена такой головки б/у 150 тыс.,а новой за 200,
-
Колесный диск - сварка, ремонт
Точмаш 23 replied to alek956's topic in Сварка в ремонте автомобильного транспорта
Конечно .К примеру,как тот же Форсаж 500 или полуавтомат на 400-500 -
Колесный диск - сварка, ремонт
Точмаш 23 replied to alek956's topic in Сварка в ремонте автомобильного транспорта
Да какое напряжение ..200 ампрник не потянет такие толщины без подогрева,а с подогревом можно варить. -
Колесный диск - сварка, ремонт
Точмаш 23 replied to alek956's topic in Сварка в ремонте автомобильного транспорта
Несколько лет назад варил алюминиевые крышки цистерн на нефтебазу.Штук 35 с толщиной стенки 10 мм.Варил 200 а полуавтоматом.Бросишь на плиту,поджаришь до 190-200 и вылетали эти крышки ,как горячие пирожки с 700 мм швами .Греть,если мощности не хватает -
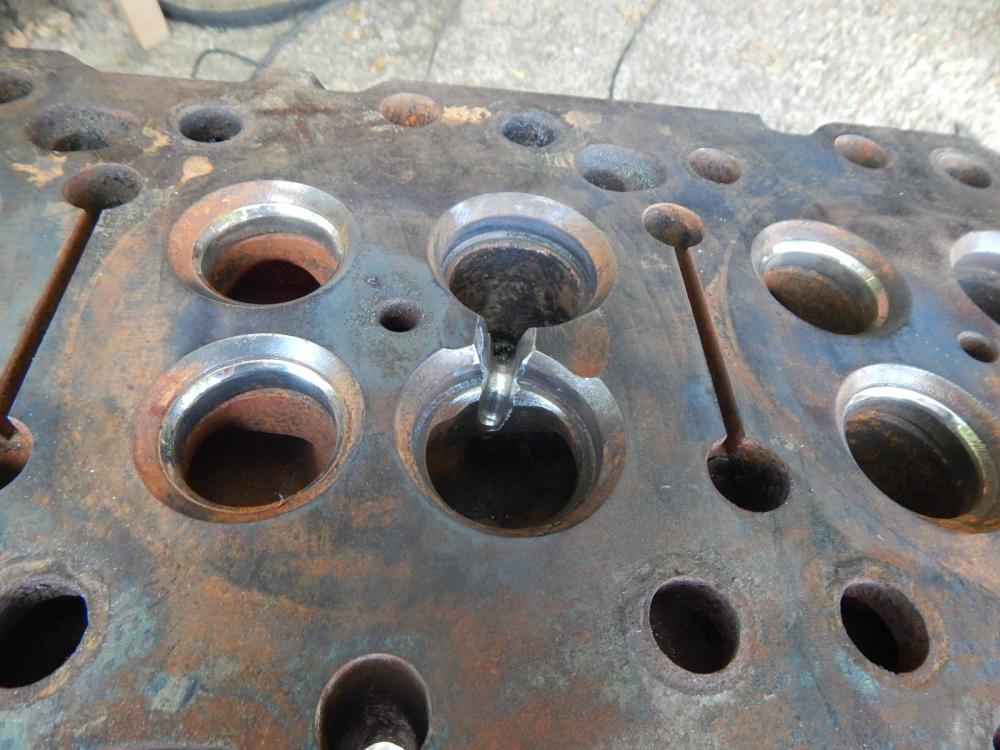
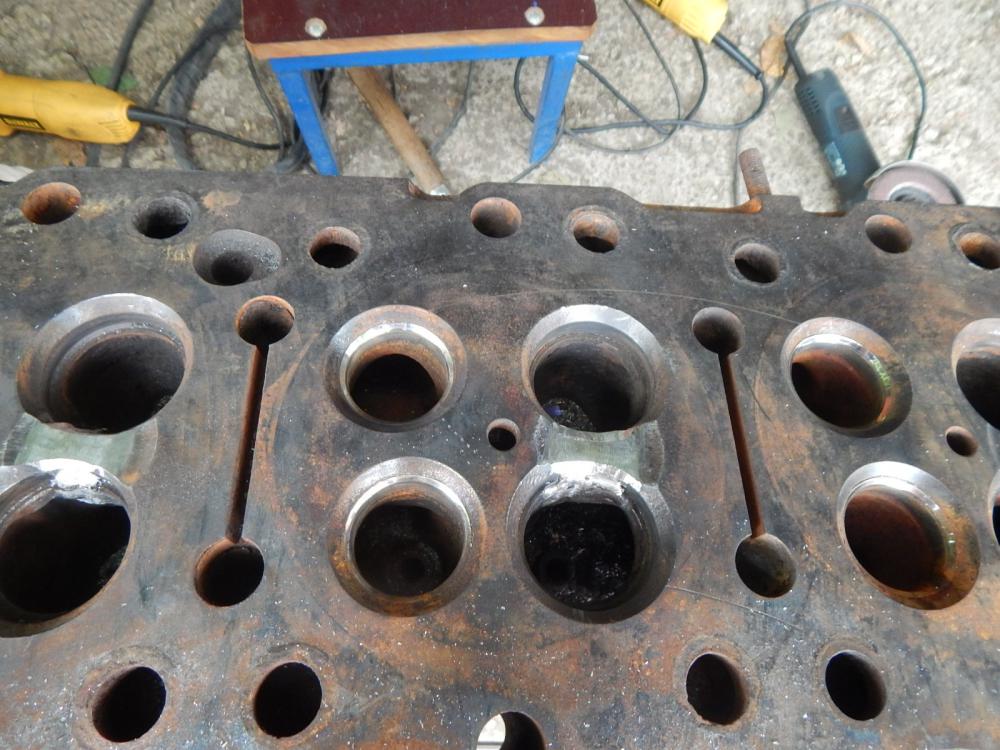
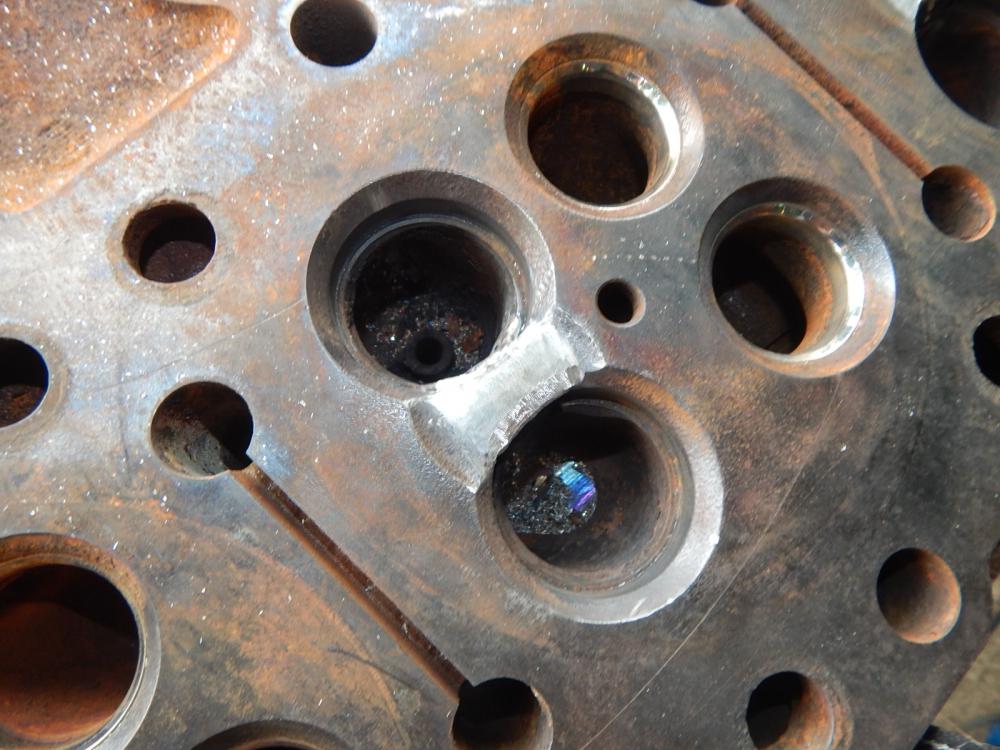
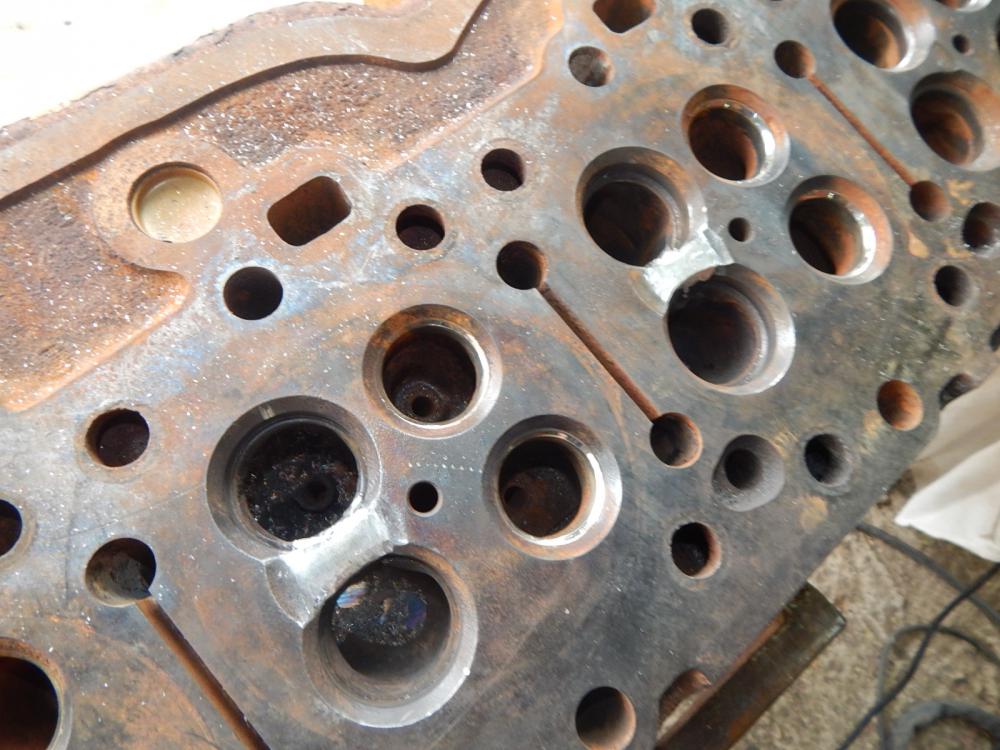
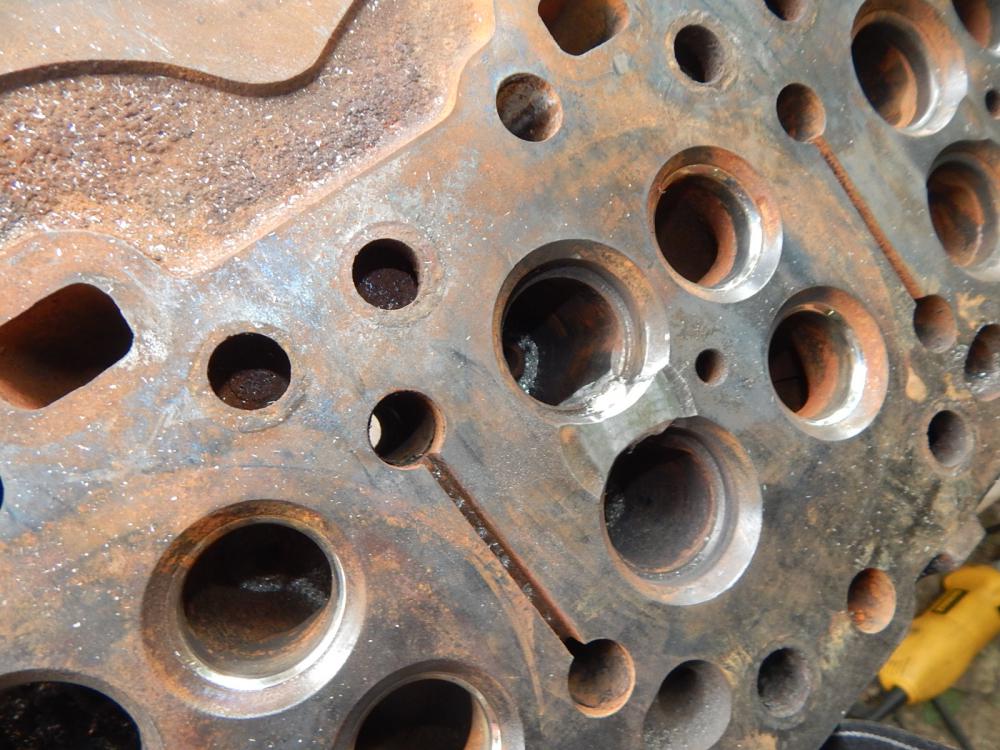
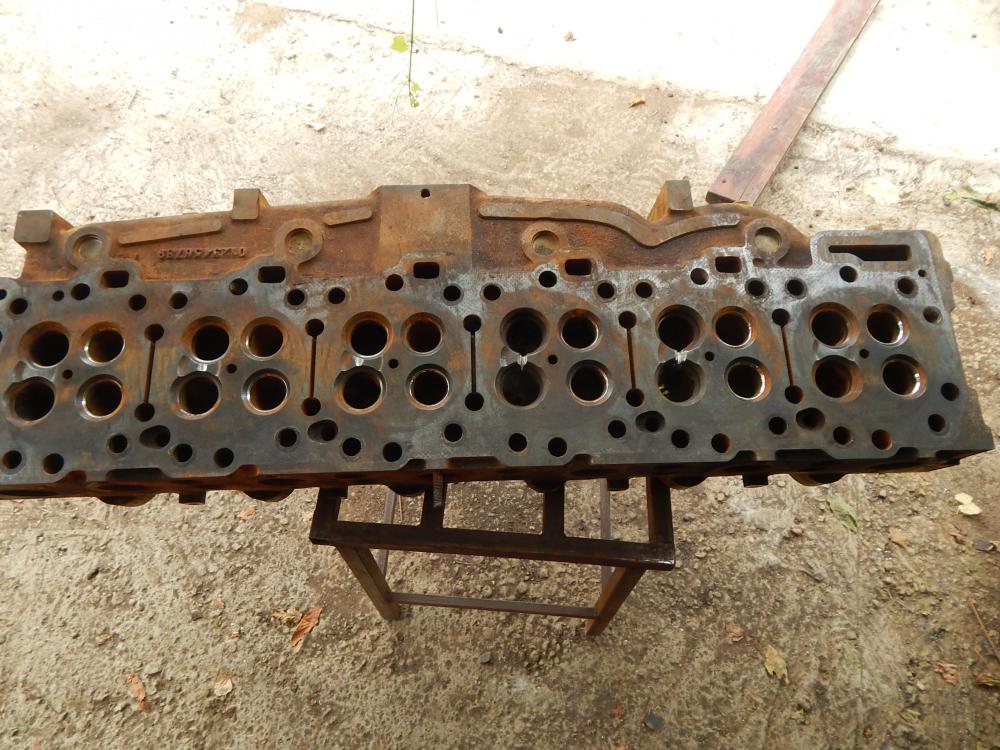
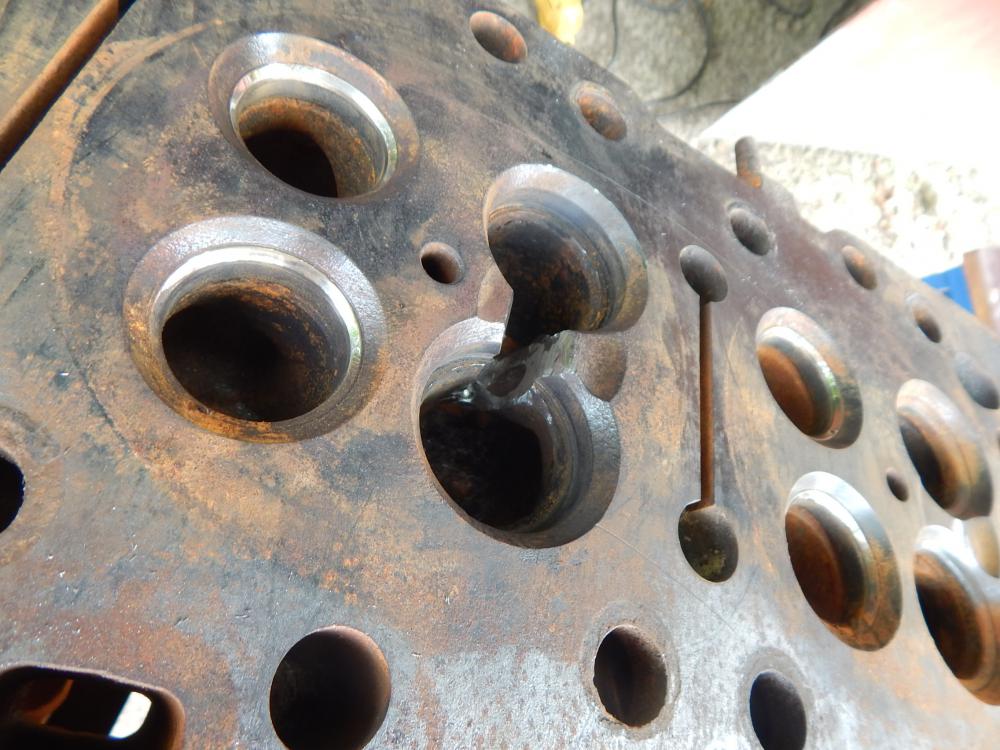
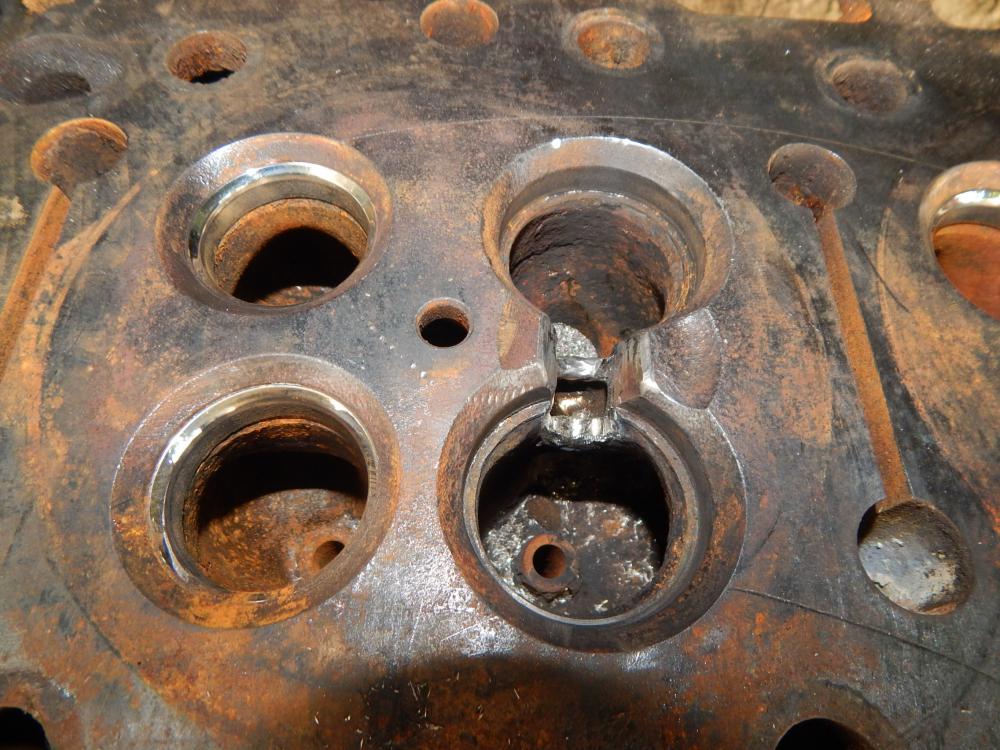
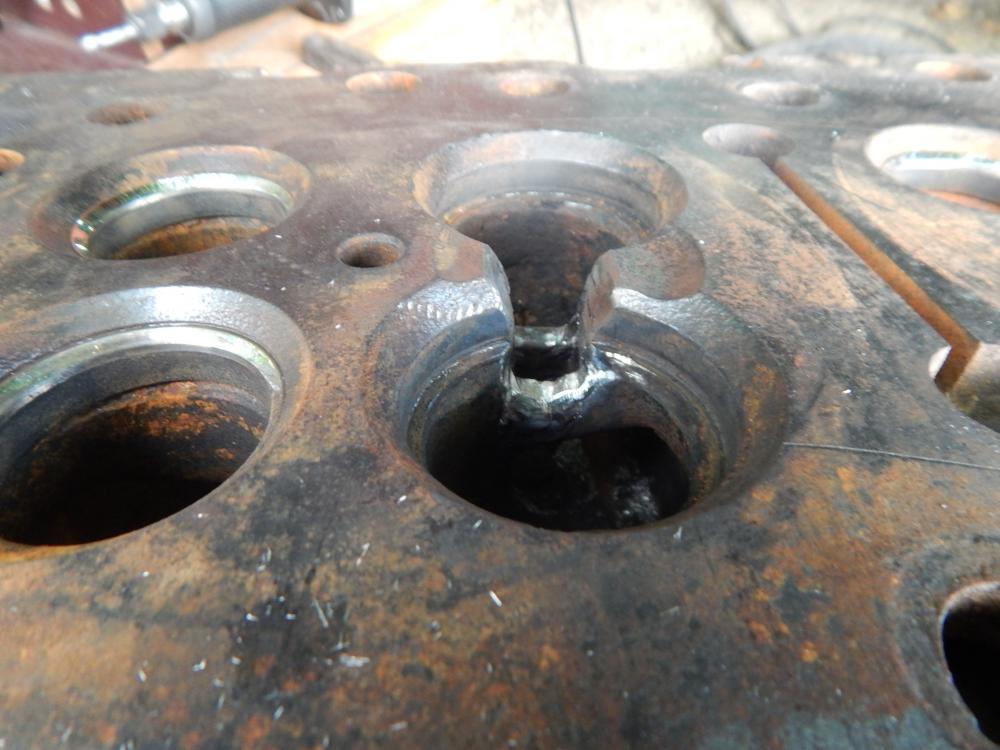
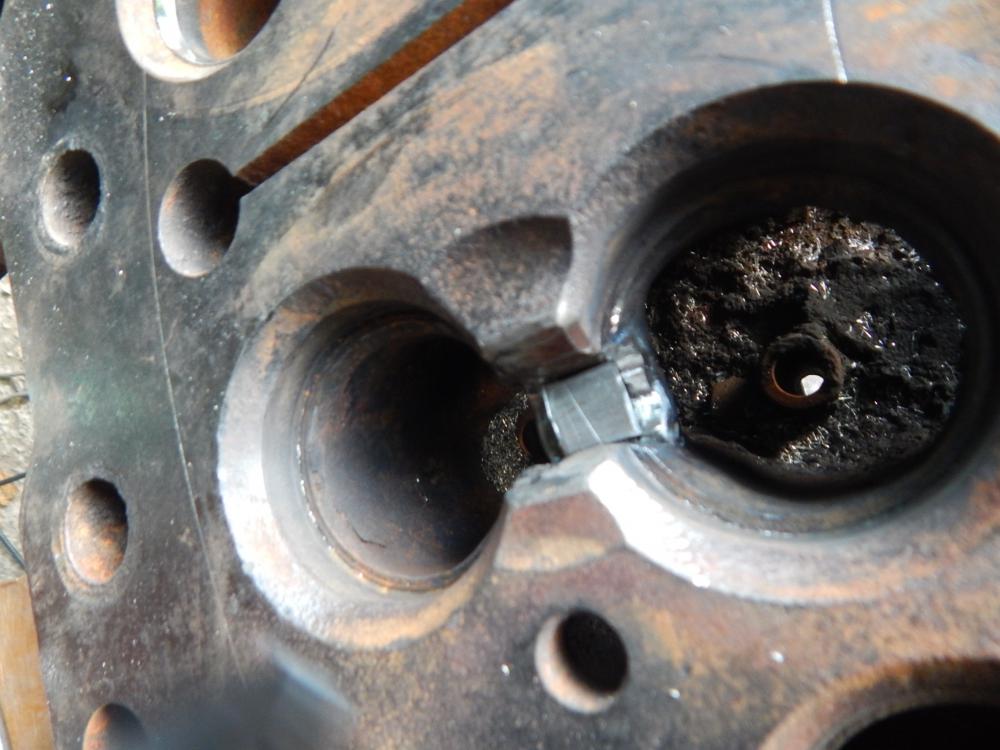
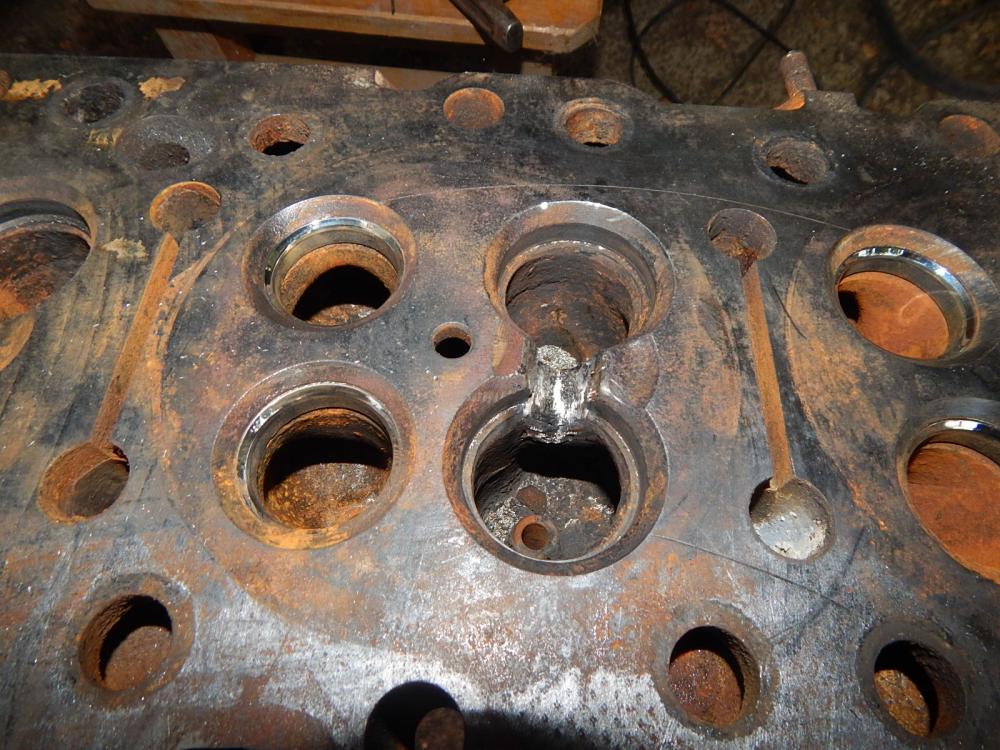
Головкой это назвать трудно,скорее,голова Катерпиллера.Перегрета.Между седлами канал лопнул по всему сечению.Разделка,выварил дно,поднял стенки,перекрыл.Геометрия канал сохранена полностью .Завтра буду доделывать-второй канал такой же ,да и в третьем трещина. Продолжение следует.
- 2039 replies
-
- 21
-
-
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
Довольно долго искал Японский индустриальный стандарт JIS H5302-1990.Удалось найти только один документ,подтверждающий вашу таблицу,правда,на сайте такого же ООО,как и Альфа Металл.Каких-то других данных в открытом доступе не нашел. Надо будет разбираться с этим стандартом,так как везде фигурирует другой стандарт -JIS H5202-1992,который больше соответствует EN и ASTM. Приношу извинения за ошибку. -
Это обычная история. На вашем примере-валяется патрон без дела,также без дела валяется редуктор с двигателем.Надо соединить их вместе,чтобы они дальше продолжали валятся без дела.Не будет у этого вращателя никакого практического применения
-
Р6М5..если просит
-
Записки начинающего сварщика, часть 2
Точмаш 23 replied to Миротворец's topic in Ручная дуговая сварка — ММA
Спидглас - это Спидглас,а Сварис- это Сварис -
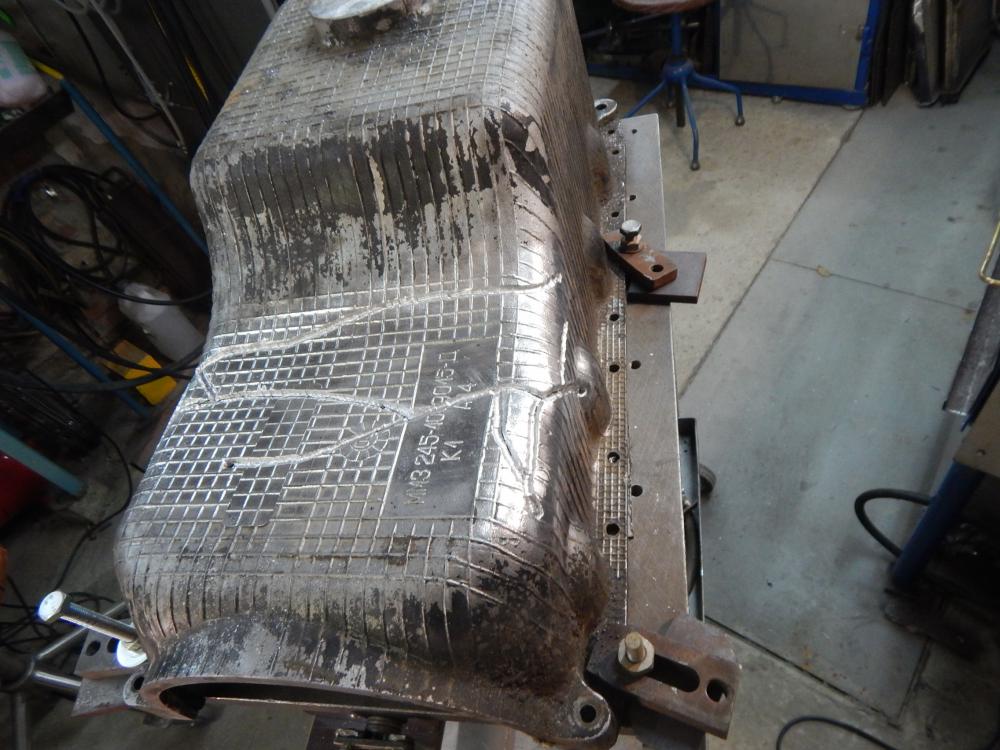
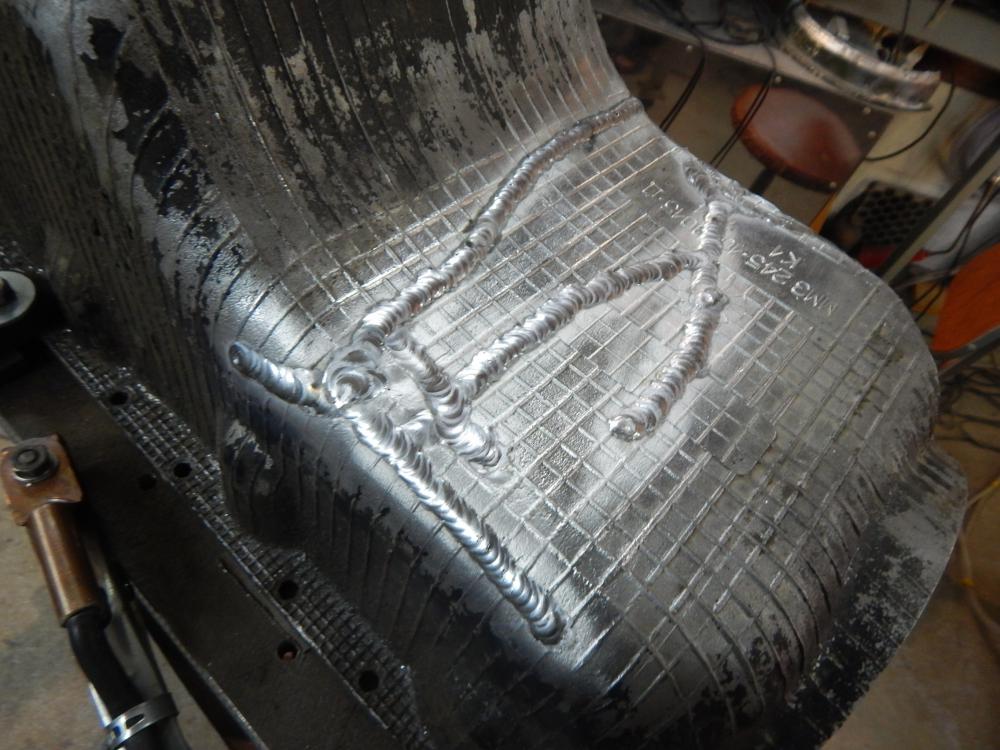
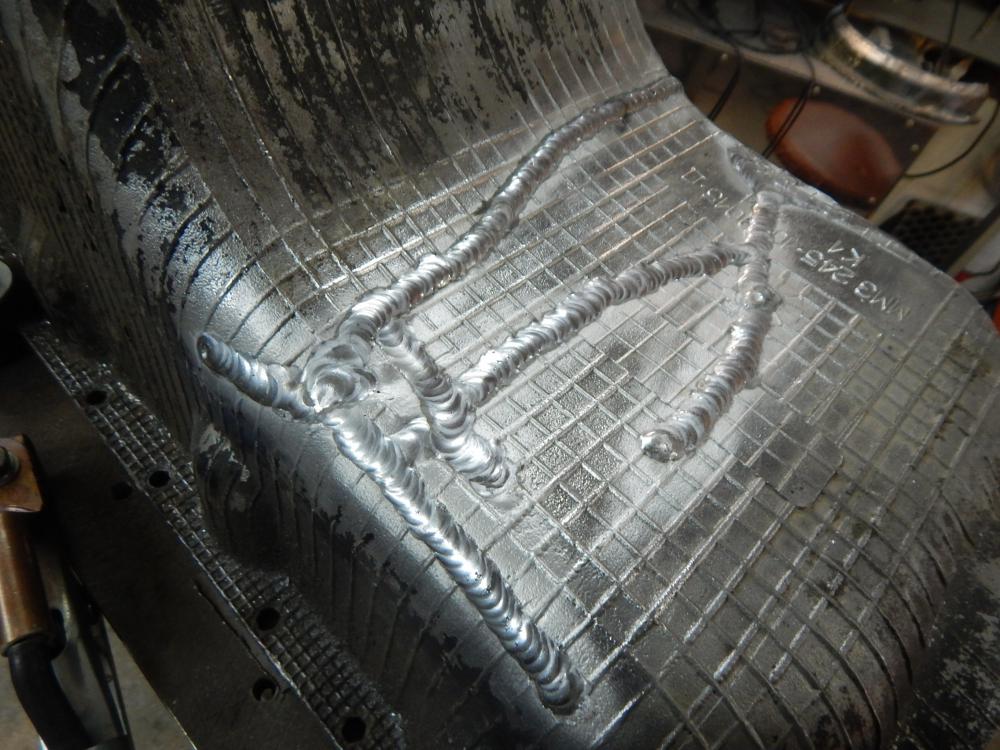
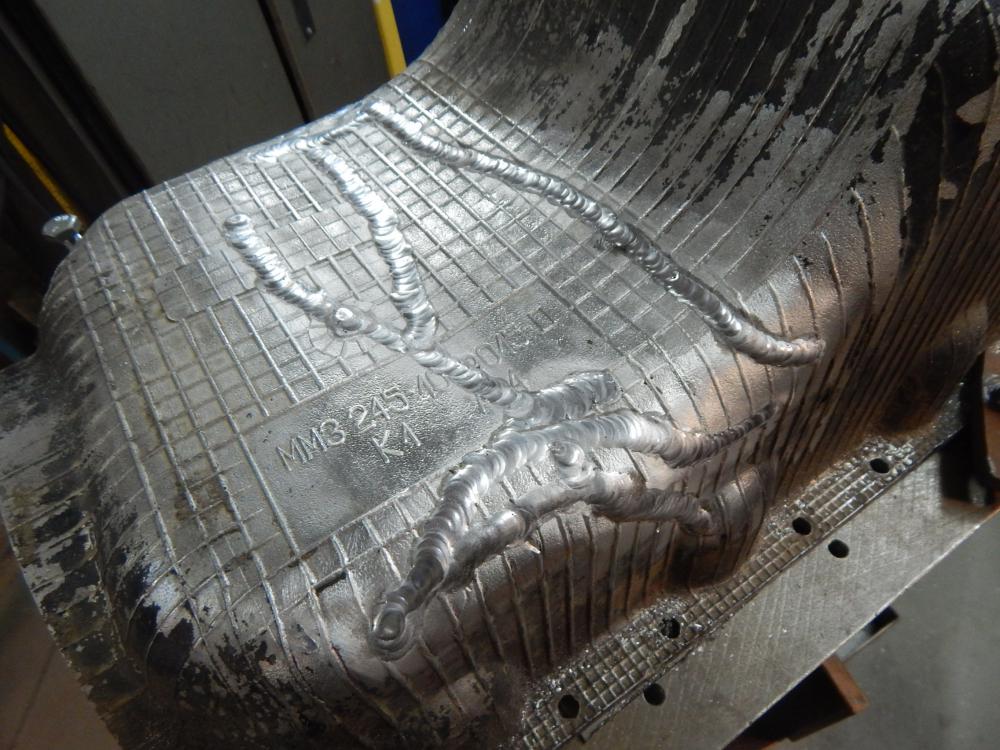
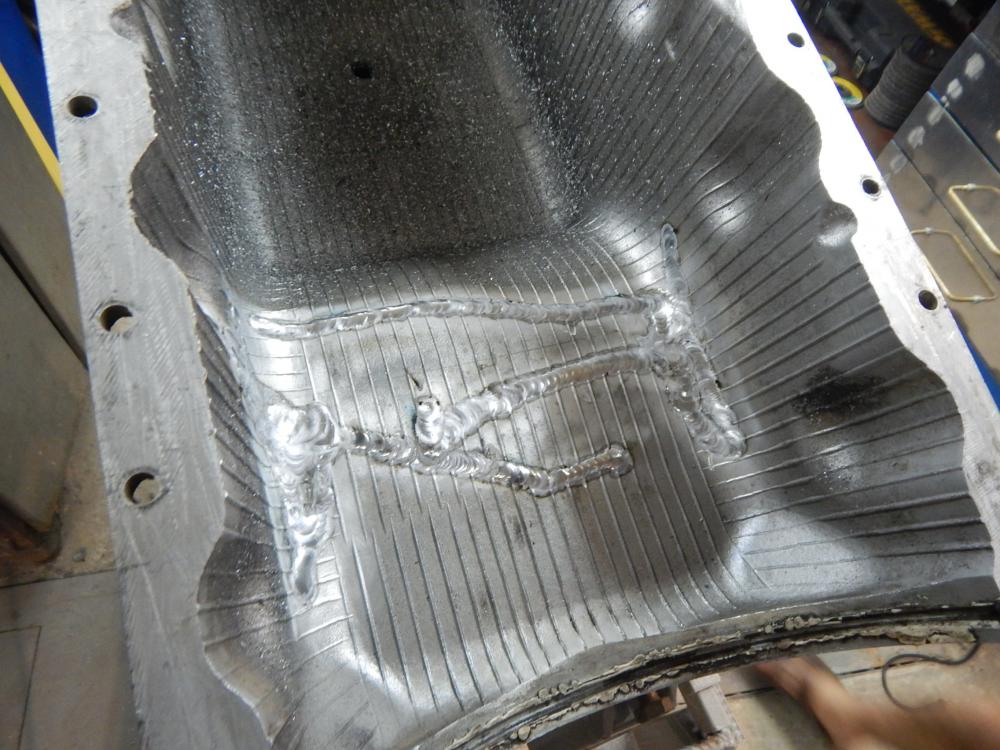
Поддон " Валдая " . Сильно разломан ударом о балку.Закреплен на монтажном столе с подкладкой 2 мм под зоной сварки.Обратный изгиб с углом примерно 20 гр.Слишком жесткий узел и выйти в ноль по плоскости не удалось - один край 0,4 мм в плюсе,другой 0,8 мм.Надо будет заняться расчетами и тогда можно будет сказать точнее,какой угол задавать с учетом массы наплавляемого металла...надо будет считать тангенсы углов.
- 2039 replies
-
- 22
-
-
Советы начинающему аргонщику, часть 2
Точмаш 23 replied to Javert's topic in Аргонодуговая сварка — TIG
Согласно классификации алюминиевых сплавов(JIS) сплав ADC6 является аналогом AlSi9Cu3,он же EN AC 46000,он же АК8М3 -
Титан непосредственно сваривается с цирконием и гафнием.Можно получить соединения с удовлетворительными свойствами при сварке титана с ванадием ,ниобием,танталом.С этими металлами титан сваривается,как титан с титаном. Сварка титана с другими металлами затруднена и во многих случаях невозможна.В этих случаях применят плакировку другими металлами.При сварке титана с медью используют прослойки из ниобия или тантала.При соединении титана со сталью применяют вставки из ванадия.или комбинированные - ниобий со стороны титана и бронзы со стороны стали.