Лидеры
Популярный контент
Показан контент с высокой репутацией 26.10.2026 в Сообщения
-
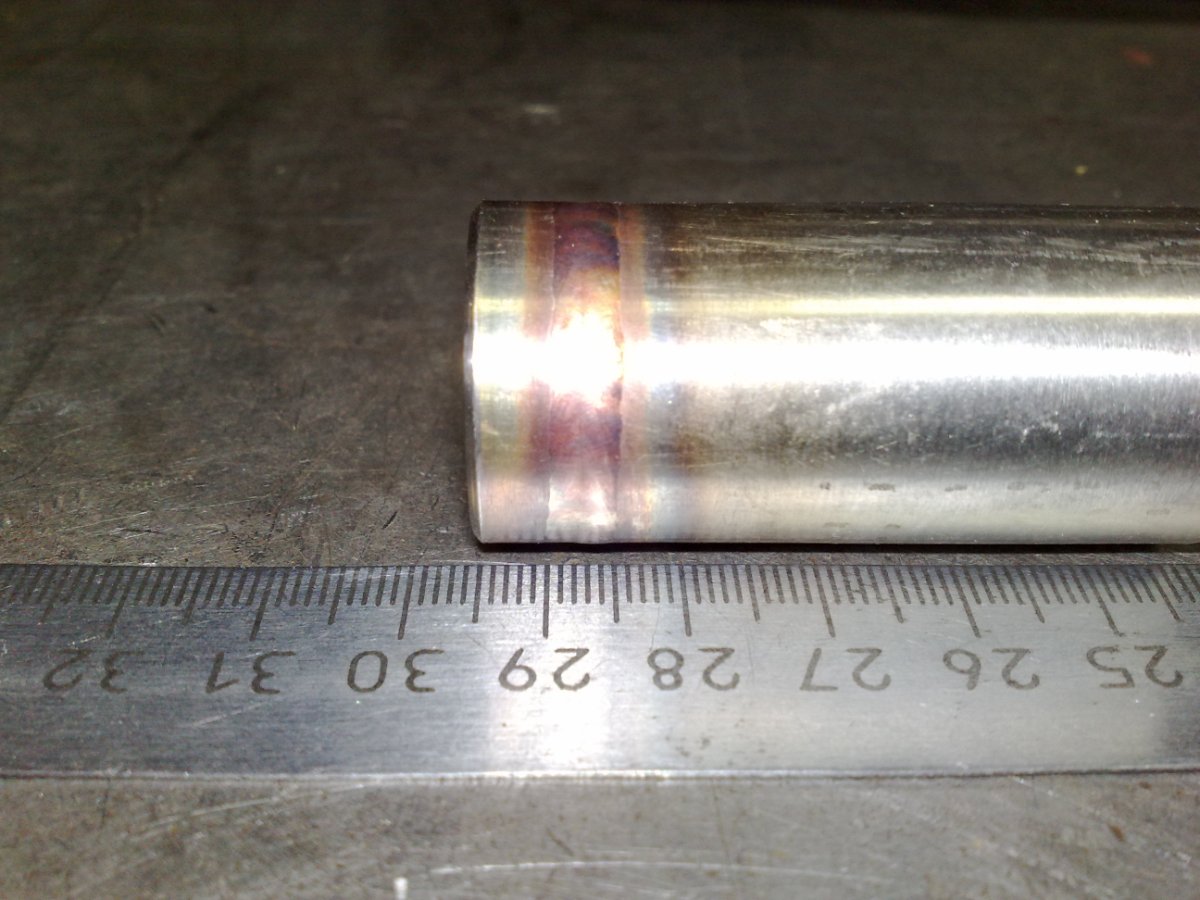
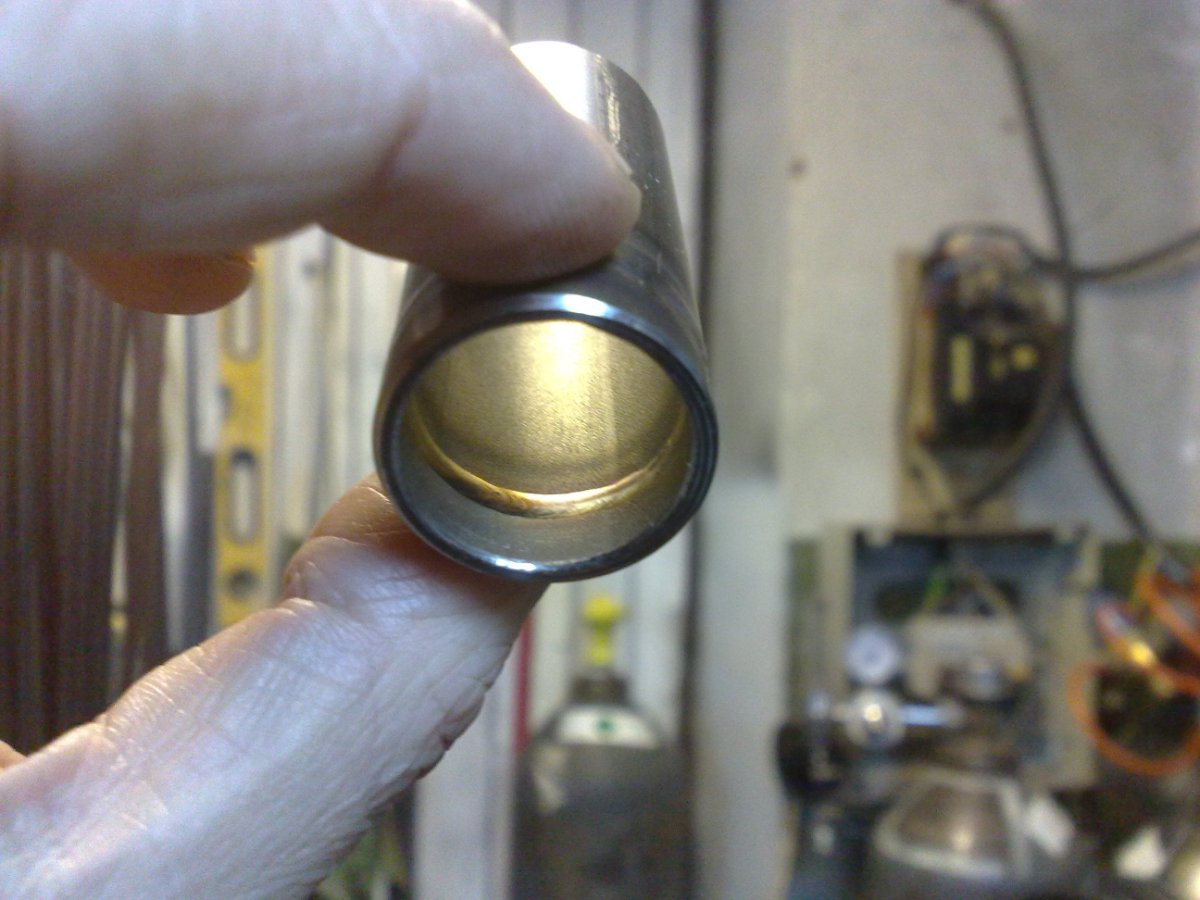
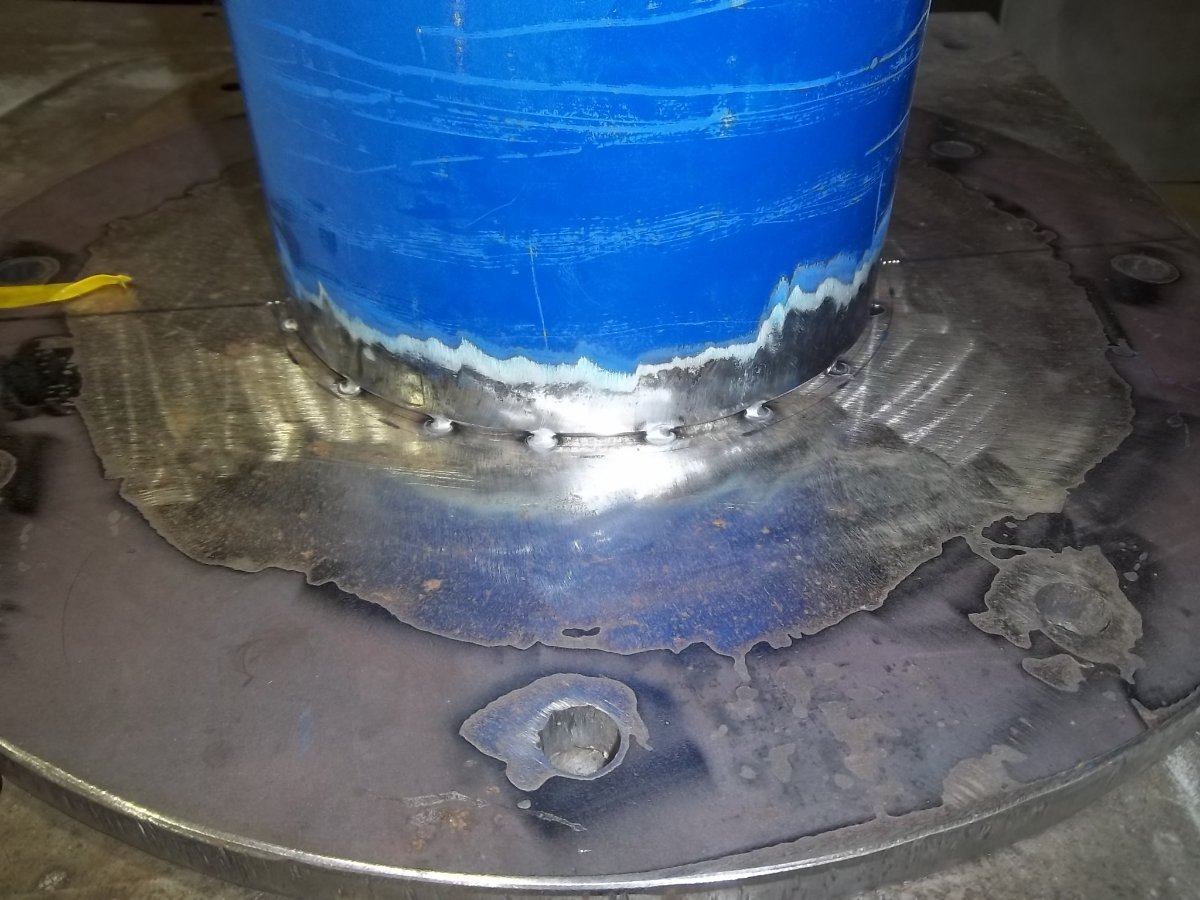
Походу поддув все же нужен. Походу поддув все же нужен. Вот С2 своим телом 2 мм. Обратный валик выдавливает без проблем.
 2 балла
-
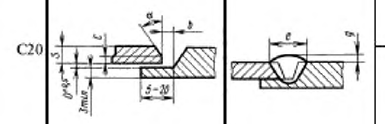
Суля по тому, как То традиционно ус- это выточенная подкладка на одной из кромок типа этого соединения по ГОСТ 14771. Тогда поддув не нужен. Тут и с проваром не должно быть проблем. Если типа такого: то да, провар с обратным валиком сложно сделать в потолочном положении. Вообще, дуга- штука упругая, и поэтому первый проход в потолочном положении неповоротного стыка я бы посоветовал уменьшить длину дуги до предела, и попытаться выдавить дугой металл внутрь. Ещё наблюдал такой эффект: если притупление кромки около 1 мм, и второй и третий проход пройти широким валиком с большой ванной, то усадка начинает выдавливать металл внутрь, и, даже если полного провара не было, то формально всё в порядке, разделка заполнена полностью. Но тогда изнутри нужно протачивать, чтобы снять зону возможного разрушения из-за непровара. Не уверен ,что на неповоротоном стыке так получится.
1 балл
-
Не потеряешь? GPS метку приделай) Я ж любя....1 балл
-
Своим телом. Горелка под спот-режим.
1 балл
-
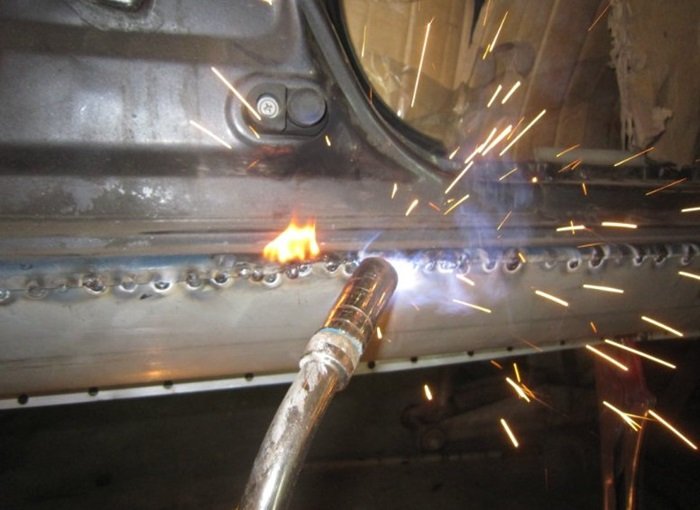
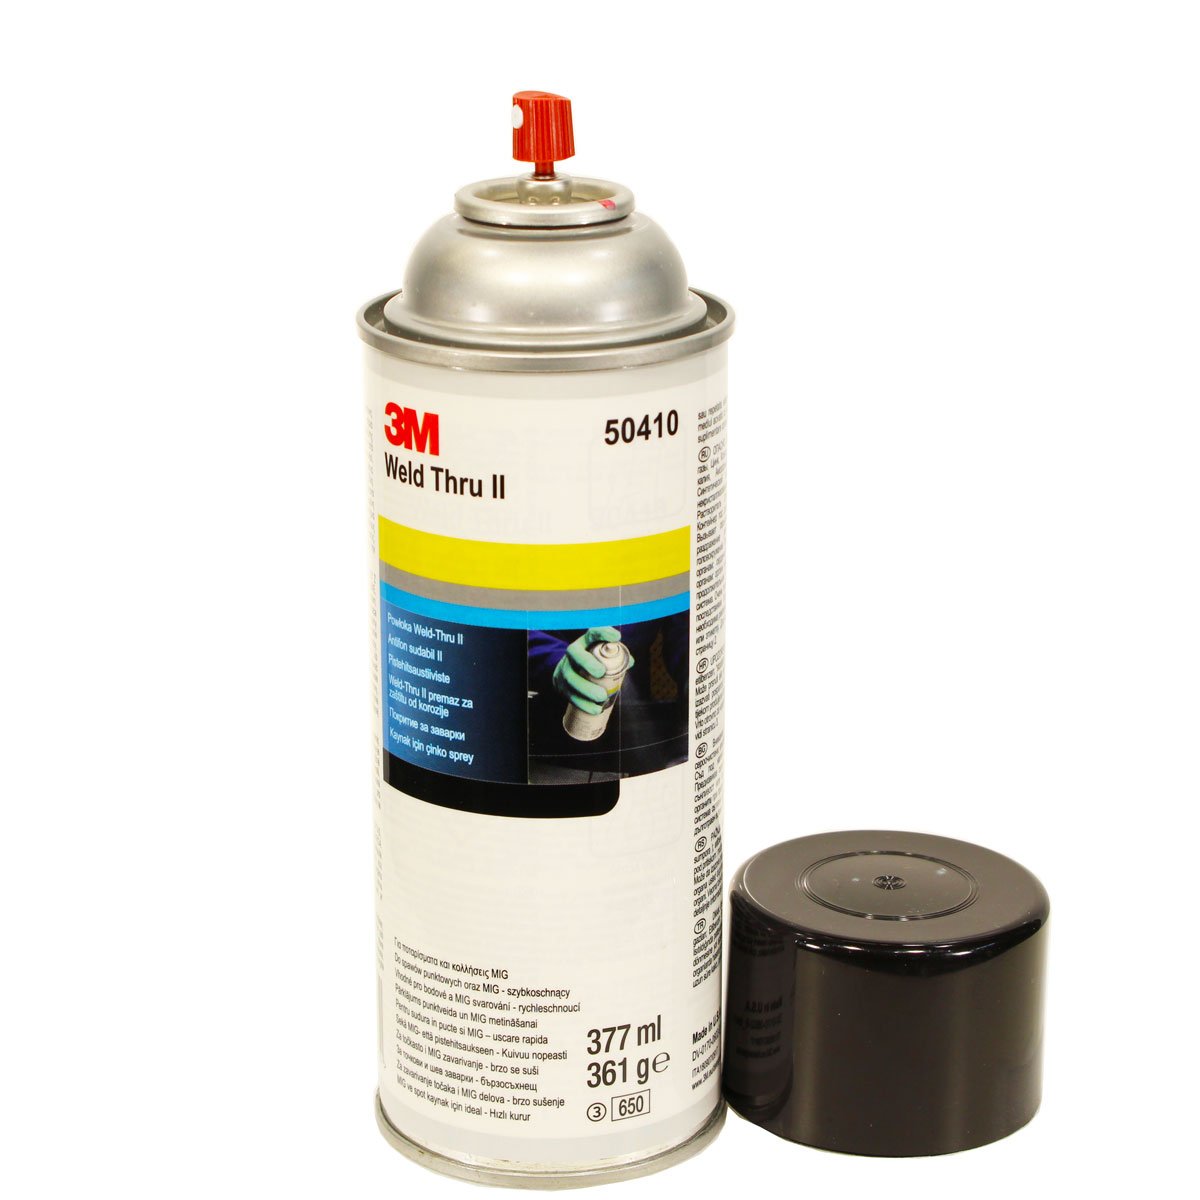
В данной ситуации применим мануал не по сварке, а по кузовному ремонту. При подобных работах, кроме обеспечения прочностных характеристик ремонтируемого узла, необходимо обеспечить антикоррозийную защиту, не хуже чем у неповрежденных деталей. Если оставить голый металл на соединяемом участке (фото 1), то коррозия начнется сразу, еще до окончания ремонта (из-за конденсата влаги). Если нанести грунт на органическом связующем, то он начнет выгорать при сварке (фото 2, так, кстати, по такой технологии сварки, данную панель не ремонтируют). Причем выгорать в прямом смысле слова, ярким пламенем. Так что, остается один выход - нанести покрытие без органического связующего и с большим содержание металлического наполнителя (в данном случае цинк, хотя я раньше писал, что это не работает, нужно преобладание алюминия). Это все про сварку МАГ. А вот если сварка точечная, то цинк будет даже очень хорош (на автомобильном конвейере оцинкованные панели варят и не парятся).
1 балл
-
Можете ко мне приезжать,велкам1 балл
-
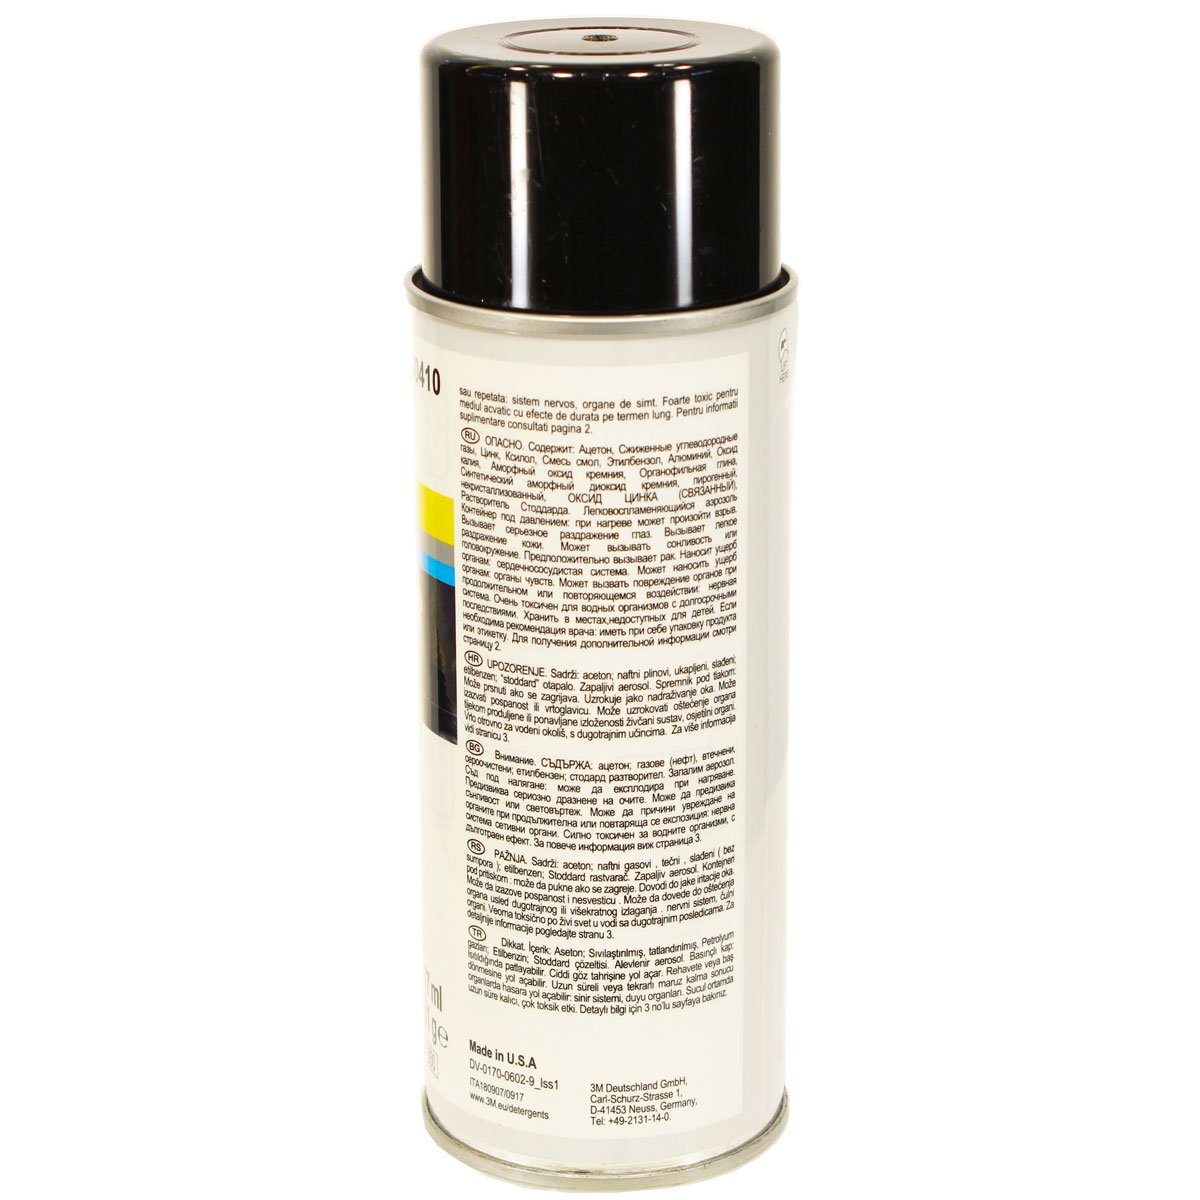
А что вас так шокировало? И совсем это не новое в технологии (только не для ММА, а для МАГ и контактной). Я лично 30 лет назад такой применял при кузовном ремонте (он как раз для кузовного ремонта), для сварки панелей внахлест. И альтернативы такой технологии нет. Если кому-то показалось это вредным для здоровья, то так оно и есть. Производители таких продуктов про это предупреждают (я бы советовал все сварочные работы производить в респираторе, сварочные дымы - это вам не это). То что на фото, может и не блещет выдающимися ТТ показателями (все зависит от положенных туда ингредиентов и их количества). Но вот как выглядит сварочный грунт от серьезного производителя (читайте состав). П.С. Я, при сварке через отверстия, этот грунт удалял перед сваркой, через эти отверстия, для улучшения условий горения дуги. Мои попытки заменить 3М чем-то другим ни к чему хорошему не привели, с другим продуктом работать было невозможно.
1 балл
-
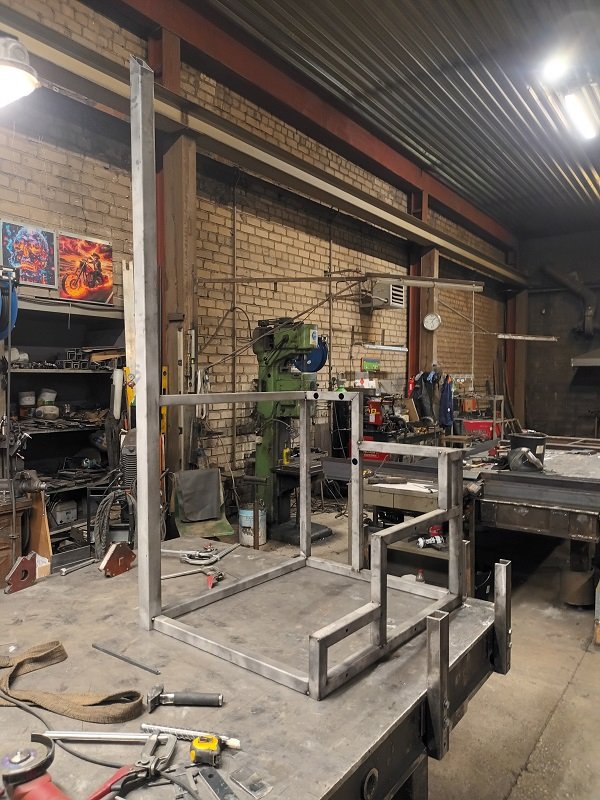
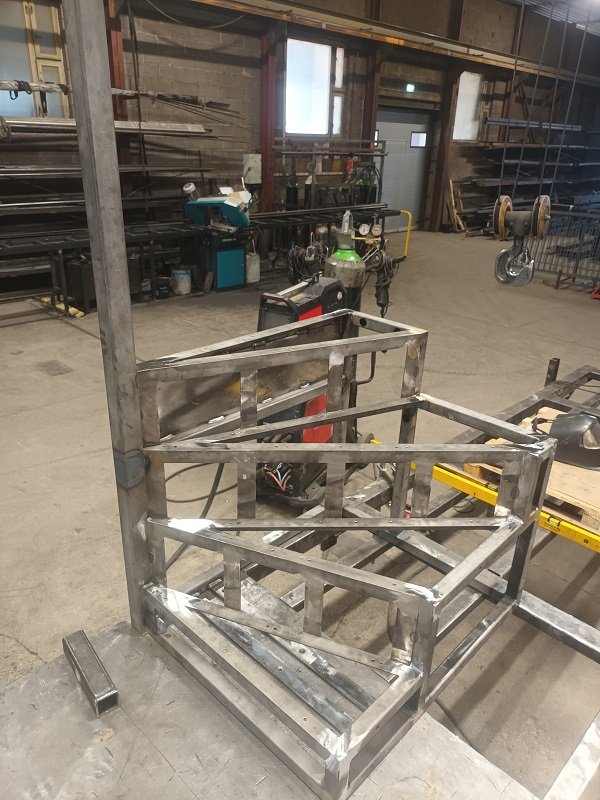
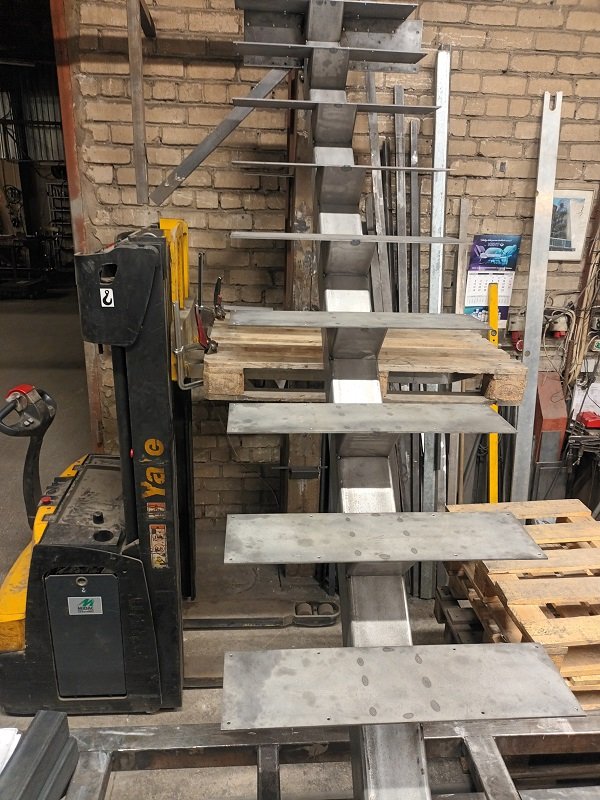
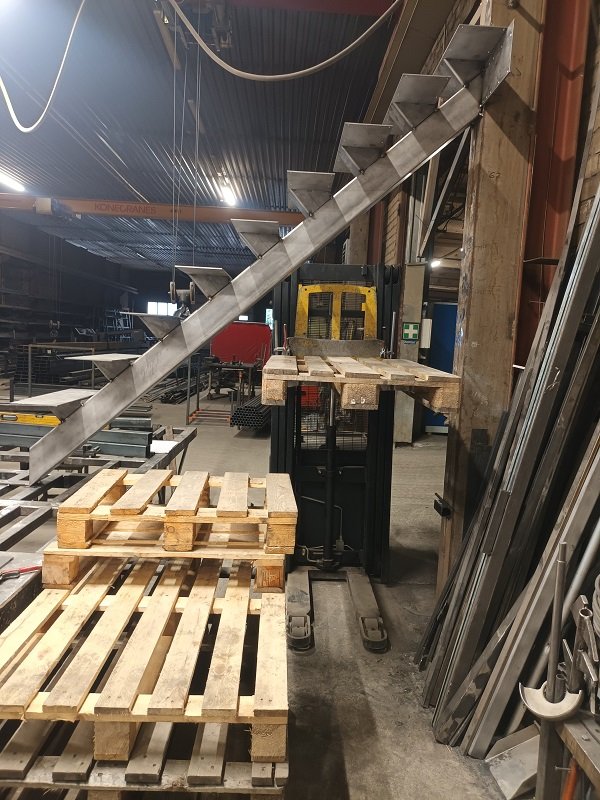
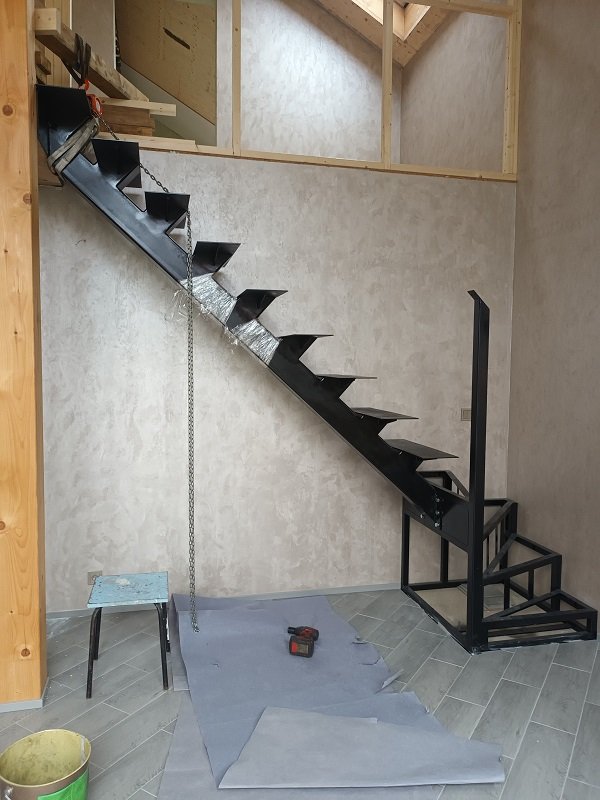
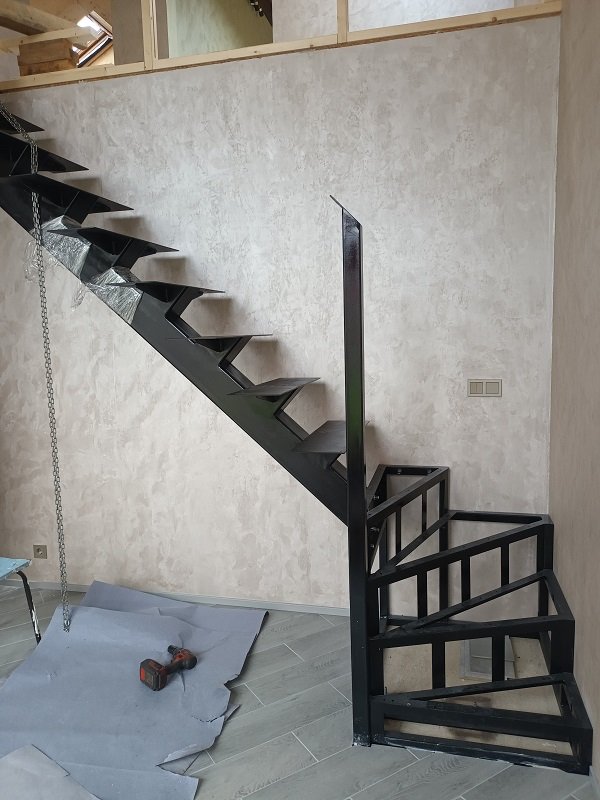
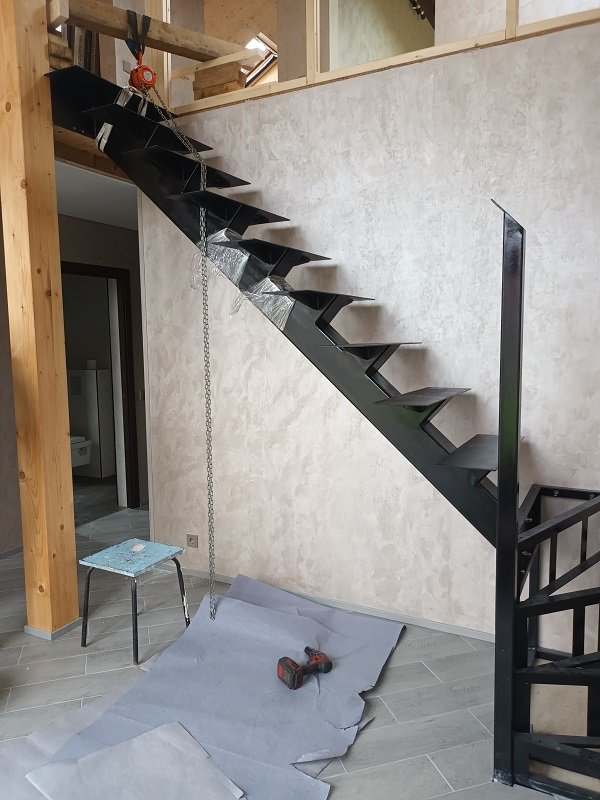
Вот. Вчера, наконец то, смонтировал это чудо-юдо. Собирал в свободное время, по вечерам и на выходных. Это мой одноклассник и приятель дом себе строит. Так как я не только исполнитель, но и организатор, пришлось знатно так попотеть с измерениями, что бы две части, заворотная и прямая точно совпали между собой, и поместились в заданное пространство. Изначально предполагалось на месте сварить одно с другим. Позже заказчик решил собрать железки между собой на болты. Результат более чем отличный. Останется ещё что-то по столбам под перила сообразить, но это уже мелочи.
1 балл
-
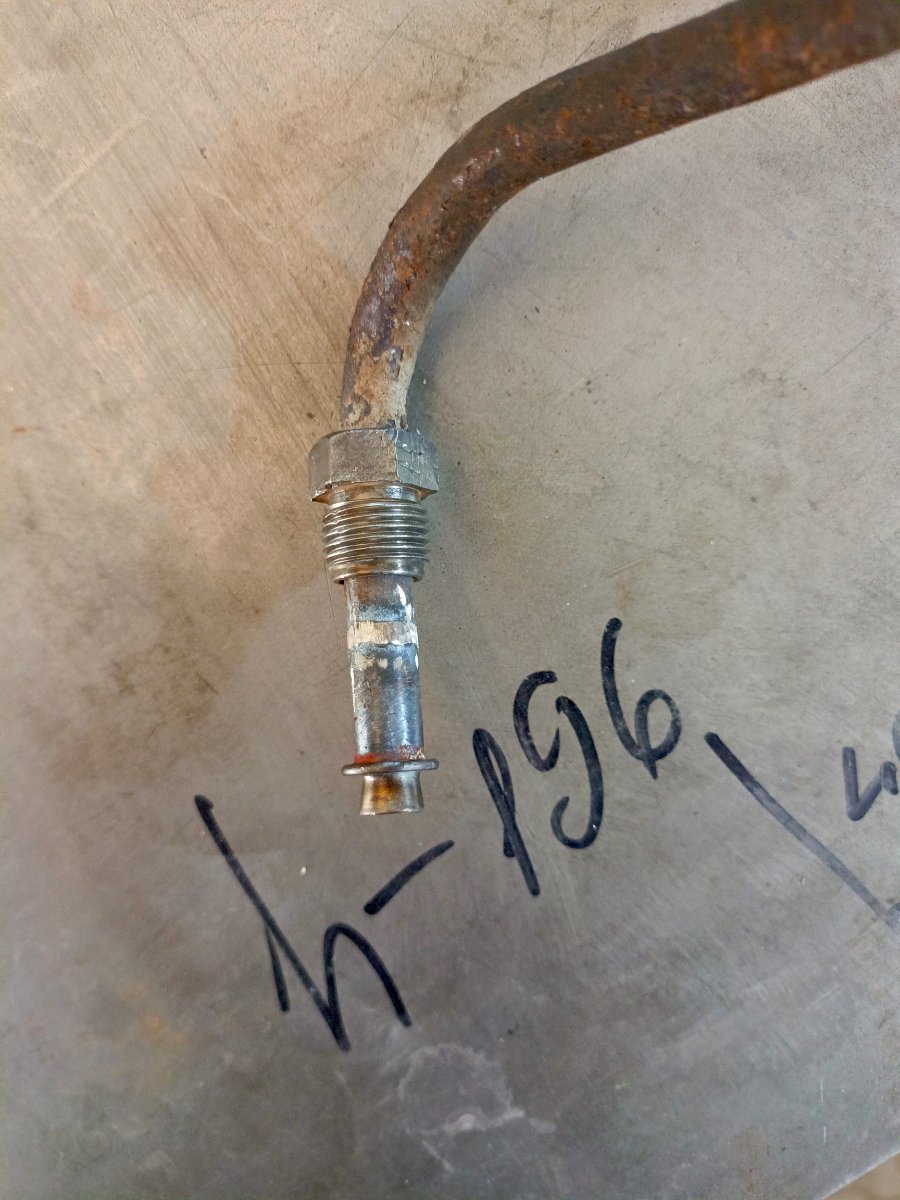
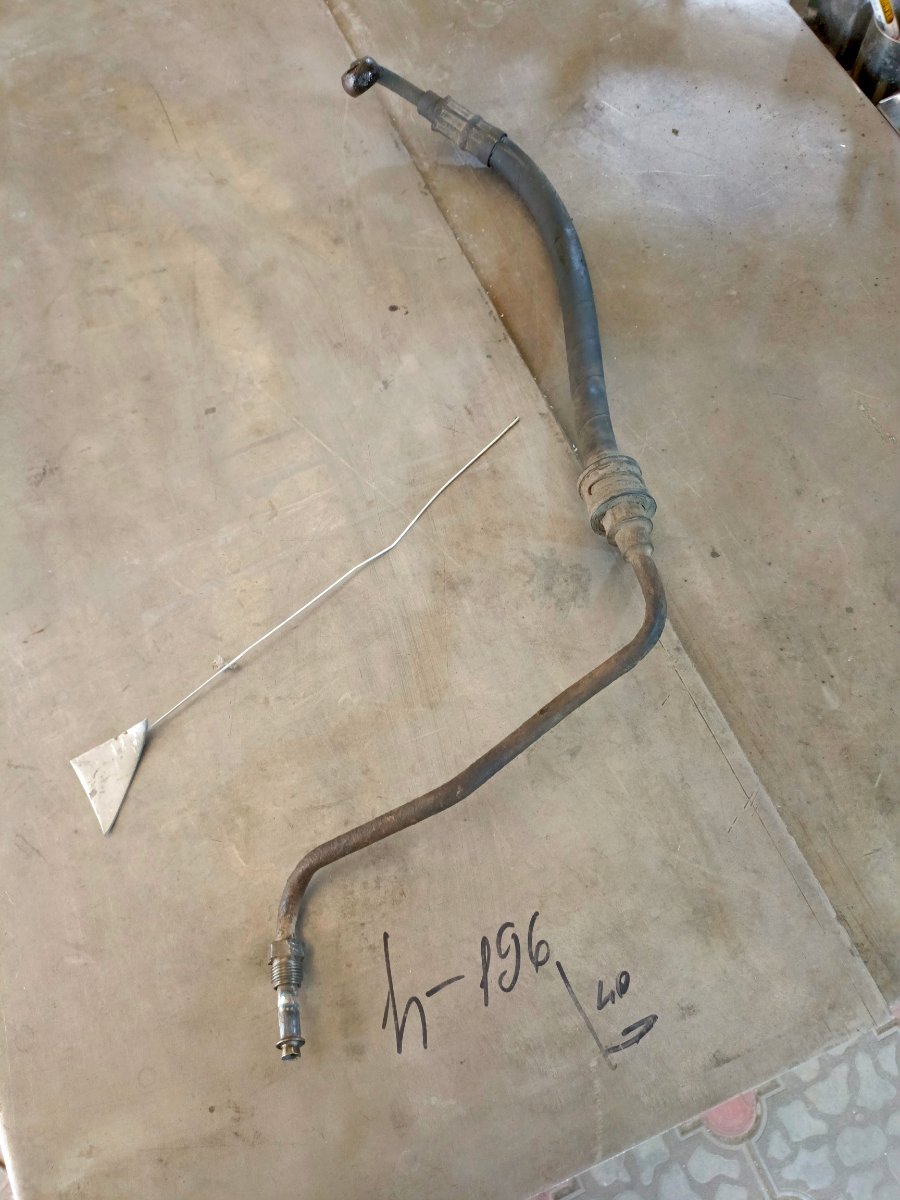
Иногда гайка фитинга гидроусилителя (или другое) намертво "прикипает" к трубке. Во время демонтажа трубка ломается. Пытаются выбить фитинг из гайки и,как правило,ударяют наставкой по одному краю трубки,расклепывая ее края и тем самым усложняя ремонт или делая его невозможным.Что надо делать? Отжечь в обязательном порядке,накалив до красна.Желательно фрезой выровнять края трубки внутри гайки и наставкой,равной диаметру трубки,выбить обломанную часть. Иначе простой ремонт превратится в проблему-будете искать новую трубку.Впрочем,на токарном станке можно выточить фитинг,но это время...лучше разумно подойти к мелкому ремонту,а не искать приключений на пустом месте.
1 балл
-
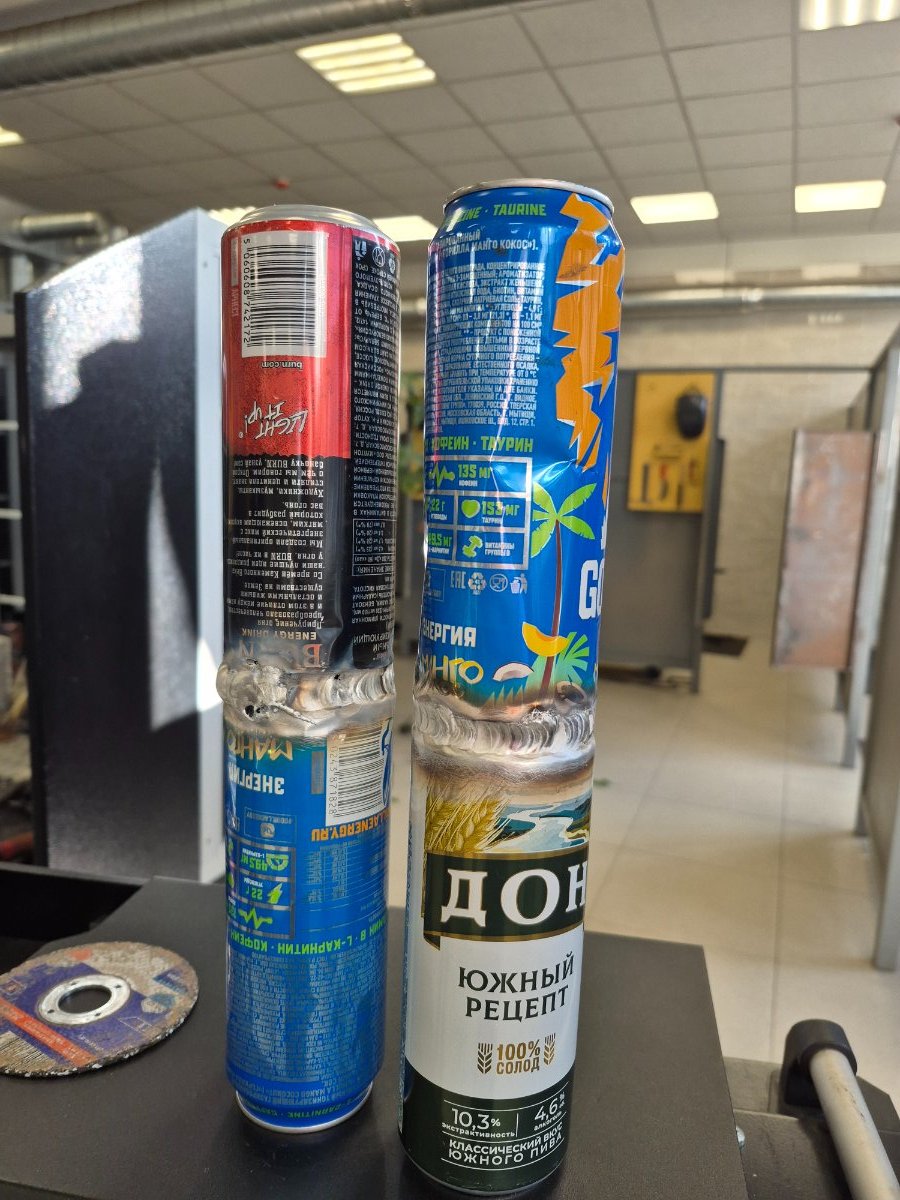
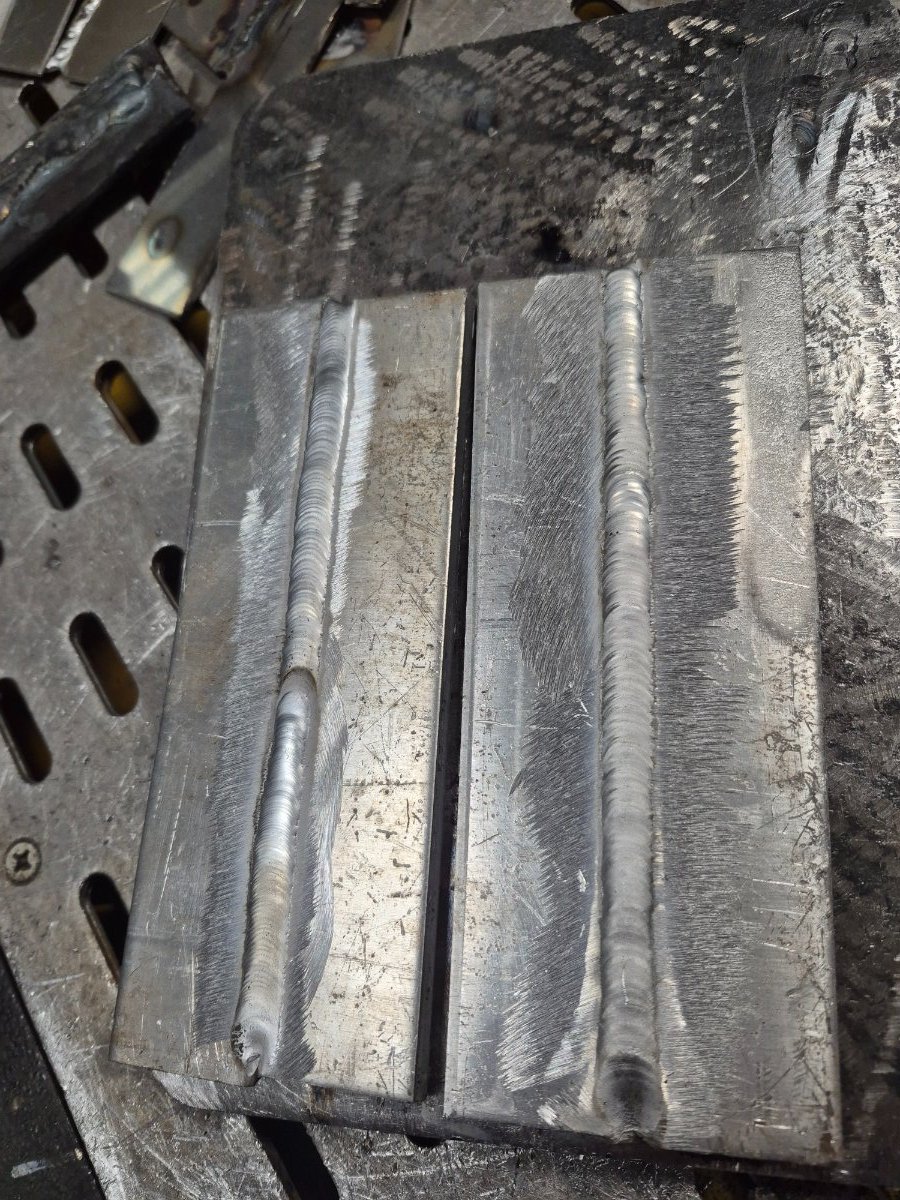
Ну и как водится в наших палестинах,под занавес курсант шлёпнул пару банок в варианте "донце+ горловина"- и победил их со второго раза...
1 балл
-
Тут, вроде, всех всколыхнул vistek, с советом покупать/не покупать начинающим китайский аппарат с Dпульсом. И если это в свете тематики (сварки алюминия), то мое мнение: у начинающих (коих будет процентов 90 от всех страждущих), качество сварки алюминия полуавтоматов будет от "присрать" до "присрать красиво", что к сварке отношение не имеет. Да даже профессионалы... Посмотришь блогерное кино с обзором такого вида сварки - сколько радости и восхищения у них, когда сварной шов начинает напоминать ТИГ. Мое мнение. Если это не производство, то такой вид сварки оправдан в очень узком круге задач. Например, сварка лодки (ремонт), когда ТИГовской горелкой (или двумя руками) не подлезть. Все остальное - только неоправданная жертва качеством (если это не производство, то куда спешить, можно ТИГом спокойно, качественно заварить).1 балл
-
Да. Ну и раз я взял слово, выскажусь по тематике, чтобы два раза не вставать. Все эти аппаратно-программные плюшки заточены исключительно под производство. Где необходимо, например, красиво конвейерно сварить алюминиевую раму мотоцикла или лодку, или часами варить изделия в самых замысловатых камасутрах. Когда есть часы (дни, недели) для отладки техпроцесса. В бытовых условиях, или процесс будет слишком скоротечен (одна деталька/шовчик), или его удастся стабилизировать только к концу гигантской партии деталей из пяти штук (при этом на первых четырех будет безобразное серево).1 балл
-
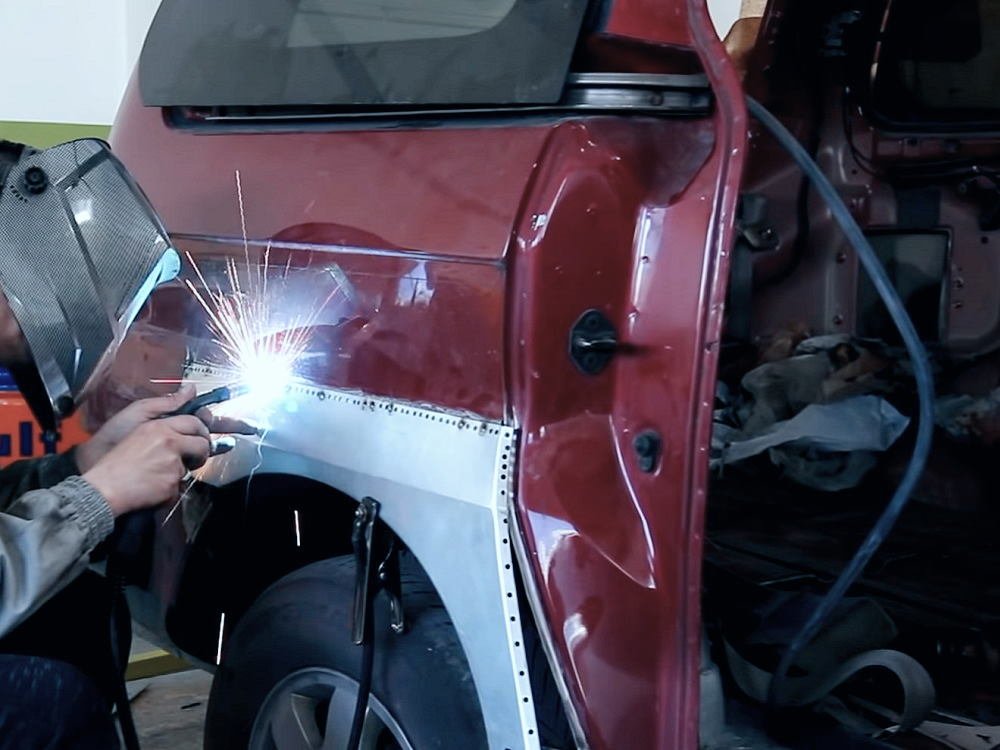
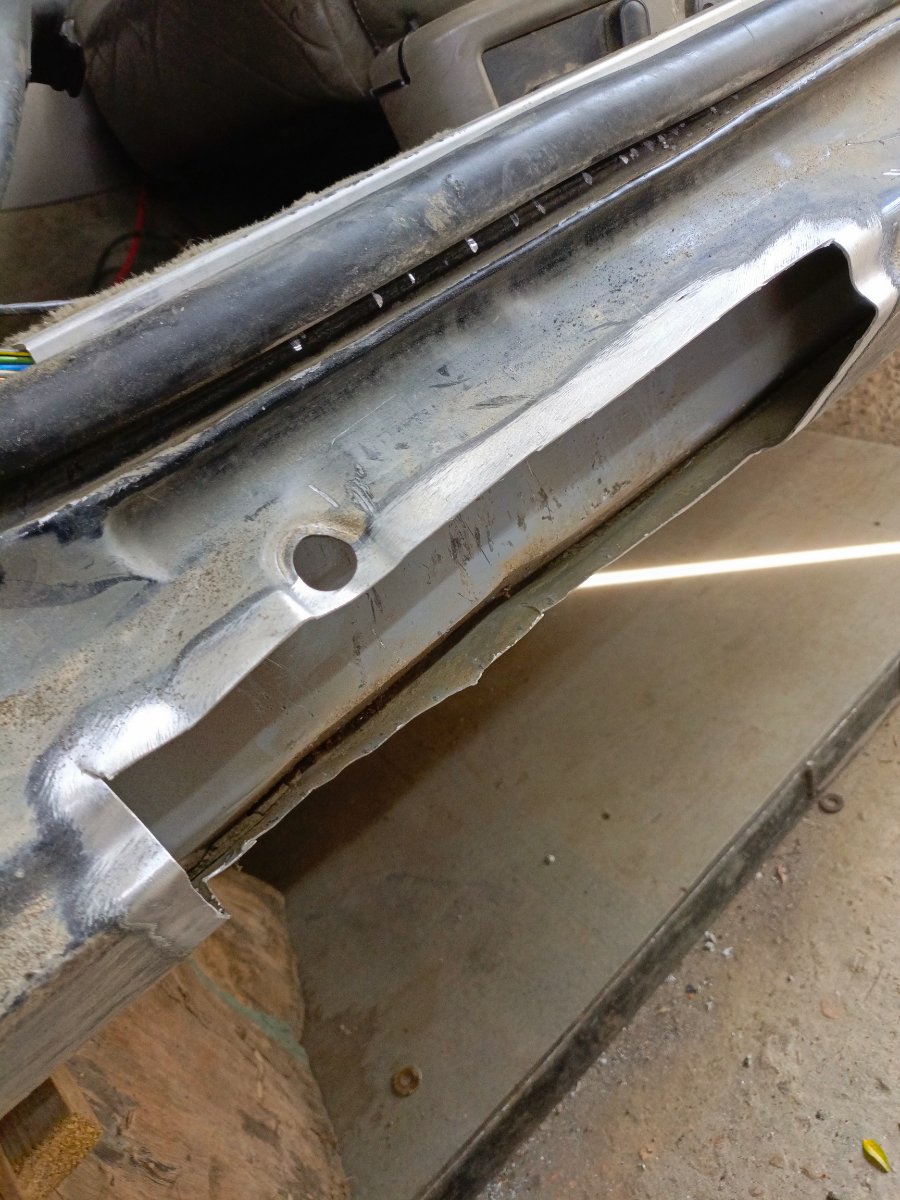
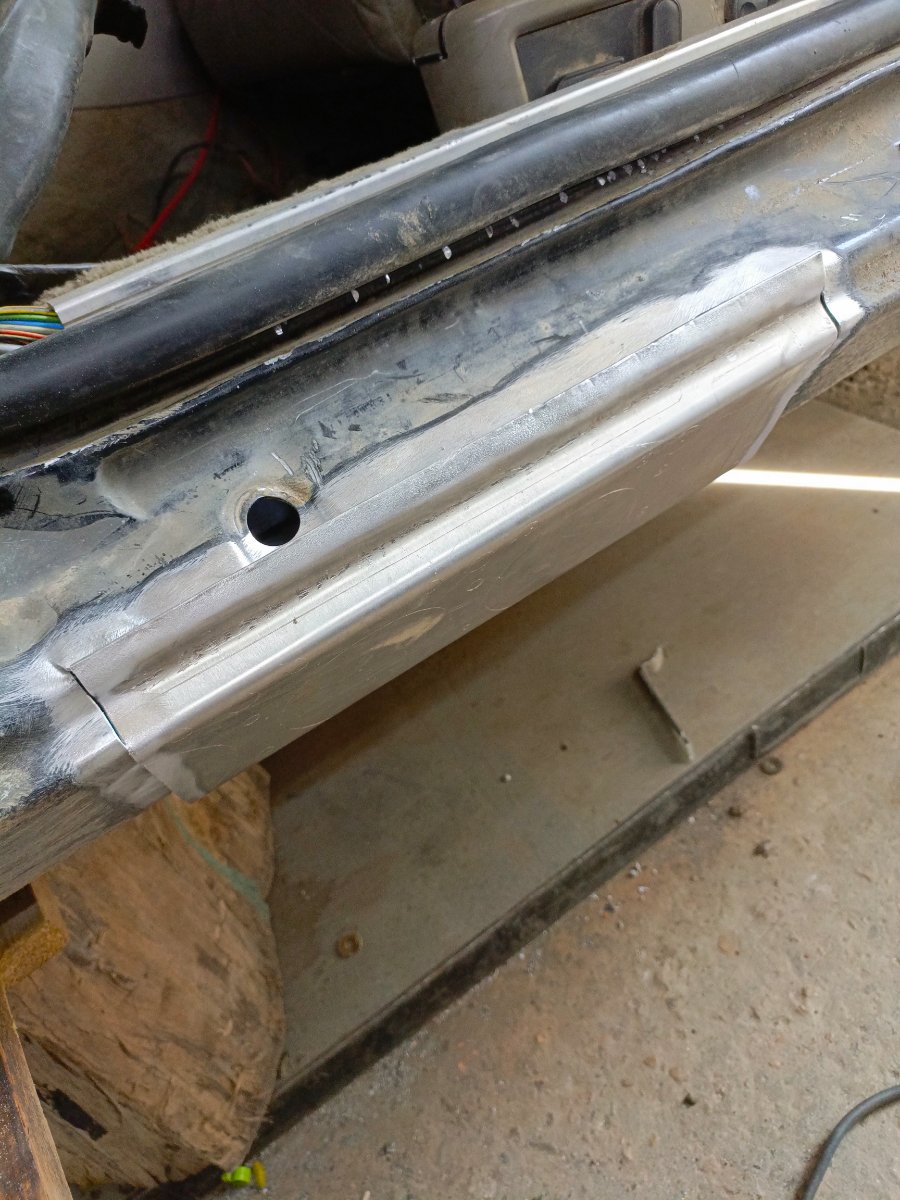
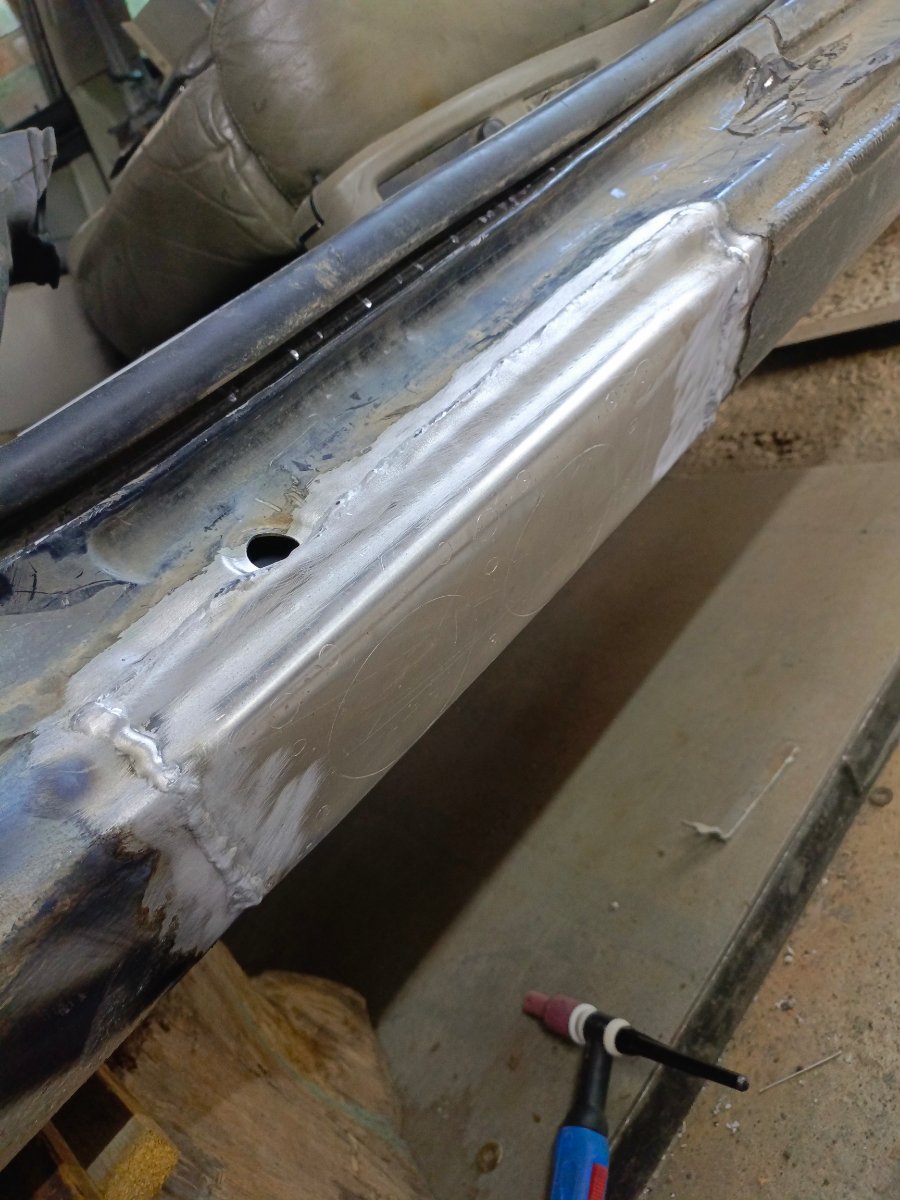
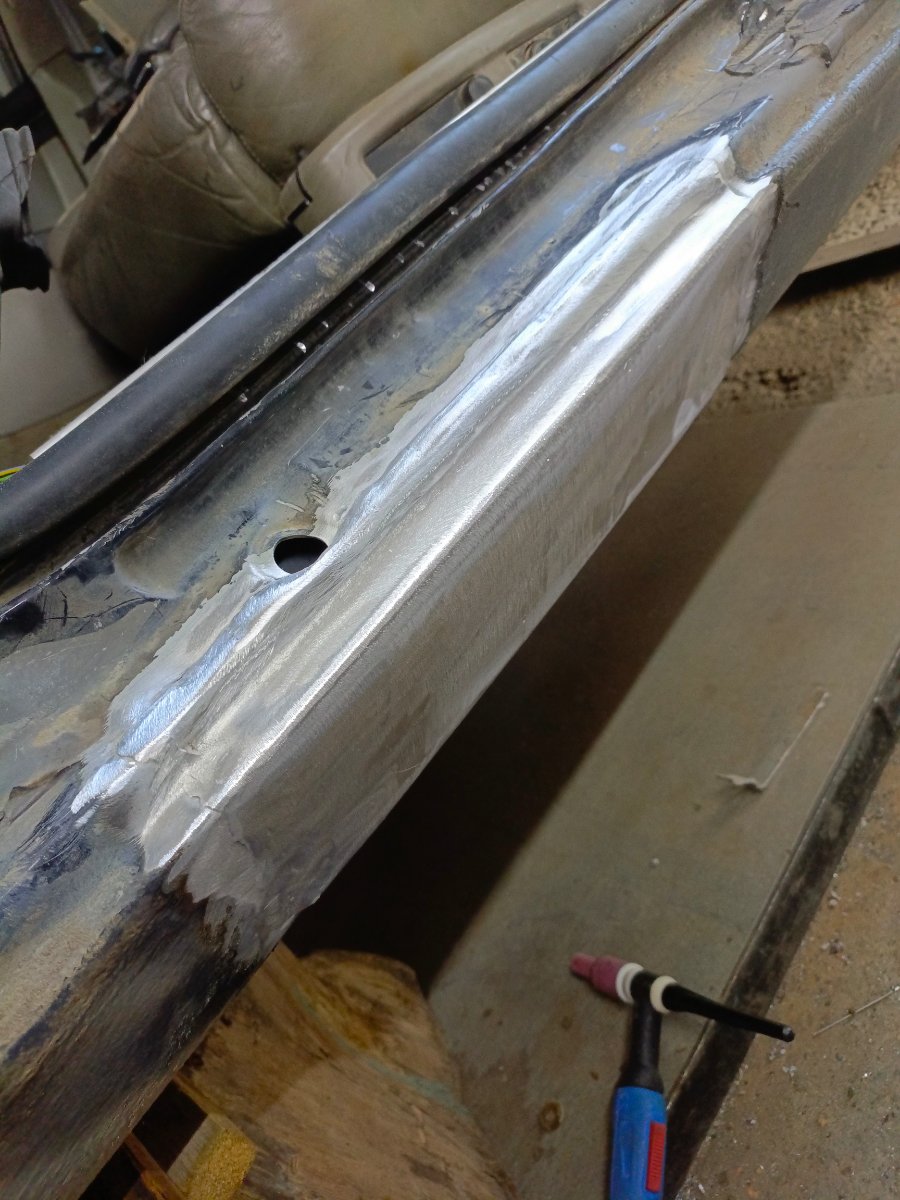
Далеко непросто сваривать миллиметровый АД лежа под машиной,Ауди s8,
1 балл
-
от вашего ... мыслительного изложения - и то будет сложно понять, что вы хотели выделить. На мой взгляд, сообщение для "курилки" получилось. Главная проблема в китайских аппаратах, это возможная не предсказуемость или особенная логика, которая лично мне не понятна. Импульсная сварка, когда пик и пауза, сделана для более контролируемого переноса капли, т.е. так сказать, аппарат сам помогает капле с кончика проволоки отделиться и направиться в сторону шва (стряхиваем ее). И т.к. это очень быстро, то уловить глазами и руками сложно, поэтому эти настройки уже заложены производителем в аппарат без возможности глобального изменения процесса. Изменили скорость проволоки или напряжение, то аппарат сам изменяет частоту работы импульса. То как поработал производитель, зависит, на сколько качественно протекает процесс. Без пульса, есть разные моменты, которые могут приводить к некоторой не равномерности процесса. Двойной пульс, это практически точечная сварка, т.е. горит дуга - не горит - горит и т.д. т.е. аппарат сам жмакает кнопкой вместо вас. Но чтобы не было проблем которые сопровождаются со стартом и остановкой процесса, используется вспомогательное горение дуги, которое упрощает повторный старт. Итого дуга постоянно горит. И чтобы метал не перегреть или сильно не остудить, то и подбирают базовый ток из этих соображений. А пиковый - он же сварочный, подбирается из тех же соображений как и обычный сварочный ток, но т.к. если базовый ток охлаждает материал, то пиковый должен быть скорректирован на компенсацию не хватки тепла или наоборот от пикового подстраивают базовый. В некоторых аппаратах, особенно это эффективно для сварки алюминия, есть режим "HOT START", т.е. предварительно прогрев материала перед уже основным процессом. Хотя и на черной стали в ответственных изделиях это помогает. Поэтому то что вы написали, очень сложно прочитать и тем более уловить ход мыслей. Сугубо личное мнение. А вообще ... разобраться в процессе надо начинать на качественном оборудовании. Это как научиться ездить на машине у которой и мотор надо перебрать, т.к. он то чихает, то глохнет, то тормоза отваливаются и т.д. и т.п. Т.е. нужно усвоить как должно быть, что и почему и потом уже будет база на которую можно опираться. Вы пришли в обучающий центр, а вам выдали мокрых электродов... Интересно чему можно научиться? И конечно я вас не отговариваю от дальнейших движений в изучении процесса. Пробую корректировать, если конечно оно вам надо ... эта помощь.1 балл
-
А не пора ли нам замахнуться,на Вильяма нашего,Шекспира...на алюминиевые сплавы,то бишь... Первые курсантские стыки ...
1 балл