Активность
- Последний час
-
 Главное плоскости)
- Сегодня
-
Излишнее передавливание (прижим) тоже влияет на стабильность сварочного процесса. И на износ механизма подачи. Николаич где-то тут выкладывал ролик Как регулировать прижим.
-
Каналы различаются по цветовой маркировке : Синий — диаметр проволоки 0,6 – 0,9 мм Красный — диаметр проволоки 1,0 – 1,2 мм Жёлтый — диаметр проволоки 1,2 – 1,6 мм Зелёный — диаметр проволоки 2,0 – 2,4 мм Серый — диаметр проволоки 1,2 – 1,6 мм (встречается реже, например, для мощных горелок вроде MS450) [1] По опыту- синий нормально переваривает/пропускает 1мм. Выбор диаметра канала важен для стабильности сварочного процесса : в канале бОльшего диаметра проволока начинает волнообразно собираться внутри канала, резко выпрямляясь в какие то моменты .- Это мое дополнение ,только почему -то другим шрифтом..
-
 kiTmoon присоединился к сообществу
-
 Алексей Гаранин присоединился к сообществу
-
Увы,утрачена
-
Уважаемый Welderman, поделитесь пожалуйста фото данной таблички?
-
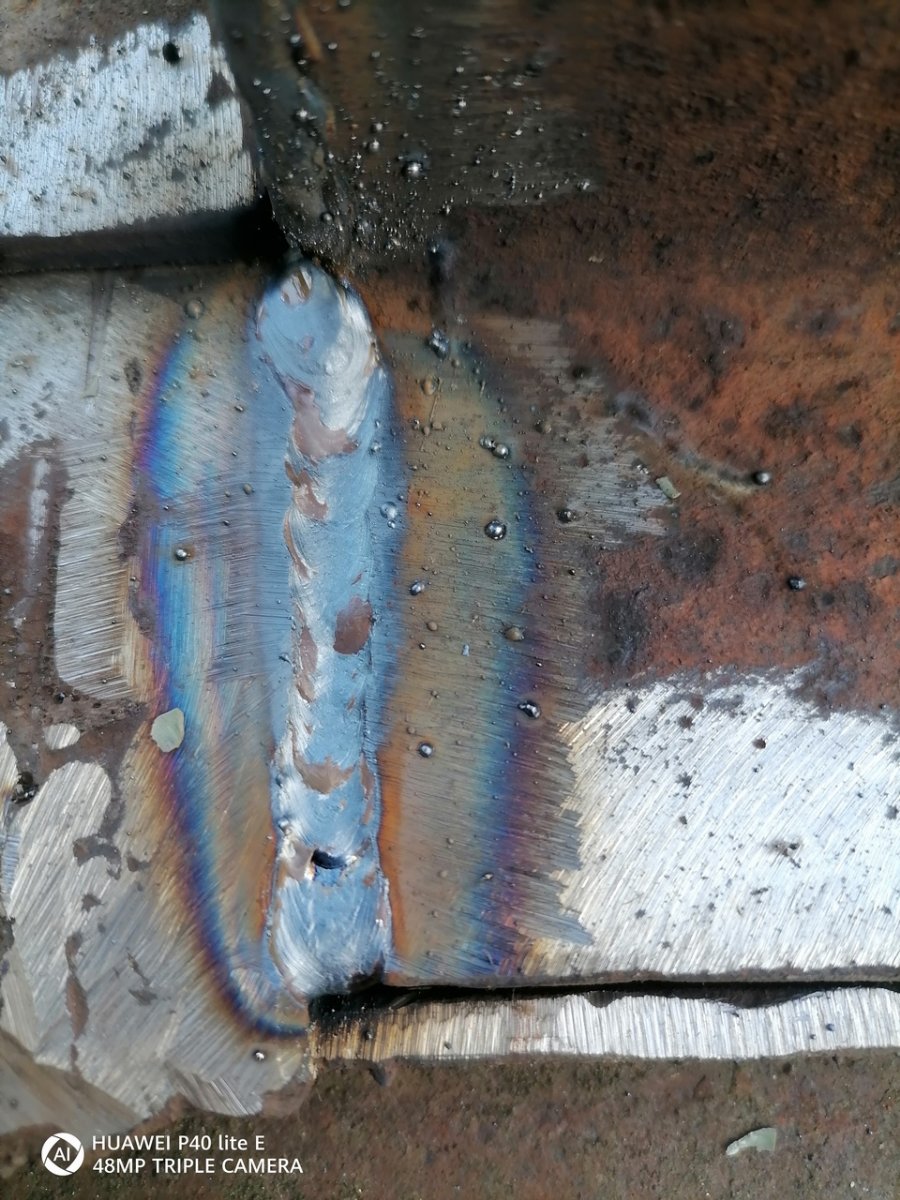
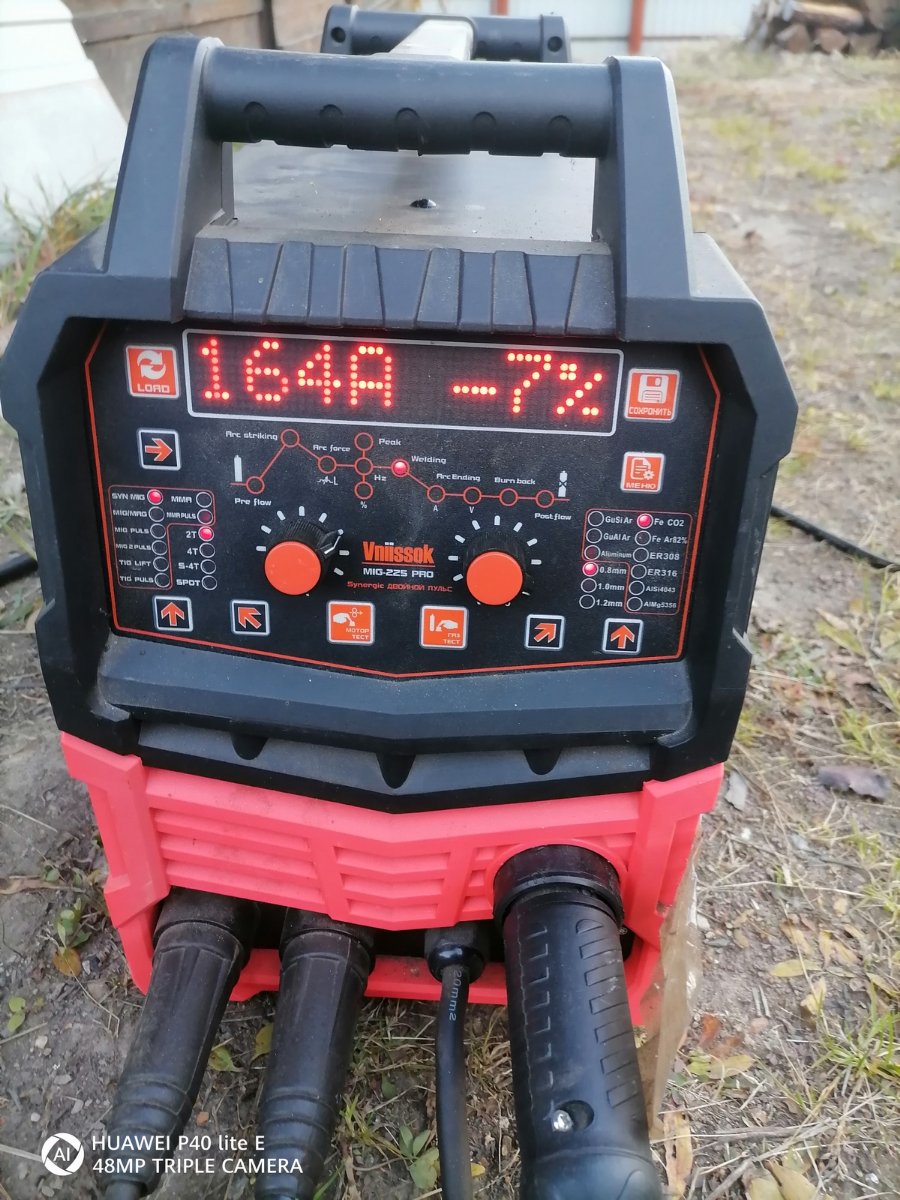
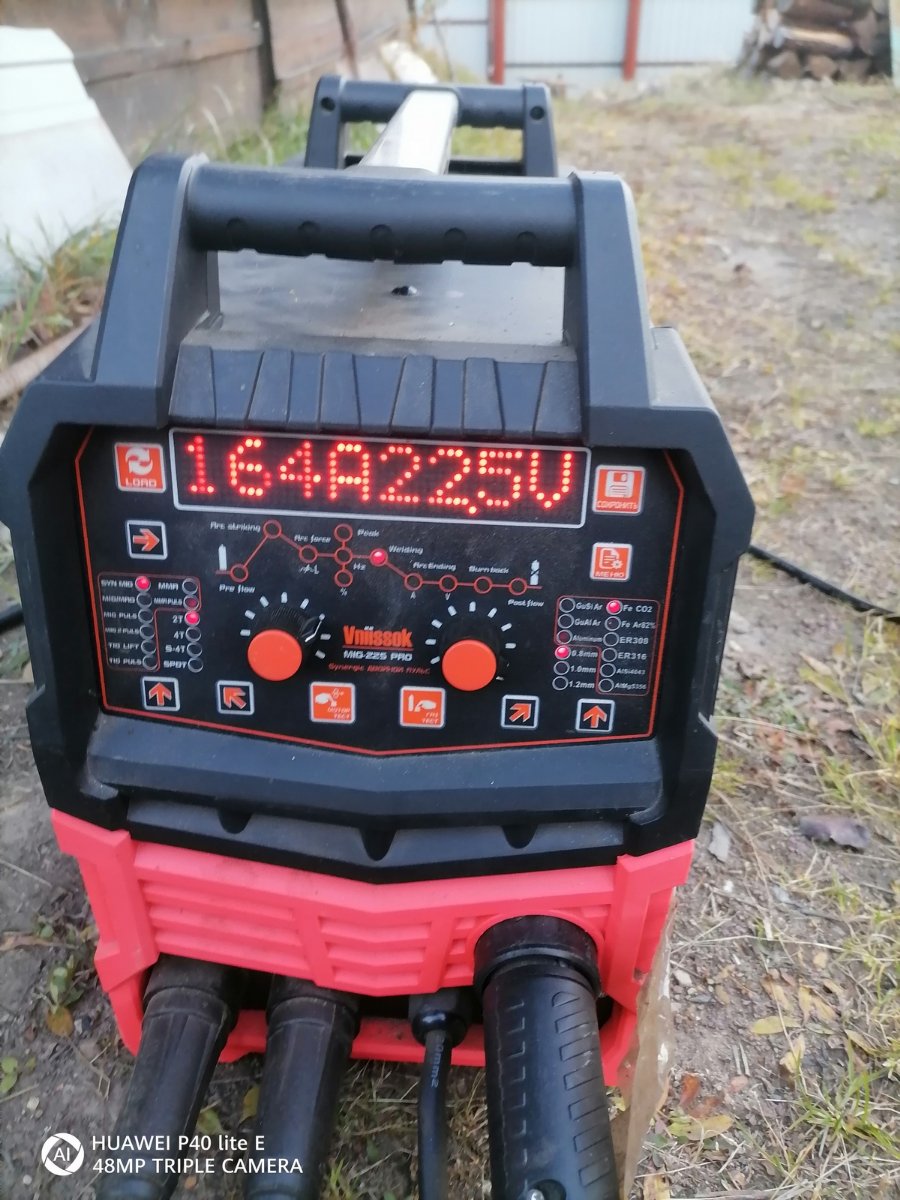
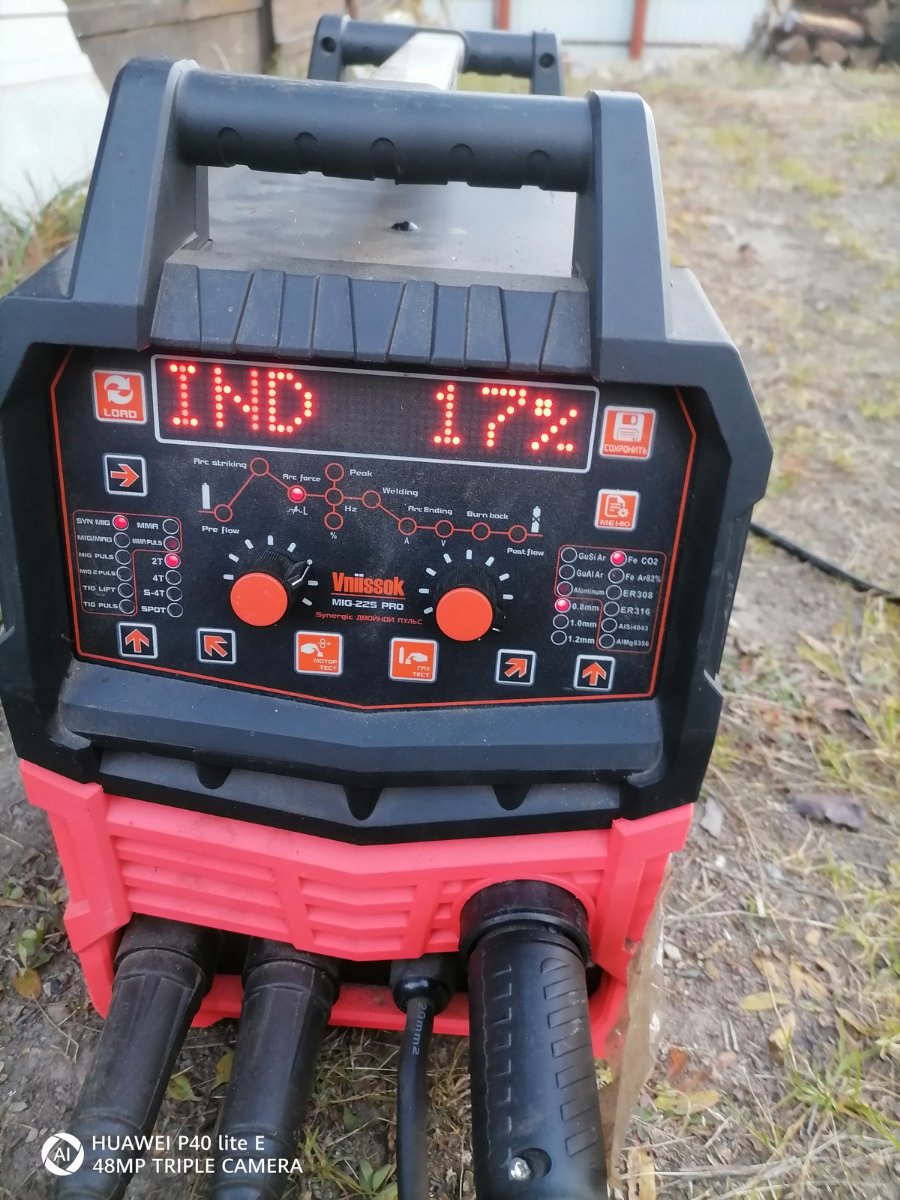
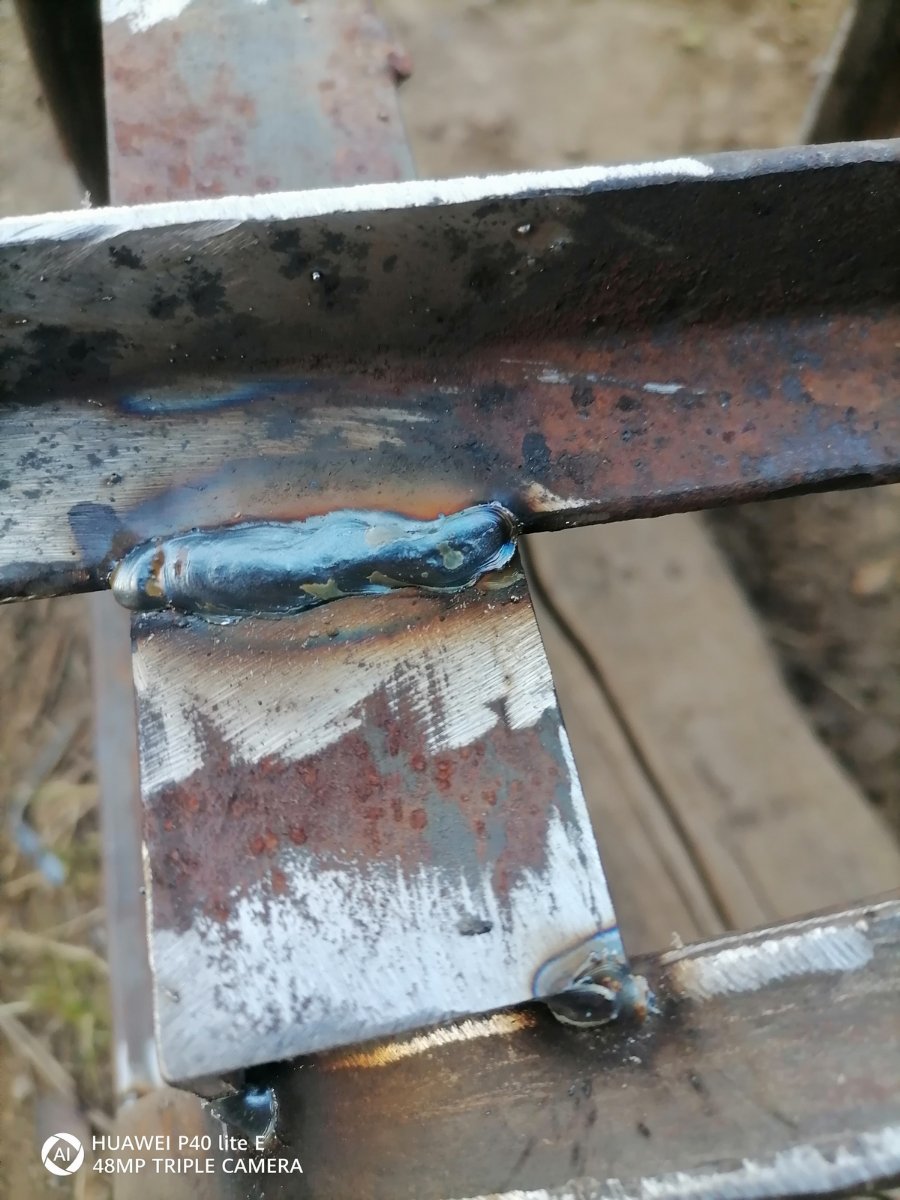
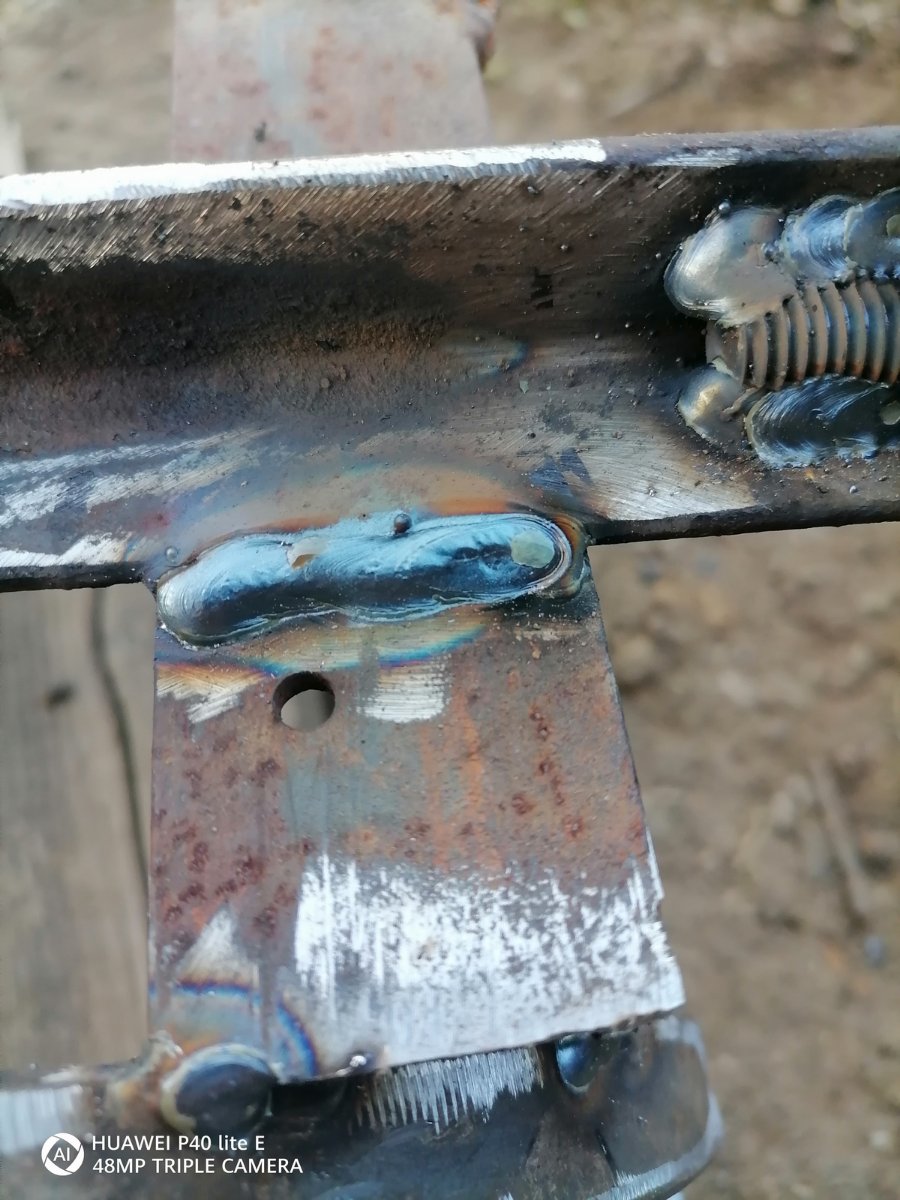
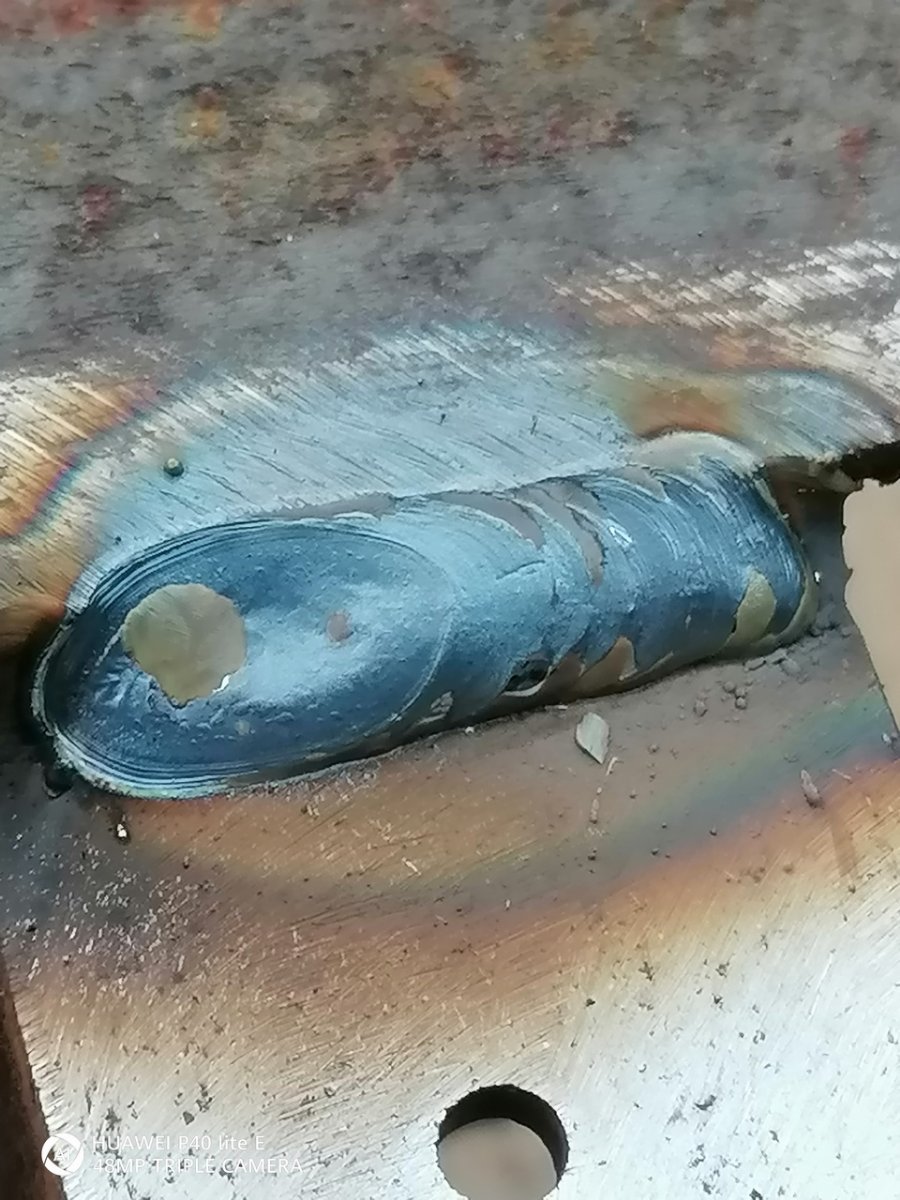
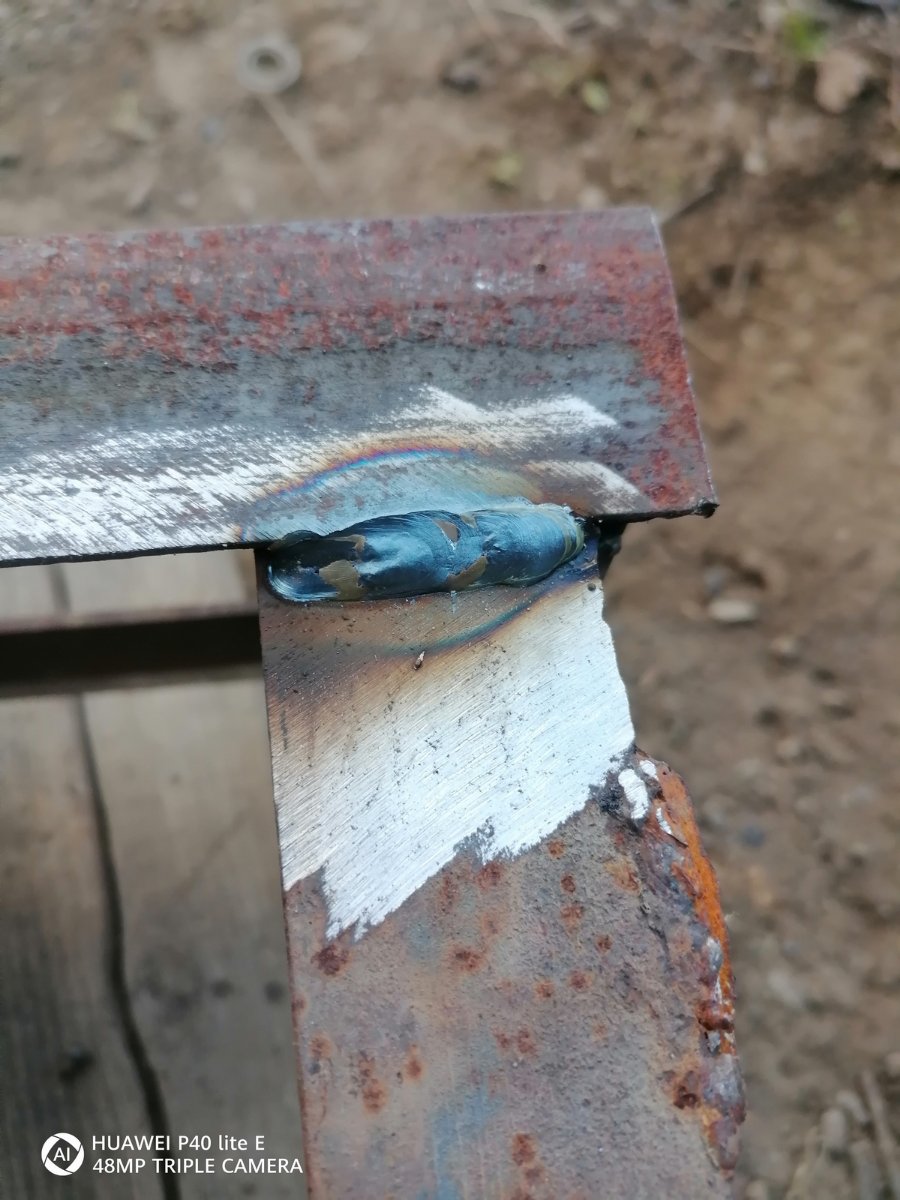
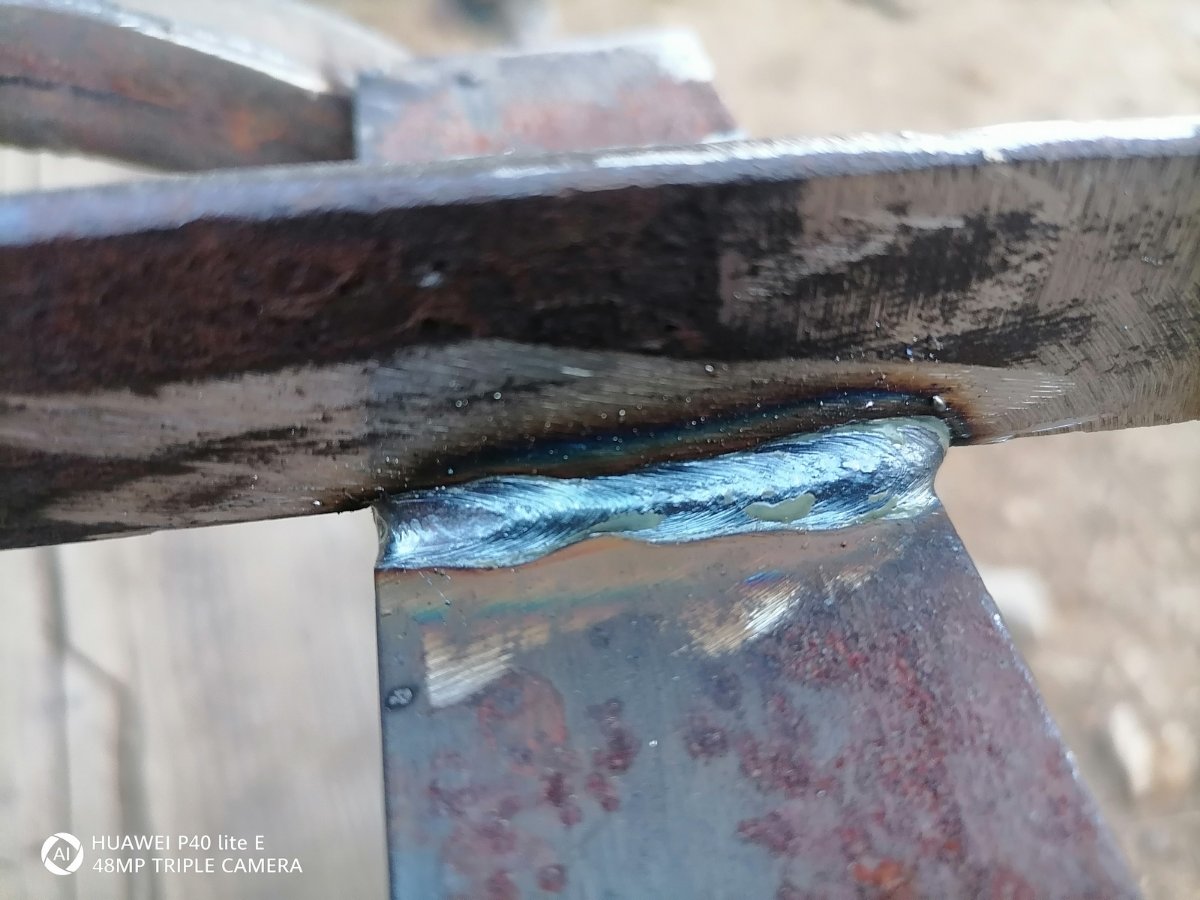
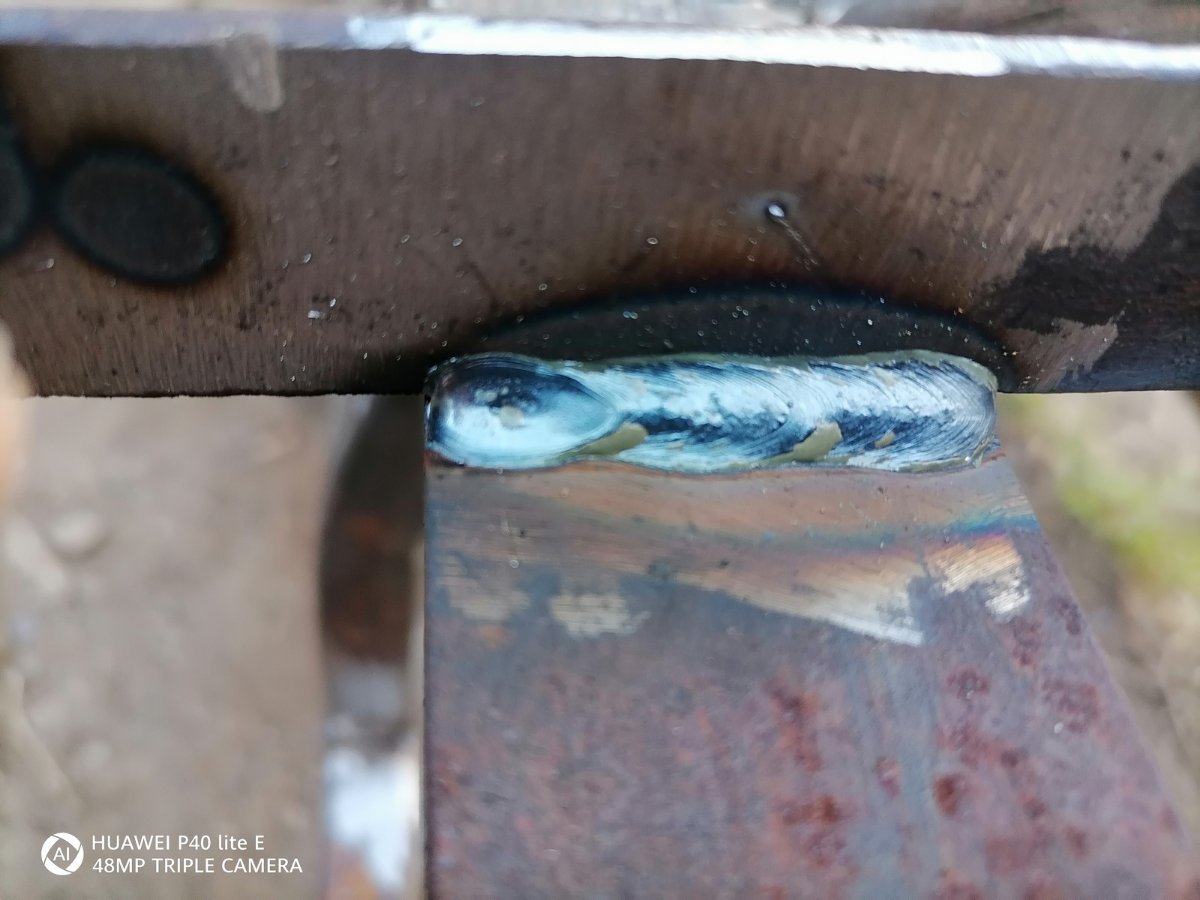
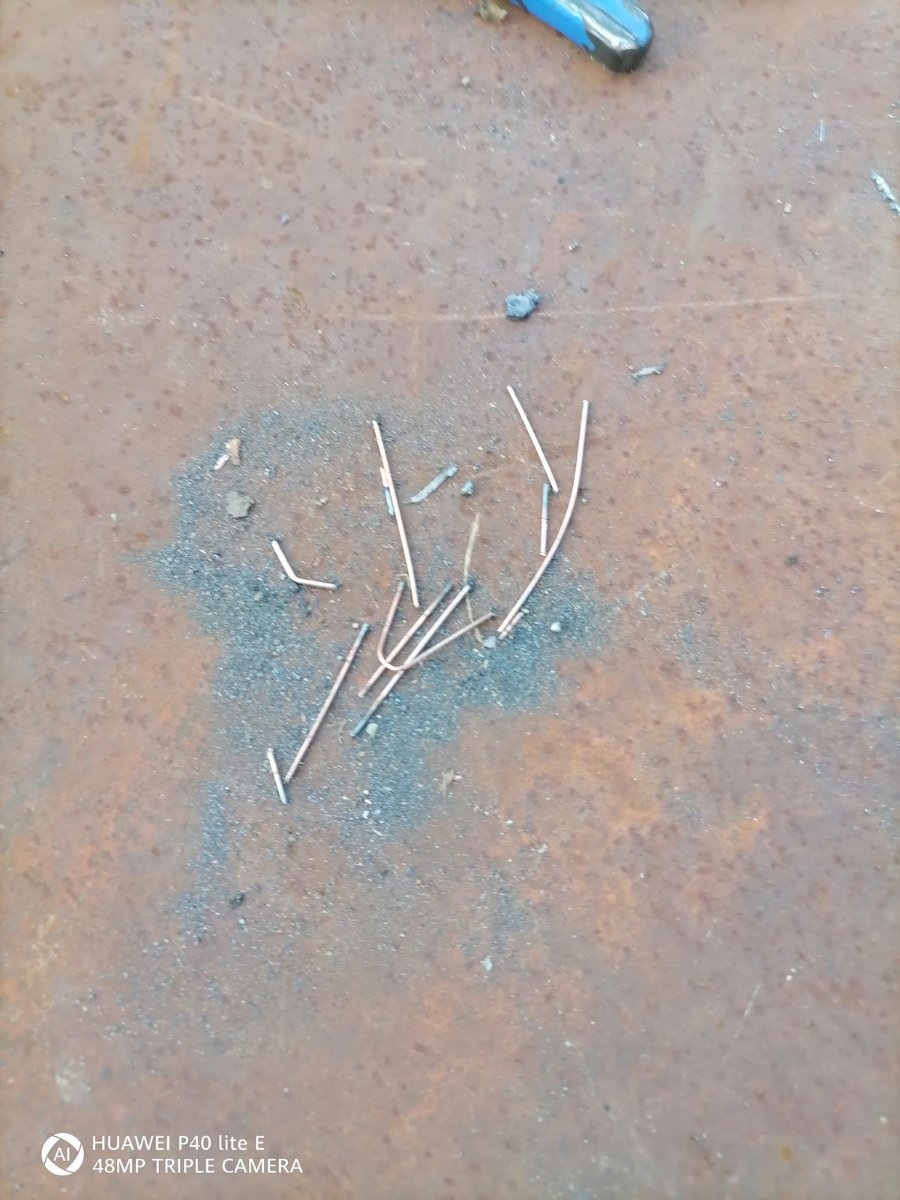
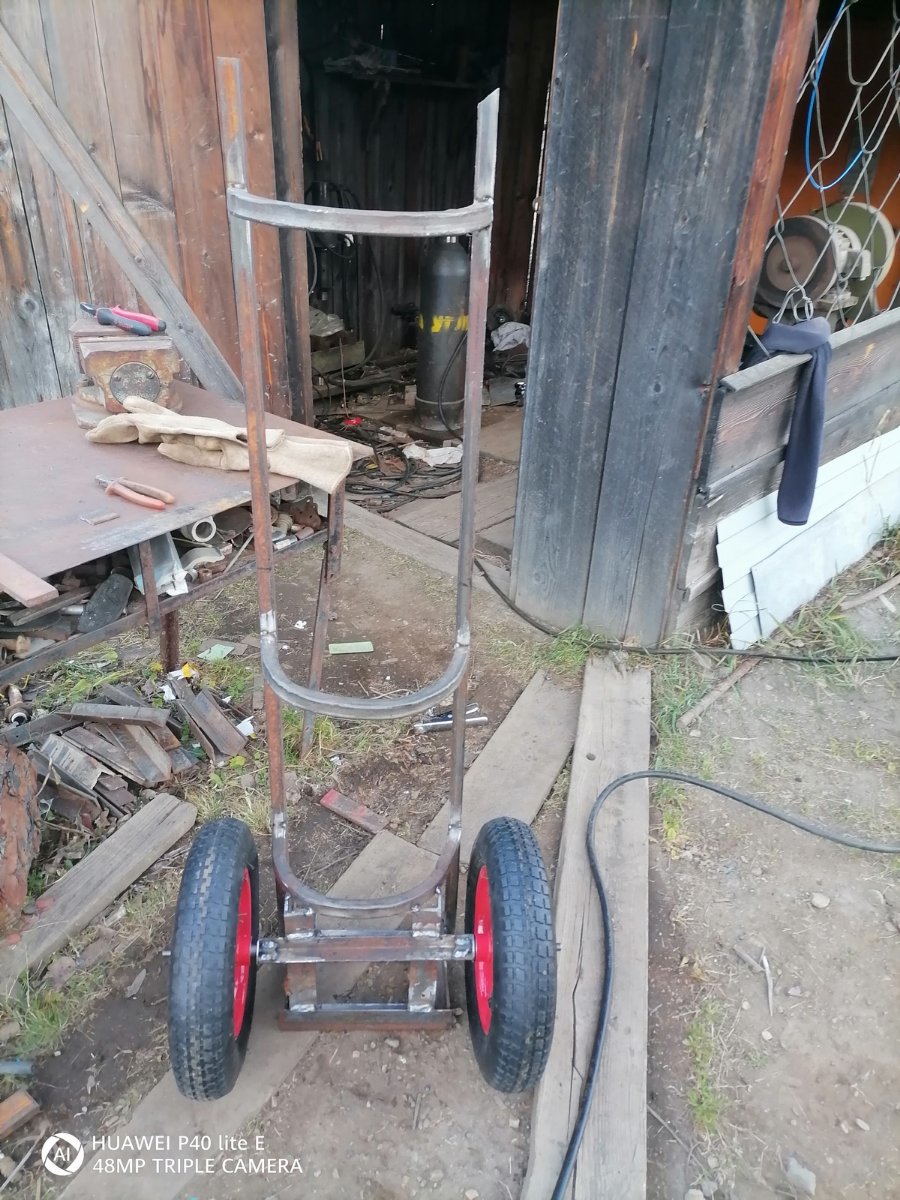
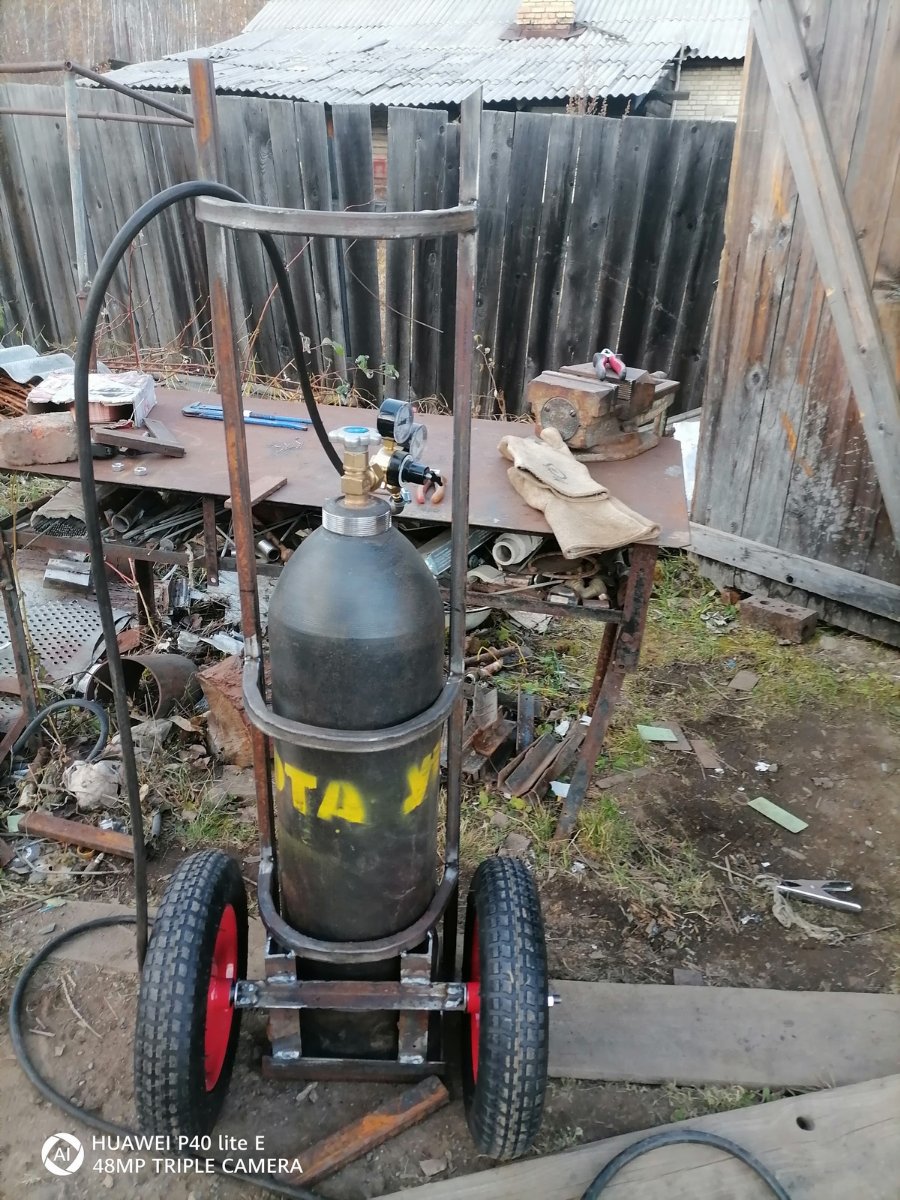
Всем здравствуйте. Возможно не всё потеряно,как говорится, "дело было не в бобине.....", да ещё батарейки в маске заменил, и она оказывается ещё ничего(когда в прошлый раз трубку сваривал, она была не рабочая) Металл 4 мм, заменил направляющий канал, стоял коричнево-чёрный пластмасс, какой-то, в комплекте с аппаратом был. Поставил стальной 08,-1мм по магазинному, . Но тоньше чем стоял, в том отверстие проходное миллиметра три наверное. Проволоку сменил с Дека 1мм, на Золотой мост 0,8мм. Ток доходил до 170а с копейками, по показометру, такого отвращения как в прошлый раз нету, нормально. Что, на что повлияло, не знаю, но лучше это факт. По мне, канал новый, всё равно толстоват, написано 08,-1мм, а туда все 1,5 мм влезут, если не два, на истину не претендую, возможно так и надо, опыта, маловато, чтоб, что-то утверждать. При перестановке роликов, прижим регулировал по новой. Брызг, на порядок меньше, Увеличение 4-х без увеличения камерой брыгзг не видать почти. А тут отчётливо видны, результат кручения индукивности Бокорезы на столе лежат, теперь постоянно, кусал. Как наберу полную 2-х литровую бутылку пластиковую, так наверное стану сварщиком. Делал это, наиполезнейшая, офигительная весчь, я вам скажу, а то не в кайф таскать их в ручную, спина , ужо не та.

-
Не очень ясен формат и размер вашей организации. При приёмке электродов нужно делать входной контроль, заваривать образцы, испытывать их. Это делают специально обученные и уполномоченные люди. Скорее всего ОТК. Если есть акт входного контроля, то всё остальное- не ваша забота. Если электроды варят плохо, шлакуют или поры дают- надо доложить непосредственному руководителю и технологу по сварке. Провести повторную заварку образцов в их присутствии. Если швы получаются- то действительно, Если не получаются- то по ситуации...
- 3 ответа
-
- 1
-
-
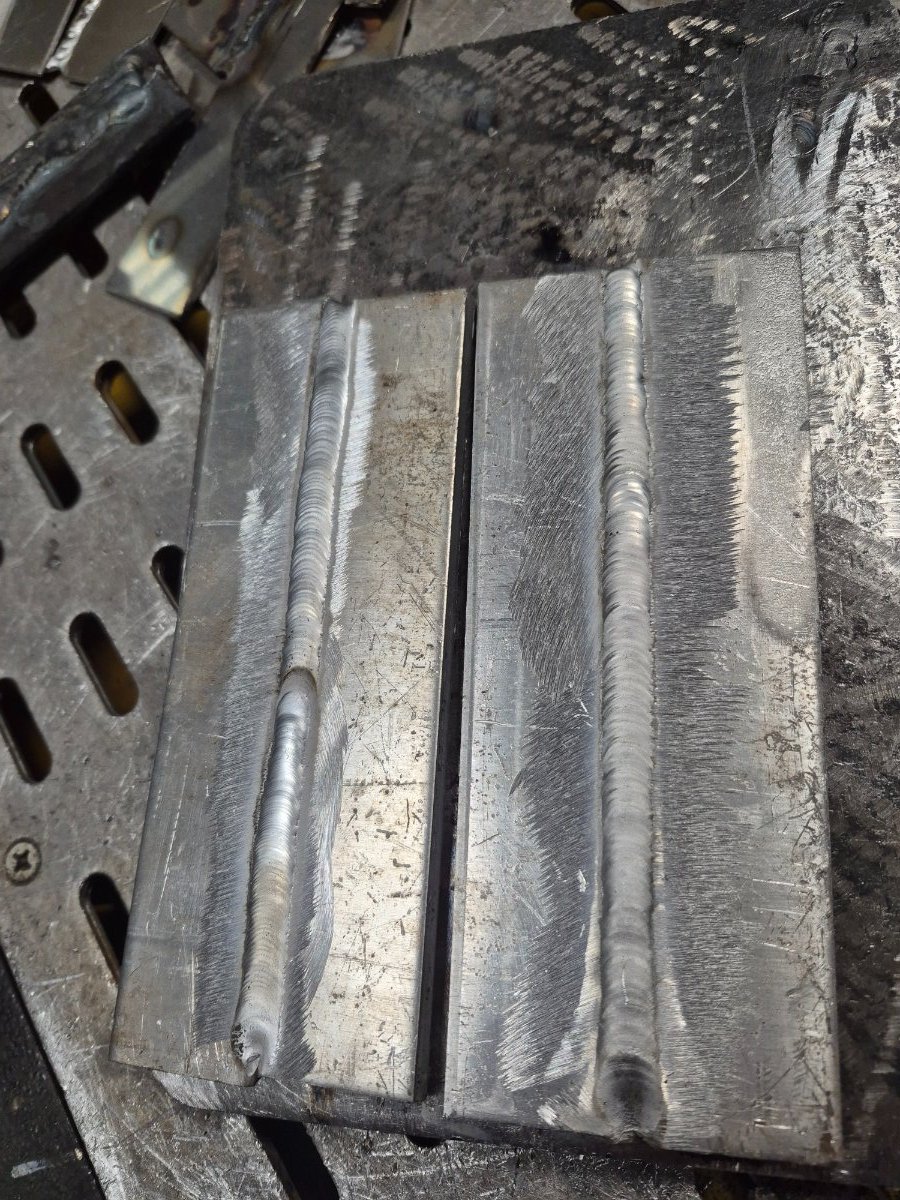
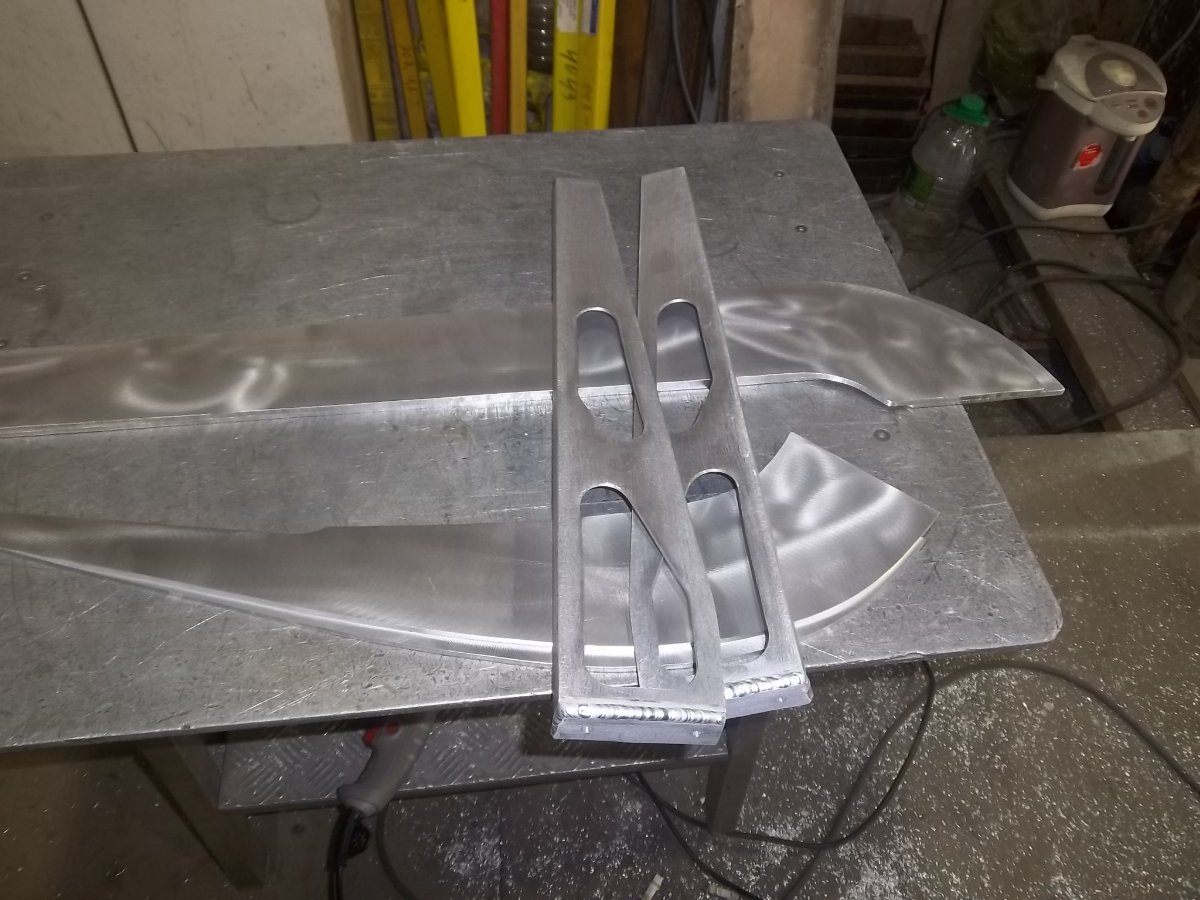
 А не пора ли нам замахнуться,на Вильяма нашего,Шекспира...на алюминиевые сплавы,то бишь... Первые курсантские стыки ...
-
 KevinSnisk присоединился к сообществу
- Вчера
-
Если Вы-сварщик, то выбор сварочных материалов-не ваша зона ответственности.А процедуру допуска СМ коллега описал выше
-
Делаются образцы для мех испытаний по ГОСТ 6996-66 «Сварные соединения. Методы определения механических свойств». делаете образы на растяжение на изгиб и на ударную вязкость. Определяется хим. состав на соответствие ГОСТ 9467-75 и далее уже по итогам испытаний дается заключение.
- 3 ответа
-
- 2
-
-
-
 Doliman присоединился к сообществу
-
Варю ответственную конструкцию.На работе выдали электроды weld( синяя пачка).Отлично варят,шлак чёрное стекло.Они закончились.Привезли новую партию электродов.Та же фирмы weld (жёлтая пачка).Варятся так себе,почти как рутиловые.Шлак серо-матовый.Обе партии перед сваркой прокаливались.На аттестации мне говорили что шлак уони всегда должен быть глянцевым.У меня сомнения по новым электродам.Модно ими варить ответственную конструкцию или нет?
-
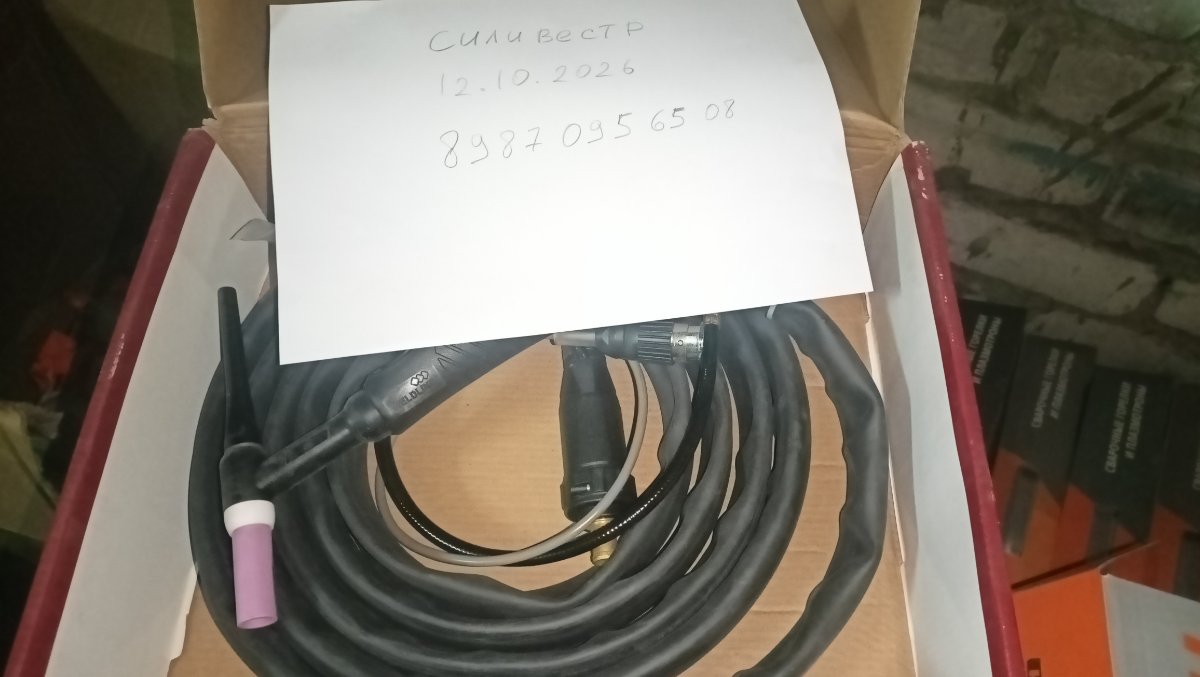
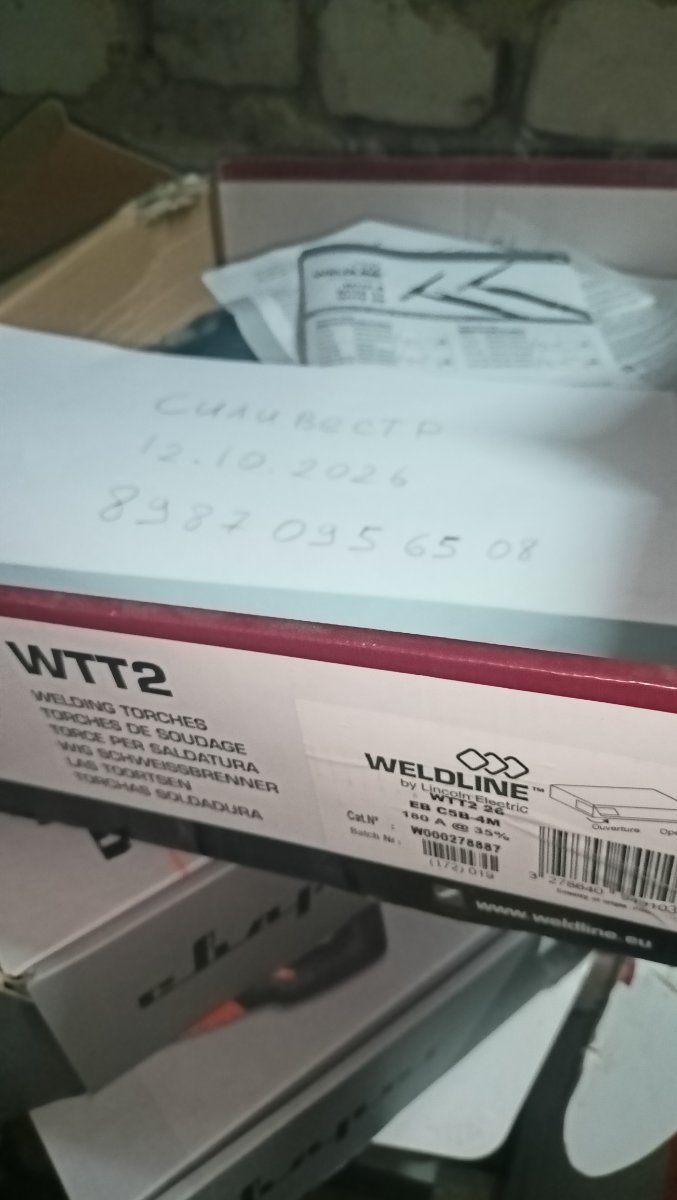
Продам с хранения новые горелки есть 4 и 8 метров также есть турецкие редукторы цена на горелки от 3500 до 9,500 пересыл на покупателе, могу оптом все продать Нижнекамск Татарстан
-
 СИЛИВЕСТР присоединился к сообществу
-
 Poisk_metalla присоединился к сообществу
-
 AlbertDrymn присоединился к сообществу
-
 PPSergeev присоединился к сообществу
-
 kirkml1 присоединился к сообществу
- Последняя неделя
-
Если всё-таки идти через клинья, а не катать, ширину клина считайте с поправкой на толщину пропила того инструмента, которым будете резать. Иначе после сведения радиус выйдет не тот, что на бумаге. Удобно сделать из жести шаблон на один сегмент, размечать все клинья по нему и резать в упор, чтобы глубина везде была одинаковая и внешняя стенка оставалась целой. Ленточной пилой надрез не до конца делать неудобно без упора по глубине. Если всё же будете пилить, для стенки 4 мм стартовый шаг полотна 8/12–10/14 TPI, и в резе должно быть не меньше трёх зубьев: на тонкой стенке крупный зуб выкрашивается. После сведения сначала прихватки через один с проверкой по шаблону радиуса, потом провар вразбежку, чтобы рельс не повело. Хотя при таком большом радиусе прокатка, как уже советовали, даст ровнее и без кучи швов под колесом. Таблица шага по толщине стенки: https://stankotorg.ru/guide-shag-zubyev-tpi-tablica.htm
-
Из такого профиля. Люди мы творческие, постоянно что-то вытворяем.
-
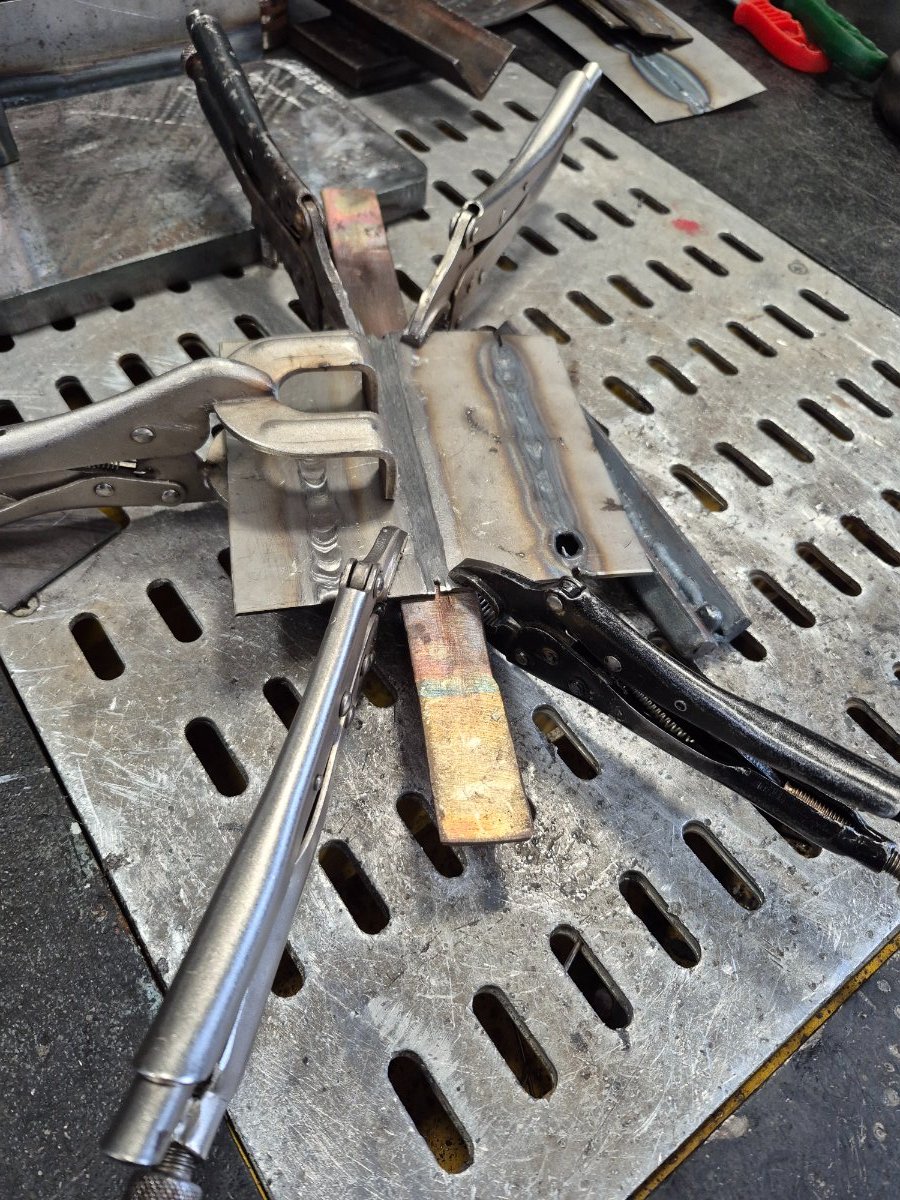
 Клещи вцепились в в/легированные стали, как пиявки....
-
Потихоньку добрались до в/л сталей...
-
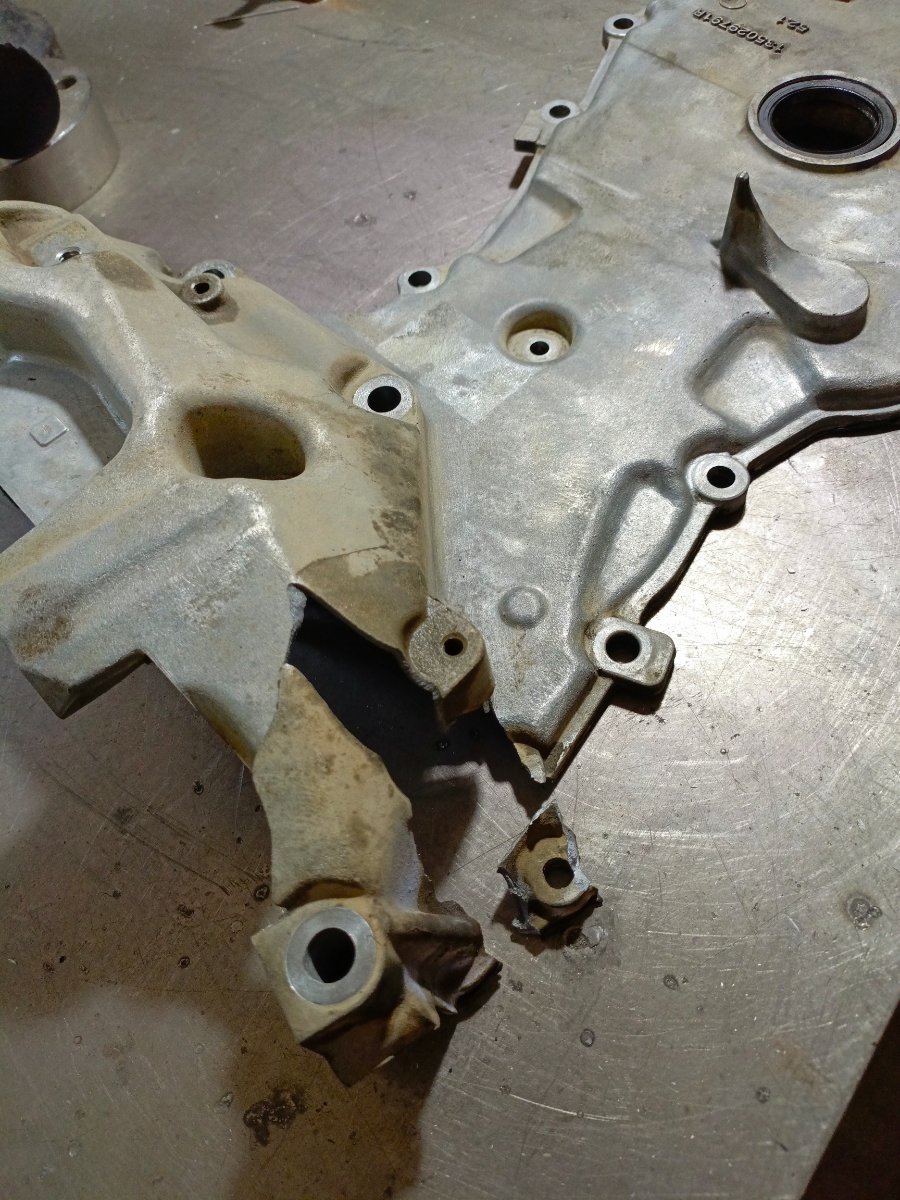
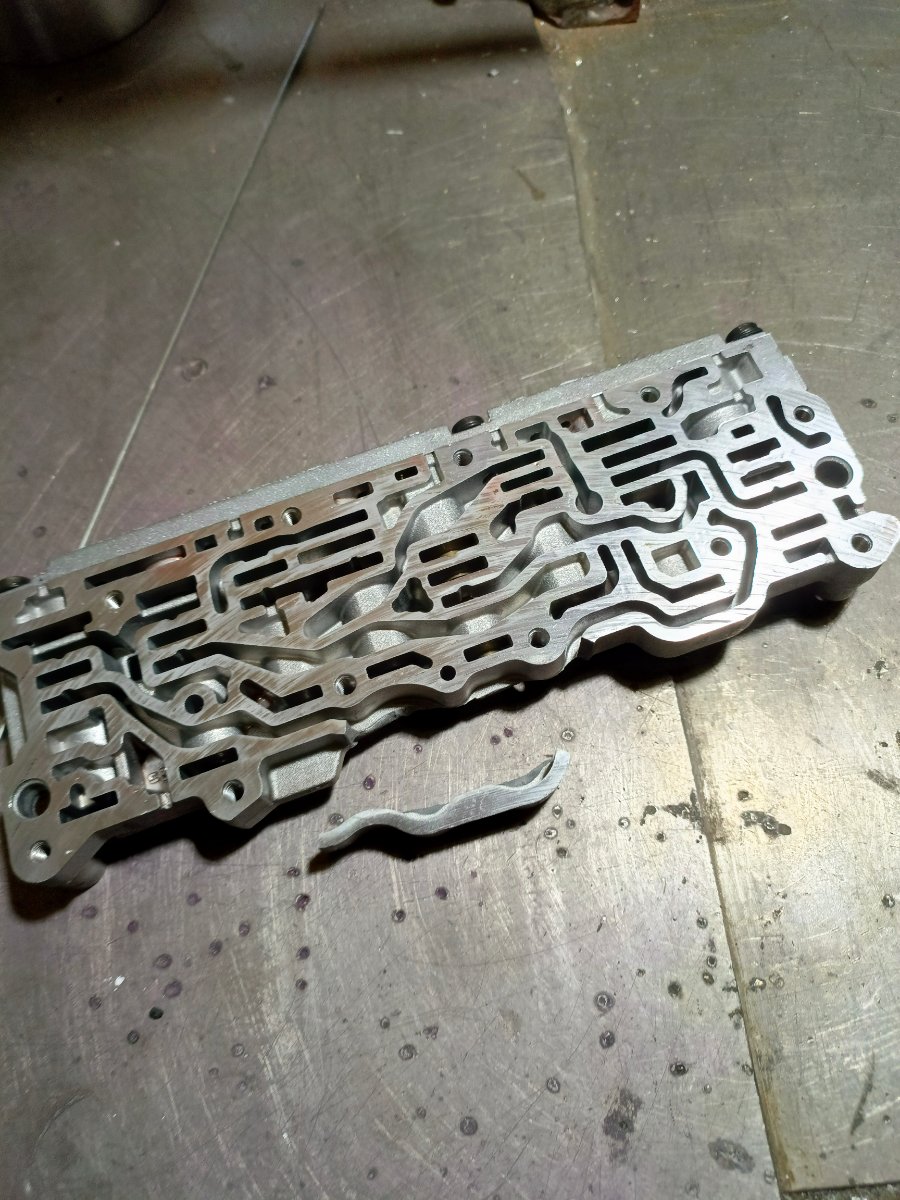
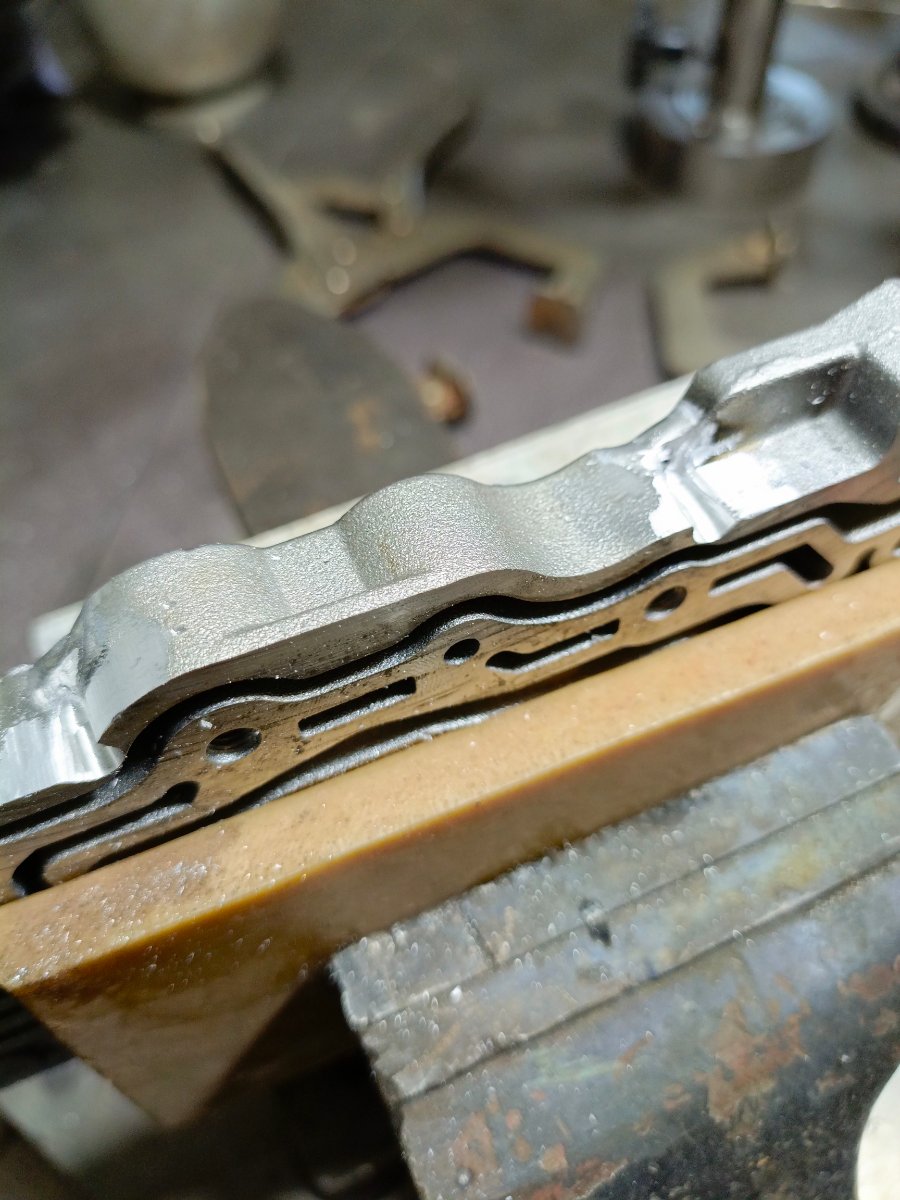
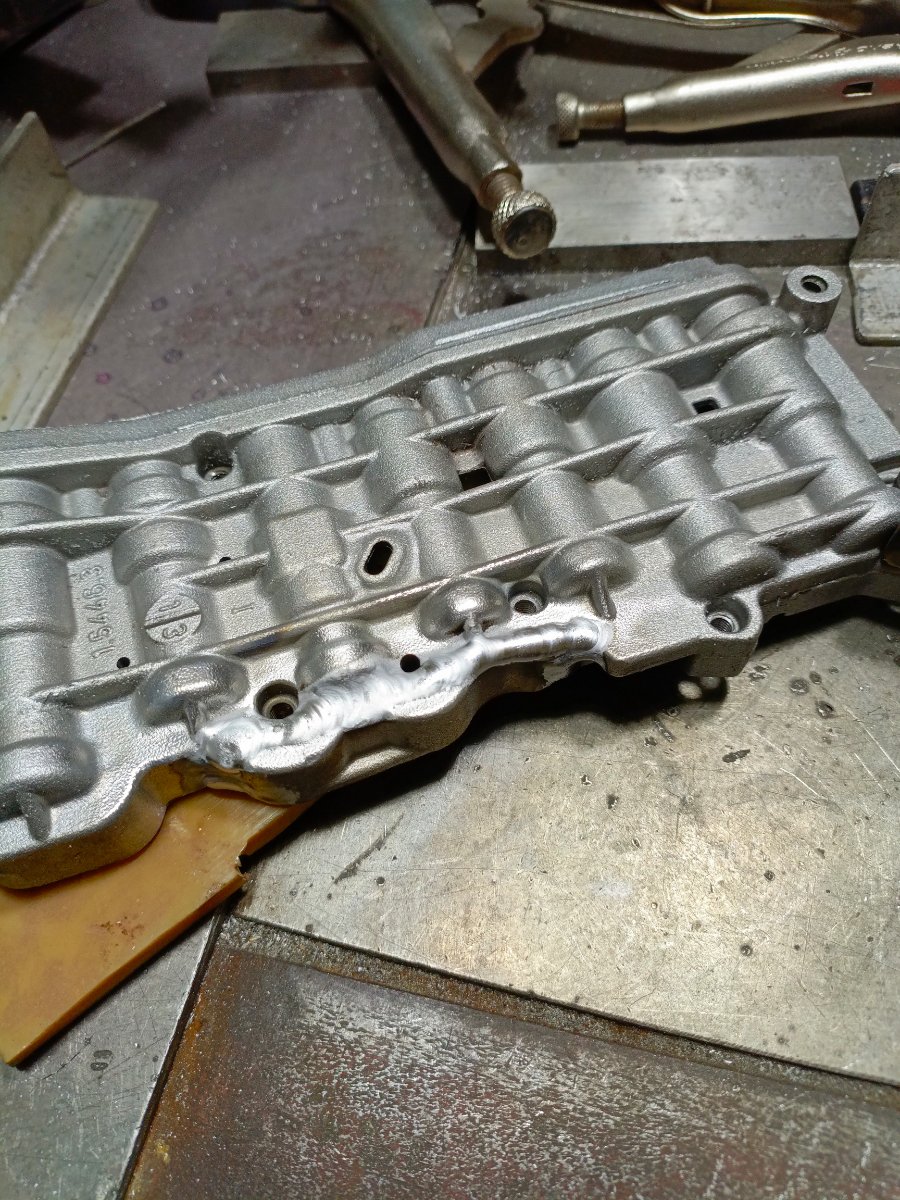
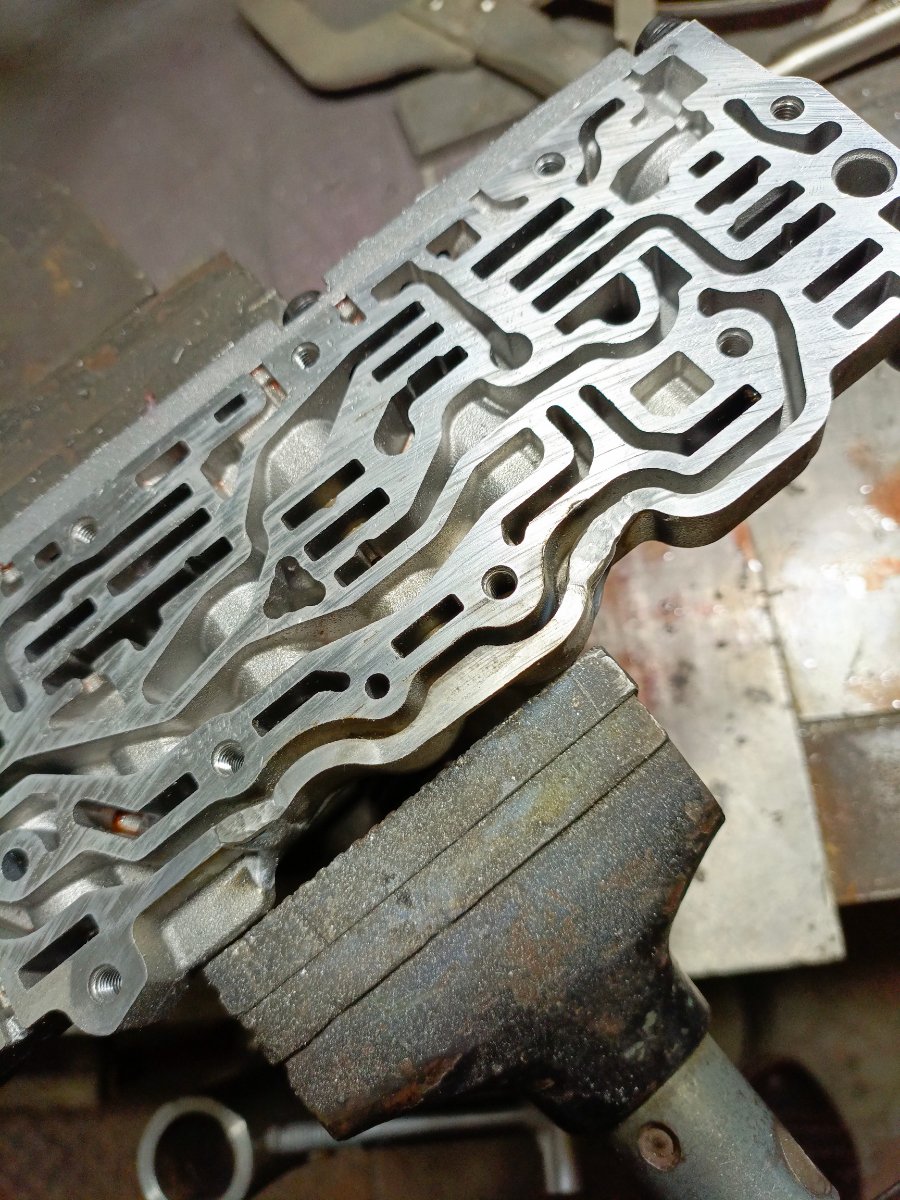
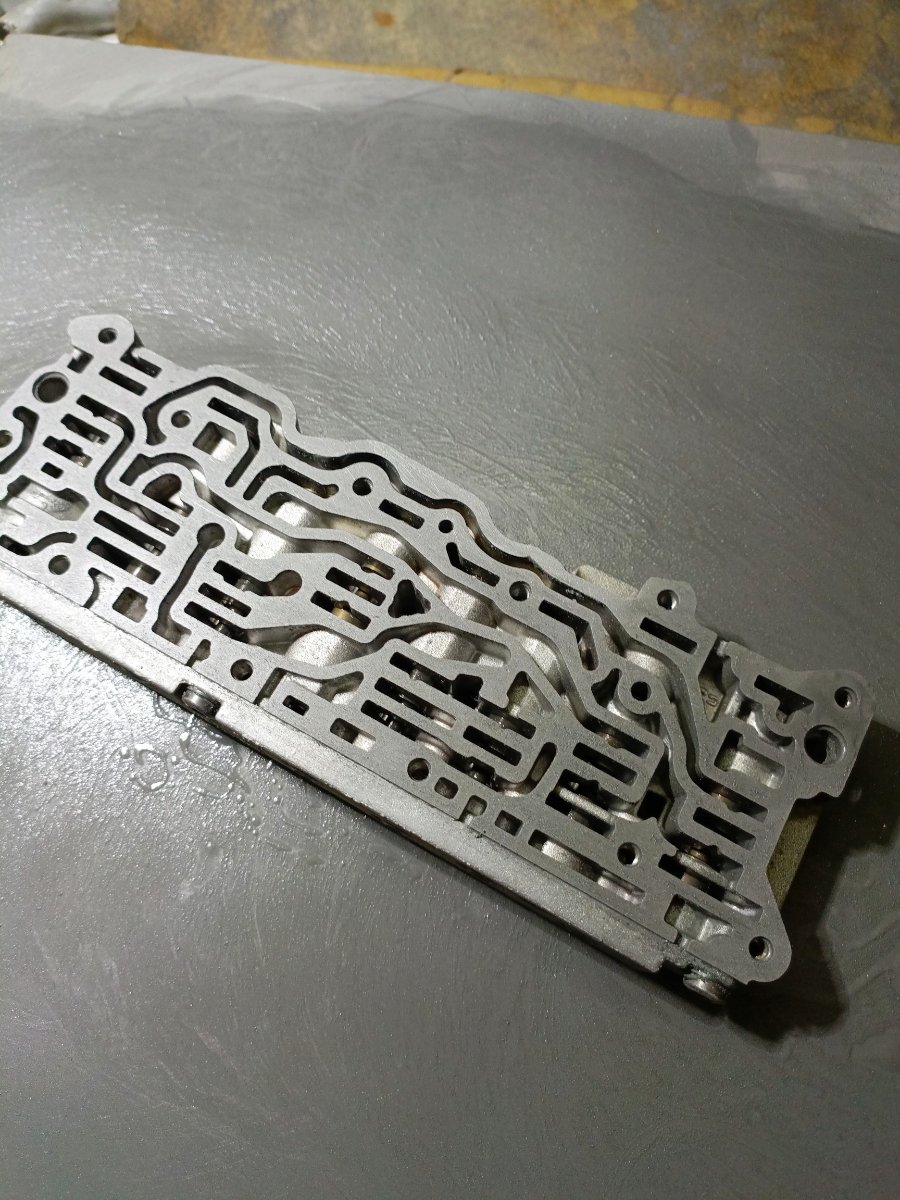
 Главное,плоскости...
-
Коробка -автомат,если память не изменяет,БМВ. Главное,доводка плоскости,очень точная доводка на плитах высокого класса точности.
-
Из интересного могу ещё отметить индийскую сварочную технику. Из всего малообразия они (индийцы) были в единственном числе. Про сварочные материалы слышал, а про сварочные аппараты промышленного назначения- нет.
-
Ага. Если бы заказчик ,там рукоприкладство " впаяли".
-
Аааа.... Я думал - свеженарезанное, миль пардон! Чистил сам или заказчик (или ты сам - заказчик?)))
-
Первоначальное состояние не показывал, эпоха СССР.
-
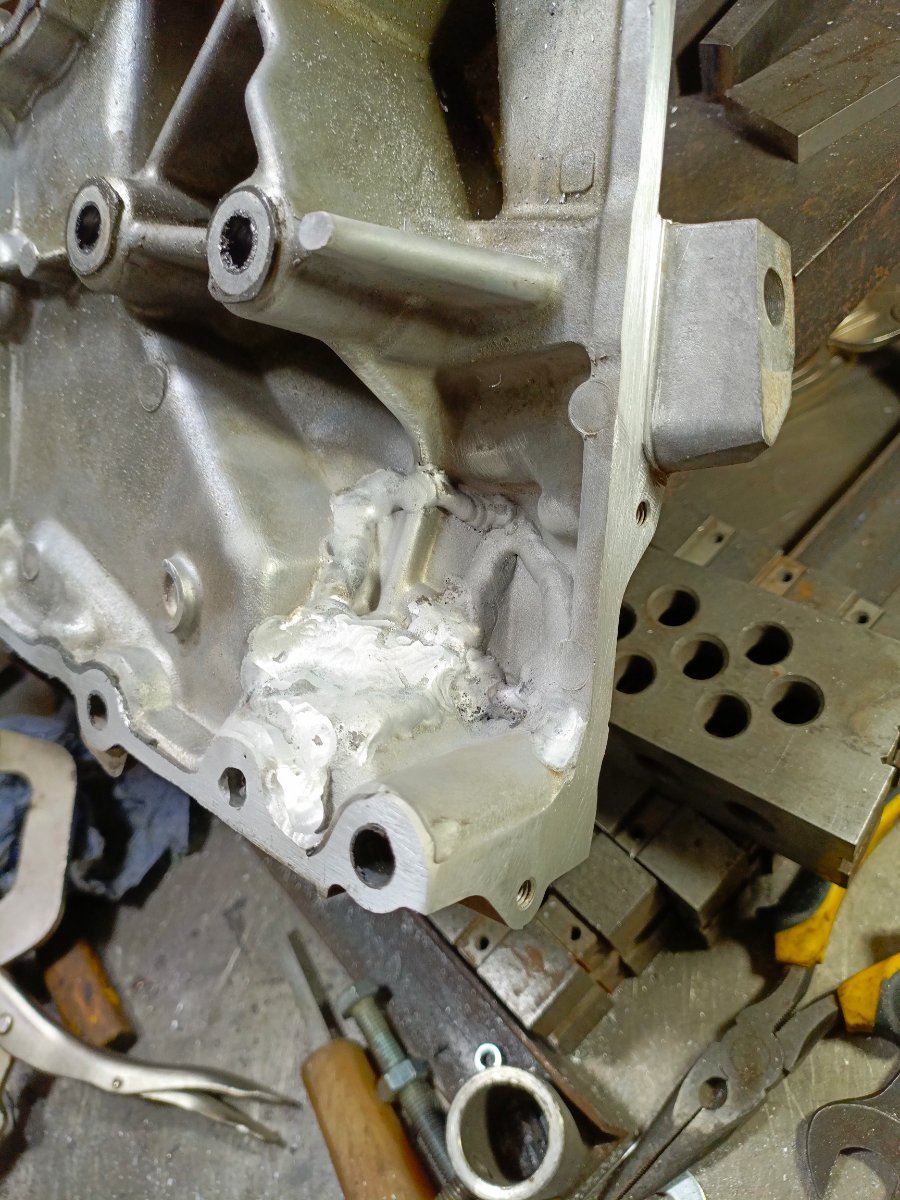
В прошлую субботу заваривал соседу канистру, пробитую пулей на охоте.... Обычно не очень матерюсь, а тут....
-
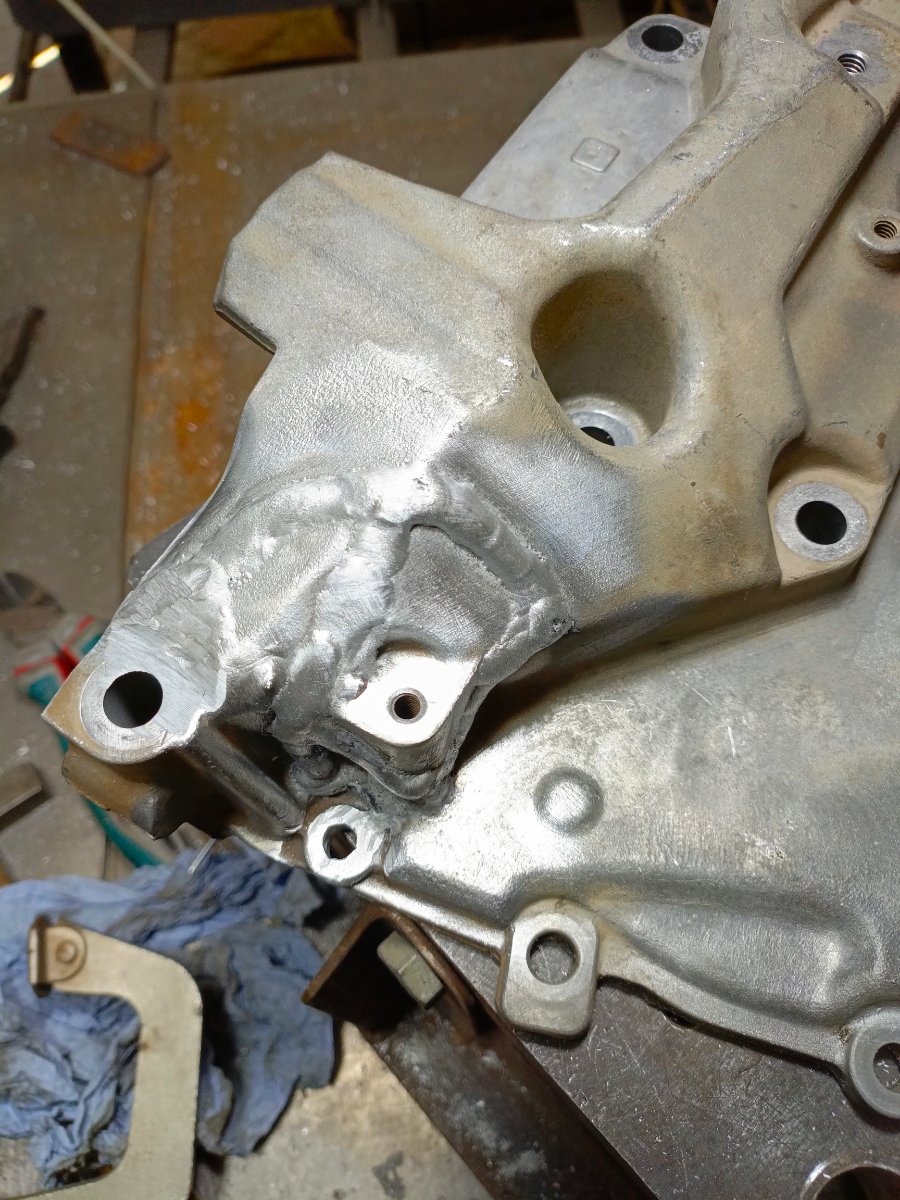
Ух, класс! Чистенький алюминий сваривать - почти оргазм!
-
Стабильность- стабильно алюминий.