Активность
- Сегодня
-
Я на 500 А Свароге жарил до 350 а, охлаждайка была: концентрат антифриза в 200 литровых бочках, разбавленный водой, нашими ГСМ щитками, для карьерных самосвалов и прочей большой техники. Работал я, в другой вахте тем же самым занимались коллеги. Горелка была 18, 8 м. За 3 года ничего не случилось ни с заводским блоком охлаждения, ни с горелкой. Хотя сначала я просил охлаждайку для этого, но пока заявка, пока тендер, пока то да сё, сказали не парься, если что, купим ещё горелок, блоков охлаждения, техника простаивать не должна, лей что есть.
-
Я намешал раствор около 44% пропиленгликоля и остальное дистиллированная(скорее всего деоинизированная) вода из 5 литровой баклажки для аккумуляторов. Получилась прозрачная слегка густоватая жидкость. Жарю алюминиевые сплавы Еверластом-255 и 18 горелкой(4 метра длина) на все 250 ампер и еще в режиме mix-tig или по другому Advenced AC( вставка импульсов постоянного тока с частотой 1-10 гц, настраивается частота). Полет нормальный, горелка даже не греется за исключением керамической линзы. Охлаждающий раствор прозрачный. У нас раньше в Ставропольском крае были теплые зимы, года эдак с 2000. Прошлая зима была холодная. Эта будет еще холоднее. А совсем скоро, на Урале и в Сибири будут морозы и до -30 и до -40.
- Вчера
-
Скажу. А пусть вот она и будет. Но, мое мнение, бесперспективная тема. В таких темах, в основном, обсуждаются тяп-ляпские технологии, типа "у меня отгнили пороги и крыша". Серьезные технологии у инженеров участка кузовного ремонта, которые от сварки далеки. Да и сварки в кузовном ремонте с гулькин хрен. П.С. Если кто, что серьезное спросит, то я отвечу.
-
 JamesIM присоединился к сообществу
-
 AntonioAnins присоединился к сообществу
-
Добрый вечер! Скажите, а здесь имеется тема о сварке автомобильных кузовов (жестянки)?
-
 Николав присоединился к сообществу
-
Здравствуйте! Кто может отправить схему на этот аппарат на почту sergey42@narod.ru на этой ничего не видно. Заранее спасибо!
-
-
Вот такого плана
-
Копия такое плана
-
Спасибо. Вчера не удержался и заказал её. Проблема в том, что никак не могу привыкнуть к классической горелке с изгибом и мне кажется прямая будет как влитая в руку. Т.е. надо к ней расходники прикупить еще. Будем пробовать. Можете показать вашу с поворотной головой?
-
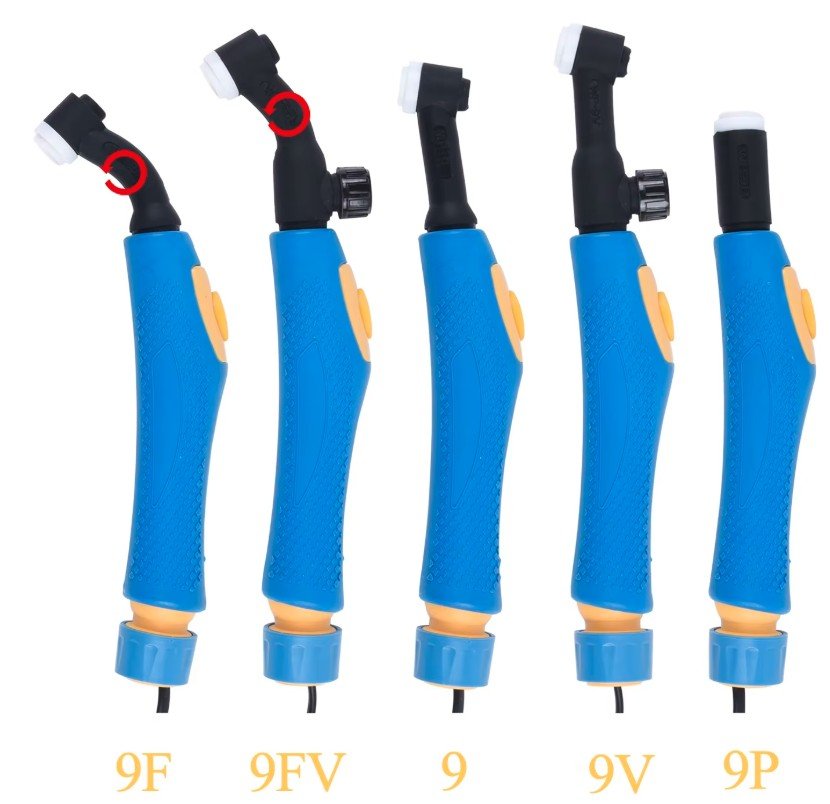
9Р горелка требует такие же расходники, как и Wp-9, 20, 24. Разница лишь в том, что вольфрам надо подстраивать по керамику примерно, а потом затягивать цангу. Но работа с кнопкой для глубоких мест неуклюжа, поэтому или педаль полностью подключаете, или (если 2+3 пина) подключаете педаль только на включение. В основном такая горелка лежит на "всякий случай" . У меня на дубовом шлейфе 26Р пару раз в год выручает, т.к. бывает, что поворотная голова с болтом не влазит, мешает изгиб. Но при всё этом надо ещё умудриться в глубокое место одновременно загнать такую горелку и присадку (это я про алюминий)
- Последняя неделя
-
 oltyur присоединился к сообществу
-
Доброго дня. Попалась на глаза горелка WP9P - PEN Хочу попробовать её в работе. Но нигде нет информации о том какие цанги, держатели, линзы к ней нужны. Также не ясно как и куда вставляется электрод. Пробовал задавать вопросы продавцам на али, но они упорно игнорируют их. Может кто имеет такую в пользовании. Покажите как там вставляется электрод и подходят ли цанги, держатели, линзы к ней от WP17? На фото она 9Р крайняя справа

-
 Richardagoma присоединился к сообществу
-
Возможно,а может быть и нет. Для его задач 316 вполне подойдет.
-
 iKis присоединился к сообществу
-
307 разве не лучше будет.. на крайний -309ая
-
316
-
Если сразу не отвалиться по трещине, то может и будет держать, даже с трещинами. А так, схема простая. П.С. Сначала без отжига приварил - треснула.
-
В п. 12.1.5 сказано, что сварщики должны быть аттестованы и получить допуск, а в п. 12.1.6 сказано ,что ими руководить должны ИТР, и тоже аттестованные. То есть допуск варщиков проводит ИТР, имеющий допуск НАКС (2-4) и имеющий такие полномочия, закреплённые в приказе. Я, в бытность главным сварщиком, выполнял такую работу. На монтажных участках такая функция вменена мастерам, которые следят, чтобы стыки были заварены и бумаги были в порядке- это первое, на что смотрят проверяющие. У вас на предприятии тоже должны быть аттестованные специалисты по сварке. Скорее всего эта функция должна быть у главного сварщика, а если цехов и сварщиков много- у начальника участка или мастера. Но они должны быть аттестованы в НАКСе. Казалось бы, почему они? почему не задрот с лаборатории? А потому, что выполнение этой функции связано с управлением персоналом- сварщиков, проваливших стык отстраняют от работ. Если допуск к работе выполняет руководитель подразделения, у которого план горит, то он не слезет со сварного, пока он не сварит нормальный стык. А если отстраняет сварщика посторонний спец, а у мастера план горит, то обычно все посылаются нахер и работы продолжаются. Обычно до тех пор, пока не придёт надзор.
-
Добрый день! Для закаливаемой хромованадиевой стали я бы рекомендовал подогрев до 150- 200 градусов и проволоку Св10Х16Н25АМ6 по ГОСТ 2246 или аналог. Охлаждение под слоем термоизоляции.
-
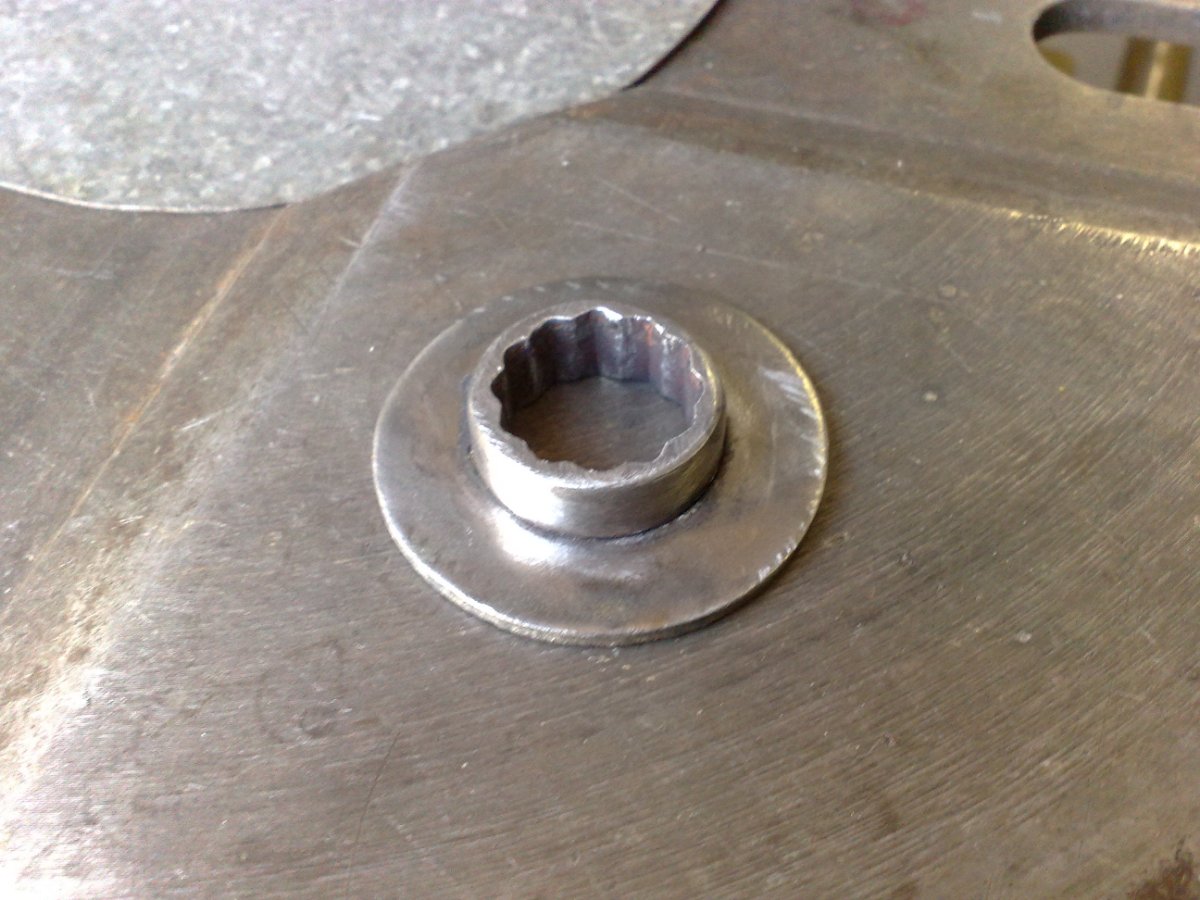
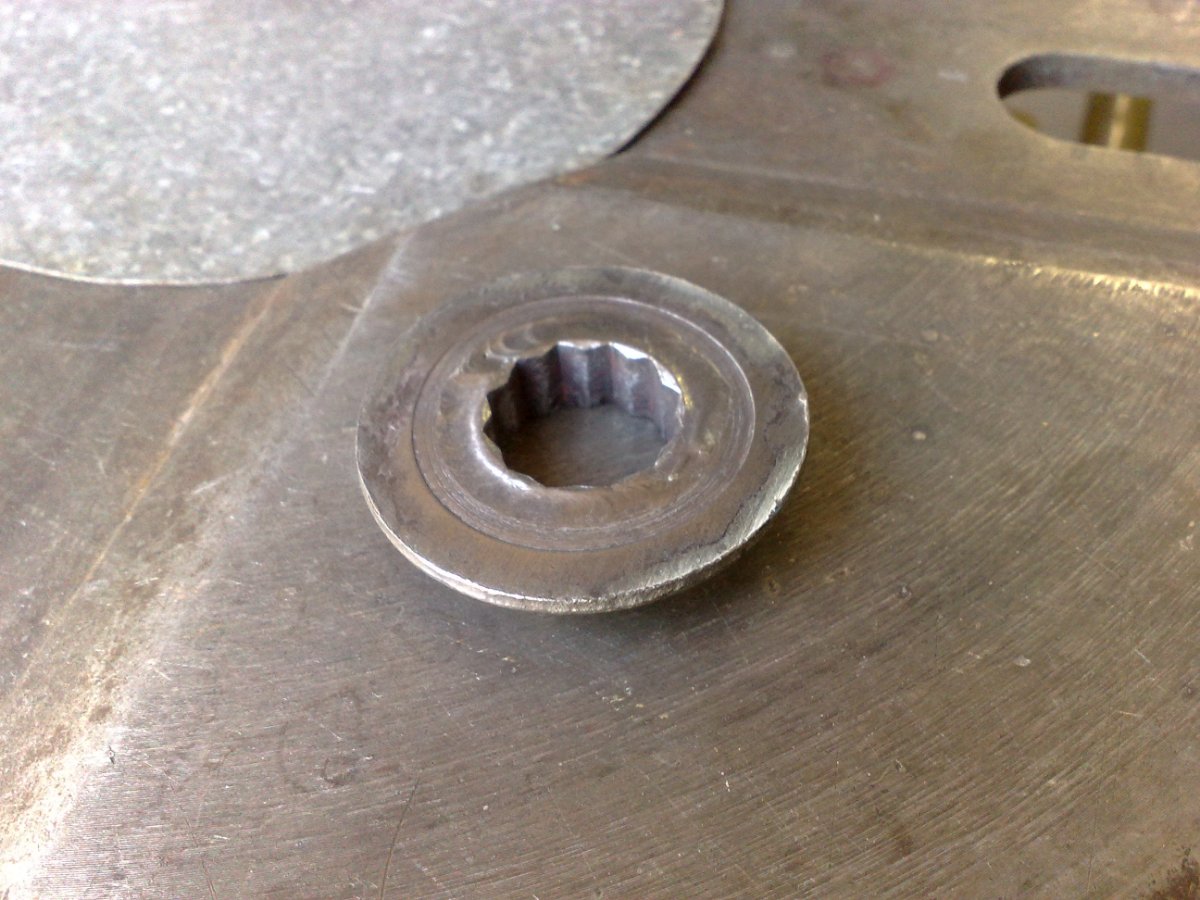
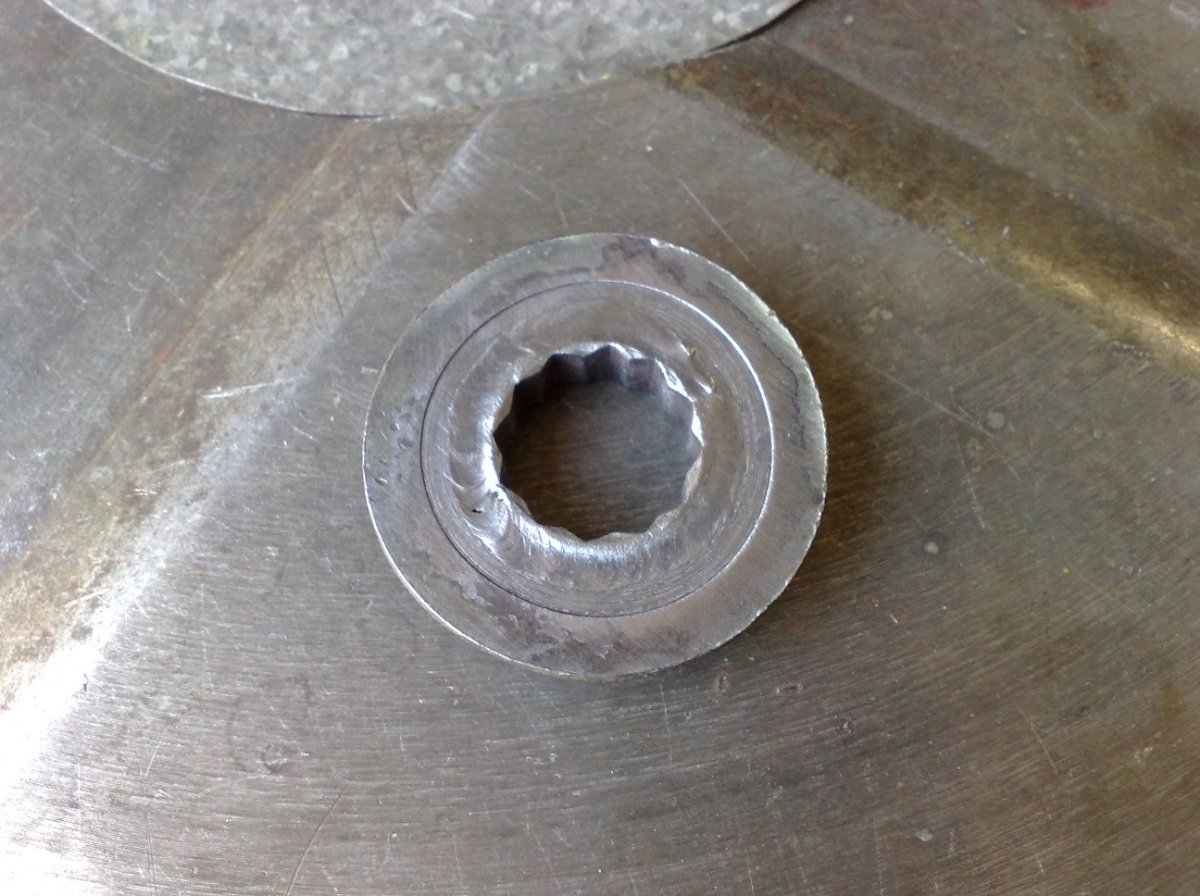
Приветствую всех! Давеча делал насадку для закручивания винтовых свай. Делал по полнейшей аналогии с тем, что видел ранее. Это стакан, с приваренной к донышку головкой от гайковерта под квадрат 1 дюйм. Сталь там, с высокой вероятностью, хромованадиевая, хотя из чего ее сделали для дешевого гайковерта, вопрос открытый. Донышко стакана из обычной Ст3. Возник вопрос, какой технологией и каким материалом это оптимальнее всего сделать? Из тех примеров, что прошли через мои руки, сделано это было или полуавтоматом, или РДС. Момент около 3000-3200 Н*м выдерживало спокойно (подсчитывал, когда редуктор гайковерта крякнул ). Я сделал это ТИГом, присадку использовал ER308LSi (катет 5мм тремя швами набирал). Сварочный материал выбрал исходя из того, что вероятность "подружить" разнородные стали с ним повыше. Но все призадумался и решил уточнить.
-
Сварка технологических трубопроводов по ГОСТ 32569-2013. Вопрос касаемо лаборатории контроля, должны ли они выдавать допускной лист или кто-то другой несёт ответственность? Просто в основных НД указано, что должен оформляться доп.лист, а за кем закреплена обязанность не указано
-
Здравствуйте! напишите по-подробнее, чем занимаетесь, что делаете и по какому документу? НД по разным объектам много, и там по- разному.
-
Добрый день, форумчане! Подскажите, пожалуйста, есть ли нормативная документация, в которой указывается за кем закрепляется ответствененность за оформление допускного листа сварщика?
-
 JasonRak присоединился к сообществу
-
 Суета присоединился к сообществу
-
 ivan31 присоединился к сообществу
-
Варим парапроводы все чистится до блеска, такой налет появляеться даже когда обвариваешь подкладное кольцо и именно в конце шва.
-
а варите что? Если поверхность грязная, то в процессе все сдувается, а в конце процесса, если еще и не достаточное количество по времени продуки, то сажа успевает оседать. Сугубо личное мнение. Не видя того что варится и как, остается гадать. Недостаток газа в целом и на процесс должен влиять, как и подсос. Поэтому, тут надо смотреть на состояние электрода (цвет, налет и т.п.) и на сопло. Поэтому либо фоток бы, того что озвучил либо добавьте времени на продувку в конце и не убирайте горелку все это время. Качество газа, подсос. легко проверяется на титановой пластине. А так же, т.к. у вас и АС аппарат, то на алюминии тоже видно, не так показательно, но можно. А еще затыкая защитное сопло, можно мыльным раствором попрыскать и открывая клапан в режиме продувки или отключите HF, чтобы не тряхонуло, посмотрите где будет пузыриться.
-
Подскажите пожалуйста, есть горелка агни 03/07 винтельная с кнопкой, сопла стандартные которые идут с этой горелкой, аппарат lorh 220 ac/dc, так вот суть , в конце сварочного шва после сварки образуеться чёрный нагар как если взять замену спичку и греть простую тарелку, именно образуеться в конце шва. Что может быть, недостаток газа, или подсос воздуха?