Активность
- Последний час
-
 Первые отделы уже напряглись. И я не шучу. Есть такое понятие "Из открытых источников", а в разведке есть аналитический отдел.

- Сегодня
-
 Список «Откуда взято» По классике и тепловложению: Материал о способах минимизации ЗТВ при сварке — сайт lsrpf.com «Что такое зона термического влияния при сварке и как она влияет на прочность металла» — alfa-stl.ru «Трещины сварных швов: виды» — inner.su «Сварочные деформации: как прогнозировать» (про схемы швов, подложки) — media.coop-tech.ru «Механизм локального разрушения зоны термического влияния сварных соединений при малоцикловом нагружении» — журнал на CyberLeninka По лазеру, гибриду, FSW, импульсам: «Лазерная сварка меняет правила игры» (цифры по ширине ЗТВ) — vpglaserone.ru «Современные методы сварки: ключевые тренды 2025 года» — companies.rbc.ru Патент RU 2787195 C1 — двухпроходная лазерно-дуговая сварка толстостенных труб без разделки кромок (база патентов Google Patents) Доклад «Тепловые процессы при сварке трением с перемешиванием» — ДВФУ (дальневосточный федеральный университет) Статья о влиянии импульсных режимов на кристаллизацию и трещины — журнал Frontiers in Mechanical Engineering, 2025 По изобретательским решениям: Патент RU 2616313 C1 — ультразвуковое воздействие при сварке трением с перемешиванием (Google Patents) Статья о введении нанодисперсных порошков в сварочную ванну — «Современное естествознание» (science-education.ru) Работа по УЗ-воздействию через проволоку на сварку Inconel 718 — материал ВолгГТУ (vstu.ru) По исследованиям и стандартам: «Цифровые двойники в сварочном производстве» — sci.ru Диссертация Галчина А. А. (2025) по нейросетевой оценке структуры ЗТВ — НГТУ (nntu.ru) «Сварка 2025: главные тренды» — weldex.ru Статья о нормировании твёрдости ЗТВ для труб sour service (не более 22 HRC) — scipublications.com
-
Коллеги, предлагаю разобрать тему, которая болит у всех, кто работает с ответственными швами. ЗТВ — ахиллесова пята дуговой сварки: металл не плавился, но прожил свой термический цикл. Где-то перегрелся и укрупнил зерно, где-то закалился в мартенсит, где-то разупрочнился. Соединение держит, а рвётся часто именно в ЗТВ — по границе шва, чуть в стороне от него. Тему поведу частями, чтобы каждый раздел можно было спокойно обсудить: Часть 1. Классический арсенал — тепловложение (погонная энергия), подогрев и межпроходная температура, схема швов (каскад, шахматка, медная подложка), послесварочная термообработка. Что реально управляет шириной и качеством ЗТВ на обычном производстве. Часть 2. Методы с врождённо узкой ЗТВ — лазерная сварка (ЗТВ 0,5–2 мм против 8–15 мм у дуги), гибридная лазерно-дуговая (свежий патент: толстостенные трубы без разделки, ЗТВ не более 3 мм), сварка трением с перемешиванием — вообще без плавления, импульсные режимы. Часть 3. Что предлагают изобретатели — ультразвук на ванну и через присадочную проволоку, нанопорошки в расплаве (карбонитрид титана — дендриты мельче на треть), электромагнитное перемешивание, охлаждаемый инструмент, многодуговые схемы. Часть 4. Куда идут исследования — цифровые двойники и нейросети, прогнозирующие дефекты по параметрам дуги; управление кристаллизацией физическими полями и вопрос «дозы» воздействия; жёсткие нормы по твёрдости ЗТВ в стандартах для труб под агрессивные среды. И сразу три вопроса для начала: Какой метод реально работает у вас в цехе: подогрев, импульсный режим, гибрид — или классика в чистом виде? Есть ли у кого опыт с ультразвуком или электромагнитным перемешиванием ванны — или это пока только лабораторные истории? За счёт чего, по-вашему, дальше будем бороться с ЗТВ — за счёт узкого тепловложения (лазер, гибрид) или за счёт управления кристаллизацией (нано, УЗ, поля)? Свой опыт прошу в студию — особенно случаи, когда шов был «на вид красивый», а ломалось по ЗТВ. Начинаем с первой части.
-
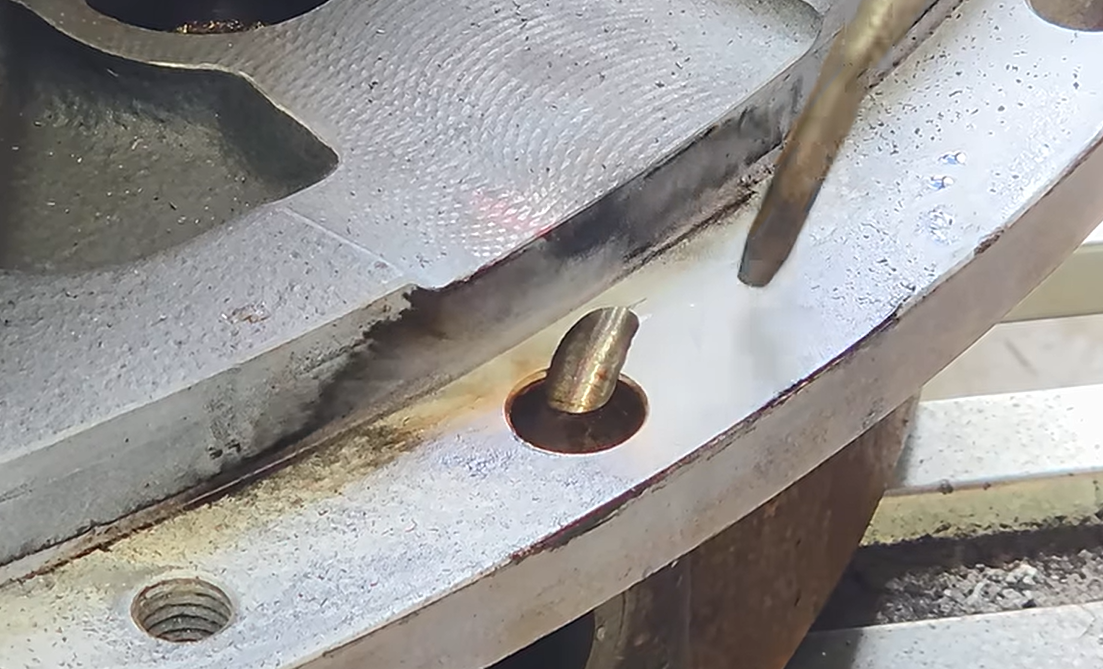
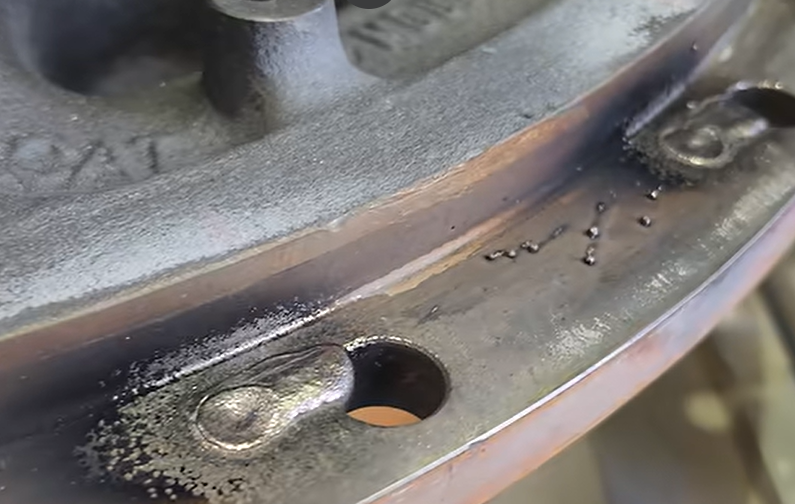
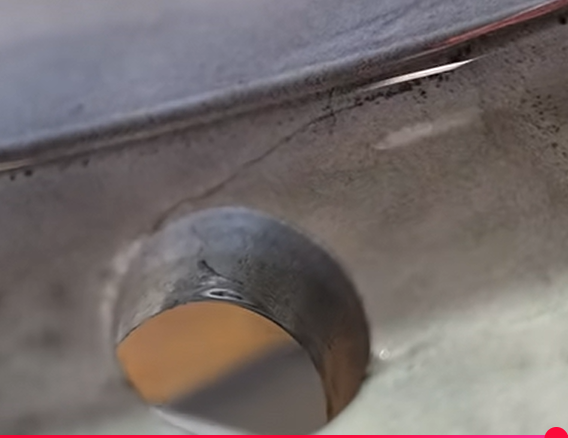
 Зачем ее греть целиком,когда подойдет местный подогрев,хотя бы до градусов 120С.Местный подогрев подразумевает не нагрев самой разделки,а бОльшую площадь детали-несколько кв.дециметров с плавным переходом температуры нагрева в глубь детали. Пневмозубилом? ...надо взять отбойный молоток,что там мелочиться? Никакие пневмоинструменты не должны применяться,только молоток,наставка ,чтобы чувствовать силу удара при проковке.Трещина должна быть вырезана вся с опережением вершины на 5-6мм. Сварку с подогревом и выверенными режимами,а не как в этом случае,а облицовку лучше было бы сделать панч11-граничного слоя. По этому снимку.Важно уменьшить зону подкалки,а не увеличивать ее завышенными режимами.Усадка при завышенных режимах даст трещины.
-
2.1.3(ИМП) , имп это импульсный режим споттера , автор написал такую прошивку , и видео на ютубе выложил , но в шапке и в теме я прошивку не нашёл.
-
 Это, наверное, вакансии Росатома на строительство АЭС. Там указанные зарплаты меньше чем я дома на заводе получаю )))
-
решил сделать на данном аппарате включение вентилятора на нагрев ( так как постоянное гудение надоедает) думаю надо терморезистор воткнуть в разрыв цепи вентилятора, ведь вентилятор работает напрямую. вот решил спросить правильно ли думаю, какой терморезистор надо и в какое место и на что его приладить?
- Вчера
-
 Посмотрел сегодня интересное и познавательное видео: https://www.youtube.com/watch?v=lnHwbSX9COc&t=1568s Там толковый австралийский дядька, за работой которого я уже лет 5 наблюдаю, не смог починить часть чугунного дифференциала от карьерного самосвала весом 450кг. Если вкратце, то во фланце дифференциала было обнаружено 6 несквозных трещин, он их разделал и заварил проволокой NiFe 40/60 с проковкой швов многоштырьковым пневмозубилом. Но последующий контроль показал уже 6 трещин на границе шва и основного металла. Вопрос, что он делал не так и возможно ли такое заварить не нагревая всю деталь целиком? Итог:
-
 ГБЦ 2 штуки Лендровер 5 литров Трещина меж седлами Заварено Опресовано Седла изготовлены, установлены через жидкий азот Останки на станке три фаски и регулировка зазоров
-
Это хорошо сваривается она Бывает сплав что не заваришь
-
 DavidTon присоединился к сообществу
-
Это хорошо сваривается она Бывает сплав что не заваришь
-
Крышка подшипника распредвала. Разумеется,что подгонка должна быть выполнена самым тщательным образом,но хотелось остановиться на одно моменте:в закреплении деформация будет. В этом случае порядка 1,5мм. Как ее убрать? Прижимаем и проходим дугой по шву.
-
Пояснение для тех, кто подключился недавно: что такое спиральный электрод и как он работает Расскажу базу, чтобы дальше обсуждать было проще. Как прямая проволока становится спиралью. Обычная сплошная проволока на входе в подающее устройство проходит через навивочный узел, где ей придаётся спиральная форма. Важно понимать: электрод при этом не перестаёт двигаться поступательно — навивка происходит непрерывно, «на ходу». Проволока входит прямой, выходит спиральной, и спираль в том же виде идёт к токоподводу и в зону дуги. Как именно устроен навивочный узел — детально здесь описывать не буду, это предмет патентов, но сам факт: преобразование происходит в непрерывном потоке, без остановки подачи. Геометрия. Спираль многозаходная: в одном электроде может быть от 2 до 12 заходов. Параметров несколько, и они по-разному влияют на процесс: шаг спирали — расстояние между соседними витками вдоль электрода, регулируется от 40 до 180 мм. Именно шаг задаёт, на каком протяжении электрода распределяются зоны ввода тепла. При этом шаг и число заходов связаны: при шаге 40 мм в электроде размещаются до 4 заходов (витки идут плотно, не касаясь друг друга), с увеличением шага заходы расходятся и их может быть больше — до 12; в любом случае ограничение одно — соседние заходы не должны касаться между собой; наружный диаметр спирали — может быть разным, подбирается под задачу; диаметр проволоки в составе спирали — от 1 до 3 мм. Эти три параметра плюс число заходов — и есть регулировочные «ручки» метода, которые выставляются до сварки. Токосъём и вылет. Токоподвод общий — один контакт на всю спираль. Питание от одного источника, схема соединения заходов параллельная: ток распределяется между заходами по их сопротивлениям — это прямая физика параллельных ветвей, отдельной регулировки на каждый заход нет, второй источник не нужен. Вылет электрода устанавливается как обычно — по ГОСТ для данного способа сварки, здесь ничего нового по сравнению с традиционной сваркой. Оплавление. Поскольку точки контакта с дугой идут по кругу, оплавление происходит не в одной точке, а по окружности электрода — и, растягиваясь вдоль ванны, образует зону распределённого ввода тепла вместо одного концентрированного пятна. Что это даёт на практике: ввод тепла разнесён по площади ванны ещё на этапе генерации дуги — не манипуляцией, не второй проволокой, а самой геометрией электрода; профиль распределения тепла регулируется шагом навивки, числом заходов, диаметром спирали и проволоки — это аппаратные параметры, которые меняются до сварки; вся механика подачи — один канал, один токоподвод, один источник. Для сравнения: двухэлектродные схемы (TwinArc и подобные) требуют два подающих механизма, два токоподвода и настройку взаимного влияния дуг. Именно поэтому я и говорю: это не «две проволоки рядом» и не «вращающаяся дуга» — это третий путь: распределённое тепловложение внутри одного электрода. Вопросы по геометрии и режимам — задавайте, по мере готовности отвечаю по пунктам списка из предыдущего обсуждения.
-
 когда задают неудобные вопросы, то нужно просто игнорировать интересная тема!!! Это как история с лазерами была ... теперь вот 33 попугая скрученных ... жаль, думал, что-то новенькое узнаю.
-
Уважаемый Участник , спасибо за подробный разбор. Вопросы действительно по существу, поэтому делаю так: фиксирую ваш список и отвечаю по нему постепенно, по мере готовности, чтобы не получить сумбур, который вы справедливо критикуете. Сразу скажу честно: некоторые вопросы — уровня научной работы, с испытаниями и статистикой. У меня их нет, и притворяться, что отвечу «на коленке», не буду — по таким пунктам буду честно говорить «это требует исследований». Но на прямые вопросы о принципе и конструктиве — отвечу прямо. Ваш список (нумерую, чтобы отвечать по пунктам): Для чего нужен такой способ при наличии альтернатив (крошка в ванне, холодная проволока, многоэлектродные схемы)? Какой вид сварки реализован — под флюсом или в газах? Что такое спиральная проволока и как она готовится? Диаметр и шаг спирали? Это расщеплённая дуга или несколько независимых дуг в одной ванне? Как большая и горячая ванна не вытекает при проваре притупления? Разделка, подкладки, флюсовая подушка — что применяется? Как способ соотносится с практикой «первые проходы электродом + выборка корня»? Какие стали, коэффициент формы шва, влияние на напряжения, коробление, МКК, ликвацию, стойкость к холодным трещинам? Просьба оформить доклад со сравнением с альтернативами и расчётами (погонная энергия, скорость, стоимость обслуживания). Просьба выложить результаты лабораторных исследований: макрография и ударная вязкость в сравнении с традиционным способом. Отвечаю на пункты 1–2: По п. 2 (вид сварки): реализованная база — автоматическая сварка под флюсом на сварочном тракторе. Раздел про MIG/MAG в теме — обсуждение переноса принципа, образца ещё нет, это оговорено в стартовом посте. По п. 1 (для чего это нужно, если есть альтернативы): потому что решается другая задача. Крошка в ванне и холодная проволока — это отвод избыточного тепла от уже концентрированной дуги. Спиральный электрод — это распределение ввода тепла по площади ванны прямо на этапе генерации, за счёт геометрии самого электрода. Депозиция тут вторична — килограмм металла он и есть килограмм, тут вы правы. Первично — форма и управляемость теплового потока. И главное отличие от многоэлектродных схем: один электрод, один токоподвод, никакой синхронизации дуг — профиль распределения тепла задаётся шагом навивки и распределением тока по виткам. Остальные пункты (разделка, режимы, сравнительные испытания) — отвечу в следующих сообщениях темы, по мере готовности каждого. По п. 10–11 сразу скажу: полного сравнительного цикла с макрографией и ударной вязкостью у меня нет, и это честное «нет» — как появятся результаты, покажу. Посмотри клипы про сварку больших диаметр труб и толщин за один проход. Новый стан на ЧТПЗ. С прямым швом и спиральным швом длиной 8 м и 12 м . Понятней будет.
-
Красотища!
- Последняя неделя
-
Вот спасибо огромное, завтра посмотрю!! Благодарю за поддержку!
-
так вы по дорожкам пробегитесь... тестер в помощь. Ну и скорее всего не микросхему какую идет для осуществления задержки. Значит и смотреть по микросхеме, что задержку осуществляет (RC цепь). наверное
-
нет. А так, полоской к плюсу конденсатора (электролит, что рядом), у мене.
-
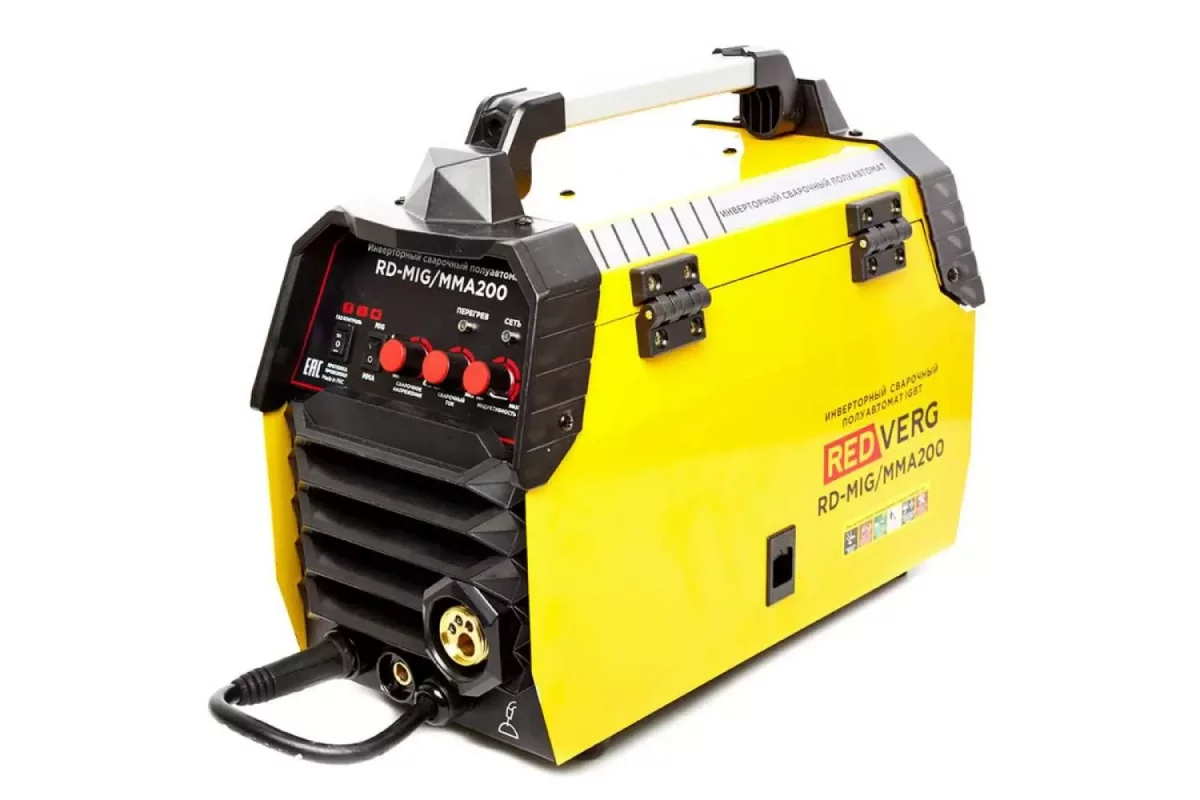
На первом фото ,синее реле,я так понимаю оно управляет клапаном и постгазом.
-
Расширительный бачок. Родной треснул ( пластик) , ждать долго , цена высокая.
-
Всем привет. Есть аппарат redverg rd-mig/mma200 ,у него есть пост газ .Хотелось бы его отключить. На фото отмечен красным кружком разъем на нем 24 вольта для управления клапаном Подскажите что нужно заменить чтобы данную функцию отключить .Спасибо.
-
Ух ты! Это какая часть? И как он без неё всё это время жил?
-
 Доброго времени суток! Вот прочитал я всю тему, и никак допереть не могу, для чего городить такую сложную и наверняка капризную штуку? Вот например, есть способ излишнее тепло дуги утилизовать металлической крошкой, есть способ подавать ещё одну проволоку (или две) без дуги, и много всего. На Северстали, например,в Колпино тоже варят толстые трубы в один проход. Оформите пожалуйста свой сумбурный рассказ с мантрами "Это другое- это лучше, мамой клянусь" в развёрнутый доклад, со схемами и расчётами, фотографиями... Во-первых вид сварки от меня ускользнул. Как варят- под флюсом или в защитных газах? Потом, что значит спиральная проволока, которая готовится гд-то тут же... Какой диаметр и шаг спирали? Понимаете, физику не обманешь... Если нужно в ванну подать определённый объём металла- то совершенно нет разницы, какого диаметра проволока. Просто в одном случае скорость подачи выше, в другом- ниже. Если брать проволоку 0,8 мм, то катуха будет того же веса, что и 5 мм. Поэтому прошу разъяснить с чертежами и схемами. Так и не понял- это расщепленная дуга, или три независимые дуги в одной ванне. Поясните пожалуйста. Следующий непонятный восторг про большую и горячей ванны. Чтобы получить провар, нужно полностью расплавить притупление кромок. Если при этом большая ванна будет где-то сверху давить на неё- то как она не вытекает? Какую форму разделки вы используете? Какие подкладки? Или флюсовую подушку? На Атоммаше, например, зачастую, первые три прохода варят электродом, а потом только автоматом. Потом выборку корня делают. А всё потому, что время и силы на проточку и подгонку стыка для первого прохода под флюсом сильно превышает профит от механизации. Проще электродами. Потом, ваши восторги по поводу напряжений, коробления и тепловложения тоже не очень понятны. Что за сталь варите? Какая разделка, какой коэффициент формы шва? Например, при многослойной сварке происходит явление самоотпуска, и толстые стали, склонные к холодным трещинам наоборот рекомендуют варить во много слоёв потому, что повторный нагрев благотворно влияет на стойкость к холодным трещинам. Большая и долго кристаллизующаяся ванна будет способствовать ликвационной неоднородности. Ну, а если кристаллизация большого объёма будет быстрой- то напряжения будут высокие, и газы и шлак не будут успевать всплывать... Следующий момент- сварка подобным способом коррозионно-стойких сталей с требованием к МКК. Большая и горячая ванна, по моему мнению, будет снижать стойкость к МКК. Поэтому я прошу развёрнутую и связанную статью, где будут рассмотрены не только то, о чём вы говорите, но и сравнение с альтернативными методами. Например, способ с расщепленной дугой или парой ванн, одна за другой... Чтобы, например, расчёты наглядно показали, что погонная энергия на ощутимый процент ниже, скорость выше, а обслуживание оборудование не будет съедать всю экономию от всего вышеперечисленного. А иначе это будет спор о частностях без видения всей картины. P.S. Если проводились лабораторные исследования- тоже прошу выложить результаты. Особенно интересуют сравнения вашего способа с традиционным при макрографических исследованиях и испытания на ударную вязкость.
-
 tutlik присоединился к сообществу
-
Все спасибо за помощь буду искать такой же. Как я понял стабилитрон на 9.5-10 v. Понять бы ещё анод куда подавать по схеме.. У вас кусочка фото нет случаем, этой части схемы?