Активность
- Сегодня
-
и смотреть ещё надо - чтобы контакты не были соединены с корпусом реле.
-
чтобы так вот просто -есть термореле с нормально открытыми контактами. градусов на 35...40.. НО! они громоздки, практически их не закрепишь теплосьемной плоскостью к детали,радиатору. довольно большая теплоинерционность- быстрее может перегрев критический наступить ,чем включится вентилятор. например KDS 301- типа такого...
-
нет ,не правильно. одним терморезистором не обойдетесь. схему надо собирать . пусть простую ,но с транзистором и обвязкой вокруг него. А дальше интересное : где разместить терморезистор. Что быстрее нагревается : транзисторы,диодный мост,трансформатор (маловероятно что он первый ).. от площади радиаторов зависит,размещения.. Чуть заморочиться можно и на два-три датчика сделать..
-
Примерно такая же редкая хреновина с редкого Шевроле.Две трубки обрезаны и загнуты,плюс пробитый бачок. Пробоина примерно мм 30,заклеенная эпоксидной смолой с наложением стеклоткани. Если нужен срочный ремонт,скажем,где-то в дороге,то обрезаем трубку,раскрываем ее,заполняем герметиком,заворачиваем и поверх обжимаем алюминиевой накладкой -абсолютно рабочий вариант. В этом случае пришлось снимать бачки.На что надо обратить внимание. Прокладка,вроде бы квадрат,но размеры немного плавают. Прокладка должна быть установлена так как была,лучше сделать метки.Сварку лучше начинать с отступая от края трубки,чтобы закрыть нормально концы.При опрессовке на месте склейки течь,но это уже не моя проблема.Сейчас есть клей духкопонентный порошковый,который позволяет качественно заделать подобные повреждения.

-
 Начиная от 100тыс. полновесных российских рублей...
-
 Скорее всего
-
Это верно я для бетономешалок варю габаритные чугунные изделия некоторые я показывал Крайней раз привезли чугунная весом кг 400 ванна от бетононасоса Так они вовремя бетон не убрали потом отбойными молотками его отбивали. И ванна эта чугунная потрескалась. Её пытались заварить не знаю чем и всё швы потрескались. Когда они мне фото показали фрагмент я сказал привозите и цену примерно обозначил но объяснил что чугун они уже отбелили и результат не предсказуемый. А когда привезли я так и ахнул сколько там вырезать, разделывать и авааривать панчем неспеша. Там шва панчем метров 7 и не за один проход. Стоимость Панча будет тока заоблочной. Хотел отказатся но уговорили хоть что возможно по минимуму сделать
-
Да как всегда,полуавтоматом св.0,8г2с...
-
Это верно я для бетономешалок варю габаритные чугунные изделия некоторые я показывал Крайней раз привезли чугунная весом кг 400 ванна от бетононасоса Так они вовремя бетон не убрали потом отбойными молотками его отбивали. И ванна эта чугунная потрескалась. Её пытались заварить не знаю чем и всё швы потрескались. Когда они мне фото показали фрагмент я сказал привозите и цену примерно обозначил но объяснил что чугун они уже отбелили и результат не предсказуемый. А когда привезли я так и ахнул сколько там вырезать, разделывать и авааривать панчем неспеша. Там шва панчем метров 7 и не за один проход. Стоимость Панча будет тока заоблочной. Хотел отказатся но уговорили хоть что возможно по минимуму сделать
-
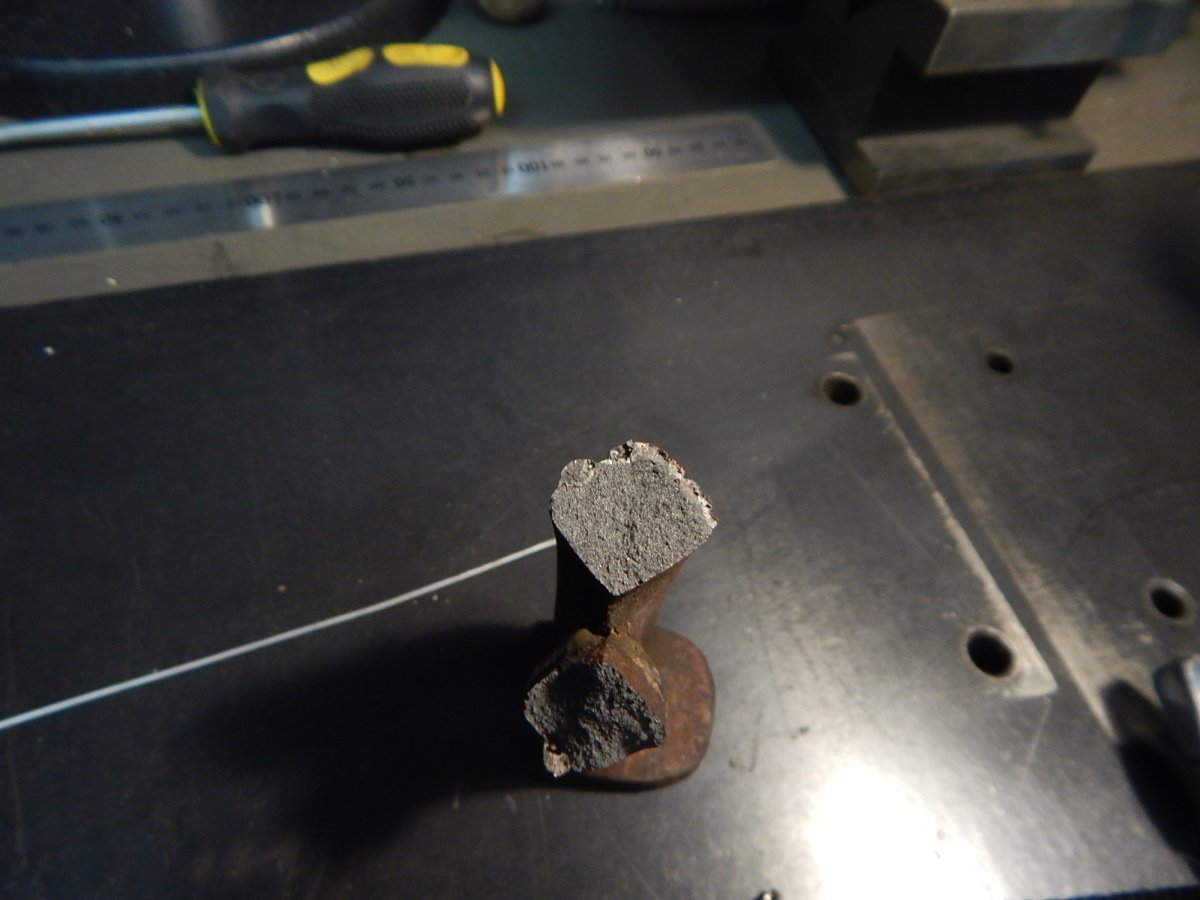
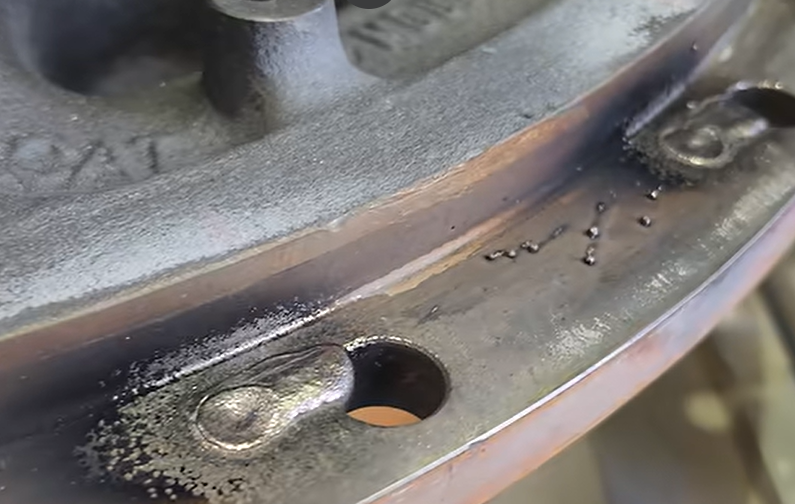
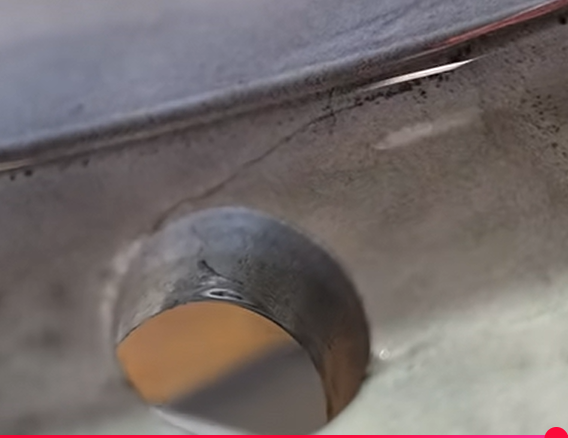
Добавлю.На снимке белая прослойка -это цементит.Эта прослойка при сварке без подогрева,будь это полуавтомат или тиг,появиться в любом случае. Повышенные режимы сварки приведут к росту этой прослойки,так как перемешивание основного и электродного металла будет больше,чем при нормальном режиме,тем более что это NiFe/.
-
Корпус сделал.
-
 "Но инструктор, парень-дока, - деловой, попробуй срежь......И опять пошла морока - про коварный зарубеж!" (с) С тремя электродами не срослось из-за неудобных вопросов. Теперь вторая бредовая тема из серии "Моё знакомство с Алисой".
- 3 ответа
-
- 2
-
-
Подскажите если схема на него,я так понимаю что судя по номеру платы он похож на как-то аппарат?
-
 Первые отделы уже напряглись. И я не шучу. Есть такое понятие "Из открытых источников", а в разведке есть аналитический отдел.
-
 Список «Откуда взято» По классике и тепловложению: Материал о способах минимизации ЗТВ при сварке — сайт lsrpf.com «Что такое зона термического влияния при сварке и как она влияет на прочность металла» — alfa-stl.ru «Трещины сварных швов: виды» — inner.su «Сварочные деформации: как прогнозировать» (про схемы швов, подложки) — media.coop-tech.ru «Механизм локального разрушения зоны термического влияния сварных соединений при малоцикловом нагружении» — журнал на CyberLeninka По лазеру, гибриду, FSW, импульсам: «Лазерная сварка меняет правила игры» (цифры по ширине ЗТВ) — vpglaserone.ru «Современные методы сварки: ключевые тренды 2025 года» — companies.rbc.ru Патент RU 2787195 C1 — двухпроходная лазерно-дуговая сварка толстостенных труб без разделки кромок (база патентов Google Patents) Доклад «Тепловые процессы при сварке трением с перемешиванием» — ДВФУ (дальневосточный федеральный университет) Статья о влиянии импульсных режимов на кристаллизацию и трещины — журнал Frontiers in Mechanical Engineering, 2025 По изобретательским решениям: Патент RU 2616313 C1 — ультразвуковое воздействие при сварке трением с перемешиванием (Google Patents) Статья о введении нанодисперсных порошков в сварочную ванну — «Современное естествознание» (science-education.ru) Работа по УЗ-воздействию через проволоку на сварку Inconel 718 — материал ВолгГТУ (vstu.ru) По исследованиям и стандартам: «Цифровые двойники в сварочном производстве» — sci.ru Диссертация Галчина А. А. (2025) по нейросетевой оценке структуры ЗТВ — НГТУ (nntu.ru) «Сварка 2025: главные тренды» — weldex.ru Статья о нормировании твёрдости ЗТВ для труб sour service (не более 22 HRC) — scipublications.com
-
Коллеги, предлагаю разобрать тему, которая болит у всех, кто работает с ответственными швами. ЗТВ — ахиллесова пята дуговой сварки: металл не плавился, но прожил свой термический цикл. Где-то перегрелся и укрупнил зерно, где-то закалился в мартенсит, где-то разупрочнился. Соединение держит, а рвётся часто именно в ЗТВ — по границе шва, чуть в стороне от него. Тему поведу частями, чтобы каждый раздел можно было спокойно обсудить: Часть 1. Классический арсенал — тепловложение (погонная энергия), подогрев и межпроходная температура, схема швов (каскад, шахматка, медная подложка), послесварочная термообработка. Что реально управляет шириной и качеством ЗТВ на обычном производстве. Часть 2. Методы с врождённо узкой ЗТВ — лазерная сварка (ЗТВ 0,5–2 мм против 8–15 мм у дуги), гибридная лазерно-дуговая (свежий патент: толстостенные трубы без разделки, ЗТВ не более 3 мм), сварка трением с перемешиванием — вообще без плавления, импульсные режимы. Часть 3. Что предлагают изобретатели — ультразвук на ванну и через присадочную проволоку, нанопорошки в расплаве (карбонитрид титана — дендриты мельче на треть), электромагнитное перемешивание, охлаждаемый инструмент, многодуговые схемы. Часть 4. Куда идут исследования — цифровые двойники и нейросети, прогнозирующие дефекты по параметрам дуги; управление кристаллизацией физическими полями и вопрос «дозы» воздействия; жёсткие нормы по твёрдости ЗТВ в стандартах для труб под агрессивные среды. И сразу три вопроса для начала: Какой метод реально работает у вас в цехе: подогрев, импульсный режим, гибрид — или классика в чистом виде? Есть ли у кого опыт с ультразвуком или электромагнитным перемешиванием ванны — или это пока только лабораторные истории? За счёт чего, по-вашему, дальше будем бороться с ЗТВ — за счёт узкого тепловложения (лазер, гибрид) или за счёт управления кристаллизацией (нано, УЗ, поля)? Свой опыт прошу в студию — особенно случаи, когда шов был «на вид красивый», а ломалось по ЗТВ. Начинаем с первой части.
-
Зачем ее греть целиком,когда подойдет местный подогрев,хотя бы до градусов 120С.Местный подогрев подразумевает не нагрев самой разделки,а бОльшую площадь детали-несколько кв.дециметров с плавным переходом температуры нагрева в глубь детали. Пневмозубилом? ...надо взять отбойный молоток,что там мелочиться? Никакие пневмоинструменты не должны применяться,только молоток,наставка ,чтобы чувствовать силу удара при проковке.Трещина должна быть вырезана вся с опережением вершины на 5-6мм. Сварку с подогревом и выверенными режимами,а не как в этом случае,а облицовку лучше было бы сделать панч11-граничного слоя. По этому снимку.Важно уменьшить зону подкалки,а не увеличивать ее завышенными режимами.Усадка при завышенных режимах даст трещины.
-
2.1.3(ИМП) , имп это импульсный режим споттера , автор написал такую прошивку , и видео на ютубе выложил , но в шапке и в теме я прошивку не нашёл.
-
 Это, наверное, вакансии Росатома на строительство АЭС. Там указанные зарплаты меньше чем я дома на заводе получаю )))
-
решил сделать на данном аппарате включение вентилятора на нагрев ( так как постоянное гудение надоедает) думаю надо терморезистор воткнуть в разрыв цепи вентилятора, ведь вентилятор работает напрямую. вот решил спросить правильно ли думаю, какой терморезистор надо и в какое место и на что его приладить?
- Вчера
-
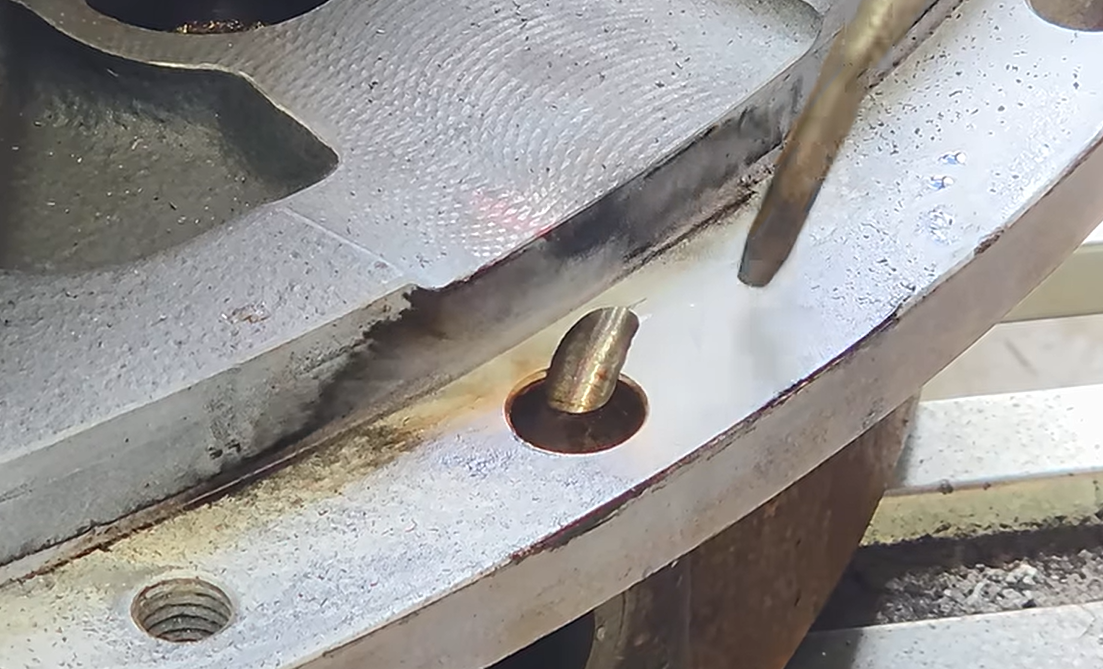
 Посмотрел сегодня интересное и познавательное видео: https://www.youtube.com/watch?v=lnHwbSX9COc&t=1568s Там толковый австралийский дядька, за работой которого я уже лет 5 наблюдаю, не смог починить часть чугунного дифференциала от карьерного самосвала весом 450кг. Если вкратце, то во фланце дифференциала было обнаружено 6 несквозных трещин, он их разделал и заварил проволокой NiFe 40/60 с проковкой швов многоштырьковым пневмозубилом. Но последующий контроль показал уже 6 трещин на границе шва и основного металла. Вопрос, что он делал не так и возможно ли такое заварить не нагревая всю деталь целиком? Итог:
-
ГБЦ 2 штуки Лендровер 5 литров Трещина меж седлами Заварено Опресовано Седла изготовлены, установлены через жидкий азот Останки на станке три фаски и регулировка зазоров
-
Это хорошо сваривается она Бывает сплав что не заваришь
-
 DavidTon присоединился к сообществу
-
Это хорошо сваривается она Бывает сплав что не заваришь