ЛехаКолыма
-
Постов
1 547 -
Зарегистрирован
-
Посещение
-
Победитель дней
8
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент ЛехаКолыма
-
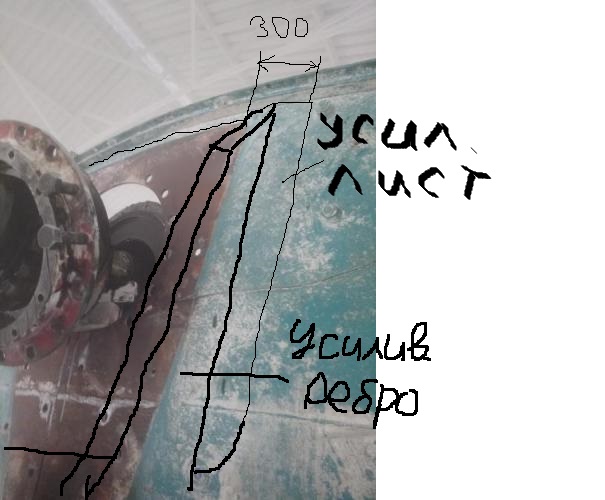
@Ильдарка, Вот такой вариант ремонта

-
@Ильдарка, @Ильдарка, Какой толщина листа будет применяться?
-
@Ильдарка, Если металла не много тогда усильте место соединения фланца,накладку если будите делать отступите 300-400 мм от края старой накладки, концы накладки делайте с закруглением радиусом не менее 50 мм.Стенки щеки можно усилить ребрами,по хорошему нужно делать расчет тогда будет намного легче.Шаг ребер можно взять 300-500мм.Но это все на глазок,если была бы возможность сделать расчет тогда картина была бы намного яснее.
-
@Ильдарка, Как бы там не была всеми любимая сталь ст 3.Трещину по грамотному отремонтировать.Поставить сверху усиливающую накладку,вот только с толщиной нужно определится.Можно конечно поставить толщиной основного металла,но нет гарантии ,что толщина основного металла расчитана правильно.Завод изготовитель никаких рекомендаций по ремонту не предоставил?
-
@Ильдарка, Доброго дня,если проработал всего два года и такая трещина,возможно где-то допущен конструкторский просчет или не правильная эксплуатация.Нужно подробное фото пациента,тогда картина будет более ясная.
-
@Ильдарка,Доброго дня для начало определить причину чп,Возможно по мимо заварки трещины придется делать ремонтную вставку.
-
 @Lavr, Доброго дня,посмотрите книгу под редакцией Беленя Металлические конструкции раздел №5 Сварка
-
@Isperyanc, 1,5 тонны при пролете 5,3 метра выдержит.Но при условии ,что провар корня был 100%
-
@Lavr,Доброго дня,накладка ставится если прочности сварного шва не достаточно для восприятия нагрузки.
-
@Isperyanc, Доброго дня,я бы в Вашем случае применил бы выводные планки при сварке полок двутавра: первые 10 мм и последние 10 мм сварного шва это зоны где большая вероятность получить не сплавления и кратер,подрезы.
-
@Ferio,Доброго дня можно ссылку на нормативный документ,а то в свое время искал документ в котором прописывается требования по длине стыковки и так не нашел?
-
@Isperyanc,Доброго дня,греть не обязательно у Вас сварка не при минусовой температуре производится.Если сделать расчет,то в вашем случае максимальный изгибающий момент нужно считать G=1000*10*1,1*1,1=12100Н=12,1кН,(1,1-коэф динамической нагрзки 1,1-коэф перегруза) М=(Р*L)/4=(12,1*5,3)/4=16,1 кН*м осевой момент сопротивления требуемого сечения W=M/ Cдоп=16,1/160000=0,000100625 м куб по сортаменту подходит двутавр № 16 у Вас двутавр № 30 с характеристиками W= 472 см.куб и моментом инерции = 7080 см^4 прогиб балки будет наибольшим по середине пролета =(P*l^3)/48*E*J=(12,1*530^3)/48*21000*7080=0,25 см условия прогиба = l/600= 530/600=0,883 см.Ваш профили вполне проходит по расчетам.Расчет косого сварного шва. 1) определяется усилие растягивающее шов N=(W*Сдоп-M)/h= (472*16-1610)/30=198кН 2). расчет косого шва на растяжение N*sin a/(lшв*s)<=m*Rсв.р ,где m=0,85 коэф работы Rсв.р -доп. напряжения сварного шва при стыковой сварке = 150 Мпа,lcв- длина сварного шва =h /sin a= 30/sin*45=43 cм,a-угол сварного шва= 45 град,s-толщина свариваемых деталей для №30 двутавра = 6,5 мм (198*sin 45)/(43*0,65) =5 кН/см^2<0,85*15 ,расчет на срез (N*сos a)/(lшв*s)<=m*Rсв.cр , Rсв.cр- допускаемое напряжение стыкового шва при работе на срез=130 МПа (198*сos*45)/(43*0,65)=5 кН/см^2< 0,85*13 По условиям расчета сварной шов проходит значит усиливающих накладок не понадобится.
-
@DZZZ,Доброго дня,такие вещи только под заказ,сейчас век интернета, интернет-магазины рулят,были бы деньги,а заказать не проблема.
-
Если так сильно переживаете,тогда протравите 15% р-ром азотной кислоты и коррозия прекратится.
-
Книга с хорошим описанием процесса коррозии нержавеющих сталей Туфанов Д.Г. Коррозионная стойкость нержавеющих сталей, сплавов и чистых металлов.djvu
-
Вот неплохие книги по коррозии металлов Воробьева Г.Я. Коррозионная стойкость материалов в агресивных средах химических производств.djvu
-
@Дезертирпартизан,либо она нагортованая либо Вам подсунули явно не то.
-
@Точмаш 23, Неплохо еще провести металлографический анализ и мех испытания на Ваших режимах,тогда картина будет намного яснее.
-
@Schlosser, Я думаю что свой ответ на вопрос Вы найдете в книге Потапьевский А.Г Сварка в защитных газах плавящимся электродом. -М.Машиностроение, 1974. -240с и книга Аснис А.Е. и др. - Сварка в смеси активных газов - 1982 Сварка в защитных газах плавящимся электродом Ч1- Сварка в активных газах. Потапьевский А.Г..pdf
-
@Schlosser,Правда в том, что на смеси ,струйный перенос получается на оптимальных режимах для металла, соответственно чаще его и рассматривают на примере смеси.Струйный перенос в со2 получается при слишком большом тепловложении, поэтому для работы не годится.
-
@Schlosser,Доброго дня,можно и в со2 ,но только на повышенных режимах,для металла это очень плохо.
-
@Дезертирпартизан, Доброго дня,если в воде присутствет хлор то о стали 12х18н10т можете забыть,Нужна будет кислотостойкая сталь AISI 316 8Х17Н13М2Т. Свариваются эти стали без проблем,но не любят перегрева,после каждого прохода,перед очередным наложением шва давайте остывать ей до температуры 100 град,при сварке рдс желательно защищать ошз от брызг.Водопровод Ваш конечно получится золотым,но хозяин барин.
-
Российские госты списаны как минимум с советских.Если Вы в первые проходите аттестацию тогда обратитесь в аттестационный центр, там перечень всех необходимых документов представлен.
-
@Schlosser,Доброго дня,честно с такими электродами не встречался,по описанию больше на электроды с основным покрытием похожи,возможно на тех ТДМах стояли осциляторы от того и зажигались эти электроды на переменном токе.
-
@edgeing,Доброго для,для соединения швеллеров лучше всего сваривать стыковым швом С17 по ГОСТ 5264-80 с 100% проплавлением ,нужно будет еще поставить накладку в виде ромба.Размеры ромба так же как и размеры накладок на глазок Вам никто не скажет, для этого стык рассчитываю на прочность ,если дружите с сопроматом тогда откройте книгу ред Беленя "Металлические конструкции" расчет комбинированного сварочного стыка, ничего сложного там нет простая математика,в той же книги Вы найдете порядок сварки стыков балки.Перед сваркой подготовьте поверхность:зачистив место сварки до металлического блеска,швеллера собирайте в коробку как показал Вам Александр. В таком виде Ваша балка будет иметь наибольший момент инерции ,что положительно скажется на жесткости. Сварку планок балки начинайте от середины к краям балки,при этом сами планки приваривайте сварными швами по диагонали ,так будет минимум короблений,по сварочным материалам в идеале конечно полуавтомат с проволокой св-08г2с,если его нет то рдс ,лучше использовать конечно электроды уони 13/55.