Струня
-
Постов
588 -
Зарегистрирован
-
Посещение
-
Победитель дней
28




Достижения Струня


-
 Позор для сварщика! Настоящий сварщик переворачивает пластину и наплавляет до тех пор, пока она не загнётся в обратную сторону! А потом всё повторяется!
-
В п. 12.1.5 сказано, что сварщики должны быть аттестованы и получить допуск, а в п. 12.1.6 сказано ,что ими руководить должны ИТР, и тоже аттестованные. То есть допуск варщиков проводит ИТР, имеющий допуск НАКС (2-4) и имеющий такие полномочия, закреплённые в приказе. Я, в бытность главным сварщиком, выполнял такую работу. На монтажных участках такая функция вменена мастерам, которые следят, чтобы стыки были заварены и бумаги были в порядке- это первое, на что смотрят проверяющие. У вас на предприятии тоже должны быть аттестованные специалисты по сварке. Скорее всего эта функция должна быть у главного сварщика, а если цехов и сварщиков много- у начальника участка или мастера. Но они должны быть аттестованы в НАКСе. Казалось бы, почему они? почему не задрот с лаборатории? А потому, что выполнение этой функции связано с управлением персоналом- сварщиков, проваливших стык отстраняют от работ. Если допуск к работе выполняет руководитель подразделения, у которого план горит, то он не слезет со сварного, пока он не сварит нормальный стык. А если отстраняет сварщика посторонний спец, а у мастера план горит, то обычно все посылаются нахер и работы продолжаются. Обычно до тех пор, пока не придёт надзор.
-
Добрый день! Для закаливаемой хромованадиевой стали я бы рекомендовал подогрев до 150- 200 градусов и проволоку Св10Х16Н25АМ6 по ГОСТ 2246 или аналог. Охлаждение под слоем термоизоляции.
-
Здравствуйте! напишите по-подробнее, чем занимаетесь, что делаете и по какому документу? НД по разным объектам много, и там по- разному.
-
Пусть ТС тоже фото выложит. А то у меня ощущение дежа вю... Есть у нас в клубе один товарищ- не товарищ. Инициирует какое-то жаркое обсуждение технической проблемы и исчезает.
-
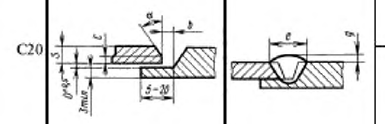
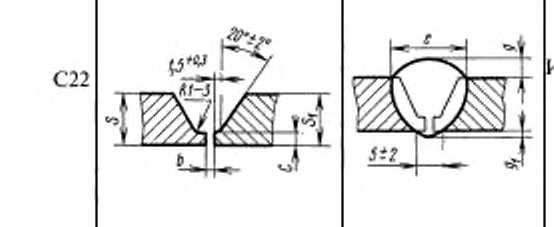
Суля по тому, как То традиционно ус- это выточенная подкладка на одной из кромок типа этого соединения по ГОСТ 14771. Тогда поддув не нужен. Тут и с проваром не должно быть проблем. Если типа такого: то да, провар с обратным валиком сложно сделать в потолочном положении. Вообще, дуга- штука упругая, и поэтому первый проход в потолочном положении неповоротного стыка я бы посоветовал уменьшить длину дуги до предела, и попытаться выдавить дугой металл внутрь. Ещё наблюдал такой эффект: если притупление кромки около 1 мм, и второй и третий проход пройти широким валиком с большой ванной, то усадка начинает выдавливать металл внутрь, и, даже если полного провара не было, то формально всё в порядке, разделка заполнена полностью. Но тогда изнутри нужно протачивать, чтобы снять зону возможного разрушения из-за непровара. Не уверен ,что на неповоротоном стыке так получится.

-
Уважаемый Welderman, поделитесь пожалуйста фото данной таблички?
-
Не очень ясен формат и размер вашей организации. При приёмке электродов нужно делать входной контроль, заваривать образцы, испытывать их. Это делают специально обученные и уполномоченные люди. Скорее всего ОТК. Если есть акт входного контроля, то всё остальное- не ваша забота. Если электроды варят плохо, шлакуют или поры дают- надо доложить непосредственному руководителю и технологу по сварке. Провести повторную заварку образцов в их присутствии. Если швы получаются- то действительно, Если не получаются- то по ситуации...
- 3 ответа
-
- 2
-
-
Из интересного могу ещё отметить индийскую сварочную технику. Из всего малообразия они (индийцы) были в единственном числе. Про сварочные материалы слышал, а про сварочные аппараты промышленного назначения- нет.
-
Ну, как сказать... Я сейчас работаю в сфере аттестации сварки, поэтому потаращиться прикольно, но конкретно ничего не нужно. Вот, попутно увидел по износостойким сплавам и сварочным материалам. Но Велдекс уже не торт. Раньше было гораздо впечатлительный. И наливали, и каталогами и мерчами заваливали...
-
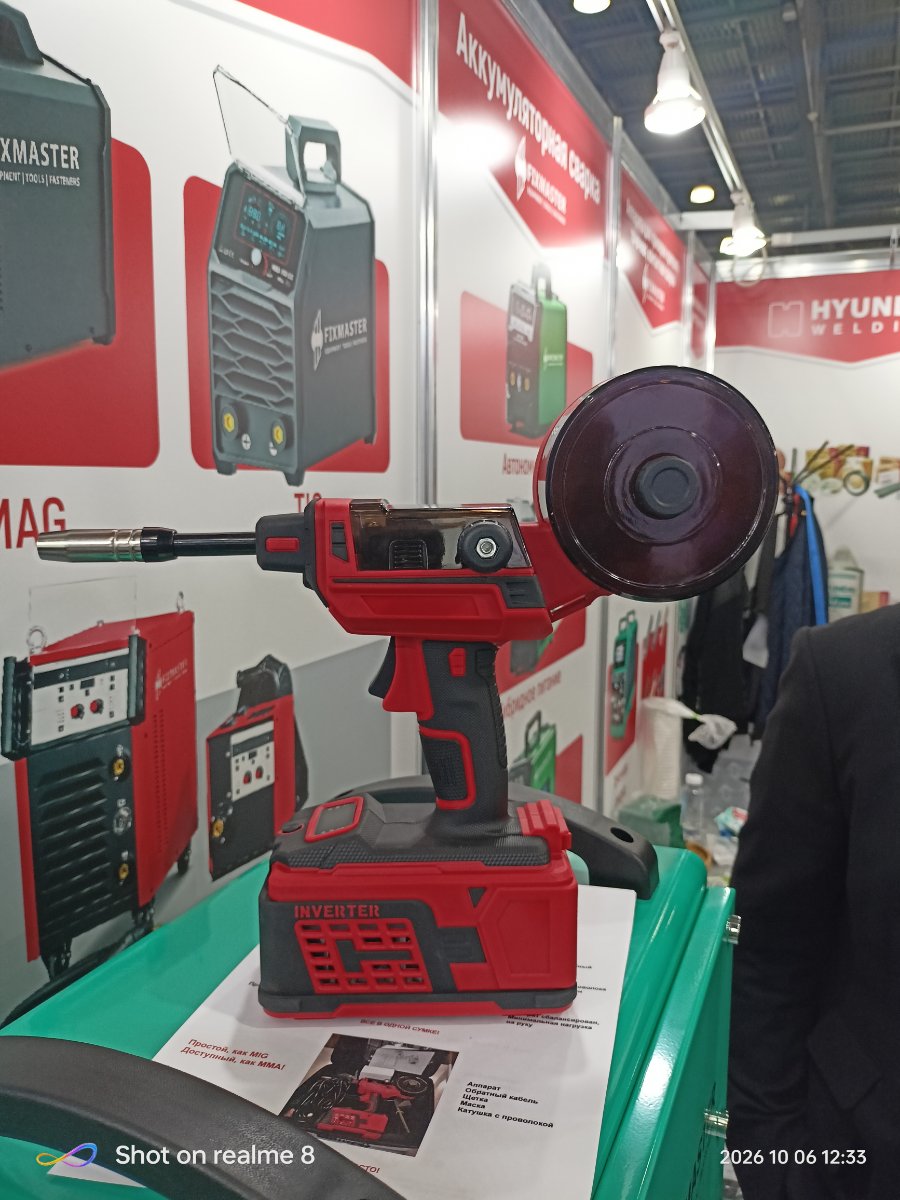
Гулял по выставке Weldex, нашёл одну штуку. Скорее из области курьёзов, чем оборудования. Варит порошковой проволокой, до 100 ампер выдаёт... В принципе, если нужно срочно что-то жестяное присрать к жестяному- то пойдет. А так- ржачненько...
-
Круть! Буду в Питере- загляну, полюбопытствую! Кстати, не собираетесь заняться не только подготовкой, но ещё и аттестацией по ISO9606?
-
@Luckystorm, я тут на выставке Weldex нашел контакт- продают износостойкие плиты и электроды. Контакты в прикреплении. Ни боже мой, не реклама! Просто инфа.
-
Это не только в России. Это теперь везде. Какой ГОСТ нужен? Я попробую у себя поискать.
-
Да, и листовую сталь Гатфилда тоже стоит поискать.