Миротворец
-
Постов
7 930 -
Зарегистрирован
-
Посещение
-
Победитель дней
39
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Миротворец
-
Не целесообразно и не эффективно. Лучше намазать меловой пастой (или просто натереть мелом) по шву и с обратной стороны брызнуть ВД 40, жидким ключём или керосином.
-
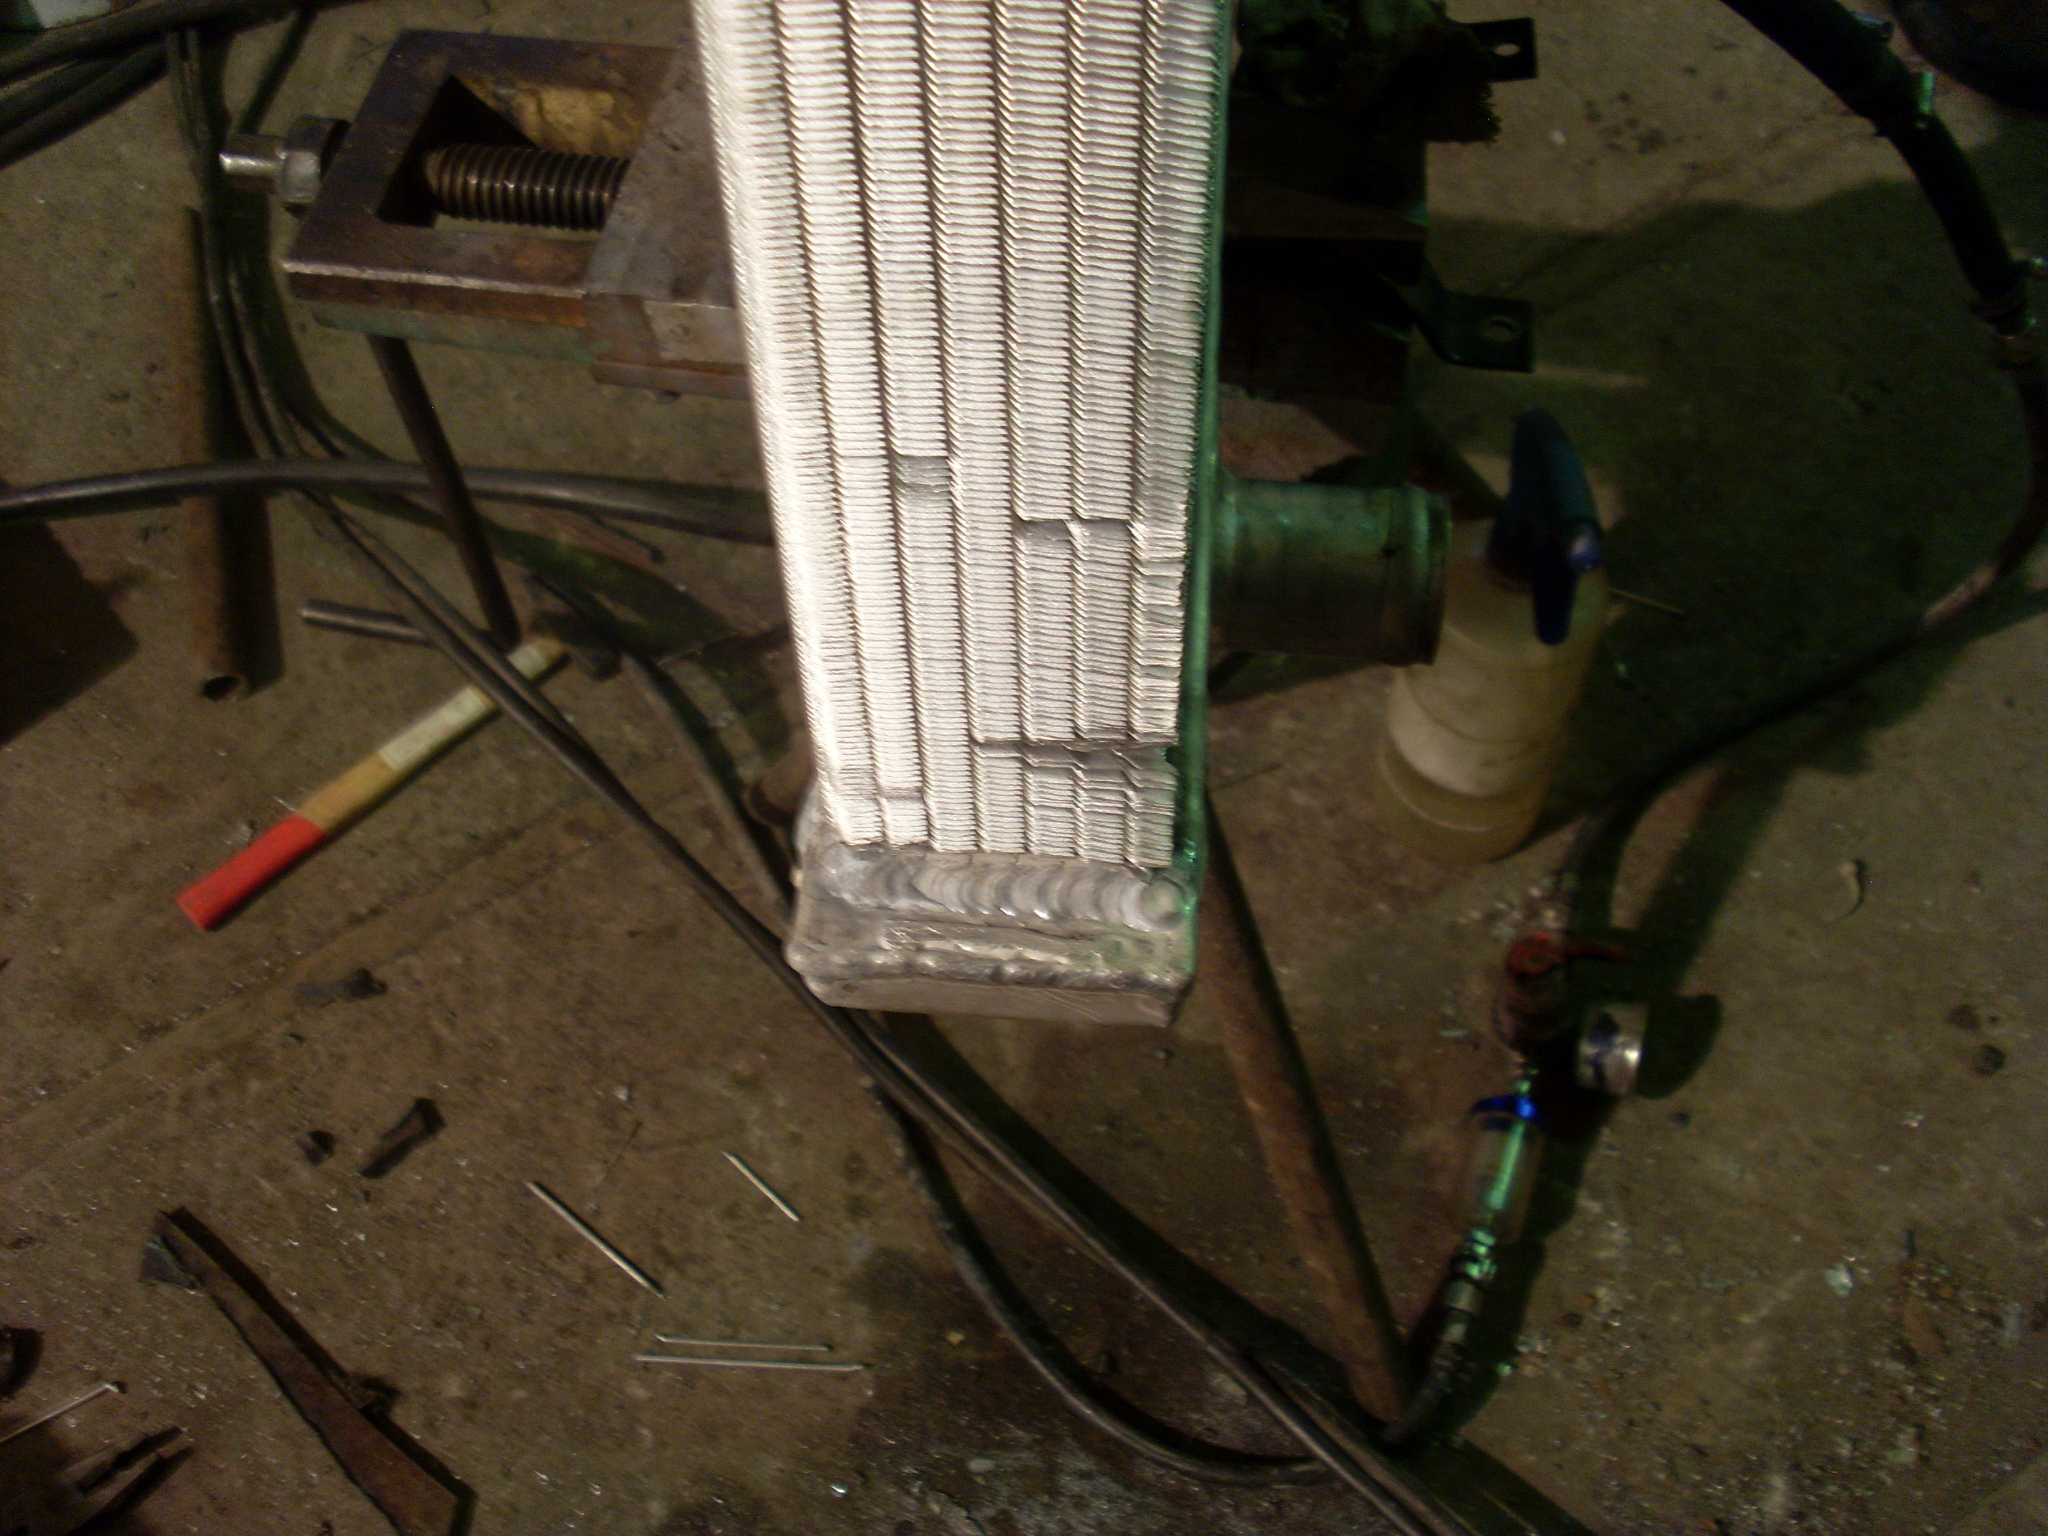
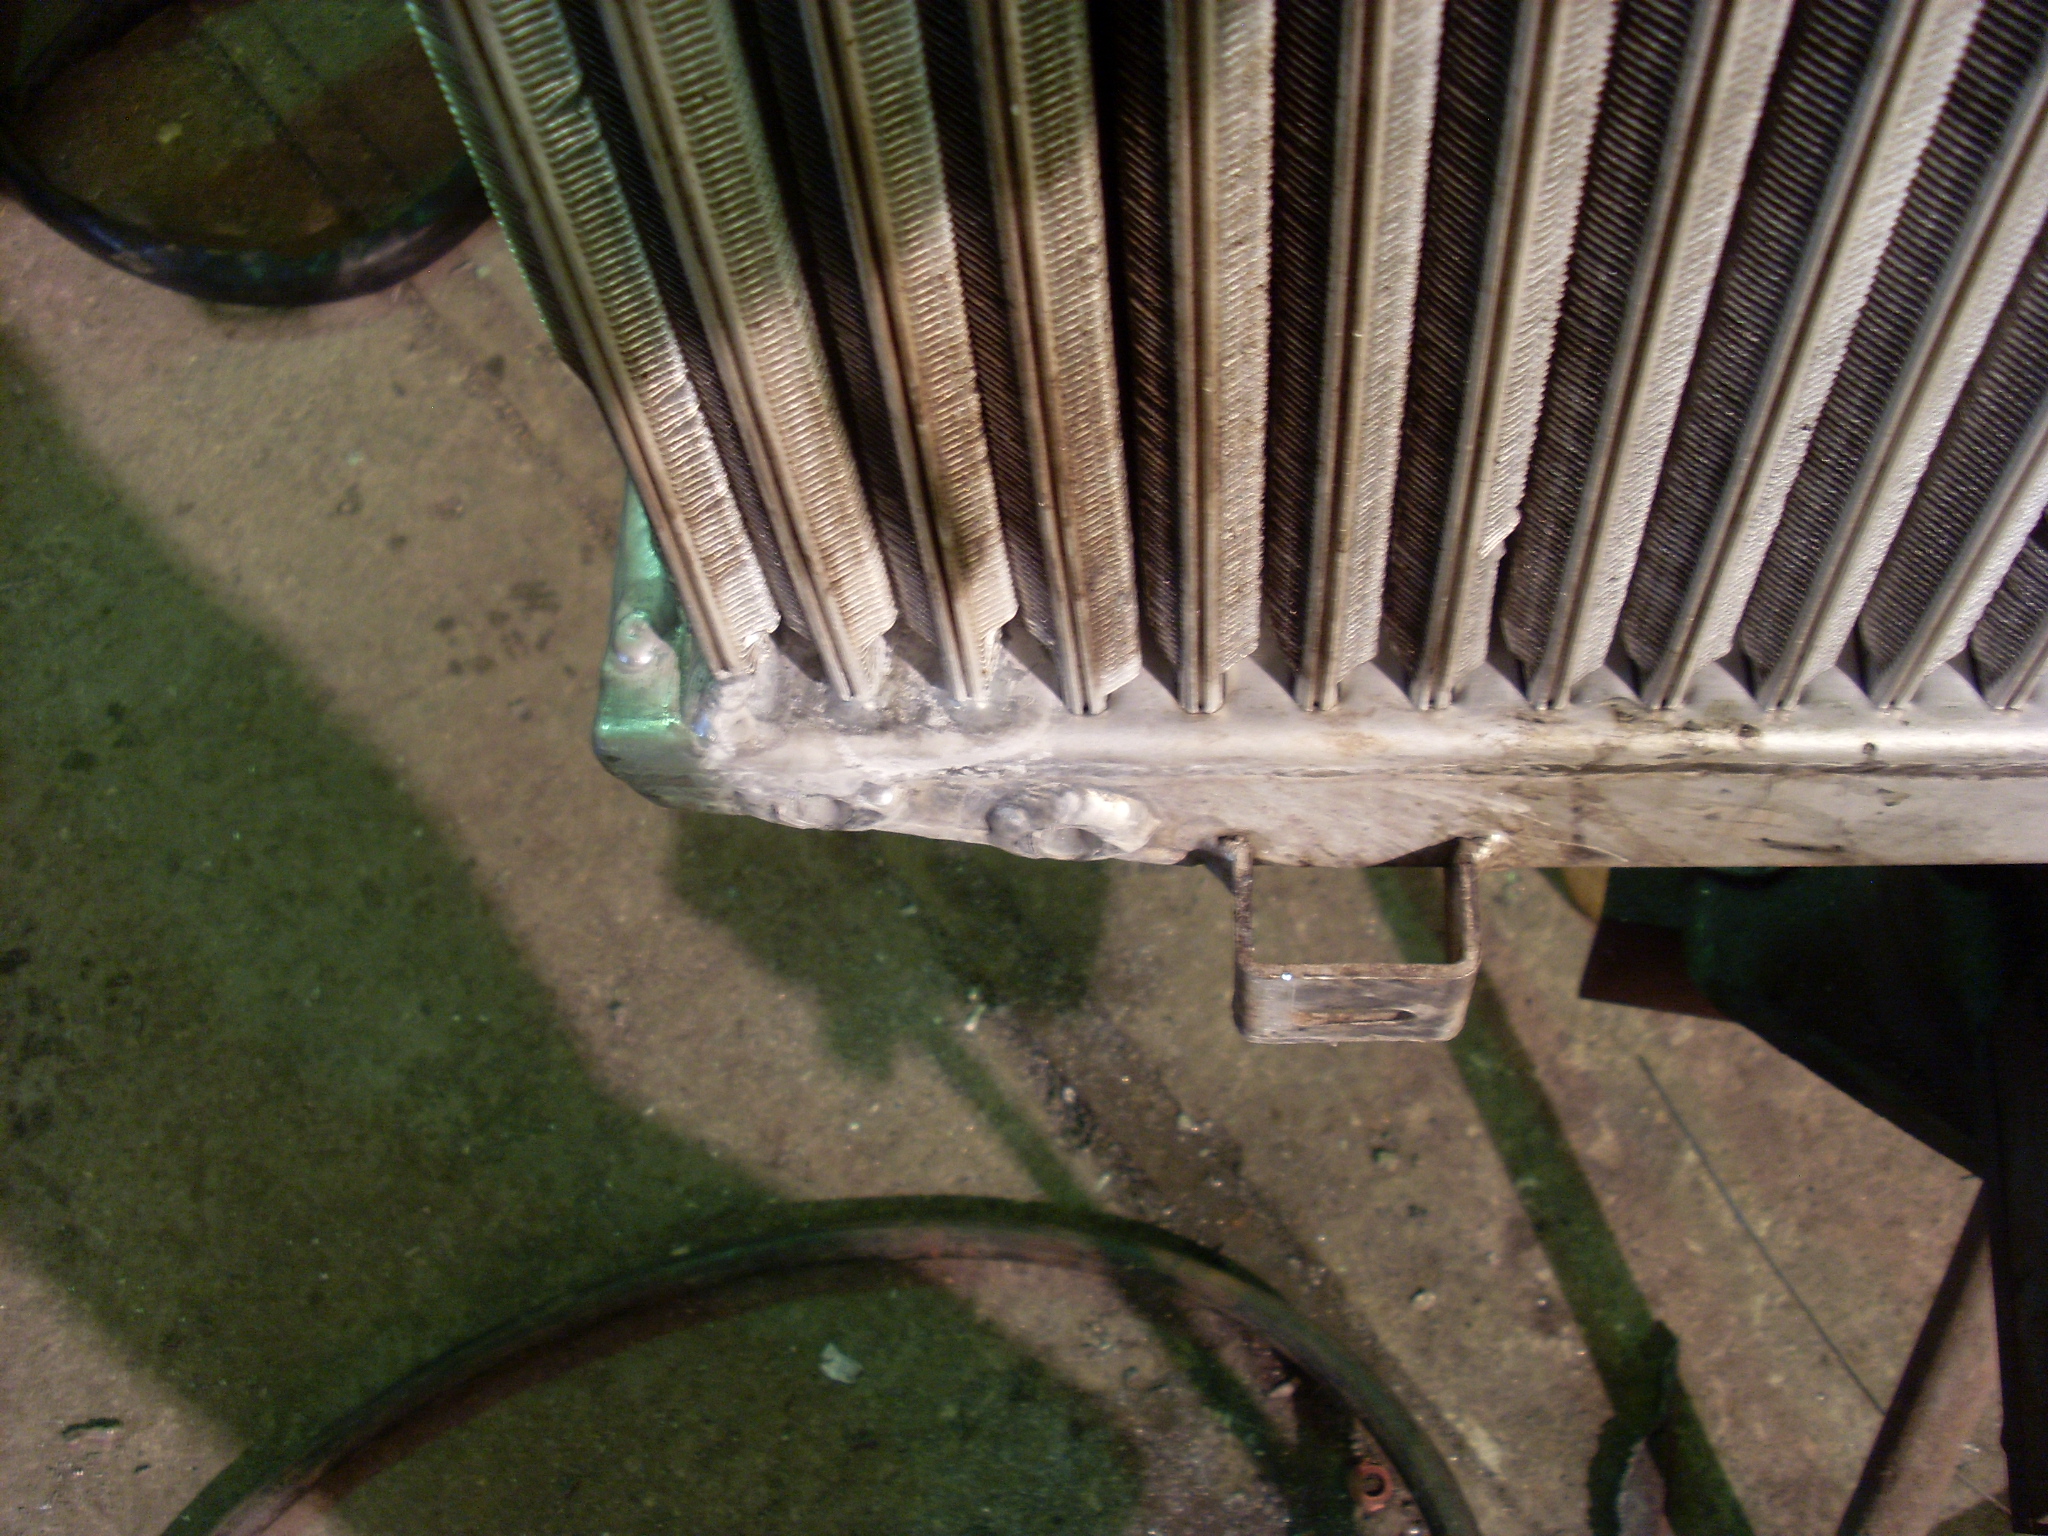
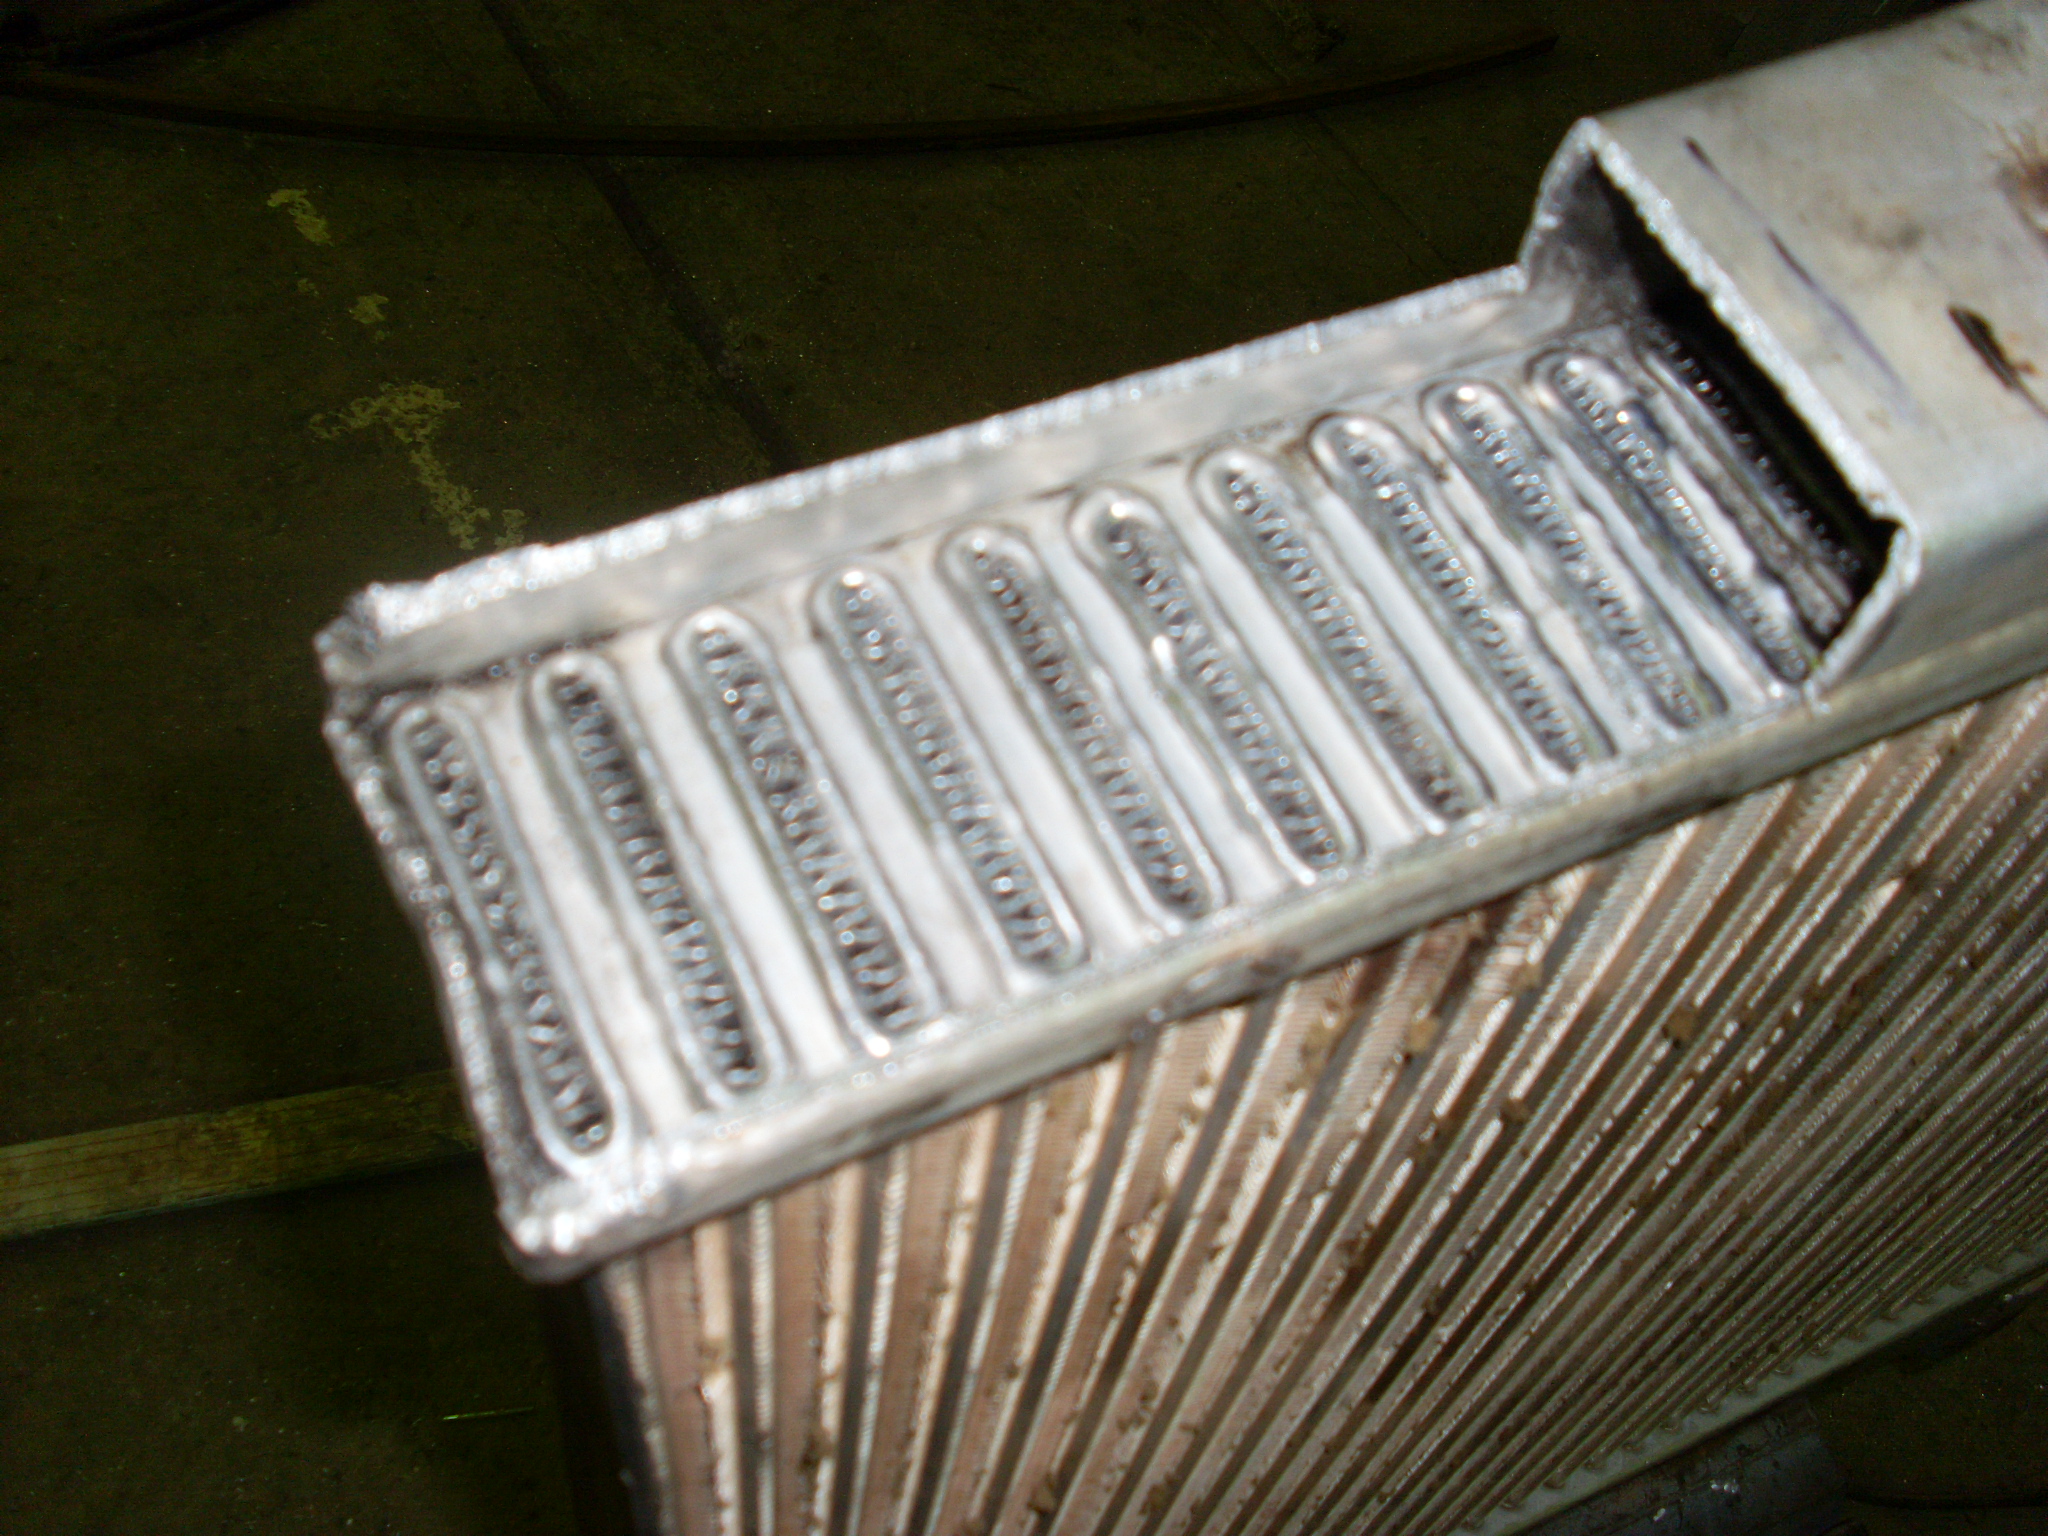
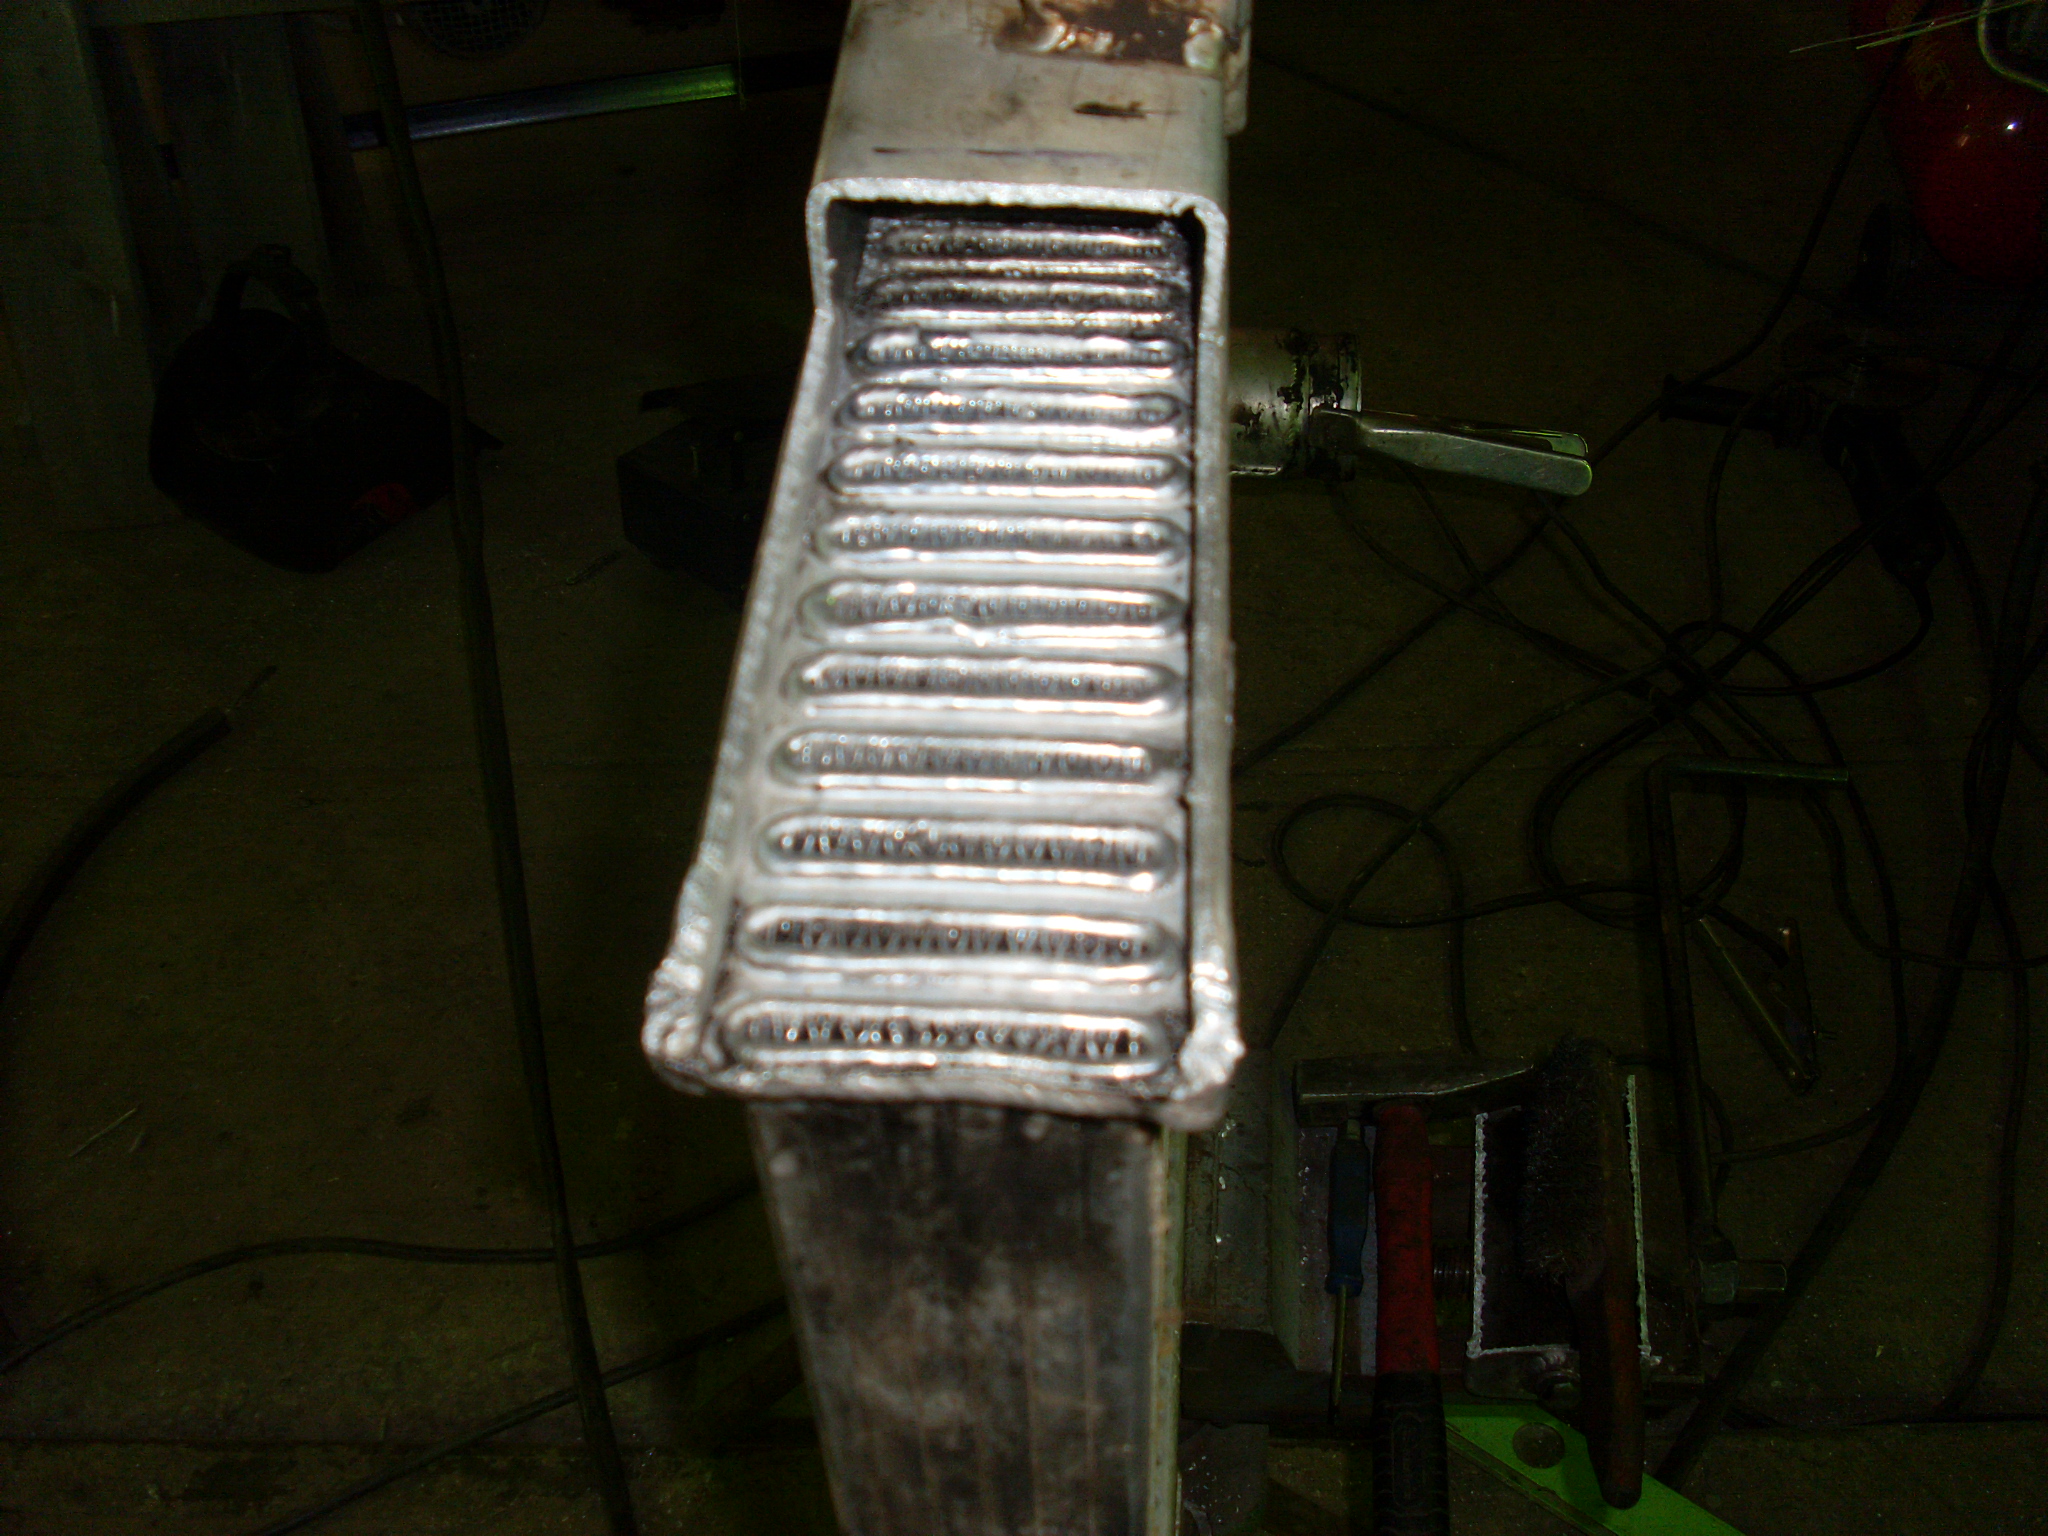
Ничего страшного, если не нравится, то лишнее сошлифуй. На последнем фото правую сторону не проварил, нужно ещё раз пройти на более высоком токе.
-
Дима,а если ТIG-ом короткими с проковкой ПАНЧ 11 тоже не катит?
-
Могу сбросить только по мейлу.
-
Нужно смотреть характеристику аппарата, если написано 3ф 380В то это трёхфазный(здесь всё понятно), а если 1ф 380 В то это однофазный и присоединяется два линейных вывода(две фазы) которые в паре создают одну фазу, но на 380 В.
-
Да, это так, на моём даже специально нужно вводить коэффициент погрешности на разные материалы и на грязь тоже. Дмитрий, а с верху потом ещё и серебрянкой закрашиваете, чтоб не видно было? Мне такие пару раз попадались, этот клей держит только первое время, а потом или даёт трещину или просто его поднимает. И ещё вопрос, а элементы с Китая везёте или сами изготавливаете?
-
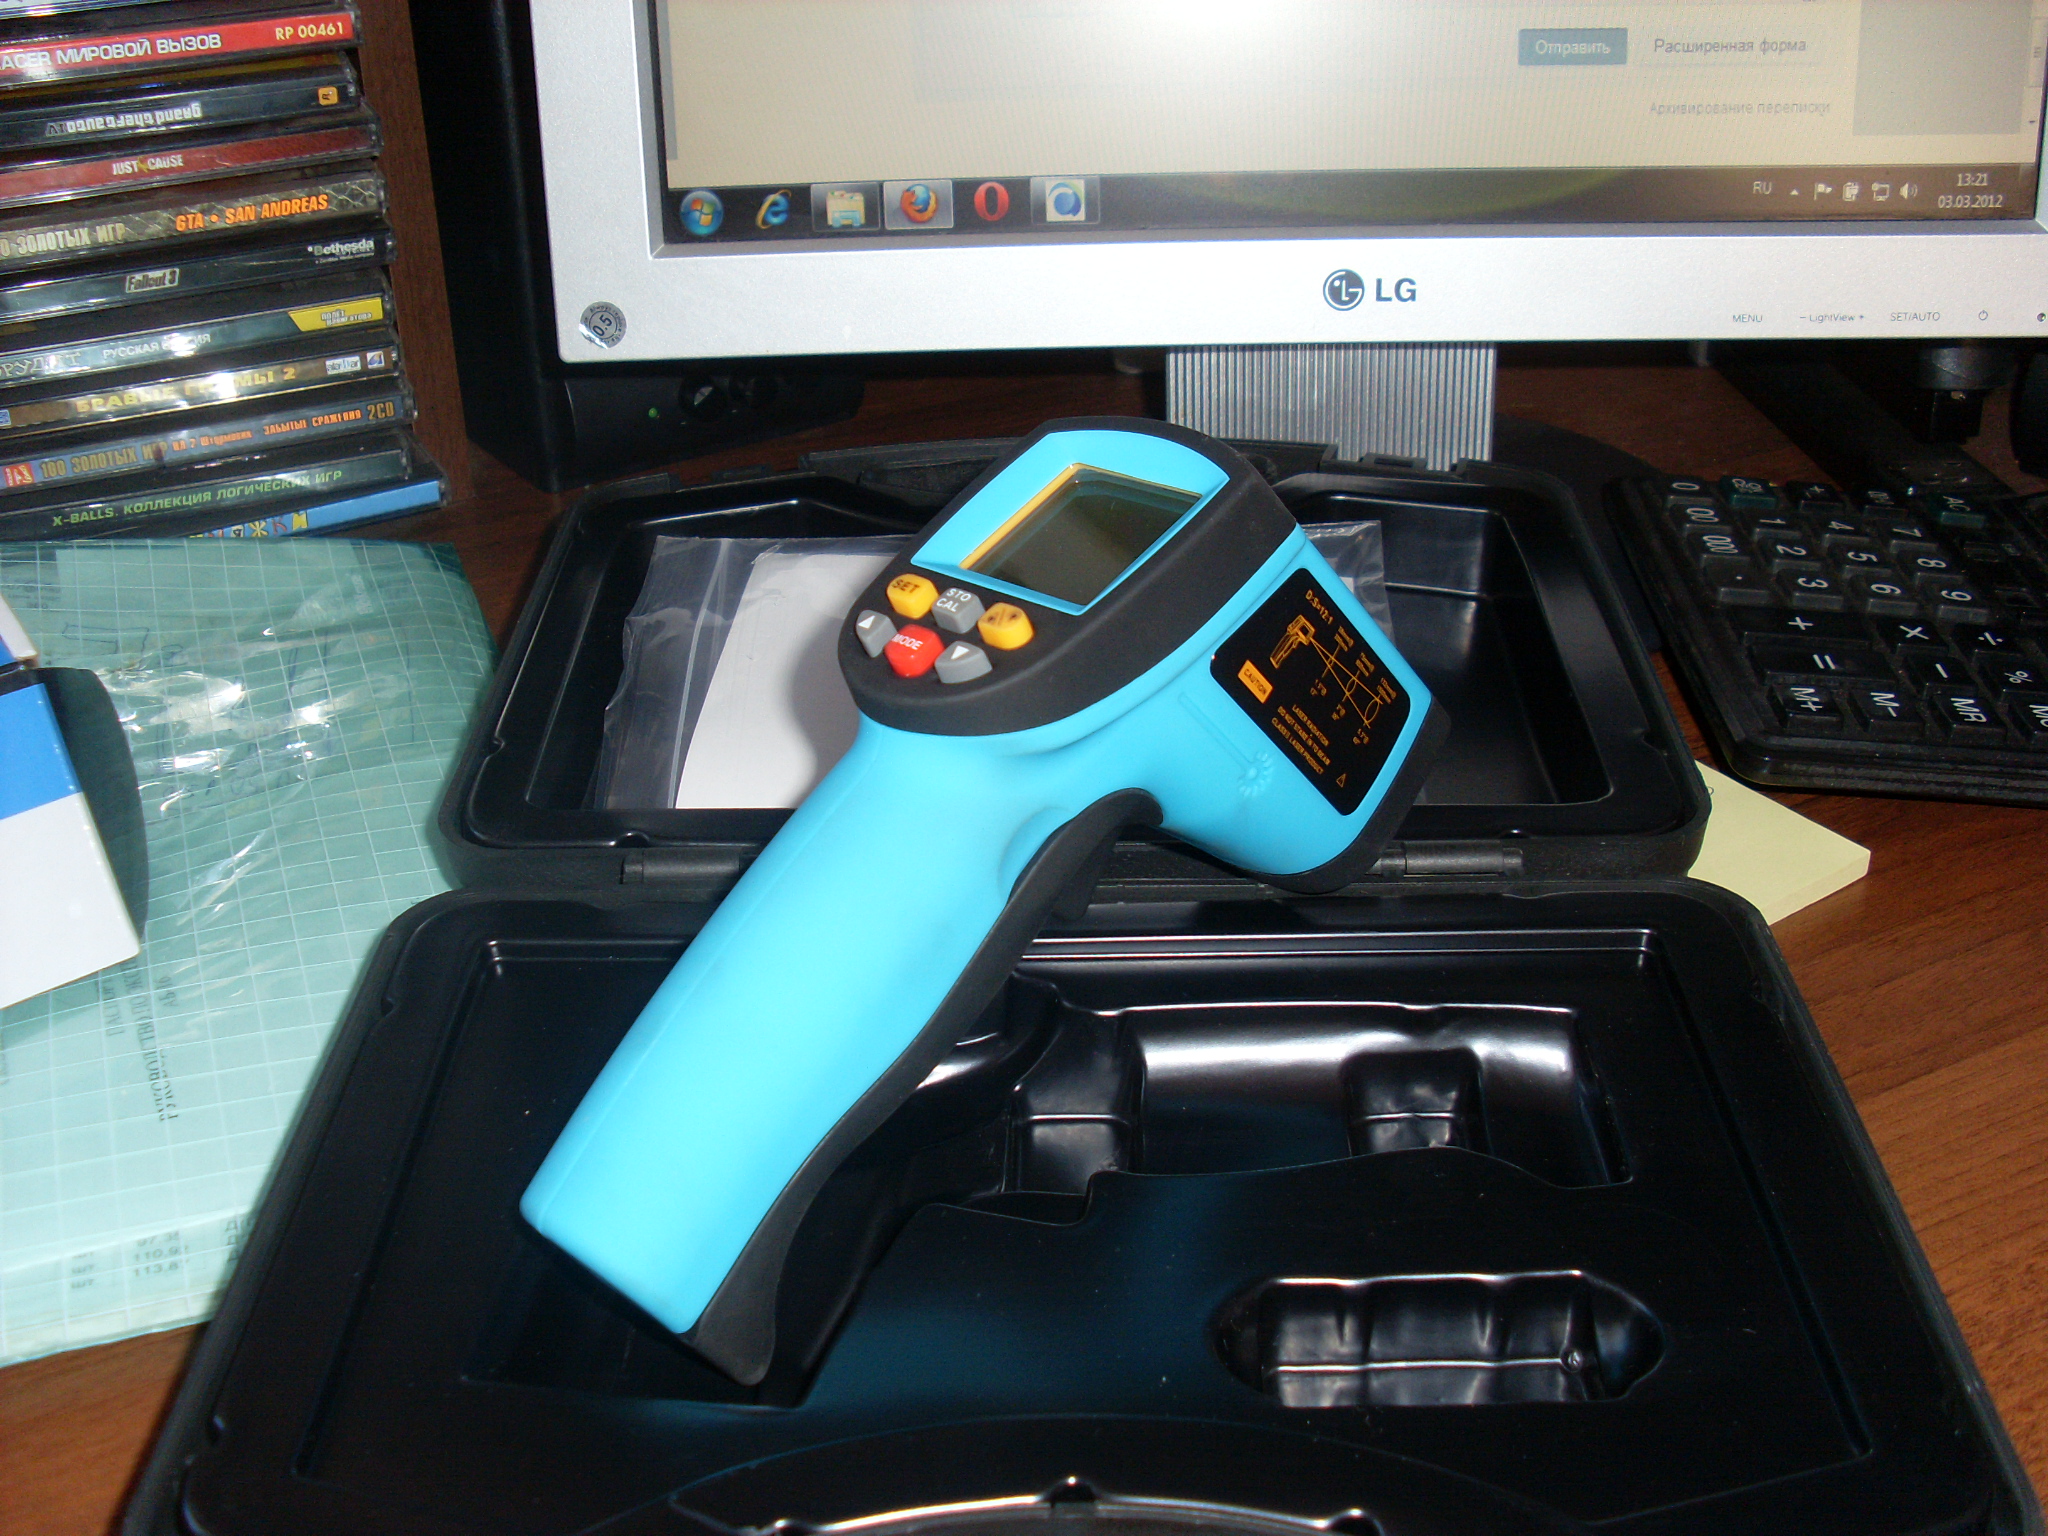
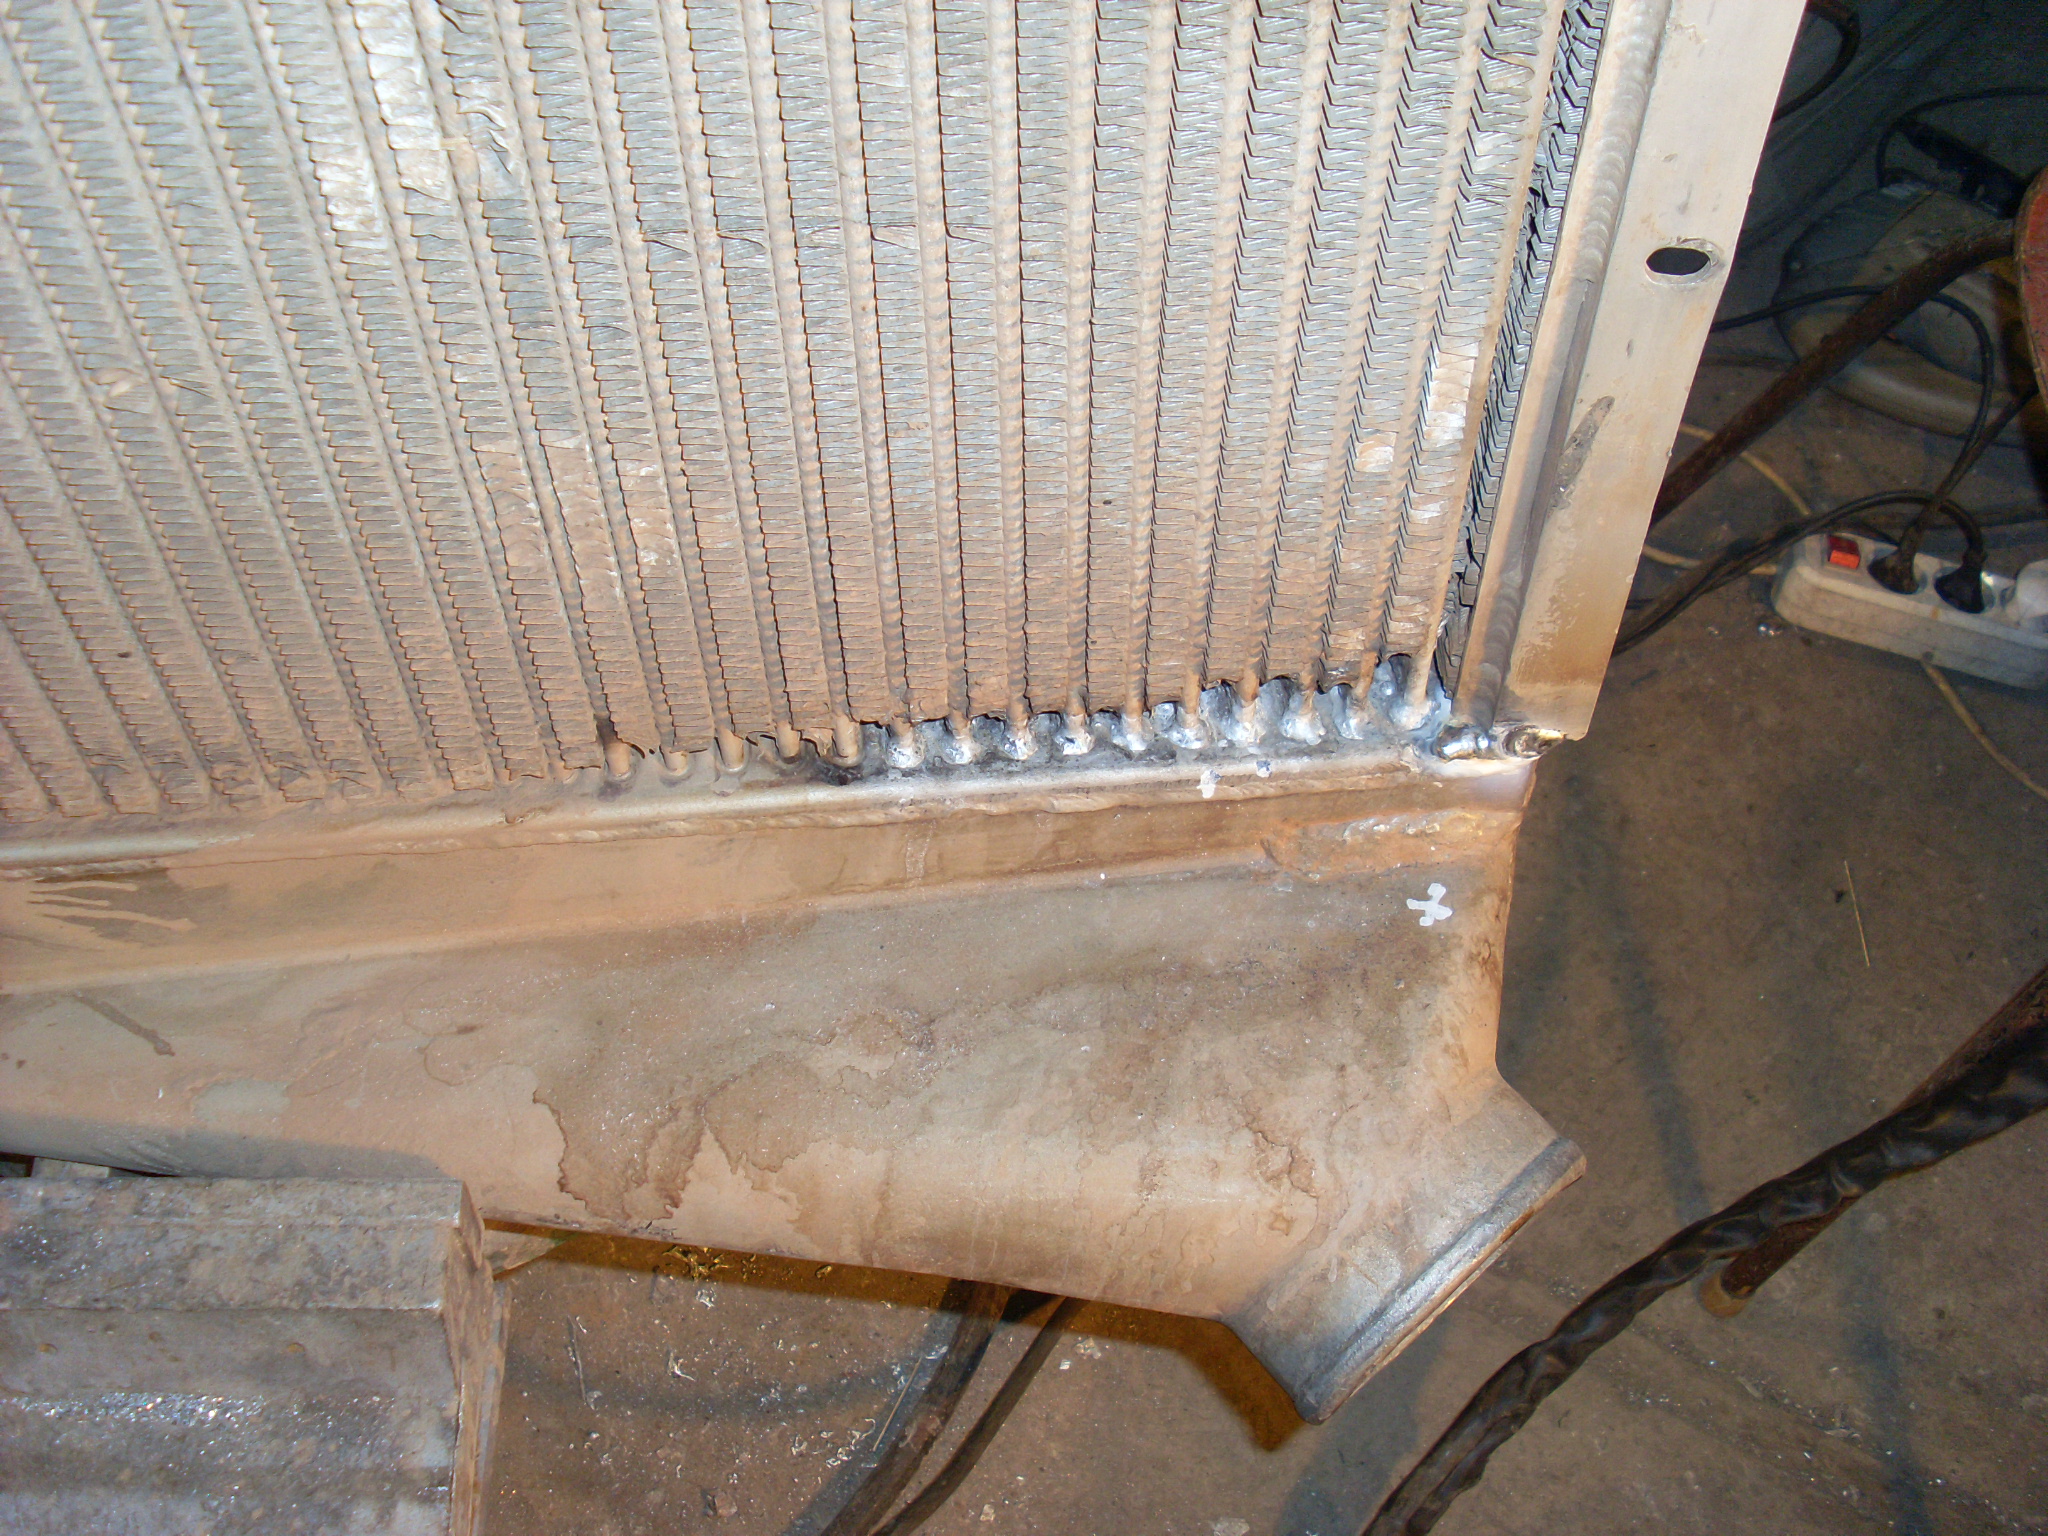
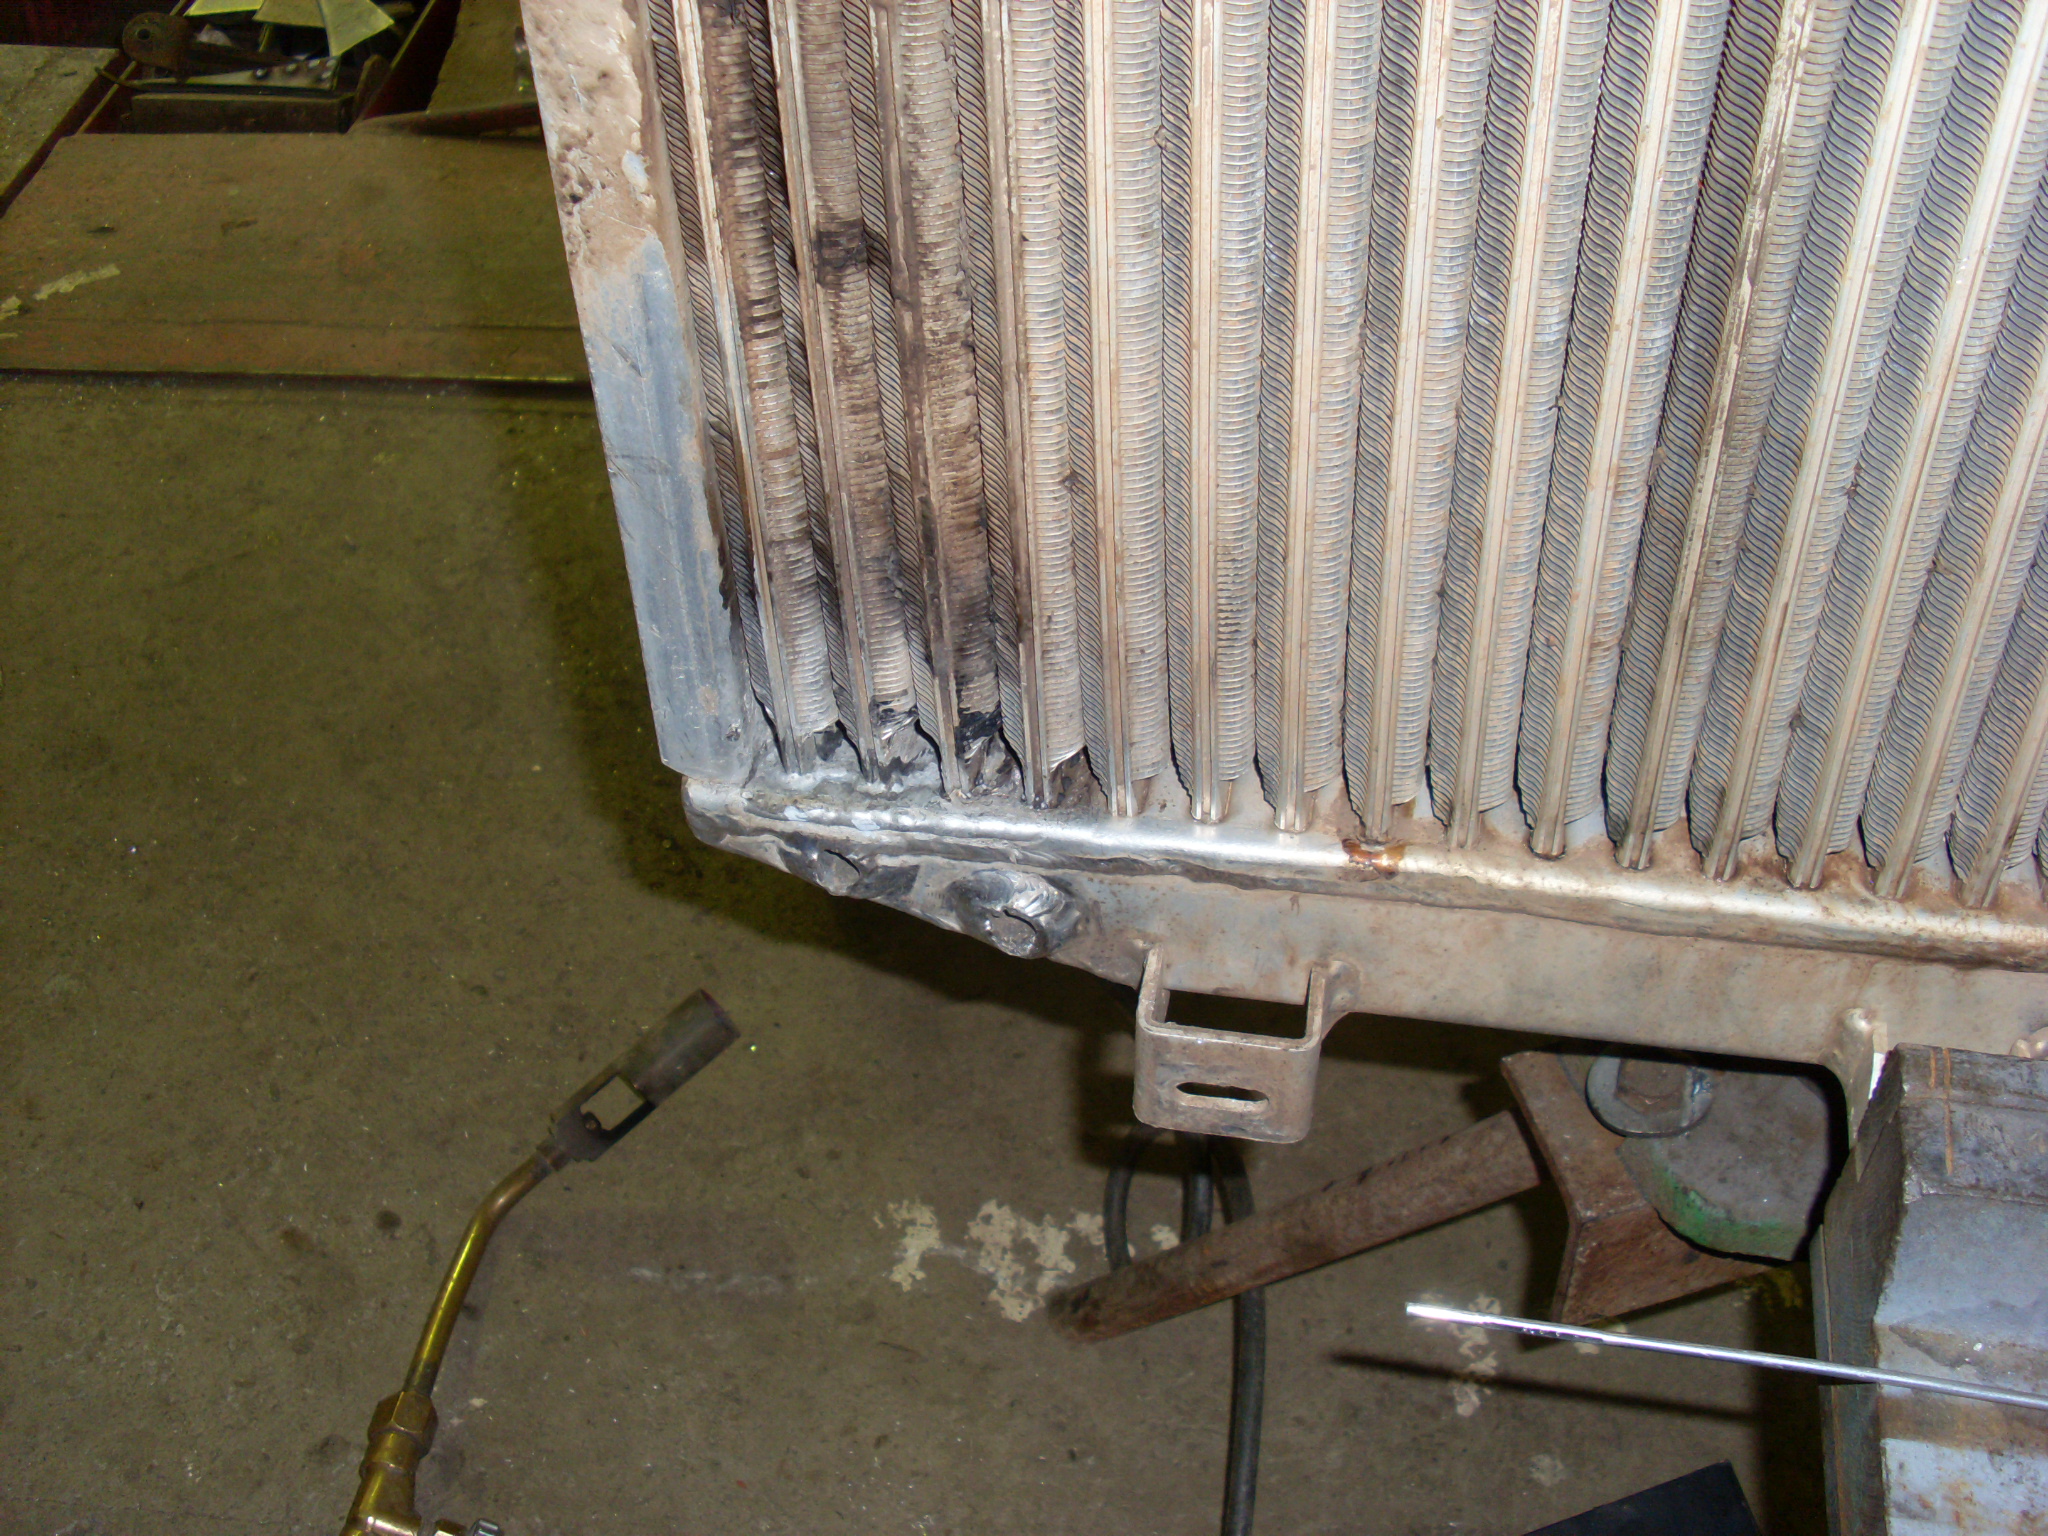
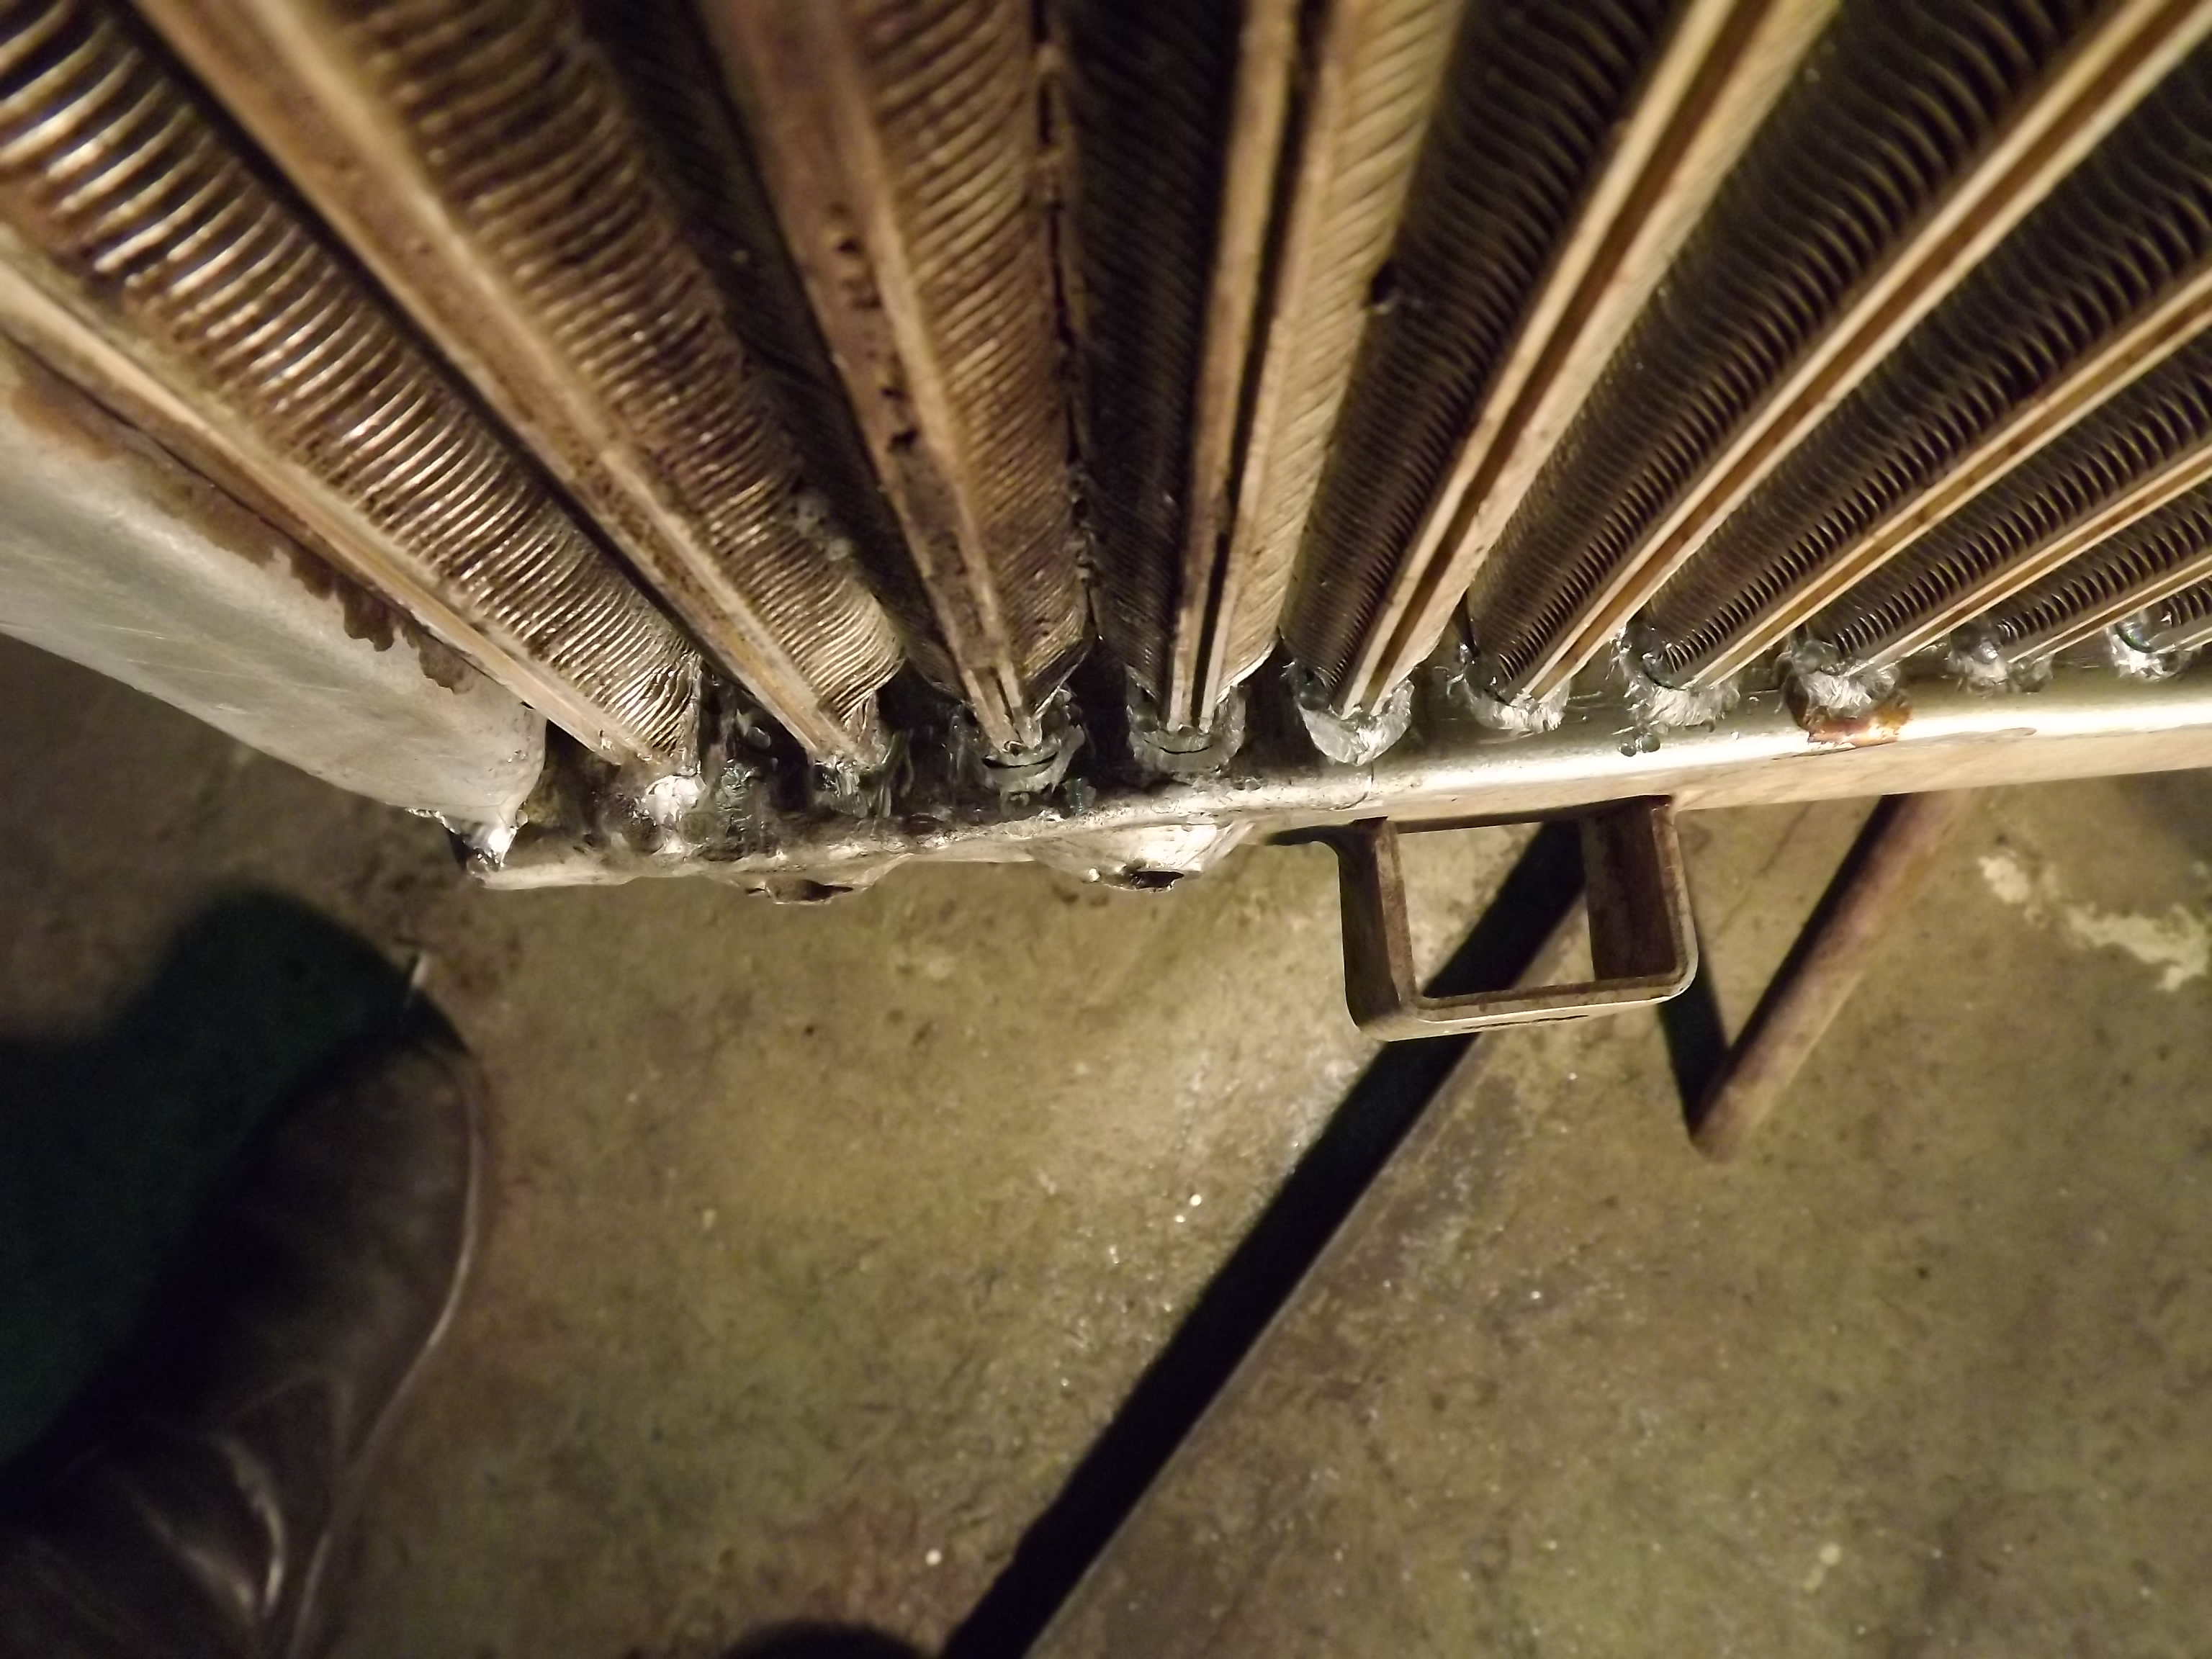
А я то думаю, что за хрень такая: проверяешь радиатор и находишь к примеру три течи между элементами опорной пластиной, паяешь и при повторной проверки может вылезти ещё десять течей. Получается, что просто клей выгорает? Я сейчас немного поменял технологию пайки, сперва прогреваю его до 300 градусов по пирометру, а потом после остывания проверяю. Без предварительного прогрева, раньше, приходилось до 10 раз паять один радиатор, теперь максимум два раза. Это пирометр -50 +700 градусов Это уже не ваш интеркуллер, но проблемы те же.

-
Но почему то рвёт их как газету. Иногда приносят в ремонт радиаторы, которые отходили всего 2-3 месяца и уже по 20-30 течей. Рвёт по разному, иногда лопается трубная доска рядом с ребром соты, чаще лопаются соты внутри трубной доски по краю сварки и очень часто отрывает боковые панели вместе с куском трубной доски.
-
НПООО "ТАСПО РБ г. Смолевичи 1.05.2010. ОТК 2
-
Как то на этом с трудам верится, что они варены и когда глушил изнутри то ощущение при сварке как будто по HTS 2000 или Harris 52 варишь. Вот на таких точно ничего не распаивается.
-
В этом ответе не должно быть целых чисел.
-
Я режу только с опиранием сопла на металл (аппарат HELVI PC 32). В этом случае не много больше износ сопла, но меня это вполне устраивает. Опирать можно, если не запрещено производителем.
-
Такое делается только в Китае.
-
Всё подробно написано и с фото
-
На 0,8 проволоке так и будет, поставь 1,0 мм будет под 200А. У моего минимум 40А и то много, гнилушки уже не поваришь. Для кузовщины вполне хватит фубога, Брима немного выше классом за счёт высокого ПВ (ПН).
-
А здесь написано, что АМг2 сваривается без ограничений.
-
Ни кто ни кого не надул, просто если поставить на редукторе нормальное давление для сварки, то через пять минут непрерывной сварки газ перестанет идти. Ты просто ставишь изначально высокое давление в пределах 1,5-2,0 кг/см2 потому газ и не замерзает, но это очень большой перерасход, в 2-10 раз больше нормы, в зависимости от аппарата и шланга.
-
Не знаю не знаю у меня и без присадки и то и другое варится прекрасно, а вот АМг5 или 6 варится тоже хорошо, но стоит чуть перегреть или шов широкий положить, то сразу трещины идут независимо с присадкой или нет.
-
Да там цифра в приделах 94 нулей после запятой или я ошибаюсь?
-
И откуда такие познания в математике?, наверное не один букварь искурил , садись два. Правильный ответ 46,5 А перемножить то хоть перемножил?
-
Я ими уже больше 5 лет работаю, и не разу проблем не было.
-
Потому что проволоку АМг2 и АД31 скорее всего не выпускают и поэтому варить нужно близкой по составу к основному металлу.
-
Однако двоечником в школе был? Даже без подсчёта любая сумма этих дробей оканчивается на цифру 5
-
Я тоже пробовал, сейчас варю присадкой АК5 (ALSi5 или 4043) варится нормально, проблем нет. Лучше конечно АМг3, но ни разу не встречал в продаже, а резать лень, да и кремневая нормально держит. Если варить бензобаки и что то ответственное, то лучше резать лапшу из того же материала.
-
Дело в том что редуктора замерзают при давлении на выходе от 0 до 1,5 кг/см2, а нам нужно рабочее давление 0,2-1кг/см2. Если на редукторе накрутить 2-2,5кг/см2 то он перестаёт замерзать, но для сварки это очень большой расход и поэтому ставим второй редуктор для понижения давления до нормы.