Точмаш 23
-
Постов
5 579 -
Зарегистрирован
-
Посещение
-
Победитель дней
440
Тип контента
Профили
Форумы
Блоги
Загрузки
События
Весь контент Точмаш 23
-
Крутилось на языке
-
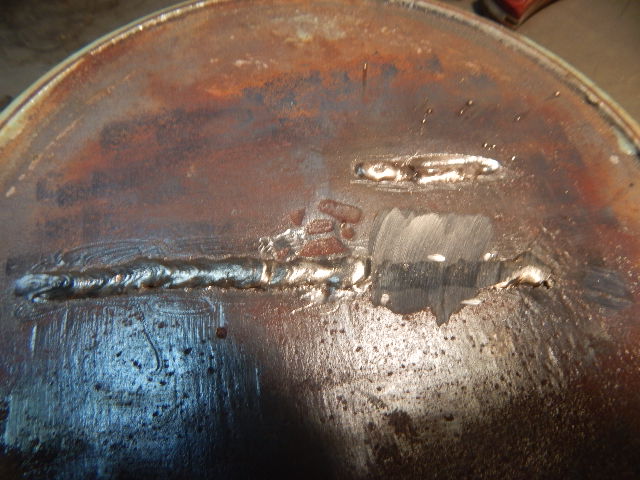
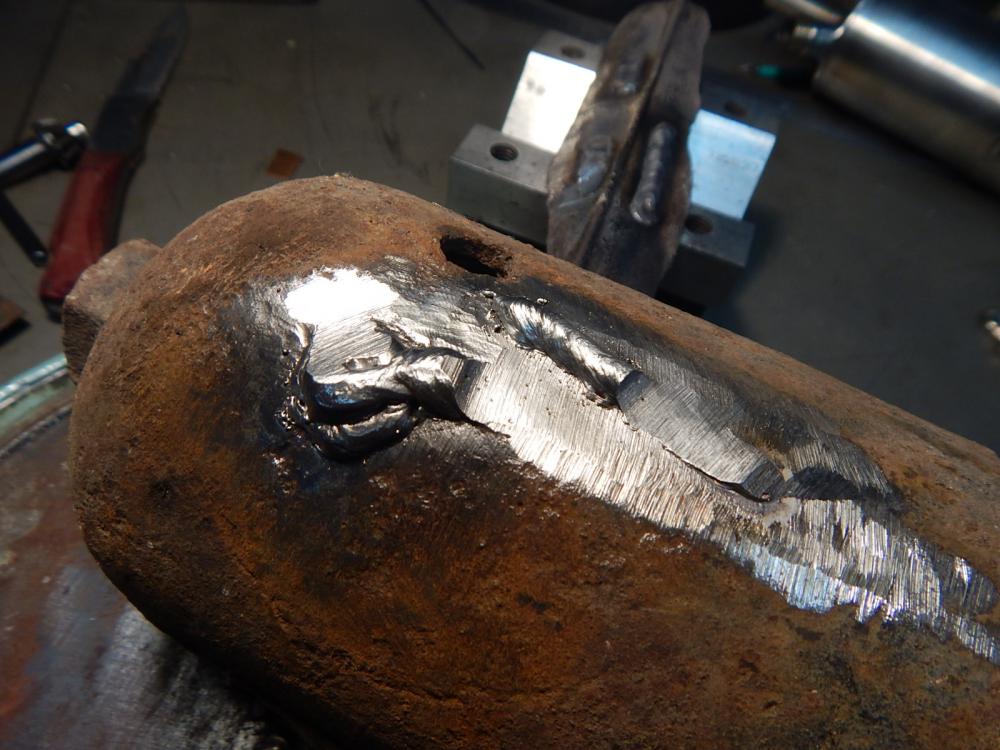
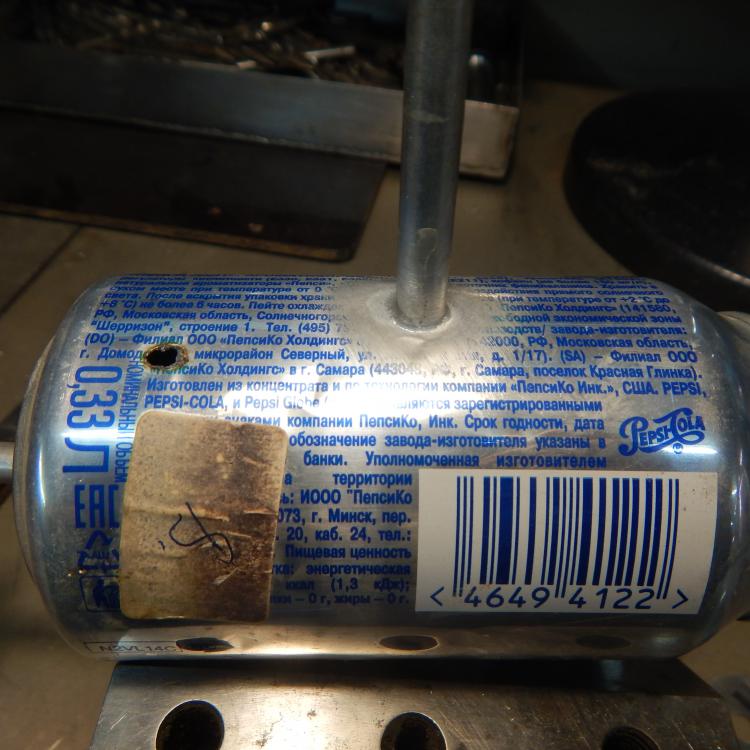
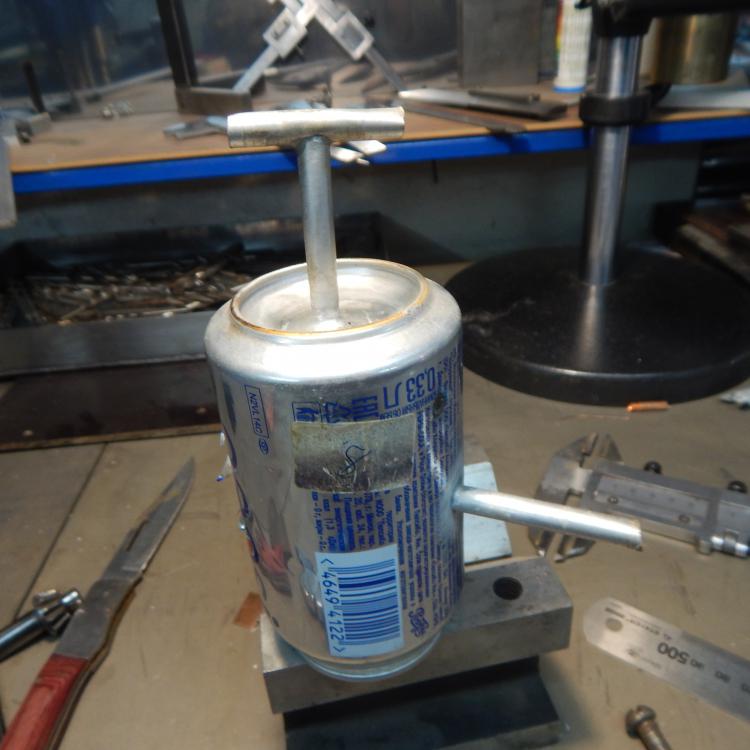
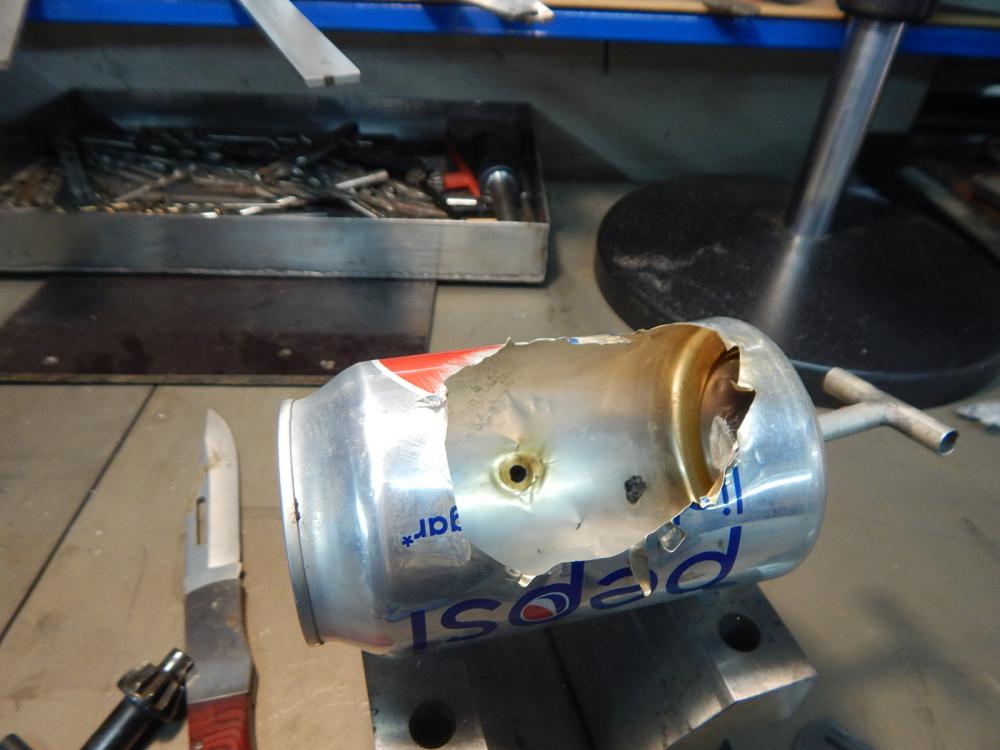
Чего не сделаешь для науки. Это все александровский панч 0,8 .Сковородка с полным проваром.

-
Вообще артистические натуры."Разогреть блок до 700-800 С вытащить и спокойненько заварить,а потом опять в печь"-(пусть krech прокомментирует,известная для него забава ) . Этот парень видел когда-нибудь блок,разогретый до таких температур? Когда-то пытался спокойненько варить этот раскаленный чугун? В книжках хорошо написано
-
Что бы там не рассчитывали,а разница есть..и ощутимая
-
Конечно аргон..
-
 Станочный допуск? Нет конечно.Разумеется,свести к минимально возможной деформации,а для этого надо принимать,по возможности,все меры .Вообще-то,это довольно частый случай-сварка вблизи посадочных мест,приводящая к нарушению соосности ,и людей надо предупреждать,что подшипники после сварки будут работать значительно меньше,чем они думают.И им решать,искать новую деталь или ремонтировать старую.
-
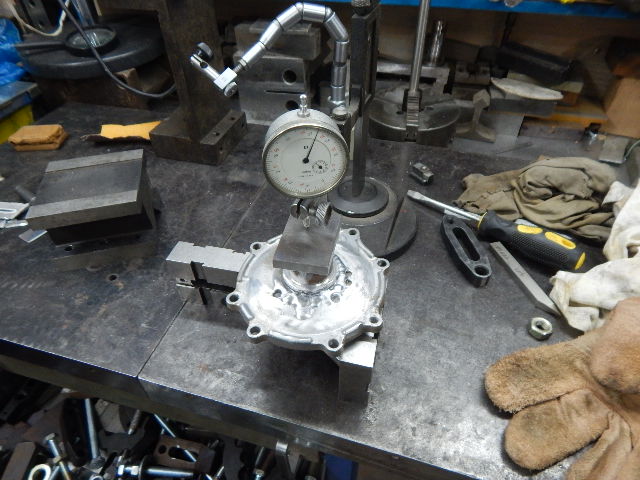
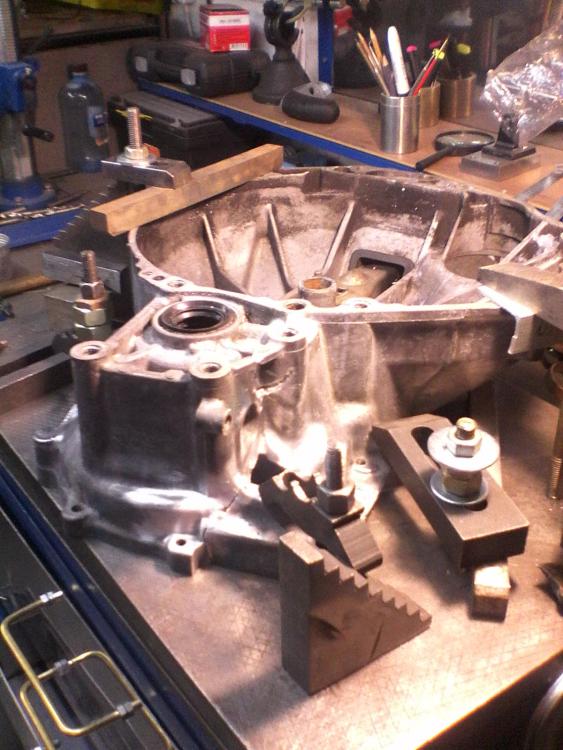
Думать никогда не поздно.Деталь стояла в кондукторе и это лучшее,что можно было получить в этом случае.Разговор о том,как устранить деформацию вообще ...это я загнул слегка
-
Это задача любой сварки-ее ставить не надо..она существует по определению
-
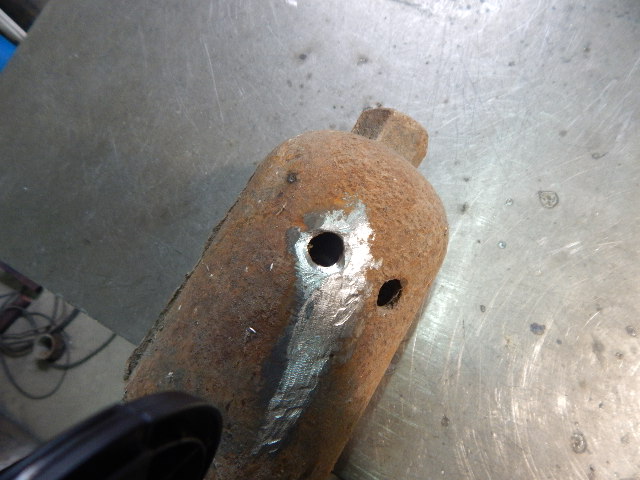
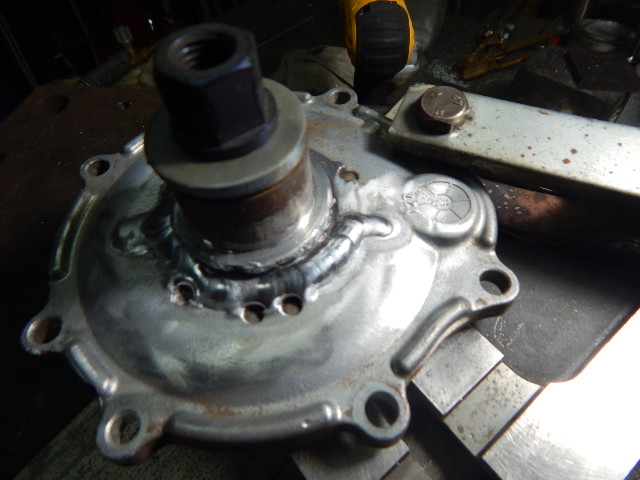
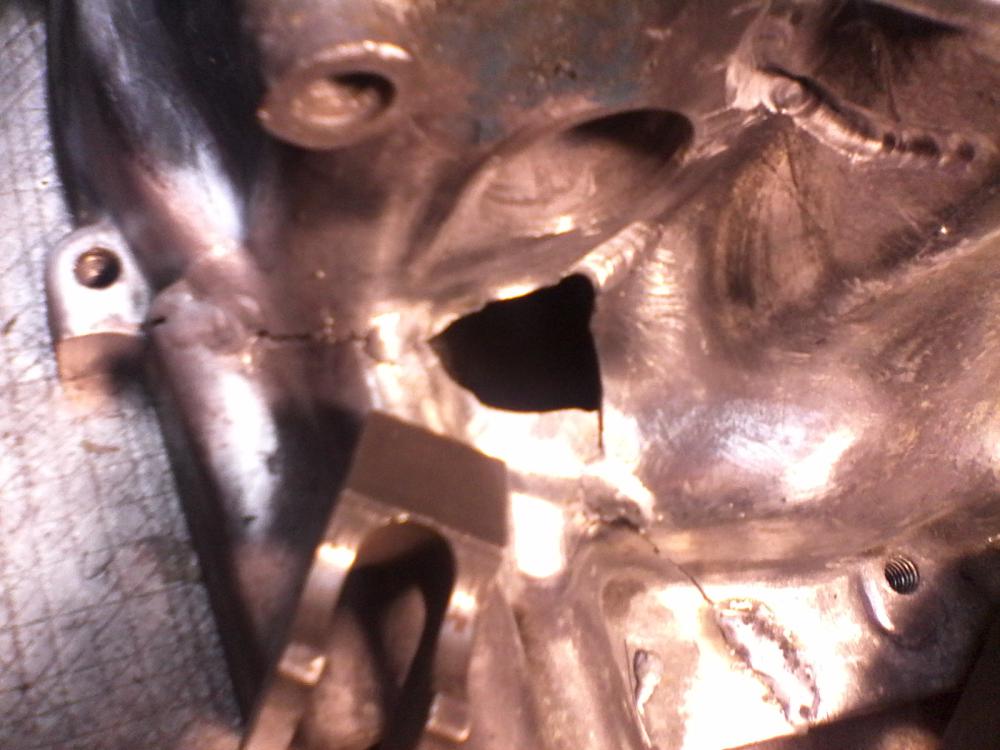
Речь не о сварке,а о деформациях 0,15 в сторону шва.Трещина на половину окружности,провар полный Может уравновешивающий шов с противоположной стороны? Крышка генератора
-
Все хорошо ,кроме последнего.Не надо так перегревать-выгорают легирующие элементы.Если стык работает не в агрессивной среде,то это терпимо,а если в агрессивной,то нет.Бывает,что добиваются красоты шва многократными проходами,но это не идет на пользу изделию
-
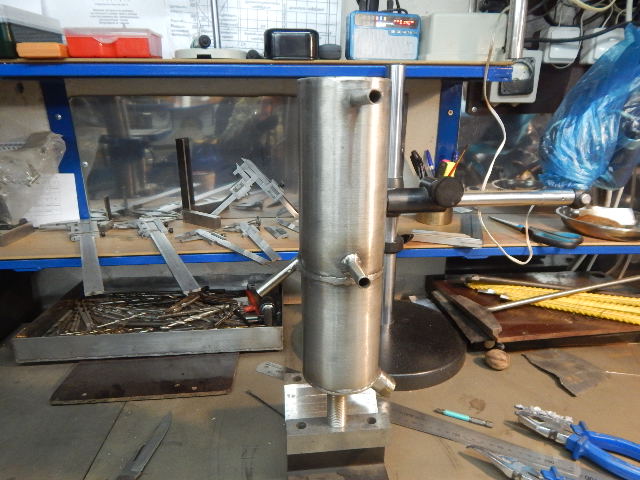
Колонна для производства полезной жидкости.На выходе получается качественный продукт.Размер 440 / 76 мм с витым змеевиком 700 мм .Сухопарник внизу.
-
Валера ,присоединяюсь к поздравлениям,хоть задним числом,но все же.Здоровья .
-
А напряжение холостого хода не маловато будет?
-
Очень хорошо,а на весу что получиться? Это пропановая горелка.Завтра попробую на 200-250 гц ) ..а по микроплазме, как посмотришь на цены немецких аппаратов,так челюсть отвисает )
-
Тавровый полноценный стык без всяких подкладок при толщине 0,1 / 0,25 кастолин.Есть ли ему альтернатива? .Кто пробовал микроплазмой алюминий такой толщины?
-
Давайте я попробую подвести черту в этом разговоре.Речь идет о том,что можно ли произвести сварку,если у вас нет всего необходимого для качественного выполнения работы.Соединить два куска алюминия можно,но надо отдавать себе полный отчет в том,что будет представлять подобное соединение. Взял ацетиленовую горелку(можно аргон на постоянке,если есть желание жечь горелку и вольфрамовые электроды,то и углекислота подойдет в качестве защитного газа на какое-то очень небольшое время),две алюминиевых пластины АМц .Нагрел до расплавления и прутком 5356 стал разрушать окисную пленку,чтобы соединить расплавы и добавить в ванну материал .Ни о каких флюсах речи не идет -горелка и алюминий.Поверхностный слой удается соединить хорошо,а вот разрушить пленку внутри стыка не удается, следовательно,сплавления по всей плоскости не удается получить и механическая прочность стыка будет небольшой.
-
Если взять два сопла и склеить их жидким стеклом в нужной комбинации,то возможно отклонение от оси
-
Бывает,если оно клееное
-
Ладно,эксперимент имеет право на жизнь,но какое практическое применение этому?Это вопрос больше денису федотову -неправильно адресовал
-
Цанга не сгорела?
-
Конечно,можно конической зенковкой с углом 60,можно шарошкой-что удобнее и что под рукой ..к дну отверстия подобраться надо как-то Как там тиг-сварка в СО проходила ?)
-
Надо снять фаску,баланс 25,частота 70 и подогрев порядка 200 С
-
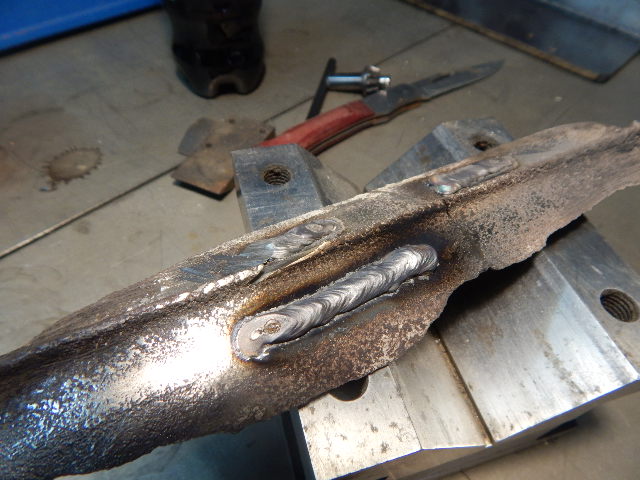
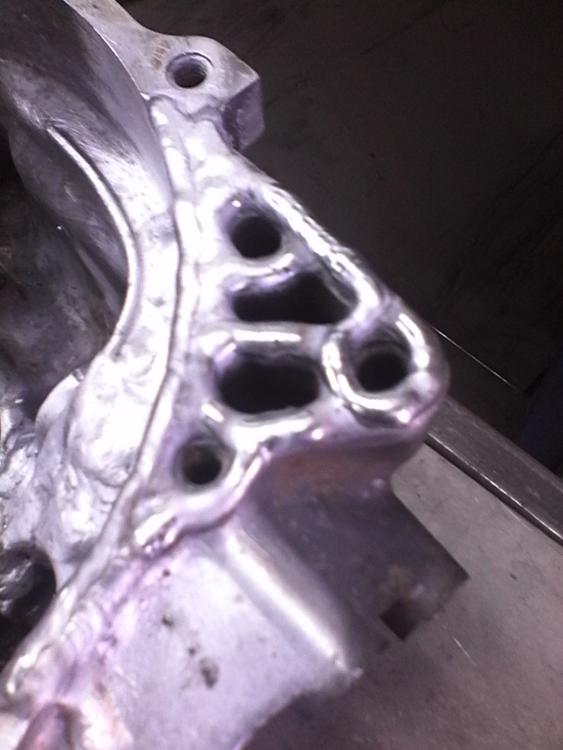
Не всегда это помогает,иногда приходится наваривать плоскость - до конца деформацию убрать невозможно.Можно рассчитать тангенс угла,под базовую плоскость поставить подкладки нужной толщины и выйти в ноль .Это касается приварке отломанных частей ,подобных этой
-
Магниевая крышка с сузуки?
-
Чего не сделаешь для науки..