Активность
- Последний час
-
Красотища!
- Вчера
-
Вот спасибо огромное, завтра посмотрю!! Благодарю за поддержку!
-
так вы по дорожкам пробегитесь... тестер в помощь. Ну и скорее всего не микросхему какую идет для осуществления задержки. Значит и смотреть по микросхеме, что задержку осуществляет (RC цепь). наверное
-
нет. А так, полоской к плюсу конденсатора (электролит, что рядом), у мене.
-
На первом фото ,синее реле,я так понимаю оно управляет клапаном и постгазом.
-
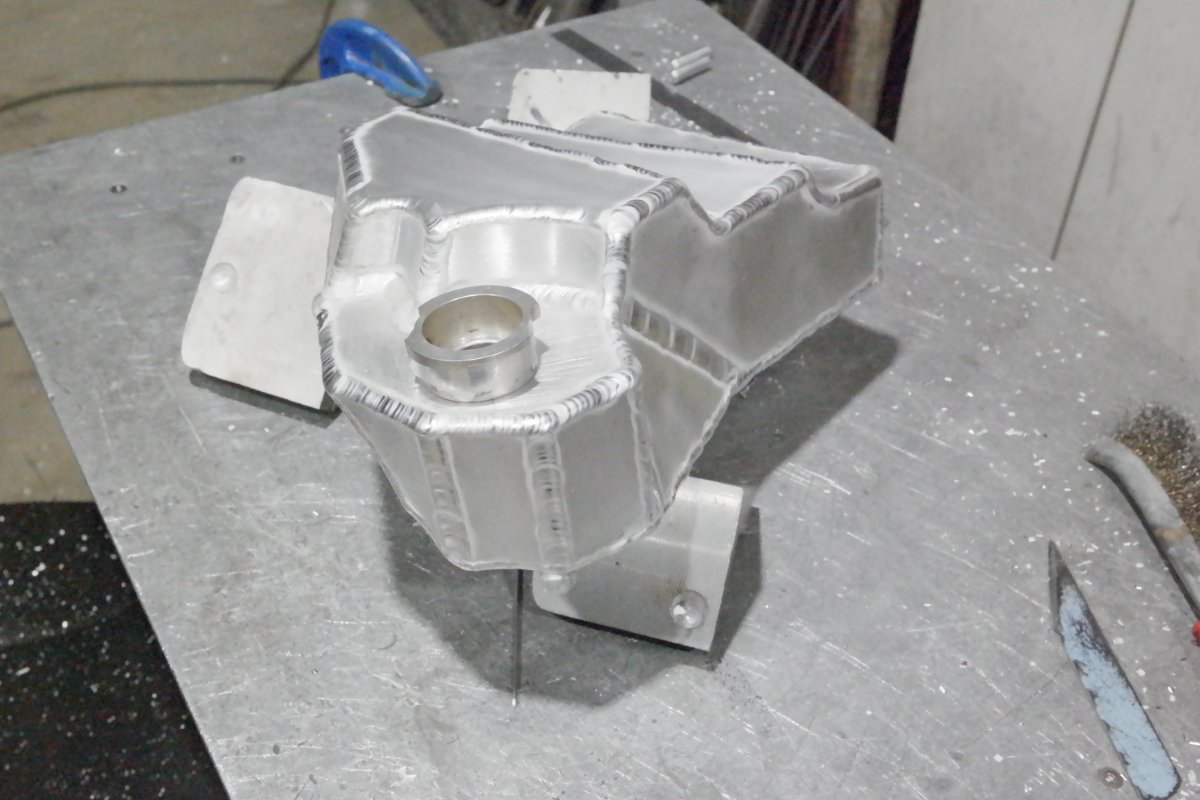
Расширительный бачок. Родной треснул ( пластик) , ждать долго , цена высокая.
-
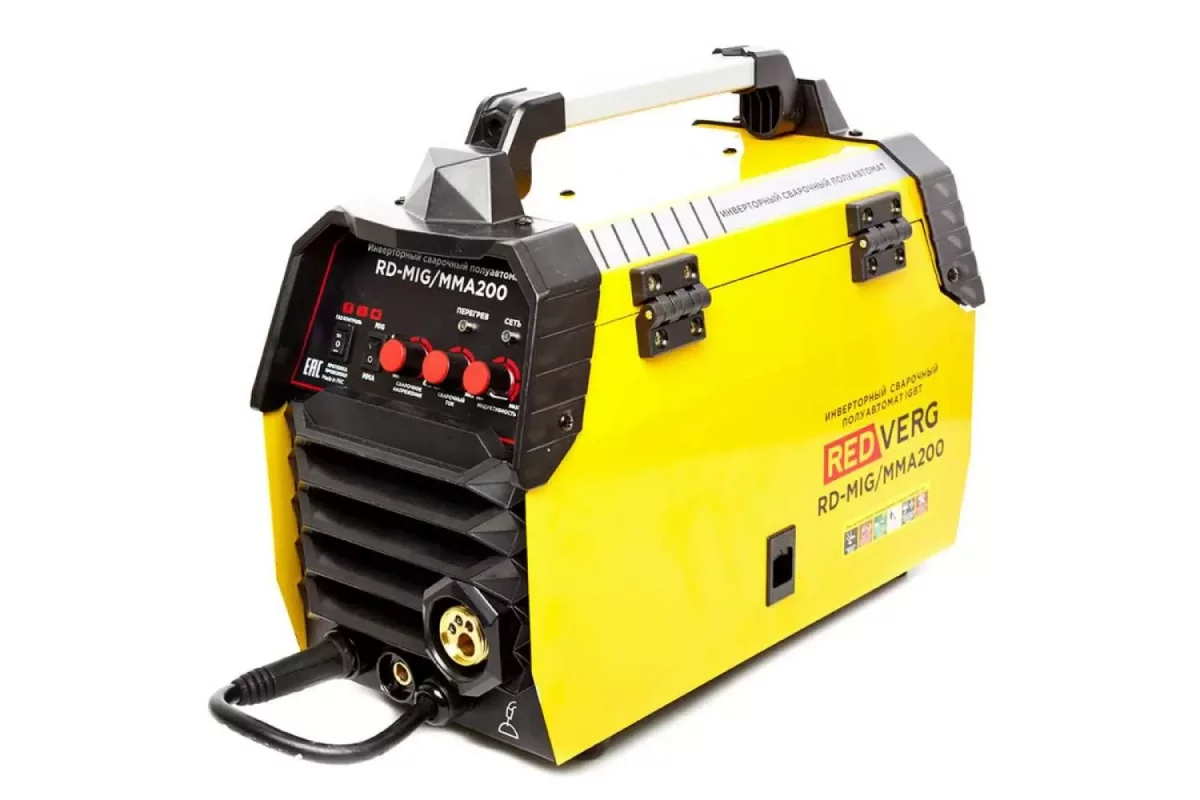
Всем привет. Есть аппарат redverg rd-mig/mma200 ,у него есть пост газ .Хотелось бы его отключить. На фото отмечен красным кружком разъем на нем 24 вольта для управления клапаном Подскажите что нужно заменить чтобы данную функцию отключить .Спасибо.

-
Ух ты! Это какая часть? И как он без неё всё это время жил?
-
 Доброго времени суток! Вот прочитал я всю тему, и никак допереть не могу, для чего городить такую сложную и наверняка капризную штуку? Вот например, есть способ излишнее тепло дуги утилизовать металлической крошкой, есть способ подавать ещё одну проволоку (или две) без дуги, и много всего. На Северстали, например,в Колпино тоже варят толстые трубы в один проход. Оформите пожалуйста свой сумбурный рассказ с мантрами "Это другое- это лучше, мамой клянусь" в развёрнутый доклад, со схемами и расчётами, фотографиями... Во-первых вид сварки от меня ускользнул. Как варят- под флюсом или в защитных газах? Потом, что значит спиральная проволока, которая готовится гд-то тут же... Какой диаметр и шаг спирали? Понимаете, физику не обманешь... Если нужно в ванну подать определённый объём металла- то совершенно нет разницы, какого диаметра проволока. Просто в одном случае скорость подачи выше, в другом- ниже. Если брать проволоку 0,8 мм, то катуха будет того же веса, что и 5 мм. Поэтому прошу разъяснить с чертежами и схемами. Так и не понял- это расщепленная дуга, или три независимые дуги в одной ванне. Поясните пожалуйста. Следующий непонятный восторг про большую и горячей ванны. Чтобы получить провар, нужно полностью расплавить притупление кромок. Если при этом большая ванна будет где-то сверху давить на неё- то как она не вытекает? Какую форму разделки вы используете? Какие подкладки? Или флюсовую подушку? На Атоммаше, например, зачастую, первые три прохода варят электродом, а потом только автоматом. Потом выборку корня делают. А всё потому, что время и силы на проточку и подгонку стыка для первого прохода под флюсом сильно превышает профит от механизации. Проще электродами. Потом, ваши восторги по поводу напряжений, коробления и тепловложения тоже не очень понятны. Что за сталь варите? Какая разделка, какой коэффициент формы шва? Например, при многослойной сварке происходит явление самоотпуска, и толстые стали, склонные к холодным трещинам наоборот рекомендуют варить во много слоёв потому, что повторный нагрев благотворно влияет на стойкость к холодным трещинам. Большая и долго кристаллизующаяся ванна будет способствовать ликвационной неоднородности. Ну, а если кристаллизация большого объёма будет быстрой- то напряжения будут высокие, и газы и шлак не будут успевать всплывать... Следующий момент- сварка подобным способом коррозионно-стойких сталей с требованием к МКК. Большая и горячая ванна, по моему мнению, будет снижать стойкость к МКК. Поэтому я прошу развёрнутую и связанную статью, где будут рассмотрены не только то, о чём вы говорите, но и сравнение с альтернативными методами. Например, способ с расщепленной дугой или парой ванн, одна за другой... Чтобы, например, расчёты наглядно показали, что погонная энергия на ощутимый процент ниже, скорость выше, а обслуживание оборудование не будет съедать всю экономию от всего вышеперечисленного. А иначе это будет спор о частностях без видения всей картины. P.S. Если проводились лабораторные исследования- тоже прошу выложить результаты. Особенно интересуют сравнения вашего способа с традиционным при макрографических исследованиях и испытания на ударную вязкость.
-
 tutlik присоединился к сообществу
-
Все спасибо за помощь буду искать такой же. Как я понял стабилитрон на 9.5-10 v. Понять бы ещё анод куда подавать по схеме.. У вас кусочка фото нет случаем, этой части схемы?
-
а почему именно эта прошивка? Для скачивания, доступны 2.1.3. Я не в теме, поясните.
-
маркировка стабилитрона: Сверху нога стабилитрона далее на корпусе UJ 24 ниже опять нога стабилитрона
-
Ни когда такого не было, и вот опять. Ford F-550.
-
Что то в теме тишина, никто так и не поделился прошивкой 2.1.3 имп. Печально
-
 Посмотри клипы про сварку больших диаметр труб и толщин за один проход. Новый стан на ЧТПЗ. С прямым швом и спиральным швом длиной 8 м и 12 м . Понятней будет.
-
Варил атомные реакторы на Атоммаше и сейчас также варят старым способом . С проволокой проблем нет. И в предлагаемом способе она перед токосъемом преобразовывается в спиралевидную форму.
-
Стандартизованными характеристиками , готовят её на месте .
-
Игорь, мне не понятно, что значит в одной строке, а во второй 24.?
-
 есть стандарт - одно изделие в день. Например. Но некоторые хотят прыгнуть выше, 2 изделия в день. Некоторые идут одним путем, ставят два поста, другие ставят робота, а есть те кто высасывают из пальца то в чем слабо понимают. И я могу сказать, иногда это работает , пока не упрутся в материаловедение. Закавыка в том, что материалы появляются новые и средства, например для сварки. Иногда приходится быть первым. Если взять вояк, то стоимость комплекса для сварки не оправдано, но там другое мышление. Да и очень сильно все зависит от задачи. Иногда можно опустить некоторые моменты.
-
470 Ом каждый и по диоду (стабилитрон) UJ на одной строке и 24 на второй строке. Судя по описанию, достаточно UJ. У меня другая плата, но обозначения сападают как и подключение.
-
 Так просто, чтобы беседу поддержать. Вдруг кто не читал: "Рыкалин Н.Н. - Расчеты тепловых процессов при сварке". "Сварка спиральными электродами (MIG/MAG, три электрода)" - как там со структурными изменениями в зоне термического влияния и их регулированием, все нормально? Переохлаждения, перегрева не происходит? Зерно не растет, твердость не повышается? Нет? Ну и чудесно.
-
 Не очень понимаю выгоды для производства этого огорода с введением двух дополнительных проволок помимо основной в сварочную ванну, ведь чем сложнее конструкция - тем больше слабых мест. Не понимаю как это выглядит, но три подающих механизма с тремя катушками проволоки звучит как-то жёстко. За состоянием всего этого добра надо будет прям следить, ещё и нужен кто-то кто сможет следить непосредственно за сварочным процессом и отстраивать его. А ведь можно просто взять относительно недорого китайский сварочный трактор, печку для флюса, зарядить проволоку 5мм или даже 6мм и получить образцовое соединение уже на первый день владения оборудованием просто используя в качестве отправной точки комплектное руководство по эксплуатации...
-
Здравствуйте, уважаемые форумчане. Прошу помощи в определении номинала резисторов R90, и R91, а также маркировки smd диода v52. выгорели так, что просто равалились. Может быть есть у кого то вскрытый аппарат недалече...
-
где твин там и трибл . А если по факту, то а как это работает и для чего, знаете? Вот по МИГ\МАГ: https://ch-delivery.lincolnelectric.com/api/public/content/f08e2720c6614d11897ceb976c22f288?v=b122969d особенность, что точка расплава двух проволок не одна. Вот под флюсом: https://doublegood.com.vn/en/lincoln-tiny-twinarc-submerged-arc-welding-process/ С тем с чем я сталкивался. На ЖИРНОМ, и проволоку применяли под 4 мм. Там и железяки соответствующие. Следовательно распределение энергии идет равномерно. Т.е. мы не пережигаем ни материал свариваемый ни проволоку. См. мое сообщение выше. Следовательно, материала много льется, но соизмеримо с толщинами сварки, с распределением энергии на проволоку и на материал. Ведь либо греть деталь надо и потом намазывать тонким, либо сразу по-больше, но в любом случае не в один проход, за частую. Подача двух проволок это в основном, одной давим в глубь и если на этом все, то будут подрезы и формирование шва вообще сомнительное. И если мы еще больше увеличиваем скорость сварки, то подрезы вообще за гранью добра и зла, гарантированно получаются. Таким образом, если катет получается достаточным, то ставится ТИГ горелка и просто разглаживает верхний слой. Если катет не достаточный и подрезы не перекрываются ТИГ горелкой, то добавляется подача проволоки. Чтобы не городить два аппарата, то можно сделать сразу два МИГ процесса, где в любом случае один как пробивной работает, а второй уже формирующий. Под слоем флюса аналогично, но т.к. флюс, то нам нужно уложиться в расстояние где еще не стекло. Но суть почти такая же. В любом случае сам процесс происходит когда ванна расправленного материала в расчетных величинах. Если повышаем температуру ванны, то процесс кристаллизации и поверхностное окисление становятся критичными и как автор темы утверждает, что более плотный шов получается - сомнительно. Я не технолог. Я вообще любитель, свободный художник это мои наблюдения за тем с чем сталкивался. И конечно могу быть не прав. Подправьте! P.S. еще есть гибриды и с плазменными горелками. В любом случае, одной давим, второй формируем. И всегда, именно ВСЕГДА я упирался в одно и то же, если увеличиваем скорость, то потом подогревать надо, чтобы зерно уменьшать. А как сделать подогрев это уже дело десятое. Конечно проще ставить второй источник. И если дело с плазмой связано, то дешевле и практичнее ставит вторую ТИГ, т.к. и ширина дуги больше и следовательно зацепляем подрезы и лучше разглаживаем поверхность. P.S. P.S. я не материаловед, а этого иногда не хватает. Но и охватить все - голова лопнет. Поэтому иногда опытным путем приходит понимание. Главное - наличие лаборатории с возможностью изучить результат. И если мне вход не закрыт, то я обязательно стараюсь такие территории посещать. Там много нового, нужного я всегда узнаю. И если к 3D принтеру вернуться, то есть камеры с подогревом. Т.е. опять же приходим к тому, что материал остывает не от максимума до минимума за короткий промежуток, а это дело растягивается во времени. Таким образом повышается скорость. Или как в нашем сварочном деле, то подогревая заготовку, если такое возможно, то мы уменьшаем дельту перепада температуры. Важно не просто налить материала, важно еще уложиться в химические и физические процессы, которые протекают от расплава до кристаллизации.
-
 Диммитрий присоединился к сообществу
-
Что-то стало уже утомительно одно и тоже читать. И сама тема напоминает заточку твердоспланого токарного резца напильником - шоркается по одному месту, а толку нет.